
Entre em contato com a Aubrik Company

Guia técnico de dimensionamento atualizado em outubro de 2026 por Wuxi ABK Machinery (Aubrik)
Uma mesa giratória para soldagem de tubos é uma mesa de soldagem motorizada que gira bocais flangeados, corpos de válvulas e spools de tubulação em torno de um eixo vertical ou inclinado de 0 a 90 graus, para soldagem plana 1G ou horizontal 2G. Os modelos padrão da série BY da Aubrik atendem a cargas brutas de 50 a 2.000 kg, velocidades de 0.08 a 5 rpm e podem incluir furos de 20 a 80 mm para purga com argônio. As mesas planas personalizadas ultrapassam 5.000 kg, e os posicionadores de soldagem para tubos pesados chegam a 50.000 kg.
Limiares rápidos de engenharia para seleção de spools de tubos
- Pontas flangeadas, tampas de válvulas e tês assimétricos de 50 a 2.000 kg adaptam-se às mesas giratórias da série BY. Costados retos acima de uma relação comprimento-diâmetro de 4:1 são geralmente operados em viradores de roletes.
- O torque em balanço do centro de gravidade não deve exceder os limites do redutor (até 500 N·m nos sistemas de acionamento pesados da série BY) após aplicar uma margem de segurança de carga bruta de 1.25x a 2.0x.
- A baixa velocidade do redutor governa os passes de raiz GTAW de grande diâmetro porque os sistemas de acionamento leves de bancada de 0.5 a 5 rpm não conseguem descer para procedimentos de soldagem de tubos abaixo de 0,2 rpm.
- Mandris de 3 castanhas blindados em cobre de 160 a 630 mm combinam-se com eixos árvore vazados e retornos de massa rotativos de 200 a 500 A em spools de aço inoxidável e de alta amperagem.
Quando usar uma mesa giratória para soldagem de tubos vs. viradores de roletes e posicionadores de soldagem inclináveis
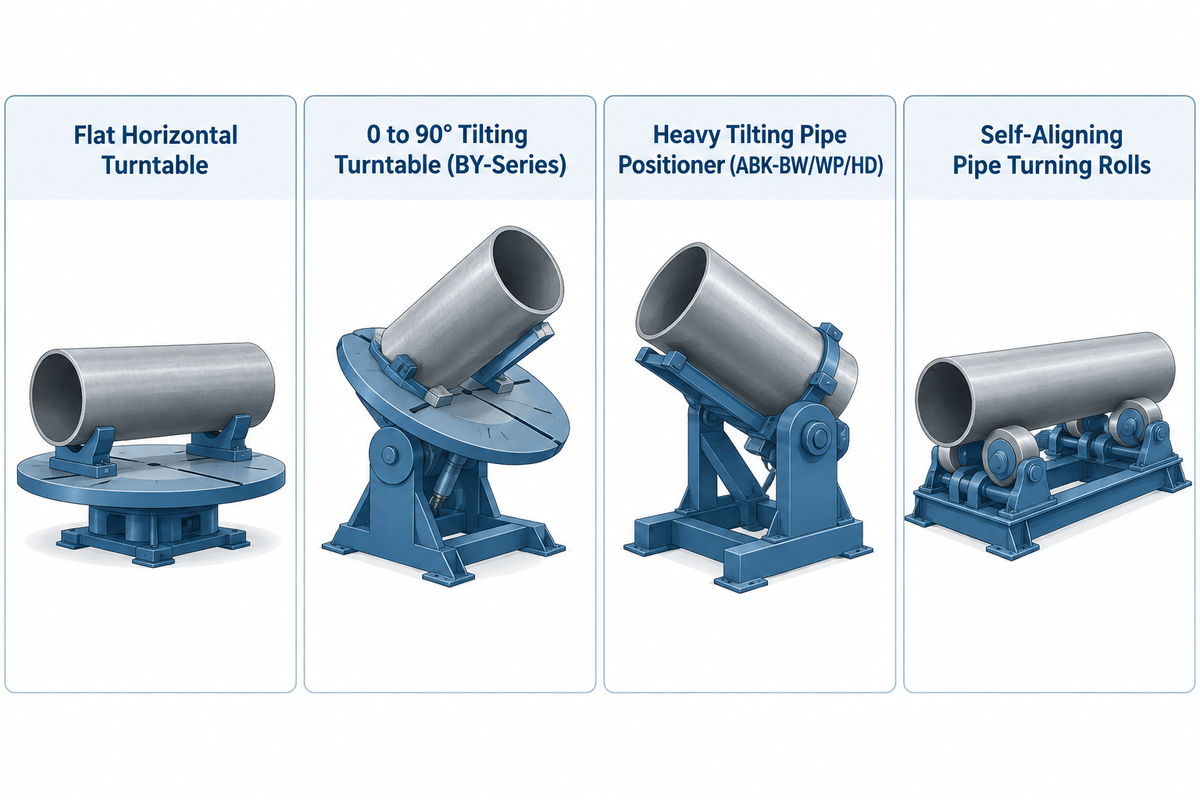
As estruturas padrão de mesa giratória para soldagem de tubos da série BY suportam spools de 50 a 2.000 kg. Cada peça de tubo flangeada trava concentricamente dentro de um mandril de 3 castanhas em uma extremidade. Os viradores de roletes são geralmente usados em tubos e costados com uma relação comprimento-diâmetro de 4:1 ou superior. Spools em balanço ou excêntricos são equilibrados por um posicionador de soldagem adequadamente dimensionado, e spools retos mais pesados podem ser equilibrados por um virador de roletes.
Gerentes de fabricação metalmecânica frequentemente perguntam por que os barramentos de roletes existentes ou cavaletes em V manuais falham em conjuntos de spools sob medida. Os roletes de atrito exigem contato contínuo e concêntrico ao longo de dois anéis cilíndricos limpos. Curvas assimétricas e derivações olet nos tubos levantam o tubo do pneu de poliuretano e travam a rotação. Conjuntos soldados de chapa plana equilibrados e tambores simétricos, em posicionadores de soldagem rotativos e mesas giratórias, são apoiados em discos de fixação padrão. Ramais de tubos excêntricos, contudo, alteram o torque de acionamento a cada volta.
Em uma mesa giratória horizontal de disco de fixação girando em torno de um eixo vertical, a gravidade atua diretamente para baixo no rolamento axial principal. Um ramal em tê fora de centro gera variação mínima de torque de acionamento durante a solda de 360 graus. Se esse mesmo spool assimétrico for inclinado a 90 graus, o ramal em tê torna-se um pêndulo ascendente e descendente. Don Burgart observa na análise de engenharia da The Fabricator sobre posicionamento industrial que as mesas giratórias de piso na fabricação metalmecânica pesada abrangem de 250 a 40.000 lb. No catálogo da Aubrik, a faixa de 1.000 a 2.000 kg sobrepõe-se entre as mesas giratórias pesadas da série BY (até 500 N·m de torque) e os modelos ABK-BW. Spools inclinados de alto momento passam para posicionadores de soldagem de tubos inclináveis com capacidade de 1 a 50 toneladas (séries ABK-BW, ABK-WP e ABK-HD).
A regra de transição de 3 eixos entre tubo e posicionador de soldagem
- Mesas giratórias horizontais planas (eixo vertical, 2G ou topo plano 1G) sustentam pescoços curtos de tubo para flange, tampas de válvulas e tês assimétricos de 50 a 2.000 kg. A gravidade fica alinhada com o eixo árvore.
- As mesas giratórias inclináveis de 0 a 90 graus (BY-1000 e BY-2000 como padrão; tamanhos menores precisam da opção de inclinação personalizada) são adequadas para soldas de topo e de filete em ângulo em spools compactos. O momento causado pelo balanço deve respeitar os limites da série BY (até 500 N·m).
- Posicionadores de soldagem pesados para tubos (0 a 135 graus) de 1 a 50 toneladas suportam spools excêntricos inclinados que excedem a capacidade de momento da mesa giratória. Costados sem derivações com 4 ou mais diâmetros operam em viradores de roletes.
| Arquitetura rotativa | Movimento dos eixos e posição de soldagem | Faixa típica de carga bruta | Geometria do tubo e limite L/D | Critério primário de exclusão |
|---|---|---|---|---|
| Mesa giratória horizontal plana | Rotação de 360° em eixo vertical (horizontal 2G / topo plano) | 50 a 2.000 kg (sob medida 5.000+ kg) | Pontas flangeadas curtas, corpos de válvulas, tês assimétricos largos | Não inclina o eixo horizontal do tubo para chanfro plano 1G |
| Mesa giratória inclinável de 0 a 90° (série BY) | Rotação de 360° + inclinação de 0 a 90° (1G / 2G / ângulo a 45°) | 1.000 a 2.000 kg como padrão (capacidade reduzida com inclinação de 90°); inclinação personalizada nos tamanhos menores | Spools de 1.5 a 16 in.; L/D > 3 requer cavalete externo | Momento excêntrico inclinado acima da capacidade de acionamento BY (até 500 N·m) |
| Posicionador de soldagem pesado inclinável para tubos (ABK-BW/WP/HD) | Rotação VFD de 360° + inclinação setorial/hidráulica de 0 a 135° | 1.000 a 50.000 kg (1 a 50 t; sobrepõe-se a 1 a 2 t de alto momento) | Spools de parede espessa e coletores de 40 a 2.500 mm de diâmetro externo | Área de instalação e custo de capital excessivos para tubos leves |
| Viradores de roletes autoalinhantes para tubos | Acionamento por roletes de atrito de eixo horizontal (rotação 1G) | 2.000 a 200.000+ kg | Tubos retos longos, costados e vasos de pressão (L/D > 4) | Ramais, luvas ou pontas curtas interrompem o contato das rodas e deslocam a peça |
Quando as mesas giratórias para soldagem de tubos são usadas em vez dos viradores de soldagem para tubos?
Substitua os viradores de soldagem para tubos por mesas giratórias de soldagem quando ramais salientes, flanges sobrepostos, cones redutores ou pontas curtas com uma relação comprimento-diâmetro inferior a 4:1 interromperem o contato contínuo dos roletes. Essa fixação positiva elimina o deslocamento axial e a patinação das rodas observados nos roletes de atrito.
Para juntas de tubos retos de 6 a 12 metros e costados de tanques cilíndricos, viradores de soldagem para tubos e viradores de roletes autoalinhantes distribuem o peso uniformemente sem tensão em balanço. Para spools flangeados longos que exigem indexação positiva por mandril, as caldeirarias prendem a extremidade flangeada em uma mesa giratória de eixo horizontal. Um cavalete de roletes externo passivo ou um contraponto sincronizado apoia então o corpo livre.
Dimensionamento de uma mesa giratória de posicionador de soldagem: capacidade de carga, momento em balanço e cálculo de RPM de tubos
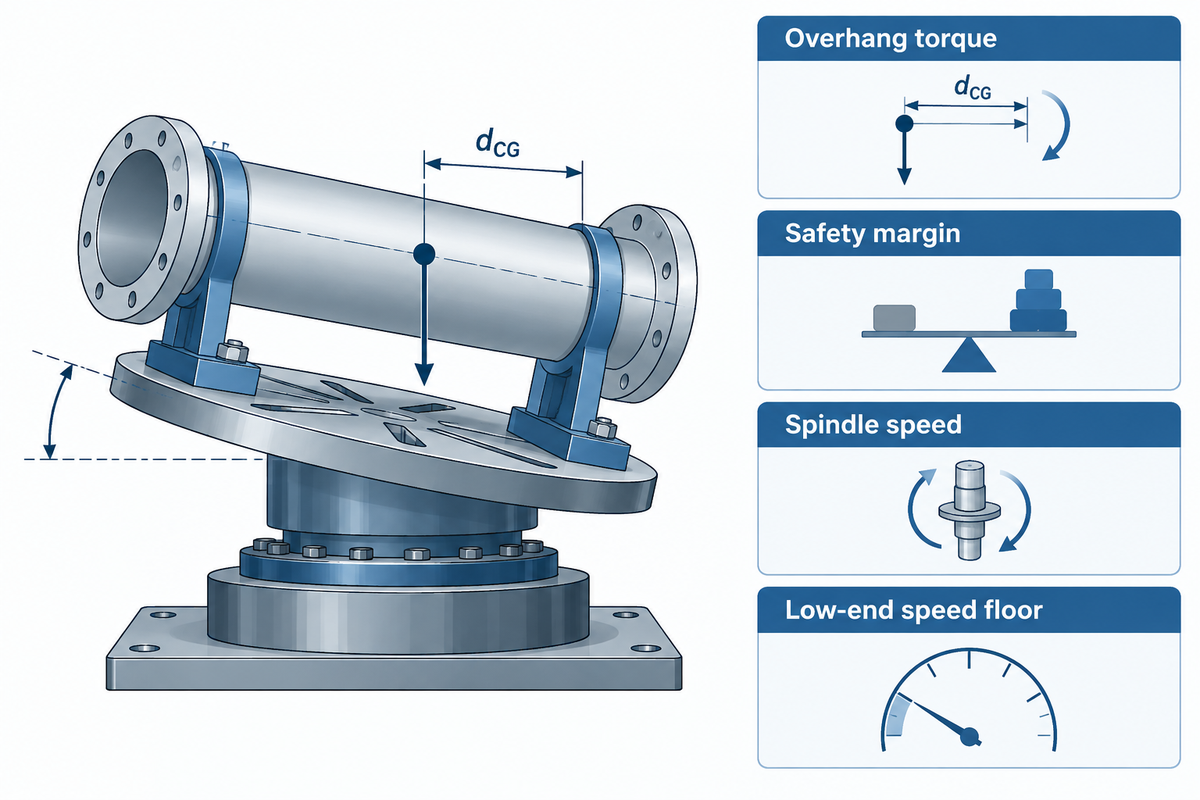
A rotação em RPM do eixo árvore é determinada dividindo-se a velocidade de avanço qualificada na WPS pelo perímetro do tubo. Some a massa do mandril e do dispositivo de fixação de purga ao spool mais pesado antes de verificar o gráfico de torque em balanço de 0 a 90 graus do fabricante, e confirme se o redutor atinge sua menor velocidade de passe de raiz sem pulsação do motor.
Duas verificações, capacidade mecânica de torque e frequência rotacional em baixa velocidade, influenciam todas as aquisições de mesas giratórias para tubos. As capacidades de carga da placa de fixação são válidas apenas quando o centro de gravidade fica próximo à face plana de 0 grau da mesa giratória. Inclinar a mesa giratória a 90 graus multiplica o torque gravitacional estático vertical pela distância em balanço. Jason Ladd, da Koike Aronson, demonstra no guia da The Welder para dimensionamento de posicionadores de soldagem que uma peça soldada de 50 lb com 3 polegadas de balanço gera 12,5 ft-lb de torque. Ampliar esse deslocamento para 6 polegadas dobra a carga de torque vertical para 25 ft-lb.
O torque gravitacional (M) segue a equação M = W × g × d_CG. Aqui W é a massa combinada do spool, do mandril e do dispositivo de fixação em quilogramas, g é 9,81 m/s², e d_CG é o balanço horizontal do centro de gravidade em metros. O cálculo estático omite a inércia de partida e parada na indexação, o desbalanceamento de tês excêntricos, os limites de pega do mandril de 3 castanhas e a rigidez do rolamento de rolos cruzados. Adote uma margem de segurança mínima de 1.25x (base de dimensionamento da série BY da Aubrik) e até 2.0x em curvas assimétricas, mantendo o torque dentro das curvas de momento do fabricante. Mantenha o torque dentro das curvas de momento do fabricante.
Em termos cinemáticos, a velocidade do eixo árvore segue a equação RPM = v / (π × OD), na qual a velocidade de avanço da WPS em mm/min é dividida pelo perímetro do tubo. A velocidade de avanço também compõe a energia linear do arco junto com corrente, tensão e eficiência térmica conforme as diretrizes gerais da CEN EN 1011-1:2009 para soldagem a arco. Nossa calculadora de RPM e velocidade periférica de avanço para posicionador de soldagem recebe o diâmetro externo do tubo e a velocidade do processo de soldagem e os converte diretamente em RPM do eixo árvore.
Exemplo prático de cálculo de dimensionamento: spool em tê de aço inoxidável de 6 polegadas Schedule 40 (diâmetro externo de 168,3 mm)
- A combinação da peça de tubo de aço 316L de 42 kg, do mandril de 3 castanhas de 300 mm de 28 kg e do obturador de purga de 8 kg resulta em 78 kg de massa bruta. A aplicação do fator de segurança de 1.25x define um piso mínimo de capacidade de carga de 97,5 kg.
- Com um deslocamento horizontal de 120 mm (0,12 m) do centro de gravidade na inclinação de 90 graus, o momento estático M = 78 kg × 9,81 m/s² × 0,12 m = 91.8 N·m. Com uma margem dinâmica de 1.25x, o momento total chega a 114.8 N·m, dentro da classificação de 500 N·m das variantes reforçadas da série BY; verifique a classificação do modelo específico cotado.
- Para este tubo ilustrativo de 168,3 mm de diâmetro externo, o perímetro equivale a π × 168,3 mm = 528,7 mm. Dividir por 528,7 mm resulta em 0,14 rpm para um passe de raiz GTAW a 75 mm/min e 0,53 rpm para um passe de acabamento GMAW a 280 mm/min. Procedimentos de soldagem FCAW ou SAW mecanizados de 400 a 600 mm/min operam em rotação mais alta, de 0.76 a 1,13 rpm, nesse perímetro de 528,7 mm.
- Um BY-100 de 100 kg suporta o peso estático, mas sua faixa de velocidade do motor, de 0.3 a 4 rpm, é cerca de 2x rápida demais para passes de raiz TIG a 0,14 rpm. Um BY-1000 (0.1 a 2 rpm) atende diretamente à raiz a 0,14 rpm e 75 mm/min. Já um BY-500 (0.15 a 2 rpm) é adequado para passes de raiz em tubos de 6 polegadas qualificados a 80 mm/min ou mais.
| Diâmetro nominal do tubo (ASME Sch 40) | Diâmetro externo e perímetro | Passe de raiz GTAW manual (75 a 120 mm/min) | Enchimento / acabamento GMAW (250 a 320 mm/min) | Faixa mínima de velocidade Aubrik BY |
|---|---|---|---|---|
| Tubo de 1.5 in. | 48,3 mm DE (151,7 mm perím.) | 0.49 a 0,79 rpm | 1.65 a 2,11 rpm | BY-50 (0.5 a 5 rpm) ou BY-100 (0.3 a 4 rpm) |
| Tubo de 2 in. | 60,3 mm DE (189,4 mm perím.) | 0.40 a 0,63 rpm | 1.32 a 1,69 rpm | BY-100 (0.3 a 4 rpm) |
| Tubo de 3 in. | 88,9 mm DE (279,3 mm perím.) | 0.27 a 0,43 rpm | 0.90 a 1,15 rpm | BY-300 (0.2 a 3 rpm) |
| Tubo de 4 in. | 114,3 mm DE (359,1 mm perím.) | 0.21 a 0,33 rpm | 0.70 a 0,89 rpm | BY-300 (0.2 a 3 rpm) |
| Tubo de 6 in. | 168,3 mm DE (528,7 mm perím.) | 0.14 a 0,23 rpm | 0.47 a 0,61 rpm | BY-1000 (0.1 a 2 rpm; BY-500 a ≥80 mm/min) |
| Tubo de 8 in. | 219,1 mm DE (688,3 mm perím.) | 0.11 a 0,17 rpm | 0.36 a 0,46 rpm | BY-1000 (0.1 a 2 rpm) |
| Tubo de 10 in. | 273,1 mm DE (858,0 mm perím.) | 0.09 a 0,14 rpm | 0.29 a 0,37 rpm | BY-2000 (0.08 a 1,5 rpm; o BY-1000 para em 0,1 rpm) |
| Tubo de 12 in. | 323,9 mm DE (1.017,6 mm perím.) | 0.08 a 0,12 rpm (a 80 a 120 mm/min) | 0.25 a 0,31 rpm | BY-2000 (0.08 a 1,5 rpm; o BY-1000 para em 0,1 rpm) |
| Tubo de 16 in. | 406,4 mm DE (1.276,7 mm perím.) | 0.06 a 0,09 rpm (a 80 a 120 mm/min) | 0.20 a 0,25 rpm | Posicionador de soldagem para tubos ABK-BW (0.02 a 1,2 rpm) |
Observe a amplitude de redução de velocidade de 35:1 desde um passe de acabamento GMAW em tubo de 1.5 polegada (2,11 rpm) até um passe de raiz TIG manual em tubo de 16 polegadas (0,06 rpm). A faixa de qualificação da velocidade de avanço da WPS de sua oficina determina a relação do redutor antes de encomendar um redutor de relação única.
De qual tamanho de mesa giratória para soldagem de tubos preciso para spools em balanço?
Escolha uma mesa giratória cuja capacidade nominal de torque de inclinação supere a força peso total multiplicada pelo deslocamento horizontal do centro de gravidade a partir do eixo de inclinação, mais uma margem de segurança de 1.25x a 2.0x. Diversos modelos de catálogo de mesas giratórias para tubos mostram que a carga horizontal da placa de fixação cai em 50% quando a carga em balanço se afasta da placa de fixação.
A WP-750 da Baileigh cai de 770 lb de capacidade em eixo vertical para 385 lb a 90 graus de inclinação horizontal, e a PS-1F-5-A da MAC cai de 200 lb na horizontal para 100 lb com um deslocamento de centro de gravidade de 2 polegadas. Nossa calculadora de capacidade de carga por centro de gravidade em balanço utiliza o comprimento do spool, a massa do flange e o deslocamento da curva para dimensionar a estrutura.
Mesa giratória de bancada vs. mesas giratórias de piso para fabricação metalmecânica de tubulações
Mesas giratórias portáteis de bancada acomodam tubos sanitários e conexões de válvulas de 50 a 300 kg em placas de fixação de 200 a 320 mm, com motores de 25 a 60 W. Mesas giratórias ancoradas no piso movimentam spools Schedule 40 e 80 de 500 a 2.000 kg, sobre mesas de 400 a 600 mm com acionamentos de 90 a 180 W.
A folga do gancho da ponte rolante, o ângulo de inclinação e a rigidez do eixo árvore separam as estruturas de bancada das mesas giratórias montadas no piso. Keith Honhart, da Atlas Welding Accessories, observa no guia da The Fabricator para posicionadores de soldagem de bancada para tubos que cargas centralizadas de 50 a 250 lb adequam-se a equipamentos compactos de bancada. Nessas estruturas, uma inclinação de 45 graus posiciona juntas em ângulo de tubo para flange na posição plana, enquanto uma inclinação de 90 graus atende às soldas de topo em cada componente de conexão. A Mitrowski Welding lista modelos de bancada nessa faixa, incluindo o MBC BP-2 de 200 lb, o Profax WP-250 de 250 lb e o Pandjiris Mini Pro de 350 lb.
Acima de 300 kg, estruturas de bancada não chumbadas correm o risco de tombar sob cargas de tubos em balanço e frequentemente carecem de redutores de ultra-baixa RPM. A Aubrik fabrica mesas giratórias de soldagem industriais na faixa de qualificação de 50 kg a 2.000 kg (personalizáveis para mais de 5.000 kg de capacidade de carga), com diâmetros de mesa giratória de 200 a 600 mm e faixas de rotação contínua de 0,5 rpm a 5 rpm (BY-50) até 0,08 rpm a 1,5 rpm (BY-2000). As estruturas termicamente estabilizadas da série BY mantêm o batimento radial dentro de ≤0,02 mm na inspeção de bancada.
| Nível de modelo | Classe de montagem | Capacidade de carga horizontal nominal | Diâmetro da mesa giratória e potência do acionamento | Faixa de qualificação de velocidade do eixo árvore | Aplicação típica em spools de tubos |
|---|---|---|---|---|---|
| Aubrik BY-50 | Bancada | 50 kg (110 lb) | Ø200 mm · 25 W | 0.5 a 5 rpm | Conexões de tubos sanitários de laticínios/farmacêuticos de 0.5 a 1.5 in. |
| Aubrik BY-100 | Bancada | 100 kg (220 lb) | Ø250 mm · 40 W | 0.3 a 4 rpm | Instrumentação em aço inoxidável e pescoços de flange de 1 a 2.5 in. |
| Aubrik BY-300 | Bancada pesada / pedestal | 300 kg (660 lb) | Ø320 mm · 60 W | 0.2 a 3 rpm | Spools Schedule 40 de 2 a 4 in. e coletores hidráulicos |
| Aubrik BY-500 | Montagem de piso | 500 kg (1.100 lb) | Ø400 mm · 90 W | 0.15 a 2 rpm | Spools de tubos de processo de 4 a 6 in. e corpos de válvulas ANSI |
| Aubrik BY-1000 | Montagem de piso | 1.000 kg (2.200 lb) | Ø500 mm · 120 W | 0.1 a 2 rpm | Spools de aço inoxidável e ligas Schedule 40/80 de 6 a 12 in. |
| Aubrik BY-2000 | Montagem de piso | 2.000 kg (4.400 lb) | Ø600 mm · 180 W | 0.08 a 1,5 rpm | Tês flangeados pesados, carcaças de bombas e células robotizadas de spools com cobot |
| Aubrik BY-Custom | Mesa giratória plana de piso ancorada | 5.000+ kg (11.000+ lb) | Placa de fixação sob medida · VFD/Servo | Relação de baixa RPM sob medida | Revestimento metálico por soldagem em eixo vertical, anéis de turbina e grandes flanges |
| Aubrik ABK-BW Series | Posicionador de soldagem para tubos de 0 a 135° | 1.000 a 5.000 kg (1 a 5 t) | DE do tubo 40 a 660 mm · VFD | 0.02 a 1,2 rpm | Spools de tubos inclinados médio-pesados que excedem os limites de torque BY |
| Aubrik ABK-WP Series | Posicionador de soldagem pesado por engrenagem/hidráulico | 6.000 a 20.000 kg (6 a 20 t) | DE do tubo 200 a 1.600 mm | 0.02 a 1,2 rpm | Coletores de processo, grandes curvas e spools de tubos de parede espessa |
| Aubrik ABK-HD Series | Posicionador de soldagem hidráulico extrapesado | 25.000 a 50.000 kg (25 a 50 t) | DE do tubo 600 a 2.500 mm | 0.02 a 1,2 rpm | Coletores de refinaria, risers offshore e bocais pesados de vasos |
Mandris autocentrantes de 3 castanhas, eixos árvore de furo passante e preparação de soldagem com purga traseira de argônio
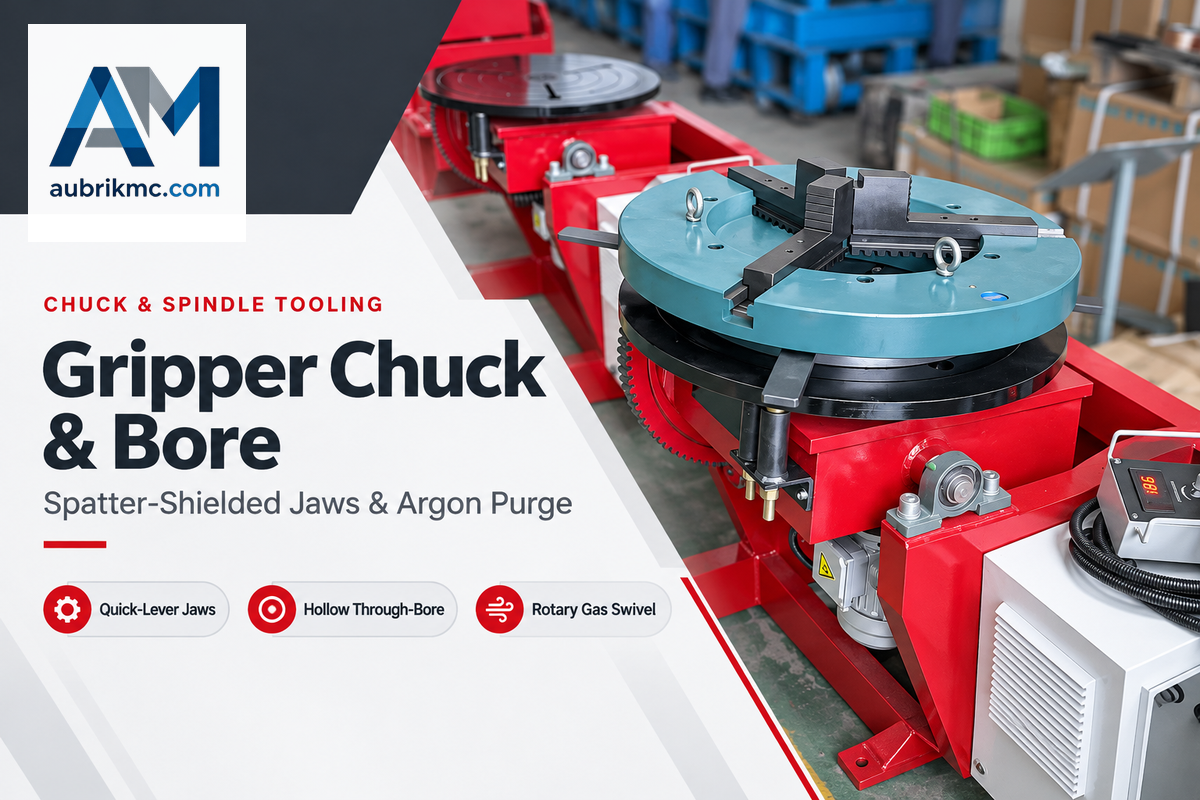
Equipe a placa de fixação da mesa giratória com um mandril de fixação para soldagem de 3 castanhas e aperto rápido (faixa de fixação de 160 a 630 mm entre as opções da série BY), em vez de um mandril de torno para usinagem. Dimensione o eixo-árvore oco com furo passante (opção de Ø20 a 80 mm em alguns modelos BY) para que seja maior que o diâmetro externo da mangueira de purga ou do tubo passante, e confirme as dimensões exatas de montagem entre o mandril e o furo no desenho técnico do modelo do fabricante.
Compradores de primeira viagem costumam instalar um mandril de espiral de torno em uma mesa giratória para reduzir custos de ferramental de fixação. Em poucas semanas, os respingos do arco endurecem na espiral interna e travam as castanhas. Os mandris dedicados para soldagem utilizam guias espirais fechadas, cursores de castanha blindados em cobre e alavancas de aperto rápido por came. As castanhas escalonadas reversíveis permitem alternar entre furos internos de flanges e paredes externas de tubos.
O roteamento da mangueira de purga determina o projeto do eixo-árvore em passes de raiz de aço inoxidável austenítico, duplex e ligas de níquel que exigem proteção de raiz com gás inerte conforme o procedimento de soldagem (WPS), ao contrário de arames para passe de raiz com fluxo qualificado. Uma mesa com eixo maciço bloqueia a passagem de purga pelo eixo-árvore, exigindo que as mangueiras contornem o tubo. Um eixo-árvore oco com furo passante (opção de Ø20 a 80 mm em alguns modelos BY da Aubrik; 1-1/8 a 2-1/2 in. nos modelos Profax WP-250, Bancroft TT500 e Pandjiris Mini Pro) conduz o gás diretamente por uma união giratória.
Uma vazão de purga de argônio excessivamente rápida aspira ar ambiente pela abertura da raiz e contamina a zona de soldagem. Na Patente WIPO WO2020033478A1 sobre purga de gás na soldagem de tubos, injetar gás de proteção de purga controlado em conjuntos de tubos vedados e monitorar a concentração do gás de proteção descarregado no bocal de saída estabelece a janela de purga pré-soldagem antes de fechar o olho da raiz. Mantenha a vazão interna de purga laminar e levemente positiva até que os passes de raiz e quente vedem a junta.
| Modelo / Série publicada | Classe de capacidade de carga nominal | Furo publicado do eixo árvore vazado | Mandril / placa de fixação compatível | Adequação do encaminhamento de purga traseira de argônio |
|---|---|---|---|---|
| Profax WP-250 | 250 lb (113 kg) na vertical | Furo passante de 1-1/8 in. | Mandril de fixação opcional de 8 in. (200 mm) | Mangueira de argônio pelo eixo árvore + passagem de tubos finos |
| Pandjiris Mini Pro | 350 lb (159 kg) na vertical | Furo passante de 2 1/2 in. | Placa de fixação ranhurada de bancada + mandril de 3 castanhas | União rotativa de gás de proteção alimentando obturador interno de purga |
| Bancroft TT500 | 500 lb (227 kg) na vertical | Eixo árvore vazado de 2 in. (50,8 mm) | Placa de fixação de 12 in. + mandril pesado de 3 castanhas | Difusor de alta vazão + alimentação de bexiga de purga de vedação dupla |
| Série BY da Aubrik (BY-50 a BY-2000) | 50 a 2.000 kg horizontal | Opção de furo central de Ø20 a 80 mm em modelos selecionados | Mandris de soldagem de 3 castanhas de 160 a 630 mm (mesas giratórias de Ø200 a 600 mm) | Dimensionado por DE do spool, massa do mandril e WPS de raiz com gás de proteção inerte |
Retorno de corrente de massa rotativo, blindagem TIG de alta frequência e limites de aplicação em bancada
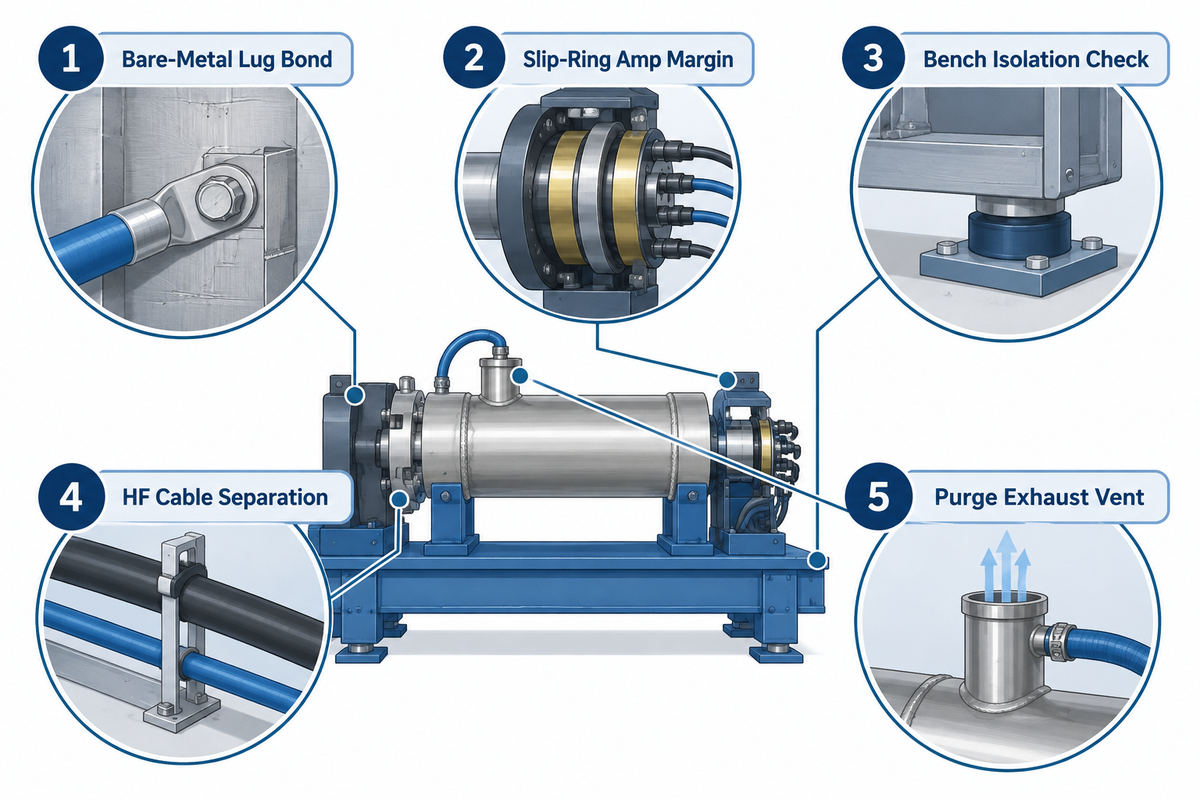
Quando o mandril de 3 castanhas e o eixo árvore vazado estiverem montados, prenda o cabo de retorno de soldagem em um terminal de massa rotativo dedicado. Nunca faça a massa através de uma base estacionária de mesa giratória ou bancada de aço sem uma escova rotativa dimensionada acima da corrente de pico. A corrente de retorno parasita corrói as pistas dos rolamentos do eixo árvore e as aberturas de arco TIG de alta frequência sem blindagem destroem controladores de velocidade de baixo custo.
Nas oficinas de fabricação metalmecânica da indústria geral nos Estados Unidos, os circuitos de retorno de soldagem a arco enquadram-se nos regulamentos de soldagem a arco e corte OSHA 29 CFR 1910.254. Canteiros de obras seguem a norma 29 CFR 1926.351(c). A cláusula 1910.254(c)(2)(ii) proíbe o uso de eletrodutos ou tubulações de gás e líquidos inflamáveis como caminhos permanentes de retorno. As cláusulas 1910.254(c)(2)(iv) e (v) regem os dispositivos de fixação de soldagem empregados nos circuitos de retorno de corrente:
“Quando uma estrutura, transportador ou dispositivo de fixação for regularmente empregado como circuito de retorno de corrente de soldagem, as juntas devem ser interligadas ou providas de coletores de corrente adequados. Todas as conexões de massa devem ser verificadas para confirmar que são mecanicamente resistentes e eletricamente adequadas para a corrente exigida.” Fonte: U.S. OSHA 29 CFR 1910.254(c)(2)(iv), (v) (Indústria Geral)
No nível do equipamento, independentemente da regra de tubulação predial da OSHA, os soldadores em montagens de bancada frequentemente parafusavam um equipamento rotativo sobre uma bancada de soldagem de aço ligada à massa e prendem o cabo de retorno no canto da bancada. Keith Honhart alerta na análise de posicionadores de soldagem de bancada da The Fabricator que a corrente de massa de alta amperagem flui então diretamente pelos rolamentos do eixo árvore para alcançar a bancada. Microarcos corroem os rolos do rolamento e causam rotação irregular que arruína a uniformidade do cordão. As mesas giratórias industriais desviam a corrente dos rolamentos por meio de anéis coletores de cobre-grafite com mola ou escovas rotativas dimensionadas de 200 a 500 A (300 A na TT100 da Bancroft e 500 A na TT500).
| Etapa de verificação | Ponto de inspeção física | Critério de aprovação | Consequência de falha se omitido |
|---|---|---|---|
| 1. Contato metálico limpo do terminal | Terminal de massa rotativo e face de montagem do mandril | Tinta e carepa de laminação removidas até o metal limpo; torque firme nos parafusos | Alta resistência de contato aquece o terminal e causa instabilidade do arco |
| 2. Margem de amperagem do anel coletor | Conjunto de escova rotativa de cobre-grafite | Nominal ≥200 A para TIG leve; 300 a 500 A para MIG pulsado/SAW | Corrente parasita desvia pelos rolamentos do eixo árvore e estria as pistas |
| 3. Verificação de isolamento da bancada | Base da mesa giratória vs. bancada de trabalho de aço ligada à massa | Cabo de retorno da peça preso diretamente no terminal de massa da mesa giratória | Corrente de retorno circula pela carcaça do motor ou cartão de controle |
| 4. Separação de cabos de alta frequência | Cabo da tocha de soldagem TIG vs. cabos do pedal e do VFD | Mantenha os cabos da tocha de soldagem TIG fisicamente separados dos cabos do pedal e do VFD; nunca os enrole juntos | A abertura de arco por alta frequência induz picos de tensão no controlador de velocidade |
| 5. Respiro de exaustão da purga | Respiro externo do obturador de purga vs. entrada do eixo árvore | Respiro desobstruído limita o acúmulo de pressão mantendo vazão de purga levemente positiva | Pressão interna excessiva do gás de proteção sopra poros no fechamento final da raiz |
As mesas giratórias para soldagem de tubos são seguras para abertura de arco TIG por alta frequência?
As mesas giratórias industriais para soldagem de tubos ajudam a reduzir a interferência da abertura de arco TIG por alta frequência quando construídas com entradas de energia filtradas contra RF, cabos de motor elétrico blindados, transformadores de comando isolados de 24 V e ligação à massa de proteção verificada. Cartões de motores CC PWM amadores sem blindagem frequentemente falham ou disparam para a velocidade máxima durante a ignição por alta frequência.
Para aprimorar a precisão em soldas de tubos de aço inoxidável de parede fina, interligue o gabinete metálico a uma haste de massa dedicada ou ao barramento de massa verificado da oficina. Mantenha a mangueira da tocha de soldagem GTAW fisicamente separada do terminal de programação manual remoto e do pedal. Essa separação física mantém a velocidade do eixo árvore precisa durante a abertura do arco.
Mecânica de acionamento e controle de velocidade: sistemas de acionamento por engrenagem VFD vs. mesas giratórias servo para células robotizadas
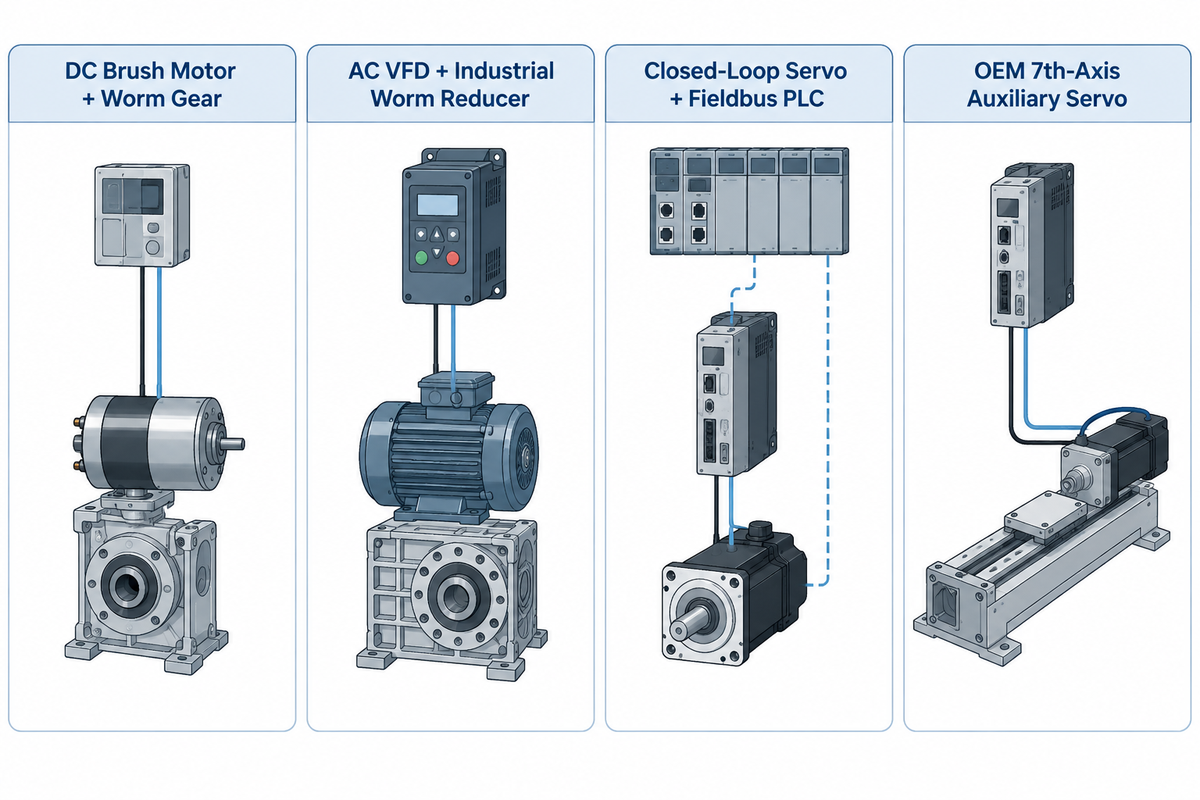
Os sistemas de acionamento por coroa e sem-fim de frequência variável CA com controles por pedal ou botoeira manual remota atendem à soldagem circunferencial manual contínua de tubos com o menor custo. Para spools indexados multipasse e células robotizadas automatizadas com cobot que exigem sistemas de acionamento servo CA em malha fechada, a célula robotizada de soldagem utiliza indexação angular verificada por encoder ou controle de sincronismo via PLC.
Engenheiros de automação que integram um eixo rotativo a uma célula robotizada ou com cobot para tubos escolhem entre duas arquiteturas de controle. A primeira opção é o indexamento por PLC discreto ou barramento de campo. A Aubrik usa acionamentos CA nos modelos BY-50 a BY-500 e servomotores CC nos modelos BY-1000 e BY-2000, que acrescentam PROFINET, Modbus TCP e EtherNet/IP; os seis modelos BY aceitam sinais TTL de baixa tensão. Em contrapartida, as fichas de catálogo padrão da Profax, Bancroft e Pandjiris listam furos passantes de 1-1/8 a 2-1/2 polegadas sem protocolos de barramento de campo para robôs publicados. No estudo Métodos de ensaio da repetibilidade de pose de manipuladores da norma ISO 9283, publicado na revista Machines, a repetibilidade de servossistemas em malha fechada de manipuladores industriais é testada em referências como ±0,1 mm ao longo de 30 ciclos. As tolerâncias reais de indexamento da mesa giratória ainda dependem do ajuste e montagem da junta do tubo e do rastreamento da junta de soldagem.
A segunda opção é a interpolação cinemática coordenada nativa de 7º eixo, que requer um servomotor auxiliar e sistema de acionamento compatíveis com o controlador específico do robô. Esse eixo servo coordenado move-se simultaneamente com todas as seis juntas do braço ao longo de ramais de tubos com corte em sela; consulte células robotizadas de soldagem sincronizadas com eixos rotativos auxiliares. Cobots (como as células robotizadas de soldagem de spools de 2 a 60 polegadas da Novarc) com mesas giratórias de estação dupla reduzem o tempo ocioso de movimentação de peças. Em comparações de células robotizadas de soldagem rotativas automatizadas, as configurações de estação dupla elevam a utilização de arco aberto do robô de 60–70% para 85–95%.
| Drive arquitetura | Controle de velocidade e posição | Repetibilidade e folga mecânica | Melhor aplicação na fabricação metalmecânica de tubos |
|---|---|---|---|
| Motor CC com escovas + coroa e sem-fim | Potenciômetro de mostrador + pedal de partida/parada | Malha aberta; a velocidade cai sob carga excêntrica | Ponteamento de tubos concêntricos leves e serviço de bancada de passe único |
| VFD CA + redutor industrial de coroa e sem-fim | Mostrador digital de RPM, botoeira manual remota e pedal | Batimento radial ≤0,02 mm; coroa e sem-fim autotravante | Spools circunferenciais Schedule 40/80 em GTAW/GMAW manual |
| Servo em malha fechada + PLC via rede industrial | PROFINET, Modbus TCP, EtherNet/IP ou E/S de 24V/TTL | Indexação verificada por encoder; repetibilidade testada conforme métodos ISO 9283 | Células robotizadas de spools de tubos com cobot e flanges indexados multipasse |
| Servo auxiliar OEM de 7º eixo | Interpolação cinemática em tempo real pelo controlador do robô | Redutor RV ou harmônico de baixa folga compatível com o braço do robô | Ramais em sela tubo a tubo 3D (frequentemente sem furo vazado) |
Montagens caseiras com motor de furadeira e equipamentos usados vs. mesas giratórias industriais para soldagem de tubos
Mesas giratórias amadoras importadas de entrada de 7.5 polegadas e montagens caseiras com furadeira sem fio falham na soldagem TIG de raiz aberta em tubos, onde o avanço estável em baixa velocidade é crítico. Seu piso mínimo de velocidade de 2 rpm empurra a velocidade de avanço além da fusão manual, e a pulsação do motor CC de baixa tensão sem blindagem provoca acúmulo de calor.
Um piso mínimo de 2 rpm em uma mesa giratória amadora de entrada do eBay aciona um tubo de aço inoxidável Schedule 40 de 6 polegadas (528,7 mm de perímetro) a 1.057,5 mm/min (41.6 in./min). Essa velocidade é mais de sete vezes superior a uma janela padrão de passe de raiz aberto GTAW manual de 75 a 150 mm/min. Os passes de enchimento GMAW mecanizados em spools de 6 polegadas operam de 250 a 320 mm/min, ainda menos de um terço dessa velocidade periférica de 2 rpm.
Reduzir a tensão de um motor CC não compensado perto do travamento provoca pulsação de torque, especialmente quando há uma curva de tubo fora de centro subindo. Com a corrente e a tensão do arco mantidas constantes, o aporte térmico linear aumenta inversamente à medida que a velocidade de avanço diminui. Uma queda súbita de 20% na velocidade durante a pulsação eleva o aporte térmico local em 25% (1 / 0.80 = 1.25). Esse aumento no aporte térmico abre um furo passante diretamente através da face fina da raiz do aço inoxidável.
| Critério de avaliação | Dispositivo caseiro com furadeira / mesa giratória leve importada | Excedente industrial usado (leilão / revendedor) | OEM industrial novo (Aubrik BY / fabricantes equivalentes) |
|---|---|---|---|
| Referência de preço de mercado | Importado amador sem capacidade nominal ou montagem de oficina usando sucata | $5.999 a $9.500 no Surplus Record (Pandjiris 15-4 $5.999; Readco UPC-25 $9.500) | Cotado via consulta técnica conforme especificação ($1.580 a $6.200 no catálogo Bancroft TT100 a TT500) |
| Piso mínimo de RPM | Frequentemente ≥2,0 rpm no mínimo (1.057,5 mm/min em tubo de 6 in.; rápido demais para raízes TIG) | 0.1 a 0,5 rpm (cartões SCR antigos sujeitos a deriva térmica de velocidade) | 0.08 a 0,5 rpm com VFD contínuo ou servo em malha fechada |
| Furo de purga e blindagem de alta frequência | Eixo maciço; cartão PWM sem blindagem queima sob TIG de alta frequência | Depende do modelo; escovas rotativas de carvão frequentemente gastas | Furo opcional de Ø20 a 80 mm + gabinete blindado + escova de 200 a 500 A |
Mesas giratórias usadas para soldagem de tubos podem ser reformadas para serviços de tubulação conforme norma?
Mesas giratórias pesadas usadas de ferro fundido de fabricantes tradicionais como Ransome, Pandjiris ou Koike Aronson podem ser reformadas para soldagem de tubos conforme normas técnicas, desde que os alojamentos dos rolamentos do eixo árvore permaneçam concêntricos. Uma reforma confiável substitui rolamentos corroídos e coroas de bronze gastas, além de trocar os cartões de velocidade por um sistema de acionamento CA VFD blindado.
Máquinas usadas exigem medição da folga radial do eixo-árvore com um relógio comparador e verificação do preço de reposição dos blocos rotativos de massa antes do lance. Quando o programa de qualidade da oficina de fabricação metalmecânica se aplica, os técnicos verificam a velocidade de avanço com cronômetro e fita métrica ou régua de aço após reparos no acionamento, conforme a norma EN ISO 17662:2025, verificação de equipamentos de soldagem.
Faixas de preço de mesas giratórias para soldagem de tubos, prazos de entrega e avaliação de cotação junto ao fabricante
Os preços norte-americanos publicados variam de $1.580 a $2.804 para equipamentos de bancada de 100 a 200 lb (45 a 91 kg) e de $4.790 a $6.200 para modelos de inclinação manual de 200 a 500 lb (91 a 227 kg) (Bancroft Engineering e Surplus Record). Posicionadores de soldagem excedentes pesados e estações servo abrangem de $9.500 a $29.500, enquanto mesas giratórias OEM métricas de 50 a 2.000 kg são cotadas mediante consulta técnica com faixas de prazo de entrega de 14 a 90 dias.
Ao comparar ofertas do mercado, separe as cotações da base com placa de fixação simples dos pacotes completos prontos para tubos. A instalação de um mandril de fixação de 7 polegadas (180 mm) eleva o preço de uma unidade de bancada MBC BP-2 (200 lb / 91 kg) de $2.014 sem acessórios para $2.804. As unidades manuais inclináveis dos Estados Unidos incluem a TT100 da Bancroft (100 lb / 45 kg) por $1.580, a TT212 (200 lb / 91 kg) por $4.790 e a TT500 (classificação vertical de 500 lb / 227 kg, furo de 2 polegadas) por $6.200. Já os modelos rotativos da Baileigh Industrial, com capacidades de 450 a 1.100 lb, estão anunciados online, de $2.914,00 para a WP-450 de 110V a $6.841,00 para a WP-1100. A Surplus Record também anuncia uma Pandjiris 15-4 por $5.999, uma Readco UPC-25 de 2.500 lb por $9.500 e uma estação servo Fronius International FRT150 por $29.500. Jason Ladd observa na lista de verificação para compradores da The Fabricator que especificar previamente a tensão da fábrica e o peso do dispositivo de fixação evita adaptações caras.
A compra direta da fábrica Wuxi ABK Machinery (Aubrik, fundada em 1999) exige uma quantidade mínima de pedido (MOQ) de 1 unidade padrão. Os preços são informados por tensão, tamanho do mandril e diâmetro do furo. Os modelos de bancada em estoque (BY-50, BY-100, BY-300) são enviados por via marítima em prazos de 14-21 dias ou por via aérea em 7-10 dias. As unidades de piso configuradas (BY-500, BY-1000, BY-2000) têm prazo de fabricação de 35-45 dias; as estações personalizadas de 5.000 kg ou robotizadas se enquadram em prazos de entrega de 60-90 dias, e as peças de desgaste sobressalentes são despachadas em 5 a 7 dias úteis.
| Classe publicada de catálogo norte-americano | Referência verificada de preço norte-americano | Série métrica Aubrik mais próxima (MOQ 1 peça) | Prazo de entrega indicativo da Aubrik |
|---|---|---|---|
| Bancada EUA de 100 a 200 lb (45 a 91 kg) | $1.580 a $2.804 (Bancroft TT100 $1.580; MBC BP-2 $2.014 básica / $2.804 c/ mandril) | BY-50 (50 kg) / BY-100 (100 kg) — cotado via consulta | 14 a 21 dias marítimo · 7 a 10 dias aéreo |
| Inclinação manual EUA de 200 a 500 lb (91 a 227 kg) | $4.790 a $6.200 na Bancroft (TT212 200 lb $4.790; TT500 500 lb $6.200) | BY-300 (300 kg) / BY-500 (500 kg) — cotado via consulta | 14 a 21 dias (BY-300) · 35 a 45 dias (BY-500) |
| Classe de piso excedente de 2.500 lb (1.134 kg) | Readco UPC-25 listada por $9.500 no Surplus Record; OEM pesado novo via consulta | BY-1000 (1.000 kg) / BY-2000 (2.000 kg, até 500 N·m) — via consulta | 35 a 45 dias para fabricação configurada |
| Servo robotizado / Mesa giratória plana sob medida de 5.000+ kg | Estação servo Fronius FRT150 por $29.500 no Surplus Record; células robotizadas sob medida via consulta | BY-Custom (5.000+ kg) / Estação servo PROFINET ou Modbus | 60 a 90 dias para fabricação sob projeto |
Lista de verificação de especificações para cotação de mesa giratória para soldagem de tubos (copie no pedido de cotação)
Inclua a massa do spool, o balanço do centro de gravidade, a janela de velocidade da WPS, o furo do mandril, a corrente de pico, a interface de controle e a tensão da fábrica para que o fabricante dimensione o sistema de acionamento já na primeira proposta.
| Parâmetro da cotação | O que especificar | O que falha na fábrica se omitido |
|---|---|---|
| 1. Envelope do spool e massa bruta | DE mín./máx. do tubo, comprimento do spool, raio máx. do ramal assimétrico e peso em kg do spool mais pesado + dispositivo de fixação | O peso do mandril consome a margem de capacidade de carga ou a curva colide com o piso durante a inclinação a 90° |
| 2. Balanço do CG e excentricidade | Distância (mm) da placa de fixação ao CG do spool e deslocamento radial fora de centro | A coroa e sem-fim trava na subida ou inclina para a frente sob momento não calculado |
| 3. Janela de velocidade de avanço da WPS | Menor velocidade de passe de raiz e maior velocidade de acabamento (mm/min) entre o DE mín./máx. do tubo | O motor padrão de 0,5 rpm gira 3x rápido demais para passe de raiz TIG manual ≥6 in. |
| 4. Tamanho do mandril e do furo passante | Capacidade de pega do mandril de 3 castanhas (160 a 630 mm) e furo vazado do eixo árvore (Ø20 a 80 mm) | Um eixo maciço bloqueia a passagem de purga pelo furo; mandril de torno padrão trava com respingos |
| 5. Amperagem de pico e processo de soldagem a arco | Corrente de pico e regime de trabalho (%) em GTAW de alta frequência, GMAW pulsado, FCAW ou SAW | Escova rotativa subdimensionada superaquece; cartão de controle sem blindagem entra em falha na abertura por alta frequência |
| 6. Controle e interface com a célula robotizada | Pedal / botoeira manual remota, relé 24V/TTL ou PROFINET / Modbus TCP | O cobot ou PLC não sincroniza sinais de partida/indexação sem refazer a fiação do painel |
| 7. Alimentação elétrica da fábrica | Tensão, fase e frequência exatas da fábrica (110V/220V, 1 fase ou 220V/380V, 3 fases, 50/60 Hz; outras tensões exigem fabricação sob medida) | O VFD apresenta falha na chegada ou requer um transformador elevador externo |
Integração, calibração e requisitos de utilidades industriais na fábrica
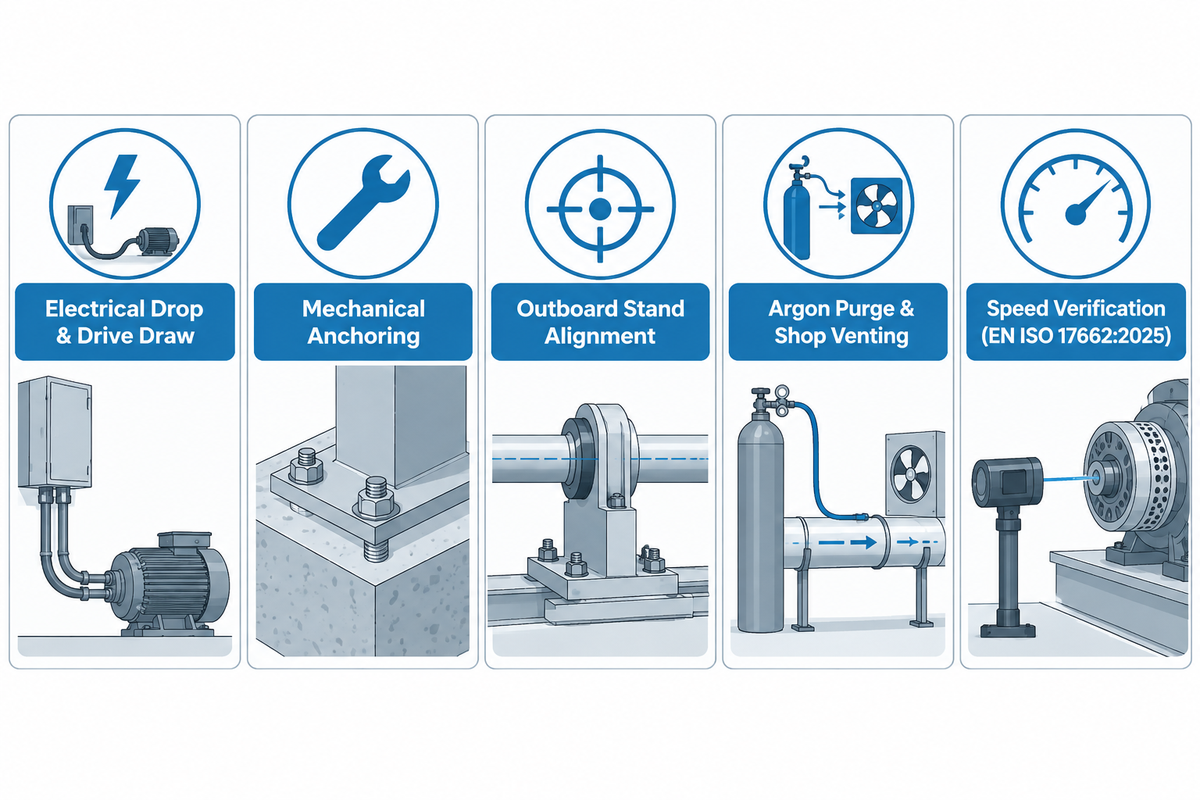
O comissionamento de uma mesa giratória para soldagem de tubos no chão de fábrica inclui compatibilizar as alimentações monofásicas de 110V/220V ou trifásicas de 220V/380V, ancorar as bases inclináveis e ventilar o gás de purga contínua com argônio. Quando os códigos de soldagem aplicáveis ou os planos de qualidade da oficina exigem a verificação dos equipamentos, os técnicos conferem a velocidade de avanço com cronômetro e fita métrica ou régua de aço conforme normas como a EN ISO 17662:2025.
Os responsáveis pela qualidade que auditarem as velocidades de avanço dos procedimentos de soldagem (WPS) em outubro de 2026 devem consultar a ISO 17662:2025 (adotada como EN ISO 17662:2025) para calibração e verificação de equipamentos de soldagem em serviço. O registro oficial do ciclo de vida da ISO 17662:2016 confirma que a segunda edição foi retirada em setembro de 2025 e substituída pela ISO 17662:2025. A prévia do catálogo da CEN para a EN ISO 17662:2025 indica março de 2026 para a retirada de normas nacionais conflitantes e restringe o escopo aos equipamentos de produção e fabricação em campo. Quando a verificação é exigida, a norma estabelece como padrão uma vez por ano; um histórico comprovado de repetibilidade pode reduzir essa frequência. Faça nova verificação imediatamente após uma sobrecarga mecânica ou reparo do acionamento.
Durante o comissionamento, a velocidade de rotação da placa de fixação deve ser medida com um tacômetro calibrado em relação aos pontos de ajuste mínimo e intermediário da WPS. Onde a purga traseira contínua com argônio for empregada, deve-se utilizar exaustão localizada no piso da fábrica. Nunca descarte argônio em fossos abaixo do nível do piso ou espaços confinados nos quais o gás de proteção inerte mais pesado que o ar desloca o oxigênio respirável.
| Domínio de comissionamento | Modelos de bancada (BY-50 a BY-300) | Modelos de piso (BY-500 a BY-2000) | Verificação de aceitação |
|---|---|---|---|
| Ponto elétrico e consumo do acionamento | 110V ou 220V, 1 fase, 50/60 Hz (motor de 25 a 60 W) | 220V/380V, 3 fases (motor de 90 a 180+ W) | Disjuntor dedicado + ligação PE da carcaça verificada |
| Ancoragem mecânica | Parafusar abas da base em bancada nivelada; isolar caminho de massa | Chumbadores de expansão em concreto dimensionados para momento de tombamento a 90° | Zero levantamento da base sob ensaio estático nominal |
| Alinhamento do cavalete externo | Cavalete de roletes em V para tubos que excedem o limite em balanço do mandril | Alinhamento de eixo a laser ou nível de bolha com os cavaletes de roletes | Zero travamento do mandril ou deslocamento axial do tubo em 3 voltas |
| Purga de argônio e exaustão na fábrica | União rotativa pelo furo passante (faixa de qualificação BY de Ø20 a 80 mm) + coifa de bancada | Coletor rotativo de purga (faixa de qualificação BY de Ø20 a 80 mm) + exaustão localizada | União rotativa sem vazamentos; níveis seguros de oxigênio na baia de soldagem |
| Verificação de velocidade (EN ISO 17662:2025) | Verificação com cronômetro e régua de aço nos pontos definidos pelo procedimento de soldagem (WPS), quando exigida | Verificação com a mesa carregada, cronômetro e régua de aço nos pontos definidos pelo procedimento de soldagem (WPS), quando exigida | Registro de verificação anual, salvo especificação em contrário, além de nova verificação após reparos |
Perguntas frequentes
Como funciona uma mesa giratória para soldagem de tubos durante a soldagem circunferencial TIG e MIG?
Uma mesa giratória para soldagem de tubos prende o spool ou o flange com um mandril de 3 castanhas e o gira em torno de um eixo vertical ou inclinado enquanto a tocha de soldagem permanece na posição plana 1G ou horizontal 2G.
Uma escova rotativa de cobre-grafite ou conjunto de anel coletor retorna a corrente de soldagem do eixo árvore rotativo para a fonte de soldagem. Um pedal blindado inicia, para e ajusta a velocidade de rotação.
Qual mesa giratória para soldagem de tubos é a melhor para tubos sanitários de aço inoxidável de pequeno diâmetro?
Procure uma mesa giratória de bancada de 50-100 kg, com acionamento de velocidade variável na faixa de 0,3-5 rpm e mandril de soldagem de 3 castanhas com proteção de cobre, adequado a tubos sanitários. Combine-a com um eixo-árvore oco para purga (opção de Ø20 a 80 mm em alguns modelos BY, ou 1-1/8 a 2 1/2 in. em unidades de bancada dos Estados Unidos) para conduzir o argônio internamente de forma limpa.
A blindagem de controle filtrada contra RF oferece a melhor proteção para aberturas de arco por alta frequência no processo GTAW. A escova de massa rotativa deve ser especificada para a amperagem de pico da soldagem.
Preciso de um eixo árvore vazado de furo passante em uma mesa giratória para soldagem de tubos em spools de aço carbono?
Não, spools de tubos de aço carbono soldados com passes de raiz em E6010, E7018, GMAW por curto-circuito ou arame de soldagem tubular operam de forma confiável em mesas giratórias de placa de fixação maciça porque o procedimento de soldagem não requer proteção traseira interna com gás de proteção inerte.
Contudo, especificar um furo central vazado ainda permite que pontas longas de tubos de pequeno diâmetro passem diretamente através do corpo do mandril de 3 castanhas para reduzir o torque em balanço do centro de gravidade.
Uma mesa giratória de bancada para soldagem de tubos pode inclinar até 90 graus?
Algumas podem. Unidades de bancada dos Estados Unidos, como a Pandjiris Mini Pro, inclinam de 0 a 90 graus, mas os modelos Aubrik BY-50 a BY-500 são fornecidos como mesas fixas a 0° e precisam da opção de inclinação personalizada.
Como evitar o deslocamento axial do tubo ao girar spools longos em uma mesa giratória com cavaletes externos?
Prender uma extremidade de referência flangeada do spool de tubo dentro de um mandril de 3 castanhas na mesa giratória impedirá o deslocamento axial. Além disso, esquadreje todos os cavaletes de roletes em V diretamente com a linha de centro do eixo árvore.
O deslocamento axial começa sempre que as rodas de apoio passivas ficam desalinhadas em relação ao corpo do tubo e puxam o spool para a frente como um fuso roscado. Primeiro, ajuste a estrutura de inclinação da mesa giratória para o alinhamento de eixo horizontal a 90 graus com um transferidor digital. Em seguida, nivele cada um dos cavaletes externos com uma linha a laser, garantindo que o trecho livre imponha carga zero de flexão sobre as castanhas do mandril. Gire o tubo fixado por três voltas completas a frio antes de abrir o arco. Verifique o batimento nas castanhas com um relógio comparador e calce qualquer cavalete de roletes que eleve a parede do tubo em mais de 1 mm.
Qual tensão e quais controles por pedal vêm de fábrica nas mesas giratórias industriais para soldagem de tubos?
Mesas giratórias portáteis de bancada de 50 a 300 kg operam com alimentação monofásica de 110V ou 220V, 50/60 Hz. As unidades de piso mais pesadas, de 500 a 2.000 kg, usam alimentação trifásica de 220V ou 380V; outras tensões exigem fabricação sob encomenda.
Os pacotes padrão de controle do operador incluem terminais de programação manuais com seletores de sentido horário/anti-horário, potenciômetros digitais contínuos de RPM e botões de parada de emergência. Pedais elétricos blindados para serviço pesado controlam aberturas de arco e emendas com as mãos livres. Células robotizadas automatizadas para tubos podem adicionar sincronismo por relé 24V/TTL ou interfaces PROFINET e Modbus TCP sob consulta.
Solicite suporte de dimensionamento de torque em balanço e baixa RPM para spools de tubos
Envie por e-mail para nossa equipe de engenharia a faixa de qualificação de diâmetro externo de seus tubos, os pesos do spool e do flange mais pesados, o deslocamento do centro de gravidade, a janela de velocidade da WPS e a tensão de sua fábrica. Selecionaremos a mesa giratória da série BY, o mandril de furo vazado ou o posicionador de soldagem para tubos ABK ideal para sua oficina com quantidade mínima de pedido de 1 equipamento.
Solicitar dimensionamento e cotação de mesa giratória para tubosDeclaração de revisão editorial e de engenharia
Revisado pela Equipe Técnica da Wuxi ABK Machinery (Aubrik), fabricante de equipamentos de posicionamento para soldagem industrial fundada em 1999. A Aubrik fabrica as mesas giratórias da série BY e os posicionadores de soldagem para tubos ABK referenciados ao lado de concorrentes terceiros do mercado neste relatório. Onde vasos cilíndricos retos ou serviços de ponteamento manual abaixo de 50 kg se adaptam melhor a viradores de roletes ou blocos em V fixos, esses limites estão declarados acima. Os engenheiros da fábrica validam as velocidades de avanço da WPS e as forças de aperto do mandril com corpos de prova de produção, enquanto eletricistas qualificados verificam separadamente a conformidade com as normas técnicas elétricas locais.
Referências e fontes
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.254: Soldagem a arco e corte (Regulamentos da Indústria Geral). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.254
- European Committee for Standardization (CEN). (2025). EN ISO 17662:2025: Soldagem — Calibração, verificação e validação de equipamentos utilizados em soldagem, incluindo atividades auxiliares. https://standards.iteh.ai/catalog/standards/cen/0da41ff8-17d1-4767-baf3-201ea728fc33/en-iso-17662-2025
- International Organization for Standardization (ISO). Registro de status de ciclo de vida da ISO 17662:2016 (Cancelada em setembro de 2025, substituída pela ISO 17662:2025). https://www.iso.org/standard/66052.html
- European Committee for Standardization (CEN). (2009). EN 1011-1:2009: Soldagem — Recomendações para soldagem de materiais metálicos, Parte 1: Diretrizes gerais para soldagem a arco. https://standards.iteh.ai/catalog/standards/cen/6bf05f5e-ed3a-4cbd-af32-e8ce46f0efdc/en-1011-1-2009
- World Intellectual Property Organization (WIPO) / Saudi Arabian Oil Company. (2020). Patente WO2020033478A1: Purga para soldagem. https://patents.google.com/patent/WO2020033478A1/en
- MDPI Machines. (2023). Critérios de desempenho ISO 9283 e métodos de ensaio relacionados para repetibilidade de pose de manipuladores de soldagem industriais, 11(7), 734. https://www.mdpi.com/2075-1702/11/7/734
- Honhart, K. Colocando em rotação os posicionadores de soldagem de bancada para soldagem de tubos. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/putting-the-spin-on-benchtop-positioners-for-tube-and-pipe-welding
- Ladd, J. 5 aspectos que os soldadores precisam saber sobre posicionadores de soldagem. The Welder / The Fabricator. https://www.thefabricator.com/thewelder/article/arcwelding/5-things-welders-need-to-know-about-weld-positioners
- Burgart, D. Bem-vindo ao mundo da engenharia de posicionamento. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/welcome-to-the-world-of-positioneering-
- Bancroft Engineering. Posicionadores de soldagem rotativos (Especificações e preços dos modelos TT100, TT212, TT500). https://bancrofteng.com/standard-welding-accessories/welding-positioner/
- Baileigh Industrial. Catálogo de posicionadores de soldagem rotativos (Modelos WP-450, WP-750, WP-1100). https://www.baileigh.com/metalworking/welding-equipment/welding-positioners/rotary-positioners
- Surplus Record Machinery & Equipment Directory. Listagens de mercado de posicionadores de soldagem industriais e mesas giratórias. https://surplusrecord.com/machinery-equipment/welding-positioners/







