Entre em contato com a Aubrik Company

Como dimensionar e especificar uma mesa giratória TIG e um posicionador de soldagem rotativo para soldas circulares de precisão

Uma mesa giratória TIG é um posicionador de soldagem rotativo motorizado que gira tubos e flanges sob a tocha. Os modelos BY da Aubrik listados cobrem uma faixa de 0.08 a 5 RPM e apresentam diferentes limites de velocidade. Ao selecionar uma mesa giratória de soldagem, são necessários uma margem de carga útil de 1.5x a 2x para dispositivos descentralizados e cálculos precisos de torque gravitacional. Os compradores também devem especificar controle em malha fechada em baixa rotação e isolamento de aterramento de alta frequência (HF).
O que um posicionador de soldagem de mesa giratória TIG faz na fabricação de precisão
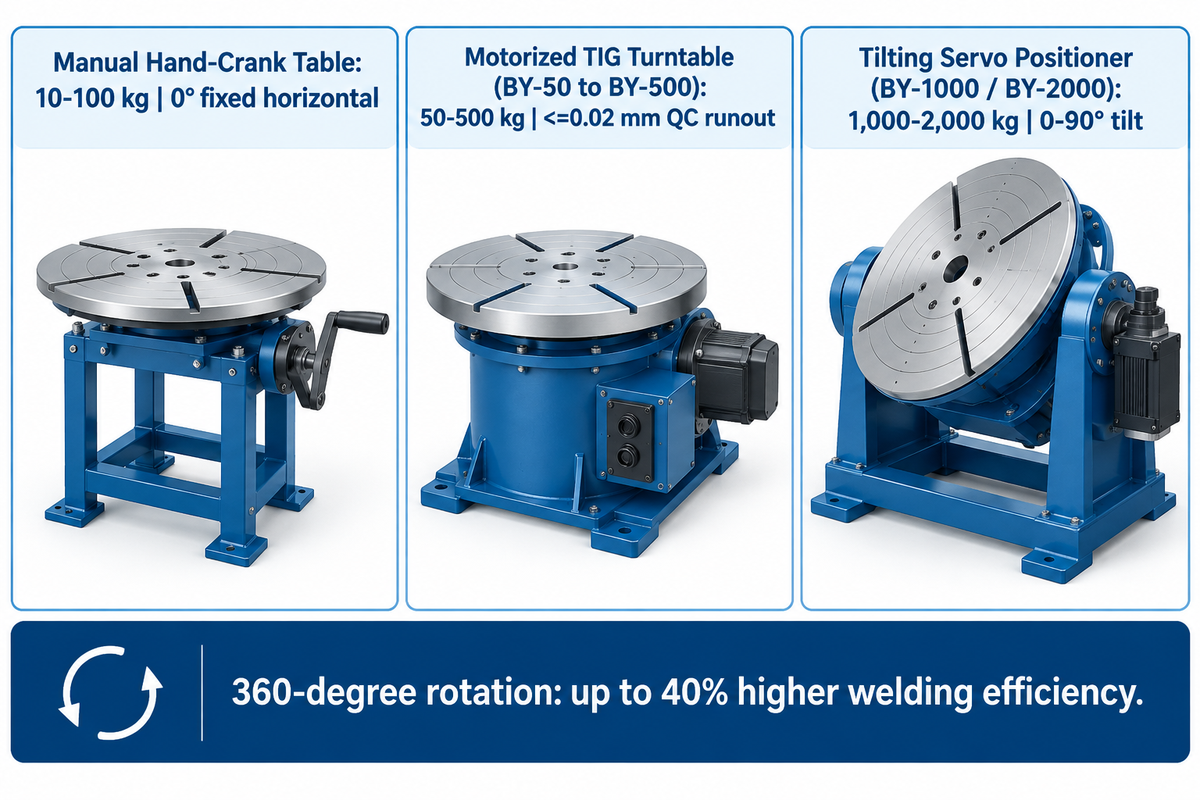
Uma mesa giratória TIG dedicada (ou posicionador de soldagem) gira uma peça de trabalho circular em torno de um eixo-árvore central. Esse movimento permite que o soldador mantenha um ângulo de tocha constante na posição plana (1G) ou em filete horizontal (2F). De acordo com dados de produção de mesas giratórias de soldagem industrial da Aubrik, os cordões circulares consomem de 30% a 50% do tempo de fábrica. A rotação de 360 graus motorizada eleva a eficiência de soldagem em até 40%.
As grades curriculares de soldagem de tubos GTAW e posicionadores robóticos técnicas e automatizadas utilizam velocidade periférica constante para garantir aporte térmico uniforme em aço inoxidável de parede fina e titânio. Corrente de soldagem e tensão de arco estáveis são necessárias para manter um arco estável. A rampa de descida controlada da corrente e a adição de metal de adição auxiliam no preenchimento da cratera ao final do cordão. Estudos de caso publicados na The Fabricator mostram que o posicionamento na posição plana reduz o tempo de movimentação com ponte rolante e melhora a consistência e a qualidade da solda.
O que é uma mesa giratória de soldagem e como ela é utilizada na fabricação TIG?
Uma mesa giratória de soldagem é uma mesa rotativa de eixo único ou basculante que fixa peças cilíndricas em uma placa de 3 castanhas ou em um prato com rasgos em T. Ela atende à soldagem circunferencial a arco de tungstênio com proteção gasosa (GTAW) na indústria. Para operá-la, o operador ajusta a velocidade de rotação em RPM, abre o arco e aciona um pedal. O componente então gira de maneira suave sob a tocha de soldagem. Merece atenção especial a suavidade com que a velocidade de rotação é transmitida em tubos finos de escapamento e conexões. O batimento da peça, o afastamento da tocha e o controle de corrente afetam o contato do tungstênio e os picos locais de aporte térmico. Girar a peça sob a tocha permite ao soldador manter um ângulo de tocha constante ao longo de todo o lote de produção.
| Tipo de equipamento | Faixa de carga útil | Controle de velocidade e repetibilidade | Faixa de inclinação | Aplicação na fábrica e base de custo |
|---|---|---|---|---|
| Mesa manual de manivela / com rolamento | 10–100 kg | Indexação manual com as mãos | 0° horizontal fixo | Apenas para ponteamento de baixo volume e traçagem |
| Mesa giratória TIG horizontal motorizada (BY-50 a BY-500) | 50–500 kg | Acionamento AC contínuo de 0,5–5 RPM (BY-50) e 0,3–4 RPM (BY-100); batimento QC ≤0,02 mm | 0° horizontal fixo | Base comparativa horizontal fixa; cordões circunferenciais contínuos |
| Posicionador de soldagem rotativo servo basculante (BY-1000 / BY-2000) | 1.000–2.000 kg (5.000 kg sob encomenda) | Servoacionamento DC de 0,1–2 RPM (BY-1000) e 0,08–1,5 RPM (BY-2000) | 0–90° motorizado (135° sob encomenda) | Spools de tubulação pesados descentralizados, soldagem de filete na posição plana e células robóticas |
Capacidade de carga, torque excêntrico e dimensionamento de inclinação da mesa giratória TIG
As capacidades de carga na plaqueta de identificação de um posicionador de soldagem rotativo e mesa giratória só se aplicam se o centro de gravidade (CG) estiver sobre o eixo da árvore. Assim que um coletor é montado fora de centro ou inclinado da horizontal para a vertical, a gravidade cria um torque rotacional e um momento fletor que contribuem para o tombamento. O tutorial de torque rotacional da University of Guelph e o guia de dimensionamento da Koike Aronson separam os dois tipos de vetores de carga.
Comece determinando a carga bruta somando as massas da peça, da placa de 3 castanhas e de qualquer dispositivo personalizado ou contrapeso. Os guias de distribuidores dos EUA na WeldingMart sugerem uma margem de segurança de 1.5X-2X em gabaritos descentralizados. Os engenheiros definem a margem de projeto de torque separadamente. Em seguida, avalie o torque de rotação e o torque de inclinação para todos os eixos.
- O torque gravitacional máximo atua a uma distância eradial do eixo-árvore e ao longo do prato, que está inclinado em um ângulo θ em relação à horizontal. Aqui, eradial é a distância radial do centro de gravidade até o eixo-árvore e W é o peso da peça.
- O torque gravitacional de inclinação é igual ao peso do conjunto soldado multiplicado pelo braço de alavanca horizontal com sinal entre o eixo de inclinação e o centro de gravidade. Conforme a peça inclina e gira, tanto o balanço axial quanto a excentricidade radial afetam esse braço de alavanca.
Considere um exemplo prático para um conjunto combinado de tubo de aço inoxidável 316L e dispositivo de fixação de 85 kg com deslocamento radial do CG de 120 mm (0,12 m). A força gravitacional é igual a 85 kg × 9,81 m/s² = 833.85 N. Com o eixo-árvore na horizontal, 833.85 N atuando em uma excentricidade radial de 0,12 m produzem um torque gravitacional de pico de 100.1 N·m em torno do eixo-árvore. Aplicando um fator de segurança de torque selecionado separadamente de 1,25×, obtêm-se 125.1 N·m, e o dimensionamento do acionamento também inclui o torque de atrito e de aceleração. Com o eixo-árvore na vertical, a gravidade não produz torque em torno desse eixo. Diferencie a margem de capacidade de carga útil da margem de projeto de torque. Para esse conjunto excêntrico, aplique a margem de carga útil de 1,5× a 2× e consulte o gráfico de carga excêntrica do fabricante. A soldagem de tubo rolado na posição 1G utiliza um eixo de tubo horizontal e rotação para manter a solda no topo. Entre os modelos da Aubrik listados aqui, o BY-1000 e o BY-2000 oferecem inclinação motorizada do prato (até 500 N·m de torque no redutor) para orientar horizontalmente um tubo montado no eixo-árvore. Consulte o dimensionamento de torque e furo de passagem da placa em mesas giratórias para soldagem de tubos e os sinais e causas raiz de sobrecarga em posicionadores de soldagem ao verificar cargas descentralizadas.
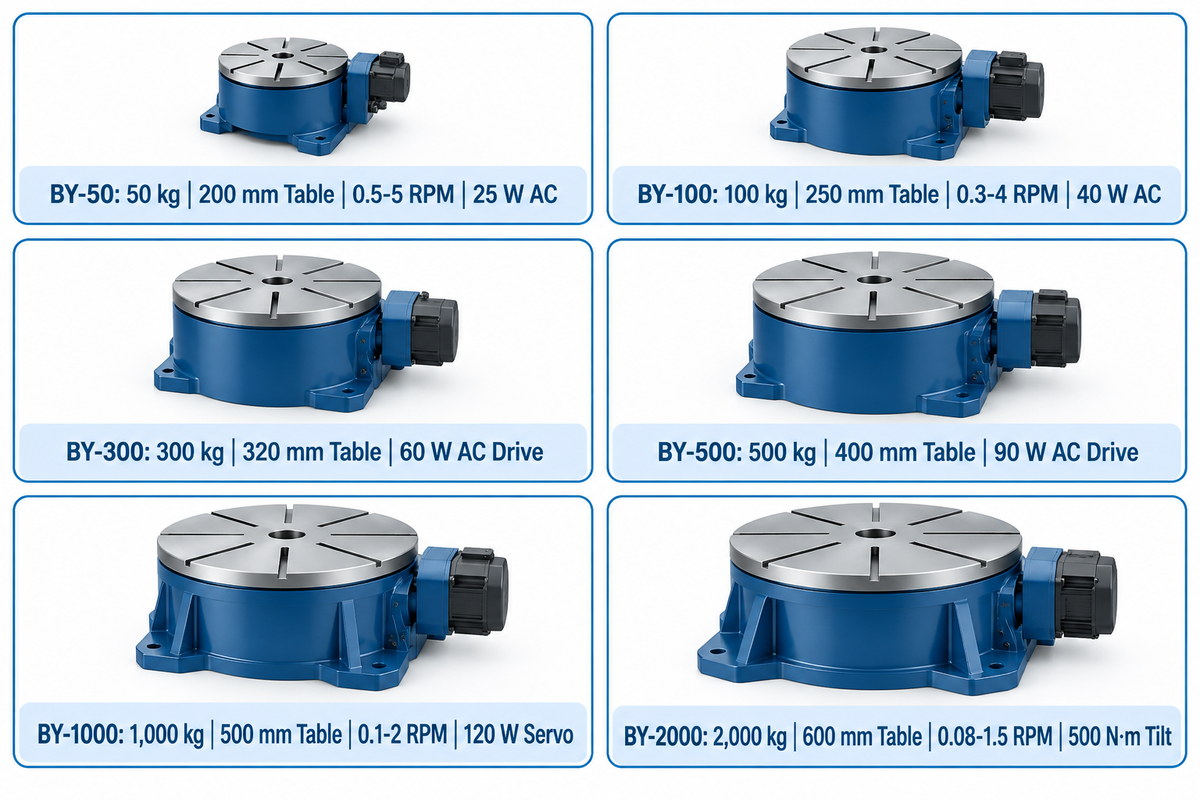
| Modelo | Capacidade de carga nominal | Diâmetro da mesa | Faixa de velocidade de rotação | Potência do motor de acionamento | Ângulo de inclinação e classe de acionamento |
|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5–5 RPM | 25 W | 0° horizontal fixo; regulação contínua AC |
| BY-100 | 100 kg | 250 mm | 0,3–4 RPM | 40 W | 0° horizontal fixo; regulação contínua AC |
| BY-300 | 300 kg | 320 mm | Confirmar na ficha técnica específica do modelo (a série abrange 0,08–5 RPM) | 60 W | 0° horizontal fixo; regulação contínua AC |
| BY-500 | 500 kg | 400 mm | Confirmar na ficha técnica específica do modelo (a série abrange 0,08–5 RPM) | 90 W | 0° horizontal fixo; regulação contínua AC |
| BY-1000 | 1.000 kg | 500 mm | 0,1–2 RPM | 120 W | Inclinação motorizada de 0–90°; servoacionamento DC |
| BY-2000 | 2.000 kg (5.000 kg sob encomenda) | 600 mm | 0,08–1,5 RPM | 180 W | Inclinação motorizada de 0–90° / 135°; servoacionamento DC (torque de redutor de 500 N·m) |
Controle de velocidade da mesa giratória de soldagem, fórmula de RPM e seleção de motorização
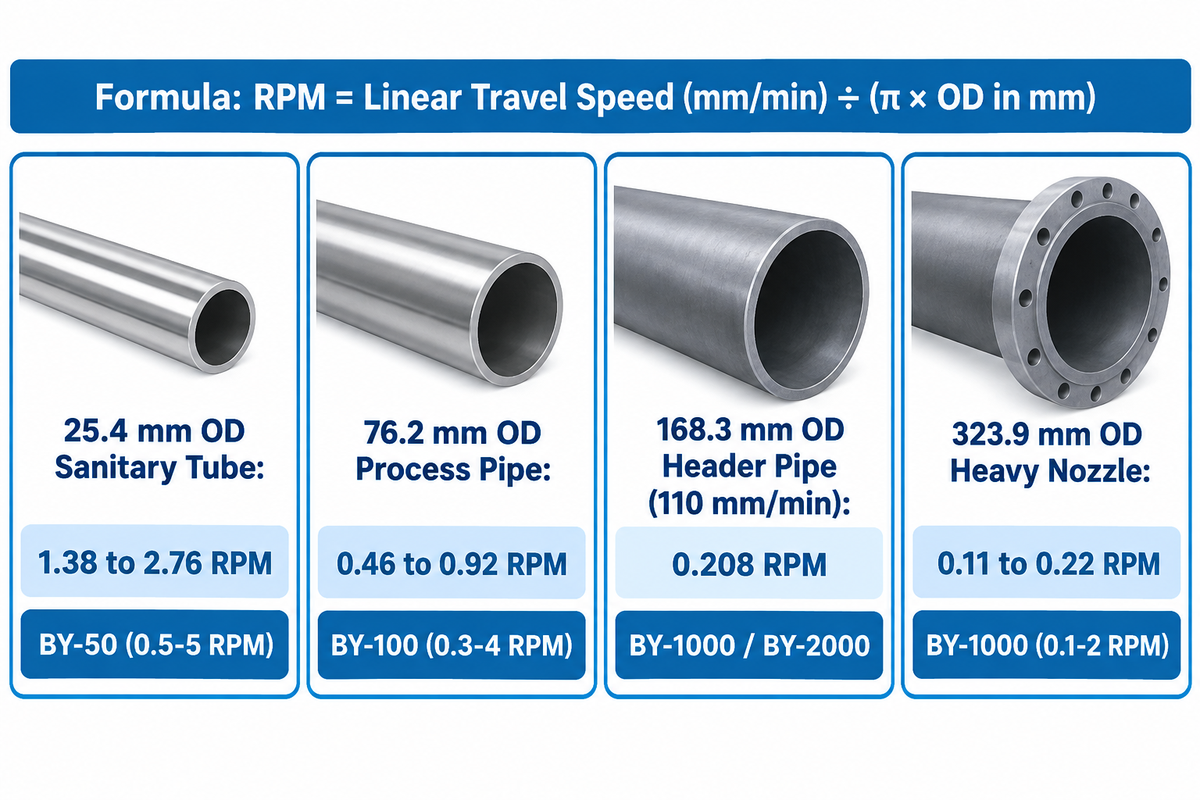
A escolha da faixa de velocidade e da arquitetura de controle de velocidade de uma mesa giratória de velocidade variável reduz as oscilações em baixa rotação em tubos grandes e garante RPM máxima suficiente em conexões pequenas. Os engenheiros convertem a velocidade de avanço linear da soldagem tig em velocidade de rotação do eixo-árvore usando a cinemática circunferencial padrão: a RPM é igual à velocidade de avanço linear (mm/min) dividida pelo perímetro da peça (π × diâmetro externo em mm).
Considere um tubo de aço inoxidável Schedule 10S de 6 polegadas (168,3 mm DE, perímetro de 528,7 mm) soldado a uma velocidade de avanço linear de 110 mm/min. A rotação necessária no eixo-árvore é 110 ÷ 528.7 = 0.208 RPM. Usando um anel de vaso de 1.520 mm DE, seu perímetro é de aproximadamente 4.775,2 mm (188.0 in). Esse anel requer aproximadamente 0.0628 RPM a 300 mm/min segundo o cálculo de RPM da Koike Aronson. Por outro lado, tubos pequenos de 25 mm a 150 mm DE soldados de 75 a 350 mm/min exigem de 0.16 a 4.46 RPM. Listas estaduais aprovadas de treinamento, como o relatório de fabricação de soldagem do BPPE da Califórnia, combinam estações de tubos GTAW com posicionadores motorizados em todos esses diâmetros.
Os operadores ajustam a velocidade (ou fazem um ajuste fino no painel) no controlador de acordo com o diâmetro do tubo. Em baixas velocidades de saída, acionamentos DC com escovas em malha aberta podem perder rotação sob carga ou girar de forma irregular quando o torque disponível não consegue vencer o atrito e o torque de relutância. Esse comportamento é afetado pela redução de engrenagens e pelo desempenho do controlador. Uma redução de engrenagens adequada e um controle de velocidade em malha fechada ajudam a manter uma rotação suave em baixa velocidade sob cargas variáveis. Sob cargas variáveis, o controle de velocidade mantém a rotação estável em baixas velocidades. A frenagem dinâmica pode ser usada para dissipar energia durante a desaceleração. Para uma operação manual e semiautomática suave, a Aubrik utiliza motoredutores AC de variação contínua nos modelos BY-50 a BY-500. Para o BY-1000 e o BY-2000, a Aubrik utiliza servoacionamentos DC de precisão. A precisão do sistema de posicionamento varia com a carga e é influenciada pela resolução de realimentação, pela folga da transmissão e pela rigidez estrutural. Um determinado erro angular causa um deslocamento linear maior quanto mais distante estiver do eixo da árvore.
| Categoria de tubo e diâmetro externo (DE) da peça | Perímetro (π × DE) | RPM a 110 mm/min (Passe de raiz GTAW) | RPM a 150 mm/min (Passe de enchimento padrão) | RPM a 220 mm/min (Passe de acabamento rápido / TIG pulsado) | Faixa de modelo Aubrik correspondente (regime contínuo) |
|---|---|---|---|---|---|
| Tubo sanitário pequeno — 25,4 mm DE | 79,8 mm | 1.38 RPM | 1.88 RPM | 2.76 RPM | BY-50 (0,5–5 RPM atende às três velocidades) |
| Tubo fino de escapamento — 38,1 mm DE | 119,7 mm | 0.92 RPM | 1.25 RPM | 1.84 RPM | BY-50 (0,5–5 RPM atende às três velocidades) |
| Linha de processo de laticínios — 50,8 mm DE | 159,6 mm | 0.69 RPM | 0.94 RPM | 1.38 RPM | BY-50 (0,5–5 RPM) ou BY-100 (0,3–4 RPM) |
| Tubo coletor sanitário — 63,5 mm DE | 199,5 mm | 0.55 RPM | 0.75 RPM | 1.10 RPM | BY-50 (0,5–5 RPM) ou BY-100 (0,3–4 RPM) |
| Tubo de processo Schedule — 76,2 mm DE | 239,4 mm | 0.46 RPM | 0.63 RPM | 0.92 RPM | BY-100 (0,3–4 RPM atende às três velocidades) |
| Tubo médio de utilidades — 101,6 mm DE | 319,2 mm | 0.34 RPM | 0.47 RPM | 0.69 RPM | BY-100 (0,3–4 RPM atende às três velocidades) |
| Tubo spool padrão — 114,3 mm DE | 359,1 mm | 0.31 RPM | 0.42 RPM | 0.61 RPM | BY-100 (0,3–4 RPM atende às três velocidades) |
| Tubo coletor químico — 168,3 mm DE | 528,7 mm | 0.21 RPM | 0.28 RPM | 0.42 RPM | BY-1000 (0,1–2 RPM) ou BY-2000 (0,08–1,5 RPM) |
| Bocal pesado de vaso — 323,9 mm DE | 1.017,6 mm | 0.11 RPM | 0.15 RPM | 0.22 RPM | BY-1000 (0,1–2 RPM) ou BY-2000 (0,08–1,5 RPM) |
Prevenção de interferência de alta frequência TIG e danos ao aterramento rotativo
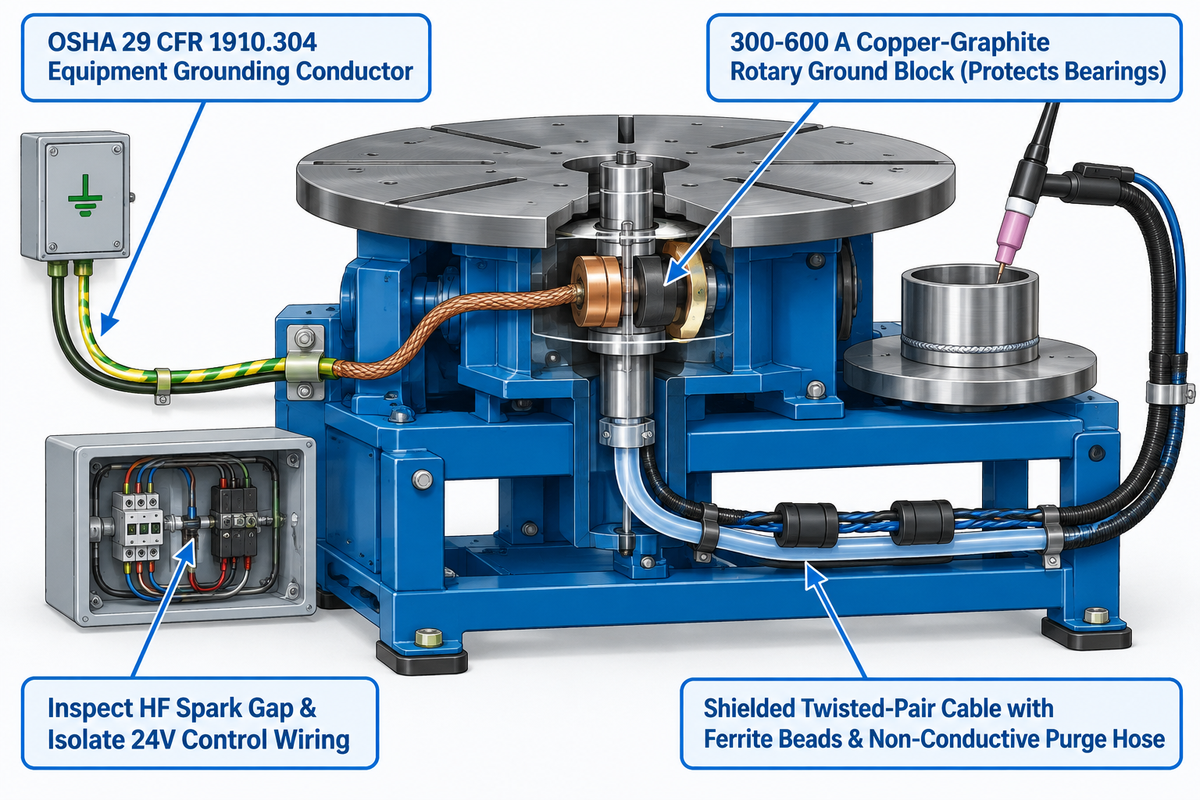
A abertura de arco por alta frequência (HF) no processo GTAW produz pulsos de radiofrequência de alta tensão que se acoplam a placas de controle de velocidade do motor, encoders e cabos de pedal sem blindagem. Ao mesmo tempo, uma corrente de retorno de soldagem de 100 A a 350 A atravessando rolamentos de esferas causa microarcos que geram crateras (pitting) e arruínam a suavidade mecânica. Essas crateras também degradam a forma como um rolamento de giro suporta momentos axiais e de tombamento.
Por que minha mesa giratória TIG não funciona ou gira de forma irregular durante a abertura do arco?
Uma mesa giratória TIG trava, reinicia o painel ou apresenta comportamento errático durante a abertura do arco quando a interferência eletromagnética (EMI) de alta frequência entra em um controlador PWM sem blindagem. O movimento irregular também ocorre quando a corrente de retorno da soldagem abre arco através dos rolamentos do eixo principal. Boletins técnicos da Bancroft Engineering confirmam que a estabilização de alta frequência no processo GTAW causa severa interferência de radiofrequência em acionamentos de estado sólido de posicionadores. Para evitar a queima da placa, é necessário implementar um caminho de aterramento de baixa impedância e circuitos de comando isolados. Boletins técnicos da Bancroft Engineering confirmam esse requisito.
As quatro medidas a seguir ajudam a proteger o operador e a eletrônica da máquina.
Matriz de aterramento HF de 4 pontos e furo de purga
- Conforme OSHA 29 CFR 1910.304(g)(5) e (g)(8)(i), estruturas metálicas fixas exigem um condutor de aterramento de equipamento permanente e contínuo. Passe esse condutor junto com os condutores do circuito de alimentação; uma haste de aterramento isolada nunca substitui esse caminho de falta.
- Conecte o cabo-obra da fonte de soldagem ao bloco de aterramento rotativo de cobre-grafite com mola (300-600 A) localizado na mesa giratória. Uma escova rotativa dedicada, com bom contato elétrico, fornecerá um caminho de retorno de baixa resistência e reduzirá a abertura de arcos nos rolamentos.
- O centelhador de alta frequência (HF) da máquina de solda deve ser inspecionado e a fiação de comando de 24V deve ser isolada dos cabos da tocha como parte do protocolo de proteção contra RFI da Bancroft Engineering. Aterramentos adicionais exigidos pelos diagramas elétricos do fabricante também podem ser implementados.
- Deve-se utilizar cabo de par trançado blindado com núcleos de ferrite para transmitir sinais do pedal e da interface com o robô. Conexões não condutivas de mangueira de gás devem ser usadas através do furo do eixo-árvore vazado para garantir que a linha de purga nunca conduza corrente de fuga.
Placas de soldagem de 3 castanhas, limites de batimento radial e purga por eixo-árvore vazado
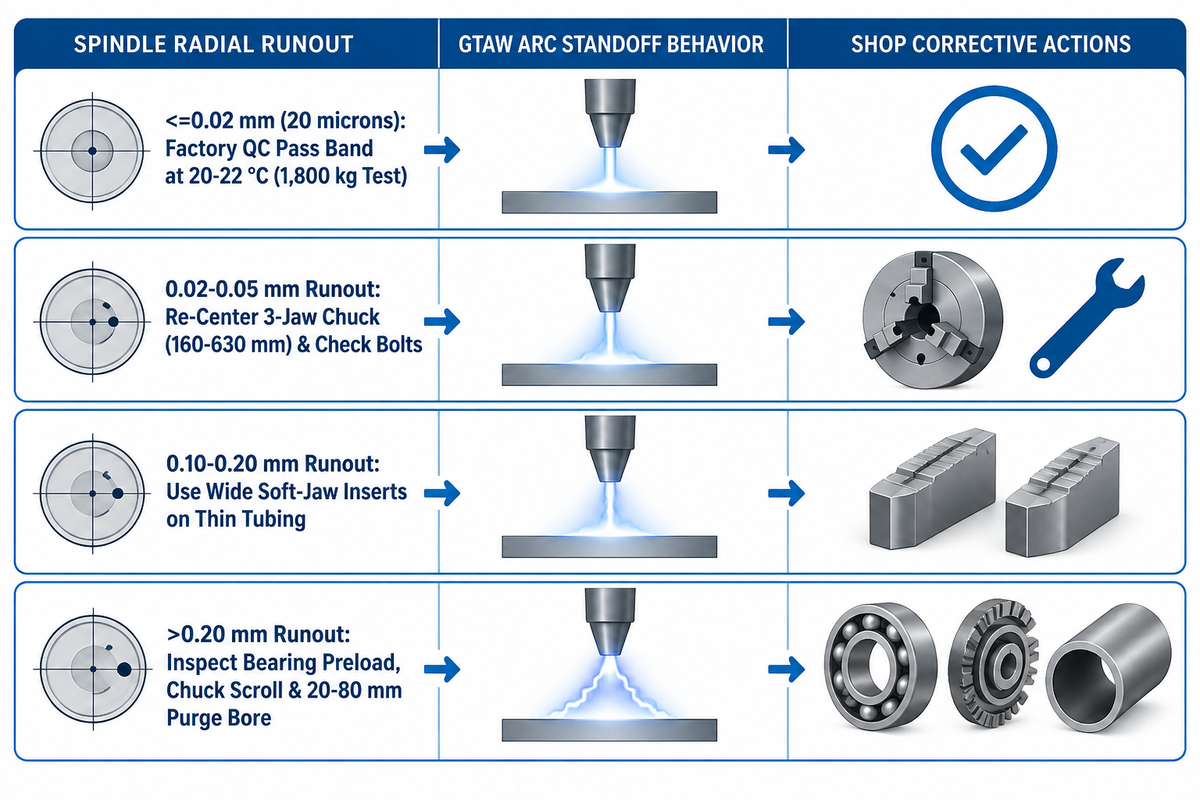
Na soldagem GTAW manual e mecanizada, o comprimento do arco entre o tungstênio e a peça fica entre 1,0 mm e 2,0 mm. Oscilações no prato ou excentricidade na placa de fixação alteram a distância da tocha durante a rotação. Os dados de pesquisa fornecidos apontam batimento radial de ≤0,02 mm (20 mícrons) a 20–22 °C durante um ensaio de esforço de 24 horas com carga de 1.800 kg. Essa qualificação em 14 configurações de transmissão definiu o par de engrenagens de aço-liga temperado para durabilidade de longo prazo.
Os engenheiros devem distinguir duas métricas de precisão da máquina—repetibilidade de pose e batimento radial do eixo-árvore—dos requisitos de preparação de junta específicos da aplicação. Na literatura de robótica, os ensaios de desempenho de manipuladores ISO 9283:1998 (e os estudos de repetibilidade de pose de robôs com 14 critérios) descrevem métodos de teste para repetibilidade de pose de manipuladores. A precisão rotacional na junta soldada também reflete o raio de medição e a fixação da placa. Quando um tubo fino é preso em uma placa de 3 castanhas, a pressão excessiva das castanhas pode ovalizar tubos de parede fina. Os fabricantes especificam a estabilidade em baixa rotação de forma qualitativa como rotação contínua suave, em vez de uma tolerância numérica percentual de RPM. Conjuntos de aço carbono sob o Código de Soldagem Estrutural AWS D1.1/D1.1M:2025—Aço (e suas atualizações da edição 2025) seguem as tolerâncias de juntas estruturais. Enquanto isso, estudos de GTAW rotativo na MDPI Materials e pesquisas de GTAW multipasse no PubMed mostram que a orientação gravitacional e a variação de distância da tocha alteram a geometria do cordão.
Quais mesas giratórias de soldagem rotativas vêm com placas autocentrantes de três castanhas?
Os pacotes de mesas giratórias de soldagem industrial da Aubrik (BY-50 a BY-2000), MK Products (CobraTurn com placa opcional 005-0812) e Arc-Zone / PROFAX são combinados com placas de soldagem autocentrantes de 3 castanhas de aperto rápido. Essas placas são parafusadas ao prato por meio de uma flange adaptadora usinada e abrangem diâmetros de fixação de 160 mm a 630 mm. As castanhas reversíveis permitem maior folga para a tocha. A Aubrik oferece eixos-árvore vazados de purga configuráveis de 20 mm a 80 mm e painéis de comando blindados contra HF para a Série BY. Recomenda-se que os clientes solicitem gráficos de carga excêntrica específicos do modelo durante uma solicitação de cotação (RFQ).
Ao soldar tubos de aço inoxidável austenítico (304L/316L), ligas duplex ou titânio, um furo passante de eixo-árvore vazado de 20 mm a 80 mm conduz uma mangueira interna de purga através do eixo de rotação. Esse furo passante reduz o enrolamento da mangueira enquanto você faz girar a peça. A publicação de patente CN103600196A sobre sistemas de controle de posicionadores de soldagem é um pedido de patente de invenção que descreve um sistema de controle de posicionador de soldagem com regulação coordenada de velocidade da plataforma rotativa. Soldas de raiz limpas também exigem barreiras locais de purga, um difusor sinterizado para evitar turbulência e um orifício de exaustão dimensionado para impedir sobrepressão. Combine esses acessórios com verificações de gás de proteção em revestimento por arco de argônio.
| Faixa de batimento radial | Comportamento do afastamento do arco | Fatores da poça de fusão e geometria do cordão | Ação recomendada na oficina |
|---|---|---|---|
| ≤0,02 mm (20 mícrons) | Limita a variação do comprimento de arco relacionada ao eixo-árvore | A penetração da raiz e a largura da face também refletem o batimento da peça carregada e os parâmetros de soldagem | A Aubrik informa esta faixa de aprovação de batimento de fábrica dos modelos BY-50 a BY-2000 a 20–22 °C |
| 0,02–0,05 mm | Pequena variação periódica de afastamento em montagens com tocha fixa | O aspecto do cordão reflete a velocidade de avanço, a estabilidade da corrente e o ajuste da junta | Recentralizar as castanhas da placa de 3 castanhas e verificar os parafusos de fixação do prato |
| 0,10–0,20 mm | Variação periódica de distância com tocha fixa; desvio >1,5 mm requer compensação adicional | A penetração e o formato do cordão também refletem os parâmetros de soldagem e o ajuste da junta | Insertos largos de castanha mole distribuem a força de aperto em tubos de parede fina |
| >0,20 mm | Variação perceptível na distância entre eletrodo e peça durante a rotação | Maior risco de fusão irregular ou toque do eletrodo quando a altura da tocha é fixa | Inspecionar a pré-carga dos rolamentos do eixo-árvore, o desgaste da espiral da placa e a concentricidade do dispositivo |
Pedais de comando, suportes de tocha e integração de rede industrial em células robóticas
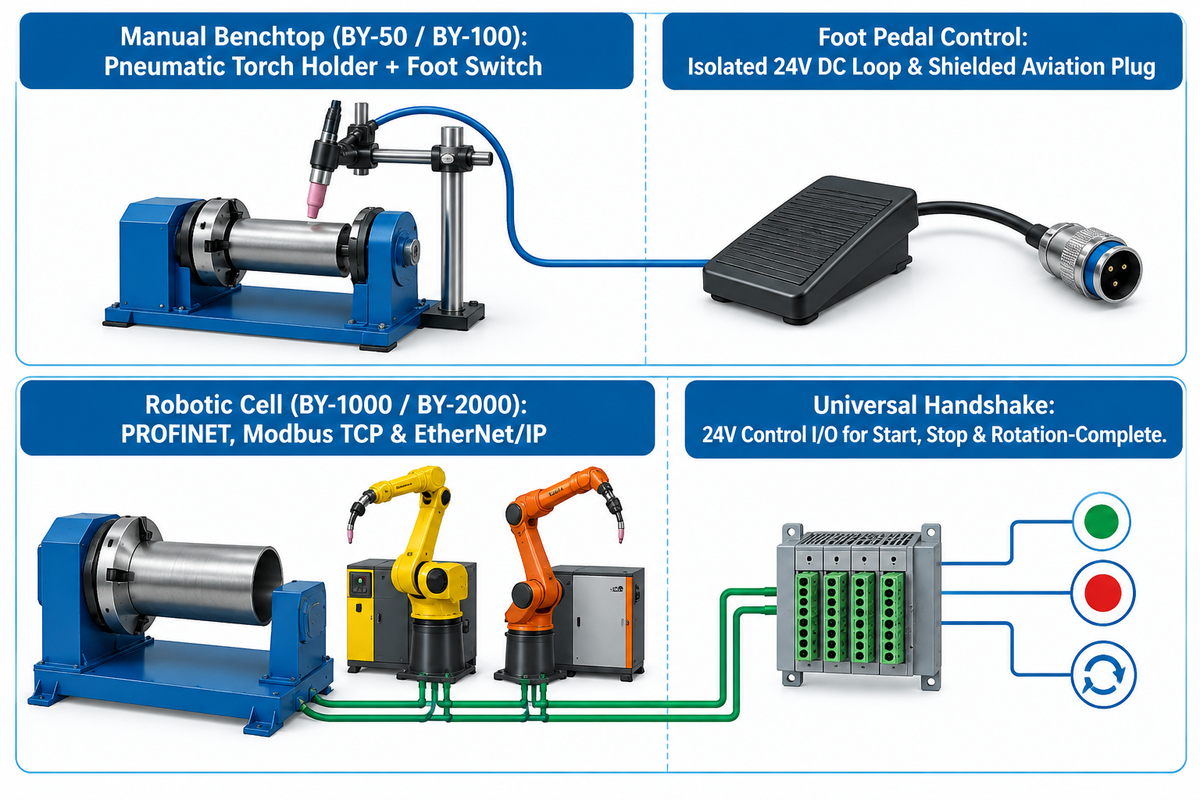
Combine o comando do operador de uma mesa giratória motorizada ao volume do lote de produção: utilize pedais para tarefas manuais e sinais de interface de controlador para células automatizadas e colaborativas (cobots). Para trabalhos manuais de bancada em coletores de escapamento automotivos, adaptadores de junta deslizante veicular e suportes aeroespaciais, utilize um modelo compacto BY-50 ou BY-100 com suporte pneumático ajustável para tocha. Essa configuração oferece excelente confiabilidade.
É possível usar um pedal com uma mesa de soldagem rotativa?
Posicionadores de soldagem rotativos com entrada de comutação compatível permitem o uso de um pedal de partida/parada, como o pedal padrão da Aubrik ou o MK Products 005-0747. Modelos com entrada compatível de velocidade variável permitem o uso de um pedal robusto de controle de velocidade por potenciômetro, como o MK Products 005-0746. Ele permite ao soldador ajustar a RPM dinamicamente durante a soldagem. Para trabalhos TIG com HF, verifique se o pedal utiliza uma malha de controle isolada de 24V DC e um conector tipo aviação blindado.
Em células automatizadas e de cobots, incompatibilidades de protocolo no comissionamento podem atrasar a integração com controladores FANUC R-2000iC, cobots FANUC CRX ou KUKA KR CYBERTECH. A literatura técnica revisada por pares sobre calibração e posicionamento de robôs industriais mostra que o movimento multieixo sincronizado exige comunicação determinística entre controladores. A Aubrik carrega nativamente pilhas de protocolo PROFINET, Modbus TCP e EtherNet/IP nos controladores dos modelos BY-1000 e BY-2000. Todos os seis modelos BY também fornecem E/S de controle em 24V para sinais simples de partida, parada e rotação concluída.
Mesa giratória TIG vs. viradores de rolos vs. cabeçotes de soldagem orbital
Os modelos de mesa giratória de soldagem horizontal fixa atendem à maior parte da fabricação de flanges e spools curtos por cerca de 60% do custo de capital de um posicionador basculante de dois eixos. Conjuntos longos ou pesados podem utilizar um posicionador adequadamente dimensionado com apoios auxiliares. Os viradores de rolos para tubos apoiam e giram peças cilíndricas, enquanto um cabeçote orbital de câmara fechada move a tocha ao redor de uma peça estacionária que passa por seu interior.
Um prato em balanço excede sua capacidade nominal de flexão quando a força do peso combinado da peça e do dispositivo multiplicada pelo seu braço de alavanca perpendicular ultrapassa o momento fletor nominal. Avalie o momento de balanço e a necessidade de suporte adicional antes de carregar spools longos. Utilize um cabeçote móvel (contra-ponto) adequado ou viradores de rolos quando o conjunto sem apoio exceder os limites nominais do posicionador. Quando a massa do vaso atinge a faixa de 5 toneladas a 1.000 toneladas (conforme documentado na The Fabricator), os viradores de rolos sustentam o cilindro sem sobrecarregar o eixo-árvore. Os compradores podem conferir peças limítrofes usando a ferramenta seletora de virador de rolos vs. posicionador da Aubrik.
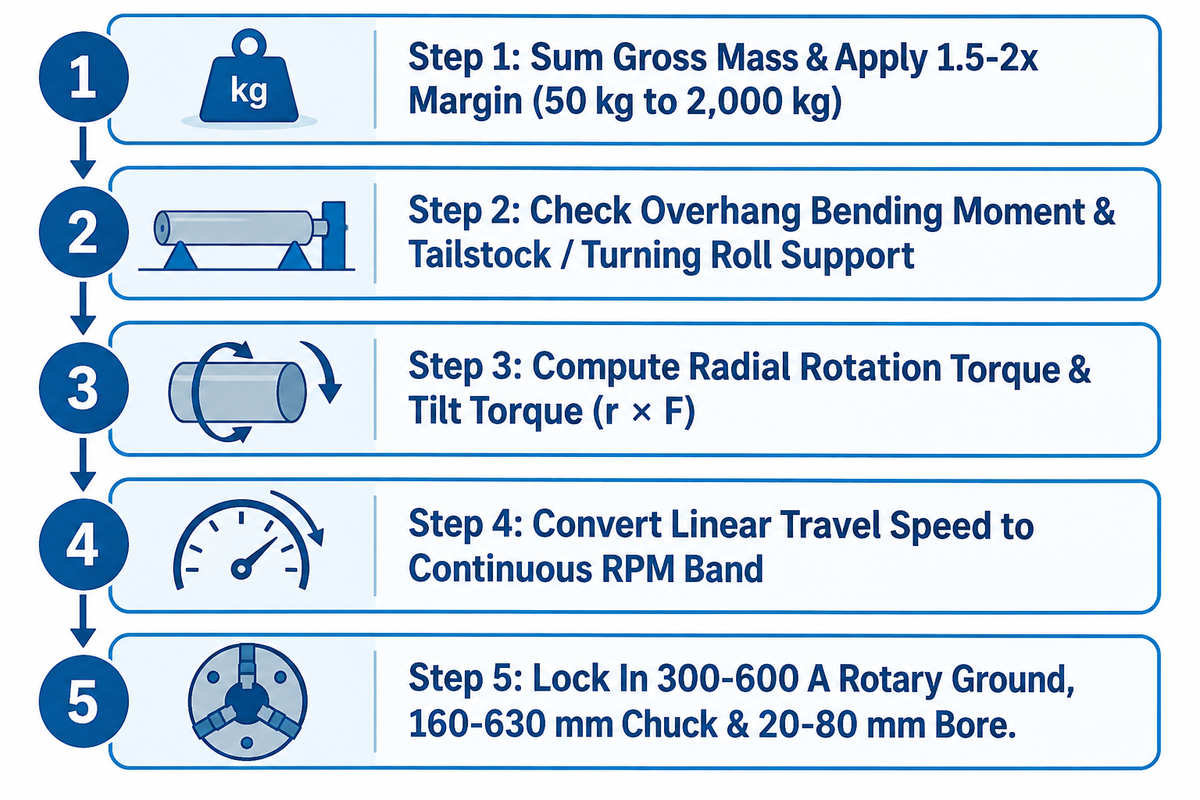
Dimensionador de RPM para torque em 5 etapas para mesa giratória TIG
- Etapa 1 – Somar a massa bruta e aplicar margem de 1,5-2x: Some o peso da peça, da placa de 3 castanhas e do dispositivo. Aplique uma margem de 1,5-2x para gabaritos excêntricos a fim de selecionar a classe básica de carga útil (50 kg a 2.000 kg).
- Etapa 2 – Verificar o momento de balanço e a necessidade de apoio: Compare a força do peso combinado vezes o braço de alavanca perpendicular do CG com o momento fletor nominal da máquina. Adicione um contra-ponto ou viradores de rolos se um cilindro sem suporte exceder os limites nominais.
- Etapa 3 – Calcular o torque de rotação radial e o torque de inclinação: O torque gravitacional em torno de cada eixo é igual à componente ao longo desse eixo do momento combinado da peça e do dispositivo r × F, onde r é o vetor do pivô até o CG combinado e F é a força peso. Um eixo de rotação vertical não possui torque gravitacional de acionamento, mas o torque de atrito e de aceleração ainda exige torque do motor.
- Etapa 4 – Converter a velocidade de avanço em faixa de RPM: Calcule RPM = v ÷ (π × DE) usando os diâmetros mínimo e máximo do tubo. Combine cada requisito de velocidade de avanço com a RPM contínua nominal de um modelo específico.
- Etapa 5 — Definir aterramento HF, placa e furo passante: Especifique uma escova de aterramento rotativo de 300–600 A e uma placa de soldagem de 160–630 mm. Adicione um furo de eixo-árvore vazado de 20–80 mm para a passagem interna do gás de purga.
| Critério de seleção | Posicionador de mesa giratória TIG (Série BY da Aubrik) | Viradores de rolos para tubos / vasos (Séries ZT / AD / PP) | Cabeçote de soldagem TIG orbital de câmara fechada |
|---|---|---|---|
| Geometria ideal da peça | Flanges, conexões, tampos abaulados e spools dentro do momento de balanço nominal | Costados cilíndricos horizontais longos, tanques, caldeiras e tubos pesados | Tubulação fixa de sala limpa que não pode girar |
| Faixa de carga nominal | 50 kg a 2.000 kg padrão (5.000 kg sob encomenda) | 1 tonelada a 1.000+ toneladas em conjuntos de rolos motorizados e livres | Tubo estacionário apoiado em suportes de tubulação; o cabeçote de solda se fixa ao tubo |
| Flexibilidade de processo | TIG manual, TIG mecanizado, mig, SAW e soldagem com cobot | SAW circunferencial, MIG e TIG mecanizado em costados cilíndricos | Apenas GTAW autógeno ou com alimentação de arame; faixa estreita de diâmetro por cabeçote |
| Custo de capital relativo | Os modelos horizontais fixos fornecem a base de comparação; orçar separadamente as configurações basculantes BY-1000/2000 | Comparar cotações com requisitos equivalentes de carga e suporte | Incluir a fonte de soldagem orbital dedicada na cotação |
Faixas de preço, prazos de entrega e seleção de fabricante de mesas giratórias TIG
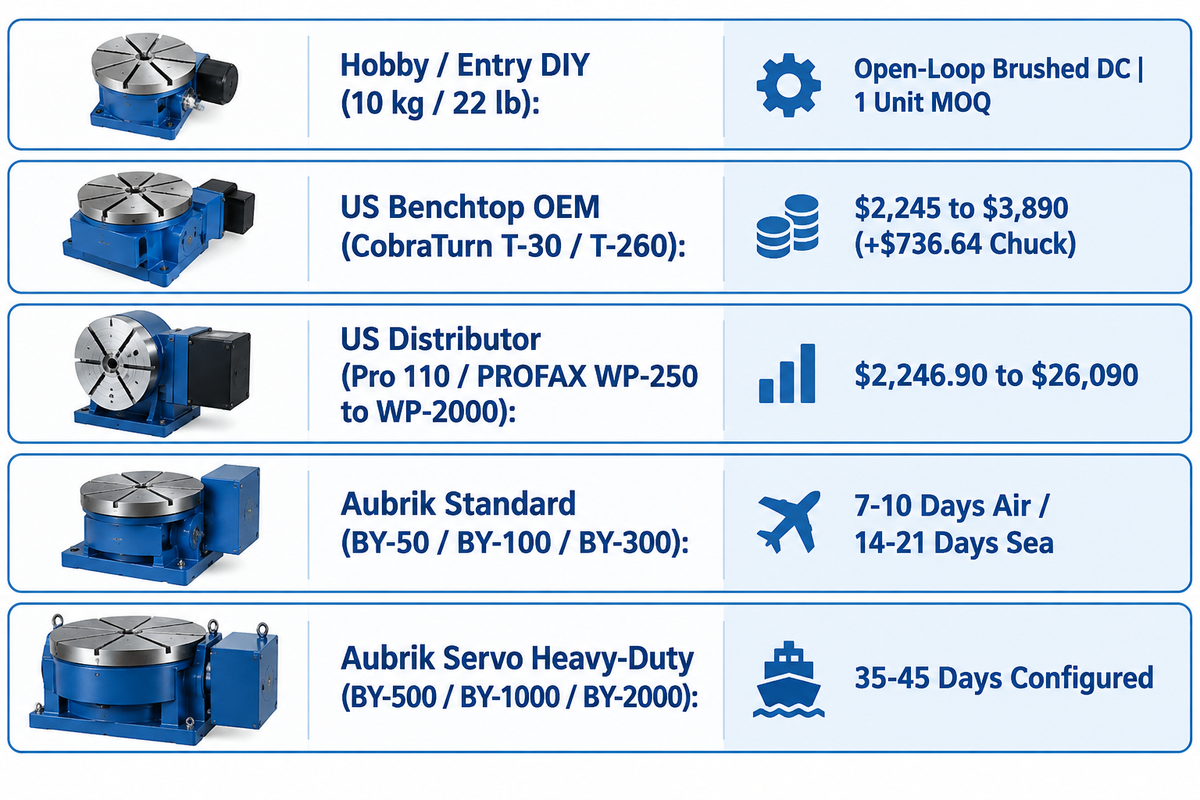
Este guia agrupa os equipamentos de soldagem rotativa em três faixas de preço: hobby, bancada dos EUA e industrial pesado. Mesas importadas de entrada de 10kg e unidades de posicionador de soldagem rotativo vevor atendem a soldagens leves de bricolagem e ponteamento. Unidades fabricadas nos EUA, juntamente com modelos apoiados por distribuidores como o posicionador de soldagem rotativo tig turret, oferecem alto desempenho em bancada.
Os preços de catálogo publicados nos EUA pela MK Products listam o CobraTurn T-30 (30 lb) a $2.245 e o T-260 (260 lb) a $3.890. A WeldingMart lista a placa de 3 castanhas de 5 polegadas (005-0812) a $736,64. Na Arc-Zone, o posicionador Pro 110 lb é listado a $2.246,90–$2.939,80, e o PROFAX WP-250 de 440 lb é listado a $2.558,99–$3.936,99. Na mesma página de catálogo da Arc-Zone, o WP-500 de 900 lb aparece a $7.474,99–$8.594,99, e o WP-2000 de 3.500 lb aparece a $21.100–$26.090. Quando as oficinas precisam motorizar spools de tubulação pesados, as unidades de mesa giratória de soldagem industrial da fábrica da Aubrik em Wuxi cobrem a Série BY de 50 kg a 2.000 kg mediante cotação direta de fábrica. A unidade fabril opera sob um sistema de gestão da qualidade certificado pela ISO 9001:2015. Os preços de pacotes completos que reúnem placa de soldagem, suporte de tocha e contra-ponto pneumático são orçados para cada configuração de dispositivo, em vez de publicados em pacotes fixos de catálogo.
| Faixa de mercado e modelos representativos | Carga horizontal nominal | Preço publicado / estrutura de custo | Especificação de acionamento e batimento | Prazo de entrega padrão e pedido mínimo (MOQ) |
|---|---|---|---|---|
| Hobby / Bricolagem de entrada (minimesas de 10 kg) | 10 kg (22 lb) | O preço de varejo varia conforme o vendedor; solicitar cotação | Motor DC com escovas em malha aberta; — | Estoque para envio por encomenda; MOQ de 1 unidade |
| OEM de bancada nos EUA (MK Products CobraTurn T-30 / T-260) | 13,6 kg (30 lb) / 118 kg (260 lb) | $2.245 (T-30) / $3.890 (T-260); placa de 3 castanhas $736,64 adicional | Visor digital de RPM; inclinação manual de 0–90°; mesa de 5 in ou 10 in | Consultar prazo de entrega do distribuidor; MOQ de 1 unidade |
| Distribuidor nos EUA leve a pesado (Arc-Zone Pro 110 / PROFAX WP-250 a WP-2000) | 50 kg (110 lb) a 1.588 kg (3.500 lb) | $2.246,90–$2.939,80 (110 lb); $2.558,99–$3.936,99 (440 lb); $7.474,99–$26.090 (900–3.500 lb) | 0,5–8 RPM (Pro 110) ou 0–5,5 RPM (WP-250); controle de velocidade de estado sólido | Consultar prazo de entrega do distribuidor; MOQ de 1 unidade |
| Padrão de bancada e oficina direto de fábrica da Aubrik (BY-50 / BY-100 / BY-300) | 50 kg / 100 kg / 300 kg | Cotação direta de fábrica (solicitar cotação conforme especificação de placa e furo) | 0,5–5 RPM (BY-50) / 0,3–4 RPM (BY-100) AC contínuo; batimento QC ≤0,02 mm | 7–10 dias aéreo / 14–21 dias marítimo; MOQ 1 unidade |
| Configurado e servo pesado da Aubrik (BY-500 / BY-1000 / BY-2000) | 500 kg / 1.000 kg / 2.000 kg (5.000 kg sob encomenda) | Cotação direta de fábrica (solicitar cotação para opção de servo DC) | 0,1–2 RPM (BY-1000) / 0,08–1,5 RPM (BY-2000); inclinação de 0–90° / 135°; servo DC | 35–45 dias configurado; MOQ 1 unidade |
Requisitos de integração e utilidades para comissionamento no chão de fábrica
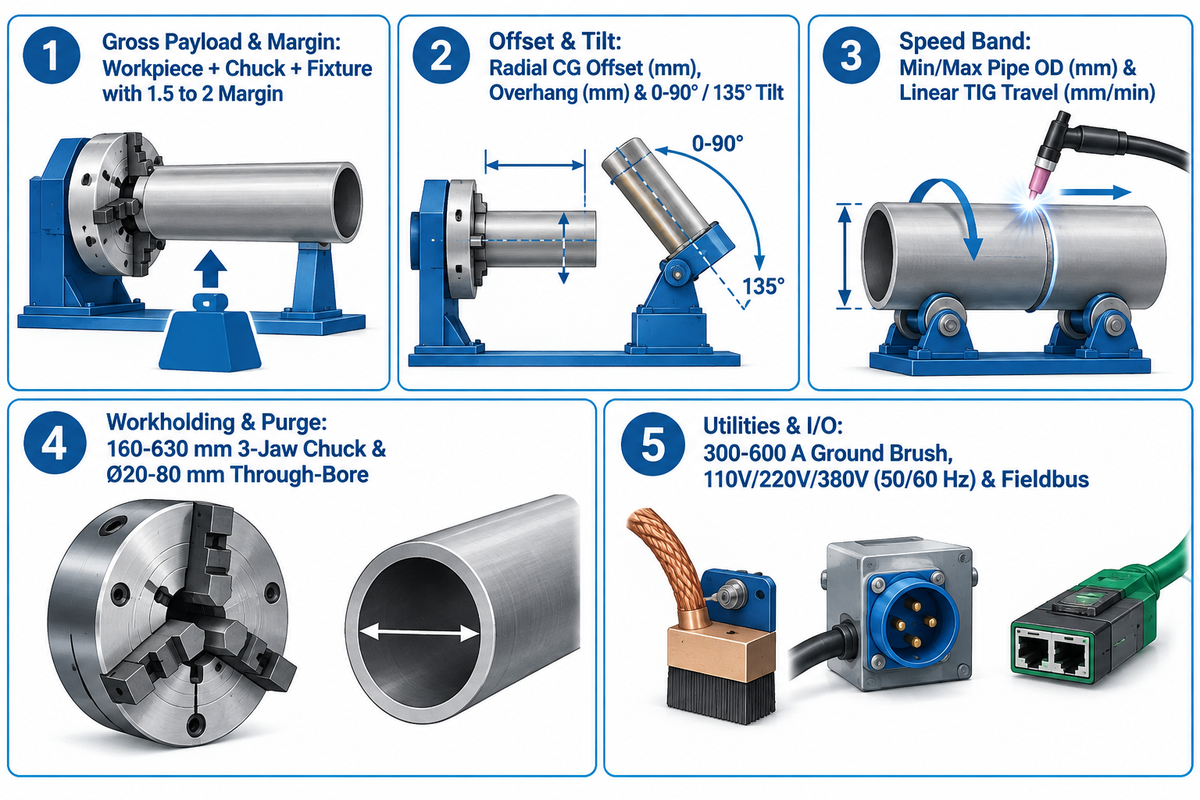
Antes de chumbar um novo posicionador ao lado de uma mesa de soldagem da oficina, as equipes de manutenção devem verificar a alimentação elétrica, o aterramento e a documentação do teste de aceitação em fábrica (FAT). A Aubrik fabrica as mesas giratórias da Série BY para redes industriais variáveis de 110V, 220V ou 380V (50/60 Hz). A potência do motor de acionamento varia de 25 W no modelo BY-50 portátil e leve (com design compacto) até 180 W no modelo pesado BY-2000.
Todas as ligações elétricas devem atender às normas de aterramento OSHA 29 CFR 1910.304 em conjunto com o aterramento rotativo de soldagem dedicado. A pesquisa citada relata batimento radial ≤0,02 mm a 20–22 °C durante um ensaio de esforço de 24 horas com carga de 1.800 kg. A documentação de conformidade CE do produto e de gestão da qualidade ISO 9001:2015 é mantida separadamente. Os compradores podem combinar o checklist abaixo com o nosso guia prático de RFQ e qualificação de fornecedores de posicionadores de soldagem ao emitir um pedido de compra.
Checklist de engenharia para RFQ e comissionamento de uma mesa giratória TIG
- Informe o peso máximo da peça somado ao peso da placa de 3 castanhas e do dispositivo, aplicando uma margem de carga útil de 1.5 a 2 para conjuntos excêntricos.
- Informe o deslocamento radial do CG (mm) e o balanço axial (mm). Especifique rotação horizontal a 0° (BY-50 a BY-500) ou inclinação motorizada de 0-90° / 135° (BY-1000 / BY-2000).
- Forneça o DE mínimo e máximo do tubo (mm) e o avanço linear TIG (mm/min). Utilize a faixa de RPM para selecionar o acionamento, especificando separadamente a regulação em baixa velocidade sob carga e a repetibilidade de posicionamento angular.
- Escolha um diâmetro de placa autocentrante de 3 castanhas (160-630 mm), o padrão da flange adaptadora e um furo passante vazado (Ø20-80 mm) para purga interna com argônio.
- Especifique uma capacidade de escova de aterramento rotativo de 300–600 A, a tensão da fábrica (110V / 220V / 380V, 50/60 Hz), o tipo de pedal e a interface de comunicação com o robô.
Perguntas frequentes
Como calculo a velocidade de rotação (RPM) correta para uma mesa giratória TIG?
Divida a sua velocidade de avanço linear TIG desejada (em mm/min) pelo perímetro da peça (π x diâmetro externo em mm). Por exemplo, soldar um tubo de aço inoxidável de 168,3 mm de diâmetro externo a 110 mm/min requer 0.208 RPM. Associe cada requisito de velocidade de avanço a um modelo específico de mesa giratória cuja faixa nominal de RPM contínua cubra essa velocidade.
Por que a abertura de arco TIG em alta frequência causa velocidade irregular em um posicionador de soldagem rotativo?
A abertura de arco TIG em alta frequência cria fortes pulsos de radiofrequência que se acoplam a placas eletrônicas e pedais sem blindagem. A corrente de retorno que atravessa os rolamentos de esferas também provoca microarcos. Um retorno rotativo de corrente de soldagem mantém a corrente longe dos rolamentos do eixo-árvore. Cabos de comando blindados e equipotencialização adequada, aliados a núcleos de ferrite, ajudam a controlar a interferência HF.
Qual margem de capacidade de carga devo usar ao dimensionar uma mesa giratória de soldagem para spools de tubulação inclinados?
Utilize um fator de segurança de carga útil de 1.5x a 2x acima do peso combinado da peça, da placa e do dispositivo para conjuntos descentralizados. A 90° de inclinação, a força gravitacional multiplicada pelo deslocamento radial do CG fornece o torque excêntrico de pico em torno do eixo de rotação. O torque no eixo de inclinação depende do braço de alavanca do CG. Considere o momento fletor em balanço e o torque no eixo de inclinação para conjuntos descentralizados.
Qual é o batimento radial aceitável em uma mesa giratória de soldagem TIG?
A Aubrik informa um batimento radial do eixo-árvore de ≤ 0,02 mm (20 mícrons) como especificação de controle de qualidade de fábrica. O batimento da peça na junta soldada inclui a fixação da placa e altera o afastamento da tocha durante a rotação.
Quando devo encomendar uma mesa giratória TIG de eixo-árvore vazado em vez de uma mesa de eixo maciço?
Uma mesa giratória de eixo-árvore vazado com furo passante de 20 mm a 80 mm pode conduzir uma mangueira interna de purga através do eixo de rotação. Isso reduz o enrolamento da mangueira ao soldar tubos de aço inoxidável, aço duplex ou titânio. Esse furo central também é útil para passar spools longos de tubulação diretamente pela linha de centro da placa durante o giro contínuo. Ao realizar a contrapurga em ligas reativas, os operadores devem combinar o suprimento de gás com tampões internos de purga, um difusor sinterizado e um respiro de exaustão dimensionado.
Qual é o prazo de entrega e o pedido mínimo (MOQ) para uma mesa giratória de soldagem industrial da Série BY?
As mesas giratórias padrão BY-50, BY-100 e BY-300 da Aubrik são despachadas em 7 a 10 dias por via aérea, ou em 14 a 21 dias por via marítima. A quantidade mínima de pedido é de 1 unidade.
Uma mesa giratória TIG de bancada ou pesada pode ser integrada diretamente a um cobot ou robô de soldagem de 6 eixos?
Para a integração da Série BY da Aubrik com cobots como a linha FANUC CRX, as E/S industriais de 24V, a lógica TTL e os contatos de relé exigem conexões elétricas distintas. Para células multieixo pesadas que utilizam robôs FANUC R-2000iC ou KUKA KR CYBERTECH, os modelos servoacionados BY-1000 e BY-2000 fornecem interfaces nativas de rede industrial PROFINET, Modbus TCP e EtherNet/IP. As interfaces de rede suportam a comunicação entre o controlador da mesa giratória e o controlador do robô. Todas as demais etapas, incluindo programação do robô e mapeamento de sinais, continuam fazendo parte do comissionamento.
Referências e fontes
- Northcentral Technical College — Grade curricular de curso superior de tecnologia em fabricação de soldagem e robótica (GTAW e posicionadores programáveis)
- California Bureau for Private Postsecondary Education (BPPE) — Padrões de equipamentos para posicionadores de soldagem e tubulações GTAW
- U.S. Occupational Safety and Health Administration (OSHA) — 29 CFR 1910.304 Projeto de fiação e proteção de aterramento de equipamentos
- University of Guelph Department of Physics — Tutorial sobre vetores de torque e movimento rotacional
- National Center for Biotechnology Information (PMC / NIH) — Avaliação da exatidão e repetibilidade de posicionamento de manipuladores industriais segundo a ISO 9283
- National Center for Biotechnology Information (PMC / NIH) — Critérios de desempenho e condições ambientais de ensaio na ISO 9283
- American Welding Society (AWS) — Código de soldagem estrutural AWS D1.1/D1.1M — Aço
- American National Standards Institute (ANSI) — Código de soldagem estrutural AWS D1.1/D1.1M:2025 – Atualizações
- MDPI Materials — Uniformidade do cordão na soldagem circunferencial de tubos e posicionamento rotacional
- PubMed/National Library of Medicine — Efeito da orientação gravitacional na geometria do cordão em GTAW orbital multipasse
- Google Patents — CN103600196A Sistema de controle de posicionador de soldagem




Em alta agora



