
Aubrik Şirketi ile İletişime Geçin

Wuxi ABK Machinery (Aubrik) Tarafından Ekim 2026 Güncellenmiş Mühendislik Boyutlandırma Rehberi
Bir boru kaynak döner tablası, flanşlı kısa boruları, vana gövdelerini ve boru spoollarını düz 1G veya yatay 2G kaynak için dikey ya da 0 to 90 derece eğimli bir eksen etrafında döndüren motorlu bir kaynak tablasıdır. Standart Aubrik BY-Series modelleri, brüt 50 to 2.000 kg yük kapasitesi, 0.08 to 5 rpm hız ve isteğe bağlı 20 to 80 mm argon purj delikleri sunar. Özel düz tablalı modeller 5.000 kg’ı aşar; ağır hizmet tipi boru pozisyonerleri ise 50.000 kg kapasiteye ulaşır.
Boru Spool Seçimi İçin Hızlı Mühendislik Eşikleri
- 50 ila 2.000 kg arasındaki flanşlı boru uçları, vana kapakları ve dirsekli te parçaları BY-Serisi döner tablalara uygundur. Uzunluk-çap oranı 4:1 üzerinde olan düz gövdeler genellikle çevirme makaraları üzerinde çalıştırılır.
- Ağırlık merkezi sarkma torku, 1.25x ila 2.0x brüt kapasite emniyet payı uygulandıktan sonra redüktör sınırlarını (ağır BY-Serisi tahrik ünitelerinde 500 N·m değerine kadar) aşmamalıdır.
- Düşük redüktör hızı büyük çaplı GTAW kök pasolarını belirler; çünkü hafif 0.5 ila 5 rpm tezgah üstü tahrik sistemleri 0,2 rpm altındaki boru kaynak prosedürü değerlerine inemez.
- Bakır korumalı 160 ila 630 mm 3 ayaklı aynalar, paslanmaz ve yüksek amperli spool parçalarında içi boş miller ve 200 ila 500 A döner topraklama hatlarıyla eşleşir.
Boru Kaynağı Döner Tablası ile Çevirme Makaraları ve Eğilebilir Kaynak Pozisyonerleri Ne Zaman Kullanılır
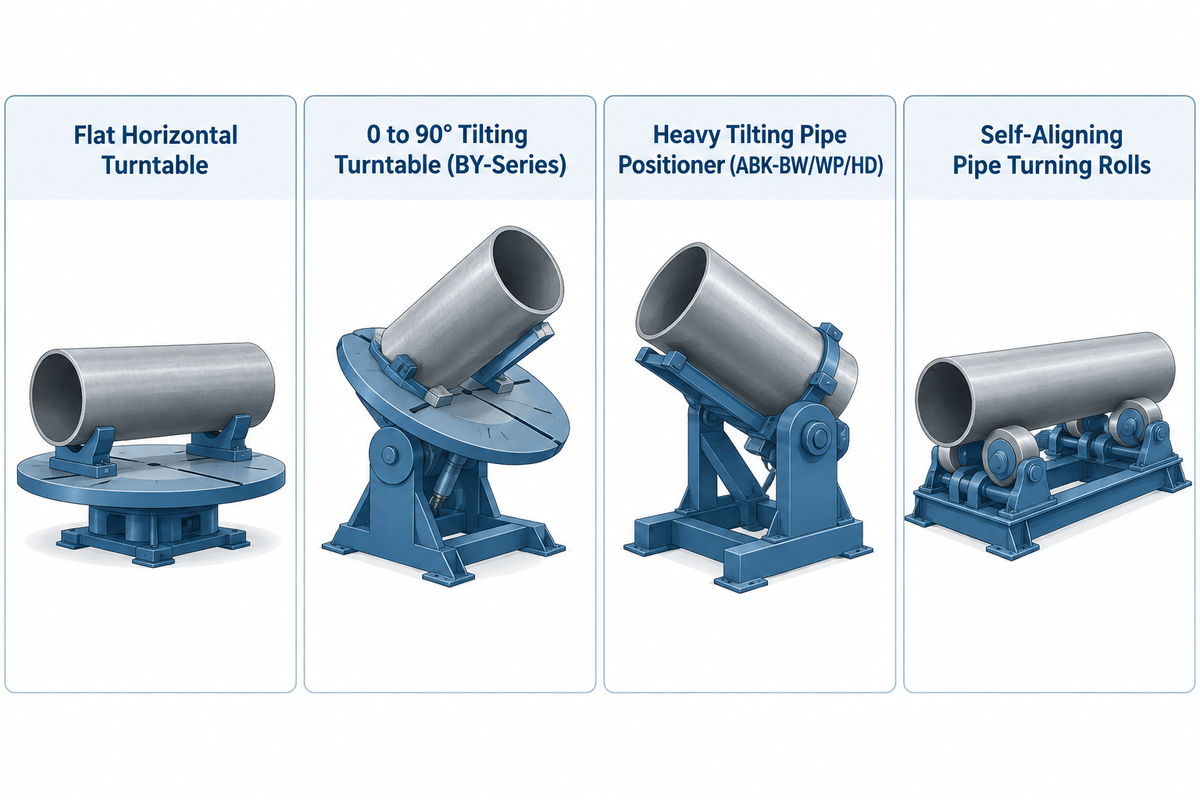
Standart BY-Serisi boru kaynağı döner tablası gövdeleri 50 ila 2.000 kg arasındaki spool parçalarını taşıyabilir. Her flanşlı boru iş parçası bir uçtan 3 ayaklı ayna içinde eşmerkezli olarak kilitlenir. Çevirme makaraları genellikle uzunluk-çap oranı 4:1 veya daha fazla olan boru ve gövdelerde kullanılır. Sarkmalı veya eksantrik spool parçaları uygun boyutlandırılmış bir kaynak pozisyoneri ile dengelenir, daha ağır düz spool parçaları ise çevirme makaraları ile dengelenebilir.
Atölye yöneticileri sıkça mevcut makara yataklarının veya manuel V-sehpaların özel spool montajlarında neden başarısız olduğunu sorar. Sürtünmeli makaralar iki temiz silindir bileziği boyunca sürekli ve eşmerkezli temas gerektirir. Borulardaki açılı dirsekler ve branşmanlar boruyu poliüretan tekerlekten kaldırır ve dönme hareketini durdurur. Dengeli düz sac levha kaynaklı birleştirmeler ve simetrik tamburlar, döner kaynak pozisyonerleri ve döner tablalar üzerinde standart ayna tablaları ile desteklenir. Ancak eksantrik boru branşmanları her dönüşte tahrik torkunu değiştirir.
Dikey eksen etrafında dönen yatay ayna tablalı bir döner tablada yerçekimi doğrudan ana eksenel rulmana doğru dik etki eder. Merkez kaçık bir te branşmanı 360 derecelik kaynak dikişi boyunca minimum değişken tahrik torku oluşturur. Aynı açılı spool 90 derece eğilirse, te branşmanı yukarı ve aşağı salınan bir sarkaç haline gelir. Don Burgart, The Fabricator’ın endüstriyel pozisyonlama mühendislik incelemesinde, ağır imalat genelindeki zemin tipi döner tablaların 250 ila 40.000 lb aralığını kapsadığını belirtir. Aubrik kataloğunda 1.000 ila 2.000 kg bandı, ağır BY-Serisi döner tablalar (500 N·m torka kadar) ile ABK-BW üniteleri arasında örtüşür. Yüksek momentli eğimli spool parçaları 1 ila 50 ton kapasiteli eğilebilir boru kaynak pozisyonerleri (ABK-BW, ABK-WP ve ABK-HD serisi) sınıfına geçer.
3 Eksenli Boru-Pozisyoner Geçiş Kuralı
- Düz yatay döner tablalar (dikey eksen, 2G veya düz alın 1G) 50 ila 2.000 kg arasındaki kısa boru-flanş boyunlarını, vana kapaklarını ve açılı te parçalarını tutar. Yerçekimi mil ekseniyle aynı doğrultudadır.
- 0 to 90 derece eğilebilen döner tablalar (standart olarak BY-1000 ve BY-2000 modellerinde sunulur; daha küçük modeller için özel eğim seçeneği gerekir), kompakt spoollardaki alın ve gönye kaynaklı köşe birleştirmeleri için uygundur. Taşma momenti BY-Series sınırları içinde kalmalıdır (500 N·m’ye kadar).
- 1 ila 50 tonluk ağır boru pozisyonerleri (0 ila 135 derece), döner tabla moment değerlerini aşan eğimli eksantrik spool parçalarını taşır. 4 veya daha fazla çap uzunluğundaki branşmansız gövdeler çevirme makaraları üzerinde döner.
| Döner Mimari | Eksen Hareketi ve Kaynak Konumu | Tipik Brüt Kapasite Bandı | Boru Geometrisi ve L/D Sınırı | Birincil Eleme Kriteri |
|---|---|---|---|---|
| Düz Yatay Döner Tabla | 360° dikey eksen dönüş hareketi (2G yatay / düz uç) | 50 ila 2.000 kg (özel 5.000+ kg) | Kısa flanşlı boru uçları, vana gövdeleri, geniş açılı te parçaları | Yatay boru eksenini oluklu 1G kaynak ağzı konumuna eğemez |
| 0 ila 90° Eğilebilir Döner Tabla (BY-Serisi) | 360° dönüş hareketi + 0 ila 90° eğim (1G / 2G / 45° köşe) | Standart kapasite 1.000 to 2.000 kg (90° eğimde kapasite düşürülür); daha küçük modellerde özel eğim seçeneği | 1.5 ila 16 in. spool parçaları; L/D > 3 harici sehpa gerektirir | BY tahrik kapasitesini (500 N·m değerine kadar) aşan eğimli eksantrik moment |
| Ağır Eğilebilir Boru Pozisyoneri (ABK-BW/WP/HD) | 360° VFD dönüş hareketi + 0 ila 135° sektör dişli/hidrolik eğim | 1.000 ila 50.000 kg (1 ila 50 t; 1 ila 2 t yüksek momentte örtüşür) | 40 ila 2.500 mm dış çaplı kalın etli spool parçaları ve kollektörler | Hafif boru işleri için aşırı kurulum alanı ve yatırım maliyeti |
| Kendinden Hizalamalı Boru Çevirme Makaraları | Yatay eksen sürtünmeli makara tahrik sistemi (1G döndürme) | 2.000 ila 200.000+ kg | Uzun düz borular, silindirik gövdeler ve basınçlı kaplar (L/D > 4) | Branşmanlar, manşonlar veya kısa uçlar tekerlek temasını keser ve yürür |
Boru Kaynak Rotatörleri Yerine Ne Zaman Boru Kaynağı Döner Tablaları Kullanılır?
Çıkıntılı branşmanlar, geçme flanşlar, redüksiyon konileri veya uzunluk-çap oranı 4:1 değerinden küçük kısa boru uçları sürekli makara temasını kestiğinde boru kaynak rotatörleri yerine kaynak döner tablalarını kullanın. Bu pozitif sıkma, sürtünmeli makaralarda görülen eksenel kaymayı ve tekerlek patinajını durdurur.
Düz 6 ila 12 metrelik boru kaynak birleştirmeleri ve silindirik tank gövdeleri için kendinden hizalamalı boru kaynak rotatörleri ve çevirme makaraları konsol gerilmesi olmadan ağırlığı eşit dağıtır. Pozitif ayna indekslemesi gerektiren uzun flanşlı spool parçalarında imalatçılar flanş ucunu yatay eksenli bir döner tablaya bağlar. Pasif bir harici makaralı sehpa veya senkronize bir karşı punta ise serbest boru gövdesini destekler.
Döner Kaynak Pozisyoneri Tablasının Boyutlandırılması: Taşıma Kapasitesi, Sarkma Momenti ve Boru RPM Hesabı
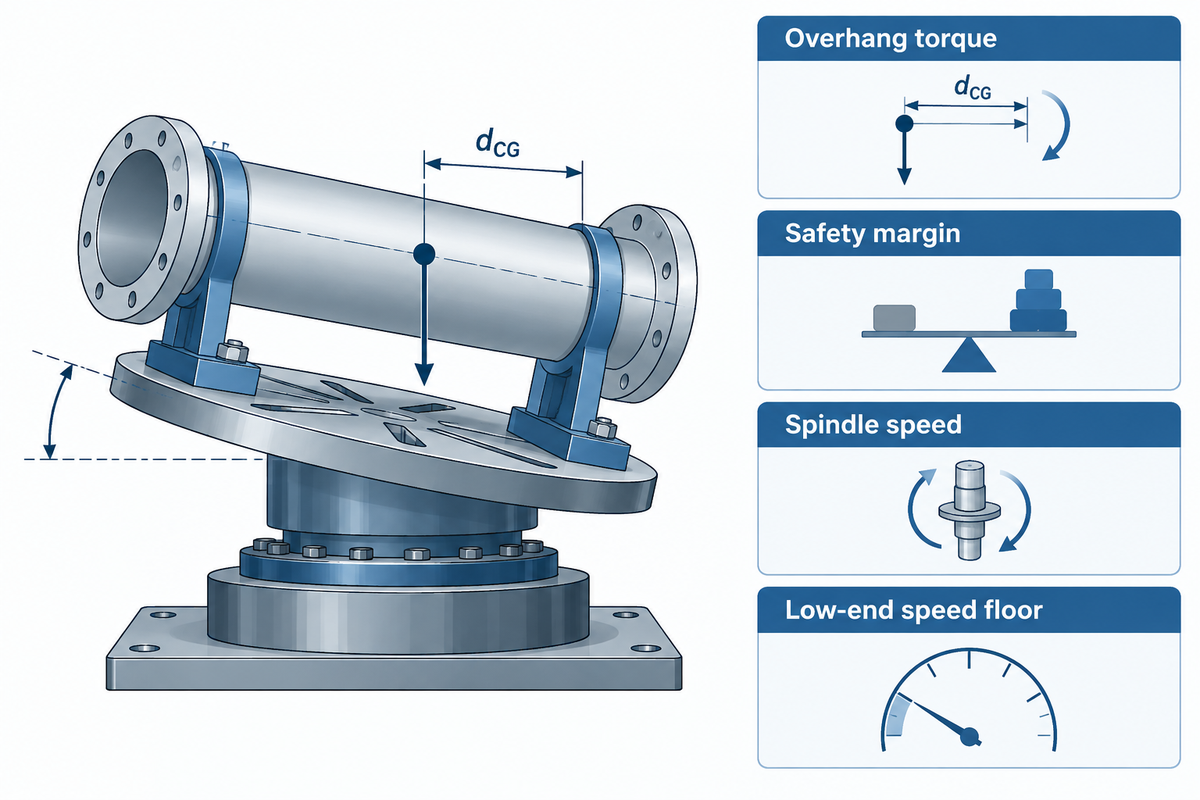
Milin RPM hızı, onaylı WPS ilerleme hızının boru çevresine bölünmesiyle belirlenir. Üreticinin 0 ila 90 derece sarkma torku grafiğini kontrol etmeden önce en ağır spool parçasına ayna ve purj fikstürü kütlesini ekleyin ve redüktörün en yavaş kök paso hızınıza motor teklemesi olmadan ulaştığını doğrulayın.
Mekanik tork kapasitesi ve düşük uç dönme frekansı olmak üzere iki kontrol, tüm boru döner tablası satın alımlarını belirler. Ayna tablası taşıma kapasitesi değerleri yalnızca ağırlık merkezi düz 0 derece tabla yüzeyine yakın olduğunda geçerlidir. Döner tablayı 90 dereceye eğmek dikey statik yerçekimi torkunu sarkma mesafesiyle çarparak büyütür. Koike Aronson’dan Jason Ladd, The Welder’ın kaynak pozisyoneri boyutlandırma rehberinde 3 inç sarkma mesafesindeki 50 lb ağırlığında bir kaynaklı parçanın 12,5 ft-lb tork oluşturduğunu gösterir. Bu kaçıklığı 6 inç değerine çıkarmak dikey tork kuvvetini ikiye katlayarak 25 ft-lb değerine çıkarır.
Yerçekimi torku (M), M = W × g × d_CG denklemini izler. Burada W kilogram cinsinden toplam spool, ayna ve fikstür kütlesi, g 9,81 m/s² ve d_CG metre cinsinden yatay ağırlık merkezi sarkmasıdır. Statik hesaplama dur-kalk indeksleme ataletini, eksantrik te dengesizliğini, 3 ayaklı ayna tutma sınırlarını ve çapraz makaralı rulman rijitliğini içermez. En az 1.25x emniyet payı (Aubrik BY-Serisi boyutlandırma referansı) ve asimetrik dirseklerde 2.0x değerine kadar pay kullanın; torku üreticinin moment eğrileri içinde tutun. Torku üreticinin moment eğrileri içinde tutun.
Kinematik açıdan mil hızı RPM = v / (π × OD) denklemini izler; burada mm/min cinsinden WPS ilerleme hızı borunun çevresine bölünür. İlerleme hızı ayrıca CEN EN 1011-1:2009 ark kaynağı genel kılavuzu kapsamında akım, gerilim ve ısıl verimlilikle birlikte doğrusal ark enerjisine girer. Kaynak pozisyoneri RPM ve yüzey ilerleme hızı hesaplayıcımız, borunun dış çapını ve kaynak yöntemi hızını alarak bunları doğrudan mil RPM değerine dönüştürür.
Örnek Boyutlandırma Hesabı: 6 İnç Schedule 40 Paslanmaz Te Spool Parçası (168,3 mm Dış Çap)
- 42 kg 316L boru iş parçası, 28 kg 300 mm 3 ayaklı ayna ve 8 kg purj tıkacının birleşimi 78 kg brüt kütle verir. 1.25x emniyet katsayısının uygulanması 97,5 kg minimum kapasite alt sınırı belirler.
- 90 derece eğimde, yatay ağırlık merkezi 120 mm (0,12 m) kaçıklıkla konumlandığında statik moment M = 78 kg × 9,81 m/s² × 0,12 m = 91.8 N·m olur. 1.25x dinamik pay eklendiğinde toplam moment 114.8 N·m’ye çıkar ve ağır hizmet tipi BY-Series modellerinin 500 N·m değerinin altında kalır; teklif edilen modelin değerini ayrıca kontrol edin.
- Bu örnek 168,3 mm dış çaplı boru için çevre π × 168,3 mm = 528,7 mm değerine eşittir. 528,7 mm değerine bölmek, 75 mm/min GTAW kök pasosu için 0,14 rpm ve 280 mm/min GMAW kapak pasosu için 0,53 rpm verir. 400 ila 600 mm/min hızındaki mekanize FCAW veya SAW kaynak prosedürü uygulamaları bu 528,7 mm çevrede 0.76 ila 1,13 rpm ile daha yüksek hızda çalışır.
- 100 kg kapasiteli BY-100 statik ağırlığı taşıyabilir; ancak 0.3 to 4 rpm motor hız aralığı, 0,14 rpm hız gerektiren TIG kök paso kaynağı için yaklaşık 2x fazla hızlıdır. BY-1000 (0.1 to 2 rpm), 75 mm/min hızda 0,14 rpm kök paso kaynağını doğrudan karşılar. BY-500 (0.15 to 2 rpm) ise 80 mm/min veya üzeri hızda yeterliliği onaylanmış 6-inch kök paso kaynağına uygundur.
| Nominal Boru Boyutu (ASME Sch 40) | Dış Çap ve Çevre | Manuel GTAW Kök (75 ila 120 mm/min) | GMAW Dolgu / Kapak (250 ila 320 mm/min) | Minimum Aubrik BY Hız Kademesi |
|---|---|---|---|---|
| 1.5 in. Boru | 48,3 mm DÇ (151,7 mm çev.) | 0.49 ila 0,79 rpm | 1.65 ila 2,11 rpm | BY-50 (0.5 to 5 rpm) veya BY-100 (0.3 to 4 rpm) |
| 2 in. Boru | 60,3 mm DÇ (189,4 mm çev.) | 0.40 ila 0,63 rpm | 1.32 ila 1,69 rpm | BY-100 (0.3 to 4 rpm) |
| 3 in. Boru | 88,9 mm DÇ (279,3 mm çev.) | 0.27 ila 0,43 rpm | 0.90 ila 1,15 rpm | BY-300 (0.2 to 3 rpm) |
| 4 in. Boru | 114,3 mm DÇ (359,1 mm çev.) | 0.21 ila 0,33 rpm | 0.70 ila 0,89 rpm | BY-300 (0.2 ile 3 dev/dak) |
| 6 in. Boru | 168,3 mm DÇ (528,7 mm çev.) | 0.14 ila 0,23 rpm | 0.47 ila 0,61 rpm | BY-1000 (0.1 to 2 rpm; ≥80 mm/min için BY-500) |
| 8 in. Boru | 219,1 mm DÇ (688,3 mm çev.) | 0.11 ila 0,17 rpm | 0.36 ila 0,46 rpm | BY-1000 (0.1 to 2 rpm) |
| 10 in. Boru | 273,1 mm DÇ (858,0 mm çev.) | 0.09 ila 0,14 rpm | 0.29 ila 0,37 rpm | BY-2000 (0.08 to 1,5 rpm; BY-1000 en düşük 0,1 rpm hıza iner) |
| 12 in. Boru | 323,9 mm DÇ (1.017,6 mm çev.) | 0.08 ila 0,12 rpm (80 ila 120 mm/min hızda) | 0.25 ila 0,31 rpm | BY-2000 (0.08 ile 1.5 dev/dak; BY-1000 0.1 dev/dak değerinde durur) |
| 16 in. Boru | 406,4 mm DÇ (1.276,7 mm çev.) | 0.06 ila 0,09 rpm (80 ila 120 mm/min hızda) | 0.20 ila 0,25 rpm | ABK-BW Boru Pozisyoneri (0.02 ila 1,2 rpm) |
1.5 inç GMAW kapak pasosundan (2,11 rpm) 16 inç manuel TIG kök pasosuna (0,06 rpm) kadar uzanan 35:1 hız kısma aralığına dikkat edin. Tek oranlı bir redüktör sipariş etmeden önce redüktör oranını atölyenizin onaylı WPS ilerleme hızı yeterlilik kapsamı belirler.
Sarkmalı Spool Parçaları İçin Hangi Boyutta Boru Kaynağı Döner Tablasına İhtiyacım Var?
Nominal eğilme torku, toplam ağırlık kuvvetinin eğim ekseninden yatay ağırlık merkezi kaçıklığı ile çarpımını ve buna eklenen 1.25x ila 2.0x emniyet payını aşan bir döner tabla seçin. Çeşitli boru döner tablası katalog modelleri, sarkma kütlesi ayna tablasından uzaklaştığında yatay ayna tablası kapasitesinin %50 düştüğünü göstermektedir.
Baileigh WP-750 modeli 770 lb dikey eksen kapasitesinden 90 derece yatay eğimde 385 lb değerine düşer ve MAC PS-1F-5-A modeli düz konumda 200 lb değerinden 2 inç ağırlık merkezi kaçıklığında 100 lb değerine iner. Sarkmalı ağırlık merkezi taşıma kapasitesi hesaplayıcımız, gövdeyi boyutlandırmak için spool uzunluğunu, flanş kütlesini ve dirsek kaçıklığını kullanır.
Boru Atölyesi İmalatı İçin Tezgah Üstü Döner Tabla ile Zemin Tipi Döner Tablaların Karşılaştırması
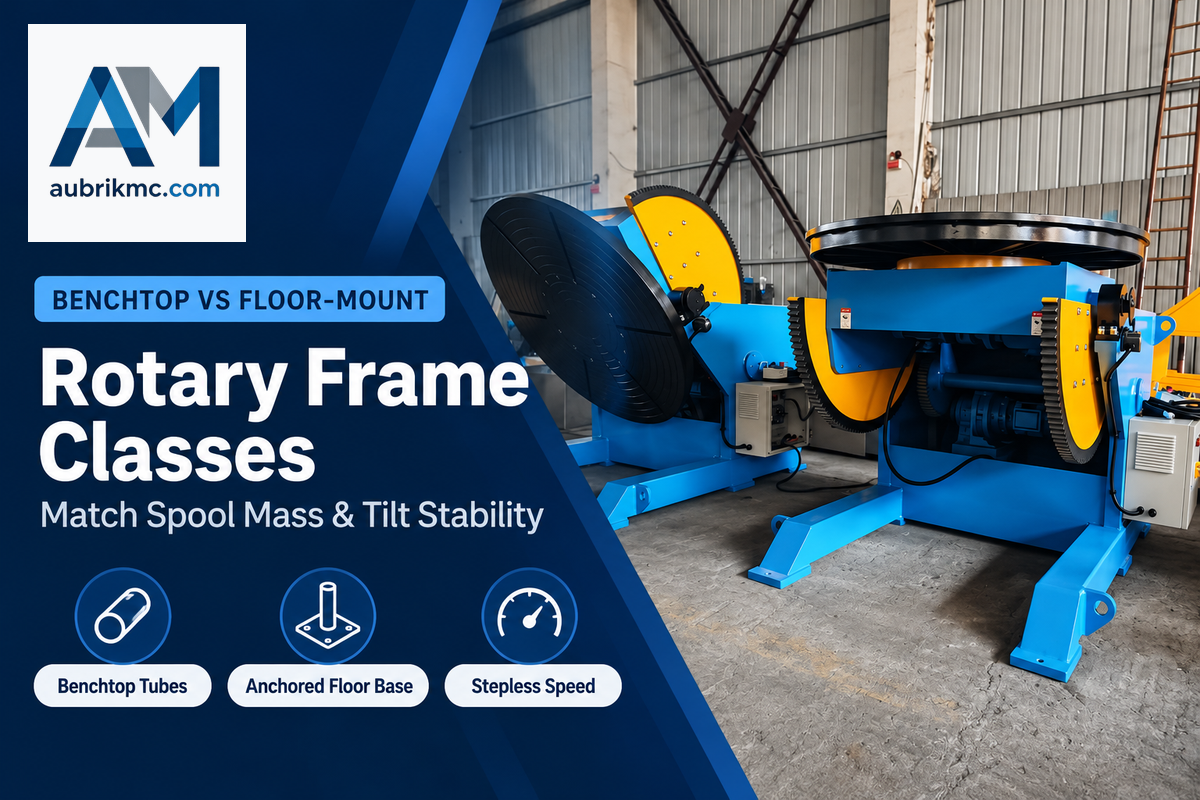
Taşınabilir tezgâh üstü döner tablalar, 200 to 320 mm çapındaki tablalar üzerinde 50 to 300 kg hijyenik boruları ve vana bağlantı parçalarını, 25 to 60 W motorlarla döndürür. Zemine ankrajlanan döner tablalar ise 400 to 600 mm tablalar üzerinde 500 to 2.000 kg Schedule 40 ve 80 spoolları, 90 to 180 W tahrik üniteleriyle taşır.
Vinç kancası yaklaşma mesafesi, eğim açısı ve mil rijitliği tezgah üstü gövdeleri zemine monte edilen döner tablalardan ayırır. Atlas Welding Accessories’den Keith Honhart, The Fabricator’ın tezgah üstü boru pozisyonerleri rehberinde 50 ila 250 lb arasındaki merkezlenmiş parçaların kompakt tezgah ünitelerine uygun olduğunu belirtir. Bu gövdelerde 45 derecelik eğim boru-flanş köşe kaynak birleştirmelerini oluk konumuna getirirken, 90 derecelik eğim her bağlantı elemanındaki alın kaynak dikişlerini karşılar. Mitrowski Welding bu bantta 200 lb MBC BP-2, 250 lb Profax WP-250 ve 350 lb Pandjiris Mini Pro dahil tezgah üstü modelleri listeler.
300 kg üzerinde, cıvatalanmamış tezgah gövdeleri konsol boru kuvvetleri altında devrilme riski taşır ve çoğu zaman ultra düşük RPM dişli oranlarından yoksundur. Aubrik, 200 ila 600 mm döner tabla çapları ve 0,5 rpm ila 5 rpm (BY-50) değerinden 0,08 rpm ila 1,5 rpm (BY-2000) değerine inen kademesiz dönüş aralıklarıyla 50 kg ila 2.000 kg geçerlilik aralığında endüstriyel kaynak döner tablaları (5.000+ kg taşıma kapasitesine özelleştirilebilir) üretir. Isıl olarak stabilize edilmiş BY-Serisi gövdeler tezgah muayenesinde radyal salgıyı ≤0,02 mm içinde tutar.
| Model Katmanı | Montaj Sınıfı | Nominal Yatay Taşıma Kapasitesi | Tabla Çapı ve Tahrik Gücü | Mil Hızı Geçerlilik Aralığı | Tipik Boru Spool Uygulaması |
|---|---|---|---|---|---|
| Aubrik BY-50 | Tezgah üstü | 50 kg (110 lb) | Ø200 mm · 25 W | 0.5 ila 5 rpm | 0.5 ila 1.5 in. hijyenik süt/ilaç boru bağlantı parçaları |
| Aubrik BY-100 | Tezgah üstü | 100 kg (220 lb) | Ø250 mm · 40 W | 0.3 to 4 rpm | 1 ila 2.5 in. paslanmaz enstrümantasyon ve flanş boyunları |
| Aubrik BY-300 | Ağır Tezgah / Kaide Tipi | 300 kg (660 lb) | Ø320 mm · 60 W | 0.2 to 3 rpm | 2 ila 4 in. Schedule 40 spool parçaları ve hidrolik manifoldlar |
| Aubrik BY-500 | Zemin Tipi | 500 kg (1.100 lb) | Ø400 mm · 90 W | 0.15 ila 2 rpm | 4 ila 6 in. proses boru spool parçaları ve ANSI vana gövdeleri |
| Aubrik BY-1000 | Zemin Tipi | 1.000 kg (2.200 lb) | Ø500 mm · 120 W | 0.1 to 2 rpm | 6 ila 12 in. Schedule 40/80 paslanmaz ve alaşımlı spool parçaları |
| Aubrik BY-2000 | Zemin Tipi | 2.000 kg (4.400 lb) | Ø600 mm · 180 W | 0.08 ila 1,5 rpm | Ağır flanşlı te parçaları, pompa gövdeleri ve kobot spool hücreleri |
| Aubrik BY-Custom | Zemine Ankrajlı Düz Tabla | 5.000+ kg (11.000+ lb) | Özel Ayna Tablası · VFD/Servo | Özel düşük RPM tahvil oranı | Dikey eksen kaynak kaplaması, türbin bilezikleri ve büyük flanşlar |
| Aubrik ABK-BW Series | 0 ila 135° Boru Pozisyoneri | 1.000 ila 5.000 kg (1 ila 5 t) | Boru DÇ 40 ila 660 mm · VFD | 0.02 ila 1,2 rpm | BY tork sınırlarını aşan orta-ağır eğimli boru spool parçaları |
| Aubrik ABK-WP Series | Ağır Dişli/Hidrolik Pozisyoner | 6.000 ila 20.000 kg (6 ila 20 t) | Boru DÇ 200 ila 1.600 mm | 0.02 ila 1,2 rpm | Proses kollektörleri, büyük dirsekler ve kalın etli boru spool parçaları |
| Aubrik ABK-HD Series | Ekstra Ağır Hidrolik Pozisyoner | 25.000 ila 50.000 kg (25 ila 50 t) | Boru DÇ 600 ila 2.500 mm | 0.02 ila 1,2 rpm | Rafineri kollektörleri, açık deniz yükselticileri ve ağır kap nozulları |
3 Ayaklı Kendinden Merkezlemeli Aynalar, Geçmeli Delikli Miller ve Argon Arka Purj Kaynak Kurulumu
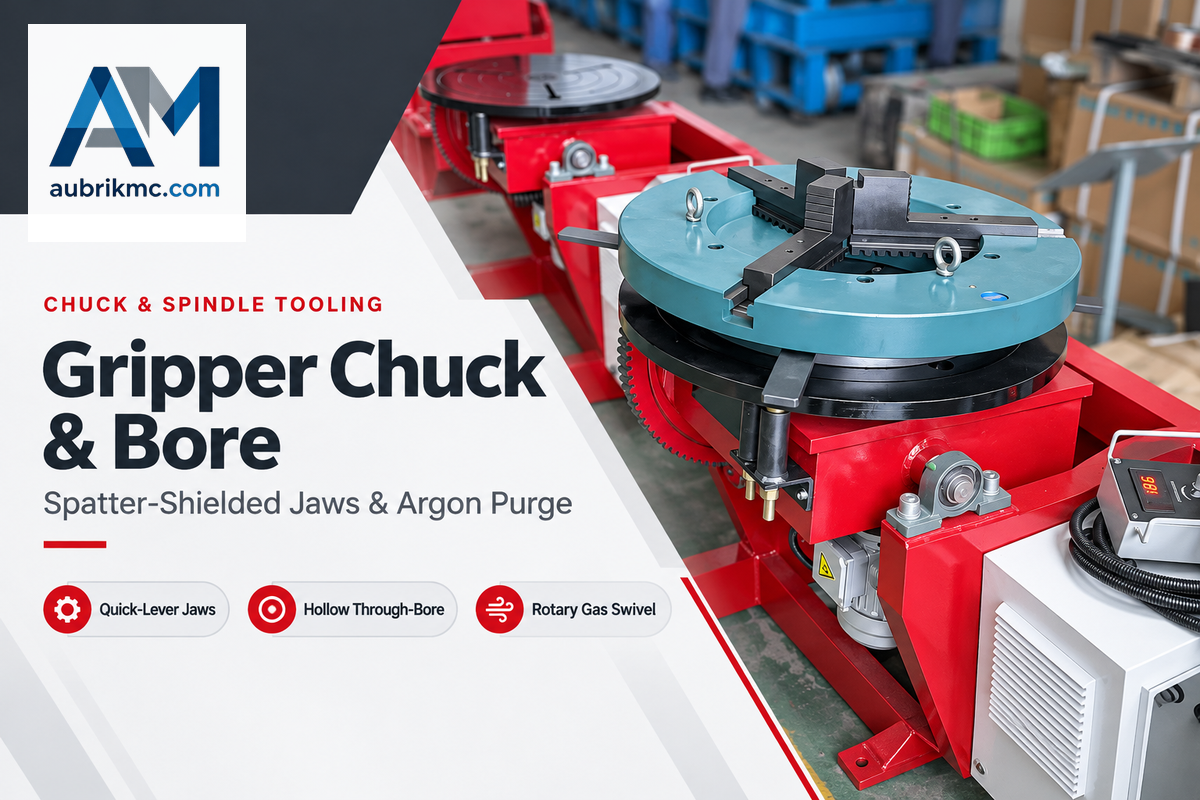
Döner tablanın yüzeyine, takım tezgâhlarında kullanılan torna aynası yerine hızlı sıkıştırmalı 3 çeneli kaynak tutucu aynası takın (BY-Series seçeneklerinde sıkma aralığı 160 to 630 mm). İçi boş, delikli milin (seçili BY modellerinde Ø20 to 80 mm seçeneği sunulur) çapını purj hortumunun veya içinden geçirilecek borunun dış çapından büyük seçin ve ayna ile mil arasındaki montaj ölçülerini üreticinin ilgili model teknik resminden doğrulayın.
İlk kez alım yapanlar, fikstür maliyetlerini düşürmek için çoğu zaman döner tabla üzerine bir torna spiral aynası bağlar. Birkaç hafta içinde ark sıçrantısı spiral diski sertleştirir ve ayakları sıkıştırır. Özel kaynak tutucu aynalar kapalı spiral kanallar, bakır korumalı ayak kızakları ve hızlı kam kolları kullanır. Ters çevrilebilir kademeli ayaklar, iç flanş delikleri ile dış boru cidarları arasında geçiş yapılmasını sağlar.
WPS uyarınca inert gazla kök paso desteği gerektiren östenitik paslanmaz çelik, dubleks paslanmaz çelik ve nikel alaşımlı malzemelerde mil tasarımını purj hortumunun güzergâhı belirler (yeterliliği onaylanmış özlü tel ile kök paso kaynağı bunun dışındadır). Dolu milli tabla, gazı milin içinden geçirmeyi engeller ve hortumların borunun çevresinden dolaştırılmasını gerektirir. İçi boş delikli mil (seçili Aubrik BY modellerinde Ø20 to 80 mm seçeneği; Profax WP-250, Bancroft TT500 ve Pandjiris Mini Pro modellerinde 1-1/8 to 2-1/2 in.) gazı döner rakor üzerinden doğrudan besler.
Aşırı hızlı argon purj akışı, açık kök aralığından ortam havasını içeri çeker ve kaynak bölgesini kirletir. Boru kaynağında gaz purju üzerine WIPO Patenti WO2020033478A1 kapsamında, sızdırmaz boru montajlarına kontrollü purj gazı verilmesi ve çıkış ağzından atılan egzoz gazı konsantrasyonunun izlenmesi, kök anahtar deliği kapatılmadan önce kaynak öncesi purj penceresini oluşturur. Kök ve sıcak pasolar kaynak birleştirmesini sızdırmaz hale getirene kadar iç purj akışını laminer ve hafif pozitif basınçta tutun.
| Yayınlanmış Model / Seri | Nominal Kapasite Sınıfı | Yayınlanmış İçi Boş Mil Deliği | Uyumlu Ayna / Ayna Tablası | Argon Arka Purj Yönlendirme Uyumu |
|---|---|---|---|---|
| Profax WP-250 | 250 lb (113 kg) dikey | 1-1/8 in. geçiş deliği | Opsiyonel 8 in. (200 mm) tutucu ayna | Mil içinden argon hortumu + ince boru geçişi |
| Pandjiris Mini Pro | 350 lb (159 kg) dikey | 2 1/2 in. geçiş deliği | Tezgah üstü kanallı ayna tablası + 3 ayaklı ayna | İç purj tıkacını besleyen döner gaz rakoru |
| Bancroft TT500 | 500 lb (227 kg) dikey | 2 in. (50,8 mm) içi boş mil | 12 in. ayna tablası + ağır 3 ayaklı ayna | Yüksek debili difüzör + çift contalı purj balonu beslemesi |
| Aubrik BY-Serisi (BY-50 ila BY-2000) | 50 ila 2.000 kg yatay | Seçili modellerde Ø20 to 80 mm merkez deliği seçeneği | 160 ila 630 mm 3 ayaklı kaynak aynaları (Ø200 ila 600 mm döner tablalar) | Spool dış çapı, ayna kütlesi ve soy gaz kök WPS değerine göre eşleştirilir |
Döner Topraklama Akım Dönüşü, Yüksek Frekanslı TIG Ekranlaması ve Tezgah Uygulama Sınırları
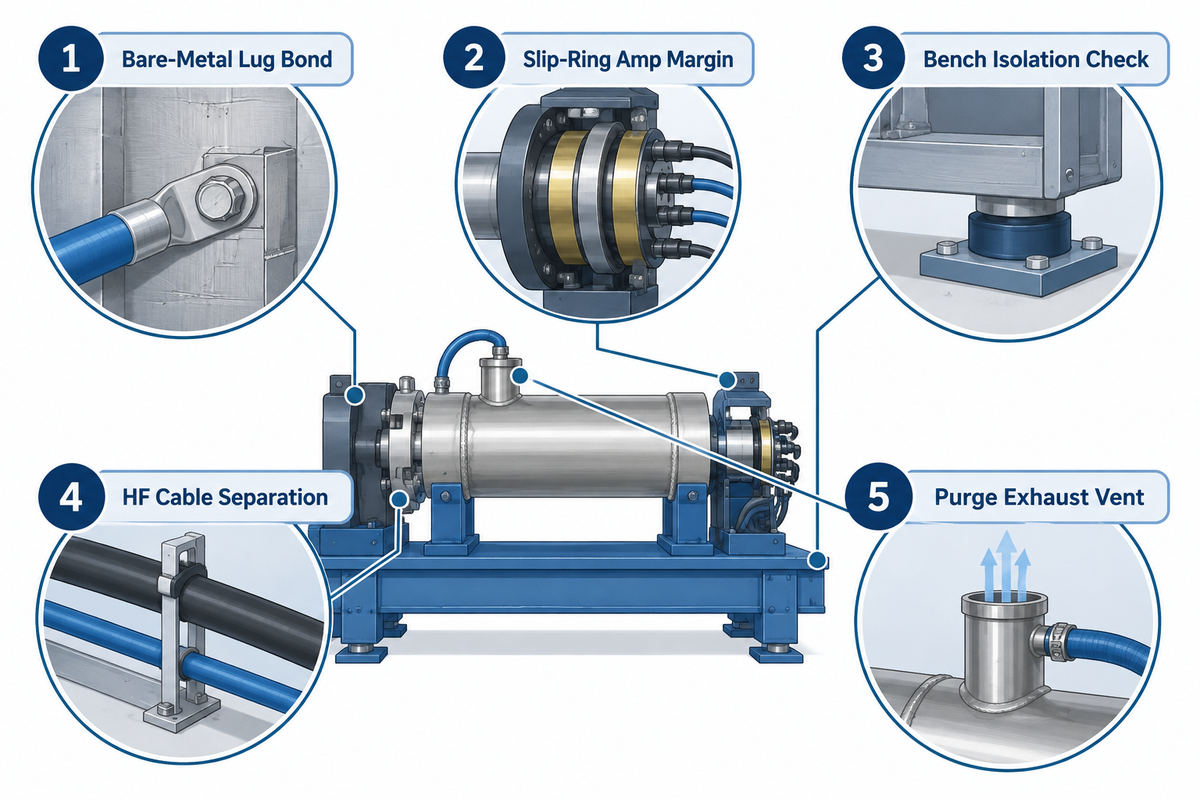
3 ayaklı ayna ve içi boş mil monte edildiğinde, kaynak dönüş kablosunu özel bir döner topraklama pabucuna bağlayın. Pik akımın üzerinde derecelendirilmiş bir döner fırça olmadan asla sabit bir döner tabla tabanı veya çelik tezgah üzerinden topraklama yapmayın. Kaçak dönüş akımı mil rulman yuvalarında karıncalanma yapar ve ekranlanmamış yüksek frekanslı TIG ark başlangıçları düşük maliyetli hız kontrol kartlarını yakar.
ABD genel endüstri imalat atölyelerinde ark kaynağı dönüş devreleri OSHA 29 CFR 1910.254 ark kaynağı ve kesme yönetmelikleri kapsamına girer. Saha şantiyeleri 29 CFR 1926.351(c) kurallarını izler. Madde 1910.254(c)(2)(ii), elektrik borularının veya gaz ve yanıcı sıvı boru hatlarının kalıcı dönüş yolu olarak kullanılmasını yasaklar. Madde 1910.254(c)(2)(iv) ve (v), akım dönüş devrelerinde kullanılan kaynak fikstürlerini düzenler:
“Bir yapı, konveyör veya fikstür düzenli olarak kaynak akımı dönüş devresi olarak kullanıldığında, kaynak birleştirmeleri köprülenecek veya uygun akım toplama tertibatları ile donatılacaktır. Tüm topraklama bağlantıları, gereken akım için mekanik olarak sağlam ve elektriksel olarak yeterli olduklarını belirlemek üzere kontrol edilecektir.” Kaynak: U.S. OSHA 29 CFR 1910.254(c)(2)(iv), (v) (Genel Endüstri)
OSHA’nın tesis borulama kuralından ayrı olarak ekipman düzeyinde, tezgah kurulumlarındaki kaynakçılar çoğu zaman döner bir üniteyi topraklanmış çelik bir kaynak tezgahına cıvatalar ve şase pensesini tezgah köşesine tutturur. Keith Honhart, The Fabricator’ın tezgah üstü pozisyoner analizinde yüksek amperli topraklama akımının tezgaha ulaşmak için doğrudan mil rulmanlarının içinden aktığını belirterek uyarır. Mikroskobik arklar rulman makaralarını aşındırır ve dikiş düzgünlüğünü bozan sarsıntılı dönme hareketine yol açar. Endüstriyel döner tablalar, yay baskılı bakır-grafit bilezikler veya 200 ila 500 A kapasiteli döner fırçalar (Bancroft TT100 modelinde 300 A ve TT500 modelinde 500 A) aracılığıyla rulmanları devre dışı bırakır.
| Kontrol Adımı | Fiziksel Muayene Noktası | Kabul Kriteri | Atlandığında Oluşacak Arıza Sonucu |
|---|---|---|---|
| 1. Çıplak Metal Pabuç Bağlantısı | Döner topraklama pabucu ve ayna montaj yüzeyi | Boya ve hadde tufalı temizlenmiş; sıkı cıvata torku | Yüksek temas direnci pabucu ısıtır ve ark gezinmesine neden olur |
| 2. Bilezik Amper Payı | Bakır-grafit döner fırça tertibatı | Hafif TIG için ≥200 A; darbeli MIG/SAW için 300 ila 500 A kapasiteli | Kaçak akım mil rulmanlarından geçer ve rulman yollarında oluk açar |
| 3. Tezgah İzolasyon Kontrolü | Döner tabla tabanı ile topraklanmış çelik tezgah arası | İş parçası dönüş kablosu doğrudan döner tabla topraklama pabucuna bağlı | Dönüş akımı motor gövdesi veya kontrol kartı üzerinden devresini tamamlar |
| 4. HF Kablo Ayrımı | TIG kaynak torcu kablosu ile ayak pedalı ve VFD kabloları | TIG kaynak torcu kablolarını ayak pedalı ve VFD kablolarından fiziksel olarak ayrı tutun; asla birlikte sarmayın | HF ark başlangıcı hız kontrol ünitesinde gerilim darbeleri tetikler |
| 5. Purj Egzoz Tahliyesi | Harici purj tıkacı tahliyesi ile mil girişi | Tıkanmamış tahliye deliği hafif pozitif purj akışını korurken basınç birikimini sınırlar | Aşırı iç gaz basıncı son kök kapanışında gözenek ve delik açar |
Boru Kaynağı Döner Tablaları Yüksek Frekanslı TIG Başlangıcı İçin Güvenli midir?
Endüstriyel boru kaynağı döner tablaları, RF filtreli güç girişleri, ekranlı elektrik motoru kabloları, izoleli 24 V kontrol transformatörleri ve doğrulanmış koruyucu topraklama ile üretildiğinde yüksek frekanslı TIG ark başlangıcı parazitini azaltmaya yardımcı olur. Ekranlanmamış hobi tipi PWM DC motor kartları HF ateşlemesi sırasında sıkça arızalanır veya kontrolsüz tam hıza fırlar.
İnce cidarlı paslanmaz boru kaynak dikişlerinde hassasiyeti artırmak için metal panoyu özel bir topraklama çubuğuna veya doğrulanmış atölye topraklama barasına bağlayın. GTAW kaynak torcu hortumunu uzaktan el kumandası ve ayak pedalından fiziksel olarak ayrı tutun. Bu fiziksel ayrım ark başlangıcı sırasında mil hızının hassas kalmasını sağlar.
Tahrik Mekaniği ve Hız Kontrolü: Robotik Hücreler İçin VFD Dişli Tahrik Sistemleri ile Servo Döner Tablalar
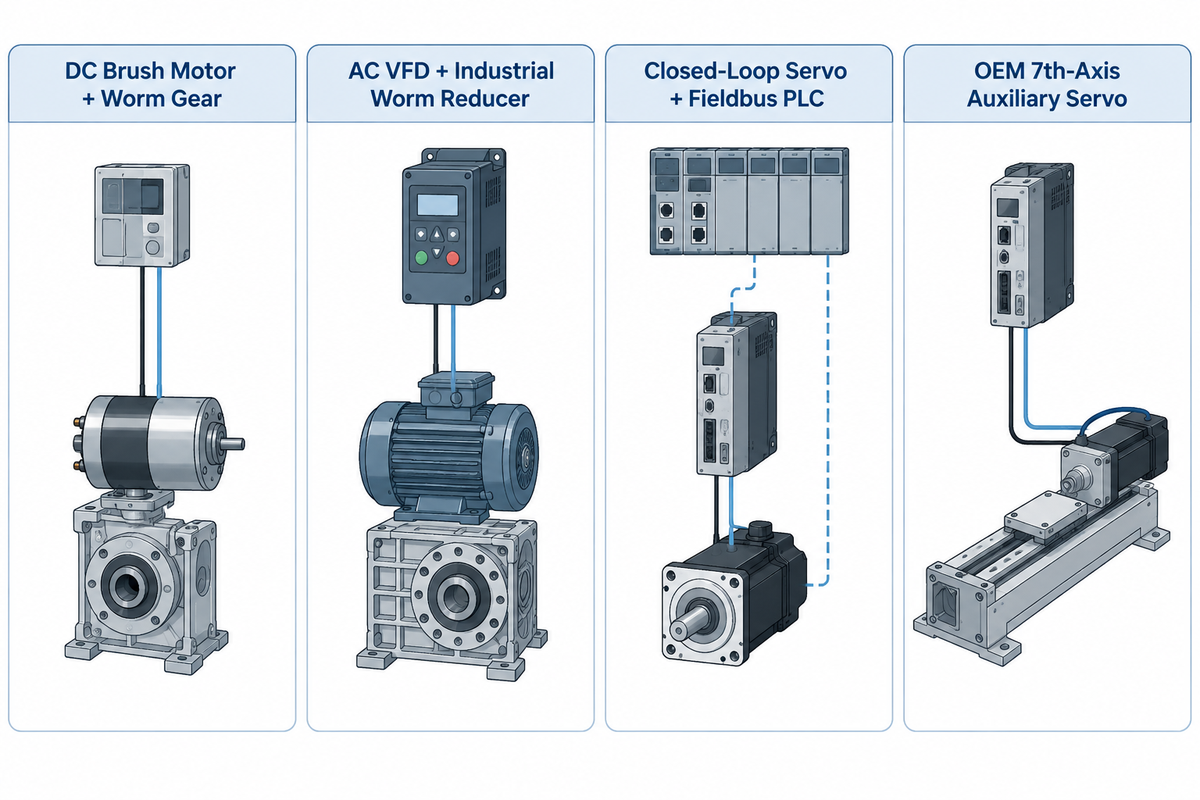
Ayak pedalı veya uzaktan el kumandasına sahip AC değişken frekanslı sonsuz dişli tahrik sistemleri, sürekli manuel çevresel boru kaynağını en düşük maliyetle karşılar. Kapalı çevrim AC servo tahrik gerektiren çok pasolu indekslemeli spool parçaları ve otomatik kobot hücreleri için kaynak hücresi enkoder doğrulamalı açısal indeksleme veya PLC el sıkışma kontrolü kullanır.
Döner ekseni robotik veya kobotlu bir boru hücresine entegre eden otomasyon mühendisleri, iki kumanda mimarisi arasından seçim yapar. İlk seçenek, ayrı PLC veya fieldbus indekslemesidir. Aubrik, BY-50 ile BY-500 arasında AC tahrikler; BY-1000 ve BY-2000 modellerinde ise PROFINET, Modbus TCP ve EtherNet/IP desteği sunan DC servo tahrikler kullanır; altı BY modelinin tümü düşük gerilimli TTL sinyallerini kabul eder. Buna karşılık Profax, Bancroft ve Pandjiris standart kataloglarında 1-1/8 to 2-1/2 inch geçiş delikleri listelenir, ancak yayımlanmış robot fieldbus protokolleri belirtilmez. Machines dergisinde incelenen ISO 9283 manipülatör poz tekrarlanabilirliği test yöntemlerinde, endüstriyel manipülatörlerin kapalı çevrim servo tekrarlanabilirliği 30 çevrim boyunca ±0,1 mm gibi ölçütlerle test edilir. Döner tablanın gerçek indeksleme toleransları yine de boru kaynak birleştirmesinin fit-up durumuna ve dikiş takibine bağlıdır.
İkinci seçenek, belirli robot kontrol ünitesiyle eşleştirilmiş yardımcı bir servo motor ve tahrik ünitesi gerektiren yerel 7. eksen eşgüdümlü kinematik enterpolasyondur. Bu eşgüdümlü servo eksen, eğer kesimli boru branşmanları boyunca altı kol ekseninin tamamıyla eşzamanlı hareket eder; bkz. yardımcı döner eksenli senkronize robotik kaynak hücreleri. Çift istasyonlu döner tablalara sahip kobotlar (Novarc’ın 2 ila 60 inç spool kaynak hücreleri gibi) iş parçası taşıma ve konumlandırma boşta kalma süresini azaltır. Otomatik döner kaynak hücresi karşılaştırmalarında, çift istasyonlu kurulumlar ark açık robot kullanım oranını %60–70 seviyesinden %85–95 seviyesine çıkarır.
| Sürücü mimarisi | Hız ve Konum Kontrolü | Tekrarlanabilirlik ve Boşluk | En Uygun Boru İmalatı Uygulaması |
|---|---|---|---|
| DC Fırçalı Motor + Sonsuz Dişli | İbreli potansiyometre + başlat/durdur ayak pedalı | Açık çevrim; eksantrik kuvvet altında hız düşer | Hafif eşmerkezli boru puntalama ve tek pasolu tezgah işleri |
| AC VFD + Endüstriyel Sonsuz Dişli Redüktör | Dijital RPM göstergesi, uzaktan el kumandası ve ayak pedalı | ≤0,02 mm radyal salgı; kendinden kilitli sonsuz dişli | Manuel GTAW/GMAW Schedule 40/80 çevresel spool parçaları |
| Kapalı Çevrim Servo + Endüstriyel Ağ PLC | PROFINET, Modbus TCP, EtherNet/IP veya 24V/TTL G/Ç | Enkoder doğrulamalı indeksleme; ISO 9283 yöntemlerine göre test edilen tekrarlanabilirlik | Kobot boru spool hücreleri ve çok pasolu indekslemeli flanşlar |
| OEM 7. Eksen Yardımcı Servo | Robot kontrol ünitesi gerçek zamanlı kinematik enterpolasyonu | Robot koluyla eşleştirilmiş düşük boşluklu RV veya harmonik redüktör | 3D borudan boruya eğer branşmanlar (çoğu zaman içi boş delik yoktur) |
El Yapımı Matkap Motorlu Kurulumlar ve İkinci El Üniteler ile Endüstriyel Boru Kaynağı Döner Tablaları
Giriş seviyesi 7.5 inç hobi tipi ithal döner tablalar ve ev yapımı şarjlı matkap düzenekleri, kararlı düşük ilerleme hızının kritik olduğu açık kök boru TIG kaynağında başarısız olur. Bunların 2 rpm minimum hız alt sınırı ilerleme hızını manuel ergitme sınırının ötesine taşır ve ekranlanmamış düşük gerilimli DC motor teklemesi ısı birikimine yol açar.
Giriş seviyesi bir eBay hobi döner tablasındaki 2 rpm minimum hız sınırı, 6 inç Schedule 40 paslanmaz boruyu (528,7 mm çevre) 1.057,5 mm/min (41.6 in./min) hızda döndürür. Bu hız, standart 75 ila 150 mm/min manuel açık kök GTAW penceresinden yedi kattan daha hızlıdır. 6 inç spool parçalarındaki mekanize GMAW dolgu pasoları 250 ila 320 mm/min hızda çalışır; bu bile 2 rpm yüzey hızının üçte birinden azdır.
Kompanzasyonsuz bir DC motoru durma noktasına yakın kısmak, özellikle yukarı doğru tırmanan merkez kaçık bir boru dirseği varsa tork teklemesine neden olur. Ark akımı ve gerilimi sabit tutulduğunda, doğrusal ısı girdisi ilerleme hızı düştükçe ters orantılı olarak artar. Tekleme sırasındaki ani bir %20 hız düşüşü yerel ısı girdisini %25 artırır (1 / 0.80 = 1.25). Bu artan ısı girdisi paslanmaz çeliğin ince kök yüzeyini doğrudan delip geçer.
| Değerlendirme Kriteri | El Yapımı Matkap Düzeneği / Hafif İthal Döner Tabla | İkinci El Çıkma Endüstriyel (Müzayede / Satıcı) | Yeni Endüstriyel OEM (Aubrik BY / Eşdeğer OEM Üreticiler) |
|---|---|---|---|
| Piyasa Fiyat Referansı | Kapasite değeri belirsiz hobi ithalatı veya hurda parçalarla yapılan atölye düzeneği | Surplus Record üzerinde $5.999 ila $9.500 (Pandjiris 15-4 $5.999; Readco UPC-25 $9.500) | Teknik talebe göre tekliflendirilir (Bancroft TT100 ila TT500 kataloğunda $1.580 ila $6.200) |
| Minimum RPM Alt Sınırı | Çoğu zaman minimum ≥2,0 rpm (6 in. boruda 1.057,5 mm/min; TIG kök pasoları için fazla hızlı) | 0.1 ila 0,5 rpm (eski SCR kartları ısıl hız kaymasına açıktır) | 0.08 ila 0,5 rpm kademesiz VFD veya kapalı çevrim servo |
| Purj Deliği ve HF Ekranlaması | Dolu mil; ekranlanmamış PWM kartı HF TIG altında yanar | Modele bağlı; döner karbon fırçalar genellikle aşınmıştır | İsteğe bağlı Ø20 to 80 mm delik + korumalı muhafaza + 200 to 500 A fırça |
İkinci El Boru Kaynağı Döner Tablaları Standartlara Uygun Boru İşleri İçin Onarılabilir mi?
Ransome, Pandjiris veya Koike Aronson gibi köklü üreticilerin ağır döküm ikinci el döner tablaları, mil rulman yuvaları eşmerkezli kaldığı sürece standartlara uygun boru kaynağı için yenilenebilir. Güvenilir bir revizyon, karıncalanmış rulmanları ve aşınmış bronz sonsuz dişli çarklarını değiştirir ve ayrıca hız kartlarını ekranlı bir AC VFD tahrik sistemi ile yeniler.
Kullanılmış makinelerde teklif vermeden önce komparatörle milin radyal boşluğunu ölçün ve döner şase bağlantı bloklarının değiştirme maliyetini öğrenin. Bir imalathanenin kalite programı EN ISO 17662:2025 kaynak ekipmanı doğrulama standardını kapsıyorsa teknisyenler, tahrik sistemi onarımlarından sonra hareket hızını kronometre ve şerit metre ya da çelik cetvelle doğrular.
Boru Kaynağı Döner Tablası Fiyat Kademeleri, Teslim Süreleri ve Üretici Teklif Talebi Değerlendirmesi
Yayınlanmış Kuzey Amerika fiyatları, 100 ila 200 lb (45 ila 91 kg) tezgah üstü üniteler için $1.580 ila $2.804 ve 200 ila 500 lb (91 ila 227 kg) manuel eğimli modeller için $4.790 ila $6.200 aralığındadır (Bancroft Engineering ve Surplus Record). Ağır çıkma pozisyonerler ve servo istasyonlar $9.500 ila $29.500 aralığını kapsarken, metrik 50 ila 2.000 kg OEM döner tablalar 14 ila 90 günlük teslim süresi kademelerinde teknik talep üzerinden fiyatlandırılır.
Piyasadaki teklifleri karşılaştırırken yalnızca çıplak tablalı modellerin fiyatını, boru kaynağına hazır eksiksiz paketlerin fiyatından ayrı değerlendirin. 7-inch (180 mm) tutucu ayna eklemek, MBC BP-2 (200 lb / 91 kg) tezgâh üstü ünitenin fiyatını aynasız $2.014 seviyesinden $2.804 seviyesine çıkarır. ABD’de satılan manuel eğimli ünitelerde Bancroft TT100 (100 lb / 45 kg) $1.580, TT212 (200 lb / 91 kg) $4.790 ve TT500 (500 lb / 227 kg dikey kapasite, 2-inch delik) $6.200 fiyatındayken, 450 to 1.100 lb kapasiteli Baileigh Industrial döner modelleri internette 110V WP-450 için $2.914,00’dan, WP-1100 için $6.841,00’a kadar listelenir. Surplus Record ayrıca Pandjiris 15-4 modelini $5.999, 2.500 lb kapasiteli Readco UPC-25 modelini $9.500 ve Fronius International FRT150 servo istasyonunu $29.500 fiyatla listeler. Jason Ladd, The Fabricator’ın alıcı kontrol listesinde tesis gerilimiyle fikstür ağırlığının baştan belirtilmesinin maliyetli sonradan uyarlama işlemlerini önlediğini vurgular.
Wuxi ABK Machinery’den (Aubrik, 1999’da kuruldu) doğrudan fabrikadan tedarikte minimum sipariş miktarı (MOQ) 1 standart ünitedir. Fiyatlandırma gerilime, ayna boyutuna ve delik çapına göre yapılır. Stokta bulunan tezgâh üstü modeller (BY-50, BY-100, BY-300) deniz yoluyla 14-21 günlük sevkiyat aralığında veya hava yoluyla 7-10 günde gönderilir. Konfigüre edilmiş zemine montajlı ünitelerin (BY-500, BY-1000, BY-2000) üretim süresi 35-45 gündür; özel 5.000 kg kapasiteli veya robotik istasyonlar 60-90 günlük teslim süresi aralığındadır ve yedek aşınma parçaları 5 to 7 iş günü içinde gönderilir.
| Yayınlanmış Kuzey Amerika Katalog Sınıfı | Doğrulanmış Kuzey Amerika Fiyat Referansı | En Yakın Metrik Aubrik Serisi (MOQ 1 Ünite) | Aubrik Gösterge Teslim Süresi |
|---|---|---|---|
| 100 ila 200 lb ABD Tezgah Üstü (45 ila 91 kg) | $1.580 ila $2.804 (Bancroft TT100 $1.580; MBC BP-2 çıplak $2.014 / aynalı $2.804) | BY-50 (50 kg) / BY-100 (100 kg) — teklif talebi ile | 14 ila 21 gün deniz · 7 ila 10 gün hava |
| 200 ila 500 lb ABD Manuel Eğimli (91 ila 227 kg) | Bancroft’ta $4.790 ila $6.200 (TT212 200 lb $4.790; TT500 500 lb $6.200) | BY-300 (300 kg) / BY-500 (500 kg) — teklif talebi ile | 14 ila 21 gün (BY-300) · 35 ila 45 gün (BY-500) |
| 2.500 lb Çıkma Zemin Sınıfı (1.134 kg) | Readco UPC-25 Surplus Record üzerinde $9.500; yeni ağır OEM teklif talebi ile | BY-1000 (1.000 kg) / BY-2000 (2.000 kg, 500 N·m değerine kadar) — teklif talebi ile | 35 ila 45 gün yapılandırılmış üretim |
| Robotik Servo / Özel 5.000+ kg Düz Tabla | Fronius FRT150 servo istasyonu Surplus Record üzerinde $29.500; özel hücreler teklif talebi ile | BY-Custom (5.000+ kg) / PROFINET veya Modbus Servo İstasyonu | 60 ila 90 gün mühendislik üretimi |
Boru Kaynağı Döner Tablası Teklif Talebi Özellik Kontrol Listesi (Satın Alma Talebine Kopyalayın)
Üreticinin tahrik sistemini ilk teklifte doğru boyutlandırması için spool kütlesini, ağırlık merkezi sarkmasını, WPS hız penceresini, ayna deliğini, pik akımı, kontrol arayüzünü ve atölye gerilimini ekleyin.
| Teklif Talebi Parametresi | Ne Belirtilmeli | Atlandığında Atölyede Ne Arızalanır |
|---|---|---|
| 1. Spool Zarfı ve Brüt Kütle | Min./maks. boru dış çapı, spool uzunluğu, maks. açılı branşman yarıçapı ve en ağır spool + fikstür kg değeri | Ayna ağırlığı taşıma kapasitesi payını tüketir veya 90° eğim sırasında dirsek zemine çarpar |
| 2. Ağırlık Merkezi Sarkması ve Eksantriklik | Ayna tablasından spool ağırlık merkezine mesafe (mm) ve radyal merkez kaçıklığı | Sonsuz dişli yukarı tırmanışta bayılır veya hesaplanmamış moment altında öne devrilir |
| 3. WPS İlerleme Hızı Penceresi | Min./maks. boru dış çapı genelinde en yavaş kök hızı ve en hızlı kapak hızı (mm/min) | Standart 0,5 rpm motor ≥6 in. manuel TIG kök pasosu için 3x fazla hızlı döner |
| 4. Ayna ve Geçmeli Delik Boyutu | 3 ayaklı tutucu sıkma aralığı (160 ila 630 mm) ve içi boş mil deliği (Ø20 ila 80 mm) | Dolu mil delik içinden purj geçişini kapatır; standart torna aynası sıçrantıdan sıkışır |
| 5. Pik Amper ve Ark Kaynak Yöntemi | HF GTAW, darbeli GMAW, FCAW veya SAW pik akımı ve çalışma çevrimi oranı (%) | Düşük kapasiteli döner fırça aşırı ısınır; ekranlanmamış kontrol kartı HF başlangıcında arızaya geçer |
| 6. Kontrol ve Hücre Arayüzü | Ayak pedalı / uzaktan el kumandası, 24V/TTL röle veya PROFINET / Modbus TCP | Kobot veya PLC pano kablolaması yeniden yapılmadan başlatma/indeksleme sinyallerini el sıkışamaz |
| 7. Fabrika Güç Beslemesi | Tesisin kesin gerilimi, fazı ve frekansı (110V/220V 1Ph veya 220V/380V 3Ph, 50/60 Hz; diğer gerilimler özel üretim gerektirir) | VFD teslimatta arıza verir veya harici bir yükseltici transformatör gerektirir |
Entegrasyon, Kalibrasyon ve Atölye Altyapı Gereksinimleri
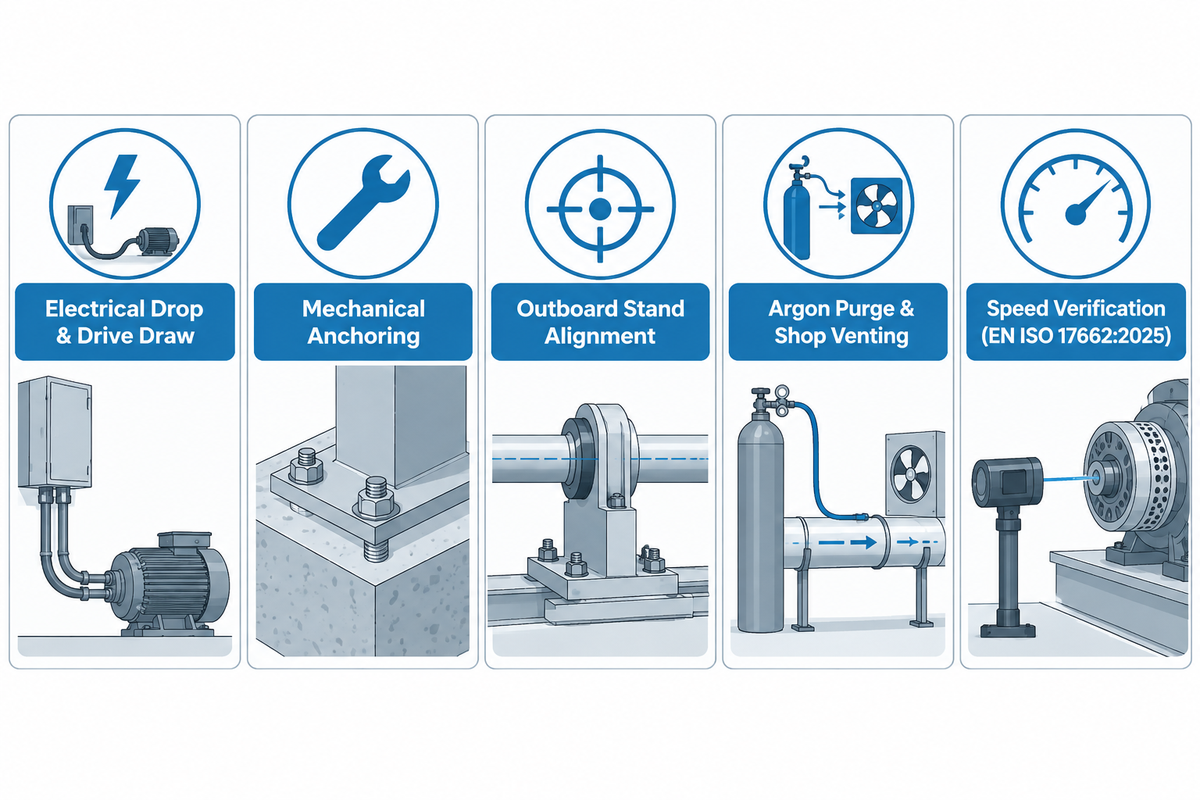
Boru kaynak döner tablasının atölyede devreye alınması; 110V/220V tek fazlı veya 220V/380V üç fazlı güç bağlantılarının uygunluğunun kontrol edilmesini, eğimli tabanların ankrajlanmasını ve sürekli argon purj gazının tahliye edilmesini kapsar. Geçerli kaynak standartları veya atölye kalite planları ekipman doğrulaması gerektiriyorsa teknisyenler, EN ISO 17662:2025 gibi standartlar uyarınca hareket hızını kronometre ve şerit metre ya da çelik cetvel kullanarak kontrol eder.
Ekim 2026’da WPS hareket hızlarını denetleyen kalite yöneticileri, kullanımda olan kaynak ekipmanlarının kalibrasyonu ve doğrulanması için ISO 17662:2025’e (EN ISO 17662:2025 olarak kabul edilmiştir) başvurmalıdır. ISO 17662:2016’nın resmî yaşam döngüsü kaydı, ikinci baskının Eylül 2025’te yürürlükten kaldırıldığını ve yerine ISO 17662:2025’in geçtiğini doğrular. CEN EN ISO 17662:2025 katalog önizlemesinde, birbiriyle çelişen ulusal standartların yürürlükten kaldırılması için Mart 2026 tarihi belirtilir ve kapsam üretim ile saha imalatı ekipmanlarıyla sınırlandırılır. Doğrulamanın gerekli olduğu durumlarda standart, varsayılan olarak yılda bir doğrulama öngörür; tekrarlanabilirliğin kanıtlanmış olması bu sıklığın azaltılmasını sağlayabilir. Mekanik aşırı yük veya tahrik onarımı sonrasında doğrulamayı hemen tekrarlayın.
Devreye alma sırasında ayna tablası dönme hızı, WPS minimum ve orta ayar noktalarına karşı kalibreli bir takometre ile ölçülmelidir. Sürekli argon arka purju yapılan yerlerde atölye kaynak dumanı emişi kullanılmalıdır. Havadan ağır soy gazın solunabilir oksijenin yerini aldığı zemin altı çukurlara veya kapalı alanlara asla argon tahliye etmeyin.
| Devreye Alma Alanı | Tezgah Üstü Modeller (BY-50 ila BY-300) | Zemin Tipi Modeller (BY-500 ila BY-2000) | Kabul Kontrolü |
|---|---|---|---|
| Elektrik Beslemesi ve Tahrik Tüketimi | 110V veya 220V 1-faz, 50/60 Hz (25 ila 60 W motor) | 220V/380V üç faz (90 to 180+ W motor) | Bağımsız sigorta + doğrulanmış şasi PE topraklaması |
| Mekanik Ankrajlama | Taban kulaklarını terazili tezgaha cıvatalayın; topraklama yolunu izole edin | 90° devrilme momentine göre boyutlandırılmış çelik beton dübelleri | Nominal statik deneme kontrolü altında sıfır taban kalkması |
| Harici Sehpa Hizalaması | Ayna konsol sınırını aşan borular için V-makaralı sehpa | Makaralı sehpalarla lazer veya su terazisi eksen hizalaması | 3 tam dönüş boyunca sıfır ayna kasıntısı veya eksenel boru yürümesi |
| Argon Purju ve Atölye Havalandırması | Geçmeli delik döner rakoru (Ø20 ila 80 mm BY yeterlilik kapsamı) + tezgah davlumbazı | Döner purj manifoldu (Ø20 ila 80 mm BY yeterlilik kapsamı) + yerel egzoz emişi | Sızdırmaz döner rakor; çalışma holünde güvenli oksijen seviyeleri |
| Hız Doğrulaması (EN ISO 17662:2025) | Gerektiğinde WPS ayar değerleri boyunca kronometre ve çelik cetvelle kontrol | Gerektiğinde yük altında WPS ayar değerleri boyunca kronometre ve çelik cetvelle kontrol | Aksi belirtilmedikçe yıllık doğrulama kaydı ve onarım sonrasında yeniden kontrol |
Sıkça Sorulan Sorular
Çevresel TIG ve MIG kaynağı sırasında boru kaynağı döner tablası nasıl çalışır?
Bir boru kaynağı döner tablası, kaynak torcu 1G düz veya 2G yatay konumda sabit kalırken spool parçasını veya flanşı 3 ayaklı bir ayna ile kavrar ve dikey ya da eğimli bir eksen etrafında döndürür.
Bakır-grafit bir döner fırça veya bilezik tertibatı, kaynak akımını dönen milden güç kaynağına geri iletir. Ekranlı bir ayak pedalı dönme hızını başlatır, durdurur ve hassas şekilde ayarlar.
Küçük çaplı paslanmaz çelik hijyenik borular için hangi boru kaynağı döner tablası en iyisidir?
Hijyenik borulara uygun, değişken hızlı tahrik sistemine ve 0,3-5 rpm hız aralığına sahip, 50-100 kg kapasiteli tezgâh üstü bir döner tabla tercih edin. Temiz bir iç argon gazı güzergâhı için tabloyu içi boş bir purj miliyle (seçili BY modellerinde Ø20 to 80 mm seçeneği veya ABD’deki tezgâh ünitelerinde 1-1/8 to 2 1/2 in.) ve bakır korumalı 3 çeneli kaynak aynasıyla birlikte kullanın.
RF filtreli kontrol ekranlaması, GTAW yüksek frekanslı ark başlangıçları için en iyi korumayı sağlar. Döner topraklama fırçası kaynağın pik amper değerine göre seçilmelidir.
Karbon çeliği spool parçalarında boru kaynağı döner tablası üzerinde içi boş geçmeli delikli mile ihtiyacım var mı?
Hayır; E6010, E7018, kısa devre GMAW veya özlü tel kök pasolarıyla kaynatılan karbon çeliği boru spool parçaları, kaynak prosedürü içten soy gaz arka koruması gerektirmediği için dolu ayna tablalı döner tablalarda güvenilir biçimde çalışır.
Bununla birlikte, içi boş bir merkez deliği seçmek yine de uzun ve küçük çaplı boru uçlarının 3 ayaklı ayna gövdesinden doğrudan geçmesine olanak tanıyarak ağırlık merkezi sarkma torkunu azaltır.
Tezgah üstü bir boru kaynağı döner tablası 90 dereceye eğilebilir mi?
Bazı modeller eğilebilir. Pandjiris Mini Pro gibi ABD tipi tezgâh üniteleri 0 to 90 derece eğilebilir; Aubrik BY-50 ile BY-500 modelleri ise sabit 0° tablalarla sunulur ve özel eğim seçeneği gerektirir.
Harici sehpalı bir döner tablada uzun spool parçalarını döndürürken boru yürümesini veya eksenel kaymayı nasıl önlersiniz?
Boru spool parçasının flanşlı referans ucunu döner tabla üzerindeki 3 ayaklı ayna içinde kavramak eksenel yürümeyi önleyecektir. Ayrıca tüm V-makaralı sehpaları doğrudan mil merkez çizgisine gönyeli olarak hizalayın.
Eksenel kayma, pasif destek tekerlekleri boru gövdesine göre eğri durduğunda ve spool parçasını bir kılavuz vida gibi ileri çektiğinde başlar. İlk olarak, döner tabla eğim gövdesini dijital bir açıölçer ile 90 derece yatay eksen hizasına getirin. Ardından, serbest boru gövdesinin ayna ayaklarına sıfır eğilme kuvveti uyguladığından emin olarak harici sehpaların her birini lazer çizgisiyle tesviye edin. Ark başlatmadan önce bağlanmış boruyu soğuk halde üç tam tur döndürün. Ayna salgısını bir komparatör saati ile kontrol edin ve boru cidarını 1 mm değerinden fazla kaldıran makaralı sehpaları şimle ayarlayın.
Endüstriyel boru kaynağı döner tablalarında hangi gerilim ve ayak pedalı kumanda sistemi standart olarak gelir?
Taşınabilir, 50 to 300 kg kapasiteli tezgâh üstü döner tablalar 110V veya 220V tek fazlı, 50/60 Hz güçle çalışır. Daha ağır, 500 to 2.000 kg kapasiteli zemin üniteleri 220V veya 380V üç fazlı besleme kullanır; diğer gerilimler özel üretim gerektirir.
Standart operatör kontrol paketleri; ileri/geri seçicili el kumandalarını, kademesiz dijital RPM potansiyometrelerini ve acil durdurma butonlarını içerir. Ağır hizmet tipi ekranlı elektrikli ayak pedalları eller serbest ark başlangıçlarını ve dikiş birleştirmelerini yönetir. Otomatik boru hücreleri talep üzerine 24V/TTL röle el sıkışmaları veya PROFINET ve Modbus TCP arayüzleri ekleyebilir.
Boru Spool Sarkma Torku ve Düşük RPM Boyutlandırma Desteği Talep Edin
Boru dış çapı geçerlilik aralığınızı, en ağır spool ve flanş ağırlıklarınızı, ağırlık merkezi kaçıklığını, WPS hız pencerenizi ve fabrika geriliminizi mühendislik ekibimize e-posta ile gönderin. Atölyeniz için doğru BY-Serisi döner tablayı, içi boş delikli aynayı veya ABK boru pozisyonerini 1 ünite MOQ ile eşleştirelim.
Boru Döner Tablası Boyutlandırma ve Teklif Talep EdinEditöryal ve Mühendislik İnceleme Beyanı
1999 yılında kurulmuş bir endüstriyel kaynak pozisyoner üreticisi olan Wuxi ABK Machinery (Aubrik) Teknik Ekibi tarafından incelenmiştir. Aubrik, bu raporda üçüncü taraf piyasa rakipleriyle birlikte referans verilen BY-Serisi döner tablaları ve ABK boru pozisyonerlerini üretmektedir. Düz silindirik kapların veya 50 kg altındaki manuel puntalama işlerinin çevirme makaralarına ya da sabit V-bloklara daha uygun olduğu durumlarda bu sınırlar yukarıda belirtilmiştir. Atölye mühendisleri WPS ilerleme hızlarını ve ayna sıkma kuvvetlerini üretim test parçalarıyla doğrularken, yetkili elektrikçiler yerel elektrik yönetmeliği uyumluluğunu ayrıca teyit eder.
Referanslar ve Kaynaklar
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.254: Ark Kaynağı ve Kesme (Genel Endüstri Yönetmelikleri). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.254
- European Committee for Standardization (CEN). (2025). EN ISO 17662:2025: Kaynak — Yardımcı faaliyetler dahil kaynak için kullanılan ekipmanın kalibrasyonu, doğrulanması ve geçerli kılınması. https://standards.iteh.ai/catalog/standards/cen/0da41ff8-17d1-4767-baf3-201ea728fc33/en-iso-17662-2025
- International Organization for Standardization (ISO). ISO 17662:2016 Yaşam Döngüsü Durum Kaydı (Eylül 2025’te Yürürlükten Kaldırıldı, Yerini ISO 17662:2025 Aldı). https://www.iso.org/standard/66052.html
- European Committee for Standardization (CEN). (2009). EN 1011-1:2009: Kaynak — Metalik malzemelerin kaynağı için tavsiyeler, Bölüm 1: Ark kaynağı için genel kılavuz. https://standards.iteh.ai/catalog/standards/cen/6bf05f5e-ed3a-4cbd-af32-e8ce46f0efdc/en-1011-1-2009
- World Intellectual Property Organization (WIPO) / Saudi Arabian Oil Company. (2020). Patent WO2020033478A1: Kaynak İçin Purj İşlemi. https://patents.google.com/patent/WO2020033478A1/en
- MDPI Machines. (2023). Endüstriyel Manipülatörlerin Poz Tekrarlanabilirliği İçin ISO 9283 Performans Kriterleri ve İlgili Test Yöntemleri, 11(7), 734. https://www.mdpi.com/2075-1702/11/7/734
- Honhart, K. Boru Kaynağı İçin Tezgah Üstü Pozisyonerlere Dönüş Kazandırmak. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/putting-the-spin-on-benchtop-positioners-for-tube-and-pipe-welding
- Ladd, J. Kaynakçıların Kaynak Pozisyonerleri Hakkında Bilmesi Gereken 5 Şey. The Welder / The Fabricator. https://www.thefabricator.com/thewelder/article/arcwelding/5-things-welders-need-to-know-about-weld-positioners
- Burgart, D. Pozisyonlama Mühendisliği Dünyasına Hoş Geldiniz. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/welcome-to-the-world-of-positioneering-
- Bancroft Engineering. Döner Kaynak Pozisyonerleri (TT100, TT212, TT500 Modelleri Özellik ve Fiyatları). https://bancrofteng.com/standard-welding-accessories/welding-positioner/
- Baileigh Industrial. Döner Kaynak Pozisyonerleri Kataloğu (WP-450, WP-750, WP-1100 Modelleri). https://www.baileigh.com/metalworking/welding-equipment/welding-positioners/rotary-positioners
- Surplus Record Machinery & Equipment Directory. Endüstriyel Kaynak Pozisyonerleri ve Döner Tablalar Piyasa İlanları. https://surplusrecord.com/machinery-equipment/welding-positioners/







