Entrez en contact avec Aubrik Company

Positionneur de soudage de tubes — capacité de 1 à 50 tonnes pour les fabricants de NA, EU & Moyen-Orient
Le soudage manuel de tubes fait perdre 4-6 heures par poste dans des positions inconfortables avant que la régularité des cordons ne se dégrade. Les positionneurs de soudage de tubes Aubrik éliminent ce goulet d’étranglement grâce à 9 modèles standard, des tubes d’établi de 40 mm aux tubes pétrochimiques à paroi épaisse de 2 500 mm.
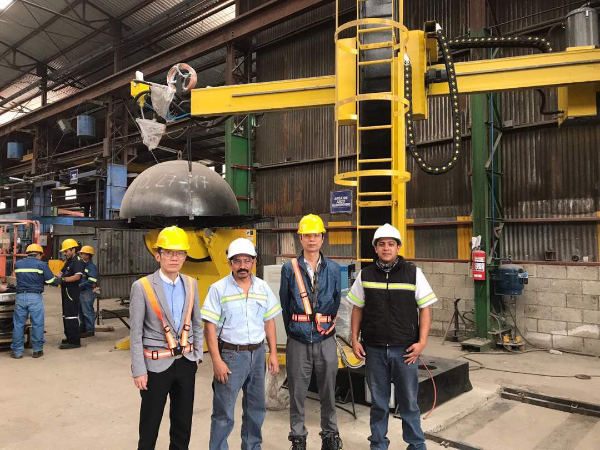
Aubrik (fondée en 1999, anciennement Wuxi ABK Machinery) a fourni du matériel de soudage à des fabricants en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Vietnam. La capacité de production annuelle atteint 1 000 ensembles, chaque unité bénéficiant d’une garantie gratuite de 1 an et d’une assistance technique sous 24 heures.
Demander un devis personnalisé — réponse sous 24h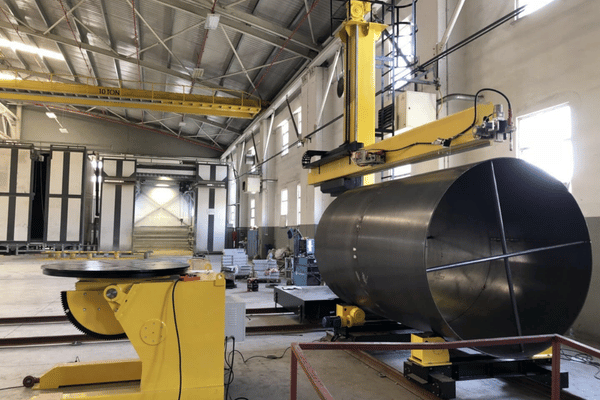
Goulets d’étranglement du procédé
Du soudage manuel de tubes au positionneur Aubrik — éliminer les goulets d’étranglement coûteux du soudage manuel de tubes
Le matériel de positionnement pour le soudage de tubes existe pour une raison : le soudage manuel de tubes est la méthode de fabrication de tuyauteries conforme aux codes AWS D1.1 et API 1104 la plus coûteuse. Trois goulets d’étranglement précis s’aggravent poste après poste.
Les trois coûts cachés du soudage manuel de tubes
Le taux de défauts s’aggrave
Sur chantier, les soudures manuelles de tuyauteries se stabilisent autour d’un taux de réparation de 5 % (1 assemblage sur 20), seuil admis selon les recommandations des forums AWS et les audits de positionnement alignés sur ISO 9283. En atelier, les défauts de pénétration et les caniveaux imposent de nouvelles découpes qui effacent la marge.
La fatigue du soudeur compromet la régularité
Un opérateur travaillant 4-6 heures dans des positions inconfortables, au plafond ou en verticale, produit dès la cinquième heure des cordons visiblement différents. La presse professionnelle qualifie ce phénomène de « coût ergonomique » du soudage manuel de tubes.
Un positionnement inconfortable réduit la productivité
Sans rotation, chaque joint soudé oblige le soudeur à marcher, grimper ou se contorsionner. Les estimateurs de travaux de pipelines ajoutent une marge de 30-50 % aux soudures circonférentielles manuelles par rapport aux soudures réalisées avec rotation.
La presse professionnelle thefabricator.com le confirme : « les positionneurs conçus pour un marché étendu ne répondent pas aux besoins de productivité et d’ergonomie du soudeur de tubes ». La géométrie d’un tube est différente : il tourne, sa masse est répartie autour d’un axe et les joints soudés suivent sa circonférence. Un positionneur polyvalent doté d’un plateau plan n’est pas l’outil adapté. En toute franchise, les lois de la physique empêchent un positionneur à plateau horizontal de stabiliser un tube de 600 mm sous un arc de soudage mobile : chaque solution de contournement compromet la régularité du cordon.
Comment les positionneurs de soudage de tubes Aubrik éliminent ces goulets d’étranglement
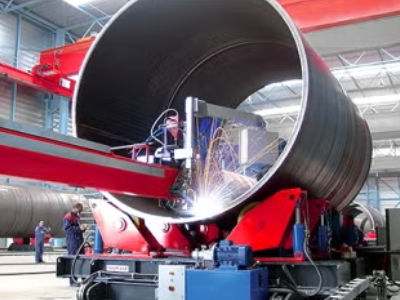
L’architecture des positionneurs Aubrik associe trois mécanismes coordonnés : une rotation entraînée par variateur de fréquence (réglage continu de 0,02-1,2 RPM), une inclinaison par secteur denté ou vérin hydraulique (0-135) et un serrage par mandrin autocentrant ou galets. Ensemble, ils maintiennent le tube dans la position à plat optimale pour chaque passe de soudage.
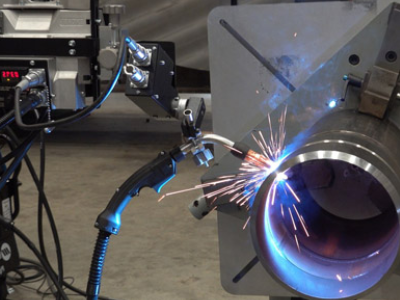
La vitesse de rotation est adaptée au procédé de soudage — arc sous argon, MIG, arc submergé — et au matériau du tube (acier au carbone, acier inoxydable, alliage). Le joint étant constamment présenté à plat, les défauts tels que le manque de pénétration, les inclusions de laitier et les caniveaux diminuent fortement, car chaque passe est réalisée dans des conditions ergonomiques idéales pour le soudeur.
Chaque modèle Aubrik s’intègre aux manipulateurs de soudage et aux cellules de soudage robotisées à 9 axes. Le WP-20 et toute la série HD sont livrés avec un système de commande PLC permettant une interface directe avec les systèmes de soudage intelligents — configuration utilisée lors de notre déploiement dans une raffinerie du Moyen-Orient, qui a atteint un taux de qualification de 99,8 %.
« Nous avons testé sept mécanismes d’inclinaison avant de standardiser la répartition entre secteur denté et système hydraulique dans nos trois séries. Les secteurs dentés assurent une inclinaison précise par paliers sur les gammes BW et WP de moins de 20 tonnes. Au-delà de cette charge, les vérins hydrauliques sont le seul mécanisme capable de maintenir une précision de positionnement de 0.5 degré sous une charge dynamique de 50 tonnes — il n’existe aucun raccourci. »— Équipe d’ingénierie Aubrik, directeur R&D, division des positionneurs de soudage de tubes
GAMME DE PRODUITS
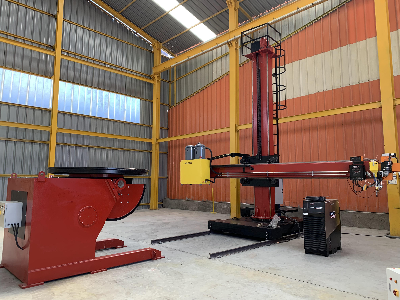
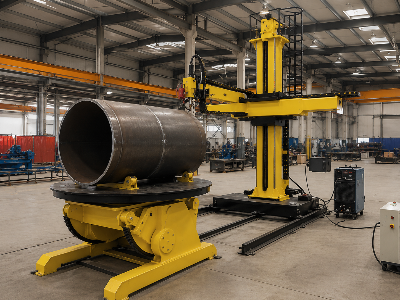
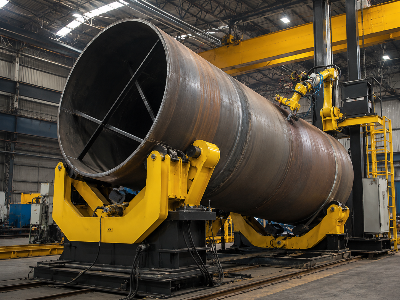
Positionneurs de soudage de tubes Aubrik — trois séries pour chaque diamètre et chaque charge
Les positionneurs de soudage de tubes Aubrik sont répartis en trois séries couvrant des charges de 1-50 tonnes et des diamètres de tubes de 40-2 500 mm. Chaque série est conçue pour une échelle d’exploitation précise, avec des caractéristiques fondamentales communes : rotation entraînée par variateur de fréquence, inclinaison par secteur denté ou système hydraulique, mandrins autocentrants et interfaces compatibles PLC sur le WP-20 et toute la série HD. Un seul HD-40 avec PLC et intégration d’un robot à 9 axes remplace 6-8 soudeurs manuels sur un projet de pipeline pétrochimique — les responsables d’exploitation doivent établir leur budget comparatif à l’échelle de la cellule, et non du soudeur.
Quelles dimensions de positionneur conviennent ? L’erreur la plus fréquente chez la majorité des acheteurs consiste à sous-estimer la taille du positionneur, puis à en payer le prix par une durée de vie réduite. Un positionneur fonctionnant continuellement à pleine charge aura une durée de vie raccourcie. La règle de sélection d’Aubrik est la suivante : choisissez le modèle dans lequel votre plus grande pièce actuelle tient aisément, tout en prévoyant une marge pour une future augmentation du diamètre ou de l’épaisseur de paroi du tube.
Série d’établi ABK-BW (1-5 tonnes)
- Diamètre du tube40-660 mm (1,6-26 pouces)
- RotationRéglage continu de 0,02-1,2 RPM
- Inclinaison0°-135° (secteur denté)
- CommandeCommutateur à relais / commutateur numérique / clavier numérique
- Applications recommandéesPetits ateliers, maintenance sur site, chantiers urbains
- ModèlesBW-1 / BW-3 / BW-5
Série industrielle standard ABK-WP (6-20 tonnes)
- Diamètre du tube200-1 600 mm (7,9-63 pouces)
- RotationRéglage continu de 0,02-1,2 RPM
- Inclinaison0°-135° (secteur denté)
- CommandeCommutateur numérique / clavier numérique / PLC (WP-20)
- Applications recommandéesIndustrie générale, composants automobiles, fabrication de machines
- ModèlesWP-6 / WP-12 / WP-20
Série pour fortes charges ABK-HD (25-50 tonnes)
- Diamètre du tube600-2 500 mm (23,6-98,4 pouces)
- RotationRéglage continu de 0,02-0,6 RPM
- Inclinaison0°-135° (vérin hydraulique)
- CommandePLC de série, compatible avec un robot à 9 axes
- Applications recommandéesPipelines pétrochimiques, pétroliers et gaziers, tours éoliennes, construction navale
- ModèlesHD-25 / HD-40 / HD-50
Matrice complète des caractéristiques — grille de dimensionnement selon le tube et la capacité
Matrice regroupant les 9 types de positionneurs Aubrik et leurs caractéristiques : capacité de charge, diamètres de tubes, rotation, inclinaison, moteur et type de commande. Dans tous les cas, le choix du positionneur repose sur ces 6 facteurs (capacité, plage de diamètres, rotation, inclinaison, moteur, type de commande). Les produits Aubrik sont conformes aux normes ISO 9283 pour une précision de positionnement maximale, tandis que l’architecture de rotation et d’inclinaison suit les méthodes de soudage avec pièce en rotation décrites dans USPTO US20090050613A1. Des versions spéciales sont disponibles pour les diamètres supérieurs à 2,5 m.
| Série | Modèle | Charge (tonnes / lbs) | Diamètre du tube (mm / in) | RPM | Plage d’inclinaison | Mode de commande | Moteur (kW) |
|---|---|---|---|---|---|---|---|
| BW | BW-1 | 1 / 2,205 | 40-200 / 1.6-7.9 | 0.02-0.8 | 0°-135° | Commutateur à relais | 0.75 |
| BW | BW-3 | 3 / 6,614 | 80-400 / 3.1-15.7 | 0.02-1.0 | 0°-135° | Commutateur numérique | 1.1 |
| BW | BW-5 | 5 / 11,023 | 120-660 / 4.7-26 | 0.02-1.2 | 0°-135° | Clavier numérique | 1.5 |
| WP | WP-6 | 6 / 13,228 | 200-800 / 7.9-31.5 | 0.02-1.2 | 0°-135° | Commutateur numérique | 2.2 |
| WP | WP-12 | 12 / 26,455 | 300-1,200 / 11.8-47.2 | 0.02-1.0 | 0°-135° | Clavier numérique | 3.0 |
| WP | WP-20 | 20 / 44,092 | 500-1,600 / 19.7-63 | 0.02-0.8 | 0°-135° | Clavier numérique / PLC | 4.0 |
| HD | HD-25 | 25 / 55,116 | 600-1,800 / 23.6-70.9 | 0.02-0.6 | 0°-135° | Commande PLC | 5.5 |
| HD | HD-40 | 40 / 88,185 | 800-2,200 / 31.5-86.6 | 0.02-0.5 | 0°-135° | Commande PLC | 7.5 |
| HD | HD-50 | 50 / 110,231 | 1,000-2,500 / 39.4-98.4 | 0.02-0.4 | 0°-135° | Commande PLC | 11.0 |
Règle rapide pour sélectionner la bonne taille de positionneur. Pour les diamètres supérieurs à 600mm et les charges de plus de 20tonnes, choisissez en priorité un appareil de la série HD. Pour les diamètres inférieurs à 660mm et les charges de moins de 5tonnes, si vous recherchez une solution compacte et économique pour les tubes, il vous faut un appareil de la gamme BW. Pour toutes les applications intermédiaires, choisissez un équipement de notre série WP.
RÉFÉRENCES DE PERFORMANCE
Positionneur Aubrik, soudage manuel de tubes ou robot seul — comparaison des performances fondée sur les données
Choisir un modèle ne suffit pas : il faut aussi déterminer s’il convient réellement de déployer un positionneur. Les références ci-dessous s’appuient sur les critères de positionnement ISO 9283 et les seuils d’acceptation des soudures AWS D1.1 / API 1104. La matrice ci-dessous compare le soudage manuel, une installation robotisée seule et le déploiement d’un positionneur de soudage de tubes Aubrik selon cinq catégories de coûts représentatives du coût total de possession.
| Critère | Soudage manuel seul | Positionneur Aubrik + soudeur manuel | Positionneur Aubrik + robot à 9 axes |
|---|---|---|---|
| Taux de qualification des soudures | ~90-95 % habituellement constaté dans l’industrie | 97-98% | 99,8 % (cas 1 audité) |
| Productivité (tube Ø1000 mm, in/jour) | 50-80 | 120-180 | 220-280 |
| Taux de défauts / reprises | 5-10 % selon les recommandations AWS pour les chantiers | < 1.5% | < 0.3% |
| Coût de main-d’œuvre par pouce (poste de 8-hr, USD) | $0.18-0.25 | $0.10-0.14 | $0.06-0.08 |
| Évolution du TCO sur 10-yr | Main-d’œuvre la plus élevée ; aucune dépense d’investissement | Dépense d’investissement moyenne ; main-d’œuvre moyenne | Dépense d’investissement la plus élevée ; main-d’œuvre la plus faible → TCO le plus faible |
Le calcul de l’amortissement est assez simple, mais il n’existe qu’un seul compromis équitable. Si votre volume de soudage de tubes dépasse cinq cents pouces par mois, vous constaterez qu’un positionneur de soudage de tubes Aubrik peut être amorti en 14 mois avec une économie de main-d’œuvre de 0,12 dollar par pouce. Avec une unité robotisée à neuf axes, ce délai d’amortissement sera d’environ six à 18 mois, valeur à laquelle le reste du marché des robots de soudage est parvenu et qu’il a standardisée.
Évaluez l’automatisation du soudage de tubes à partir du taux de main-d’œuvre réel de votre atelier, des économies mesurées sur le temps de soudage et des coûts prévus du matériel et de son exploitation. Nous reconnaissons que l’exécution manuelle des procédés de soudage conserve certains avantages, car les coûts initiaux et récurrents ainsi que la portabilité du matériel sont favorables aux interventions ponctuelles. L’avantage bascule en faveur de l’automatisation du procédé dès que le volume de soudage de tubes atteint cinq cents pouces par mois ou davantage. Des volumes mensuels supérieurs rendent la justification économique du positionnement automatisé nettement plus convaincante.
Ces chiffres seront traduits en termes que nos prospects pourront facilement comprendre et exploiter. Ils nous servent de guide pour présenter les avantages aux clients.
Calculez votre ROI
Comparez précisément le coût total de possession en fonction de votre volume mensuel de soudage et de vos coûts de main-d’œuvre.
Obtenez un modèle TCO comparatif personnalisé à 3 options pour votre volume →Résultats clients — 99,8 % de soudures qualifiées, productivité multipliée par 3×, coûts de main-d’œuvre réduits de 70 %
Les deux études de cas clients suivantes couvrent aussi bien les équipements pour fortes charges que les équipements compacts : une raffinerie du Moyen-Orient utilisant le HD-40 et une collectivité européenne employant un BW-5 sur un réseau de canalisations. Il s’agit de cas réels, documentés dans des rapports clients de 2024.
Cas 1 — raffinerie du Moyen-Orient, tube à paroi épaisse de 1 800 mm
Équipement : 3 × ABK-HD-40 associés à un robot de soudage intelligent à 9 axes · masse du tube de 28 tonnes · déploiement en 2024 · audit de positionnement conforme à ISO 9283
Pour la rénovation de la raffinerie, notre client devait réaliser le soudage sous haute pression de tubes à paroi épaisse de dix-huit pouces de diamètre, une application exigeant un taux de qualification d’au moins 99,5 % pour chaque soudure de tube. Notre analyse indiquait que l’exécution de toutes les opérations de soudage sur la longueur totale des tubes, estimée à cinq mille trois cents pouces, nécessiterait un chantier de douze mois mobilisant douze soudeurs qualifiés, entraînant deux mois d’arrêt sur un projet de 6 mois.
Avec un Aubrik HD-40 complété par un robot industriel, le même projet n’aurait nécessité que quelques semaines avec trois unités Aubrik, offrant jusqu’à trois fois la productivité habituelle d’une installation de soudage manuel tout en portant le taux de production qualifiée à 99,8 %. En outre, les coûts de main-d’œuvre auraient été réduits de 70 %. L’amortissement du projet a été inférieur à 11 mois.
Fiche ROI — résultats audités du cas 1
99,8 % Taux de qualification
3× Productivité accrue
70 % Réduction des coûts de main-d’œuvre
<11 mois Amortissement du matériel
Déploiement Aubrik de 2024 dans une raffinerie du Moyen-Orient, 5 300 pouces de soudage, configuration avec 3 HD-40 + robot à 9 axes.
Cas 2 — réseau européen de chauffage urbain, 600 mm
Équipement : 5 × positionneurs d’établi ABK-BW-5 · masse du tube de 3 tonnes · projet municipal de 2024
Un entrepreneur en infrastructures urbaines rénove des conduites de chauffage en centre-ville avec un budget très limité et dans des espaces exigus, en se déplaçant fréquemment entre les pâtés de maisons, et doit souder sur site des tubes de diamètre moyen de 600 mm. Les positionneurs industriels conventionnels ne tiennent pas dans une tranchée de 2.5 mètres de profondeur et deux fois moins large, et l’équipe doit se déplacer plusieurs fois par jour d’une excavation à l’autre.
Solution : cinq unités compactes ABK-BW-5, reconfigurées et adaptées afin de réduire au minimum leur encombrement. Installée en position assise et ergonomique, l’équipe a effectué un poste complet sans subir la fatigue qui avait provoqué des irrégularités de cordon lors des précédents travaux confiés par la ville. Les travaux ont été achevés avec 15 jours d’avance et ont satisfait aux normes municipales de l’UE dès la première inspection.
Guide des achats — niveaux de prix, acheminement sous 7-30 jours, personnalisation OEM et garanties de confiance
Les décisions d’achat d’un positionneur de soudage de tubes reposent sur quatre critères : niveau de prix, délai, capacité de personnalisation et confiance. Aubrik publie en toute transparence les données de performance correspondantes, afin de vous éviter le regret n°1 lors de l’achat d’équipements industriels : choisir un fournisseur sans références dont les coûts sont cachés.
Niveaux de prix — structure des coûts
Le prix de chaque série Aubrik reflète un modèle de coûts fondé sur trois leviers techniques : la charge, le mécanisme d’inclinaison (secteur denté ou vérin hydraulique) et le système de commande (relais, numérique ou PLC). Un récapitulatif des prix indicatifs par série est présenté ci-dessous.
| Série | Niveau de coût (départ usine) | Facteurs déterminant le prix |
|---|---|---|
| BW d’établi (1-5 tonnes) | Niveau d’entrée | Inclinaison par secteur denté + commande par relais/numérique + moteur de 0,75-1,5 kW |
| WP standard (6-20 tonnes) | Niveau intermédiaire | Inclinaison par secteur denté + commande numérique/PLC + moteur de 2,2-4,0 kW |
| HD pour fortes charges (25-50 tonnes) | Niveau supérieur | Inclinaison hydraulique + PLC de série + moteur de 5,5-11 kW + intégration robotisée |
Pour obtenir un devis propre à votre projet (soudage OEM), contactez le service d’ingénierie Aubrik ; nous préparerons sous 24 heures une proposition personnalisée selon vos exigences précises en matière de diamètre de tube, de charge et de procédé de soudage.
Délais d’acheminement par modèle
- Séries Aubrik standard
BW-1 (diam. 50 mm), BW-3 (diam. 75 mm), BW-5 (diam. 100 mm) wp-6 (diam. 150 mm) wp-12 (diam. 300 mm) ; expédition sous 7 à 15 jours ouvrés, départ usine.
- Fortes charges et PLC
(WP-20, série HD) : 15-30 jours départ usine
- Série ABK-C
(OEM personnalisé) : 4 à 8 semaines (selon le niveau de personnalisation)
- Logistique mondiale
Les partenaires mondiaux de distribution et de logistique situés à Houston, TX (États-Unis), Hambourg, Allemagne (UE) et Dubaï, EAU (Moyen-Orient) garantissent la fiabilité des délais pour tous les envois internationaux.
Personnalisation OEM — procédé en 4 étapes
01
Consultation : examen détaillé des spécifications du projet — notamment la charge, le diamètre du tube, le procédé de soudage et les conditions sur site — et consultation technique.
02
Conception : dimensions personnalisées du plateau ; système de commande ; dispositif de bridage avec dossier CAD complet pour une installation directe.
03
Fabrication — ligne de production en série standardisée et modifications personnalisées.
04
Acheminement — installation sur site, mise en service et formation des opérateurs incluses.
Confiance et conformité — ISO 9001, CE, prêt pour AWS D1.1
Chaque positionneur de soudage de tubes Aubrik est fourni avec les certifications QM ISO 9001 et CE. Toutes les conceptions se réfèrent aux normes existantes : ISO 9283:1998 pour les opérations robotisées et AWS D1.1 pour le soudage d’acier de structures métalliques — ce qui permet une intégration immédiate dans les cellules existantes, avec peu ou pas de certification supplémentaire.
Les installations de matériel de soudage Aubrik servent désormais des clients sur plus de 15 marchés nationaux, notamment aux États-Unis, au Canada, au Mexique, au Royaume-Uni, en Irlande, en Allemagne, en France, en Italie, en Pologne, au Moyen-Orient, en Australie, en Nouvelle-Zélande, à Singapour, en Chine, en Corée du Sud et en Inde.
Secteurs et applications — domaines dans lesquels les positionneurs Aubrik créent de la valeur
Dans les cinq principaux secteurs ci-dessous, la majorité des positionneurs de soudage de tubes Aubrik installés relève de trois grandes catégories : entreprises municipales de travaux routiers (diamètres de 500-1 200 mm), construction et arrêts techniques d’installations industrielles (800-2 500 mm), et sites de fabrication de pipelines (25-1 000 mm). Chaque profil sectoriel correspond à une série Aubrik recommandée, avec un positionnement validé selon les critères ISO 9283:1998 et une acceptation des soudures de tubes conforme à API 1104 / AWS D1.1, tandis que l’architecture à pièce rotative reprend la méthodologie USPTO US20090050613A1.
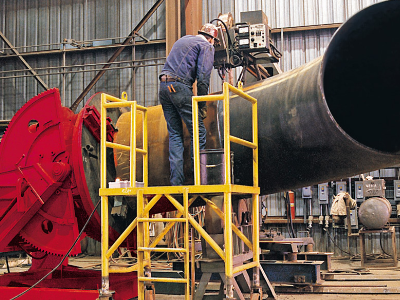
Recommandation : série HD
Pétrochimie et raffinage
Le problème : les projets d’arrêt technique de raffineries faisant appel au soudage manuel de tubes à paroi épaisse présentent généralement une moyenne de 5-10 % de défauts et des dépassements de calendrier de 2-3 mois dans des environnements extrêmement difficiles, où les diamètres des tubes vont de 1 500 à 2 500 mm, souvent en service acide ou à haute température.
Le défi : le soudage à haute température d’un tube de 28 tonnes soumis aux exigences NACE MR0175 relatives au service acide faisait partie d’un grand projet de raffinerie au Moyen-Orient.
La solution : l’association de positionneurs pour fortes charges ABK-HD-40 et ABK-HD-50 à des robots de soudage à 9 axes a permis d’atteindre un taux de qualification de 99,8 % lors de l’arrêt technique de la raffinerie.
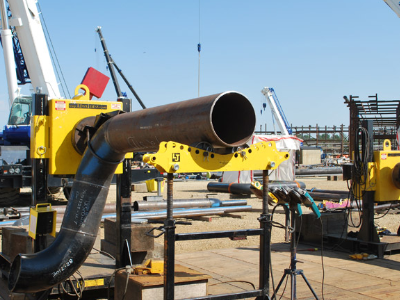
Recommandation : séries WP / HD
Préfabrication de tronçons de pipelines pétroliers et gaziers
Le problème : les soudures circonférentielles manuelles provoquent des défauts de circularité sur les longs tubes de 800-2 200 mm de diamètre, imposant des reprises fastidieuses et retardant les projets.
Le défi : dans le cadre d’un projet de fabrication de pipelines, plus de 200 tronçons distincts en tube de nuance API 5L X65, d’une épaisseur de 12-15mm, devaient être fabriqués conformément aux exigences strictes de la norme API 1104.
La solution : nos unités WP-20 et HD-25, associées à des manipulateurs de soudage à colonne et flèche et à des vireurs de soudage, assurent une productivité ininterrompue lors du soudage longitudinal de tronçons de tubes complets.
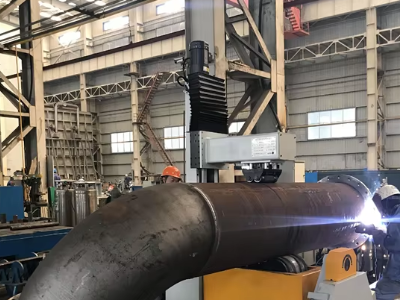
Recommandation : série BW
Construction et plomberie
Le problème : les chantiers urbains peuvent offrir peu d’espace pour le soudage manuel, tandis que les soudures au plafond et en verticale compliquent davantage le projet.
Le défi : un projet de chauffage urbain nécessitant des tubes DN de 600mm en sections de 3 à 5 tonnes, avec des tranchées étroites et une équipe intervenant sur plusieurs pâtés de maisons.
La solution : la série d’établi ABW s’intègre parfaitement. « Nous l’avons déployée sur des projets européens de chauffage urbain », poursuit l’ingénieur. La série BW constituait le cas 2 — achevé avec 15 jours d’avance.
Recommandation : WP-12 / WP-20
Secteur de l’énergie
Le problème : les applications dans les centrales nucléaires et thermiques exigent des tubes à tolérances serrées, un relevé des paramètres critiques de soudage et une documentation impossibles à obtenir avec des soudures manuelles.
Le défi : la certification ASME Section IX, comprenant une documentation complète passe par passe, pour un chantier de tuyauterie nucléaire de classe 1.
La solution : un WP-12 ou WP-20 avec PLC pour une commande documentée de l’inclinaison. Les servomoteurs maintiennent la stabilité du positionnement en utilisation continue.
Recommandation : BW / WP-6
Fabrication automobile et mécanique
Le problème : les industries automobile et agricole exigent une grande diversité de produits, ce qui signifie que la géométrie du sous-ensemble tubulaire change environ toutes les 50 à 200 pièces et que toute cellule équipée d’un outillage perdra plusieurs heures par poste à chaque changement de pièce.
Le défi : des systèmes d’échappement constitués de tubes de 50-200mm de diamètre, avec une longueur de soudure de 80-450mm et entre 8-14 références par jour.
La solution : qu’elles soient intégrées à l’automatisation de l’atelier ou utilisées de façon autonome dans l’atelier, la série bw ou le WP-6 assurent une manutention flexible sur 2 axes sans qu’il soit nécessaire de fabriquer de nouveaux outillages pour autant de SKU.
Pourquoi choisir les positionneurs de soudage de tubes Aubrik — 27 ans d’ingénierie spécialisée dans les tubes
En réalité, les fabricants de positionneurs sont connus pour surévaluer la charge nominale des machines destinées aux tubes, ce qui n’améliore en rien leur fiabilité. S’ils dimensionnaient leurs machines selon les charges auxquelles elles sont habituellement soumises, comme le fait Aubrik pour ses équipements de soudage de 1 à 50 tonnes, elles pourraient être commercialisées environ 10-15 % moins cher ou être 10-15 % plus robustes que celles vendues sur la base de leurs performances maximales. La durée de vie de 8 à 10 ans attendue de chaque machine Aubrik dépasse à bien des égards celle qu’offrent même les positionneurs universels les plus robustes et les mieux conçus pour les tubes et d’autres opérations de mise en forme ou de formage des métaux. Si votre service achats considère qu’un positionneur universel bon marché constitue un achat judicieux au seul motif que sa charge maximale correspond au tube le plus lourd des cellules de soudage, il faudra le remplacer bien plus tôt que prévu.
Selon Credence Research, le marché mondial des seuls positionneurs de soudage passera de $375M (2024) à $593.1M d’ici 2032, soit un TCAC de 5,9 % principalement alimenté par la pression liée aux hausses de salaires. À l’opposé d’une telle approche à court terme, les ingénieurs qui construisent les équipements de soudage Aubrik possèdent 27 ans d’expérience dans la fabrication exclusive de machines de soudage destinées au travail des métaux et des plastiques, et non de positionneurs adaptés à cet usage. Les trois principales séries de modèles — Aubrik B(enchtop), W(orkshop), H(eavy) — sont conçues pour supporter des plages de charges supérieures, avec une marge substantielle permettant d’évoluer vers des applications encore plus lourdes.
Qualité et durabilité
Un positionneur de soudage Aubrik à 3 axes bénéficie d’une structure en acier haute résistance avec traitement de détente des contraintes. Durée de vie de 8-10 ans. Essais à plusieurs niveaux de la charge, de la précision et de la sécurité selon les protocoles ISO 9001. Traitement anticorrosion pour les applications navales et offshore.
Technologie et précision
Systèmes d’entraînement VFD assurant une variation continue de la vitesse. Réducteurs à vis sans fin pour une inclinaison stable. Systèmes de commande PLC avec interface tactile sur les séries WP-20 et HD. Les positionneurs de soudage ABK à 3 axes atteignent une précision de positionnement de ±0,5° et s’intègrent aux cellules de soudage robotisé.
Gamme et personnalisation
La gamme comprend 9 modèles standard de 1 tonne à 50 tonnes, ainsi que les modèles ABK-C entièrement modulaires et des machines réalisées sur mesure à la demande, dont le système de modules interchangeables permet de remplacer la taille du mandrin, l’actionneur d’inclinaison et la configuration du système.
Assistance mondiale et conformité
Certification CE et ISO 9001. Exportation dans 50+ pays. Assistance technique sous 24 heures. Garantie gratuite de 12 mois. Intervention d’ingénieurs sur site pour les clients étrangers. Réduction de la consommation d’énergie de 15 % par rapport aux produits de positionnement industriels comparables.
RESSOURCES / GALERIE DE L’USINE
Aperçu de l’usine et de la production
Outils de calcul technique Aubrik
Des outils de précision conçus pour optimiser votre flux de soudage de tubes, calculer le coût total de possession et vérifier les paramètres d’intégration robotisée.
01 DIMENSIONNEMENT / CONFIGURATION
Outil de dimensionnement tube-capacité
Lancer l’application ↗
02 COÛT / ROI
Calculateur du coût total de possession du soudage de tubes
Lancer l’application ↗
03 INTÉGRATION
Outil de vérification de la compatibilité des robots industriels
Lancer l’application ↗
Prêt à définir votre positionneur de soudage de tubes ?
Communiquez le diamètre du tube, la capacité de charge et le mode opératoire de soudage afin que le bureau d’études Aubrik vous transmette sous 24 heures les modèles recommandés, le délai d’approvisionnement et les options OEM.
Quelle plage de diamètres de tubes les positionneurs Aubrik peuvent-ils prendre en charge ?
Les positionneurs de soudage de tubes Aubrik couvrent des diamètres de 40 mm à 2 500 mm avec neuf modèles standard des séries BW, WP et HD. Pour les tubes de plus de 2 500 mm de diamètre — courants dans le stockage de GNL, les conduites pétrochimiques de grand diamètre et certaines boucles primaires nucléaires —, la série personnalisée ABK-C propose des conceptions sur mesure avec une capacité de mandrin étendue, des actionneurs d’inclinaison personnalisés et des plages de configuration PLC paramétrables. La plupart des acheteurs n’ont pas besoin d’une solution personnalisée ; la grille de dimensionnement tube-capacité ci-dessus permet généralement de sélectionner le bon modèle standard dès la première tentative. Utilisez cette grille comme point de départ et contactez le bureau d’études Aubrik uniquement si le diamètre ou la charge de votre tube sort de la plage publiée.
Les positionneurs Aubrik peuvent-ils être intégrés à des robots industriels et à des manipulateurs de soudage ?
Tous les modèles Aubrik permettent l’intégration de manipulateurs de soudage et de robots industriels. Le WP-20 et toute la série HD comprennent des systèmes de commande PLC assurant une interface directe avec des robots industriels intelligents de soudage à 9 axes — la configuration utilisée lors de notre déploiement dans une raffinerie au Moyen-Orient (cas 1), qui a atteint un taux de qualification de 99,8 %. Les équipements de la série BW s’intègrent aux manipulateurs de soudage au moyen d’interfaces de signaux standard.
Quels sont le délai d’expédition et l’étendue du service après-vente ?
Les modèles standard (BW-1, BW-3, BW-5, WP-6, WP-12) sont expédiés sous 7-15 jours départ usine. Les modèles pour fortes charges (WP-20, série HD) et les équipements commandés par PLC sont expédiés sous 15-30 jours. Chaque commande comprend une garantie gratuite de 12 mois, une assistance technique sous 24 heures, l’installation et la mise en service sur site, la formation des opérateurs ainsi qu’un approvisionnement préférentiel à long terme en pièces de rechange. Les clients étrangers bénéficient de l’intervention d’ingénieurs sur site pour l’installation.
Comment entretenir un positionneur de soudage de tubes pour obtenir une durée de vie de 8-10 ans ?
La maintenance s’effectue en quatre étapes. Premièrement, éliminez les projections de soudage et les débris présents sur les mors de serrage et les rails de guidage. Deuxièmement, lubrifiez les mécanismes de rotation et d’inclinaison tous les 15 jours ouvrés — adaptez cet intervalle aux environnements difficiles, comme les sites offshore du Moyen-Orient ou les ateliers européens froids. Troisièmement, vérifiez à chaque cycle de lubrification que les raccordements du moteur et du système électrique ne sont pas desserrés. Quatrièmement, resserrez les éléments de fixation du plateau et du bâti. Un manuel de maintenance complet et une assistance après-vente régionale sont fournis avec chaque équipement.
Aubrik peut-elle personnaliser un positionneur en fonction de notre charge, des dimensions de nos tubes ou de notre procédé de soudage ?
Oui, la série personnalisée ABK-C a été spécialement conçue pour répondre aux cahiers des charges OEM. Le procédé en 4 étapes (Consultation → Conception → Fabrication → Expédition) s’achève généralement en 4 à 8 semaines selon la complexité. Il est possible de personnaliser les dimensions du plateau, le mode de commande et le mécanisme de serrage, ainsi que l’intégration aux cellules de soudage existantes. Des clients des secteurs aéronautique, nucléaire et naval ont utilisé ABK-C pour des géométries particulières — notamment des semelles de tours éoliennes soumises à des charges excentrées, des collecteurs d’échappement aéronautiques et des tronçons préfabriqués de boucle primaire de classe 1. Chaque projet est confié à un ingénieur référent dédié qui accompagne votre équipe pendant la consultation, valide le dossier CAO avant le début de la fabrication et participe à la mise en service sur site. Cet ingénieur référent assure également tous les réglages requis après réception pour la qualification du premier article.
Comment la conformité internationale des positionneurs Aubrik est-elle certifiée ?
Chaque équipement Aubrik est fourni avec la certification du système de management de la qualité ISO 9001 et le marquage CE attestant sa conformité aux exigences de l’UE. Les conceptions se réfèrent à la norme ISO 9283:1998 pour les critères de positionnement des robots industriels de manipulation et à la norme AWS D1.1 pour la compatibilité avec le code de soudage des structures métalliques. Ces équipements ont été déployés et réceptionnés dans 50+ pays, notamment en Allemagne, en France et en Italie (les marchés stricts de l’UE), ainsi qu’aux États-Unis, en Russie, au Brésil, en Inde et au Vietnam. Chaque expédition comprend le dossier complet de conformité.
Tendance actuelle



