
Entre em contato com a Aubrik Company

(Última atualização em novembro de 2026 · Revisado pela equipe técnica da Aubrik Company)
Especificações técnicas rápidas: Engrenagens de grande diâmetro
- O envelope industrial de diâmetro primitivo abrange de 1.000 mm a 13.259 mm nos módulos normais de m = 10 a m = 55.
- As coroas dentadas (girth gears) segmentadas e parafusadas oferecem uma alternativa aos anéis forjados laminados inteiriços acima de 4.000 mm de diâmetro externo (OD).
- Os acionamentos por engrenagens de flanco endurecido exigem dureza superficial acima de 50 HRC (50–56 HRC temperados por indução ou 58–62 HRC cementados).
- Os graus de precisão de flanco seguem as normas ISO 1328-1:2013 e DIN 3962 / AGMA 2000 com inspeção ultrassônica de forjamento segundo a ASTM A388.
- Os acionamentos rotativos da Aubrik mantêm batimento radial ≤0,02 mm em posicionadores de 50-2.000 kg e viradores de rolos de 1-1.000 T.
Engrenagens gigantes transmitem elevadas forças rotacionais em equipamentos pesados como moinhos de bolas, fornos rotativos, acionamentos de giro eólico e posicionadores de soldagem automatizados. Engenheiros que especificam um sistema de engrenagens acima de 1.000 mm (diâmetro primitivo) enfrentam restrições que não existem em redutores menores de catálogo. A capacidade de laminação de anéis forjados, os limites de largura para transporte rodoviário, a distorção no tratamento térmico e muitas outras restrições controlam cada etapa do projeto da engrenagem.
Quando duas engrenagens se acoplam sob cargas de vários megawatts, pequenos erros de passo ou deflexões do eixo causam rapidamente a falha na raiz do dente. A seleção correta da engrenagem resulta do equilíbrio entre o cálculo do módulo, a pré-carga nas juntas de anéis bipartidos e a inspeção ultrassônica do forjado. Quem procura anéis sob medida e acionamentos rotativos pode contatar a Aubrik para a fabricação personalizada de engrenagens industriais e coroas dentadas. Os engenheiros da Aubrik fornecem o suporte de engenharia necessário para cada aplicação.
Resposta direta de engenharia: Engrenagens de grande diâmetro são anéis cilíndricos ou cônicos de transmissão de potência para serviço pesado que excedem 1.000 mm de diâmetro primitivo com módulos de m = 10 a m = 55. Elas utilizam aço-liga forjado 42CrMo ou 20CrMnTi, parafusamento por flanges bipartidos acima de 4.000 mm e tolerâncias de flanco ISO 1328-1.
Principais conclusões de engenharia (TL;DR)
- Separe três arquiteturas desde o início: engrenagens principais (bull gears) fechadas montadas em eixo (1.000–5.000 mm), coroas de giro (girth gears) abertas montadas no casco (3.000–13.259 mm) e engrenagens de rolamento de giro integrado (400–6.000 mm).
- Dimensione o diâmetro primitivo por d = m × z e aplique um fator de segurança de 1.5x a 2.5x. Em uma coroa de giro de 3.200 mm (m = 20, z = 160), uma carga de 450 kN·m impõe 281,25 kN de força tangencial no dente.
- Acima de 2.000 mm de diâmetro primitivo, a distorção de têmpera na cementação em forno completo frequentemente supera os benefícios de uma maior dureza HRC, a menos que a retífica CNC de perfil pós-têmpera esteja incluída no orçamento.
- Verifique cada bloco de engrenagem forjado com ensaio ultrassônico volumétrico de pulso-eco de acordo com a norma ASTM A388/A388M antes do corte dos dentes.
O que define as engrenagens de grande diâmetro? Arquitetura de engrenagem principal, coroa de giro e anel dentado
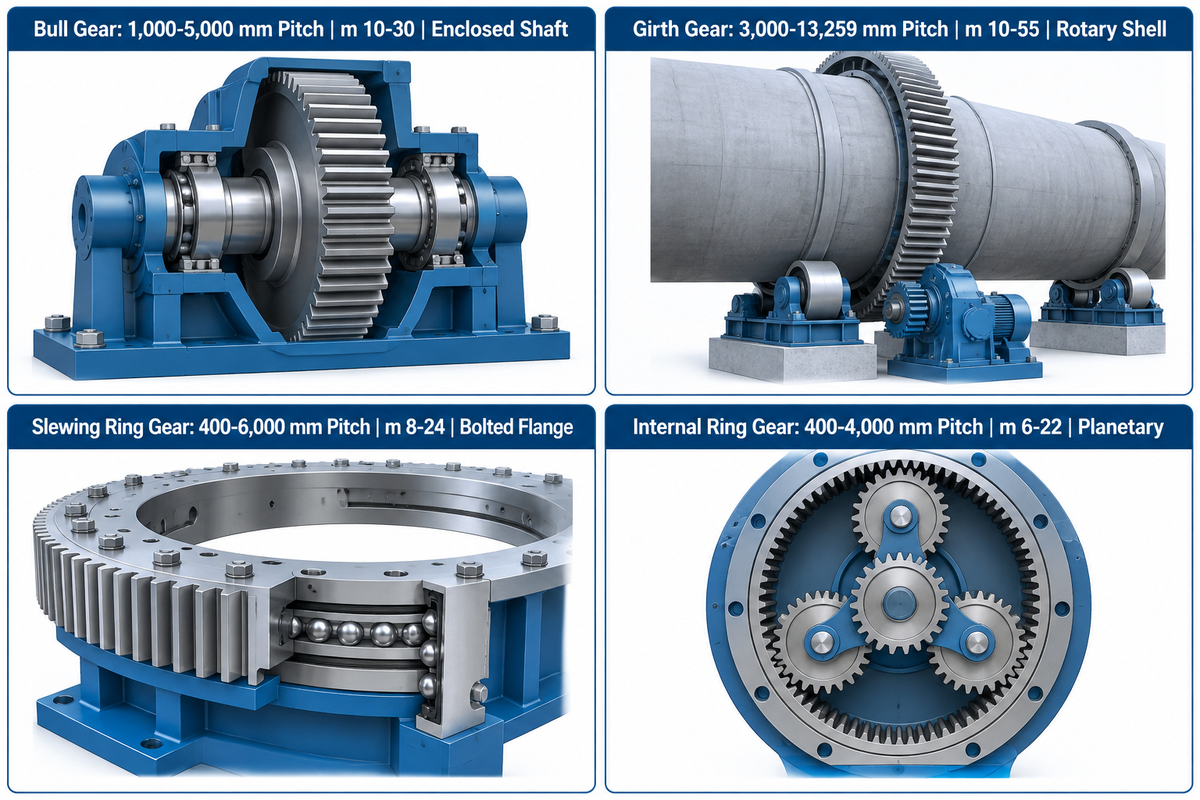
As engrenagens de grande diâmetro são engrenagens industriais de transmissão de potência com diâmetros primitivos de 1.000 mm a 13.259 mm e módulos normais entre 10 e 55. A classificação dessas engrenagens depende do caminho de carga e da geometria de montagem, incluindo engrenagens principais montadas em eixo, coroas de giro montadas em casco e engrenagens de rolamento de giro integrado.
200–6.000 mmCapacidade de engrenagens industriais da Aubrik
> 50 HRCLimite para flanco de dente endurecido
≤0,02 mmBatimento radial ISO 9283 da Aubrik
Em oficinas mecânicas gerais, qualquer bloco de engrenagem acima de 500 mm é tratado como grande. Em máquinas pesadas para mineração, cimento, acionamentos de giro eólico e soldagem automatizada, o limite começa em 1.000 mm. Esses pares de engrenagens usam pinhões de aço temperado para acionar uma grande roda conjugada com alto torque.
A falta de compreensão sobre engrenagens principais, coroas de giro e rolamentos de giro durante o projeto básico leva a incompatibilidades caras em carcaças e fundações. Cada arquitetura gerencia momentos axiais, radiais e de tombamento de maneira diferente. A geometria do flanco e os limites de desvio dos dentes nas três classes seguem as normas de tolerância de flanco de engrenagens cilíndricas ISO 1328-1:2013.
Uma engrenagem principal (bull gear) é montada em um eixo central forjado dentro de um redutor fechado em banho de óleo. Ela mede tipicamente de 1.000 mm a 5.000 mm de diâmetro primitivo. Um ou dois pinhões engrenam com a engrenagem principal para multiplicar o torque em redutores marítimos e prensas de estampagem.
Uma coroa de giro (girth gear) é uma engrenagem anelar fixada na parte externa de um cilindro. Para mais informações, consulte a lista de verificação de engenharia para coroas de giro em fábricas de cimento da Oxmaint. A coroa de giro é o maior acionamento de engrenagem aberta na maioria das plantas industriais. Para diâmetros maiores, são necessárias coroas de giro segmentadas (conforme os referenciais de fabricação de grandes engrenagens industriais a partir de 4 metros/4,000 mm). A maior coroa de moinho, segundo os dados de engenharia de engrenagens industriais da Aubrik, é operada pela Falk e mede 13.259 mm de diâmetro externo em seis segmentos.
Uma engrenagem de rolamento de giro (slewing ring gear) integra anéis dentados internos ou externos com pistas temperadas para rolamentos de esferas ou de rolos cruzados. Os rolamentos de giro que variam em diâmetro de 400 mm a 6.000 mm suportam cargas axiais, cisalhamento radial e momentos de inclinação em uma única unidade compacta. A Aubrik produz engrenagens industriais de até 6.000 mm de diâmetro por meio de sua divisão de fabricação sob medida de engrenagens industriais e coroas dentadas. Essas engrenagens pesadas utilizam acionamentos de giro de precisão em mesas giratórias de 50–2.000 kg e viradores de rolos de 1–1.000 T.
| Tipo de arquitetura | Faixa de diâmetro primitivo | Módulo normal (m) | Montagem e alojamento | Máquinas industriais principais |
|---|---|---|---|---|
| Engrenagem principal (Bull Gear) | 1.000–5.000 mm | m 10–30 | Montada por interferência térmica ou chavetada ao eixo em redutor fechado a óleo | Propulsão marítima, prensas de estampagem, acionamentos de compressores |
| Coroa de giro (Girth Gear) | 3.000–13.259 mm | m 10–55 | Montada com parafusos T ou chapas-mola no casco rotativo; protegida por carenagem | Moinhos de bolas, moinhos SAG, fornos rotativos, tambores secadores |
| Rolamento de giro dentado (Slewing Ring) | 400–6.000 mm | m 8–24 | Anel flangeado parafusado com pistas integradas de esferas ou rolos | Posicionadores de soldagem, torres de guindaste, giro eólico de 5 MW |
| Coroa anelar interna | 400–4.000 mm | m 6–22 | Anel externo fixado na carcaça engrenando com pinhões planetários | Redutores planetários, tuneladoras (TBM), prensas de rolos |
Topologias de engrenagens de dentes retos, helicoidais, bi-helicoidais e internas em grande escala
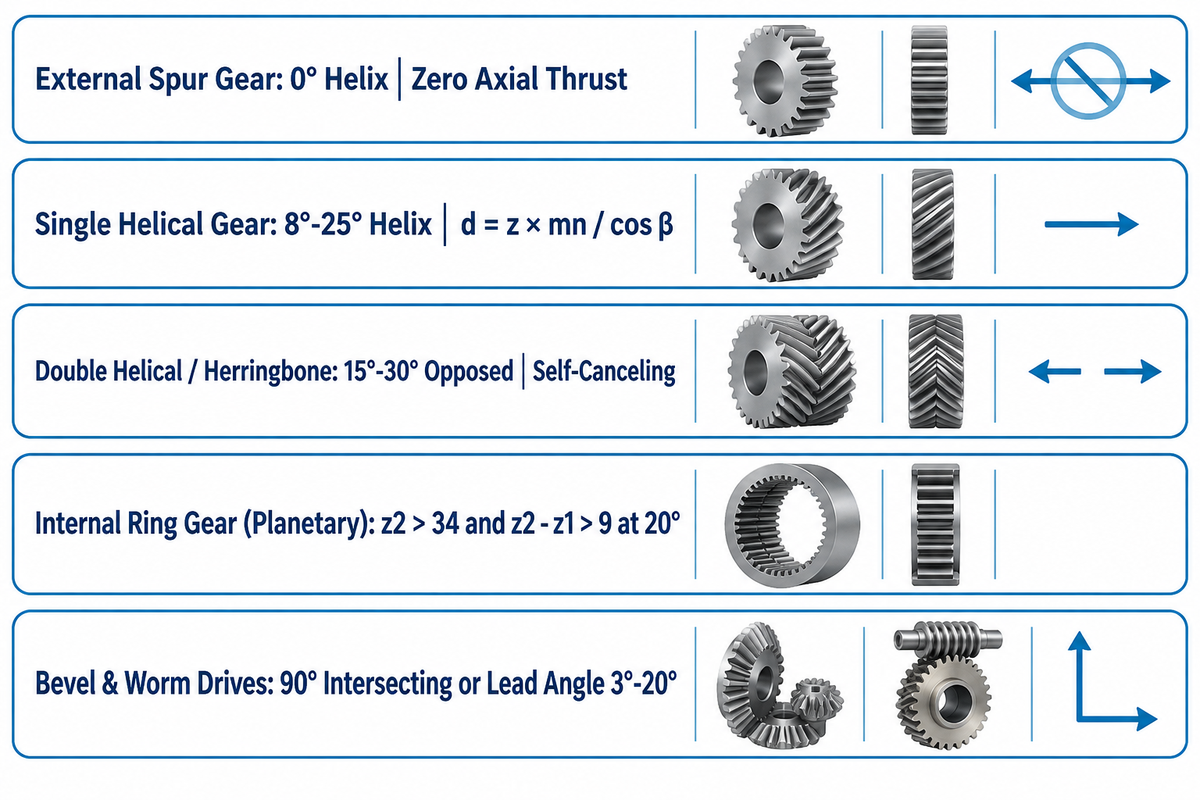
Diferentes topologias para plataformas de alto torque estão disponíveis, incluindo engrenagem de dentes retos, engrenagem helicoidal, engrenagem bi-helicoidal, engrenagem interna, engrenagem cônica e coroa com rosca sem-fim. A escolha depende das limitações de empuxo axial, da razão de contato e da orientação dos eixos. Engrenagens de dentes retos eliminam o empuxo axial em cascos abertos, enquanto engrenagens bi-helicoidais maximizam a capacidade de torque sem sobrecarregar os mancais de escora.
Ao avaliar vários tipos de engrenagens para acionamentos pesados, os engenheiros baseiam suas decisões principalmente na geometria do eixo e no arranjo dos mancais. Toda engrenagem cilíndrica transmite movimento entre eixos paralelos. Engrenagens cônicas e de rosca sem-fim lidam com o movimento em eixos concorrentes e reversos. As definições geométricas para esses tipos de engrenagens seguem as normas de engrenagens ISO TC 60 e as tabelas de cálculo de dimensões de engrenagens da KHK.
Uma engrenagem de dentes retos apresenta dentes retos usinados paralelamente ao eixo da engrenagem. Como o ângulo de hélice é zero grau, uma engrenagem de dentes retos gera empuxo axial zero ao longo do eixo. Portanto, engrenagens externas de dentes retos permanecem como a escolha padrão para coroas de giro de fornos rotativos onde ocorre expansão térmica do casco.
Uma engrenagem helicoidal possui dentes cortados em um ângulo de hélice beta (tipicamente de 8° a 25°) em relação ao eixo. No sistema helicoidal normal definido pela Tabela 4.3 da KHK, o diâmetro primitivo é igual a d = z × mn / cos β. Engrenagens helicoidais simples oferecem capacidades de carga superiores às de dentes retos, mas a hélice inclinada cria um empuxo axial que exige mancais axiais pesados.
Uma engrenagem bi-helicoidal (ou engrenagem espinha de peixe) posiciona hélices à esquerda e à direita lado a lado no mesmo anel. Os dois vetores opostos de empuxo axial se anulam mutuamente dentro do corpo da engrenagem. Os projetos bi-helicoidais proporcionam operação suave e alta densidade de torque em acionamentos de moinhos fechados.
Uma engrenagem interna, ou a usinagem de dentes no diâmetro interno de um anel externo, frequentemente faz parte de um conjunto de engrenagem planetária. Nesse caso, múltiplos pinhões planetas orbitam uma engrenagem solar central dentro do anel fixo interno. Conforme estabelecido pela Tabela 4.9 da KHK, para evitar interferência involuta e trocoide a um ângulo de pressão de 20°, é necessário um número de dentes da engrenagem interna acima de 34 (z2 > 34) e uma diferença de dentes acima de 9 (z2 – z1 > 9).
Em situações em que os eixos não são paralelos, os engenheiros especificam configurações especializadas não paralelas. Uma engrenagem cônica ou engrenagem cônica espiral é projetada para transmitir potência entre eixos concorrentes a 90 graus. Uma engrenagem hipoide desloca o eixo do pinhão abaixo da linha de centro da coroa para aumentar o diâmetro do pinhão. Um conjunto de coroa e sem-fim fornece alta redução e segurança autotravante contra inclinações indesejadas, enquanto o sistema pinhão e cremalheira usa cremalheiras retas ou helicoidais para converter torque rotativo em movimento linear.
Qual é a diferença entre engrenagens helicoidais e engrenagens de dentes retos em acionamentos pesados?
A principal diferença mecânica entre engrenagens helicoidais e engrenagens de dentes retos está na progressão do engrenamento dos dentes e no empuxo axial. Em uma engrenagem de dentes retos, toda a largura de face de cada dente entra em contato linear de uma só vez. O impacto repentino causa ruído agudo e picos dinâmicos de flexão em velocidades periféricas acima de 10 m/s.
Ao contrário das engrenagens de dentes retos, as engrenagens helicoidais têm dentes cortados em ângulo para que se acoplem gradualmente ao longo da face. Esse engrenamento progressivo mantém dois ou três pares de dentes em contato o tempo todo e resulta em uma maior razão de contato. A compensação é a força de empuxo axial (Fa = Ft × tan β), que deve ser absorvida por rolamentos axiais de rolos cônicos ou cancelada por meio de uma configuração bi-helicoidal.
| Tipo e classe de topologia da engrenagem | Eixos de árvore | Ângulo de hélice / espiral | Carga de empuxo axial | Melhor aplicação industrial em grande escala |
|---|---|---|---|---|
| Engrenagem externa de dentes retos | Eixos paralelos | 0° | Empuxo axial zero | Coroas abertas de fornos, mesas de giro, guinchos de baixa velocidade |
| Engrenagem helicoidal simples | Eixos paralelos | 8°–25° | Empuxo unidirecional moderado a alto | Redutores industriais fechados, engrenagens principais de compressores de alta velocidade |
| Engrenagem bi-helicoidal / espinha de peixe | Eixos paralelos | 15°–30° opostos | Empuxo interno autocancelado | Acionamentos de moinhos de bolas de vários megawatts, redutores marítimos |
| Coroa anelar interna (planetária) | Paralelos coaxiais | 0° ou 8°–15° | Zero (dentes retos) ou balanceado | Acionamentos de giro eólico de 5 MW, cabeçotes de corte de tuneladoras |
| Engrenagem cônica reta e espiral | Concorrentes a 90° | 0° ou espiral de 30°–35° | Altas forças axiais e de separação | Moinhos verticais de rolos para cimento, propulsores em ângulo reto |
| Engrenagem cônica hipoide | Não concorrentes deslocados a 90° | Espiral de 35°–45° | Alto empuxo axial e carga de deslizamento | Eixos industriais pesados em ângulo reto e entradas compactas de moinhos |
| Helicoidal cruzada (engrenagem reversa) | Reversos não paralelos | Cruzamento típico de 45° | Empuxo moderado; apenas contato pontual | Acionamentos auxiliares leves de reguladores e eixos de carros distribuidores |
| Conjunto de coroa e rosca sem-fim | Não concorrentes a 90° | Ângulo de avanço de 3°–20° | Alto empuxo axial no eixo do sem-fim | Acionamentos de inclinação autotravantes para posicionadores de soldagem, giros SE14 |
| Acionamento por pinhão e cremalheira | Rotativo para linear | 0° ou 10°–20° | Zero (dentes retos) ou empuxo lateral | Pernas de plataformas offshore autoelevatórias, eixos de pórticos CNC pesados |
Dimensionamento de engrenagens de grande diâmetro: Diâmetro primitivo, módulo e capacidade de carga de torque
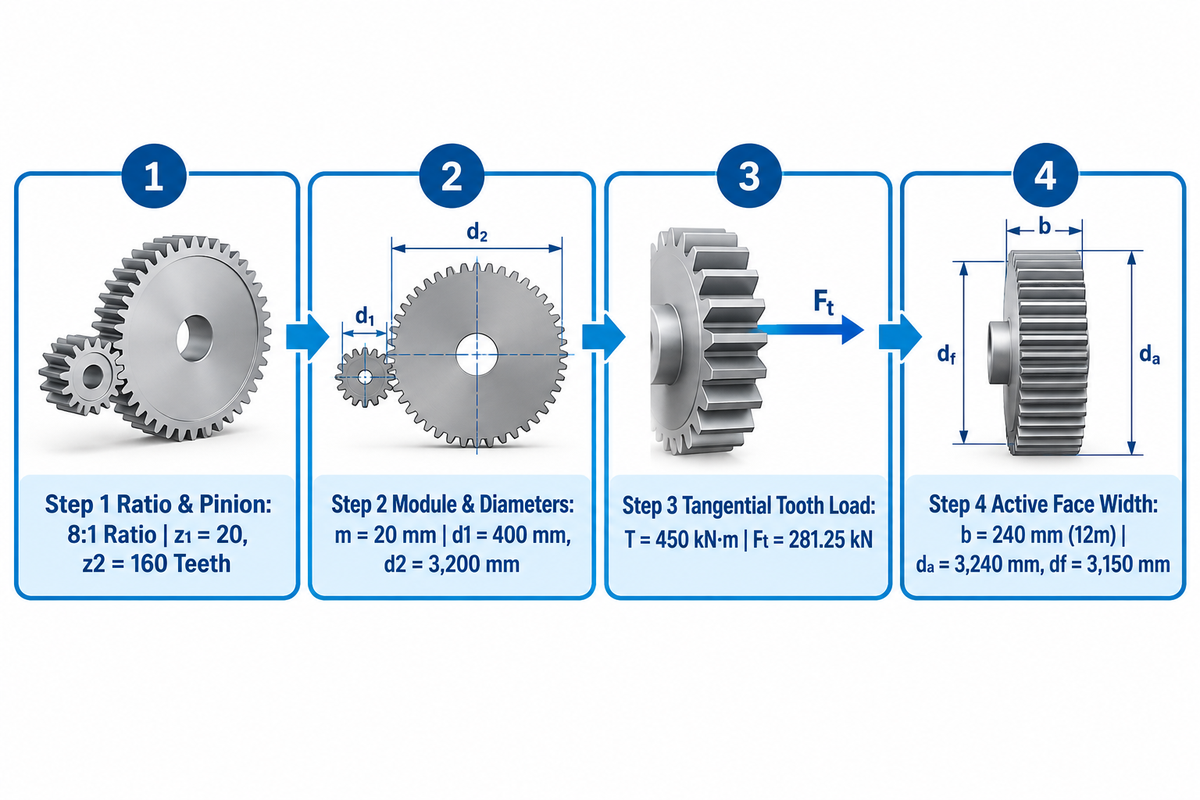
O dimensionamento de engrenagens de grande diâmetro exige o cálculo do diâmetro primitivo (d = m × z), do diâmetro externo (da = d + 2m), do diâmetro de raiz (df = d – 2,5m) e da força tangencial no dente (Ft = 2.000 × T / d). Os engenheiros empregam um fator de segurança de aplicação de 1.5x a 2.5x juntamente com essas fórmulas geométricas.
As equações fechadas para diâmetro primitivo e de raiz estabelecem apenas limites geométricos. Embora definam envelopes geométricos, as classificações finais de tensão de flexão na raiz do dente e de tensão de contato no flanco exigem análises completas do fator de serviço e da distribuição de carga. Em conjuntos de engrenagens métricas, o módulo (m, em milímetros) é a razão entre o diâmetro primitivo e o número de dentes. Conforme demonstrado no procedimento prático de projeto de engrenagens de dentes retos da KHK, multiplicar o módulo m pelo número de dentes z estabelece o círculo de referência exato onde duas engrenagens acopladas transferem torque.
Para a triagem de carga dinâmica, o guia de engenharia para dimensionamento de engrenagens de dentes retos da Okdor observa que sistemas servo geram de 1.5 a 2 vezes o torque nominal durante a aceleração, e paradas bruscas podem triplicar as cargas instantâneas. A Okdor especifica um fator de segurança mínimo de 1.5x para cargas constantes e margens de segurança de 1.5x a 2.5x em aplicações dinâmicas. Na Aubrik, sistemas rotativos completos são dimensionados para um fator de aplicação de 1.65 em acionamentos de giro eólico ou 2.0 em escavadeiras hidráulicas, com tolerâncias de flanco verificadas segundo a ISO 1328-1:2013.
Dimensionador em 4 etapas de módulo para diâmetro primitivo
Os engenheiros executam o Dimensionador em 4 etapas de módulo para diâmetro primitivo para converter requisitos de torque no eixo e redução de velocidade em parâmetros verificáveis de engrenagem:
- Etapa 1 – Fixar a relação de transmissão e os dentes do pinhão: Defina a relação de redução necessária (i = z2/z1). Escolha uma contagem de dentes do pinhão temperado entre z1 = 17 e z1 = 25 para evitar o adelgaçamento (undercutting) da involuta a um ângulo de pressão de 20°.
- Etapa 2, Selecionar o módulo e calcular os diâmetros: Selecione um módulo pesado padrão (m = 10 a m = 55). Calcule o diâmetro primitivo d = m × z, o diâmetro externo da = d + 2m, o diâmetro de raiz df = d – 2,5m e o passo circular p = π × m, conforme a Tabela 4.1 da KHK.
- Etapa 3, Calcular a força tangencial no dente: Converta o torque nominal de saída T (em N·m) em força tangencial no círculo primitivo usando Ft = (2.000 × T) / d (com d em mm). Para tambores de alta inércia, utilize um fator de segurança de aplicação de 1.65 a 2.0.
- Etapa 4, Definir a relação entre largura de face e passo: Para o dimensionamento, ajuste a largura de face b entre 8m e 16m (tipicamente 10m a 12m em coroas de giro abertas). Mantenha a razão entre a largura de face e o diâmetro do pinhão (b / d1) abaixo de 1.2 para engrenagens de dentes retos a fim de evitar carregamento de borda.
Exemplo prático, Triagem ilustrativa de uma coroa de giro de 3.200 mm de diâmetro primitivo: Considere um acionamento ilustrativo de tambor rotativo que exige uma relação de transmissão de 8:1 e 450 kN·m de torque contínuo no anel. A seleção de um pinhão forjado de 20 dentes (z1 = 20) fixa a contagem de dentes da coroa de giro em z2 = 160 dentes. A escolha do módulo m = 20 mm resulta em um diâmetro primitivo do pinhão de d1 = 400 mm e um diâmetro primitivo da engrenagem principal de d2 = 20 × 160 = 3.200 mm. O diâmetro externo é da = 3.200 + 2(20) = 3.240 mm e o diâmetro de raiz é df = 3.200 – 2,5(20) = 3.150 mm. Com 450 kN·m de torque, a carga tangencial nominal no dente é Ft = 281,25 kN. Especificar uma largura de face de 12m (b = 240 mm) distribui a carga uniformemente pelo flanco. Engenheiros que dimensionam acionamentos de rolos sincronizados podem comparar esse fluxo com o nosso guia sobre cálculos de torque e acionamento por engrenagens para viradores de soldagem pesados.
| Parâmetro da engrenagem | Fórmula (Tabela 4.1 da KHK) | Pinhão motriz (z1 = 20) | Coroa dentada grande (z2 = 160) |
|---|---|---|---|
| Módulo normal (m) | Tamanho selecionado com base na carga de flexão | 20 mm | 20 mm |
| Diâmetro primitivo (d) | d = m × z | 400 mm | 3.200 mm |
| Diâmetro externo (da) | da = d + 2m | 440 mm | 3.240 mm |
| Diâmetro de raiz (df) | df = d – 2,5m | 350 mm | 3.150 mm |
| Largura de face ativa (b) | b = 12 × m (pinhão com +15 mm de sobrepasse) | 255 mm | 240 mm |
| Carga tangencial no dente (Ft) | Ft = 2.000 × T / d | 281,25 kN | 281,25 kN |
Como o módulo e o diâmetro primitivo afetam a resistência e a durabilidade?
O módulo da engrenagem e o diâmetro primitivo governam a resistência do dente e a durabilidade contra crateração (pitting) por meio de duas alavancas mecânicas distintas. Conforme documentado pela Gear Solutions, a corda na raiz do dente sFn na tangente de 30° ao filete da raiz determina a resistência à flexão na base do dente. Segundo a Okdor, uma engrenagem compacta de 40 mm com módulo 2.0 pode durar mais que uma engrenagem de 60 mm com módulo 1.0 sob a mesma carga, pois o módulo maior espessa a corda da raiz.
Um aumento no diâmetro primitivo sob um torque de eixo fixo diminui a força tangencial Ft nos dentes da engrenagem. Com um círculo primitivo maior, o raio de curvatura ao longo do perfil involuto do dente também aumenta, e uma faixa de contato maior reduz a tensão de contato superficial e sustenta a eficiência de transmissão ao longo de uma vida operacional de 20 anos. Por exemplo, as coroas de giro eólico de 5 MW da Aubrik são expostas a ciclos de carga de 1.000 a 3.000 kN·m em 20 anos.
Anéis forjados monolíticos vs. coroas de giro segmentadas: Pré-carga na junta bipartida e limites de transporte
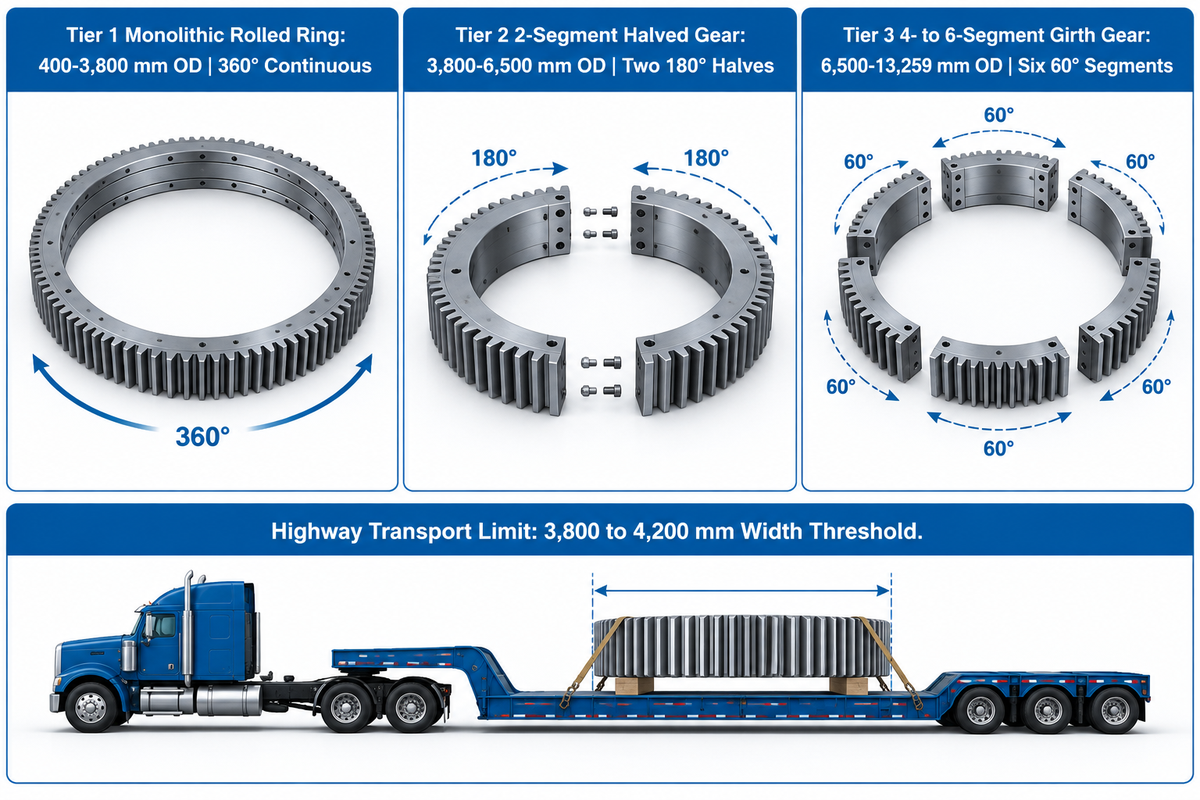
Faça a transição de um anel forjado monolítico inteiriço para uma coroa de giro parafusada em duas partes ou multissegmentada quando o diâmetro externo exceder os limites de transporte rodoviário de 3.800 a 4.200 mm. Anéis segmentados também se justificam quando a substituição em campo não permite remover os mancais do moinho ou quando a segmentação reduz a distorção no forno.
Os limites de largura para transporte rodoviário — tipicamente de 3.800 a 4.200 mm sem escolta policial especial — variam conforme a jurisdição viária regional e os corredores portuários. Até cerca de 3.800 mm de diâmetro externo, um forjado laminado inteiriço é a solução mais rígida. Ele elimina a usinagem de linhas de partição e mantém tensão circunferencial uniforme.
Acima de 4.000 mm de diâmetro, ou sempre que uma coroa dentada precisar envolver um tambor rotativo existente sem içar os mancais de munhão, os projetos segmentados assumem o protagonismo. No pedido de patente dos EUA US20200124155A1 (Girth Gear), os segmentos da coroa são unidos por dois flanges que, por sua vez, são soldados com penetração total ao aro e à alma e reforçados por nervuras. A patente dos EUA US6851485B2 descreve uma coroa dentada segmentada em seções de 60 graus e fixada a uma estrutura de 360 graus. Cada seção utiliza um parafuso e seis dispositivos de fixação para responder às cargas de cisalhamento.
Em um trem de engrenagens simples que aciona um forno horizontal, a junta de partição passa pelo engrenamento do pinhão uma vez por rotação. Observa-se no guia de alinhamento de coroa de giro e pinhão da Yile Machinery que a falha no alinhamento dos anéis resulta em vibração excessiva e ruptura na raiz do dente. Enquanto pequenas engrenagens de catálogo vêm prontas de fábrica e geralmente deslizam sobre um eixo chavetado, os anéis segmentados utilizam pinos de cisalhamento de precisão e parafusos de flange de alta pré-carga.
Matriz de 3 níveis de transporte e pré-carga para anéis bipartidos
Utilize a Matriz de 3 níveis de transporte e pré-carga para anéis bipartidos abaixo para alinhar o diâmetro do anel, as restrições de transporte e a engenharia de fixação da junta.
| Nível de projeto | Envelope de diâmetro externo | Logística e montagem em campo | Regra de fixação e pré-carga da junta bipartida |
|---|---|---|---|
| Nível 1: Anel laminado monolítico | 400–3.800 mm OD | Enviado plano em contêiner padrão ou prancha; requer montagem pela ponta do eixo | Sem junta de partição; parafusamento contínuo de flange em 360° ou ajuste por interferência térmica nos eixos |
| Nível 2: Engrenagem bipartida em 2 segmentos | 3.800–6.500 mm OD | Duas metades de 180° contornam os limites rodoviários de 4,0 m de largura e são instaladas ao redor de eixos existentes | Flanges de união soldados com penetração total conforme US20200124155A1; pinos de cisalhamento alargados + parafusos de tração de alta pré-carga |
| Nível 3: Coroa de giro de 4 a 6 segmentos | 6.500–13.259 mm OD (ou anéis limitados pelo forno) | Segmentos de 90° ou 60° cabem em contêineres padrão de 40 ft e em fornos de tratamento térmico menores | Seis segmentos de 60° com parafusos de posicionamento e seis fixadores de cisalhamento conforme US6851485B2; usinagem final como anel completo de 360° |
Metalurgia e tratamento térmico: Aços-liga forjados, cementação e têmpera por indução
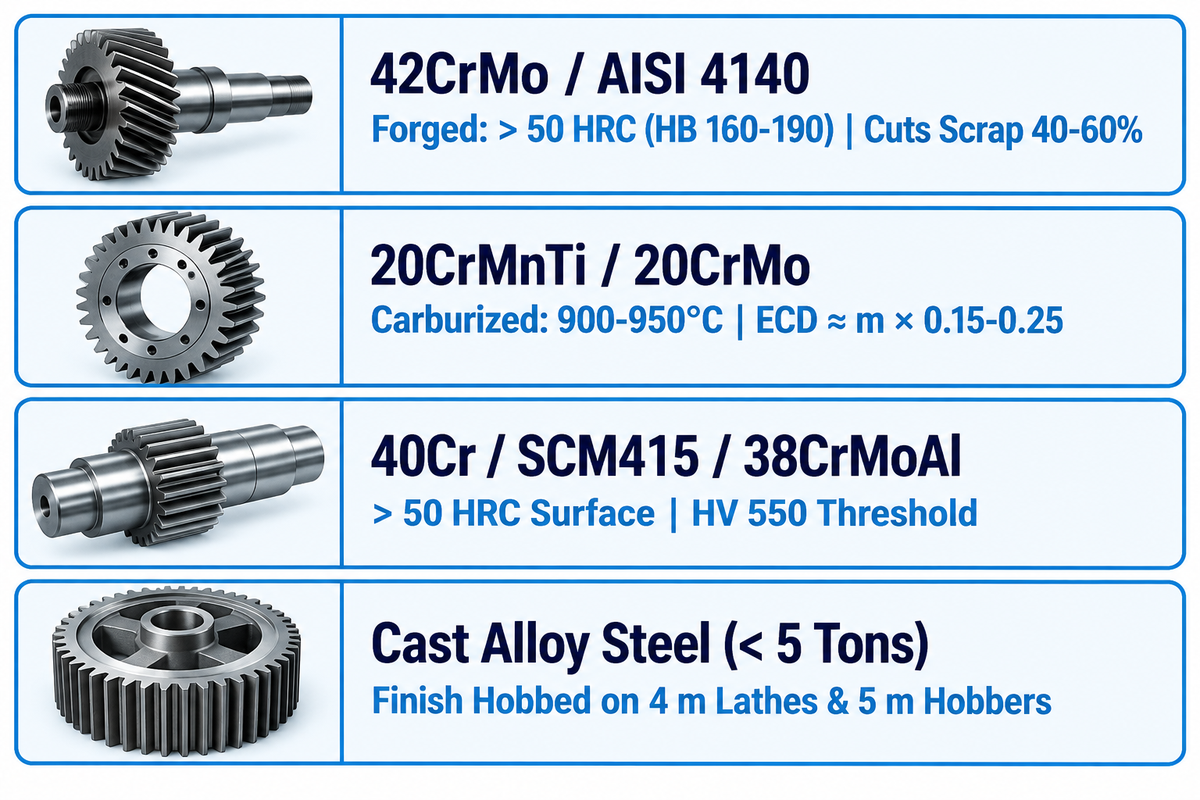
As engrenagens de grande diâmetro são fabricadas predominantemente com aços-liga forjados, incluindo 42CrMo (AISI 4140), 40Cr e 20CrMnTi. Acionamentos de engrenagens de flanco endurecido exigem dureza superficial do dente acima de 50 HRC, combinando profundidades de camada cementada de 0,15m a 0,25m ou têmpera por indução em malha fechada para controlar a distorção térmica de têmpera.
A cementação de anel inteiro acima de 2.000 mm de diâmetro exige retífica CNC de perfil pós-têmpera para corrigir a ovalização térmica; por isso, compradores sem orçamento para retífica devem especificar têmpera por indução dente a dente. De acordo com a HY Forgings, projetos de reforma de engrenagens mostram que a maior fonte de distorção — e, portanto, de falha — ocorre durante o tratamento térmico.
Muitos compradores presumem que especificar a dureza máxima de cementação sempre prolonga a vida útil da engrenagem. Contudo, a análise metalúrgica de tratamento térmico de engrenagens da Geyon Tech observa que acionamentos de flanco duro requerem dureza superficial acima de 50 HRC. Sua regra prática de engenharia define a profundidade efetiva de camada (medida até HV 550) em ECD ≈ módulo m × (0.15 a 0.25). A cementação penetra de 900 a 950°C antes do resfriamento de têmpera. Em anéis acima de 2.000 mm de diâmetro, a têmpera em óleo em forno completo nessas temperaturas introduz ovalização que exige deixar um sobremetal de retífica de 0.2 a 0,4 mm.
Por outro lado, a revisão de engenharia sobre tratamento térmico por indução da Patsnap Eureka mostra que sistemas de indução em malha fechada com pirometria sem contato (tempo de resposta <10 ms) reduzem as taxas de refugo em 40% a 60% e eliminam o retrabalho pós-processo. No levantamento sobre têmpera indutiva de engrenagens da Thermal Processing, a têmpera por indução dente a dente ou de dupla frequência aquece apenas o flanco e a raiz do dente, mantendo frio o núcleo beneficiado de 42CrMo. Para ambientes corrosivos, engrenagens menores também estão disponíveis em aço inoxidável. Blocos de engrenagens soldados mais pesados contam com nossos serviços de alívio de tensões, usinagem CNC pesada e blocos de aço fabricados.
Como as escolhas de material e tratamento térmico impactam o tamanho necessário da engrenagem?
A seleção do material e o tratamento térmico governam diretamente a resistência admissível à fadiga de contato e a resistência à flexão na raiz do dente, o que determina quão compacto um conjunto de engrenagens pode ser para um determinado torque. Conforme documentado nos testes de materiais de engrenagens da Okdor, passar do aço-carbono sem tratamento para o aço 4140 (42CrMo) tratado termicamente ou aço-liga cementado aumenta a tensão admissível de flexão no dente de 2 a 3 vezes. Consequentemente, o engenheiro pode reduzir o diâmetro primitivo e a largura de face necessários mantendo a mesma capacidade de carga de torque.
| Grau da liga | Rota de tratamento térmico | Dureza e linha de base do núcleo | Regra de profundidade efetiva de camada | Distorção e sobremetal de acabamento |
|---|---|---|---|---|
| 42CrMo / AISI 4140 forjado | Normalização / beneficiamento (Q&T) + têmpera por indução por varredura | > 50 HRC no flanco (base de pré-torneamento HB 160–190) | Definida até o limite de corte HV 550 ao longo do flanco e da raiz | Pirometria em malha fechada reduz refugo em 40–60%; ovalização mínima |
| Liga 20CrMnTi / 20CrMo | Cementação a gás a 900–950°C + têmpera em óleo + revenimento | Classificação de acionamento de flanco duro > 50 HRC | ECD ≈ m × 0,15–0,25 (0,8–1,5 mm em módulos médios) | Deixar 0,2–0,4 mm+ de sobremetal para retífica CNC de perfil pós-têmpera |
| 40Cr / SCM415 / 38CrMoAl | Temperado e revenido + nitretação superficial ou indução | Superfície > 50 HRC com núcleo de liga tenaz | Verificada até o limite HV 550 no desenho de tratamento térmico | Baixa distorção térmica; ideal para coroas dentadas de precisão |
| Aço-liga fundido (< 5 toneladas) | Normalizado, temperado e com alívio de tensões | Anel bruto usinável endurecido em toda a seção | Dureza total na seção transversal do dente e do aro | Fresamento final em tornos verticais de 4 m e fresadoras caracol de 5 m |
Fluxos de usinagem CNC: Desbaste prévio (Gashing), fresamento por geração (Hobbing), Skiving duro e retífica de perfil
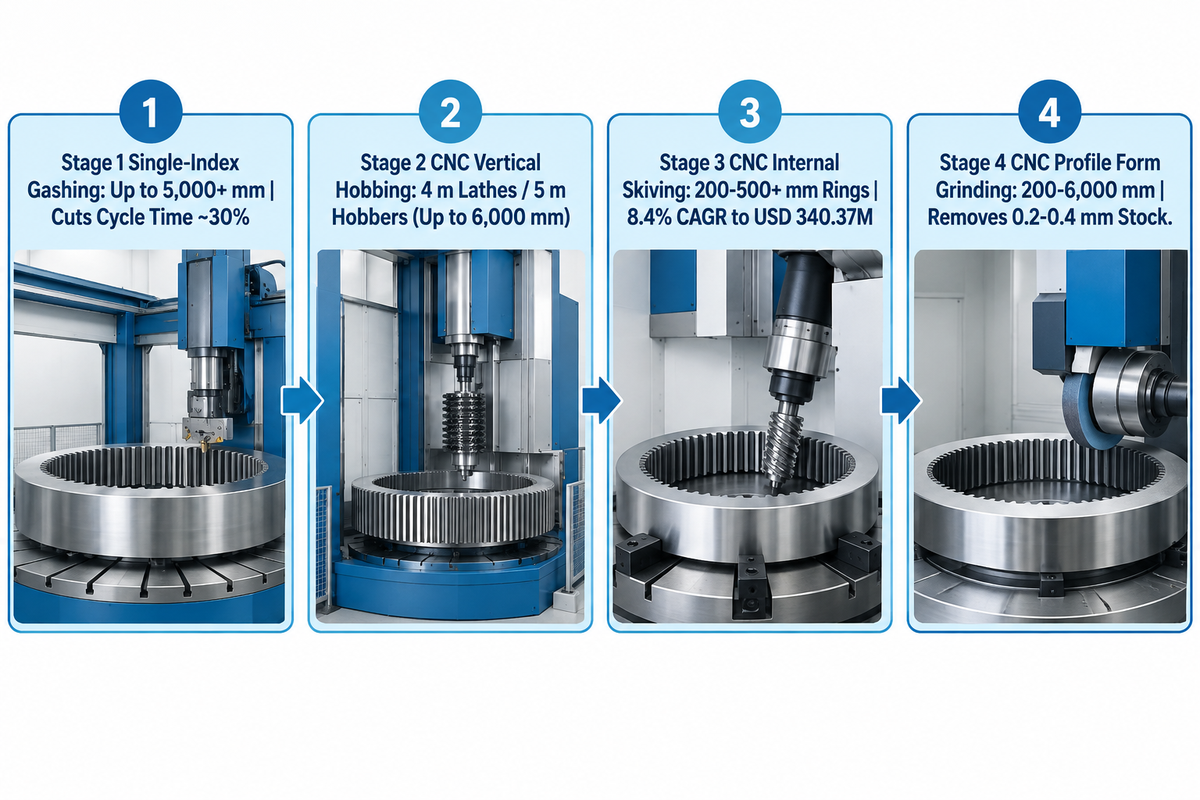
No caso de engrenagens de grande módulo, a usinagem é feita em várias etapas usando tornos CNC. As fábricas começam com o torneamento de desbaste em um torno vertical de 4 metros e o fresamento de desbaste (gashing) ou corte a seco para reduzir o tempo de ciclo em 30%. A geometria final vem do fresamento vertical CNC por geração (hobbing) de 5 metros, tratamento térmico, hard skiving e retífica de perfil.
Trepidação (chattering) e desgaste rápido da ferramenta são problemas durante o fresamento CNC por geração de engrenagens de grande módulo a partir de um anel forjado. Adequar o método de indexação do bloco à engrenagem é enfatizado tanto por operadores experientes do fórum de fresamento de engrenagens pesadas da Practical Machinist quanto por um editor técnico da Gear Solutions. Diâmetros menores de fresa também proporcionam até 15% a mais de resistência na raiz ao manter o padrão de contato centralizado.
As máquinas-ferramenta CNC multieixos transformaram o acabamento duro de engrenagens de precisão. De acordo com um estudo revisado por pares de 2026 na Mechanics & Industry, desde o início dos anos 2000 a usinagem multieixos permitiu produzir dentes de engrenagens em máquinas CNC universais enquanto as classes de precisão se tornam mais rigorosas sob a norma ISO 1328-1.
Para coroas anelares internas, onde o lento corte alternativo (shaping) era antes a única opção, o power skiving agora domina. A Straits Research relata que o mercado global de máquinas de skiving para engrenagens internas foi avaliado em USD 164,7 milhões em 2025. Projeta-se que cresça de USD 178,53 milhões em 2026 para USD 340,37 milhões até 2034, com um CAGR de 8,4%. Deixar um sobremetal de retífica de 0.2 a 0,4 mm antes do tratamento térmico permite que a retífica CNC de perfil entregue operação suave sob cargas de pico.
| Processo de usinagem | Envelope de máquina verificado | Faixa de módulo / tamanho | Norma e sobremetal de usinagem | Principal vantagem de engenharia |
|---|---|---|---|---|
| Fresamento frontal de indexação simples / Gashing | Blocos anelares de até 5.000+ mm | Módulos pesados m 10–55 | Deixa 0,2–0,4 mm+ de sobremetal de acabamento | O corte a seco reduz o tempo de ciclo em ~30% vs. método úmido de cinco passes |
| Fresamento vertical CNC pesado por geração (Hobbing) | Tornos verticais de 4 m / fresadoras de 5 m (até 6.000 mm na Aubrik) | Engrenagens externas m 10–55 | ISO 1328-1:2013 / DIN 3962 / AGMA 2000 | Indexação contínua para grandes anéis externos de dentes retos e helicoidais |
| Skiving CNC de engrenagens internas | Anéis internos médios de 200–500 mm e grandes de 500+ mm | Coroas anelares internas e planetárias | 54,63% de participação de máquinas verticais de skiving (8,4% CAGR) | Substitui o lento corte alternativo em dentes internos temperados |
| Retífica CNC de perfil de forma | Anéis rotativos sob medida de 200–6.000 mm | Acionamentos de flanco endurecido (> 50 HRC) | Remove 0,2–0,4 mm de sobremetal de distorção térmica | Restaura o perfil involuto e o abaulamento longitudinal após a cementação |
Garantia da qualidade, graus de precisão ISO 1328 e AGMA 2015 e aceitação de END
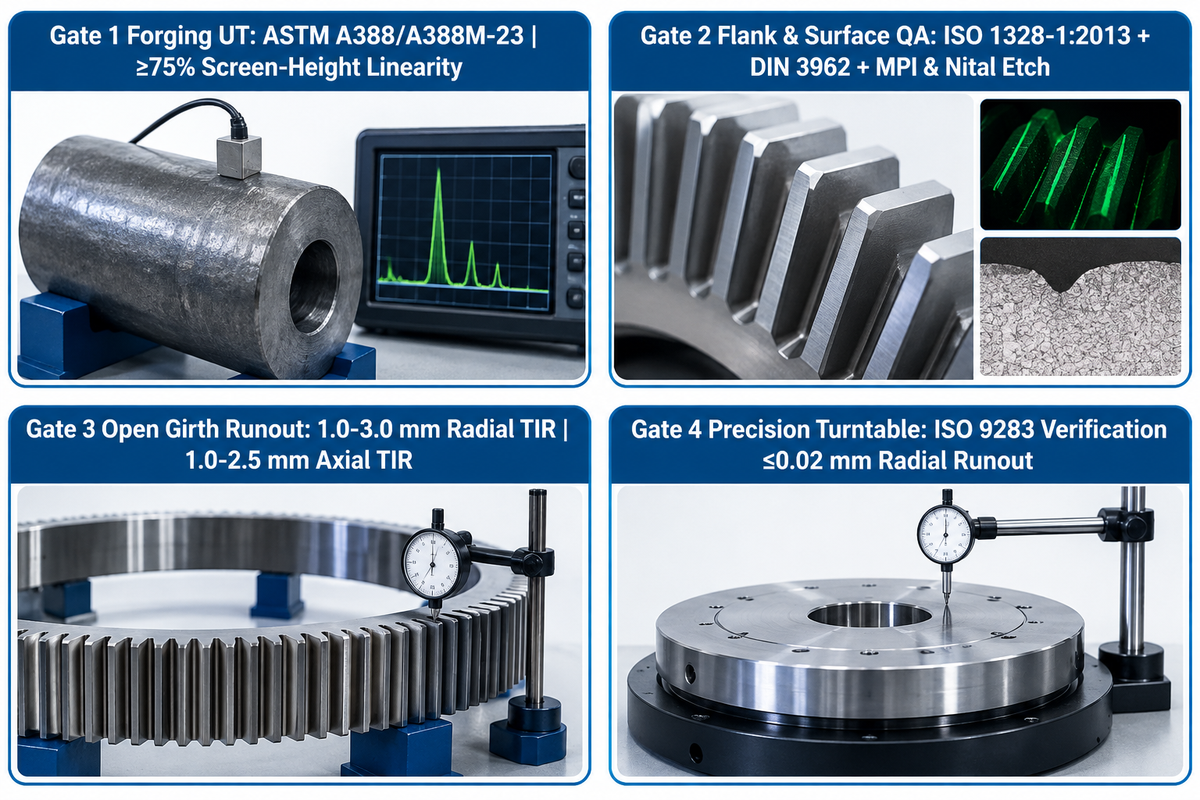
Engrenagens de grande diâmetro exigem ensaio ultrassônico de pulso-eco dos blocos forjados como parte da garantia da qualidade, conforme a ASTM A388/A388M, antes do corte dos dentes e inspeção por partículas magnéticas após a têmpera. As medições finais de batimento mantêm 1,0-3,0 mm TIR em coroas de giro abertas e ≤0,02 mm em mesas giratórias de precisão.
Descobrir descontinuidades subsuperficiais de forjamento após o fresamento CNC e a retífica de perfil leva ao sucateamento de todo o anel bruto. Ao avaliar a qualidade da engrenagem e definir os requisitos do pedido de compra, os engenheiros exigem três etapas de ensaios não destrutivos (END) e metrologia antes do embarque.
Antes do desbaste prévio, todos os anéis laminados inteiriços e forjados em matriz aberta devem passar pelo ensaio ultrassônico volumétrico. O ensaio ultrassônico está em conformidade com as normas internacionais de inspeção de forjados ASTM A388/A388M-23 e com o protocolo de ensaio ultrassônico ASTM A388 do Infinita Lab. As varreduras por contato de pulso-eco com feixe reto e feixe angular utilizam unidades de reflexão pulsada, com o sinal apresentado em formato linear sobre pelo menos 75% da altura da tela. Esse tipo de varredura é realizado para identificar descontinuidades antes que o forjado entre em operação.
Em segundo lugar, os desvios do flanco do dente são verificados frente às tolerâncias ISO 1328-1:2013 e DIN 3962 ou AGMA 2000. De acordo com a especificação de alinhamento da Yile Machinery, o batimento radial admissível em campo para grandes coroas de giro abertas é de 1.0 a 3,0 mm de leitura total do relógio comparador (TIR). O batimento axial admissível da face é de 1.0 a 2,5 mm TIR. Em terceiro lugar, nas mesas giratórias de soldagem de precisão, a Aubrik realiza a verificação segundo a ISO 9283 para manter batimento radial ≤0,02 mm. As equipes de manutenção podem consultar as fichas de inspeção completas em nosso guia sobre procedimentos de manutenção, inspeção e reparo de engrenagens industriais.
O que fazer (Do)
- Exigir ensaio ultrassônico de pulso-eco por contato conforme ASTM A388/A388M (linearidade ≥75% da altura da tela) no bloco forjado antes de cortar os dentes.
- Realizar inspeção por partículas magnéticas (MPI) e ataque ácido com Nital após a retífica de perfil para descartar queima de retífica.
- Verificar o batimento radial (1,0–3,0 mm TIR em coroas de giro abertas; ≤0,02 mm em mesas giratórias de precisão) e reverificar o contato após 24–48 horas sob carga.
O que não fazer (Don’t)
- Aceitar leituras de dureza feitas apenas na face externa do aro em vez de verificar a profundidade efetiva de camada até HV 550 ao longo do flanco do dente.
- Desfixar uma coroa de giro multissegmentada antes de marcar a correspondência de cada flange e verificar o alinhamento dos parafusos de posicionamento e dispositivos de cisalhamento.
- Operar uma coroa de giro aberta com contato dentário cobrindo menos de 70% da área ativa do flanco do dente.
Aplicações para serviço pesado, alinhamento, lubrificação e acionamentos rotativos de posicionadores de soldagem
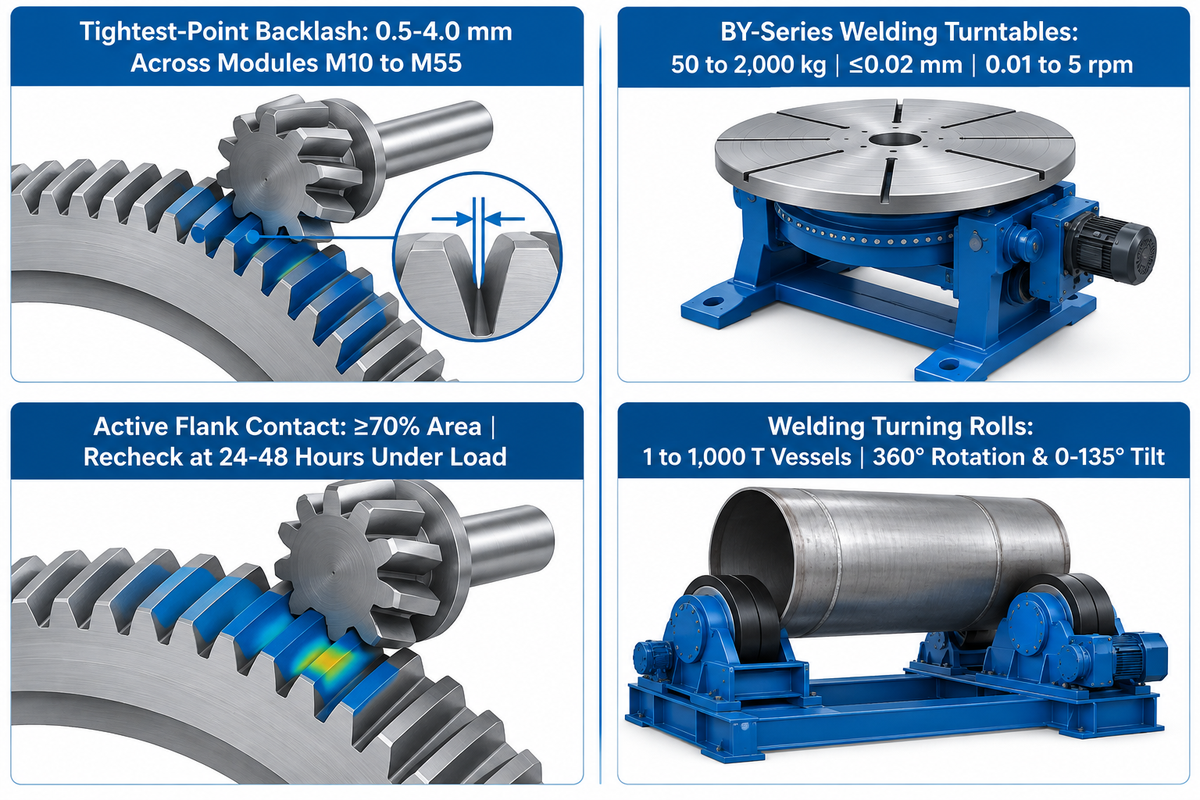
A vida útil em moinhos de bolas, fornos rotativos e posicionadores de soldagem pesados depende de manter o contato entre pinhão e engrenagem em pelo menos 70% da área ativa do flanco do dente. Os técnicos ajustam a folga entre dentes (backlash) no ponto mais apertado para 0,5–4,0 mm nos módulos M10 a M55 e verificam o alinhamento a cada 12–24 meses.
Mesmo uma coroa dentada retificada com precisão falhará prematuramente se o alinhamento em campo ou a lubrificação falharem. Com base no guia de alinhamento de coroas de giro da Yile Machinery, o contato do ponto mais apertado no flanco é ajustado para uma folga de 0,5-4,0 mm em módulos entre M10 e M55. O padrão de contato deve cobrir pelo menos 70% da área ativa do flanco do dente. Os engenheiros reverificam o contato após as primeiras 24 a 48 horas sob carga e inspecionam o alinhamento a cada 12 a 24 meses durante paradas programadas.
Em redutores fechados, bombas de engrenagens de deslocamento positivo circulam óleo filtrado pelo engrenamento, enquanto coroas de giro abertas utilizam lubrificação automatizada por pulverização intermitente. Em oficinas de fabricação automatizadas, engrenagens de rolamento de giro temperadas e redutores de aço-liga acionam posicionadores de soldagem pesados e viradores de rolos. De acordo com as especificações das mesas giratórias de soldagem Série BY da Aubrik, seis modelos padrão cobrem cargas de 50 a 2.000 kg (sob medida 5.000+ kg) com batimento ≤0,02 mm e velocidade contínua de 0.01 a 5 rpm. Para tambores maiores, os viradores de soldagem e rolos giratórios da Aubrik movimentam vasos cilíndricos de 1 a 1.000 T.
Como as engrenagens podem ser usadas tanto em rotação contínua de 360° quanto em inclinação em balanço de 0–135°, a rigidez da estrutura e o controle de folga governam diretamente o rastreamento do cordão de solda. Integradores de mesas rotativas pesadas podem consultar nossos guias sobre acionamentos de anel de giro para grandes posicionadores de soldagem em peças superdimensionadas e controle de folga de engrenagens em mesas giratórias de soldagem de precisão.
Devo me preocupar com o ruído das engrenagens e o tamanho afeta o nível de barulho?
Sim, o ruído irregular da engrenagem é um sinal mecânico precoce de batimento na linha primitiva, desalinhamento de eixo ou ruptura do filme lubrificante, e o tamanho da engrenagem amplifica a pressão sonora. Em uma determinada rotação (RPM), o aumento do diâmetro primitivo leva a uma velocidade periférica maior e, portanto, a uma velocidade de impacto maior. Conforme demonstrado na Mechanics & Industry (2026), altas velocidades periféricas exigem controle rigoroso do erro de transmissão e da vibração. A transição de dentes retos para dentes helicoidais ou bi-helicoidais e a verificação de ≥70% de área de contato no flanco reduzem o ruído em acionamentos pesados.
Aquisição de grandes engrenagens sob medida: Gargalos de prazo de entrega, fatores de custo e perspectivas do setor para 2026
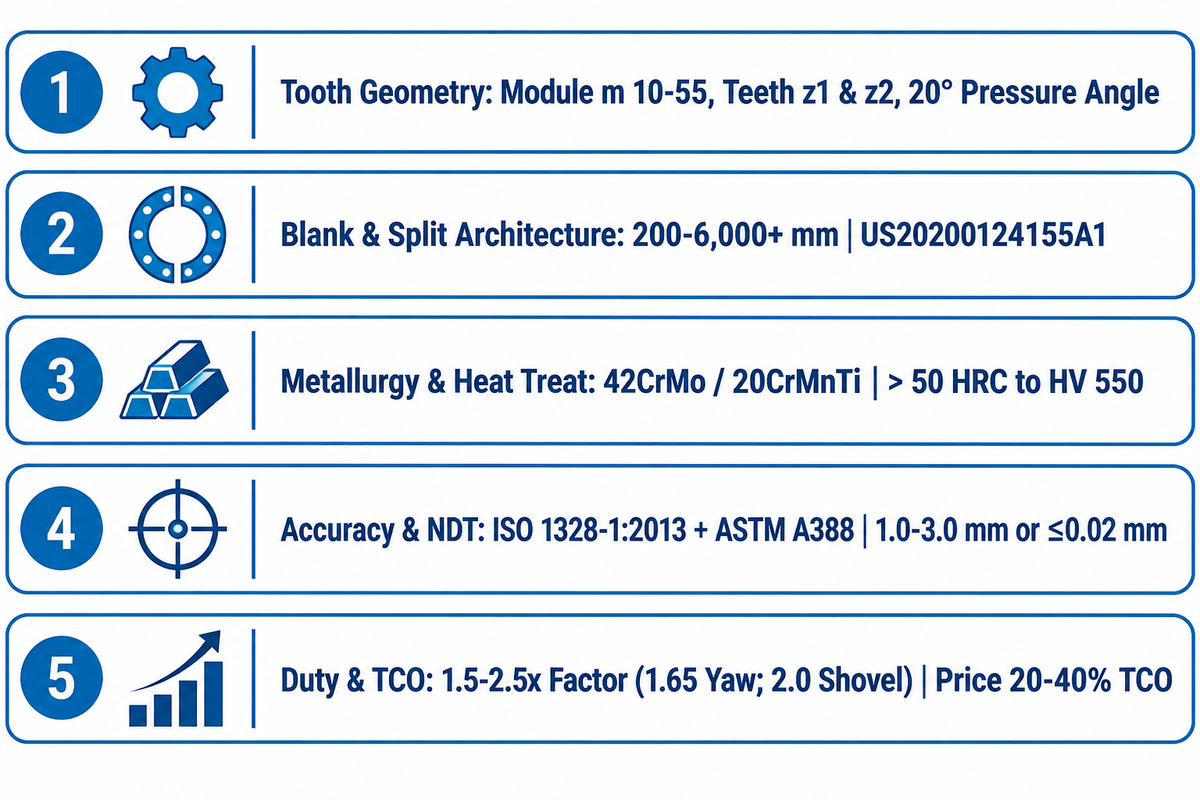
A aquisição de grandes engrenagens sob medida exige equilibrar o volume do bloco bruto com os custos operacionais ao longo da vida útil. Segundo dados de engenharia da Aubrik e da Okdor, o preço inicial de compra representa apenas 20–40% do verdadeiro custo ao longo da vida útil de uma engrenagem, enquanto superdimensionar uma engrenagem em 50% dobra a despesa com material e usinagem.
Os prazos de entrega cotados são limitados pelas laminadoras de anéis forjados, pelos fornos de tratamento térmico e pela inspeção ultrassônica. De acordo com o portal de engrenagens industriais da Aubrik, o preço de compra de uma engrenagem representa tipicamente apenas 20% a 40% do seu verdadeiro custo de ciclo de vida, enquanto o restante corresponde a paradas não planejadas, manutenção e retrabalho. No entanto, a análise de escalonamento de custos da Okdor mostra que um superdimensionamento de 50% em uma engrenagem pode dobrar o custo devido ao aumento cúbico de material e usinagem.
Ao longo de 2026 e nos anos seguintes, três mudanças de fabricação estão remodelando a forma como os compradores especificam engrenagens sob medida. Primeiro, conforme relatado na Mechanics & Industry (2026), as transmissões industriais estão adotando usinagem multieixos e classes de precisão ISO 1328-1 mais estreitas para elevar a densidade de potência. Segundo, o skiving CNC de engrenagens internas (crescendo a um CAGR de 8,4% para USD 340,37 milhões até 2034 segundo a Straits Research) está substituindo o corte alternativo lento em coroas internas. Terceiro, a têmpera por indução em malha fechada está reduzindo o refugo de tratamento térmico em 40% a 60%.
Para evitar atrasos em esclarecimentos de engenharia, inclua todos os parâmetros da lista de verificação abaixo ao enviar seus desenhos para empresas de fabricação personalizada de engrenagens industriais e coroas dentadas.
Lista de verificação de especificações técnicas de cotação (RFQ) para engrenagens de grande diâmetro sob medida
| Categoria de especificação | Dados obrigatórios no desenho e na cotação (RFQ) | Norma de verificação / Meta |
|---|---|---|
| 1. Geometria do dente | Módulo normal (m 10–55), número de dentes (z1, z2), ângulo de pressão (20°), ângulo e sentido de hélice, coeficiente de deslocamento de perfil (x) | Tabela 4.1 da KHK / folha geométrica ISO 1328-1:2013 |
| 2. Arquitetura do bloco e bipartição | Diâmetros primitivo/externo/de raiz (200–6.000+ mm), largura de face (b), tolerância do furo de referência, layout de flange de 1 peça vs. segmentado | Especificação de junta bipartida US20200124155A1 / US6851485B2 |
| 3. Metalurgia e tratamento térmico | Grau forjado (42CrMo, 40Cr, 20CrMnTi), pré-torneamento HB 160–190, dureza do flanco (> 50 HRC), profundidade efetiva de camada até HV 550 | ECD ≈ m × 0,15–0,25 + 0,2–0,4 mm de sobremetal de retífica |
| 4. Pacote de precisão e END | Classe de tolerância de flanco, batimento radial/axial TIR (1,0–3,0 mm coroa; ≤0,02 mm mesa giratória), ensaio ultrassônico e MPI | ISO 1328-1:2013 + DIN 3962 + ASTM A388/A388M |
| 5. Regime operacional e fator | Potência do motor em kW, RPM de entrada/saída, torque nominal e de choque de pico (aceleração de 1,5–2x), fator de aplicação alvo | Fator de aplicação 1,5–2.5x (1.65 giro eólico; 2.0 escavadeira) |
Conclusão principal
Combine aço-liga de flanco endurecido (> 50 HRC) com inspeção ultrassônica de forjamento segundo a ASTM A388 e um fator de segurança de 1.5x a 2.5x. Essa combinação evita distorções de têmpera e falhas na raiz do dente em engrenagens de grande diâmetro.
Precisa de engrenagens de grande diâmetro sob medida ou conjuntos pesados de acionamento rotativo?
Compartilhe seu desenho de engrenagem, especificação de módulo ou envelope de carga rotativa com nossa equipe de engenharia. Você pode solicitar uma cotação de usinagem de engrenagens sob medida e revisão de DFM da Aubrik Company (capacidade de engrenagens de 200–6.000 mm, batimento de mesa giratória ≤0,02 mm conforme ISO 9283 e sistemas de viradores de rolos de 1–1.000 T).
Perguntas frequentes sobre engrenagens de grande diâmetro
Diferentes tipos de engrenagens podem ser combinados no mesmo redutor?
Redutores industriais de múltiplos estágios frequentemente integram vários tipos de engrenagens em eixos sequenciais para equilibrar densidade de torque e orientação dos eixos.
Os estágios subsequentes utilizam engrenagens helicoidais simples ou bi-helicoidais em eixos paralelos para multiplicar o torque de saída em baixa rotação enquanto controlam o empuxo axial nos rolamentos.
A largura de face influencia significativamente a capacidade de carga e a vida útil?
Aumentar a largura de face eleva diretamente a capacidade de flexão na raiz e a resistência à crateração no flanco do dente, pois a carga é distribuída sobre uma área de contato maior.
Sob as tolerâncias de alinhamento DIN 3962 e AGMA 2000, aumentar a razão entre a largura de face e o diâmetro do pinhão além de 1.2 para engrenagens de dentes retos ou de 2.0 para engrenagens bi-helicoidais traz retornos decrescentes. Ultrapassar essas proporções leva à deflexão do eixo, o que causa carregamento de borda. Para evitar isso, é necessário retificar um abaulamento longitudinal de hélice nos dentes.
O que acontece se eu superdimensionar uma engrenagem de dentes retos em um acionamento industrial pesado?
Superdimensionar uma engrenagem de dentes retos aumenta a inércia rotacional, a velocidade na linha primitiva, o peso do bloco forjado e o espaço ocupado pela carcaça sem necessariamente melhorar a vida útil.
De acordo com os dados de custos de engenharia da Okdor, uma engrenagem 50% superdimensionada pode dobrar os custos de material e usinagem devido à relação cúbica do volume. A maior velocidade periférica também eleva as forças dinâmicas de impacto no engrenamento, exigindo tolerâncias de retífica de perfil ISO 1328 mais restritas e maior torque de partida do motor.
Engrenagens helicoidais podem ser usadas em eixos não paralelos?
Sim, quando configuradas como um par de engrenagens helicoidais cruzadas, duas engrenagens helicoidais transmitem movimento entre eixos não paralelos e não concorrentes.
Como as engrenagens helicoidais cruzadas se acoplam em contato pontual com alto atrito de deslizamento, sua capacidade de carga é muito baixa. Para acionamentos de grande diâmetro e alto torque em eixos não paralelos, os engenheiros especificam engrenagens cônicas espirais ou de rosca sem-fim.
Onde as engrenagens de grande diâmetro costumam ser fabricadas e forjadas?
As engrenagens de grande diâmetro são forjadas e usinadas em grandes polos industriais nos Estados Unidos, Alemanha, Japão e China (como Wuxi e Luoyang). Esses centros operam laminadores de anéis de 4 a 6 metros e fresadoras verticais CNC por geração.
O que acontece se eu errar o tamanho da engrenagem, posso corrigir sem reprojetar toda a carcaça?
Sim, quando a distância entre centros é fixada por uma carcaça existente, os engenheiros corrigem pequenos problemas de relação de transmissão ou resistência do dente usando deslocamento de perfil.
Conforme mostrado na Tabela 4.3 da KHK, a aplicação de um deslocamento de perfil positivo (+x1) no pinhão e a modificação correspondente na coroa fazem com que a raiz do dente fique mais espessa sem mover os mancais. A Gear Solutions relata que o uso de um diâmetro de fresa menor pode aumentar a resistência na raiz em até 15%. Ajustar o módulo normal e o ângulo de hélice em conjunto manteria os mesmos diâmetros primitivos de operação. Quando apenas o pinhão está desgastado, a solução mais rápida antes de substituir a engrenagem principal é usar um pinhão de reposição sob medida com deslocamento de perfil.
Quando as engrenagens de plástico de grande diâmetro são viáveis em vez do aço forjado?
Engrenagens segmentadas de grande diâmetro em nylon fundido ou acetal podem ser usadas em tambores químicos leves ou de lavagem, onde a resistência à corrosão e a autolubrificação superam a resistência à flexão. Para acionamentos industriais de alto torque, aços-liga forjados 42CrMo ou 20CrMnTi temperados acima de 50 HRC continuam obrigatórios.
Sobre este guia de engenharia: Revisado pela equipe técnica da Aubrik Company (autor principal: CYH). Compilado utilizando as normas de tolerância de flanco ISO 1328-1:2013, especificações de forjamento ultrassônico ASTM A388 e registros de testes de acionamentos rotativos da Aubrik.
Referências e fontes
- ISO 1328-1:2013 Engrenagens cilíndricas, Sistema ISO de classificação de tolerâncias de flanco (TC 60) Organização Internacional de Normalização (ISO)
- ASTM A388/A388M-23 Prática padrão para exame ultrassônico de forjados de aço ASTM International / iTeh Standards
- Transmissões de potência por engrenagens em 2026: Desafios atuais e perspectivas futuras Mechanics & Industry (EDP Sciences, 2026)
- US20200124155A1: Conjunto de coroa de giro segmentada e fixação por flanges United States Patent and Trademark Office / Google Patents
- US6851485B2: Posicionamento de segmentos de coroa anelar e distribuição de carga de cisalhamento United States Patent and Trademark Office / Google Patents
- Referência técnica de engrenagens: Cálculo de dimensões de engrenagens (Tabelas 4,1–4,9) Kohara Gear Industry Co., Ltd. (KHK Stock Gears)
- Guia de alinhamento de coroa de giro e pinhão: Batimento, folga e padrão de contato Luoyang Yile Machinery Co., Ltd.







