Entre em contato com a Aubrik Company

Rotador para ajuste e montagem: sistema hidráulico de alinhamento 3D Aubrik para a fabricação de tanques, vasos e torres eólicas
O rotador para ajuste e montagem da Aubrik reduz de 8 horas para 45 minutos o tempo de montagem de tanques multisseção, vasos de pressão e torres eólicas, com correção de desalinhamento hi-lo de ±0,5 mm. Quatro modelos com ajuste hidráulico 3D atendem peças de trabalho com capacidade de 20–100 T, além de projetos personalizados de até 2.000 T para segmentos eólicos offshore.

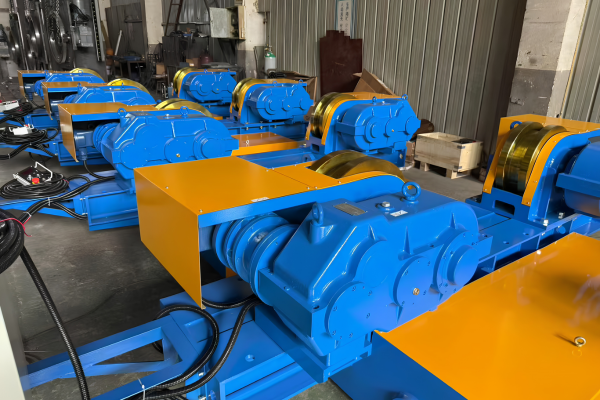

Resumo da solução
±0.5 mm
Precisão de posicionamento
8h → 45 min
Tempo de ajuste e montagem por seção
4 + Personalizados
Modelos HGKF / ZDG / HGZ, até 2.000 T
ISO 9001 + CE
Certificado, garantia de 18 meses
A curva de custo do desalinhamento hi-lo: por que o alinhamento pré-soldagem determina todo o restante
Com um tanque de 500 m³ ou uma seção de torre eólica de 50 m, o alinhamento é manual. Nunca é “bom o suficiente”.
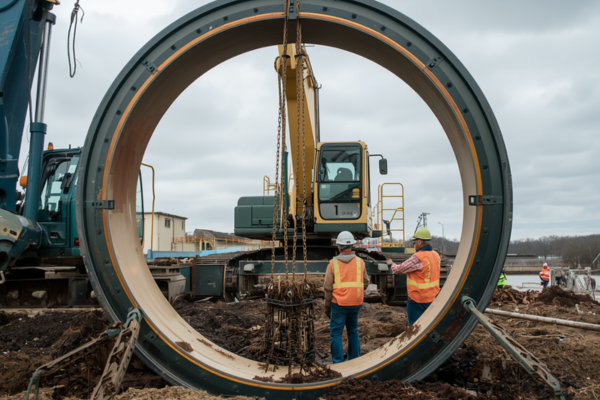
Realidade em campo
Quatro trabalhadores passam oito horas em cada seção, talhas de corrente puxam a borda para corrigir sua forma e um desalinhamento de bordas de 3 mm dá origem, silenciosamente, ao retrabalho que só aparece após o passe de raiz.
O custo oculto do “parece alinhado”
Essa diferença entre a aceitação visual e a aceitação conforme a norma é o que representa a curva de custo do desalinhamento hi-lo. Montagens em campo sem auxílio hidráulico normalmente resultam em pelo menos 3-5 mm de desalinhamento de bordas, que depois se propaga para uma junta de soldagem defeituosa no passe de raiz.

Tolerância da AWS D1.1
A AWS D1.1 limita o desalinhamento de juntas de topo a 10% da chapa mais fina ou 1/8 in. (3 mm), prevalecendo o menor valor.[1] Os métodos manuais atendem a esse limite com menos frequência do que os relatórios de inspeção de solda costumam admitir.
É a essa “dupla penalidade” do ajuste e montagem manual que os inspetores se referem. O que parece estar “funcionando” no chão de fábrica muitas vezes pode se revelar significativamente acima da especificação na radiografia e, nessa etapa, o retrabalho acumulado já não se resolve com uma simples correção de cinco minutos usando a tocha de soldagem.
Curva de custo do desalinhamento hi-lo — impacto do desalinhamento de bordas nos próximos 30 dias de soldagem
| Desalinhamento de bordas (mm) | Resultado conforme AWS D1.1 | Horas de retrabalho / junta | Risco na inspeção UT/RT | Probabilidade do modo de falha |
|---|---|---|---|---|
| 0–0.5 | Aprovado (bem abaixo de 3 mm) | 0 | Baixo | Insignificante |
| 0.6–1.0 | Aprovado | 0 | Baixo | Baixo |
| 1.1–1.5 | Aprovado (hidráulico típico) | 0–0.5 | Baixo | Baixo |
| 1.6–2.0 | Aprovado (melhor caso manual) | 1–2 | Moderado | Mordedura leve, falta de fusão na raiz |
| 2.1–3.0 | Aprovado (manual típico) | 2–4 | Moderado | Falta de fusão, porosidade na raiz |
| 3.1–4.0 | Reprovado (acima de 1/8 in.) | 4–6 | Alto | Rejeição, recorte parcial, novo biselamento |
| 4.1–5.0 | Reprovado | 6–10 | Alto | Seção rejeitada, chapa novamente calandrada |
| 5.1–7.0 | Reprovado (catastrófico) | 10–20 | Muito alto | Sucateamento da seção ou grande refabricação |
| 7.1–10 | Reprovado (catastrófico) | 20+ | Reprogramação de todo o projeto | Várias seções comprometidas |
| >10 | Reprovado (fora do escopo da norma) | N/A | Reprogramação de todo o projeto | Tanque ou vaso rejeitado no teste hidrostático |
A cascata de falhas — por que uma única seção defeituosa atrasa todo o projeto
O alinhamento manual ultrapassa três milímetros em aproximadamente metade das unidades com várias seções. As horas de retrabalho por junta passam de quatro e, ao longo de 20 a 40 seções de uma torre eólica ou de 6 a 12 anéis de um tanque, o tempo continua aumentando e os custos se multiplicam.
Quando o teste hidrostático revela um vazamento, as consequências já vão além da própria solda. Há perda de prazo, aumento das reclamações de garantia dos clientes e pagamento elevado pelo trabalho barato registrado na folha de horas.
“Empreiteiras de parques eólicos enfrentam atrasos dispendiosos causados pela ovalização das seções de torres de aerogeradores — um problema crescente para o setor eólico que adquire componentes de torres globalmente. Tradicionalmente, alinhar dois cilindros pesados para a soldagem de ponteamento exige intervenção manual perigosa e horas de manobras precisas com ponte rolante.
— Wind Power Engineering e fontes do setor, sobre defeitos na montagem de seções de torres
Como o ajuste hidráulico 3D da Aubrik elimina essa lacuna
- Cilindros independentes sob cada conjunto de roletes elevam, abaixam e deslocam as peças de trabalho no espaço 3D.
- O posicionamento hi-lo de ±0,5 mm foi verificado a laser durante 5.000 ciclos no relatório de teste ABK-FUR-2025-Q2.
- A correção hi-lo ocorre antes da soldagem de ponteamento, não depois que a radiografia revela um defeito.
- O projeto de rotadores hidráulicos é uma técnica anterior bem estabelecida, conforme o conjunto de rotador hidráulico e válvulas US7152519B2 anexado.
Rotador Aubrik para ajuste e montagem: séries HGKF, ZDG e HGZ — modelos e especificações
Engenharia + suprimentos · objeção: “será compatível com as dimensões da minha peça de trabalho?”
Há quatro modelos na linha padrão, da oficina às aplicações offshore, cada um com sua própria faixa de peças de trabalho, mas todos compartilham exatamente o mesmo projeto.
Linha de 4 modelos por faixa de aplicação
- HGZ-20 — pequenas oficinas, peças de trabalho de 500–3.500 mm, capacidade de 20 T.
- HGKF-40 / HGKF-60 — trabalhos rotineiros com vasos de pressão e tanques, faixa de 40–60 T.
- ZDG-100 — reatores petroquímicos e pequenas seções de torres eólicas, capacidade de 100 T com controle contínuo por VFD.
- Personalizado até 2.000 T — segmentos de torres eólicas offshore e grandes equipamentos projetados sob medida.
Todos os quatro modelos padrão utilizam o mesmo ajuste hidráulico 3D. O que aumenta entre os modelos é a capacidade e a área de instalação; nada mais.
Grade de especificações Aubrik para ajuste e montagem — 4 modelos padrão × 7 especificações
| Modelo | Carga (T) | Ø da peça de trabalho (mm) | Ø da roda (mm) | Motor (kW) | Velocidade dos roletes (m/h) | Distância entre trilhos (mm) | Modo de ajuste |
|---|---|---|---|---|---|---|---|
| HGZ-20 | 20 | 500–3,500 | 350 × 120 | 1.5 | 6–60 | 1,700 | Elevação/descida hidráulica |
| HGKF-40 | 40 | 2,000–4,800 | 400 × 120 | 3 | 6–60 | 1,200 | Hidráulico 3D |
| HGKF-60 | 60 | 2,500–5,000 | 520 × 250 | 4.5 | 6–60 | 1,800 | Hidráulico 3D |
| ZDG-100 | 100 | 3,000–10,000 | 800 × 800 | 2 × 11 | 6–60 | 2,000 | VFD CA com controle contínuo |
| Personalizado | Até 2.000 | Até 8.000+ | Específico do projeto | Específico do projeto | Específico do projeto | Específico do projeto | Hidráulico 3D |
Calculadora de tempo de ajuste e montagem com 4 variáveis
O tempo de ajuste e montagem raramente depende apenas do rotador. Ele resulta de quatro variáveis que interagem de forma não linear, e os operadores da Aubrik relatam a mesma sequência: peso, depois diâmetro, espessura da parede e preparação das bordas.

01
O peso da peça de trabalho determina a participação da ponte rolante. Acima de 30 T, um único rotador para ajuste e montagem substitui 2 operadores de ponte rolante e mais 4 trabalhadores em solo, reduzindo o ciclo de elevação e alinhamento de 35 min para 8 min.

02
O diâmetro da peça de trabalho determina a seleção do modelo. O HGKF-40 atende de 2.000–4.800 mm; o HGKF-60 alcança 5.000 mm; o ZDG-100 chega a 10.000 mm para reatores petroquímicos e segmentos eólicos offshore.
03
A espessura da parede torna mais rigorosa a tolerância da AWS D1.1. Paredes mais finas (<15 mm) atingem a regra de 10% antes da regra de 1/8 in., portanto a precisão hi-lo torna-se mais importante, não menos.

04
A preparação das bordas determina o controle da abertura da junta. Chanfros em V simples exigem abertura de 3–5 mm; chanfros em V duplo reduzem essa faixa para 2–4 mm. O terminal de programação sem fio da Aubrik ajusta ambas as extremidades de forma independente para atender à especificação na primeira tentativa.
Ajuste e montagem manual versus rotador hidráulico: detalhamento da redução de 8 horas para 45 minutos
O cálculo da redução de 8 horas para 45 min não é exagero de marketing; ele reflete a decomposição do ajuste e montagem manual em seis etapas, usando o processo hidráulico equivalente.
Ajuste e montagem manual versus hidráulico — detalhamento de tempo e mão de obra em 6 etapas para uma seção de tanque de armazenamento de 500 m³
| Etapa | Método manual | Tempo manual | Método hidráulico (HGKF-60) | Tempo hidráulico |
|---|---|---|---|---|
| Elevação e posicionamento da seção | Ponte rolante + 4 trabalhadores em solo + correntes | 35 min | Carregamento hidráulico + 1 operador | 8 min |
| Ajuste da concentricidade | Talhas de corrente + linha de centro visual | 4 hr | Terminal de programação sem fio de 30 m + laser de linhas cruzadas | 12 min |
| Correção do desalinhamento de bordas | Martelo + calço + nova verificação | 3 hr | Elevação por cilindro independente em cada conjunto de roletes | 15 min |
| Ajuste da abertura da junta | Cunhas + inspeção visual | 45 min | Deslocamento axial hidráulico em incrementos de 1 mm | 6 min |
| Soldagem de ponteamento | Eletrodo revestido manual em 4 posições | 25 min | Eletrodo revestido manual em 4 posições | 22 min |
| Soldagem completa (SMAW / SAW) | Equipe + mudanças de posição | Variável | Rotação contínua de 6–60 m/h | Variável |
| Subtotal do ajuste e montagem (pré-soldagem) | 8 h e 25 min | 45 min |
ROI e retorno do investimento — rotador hidráulico para ajuste e montagem versus método manual
Com base no caso da Aubrik com um tanque de armazenamento de 500 m³ (HGKF-60), verificado em relação a referências publicadas do setor para rotadores hidráulicos usados no ajuste e montagem de tanques, vasos e torres eólicas.
94%
Tempo economizado no ajuste e montagem (8 h → 45 min por seção)
60%
Redução do custo de mão de obra por seção
90%
Redução do retrabalho (faixa intersetorial de 85–95%)
6–12 meses
Faixa de retorno do investimento para fabricante de tanques em turno único
As etapas de implementação e a conclusão do tanque duas semanas antes do prazo aparecem no estudo de caso completo do HGKF-60 abaixo.
Três camadas independentes de dados confirmam o cálculo do ROI
Confirmação intersetorial
Relatórios independentes do setor sobre automação hidráulica de soldagem indicam redução de 85% nas horas de mão de obra, redução de 95% na taxa de defeitos e retorno do investimento em 6–12 meses para fabricantes que operam em turno único.
Nossa redução de 60% na mão de obra é um valor conservador em comparação com a faixa de 85% encontrada em relatórios independentes do setor. Esse valor considera apenas a mão de obra de ajuste e montagem, não a economia posterior em soldagem e retrabalho. Ainda assim, demonstra uma redução de 94% em relação ao nosso valor de referência de 8h 25m.
Aplicação de cada ferramenta

Abraçadeiras para ajuste e montagem de tubos
Tubos com diâmetro inferior a aproximadamente 300 mm, nos quais um único soldador consegue apertar manualmente a abraçadeira em poucos minutos.
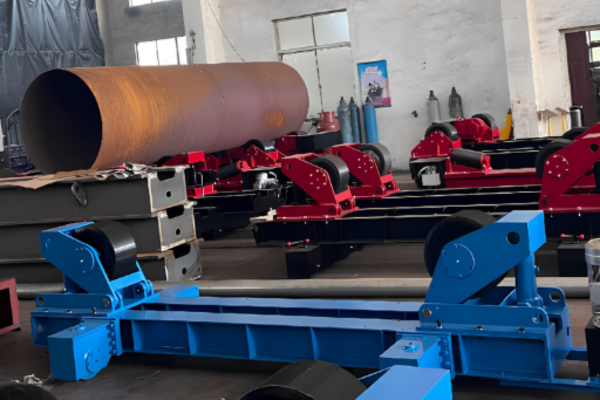
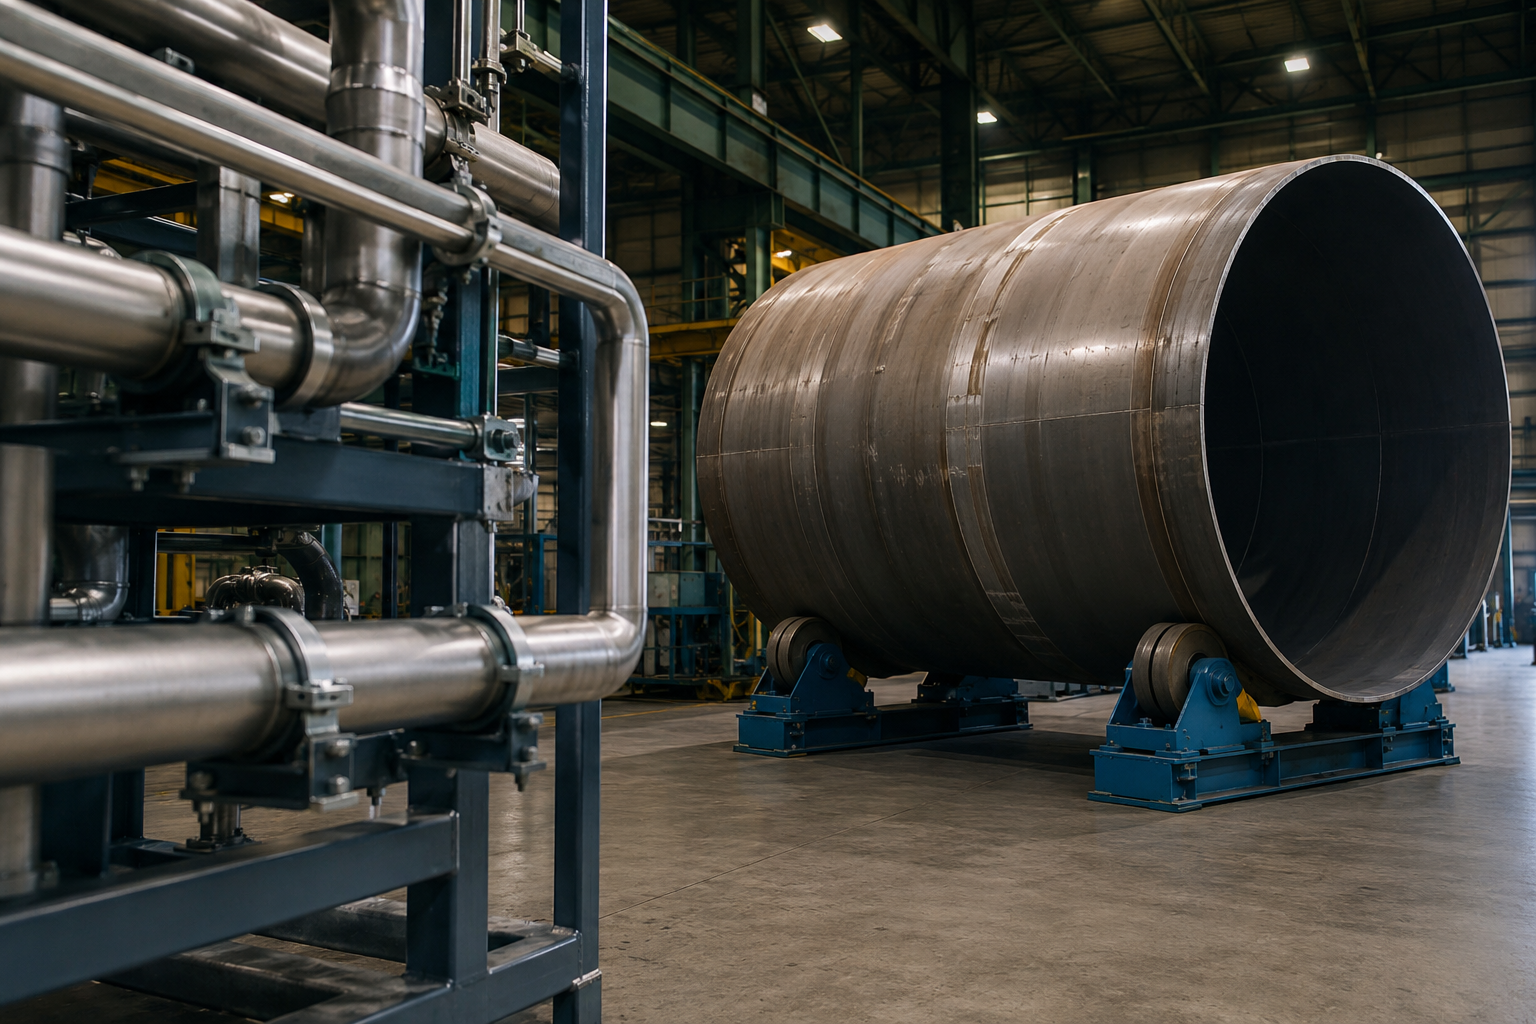
Rotadores hidráulicos para ajuste e montagem
Peças de trabalho acima de aproximadamente 500 mm, nas quais o peso, a inércia da seção e os requisitos de concentricidade superam a capacidade de um ferramental apertado manualmente.
Referência normativa
A ASME B31.3 Process Piping §328 separa o campo de aplicação das abraçadeiras para tubos do ajuste e montagem de cilindros pesados.
Um tanque de 60 T simplesmente não pode ser alinhado com uma abraçadeira manual, nem será raro um tubo de transmissão de 4 polegadas exigir um rotador hidráulico. Escolha de acordo com as dimensões e o peso da peça de trabalho, não pelo preço indicado.
Ajuste e montagem de tanques, vasos e torres eólicas: conjunto de aplicações e casos de uso
Engenharia + gerente de produção · objeção: “é compatível com meu setor / minha peça de trabalho?”
O campo de trabalho hidráulico 3D do rotador Aubrik para ajuste e montagem atende peças cilíndricas com diâmetros de 500 mm a 10.000 mm. Esse campo abrange quatro grandes segmentos industriais, cada um com requisitos específicos de concentricidade regidos por suas respectivas normas.

Tanques de armazenamento atmosféricos e pressurizados
Tanques de aço carbono e aço inoxidável para óleo, gás, água e produtos químicos. A API 650 limita os picos nas soldas verticais e as ondulações nas soldas horizontais a 13 mm[3] — tolerância que a série HGKF atende regularmente.
Melhor modelo: HGKF-40 / HGKF-60
Diâmetro: 2.000–5.000 mm
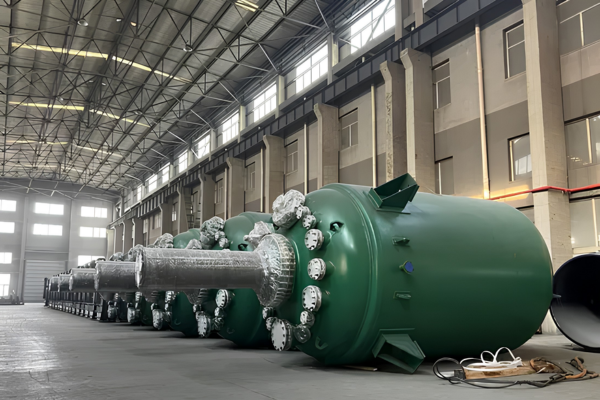
Vasos de pressão e reatores químicos
Vasos de pressão conforme o ASME BPVC e reatores químicos com requisitos mais rigorosos de concentricidade. O ZDG-100 atende reatores de parede espessa com rotação contínua acionada por VFD para soldagem SAW de passes mais espessos, passe a passe.
Melhor modelo: HGKF-60 / ZDG-100
Diâmetro: 3.000–8.000 mm

Seções de torres eólicas onshore e offshore
Seções cilíndricas de torres eólicas com até 30 m de comprimento. Fontes do setor apontam a ovalização das seções de torres como uma das principais causas de atrasos em projetos[4]; as patentes do USPTO US8839586 e US9127650 formalizam os métodos de montagem de torres utilizados neste segmento. O ZDG-100 e os projetos personalizados de 2.000 T mantêm cada seção cilíndrica concêntrica antes do aparafusamento dos flanges.
Melhor modelo: ZDG-100 / Personalizado
Diâmetro: 4.000–10.000+ mm

Componentes cilíndricos petroquímicos e de caldeiras
Colunas de destilação, costados de trocadores de calor e tubulões de caldeiras. O ZDG-100 suporta seções pesadas de parede espessa; o HGKF-60 atende linhas de produção de peso intermediário.
Melhor modelo: HGKF-60 / ZDG-100
Diâmetro: 2.500–7.000 mm
Estudo de caso: projeto de tanque de armazenamento de 500 m³, HGKF-60
- Cliente
- Fabricante europeu de equipamentos para armazenamento de óleo e gás (tanques de aço carbono para instalações de óleo e gás do segmento downstream)
- Especificação
- Tanque de armazenamento de aço carbono de 500 m³, diâmetro de 8 m, altura de 10 m, 6 anéis de costado
- Situação anterior
- 4–6 trabalhadores por seção, mais de 8 horas de ajuste e montagem, desalinhamento hi-lo de 3 mm comum, taxa de retrabalho de aproximadamente 25% das juntas
- Solução
- Rotador HGKF-60 para ajuste e montagem integrado ao manipulador de soldagem tipo coluna e lança existente
Implementação
- Posicionar o primeiro costado nos rotadores motriz e com rolete livre
- Posicionar o segundo costado no rotador hidráulico HGKF-60 para ajuste e montagem
- Ajustar remotamente, sem fio, o desalinhamento hi-lo para ±0,5 mm
- Aplicar deslocamento axial hidráulico para obter uma abertura de 3–5 mm
- Executar a soldagem de ponteamento em quatro posições
- Executar a soldagem completa com o manipulador e rotação contínua
Resultados
De 8+ h para 45 min
Tempo de ajuste e montagem por seção
−60%
Custo de mão de obra por seção
±0,5 mm
Concentricidade das juntas (6 anéis)
−90%
Taxa de retrabalho
2 semanas de antecedência
Cronograma do projeto
Zero
Incidentes de segurança relacionados à ponte rolante
*(Este exemplo corresponde a uma execução de produção de 500 m³ como parte de um trabalho misto que envolveu vasos de pressão, torres eólicas e reatores químicos. Selecione o rotador para ajuste e montagem de acordo com o diâmetro do vaso, o peso total da peça de trabalho e o movimento de alinhamento necessário.)*
Certificações, normas e conformidade: fabricado segundo AWS, ASME, API e CE
A Aubrik fabrica consistentemente equipamentos de soldagem de alta qualidade desde 1999; por isso, os rotadores Aubrik para ajuste e montagem seguem a mesma norma de qualidade ISO 9001 adotada em toda a nossa linha de produtos, e cada unidade apresenta conformidade CE.
ISO 9001
Sistema de gestão da qualidade — produção, inspeção e rastreabilidade em uma produção de 1.000 conjuntos/ano
Marcação CE
Conformidade europeia com os requisitos essenciais de saúde e segurança da Diretiva de Máquinas 2006/42/EC
Ajuste e montagem conforme AWS D1.1
Projetado para manter o desalinhamento de juntas de topo dentro do limite de 1/8 in. (3 mm), com margem de segurança
Referência API 650
Picos e ondulações dos anéis do costado de tanques de armazenamento mantidos dentro do limite normativo de 13 mm
Consideração da ASME B31
Concentricidade de tubulações de processo controlada pela combinação adequada de posicionador e rotador Aubrik
Garantia de 18 meses
Padrão em todos os modelos — 6 meses a mais que a referência típica de 12 meses do setor
Guia de suprimentos: faixas de orçamento, prazos de entrega e garantia
O preço do rotador Aubrik para ajuste e montagem está relacionado à grade de especificações, e não apenas a uma tonelagem específica. Quase todas as nossas cotações se baseiam na configuração, em vez de um único SKU; a faixa abaixo representa o conjunto de opções normalmente solicitado por nossos clientes.

Inicial — HGZ-20
Prazo de entrega
4–5 semanas à saída da fábrica
Garantia
18 meses
Inclui
HGZ-20 (1 unidade motriz + 1 rolete livre), terminal de programação sem fio de 30 m, rodas padrão de PU com grampos metálicos, manual do operador em inglês e engradado para transporte marítimo.

Profissional — HGKF-40 / HGKF-60
Prazo de entrega
6–7 semanas à saída da fábrica
Garantia
18 meses
Inclui
Par motriz + rolete livre HGKF-40 ou HGKF-60, terminal de programação hidráulico 3D, rodas de PU, carros de translação motorizados opcionais e desenhos técnicos para elementos embutidos na fundação.

Pesado — ZDG-100
Prazo de entrega
8–12 semanas à saída da fábrica
Garantia
18 meses + comissionamento no local
Inclui
Rotador ZDG-100 com VFD e controle contínuo, acionamento duplo de 11 kW, desenhos técnicos de engenharia para a fundação, transferência técnica e pacote opcional de peças de reposição.

Personalizado (até 2.000 T)
Prazo de entrega
12–16 semanas à saída da fábrica (após análise de engenharia)
Garantia
18 meses + comissionamento no local + pacote de PU com vida útil prolongada
Inclui
Rotador projetado especificamente para o projeto, com unidade hidráulica de bomba dupla, vãos de roletes sob medida, desenhos técnicos de fabricação e teste de aceitação em fábrica (FAT) realizado em nossas instalações em Wuxi.
Opções de transporte, pós-venda e OEM
Por padrão, os pedidos feitos à Aubrik são cotados FOB Shanghai; também fornecemos nas modalidades CIF e DAP para nossos clientes sul-americanos e europeus. Um contêiner de transporte 20HQ comporta um conjunto HGZ-20 ou HGKF-40, enquanto um contêiner 40HQ é adequado para um HGKF-60 ou um ZDG-100 parcialmente desmontado.
Nosso método de gestão da qualidade baseia-se na ISO 9001:2015 8.5 Controle de Produção — para rastreabilidade dos produtos e serviço pós-venda. Máquinas personalizadas são transportadas em contêiner plataforma ou como carga fracionada, conforme suas dimensões físicas.
Cobertura pós-venda para todos os modelos padrão
- Garantia de 18 meses para cilindros hidráulicos, motor de acionamento, redutor e conjunto dos suportes dos roletes.
- Suporte técnico 24 horas por e-mail ou WhatsApp; envio de técnicos ao local por meio dos distribuidores Aubrik na Europa e no Sudeste Asiático.
- Opção de kit de desgaste em estoque (roletes de PU, vedações e cabo do terminal de programação) nos armazéns dos distribuidores na Europa e no Sudeste Asiático.
- Personalização OEM de marca disponível para distribuidores e integradores — desde 2018, a Aubrik já forneceu equipamentos com cinco marcas distintas de distribuidores.
Ferramentas de cálculo de engenharia
Suporte à decisão baseado em dados. Use nossas calculadoras próprias para mapear os limites dimensionais das peças de trabalho, projetar o ROI e avaliar os riscos de não conformidade do alinhamento.
Dimensionador de capacidade do rotador para ajuste e montagem da junta
Informe o peso, o diâmetro e a espessura da parede da peça de trabalho para comparar seus limites de fabricação metalmecânica com os modelos padrão ou personalizados de rotadores hidráulicos.
Calculadora do prazo de retorno do ROI do ajuste e montagem da junta
Calcule os prazos de retorno projetados com base na redução do tempo de ajuste e montagem da junta de 8 horas para 45 minutos, nos custos de mão de obra e em referências independentes do setor.
Verificador de custo do desalinhamento hi-lo
Avalie o impacto nos custos das etapas posteriores e o risco de não conformidade com a norma AWS D1.1 decorrentes do desalinhamento manual das bordas em comparação com o alinhamento hidráulico 3D de ±0,5 mm.
Perguntas frequentes
Um rotador de soldagem padrão (também chamado de virador de roletes ou virador de roletes para tanques) gira a peça de trabalho durante a soldagem para que o soldador permaneça na mesma posição; um posicionador de soldagem inclina a peça de trabalho para colocar a junta na posição plana.
Um rotador para ajuste e montagem da junta realiza a rotação e também o ajuste hidráulico 3D para a etapa de alinhamento antes da soldagem: ele eleva, abaixa e desloca a peça de trabalho em três eixos para corrigir o desalinhamento hi-lo e ajustar a abertura da junta a ±0,5 mm antes do ponteamento. Em uma célula típica de automação de soldagem, as três máquinas trabalham em conjunto — o rotador para ajuste e montagem da junta alinha a seção e, em seguida, o rotador padrão e o posicionador de soldagem conduzem a mesma seção por toda a soldagem.
Eles solucionam o mesmo problema em escalas diferentes. Os grampos manuais para ajuste e montagem de tubos — grampos de corrente, grampos de alinhamento e grampos internos para ajuste e montagem — são adequados para tubos com diâmetro inferior a aproximadamente 300 mm, nos quais um soldador consegue apertar manualmente o grampo ao redor do tubo em poucos minutos.
Os rotadores hidráulicos para ajuste e montagem da junta assumem a tarefa acima de aproximadamente 500 mm, quando o peso da peça de trabalho e os requisitos de concentricidade ultrapassam a capacidade de retenção de um dispositivo apertado manualmente. Uma seção de tanque de 60 T não pode ser fisicamente alinhada por um grampo manual; um tubo de transmissão de 4 polegadas raramente precisa de um rotador hidráulico. Escolha de acordo com os limites dimensionais da peça de trabalho.
Os modelos padrão abrangem diâmetros de 500 mm (HGZ-20) a 10.000 mm (ZDG-100), com capacidade de carga de 20 T a 100 T. Os projetos personalizados ampliam essa capacidade para peças de trabalho de até 2.000 T e diâmetros de 8.000+ mm, incluindo segmentos de torres eólicas offshore e grandes reatores petroquímicos.
Para peças de trabalho fora dessas faixas, recomendamos o questionário de engenharia da Aubrik — o prazo de resposta para uma configuração personalizada é de 5–7 dias úteis.
Nosso sistema de ajuste hidráulico 3D mantém o posicionamento hi-lo em ±0,5 mm, conforme validado por medição a laser em nosso relatório de ensaio interno ABK-FUR-2025-Q2. Esse valor fica bem abaixo do limite de desalinhamento de juntas de topo de 1/8 in. (3 mm) da AWS D1.1, dentro do limite de deformações de pico e abaulamento de 13 mm da API 650 para tanques de armazenamento e dentro dos requisitos de concentricidade da fabricação de vasos de pressão conforme a ASME.
Na prática, isso é importante porque uma oficina típica se depara com o limite de 3 mm da AWS com muito mais frequência do que o consulta — toda espessura de parede inferior a 30 mm reduz o limite devido à regra de 10% da chapa mais fina. Os operadores que adotam o HGKF-60 ou o HGKF-40 normalmente relatam que manter ±0,5 mm se torna habitual já nas primeiras doze seções, e não uma alegação publicitária que exige ressalvas.
Medimos a precisão de posicionamento de cada unidade antes do embarque na área de controle da qualidade (CQ) de nossas instalações em Wuxi, e o registro da medição por linhas laser cruzadas acompanha a unidade como parte do pacote de documentação do FAT, de modo que a primeira verificação do comprador consiste em consultar nossos dados de ensaio, e não em realizar um ensaio próprio. Essa documentação é importante para auditorias locais da ASME e da CE em oficinas europeias de fabricação de vasos de pressão, nas quais os inspetores solicitam cada vez mais evidências do ajuste e da montagem da junta juntamente com os registros de qualificação do procedimento de soldagem.
A análise em seis etapas apresentada acima mostra o principal resultado: o tempo de ajuste e montagem da junta por seção de tanque cai de 8 h 25 min para 45 min, o custo de mão de obra diminui cerca de 60% e o retrabalho cai aproximadamente 90%.
Dados independentes do setor situam o prazo de retorno dos rotadores hidráulicos para ajuste e montagem da junta entre 6–12 meses para fabricantes de tanques e vasos que operam em um único turno, com reduções de horas de mão de obra na faixa de 85% e reduções da taxa de defeitos em torno de 95%. O caso da Aubrik de 500 m³ está dentro dessa faixa — nosso índice de 60% para a mão de obra é conservador porque contabiliza apenas a mão de obra da etapa de ajuste e montagem da junta.
Um rotador Aubrik executa a etapa de alinhamento antes da soldagem e a rotação durante a soldagem — seu uso independe do processo. Os clientes usam os rotadores Aubrik para ajuste e montagem da junta com SMAW no ponteamento, GMAW e FCAW na soldagem de passes completos em tanques e vasos de pressão, e SAW em reatores de paredes espessas e seções de torres eólicas.
O acionamento de frequência variável do HGKF-60 e o controle contínuo do ZDG-100 são ajustados para manter uma velocidade periférica uniforme em toda a faixa de 6–60 m/h exigida pelo SAW.
Os prazos de entrega são de 4–5 semanas para o HGZ-20 Inicial, 6–7 semanas para a série HGKF Profissional, 8–12 semanas para o ZDG-100 para serviço pesado e 12–16 semanas para projetos personalizados.
O preço depende da configuração — o modo de ajuste dos suportes dos roletes, os carros de translação, o ajuste motorizado da distância entre eixos e os documentos de certificação específicos de cada país estão todos incluídos na cotação. A Aubrik informa o preço da configuração depois de receber os limites dimensionais da peça de trabalho e o prazo de entrega desejado.
A manutenção diária abrange quatro itens: verificação do nível do fluido hidráulico, limpeza do filtro para evitar obstruções nas linhas hidráulicas, inspeção do desgaste dos roletes de PU (os grampos metálicos prolongam a vida útil dos roletes para ≥18 meses em operação contínua) e lubrificação das peças móveis.
Nossa garantia padrão de 18 meses cobre defeitos de fabricação nos cilindros hidráulicos, no motor de acionamento, no redutor e no conjunto dos suportes dos roletes; o treinamento de comissionamento está incluído nos pedidos para serviço pesado e personalizados. O suporte técnico 24 horas está disponível por e-mail ou WhatsApp; o envio de técnicos ao local está disponível por meio dos distribuidores Aubrik na Europa e no Sudeste Asiático.
Em alta agora



