Póngase en contacto con la empresa Aubrik

Rotador de soldadura para armado y ajuste: sistema hidráulico de alineación 3D Aubrik para fabricar tanques, recipientes y torres eólicas
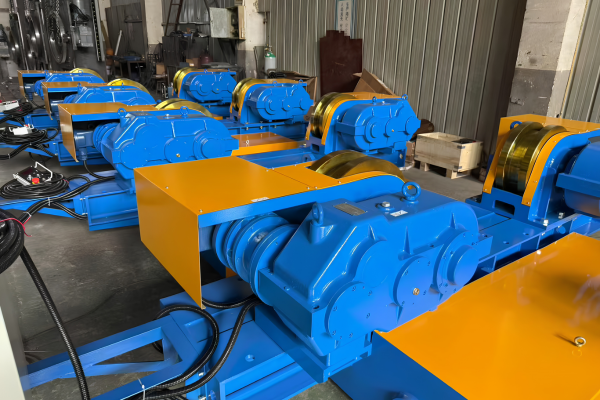
El equipo rotador de armado y ajuste de Aubrik reduce de 8 horas a 45 minutos el tiempo de armado y ajuste de tanques de varias secciones, recipientes a presión y torres eólicas, con corrección de desalineación de ±0.5 mm. Cuatro modelos con ajuste hidráulico 3D cubren capacidades de pieza de trabajo de 20–100 T, con equipos personalizados de hasta 2,000 T para secciones eólicas marinas.


Resumen de la solución
±0.5 mm
Precisión de posicionamiento
8h → 45 min
Tiempo de armado y ajuste por sección
4 + personalizados
Modelos HGKF / ZDG / HGZ, hasta 2,000 T
ISO 9001 + CE
Certificado, garantía de 18 meses
La curva de costos de desalineación: por qué la alineación previa a la soldadura determina todo lo demás
Con un tanque de 500 m³ o una sección de torre eólica de 50 m, la alineación manual nunca es «suficientemente buena».
La realidad en campo
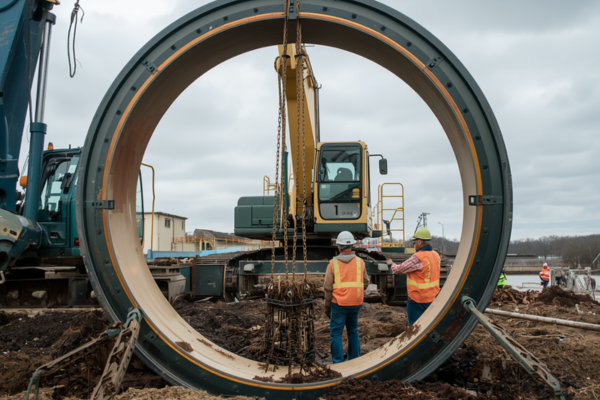
Cuatro trabajadores dedican ocho horas a cada sección, los polipastos de cadena llevan el borde a su forma y una desalineación de bordes de 3 mm genera silenciosamente el retrabajo que solo aparece después de la pasada de raíz.
El costo oculto de «parece alineado»
La diferencia entre la aceptación visual y la aceptación conforme a la norma es lo que representa la curva de costos de desalineación. Los montajes en campo sin asistencia hidráulica suelen producir una desalineación de bordes de al menos 3-5 mm, que después se traduce en una junta soldada defectuosa durante la pasada de raíz.

Tolerancia AWS D1.1
AWS D1.1 limita la desalineación de juntas a tope al 10% del espesor de la placa de acero más delgada o a 1/8 in. (3 mm), lo que sea menor.[1] Los métodos manuales cumplen ese límite con menos frecuencia de lo que suelen admitir los informes de inspección de soldaduras.
A esto se refieren los inspectores con la «doble penalización» del armado y ajuste manual. Lo que parece «funcionar» en el taller puede superar considerablemente la especificación al someterse a radiografía y, para entonces, el retrabajo necesario ya no consiste en una sencilla corrección de cinco minutos con la antorcha de soldadura.
Curva de costos de desalineación — efecto de la desalineación de bordes en los siguientes 30 días de soldadura
| Desalineación de bordes (mm) | Dictamen según AWS D1.1 | Horas de retrabajo / junta | Riesgo de inspección UT/RT | Probabilidad del modo de falla |
|---|---|---|---|---|
| 0–0.5 | Aprobado (muy por debajo de 3 mm) | 0 | Bajo | Insignificante |
| 0.6–1.0 | Aprobado | 0 | Bajo | Bajo |
| 1.1–1.5 | Aprobado (resultado hidráulico típico) | 0–0.5 | Bajo | Bajo |
| 1.6–2.0 | Aprobado (mejor caso manual) | 1–2 | Moderado | Socavado leve, falta de fusión en la raíz |
| 2.1–3.0 | Aprobado (resultado manual típico) | 2–4 | Moderado | Falta de fusión, porosidad en la raíz |
| 3.1–4.0 | Rechazado (más de 1/8 in.) | 4–6 | Alto | Rechazo, corte parcial y nuevo biselado |
| 4.1–5.0 | Rechazado | 6–10 | Alto | Sección rechazada, placa de acero rolada nuevamente |
| 5.1–7.0 | Rechazado (catastrófico) | 10–20 | Muy alto | Sección desechada o refabricación considerable |
| 7.1–10 | Rechazado (catastrófico) | 20+ | Reprogramación de todo el proyecto | Varias secciones comprometidas |
| >10 | Rechazado (fuera del alcance de la norma) | N/A | Reprogramación de todo el proyecto | Tanque o recipiente rechazado en la prueba hidrostática |
La cascada de fallas: por qué una sección defectuosa retrasa todo el proyecto
La alineación manual supera los tres milímetros en aproximadamente la mitad de las unidades de varias secciones. Las horas de retrabajo por junta aumentan a más de cuatro y, al multiplicarse por 20 a 40 secciones de una torre eólica o por 6 a 12 virolas de un tanque, el tiempo sigue aumentando y los costos se acumulan varias veces.
Cuando la prueba hidrostática revela una fuga, las consecuencias ya van más allá de la propia soldadura. Usted está retrasando el programa, acumulando reclamaciones de garantía de los clientes y pagando caro el trabajo barato registrado en la hoja de horas.
“Los contratistas de parques eólicos afrontan costosos retrasos de proyecto causados por la ovalización de las secciones de torres eólicas, un problema creciente para la industria eólica que adquiere componentes de torres en todo el mundo. Tradicionalmente, alinear dos cilindros pesados para la soldadura por puntos requiere una peligrosa intervención manual y horas de maniobras precisas con grúa.
— Wind Power Engineering y fuentes del sector, sobre defectos en el montaje de secciones de torres
Cómo el ajuste hidráulico 3D de Aubrik elimina la brecha
- Los cilindros independientes situados debajo de cada grupo de rodillos elevan, bajan y desplazan las piezas de trabajo en un espacio 3D.
- El posicionamiento de la desalineación a ±0.5 mm se verificó mediante láser durante 5,000 ciclos en el informe de pruebas ABK-FUR-2025-Q2.
- La corrección de la desalineación se realiza antes de la soldadura por puntos, no después de que la radiografía revele un defecto.
- La ingeniería de rotadores hidráulicos constituye una técnica anterior bien establecida, según el conjunto de rotador hidráulico y válvula US7152519B2 adjunto.
Rotador de armado y ajuste Aubrik: series HGKF, ZDG y HGZ — modelos y especificaciones
Ingeniería + Compras · objeción: «¿se ajustará a las dimensiones de mi pieza de trabajo?»
Hay cuatro modelos de gama estándar, desde taller hasta aplicaciones marinas, y cada uno abarca un intervalo de piezas de trabajo distinto, aunque todos comparten exactamente la misma ingeniería.
Gama de 4 modelos por intervalo de aplicación
- HGZ-20 — talleres pequeños, piezas de trabajo de 500–3,500 mm, capacidad de 20 T.
- HGKF-40 / HGKF-60 — trabajos habituales con recipientes a presión y tanques, intervalo de 40–60 T.
- ZDG-100 — reactores petroquímicos y secciones pequeñas de torres eólicas, capacidad de 100 T con control continuo mediante VFD.
- Personalizado hasta 2,000 T — segmentos de torres eólicas marinas y grandes equipos fabricados conforme a la ingeniería del proyecto.
Los cuatro modelos estándar utilizan el mismo ajuste hidráulico 3D. Lo único que aumenta entre modelos es la capacidad y el espacio ocupado; nada más.
Tabla de especificaciones de armado y ajuste Aubrik — 4 modelos estándar × 7 especificaciones
| Modelo | Carga (T) | Ø de la pieza de trabajo (mm) | Ø de la rueda (mm) | Motor (kW) | Velocidad de los rodillos (m/h) | Distancia entre rieles (mm) | Modo de ajuste |
|---|---|---|---|---|---|---|---|
| HGZ-20 | 20 | 500–3,500 | 350 × 120 | 1.5 | 6–60 | 1,700 | Ascenso/descenso hidráulico |
| HGKF-40 | 40 | 2,000–4,800 | 400 × 120 | 3 | 6–60 | 1,200 | Hidráulico 3D |
| HGKF-60 | 60 | 2,500–5,000 | 520 × 250 | 4.5 | 6–60 | 1,800 | Hidráulico 3D |
| ZDG-100 | 100 | 3,000–10,000 | 800 × 800 | 2 × 11 | 6–60 | 2,000 | VFD de CA con regulación continua |
| Personalizado | Hasta 2,000 | Hasta 8,000+ | Específico del proyecto | Específico del proyecto | Específico del proyecto | Específico del proyecto | Hidráulico 3D |
Calculadora de tiempo de armado y ajuste con 4 variables
El tiempo de armado y ajuste rara vez depende únicamente del rotador. Es el producto de cuatro variables que interactúan de manera no lineal, y los operadores de Aubrik señalan siempre la misma secuencia: peso, diámetro, espesor de pared y preparación de bordes.

01
El peso de la pieza de trabajo determina la intervención de la grúa. Por encima de 30 T, un solo rotador de armado y ajuste sustituye a 2 operadores de grúa y 4 trabajadores en tierra, lo que reduce el ciclo de elevación y alineación de 35 min a 8 min.

02
El diámetro de la pieza de trabajo determina la selección del modelo. El HGKF-40 abarca de 2,000–4,800 mm; el HGKF-60 alcanza 5,000 mm; el ZDG-100 llega hasta 10,000 mm para reactores petroquímicos y segmentos eólicos marinos.
03
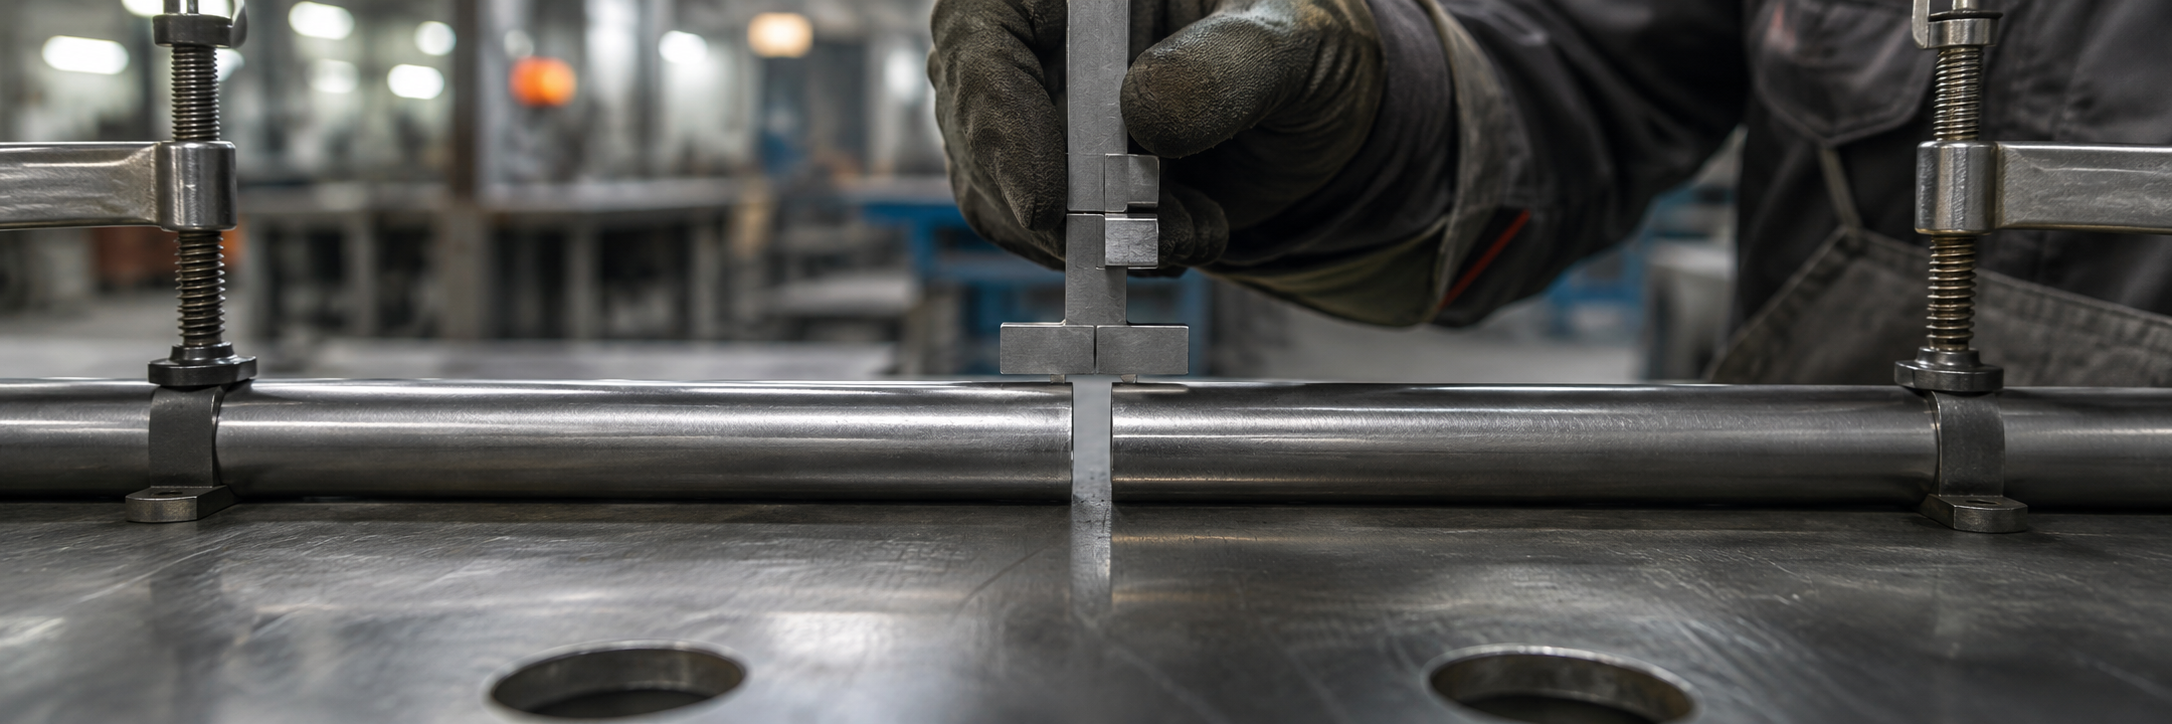
El espesor de pared reduce la tolerancia de AWS D1.1. Las paredes más delgadas (<15 mm) alcanzan la regla del 10% antes que la de 1/8 in., por lo que la precisión de la desalineación importa más, no menos.

04
La preparación de bordes determina el control del ancho de la separación. Las ranuras en V sencilla requieren una separación de 3–5 mm; las ranuras en V doble la reducen a 2–4 mm. El control colgante inalámbrico de Aubrik ajusta ambos extremos de manera independiente para cumplir la especificación al primer intento.
Armado y ajuste manual frente a rotador hidráulico: desglose de 8 horas a 45 minutos
El cálculo de 8 horas a 45 min no es una exageración comercial; refleja la descomposición del armado y ajuste manual en seis pasos mediante el proceso hidráulico equivalente.
Armado y ajuste manual frente al hidráulico — desglose de tiempo y mano de obra en 6 etapas para una sección de tanque de almacenamiento de 500 m³
| Etapa | Método manual | Tiempo manual | Método hidráulico (HGKF-60) | Tiempo hidráulico |
|---|---|---|---|---|
| Elevación y colocación de la sección | Grúa + 4 trabajadores en tierra + cadenas | 35 min | Carga hidráulica + 1 operador | 8 min |
| Ajuste de concentricidad | Polipastos de cadena + eje central visual | 4 h | Control colgante inalámbrico de 30 m + láser de líneas cruzadas | 12 min |
| Corrección de la desalineación de bordes | Martillo + calza + nueva verificación | 3 h | Elevación mediante cilindro independiente por grupo de rodillos | 15 min |
| Ajuste del ancho de la separación | Cuñas + inspección visual | 45 min | Desplazamiento axial hidráulico en pasos de 1 mm | 6 min |
| Soldadura de punteo | Soldadura manual con electrodo en 4 posiciones | 25 min | Soldadura manual con electrodo en 4 posiciones | 22 min |
| Soldadura completa (SMAW / SAW) | Cuadrilla + cambios de posición | Variable | Rotación continua de 6–60 m/h | Variable |
| Subtotal de armado y ajuste (antes de soldar) | 8 horas 25 minutos | 45 min |
ROI y amortización — rotador hidráulico de armado y ajuste frente al método manual
Basado en el caso del tanque de almacenamiento de 500 m³ de Aubrik (HGKF-60), contrastado con referencias publicadas del sector sobre rotadores hidráulicos de armado y ajuste para fabricar tanques, recipientes y torres eólicas.
94%
Tiempo de armado y ajuste ahorrado (8 h → 45 min por sección)
60%
Reducción del costo de mano de obra por sección
90%
Reducción del retrabajo (intervalo intersectorial de 85–95%)
6–12 meses
Intervalo de amortización para un fabricante de tanques con un solo turno
Los pasos de implementación y la finalización del tanque dos semanas antes se presentan en el estudio de caso completo del HGKF-60 que aparece a continuación.
Tres fuentes de datos independientes confirman el cálculo del ROI
Confirmación intersectorial
Los informes independientes del sector sobre automatización hidráulica de la soldadura sitúan la reducción de horas de trabajo en 85%, la reducción de la tasa de defectos en 95% y la amortización entre 6–12 meses para fabricantes con un solo turno.
Nuestra reducción de mano de obra de 60% es una cifra conservadora frente al intervalo de 85% que señalan los informes independientes del sector. Esta cifra solo refleja la mano de obra de armado y ajuste, no el ahorro posterior en soldadura y retrabajo. Aun así, demuestra una reducción de 94% respecto de nuestro valor de referencia de 8h 25m.
Aplicación adecuada de cada herramienta

Abrazaderas para armado y ajuste de tuberías
Tuberías de menos de aproximadamente 300 mm de diámetro, en las que un solo soldador puede apretar la abrazadera a mano en minutos.
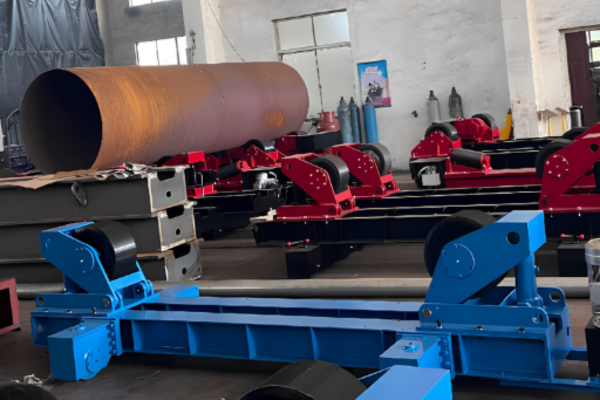
Rotadores hidráulicos de armado y ajuste
Piezas de trabajo de más de aproximadamente 500 mm, cuyo peso, inercia seccional y requisitos de concentricidad superan la capacidad del herramental apretado a mano.
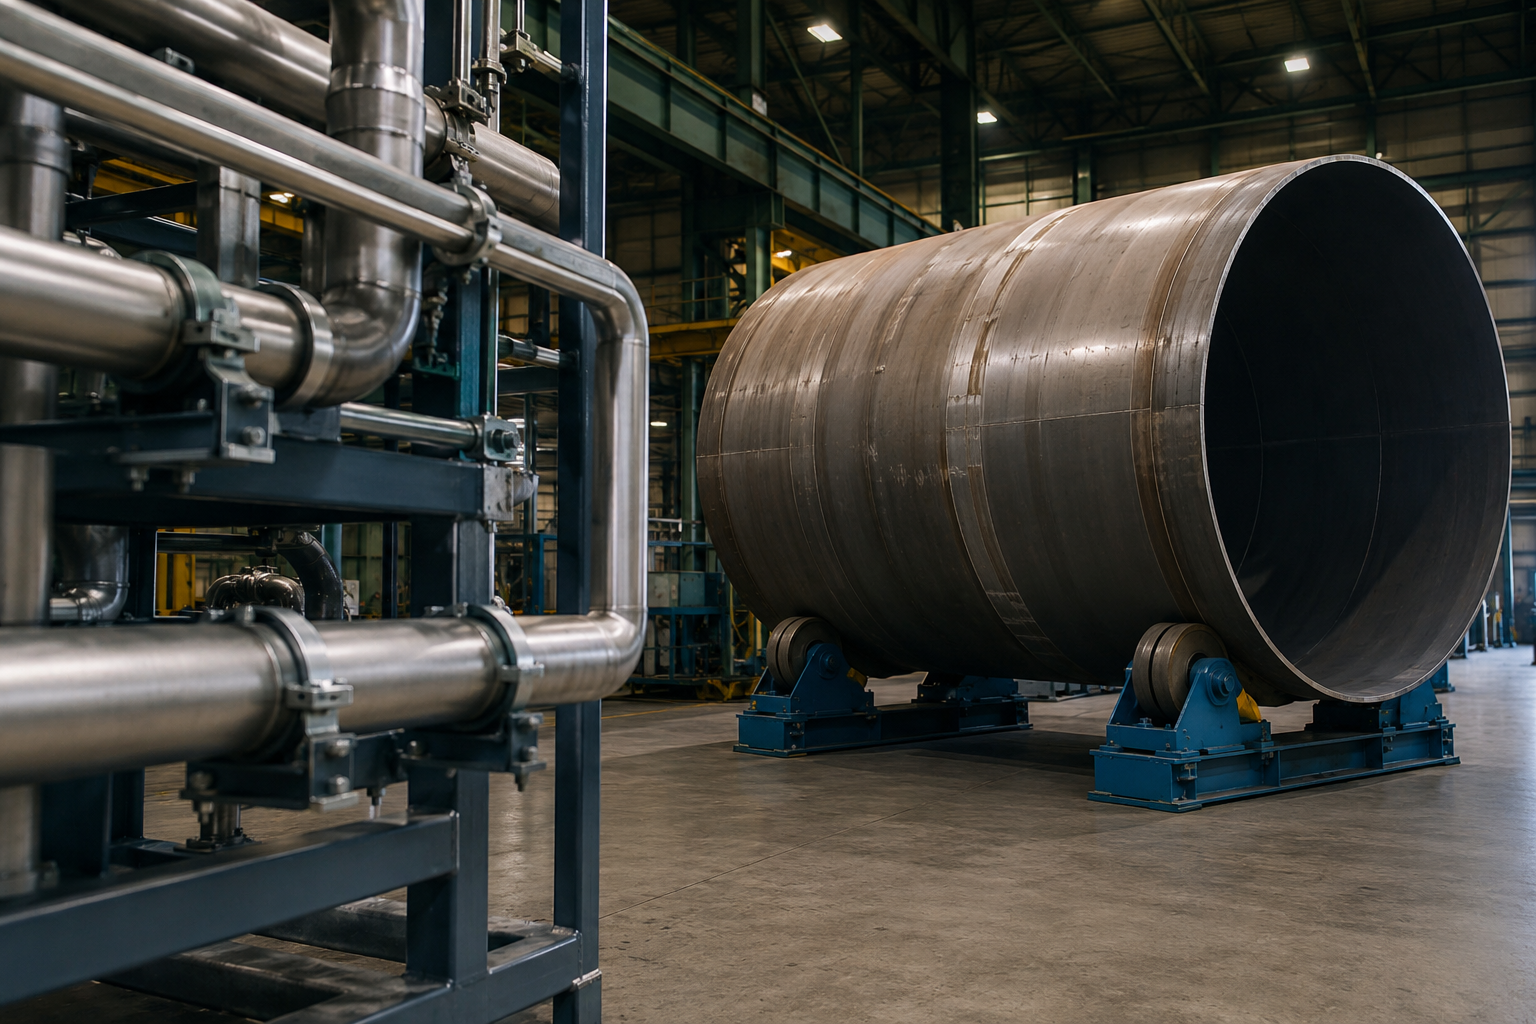
Referencia normativa
ASME B31.3 para tuberías de proceso, §328, separa el ámbito de las abrazaderas para tuberías del armado y ajuste de cilindros pesados.
Un tanque de 60 T sencillamente no puede alinearse con una abrazadera manual, así como una tubería de transmisión de 4 pulgadas rara vez requerirá un rotador hidráulico. Elija según las dimensiones de la pieza de trabajo, no según la etiqueta.
Armado y ajuste de tanques, recipientes y torres eólicas: conjunto de aplicaciones y casos de uso
Ingeniería + Gerencia de Producción · objeción: «¿es compatible con mi sector / pieza de trabajo?»
El rango hidráulico 3D del rotador de armado y ajuste Aubrik admite piezas cilíndricas de 500 mm a 10,000 mm de diámetro. Este rango abarca cuatro grandes segmentos industriales, cada uno con un ámbito de concentricidad distinto regido por sus respectivas normas.

Tanques de almacenamiento atmosféricos y presurizados
Tanques de acero al carbono y acero inoxidable para petróleo, gas, agua y productos químicos. API 650 limita a 13 mm[3] las protuberancias en soldaduras verticales y las ondulaciones en soldaduras horizontales, una tolerancia que la serie HGKF cumple habitualmente.
Mejor modelo: HGKF-40 / HGKF-60
Diámetro: 2,000–5,000 mm
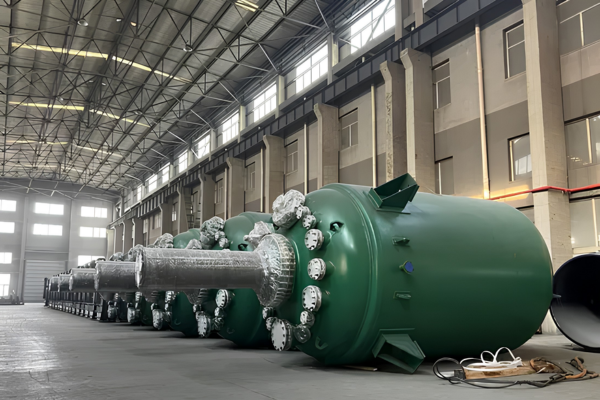
Recipientes a presión y reactores químicos
Recipientes a presión conforme al ASME BPVC y reactores químicos con requisitos de concentricidad más estrictos. El ZDG-100 admite reactores de pared gruesa con rotación continua accionada por VFD para soldadura SAW pasada por pasada en espesores mayores.
Mejor modelo: HGKF-60 / ZDG-100
Diámetro: 3,000–8,000 mm

Secciones de torres eólicas terrestres y marinas
Secciones cilíndricas de torres eólicas de hasta 30 m de longitud. Fuentes del sector señalan la ovalización de las secciones de torres como una de las principales causas de retrasos en los proyectos[4]; las patentes de la USPTO US8839586 y US9127650 codifican los métodos de montaje de torres utilizados en este segmento. El ZDG-100 y los equipos personalizados de 2,000 T mantienen concéntrica cada sección cilíndrica antes del empernado de los patines.
Mejor modelo: ZDG-100 / personalizado
Diámetro: 4,000–10,000+ mm

Componentes cilíndricos petroquímicos y de calderas
Columnas de destilación, virolas de intercambiadores de calor y tambores de caldera. El ZDG-100 admite secciones pesadas de pared gruesa; el HGKF-60 cubre líneas de producción de peso medio.
Mejor modelo: HGKF-60 / ZDG-100
Diámetro: 2,500–7,000 mm
Estudio de caso: proyecto de tanque de almacenamiento de 500 m³, HGKF-60
- Cliente
- Fabricante europeo de equipos para almacenar petróleo y gas (tanques de acero al carbono para instalaciones de distribución de petróleo y gas)
- Especificación
- Tanque de almacenamiento de acero al carbono de 500 m³, 8 m de diámetro, 10 m de altura y 6 virolas
- Estado inicial
- 4–6 trabajadores por sección, 8+ horas de armado y ajuste, desalineación habitual de 3 mm, retrabajo en ~25% de las juntas
- Solución
- Rotador de armado y ajuste HGKF-60 integrado con el manipulador de soldadura de columna y brazo horizontal existente
Implementación
- Colocar la primera virola sobre los rotadores de soldadura motriz y libre
- Colocar la segunda virola sobre el rotador hidráulico de armado y ajuste HGKF-60
- Ajustar de forma inalámbrica la desalineación a ±0.5 mm
- Realizar el desplazamiento axial hidráulico hasta obtener una separación de 3–5 mm
- Soldar por puntos en cuatro posiciones
- Realizar la soldadura completa mediante el manipulador, con rotación continua
Resultados
Más de 8 horas → 45 minutos
Tiempo de armado y ajuste por sección
−60%
Costo de mano de obra por sección
±0.5 mm
Concentricidad de las juntas (6 virolas)
−90%
Tasa de retrabajo
2 semanas antes
Programa del proyecto
Cero
Incidentes de seguridad relacionados con grúas
*(Este ejemplo corresponde a una serie de producción de 500 m³ como parte de un trabajo mixto que incluyó recipientes a presión, torres eólicas y reactores químicos. Seleccione el rotador de armado y ajuste de acuerdo con el diámetro del recipiente, el peso total de la pieza de trabajo y el movimiento de alineación requerido.)*
Certificaciones, normas y cumplimiento: fabricación conforme a AWS, ASME, API y CE
Aubrik fabrica sistemáticamente equipos de soldadura de alta calidad desde 1999, por lo que sus rotadores de armado y ajuste cumplen la misma norma de calidad ISO 9001 que toda su línea de productos, y cada unidad cuenta con conformidad CE.
ISO 9001
Sistema de gestión de la calidad — producción, inspección y trazabilidad en una producción de 1,000 equipos/año
Marcado CE
Conformidad europea con los requisitos esenciales de salud y seguridad de la Directiva de Máquinas 2006/42/EC
Armado y ajuste según AWS D1.1
Diseñado para mantener la desalineación de juntas a tope dentro del límite de 1/8 in. (3 mm), con margen adicional
Referencia API 650
Protuberancias y ondulaciones de las virolas de tanques de almacenamiento mantenidas dentro del límite normativo de 13 mm
Consideración de ASME B31
Concentricidad de tuberías de proceso mediante la combinación adecuada de posicionador y rotador de soldadura Aubrik
Garantía de 18 meses
Estándar en todos los modelos — 6 meses más que el plazo habitual de referencia del sector, de 12 meses
Guía de compra: intervalos de presupuesto, plazos de entrega y garantía
El precio del rotador de armado y ajuste Aubrik se relaciona con la tabla de especificaciones, no con un tonelaje específico. Casi todas nuestras cotizaciones se basan en la configuración y no en SKU individuales; el intervalo siguiente representa las configuraciones solicitadas habitualmente por nuestros clientes.

Básico — HGZ-20
Plazo de entrega
4–5 semanas desde fábrica
Garantía
18 meses
Incluye
HGZ-20 (1 accionamiento + 1 rodillo libre), control colgante inalámbrico de 30 m, ruedas de PU estándar con abrazaderas metálicas, manual del operador en inglés y caja para transporte marítimo.

Profesional — HGKF-40 / HGKF-60
Plazo de entrega
6–7 semanas desde fábrica
Garantía
18 meses
Incluye
Par motriz + libre HGKF-40 o HGKF-60, control colgante hidráulico 3D, ruedas de PU, carros de recorrido motorizados opcionales y planos para elementos empotrados en la cimentación.

Servicio pesado — ZDG-100
Plazo de entrega
8–12 semanas desde fábrica
Garantía
18 meses + puesta en servicio en las instalaciones
Incluye
Rotador ZDG-100 con VFD de regulación continua, doble accionamiento de 11 kW, planos de cimentación de ingeniería, entrega técnica y paquete opcional de refacciones.

Personalizado (hasta 2,000 T)
Plazo de entrega
12–16 semanas desde fábrica (después de la revisión de ingeniería)
Garantía
18 meses + puesta en servicio en las instalaciones + paquete de PU de vida útil prolongada
Incluye
Rotador diseñado conforme al proyecto con estación hidráulica de doble bomba, separaciones de rodillos a medida, planos de fabricación y prueba de aceptación en fábrica (FAT) realizada en nuestras instalaciones de Wuxi.
Opciones de envío, posventa y OEM
De forma predeterminada, los pedidos a Aubrik se cotizan FOB Shanghái; también ofrecemos CIF y DAP a nuestros clientes de Sudamérica y Europa. Un contenedor marítimo 20HQ puede alojar un equipo HGZ-20 o HGKF-40, mientras que un contenedor 40HQ es adecuado para un HGKF-60 o un ZDG-100 desmontado.
Nuestro método de gestión de la calidad se basa en ISO 9001:2015 8.5 Control de la producción para la trazabilidad de los productos y el servicio posventa. Las máquinas personalizadas se envían en plataformas planas o como carga fraccionada, según sus dimensiones físicas.
Cobertura posventa para todos los modelos estándar
- Garantía de 18 meses para los cilindros hidráulicos, el motor de accionamiento, el reductor y el conjunto de soportes de rueda.
- Soporte técnico las 24 horas por correo electrónico o WhatsApp; asistencia en sitio mediante distribuidores de Aubrik en Europa y el Sudeste Asiático.
- Opción de kit de desgaste en inventario (ruedas de PU, sellos y cable del control colgante) en los almacenes de los distribuidores de Europa y el Sudeste Asiático.
- Personalización de marca OEM disponible para distribuidores e integradores — Aubrik realiza envíos con cinco marcas de distribuidores distintas desde 2018.
Herramientas de cálculo de ingeniería
Apoyo para la toma de decisiones basado en datos. Utilice nuestras calculadoras propias para determinar las envolventes de las piezas de trabajo, proyectar el ROI y evaluar los riesgos de incumplimiento de los requisitos de alineación.
Calculadora de capacidad para rotadores de soldadura de armado y ajuste
Ingrese el peso, el diámetro y el espesor de pared de la pieza de trabajo para comparar su envolvente de fabricación con los modelos de rotadores hidráulicos estándar o personalizados.
Calculadora del periodo de retorno del ROI del armado y ajuste
Calcule los periodos de retorno proyectados con base en reducciones del tiempo de armado y ajuste de 8 horas a 45 minutos, las tarifas de mano de obra y referencias independientes del sector.
Verificador de costos por desalineación hi-lo
Evalúe el impacto posterior en los costos y el riesgo de incumplimiento del código AWS D1.1 de la desalineación manual de bordes frente a la alineación hidráulica 3D de ±0.5 mm.
Preguntas frecuentes
Un rotador de soldadura estándar (también llamado virador de soldadura o virador para tanques) hace girar la pieza de trabajo durante la soldadura para que el soldador permanezca en una sola posición; un posicionador de soldadura inclina la pieza para colocar la junta en posición plana.
Un rotador de soldadura para armado y ajuste realiza la rotación y también el ajuste hidráulico 3D durante la alineación previa a la soldadura: eleva, baja y desplaza la pieza de trabajo en tres ejes para corregir la desalineación hi-lo y ajustar el ancho de separación a ±0.5 mm antes de la soldadura de punteo. En una celda típica de automatización de soldadura, las tres máquinas trabajan juntas: el rotador de soldadura para armado y ajuste alinea la sección y, después, el rotador estándar y el posicionador de soldadura trasladan esa misma sección durante toda la soldadura.
Resuelven el mismo problema a escalas diferentes. Las abrazaderas manuales para el armado y ajuste de tuberías —abrazaderas de cadena, abrazaderas de alineación y abrazaderas internas de armado y ajuste— son adecuadas para tuberías de menos de aproximadamente 300 mm de diámetro, donde un soldador puede apretar manualmente la abrazadera alrededor de la tubería en cuestión de minutos.
Los rotadores hidráulicos de soldadura para armado y ajuste se utilizan por encima de aproximadamente 500 mm, cuando el peso de la pieza de trabajo y los requisitos de concentricidad superan la capacidad de sujeción de los dispositivos apretados manualmente. Una sección de tanque de 60 t no puede alinearse físicamente con una abrazadera manual; una tubería de transmisión de 4 pulgadas rara vez necesita un rotador hidráulico. Elija según la envolvente de la pieza de trabajo.
Los modelos estándar abarcan diámetros desde 500 mm (HGZ-20) hasta 10,000 mm (ZDG-100), con una capacidad de carga de 20 t a 100 t. Las configuraciones personalizadas amplían la capacidad a piezas de trabajo de 2,000 t y diámetros de 8,000+ mm, incluidos segmentos de torres eólicas marinas y grandes reactores petroquímicos.
Para las piezas de trabajo fuera de estos intervalos, recomendamos completar el cuestionario de ingeniería de Aubrik; el plazo de respuesta para una configuración personalizada es de 5–7 días hábiles.
Nuestro sistema de ajuste hidráulico 3D mantiene un posicionamiento hi-lo de ±0.5 mm, validado mediante medición láser en nuestro informe de pruebas interno ABK-FUR-2025-Q2. Este valor se encuentra muy por debajo del límite de desalineación de juntas a tope de 1/8 pulg. (3 mm) establecido por AWS D1.1, dentro de la tolerancia de 13 mm para deformaciones verticales y horizontales en tanques de almacenamiento de API 650 y dentro de los requisitos de concentricidad para la fabricación de recipientes a presión según ASME.
Por qué es importante en la práctica: un taller típico alcanza el límite de 3 mm de AWS con mucha más frecuencia de la que consulta la norma, ya que cada espesor de pared inferior a 30 mm reduce el umbral mediante la regla del 10% del espesor de la placa más delgada. Los operadores que adoptan el HGKF-60 o el HGKF-40 suelen informar que mantener ±0.5 mm se convierte en una práctica habitual desde la primera docena de secciones, no en una afirmación comercial que requiere un asterisco.
Medimos la precisión de posicionamiento de cada unidad antes del envío en el área de QC de nuestras instalaciones de Wuxi, y el registro de medición con líneas láser cruzadas se entrega con la unidad como parte del paquete documental FAT, por lo que la primera verificación del comprador consiste en revisar nuestros datos de prueba, no en realizar sus propias pruebas. Esa documentación es importante para las auditorías en sitio de ASME y CE en talleres europeos de fabricación de recipientes a presión, donde los inspectores solicitan cada vez más evidencias del armado y ajuste junto con los registros de calificación de procedimientos de soldadura.
El desglose de seis etapas anterior muestra el resultado principal: el tiempo de armado y ajuste disminuye de 8 h 25 min por sección de tanque a 45 min, el costo de mano de obra disminuye cerca de 60% y el retrabajo disminuye cerca de 90%.
Los datos independientes del sector sitúan el periodo de retorno de los rotadores hidráulicos de soldadura para armado y ajuste entre 6–12 meses para fabricantes de tanques y recipientes que trabajan en un solo turno, con reducciones de horas de mano de obra cercanas a 85% y reducciones de la tasa de defectos de alrededor de 95%. El caso de Aubrik de 500 m³ se encuentra dentro de ese intervalo; nuestra cifra de 60% para la mano de obra es conservadora porque solo contabiliza la mano de obra de la etapa de armado y ajuste.
Un rotador Aubrik se encarga de la alineación previa a la soldadura y de la rotación durante la soldadura, por lo que es independiente del proceso. Los clientes utilizan los rotadores de soldadura Aubrik para armado y ajuste con SMAW para soldadura de punteo, GMAW y FCAW para soldadura de pasadas completas en tanques y recipientes a presión, y SAW para reactores de pared gruesa y secciones de torres eólicas.
El accionamiento de frecuencia variable del HGKF-60 y el control continuo del ZDG-100 están ajustados para mantener una velocidad superficial uniforme en todo el intervalo de 6–60 m/h que exige SAW.
Los plazos de entrega son de 4–5 semanas para el modelo Inicial HGZ-20, de 6–7 semanas para la serie Profesional HGKF, de 8–12 semanas para el ZDG-100 de servicio pesado y de 12–16 semanas para las configuraciones personalizadas.
El precio depende de la configuración: el modo de ajuste de los soportes de rueda, los bogies de desplazamiento, la distancia motorizada entre ejes y los documentos de certificación específicos de cada país se incluyen en la cotización. Aubrik cotiza el precio configurado después de conocer la envolvente de su pieza de trabajo y el plazo de entrega requerido.
El mantenimiento diario abarca cuatro aspectos: comprobación del nivel del fluido hidráulico, limpieza de los filtros para evitar obstrucciones en las tuberías, inspección del desgaste de las ruedas de PU (las abrazaderas metálicas prolongan la vida útil de las ruedas ≥18 meses en servicio continuo) y lubricación de las piezas móviles.
Nuestra garantía estándar de 18 meses cubre los defectos de fabricación de los cilindros hidráulicos, el motor de accionamiento, el reductor y el conjunto de soportes de rueda; la capacitación para la puesta en marcha está incluida en los pedidos de servicio pesado y personalizados. El soporte técnico está disponible las 24 horas por correo electrónico o WhatsApp; la asistencia en sitio está disponible mediante los distribuidores de Aubrik en Europa y el Sudeste Asiático.
Tendencia ahora



