
Entre em contato com a Aubrik Company

Guia técnico para trabalhos com tubos de caldeira e painéis de paredes d’água
Neste guia, máquina de curvar painéis refere-se à conformação e inspeção, orientadas pelo desenho técnico, de painéis de tubos de caldeira e paredes d’água, e não à compra de uma dobradeira de painéis de chapa metálica. A expressão é usada com frequência em pesquisas sobre equipamentos para chapas metálicas, mas este guia aborda o desenho técnico, o procedimento e o plano de inspeção e testes da peça de trabalho do painel de caldeira.
O painel está próximo o suficiente? não é a pergunta prática a fazer. A pergunta correta é: o painel liberado pode ser rastreado até o desenho técnico adequado, o conjunto de pontos de referência, o registro de material pertinente e os pontos de espera exigidos pelo projeto?
O que significa uma máquina de curvar painéis no trabalho com painéis de tubos de caldeira
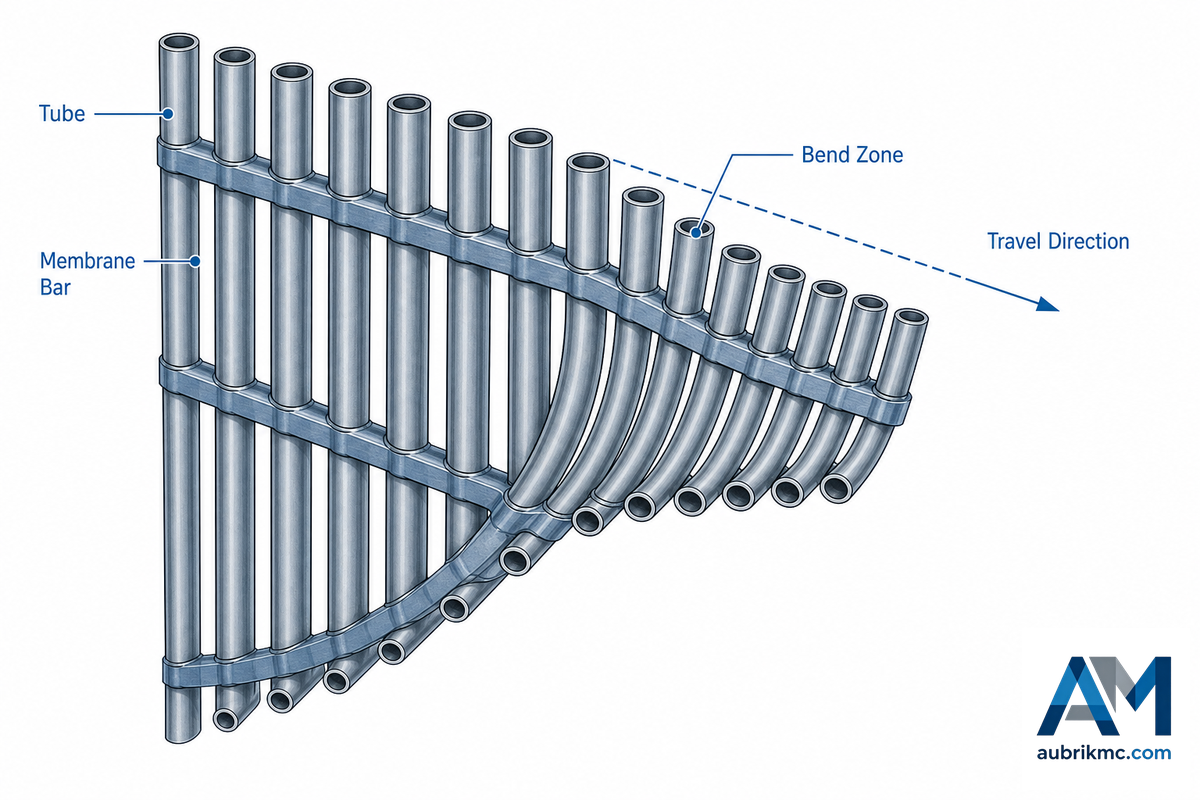
Um painel de tubos de caldeira é uma combinação de elementos de partes sob pressão, com aletas e/ou membrana, se necessário. Sua finalidade e base de aceitação vêm do pacote de projeto da caldeira. Isso difere do trabalho e da decisão relativos à seleção de uma peça plana de chapa metálica. A escolha de definir um painel de tubos de caldeira é importante antes que se fale em conformação, pois a seleção da família incorreta pode direcionar a análise para medições, terminologia e documentação de liberação incorretas.
Em uma linha de produção de painéis de caldeira, a escolha da família errada gera tanto um risco de liberação quanto um problema de retrabalho, pois a disposição dos tubos, a rastreabilidade do material e as interfaces de montagem devem seguir o desenho técnico. O corpo de prova de pesquisa com diâmetro externo de 60 mm e parede de 3 mm citado abaixo ilustra por que a geometria precisa de uma base declarada, mas não substitui o requisito aplicável do projeto. A página de suporte da Aubrik para painéis de tubos de caldeira pertence a esse contexto orientado pelo desenho técnico; ela não constitui evidência para uma decisão genérica sobre dobradeiras de painéis de chapa metálica.
A documentação de patente sobre a fabricação de paredes d’água descreve subconjuntos de painéis de tubos e aletas e sua união em um painel de parede. Guias de inspeção de caldeiras associam as inspeções aprovadas de conformação e acabamento ao desenho técnico. Para uma equipe de fabricação metalmecânica, a verificação da mão de obra torna-se simples: a peça em questão pode ser identificada pelo desenho técnico da parede d’água, pela disposição dos tubos, pelas interfaces e pelos documentos das partes sob pressão? Em caso afirmativo, trate-a como um painel de tubos de caldeira, e não como uma decisão sobre uma dobradeira de painéis de chapa metálica.
Comece pelo desenho técnico aprovado da parede d’água
Antes da conformação, conheça o desenho técnico correto e certifique-se de que estejam definidos: orientação do painel, disposição dos tubos, dimensões externas gerais, aberturas, pontos de interface e elementos de referência nos quais as medições devem ser feitas. Uma medição exata pode se tornar inútil se o datum de referência não estiver incluído no conjunto ou se for usada uma revisão incorreta.
As diretrizes publicadas para inspeções de caldeiras recomendam verificar, com base no desenho técnico, as dimensões finais e as peças conformadas. Recomenda-se tornar isso um procedimento padrão. Registre a revisão pertinente do desenho técnico na folha de verificação, localize os pontos de referência e assinale os elementos para os quais não seja possível encontrar critérios claros de aceitação. Esses pontos ausentes exigem uma avaliação de engenharia, e não a consulta a um exemplo on-line não vinculado da peça.
Quais elementos do desenho técnico devem ser analisados antes da conformação de um painel de tubos de caldeira?
- Quantidade e disposição dos tubos, referências de linha de centro e orientação.
- Largura, comprimento, diagonal, deslocamentos e aberturas controladas do painel.
- Locais das curvas, requisitos de trechos retos, folgas e interfaces.
- Identificação do material, referências de procedimentos aplicáveis e registros exigidos.
- Definidos pelo projeto: pontos de espera, pontos de acompanhamento, pontos de inspeção ou pontos de teste.
Transforme o desenho técnico em um plano para a primeira peça
Faça a peça primária cumprir a finalidade da decisão de início, em vez de ser apenas uma apresentação do produto. Cada ponto de verificação terá um responsável antes da conformação do primeiro tubo. Esse método evita erros comuns, como identificar uma variação somente após a montagem e ter de procurar a condição original de preparação, a revisão do desenho técnico e as condições de inspeção existentes quando o defeito ocorreu.
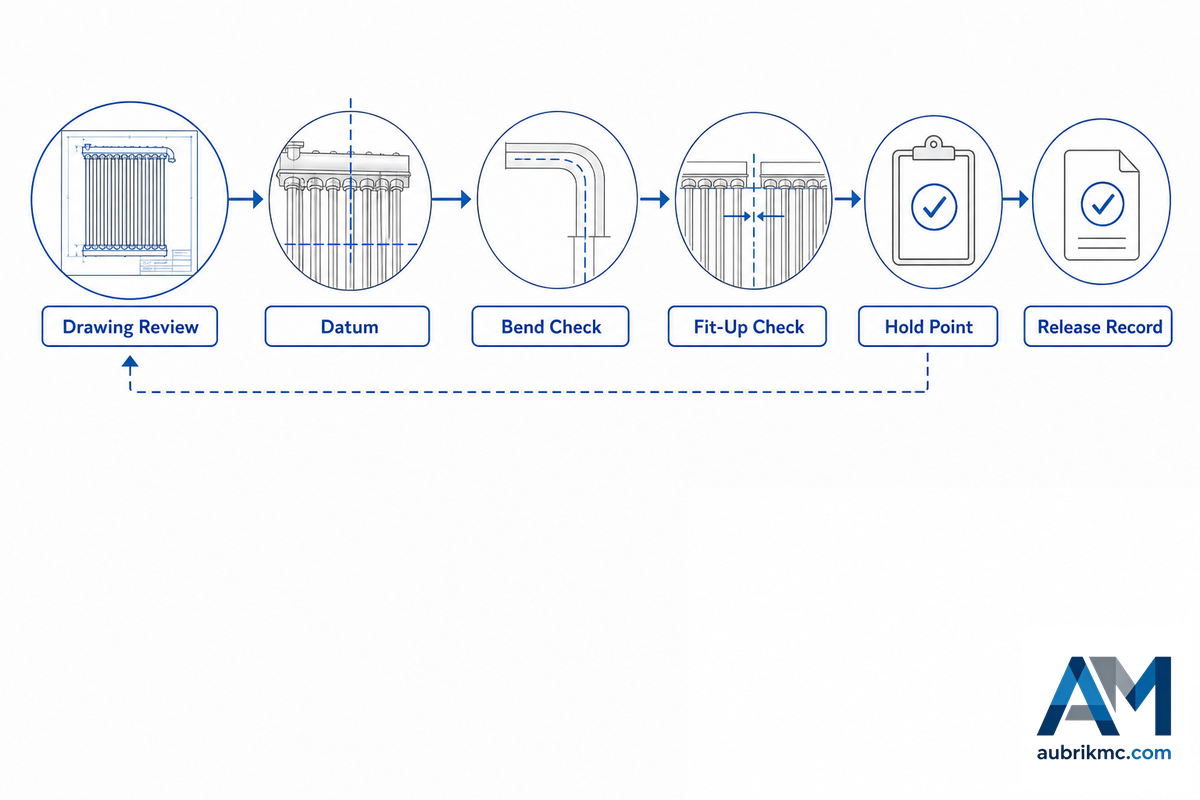
Estrutura de liberação do painel em 7 pontos
Transforme o desenho técnico em um documento compartilhável: preencha todos os campos da ficha original de planejamento assim que os dados apropriados do projeto estiverem disponíveis.
| Verificação | O que registrar | Por que isso altera a decisão de liberação | Responsável |
|---|---|---|---|
| 1. Revisão do desenho técnico | Revisão aprovada e data de emissão | Impede que o trabalho siga uma geometria obsoleta | Engenharia |
| 2. Identificação do painel | Identificação, orientação e local de montagem do painel | Mantém as evidências de inspeção vinculadas ao componente pretendido | Produção |
| 3. Plano de referências | Datums e pontos de medição | Permite repetir as verificações posteriores | Qualidade |
| 4. Registro do material | Referência de corrida ou rastreabilidade exigida pelo trabalho | Separa o controle do material do controle da geometria | Qualidade |
| 5. Registro da curva | Locais, método, condição observada e responsável pela análise | Revela um problema na curva antes que a montagem o oculte | Produção / Qualidade |
| 6. Ponto de espera do ajuste e montagem da junta | Condição a inspecionar antes da união | Evita que a soldagem fixe uma incompatibilidade | Supervisão de soldagem |
| 7. Fluxo de liberação | Documentos exigidos, fluxo de escalonamento e aprovação | Impede que um registro incompleto avance para a etapa seguinte | Responsável pela qualidade do projeto |
Esta ficha pode servir para a transferência entre as equipes de engenharia, produção, qualidade e suprimentos. A equipe de suprimentos pode ver qual documentação deve acompanhar o material; a equipe da fábrica pode ver qual condição precisa ser mantida; e a qualidade pode ver quais evidências são exigidas para o pacote de liberação.
Verifique a geometria da curva antes da montagem do painel
Depois de produzir uma curva, avalie o elemento em relação ao desenho técnico aprovado e aos requisitos aplicáveis do projeto antes que a montagem dificulte qualquer acesso ou correção necessária. As categorias comuns de qualidade da curva incluem perfil, folga, ovalização, redução ou aumento da espessura da parede, retorno elástico e condição superficial. Diversos estudos realizados por fabricantes independentes identificam vários desses fenômenos nos processos de curvamento de tubos; no entanto, os critérios de aceitação aplicáveis geralmente são especificados para cada projeto.
Em um processo público de inspeção de caldeiras, são mencionadas verificações semelhantes da relação R/D, ovalização, espessura, inspeção visual e dimensões finais em relação a um desenho técnico aprovado. Uma parte essencial disso é documentar onde a medição foi feita, como a avaliação foi realizada, a qual requisito do desenho técnico a verificação se refere e quem a aprova ou a encaminha para escalonamento. Não adote simplesmente um percentual da especificação de outro proprietário como requisito de liberação do seu painel de caldeira.
Os números públicos apresentam variações; eles não são seus valores de liberação
Há muitas fontes disponíveis publicamente que ilustram a medição de um parâmetro sem fornecer critérios de aceitação para o seu projeto. Abaixo estão alguns exemplos apresentados conforme suas fontes específicas, sem caráter de recomendação. Isso ilustra a principal conclusão para as funções de suprimentos e qualidade: elas precisam do desenho técnico, da especificação e do plano de testes aplicáveis antes de copiar um número para a folha de verificação.
| Exemplo de fonte pública | Número apresentado por essa fonte | O que isso comprova | O que isso não comprova |
|---|---|---|---|
| Análise pública da redução da espessura da parede | Exemplo de tolerância de 1% no diâmetro externo abaixo de 50 mm | As normas podem variar conforme o produto e o tamanho | O valor de aceitação de curvas do seu projeto |
| Análise pública da redução da espessura da parede | Exemplo de 12,5% da espessura da parede e exemplo de redução <20% | O material e a geometria afetam os limites publicados | Uma regra universal para painéis de caldeira |
| Guia geral de ovalização | Valor padrão declarado de 4%; faixa de uso final citada de 1,5%–8% | Aplicações genéricas de tubos utilizam limites diferentes | A tolerância correta da parede d’água |
| Guia geral de ovalização | Exemplo de 2 in apresentado como cerca de 50,8 mm; 1.975 in como cerca de 50,2 mm; 0.025 in como cerca de 0,64 mm | Até mesmo um exemplo genérico simples depende de um método de medição declarado | Uma conversão permitida ou um valor de aceitação para o seu painel |
| Guia geral de curvamento de tubos | Exemplos de ±0,1°, ±0,25° e ±1,0° | O desempenho informado depende do contexto do processo | Uma garantia para a geometria deste painel |
| Guia geral de curvamento de tubos | Faixa de CLR sugerida de 1.5D–2.5D | A orientação sobre o raio depende do material e do ferramental | Um raio de curvamento aprovado pelo projeto |
| Estudo independente sobre curvamento | Diâmetro externo de 60 mm e parede de 3 mm no material do teste | A geometria afeta o comportamento observado durante o curvamento | O desempenho para outro tamanho de tubo ou material |
| Análise pública da redução da espessura da parede | 0,02466 kg/m é um fator de massa por unidade citado em um cálculo analisado | Os pesquisadores definem explicitamente os dados de entrada do cálculo | Um cálculo de liberação sem a base aplicável do projeto |
| Página de fornecedor de tubos em U | Trechos retos de até 9 m e um valor listado de ≤5% para uma linha de produtos | Os registros do fornecedor podem incluir dados específicos da geometria | Um requisito equivalente para um painel de caldeira |
| Catálogo de normas para caldeiras aquatubulares | Edição de 2021; norma de fabricação com 102 páginas | A fabricação de componentes aquatubulares tem seu próprio contexto normativo | Uma interpretação livre dessa norma |
| Procedimento de inspeção de caldeiras | Verificação da edição pública de 2025 do código | O controle de revisões é um dado de entrada para a liberação | Um substituto para a engenharia do projeto |
Exemplos de fontes: análise pública da redução da espessura da parede, guia geral de ovalização, guia geral de curvamento de tubos, estudo independente sobre curvamento, página de fornecedor de tubos em U, catálogo de normas para caldeiras aquatubulares.
O que deve ser verificado após a curvatura de um painel de tubos de caldeira?
- Verifique se o local e a orientação da curva correspondem ao desenho técnico aprovado.
- As folgas exigidas e as interfaces dos trechos retos permanecem disponíveis para a montagem.
- A circularidade, a condição da parede e a condição superficial são verificadas conforme o processo especificado pelo projeto.
- Registre cada medição em relação ao painel correto e à revisão correta do desenho técnico.
- Quaisquer desvios são investigados e corrigidos antes que comprometam os processos de montagem ou soldagem.
Verifique o painel como um conjunto
Os resultados obtidos no nível dos tubos não eliminam a necessidade de inspeções no nível do conjunto. Quando tubos, aletas ou elementos de membrana são montados, o painel resultante deve ser verificado em relação ao desenho técnico conforme deve se apresentar. Dependendo do projeto, isso pode incluir dimensões como passo dos tubos, largura total, medidas diagonais, aberturas, orientação ou condição dos elementos de acoplamento, conforme descrito no desenho técnico do projeto.
Essa sequência de liberação foi elaborada para ir além de um registro de “aprovado/reprovado” e atribui uma função definida a cada comprador em vários pontos, antes que tempo, dinheiro ou esforço sejam comprometidos com o trabalho.
Etapas de liberação da primeira peça
| Etapa | Pergunta a responder | Evidência a reter | Decisão |
|---|---|---|---|
| 1. Escopo | Este é o painel de caldeira pretendido e a revisão correta? | Desenho técnico e identificação do painel | Prosseguir ou interromper |
| 2. Material | Os registros de material exigidos estão disponíveis? | Referência de rastreabilidade exigida pelo projeto | Prosseguir ou reter |
| 3. Preparação | Os datums e pontos de referência declarados estão sendo usados? | Registro de preparação/folha de verificação | Prosseguir ou refazer a preparação |
| 4. Curva | Cada curva controlada atende à base declarada? | Local, método, resultado e responsável pela análise | Aceitar ou escalonar |
| 5. Dimensões externas | O conjunto corresponde às dimensões controladas? | Registro de medição do conjunto | Aceitar ou corrigir |
| 6. Ajuste e montagem da junta | As juntas estão prontas para o processo de união qualificado? | Registro do ponto de espera | Liberar ou retrabalhar |
| 7. Exame exigido | O plano exige END ou outro exame? | Método, momento e base de aceitação | Programar ou registrar N/A |
| 8. Teste exigido | O código, o contrato ou o plano de testes exige teste de pressão? | Requisito do teste e responsável pela análise | Programar ou registrar N/A |
| 9. Entrega | Um analista posterior poderá reconstruir a decisão? | Pacote de liberação completo | Liberar ou reter |
Confirme o ajuste e a montagem entre tubos e aletas antes que a soldagem fixe um erro
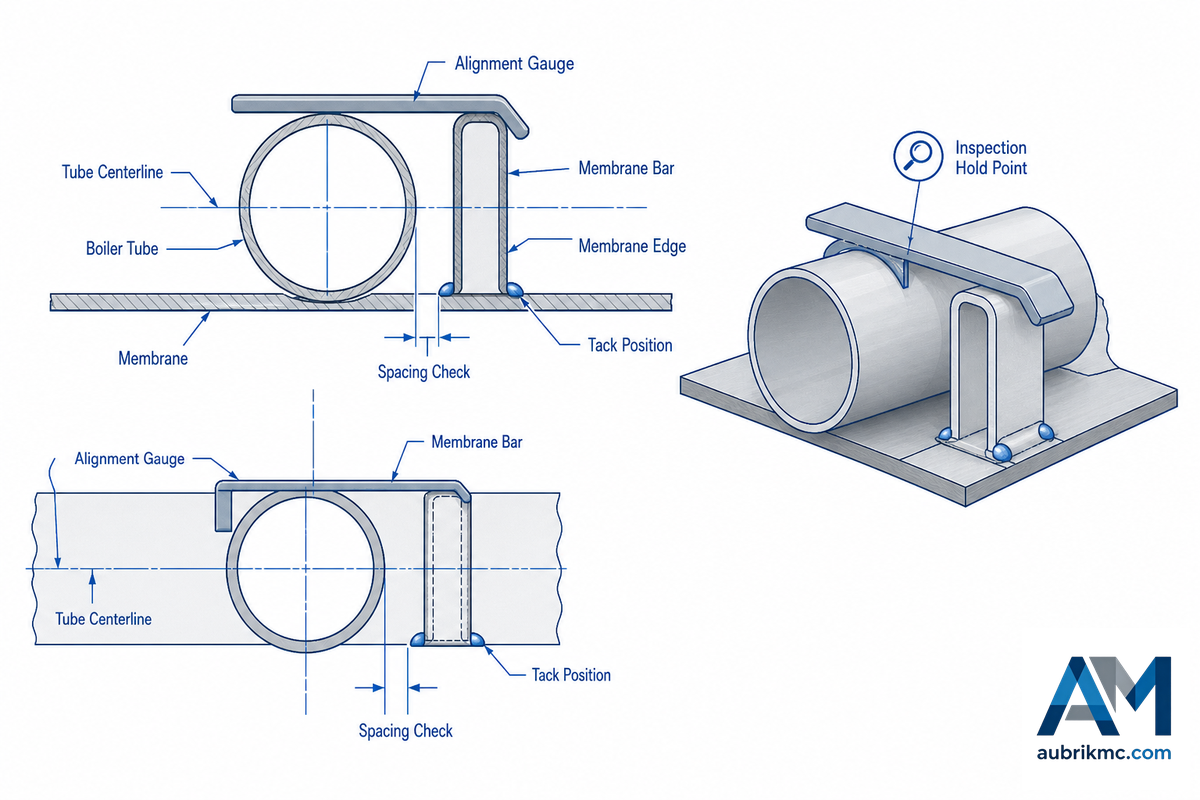
Até mesmo uma pequena incompatibilidade em uma etapa anterior torna-se difícil de detectar e mais cara de reparar após o início da soldagem. Estudos sobre painéis de tubos de caldeira mostram por que a possível distorção introduzida pela soldagem exige atenção, enquanto o catálogo da ISO 3834-2 fornece o contexto aplicável de qualidade da soldagem para verificar o ajuste e a montagem da junta, a preparação da junta, os procedimentos de soldagem, o pessoal e o material antes do início da operação de soldagem.
Para uma montagem de produção, um corpo de prova de pesquisa com diâmetro externo de 60 mm e parede de 3 mm não é um limite genérico de aceitação. Tratá-lo dessa maneira criaria um risco de controle do desenho técnico e um erro oneroso, pois podem ser aplicáveis outra geometria de tubo, outro material ou outro procedimento qualificado.
A questão relativa ao ajuste e à montagem da junta não é se uma determinada folga é aceitável, mas se o conjunto está pronto para o procedimento qualificado do projeto e para os pontos de inspeção que ele identifica. Se o desenho técnico, o procedimento ou o plano de inspeção não fornecerem essa resposta, faça o escalonamento antes de comprometer a produção. Isso é mais útil do que tentar resolver um problema de controle do projeto com um ajuste da máquina.
⚠️ Um painel aparentemente plano não comprova que os registros, os pontos de referência e as condições de prontidão para soldagem estejam corretos.
Libere a primeira peça com um registro rastreável
Testes e inspeções são tipos diferentes de pontos de espera: testes mecânicos ou ensaios não destrutivos exigidos por uma especificação do material do tubo; verificações de conformação para confirmar a conformidade com o desenho técnico e o procedimento; e testes de liberação do painel final exigidos pelo contrato, código, componente e plano de inspeção e testes. Não os confunda.
A ASME identifica e publica uma compilação atualizada de códigos para caldeiras e vasos de pressão referentes a materiais, exames e qualificações. Essas relações não prescrevem os testes necessários para nenhum projeto específico. Elas servem como lembretes para usar a edição correta do código e encaminhar as questões não resolvidas ao representante autorizado de engenharia ou inspeção do projeto.
Quando um painel de tubos de caldeira deve seguir para os END ou testes exigidos pelo projeto?
Prossiga somente quando exigido pela especificação de material, pelo código de construção, pelo contrato, pelo procedimento ou pelo plano de inspeção e testes aplicável. Registre o método de teste, os critérios de aceitação, o momento, o inspetor e a documentação de registro exigida. Embora este guia não possa determinar os pontos de espera do seu projeto, ele ajuda a garantir que não sejam esquecidos.
Se um painel posterior apresentar desvio, verifique novamente o processo nesta ordem
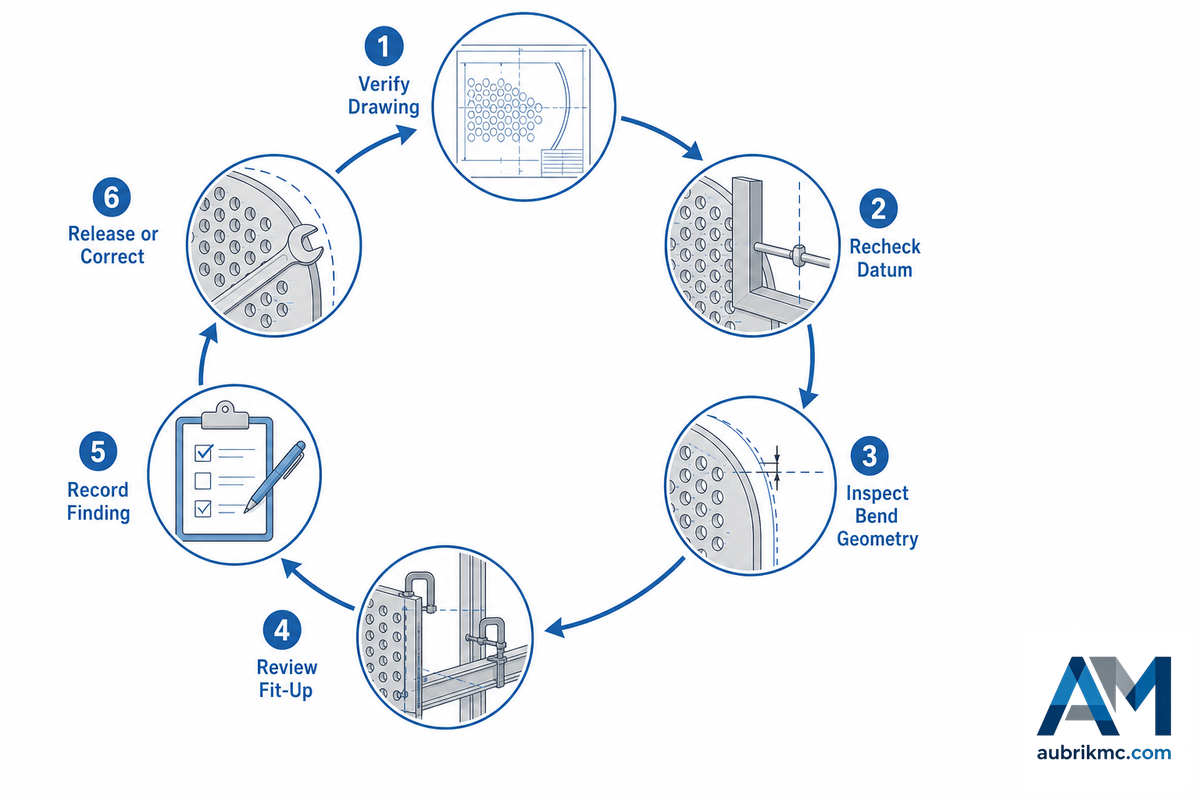
Se um painel posterior for diferente da primeira peça aprovada, não ajuste imediatamente a máquina. O problema pode estar em um desenho técnico anterior, um datum instável, informações insuficientes sobre o material ou um ponto de espera omitido no ajuste e montagem da junta. Use o mapa de gargalos ocultos para estabelecer uma sequência clara de verificações entre fábrica, qualidade, suprimentos e finanças antes que o retrabalho consuma tempo e material.
Mapa de gargalos ocultos na liberação de painéis de tubos de caldeira
| Sintoma visível | Reação rápida, mas arriscada | Gargalo oculto a verificar | Próximo responsável |
|---|---|---|---|
| Posição incorreta da curva | Curvar novamente de imediato | Incompatibilidade da revisão do desenho técnico ou do datum | Engenharia |
| Ovalização inesperada | Usar outra tolerância encontrada on-line | Base aplicável do desenho técnico/material/procedimento | Qualidade |
| Marca superficial na curva | Polir e continuar | Disposição do projeto e requisito de inspeção | Qualidade |
| A largura do painel é diferente | Forçar o conjunto até a posição | Disposição dos tubos, plano de referências e sequência de ajuste e montagem da junta | Produção |
| A diagonal é diferente | Corrigir apenas um canto | Geometria acumulada e restrição da montagem | Engenharia / Produção |
| A abertura não ficará alinhada | Recortar ao redor da interface | Orientação, atualização do desenho técnico e controle da interface | Engenharia |
| O ajuste e a montagem da junta parecem forçados | Soldar para manter a posição | Preparação da junta e ponto de espera qualificado | Supervisão de soldagem |
| Os registros estão incompletos | Liberar de memória | Obrigações de rastreabilidade e documentação de testes | Qualidade / Suprimentos |
| Surge um desvio recorrente | Tratá-lo como um retrabalho isolado | Comparação com a primeira peça e controle de alterações | Gerente da fábrica |
Este recurso para compradores, e não uma ferramenta de diagnóstico, ajuda os três departamentos (produção, qualidade e comercial) a manter o mesmo entendimento sobre determinado desvio.
Em uma montagem de produção, o exemplo de pesquisa de 60 mm e 3 mm não pode diagnosticar outro painel. Tratá-lo como limite de liberação cria um risco e um erro, pois a geometria medida e o desenho técnico aprovado devem ser considerados em conjunto.
Perspectiva do setor: priorize registros vinculados ao desenho técnico, não alegações genéricas sobre máquinas
Como não há dados públicos anuais de demanda para esse nicho específico de painéis de tubos de caldeira, este guia não prevê crescimento. Em vez disso, uma perspectiva útil é a transferência clara do desenho técnico para a produção e, depois, para os registros — uma área na qual os pacotes de liberação da primeira peça podem esclarecer uma ampla variedade de informações, embora não ofereçam um resultado definitivo de produtividade.
Leve uma cópia da revisão atual do desenho técnico e as perguntas da ficha de liberação para discutir o desenho técnico, os critérios de aceitação e as questões de conformação ainda em aberto usando a solução da Aubrik para curvar painéis de tubos de caldeira.
Perguntas frequentes
Antes que uma equipe de engenharia, produção ou qualidade utilize estas respostas, considere qualquer valor de aceitação ausente um risco e um ponto de escalonamento, pois um guia genérico não pode substituir o desenho técnico, a especificação do material e o plano de testes do projeto.
Um painel de tubos de caldeira é igual a um painel de chapa metálica?
Não. Um painel de tubos de caldeira é um conjunto de tubos de partes sob pressão e, quando aplicável, elementos de membrana ou aletas que devem corresponder a um desenho técnico aprovado da caldeira e às suas interfaces. Um painel de chapa metálica pertence a outra categoria de peça de trabalho. A mesma expressão ampla pode descrever ambos; portanto, o desenho técnico, a função do componente e os requisitos aplicáveis do projeto devem definir o escopo.
O que deve ser verificado antes da conformação do primeiro painel?
Comece pela revisão atual e aprovada do desenho técnico e identifique a disposição dos tubos, as dimensões externas do painel, os pontos de referência, as aberturas, a orientação e as interfaces que afetam a sequência de conformação. Confirme os requisitos de material e rastreabilidade fornecidos para o trabalho e, em seguida, defina quem registra cada verificação da primeira peça. A decisão de liberação deve seguir o desenho técnico e o procedimento qualificado do projeto, e não um ajuste genérico da máquina.
Quais dimensões devem ser verificadas após a montagem de um painel de parede d’água?
O registro de inspeção deve se concentrar nas dimensões e nos elementos especificados no desenho técnico aprovado. Dependendo do painel, isso pode incluir passo dos tubos, largura total, diagonal, aberturas, orientação e interfaces de conexão. Meça o conjunto como um conjunto, e não como uma série de tubos sem relação entre si. Se um elemento não tiver um requisito de aceitação declarado, encaminhe a questão para escalonamento em vez de inventar uma tolerância.
Como devem ser avaliadas a redução da espessura e a ovalização nas curvas?
Avalie-as em relação ao desenho técnico, ao requisito do material e ao procedimento do projeto aplicáveis. Um registro útil da primeira peça identifica o local e o método de medição, a condição observada e o responsável pela análise. Ele não deve transformar um valor genérico encontrado on-line em critério de liberação para um painel de caldeira específico.
Quando são exigidos END ou testes hidrostáticos?
As especificações de material podem exigir testes do próprio tubo, enquanto os END ou testes hidrostáticos de um painel acabado dependem do componente, do código de construção, do contrato, dos procedimentos qualificados e do plano de inspeção e testes do projeto. Quando um requisito for aplicável, o pacote de liberação deve identificar o método, a base de aceitação, o momento e o responsável pela análise. Antes da entrega, confirme também a revisão do desenho técnico, os locais ou elementos a examinar, os registros que devem acompanhar o resultado e qualquer ponto de espera ou acompanhamento definido pelo projeto. Use a documentação aprovada do projeto para decidir se é necessária uma verificação dimensional, inspeção visual, END, teste de pressão ou uma combinação desses métodos.
Quando um fabricante deve solicitar uma análise da solução de conformação?
Solicite uma análise quando o desenho técnico aprovado, os critérios de aceitação, a geometria da peça de trabalho ou as condições de interface deixarem uma questão de conformação sem solução. Leve a revisão do desenho técnico e os requisitos de verificação da primeira peça para essa discussão. Isso mantém a solicitação concentrada no trabalho real do painel de tubos de caldeira, e não em alegações genéricas sobre equipamentos para chapas metálicas.



