
Nehmen Sie Kontakt mit der Aubrik Company auf

Technischer Leitfaden für Arbeiten an Kesselrohren und Wasserwandpaneelen
Panelbiegemaschine bezeichnet in diesem Leitfaden das zeichnungsbasierte Umformen und Prüfen von Kesselrohr- und Wasserwandpaneelen, nicht den Kauf einer Blechbiegemaschine. Der Ausdruck wird häufig bei der Suche nach Blechbearbeitungsmaschinen verwendet, doch dieser Leitfaden behandelt die Zeichnung, die Schweißanweisung sowie den Prüf- und Testplan für das Kesselpaneel als Werkstück.
Ist das Paneel genau genug? ist nicht die praxisgerechte Frage. Die richtige Frage lautet: Lässt sich das freigegebene Paneel auf die maßgebliche Zeichnung, den Referenzpunktsatz, den zugehörigen Werkstoffnachweis und die vom Projekt vorgeschriebenen Haltepunkte zurückverfolgen?
Was eine Panelbiegemaschine bei Arbeiten an Kesselrohrpaneelen bedeutet
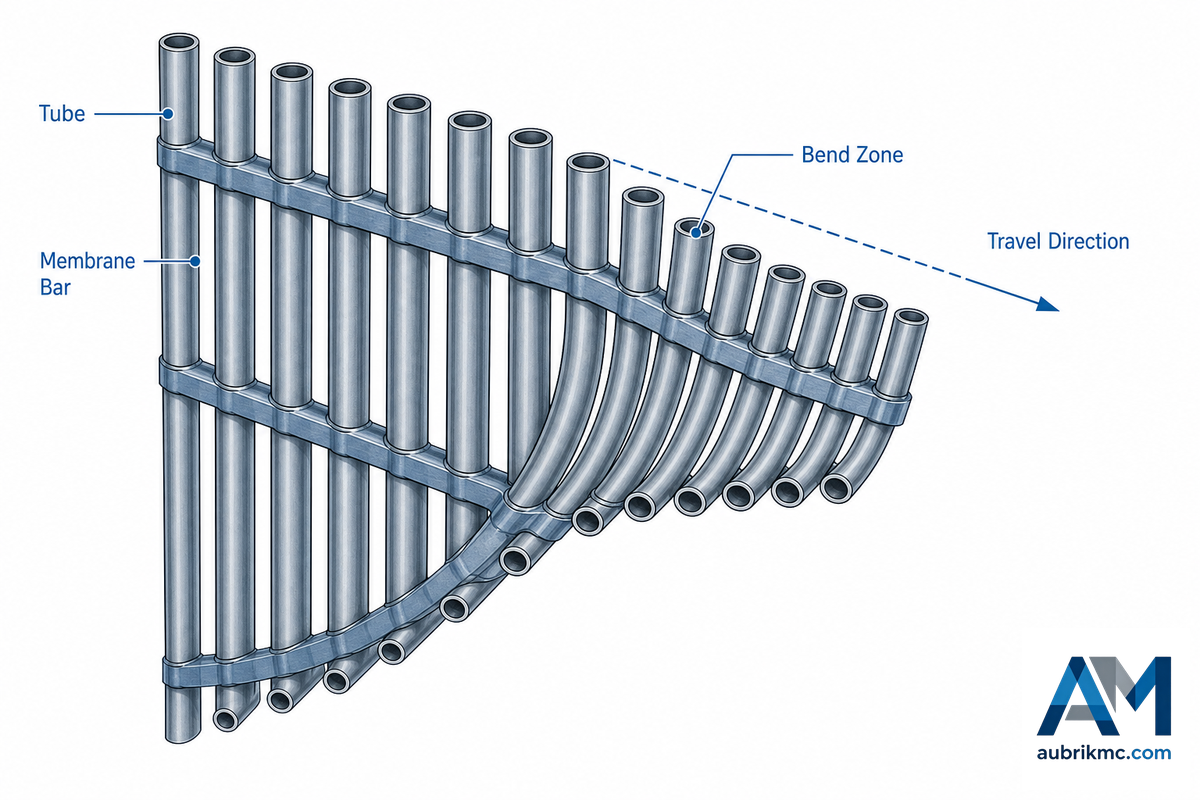
Ein Kesselrohrpaneel ist eine Kombination von Bauteilen für drucktragende Teile, bei Bedarf mit Rippen und/oder Membran. Sein Zweck und seine Abnahmegrundlage ergeben sich aus den Konstruktionsunterlagen des Kessels. Dies unterscheidet sich vom Arbeitsablauf und von der Entscheidung zur Auswahl eines flachen Blechwerkstücks. Die eindeutige Zuordnung als Kesselrohrpaneel ist wichtig, bevor über das Umformen gesprochen wird, da eine falsche Produktfamilienzuordnung die Prüfung auf falsche Maße, ungeeignete Fachbegriffe und eine fehlerhafte Freigabedokumentation lenken kann.
In einer Fertigungslinie für Kesselpaneele verursacht eine falsche Produktfamilienzuordnung sowohl ein Freigaberisiko als auch ein Nacharbeitsproblem, da Rohranordnung, Werkstoffrückverfolgbarkeit und Montageschnittstellen der Zeichnung entsprechen müssen. Der unten angeführte Forschungsprüfling mit 60 mm Außendurchmesser und 3 mm Wanddicke veranschaulicht, warum die Geometrie eine festgelegte Grundlage benötigt; er ersetzt nicht die maßgebliche Projektanforderung. Die Support-Seite von Aubrik für Kesselrohrpaneele gehört in diesen zeichnungsbasierten Kontext; sie ist kein Beleg für eine allgemeine Entscheidung über eine Blechbiegemaschine.
Die Patentdokumentation zur Herstellung von Wasserwänden beschreibt Baugruppen aus Rohren und Rippen sowie deren Zusammenfügung zu einem Wandpaneel. Prüfleitfäden für Kessel verknüpfen genehmigte Umform- und Endprüfungen mit den Zeichnungsvorgaben. Für ein Fertigungsteam ist die Prüfung der Arbeitskräfte unkompliziert: Kann das betreffende Bauteil anhand der Wasserwandzeichnung, der Rohranordnung, der Schnittstellen und der Unterlagen zu drucktragenden Teilen identifiziert werden? Falls ja, ist es als Kesselrohrpaneel zu behandeln und nicht als Gegenstand einer Entscheidung über eine Blechbiegemaschine.
Mit der freigegebenen Wasserwandzeichnung beginnen
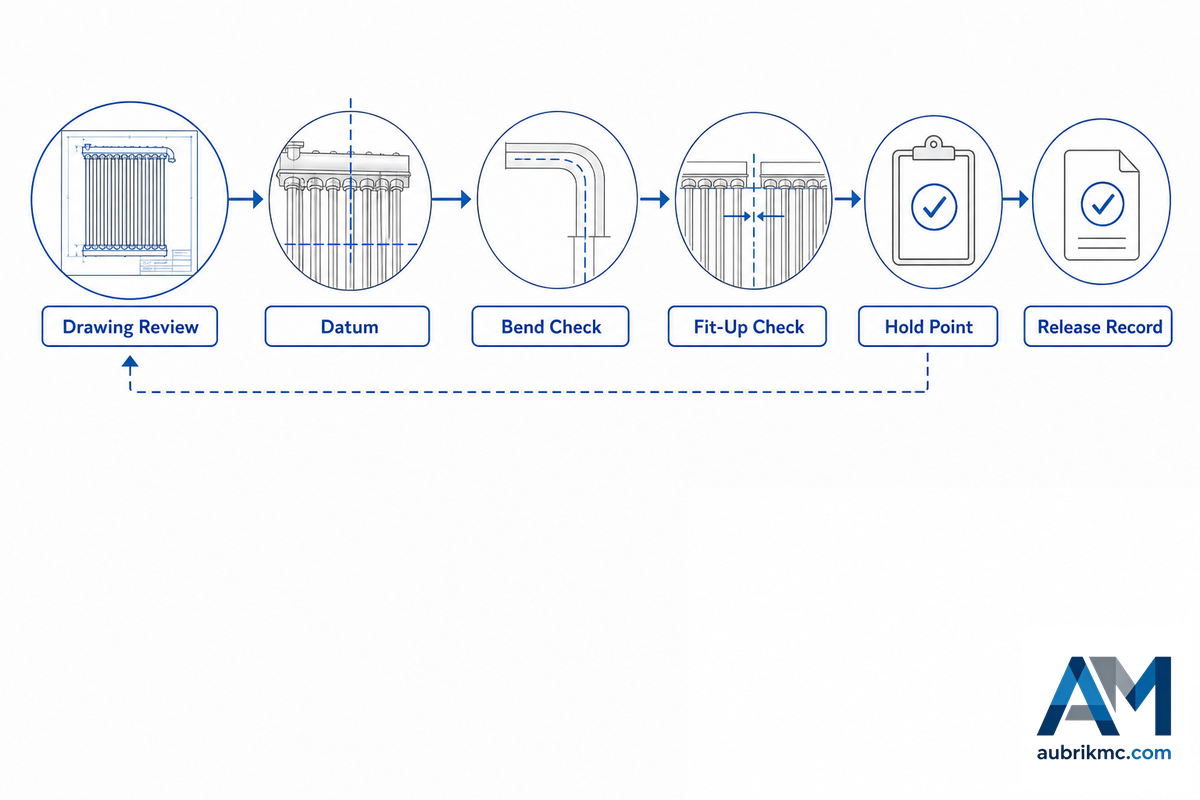
Machen Sie sich vor dem Umformen mit der richtigen Zeichnung vertraut und stellen Sie sicher, dass Folgendes festgelegt ist: Ausrichtung des Paneels, Rohranordnung, Gesamtabmessungen, Öffnungen, Schnittstellenpunkte und die Referenzmerkmale, an denen gemessen werden soll. Ein genaues Messergebnis kann wertlos sein, wenn der zugehörige Bezug nicht im Zeichnungssatz enthalten ist oder auf eine falsche Revision verwiesen wird.
Veröffentlichte Richtlinien zur Kesselprüfung empfehlen, die Endabmessungen und umgeformten Teile anhand der Zeichnung zu prüfen. Dies sollte als Standardvorgehen festgelegt werden. Tragen Sie die maßgebliche Zeichnungsrevision in das Prüfblatt ein, bestimmen Sie die Referenzpunkte und kennzeichnen Sie Merkmale, für die keine eindeutigen Abnahmekriterien vorliegen. Diese fehlenden Angaben erfordern eine technische Beurteilung und nicht den Verweis auf ein nicht zugehöriges Online-Beispiel des Bauteils.
Welche Zeichnungsmerkmale sind vor dem Umformen eines Kesselrohrpaneels zu prüfen?
- Rohranzahl, Anordnung, Mittellinienbezüge und Ausrichtung.
- Paneelbreite, Länge, Diagonale, Versätze und kontrollierte Öffnungen.
- Biegestellen, Anforderungen an gerade Schenkel, Freiräume und Schnittstellen.
- Werkstoffidentität, Verweise auf maßgebliche Schweißanweisungen und erforderliche Nachweise.
- Vom Projekt festgelegt: Haltepunkte, Zeugenpunkte, Prüfpunkte oder Testpunkte.
Die Zeichnung in einen Erstmusterplan überführen
Das Erstmuster sollte als Grundlage für die Anlaufentscheidung dienen und nicht nur das Produkt präsentieren. Für jeden Prüfpunkt muss ein Verantwortlicher feststehen, bevor das erste Rohr umgeformt wird. Dieses Verfahren verhindert häufige Fehler, etwa dass eine Abweichung erst nach der Montage erkannt wird und die ursprünglichen Einrichtbedingungen, die Zeichnungsrevision und die Prüfbedingungen zum Zeitpunkt des Fehlers nachträglich ermittelt werden müssen.
7-Punkte-Rahmen für die Paneelfreigabe
Überführen Sie die Zeichnung in ein gemeinsam nutzbares Dokument: Füllen Sie alle Felder der ursprünglichen Projektplanungskarte aus, sobald die entsprechenden Projektdaten vorliegen.
| Prüfung | Zu dokumentierende Angaben | Warum dies die Freigabeentscheidung beeinflusst | Verantwortlicher |
|---|---|---|---|
| 1. Zeichnungsrevision | Freigegebene Revision und Ausgabedatum | Verhindert Arbeiten nach einer überholten Geometrie | Konstruktion |
| 2. Paneelidentität | Paneelkennzeichnung, Ausrichtung und Montageposition | Ordnet die Prüfnachweise dem vorgesehenen Bauteil zu | Fertigung |
| 3. Referenzplan | Bezüge und Messpunkte | Macht spätere Prüfungen wiederholbar | Qualitätssicherung |
| 4. Werkstoffnachweis | Für den Auftrag erforderliche Schmelzen- oder Rückverfolgbarkeitsreferenz | Trennt die Werkstoffkontrolle von der Geometriekontrolle | Qualitätssicherung |
| 5. Biegenachweis | Stellen, Verfahren, festgestellter Zustand und Prüfer | Deckt ein Biegeproblem auf, bevor es durch die Montage verdeckt wird | Fertigung / Qualitätssicherung |
| 6. Haltepunkt für Ausrichtung und Zusammenbau | Vor dem Fügen zu prüfender Zustand | Verhindert, dass eine Fehlpassung durch das Schweißen fixiert wird | Schweißaufsicht |
| 7. Freigabeweg | Erforderliche Unterlagen, Eskalationsweg und Abzeichnung | Verhindert, dass ein unvollständiger Nachweis weitergegeben wird | Projektverantwortlicher für Qualität |
Diese Karte kann als Übergabedokument zwischen Konstruktion, Fertigung, Qualitätssicherung und Beschaffung dienen. Die Beschaffung erkennt, welche Unterlagen mit dem Werkstoff eingehen müssen; das Werksteam erkennt, welcher Zustand aufrechtzuerhalten ist; und die Qualitätssicherung erkennt, welche Nachweise für das Freigabepaket erforderlich sind.
Biegegeometrie vor der Paneelmontage prüfen
Nach dem Herstellen einer Biegung ist das Merkmal anhand der freigegebenen Zeichnung und der maßgeblichen Projektanforderungen zu beurteilen, bevor die Montage den erforderlichen Zugang oder eine Korrektur erschwert. Übliche Qualitätsmerkmale einer Biegung sind Profil, Freiraum, Ovalität, Verringerung oder Zunahme der Wanddicke, Rückfederung und Oberflächenzustand. Verschiedene Studien unabhängiger Hersteller beschreiben mehrere dieser Erscheinungen bei Rohrbiegeverfahren; die maßgeblichen Abnahmekriterien werden jedoch üblicherweise projektspezifisch festgelegt.
In einem veröffentlichten Verfahren zur Kesselprüfung werden vergleichbare Prüfungen des R/D-Verhältnisses, der Ovalität, der Dicke, der Sichtprüfung und der Endabmessungen anhand einer freigegebenen Zeichnung genannt. Ein wesentlicher Bestandteil ist die Dokumentation, wo gemessen wurde, wie die Beurteilung erfolgte, auf welche Zeichnungsanforderung sich die Prüfung bezieht und welche Person sie genehmigt oder eskaliert. Übernehmen Sie nicht einfach einen Prozentsatz aus der Spezifikation eines anderen Eigentümers als Freigabeanforderung für Ihr Kesselpaneel.
Veröffentlichte Werte variieren; sie sind nicht Ihre Freigabewerte
Viele öffentlich zugängliche Quellen veranschaulichen die Messung eines Merkmals, ohne Abnahmekriterien für Ihr Projekt vorzugeben. Nachstehend folgen einige Beispiele in quellenbezogener, nicht beratender Form. Sie verdeutlichen die zentrale Erkenntnis für Beschaffung und Qualitätssicherung: Bevor ein Wert in das Prüfblatt übernommen wird, müssen die maßgebliche Zeichnung, Spezifikation und der Prüfplan vorliegen.
| Beispiel aus einer öffentlichen Quelle | In dieser Quelle angegebener Wert | Was damit belegt wird | Was damit nicht belegt wird |
|---|---|---|---|
| Öffentlich zugängliche Untersuchung zur Wanddickenabnahme | Beispiel für eine Außendurchmessertoleranz von 1 % unter 50 mm | Normen können je nach Produkt und Größe variieren | Abnahmewert Ihres Projekts für Biegungen |
| Öffentlich zugängliche Untersuchung zur Wanddickenabnahme | Beispiel für 12,5 % Wanddicke und Beispiel für eine Abnahme um <20% | Werkstoff und Geometrie beeinflussen veröffentlichte Grenzwerte | Eine allgemeingültige Regel für Kesselpaneele |
| Allgemeiner Leitfaden zur Ovalität | Angegebener Standardwert von 4 %; genannter anwendungsbezogener Bereich von 1,5 %–8 % | Für allgemeine Rohranwendungen gelten unterschiedliche Grenzwerte | Die richtige Toleranz für Wasserwände |
| Allgemeiner Leitfaden zur Ovalität | Beispiel: 2 in entsprechen ungefähr 50,8 mm; 1.975 in ungefähr 50,2 mm; 0.025 in ungefähr 0,64 mm | Selbst ein einfaches allgemeines Beispiel setzt ein festgelegtes Messverfahren voraus | Ein zulässiger Umrechnungs- oder Abnahmewert für Ihr Paneel |
| Allgemeiner Leitfaden zum Rohrbiegen | Beispiele für ±0,1°, ±0,25° und ±1,0° | Die angegebene Leistung hängt vom Verfahrenskontext ab | Eine Garantie für diese Paneelgeometrie |
| Allgemeiner Leitfaden zum Rohrbiegen | Empfohlener CLR-Bereich von 1.5D–2.5D | Empfehlungen zum Radius hängen von Werkstoff und Werkzeugen ab | Ein für das Projekt freigegebener Biegeradius |
| Unabhängige Biegestudie | 60 mm Außendurchmesser und 3 mm Wanddicke beim untersuchten Werkstoff | Die Geometrie beeinflusst das beobachtete Biegeverhalten | Leistung bei einer anderen Rohrgröße oder einem anderen Werkstoff |
| Öffentlich zugängliche Untersuchung zur Wanddickenabnahme | 0,02466 kg/m ist ein in einer überprüften Berechnung genannter längenbezogener Massenfaktor | Forschende definieren Berechnungseingaben ausdrücklich | Eine Freigabeberechnung ohne maßgebliche Projektgrundlage |
| Lieferantenseite für U-Rohre | Gerade Schenkel bis 9 m und ein für eine Produktreihe angegebener Wert von ≤5 % | Lieferantenunterlagen können geometriespezifische Daten enthalten | Eine gleichwertige Anforderung an ein Kesselpaneel |
| Normenkatalog für Wasserrohrkessel | Ausgabe 2021; 102-seitige Norm zur Ausführungsqualität | Für die Ausführungsqualität von Wasserrohrkesseln gilt ein eigener Normenkontext | Eine freie Auslegung dieser Norm |
| Verfahren zur Kesselprüfung | Prüfung der öffentlich zugänglichen Regelwerksausgabe 2025 | Die Revisionskontrolle ist eine Eingangsgröße für die Freigabe | Ein Ersatz für die Projektkonstruktion |
Beispielquellen: öffentlich zugängliche Untersuchung zur Wanddickenabnahme, allgemeiner Leitfaden zur Ovalität, allgemeiner Leitfaden zum Rohrbiegen, unabhängige Biegestudie, Lieferantenseite für U-Rohre, Normenkatalog für Wasserrohrkessel.
Was ist nach dem Biegen eines Kesselrohrpaneels zu prüfen?
- Prüfen Sie, ob Biegestelle und Ausrichtung der freigegebenen Zeichnung entsprechen.
- Die erforderlichen Freiräume und Schnittstellen der geraden Schenkel müssen für die Montage weiterhin verfügbar sein.
- Rundheit, Wandzustand und Oberflächenzustand werden nach dem vom Projekt festgelegten Verfahren geprüft.
- Dokumentieren Sie jede Messung für das richtige Paneel und die richtige Zeichnungsrevision.
- Abweichungen werden untersucht und korrigiert, bevor sie die Montage- oder Schweißverfahren beeinträchtigen.
Das Paneel als Baugruppe prüfen
Ergebnisse auf Rohrebene machen Prüfungen auf Baugruppenebene nicht überflüssig. Nach dem Zusammenbau von Rohren, Rippen oder Membranelementen muss das entstandene Paneel in seinem Sollzustand anhand der Zeichnung geprüft werden. Dies kann je nach Projekt Maße wie Rohrteilung, Gesamtbreite, Diagonalmaße und Öffnungen sowie die Ausrichtung oder den Zustand der Anschlusselemente umfassen, wie in der Projektzeichnung beschrieben.
Diese Freigabefolge geht über einen Eintrag mit „bestanden/nicht bestanden“ hinaus und weist jedem Einkäufer an verschiedenen Punkten eine festgelegte Rolle zu, bevor Zeit, Geld oder Aufwand für den Auftrag eingesetzt wurden.
Freigabestufen für das Erstmuster
| Stufe | Zu beantwortende Frage | Aufzubewahrender Nachweis | Entscheidung |
|---|---|---|---|
| 1. Anwendungsbereich | Handelt es sich um das vorgesehene Kesselpaneel und die richtige Revision? | Zeichnungs- und Paneelidentität | Fortfahren oder stoppen |
| 2. Werkstoff | Liegen die erforderlichen Werkstoffnachweise vor? | Vom Projekt geforderte Rückverfolgbarkeitsreferenz | Fortfahren oder zurückhalten |
| 3. Einrichtung | Werden die angegebenen Bezüge und Referenzpunkte verwendet? | Eintrag im Einrichtungs-/Prüfblatt | Fortfahren oder neu einrichten |
| 4. Biegung | Erfüllt jede kontrollierte Biegung ihre festgelegte Grundlage? | Stelle, Verfahren, Ergebnis, Prüfer | Abnehmen oder eskalieren |
| 5. Gesamtabmessungen | Entspricht die Baugruppe den kontrollierten Maßen? | Messprotokoll der Baugruppe | Abnehmen oder korrigieren |
| 6. Ausrichten und Zusammenbauen | Sind die Schweißstöße für das qualifizierte Fügeverfahren vorbereitet? | Haltepunktnachweis | Freigeben oder nacharbeiten |
| 7. Erforderliche Untersuchung | Sieht der Plan eine zerstörungsfreie oder eine andere Untersuchung vor? | Verfahren, Zeitpunkt, Abnahmegrundlage | Einplanen oder N/A dokumentieren |
| 8. Erforderliche Prüfung | Schreibt das Regelwerk, der Vertrag oder der Prüfplan eine Druckprüfung vor? | Prüfanforderung und verantwortlicher Prüfer | Einplanen oder N/A dokumentieren |
| 9. Übergabe | Kann ein späterer Prüfer die Entscheidung nachvollziehen? | Vollständiges Freigabepaket | Freigeben oder zurückhalten |
Ausrichtung von Rohr und Rippe prüfen, bevor ein Fehler durch das Schweißen fixiert wird
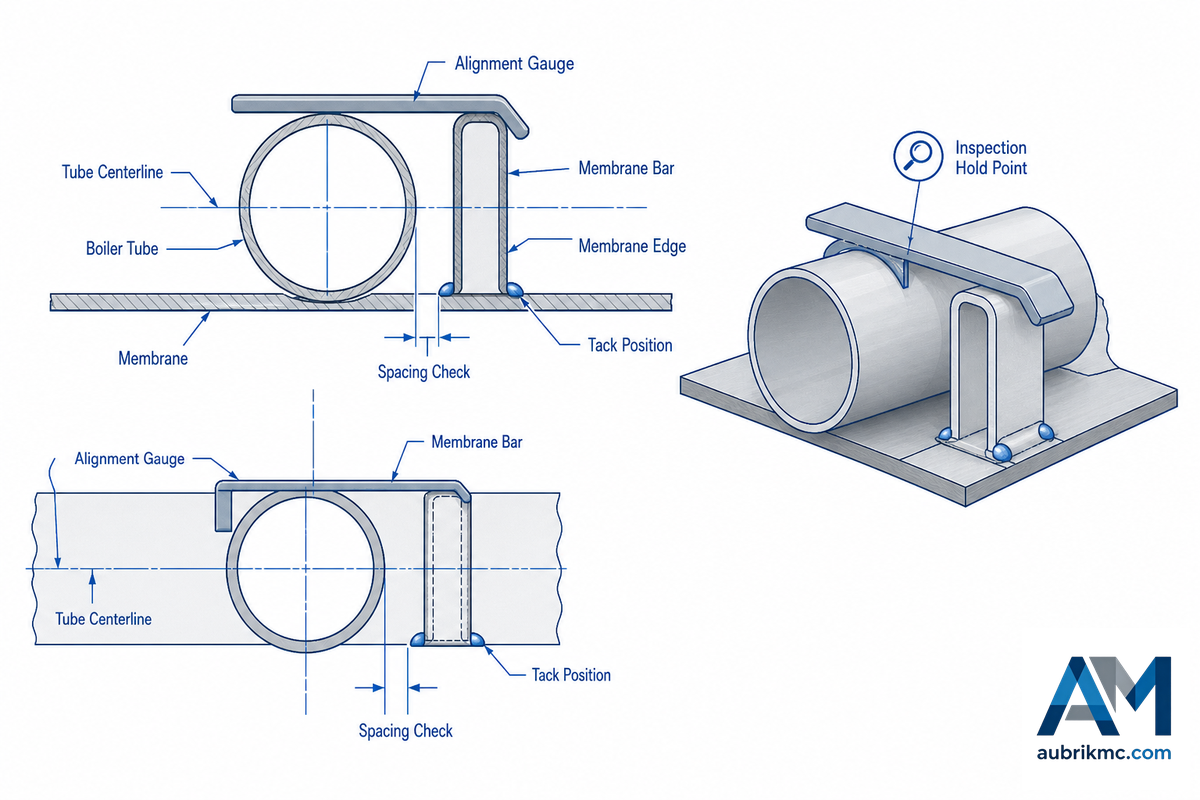
Selbst eine geringfügige vorgelagerte Fehlpassung ist nach Beginn des Schweißens schwer zu erkennen und teurer zu beheben. Untersuchungen zu Kesselrohrpaneelen zeigen, warum ein möglicher Schweißverzug sorgfältig geprüft werden muss, während der Katalog zu ISO 3834-2 den maßgeblichen Qualitätsrahmen für das Schweißen bietet, um Ausrichtung und Zusammenbau, Schweißstoßvorbereitung, Schweißanweisungen, Personal und Werkstoff vor Beginn der Schweißarbeiten zu prüfen.
Für die Fertigungsmontage ist ein Forschungsprüfling mit 60 mm Außendurchmesser und 3 mm Wanddicke kein allgemeingültiger Abnahmegrenzwert. Ihn als solchen zu behandeln, würde ein Risiko für die Zeichnungslenkung und einen kostspieligen Fehler verursachen, da möglicherweise eine andere Rohrgeometrie, ein anderer Werkstoff oder eine andere qualifizierte Schweißanweisung gilt.
Beim Ausrichten und Zusammenbauen ist nicht entscheidend, ob ein einzelner Spalt in Ordnung ist, sondern ob der Zustand für die qualifizierte Projektschweißanweisung und die darin festgelegten Prüfpunkte geeignet ist. Wenn Zeichnung, Schweißanweisung oder Prüfplan diese Frage nicht beantworten, muss sie vor Aufnahme der Fertigung eskaliert werden. Das ist hilfreicher, als ein Problem der Projektsteuerung durch eine Maschineneinstellung lösen zu wollen.
⚠️ Ein eben wirkendes Paneel beweist nicht, dass die Nachweise, Referenzpunkte und Voraussetzungen für die Schweißbereitschaft korrekt sind.
Das Erstmuster mit einem rückverfolgbaren Nachweis freigeben
Prüfungen und Inspektionen sind unterschiedliche Arten von Haltepunkten: mechanische oder zerstörungsfreie Prüfungen gemäß einer Rohrwerkstoffspezifikation; Umformprüfungen zum Nachweis der Übereinstimmung mit Zeichnung und Schweißanweisung; und im Vertrag, Regelwerk, Bauteil oder IT-Plan vorgeschriebene Prüfungen zur Freigabe des fertigen Paneels. Diese dürfen nicht miteinander verwechselt werden.
ASME führt und veröffentlicht eine aktuelle Zusammenstellung der Regelwerke für Kessel und Druckbehälter zu Werkstoffen, Prüfungen und Qualifizierungen. Diese Verzeichnisse schreiben nicht vor, welche Prüfungen für ein bestimmtes Projekt erforderlich sind. Sie erinnern daran, die richtige Regelwerksausgabe zu verwenden und ungeklärte Fragen an den bevollmächtigten Konstruktions- oder Prüfvertreter des Projekts weiterzuleiten.
Wann sollte ein Kesselrohrpaneel den projektspezifisch vorgeschriebenen zerstörungsfreien Prüfungen oder anderen Prüfungen zugeführt werden?
Fahren Sie nur fort, wenn dies durch die maßgebliche Werkstoffspezifikation, das Konstruktionsregelwerk, den Vertrag, die Schweißanweisung oder den IT-Plan vorgeschrieben ist. Dokumentieren Sie Prüfverfahren, Abnahmekriterien, Zeitpunkt, Prüfer und die erforderlichen Nachweisunterlagen. Dieser Leitfaden kann die Haltepunkte für Ihr Projekt zwar nicht bestimmen, hilft Ihnen jedoch sicherzustellen, dass sie nicht übersehen werden.
Bei Abweichungen eines späteren Paneels den Prozess in dieser Reihenfolge erneut prüfen
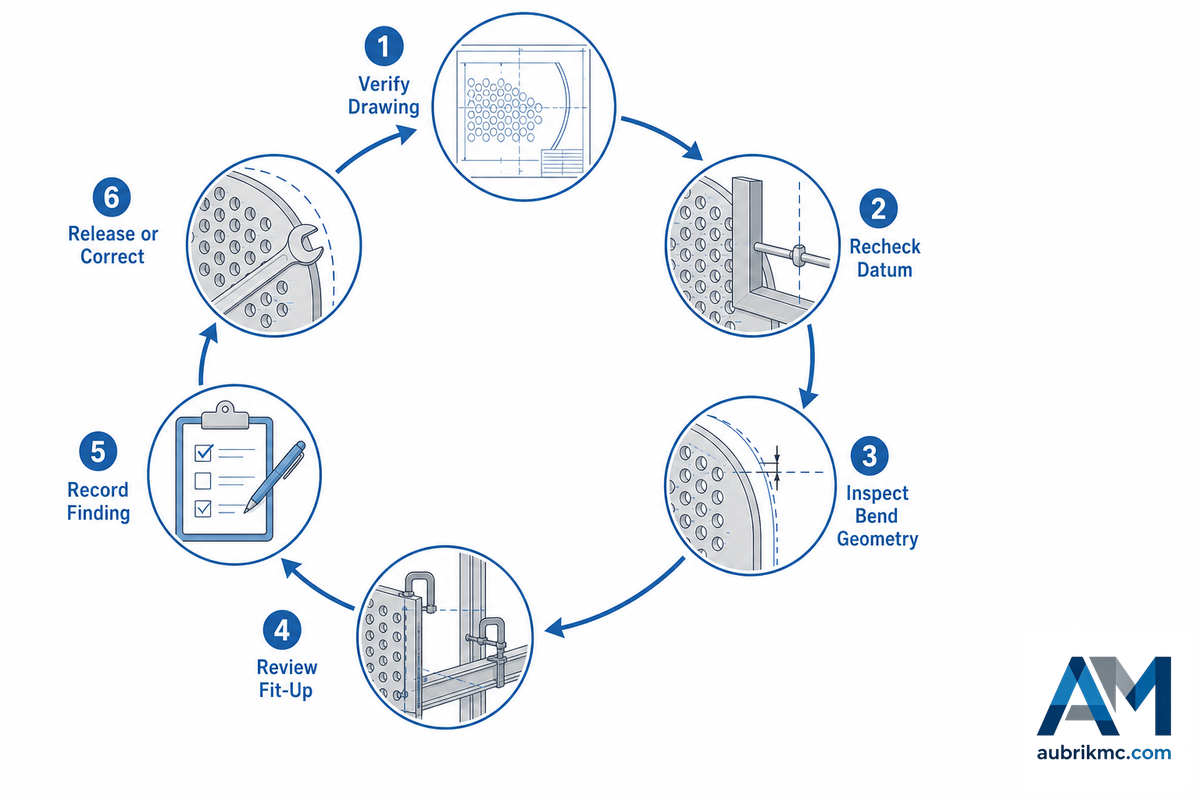
Wenn ein späteres Paneel vom freigegebenen Erstmuster abweicht, darf die Maschine nicht sofort nachgestellt werden. Das Problem könnte in einer früheren Zeichnung, einem instabilen Bezug, unzureichenden Werkstoffangaben oder einem ausgelassenen Haltepunkt für das Ausrichten und Zusammenbauen liegen. Nutzen Sie die Übersicht verborgener Engpässe, um eine eindeutige Prüfreihenfolge zwischen Werk, Qualitätssicherung, Beschaffung und Finanzen festzulegen, bevor Nacharbeit Zeit und Werkstoff verbraucht.
Übersicht verborgener Engpässe bei der Freigabe von Kesselrohrpaneelen
| Sichtbares Symptom | Schnelle, aber riskante Reaktion | Zu prüfender verborgener Engpass | Nächster Verantwortlicher |
|---|---|---|---|
| Falsche Biegeposition | Sofort nachbiegen | Abweichende Zeichnungsrevision oder Bezug | Konstruktion |
| Unerwartete Ovalität | Eine andere Online-Toleranz verwenden | Maßgebliche Grundlage aus Zeichnung, Werkstoff und Schweißanweisung | Qualitätssicherung |
| Oberflächenmarkierung an der Biegung | Polieren und fortfahren | Projektentscheidung und Prüfanforderung | Qualitätssicherung |
| Abweichende Paneelbreite | Baugruppe gewaltsam in Position bringen | Rohranordnung, Referenzplan und Reihenfolge für Ausrichtung und Zusammenbau | Fertigung |
| Abweichende Diagonale | Nur eine Ecke korrigieren | Kumulierte Geometrieabweichungen und Montagezwang | Konstruktion / Fertigung |
| Öffnung lässt sich nicht ausrichten | Im Bereich der Schnittstelle Material abtragen | Ausrichtung, Zeichnungsaktualisierung und Schnittstellenkontrolle | Konstruktion |
| Ausrichten und Zusammenbauen nur unter Zwang möglich | Zur Fixierung der Position verschweißen | Schweißstoßvorbereitung und qualifizierter Haltepunkt | Schweißaufsicht |
| Nachweise sind unvollständig | Aus dem Gedächtnis freigeben | Pflichten zur Rückverfolgbarkeit und Prüfdokumentation | Qualitätssicherung / Beschaffung |
| Erneute Abweichung tritt auf | Als isolierte Nacharbeit behandeln | Erstmustervergleich und Änderungssteuerung | Werksleiter |
Diese Arbeitshilfe für Einkäufer ist kein Diagnosewerkzeug, sondern unterstützt alle drei Abteilungen (Fertigung, Qualitätssicherung, Vertrieb) dabei, eine bestimmte Abweichung einheitlich zu beurteilen.
Bei einer Fertigungsbaugruppe kann das Forschungsbeispiel mit 60 mm und 3 mm kein anderes Paneel diagnostizieren. Seine Verwendung als Freigabegrenzwert birgt ein Risiko und ist ein Fehler, da die gemessene Geometrie und die freigegebene Zeichnung gemeinsam betrachtet werden müssen.
Branchenausblick: Zeichnungsbezogene Nachweise vor allgemeine Maschinenversprechen stellen
Da für diese enge Nische der Kesselrohrpaneele keine öffentlich zugänglichen jährlichen Nachfragedaten vorliegen, enthält dieser Leitfaden keine Wachstumsprognose. Ein sinnvoller Ausblick besteht stattdessen in einer klaren Übergabe von der Zeichnung über die Fertigung bis zu den Nachweisen – einem Bereich, in dem Freigabepakete für Erstmuster ein breites Spektrum an Informationen verdeutlichen können, ohne jedoch ein bestimmtes Produktivitätsergebnis zu garantieren.
Bringen Sie zur Besprechung der Zeichnung, der Abnahmekriterien und der offenen Umformfragen anhand von Aubriks Panelbiegelösung für Kesselrohrpaneele eine Kopie der aktuellen Zeichnungsrevision und die Fragen der Freigabekarte mit.
Häufig gestellte Fragen
Bevor ein Konstruktions-, Fertigungs- oder Qualitätsteam diese Antworten verwendet, ist jeder fehlende Abnahmewert als Risiko und Eskalationspunkt zu behandeln, da ein allgemeiner Leitfaden die Zeichnung, die Werkstoffspezifikation und den Projektprüfplan nicht ersetzen kann.
Ist ein Kesselrohrpaneel dasselbe wie ein Blechpaneel?
Nein. Ein Kesselrohrpaneel ist eine Baugruppe aus Rohren für drucktragende Teile sowie gegebenenfalls Membran- oder Rippenelementen, die einer freigegebenen Kesselzeichnung und deren Schnittstellen entsprechen muss. Ein Blechpaneel gehört zu einer anderen Werkstückkategorie. Derselbe allgemeine Ausdruck kann beide bezeichnen, weshalb die Zeichnung, die Bauteilfunktion und die maßgeblichen Projektanforderungen den Anwendungsbereich bestimmen müssen.
Was ist vor dem Umformen eines ersten Paneels zu prüfen?
Beginnen Sie mit der aktuellen freigegebenen Zeichnungsrevision und bestimmen Sie Rohranordnung, Paneelabmessungen, Referenzpunkte, Öffnungen, Ausrichtung und Schnittstellen, die die Umformfolge beeinflussen. Bestätigen Sie die für den Auftrag vorgegebenen Werkstoff- und Rückverfolgbarkeitsanforderungen und legen Sie anschließend fest, wer jede Erstmusterprüfung dokumentiert. Die Freigabeentscheidung sollte auf der Zeichnung und der qualifizierten Projektschweißanweisung beruhen und nicht auf einer allgemeinen Maschineneinstellung.
Welche Maße sind nach dem Zusammenbau eines Wasserwandpaneels zu prüfen?
Das Prüfprotokoll sollte sich auf die in der freigegebenen Zeichnung angegebenen Maße und Merkmale konzentrieren. Je nach Paneel können dazu Rohrteilung, Gesamtbreite, Diagonale, Öffnungen, Ausrichtung und Anschlussschnittstellen gehören. Messen Sie die Baugruppe als Baugruppe und nicht als Satz voneinander unabhängiger Rohre. Wenn für ein Merkmal keine Abnahmeanforderung angegeben ist, eskalieren Sie die Frage, statt eine Toleranz zu erfinden.
Wie sind Wanddickenabnahme und Ovalität an Biegungen zu beurteilen?
Beurteilen Sie diese anhand der maßgeblichen Zeichnung, Werkstoffanforderung und Projektschweißanweisung. Ein zweckmäßiger Erstmusterbericht nennt Messstelle, Verfahren, festgestellten Zustand und Prüfer. Er darf einen allgemeinen Online-Wert nicht in ein Freigabekriterium für ein bestimmtes Kesselpaneel umwandeln.
Wann sind zerstörungsfreie oder hydrostatische Prüfungen erforderlich?
Werkstoffspezifikationen können Prüfungen des Rohrs selbst vorschreiben, während zerstörungsfreie oder hydrostatische Prüfungen eines fertigen Paneels vom Bauteil, Konstruktionsregelwerk, Vertrag, den qualifizierten Schweißanweisungen und dem Prüf- und Testplan des Projekts abhängen. Wenn eine Anforderung gilt, sollte das Freigabepaket Verfahren, Abnahmegrundlage, Zeitpunkt und verantwortlichen Prüfer angeben. Vor der Übergabe sind außerdem die Zeichnungsrevision, die zu untersuchenden Stellen oder Merkmale, die dem Ergebnis beizufügenden Nachweise und alle vom Projekt festgelegten Halte- oder Zeugenpunkte zu bestätigen. Entscheiden Sie anhand freigegebener Projektunterlagen, ob eine Maßprüfung, Sichtprüfung, zerstörungsfreie Prüfung, Druckprüfung oder eine Kombination davon erforderlich ist.
Wann sollte ein Fertigungsbetrieb eine Prüfung der Umformlösung anfordern?
Fordern Sie eine Prüfung an, wenn die freigegebene Zeichnung, die Abnahmekriterien, die Werkstückgeometrie oder die Schnittstellenbedingungen eine Umformfrage offenlassen. Bringen Sie die Zeichnungsrevision und die Anforderungen an die Erstmusterprüfung zu dieser Besprechung mit. Dadurch bleibt die Anfrage auf den tatsächlichen Auftrag für das Kesselrohrpaneel ausgerichtet und nicht auf allgemeine Aussagen zu Blechbearbeitungsmaschinen.



