
Aubrik Şirketi ile İletişime Geçin

Kazan borusu ve su duvarı paneli çalışmaları için teknik kılavuz
Bu kılavuzda Panel Bükme Makinesi, sac levha panel bükme makinesi satın alımını değil, kazan borusu ve su duvarı panellerinin teknik resim odaklı şekillendirme ve muayenesini ifade eder. Bu ifade, sac levha ekipmanı aramalarında sıklıkla kullanılsa da bu kılavuz, kazan paneli iş parçasına ilişkin teknik resmi, kaynak prosedürünü ve muayene ve test planını ele alır.
Panel yeterince yakın mı? sorulması gereken pratik soru değildir. Doğru soru, serbest bırakılan panelin ilgili teknik resme, referans noktaları grubuna, uygun malzeme kaydına ve projenin gerektirdiği bekletme noktalarına kadar izlenip izlenemeyeceğidir?
Kazan Boru Paneli Çalışmalarında Panel Bükme Makinesi Ne Anlama Gelir
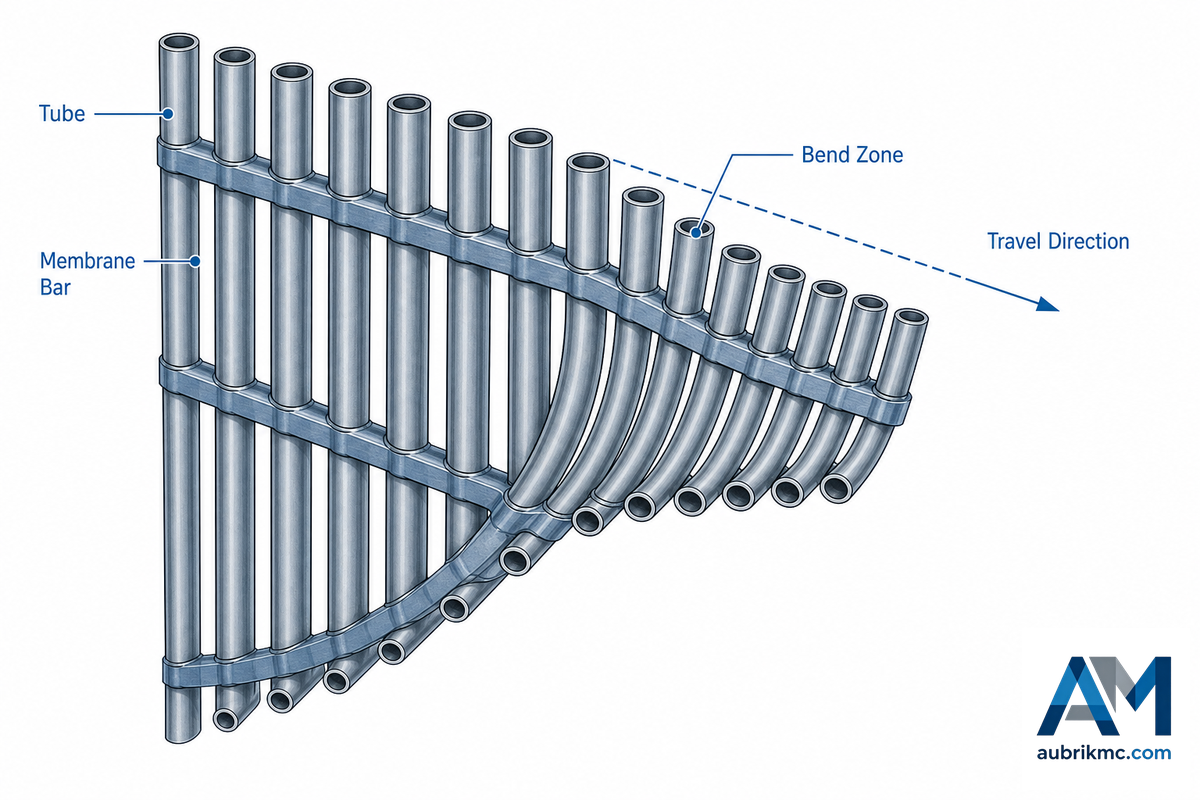
Kazan borusu paneli, gerektiğinde kanatlar ve/veya membranlarla birlikte basınçlı parçalara ait elemanların birleşimidir. Amacı ve kabul dayanağı, kazanın tasarım paketinden gelir. Bu, düz bir sac levhanın seçimine ilişkin çalışma alanı ve karardan farklıdır. Kazan borusu panelinin tanımlanmasına yönelik seçim, şekillendirme konuşulmadan önce önem taşır; çünkü yanlış ürün ailesinin seçilmesi, incelemeyi yanlış ölçümlere, terminolojiye ve hatalı serbest bırakma belgelerine yöneltebilir.
Bir kazan paneli üretim hattında yanlış ürün ailesinin seçilmesi hem serbest bırakma riski hem de yeniden işleme sorunu yaratır; çünkü boru yerleşimi, malzeme izlenebilirliği ve montaj arayüzleri teknik resme uygun olmalıdır. Aşağıda belirtilen 60 mm dış çapa ve 3 mm et kalınlığına sahip araştırma numunesi, geometrinin neden belirtilmiş bir dayanağa ihtiyaç duyduğunu gösteren bir örnektir; geçerli proje gerekliliğinin yerine geçmez. Aubrik’in kazan borusu paneli destek sayfası bu teknik resim odaklı bağlama aittir; genel bir sac levha panel bükme makinesi kararına kanıt oluşturmaz.
Su duvarı imalatına ilişkin patent belgeleri, boru ve kanattan oluşan panel alt montajlarını ve bunların bir duvar panelinde birleştirilmesini açıklar. Kazan muayene kılavuzları, teknik resim esaslı onaylı şekillendirme ve son işlem muayenelerini birbiriyle ilişkilendirir. Bir imalat ekibi için işçilik yeterliliğinin sınanması basitleşir: Söz konusu parça su duvarı teknik resmi, boru yerleşimi, arayüzler ve basınçlı parça belgeleri üzerinden tanımlanabiliyor mu? Yanıt evetse bunu bir sac levha panel bükme makinesi kararı olarak değil, kazan borusu paneli olarak ele alın.
Onaylı Su Duvarı Teknik Resmiyle Başlayın
Şekillendirmeden önce doğru teknik resmi inceleyin ve şu unsurların belirlendiğinden emin olun: Panelin yönü, Boru Yerleşimi, Genel Dış Sınırlar, Açıklıklar, Arayüz Noktaları ve ölçümlerin alınacağı Referans Unsurları. Referans alınan datum sete dahil değilse veya yanlış bir revizyon esas alınmışsa doğru bir ölçüm anlamsız hâle gelebilir.
Yayımlanmış kazan muayene kılavuzları, nihai boyutların ve şekillendirilmiş parçaların teknik resim üzerinden doğrulanmasını tavsiye eder. Bunun standart kaynak prosedürü hâline getirilmesi önerilir. Teknik resmin ilgili revizyonunu kontrol formuna yazın, referans noktalarını belirleyin ve açık kabul kriteri bulunmayan unsurları işaretleyin. Bu eksik noktalar, parçanın eklenmemiş çevrim içi bir örneğine başvurulmasını değil, mühendislik değerlendirmesini gerektirir.
Bir kazan borusu paneli şekillendirilmeden önce teknik resimdeki hangi unsurlar incelenmelidir?
- Boru sayısı, yerleşim, merkez çizgisi referansları ve yön.
- Panel genişliği, uzunluğu, köşegeni, ofsetleri ve kontrollü açıklıkları.
- Büküm konumları, düz uç gereklilikleri, boşluklar ve arayüzler.
- Malzeme kimliği, geçerli kaynak prosedürü referansları ve gerekli kayıtlar.
- Proje tarafından belirlenen: Bekletme noktaları, tanıklık noktaları, muayene noktaları veya test noktaları.
Teknik Resmi İlk Parça Planına Dönüştürün
İlk parçanın yalnızca ürünün sergilenmesine değil, üretime başlama kararının amacına hizmet etmesini sağlayın. İlk boru şekillendirilmeden önce her kontrol noktasının bir sorumlusu bulunmalıdır. Bu yöntem, bir sapmanın ancak montajdan sonra belirlenmesi ve kusurun oluştuğu andaki ilk kurulum koşulunun, teknik resim revizyonunun ve muayene koşullarının aranmak zorunda kalınması gibi yaygın hataları önler.
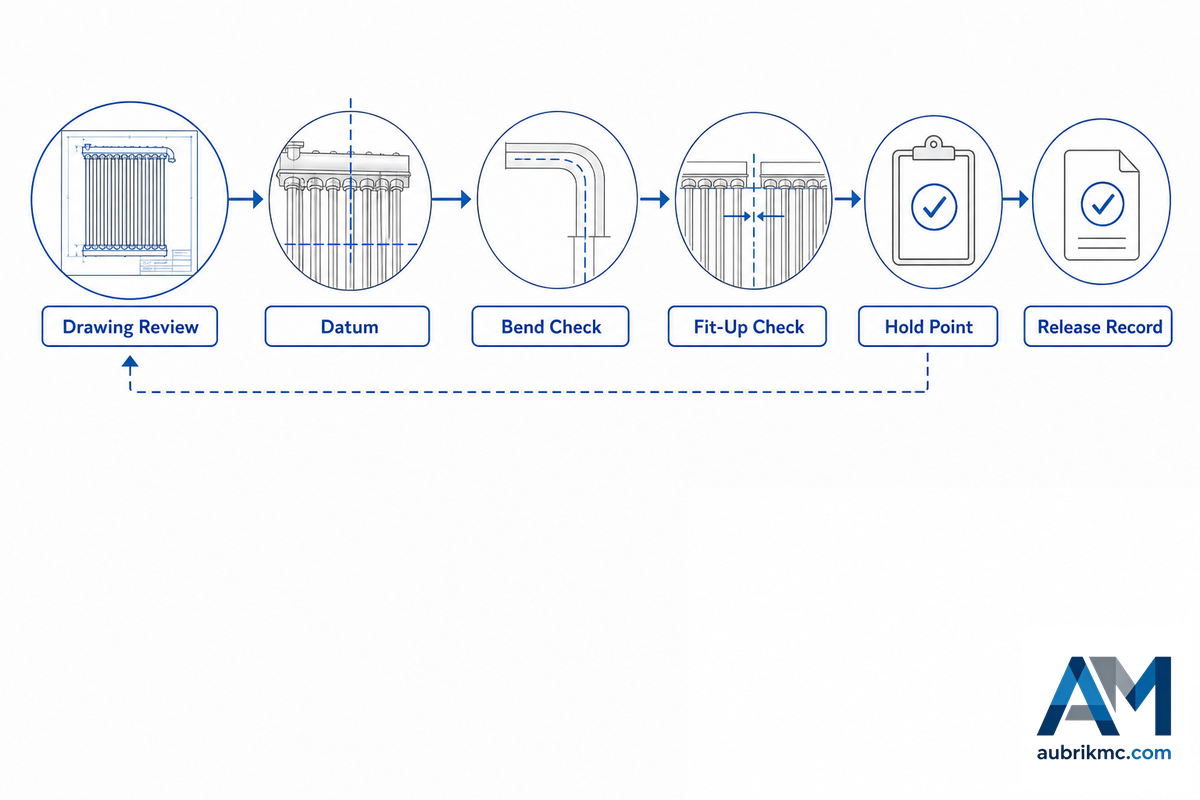
7 Noktalı Panel Serbest Bırakma Çerçevesi
Teknik resmi paylaşılabilir bir belgeye dönüştürün: Projeden uygun veriler elde edildiğinde özgün proje planlama kartındaki tüm alanları doldurun.
| Kontrol | Kaydedilecek bilgiler | Serbest bırakma kararını neden değiştirir | Sorumlu |
|---|---|---|---|
| 1. Teknik resim revizyonu | Onaylı revizyon ve yayımlanma tarihi | Çalışmanın yürürlükten kaldırılmış geometriyi izlemesini önler | Mühendislik |
| 2. Panel kimliği | Panel işareti, yönü ve montaj konumu | Muayene kanıtlarını amaçlanan bileşenle ilişkilendirir | Üretim |
| 3. Referans planı | Datumlar ve ölçüm noktaları | Sonraki kontrollerin tekrarlanabilmesini sağlar | Kalite |
| 4. Malzeme kaydı | İşin gerektirdiği ergitme partisi veya izlenebilirlik referansı | Malzeme kontrolünü geometri kontrolünden ayırır | Kalite |
| 5. Büküm kaydı | Konumlar, yöntem, gözlemlenen durum ve inceleyen kişi | Montaj gizlemeden önce büküm sorununu ortaya çıkarır | Üretim / Kalite |
| 6. Fit-up bekletme noktası | Birleştirmeden önce muayene edilecek durum | Kaynağın bir uyumsuzluğu kalıcı hâle getirmesini önler | Kaynak gözetimi |
| 7. Serbest bırakma yolu | Gerekli belgeler, üst makama iletme yolu ve onay | Eksik bir kaydın sonraki aşamaya geçmesini önler | Proje kalite sorumlusu |
Bu kart mühendislik, üretim, kalite ve satın alma ekipleri arasında bir devir aracı görevi görebilir. Satın alma, malzemeyle birlikte hangi belgelerin gelmesi gerektiğini görebilir; tesis ekibi hangi koşulun korunması gerektiğini görebilir; kalite ise serbest bırakma paketi için hangi kanıtların gerekli olduğunu görebilir.
Panel Montajından Önce Büküm Geometrisini Kontrol Edin
Bir büküm oluşturulduktan sonra, montaj gerekli erişimi veya düzeltmeyi güçleştirmeden önce bu unsuru onaylı teknik resme ve geçerli proje gerekliliklerine göre değerlendirin. Yaygın büküm kalitesi kategorileri arasında profil, boşluk, ovallik, cidar incelmesi veya kalınlaşması, geri esneme ve yüzey durumu bulunur. Bağımsız imalatçıların yürüttüğü çeşitli çalışmalar, bu olguların bir kısmını boru bükme prosesleri kapsamında tanımlar; ancak geçerli kabul kriterleri genellikle her proje için ayrı ayrı belirtilir.
Kamuya açık bir kazan muayene prosesinde R/D oranı, ovallik, kalınlık, görsel muayene ve onaylı teknik resme göre nihai boyutlar için benzer kontrollere atıfta bulunulur. Bunun önemli bir bölümü; ölçümün nerede yapıldığının, değerlendirmenin nasıl yürütüldüğünün, kontrolün hangi teknik resim gerekliliğini esas aldığının ve bunu onaylayan veya üst makama ileten kişinin belgelenmesidir. Başka bir işletme sahibinin şartnamesindeki bir yüzdeyi doğrudan kazan panelinizin serbest bırakma gerekliliği olarak kullanmayın.
Kamuya açık değerler değişkenlik gösterir; bunlar sizin serbest bırakma değerleriniz değildir
Projenizin kabul kriterlerini vermeden bir özelliğin nasıl ölçüldüğünü gösteren, kamuya açık birçok kaynak vardır. Aşağıda tavsiye niteliğinde değil, her kaynağın kendi ifadesiyle yazılmış birkaç örnek bulunmaktadır. Bu örnekler, hem satın alma hem de kalite birimleri için temel sonucu gösterir: Bir değeri kontrol formuna kopyalamadan önce belirleyici teknik resme, şartnameye ve test planına ihtiyaç vardır.
| Kamuya açık kaynak örneği | Kaynakta gösterilen değer | Neyi kanıtlar | Neyi kanıtlamaz |
|---|---|---|---|
| Açık erişimli cidar incelmesi incelemesi | 50 mm altı için 1% dış çap toleransı örneği | Standartlar ürüne ve boyuta göre değişebilir | Projenizin büküm kabul değeri |
| Açık erişimli cidar incelmesi incelemesi | 12.5% et kalınlığı örneği ve <20% incelme örneği | Malzeme ve geometri, yayımlanmış sınırları etkiler | Genel geçerli bir kazan paneli kuralı |
| Genel ovallik kılavuzu | Belirtilen 4% standardı; atıf yapılan 1.5%–8% son kullanım aralığı | Genel boru uygulamalarında farklı sınırlar kullanılır | Doğru su duvarı toleransı |
| Genel ovallik kılavuzu | Yaklaşık 50.8 mm olarak gösterilen 2 in örneği; yaklaşık 50.2 mm olarak gösterilen 1.975 in; yaklaşık 0.64 mm olarak gösterilen 0.025 in | Basit ve genel bir örnek bile belirtilmiş bir ölçüm yöntemine bağlıdır | Paneliniz için izin verilen dönüşüm veya kabul değeri |
| Genel boru bükme kılavuzu | ±0.1°, ±0.25° ve ±1.0° örnekleri | Bildirilen performans, proses bağlamına bağlıdır | Bu panel geometrisi için bir garanti |
| Genel boru bükme kılavuzu | Önerilen 1.5D–2.5D CLR aralığı | Yarıçap kılavuzu malzemeye ve takımlara bağlıdır | Proje tarafından onaylanmış bir büküm yarıçapı |
| Bağımsız bükme çalışması | Test malzemesinde 60 mm dış çap ve 3 mm et kalınlığı | Geometri, gözlemlenen bükme davranışını etkiler | Farklı boru boyutu veya malzemesi için performans |
| Açık erişimli cidar incelmesi incelemesi | 0.02466 kg/m, incelenen bir hesaplamada atıf yapılan birim kütle faktörüdür | Araştırmacılar hesaplama girdilerini açıkça tanımlar | Geçerli proje dayanağı bulunmayan bir serbest bırakma hesabı |
| U borusu tedarikçi sayfası | 9 m’ye kadar düz uçlar ve bir ürün grubu için listelenen ≤5% değeri | Tedarikçi kayıtları geometriye özgü veriler içerebilir | Bir kazan paneli için eşdeğer gereklilik |
| Su borulu kazan standardı kataloğu | 2021 baskısı; 102 sayfalık işçilik standardı | Su borulu kazan işçiliğinin kendine özgü standartlar bağlamı vardır | Bu standardın serbest bir yorumu |
| Kazan muayene kaynak prosedürü | 2025 kamuya açık kod baskısı kontrolü | Revizyon kontrolü, serbest bırakma girdisidir | Proje mühendisliğinin yerine geçen bir çözüm |
Örnek kaynaklar: açık erişimli cidar incelmesi incelemesi, genel ovallik kılavuzu, genel boru bükme kılavuzu, bağımsız bükme çalışması, U borusu tedarikçi sayfası, su borulu kazan standardı kataloğu.
Bir kazan borusu panelinin bükülmesinden sonra neler doğrulanmalıdır?
- Büküm konumunun ve yönünün onaylı teknik resimle eşleştiğini kontrol edin.
- Gerekli boşlukların ve düz uç arayüzlerinin montaj için kullanılabilir durumda kaldığını doğrulayın.
- Yuvarlaklık, cidar durumu ve yüzey durumu, projede belirtilen prosese göre kontrol edilir.
- Her ölçümü doğru panel ve teknik resim revizyonuyla ilişkilendirerek kaydedin.
- Tüm sapmalar, montaj veya kaynak yöntemlerini olumsuz etkilemeden önce araştırılır ve düzeltilir.
Paneli Bir Montaj Olarak Doğrulayın
Boru düzeyindeki sonuçlar, montaj düzeyindeki muayene ihtiyacını ortadan kaldırmaz. Borular, kanatlar veya membran elemanları monte edildiğinde ortaya çıkan panel, olması gereken görünümü tanımlayan teknik resme göre doğrulanmalıdır. Bu doğrulama, projeye bağlı olarak boru hatvesi, toplam genişlik, köşegen ölçüleri, açıklıklar, yön veya eşleşen elemanların durumu gibi proje teknik resminde açıklanan boyutları içerebilir.
Bu serbest bırakma sırası, bir “geçti/kaldı” kaydının ötesine geçmek ve işe zaman, para veya emek ayrılmadan önce çeşitli noktalarda her alıcıya tanımlanmış bir rol vermek üzere tasarlanmıştır.
İlk Parça Serbest Bırakma Basamakları
| Düzey | Yanıtlanacak soru | Saklanacak kanıt | Karar |
|---|---|---|---|
| 1. Kapsam | Bu, amaçlanan kazan paneli ve revizyonu mu? | Teknik resim ve panel kimliği | Devam edin veya durdurun |
| 2. Malzeme | Gerekli malzeme kayıtları mevcut mu? | Projenin gerektirdiği izlenebilirlik referansı | Devam edin veya bekletin |
| 3. Kurulum | Belirtilen datumlar ve referans noktaları kullanılıyor mu? | Kurulum/kontrol formu kaydı | Devam edin veya yeniden ayarlayın |
| 4. Büküm | Kontrollü her büküm, belirtilen dayanağı karşılıyor mu? | Konum, yöntem, sonuç, inceleyen kişi | Kabul edin veya üst makama iletin |
| 5. Dış sınırlar | Montaj kontrollü boyutlarla eşleşiyor mu? | Montaj ölçüm kaydı | Kabul edin veya düzeltin |
| 6. Fit-up | Kaynak birleştirmeleri, yeterliliği onaylanmış birleştirme yöntemine hazır mı? | Bekletme noktası kaydı | Serbest bırakın veya yeniden işleyin |
| 7. Gerekli muayene | Plan, NDE veya başka bir muayene gerektiriyor mu? | Yöntem, zamanlama, kabul dayanağı | Planlayın veya N/A olarak belgeleyin |
| 8. Gerekli test | Kod, sözleşme veya test planı basınç testi gerektiriyor mu? | Test gerekliliği ve sorumlu inceleyen kişi | Planlayın veya N/A olarak belgeleyin |
| 9. Devir | Daha sonra inceleme yapacak kişi kararı yeniden oluşturabilir mi? | Eksiksiz serbest bırakma paketi | Serbest bırakın veya bekletin |
Kaynak Bir Hatayı Kalıcı Hâle Getirmeden Önce Boru-Kanat Fit-Up İşlemini Doğrulayın
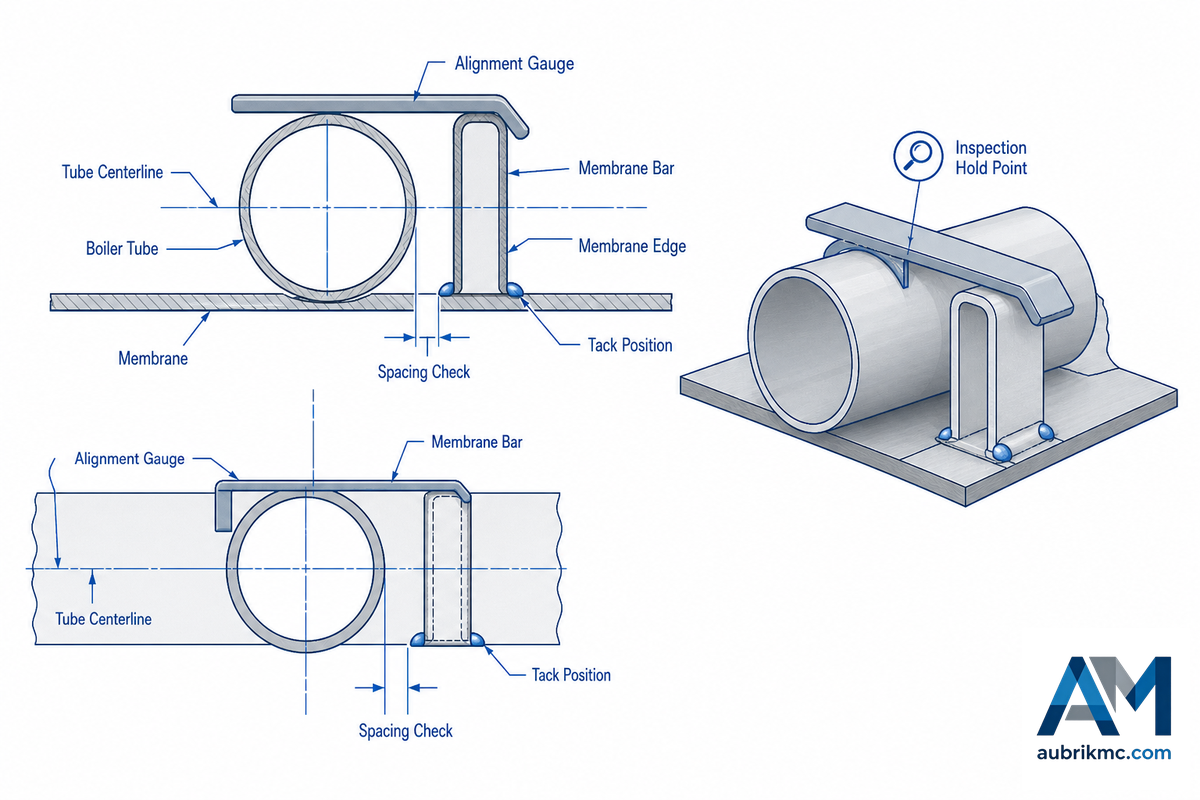
Önceki aşamadaki küçük bir uyumsuzluğun bile kaynak başladıktan sonra tespit edilmesi zorlaşır ve onarımı daha maliyetli olur. Kazan borusu panellerine ilişkin araştırmalar, kaynağın yol açabileceği olası deformasyonun neden dikkatle incelenmesi gerektiğini gösterirken ISO 3834-2 kataloğu, kaynak işlemi başlamadan önce fit-up, kaynak birleştirmesi hazırlığı, kaynak prosedürleri, personel ve malzemenin kontrol edilmesine yönelik geçerli kaynak kalitesi bağlamını sağlar.
Üretim montajında 60 mm dış çapa ve 3 mm et kalınlığına sahip bir araştırma numunesi, genel bir kabul sınırı değildir. Farklı bir boru geometrisi, malzeme veya yeterliliği onaylanmış kaynak prosedürü geçerli olabileceğinden bunu genel bir sınır olarak ele almak teknik resim kontrolü riski ve maliyetli bir hata yaratır.
Fit-up ile ilgili soru, tek bir boşluğun uygun olup olmadığı değil, fit-up işleminin yeterliliği onaylanmış proje kaynak prosedürüne ve bu prosedürün belirlediği muayene noktalarına hazır olup olmadığıdır. Teknik resim, kaynak prosedürü veya muayene planı bu yanıtı vermiyorsa üretime geçmeden önce konuyu üst makama iletin. Bu yaklaşım, bir proje kontrolü sorununu makine ayarıyla çözmekten daha yararlıdır.
⚠️ Düz görünen bir panel; kayıtların, referans noktalarının ve kaynağa hazır olma koşullarının doğru olduğunu kanıtlamaz.
İlk Parçayı İzlenebilir Bir Kayıtla Serbest Bırakın
Test ve muayene farklı türde bekletme noktalarıdır: boru malzemesi şartnamesinin gerektirdiği mekanik veya tahribatsız testler; teknik resme ve kaynak prosedürüne uygunluğu doğrulayan şekillendirme kontrolleri; sözleşmenin, kodun, bileşenin ve IT planının gerektirdiği nihai panel serbest bırakma testleri. Bunları birbirine karıştırmayın.
ASME, malzeme, muayene ve yeterliliklere ilişkin güncel kazan ve basınçlı kap kodları derlemesini belirler ve yayımlar. Bu listeler belirli bir proje için gerekli testleri tanımlamaz. Doğru kod baskısının kullanılmasını ve çözülemeyen soruların projenin yetkili mühendislik veya muayene temsilcisine iletilmesini hatırlatır.
Bir kazan borusu paneli, projenin gerektirdiği NDE veya test aşamasına ne zaman geçmelidir?
Yalnızca geçerli malzeme şartnamesi, yapım kodu, sözleşme, kaynak prosedürü veya IT planı gerektiriyorsa devam edin. Test yöntemini, kabul kriterlerini, zamanlamayı, muayene görevlisini ve gerekli kayıt belgelerini belirtin. Bu kılavuz projenizin bekletme noktalarını belirleyemese de bunların gözden kaçırılmamasını sağlamaya yardımcı olur.
Sonraki Bir Panel Sapma Gösterirse Prosesi Bu Sırayla Yeniden Kontrol Edin
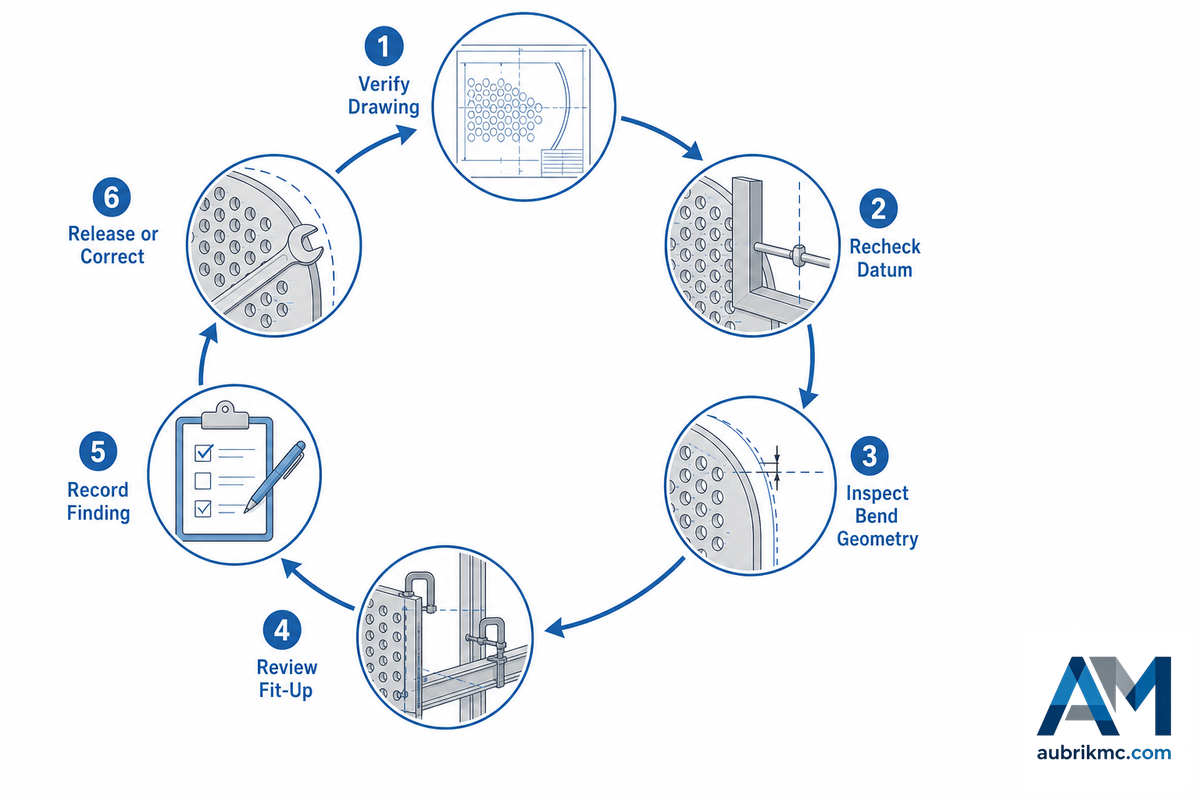
Sonraki bir panel onaylı ilk parçadan farklıysa makineyi hemen ayarlamayın. Sorun eski bir teknik resimden, kararsız bir datumdan, yetersiz malzeme bilgisinden veya atlanmış bir fit-up bekletme noktasından kaynaklanabilir. Yeniden işleme zaman ve malzeme kaybına yol açmadan önce tesis, kalite, satın alma ve finans birimleri arasında net bir kontrol sırası oluşturmak için gizli darboğaz haritasını kullanın.
Kazan Borusu Panelinin Serbest Bırakılması İçin Gizli Darboğaz Haritası
| Görünür belirti | Hızlı ancak riskli tepki | Kontrol edilecek gizli darboğaz | Sonraki sorumlu |
|---|---|---|---|
| Yanlış büküm konumu | Hemen yeniden bükün | Teknik resim revizyonu veya datum uyuşmazlığı | Mühendislik |
| Beklenmeyen ovallik | Başka bir çevrim içi tolerans kullanın | Geçerli teknik resim/malzeme/kaynak prosedürü dayanağı | Kalite |
| Bükümde yüzey izi | Parlatın ve devam edin | Projenin değerlendirme kararı ve muayene gerekliliği | Kalite |
| Panel genişliği farklı | Montajı zorla yerine oturtun | Boru yerleşimi, referans planı ve fit-up sırası | Üretim |
| Köşegen farklı | Yalnızca bir köşeyi düzeltin | Birikimli geometri ve montaj kısıtlaması | Mühendislik / Üretim |
| Açıklık hizalanmıyor | Arayüzün çevresini kesin | Yön, teknik resim güncellemesi ve arayüz kontrolü | Mühendislik |
| Fit-up zorlanıyor | Konumu korumak için kaynak yapın | Kaynak birleştirmesi hazırlığı ve yeterliliği onaylanmış bekletme noktası | Kaynak gözetimi |
| Kayıtlar eksik | Hafızaya dayanarak serbest bırakın | İzlenebilirlik ve test belgesi yükümlülükleri | Kalite / Satın Alma |
| Tekrarlanan sapma görülüyor | Bunu münferit bir yeniden işleme olarak ele alın | İlk parça karşılaştırması ve değişiklik kontrolü | Tesis müdürü |
Bir teşhis aracı olmayan bu alıcı kaynağı, üç birimin de (üretim, kalite, ticari) belirli bir sapma konusunda aynı anlayışta olmasına yardımcı olur.
Bir üretim montajında 60 mm ve 3 mm değerlerindeki araştırma örneği, farklı bir panelde teşhis amacıyla kullanılamaz. Ölçülen geometri ile onaylı teknik resim birlikte değerlendirilmesi gerektiğinden bunu bir serbest bırakma sınırı olarak ele almak risk ve hata yaratır.
Sektörel Görünüm: Teknik Resimle Bağlantılı Kayıtlara Genel Makine İddialarından Önce Yer Verin
Kazan borusu panellerinden oluşan bu dar niş için yıldan yıla kamuya açık talep verisi bulunmadığından bu kılavuz büyüme tahmini yapmaz. Bunun yerine yararlı bir görünüm, teknik resimden üretime ve kayıtlara sorunsuz bir devirdir; ilk parça serbest bırakma paketleri geniş bir bilgi yelpazesini açıklığa kavuşturabilir ancak kesin bir verimlilik sonucu sunamaz.
Aubrik’in kazan borusu panellerine yönelik panel bükme çözümünü kullanarak teknik resmi, kabul kriterlerini ve açık şekillendirme sorularını görüşürken güncel teknik resim revizyonunun bir kopyasını ve serbest bırakma kartındaki soruları yanınızda bulundurun.
Sık Sorulan Sorular
Bir mühendislik, üretim veya kalite ekibi bu yanıtları kullanmadan önce, genel bir kılavuz teknik resmin, malzeme şartnamesinin ve proje test planının yerine geçemeyeceğinden eksik her kabul değerini risk ve üst makama iletilecek bir konu olarak ele alın.
Kazan borusu paneli ile sac levha panel aynı mıdır?
Hayır. Kazan borusu paneli, onaylı bir kazan teknik resmiyle ve bu resimdeki arayüzlerle eşleşmesi gereken basınçlı parça boruları ile uygun olduğu durumlarda membran veya kanat elemanlarından oluşan bir montajdır. Sac levha panel, farklı bir iş parçası kategorisidir. Aynı genel ifade her ikisini de tanımlayabileceğinden kapsamı teknik resim, bileşenin işlevi ve geçerli proje gereklilikleri belirlemelidir.
İlk panel şekillendirilmeden önce neler kontrol edilmelidir?
Güncel ve onaylı teknik resim revizyonuyla başlayın; şekillendirme sırasını etkileyen boru yerleşimini, panel dış sınırlarını, referans noktalarını, açıklıkları, yönü ve arayüzleri belirleyin. İş için sağlanan malzeme ve izlenebilirlik gerekliliklerini doğrulayın, ardından her ilk parça kontrolünü kimin kaydedeceğini tanımlayın. Serbest bırakma kararı, genel bir makine ayarı yerine teknik resmi ve yeterliliği onaylanmış proje kaynak prosedürünü izlemelidir.
Bir su duvarı paneli monte edildikten sonra hangi boyutlar doğrulanmalıdır?
Muayene kaydı, onaylı teknik resimde belirtilen boyutlara ve unsurlara odaklanmalıdır. Panele bağlı olarak bunlar boru hatvesini, toplam genişliği, köşegeni, açıklıkları, yönü ve bağlantı arayüzlerini içerebilir. Montajı birbiriyle ilgisiz borular grubu olarak değil, bir montaj olarak ölçün. Bir unsur için belirtilmiş kabul gerekliliği yoksa tolerans uydurmak yerine soruyu üst makama iletin.
Büküm incelmesi ve ovallik nasıl değerlendirilmelidir?
Bunları geçerli teknik resme, malzeme gerekliliğine ve proje kaynak prosedürüne göre değerlendirin. Yararlı bir ilk parça kaydı; ölçüm konumunu, yöntemi, gözlemlenen durumu ve inceleyen kişiyi belirtir. Genel bir çevrim içi değeri belirli bir kazan panelinin serbest bırakma kriterine dönüştürmemelidir.
NDE veya hidrostatik testler ne zaman gereklidir?
Malzeme şartnameleri borunun kendisi için test yapılmasını gerektirebilirken tamamlanmış bir panel için NDE veya hidrostatik test gerekliliği; bileşene, yapım koduna, sözleşmeye, yeterliliği onaylanmış kaynak prosedürlerine ve projenin muayene ve test planına bağlıdır. Bir gereklilik geçerliyse serbest bırakma paketinde yöntem, kabul dayanağı, zamanlama ve sorumlu inceleyen kişi belirtilmelidir. Devirden önce ayrıca teknik resim revizyonunu, muayene edilecek konumları veya unsurları, sonuçla birlikte verilmesi gereken kayıtları ve proje tarafından tanımlanmış bekletme veya tanıklık noktalarını doğrulayın. Boyut kontrolü, görsel muayene, NDE, basınç testi veya bunların bir kombinasyonunun gerekli olup olmadığına onaylı proje belgelerini kullanarak karar verin.
Bir imalatçı ne zaman şekillendirme çözümü incelemesi talep etmelidir?
Onaylı teknik resim, kabul kriterleri, iş parçası geometrisi veya arayüz koşulları çözümlenmemiş bir şekillendirme sorusu bırakıyorsa inceleme talep edin. Bu görüşmeye teknik resim revizyonunu ve ilk parça kontrol gerekliliklerini getirin. Böylece talep, genel sac levha ekipmanı iddiaları yerine gerçek kazan borusu paneli işine odaklanır.



