
Nehmen Sie Kontakt mit der Aubrik Company auf

Technische Daten im Überblick
| Tragfähigkeitsbereich | 50 kg (Tischgerät) bis 50 Tonnen (Schwerindustrie), modellabhängig |
| Achskonfigurationen | Drehtisch nur mit Drehbewegung / Drehen und Neigen (typischerweise 0-135°) / Spindelstock-Reitstock-System / Doppelstation (H-Rahmen, Riesenrad-Ausführung) |
| Drehzahl (RPM) | Unter 1 RPM (Präzisions-WIG) bis zu 30 RPM (MIG/UP-Schweißen), modellabhängig |
| Schweißstromrückführung | Separater rotierender Schweißstrom-Rückleiter (Schleifring oder Bürste), ausgelegt für den Schweißstrom |
| Zu prüfende Normen | AWS D14.0/D14.0M:2024, ANSI Z49.1-2021, ISO 10218-2:2025 (bei Roboterintegration) |
Ein Schweißpositionierer ist eine Vorrichtung, die das Werkstück dreht oder neigt, damit der Schweißstoß in der flachen Wannenlage bleibt und der Schweißer nicht um das Bauteil herumgreifen muss. Bei der Auswahl eines Schweißpositionierers sind die für das Bauteil erforderliche Tragfähigkeit und Bewegung festzulegen und der Hersteller zu prüfen, denn zwei Maschinen mit identischen technischen Daten können entweder über die Dokumentation eines angesehenen Qualitätsherstellers oder über keinerlei Qualitätsunterlagen verfügen. Die Vorteile dieser Geräteklasse zeigen sich bei nahezu allen Schweißanwendungen eines Betriebs, von einfachen Schweißarbeiten an flachen Halterungen bis zu komplexen Schweißaufgaben an mehrachsigen Mantelkonstruktionen, denn eine gleichbleibende Schweißposition ermöglicht eine wirklich hochwertige Schweißnaht sowie eine stabile Schweißqualität und Reproduzierbarkeit – unabhängig vom eingesetzten Schweißverfahren und davon, ob in der Werkstatt ein 50 kg schweres Tischmodell oder eine Industrieausführung für 50 Tonnen steht.
Kurz gesagt: Legen Sie die Tragfähigkeit für Ihr schwerstes Bauteil einschließlich Spannvorrichtung und einer Reserve für exzentrische Lasten aus, stimmen Sie die Drehzahl auf Ihr Schweißverfahren ab und prüfen Sie anschließend – noch bevor Sie eine Anzahlung leisten – die Zertifizierungen des Herstellers über eine öffentliche Datenbank statt anhand eines Logos auf einer Website sowie den tatsächlichen Leistungsumfang der Incoterm- und Garantiebedingungen bei einem Versand aus dem Ausland.
- Die Nenntragfähigkeit ist der Ausgangspunkt, nicht das Endkriterium – eine außermittige Last verringert die Tragfähigkeit beim Neigen des Bauteils erheblich.
- Neukauf, Gebrauchtkauf und Eigenbau haben unabhängig vom Kaufpreis jeweils eigene Risikoprofile.
- Die ISO 9001-Angabe eines Herstellers lässt sich anhand öffentlicher Register bestätigen, doch nur wenige Einkäufer machen sich diese Mühe.
- Die Wahl eines Incoterms entbindet Sie nicht von Ihren Pflichten als rechtlicher Importeur.
Positionierer, Drehtisch, Schweißrollenbock oder Schweißmanipulator: die tatsächlich benötigte Gerätekategorie bestimmen
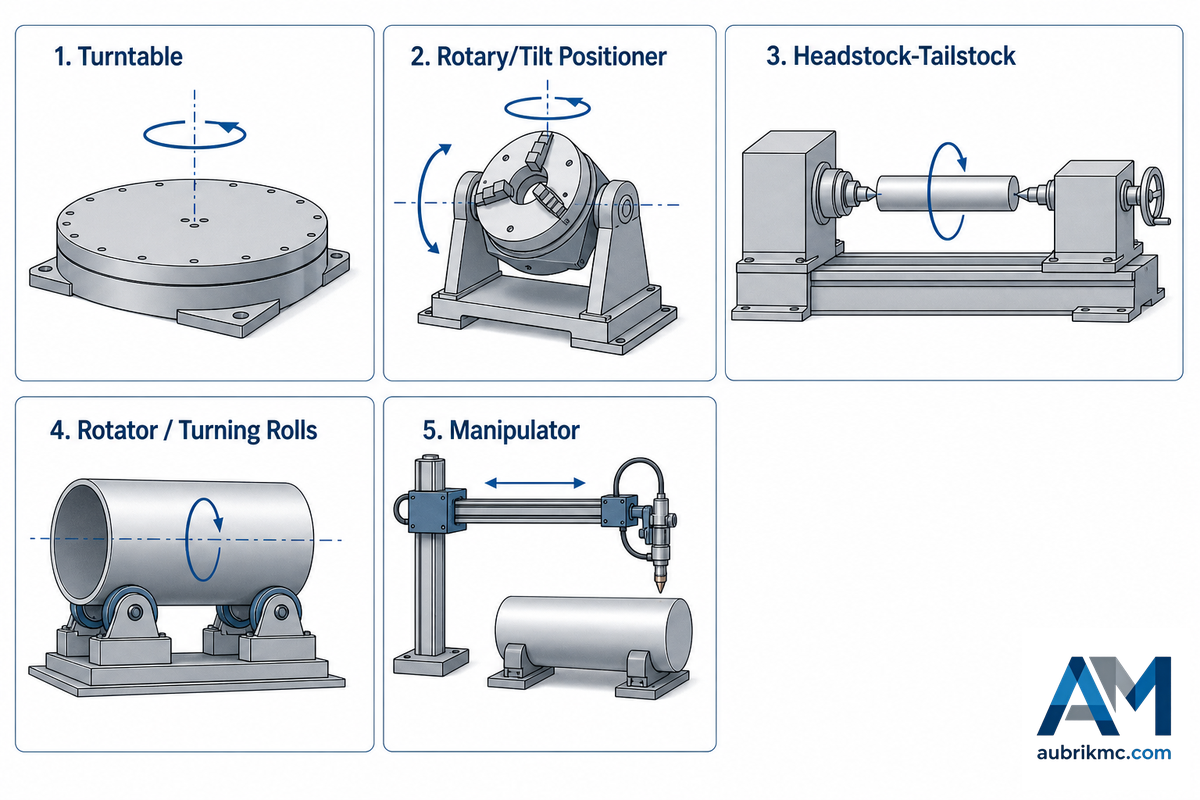
In vielen Suchergebnissen und Verkaufsgesprächen werden die vier Begriffe Schweißpositionierer, Schweißdrehtisch, Schweißrollenbock und Schweißmanipulator nahezu synonym verwendet, obwohl sie jeweils unterschiedliche Bewegungsmöglichkeiten bezeichnen. Die Bestellung des falschen Gerätetyps kann den Kauf selbst dann wirkungslos machen, wenn die Maschine die erforderliche Tragfähigkeit und die passenden technischen Daten aufweist, sodass der Betrieb die vorgesehenen Schweißarbeiten damit nicht ausführen kann. Betrachten Sie diesen Leitfaden zu Schweißpositionierern als kurze Übersicht über die verschiedenen Arten von Schweißpositionierern auf dem Markt: Die nachstehenden Positionierertypen sehen auf einem Katalogfoto ähnlich aus, verhalten sich jedoch sehr unterschiedlich, sobald tatsächlich ein Bauteil eingespannt ist.
| Begriff | Bewegtes Element | Typischer Einsatzbereich |
|---|---|---|
| Drehtisch | Werkstück, nur einachsige Drehbewegung | Kleine, flache oder scheibenförmige Bauteile |
| Dreh-/Neigepositionierer | Werkstück, Drehbewegung + Neigung | Halterungen, Flansche, unregelmäßige Schweißbaugruppen |
| Spindelstock-Reitstock-System | Werkstück, zwischen zwei Spitzen aufgenommen | Lange oder schwere zylindrische Baugruppen |
| Schweißrollenbock / Rollenböcke | Zylinder auf Laufrollen, ohne Spannfutter | Rohrsektionen, Behältermäntel, Druckbehälter |
| Schweißmanipulator | Schweißbrenner/Schweißkopf, nicht das Werkstück | Lange Nähte an feststehenden oder langsam bewegten Bauteilen, häufig in Kombination mit einem Positionierer oder Schweißrollenbock |
- Positionierer und Drehtische verwenden ein Spannfutter oder eine Planscheibe, um ein rundes, flaches oder an einer Halterung befestigtes Werkstück einzuspannen.
- Schweißrollenböcke drehen zylindrische Rohrsektionen auf Laufrollen, ohne dass diese an einer Planscheibe befestigt werden.
- Spindelstock-Reitstock-Systeme, nach denen mitunter als Spindelstock-Reitstock-Positionierer gesucht wird, sichern lange oder schwere Werkstücke, indem sie diese zwischen zwei Spitzen aufnehmen.
- Doppelstations-Positionierer mit zwei auf einem gemeinsamen drehbaren Grundgestell montierten Positionierern sind in automatisierten Schweißsystemen und anderen automatisierten Schweißzellen besonders wirtschaftlich, weil der Bediener ein Werkstück beladen kann, während das andere vom Roboter geschweißt wird, sodass das Schweißen in der Roboterschweißzelle kontinuierlich weiterläuft, statt zwischen den Bauteilen stillzustehen. Aufgrund derselben Logik der Schweißautomatisierung werden Positionierer in Roboterschweißsystemen fast immer paarweise statt als Einzelstationen eingesetzt, sobald ein Betrieb vom manuellen Schweißen zum Roboterschweißen übergeht.
In Fachforen für Metallbauer herrscht Einigkeit darüber, dass Betriebe, die viele Rohre schweißen, neben einem normalen Drehpositionierer zwangsläufig auch einen Schweißrollenbock oder Rohrschweißpositionierer besitzen, da diese unterschiedliche Methoden zum Einspannen des Werkstücks bieten und nicht miteinander konkurrieren. Die richtige Kategorisierung sorgt dafür, dass Schweißqualität und Produktivität nach dem Kauf steigen, statt den Engpass lediglich an eine andere Stelle in der Werkstatt zu verlagern. Aubrik fertigt zwar das gesamte Spektrum einschließlich Drehpositionierern, Rohrpositionierern und Schweißdrehtischen, doch die Auswahl sollte sich nach Ihrem Bauteil richten.
💡 Kernaussage
Unterscheiden Sie bei der Geräteauswahl zunächst die konkret erforderliche Bewegung – einfache Drehbewegung, Drehbewegung mit Neigung, Aufnahme zwischen Spitzen, Rollenauflage oder Verfahrweg des Schweißbrenners –, bevor Sie einzelne Maschinenmodelle vergleichen.
Technische Schnellcheckliste: Tragfähigkeit, Achstyp, Drehzahl und Schutzeinrichtungen
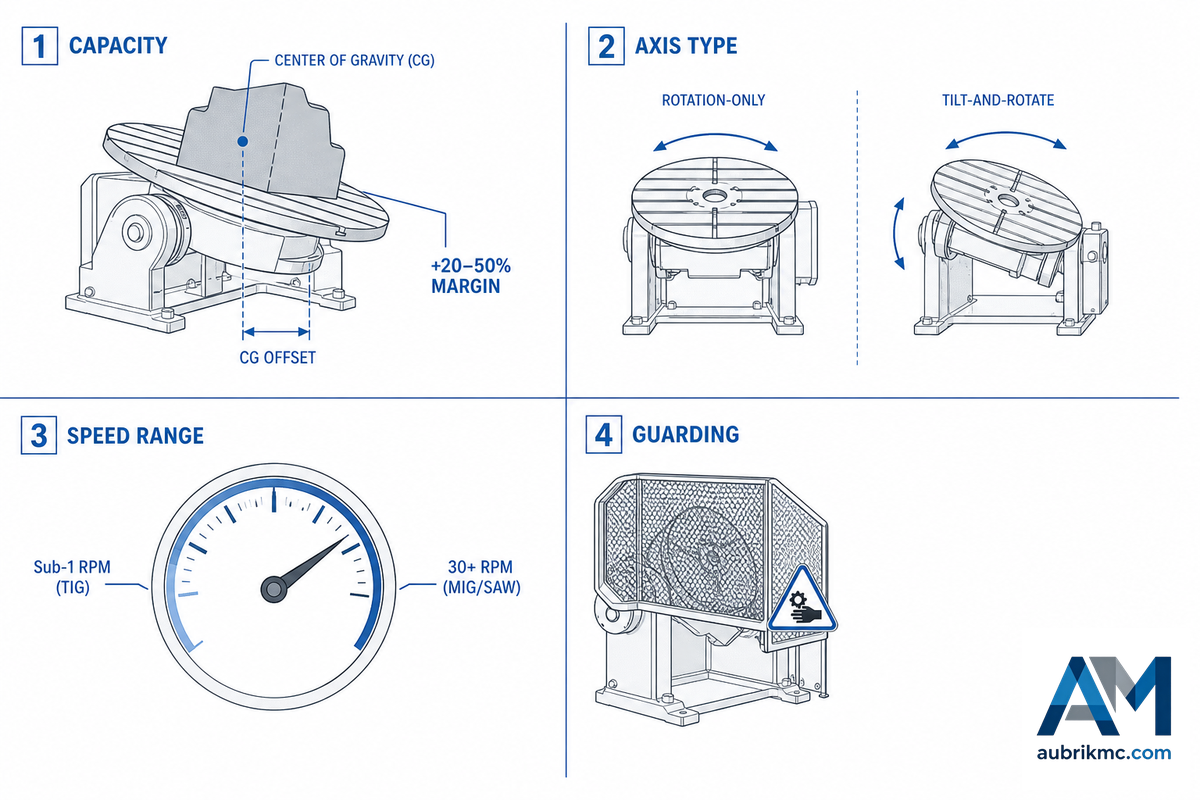
Nach der Bestimmung der Gerätekategorie helfen Ihnen vier zentrale technische Aspekte – Tragfähigkeit, Achstyp, Drehzahl und Schutzeinrichtungen –, den richtigen Schweißpositionierer auszuwählen und genau das Modell zu ermitteln, das die Schweißqualität tatsächlich verbessert und die Kosten einer zweckfreien Automatisierung vermeidet; dieselbe Auswahllogik gilt unabhängig davon, ob Sie Ihren ersten Schweißpositionierer kaufen oder eine bereits vorhandene Maschine ersetzen. Diese Faktoren werden auf den Aubrik-Seiten zu Schweißpositionierern und Drehtischen ausführlicher behandelt, und diese Checkliste bereitet Sie auf den Kauf vor.
- Tragfähigkeit: Legen Sie diese nach Ihrem größten Bauteil einschließlich Spannfutter, Spannmitteln und Spannvorrichtung aus, nicht nach Ihrem durchschnittlichen Werkstück; berücksichtigen Sie zusätzlich eine Reserve von 20-50 % für die Masse der Spannvorrichtung und den Versatz des CoG (Schwerpunkts). Die meisten Angaben zur Tragfähigkeit wurden für einen CoG in der Mitte des Drehtischs ermittelt; bei einem außermittigen Schwerpunkt muss das Antriebssystem ein höheres Drehmoment überwinden, und die Tragfähigkeit nimmt ab, sobald sich der Drehtisch neigt.
- Achstyp: Dieser richtet sich nach Ihrem Werkstück und ergibt sich aus der obigen Übersicht – wenn das Bauteil den Zugang über eine Neigeachse erfordert, wird ein ausschließlich drehender Drehtisch diese Aufgabe selbst mit einem außergewöhnlich leistungsstarken Motor wahrscheinlich nicht erfüllen. Die Größen von Drehtisch und Spannfutter reichen in dieser Gerätegruppe je nach gewähltem Modell üblicherweise von 200 mm bis 2500 mm.
- Drehzahlbereich: Beim WIG-Schweißen ist eine langsame Drehbewegung erforderlich, gegebenenfalls sogar weniger als 1 rpm, damit das Schmelzbad zur Geschwindigkeit und zum Winkel des manuell zugeführten Zusatzwerkstoffs passt, während MIG-/UP-Schweißverfahren bei höheren Schweißgeschwindigkeiten und kontinuierlicher Drahtzufuhr mit bis zu 30 rpm und mehr arbeiten können. Ermitteln Sie die niedrigsten stabilen Arbeitsdrehzahlen unter Last.
- Schutzeinrichtungen: Nach der OSHA-Vorschrift zur Maschinensicherung müssen Geräte gegen Gefahren an der Arbeitsstelle, Einzugsstellen, rotierenden Teilen sowie umherfliegenden Spänen oder Funken gesichert sein. Dies ist besonders bei gebrauchten Geräten oder Eigenbau-Umbauten wichtig, da diese ohne die Schutzeinrichtungen in die Werkstatt gelangen oder dort entstehen können, die bei jeder neuen Maschine in Gewerbequalität vorhanden sind.
- Einsatz im Arbeitsalltag: Die meisten Bediener halten lediglich ein Handbediengerät und betätigen dessen Drehregler, um das Werkstück während des Schweißens zu drehen und den Schweißstoß in der richtigen Schweißposition zu halten; Dreh- und Neigeachse sollten jedoch vor dem ersten Produktionslauf getrennt geprüft werden, da ein Positionierer, der nur einen Leerlauftest besteht, durch das exzentrische Gewicht realer Werkstücke beim Schweißen trotzdem klemmen kann. Der richtige Einsatz eines Schweißpositionierers hängt hauptsächlich von dieser Prüfung vor Produktionsbeginn und nicht von der täglichen Bedienung selbst ab; Betriebe, die darauf verzichten, setzen Schweißpositionierer schließlich aus Sicherheitsgründen unbemerkt unterhalb ihrer Nenntragfähigkeit ein.
📐 Technischer Hinweis
Der Schweißstrom muss über einen ausreichend bemessenen rotierenden Schweißstrom-Rückleiter zum Werkstück gelangen – einen Schleifring oder eine Bürste, der beziehungsweise die für den verwendeten Schweißstrom ausgelegt ist und bei größeren Geräten typischerweise mit bis zu 600 A angegeben wird. Die Nennleistungen der Antriebsmotoren variieren bei diesen Geräten stark: von weniger als 1 kW bei kleinen Tischgeräten bis zu über 5 kW bei großen Industriepositionierern. Fließt der Strom stattdessen durch die Lager des Positionierers, entstehen Lichtbögen zwischen Kugeln und Laufbahnen, die Lochfraß verursachen; dies macht sich häufig erst Monate später als verschlissener Antrieb bemerkbar.
Vor der Angebotsanfrage zu bestätigende Schlüsselfaktoren
- Gewicht des schwersten Werkstücks zuzüglich des Gewichts von Spannvorrichtung und Spannmitteln
- Schwerpunktversatz gegenüber der Mittellinie des Drehtischs
- Erforderlicher Neigungsbereich und Drehmodus
- Schweißverfahren und dessen erforderliche stabile Mindestdrehzahl in RPM
- Bei Lieferung vorhandene und nicht erst später ergänzte Schutzeinrichtungen
Neu, gebraucht oder Eigenbau: Gesamtkosten auf die Einschaltdauer abstimmen
Die tatsächlichen Kosten eines Positionierers entsprechen dem Betrag auf der Bestellung – zuzüglich des Risikos, das durch die dort nicht aufgeführten Informationen zu den einzelnen Komponenten entsteht. Bei Neukauf, Gebrauchtkauf oder Eigenbau fällt dieses Risiko jeweils in eine andere Kategorie.
✔ Vorteile eines Gebrauchtkaufs
- Geringere Anschaffungskosten bei leichter, gelegentlicher Nutzung und niedriger Einschaltdauer
- Schnellere Verfügbarkeit als bei einer kundenspezifischen Fertigung
- Seriöse Gebrauchtmaschinenhändler bieten häufig weiterhin begrenzte Schutzbestimmungen an – “wie gesehen” bedeutet nicht automatisch, dass keinerlei Ansprüche bestehen
⚠ Einschränkungen eines Gebrauchtkaufs
- Der Verschleiß von Lagern, Schweißstrom-Rückleiter und Antrieben ist nicht dokumentiert, sofern der Verkäufer keine Wartungsprotokolle vorlegt. Auch die Gesamtbetriebsstunden des Geräts sind nicht dokumentiert.
- Schutzeinrichtungen wurden möglicherweise entfernt oder nie entsprechend den heutigen Normen installiert
- Keine Herstellergarantie auf die mechanische Ausführung, sondern nur die vom Wiederverkäufer angebotene Garantie
Übertragen wir die Kategorien, die Käufer von Schwermaschinen auch in anderen Bereichen verwenden, auf den Positionierer, um eine einfache Checkliste zu erstellen.
- Zustand des Antriebsmotors und Lagerspiel unter Last
- Funktionsfähigkeit des Schweißstrom-Rückleiters, nicht nur des Schaltschranks
- Nachweisbare Betriebs- und Wartungshistorie statt einer mündlichen Einschätzung
- Praktische Live-Vorführung unter tatsächlicher Last – keine inszenierten Bilder einer stillstehenden Maschine
Bei einem Eigenbau – etwa der Umrüstung eines Drehtischs mit einem überschüssigen Motor und Getriebe unter 1 kW – liegen sämtliche Risiken allein im technischen Ermessen des Erbauers: Tragfähigkeitsdiagramm für exzentrische Lasten, Bemessung des Schweißstrom-Rückleiters und Schutzeinrichtungen wurden ausschließlich von der Person geprüft, die das Gerät gebaut hat. Für ein unkritisches Hobbyprojekt oder einen Prototyp ist dieses Risiko vertretbar. Anders sieht die Rechnung aus, wenn es sich beim Werkstück um einen Druckbehälter oder eine Stahlbau-Schweißbaugruppe handelt, die mit einem so hohen Strom gefertigt wird, dass an einem nicht dafür ausgelegten Lager Lichtbogen-Lochfraß entsteht.
⚠️ Häufiger Fehler
Gehen Sie nicht davon aus, dass die Garantie Arbeitskosten oder Stillstandzeiten abdeckt. Nach den von der FTC durchgesetzten Offenlegungsvorschriften des US-Bundesgesetzes Magnuson-Moss Warranty Act muss eine schriftliche Garantie ihre Ausschlüsse ausdrücklich nennen; in der Praxis schließen diese Dokumente Arbeitskosten häufig und Folgeschäden – also die Kosten des Produktionsausfalls während der Betriebsunfähigkeit des Geräts – fast immer aus. Lesen Sie die Ausschlüsse sorgfältig, bevor Sie eine “12-monatige Garantie” in Ihre persönliche Risikobewertung einbeziehen – unabhängig davon, ob das Gerät neu oder gebraucht ist.
9-Punkte-Rahmen für die Anbieterprüfung
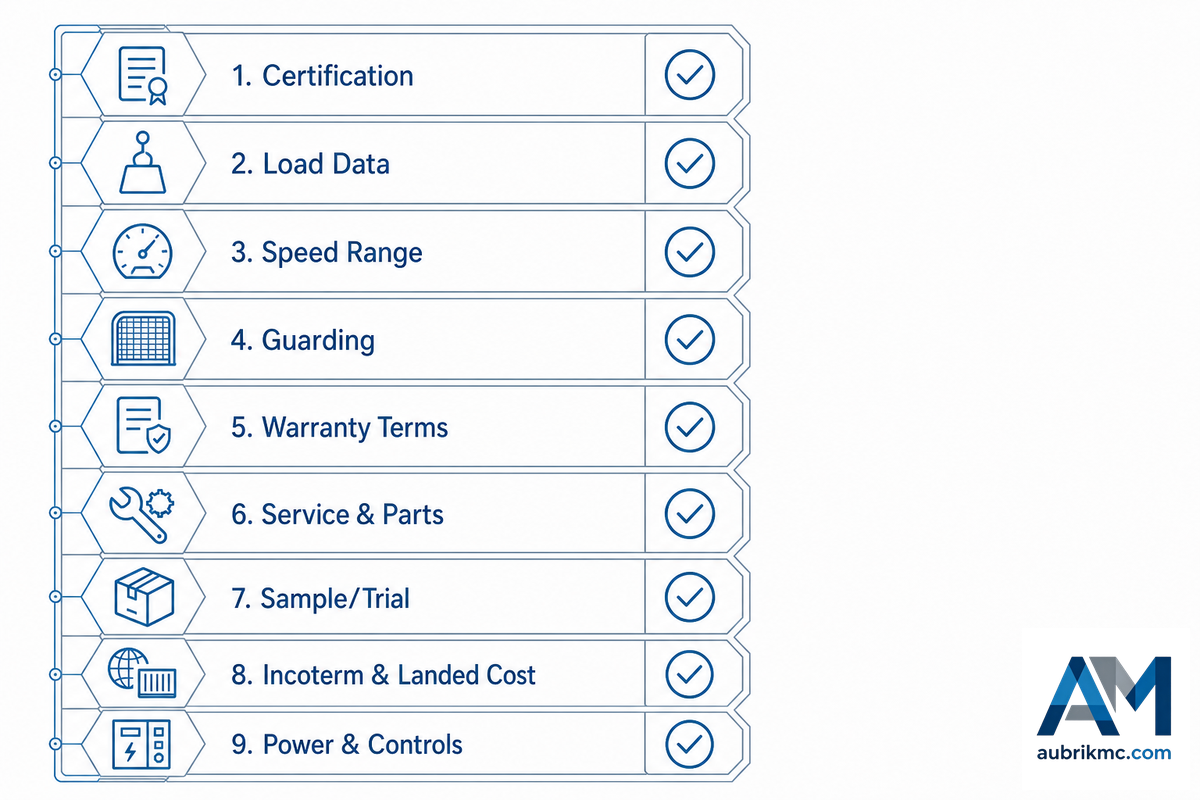
Sobald feststeht, was bestellt werden soll, stellt sich die schwierigere Frage nach dem Anbieter: RFQ-Warnsignale, die Validierung von Zertifizierungen und Musteranfragen sind deutlich wichtiger als einfache Vergleiche technischer Daten. Die meisten Leitfäden, die genau diesen Begriff behandeln, empfehlen lediglich, “auf die ISO 9001-Zertifizierung zu achten” – eine behauptete und eine verifizierte Zertifizierung sind jedoch zwei völlig unterschiedliche Dinge, ebenso wie eine allgemeine RFQ-Vorlage nicht mit einer Vorlage gleichzusetzen ist, die potenzielle Lieferanten tatsächlich prüft. Der nachstehende 9-Punkte-Rahmen für die Anbieterprüfung fasst alle wesentlichen Prüfungen dieses Leitfadens zu einem Prozess vor der Anzahlung zusammen.
| Kategorie | Zu bestätigende Angaben | Warum dies wichtig ist |
|---|---|---|
| 1. Zertifizierung | Konkrete ISO 9001-/CE-Zertifikatsnummer, nicht nur ein Logo | Zertifikate lassen sich unabhängig über IAF CertSearch prüfen; Logos nicht |
| 2. Lastdaten | Modellspezifisches Diagramm für Drehmoment und exzentrische Lasten | Eine plakative Tragfähigkeitsangabe ohne Diagramm verschleiert die Herabsetzung bei Neigung und Versatz |
| 3. Drehzahlbereich | Nutzbarer RPM-Bereich unter Last, nicht die Höchstdrehzahl des Motors | Ein angegebener Bereich von 0,03-30 RPM sagt wenig aus, wenn er unter dem tatsächlichen Gewicht Ihres Bauteils nicht stabil gehalten wird |
| 4. Schutzeinrichtungen | Bestätigung, dass die Schutzeinrichtungen bei Lieferung installiert sind und nicht erst später ergänzt werden | OSHA 1910.212 behandelt den Schutz vor rotierenden Teilen als Anforderung zum Kaufzeitpunkt und nicht als nachträgliche Ergänzung |
| 5. Garantiebedingungen | Schriftlich festgelegte Dauer (üblicherweise 12 Monate) + ausdrückliche Ausschlüsse (Arbeitskosten, Folgeschäden) | Die vage Formulierung “branchenübliche Garantie” ist selbst ein Warnsignal |
| 6. Service und Ersatzteile | Namentlich genannter regionaler Ansprechpartner für Ersatzteile und Service | “Schreiben Sie uns eine E-Mail” ohne namentlich genannten Ansprechpartner bedeutet meist, dass noch kein echter regionaler Support vorhanden ist |
| 7. Muster/Probelauf | Video einer Probeschweißung an Ihrer eigenen Bauteilgeometrie | Ein allgemeines Vorführbauteil verschleiert, wie die Maschine mit Ihrer tatsächlichen exzentrischen Last umgeht |
| 8. Incoterm und Einstandskosten | Nach Incoterm (FOB/CIF/DDP) aufgeschlüsseltes Angebot statt eines einzigen Pauschalbetrags | Die Differenz zwischen FOB und DDP beträgt üblicherweise 10-20 % des Maschinenpreises |
| 9. Stromversorgung und Steuerung | Versorgungsspannung (typischerweise 220 V oder 380 V) und Feldbuskompatibilität bei Roboterintegration | Falsche Annahmen zur Spannung führen erst nach dem Versand überraschend zum Bedarf an einem Phasenumrichter, nicht vorher |
Speziell zum ersten Punkt: Eine ISO 9001-Zertifizierung lässt sich bestätigen, ohne sich auf die Aussage eines Verkäufers verlassen zu müssen. ISO zertifiziert Unternehmen nicht selbst; dies übernehmen akkreditierte Zertifizierungsstellen – der Akkreditierungsstatus eines Zertifikats kann jedoch unabhängig über IAF CertSearch geprüft werden, das universelle Verzeichnis mit gebündelten Informationen zu akkreditierten und zertifizierten Stellen, in dem Käufer den Zertifizierungs- und Akkreditierungsstatus jedes Unternehmens über Einzel- oder Sammelsuchen an einer zentralen Stelle prüfen können. Seit 2026 erfüllt Global ACI (Global Accreditation Cooperation Incorporated) die Koordinierungsaufgaben, die zuvor IAF und ILAC wahrgenommen haben; Dokumente eines Unternehmens, die nur die alte IAF-Kennzeichnung tragen, sind daher nicht automatisch falsch, allerdings empfiehlt sich eine Nachfrage dazu, welche Stelle laut aktuellem Register die Akkreditierung hält.
“Ein Hersteller, der zögert, eine dokumentierte Probeschweißung an Ihrer eigenen Bauteilgeometrie statt an seinem Vorführbauteil durchzuführen, liefert Ihnen bereits vor dem Versand der Maschine eine wichtige Information.”
Das vierte und letzte Instrument im Bewertungsprozess ist eine Muster- oder Probelaufanfrage, die bei inländischen Anbietern ebenso wirksam ist wie bei internationalen – also eine kurze Erprobungsphase oder zumindest ein Video einer Probeschweißung an Ihrer eigenen Bauteilausführung, bevor Sie den Gesamtbetrag bezahlen. Hersteller, die von ihrer Schweißausrüstung überzeugt sind, akzeptieren eine angemessene Anfrage dieser Art bereitwillig; ist der Anbieter nicht bereit, die Vorführung mit Ihren konkreten Bauteilen statt mit einem allgemeinen Vorführmodell durchzuführen, liefert Ihnen bereits diese Zurückhaltung eine wertvolle Information.
💡 Kernaussage
Zertifizierung, Lastangaben, Garantiebestimmungen und Servicekontakt lassen sich vor jeder Anzahlung unabhängig prüfen; erscheint auch nur einer dieser Punkte nicht bestätigbar, berücksichtigen Sie das damit verbundene Risiko bei Ihrer Kaufentscheidung, statt sich auf unbegründetes Vertrauen zu verlassen.
Käuferszenarien: drei reale Beschaffungswege vollständig durchgespielt
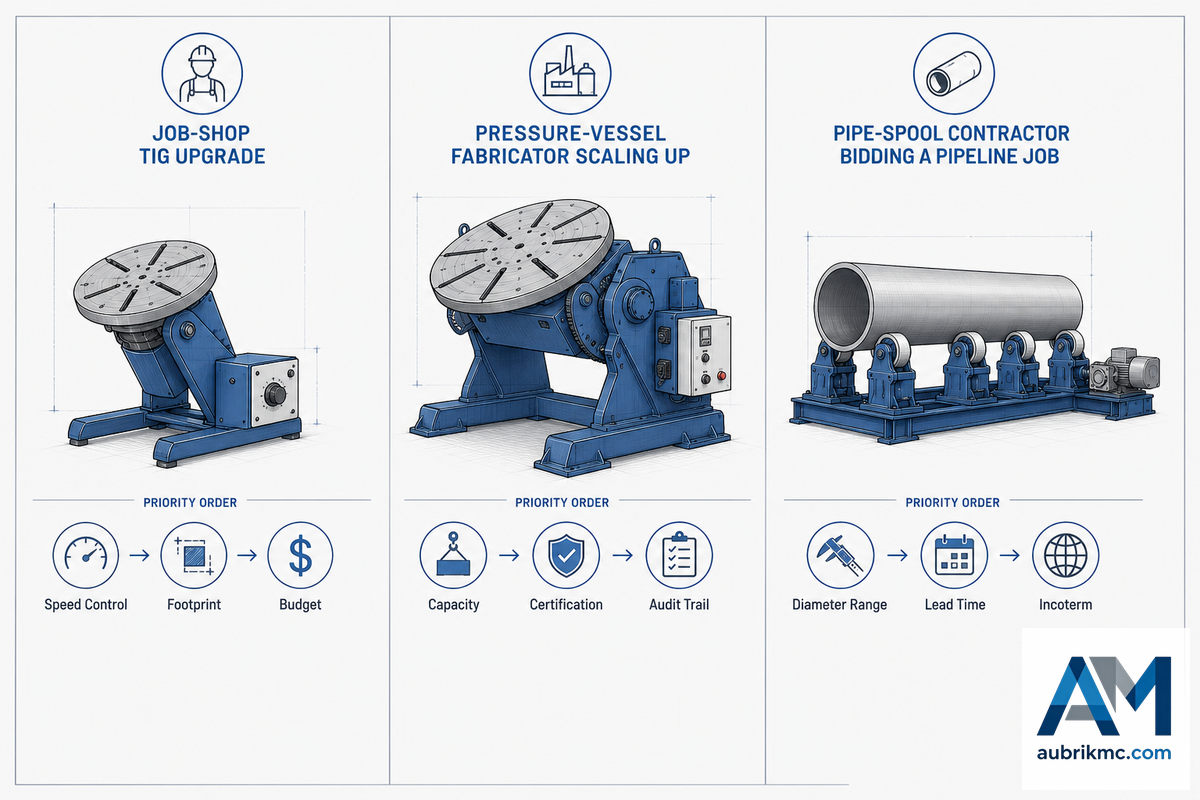
Die Gewichtung dieser Faktoren richtet sich danach, wer den Kauf tätigt; die häufigsten Entscheidungswege aus der Praxis haben wir auf drei grundlegende Szenarien verdichtet.
Szenario 1: WIG-Aufrüstung eines Lohnfertigers
Ein kleiner Metallbaubetrieb, der Edelstahlhalterungen in einer Tischvorrichtung schweißt, beschließt die Anschaffung seines ersten angetriebenen Positionierers. Die Prioritäten lauten hier zunächst Drehzahlregelung – ein stabiler Bereich unter 1 RPM für WIG ist wichtiger als die reine Tragfähigkeit –, danach Stellfläche und schließlich Preisklasse; für diesen Käufer eignet sich ein neues Einstiegsgerät eher als ein gebrauchtes, da der Betrieb keine internen Möglichkeiten hat, die Stabilität eines Gebrauchtgeräts bei niedrigen Drehzahlen zu prüfen, bevor es bereits in der Werkstatt steht.
Szenario 2: Kapazitätserweiterung bei einem Druckbehälterhersteller
Hier stehen Tragfähigkeit und Zertifizierung an erster Stelle: Das Werkstück ist schwer, nach Ergänzung der Spannvorrichtung oft deutlich über 5.000 kg, und der Schwerpunktversatz ist so groß, dass das eigene Qualitätssystem des Herstellers, das typischerweise auf der Einhaltung des ASME Boiler and Pressure Vessel Code beruht, für Kundenaudits wahrscheinlich dokumentierte Lieferantenzertifizierungen verlangt. Dieser Käufer sollte vor allen anderen Schritten die vollständige 9-Punkte-Anbieterprüfung durchführen, da eine falsch ausgelegte Tragfähigkeit oder ein nicht verifizierbares Zertifikat nicht nur ein mechanisches, sondern auch ein nachgelagertes Auditrisiko verursacht.
Szenario 3: Rohrleitungsauftrag für einen Rohrsektionen-Hersteller
Dieser Käufer benötigt einen Schweißrollenbock oder Rohrpositionierer, der für einen Durchmesserbereich statt für einen einzigen Durchmesser ausgelegt ist, da der Auftrag voraussichtlich mehrere Rohrsektionsgrößen über einen mehrwöchigen Zeitplan mit Schichten von deutlich über 8 Std. umfasst. In der RFQ sollten daher ein Durchmesserbereich und der Rollenabstand statt eines einzelnen Maßes angegeben werden; da Rohrleitungsaufträge häufig enge Lieferpläne haben, werden Lieferzeit und Incoterm-Wahl – auf die im nächsten Abschnitt eingegangen wird – ebenso wichtig wie die technischen Daten der Maschine selbst.
Entscheidungsrahmen: das passende Szenario bestimmen
- Wenn Ihre Priorität auf der Drehzahlregelung bei kleinen Bauteilen liegt → RPM-Bereich und Regelgenauigkeit höher gewichten als die reine Tragfähigkeit
- Wenn Ihre Priorität auf einer zertifizierten Tragfähigkeit für auditierte Fertigung liegt → vor dem Preisvergleich die vollständige Anbieterprüfung durchführen
- Wenn Ihre Priorität auf einem Durchmesserbereich bei festem Liefertermin liegt → in der RFQ einen Bereich angeben und Lieferzeit sowie Incoterm vor der Tragfähigkeit bestätigen
Beschaffung bei ausländischen Herstellern: Incoterms, Einstandskosten und Garantierisiko
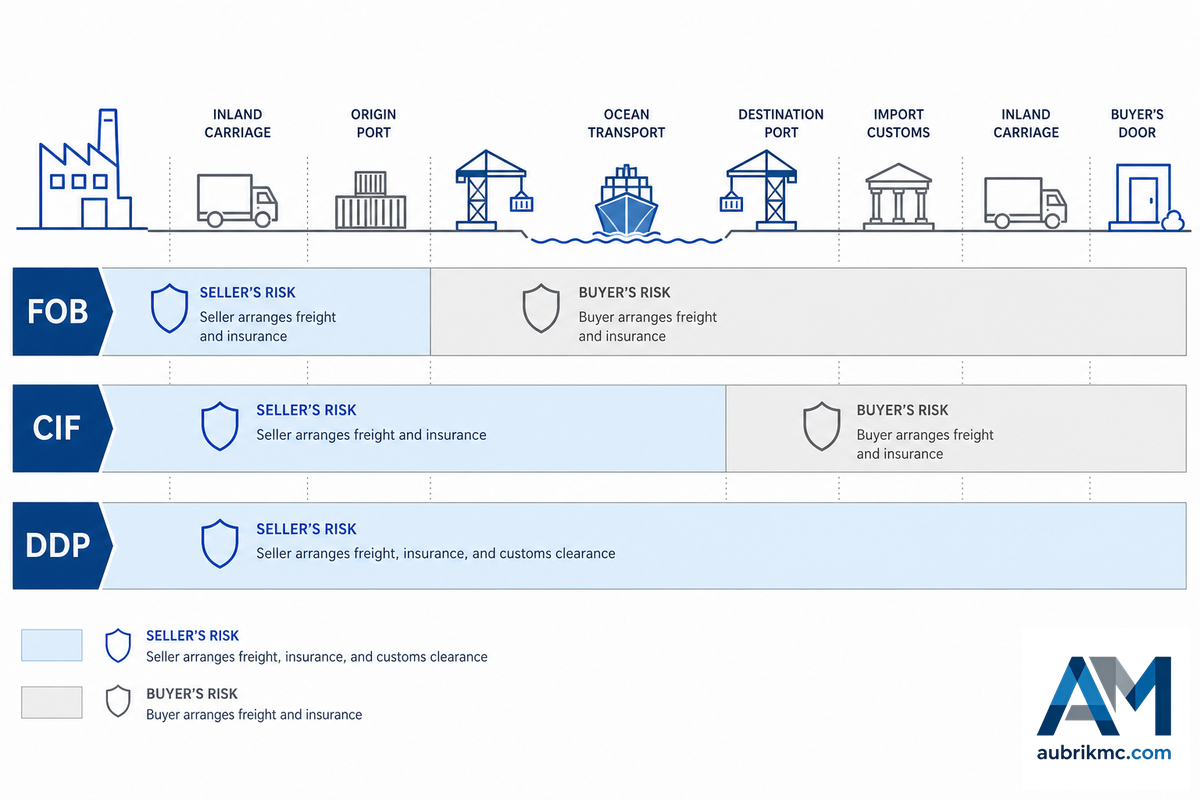
Die meisten heute auf dem US-Markt verkauften Schweißpositionierer werden im Ausland gefertigt, sodass die Lieferbedingungen eines Angebots ebenso entscheidend sind wie die Maschinenspezifikation selbst.
| Incoterm | Wer trägt das Fracht-/Versicherungsrisiko? | Am besten geeignet für |
|---|---|---|
| FOB | Käufer, ab dem Abgangshafen | Käufer mit bestehender Speditionsbeziehung, die Frachtführer und Frachtrate selbst bestimmen möchten |
| CIF | Verkäufer organisiert Fracht + Versicherung bis zum Bestimmungshafen | Käufer, die eine einfachere Logistik wünschen, die Zollabfertigung jedoch weiterhin selbst übernehmen |
| DDP | Verkäufer übernimmt Zölle, Steuern und die Lieferung bis zur Adresse des Käufers | Erstimporteure, die mit einem einzigen Gesamtbetrag kalkulieren möchten |
Die Abwägung ist recht eindeutig: Die Incoterms-Regeln selbst (veröffentlicht von der International Chamber of Commerce) legen lediglich fest, wer in welcher Versandphase welches Risiko trägt – sie nennen keinen Einsparungsprozentsatz, und dazu liegt auch keine unabhängig geprüfte Zahl vor. Als informelle Faustregel aus Speditionskreisen und nicht als gemessene Statistik veranschlagen Käufer mit den nötigen Geschäftsbeziehungen für eine eigene FOB-Abwicklung die Einsparungen gegenüber einem Verkäufer, der alles in einem DDP-Preis bündelt, mitunter auf etwa 10-20 % – betrachten Sie diese Spanne als Ausgangsannahme, die anhand eigener Frachtangebote zu prüfen ist, nicht als garantierten Wert. Ein Erstimporteur ohne diese Infrastruktur stellt in der Regel fest, dass sich der DDP-Aufpreis allein für einen einzigen planbaren Gesamtbetrag bis zur Anlieferung lohnt.
- Fordern Sie ein nach Incoterm aufgeschlüsseltes Angebot statt nur eines Gesamtbetrags bis zur Anlieferung an – ein Lieferant, der seiner Logistikkette vertraut, bietet FOB und DDP üblicherweise nebeneinander an.
- Nur durch den direkten Vergleich beider Beträge wird der Fracht- und Versicherungsaufschlag tatsächlich sichtbar, statt dass Sie einem gebündelten Gesamtbetrag einfach vertrauen müssen.
Ein Kauf zu DDP-Bedingungen (Delivered Duty Paid) entbindet Sie als Käufer nicht von Ihrer eigenen rechtlichen Verantwortung. Nach 19 U.S.C. Section 1484 ist der in den Einfuhrdokumenten namentlich ausgewiesene Importeur rechtlich verpflichtet, mit angemessener Sorgfalt den deklarierten Wert, die zolltarifliche Einreihung und den Zoll für Ihre importierte Maschine korrekt anzugeben, unabhängig davon, unter welchen Incoterms sie versandt wurde.
Ein DDP-Angebot kann die Logistikkosten des Verkäufers in einem Betrag bündeln; es überträgt jedoch nicht Ihre eigenen Compliance-Pflichten, wenn Sie in den Unterlagen als Importeur ausgewiesen sind.
Wer erstmals im Ausland einkauft, sollte vor der bloßen Annahme, dass “DDP” von jeder Verantwortung entbindet, mit seinem Spediteur oder Zollagenten klären, wer als Importeur eingetragen ist.
⚠️ Wichtig
In Gesprächen über den Kauf von Maschinen im Ausland zeigt sich immer wieder dasselbe Muster: Die beiden Punkte, die Käufer vor ihrer Entscheidung gern gründlicher geprüft hätten, waren Zertifikate und Service – nicht die Maschinenspezifikationen, die sich fast durchweg als korrekt erwiesen.
Künftige Integration in eine Roboterzelle bereits vor dem Kauf einplanen
Ein heute für manuelles Schweißen eingesetzter Schweißpositionierer kann später zur Zusatzachse einer Roboterzelle werden, sofern Sie bereits jetzt drei Anforderungen berücksichtigen, deren nachträgliche Umsetzung erheblich aufwendiger ist:
- Er muss als koordinierte Achse einsetzbar sein und darf nicht nur als Ein-/Aus-Plattform arbeiten
- Seine Steuerungsschnittstelle muss über einen standardisierten industriellen Feldbus (EtherCAT, PROFINET oder DeviceNet) kommunizieren
- Sein Antrieb und seine Erdung müssen für den kontinuierlichen, vollen 8-Stunden-Betrieb ausgelegt sein — eine Roboterzelle legt nicht die planmäßigen Pausen eines manuellen Bedieners ein
Die NIST-eigene Erhebung zu industriellen Handhabungstechnologien stellt fest, dass sich Positionier- und Handhabungstechnik mit automatischer Rückstellung, hoher Wiederholgenauigkeit und robuster Konstruktion tatsächlich problemlos in eine künftige automatisierte Zelle integrieren lässt, anstatt ersetzt werden zu müssen.
Wenn eine Nachrüstung mit einem Roboter in 2-3 Jahren auch nur infrage kommt, erkundigen Sie sich nach der Konformität des Schweißpositionierers mit Feldbusnormen und nach seiner angegebenen Einschaltdauer, insbesondere im Hinblick auf ISO 10218-2:2025, die die Norm von 2011 ablöst und Anforderungen an die Integration, den Betrieb und die Instandhaltung von Roboterzellen und Anwendungen festlegt. Die nachträgliche Umrüstung einer Achse, die nicht von Anfang an koordiniert ausgeführt wurde, ist erheblich teurer, als von Beginn an die richtige Ausführung zu bestellen.
💡 Wichtigste Erkenntnis
Planen Sie zumindest vorausschauend und spezifizieren Sie Ihren Schweißpositionierer mit der Fähigkeit zum Betrieb als koordinierte Achse sowie einer standardisierten Feldbusschnittstelle; das kostet jetzt nur wenige Dollar zusätzlich, später jedoch wesentlich mehr.
Branchenausblick: Warum die Lieferantenprüfung zum eigentlichen Engpass wird
Das Onlineinteresse am Begriff „Schweißpositionierer“ ist im Verlauf von 2026 stetig gestiegen, und ein erheblicher Teil der online verfügbaren Ratgeber zu diesem Thema stammt von Ausrüstungsherstellern, darunter viele aus derselben Gruppe internationaler Lieferanten. Dies ist die eigentliche Entwicklung, die Beachtung verdient: Informationen zu Maschinenspezifikationen sind reichlich vorhanden, während die Prüfung der Integrität des jeweiligen Verkäufers komplexer geworden ist.
- Normen werden derzeit aktualisiert: AWS D1.1, das Regelwerk für das Schweißen im Stahlbau, wurde 2025 aktualisiert, und die ISO-Sicherheitsnorm für Roboterzellen erschien im selben Jahr in ihrer Ausgabe von 2025 – Käufer, die in ihren eigenen Spezifikationen ältere Ausgaben anführen, laufen Gefahr, auf zurückgezogene Anforderungen zu verweisen.
- Die Zuständigkeiten für die Akkreditierung änderten sich 2026: Global ACI übernahm die zuvor zwischen IAF und ILAC aufgeteilten Koordinierungsaufgaben – ein wichtiges Detail, falls Ihre eigene Checkliste zur Lieferantenprüfung weiterhin nur “IAF” namentlich nennt.
Marktforschungsschätzungen beziffern den weltweiten Markt für Schweißpositionierer auf einen mittleren dreistelligen Millionen-Dollar-Betrag und prognostizieren bis in die frühen 2030er-Jahre eine jährliche Wachstumsrate im mittleren einstelligen Bereich; diese Zahlen sind lediglich als Hintergrund einzuordnen, da sie wenig darüber aussagen, welcher konkrete Hersteller oder welche Konfiguration für die nächste Anschaffung eines bestimmten Betriebs geeignet ist.
Als Hersteller, der seit 1999 Schweißpositionierer, Schweißmanipulatoren und Rollenböcke fertigt, erlebt das Entwicklungsteam von Aubrik diese Prüflücke unmittelbar in Angebotsanfragen: Käufer fordern zunehmend bereits im Vorfeld das Drehmoment-/Exzenterlastdiagramm für bestimmte Abstände – mitunter bis hinunter zu einer Toleranz von 10 mm – sowie Zertifikatsnummern, statt sich mit einer pauschalen Tragfähigkeitsangabe zufriedenzugeben – ein Zeichen dafür, dass die in diesem Leitfaden beschriebene Sorgfaltsprüfung auf Käuferseite zur üblichen Praxis und nicht zum Ausnahmefall wird.
Warum wir diesen Leitfaden schreiben
Die meisten von Herstellern veröffentlichten Kaufratgeber für Schweißpositionierer – darunter auch einige auf den Produktseiten dieser Website – sollen Lesern beim Modellvergleich helfen. Dieser Leitfaden ist bewusst anders aufgebaut: Er geht davon aus, dass Angaben zu Tragfähigkeit und Drehzahl andernorts zu finden sind, und befasst sich stattdessen ausführlich mit dem Teil der Beschaffung, den Datenblätter nicht abdecken – der Prüfung, wer die Maschine tatsächlich baut. Geprüft vom technischen Team von Aubrik.
Welche Unterlagen sollte ich von einem Hersteller von Schweißpositionierern anfordern, bevor ich eine Anzahlung leiste?
Antwort anzeigen
Fordern Sie die ISO 9001-/CE-Zertifikate mit Bezeichnung und Nummer an – nicht nur ein Logo auf der Seite –, außerdem das modellspezifische Drehmoment- und Exzenterlastdiagramm, schriftliche Garantiebedingungen sowie bestätigte Kontaktdaten für Ersatzteile und Service. Kann ein Hersteller diese Unterlagen nicht zeitnah vorlegen oder bietet er lediglich eine allgemeine Katalog-PDF an, ist dies ein aktuelles Warnsignal, das vor einer Anzahlung berücksichtigt werden sollte, und keine reine Formalität.
Lohnt sich der Kauf eines gebrauchten Schweißpositionierers, und wie prüfe ich seinen Zustand?
Antwort anzeigen
Das kann sich lohnen, wenn die Einschaltdauer gering ist und Sie Antrieb, Lager und Erdungspfad vor der Zahlung persönlich oder per Video prüfen können. Das eigentliche Risiko gebrauchter Geräte liegt im nicht dokumentierten Verschleiß genau jener Komponenten, die ein Datenblatt nicht abbilden kann – verlangen Sie Angaben zu den Betriebsstunden, Instandhaltungsnachweise und eine Live-Vorführung unter Last, nicht nur Fotos.
Welchen Incoterm sollte ich beim Import eines Schweißpositionierers von einem ausländischen Hersteller wählen?
Antwort anzeigen
Bei FOB trägt der Käufer mehr Logistikaufwand und Risiko, der Angebotspreis ist jedoch meist niedriger; bei DDP gehen mehr Risiko – und Kosten – auf den Verkäufer über. Welche Wahl für Sie richtig ist, hängt davon ab, ob Ihr Betrieb bereits mit einem Spediteur zusammenarbeitet; andernfalls lässt sich mit einem DDP-Gesamtangebot bis zur Anlieferung in der Regel leichter kalkulieren, selbst wenn der ausgewiesene Preis höher ist.
Wie sollte ich eine Muster- oder Testanfrage formulieren, bevor ich mich zu einer vollständigen Bestellung verpflichte?
Antwort anzeigen
Fordern Sie ein Video einer Probeschweißung mit Ihrer eigenen Bauteilgeometrie an, nicht mit dem Vorführteil des Herstellers. Die Zurückhaltung, eine Vorführung mit Ihrem konkreten Werkstück durchzuführen, ist bereits eine aufschlussreiche Information.
Welche Garantie- und Ersatzteilbedingungen sollte ich erwarten, und was ist ein Warnsignal?
Antwort anzeigen
Die meisten Herstellergarantien gelten 12 Monate, decken Fertigungs- und Bauteilfehler ab und enthalten die Zusage, Ersatzteile bereitzustellen sowie eine konkrete Ansprechperson – statt einer allgemeinen E-Mail-Adresse – zu benennen, die bei Problemen mit im Ausland bezogener Ausrüstung kontaktiert werden kann. Garantieerklärungen, die zwar einen Zeitraum nennen, aber weder die Ersatzteilversorgung zusichern noch eine konkrete Ansprechperson für Ausfälle oder den Service an ausländischen Maschinen benennen, sind als deutliche Warnsignale zu betrachten. Solche Probleme treten üblicherweise erst beim ersten Ausfall zutage, wenn der Käufer die schwächste Verhandlungsposition hat – die Anlage steht still, und ein Verkaufsstopp bedeutet, dass sie sehr schnell wieder laufen muss, was auch der Verkäufer weiß.
Deshalb sollte die Prüfung vor der Anzahlung erfolgen und nicht erst beim ersten Anruf beim Kundendienst. Ein erfahrener Einkäufer verhandelt auf Grundlage einer benannten Ansprechperson und einer schriftlichen Bestätigung der Teileverfügbarkeit, nicht auf Grundlage einer mündlichen Vereinbarung aus einem Verkaufsgespräch.
Literaturhinweise und Quellen
- AWS D14.0/D14.0M:2024, Schweißspezifikation für Maschinen und AusrüstungAmerican Welding Society
- ANSI Z49.1-2021, Sicherheitsnorm für Schweißen, Schneiden und verwandte VerfahrenAmerican National Standards Institute
- 29 CFR 1910.212, Allgemeine Anforderungen an alle MaschinenU.S. Occupational Safety and Health Administration
- ISO, Prüfung von Zertifizierungen und Akkreditierungen (IAF CertSearch)International Organization for Standardization
- ISO 10218-2:2025, Robotik, Sicherheitsanforderungen, Teil 2: Industrieroboteranwendungen und RoboterzellenInternational Organization for Standardization
- 19 U.S.C. § 1484, Anmeldung von WarenCornell Law School Legal Information Institute
- Erhebung zu industriellen HandhabungstechnologienNational Institute of Standards and Technology
Verwandte Artikel
- Schweißpositionierer und Drehtische: vollständiger technischer Auswahlleitfaden zu Tragfähigkeit, Geometrie und passender Drehzahl
- So verwenden Sie einen Schweißpositionierer richtig: Einrichtung, Erdung und Drehzahl
- Schweißpositionierer für hohe Belastungen: Leitfaden zu Tragfähigkeit, Neigung und Drehzahl
- So dimensionieren Sie einen Schweißpositionierer für Rohre vor der Angebotsanfrage
- So wählen Sie einen rotierenden Schweißpositionierer aus, ohne die Maschine überzudimensionieren







