
Póngase en contacto con la empresa Aubrik

Especificaciones rápidas
| Rango de capacidad | De 50 kg (de banco) a 50 toneladas (uso industrial pesado), según el modelo |
| Configuraciones de ejes | Mesa giratoria con rotación únicamente / inclinación y rotación (normalmente de 0-135°) / cabezal motriz y contrapunto / estación doble (bastidor H, rueda de la fortuna) |
| Velocidad (RPM) | Desde menos de 1 RPM (TIG de precisión) hasta 30 RPM (MIG/SAW), según el modelo |
| Conexión de retorno | Trayectoria giratoria exclusiva para la conexión de retorno (anillo rozante o escobilla), dimensionada para el amperaje de soldadura |
| Normas que se deben comprobar | AWS D14.0/D14.0M:2024, ANSI Z49.1-2021, ISO 10218-2:2025 (si está integrado con un robot industrial) |
Un posicionador de soldadura es un equipo que gira o inclina la pieza de trabajo para mantener la junta en posición plana, de modo que el soldador no tenga que extenderse alrededor de la pieza. Saber cómo elegir un posicionador de soldadura implica especificar la capacidad y el movimiento que requiere la pieza, además de conocer al fabricante, ya que 2 máquinas con especificaciones idénticas podrían contar, una con la documentación de un fabricante de calidad reconocido y la otra con ningún documento de calidad. Los beneficios de usar esta clase de equipo se manifiestan en prácticamente todas las aplicaciones de soldadura que realiza un taller, desde trabajos sencillos en soportes planos hasta tareas complejas en virolas multieje, porque mantener una posición de soldadura uniforme es lo que permite obtener una soldadura realmente de alta calidad y conservar una calidad y uniformidad constantes, cualquiera que sea el método de soldadura utilizado en el taller y tanto si el equipo instalado es un modelo de banco de 50 kg como uno industrial de 50 toneladas.
En resumen: Dimensione la capacidad según la pieza más pesada más el dispositivo de sujeción, con un margen para cargas excéntricas; adapte la velocidad de rotación a su proceso de soldadura y, antes de enviar un anticipo, verifique las certificaciones del fabricante en una base de datos pública en lugar de confiar en un logotipo de una página web, y confirme qué cubren realmente el Incoterm y las condiciones de garantía si el equipo se envía desde el extranjero.
- La capacidad nominal es el punto de partida, no la meta final: una carga descentrada reduce considerablemente la capacidad conforme se inclina la pieza.
- Los equipos nuevos, usados y de fabricación propia presentan perfiles de riesgo particulares, además de diferencias en el precio de compra.
- La afirmación de un fabricante de que cuenta con la certificación ISO 9001 puede confirmarse mediante registros públicos, pero pocos compradores se toman la molestia de hacerlo.
- Elegir un Incoterm no lo eximirá de sus responsabilidades como importador legal.
Posicionador, mesa giratoria, rotador o manipulador: cómo denominar la categoría que realmente necesita
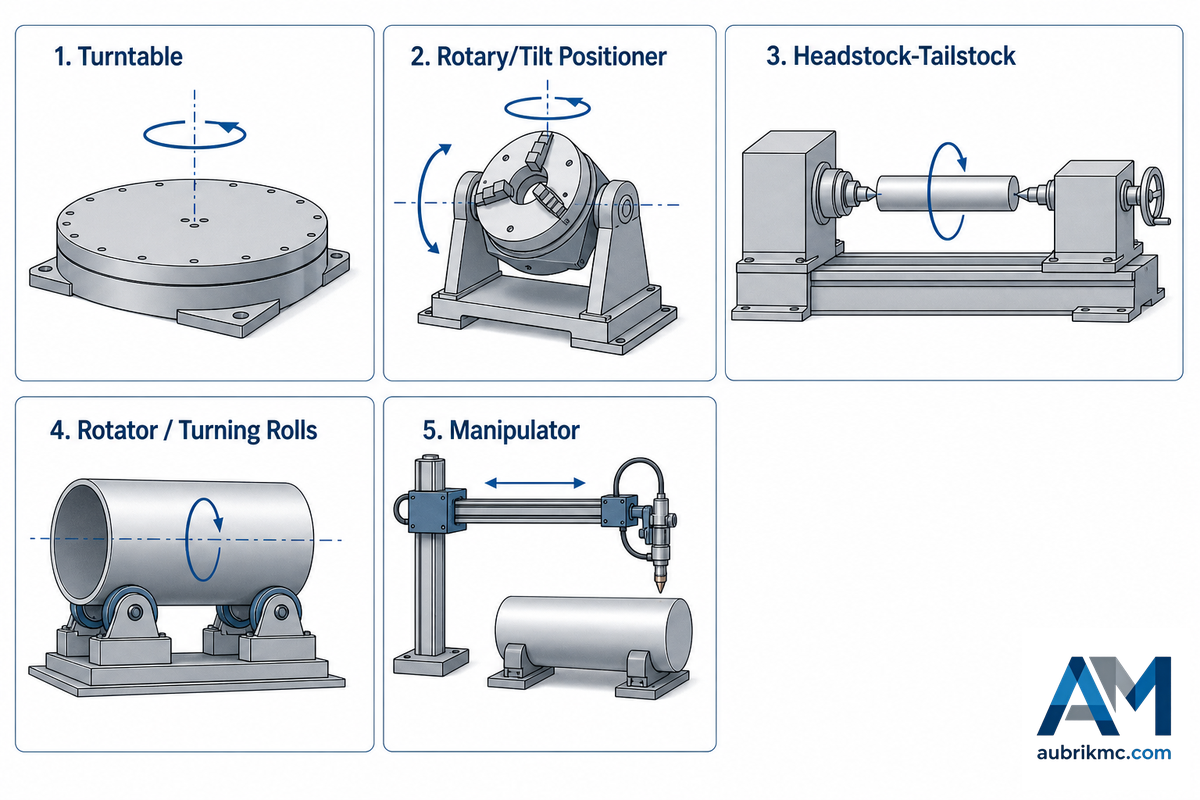
En muchos resultados de búsqueda y conversaciones comerciales, los 4 términos posicionador de soldadura, mesa giratoria de soldadura, rotador de soldadura y manipulador de soldadura se utilizan casi como sinónimos, pero cada uno designa capacidades de movimiento diferentes. Pedir el tipo de equipo equivocado, aunque la máquina tenga la capacidad y las especificaciones técnicas requeridas, puede hacer que la compra resulte ineficaz y dejar al taller sin poder realizar las operaciones de soldadura para las que se adquirió. Considere esta guía de posicionadores de soldadura como un breve mapa de los distintos tipos disponibles en el mercado: los siguientes tipos de posicionadores parecen similares en una fotografía de catálogo, pero se comportan de manera muy diferente una vez que se sujeta una pieza.
| Término | Elemento que se mueve | Aplicación típica |
|---|---|---|
| Mesa giratoria | Pieza, solo rotación de un eje | Piezas pequeñas, planas o con forma de disco |
| Posicionador giratorio e inclinable | Pieza, rotación + inclinación | Soportes, patines y conjuntos soldados irregulares |
| Cabezal motriz y contrapunto | Pieza apoyada entre 2 centros | Conjuntos cilíndricos largos o pesados |
| Rotador de soldadura / rodillos viradores | Cilindro sobre rodillos libres, sin plato de sujeción | Tramos prefabricados de tubería, virolas de tanques y recipientes a presión |
| Manipulador de soldadura | Antorcha de soldadura/cabezal de soldadura, no la pieza | Juntas largas en piezas fijas o de movimiento lento, a menudo en combinación con un posicionador o rotador de soldadura |
- Los posicionadores y las mesas giratorias utilizan un plato de sujeción o una placa frontal para sujetar una pieza redonda, plana o montada sobre soportes.
- Los rotadores de soldadura emplean un conjunto de rodillos libres para girar tramos cilíndricos sin conectarlos en absoluto a una placa frontal.
- Los conjuntos de cabezal motriz y contrapunto, que a veces se buscan como posicionador con cabezal motriz y contrapunto, sujetan piezas largas o pesadas entre 2 centros.
- Los posicionadores de estación doble, con 2 posicionadores montados sobre una base giratoria común, son más rentables en sistemas de soldadura automatizada y otras celdas automatizadas, donde un operador puede cargar una pieza mientras la otra se suelda de forma robotizada, lo que mantiene la soldadura continua dentro de una celda robotizada en vez de dejarla inactiva entre piezas. Esta misma lógica de automatización de la soldadura explica por qué, cuando un taller pasa de la soldadura manual a operaciones de soldadura robotizada, los posicionadores de los sistemas robotizados casi siempre se instalan en pares y no como estaciones individuales.
El consenso en los foros de fabricantes metalmecánicos es claro: los talleres que sueldan muchas tuberías inevitablemente cuentan con un rotador de soldadura o un posicionador para soldadura de tuberías, además de un posicionador giratorio convencional, porque ofrecen métodos diferentes de sujeción de la pieza en vez de competir entre sí. Una clasificación correcta garantiza que la calidad de la soldadura y la productividad aumenten después de la compra, en lugar de simplemente trasladar el cuello de botella a otra parte del taller. Aunque Aubrik fabrica la gama completa, incluidos posicionadores giratorios, para tuberías y mesas giratorias de soldadura, la selección debe estar determinada por su pieza.
💡 Conclusión clave
Al seleccionar su equipo, empiece por distinguir el movimiento específico requerido: rotación sencilla, rotación con inclinación, apoyo entre centros, apoyo sobre rodillos o recorrido de la antorcha, antes de comparar modelos de máquinas individuales.
Lista rápida de comprobación técnica: capacidad, tipo de eje, velocidad y protecciones
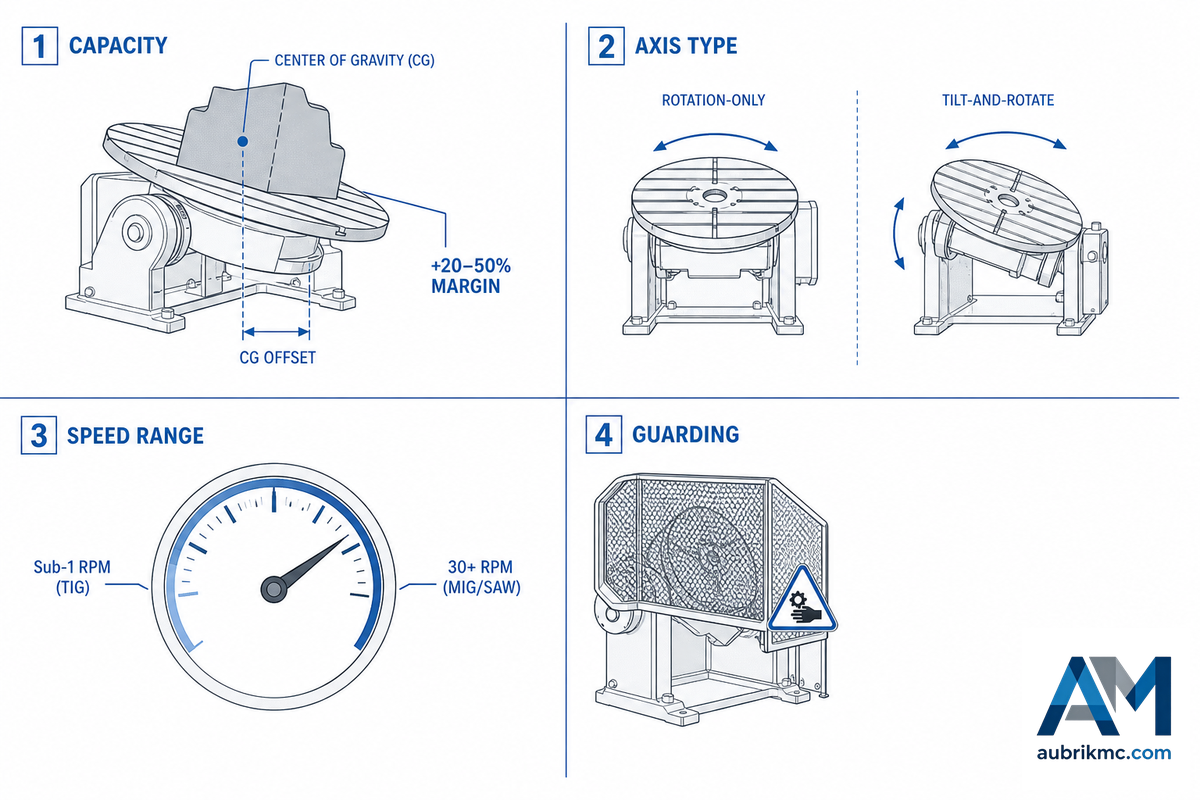
Después de identificar la categoría, 4 aspectos técnicos clave —capacidad, tipo de eje, velocidad de rotación y protecciones— lo ayudarán a elegir el posicionador de soldadura adecuado y centrarse en el modelo exacto que realmente mejorará la calidad de la soldadura y evitará el costo de agregar automatización solo por agregarla; esta misma lógica de selección le permite escoger un posicionador tanto si compra su primer equipo como si sustituye uno que ya tiene en el taller. Cada uno de estos factores se explica con más detalle en las páginas de Aubrik sobre posicionadores y mesas giratorias de soldadura, y esta lista de comprobación lo preparará para la compra.
- Capacidad: Dimensione el equipo según su pieza más grande más el plato de sujeción, las abrazaderas y el dispositivo de sujeción, no según la pieza promedio; agregue un margen adicional de 20-50% para contemplar la masa del dispositivo y el desplazamiento del centro de gravedad (CoG). La mayoría de las capacidades de carga nominales se establecieron con el CoG en el centro de la mesa; cuando está descentrado, el sistema de accionamiento debe vencer un par mayor y la capacidad disminuye a medida que la mesa comienza a inclinarse.
- Tipo de eje: Se selecciona según la pieza de trabajo y resulta evidente en la tabla anterior: si la pieza requiere acceso mediante un eje de inclinación, es poco probable que funcione en una mesa con rotación únicamente, aunque tenga un motor excepcionalmente potente. Los tamaños de mesa/plato de sujeción de este grupo de equipos suelen abarcar de 200 mm a 2500 mm, según el modelo seleccionado.
- Rango de velocidad: La soldadura TIG requiere una rotación lenta, quizá incluso inferior a 1 rpm, para que el charco de soldadura se ajuste a la velocidad y al ángulo del material de aporte añadido manualmente, mientras que los procesos MIG/arco sumergido pueden funcionar a 30 rpm o más cuando se emplean mayores velocidades de recorrido y alimentación en línea. Averigüe cuáles son las velocidades mínimas de funcionamiento bajo carga.
- Protecciones: Según la norma de OSHA sobre resguardos de maquinaria, el equipo debe proteger contra los peligros del punto de operación, los puntos de atrapamiento de entrada, las piezas giratorias y las virutas o chispas proyectadas. Esto reviste especial importancia en los equipos usados o con modificaciones caseras, ya que pueden ingresar al taller —o fabricarse— sin las protecciones presentes en cualquier equipo nuevo de grado comercial.
- Uso cotidiano: La mayoría de los operadores simplemente mantienen accionado y giran un control colgante para hacer rotar la pieza durante la soldadura y mantener la junta en la posición correcta, pero los ejes de rotación e inclinación deben comprobarse por separado antes de la primera corrida de producción, ya que un posicionador que solo supera una prueba de giro sin carga aún puede atascarse cuando las piezas reales sometidas a soldadura agregan peso excéntrico. Usar correctamente un posicionador de soldadura depende principalmente de esta comprobación previa a la producción, no de la operación cotidiana en sí, y los talleres que la omiten terminan utilizando discretamente los posicionadores por debajo de su capacidad nominal para mantenerse seguros.
📐 Nota de ingeniería
La corriente de soldadura debe llegar a la pieza a través de una conexión de retorno giratoria con capacidad nominal: un anillo rozante o una escobilla dimensionados adecuadamente para la corriente de soldadura utilizada, que en equipos grandes suele especificarse hasta 600 A. Las potencias nominales del motor de accionamiento varían considerablemente en estos equipos, desde menos de 1 kW en unidades pequeñas de banco hasta más de 5 kW en posicionadores industriales grandes. Si la corriente intenta pasar por los rodamientos del posicionador, se produce un arco entre las bolas y la pista que genera picaduras en los rodamientos, y esto normalmente no se manifiesta sino hasta meses después, cuando el accionamiento ya está desgastado.
Factores clave que debe confirmar antes de solicitar una cotización
- Peso de la pieza más pesada, más el peso del dispositivo de sujeción y las abrazaderas
- Desplazamiento del centro de gravedad respecto al eje central de la mesa
- Rango de inclinación y modo de rotación requeridos
- Proceso de soldadura y su requisito mínimo de RPM estables
- Protecciones instaladas al momento de la entrega, no añadidas después
Equipo nuevo, usado o de fabricación propia: cómo adecuar el costo total al factor de trabajo
El costo real de un posicionador es la cifra que aparece en la orden de compra, más el riesgo que usted asume respecto a lo que esa orden no informa sobre los componentes individuales. Comprar un equipo nuevo o usado, o incluso fabricarlo usted mismo, coloca ese riesgo en una categoría diferente.
✔ Ventajas de comprar equipos usados
- Menor costo inicial para factores de trabajo ligeros y ocasionales
- Disponibilidad más rápida que la de una fabricación a la medida
- Los distribuidores reconocidos de equipos usados suelen ofrecer todavía algunas condiciones de protección limitada: la venta “en el estado en que se encuentra” no significa automáticamente que no exista ningún recurso
⚠ Limitaciones de comprar equipos usados
- El desgaste de los rodamientos, la trayectoria de la conexión de retorno y los accionamientos no se documenta, a menos que el vendedor proporcione registros de mantenimiento. Tampoco se documentan las horas totales de los equipos.
- Es posible que las protecciones se hayan retirado o que nunca se hayan instalado para cumplir las normas actuales
- No hay garantía del fabricante para la construcción mecánica, sino únicamente la que ofrezca el revendedor
Traslademos al posicionador las mismas categorías que utilizan los compradores de maquinaria pesada en otros ámbitos para crear una lista de comprobación sencilla.
- Estado del motor de accionamiento y juego de los rodamientos bajo carga
- Integridad de la trayectoria de la conexión de retorno, no solo del tablero de control
- Historial comprobable de funcionamiento o mantenimiento, no una estimación verbal
- Demostración real y en vivo bajo la carga efectiva, no fotografías preparadas de una máquina estática
Una fabricación propia —adaptar una mesa giratoria con un motor y un reductor excedentes de menos de 1 kW— deja todos esos riesgos directamente en manos del criterio de ingeniería del propio constructor: la tabla de capacidad para cargas excéntricas, la capacidad nominal de la trayectoria de la conexión de retorno y las protecciones son elementos que nadie ha probado salvo quien construyó el equipo. Es una apuesta aceptable para un proyecto recreativo de bajo riesgo o un prototipo. La situación es diferente cuando la pieza es un recipiente a presión o un conjunto estructural soldado producido con una corriente suficientemente alta como para causar picaduras por arco en un rodamiento sin capacidad nominal adecuada.
⚠️ Error común
Suponer que la garantía cubrirá la mano de obra o el tiempo de inactividad. Conforme a las normas de divulgación de la Ley de Garantías Magnuson-Moss que aplica la FTC, una garantía escrita debe detallar sus propias exclusiones y, en la práctica, estos documentos suelen excluir los cargos de mano de obra y casi siempre los daños consecuentes, es decir, el costo de la producción perdida mientras el equipo no funciona. Lea atentamente las exclusiones antes de incorporar una “garantía de 12 meses” a su propio cálculo de riesgos, tanto si el equipo es nuevo como usado.
Marco de verificación de proveedores de 9 puntos
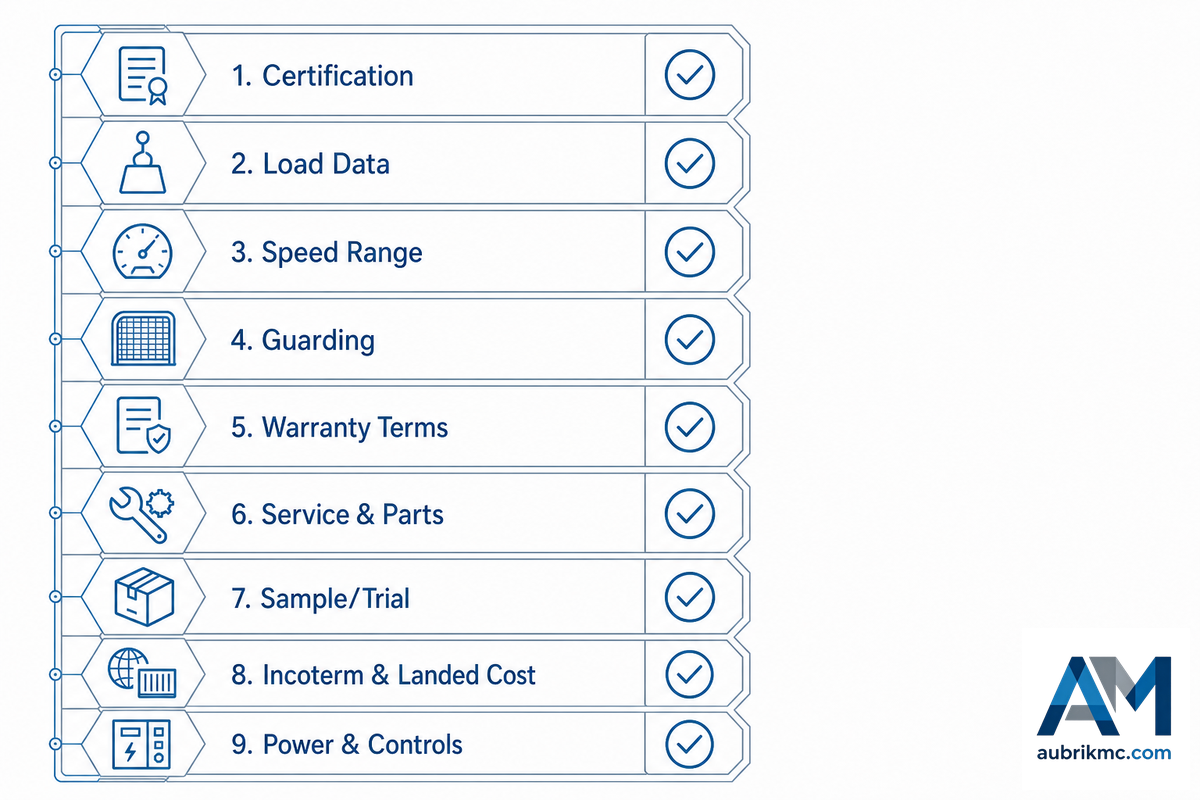
Una vez que sabe qué pedir, el problema más difícil es decidir a quién comprárselo: las señales de alerta en una RFQ, la validación de certificaciones y las solicitudes de muestras son mucho más importantes que una simple comparación de especificaciones. La mayoría de las guías que tratan este término preciso se limitan a recomendar que “busque la certificación ISO 9001”; sin embargo, una certificación declarada y una certificación verificada son 2 cosas completamente distintas, al igual que una plantilla genérica de RFQ no equivale a una plantilla que realmente evalúe a los posibles proveedores. El marco de verificación de proveedores de 9 puntos que se presenta a continuación resume todas las comprobaciones esenciales de esta guía en un proceso previo al anticipo.
| Categoría | Qué debe confirmar | Por qué es importante |
|---|---|---|
| 1. Certificación | Número específico del certificado ISO 9001/CE, no solo un logotipo | Los certificados pueden verificarse de forma independiente mediante IAF CertSearch; los logotipos no |
| 2. Datos de carga | Tabla de par/carga excéntrica específica del modelo | Una cifra destacada de capacidad sin una tabla oculta la reducción de capacidad por inclinación y desplazamiento |
| 3. Rango de velocidad | Rango de RPM utilizable bajo carga, no la velocidad máxima del motor | Un rango declarado de 0.03-30 RPM significa poco si no se mantiene estable con el peso real de su pieza |
| 4. Protecciones | Confirmación de que las protecciones se envían instaladas y no se añaden después | OSHA 1910.212 considera las protecciones de las piezas giratorias un requisito al momento de la compra, no algo para resolver después |
| 5. Condiciones de garantía | Duración por escrito (habitualmente 12 meses) + exclusiones explícitas (mano de obra, daños consecuentes) | La expresión imprecisa “garantía estándar del sector” es en sí misma una señal de alerta |
| 6. Servicio y refacciones | Contacto regional identificado para refacciones y servicio | “Envíenos un correo electrónico” sin un contacto identificado suele significar que todavía no existe un verdadero soporte regional |
| 7. Muestra/prueba | Video de una soldadura de prueba con la geometría de su propia pieza | Una pieza de demostración genérica oculta cómo maneja la máquina su carga excéntrica real |
| 8. Incoterm y costo puesto en destino | Cotización desglosada por Incoterm (FOB/CIF/DDP), no una sola cifra global | La diferencia entre FOB y DDP suele representar 10-20% del precio de la máquina |
| 9. Alimentación eléctrica y controles | Tensión de alimentación (normalmente 220 V o 380 V) y compatibilidad con bus de campo si está integrado con un robot industrial | Las suposiciones incorrectas sobre la tensión se manifiestan como la necesidad inesperada de un convertidor de fase después del envío, no antes |
En referencia específica al primer punto: una certificación ISO 9001 puede confirmarse sin tener que confiar en la palabra del vendedor. ISO no certifica directamente a las empresas, sino que lo hacen organismos de certificación acreditados; aun así, el estado de acreditación de un certificado puede verificarse de forma independiente en IAF CertSearch, el directorio universal que reúne información sobre organismos acreditados y certificados y permite al comprador verificar en un solo lugar el estado de certificación y acreditación de cualquier empresa, mediante búsquedas individuales o masivas. A partir de 2026, Global ACI (Global Accreditation Cooperation Incorporated) asumió las funciones de coordinación que anteriormente desempeñaban IAF e ILAC, por lo que los documentos de una empresa que solo muestran la antigua marca IAF no son automáticamente falsos, aunque sería prudente preguntar qué organismo tiene registrada la acreditación vigente.
“Un fabricante que duda en realizar una soldadura de prueba documentada con la geometría de su propia pieza, y no con su pieza de demostración, ya le está diciendo algo antes de que la máquina siquiera se envíe.”
La cuarta y última herramienta del proceso de evaluación es solicitar una muestra o prueba, algo tan eficaz con proveedores nacionales como internacionales: un breve periodo de prueba o, como mínimo, un video que demuestre una soldadura de prueba en el diseño de su propia pieza antes de efectuar el pago total. Los fabricantes que confían en sus equipos aceptarán de buen grado una solicitud razonable de este tipo y, si el proveedor no está dispuesto a realizar la demostración con sus piezas específicas en vez de un modelo de demostración genérico, esa reticencia ya le proporciona información valiosa.
💡 Conclusión clave
La certificación, las capacidades nominales de carga, las condiciones de garantía y el contacto de servicio pueden verificarse de forma independiente antes de entregar cualquier anticipo; si alguno parece imposible de confirmar, contemple el riesgo asociado en su decisión de compra en vez de confiar sin fundamento.
Situaciones de compra: 3 procesos reales desarrollados de principio a fin
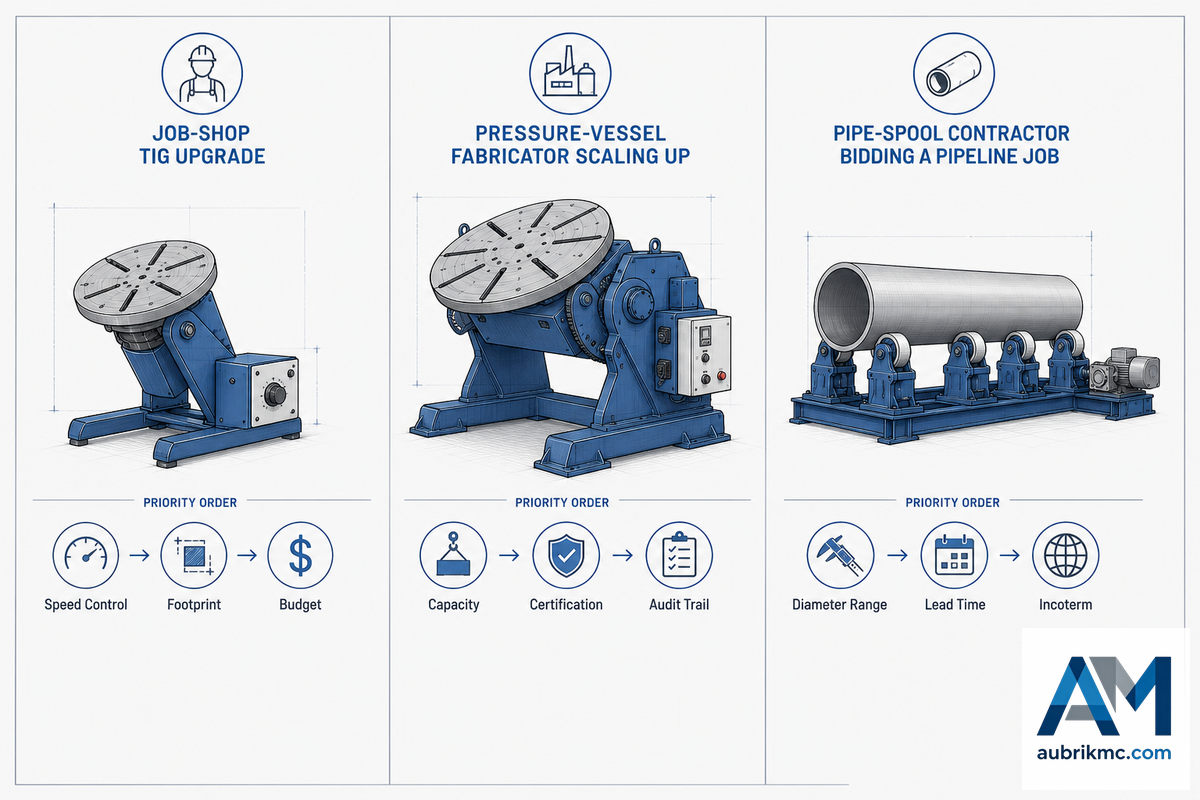
En estos casos, el peso de esos factores varía según quién realice la compra, y hemos resumido la mayoría de los procesos de decisión habituales en el mundo real en 3 situaciones básicas.
Situación 1: mejora del proceso TIG en un taller de fabricación por encargo
Un pequeño taller de fabricación metalmecánica que suelda soportes de acero inoxidable en un dispositivo de banco decide incorporar su primer posicionador motorizado. El orden de prioridades comienza por el control de velocidad (un rango estable inferior a 1 RPM para TIG importa más que la capacidad bruta), seguido del espacio ocupado y, por último, del nivel de presupuesto; este comprador es un buen candidato para adquirir un equipo básico nuevo en vez de uno usado, porque el taller no dispone de medios internos para comprobar la estabilidad a baja velocidad de una unidad usada antes de que ya esté instalada.
Situación 2: fabricante de recipientes a presión que amplía su capacidad
Aquí, la capacidad y la certificación tienen prioridad: la pieza es pesada, a menudo supera ampliamente los 5,000 kg una vez incluido el dispositivo de sujeción, y el desplazamiento del centro de gravedad es lo bastante importante como para que el propio sistema de calidad del fabricante, normalmente basado en el cumplimiento del Código ASME para calderas y recipientes a presión, probablemente exija certificaciones documentadas de sus proveedores para las auditorías de sus propios clientes. Este comprador debe aplicar el proceso completo de verificación de proveedores de 9 puntos antes que cualquier otra cosa, porque dimensionar mal la capacidad o aceptar un certificado que no pueda verificarse genera riesgos para auditorías posteriores, no solo riesgos mecánicos.
Situación 3: contratista de tramos prefabricados de tubería que licita un trabajo de instalación de tuberías
Este comprador necesita un rotador de soldadura o un posicionador para tuberías dimensionado para un rango de diámetros, no para un solo diámetro, porque el contrato probablemente incluirá tramos de varios tamaños a lo largo de un programa de varias semanas con turnos muy superiores a 8 hr. Su RFQ debe especificar un rango de diámetros y la separación entre rodillos, en vez de una sola dimensión, y, dado que los contratos de tuberías suelen tener calendarios de entrega ajustados, el plazo de entrega y la elección del Incoterm (que se explica a continuación) adquieren tanta importancia como la propia especificación de la máquina.
Marco de decisión: identifique su situación
- Si su prioridad es controlar la velocidad en piezas pequeñas → dé más peso al rango de RPM y a la precisión del control que a la capacidad bruta
- Si su prioridad es contar con capacidad certificada para una fabricación sujeta a auditorías → realice la verificación completa del proveedor antes de comparar precios
- Si su prioridad es cubrir un rango de diámetros dentro de un plazo de entrega → especifique el rango en la RFQ y confirme el plazo de entrega y el Incoterm antes que la capacidad
Abastecimiento de fabricantes extranjeros: Incoterms, costo puesto en destino y riesgo de garantía
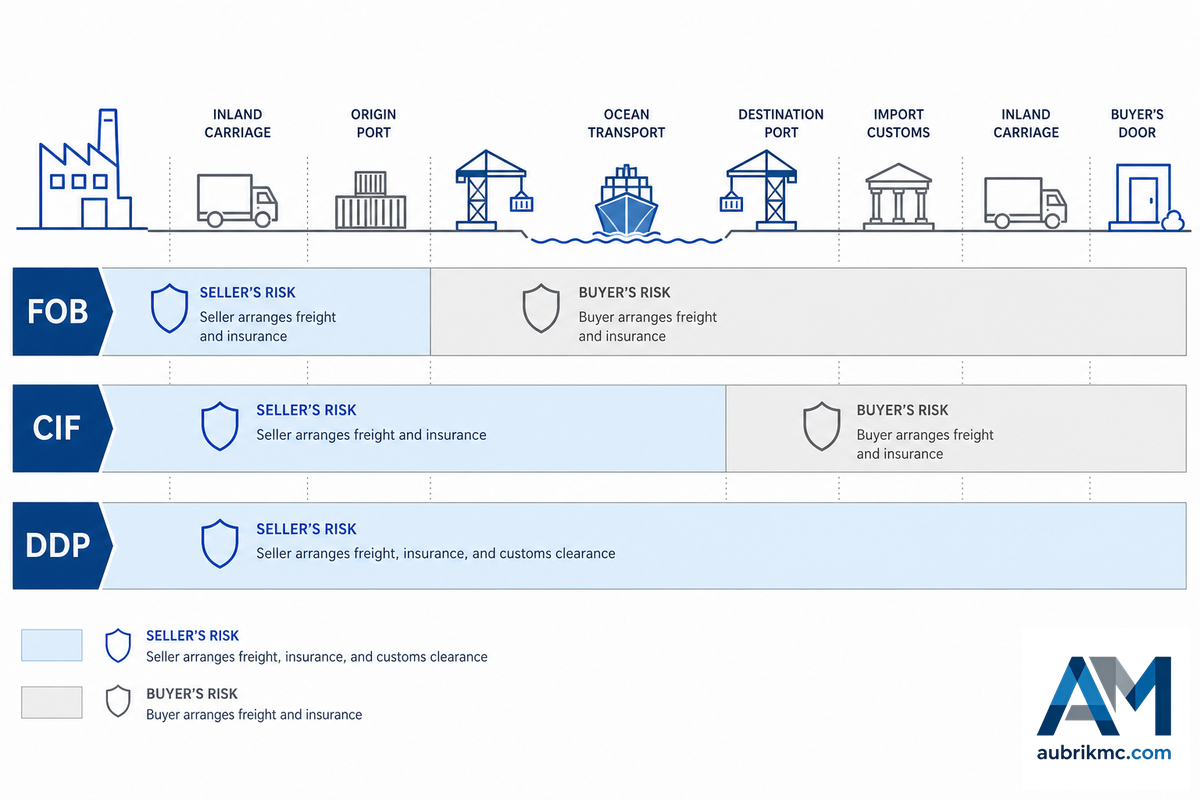
La mayoría de los posicionadores de soldadura que se venden actualmente en el mercado de Estados Unidos se fabrican en el extranjero, por lo que las condiciones de envío de una cotización son tan importantes como las especificaciones de la propia máquina.
| Incoterm | Quién asume el riesgo del flete y el seguro | Opción más adecuada |
|---|---|---|
| FOB | El comprador, desde el puerto de origen en adelante | Compradores que ya trabajan con un agente de carga y desean controlar el transportista y la tarifa |
| CIF | El vendedor gestiona el flete y el seguro hasta el puerto de destino | Compradores que desean simplificar la logística, pero que gestionarán por su cuenta el despacho aduanero |
| DDP | El vendedor asume los aranceles, los impuestos y la entrega en las instalaciones del comprador | Importadores primerizos que desean presupuestar con base en una única cifra que incluya todos los costos |
La disyuntiva es bastante clara: las propias reglas Incoterms (publicadas por la Cámara de Comercio Internacional) solo definen quién asume cada riesgo en las distintas etapas del envío; no establecen ningún porcentaje de ahorro ni existe una cifra al respecto auditada de forma independiente. Como regla general informal difundida entre agentes de carga, y no como una estadística comprobada, los compradores que cuentan con las relaciones necesarias para gestionar el FOB por su cuenta a veces calculan un ahorro de entre 10-20% frente al pago a un vendedor para que integre todo en un precio DDP; considere ese intervalo como una hipótesis inicial que debe verificar con sus propias cotizaciones de flete, no como una cifra garantizada. Un importador primerizo que carece de esa infraestructura suele considerar que vale la pena pagar el sobreprecio del DDP simplemente para contar con una cifra total de importación predecible.
- Solicite que la cotización se desglose por Incoterm, en lugar de recibir una única cifra con todos los costos incluidos; un proveedor que confía en su cadena logística normalmente cotizará FOB y DDP en paralelo.
- Comparar ambas cifras en paralelo permite ver realmente el sobreprecio del flete y el seguro, en lugar de aceptar sin más una cifra global.
El hecho de comprar bajo condiciones DDP (entrega con derechos pagados) no elimina su propia responsabilidad legal como comprador. Conforme al artículo 1484 del título 19 del U.S.C., el importador registrado, es decir, la persona cuyo nombre aparece en los documentos de importación, tiene la responsabilidad legal de actuar con la diligencia razonable para declarar correctamente el valor, la clasificación arancelaria y los aranceles de su máquina importada, independientemente del Incoterm utilizado para su envío.
Una cotización DDP puede integrar el costo logístico del vendedor en una sola cifra; no transfiere sus propias obligaciones de cumplimiento si usted figura como importador registrado en la documentación.
Si va a comprar en el extranjero por primera vez, consulte a su agente de carga o agente aduanal para aclarar quién figura como importador registrado antes de suponer sin más que el «DDP» lo exime de responsabilidad.
⚠️ Importante
En las conversaciones sobre la compra de maquinaria en el extranjero surge un tema recurrente: los dos aspectos que los compradores desearían haber verificado mejor antes de comprometerse son los certificados y el servicio, no las especificaciones de la máquina, que casi siempre resultaron ser correctas.
Planificación de una futura integración en una celda robotizada antes de comprar
Un equipo que hoy funciona como posicionador para soldadura manual puede convertirse algún día en el eje auxiliar de una celda robotizada, siempre que desde ahora considere tres requisitos cuya incorporación posterior resulta mucho más complicada:
- Debe poder utilizarse como eje coordinado, no solo como una plataforma de encendido y apagado
- Su interfaz de control debe comunicarse mediante un bus de campo industrial estándar (EtherCAT, PROFINET o DeviceNet)
- Su accionamiento y conexión de retorno deben ser adecuados para un factor de trabajo continuo de 8 h a plena capacidad; una celda robotizada no hace las pausas programadas de un operador manual
La propia encuesta del NIST sobre tecnologías de manipulación industrial señala que los equipos de posicionamiento y manipulación con restablecimiento automático, alta repetibilidad y diseño robusto son los que realmente se integran sin problemas en una futura celda automatizada, en lugar de tener que sustituirse.
Si existe siquiera la posibilidad de incorporar un robot industrial en los próximos 2-3 años, pregunte por el cumplimiento del posicionador con las normas de buses de campo y por su factor de trabajo, en particular por la norma ISO 10218-2:2025, que sustituye a la norma de 2011 al definir los requisitos para la integración, la operación y el mantenimiento de aplicaciones y celdas robotizadas. Adaptar posteriormente un eje que no esté coordinado desde el principio será considerablemente más costoso que solicitarlo correctamente desde el inicio.
💡 Conclusión clave
Como mínimo, planifique con anticipación y especifique un posicionador con capacidad de eje coordinado y una interfaz de bus de campo estándar; ahora solo representa unos cuantos dólares adicionales, pero incorporarlo después costará mucho más.
Perspectivas del sector: por qué la verificación de proveedores se está convirtiendo en el verdadero cuello de botella
El interés en línea por «welding positioner» ha aumentado de forma constante durante 2026, y una parte considerable del contenido disponible en línea que ofrece orientación sobre el tema procede de fabricantes de equipos, muchos de ellos pertenecientes al mismo grupo de proveedores internacionales. Este es el verdadero cambio que conviene observar: abunda la información sobre las especificaciones de las máquinas, mientras que comprobar la integridad del vendedor con quien se negocia se ha vuelto más complejo.
- Las normas están en pleno proceso de actualización: AWS D1.1, el Código de Soldadura Estructural para Acero, se actualizó en 2025, y la norma ISO de seguridad para celdas robotizadas pasó a su edición de 2025 ese mismo año; los compradores que citan ediciones anteriores en sus propias especificaciones corren el riesgo de hacer referencia a requisitos retirados.
- La gobernanza de la acreditación cambió en 2026: Global ACI asumió las funciones de coordinación que anteriormente se repartían entre IAF e ILAC, un detalle importante si su propia lista de verificación de proveedores todavía solo menciona a «IAF» por su nombre.
Las estimaciones de estudios de mercado sitúan el mercado mundial de posicionadores de soldadura en varios cientos de millones de dólares, con un crecimiento anual medio de un solo dígito hasta principios de la década de 2030; son cifras que solo vale la pena considerar como contexto general, ya que dicen poco sobre qué fabricante o configuración específicos son adecuados para la próxima compra de un taller determinado.
Como fabricante de posicionadores de soldadura, manipuladores de soldadura y rotadores de soldadura desde 1999, el equipo de ingeniería de Aubrik observa directamente esta brecha de verificación en las conversaciones sobre solicitudes de cotización: los compradores piden cada vez más por adelantado la gráfica de par y carga excéntrica para separaciones específicas, a veces con una tolerancia de apenas 10 mm, así como los números de los certificados, en lugar de aceptar una cifra destacada de capacidad; esto indica que la diligencia del comprador descrita en esta guía se está convirtiendo en una práctica habitual y ya no es un caso excepcional.
Por qué escribimos esta guía
La mayoría de las guías de compra de posicionadores de soldadura publicadas por fabricantes, incluidas algunas de las páginas de productos de este mismo sitio, están redactadas para ayudar al lector a comparar modelos. Esta guía es deliberadamente distinta: parte de la premisa de que el lector puede consultar en otros lugares las especificaciones de capacidad y velocidad, y se concentra en el aspecto de la compra que las fichas técnicas no cubren: verificar quién fabrica realmente la máquina. Revisada por el equipo técnico de Aubrik.
¿Qué documentos debo solicitar a un fabricante de posicionadores de soldadura antes de pagar un anticipo?
Ver respuesta
Solicite los certificados ISO 9001/CE por nombre y número, no solo un logotipo en la página, además de la gráfica de par y carga excéntrica específica del modelo, las condiciones de garantía por escrito y la información confirmada de contacto para refacciones y servicio. Si un fabricante no puede proporcionar estos documentos con rapidez o solo ofrece un catálogo genérico en PDF, esto constituye una señal inmediata que debe considerar antes de pagar un anticipo, no un mero trámite administrativo.
¿Vale la pena comprar un posicionador de soldadura usado y cómo puedo revisar su estado?
Ver respuesta
Puede valer la pena si el factor de trabajo es bajo y usted puede inspeccionar el accionamiento, los rodamientos y la trayectoria de la conexión de retorno en persona o por video antes de pagar. El verdadero riesgo de los equipos usados reside en el desgaste no documentado precisamente de los componentes que una ficha técnica no puede mostrar; solicite las horas de funcionamiento, los registros de mantenimiento y una demostración en vivo con carga, no solo fotografías.
¿Qué Incoterm debo elegir al importar un posicionador de soldadura de un fabricante extranjero?
Ver respuesta
El FOB asigna más logística y riesgo al comprador, pero normalmente reduce el precio cotizado; el DDP transfiere más riesgo, y costo, al vendedor. La elección adecuada depende de si su empresa ya trabaja con un agente de carga; de no ser así, una cotización tipo DDP con todos los costos de importación incluidos suele facilitar la elaboración del presupuesto, aunque el precio de la partida sea mayor.
¿Cómo debo estructurar una solicitud de muestra o prueba antes de comprometerme con un pedido completo?
Ver respuesta
Solicite un video de una prueba de soldadura con la geometría de su propia pieza, no con la pieza de demostración del fabricante. La renuencia a realizar una demostración con su pieza de trabajo específica constituye en sí misma información útil.
¿Qué condiciones de garantía y suministro de refacciones debo esperar y qué constituye una señal de alerta?
Ver respuesta
La mayoría de los acuerdos de garantía de los fabricantes tienen una vigencia de 12 meses, cubren defectos de fabricación y de los componentes e incluyen el compromiso de suministrar refacciones y proporcionar una persona específica, en lugar de un correo electrónico general, a quien llamar para solicitar ayuda con equipos procedentes del extranjero. Considere como señales de alerta importantes las garantías que indican un plazo, pero no incluyen un compromiso de suministro de refacciones, una persona específica a quien llamar en caso de falla ni información sobre quién será el contacto de servicio para maquinaria extranjera. Normalmente, estos problemas solo se manifiestan cuando ocurre la primera falla, momento en que el comprador se encuentra en la posición negociadora más débil: el equipo no funciona y la producción se detiene, por lo que necesitará ponerlo en marcha muy pronto, y el vendedor lo sabe.
Por eso, el proceso de verificación debe realizarse antes de pagar el anticipo y no al recibir la primera llamada de soporte. Un comprador experimentado negociará con base en un contacto designado y en la confirmación por escrito de la disponibilidad de refacciones, no en un acuerdo verbal alcanzado durante una llamada de ventas.
Referencias y fuentes
- AWS D14.0/D14.0M:2024, Especificación de soldadura para maquinaria y equiposSociedad Estadounidense de Soldadura
- ANSI Z49.1-2021, Norma de seguridad para soldadura, corte y procesos afinesInstituto Nacional Estadounidense de Normas
- 29 CFR 1910.212, Requisitos generales para todas las máquinasAdministración de Seguridad y Salud Ocupacional de Estados Unidos
- ISO, verificación de certificaciones y acreditaciones (IAF CertSearch)Organización Internacional de Normalización
- ISO 10218-2:2025, Robótica, requisitos de seguridad, parte 2: aplicaciones de robots industriales y celdas robotizadasOrganización Internacional de Normalización
- 19 U.S.C. § 1484, ingreso de mercancíasInstituto de Información Legal de la Facultad de Derecho de Cornell
- Encuesta sobre tecnologías de manipulación industrialInstituto Nacional de Normas y Tecnología
Artículos relacionados
- Posicionadores de soldadura y mesas giratorias: guía técnica completa de selección, capacidad, geometría y ajuste de velocidad
- Cómo usar correctamente un posicionador de soldadura: configuración, conexión de retorno y velocidad
- Posicionador de soldadura para servicio pesado: guía de capacidad, inclinación y RPM
- Cómo dimensionar un posicionador para soldadura de tuberías antes de solicitar una cotización
- Cómo elegir un posicionador rotativo de soldadura sin sobredimensionar la máquina







