
Póngase en contacto con la empresa Aubrik

Actualizado en julio de 2026 · Revisado por el equipo técnico de Aubrik (Wuxi ABK Machinery).
Rotador de soldadura vs. posicionador es la pregunta sobre selección de equipos que tarde o temprano enfrenta todo taller de fabricación, y surge cada vez que un trabajo no se adapta a la lista de dispositivos de sujeción del año pasado. Ambas máquinas hacen girar una pieza de trabajo para que el soldador mantenga una posición mientras el arco realiza el trabajo, pero lo hacen de maneras radicalmente distintas, y una selección equivocada puede costar mucho más que una cotización desperdiciada.
Especificaciones rápidas: posicionador vs. rotador
| Movimiento principal | Posicionador: inclinación + rotación (1–2 ejes) | Rotador: solo rotación (1 eje) |
| Capacidad habitual | 50 kg – 50,000 kg (personalizado) | 1,000 kg – 2,000 t (personalizado) |
| Geometría más adecuada | Soportes, patines y piezas cortas o irregulares | Cilindros largos: tuberías, tanques y virolas de recipientes |
| Sujeción de la pieza | Plato de sujeción, mesa con ranuras en T, dispositivo de sujeción personalizado | Rodillos motorizados, sin sujeción |
| Compradores habituales | Talleres de trabajos diversos, estructuras de acero y celdas robotizadas | Recipientes a presión, torres eólicas y tuberías |
Un posicionador de soldadura fija una pieza de trabajo a una mesa inclinable y la mueve sobre uno o dos ejes para acceder a ángulos difíciles. En cambio, un rotador de soldadura apoya una pieza redonda sobre rodillos motorizados y la hace girar sobre un eje fijo para soldar juntas largas. Resuelven problemas geométricos diferentes, no el mismo trabajo a precios distintos.
Puntos clave
- Las capacidades de los posicionadores y los rotadores se superponen ampliamente en el rango de 1-50 t. Para las piezas de este rango de peso, la configuración y el centro de gravedad de la pieza de trabajo determinan qué máquina es más adecuada para la aplicación, no solo el peso.
- Los rodillos de accionamiento del rotador deben cumplir los requisitos generales de resguardo de maquinaria de OSHA 1910.212. En un posicionador, el plato de sujeción (o, en cualquiera de las máquinas, cualquier bastidor que también forme parte de la conexión de retorno de corriente) debe cumplir con OSHA 1910.254.
- El interés de búsqueda por «posicionador rotativo de soldadura» aumentó 51 por ciento este año, tras el crecimiento de las celdas de soldadura automatizadas.
- Ninguna fuente compara los precios de rotadores y posicionadores por capacidad, por lo que las estimaciones de costos de los proveedores deben considerarse únicamente una comparación general.
Cuál es la diferencia real: posicionador de soldadura vs. rotador
Un posicionador de soldadura es una máquina para sujetar piezas: fija una pieza a una mesa, un plato de sujeción o un dispositivo de sujeción y después la inclina y la hace girar para que el soldador o el robot alcance cada junta en posición plana, sobre cabeza o vertical, lo que permite obtener la mejor calidad de soldadura tanto en operaciones manuales como automatizadas. Un rotador de soldadura hace lo contrario: apoya una pieza cilíndrica sobre rodillos motorizados y la hace girar por fricción, sin sujetarla.
💡 La prueba de sujetar o apoyar
Esa única diferencia entre «sujetar e inclinar» y «apoyar y girar» distingue casi todos los aspectos de este artículo, desde la capacidad y el costo hasta la revisión de seguridad necesaria para prácticamente todas las aplicaciones de soldadura compatibles con este equipo de posicionamiento. Tome una decisión clave. Antes de consultar las hojas de especificaciones, hágase esta sencilla pregunta: ¿la junta exige sujetar e inclinar la pieza de trabajo o la pieza solo necesita apoyarse y girar?
Si debe sujetarse e inclinarse, se necesita un posicionador; si debe apoyarse y girar, corresponde un rotador. Esta única pregunta suele evitar la discusión sobre capacidad y costo y descarta por completo uno de los tipos de máquina. Como detalla la siguiente matriz de decisión, este es el factor determinante definitivo.
Utilice deliberadamente la terminología correcta en el taller. Por costumbre, la palabra «rotador» se usa con frecuencia como sinónimo de «posicionador», y esa costumbre es precisamente lo que lleva a pedir el tipo de máquina equivocado.
Entre ambos existe una tercera categoría: un manipulador de soldadura de columna y brazo horizontal mueve la propia antorcha de soldadura en vez de la pieza de trabajo y suele combinarse con un rotador o un posicionador, en lugar de sustituirlos. Cuando el trabajo exige que el arco se desplace a lo largo de una junta en una pieza estacionaria o con sujeción ligera, probablemente falte un manipulador, no una de las dos máquinas de esta guía.
Movimiento y geometría: sujetar e inclinar vs. apoyar y girar
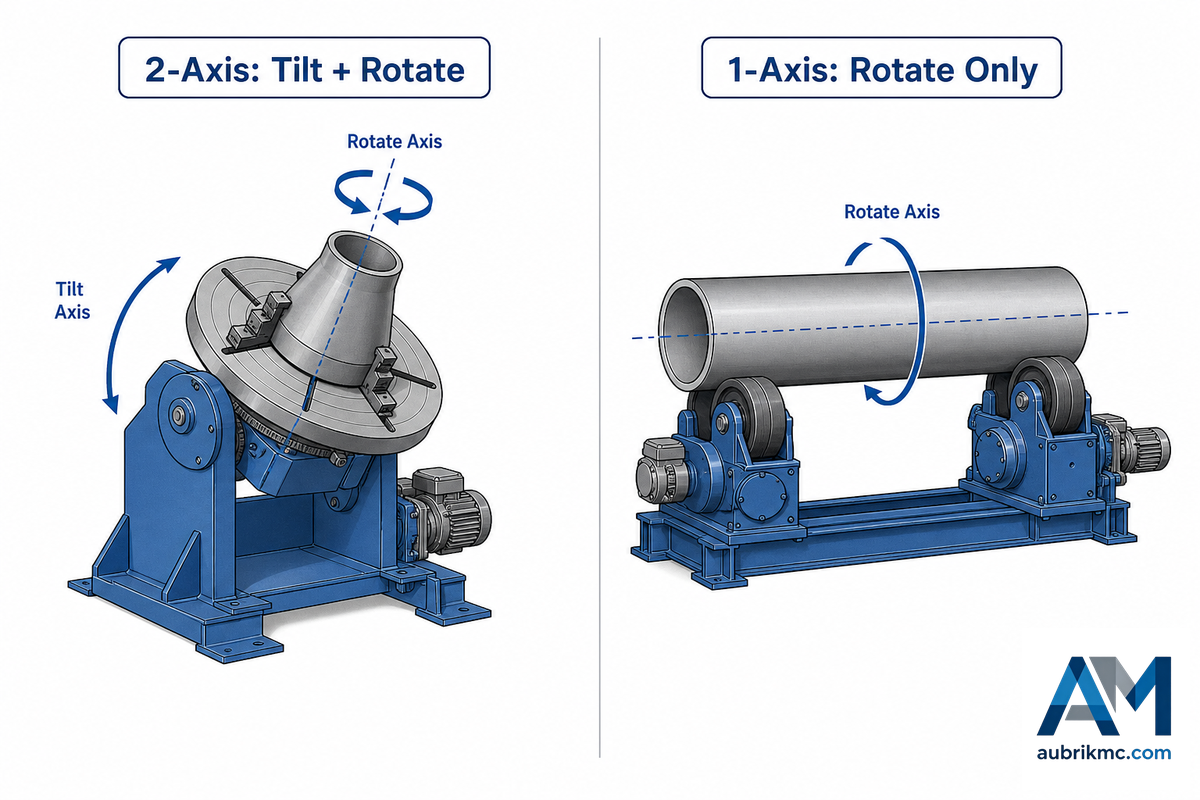
La mesa del posicionador rotativo de soldadura funciona sobre un eje, pero incorpora un segundo eje de inclinación (lo que lo convierte, en sentido estricto, en un posicionador de 2 ejes); esto significa que, sin importar dónde se encuentre una junta en una pieza irregular, siempre podrá presentarse horizontalmente. En cambio, un rotador funciona sobre un solo eje: la rotación continua de la mesa a lo largo de 360 grados para hacer girar la pieza de trabajo alrededor de su propia línea central, sin necesidad de discutir cómo presentarla en posición plana, ya que nunca se separa de su línea de apoyo.
⚠️ Error común
Equivocarse al decidir esta cuestión de los ejes es un error común y costoso: un fabricante que monta un soporte irregular sobre un rotador porque el taller está organizado para producir tuberías y recipientes termina inclinando manualmente la pieza entre pasadas, lo que anula por completo el propósito de la rotación motorizada y puede aumentar entre 20-30% el tiempo de ciclo de un solo trabajo. El equipo de aplicaciones de Aubrik observa este problema con mayor frecuencia en modernizaciones, cuando un taller que amplía sus operaciones de piezas redondas a la fabricación de soportes olvida presupuestar el eje de inclinación que incorpora un posicionador.
¿Qué es un posicionador rotativo de soldadura?
Los posicionadores rotativos de soldadura son posicionadores cuya mesa gira continuamente en vez de avanzar por incrementos, mientras la inclinación permanece constante o se ajusta entre pasadas bajo el mismo alcance de resguardo de OSHA 1910.212 que cualquier otra mesa giratoria. La mayoría llamaríamos posicionador a esta configuración sin dudarlo: es adecuada para patines, anillos o cubos que requieren un giro constante y predecible sin variaciones de inclinación durante una pasada de soldadura determinada.
📊 Nota de campo
Los rotadores fabricados en taller para trabajos de soldadura TIG a baja velocidad suelen tener una velocidad mínima aproximada de 0.05 a 0.3 RPM; esto equivale a una vuelta cada tres a quince minutos, casi tan lento como el soldador promedio puede seguir el ritmo mientras aporta una varilla y observa el baño de fusión para mantener una soldadura perfecta. Cuando la velocidad mínima de una máquina cotizada sea muy superior a ese valor, solicite el rango utilizable, no solo las RPM máximas de la placa de identificación.
Tipos de posicionadores de un vistazo
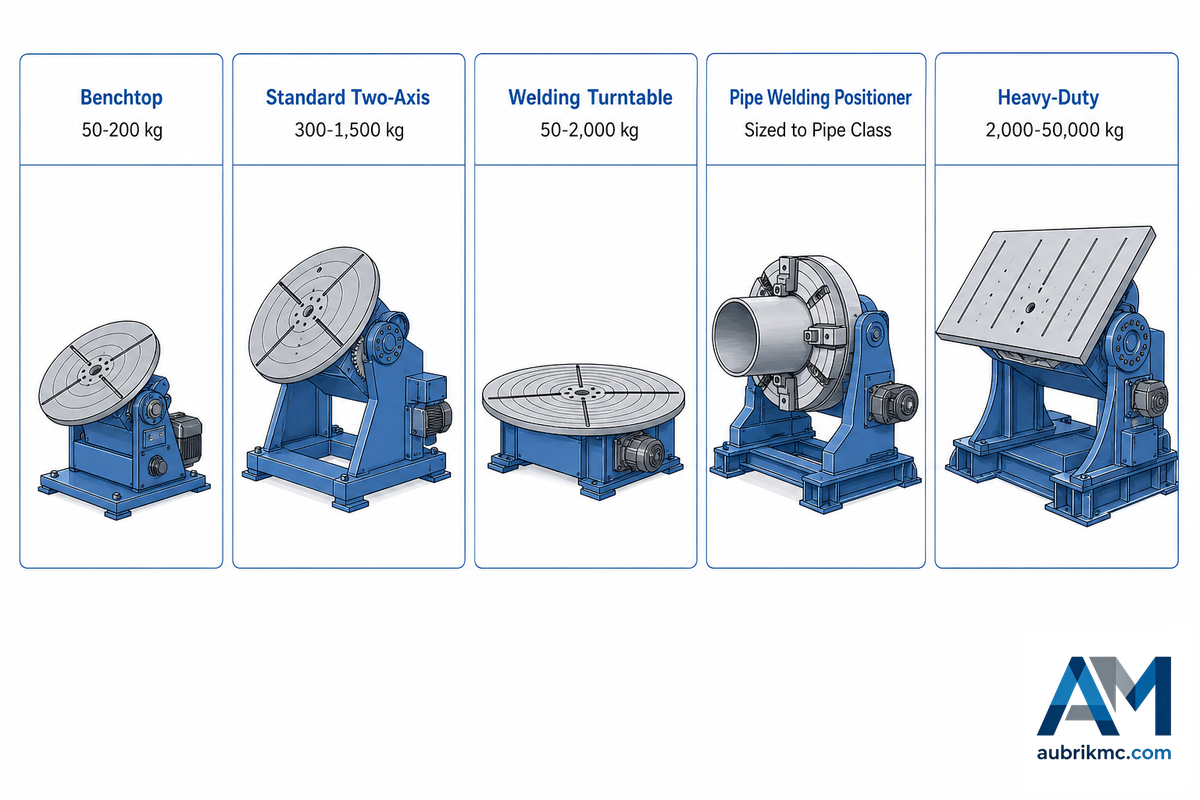
No todos los posicionadores son equipos de alta capacidad con giro superior, por lo que guiarse únicamente por la placa de identificación puede llevar al usuario a elegir un equipo de posicionamiento muy inadecuado para la pieza de trabajo. El diseño de los posicionadores de soldadura varía más de lo que su nombre sugiere, y a continuación se presentan cinco categorías generales de estos distintos tipos de posicionadores para orientarlo por toda la variedad de aplicaciones de soldadura, desde trabajos de banco hasta la fabricación de estructuras pesadas.
| Tipo | Rango de capacidad | Trabajo más adecuado |
|---|---|---|
| De banco (posicionador de soldadura manual) | 50–200 kg | Piezas pequeñas para soldadura TIG en banco y uniones de tubo con patín |
| Estándar de dos ejes | 300–1,500 kg | Fabricación de soportes y patines, transición a celdas semiautomatizadas |
| Mesa giratoria de soldadura (mesa rotativa) | 50–2,000 kg | Anillos, patines y piezas simétricas que solo necesitan una rotación estable |
| Posicionador para soldadura de tuberías (cabezal motriz-contrapunto) | Dimensionado según la clase de diámetro de la tubería | Spools de tubería y conjuntos con patines que requieren sujeción mediante plato; también se fabrica en pares de posicionadores con cabezal motriz y contrapunto para soldar ejes tubulares largos |
| De alta capacidad | 2,000–20,000 kg estándar; hasta 50,000 kg personalizado | Cabezales de recipientes a presión, patines de torres eólicas y conjuntos estructurales soldados |
Elegir solo por el nombre, en lugar de hacerlo por el movimiento y la capacidad, es un error que se hace evidente en el taller durante la primera semana: se pide una mesa «estándar de dos ejes» para lo que resulta ser un soporte de 1,800 kg, 300 kg por encima de su capacidad nominal máxima, porque nadie verificó el peso del dispositivo de sujeción, la capacidad nominal del plato de sujeción del posicionador ni la clase de accionamiento (indexación manual frente a un posicionador de soldadura automático con realimentación de codificador) con respecto al límite de la clase. Los detalles completos de dimensionamiento, incluido el efecto del peso del dispositivo de sujeción y del desplazamiento del centro de gravedad sobre la carga utilizable, se explican en la guía de Aubrik para seleccionar posicionadores de alta capacidad; este artículo se centra en el punto en el que un posicionador deja de ser la opción adecuada.
Tipos de rotadores y rodillos viradores de un vistazo
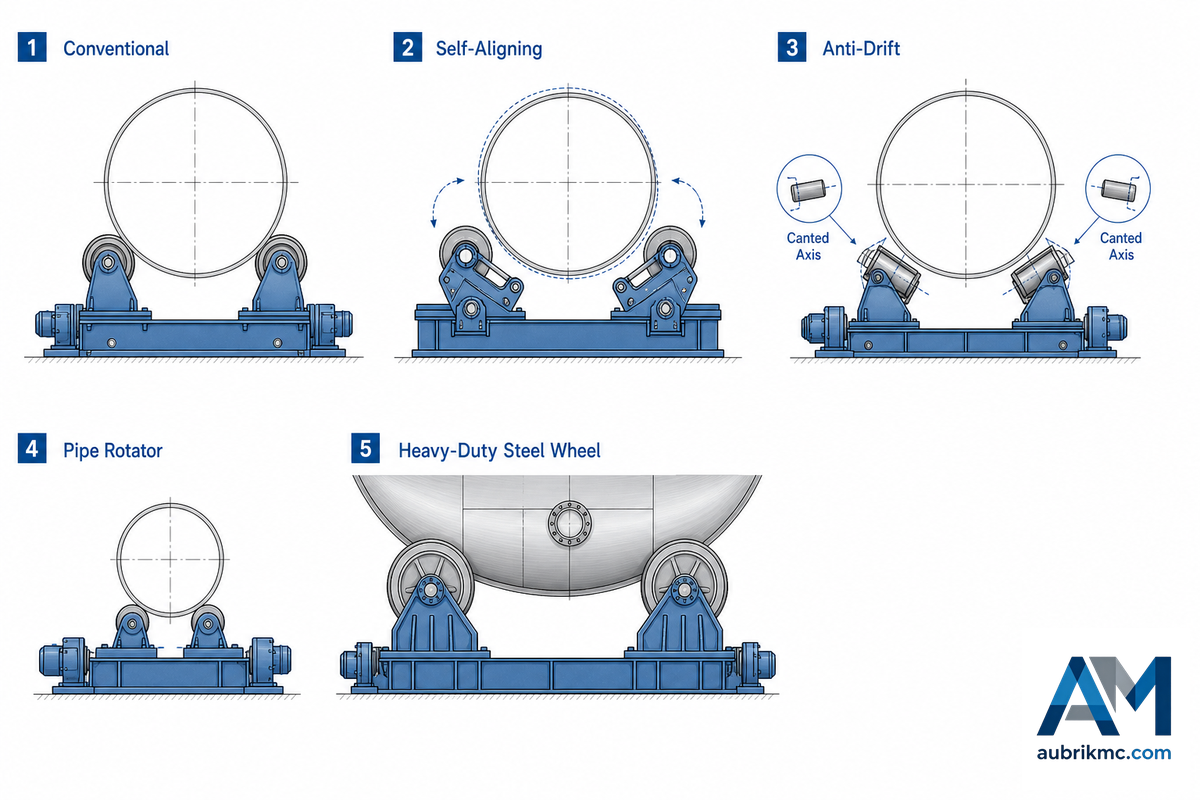
«Rotador de soldadura» y «rodillos viradores» son términos que identifican la misma familia general de equipos basados en rodillos, aunque «rodillos viradores» es la nomenclatura preferida en los talleres especializados en la construcción de tanques y recipientes a presión. Para estas piezas pesadas, la selección depende más de la uniformidad del diámetro y del riesgo de desplazamiento de la pieza que de la simple capacidad de carga, ya que el rodamiento que soporta la carga de cada rodillo permite que las ruedas motorizadas hagan girar la pieza de trabajo únicamente por fricción.
| Tipo | Mecanismo | Trabajo más adecuado |
|---|---|---|
| Convencional | Separación de las ruedas ajustada manualmente | Diámetros estables y series sensibles al costo |
| Autoalineable | Los soportes flotantes se adaptan al diámetro | Virolas combinadas o fuera de redondez |
| Antidesplazamiento | Los ejes inclinados de los rodillos libres contrarrestan el desplazamiento axial | Juntas circunferenciales largas y de precisión |
| Rotador de soldadura para tuberías | Rodillos viradores con poca separación | Spools largos de tubería |
| De alta capacidad (rueda de acero) | Rodillos de acero, estándar de 1–1,000 t; personalizados hasta 2,000 t | Tonelaje extremo y proximidad al calor del arco |
Esta geometría antidesplazamiento es una solución de ingeniería antigua y bien documentada: la patente estadounidense 8,342,493 B2 describe una ligera inclinación oblicua de los ejes de los rodillos libres con respecto al eje de la pieza de trabajo para generar una fuerza axial que se opone al desplazamiento. Elegir un rotador convencional para una virola fuera de redondez es un error común y costoso en campo, porque incluso una ovalidad de 2-3% basta para que la pieza de trabajo se desplace varios centímetros de su trayectoria durante una sola pasada, lo que obliga a volver a esmerilar la junta. La guía de ingeniería de Aubrik sobre rotadores y rodillos viradores explica detalladamente ese mecanismo y los cálculos de velocidad superficial; este artículo no los repetirá.
Zona de transición por clase de peso: cuándo cambiar de posicionador a rotador
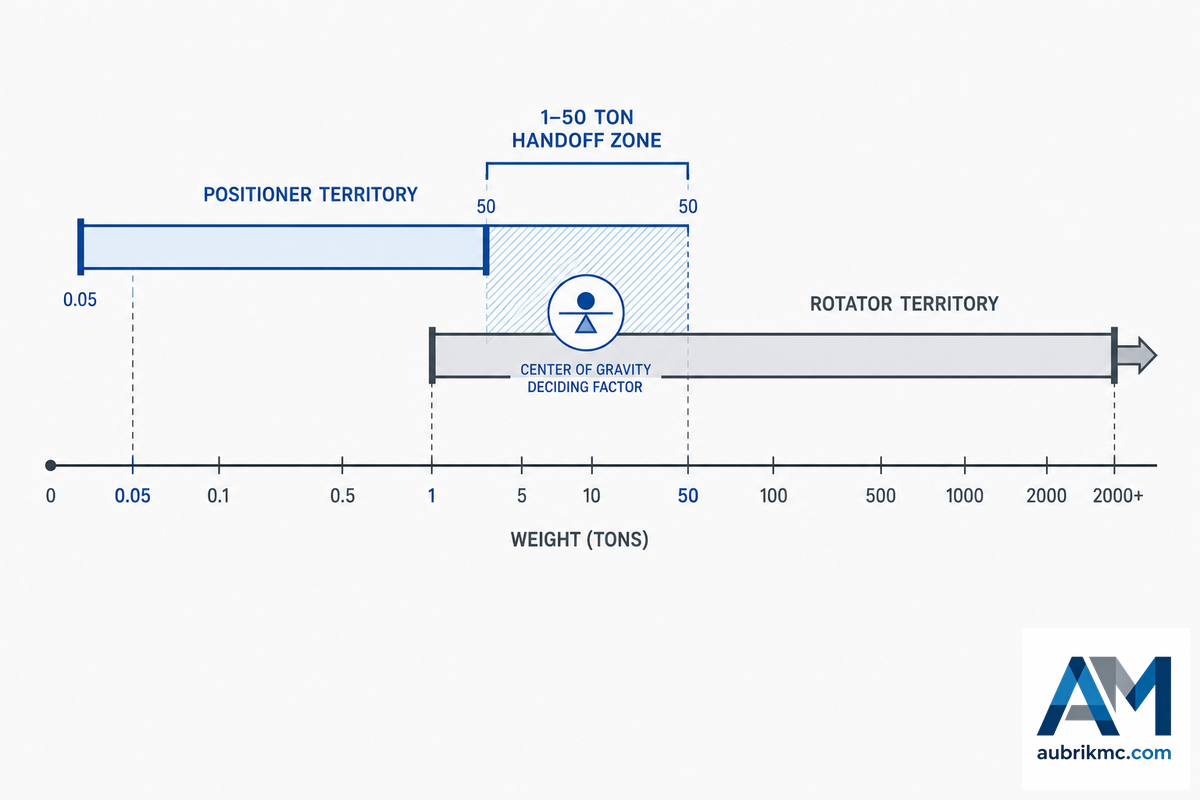
La mayoría de las guías de compra sugieren que una línea de peso claramente definida separa ambas máquinas. No es así: los rangos publicados por Aubrik muestran que un posicionador de alta capacidad personalizado puede llegar a 50,000 kg, mientras que un rotador estándar comienza aproximadamente en 1,000 kg, lo que significa que el intervalo de 1 a 50 toneladas métricas es realmente un territorio compartido, no un límite.
Zona de transición por clase de peso
| Menos de ~1 t | Territorio del posicionador: rara vez se fabrican rotadores tan pequeños; además, la geometría normalmente exige inclinación. |
| 1–50 t (zona de transición) | Ambas familias están disponibles. Decida según la geometría y el centro de gravedad, no según el peso; consulte el ejemplo desarrollado a continuación. |
| Más de ~50 t | Territorio del rotador: un posicionador de esta clase necesitaría un accionamiento de inclinación personalizado inusualmente grande; las virolas de este tamaño rara vez se sujetan a un plato frontal. |
Dentro de ese intervalo compartido, un factor lo decide: la ubicación del centro de gravedad, no la lectura de la báscula. A medida que el centro de gravedad de una pieza de trabajo se aleja de la cara de la mesa del posicionador, multiplica el par que debe resistir el accionamiento de inclinación. Es la misma física de las cargas excéntricas que documenta Hoisting & Rigging Fundamentals del US Department of Energy para los equipos de elevación: una carga descentrada puede reducir drásticamente la capacidad utilizable de una máquina en comparación con una carga centrada.
📐 Nota de ingeniería — Ejemplo desarrollado
Supongamos que se cotiza un cabezal de recipiente a presión de 3,000 kg con un dispositivo de sujeción de 500 kg instalado (3,500 kg en total) y un centro de gravedad situado a 450 mm de la cara de la mesa, con un desplazamiento de 300 mm respecto a la línea central de rotación: valores habituales en solicitudes de cotización de fabricación pesada. Solo por el peso, se encuentra holgadamente dentro del rango de un posicionador de alta capacidad. Aun así, aplique la prueba de sujetar o apoyar: ¿la junta debe inclinarse hasta un nuevo ángulo para acceder a la pasada de raíz o solo necesita girar?
Si el cabezal necesita inclinación, dimensione el posicionador conforme a su tabla de carga para ese desplazamiento específico del centro de gravedad, no según el máximo indicado en la placa. Una sección de virola larga sin necesidad de inclinación evita por completo esa revisión: un rotador dimensionado para las mismas 3.5 t nunca eleva el centro de gravedad fuera del centro.
Comparación de costos y costo total de propiedad
Desconfíe de cualquier sitio que ofrezca una sola cifra para el «precio de un rotador de soldadura vs. un posicionador»: no existe ninguna comparación publicada entre equipos de igual capacidad que permita comparar lo mismo con lo mismo, y esta guía no va a inventarla. Las cifras habituales comienzan alrededor de $50,000 para un posicionador rotativo diseñado por un proveedor industrial; nuevamente, este dato procede del blog de un proveedor específico, por lo que debe considerarse un punto de partida orientativo, no un promedio del mercado. Lo que realmente aumenta o reduce el costo de cualquiera de las máquinas, y determina si incrementará la productividad de su proyecto de soldadura específico, se resume en una breve lista de factores.
- Capacidad nominal y, en los posicionadores, clase de par de inclinación correspondiente a esa capacidad
- Precisión del control de velocidad; los accionamientos de CA de lazo abierto cuestan menos que el control de lazo cerrado mediante codificador o servomotor
- Dispositivo de sujeción personalizado o herramental para el plato de sujeción frente a una mesa de catálogo
- Preparación para la interfaz con una celda robotizada (puntos de sujeción repetibles, acceso a señales)
⚠️ Error común
Los compradores que ignoran la advertencia anterior sobre precios y comparan una cotización de $12,000 para una mesa giratoria de banco con una de $50,000 para un posicionador de alta capacidad, suponiendo que están comprando el mismo producto, cometen un costoso error al comparar productos distintos incluso antes de emitir la solicitud de cotización.
Para calcular el costo total de propiedad, la comparación honesta no es el precio de la máquina, sino el efecto sobre el tiempo de ciclo de su combinación específica de piezas, más el costo necesario para corregir cualquier deficiencia de resguardo conforme a OSHA 1910.212 desde el principio, en lugar de hacerlo después mediante una modernización. Los rotadores tienen menos ejes móviles y normalmente requieren menos mantenimiento que el reductor de inclinación y el conjunto del plato de sujeción de un posicionador, pero esa ventaja solo se presenta si las piezas son realmente lo bastante redondas como para prescindir del eje de inclinación. Solicite a cualquier proveedor que cotice la carga utilizable con el desplazamiento real de su centro de gravedad, no solo una cifra destacada de capacidad; esa única pregunta, más que cualquier hoja de especificaciones, distingue a un proveedor que actúa como asesor de uno que simplemente vende un artículo de catálogo.
¿Qué necesita cada industria?
El patrón de la industria ofrece una respuesta más rápida que el análisis de una hoja de especificaciones cuando se están reduciendo las opciones antes de una solicitud de cotización, y evita el error clásico de especificar la opción predeterminada equivocada para su sector. Los talleres de recipientes a presión y tuberías suelen elegir rotadores; los talleres de trabajos diversos y los fabricantes de estructuras suelen elegir posicionadores: la siguiente tabla desglosa cinco patrones comunes de industrias y familias de piezas según la máquina elegida habitualmente.
| Industria / familia de piezas | Opción habitual |
|---|---|
| Recipientes a presión, calderas y tanques | Rotador: virola larga, sin necesidad de inclinación |
| Secciones de torres eólicas y tuberías de gran tamaño | Rotador, a menudo combinado con un manipulador de soldadura |
| Spools de tubería y patines de menos de ~2 t | Posicionador (montaje en plato de sujeción): el tamaño determina la elección |
| Soportes de acero estructural y reparaciones en talleres de trabajos diversos | Posicionador: la geometría irregular requiere inclinación |
| Integración de celdas de soldadura robotizada | Posicionador como eje coordinado; rotador cuando la pieza es un cilindro largo |
La prensa especializada confirma directamente el patrón robotizado: un caso documentado por The Fabricator describe una celda para vigas estructurales en la que la viga se desplaza directamente hasta una estación que sujeta la pieza de trabajo y la posiciona por incrementos mientras un robot suelda cada junta; el posicionador funciona como un eje coordinado del robot, no como una mesa independiente, y permite la carga y descarga continuas para que la siguiente viga quede preparada en cuanto termina la anterior.
Conexión de retorno y resguardos: la diferencia de seguridad entre ambas máquinas
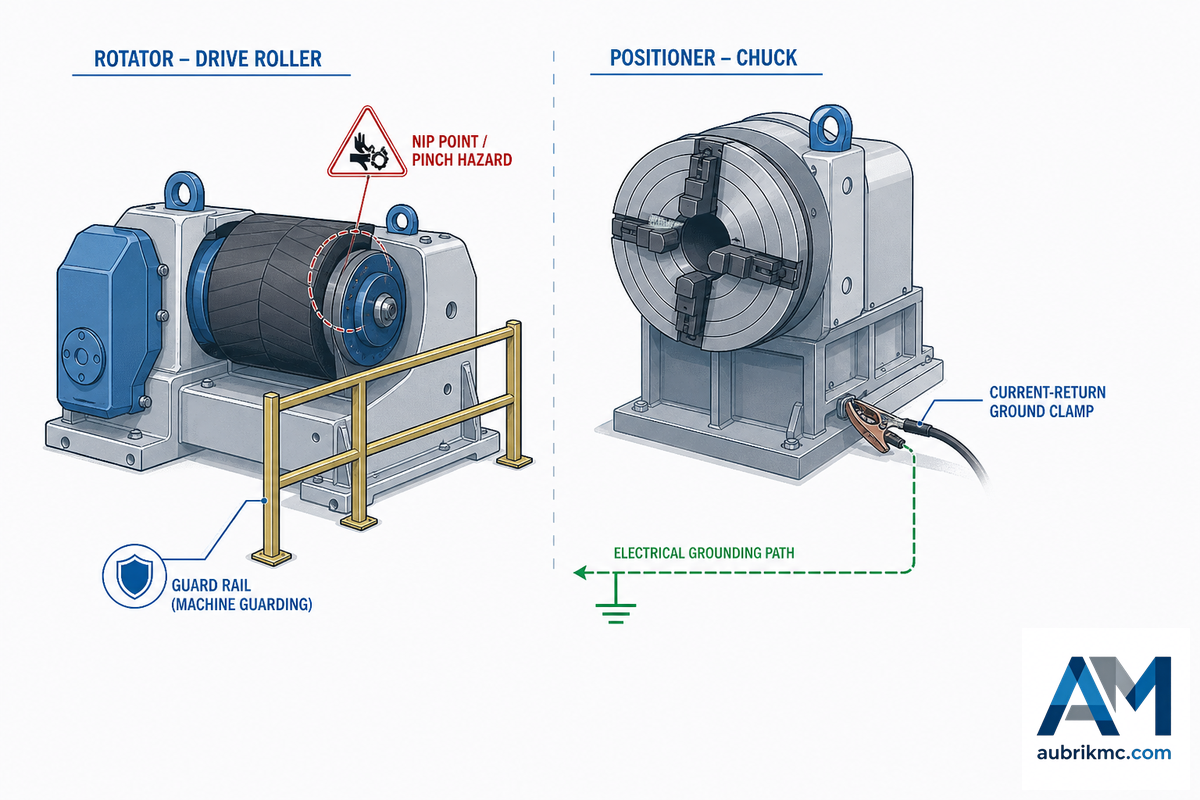
Y no caiga en la trampa de pensar que existe una norma exclusiva para rotadores y otra distinta para posicionadores: cualquiera de las dos normas puede aplicarse a cualquiera de las máquinas, según su configuración. 1910.212 (resguardo general de maquinaria) se aplica a cualquier máquina con «punto de operación, puntos de atrapamiento en la entrada, piezas giratorias, virutas y chispas proyectadas», lo que también explica por qué la manipulación manual cerca de un rodillo sin resguardo aumenta tanto la probabilidad de defectos de soldadura como el riesgo de lesiones, ya que un resbalón que altere la alineación a mitad de una pasada afecta ambos aspectos al mismo tiempo. Por lo tanto, los rodillos de accionamiento expuestos de un rotador están tan sujetos a esta normativa como la mesa giratoria de un posicionador, y 1910.254 exige por separado que las conexiones de retorno que conducen la corriente de soldadura sean «mecánicamente resistentes y eléctricamente adecuadas», con requisitos que se extienden a «cualquier estructura, dispositivo de sujeción o transportador… que se utilice como parte del circuito de retorno de corriente».
⚠️ Importante
No haga suposiciones sobre el sistema de conexión de retorno correspondiente a su tipo específico de máquina: pregunte al proveedor qué esquema está previsto para su aplicación. Cuando el plan de diseño y construcción contemple que la celda de soldadura robotizada sea el siguiente elemento de la lista de diseño, tenga presente que el robot industrial de soldadura por arco y los sistemas y equipos relacionados estarán sujetos a su propio nivel normativo: AWS D16.1M. Entonces podrá incorporarse a la conversación una vez que se haya especificado el posicionador o el rotador para la celda.
3 errores comunes de compra que afectan a ambas opciones
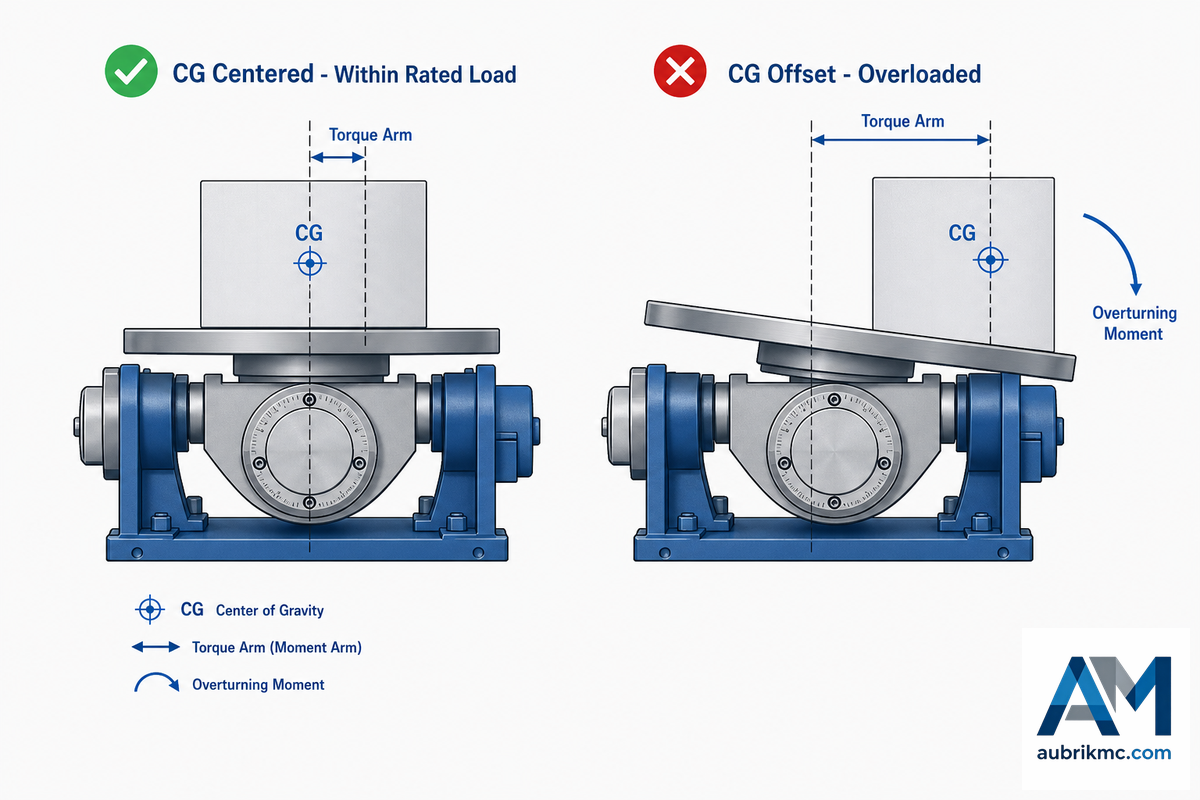
Los errores al elegir entre estas dos máquinas pueden darse en ambos sentidos: desde equivocarse con la capacidad aparente hasta caer en la tendencia, menos comentada, de optar por la máquina más compleja cuando una más sencilla permitiría trabajar mucho más rápido. Los talleres que llevan años usando posicionadores de soldadura a veces olvidan que no todos los trabajos requieren uno; cuando una pieza no necesita rotación motorizada, en ocasiones la opción correcta y más económica es una prensa de soldadura sobre una mesa de soldadura básica. El error relacionado con el centro de gravedad que aparece en la tabla siguiente se debe a la misma física de las cargas excéntricas que el documento Hoisting & Rigging Fundamentals del US Department of Energy explica para los equipos de elevación.
| Error | Consecuencia | Mejor pregunta para la solicitud de cotización |
|---|---|---|
| Dimensionar un posicionador de soldadura solo por su carga nominal e ignorar el centro de gravedad | Una mesa con capacidad nominal de 5 toneladas aún puede sobrecargarse con una pieza de 3 toneladas si el dispositivo de sujeción desplaza el CG demasiado lejos del centro: lo que avería el accionamiento de inclinación es el torque, no el peso por sí solo | ¿Cuál es la carga utilizable con el desplazamiento real de mi CG, y no solo el máximo indicado en la placa? |
| Elegir por costumbre un posicionador inclinable para piezas redondas o con forma de boquilla | Los rodillos viradores permitirían que el arco depositara un cordón continuo sin reposicionar la pieza entre pasadas; el relato de un soldador con experiencia real en boquillas de aleación de níquel lo explicó claramente: los rodillos llevan la junta hasta el soldador en una sola pasada, mientras que un posicionador inclinable obliga a detenerse y reposicionar | ¿Esta pieza realmente necesita cambiar el ángulo de inclinación durante la soldadura o solo requiere rotación continua? |
| Comprar solo por precio y obtener un control inestable a baja velocidad | Un accionamiento que “gira lentamente” sin carga puede perder 2–5% de esa velocidad cuando se coloca la pieza de trabajo real sobre la mesa | ¿Cuál es el intervalo utilizable de baja velocidad bajo carga, verificado con mi pieza real? |
Perspectivas del sector: automatización y curva de crecimiento de los posicionadores rotativos
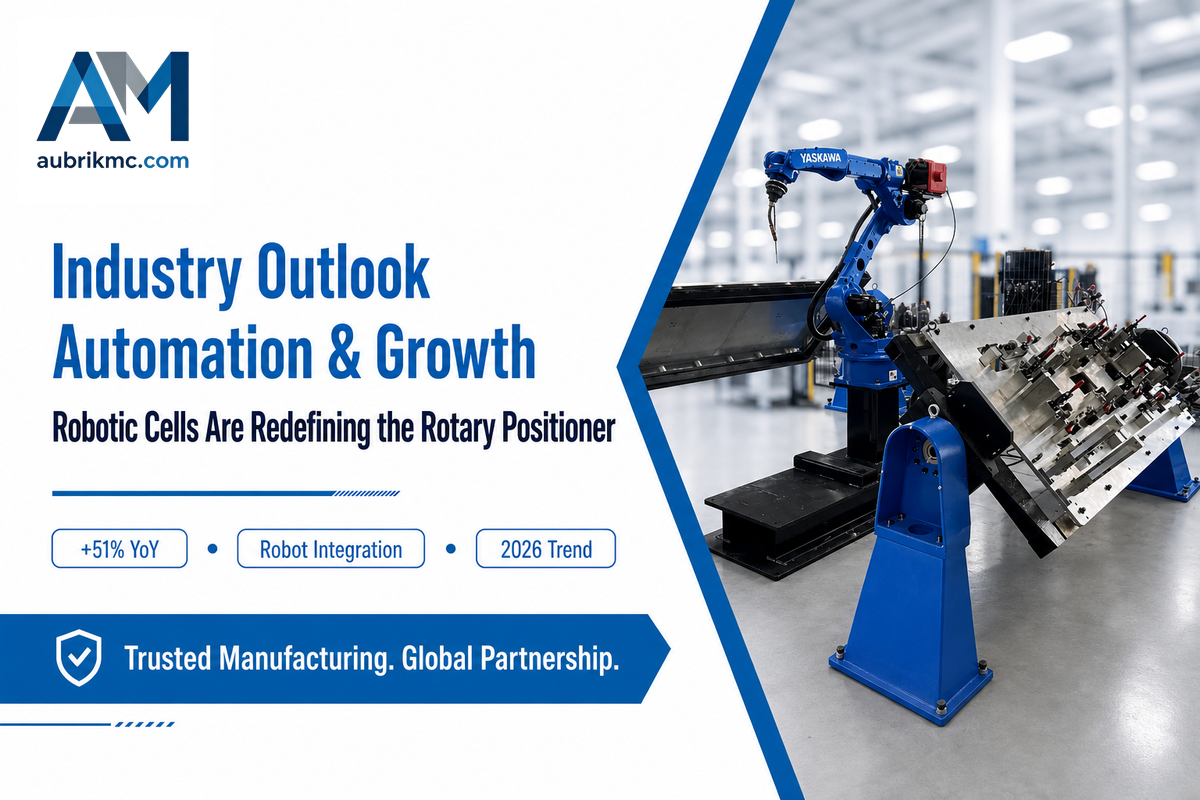
La integración en celdas robotizadas es el factor que vale la pena observar aquí, no una afirmación imprecisa como “el sector se está automatizando”. La demanda de la configuración que suele combinarse con el brazo de un robot industrial como eje coordinado —el “posicionador de soldadura rotativo”— ha crecido 51% interanual hasta mediados de 2026, frente al crecimiento estancado o decreciente de los “posicionadores de soldadura” en general. Tome con cautela las estimaciones del tamaño del mercado: la base instalada total de robots industriales sigue creciendo (542,000 unidades instaladas en 2024 según el informe World Robotics 2025 de IFR, el cuarto año consecutivo por encima de 500,000 unidades), pero la composición sectorial de cada país cambia de un año a otro, por lo que una sola estadística sobre instalaciones de robots no demuestra por sí misma la demanda de celdas de soldadura.
“Nuestro equipo de ingeniería lo plantea de forma sencilla: si la pieza de trabajo necesita cambiar de ángulo durante la soldadura, se coloca en un posicionador de soldadura. Si solo necesita seguir girando, se coloca sobre rodillos viradores. Todo lo demás en la ficha técnica depende de esa única respuesta.”
— Equipo de ingeniería de Aubrik
Omitir ese paso es un error costoso que el equipo de aplicaciones de Aubrik observa con frecuencia: un taller que hoy compra un posicionador de soldadura básico porque el precio inicial es 10-15% menor sin retroalimentación de encoder suele terminar pagando una modernización completa del control en un plazo de dos años cuando incorpora un brazo robótico a la línea de producción. Si el plan de compra actual contempla una máquina de sobremesa sencilla para 2026, lo conveniente es especificar desde el principio que debe estar preparada para la automatización, ya que la rotación estable a baja velocidad bajo carga, los localizadores uniformes del dispositivo de sujeción y una interfaz de control despejada cuestan relativamente poco al inicio, pero resultan prohibitivamente costosos de añadir después junto con el brazo robótico.
¿Cuál debería elegir? Marco de decisión
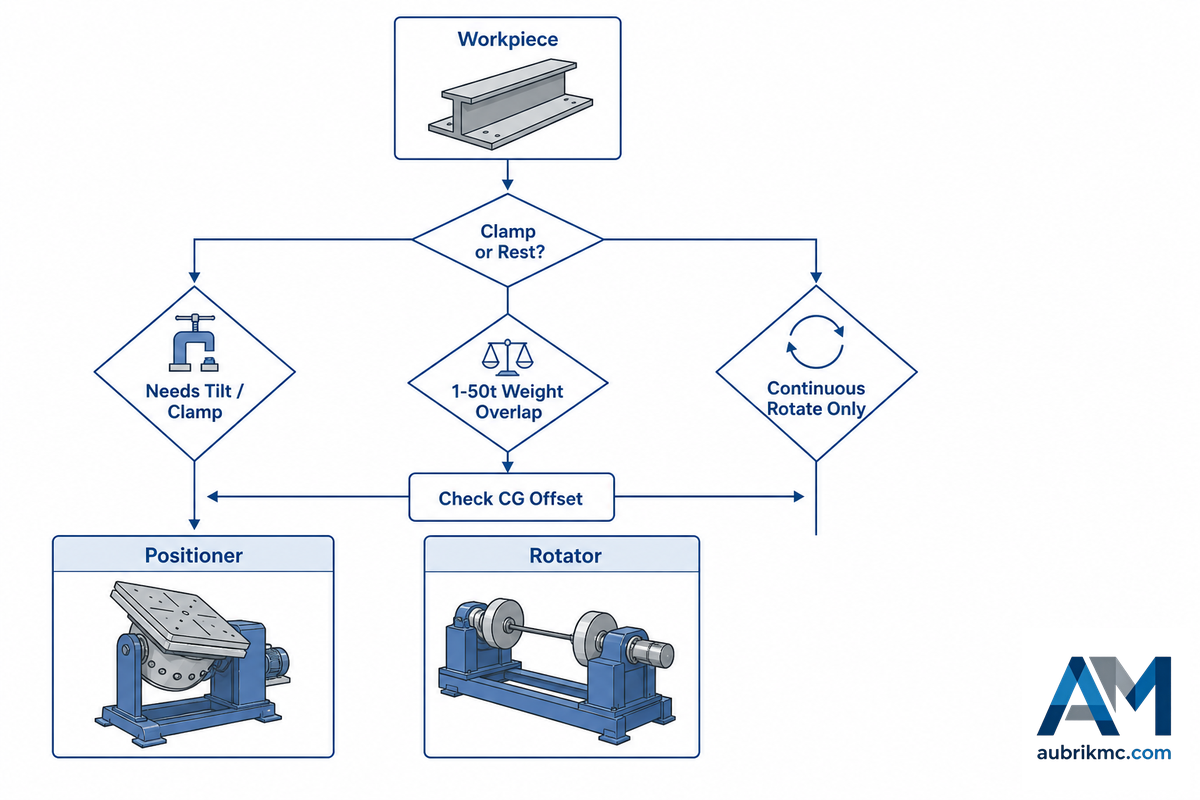
Omitir esta lista de verificación es el error más costoso de toda esta guía, porque una máquina especificada incorrectamente solo se descubre cuando la pieza de trabajo ya está en el piso y el dispositivo de sujeción está atornillado, lo que inicia un ciclo de retrabajo y nuevo pedido que puede costar semanas, no solo una orden de cambio. El proceso de recepción de solicitudes de cotización de Aubrik detecta este problema mediante la pregunta sobre geometría y CG, no mediante la pregunta sobre el peso, en aproximadamente nueve de cada diez casos.
Tabla de referencia de los 10 tipos de máquinas
Todos los subtipos de posicionadores y rotadores de soldadura explicados anteriormente, comparados en un solo lugar: la tabla que esta guía busca ofrecer, ya que ninguna otra página compara ambas familias de máquinas a la vez.
| Tipo | Familia | Capacidad / mecanismo | Trabajo más adecuado |
|---|---|---|---|
| De sobremesa | Posicionador de soldadura | 50–200 kg | Piezas TIG pequeñas, trabajos de unión entre tubo y patín |
| Estándar de dos ejes | Posicionador de soldadura | 300–1,500 kg | Fabricación de soportes y patines |
| Mesa giratoria de soldadura | Posicionador de soldadura | 50–2,000 kg | Anillos, patines y trabajos que solo requieren rotación estable |
| Posicionador para soldadura de tuberías | Posicionador de soldadura | Dimensionado según la clase de tubería | Spools de tubería y conjuntos de patines |
| Para servicio pesado | Posicionador de soldadura | 2,000–50,000 kg | Cabezales de recipientes a presión y patines de torres eólicas |
| Convencional | Rotador de soldadura | Separación manual de las ruedas | Diámetros uniformes y series sensibles al costo |
| Autoalineable | Rotador de soldadura | Soportes flotantes | Virolas variadas o fuera de redondez |
| Antideriva | Rotador de soldadura | Ejes inclinados de los rodillos libres | Juntas circunferenciales largas de precisión |
| Rotador de soldadura para tuberías | Rotador de soldadura | Rodillos viradores con poca separación | Spools de tubería largos |
| Para servicio pesado (rueda de acero) | Rotador de soldadura | 1–2,000 t | Tonelaje extremo y proximidad al calor del arco |
Tabla de decisión por familia de máquinas
- La pieza es redonda o cilíndrica y no necesita cambiar el ángulo de inclinación durante la soldadura → Rotador de soldadura.
- La pieza es irregular, tiene soportes o requiere presentar la junta en un ángulo nuevo → Posicionador de soldadura.
- El peso se encuentra en el intervalo de transición de 1 a 50 toneladas y la geometría es incierta; antes de elegir cualquiera de las máquinas, verifique el desplazamiento del centro de gravedad con respecto a la tabla de cargas del proveedor.
- La pieza se incorporará a una celda robotizada como eje coordinado, por lo que el sistema debe diseñarse desde el primer día para integrar el posicionador de soldadura con el acceso necesario a las señales y puntos de montaje repetibles.
- Si aún tiene dudas después de las cuatro comprobaciones → introduzca el peso, el diámetro y el requisito de inclinación exactos en el selector interactivo de rotador frente a posicionador de Aubrik para obtener una recomendación estructurada.
Para analizar con mayor profundidad cada familia de máquinas, incluidos todos los cálculos de dimensionamiento, los materiales de las ruedas y los detalles de las normas, consulte la gama de posicionadores de soldadura y la gama de rotadores de soldadura y rodillos viradores de Aubrik.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un posicionador de soldadura y un rotador de soldadura?
Ver respuesta
Un posicionador de soldadura sujeta una pieza de trabajo —por lo general cilíndrica, aunque también puede tener forma irregular— a una mesa, un plato de sujeción o un dispositivo de sujeción, y la mueve sobre uno o dos ejes para presentar plana una junta irregular o inclinada durante la soldadura. En cambio, el rotador de soldadura apoya una pieza redonda o cilíndrica sobre rodillos motorizados y la hace girar alrededor de un único eje fijo, sin sujetarla ni inclinarla. Aplique la prueba de “sujetar o apoyar” mencionada anteriormente en este artículo: si la pieza requiere cambiar de ángulo durante la soldadura, necesitará un posicionador; si solo necesita girar continuamente, bastará con el rotador de soldadura, que es más sencillo y económico. Las plantas grandes que trabajan con distintas familias de piezas podrían usar ambas máquinas para especializar sus líneas según el tipo de pieza —por ejemplo, rotadores de soldadura para las virolas de recipientes a presión y posicionadores de soldadura para soportes estructurales— en vez de intentar que una sola máquina se encargue de todo.
P: ¿Cuál es la diferencia entre un posicionador de soldadura y un dispositivo de sujeción para soldadura?
Ver respuesta
Los dispositivos de sujeción para soldadura sostienen la pieza de trabajo que manipula el posicionador de soldadura. Estos dispositivos se diseñan a la medida para sujetar una forma específica de pieza de trabajo y pueden incluir pernos de localización, prensas, una placa de acero soldada o incluso un plato de sujeción de 3 mordazas diseñado para adaptarse a una familia específica de piezas. Aunque el posicionador de soldadura realiza el movimiento propiamente dicho al proporcionar rotación e inclinación, se instala sobre una mesa y funciona mediante el sistema de movimiento de la máquina; si el dispositivo de sujeción no inmoviliza rígidamente la pieza de trabajo, el posicionador no puede compensarlo ni alcanzar la precisión repetible necesaria.
P: ¿Puede un taller de fabricación usar juntos un posicionador y un rotador de soldadura?
Ver respuesta
Sí. Los talleres grandes con varias líneas utilizan con frecuencia ambas máquinas. Por lo general, estos talleres trabajan con una combinación de tipos de piezas y no usan una sola máquina para todos los trabajos de una misma pieza, sino que separan el trabajo según la geometría de las piezas. Por ejemplo, un fabricante de recipientes a presión podría usar líneas de rotadores de soldadura para sus cilindros largos y una celda con posicionador de soldadura para formas irregulares, como soportes estructurales. Si realmente trabaja con una combinación de piezas cilíndricas largas y piezas irregulares con soportes, invertir en ambas máquinas desde el principio suele ser razonable y reduce costos frente a elegir una máquina que tendrá un rendimiento deficiente en al menos una de esas categorías.
P: ¿Cuánto cuesta un rotador de soldadura en comparación con un posicionador de soldadura?
Ver respuesta
Dado que ninguna fuente publicada compara directamente los precios de los rotadores y los posicionadores de soldadura con capacidades equivalentes, considere cualquier cifra que encuentre como un indicador orientativo y no como una referencia del mercado. El precio de los posicionadores rotativos industriales generalmente comienza alrededor de $50,000 por una máquina con ingeniería completa de al menos un fabricante. Los rotadores de soldadura pueden partir de un precio menor en una configuración ligera para trabajos con tubería (no necesitan reductor de inclinación ni plato de sujeción), pero los precios aumentan considerablemente en los sistemas personalizados y complejos para la manipulación de recipientes. Un posicionador utilizado para sostener y girar una pieza hasta colocarla en posición para soldarla tiene un precio superior al de un rotador de soldadura con la misma capacidad, precisamente porque los posicionadores suelen incorporar componentes adicionales para el eje de inclinación que el rotador no necesita. Solicite una cotización para la capacidad que realmente necesita y con la precisión de control requerida, no para el precio inicial de un catálogo.
P: ¿Qué tamaño o peso de pieza de trabajo requiere un rotador de soldadura en lugar de un posicionador?
Ver respuesta
No existe una tabla de pesos que se adapte a todos los casos, ya que las capacidades se superponen considerablemente, por lo general en el intervalo de peso de 1 a 50 toneladas. Por encima de este intervalo predominan los rotadores de soldadura; por debajo, se prefieren los posicionadores. Dentro de ese intervalo, la decisión depende de la geometría de la pieza y de la ubicación de su centro de gravedad (CG), no de la cifra que muestre la báscula.
P: ¿Debería comprar un manipulador de soldadura en lugar de cualquiera de estas máquinas?
Ver respuesta
Sí, si necesita mover la antorcha de soldadura alrededor de la pieza, y no la pieza alrededor de la antorcha. Un manipulador de columna y brazo horizontal puede sostener la antorcha de soldadura sobre una pieza fija o sujeta con un dispositivo sencillo y desplazarla a lo largo de una línea de unión (por ejemplo, en soldadura por arco sumergido, usando un rotador de soldadura para el recipiente y el brazo horizontal para mantener estable el alambre de soldadura sobre la junta). Esta configuración permite que el soldador se concentre en la calidad del arco sobre piezas fijas mientras el robot industrial o el brazo horizontal controla el recorrido, una combinación habitual en operaciones de soldadura por arco sumergido en juntas largas de recipientes. Sin embargo, si la propia pieza de trabajo debe girar o inclinarse, seguirá necesitando debajo un rotador o un posicionador de soldadura para realizar ese movimiento.
P: ¿Tienen desventajas los posicionadores de soldadura?
Ver respuesta
Sí, y conviene explicarlas con claridad porque influyen en la toma de decisiones. La combinación de inclinación y rotación de un posicionador es mecánicamente más compleja por naturaleza que el sistema de rodillos con rodamientos de un rotador de soldadura, y los posicionadores también suelen ser equipos de taller grandes y pesados. Por lo general, esto implica precios de compra más altos, mayores requisitos de mantenimiento (reductor, plato de sujeción y actuador de inclinación) y un mayor riesgo de sobrecarga si la información del CG no se incluye en la especificación de la máquina: la unidad puede tener capacidad nominal suficiente para el peso y aun así sobrecargarse si el desplazamiento del CG es excesivo debido a un dispositivo de sujeción descentrado. Esa complejidad explica precisamente por qué los posicionadores de soldadura son máquinas especializadas y no de uso general: un posicionador permite presentar cualquier junta en el ángulo óptimo para soldarla —plano, sobrecabeza o vertical—, algo que un rotador de soldadura no puede hacer físicamente; los posicionadores también pueden reducir el tiempo de ciclo en piezas con múltiples juntas, incluso después de considerar el costo mecánico adicional. Esto no significa que los posicionadores no sean adecuados; significa que la información del CG debe incluirse en el cálculo de dimensionamiento de la capacidad.
Por qué escribimos esto
En Aubrik (Wuxi ABK Machinery) fabricamos posicionadores y rotadores de soldadura desde 1999 y hemos encontrado con frecuencia compradores que creen que ambos términos son sinónimos de un tipo similar de posicionador de soldadura. La elección correcta depende de la pieza y de las necesidades del proceso, no de una clasificación arbitraria por peso: elegir el posicionador o rotador de soldadura adecuado permite que un taller mejore la calidad de la soldadura y produzca soldaduras de alta calidad desde la primera pieza, no hasta la centésima. Revisado por el equipo técnico de Aubrik.
Referencias y fuentes
- 29 CFR 1910.212, Requisitos generales para todas las máquinasOccupational Safety and Health Administration
- 29 CFR 1910.254, Soldadura por arco y corteOccupational Safety and Health Administration
- Fundamentos de izaje y aparejosU.S. Department of Energy
- World Robotics 2025, Robots industriales (resumen ejecutivo)International Federation of Robotics
- ISO 17662:2025, Calibración, verificación y validación de equipos de soldaduraInternational Organization for Standardization
- US 8,342,493 B2, Sistema antideriva de rodillos viradoresUSPTO
- Automatización de la soldadura de vigas estructurales, sin necesidad de programaciónThe Fabricator
Artículos relacionados
- Rotadores de soldadura y rodillos viradores: guía de ingeniería 2026diseño del accionamiento, cálculos de velocidad superficial y física de la deriva en detalle
- Posicionadores y mesas giratorias de soldadura: guía de selecciónrecorrido completo para seleccionar la familia de posicionadores
- Posicionador de soldadura para servicio pesado: guía de capacidad, inclinación y RPMdimensionamiento por carga de momento para la clase de posicionadores más grande
- Rotador para soldadura de tuberías: guía de operacióndimensionamiento y operación de un rotador específico para tuberías
- Sistemas de soldadura robotizada Aubrikfunción de los posicionadores y rotadores dentro de una celda robotizada







