
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026 · Geprüft vom Technikteam von Aubrik (Wuxi ABK Machinery).
Schweißrollenbock vs. Schweißpositionierer – vor dieser Frage zur Geräteauswahl steht letztlich jeder Fertigungsbetrieb, und sie stellt sich immer dann, wenn ein Auftrag nicht zu den Spannvorrichtungen des Vorjahres passt. Beide Maschinen drehen ein Werkstück, damit der Schweißer seine Position beibehalten kann, während der Lichtbogen die Arbeit verrichtet, doch sie tun dies auf grundlegend unterschiedliche Weise, und eine falsche Auswahl kann weit mehr kosten als ein vergeblich erstelltes Angebot.
Technische Daten im Überblick: Schweißpositionierer vs. Schweißrollenbock
| Hauptbewegung | Schweißpositionierer: Neigen + Drehen (1–2 Achsen) | Schweißrollenbock: nur Drehen (1 Achse) |
| Typische Tragfähigkeit | 50 kg – 50.000 kg (kundenspezifisch) | 1.000 kg – 2.000 t (kundenspezifisch) |
| Geeignete Werkstückgeometrie | Halterungen, Flansche sowie kurze oder unregelmäßige Teile | Lange Zylinder: Rohre, Tanks und Behältermäntel |
| Werkstückspannung | Spannfutter, T-Nuten-Drehtisch, kundenspezifische Spannvorrichtung | Angetriebene Rollen – ohne Einspannen |
| Typische Käufer | Lohnfertiger, Stahlbaubetriebe, Roboterzellen | Druckbehälter, Türme von Windenergieanlagen, Rohrleitungen |
Ein Schweißpositionierer befestigt ein Werkstück auf einem neigbaren Drehtisch und bewegt es für den Zugang zu schwierigen Winkeln um eine oder zwei Achsen. Ein Schweißrollenbock hingegen legt ein rundes Werkstück auf angetriebene Rollen und dreht es für lange Schweißnähte um eine feste Achse. Beide lösen unterschiedliche Geometrieprobleme und erledigen nicht dieselbe Aufgabe zu unterschiedlichen Preisen.
Kernaussagen
- Die Tragfähigkeitsbereiche von Schweißpositionierern und Schweißrollenböcken überschneiden sich im Bereich von 1-50 t erheblich. Bei Teilen dieser Gewichtsklasse bestimmen die Werkstückkonfiguration und der Schwerpunkt, welche Maschine für die Anwendung am besten geeignet ist, nicht allein das Gewicht.
- Die Antriebsrollen des Schweißrollenbocks müssen die allgemeinen Anforderungen an Schutzeinrichtungen gemäß OSHA 1910.212 erfüllen. Bei einem Schweißpositionierer muss das Spannfutter (oder bei beiden Maschinen jeder Rahmen, der zugleich als Schweißstromrückleitung dient) OSHA 1910.254 entsprechen.
- Das Suchinteresse an „drehbarer Schweißpositionierer“ ist in diesem Jahr infolge der Zunahme automatisierter Schweißzellen um 51 Prozent gestiegen.
- Keine einzelne Quelle vergleicht die Preise von Schweißrollenböcken und Schweißpositionierern nach Tragfähigkeit, daher sind Kostenschätzungen von Anbietern nur als allgemeiner Vergleich zu verstehen.
Was ist der tatsächliche Unterschied zwischen Schweißpositionierer und Schweißrollenbock?
Ein Schweißpositionierer ist eine Maschine zum Halten von Werkstücken: Er spannt ein Teil auf einem Drehtisch, in einem Spannfutter oder in einer Spannvorrichtung ein und neigt und dreht es anschließend so, dass der Schweißer oder Roboter jeden Schweißstoß in Wannen-, Überkopf- oder Vertikalposition erreicht und sowohl beim manuellen als auch beim automatisierten Schweißen die bestmögliche Nahtqualität erzielt. Ein Schweißrollenbock arbeitet umgekehrt: Das zylindrische Werkstück liegt auf angetriebenen Rollen und wird ohne jegliches Einspannen durch Reibung gedreht.
💡 Der Einspann-oder-Auflegen-Test
Dieser eine Unterschied zwischen „eingespannt und geneigt“ und „aufgelegt und gedreht“ trennt fast alle in diesem Artikel behandelten Aspekte voneinander – von Tragfähigkeit und Kosten bis zur erforderlichen Sicherheitsprüfung bei nahezu jeder Schweißanwendung, die diese Positioniertechnik unterstützt. Treffen Sie eine grundlegende Entscheidung. Bevor Sie Ihre Datenblätter herausholen, stellen Sie diese einfache Frage: Muss das Werkstück für den Schweißstoß eingespannt und geneigt werden, oder muss das Teil lediglich aufliegen und sich drehen?
Ist Einspannen und Neigen erforderlich, wird ein Schweißpositionierer benötigt; reicht Auflegen und Drehen aus, spricht dies für einen Schweißrollenbock. Mit dieser einen Frage lässt sich die Diskussion über Tragfähigkeit und Kosten in der Regel umgehen und eine Maschinenart vollständig ausschließen. Wie die nachfolgende Entscheidungsmatrix zeigt, ist dies das letztlich entscheidende Kriterium.
Verwenden Sie in der Fertigung bewusst die korrekte Terminologie. Das Wort „Schweißrollenbock“ wird aus Gewohnheit häufig synonym mit „Schweißpositionierer“ verwendet, und genau diese Gewohnheit führt zur Bestellung der falschen Maschinenart.
Dazwischen liegt eine dritte Kategorie: Ein Säulen-und-Ausleger-Schweißmanipulator bewegt den Schweißbrenner selbst statt des Werkstücks und wird üblicherweise mit einem Schweißrollenbock oder Schweißpositionierer kombiniert, anstatt diesen zu ersetzen. Wenn der Lichtbogen entlang eines Schweißstoßes an einem stationären oder nur leicht eingespannten Teil verfahren muss, ist wahrscheinlich ein Schweißmanipulator das fehlende Element und nicht eine der beiden Maschinen in diesem Leitfaden.
Bewegung und Geometrie: Einspannen und Neigen vs. Auflegen und Drehen
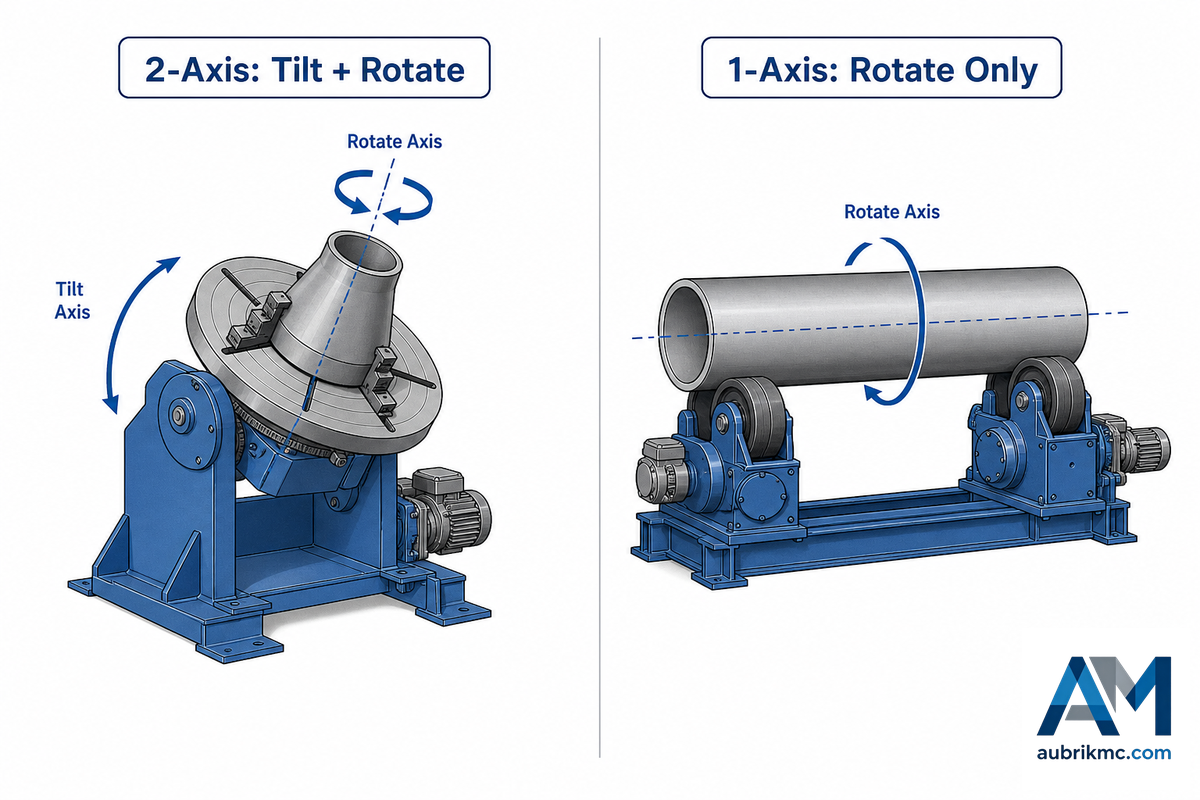
Der drehbare Schweißpositionierer arbeitet beim Drehtisch mit einer Achse, ergänzt diese jedoch um eine zweite Neigeachse (womit er im eigentlichen Sinne ein 2-Achs-Positionierer ist), sodass ein Schweißstoß an einem unregelmäßigen Teil unabhängig von seiner Lage stets horizontal ausgerichtet werden kann. Ein Schweißrollenbock hingegen arbeitet nur mit einer Achse: Der Drehtisch dreht sich kontinuierlich um 360 Grad, um das Werkstück um seine eigene Mittellinie zu drehen, wobei eine horizontale Ausrichtung nicht zur Debatte steht, da das Werkstück seine Auflagelinie nie verlässt.
⚠️ Häufiger Fehler
Eine falsche Einschätzung dieser Achsfrage ist ein häufiger und kostspieliger Fehler: Ein Fertigungsbetrieb, der eine unregelmäßige Halterung auf einem Schweißrollenbock fixiert, weil seine Fertigung auf die Herstellung von Rohren und Behältern ausgerichtet ist, muss das Teil zwischen den Schweißlagen letztlich dennoch von Hand neigen, was den gesamten Zweck der angetriebenen Drehbewegung zunichtemacht und die Taktzeit bei einem einzelnen Auftrag um 20-30 % verlängern kann. Das Anwendungsteam von Aubrik beobachtet dies am häufigsten bei Nachrüstungen, wenn ein Betrieb sein Angebot von Rundteilen auf die Fertigung von Halterungen erweitert und die zusätzliche Neigeachse eines Schweißpositionierers bei der Budgetplanung außer Acht lässt.
Was ist ein drehbarer Schweißpositionierer?
Drehbare Schweißpositionierer sind Positioniergeräte, deren Drehtisch kontinuierlich statt schrittweise positioniert, wobei die Neigung konstant bleibt oder unter dem gleichen Schutzbereich gemäß OSHA 1910.212 wie bei jedem anderen rotierenden Drehtisch von Schweißlage zu Schweißlage angepasst wird. Die meisten Fachleute würden diese Ausführung ohne Zögern als Schweißpositionierer bezeichnen – sie eignet sich für Flansche, Ringe oder Naben, die bei einer bestimmten Schweißlage eine konstante, vorhersehbare Drehbewegung ohne Änderung der Neigung erfordern.
📊 Praxishinweis
In Eigenbau gefertigte Schweißrollenböcke für WIG-Schweißarbeiten bei niedriger Geschwindigkeit haben im Allgemeinen eine Mindestdrehzahl von etwa 0.05 bis 0.3 RPM – das entspricht einer Drehung alle drei bis fünfzehn Minuten und ist ungefähr so langsam, wie ein durchschnittlicher Schweißer arbeiten kann, während er einen Schweißzusatz zuführt und das Schmelzbad beobachtet, um eine perfekte Schweißnaht zu erzielen. Liegt die Mindestdrehzahl einer angebotenen Maschine deutlich darüber, fragen Sie nach dem nutzbaren Bereich und nicht nur nach der maximalen RPM-Angabe auf dem Typenschild.
Schweißpositionierer-Typen im Überblick
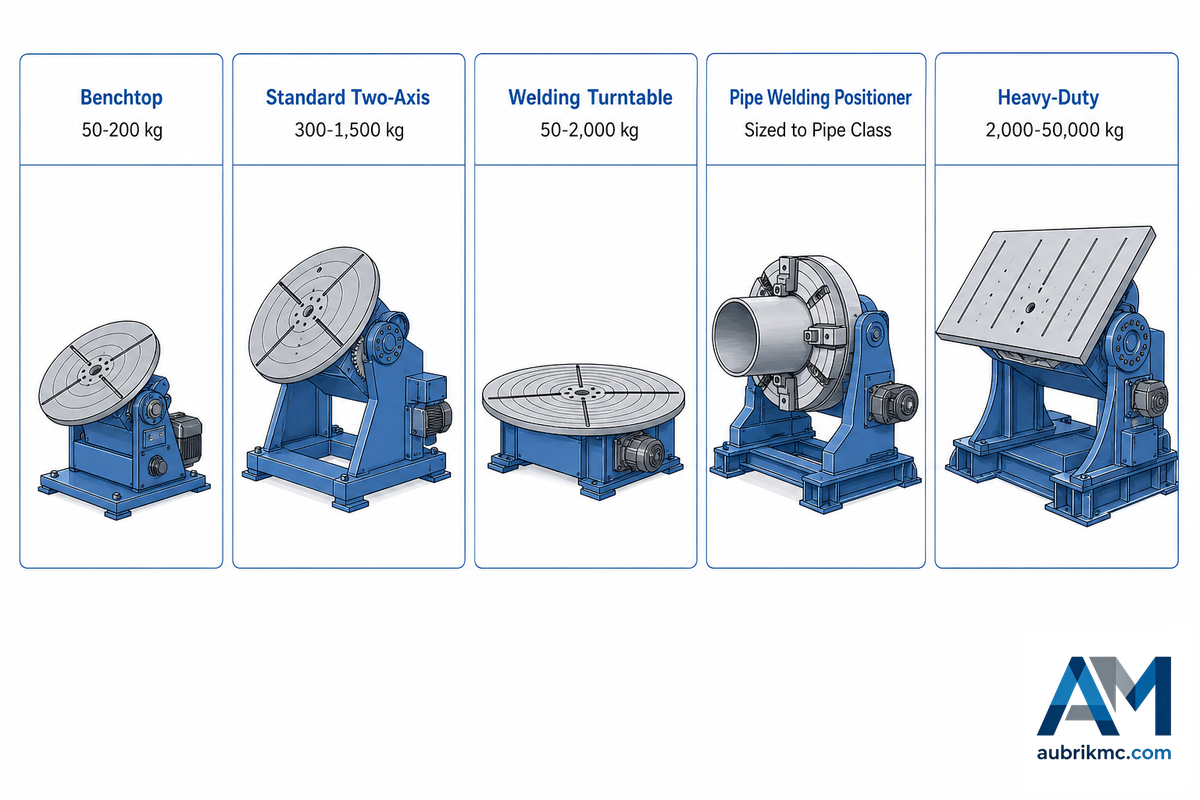
Nicht jeder Schweißpositionierer ist eine besonders robuste Schwerlastausführung, weshalb eine Auswahl allein nach dem Typenschild dazu führen kann, dass Anwender eine für das Werkstück völlig unzureichende Positioniertechnik erhalten. Die Konstruktionen von Schweißpositionierern unterscheiden sich stärker, als die Bezeichnung vermuten lässt, und die folgenden fünf allgemeinen Kategorien dieser verschiedenen Schweißpositionierer-Typen bieten einen Überblick über das gesamte Spektrum der Schweißanwendungen – vom Werkbankeinsatz bis zur schweren Stahlbaufertigung.
| Typ | Tragfähigkeitsbereich | Geeignete Arbeiten |
|---|---|---|
| Tischgerät (manueller Schweißpositionierer) | 50–200 kg | Kleine WIG-Schweißteile für die Werkbank, Rohr-Flansch-Verbindungen |
| Standardausführung mit zwei Achsen | 300–1.500 kg | Fertigung von Halterungen und Flanschen, Einstieg in teilautomatisierte Zellen |
| Schweißdrehtisch (Drehtisch) | 50–2.000 kg | Ringe, Flansche und symmetrische Teile, die nur eine gleichmäßige Drehbewegung benötigen |
| Schweißpositionierer für Rohre (Spindelstock-Reitstock-System) | Nach Rohrdurchmesserklasse ausgelegt | Rohrbaugruppen und Flanschbaugruppen, die im Spannfutter gehalten werden müssen; für lange Rohrschweißwellen auch als Spindelstock-Reitstock-Positioniererpaar ausgeführt |
| Schwerlastausführung | Standardmäßig 2.000–20.000 kg; kundenspezifisch bis 50.000 kg | Böden von Druckbehältern, Flansche für Türme von Windenergieanlagen, Stahlbau-Schweißkonstruktionen |
Die Auswahl allein nach der Bezeichnung statt nach Bewegung und Tragfähigkeit ist ein Fehler, der bereits in der ersten Woche in der Fertigung auffällt: Ein „Standard-Drehtisch mit zwei Achsen“ wird für eine Halterung bestellt, die sich schließlich als 1.800 kg schwer und damit 300 kg über der Nennlast erweist, weil niemand das Gewicht der Spannvorrichtung, die Tragfähigkeit des Spannfutters am Schweißpositionierer oder die Antriebsklasse (manuelle Positionierung gegenüber einem automatischen Schweißpositionierer mit Geberrückführung) mit der Klassengrenze abgeglichen hat. Ausführliche Angaben zur Dimensionierung, einschließlich der Auswirkungen des Gewichts der Spannvorrichtung und des Schwerpunktoffsets auf die nutzbare Tragfähigkeit, enthält Aubriks Auswahlleitfaden für Schwerlast-Schweißpositionierer; dieser Artikel konzentriert sich auf den Punkt, an dem ein Schweißpositionierer nicht mehr die richtige Lösung ist.
Schweißrollenbock-Typen im Überblick
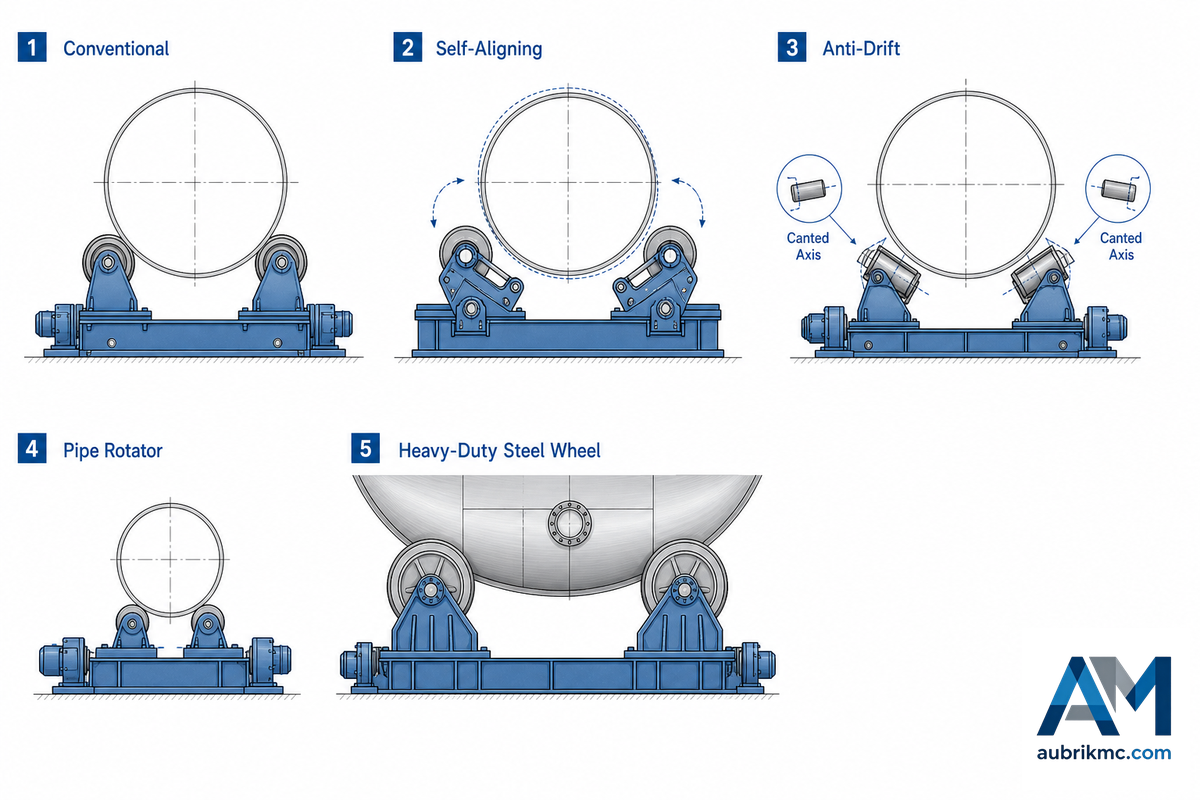
„Schweißrollenbock“ und „Rollenböcke“ sind Bezeichnungen für dieselbe allgemeine Familie rollenbasierter Anlagen, wobei „Rollenböcke“ in Betrieben, die auf den Bau von Tanks und Druckbehältern spezialisiert sind, die bevorzugte Terminologie ist. Bei diesen schweren Werkstücken richtet sich die Auswahl stärker nach der Gleichmäßigkeit des Werkstückdurchmessers und dem Risiko axialer Abwanderung als nach der reinen Tragfähigkeit, da ein Lager, das die Last in jeder Rolle trägt, den angetriebenen Rädern die Drehung des Werkstücks allein durch Reibung ermöglicht.
| Typ | Mechanismus | Geeignete Arbeiten |
|---|---|---|
| Konventionell | Manuell eingestellter Rollenabstand | Konstante Durchmesser, kostenkritische Serien |
| Selbstausrichtend | Bewegliche Rollenträger passen sich dem Durchmesser an | Unterschiedliche oder unrunde Behältermäntel |
| Mit Schutz vor axialer Abwanderung | Schräg gestellte Laufrollenachsen wirken axialer Abwanderung entgegen | Lange, präzise Rundnähte |
| Rollenbock für Rohre | Eng angeordnete Rollen | Lange Rohrbaugruppen |
| Schwerlastausführung (Stahlrolle) | Stahlrollen, standardmäßig 1–1.000 t; kundenspezifisch bis 2.000 t | Extrem hohe Tonnagen, Wärme in Lichtbogennähe |
Diese Geometrie gegen axiale Abwanderung ist eine alte, gut dokumentierte technische Lösung: Das US-Patent 8.342.493 B2 beschreibt, wie die Laufrollenachsen leicht schräg zur Werkstückachse gestellt werden, damit sie eine der Abwanderung entgegenwirkende Axialkraft erzeugen. Die Wahl eines konventionellen Schweißrollenbocks für einen unrunden Behältermantel ist in der Praxis ein häufiger und kostspieliger Fehler, da bereits eine Ovalität von 2-3 % ausreicht, damit das Werkstück während einer einzigen Schweißlage mehrere Zentimeter aus der Spur wandert und der Schweißstoß erneut ausgeschliffen werden muss. Aubriks technischer Leitfaden zu Schweißrollenböcken erläutert diesen Mechanismus und die Berechnung der Umfangsgeschwindigkeit vollständig; dieser Artikel wiederholt dies nicht.
Der Übergangsbereich der Gewichtsklassen: Wann vom Schweißpositionierer zum Schweißrollenbock wechseln?
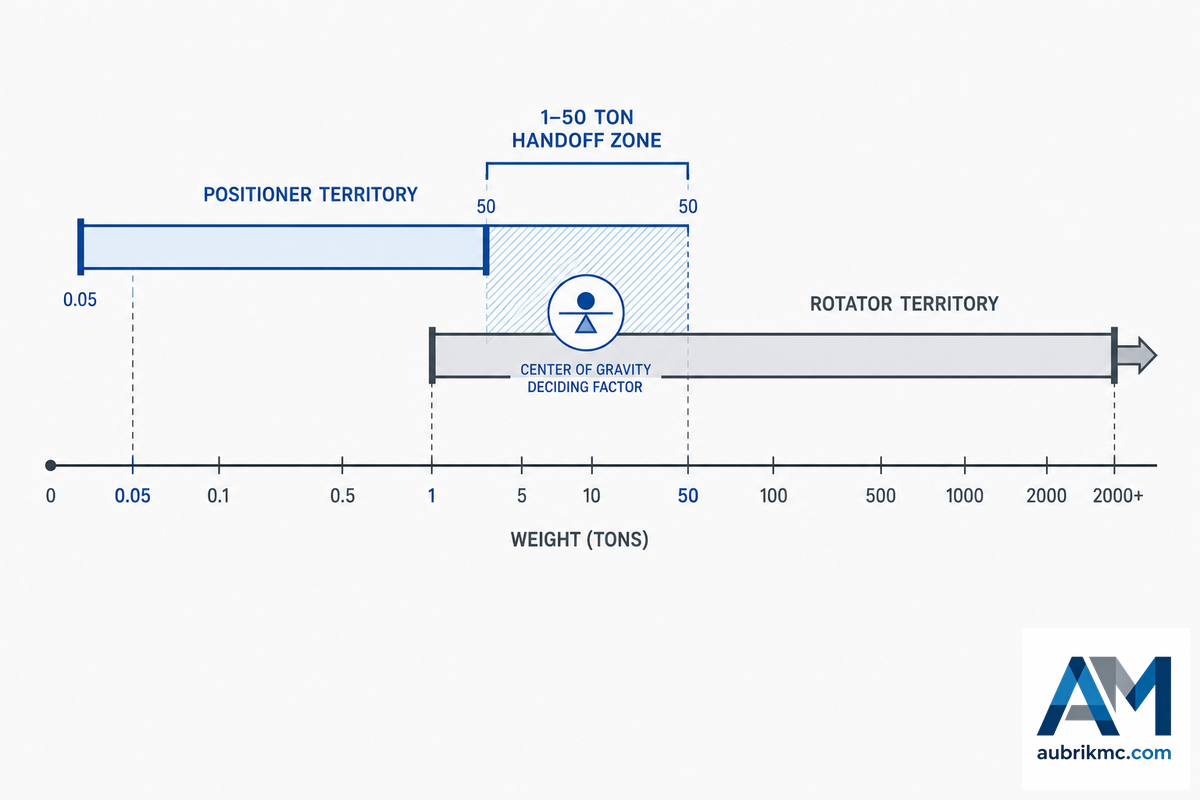
Die meisten Einkaufsleitfäden erwecken den Eindruck, dass eine eindeutige Gewichtsgrenze die beiden Maschinen voneinander trennt. Das stimmt nicht: Die von Aubrik veröffentlichten Bereiche zeigen, dass ein kundenspezifischer Schwerlast-Schweißpositionierer bis 50.000 kg ausgelegt werden kann, während ein Standardschweißrollenbock bei etwa 1.000 kg beginnt; damit ist der Bereich von 1 bis 50 Tonnen tatsächlich ein gemeinsamer Einsatzbereich und keine Grenze.
Der Übergangsbereich der Gewichtsklassen
| Unter ~1 t | Einsatzbereich für Schweißpositionierer – Schweißrollenböcke werden selten so klein gebaut; die Geometrie erfordert meist ohnehin eine Neigebewegung. |
| 1–50 t (der Übergangsbereich) | Beide Maschinenfamilien sind verfügbar. Entscheiden Sie nach Geometrie und Schwerpunkt, nicht nach Gewicht – siehe das Berechnungsbeispiel unten. |
| Über ~50 t | Einsatzbereich für Schweißrollenböcke – ein Schweißpositionierer dieser Klasse würde einen ungewöhnlich großen kundenspezifischen Neigeantrieb benötigen; Behältermäntel dieser Größe werden selten auf einer Planscheibe eingespannt. |
Innerhalb dieses gemeinsamen Bereichs entscheidet ein Faktor: die Lage des Schwerpunkts, nicht die Anzeige der Waage. Je weiter der Schwerpunkt eines Werkstücks von der Drehtischfläche des Schweißpositionierers entfernt liegt, desto größer ist das Drehmoment, dem der Neigeantrieb standhalten muss. Dies beruht auf derselben Physik exzentrischer Lasten, die in den Grundlagen für Hebe- und Anschlagtechnik des US Department of Energy für Hebezeuge dokumentiert ist: Eine außermittige Last kann die nutzbare Tragfähigkeit einer Maschine gegenüber einer zentrisch angeordneten Last drastisch verringern.
📐 Technischer Hinweis – Berechnungsbeispiel
Angenommen, uns wird ein 3.000 kg schwerer Druckbehälterboden mit einer daran befestigten, 500 kg schweren Spannvorrichtung angeboten (insgesamt 3.500 kg), dessen Schwerpunkt 450 mm von der Drehtischfläche entfernt und um 300 mm gegenüber der Drehachse versetzt liegt – typische Angaben in einer Angebotsanfrage für den schweren Anlagenbau. Allein nach dem Gewicht liegt dies deutlich innerhalb des Bereichs eines Schwerlast-Schweißpositionierers. Führen Sie dennoch den Einspann-oder-Auflegen-Test durch: Muss der Schweißstoß für den Zugang zur Wurzellage in einen neuen Winkel geneigt werden, oder ist lediglich eine Drehbewegung erforderlich?
Muss der Boden geneigt werden, ist der Schweißpositionierer anhand seines Lastdiagramms für genau diesen Schwerpunktoffset und nicht anhand der maximalen Typenschildangabe auszulegen. Bei einem langen Mantelabschnitt ohne Neigungsanforderung entfällt diese Prüfung vollständig – ein für dieselben 3,5 t ausgelegter Schweißrollenbock hebt den Schwerpunkt gar nicht erst aus seiner zentrischen Lage.
Vergleich von Kosten und Gesamtbetriebskosten
Seien Sie vorsichtig bei Websites, die einen einzigen Betrag für den „Preisvergleich zwischen Schweißrollenbock und Schweißpositionierer“ nennen – nirgends ist ein direkter Vergleich bei gleicher Tragfähigkeit veröffentlicht, und dieser Leitfaden wird keinen erfinden. Typische Beträge beginnen bei etwa $50.000 für einen technisch ausgelegten drehbaren Schweißpositionierer eines Industrieanbieters; auch diese Angabe stammt aus dem Blog eines einzelnen Anbieters und ist als grober Ausgangswert, nicht als Marktdurchschnitt zu verstehen. Ob die Kosten der jeweiligen Maschine steigen oder fallen und ob sie die Produktivität bei Ihrem konkreten Schweißprojekt erhöht, hängt letztlich von einer kurzen Liste bestimmender Faktoren ab.
- Nenntragfähigkeit und bei Schweißpositionierern die Neigedrehmomentklasse bei dieser Tragfähigkeit
- Genauigkeit der Drehzahlregelung; ungeregelte AC-Antriebe kosten weniger als geschlossene Regelkreise mit Geber- oder Servoregelung
- Kundenspezifische Spannvorrichtung oder Spannfutter-Werkzeuge im Vergleich zu einem Katalog-Drehtisch
- Vorbereitung für die Schnittstelle zur Roboterzelle (wiederholgenaue Aufnahmepunkte, Signalzugang)
⚠️ Häufiger Fehler
Käufer, die den obigen Preishinweis übergehen und ein Angebot über $12.000 für einen Werkbank-Drehtisch mit einem Angebot über $50.000 für einen Schwerlast-Schweißpositionierer vergleichen, weil sie davon ausgehen, dass es sich um dasselbe Produkt handelt, begehen bereits vor dem Versand der Angebotsanfrage einen kostspieligen Vergleich völlig unterschiedlicher Produkte.
Bei den Gesamtbetriebskosten ist nicht der Maschinenpreis der ehrliche Vergleichsmaßstab, sondern die Auswirkung auf die Taktzeit für Ihren konkreten Teilemix zuzüglich der Kosten, die entstehen, wenn eine vorhandene Lücke bei den Schutzeinrichtungen gemäß OSHA 1910.212 von Anfang an statt später durch eine Nachrüstung geschlossen wird. Schweißrollenböcke haben weniger bewegte Achsen und erfordern in der Regel weniger Instandhaltung als das Neigegetriebe und die Spannfutterbaugruppe eines Schweißpositionierers, doch dieser Vorteil kommt nur zum Tragen, wenn Ihre Teile tatsächlich rund genug sind, um auf die Neigeachse verzichten zu können. Fragen Sie jeden Anbieter bei der Angebotserstellung nach der nutzbaren Tragfähigkeit bei Ihrem tatsächlichen Schwerpunktoffset und nicht nur nach einem hervorgehobenen Tragfähigkeitswert; mehr als jedes Datenblatt zeigt diese eine Frage, ob ein Anbieter beratend tätig ist oder lediglich einen Katalogartikel verkauft.
Welche Branche benötigt welche Maschine?
Wenn Sie vor einer Angebotsanfrage Optionen eingrenzen, liefert das Branchenmuster schneller eine Orientierung als die Analyse eines Datenblatts und verhindert den klassischen Fehler, von der falschen Standardlösung für Ihre Branche auszugehen. Betriebe für Druckbehälter und Rohrleitungen setzen standardmäßig auf Schweißrollenböcke; Lohnfertiger und Stahlbaubetriebe auf Schweißpositionierer – die nachfolgende Übersicht ordnet fünf gängige Muster aus Branchen und Teilefamilien der jeweils typischen Maschinenwahl zu.
| Branche / Teilefamilie | Typische Standardwahl |
|---|---|
| Druckbehälter, Kessel, Tanks | Schweißrollenbock – langer Behältermantel, keine Neigung erforderlich |
| Türme von Windenergieanlagen und große Rohrleitungsabschnitte | Schweißrollenbock, häufig mit einem Schweißmanipulator kombiniert |
| Rohrbaugruppen, Flansche unter ~2 t | Schweißpositionierer (mit Spannfutter) – die Größe bestimmt die Zuordnung |
| Halterungen aus Stahlbauprofilen, Reparaturen in Lohnfertigungsbetrieben | Schweißpositionierer – unregelmäßige Geometrie erfordert eine Neigebewegung |
| Integration in eine Roboterschweißzelle | Schweißpositionierer als koordinierte Achse; Schweißrollenbock bei einem langen zylindrischen Teil |
Die Fachpresse bestätigt das Muster beim Roboterschweißen unmittelbar: Ein von The Fabricator dokumentierter Fall beschreibt eine Roboterzelle für Stahlbauträger, in der der Träger direkt zu einer Station gelangt, die das Werkstück hält und positioniert, während ein Roboter jeden Schweißstoß schweißt; der Schweißpositionierer dient als koordinierte Achse des Roboters und nicht als eigenständiger Drehtisch und ermöglicht kontinuierliches Be- und Entladen, sodass der nächste Träger bereitsteht, sobald der vorherige fertiggestellt ist.
Erdung und Schutzeinrichtungen: Die Sicherheitslücke zwischen den beiden Maschinen
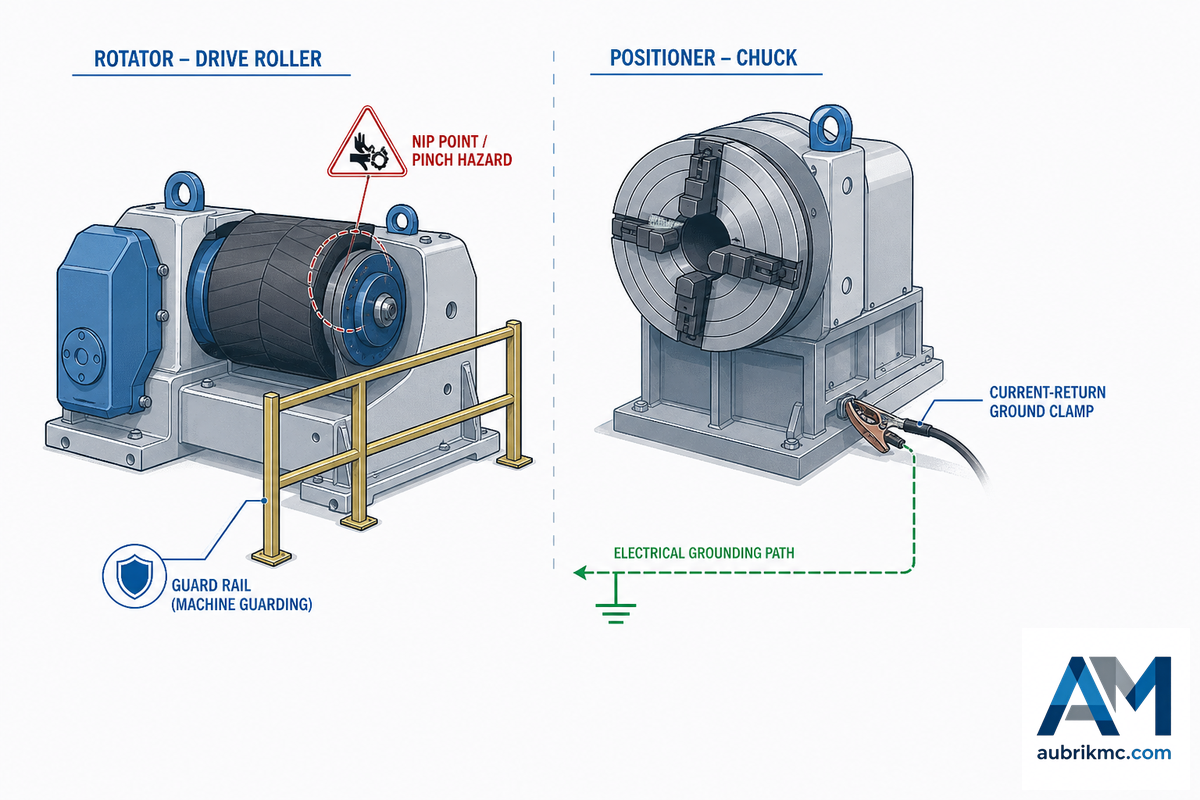
Gehen Sie außerdem nicht irrtümlich davon aus, dass für Schweißrollenböcke eine Norm und für Schweißpositionierer eine andere gilt – je nach Konfiguration kann jede der Normen auf beide Maschinen anwendbar sein. 1910.212 (allgemeine Maschinenschutzeinrichtungen) gilt für jede Maschine mit „Gefahrenstelle, Einzugsstellen, rotierenden Teilen, umherfliegenden Spänen und Funken“, weshalb die manuelle Handhabung in der Nähe einer ungeschützten Rolle neben dem Verletzungsrisiko auch die Wahrscheinlichkeit von Schweißfehlern erhöht, da ein Ausrutschen, das die Ausrichtung während einer Schweißlage verschiebt, beides gleichzeitig verursacht. Somit fallen die ungeschützten Antriebsrollen eines Schweißrollenbocks ebenso unter diese Vorschrift wie der rotierende Drehtisch eines Schweißpositionierers, während 1910.254 separat verlangt, dass Masseverbindungen für die Führung des Schweißstroms „mechanisch fest und elektrisch ausreichend“ sind; diese Anforderungen erstrecken sich auf „jede Konstruktion, Spannvorrichtung oder Fördereinrichtung …, die als Teil des Stromrückleitungskreises verwendet wird“.
⚠️ Wichtig
Treffen Sie keine Annahmen über das Erdungssystem Ihrer konkreten Maschinenart – fragen Sie den Anbieter, welches Konzept für Ihre Anwendung vorgesehen ist. Wenn im Konstruktions- und Fertigungsplan als Nächstes die Roboterschweißzelle vorgesehen ist, müssen Sie berücksichtigen, dass für den Roboter zum Roboter-Lichtbogenschweißen sowie die zugehörigen Systeme und Anlagen eine eigene Normenebene gilt – AWS D16.1M. Diese kann dann in die Betrachtung einbezogen werden, sobald der Schweißpositionierer oder Schweißrollenbock für die Zelle spezifiziert wurde.
3 häufige Beschaffungsfehler, die beide Maschinentypen betreffen
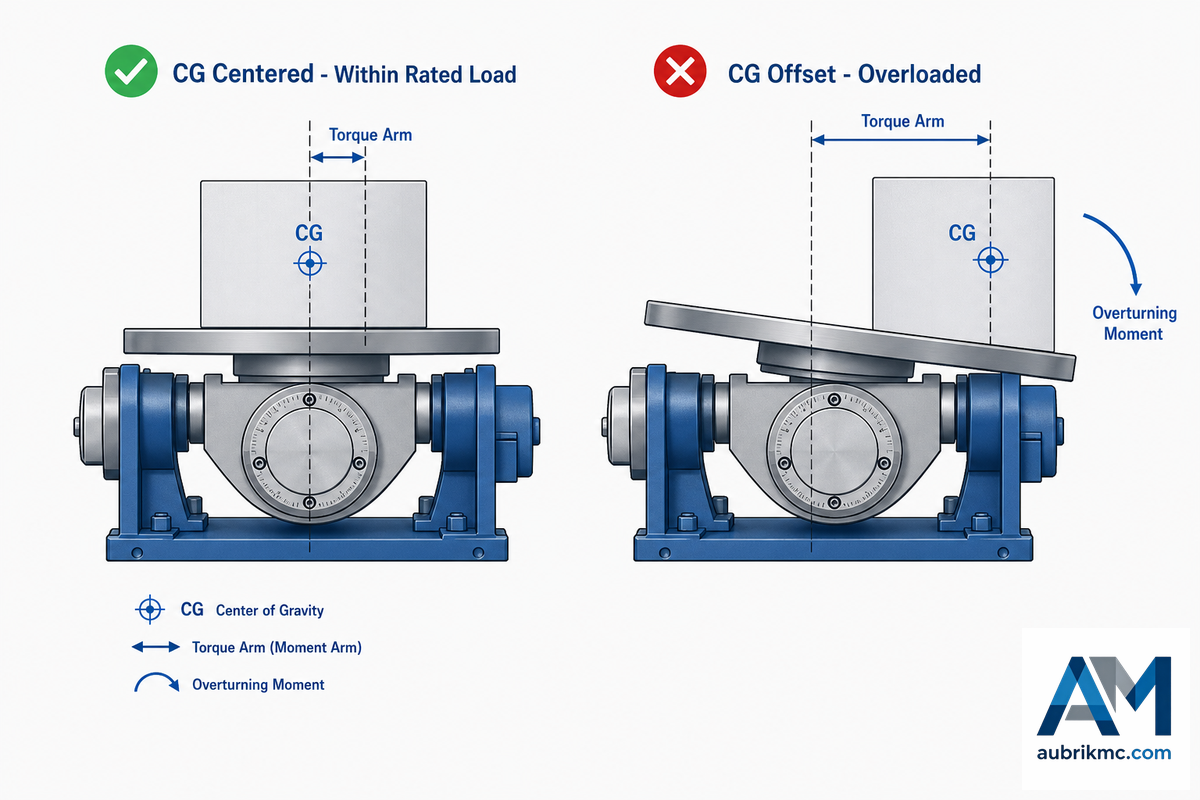
Fehler bei diesen beiden Maschinen treten in beide Richtungen auf: zum einen bei der vermeintlich ausreichenden Tragfähigkeit und zum anderen bei der seltener thematisierten Neigung, standardmäßig die kompliziertere Maschine zu wählen, obwohl eine einfachere wesentlich schneller arbeiten würde. Betriebe, die seit Jahren Schweißpositionierer einsetzen, vergessen manchmal, dass nicht jeder Auftrag einen solchen erfordert; eine Schweißklemme auf einem einfachen Schweißtisch ist gelegentlich die richtige, kostengünstigere Lösung, wenn das Bauteil überhaupt keine angetriebene Drehbewegung benötigt. Der in der nachstehenden Tabelle aufgeführte Fehler beim Schwerpunkt beruht auf derselben Physik exzentrischer Lasten, die das US Department of Energy in den Grundlagen des Hebens und Anschlagens für Hebezeuge dokumentiert.
| Fehler | Folge | Bessere Anfragefrage |
|---|---|---|
| Auslegung eines Schweißpositionierers allein nach der Nennlast ohne Berücksichtigung des Schwerpunkts | Ein für 5 Tonnen ausgelegter Drehtisch kann durch ein 3 Tonnen schweres Bauteil dennoch überlastet werden, wenn die Spannvorrichtung den Schwerpunkt weit genug aus der Mitte verlagert – das Drehmoment und nicht das reine Gewicht beschädigt den Kippantrieb | Wie hoch ist die nutzbare Tragfähigkeit bei meinem tatsächlichen Schwerpunktversatz und nicht nur der Höchstwert auf dem Typenschild? |
| Routinemäßige Wahl eines Kipp-Schweißpositionierers für runde oder düsenförmige Bauteile | Rollenböcke würden es ermöglichen, mit dem Lichtbogen eine durchgehende Schweißraupe zu ziehen, ohne zwischen den Lagen neu zu positionieren – ein Schweißer mit praktischer Erfahrung bei Düsen aus Nickellegierungen brachte es auf den Punkt: Rollenböcke führen den Schweißstoß in einem Durchgang zum Schweißer, während ein Kipp-Schweißpositionierer zum Anhalten und Neupositionieren zwingt | Muss bei diesem Bauteil der Kippwinkel während des Schweißens tatsächlich geändert werden, oder ist lediglich eine kontinuierliche Drehbewegung erforderlich? |
| Kauf allein nach dem Preis mit instabiler Regelung bei niedriger Drehzahl als Folge | Ein Antrieb, der ohne Last „langsam dreht“, kann um 2–5 % von dieser Drehzahl abweichen, sobald das tatsächliche Werkstück auf dem Drehtisch liegt | Welcher niedrige Drehzahlbereich ist unter Last nutzbar und an meinem tatsächlichen Bauteil bestätigt? |
Branchenausblick: Automatisierung und die Wachstumskurve für Dreh-Schweißpositionierer
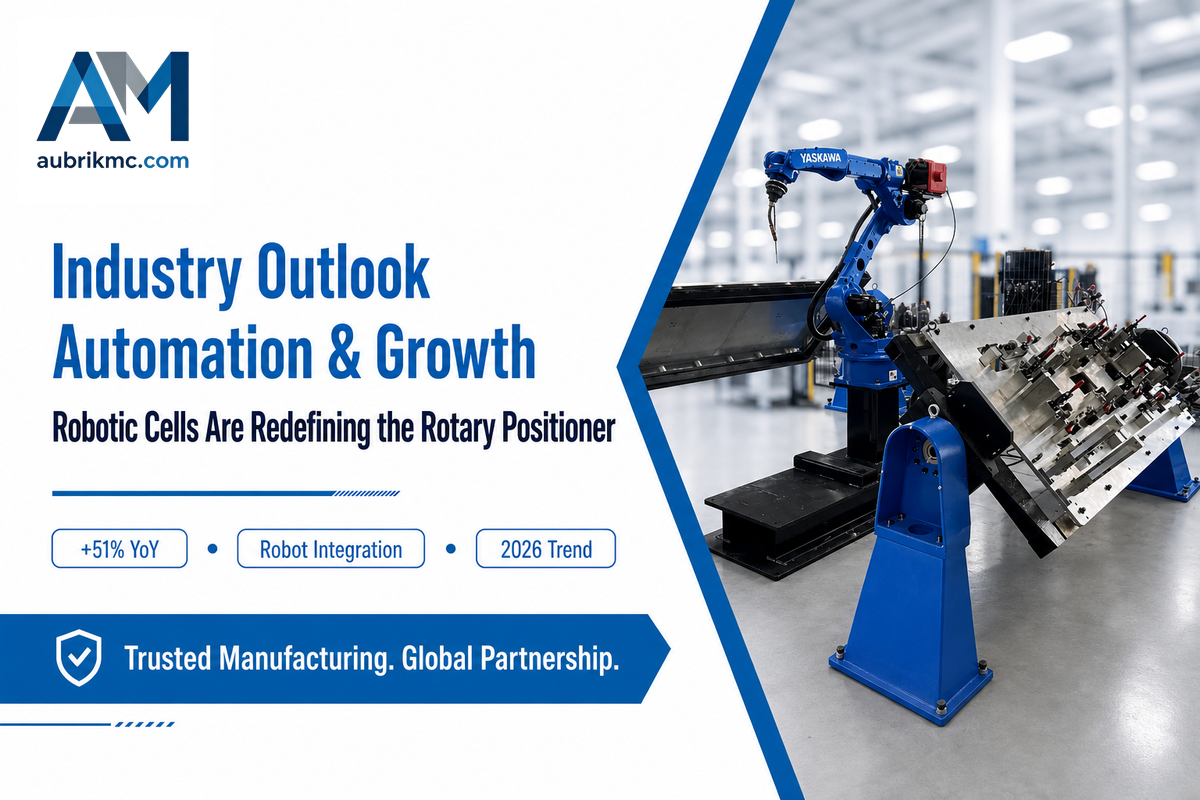
Entscheidend ist hier die Integration in Roboterzellen und nicht lediglich die vage Aussage, „die Branche automatisiert“. Die Nachfrage nach der Konfiguration, die am häufigsten als koordinierte Achse mit einem Roboterarm kombiniert wird – dem „Dreh-Schweißpositionierer“ –, ist bis Mitte 2026 im Jahresvergleich um 51 % gestiegen, während das Wachstum bei „Schweißpositionierern“ im Allgemeinen stagnierte oder zurückging. Marktgrößenschätzungen sind mit Vorsicht zu betrachten: Der weltweit installierte Bestand an Industrierobotern wächst zwar weiter (laut dem Bericht IFR World Robotics 2025 wurden 2024 insgesamt 542.000 Einheiten installiert, womit die Zahl im vierten Jahr in Folge über 500.000 Einheiten lag), doch die Branchenverteilung der einzelnen Länder verändert sich von Jahr zu Jahr, sodass eine einzelne Statistik zu Roboterinstallationen für sich genommen keine Nachfrage nach Schweißzellen belegt.
“Unser Ingenieurteam rahmt es einfach: wenn das Werkstück mitten in der Schweißnaht den Winkel ändern muss, geht es auf einen Positionierer, wenn es sich nur weiter drehen muss, geht es auf Rollen Alles andere im Spec Sheet ist dieser einen Antwort nachgeschaltet”
- Konstruktionsteam von Aubrik
Diesen Schritt auszulassen ist ein kostspieliger Fehler, den das Anwendungsteam von Aubrik immer wieder beobachtet: Ein Betrieb, der heute einen einfachen Schweißpositionierer kauft, weil der Anschaffungspreis ohne Encoder-Rückführung 10-15 % niedriger ist, muss häufig innerhalb von zwei Jahren eine vollständige Nachrüstung der Steuerung bezahlen, sobald ein Roboterarm in die Fertigungslinie integriert wird. Wenn für 2026 derzeit eine einfache Tischmaschine beschafft werden soll, ist es sinnvoll, die Automatisierungsfähigkeit von Anfang an festzulegen, denn eine stabile Drehbewegung bei niedriger Drehzahl unter Last, reproduzierbare Positionierelemente an der Spannvorrichtung und eine übersichtliche Steuerungsschnittstelle verursachen im Vorfeld vergleichsweise geringe Kosten, lassen sich später zusammen mit dem Roboterarm jedoch nur mit unverhältnismäßig hohem Aufwand nachrüsten.
Welche Maschine sollten Sie wählen? Entscheidungsschema
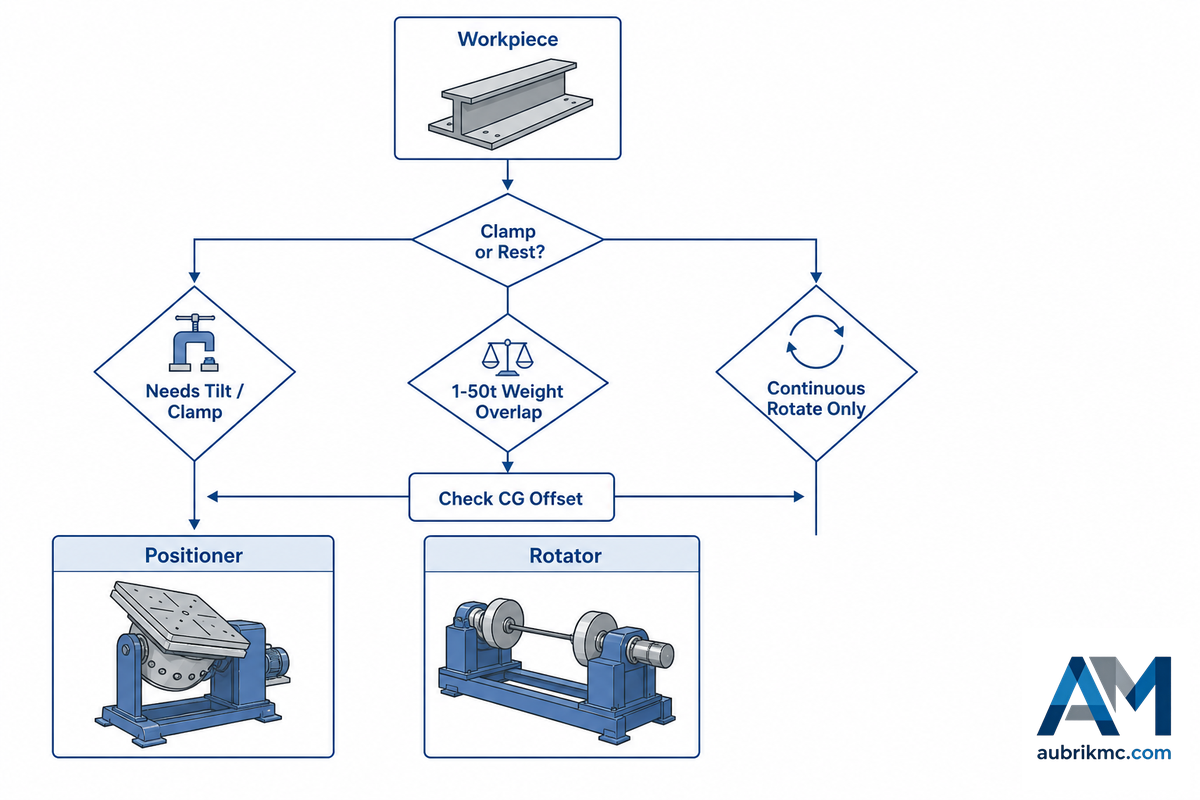
Das Überspringen dieser Checkliste ist der teuerste Einzelfehler in diesem gesamten Leitfaden, da eine falsch spezifizierte Maschine erst auffällt, wenn das Werkstück bereits in der Werkhalle steht und die Spannvorrichtung festgeschraubt ist – ein Nacharbeits- und Neubestellungszyklus, der nicht nur einen Änderungsauftrag, sondern mehrere Wochen kosten kann. Bei den eigenen Anfragen von Aubrik wird dies in ungefähr neun von zehn Fällen anhand der Frage nach Geometrie und Schwerpunkt erkannt und nicht anhand der Gewichtsfrage.
Referenztabelle der 10 Maschinentypen
Alle oben behandelten Untertypen von Schweißpositionierern und Schweißrollenböcken im direkten Vergleich an einer Stelle – die zentrale Tabelle, für die dieser Leitfaden erstellt wurde, da keine andere Seite beide Maschinenfamilien gemeinsam vergleicht.
| Typ | Familie | Tragfähigkeit / Mechanismus | Optimales Einsatzgebiet |
|---|---|---|---|
| Tischausführung | Schweißpositionierer | 50–200 kg | Kleine WIG-Bauteile, Rohr-Flansch-Verbindungen |
| Standardausführung mit zwei Achsen | Schweißpositionierer | 300–1.500 kg | Fertigung von Konsolen und Flanschen |
| Schweißdrehtisch | Schweißpositionierer | 50–2.000 kg | Ringe, Flansche, ausschließlich gleichmäßige Drehbewegung |
| Schweißpositionierer für Rohre | Schweißpositionierer | Auf die Rohrklasse ausgelegt | Rohrspools, Flanschbaugruppen |
| Schwerlastausführung | Schweißpositionierer | 2.000–50.000 kg | Böden von Druckbehältern, Flansche für Türme von Windenergieanlagen |
| Konventionelle Ausführung | Schweißrollenbock | Manuelle Einstellung des Rollenabstands | Konstante Durchmesser, kostenorientierte Serien |
| Selbstausrichtende Ausführung | Schweißrollenbock | Bewegliche Rollenhalterungen | Unterschiedliche oder unrunde Behältermäntel |
| Ausführung mit Axialdriftschutz | Schweißrollenbock | Schräg gestellte Laufrollenachsen | Lange, präzise Rundnähte |
| Schweißrollenbock für Rohre | Schweißrollenbock | Eng angeordnete Rollen | Lange Rohrspools |
| Schwerlastausführung (Stahlrolle) | Schweißrollenbock | 1–2.000 t | Extrem hohe Tonnagen, Einsatz nahe am Lichtbogen |
Entscheidungstabelle für die Maschinenfamilie
- Das Bauteil ist rund oder zylindrisch und erfordert während des Schweißens keine Änderung des Kippwinkels → Schweißrollenbock.
- Das Bauteil ist unregelmäßig geformt, mit Konsolen versehen oder der Schweißstoß muss in einem neuen Winkel ausgerichtet werden → Schweißpositionierer.
- Das Gewicht liegt im Überschneidungsbereich von 1 bis 50 Tonnen und die Geometrie ist unklar – prüfen Sie den Schwerpunktversatz anhand des Lastdiagramms des Lieferanten, bevor Sie sich für eine der beiden Maschinen entscheiden.
- Das Bauteil wird als koordinierte Achse in eine Roboterzelle integriert, die deshalb vom ersten Tag an für den Schweißpositionierer ausgelegt sein und den erforderlichen Signalzugang sowie reproduzierbare Befestigungspunkte bieten muss.
- Bestehen nach allen vier Prüfungen weiterhin Zweifel → geben Sie Ihr exaktes Gewicht, den Durchmesser und die Kippanforderung in den interaktiven Auswahlassistenten von Aubrik für Schweißrollenbock oder Schweißpositionierer ein, um eine strukturierte Empfehlung zu erhalten.
Ausführliche Informationen zu jeder Maschinenfamilie, einschließlich vollständiger Auslegungsberechnungen, Rollenwerkstoffen und Normendetails, finden Sie im Aubrik-Sortiment an Schweißpositionierern und im Sortiment an Schweißrollenböcken und Behälterdrehvorrichtungen.
Häufig gestellte Fragen
F: Worin besteht der Unterschied zwischen einem Schweißpositionierer und einem Schweißrollenbock?
Antwort anzeigen
Ein Schweißpositionierer spannt ein Werkstück – in der Regel einen Zylinder, aber auch unregelmäßige Formen – auf einem Drehtisch, in einem Spannfutter oder in einer Spannvorrichtung und bewegt es um eine oder zwei Achsen, sodass ein unregelmäßiger oder schräg verlaufender Schweißstoß zum Schweißen in Flachlage ausgerichtet wird. Das Gegenstück, der Schweißrollenbock, nimmt ein rundes oder zylindrisches Bauteil auf angetriebenen Rollen auf und dreht es ohne Einspannung oder Kippbewegung um eine einzige feststehende Achse. Wenden Sie den weiter oben in diesem Artikel beschriebenen Test „Einspannen oder Auflegen“ an: Muss der Winkel des Bauteils während des Schweißens geändert werden, benötigen Sie einen Schweißpositionierer; ist lediglich eine kontinuierliche Drehbewegung erforderlich, reicht der einfachere und kostengünstigere Schweißrollenbock aus. Größere Werke mit unterschiedlichen Bauteilfamilien können beide Maschinen einsetzen, um ihre Linien auf verschiedene Bauteiltypen zu spezialisieren – beispielsweise Schweißrollenböcke für die Bearbeitung von Druckbehältermänteln und Schweißpositionierer für Stahlbaukonsolen –, anstatt eine Maschine für sämtliche Aufgaben einzusetzen.
F: Worin besteht der Unterschied zwischen einem Schweißpositionierer und einer Schweißvorrichtung?
Antwort anzeigen
Schweißvorrichtungen halten das eigentliche Werkstück, das vom Schweißpositionierer bewegt wird. Die Vorrichtungen werden speziell für eine bestimmte Werkstückform konstruiert und können Positionierstifte, Spannmittel, ein geschweißtes Blech oder sogar ein 3-Backenfutter umfassen, das auf eine bestimmte Teilefamilie abgestimmt ist. Während der Schweißpositionierer die eigentliche Bewegung ausführt und für Drehbewegung und Neigung sorgt, ist der Schweißpositionierer auf einem Aufspanntisch montiert und wird vom Bewegungssystem der Maschine angetrieben; fixiert die Vorrichtung das Werkstück nicht starr, kann der Positionierer dies nicht ausgleichen und die erforderliche Wiederholgenauigkeit nicht erreichen.
F: Kann ein Fertigungsbetrieb einen Schweißpositionierer und einen Schweißrollenbock gemeinsam einsetzen?
Antwort anzeigen
Ja. Große Betriebe mit mehreren Fertigungslinien setzen häufig beide Maschinen ein. Diese Betriebe bearbeiten in der Regel unterschiedliche Bauteiltypen und verwenden nicht eine Maschine für sämtliche Arbeitsschritte am selben Bauteil, sondern teilen die Arbeit nach der Bauteilgeometrie auf. Ein Hersteller von Druckbehältern könnte beispielsweise Rollenbocklinien für seine langen Zylinder und eine Schweißpositionierer-Zelle für unregelmäßige Formen wie Stahlbaukonsolen einsetzen. Wenn Sie tatsächlich sowohl lange zylindrische Bauteile als auch unregelmäßige konsolenartige Bauteile fertigen, ist die Investition in beide Maschinen von Anfang an häufig sinnvoll und kostengünstiger als die Auswahl einer Maschine, die bei mindestens einer dieser Kategorien unzureichende Leistung erbringt.
F: Wie viel kostet ein Schweißrollenbock im Vergleich zu einem Schweißpositionierer?
Antwort anzeigen
Da keine veröffentlichte Quelle die Preise von Schweißrollenböcken und Schweißpositionierern mit gleicher Tragfähigkeit direkt vergleicht, ist jede genannte Zahl eher als grober Anhaltspunkt denn als Marktreferenz zu betrachten. Industrielle Dreh-Schweißpositionierer eines Herstellers beginnen als vollständig konstruierte Maschinen in der Regel bei etwa $50.000. Schweißrollenböcke können für eine leichte Rohrbearbeitung günstiger beginnen, da sie weder ein Kippgetriebe noch ein Spannfutter benötigen; bei komplexen kundenspezifischen Systemen für die Handhabung von Behältern steigen die Preise jedoch erheblich. Ein Schweißpositionierer, der ein Bauteil zum Schweißen in Position hält und dreht, kostet bei gleicher Tragfähigkeit mehr als ein Schweißrollenbock, gerade weil Schweißpositionierer üblicherweise über zusätzliche Technik für die Kippachse verfügen, die bei einem Schweißrollenbock vollständig entfällt. Fordern Sie ein Angebot für die tatsächlich benötigte Tragfähigkeit und Regelgenauigkeit an und orientieren Sie sich nicht an einem Einstiegspreis im Katalog.
F: Ab welcher Größe oder welchem Gewicht des Werkstücks ist ein Schweißrollenbock anstelle eines Schweißpositionierers erforderlich?
Antwort anzeigen
Für das Gewicht gibt es keine allgemeingültige Tabelle – die Leistungsbereiche überschneiden sich erheblich, typischerweise im Gewichtsbereich von 1 bis 50 Tonnen. Oberhalb dieses Bereichs dominieren Schweißrollenböcke; darunter werden Schweißpositionierer bevorzugt. Dazwischen hängt die Entscheidung von der Geometrie des Bauteils und der Lage seines Schwerpunkts (CG) ab und nicht von der Anzeige auf der Waage.
F: Sollte ich stattdessen einen Schweißmanipulator kaufen?
Antwort anzeigen
Ja, wenn der Schweißbrenner um das Bauteil bewegt werden muss und nicht das Bauteil um den Schweißbrenner. Ein Säulen-und-Ausleger-Schweißmanipulator kann den Schweißbrenner über einem stationären oder nur leicht fixierten Bauteil halten und ihn entlang einer Schweißnaht verfahren (z. B. beim Unterpulverschweißen, wobei ein Schweißrollenbock den Behälter dreht und der Ausleger den Draht ruhig über der Naht hält). Bei dieser Anordnung kann sich der Schweißer an stationären Bauteilen auf die Lichtbogenqualität konzentrieren, während der Roboter oder Ausleger die Verfahrbewegung übernimmt; dies ist eine gängige Kombination beim Unterpulverschweißen langer Behälternähte. Muss das Werkstück selbst jedoch gedreht oder gekippt werden, benötigen Sie darunter weiterhin einen Schweißrollenbock oder Schweißpositionierer.
F: Haben Schweißpositionierer Nachteile?
Antwort anzeigen
Ja, und diese sollten offen benannt werden, da sie die Entscheidung beeinflussen. Die kombinierte Kipp- und Drehbewegung eines Schweißpositionierers ist mechanisch grundsätzlich komplexer als die rollengelagerte Konstruktion eines Schweißrollenbocks, und Schweißpositionierer sind zudem meist selbst große und schwere Betriebsmittel. Dies führt im Allgemeinen zu höheren Anschaffungspreisen, umfangreicheren Anforderungen an die Instandhaltung von Getriebe, Spannfutter und Kippantrieb sowie zu einem höheren Überlastungsrisiko, wenn die Schwerpunktdaten in der Maschinenspezifikation fehlen – die Maschine kann für das Gewicht ausgelegt und dennoch überlastet sein, wenn der Schwerpunktversatz aufgrund einer asymmetrischen Spannvorrichtung zu groß ist. Gerade wegen dieser Komplexität sind Schweißpositionierer Spezialmaschinen und keine Universalmaschinen: Mit einem Schweißpositionierer lässt sich jeder Schweißstoß im optimalen Winkel zum Schweißen ausrichten – in Flach-, Überkopf- oder Vertikallage –, was ein Schweißrollenbock konstruktionsbedingt nicht leisten kann; selbst unter Berücksichtigung des zusätzlichen mechanischen Aufwands können Schweißpositionierer zudem die Taktzeit bei Bauteilen mit mehreren Schweißstößen verkürzen. Dies bedeutet nicht, dass Schweißpositionierer ungeeignet sind; vielmehr müssen die Schwerpunktdaten bei der Berechnung der erforderlichen Tragfähigkeit berücksichtigt werden.
Warum wir diesen Beitrag schreiben
Wir fertigen bei Aubrik (Wuxi ABK Machinery) seit 1999 sowohl Schweißpositionierer als auch Schweißrollenböcke und begegnen regelmäßig Käufern, die annehmen, beide Begriffe bezeichneten sinngleich eine ähnliche Art von Schweißpositionierer. Die richtige Wahl richtet sich nach dem Bauteil und den Bearbeitungsanforderungen und nicht nach einer willkürlichen Gewichtsklasse – mit dem passenden Schweißpositionierer oder Schweißrollenbock kann ein Betrieb die Schweißqualität verbessern und bereits am ersten Bauteil hochwertige Schweißnähte erzielen, nicht erst am hundertsten. Geprüft vom technischen Team von Aubrik.
Referenzen und Quellen
- 29 CFR 1910.212, Allgemeine Anforderungen an alle MaschinenOccupational Safety and Health Administration
- 29 CFR 1910.254, Lichtbogenschweißen und -schneidenOccupational Safety and Health Administration
- Grundlagen des Hebens und AnschlagensU.S. Department of Energy
- World Robotics 2025, Industrieroboter (Zusammenfassung)International Federation of Robotics
- ISO 17662:2025, Kalibrierung, Verifizierung und Validierung von SchweißausrüstungInternational Organization for Standardization
- US 8.342.493 B2, Rollenbocksystem mit AxialdriftschutzUSPTO
- Automatisierung des Schweißens von Stahlbauträgern ohne ProgrammierungThe Fabricator
Verwandte Artikel
- Schweißrollenböcke und Behälterdrehvorrichtungen: Technischer Leitfaden 2026vollständige Erläuterung der Antriebsauslegung, Berechnung der Umfangsgeschwindigkeit und Physik der Axialdrift
- Schweißpositionierer und Schweißdrehtische: Auswahlleitfadenvollständige Anleitung zur Auswahl innerhalb der Schweißpositionierer-Familie
- Schweißpositionierer für Schwerlasten: Leitfaden zu Tragfähigkeit, Kippbewegung und DrehzahlAuslegung anhand der Momentenlast für die größte Schweißpositionierer-Klasse
- Schweißrollenbock für Rohre: BetriebsleitfadenAuslegung und Betrieb eines speziellen Schweißrollenbocks für Rohre
- Roboterschweißsysteme von AubrikEinsatz von Schweißpositionierern und Schweißrollenböcken in einer Roboterzelle







