
Aubrik Şirketi ile İletişime Geçin

Temmuz 2026’da güncellendi · Aubrik (Wuxi ABK Machinery) teknik ekibi tarafından incelendi.
Kaynak rotatörü mü pozisyoner mi sorusu, her imalat atölyesinin eninde sonunda karşılaştığı bir ekipman seçimi meselesidir ve bir iş geçen yılın fikstür listesine uymadığında yeniden gündeme gelir. Her iki makine de iş parçasını döndürerek ark işi yaparken kaynakçının tek bir konumu korumasını sağlar; ancak bunu tamamen farklı yöntemlerle gerçekleştirirler ve yanlış seçim, boşa giden bir tekliften çok daha pahalıya mal olabilir.
Hızlı Teknik Özellikler: Pozisyoner ve Rotatör
| Ana hareket | Pozisyoner: eğme + döndürme (1–2 eksen) | Rotatör: yalnızca döndürme (1 eksen) |
| Tipik kapasite | 50 kg – 50,000 kg (özel imalat) | 1,000 kg – 2,000 t (özel imalat) |
| En uygun geometri | Braketler, flanşlar, kısa veya düzensiz parçalar | Uzun silindirik parçalar: borular, tanklar, kap gövdeleri |
| İş parçası bağlama yöntemi | Ayna, T kanallı tabla, özel fikstür | Tahrikli rulolar — bağlama gerekmez |
| Tipik alıcılar | Fason üretim atölyeleri, yapısal çelik imalatçıları, robotik hücre kullanıcıları | Basınçlı kap, rüzgâr türbini kulesi ve boru hattı imalatçıları |
Kaynak pozisyoneri, iş parçasını eğilebilir bir tablaya bağlar ve zorlu açılara erişmek için bir veya iki eksende hareket ettirir. Buna karşılık kaynak rotatörü, yuvarlak bir iş parçasını tahrikli ruloların üzerine yerleştirir ve uzun dikişler için tek bir sabit eksende döndürür. Bunlar, farklı fiyatlardaki aynı işi değil, farklı geometri sorunlarını çözer.
Önemli Noktalar
- Pozisyoner ve rotatör kapasiteleri 1-50 t aralığında büyük ölçüde örtüşür. Bu ağırlık sınıfındaki parçalar için uygulamaya en uygun makineyi yalnızca ağırlık değil, iş parçasının konfigürasyonu ve ağırlık merkezi belirler.
- Rotatörün tahrik ruloları, OSHA 1910.212 genel makine koruyucuları standardına uygun olmalıdır. Pozisyonerdeki ayna (veya her iki makinede de dönüş akımı yolunun parçası olarak kullanılan herhangi bir şasi) OSHA 1910.254 standardına uygun olmalıdır.
- Otomatik kaynak hücrelerindeki artışın ardından “döner kaynak pozisyoneri” aramasına yönelik ilgi bu yıl yüzde 51 arttı.
- Rotatör ve pozisyoner fiyatlarını kapasiteye göre karşılaştıran tek bir kaynak bulunmadığından, tedarikçilerin maliyet tahminlerinin yalnızca genel bir karşılaştırma sunması beklenmelidir.
Gerçek Fark Nedir: Kaynak Pozisyoneri ve Rotatör
Kaynak pozisyoneri, iş parçası bağlama makinesidir: parçayı tablaya, aynaya veya fikstüre bağlar; ardından kaynakçının veya robotun her kaynak birleştirmesine düz, tavan ya da dikey konumda erişmesini sağlamak üzere parçayı eğer ve döndürür. Böylece manuel ve otomatik kaynak uygulamalarında en iyi kaynak kalitesi elde edilir. Kaynak rotatörü ise bunun tersini yapar: silindirik bir iş parçasını tahrikli ruloların üzerine yatırır ve herhangi bir bağlama olmadan sürtünme yoluyla döndürür.
💡 Bağla mı, Yatır mı Testi
“Bağlanıp eğilme” ile “yatırılıp döndürülme” arasındaki bu tek fark, kapasite ve maliyetten bu konumlandırma ekipmanının desteklediği hemen her kaynak uygulamasında gerekli güvenlik incelemesine kadar bu makaledeki neredeyse tüm ayrımları belirler. Temel kararı verin. Teknik özellik sayfalarını açmadan önce şu basit soruyu sorun: Kaynak birleştirmesi, iş parçasının bağlanıp eğilmesini mi gerektiriyor, yoksa parçanın yalnızca yatırılıp döndürülmesi mi gerekiyor?
Bağlanıp eğilmesi gereken işler pozisyonere, yatırılıp döndürülmesi gereken işler ise rotatöre işaret eder. Bu tek soru, genellikle kapasite ve maliyet tartışmasını gereksiz kılarak makine türlerinden birini tamamen eler. Aşağıdaki karar matrisinde ayrıntılı olarak gösterildiği üzere, nihai belirleyici budur.
Atölyede doğru terminolojiyi bilinçli olarak kullanın. “Rotatör” sözcüğü alışkanlık nedeniyle sık sık “pozisyoner” ile aynı anlamda kullanılır ve yanlış türde makine sipariş edilmesine tam olarak bu alışkanlık yol açar.
Bu ikisinin arasında üçüncü bir kategori bulunur: kolon-bom kaynak manipülatörü, iş parçası yerine kaynak torcunu hareket ettirir ve genellikle rotatörün ya da pozisyonerin yerine geçmek yerine bunlardan biriyle birlikte kullanılır. Arkın sabit veya hafifçe fikstürlenmiş bir parça üzerindeki kaynak birleştirmesi boyunca ilerlemesi gerekiyorsa eksik ekipman, büyük olasılıkla bu kılavuzdaki iki makineden biri değil, kaynak manipülatörüdür.
Hareket ve Geometri: Eğip Bağlama veya Döndürüp Yatırma
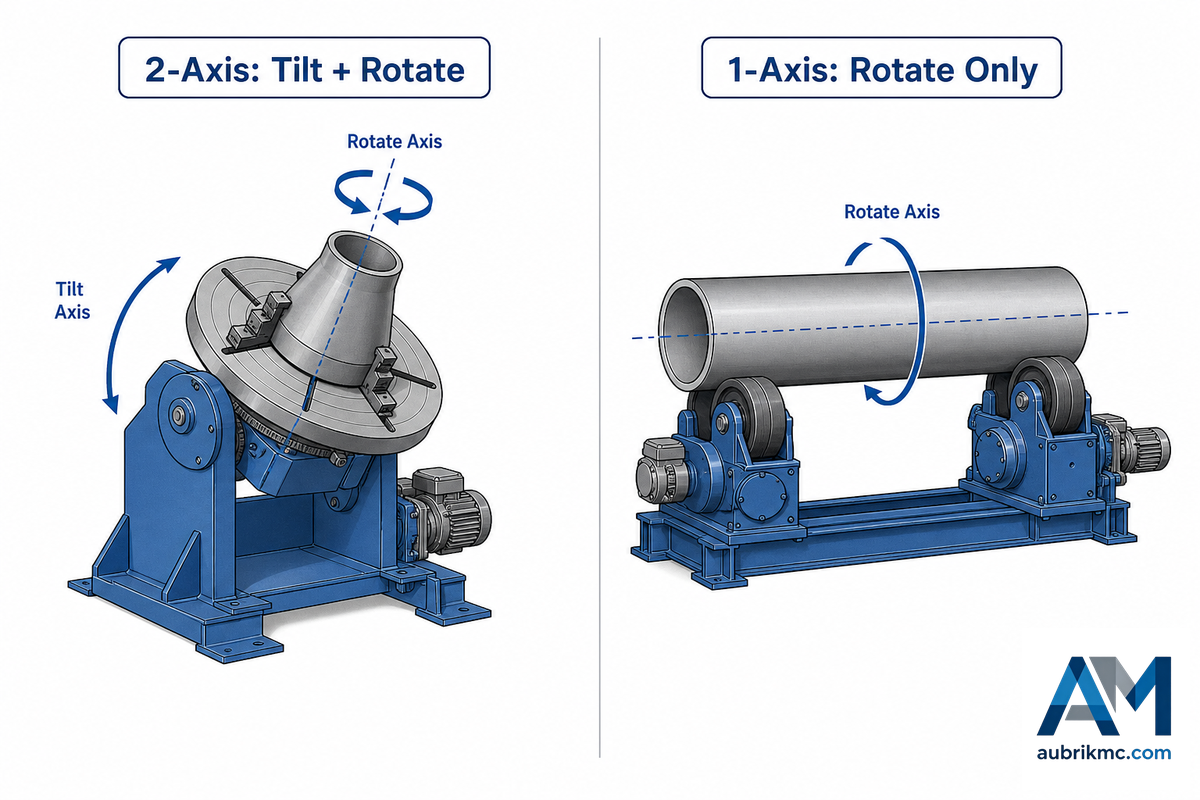
Döner kaynak pozisyonerinin tablası tek eksende çalışır; ancak ikinci bir eğme ekseni eklenmesiyle gerçek anlamda 2 eksenli bir pozisyoner hâline gelir. Böylece düzensiz bir parça üzerindeki kaynak birleştirmesi nerede olursa olsun yatay konuma getirilebilir. Rotatör ise yalnızca tek eksende çalışır: iş parçasını kendi merkez hattı çevresinde döndürmek için tabla 360 derece kesintisiz döner ve parça dayandığı hattan hiç ayrılmadığı için düz konuma getirilmesi söz konusu değildir.
⚠️ Yaygın Hata
Bu eksen konusunda yanlış tahminde bulunmak yaygın ve pahalı bir hatadır: atölyesi boru ve kap üretimine göre düzenlenmiş olduğu için düzensiz bir braketi rotatöre fikstürleyen imalatçı, yine de her paso arasında parçayı elle eğmek zorunda kalır. Bu durum tahrikli döndürmenin tüm amacını ortadan kaldırabilir ve tek bir işin çevrim süresini 20-30% artırabilir. Aubrik uygulama ekibi bunu en sık, yuvarlak parça işlerinden braket imalatına geçen bir atölyenin pozisyonerin sağladığı eğme ekseni için bütçe ayırmayı unuttuğu modernizasyon projelerinde görür.
Döner kaynak pozisyoneri nedir?
Döner kaynak pozisyonerleri, tablası kademeli adımlar yerine kesintisiz olarak konumlanan pozisyonerlerdir; eğim sabit tutulur veya diğer döner tablalarla aynı OSHA 1910.212 koruma kapsamı altında her pasoda ayarlanır. Çoğu uzman bu konfigürasyonu tereddüt etmeden pozisyoner olarak adlandırır — belirli bir kaynak pasosunda eğim değişikliği olmadan sabit ve öngörülebilir dönüş gerektiren flanşlar, halkalar veya göbekler için uygundur.
📊 Saha Notu
Düşük hızlı TIG kaynak işlerinde kullanılan atölye yapımı rotatörlerin minimum hızı genellikle yaklaşık 0.05 ila 0.3 dev/dak’dır — bu, üç ila on beş dakikada bir dönüşe karşılık gelir ve ortalama bir kaynakçının dolgu teli beslerken ve kusursuz bir kaynak dikişi elde etmek için kaynak banyosunu izlerken ayak uydurabileceği en düşük hıza yakındır. Teklif edilen makinenin minimum hızı bunun çok üzerindeyse yalnızca etiket üzerindeki maksimum dev/dak değerini değil, kullanılabilir aralığı sorun.
Pozisyoner Türlerine Genel Bakış
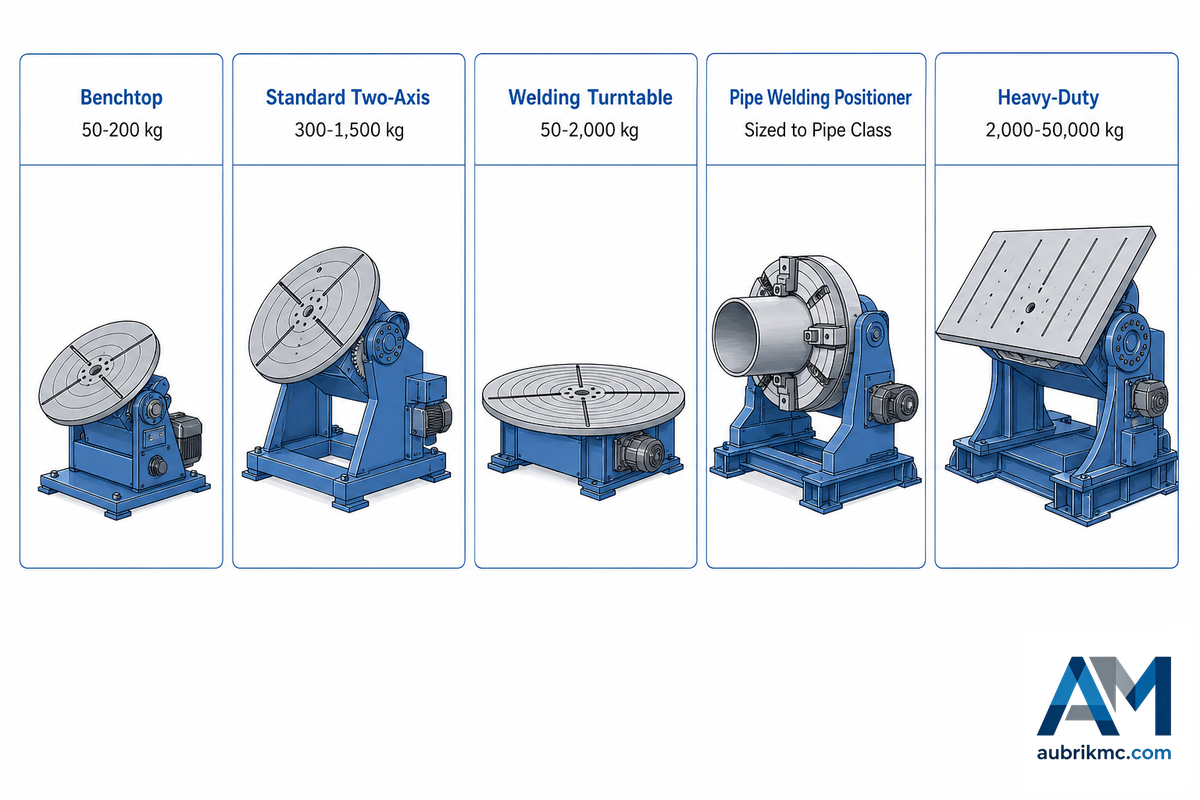
Her pozisyoner son derece ağır hizmet tipi bir ünite değildir; bu nedenle yalnızca etikete göre seçim yapmak, iş parçası için yeterli olmaktan çok uzak bir konumlandırma ekipmanıyla sonuçlanabilir. Kaynak pozisyoneri tasarımları, adlarının ima ettiğinden daha fazla çeşitlilik gösterir. Tezgâh üstü uygulamalardan ağır yapısal imalata kadar tüm kaynak uygulamalarında yol göstermek amacıyla farklı kaynak pozisyoneri türleri aşağıda beş genel kategoride verilmiştir.
| Tür | Kapasite aralığı | En uygun iş |
|---|---|---|
| Tezgâh üstü (manuel kaynak pozisyoneri) | 50–200 kg | Küçük tezgâh üstü TIG kaynak parçaları, boru-flanş işleri |
| Standart iki eksenli | 300–1,500 kg | Braket ve flanş imalatı, yarı otomatik hücrelere geçiş |
| Kaynak döner tablası (döner tabla) | 50–2,000 kg | Yalnızca sabit dönüş gerektiren halkalar, flanşlar ve simetrik parçalar |
| Boru kaynağı pozisyoneri (tahrikli başlık-punta) | Boru çapı sınıfına göre boyutlandırılır | Aynayla kavrama gerektiren boru spoolları ve flanş montajları; uzun boru ve millerin kaynağı için tahrikli başlık-punta pozisyoner çiftleri olarak da üretilir |
| Ağır hizmet tipi | Standart 2,000–20,000 kg; özel imalatta 50,000 kg’a kadar | Basınçlı kap bombe başlıkları, rüzgâr türbini kulesi flanşları, yapısal kaynaklı parçalar |
Hareket ve kapasite yerine yalnızca ada göre seçim yapmak, daha ilk hafta atölyede kendini gösteren bir hatadır: fikstür ağırlığı, kaynak pozisyoneri aynasının anma kapasitesi veya tahrik sınıfı (manuel indeksleme ile enkoder geri beslemeli otomatik kaynak pozisyoneri) sınıf sınırına göre kontrol edilmediği için, nominal üst sınırının 300 kg üzerinde olduğu ortaya çıkan 1,800 kg’lık bir braket için sipariş edilmiş “standart iki eksenli” bir tabla. Fikstür ağırlığı ile ağırlık merkezi kaçıklığının kullanılabilir yükü nasıl değiştirdiği dâhil tüm boyutlandırma ayrıntıları Aubrik ağır hizmet tipi kaynak pozisyoneri seçim kılavuzunda ele alınmaktadır; bu makale ise kaynak pozisyonerinin artık doğru çözüm olmaktan çıktığı noktaya odaklanmaktadır.
Rotatör ve Kaynak Rotatörü Türlerine Genel Bakış
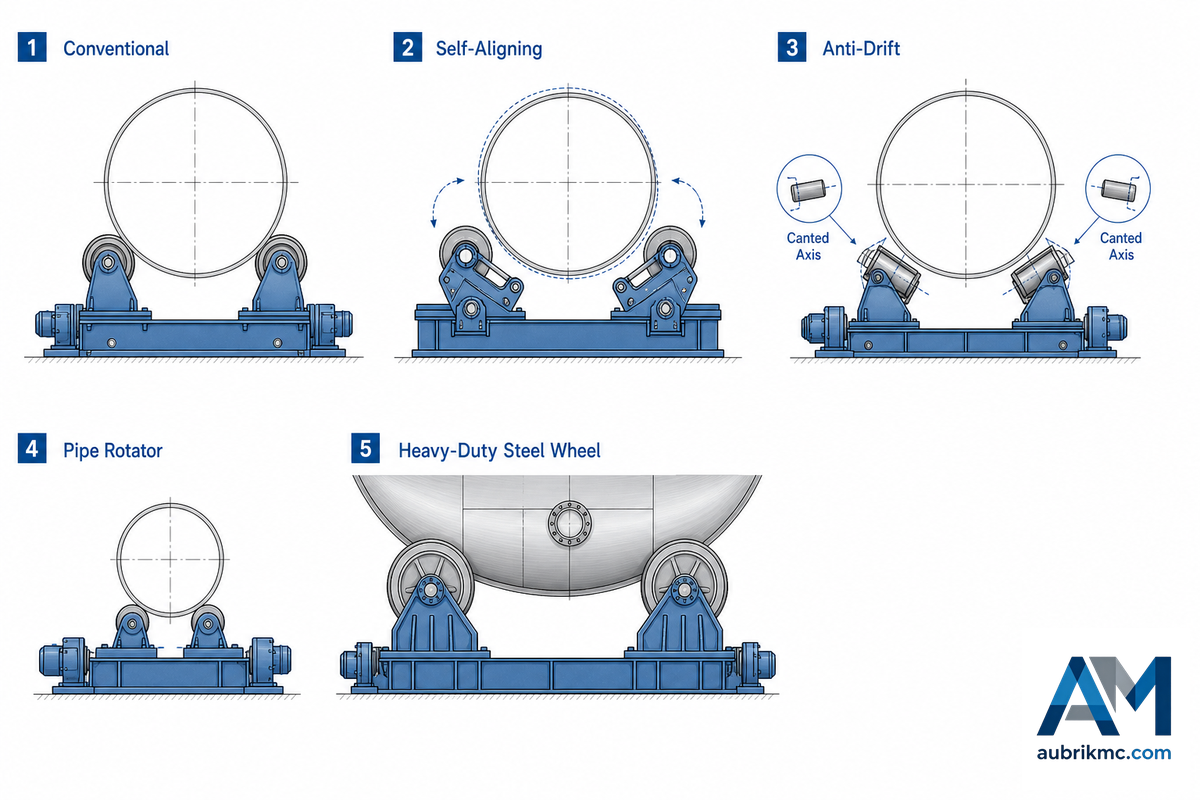
“Kaynak rotatörü” ve “çevirme ruloları”, aynı genel rulo tabanlı ekipman ailesini tanımlayan terimlerdir; ancak tank ve basınçlı kap imalatında uzmanlaşmış atölyelerde “çevirme ruloları” terimi tercih edilir. Bu ağır iş parçalarında seçimi basit ağırlık kapasitesinden çok iş parçası çapının tutarlılığı ve eksenel kayma riski belirler; çünkü tahrikli tekerleklerin iş parçasını yalnızca sürtünmeyle döndürmesini, her rulodaki yükü taşıyan rulman sağlar.
| Tür | Mekanizma | En uygun iş |
|---|---|---|
| Konvansiyonel | Elle ayarlanan tekerlek aralığı | Sabit çaplar, maliyet odaklı üretim serileri |
| Kendinden ayarlı | Hareketli braketler çapa uyum sağlar | Farklı çaplı veya yuvarlaklığı bozuk gövdeler |
| Eksenel kayma önleyici | Açılı avare rulo eksenleri, eksenel ilerlemeye karşı koyar | Uzun ve hassas çevresel kaynak dikişleri |
| Boru rotatörü | Dar aralıklı rulolar | Uzun boru spoolları |
| Ağır hizmet tipi (çelik tekerlekli) | Çelik rulolar, standart 1–1,000 t; özel imalatta 2,000 t’a kadar | Çok yüksek tonaj, arka yakın ısı koşulları |
Bu eksenel kayma önleyici geometri eski ve iyi belgelenmiş bir mühendislik çözümüdür: ABD Patenti 8,342,493 B2, kaymaya karşı zıt yönde eksenel kuvvet oluşturmaları için avare rulo millerinin iş parçası eksenine göre hafif eğik konumlandırılmasını açıklar. Yuvarlaklığı bozuk bir gövde için konvansiyonel rotatör seçmek sahada yaygın ve maliyetli bir hatadır; çünkü 2-3% ovalite bile iş parçasının tek bir paso boyunca izinden birkaç santimetre sapmasına ve kaynak ağzının yeniden taşlanmasına neden olabilir. Aubrik’in rotatör ve çevirme ruloları mühendislik kılavuzu, bu mekanizmayı ve yüzey hızı hesaplarını tüm ayrıntılarıyla açıklar; bu makalede bunlar tekrarlanmayacaktır.
Ağırlık Sınıfı Geçiş Bölgesi: Pozisyonerden Rotatöre Ne Zaman Geçilmeli?
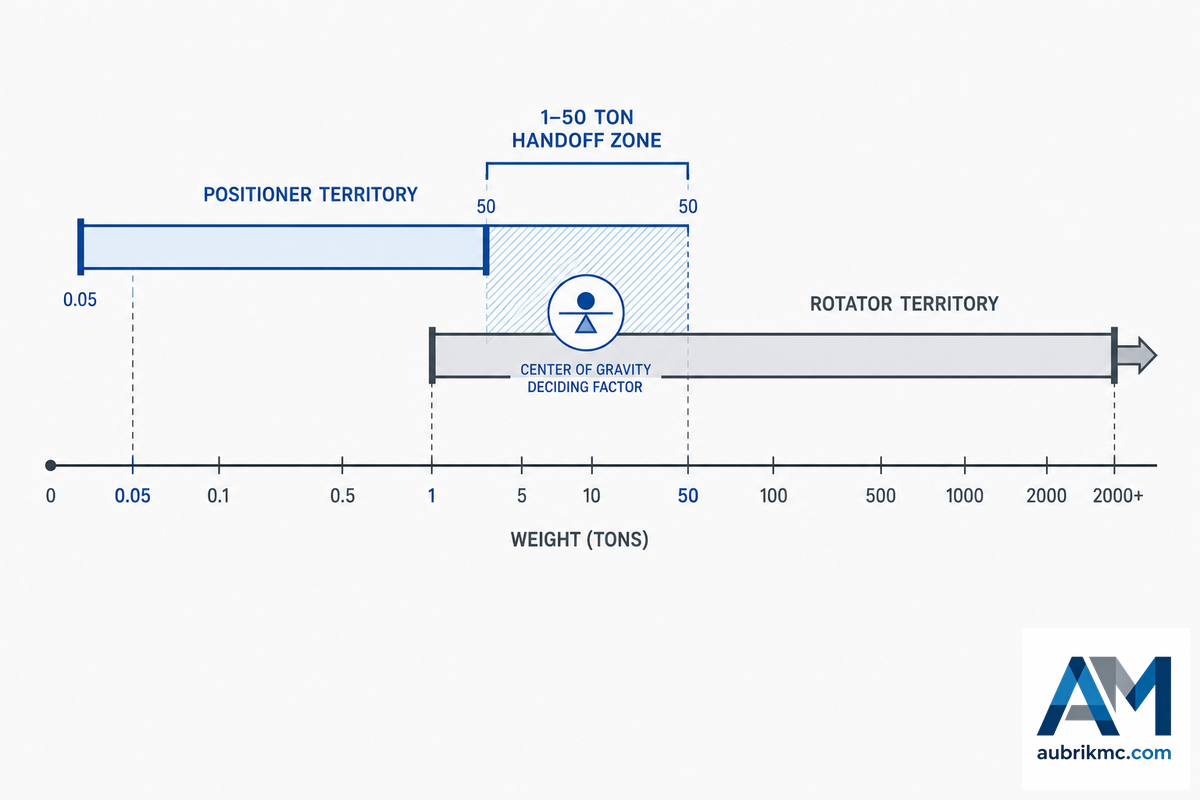
Çoğu satın alma kılavuzu, iki makineyi net bir ağırlık sınırının ayırdığını ima eder. Ancak böyle bir sınır yoktur: Aubrik’in yayımladığı aralıklar, özel ağır hizmet tipi bir pozisyonerin 50,000 kg kapasiteye ulaşabildiğini, standart bir rotatörün ise yaklaşık 1,000 kg’dan başladığını gösterir; dolayısıyla 1 ila 50 metrik ton aralığı bir sınır değil, iki makinenin gerçek anlamda ortak kullanım alanıdır.
Ağırlık Sınıfı Geçiş Bölgesi
| ~1 t altı | Pozisyoner alanı — rotatörler nadiren bu kadar küçük üretilir; ayrıca geometri genellikle eğme hareketi gerektirir. |
| 1–50 t (geçiş bölgesi) | Her iki makine ailesi de kullanılabilir. Ağırlığa göre değil, geometriye ve ağırlık merkezine göre karar verin — aşağıdaki hesaplanmış örneğe bakın. |
| ~50 t üzeri | Rotatör alanı — bu sınıftaki bir pozisyoner alışılmadık ölçüde büyük ve özel bir eğme tahriki gerektirir; bu boyuttaki gövdeler nadiren alın tablasına bağlanır. |
Bu ortak aralıkta kararı tek bir etken belirler: kantarın gösterdiği değer değil, ağırlık merkezinin konumu. İş parçasının ağırlık merkezi pozisyonerin tabla yüzeyinden uzaklaştıkça eğme tahrikinin karşılaması gereken tork katlanarak artar. Bu, ABD Enerji Bakanlığının Kaldırma ve Donanım Temelleri belgesinde kaldırma ekipmanları için açıklanan eksantrik yük fiziğiyle aynıdır; merkez dışı bir yük, makinenin kullanılabilir kapasitesini merkezlenmiş yüke kıyasla büyük ölçüde azaltabilir.
📐 Mühendislik Notu — Hesaplanmış Örnek
500 kg’lık bir fikstür takılmış 3,000 kg’lık basınçlı kap bombe başlığı (toplam 3,500 kg) için teklif istendiğini ve ağırlık merkezinin tabla yüzeyinden 450 mm, dönme merkez hattından ise 300 mm kaçık olduğunu varsayalım — bunlar ağır imalat teklif taleplerinde tipik değerlerdir. Yalnızca ağırlığa bakıldığında bu değer, ağır hizmet tipi bir pozisyonerin kapasite aralığına rahatlıkla girer. Yine de Bağla mı, Yatır mı Testi’ni uygulayın: kaynak birleştirmesinin kök pasosuna erişmek için yeni bir açıya eğilmesi mi gerekiyor, yoksa yalnızca dönmesi mi?
Bombe başlığının eğilmesi gerekiyorsa pozisyoneri, etiket üzerindeki maksimum değere göre değil, söz konusu ağırlık merkezi kaçıklığındaki yük tablosuna göre boyutlandırın. Eğme gerektirmeyen uzun bir gövde bölümü bu incelemeyi tamamen atlar — aynı 3.5 t kapasiteye göre boyutlandırılmış bir rotatör, ağırlık merkezini en başta merkez dışına kaldırmaz.
Maliyet ve Toplam Sahip Olma Maliyeti Karşılaştırması
“Kaynak rotatörü ile pozisyoner fiyatı” için tek bir rakam sunan sitelere karşı dikkatli olun — aynı kapasitedeki makineler arasında bire bir karşılaştırma hiçbir yerde yayımlanmış değildir ve bu kılavuz böyle bir rakam uydurmayacaktır. Endüstriyel bir tedarikçinin mühendislik ürünü döner pozisyoneri için tipik rakamlar yaklaşık $50,000 seviyesinden başlar; ancak bu değer yine yalnızca belirli bir tedarikçinin bloguna dayanmaktadır ve piyasa ortalaması değil, genel yön gösteren bir başlangıç noktası olarak değerlendirilmelidir. Her iki makinenin maliyetini gerçekte artıran veya azaltan ve belirli bir kaynak projesinde verimliliği yükseltip yükseltmeyeceğini belirleyen unsurlar, aşağıdaki kısa etkenler listesine dayanır.
- Nominal kapasite ve pozisyonerlerde bu kapasitedeki eğme torku sınıfı
- Hız kontrol hassasiyeti; açık çevrim AC tahrikler, kapalı çevrim enkoder veya servo kontrolünden daha düşük maliyetlidir
- Katalog tipi tablaya kıyasla özel fikstür veya ayna takımları
- Robotik hücre arayüzüne hazır olma durumu (tekrarlanabilir fikstür noktaları, sinyal erişimi)
⚠️ Yaygın Hata
Yukarıdaki fiyatlandırma uyarısını dikkate almadan $12,000 tutarındaki tezgâh üstü döner tabla teklifini $50,000 tutarındaki ağır hizmet tipi pozisyoner teklifiyle karşılaştıran ve aynı ürünü satın aldığını varsayan alıcılar, teklif talebi daha gönderilmeden önce pahalı bir elma-armut karşılaştırması hatası yapar.
Toplam sahip olma maliyetinde doğru karşılaştırma makine fiyatı değil, belirli parça çeşitliliğiniz üzerindeki çevrim süresi etkisi ve sonradan modernizasyon yapmak yerine teslim alındığı anda mevcut olan OSHA 1910.212 koruma açığını kapatmanın maliyetidir. Rotatörlerin hareketli eksen sayısı daha azdır ve bakım gereksinimleri genellikle pozisyonerin eğme redüktörü ile ayna tertibatından daha düşüktür; ancak bu avantaj yalnızca parçalarınız eğme eksenine ihtiyaç bırakmayacak kadar yuvarlaksa ortaya çıkar. Teklif veren tedarikçiden yalnızca ilan edilen nominal kapasite değerini değil, gerçek ağırlık merkezi kaçıklığınızdaki kullanılabilir kapasiteyi sorun; bu tek soru, herhangi bir teknik özellik sayfasından daha iyi biçimde, danışman gibi hareket eden tedarikçiyle yalnızca katalog ürünü satan tedarikçiyi birbirinden ayırır.
Hangi Sektör Hangisine İhtiyaç Duyar?
Teklif talebi öncesinde seçenekleri daraltırken sektör eğilimlerine bakmak, teknik özellik sayfasını analiz etmekten daha hızlıdır ve sektör için yanlış varsayılan seçeneğe göre teknik şartname hazırlama hatasını önler. Basınçlı kap ve boru hattı atölyeleri varsayılan olarak rotatörü, fason üretim atölyeleri ile yapısal imalatçılar ise pozisyoneri tercih eder — aşağıdaki tablo, beş yaygın sektör ve parça ailesi eğilimini tipik makine seçimiyle birlikte gösterir.
| Sektör / parça ailesi | Tipik tercih |
|---|---|
| Basınçlı kaplar, kazanlar, tanklar | Rotatör — uzun gövde, eğme gerekmez |
| Rüzgâr türbini kulesi ve büyük boru hattı bölümleri | Rotatör; genellikle kaynak manipülatörüyle birlikte kullanılır |
| Boru spoolları, ~2 t altındaki flanşlar | Pozisyoner (aynaya bağlı) — ayrımı boyut belirler |
| Yapısal çelik braketler, fason atölye onarımları | Pozisyoner — düzensiz geometri eğme hareketi gerektirir |
| Robotik kaynak hücresi entegrasyonu | Koordineli eksen olarak pozisyoner; parça uzun bir silindirse rotatör |
Sektörel yayınlar robotik uygulama eğilimini doğrudan doğrulamaktadır: The Fabricator tarafından belgelenen bir vaka, kirişin doğrudan iş parçasını tutup konumlandıran bir istasyona taşındığı ve robot her kaynak birleştirmesini kaynaklarken hareket ettirildiği bir yapısal kiriş hücresini açıklar; pozisyoner bağımsız bir tabla olarak değil, robotun koordineli ekseni olarak çalışır ve kesintisiz yükleme ile boşaltmayı desteklediği için bir kiriş tamamlandığı anda sonraki kiriş hazır olur.
Topraklama ve Koruyucular: İki Makine Arasındaki Güvenlik Farkı
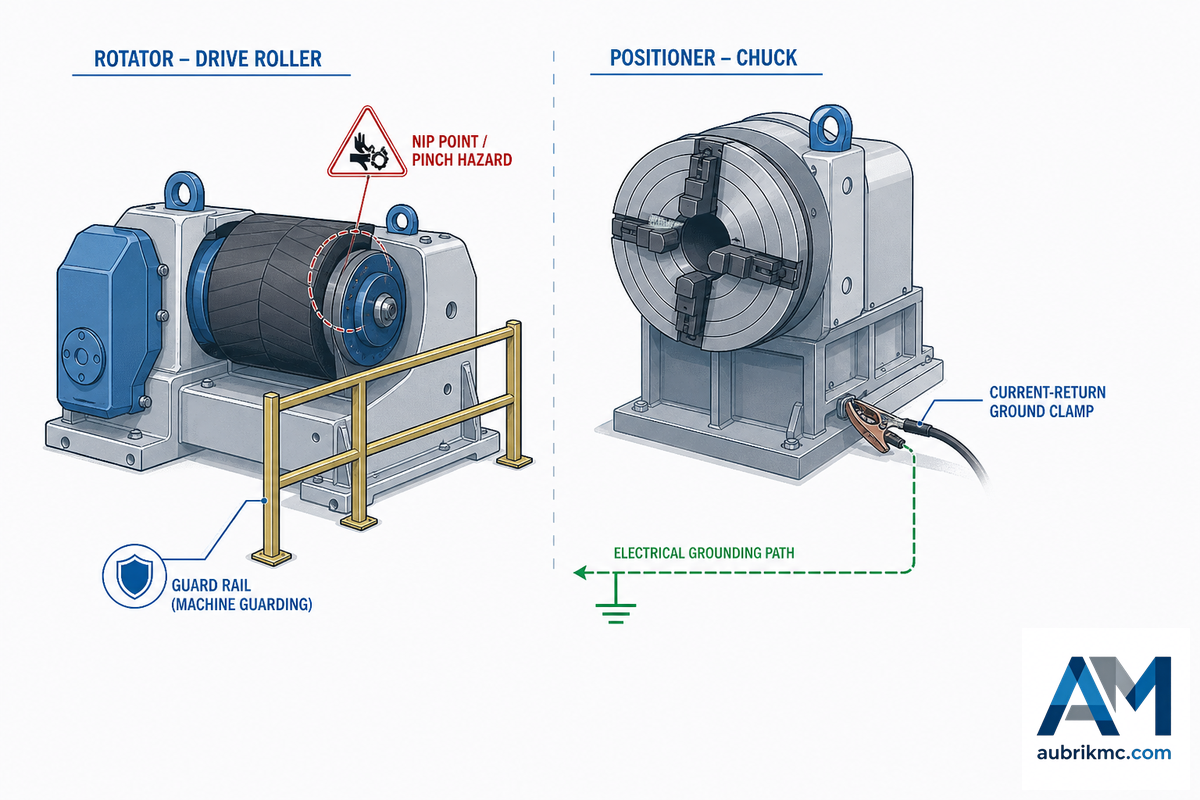
Rotatörler için tek, pozisyonerler için ise farklı bir standart bulunduğunu düşünme hatasına düşmeyin – konfigürasyona bağlı olarak iki standart da her iki makineye uygulanabilir. 1910.212 (genel makine koruyucuları), “çalışma noktaları, içe doğru sıkıştırma noktaları, dönen parçalar, savrulan talaşlar ve kıvılcımlar” içeren tüm makineler için geçerlidir; korumasız bir rulonun yakınında elle taşıma ve konumlandırmanın yaralanma riskinin yanı sıra kaynak kusuru olasılığını artırmasının nedeni de budur, çünkü paso sırasında hizalamayı bozan bir kayma her iki soruna da aynı anda yol açar. Bu nedenle rotatörün açıkta kalan tahrik ruloları, pozisyonerin döner tablası kadar bu düzenlemeye tabidir ve 1910.254 ayrıca kaynak akımı taşıyan dönüş bağlantılarının “mekanik olarak sağlam ve elektriksel açıdan yeterli” olmasını şart koşar; gereklilikler, “akım dönüş devresinin bir parçası olarak kullanılan her türlü yapı, fikstür veya konveyörü…” de kapsar.
⚠️ Önemli
Belirli makine türünün topraklama sistemi hakkında varsayımda bulunmayın – uygulama için hangi düzenin öngörüldüğünü tedarikçiye sorun. Tasarım ve imalat planında sıradaki iş robotik kaynak hücresiyse robotik ark kaynağı robotunun, ilgili sistemlerin ve ekipmanın ayrı bir standart katmanına – AWS D16.1M – tabi olacağını bilin. Pozisyoner veya rotatör hücre için belirlendikten sonra bu konu değerlendirmeye alınabilir.
Her İki Seçeneği de Etkileyen 3 Yaygın Satın Alma Hatası
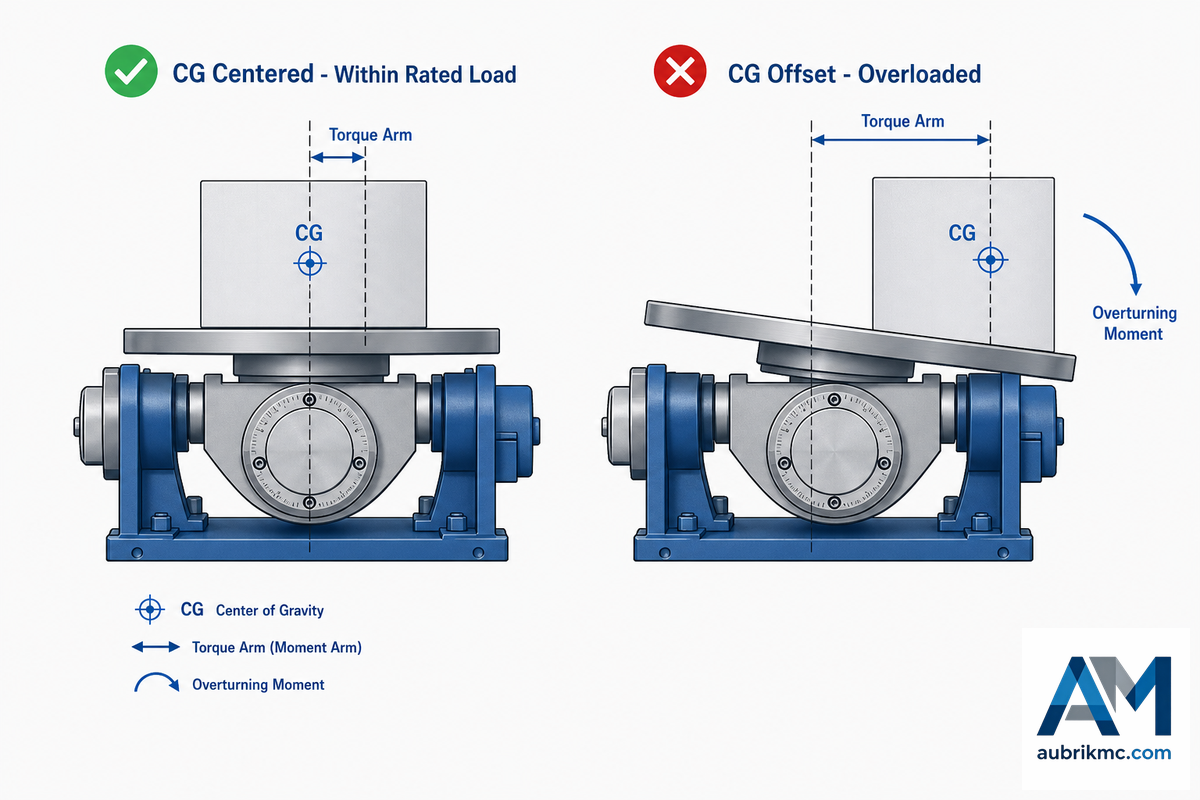
Bu iki makineye ilişkin hatalar iki yönde de görülür: görünürdeki kapasitenin yanlış değerlendirilmesi ve daha basit bir makine işi çok daha hızlı yapabilecekken, pek konuşulmayan bir eğilimle daha karmaşık makinenin varsayılan seçenek olarak tercih edilmesi. Yıllardır kaynak pozisyoneri kullanan atölyeler bazen her işin pozisyoner gerektirmediğini unutur; parçanın motorlu olarak döndürülmesi hiç gerekmiyorsa, temel bir kaynak tablası üzerindeki kaynak kelepçesi zaman zaman doğru ve daha ucuz çözümdür. Aşağıdaki tabloda yer alan ağırlık merkezi hatası, US Department of Energy’s Hoisting & Rigging Fundamentals belgesinde kaldırma donanımları için açıklanan eksantrik yük fiziğinden kaynaklanır.
| Hata | Sonuç | Daha doğru teklif talebi sorusu |
|---|---|---|
| Ağırlık merkezini dikkate almadan pozisyoneri yalnızca nominal yüke göre boyutlandırmak | Fikstür ağırlık merkezini yeterince merkez dışına taşıyorsa 5 ton kapasiteli bir tabla, 3 tonluk bir parçayla bile aşırı yüklenebilir — eğme tahrikini salt ağırlık değil, tork bozar | Yalnızca isim plakasındaki azami değer değil, gerçek ağırlık merkezi kaçıklığımda kullanılabilir yük nedir? |
| Yuvarlak veya nozul biçimli parçalar için alışkanlıkla eğilebilir pozisyoneri varsayılan seçenek olarak belirlemek | Kaynak rotatörleri, pasolar arasında yeniden konumlandırma yapmadan arkın kesintisiz bir dikiş oluşturmasını sağlar — nikel alaşımlı nozul işlerine ilişkin gerçek bir kaynakçı anlatımı bunu açıkça ifade eder: rulolar kaynak birleştirmesini tek pasoda kaynakçıya getirirken, eğilebilir pozisyoner durup yeniden konumlandırmayı zorunlu kılar | Bu parça gerçekten kaynak sırasında eğim açısının değiştirilmesini mi, yoksa yalnızca kesintisiz dönmeyi mi gerektiriyor? |
| Fiyata göre satın alıp kararsız düşük hız kontrolüyle karşılaşmak | Yüksüzken “yavaş dönen” bir tahrik, gerçek iş parçası tablaya yerleştirildiğinde bu hızın 2–5% kadarını kaybedebilir | Yük altındaki kullanılabilir düşük hız aralığı nedir ve bu değer gerçek parçam üzerinde doğrulandı mı? |
Sektör Görünümü: Otomasyon ve Döner Pozisyonerlerin Büyüme Eğrisi
Burada izlenmeye değer itici güç, yalnızca “sektör otomasyona geçiyor” şeklindeki belirsiz bir ifade değil, robotik hücre entegrasyonudur. Koordineli bir eksen olarak robot koluyla en sık eşleştirilen konfigürasyona — “döner kaynak pozisyoneri” — yönelik talep, 2026 ortası itibarıyla yıllık bazda 51% artarken, daha genel “kaynak pozisyoneri” talebindeki büyüme durağan kalmış veya gerilemiştir. Pazar büyüklüğü tahminlerine temkinli yaklaşılmalıdır: toplam kurulu endüstriyel robot sayısı artmaya devam etse de (IFR World Robotics 2025 raporuna göre 2024 yılında 542,000 adet kurulumla 500,000 adedin üzerinde seyreden art arda dördüncü yıl), ülke düzeyindeki sektör dağılımı yıldan yıla değiştiğinden tek bir robot kurulum istatistiği, kaynak hücresi talebini tek başına kanıtlamaz.
“Mühendislik ekibimiz bunu basitçe şöyle ifade ediyor: iş parçasının kaynak sırasında açı değiştirmesi gerekiyorsa pozisyonere yerleştirilir. Yalnızca dönmeye devam etmesi gerekiyorsa rulolara yerleştirilir. Teknik özellikler formundaki diğer her şey, bu tek yanıtın devamında belirlenir.”
— Aubrik Mühendislik Ekibi
Aubrik uygulama ekibi bu adımın atlanmasından kaynaklanan pahalı hatayla sık sık karşılaşır: enkoder geri beslemesi olmadan başlangıç fiyatı 10-15% daha düşük olduğu için bugün temel bir pozisyoner satın alan atölye, üretim hattına bir robot kolu eklendiğinde çoğu zaman 2 yıl içinde eksiksiz bir kontrol sistemi modernizasyonunun maliyetini öder. Mevcut satın alma planı 2026 için basit bir masaüstü makine olsa bile, yük altında kararlı düşük hızlı dönme, tutarlı fikstür konumlandırıcıları ve sade bir kontrol arayüzü başlangıçta nispeten düşük maliyetli, robot kolu eklendikten sonra ise sonradan uygulanması aşırı pahalı olduğundan otomasyona hazır olma şartını baştan belirtmek doğru seçimdir.
Hangisi Seçilmeli? Karar Çerçevesi
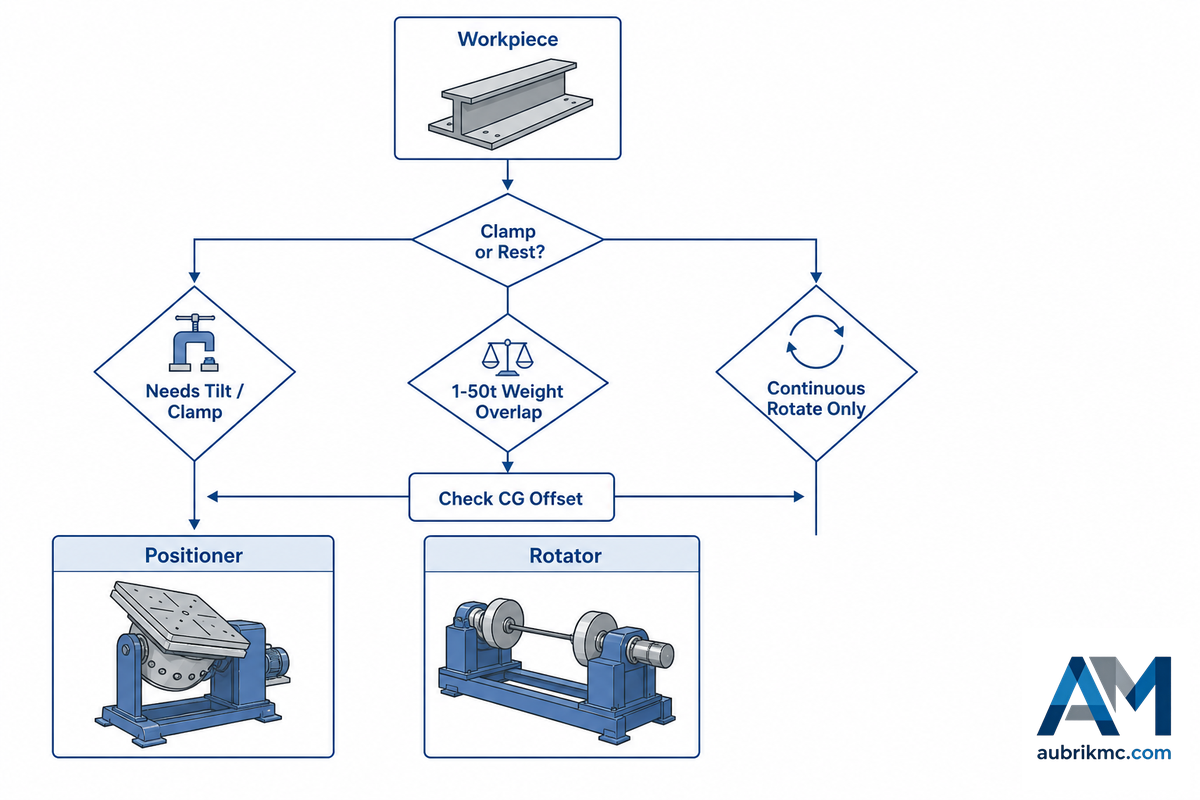
Bu kontrol listesini atlamak, bu rehberdeki en pahalı hatadır; çünkü yanlış özelliklerle belirlenmiş bir makine ancak iş parçası sahaya indirildikten ve fikstür cıvatalandıktan sonra fark edilir — bu yeniden işleme ve yeniden sipariş çevrimi, yalnızca bir değişiklik siparişine değil, haftalarca zaman kaybına yol açabilir. Aubrik’in teklif talebi kabul süreci, yaklaşık her 10 vakanın 9’unda sorunu ağırlık sorusunda değil, geometri ve ağırlık merkezi sorusunda yakalar.
10 Tip Makine Referans Tablosu
Yukarıda ele alınan tüm pozisyoner ve rotatör alt tipleri tek yerde yan yana sunulur — bu rehberin sağlamak üzere hazırlandığı tek tablo budur; çünkü başka hiçbir sayfa iki makine ailesini aynı anda karşılaştırmaz.
| Tip | Makine ailesi | Kapasite / mekanizma | En uygun işler |
|---|---|---|---|
| Tezgâh üstü | Kaynak pozisyoneri | 50–200 kg | Küçük TIG parçaları, boru-flanş birleştirme işleri |
| Standart iki eksenli | Kaynak pozisyoneri | 300–1,500 kg | Braket ve flanş imalatı |
| Kaynak döner tablası | Kaynak pozisyoneri | 50–2,000 kg | Halkalar, flanşlar, yalnızca kararlı dönme |
| Boru kaynağı pozisyoneri | Kaynak pozisyoneri | Boru sınıfına göre boyutlandırılır | Boru spoolları, flanş montajları |
| Ağır hizmet tipi | Kaynak pozisyoneri | 2,000–50,000 kg | Basınçlı kap başlıkları, rüzgâr türbini kulesi flanşları |
| Konvansiyonel | Kaynak rotatörü | Manuel tekerlek aralığı ayarı | Çapı değişmeyen parçalar, maliyet odaklı üretim serileri |
| Kendinden ayarlı | Kaynak rotatörü | Hareketli braketler | Farklı çaplı veya daireselliği bozuk gövdeler |
| Eksenel kayma önleyici | Kaynak rotatörü | Eğik avara makara eksenleri | Uzun ve hassas çevresel dikişler |
| Boru kaynak rotatörü | Kaynak rotatörü | Dar aralıklı çevirme ruloları | Uzun boru spoolları |
| Ağır hizmet tipi (çelik tekerlekli) | Kaynak rotatörü | 1–2,000 t | Çok yüksek tonaj, ark yakını ısı koşulları |
Makine Ailesi Karar Tablosu
- Parça yuvarlak veya silindiriktir ve kaynak sırasında eğim açısının değiştirilmesi gerekmez → Kaynak rotatörü.
- Parça düzensiz biçimli veya braketlidir ya da kaynak birleştirmesinin yeni bir açıyla sunulması gerekir → Kaynak pozisyoneri.
- Ağırlık, iki makinenin kesiştiği 1 ila 50 ton aralığındaysa ve geometri belirsizse makineyi seçmeden önce ağırlık merkezi kaçıklığını tedarikçinin yük tablosuna göre doğrulayın.
- Parça, koordineli bir eksen olarak robotik hücreye girecektir ve sistem, gerekli sinyal erişimini ve tekrarlanabilir montaj noktalarını sağlayacak pozisyoneri barındıracak şekilde ilk günden tasarlanmalıdır.
- 4 kontrolün ardından hâlâ emin değilseniz yapılandırılmış bir öneri almak için gerçek ağırlık, çap ve eğim gereksinimlerinizi Aubrik’in interaktif rotatör ve pozisyoner seçicisinde değerlendirin.
Her bir makine ailesini kendi özellikleriyle daha ayrıntılı incelemek, tüm boyutlandırma hesaplarını, tekerlek malzemelerini ve standart ayrıntılarını görmek için Aubrik’in kaynak pozisyonerleri serisine ve kaynak rotatörleri ve çevirme ruloları serisine bakın.
Sıkça Sorulan Sorular
S: Kaynak pozisyoneri ile kaynak rotatörü arasındaki fark nedir?
Yanıtı Görüntüle
Kaynak pozisyoneri, genellikle silindirik ancak düzensiz biçimli de olabilen bir iş parçasını tablaya, aynaya veya fikstüre bağlayıp 1 veya 2 eksende hareket ettirerek düzensiz veya açılı bir kaynak birleştirmesini kaynak işlemi için yatay konuma getirir. Buna karşılık kaynak rotatörü, yuvarlak veya silindirik parçayı tahrikli rulolar üzerinde taşır ve hiçbir bağlama veya eğme işlemi olmadan parçayı tek ve sabit bir eksen çevresinde döndürür. Bu makalenin önceki bölümündeki “Bağla veya Yasla” testini uygulayın: kaynak sırasında parçanın açısının değişmesi gerekiyorsa pozisyoner; yalnızca kesintisiz dönmesi gerekiyorsa daha basit ve daha ucuz rotatör yeterlidir. Farklı parça aileleriyle çalışan büyük tesisler, tek makineyi her işi yapmaya zorlamak yerine hatları farklı parça tiplerine göre özelleştirmek için iki makineyi de kullanabilir; örneğin basınçlı kap gövdelerinde rotatörleri, yapısal braketlerde ise pozisyonerleri çalıştırabilir.
S: Kaynak pozisyoneri ile kaynak fikstürü arasındaki fark nedir?
Yanıtı Görüntüle
Kaynak fikstürleri, kaynak pozisyonerinin hareket ettirdiği asıl iş parçasını tutar. Fikstürler belirli bir iş parçası biçimini tutmak üzere özel olarak tasarlanır ve konumlandırma pimleri, kelepçeler, kaynaklı bir sac levha veya belirli bir parça ailesine uyacak şekilde yapılmış 3 çeneli bir ayna içerebilir. Asıl hareketi sağlayarak dönme ve eğme işlevlerini yerine getiren kaynak pozisyoneri bir tablaya monte edilir ve makinenin hareket sistemiyle tahrik edilir; fikstür iş parçasını rijit biçimde sabitlemezse pozisyoner bunu telafi edemez ve gereken tekrarlanabilir hassasiyeti sağlayamaz.
S: Bir imalat atölyesi pozisyoner ile rotatörü birlikte kullanabilir mi?
Yanıtı Görüntüle
Evet. Birden fazla hattı bulunan büyük atölyeler her iki makineyi de sıkça kullanır. Bu atölyeler genellikle farklı parça tipleriyle çalışır ve aynı parçadaki tüm işler için tek makine kullanmak yerine işleri parça geometrisine göre ayırır. Örneğin bir basınçlı kap imalatçısı, uzun silindirleri için rotatör hatları ve yapısal braketler gibi düzensiz biçimler için pozisyoner hücresi kullanabilir. Hem uzun silindirik hem de düzensiz braket tipi parçalardan oluşan gerçek bir üretim çeşitliliği varsa her ikisine de baştan yatırım yapmak çoğu zaman mantıklıdır ve bu kategorilerden en az birinde yetersiz performans gösterecek tek bir makinenin seçilmesine kıyasla maliyet tasarrufu sağlar.
S: Kaynak rotatörünün maliyeti kaynak pozisyonerine kıyasla ne kadardır?
Yanıtı Görüntüle
Eşdeğer kapasitelerdeki rotatör ve pozisyoner fiyatlarını doğrudan karşılaştıran yayımlanmış bir kaynak bulunmadığından görülen her rakamı pazar referansı değil, yalnızca genel yönü gösteren bir değer olarak kabul edin. Tam mühendislik çalışması yapılmış endüstriyel döner pozisyonerlerin fiyatı, en az bir imalatçıda genellikle yaklaşık $50,000 seviyesinden başlamaktadır. Rotatörlerin fiyatı, hafif boru işleri için kullanılan bir konfigürasyonda daha düşük seviyeden başlayabilir (eğme redüktörüne veya aynaya ihtiyaç duymazlar), ancak karmaşık ve özel tasarlanmış kap taşıma ve konumlandırma sistemlerinde önemli ölçüde artar. Parçayı kaynak konumunda tutup döndürmek için kullanılan pozisyoner, rotatörün hiç kullanmadığı ek eğim ekseni donanımını yaygın olarak içerdiğinden aynı kapasitedeki rotatöre göre daha yüksek fiyatlıdır. Katalogdaki başlangıç değeri için değil, gerçekten gereken kapasite ve kontrol hassasiyeti için fiyat teklifi alın.
S: Hangi boyut veya ağırlıktaki iş parçasında pozisyoner yerine rotatör gerekir?
Yanıtı Görüntüle
Ağırlık için her duruma uyan tek bir tablo yoktur; kabiliyetler arasında, genellikle 1 ila 50 tonluk ağırlık aralığında, önemli ölçüde örtüşme bulunur. Bu aralığın üzerinde rotatörler, altında ise pozisyonerler tercih edilir. Arada kalan uygulamalarda karar, tartıdaki rakama değil, parçanın geometrisine ve ağırlık merkezinin (CG) konumuna bağlıdır.
S: Bu iki makine yerine kaynak manipülatörü mü satın alınmalı?
Yanıtı Görüntüle
Parçayı kaynak torcunun çevresinde değil, kaynak torcunu parçanın çevresinde hareket ettirmek gerekiyorsa evet. Kolon-bom kaynak sistemi, kaynak torcunu sabit veya hafifçe fikstürlenmiş bir parça üzerinde tutup kaynak dikişi boyunca hareket ettirebilir (ör. kap için rotatörün, teli dikiş üzerinde sabit tutmak için bomun kullanıldığı tozaltı kaynağı). Uzun kap dikişlerindeki tozaltı kaynağı uygulamalarında yaygın olan bu konfigürasyon, sabit parçalar üzerinde kaynakçının ark kalitesine odaklanmasını, hareket mesafesini ise robotun veya bomun yönetmesini sağlar. Ancak iş parçasının kendisinin dönmesi veya eğilmesi gerekiyorsa bunu sağlamak için altında yine bir kaynak rotatörü veya pozisyoner gerekir.
S: Kaynak pozisyonerlerinin dezavantajları var mı?
Yanıtı Görüntüle
Evet; karar sürecini etkiledikleri için bunları baştan açıkça belirtmek yerinde olur. Pozisyonerin eğme ve döndürme işlevlerini birleştiren hareketi, rotatörün rulmanlı makara düzenine göre mekanik açıdan doğası gereği daha karmaşıktır; ayrıca pozisyonerler de çoğunlukla kendi başlarına büyük ve ağır atölye ekipmanlarıdır. Bu durum genellikle daha yüksek satın alma fiyatlarına, daha kapsamlı bakım gereksinimlerine (redüktör, ayna, eğme aktüatörü) ve ağırlık merkezi bilgileri makine teknik özelliklerine eklenmezse daha yüksek aşırı yük riskine yol açar; ünite ağırlık açısından uygun kapasitede olsa bile eğik bir fikstürün neden olduğu aşırı ağırlık merkezi kaçıklığı yüzünden aşırı yüklenebilir. Kaynak pozisyonerlerinin genel amaçlı değil, özel amaçlı makineler olmasının nedeni tam olarak bu karmaşıklıktır: pozisyoner, her kaynak birleştirmesini kaynak işlemi için ideal açıya — yatay, tavan veya dikey konuma — getirebilir; kaynak rotatörünün fiziksel olarak yapamadığı bu işlevi kaynak pozisyonerleri sağlar ve ek mekanik maliyet hesaba katıldığında bile birden fazla birleştirme yeri bulunan parçalarda çevrim süresini kısaltabilir. Bu, pozisyonerlerin uygun olmadığı anlamına gelmez; kapasite boyutlandırma hesabında ağırlık merkezi bilgilerinin dikkate alınması gerektiği anlamına gelir.
Bunu Neden Yazıyoruz?
Aubrik (Wuxi ABK Machinery) olarak 1999’dan beri hem kaynak pozisyonerleri hem de kaynak rotatörleri üretiyoruz ve bu ikisinin benzer tipte bir kaynak pozisyoneri için kullanılan eş anlamlı adlar olduğunu varsayan alıcılarla düzenli olarak karşılaşıyoruz. Doğru seçim, keyfî bir ağırlık tanımına değil, parçaya ve işlem gereksinimlerine bağlıdır — doğru kaynak pozisyonerini veya kaynak rotatörünü seçmek, atölyenin kaynak kalitesini iyileştirmesini ve yüzüncü parçada değil, ilk parçada yüksek kaliteli kaynak dikişleri elde etmesini sağlar. Aubrik teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- 29 CFR 1910.212, Tüm makineler için genel gerekliliklerOccupational Safety and Health Administration
- 29 CFR 1910.254, Ark kaynağı ve kesmeOccupational Safety and Health Administration
- Kaldırma ve Donanım TemelleriU.S. Department of Energy
- World Robotics 2025, Endüstriyel Robotlar (Yönetici Özeti)International Federation of Robotics
- ISO 17662:2025, Kaynak ekipmanlarının kalibrasyonu, doğrulanması ve geçerli kılınmasıInternational Organization for Standardization
- US 8,342,493 B2, Eksenel kayma önleyici kaynak rotatörü sistemiUSPTO
- Programlama gerektirmeyen yapısal profil kaynak otomasyonuThe Fabricator
İlgili Makaleler
- Kaynak Rotatörleri ve Çevirme Ruloları: 2026 Mühendislik Rehberitahrik tasarımı, yüzey hızı hesapları ve eksenel kayma fiziğinin tüm ayrıntıları
- Kaynak Pozisyonerleri ve Döner Tablalar: Seçim Rehberipozisyoner ailesi için eksiksiz seçim kılavuzu
- Ağır Hizmet Tipi Kaynak Pozisyoneri: Kapasite, Eğim ve RPM Rehberien büyük pozisyoner sınıfı için moment yükü boyutlandırması
- Kaynak İçin Boru Rotatörü: Kullanım Rehberiözel amaçlı boru rotatörünün boyutlandırılması ve kullanılması
- Aubrik Robotik Kaynak Sistemleripozisyonerlerin ve rotatörlerin robotik hücre içindeki yeri







