Póngase en contacto con la empresa Aubrik

Posicionador de soldadura rotativo — Serie Aubrik de 9 modelos para soldar tuberías, tanques y estructuras pesadas
Gira, inclina y bloquea: reduzca el 60-80% del tiempo de arco desperdiciado al reposicionar manualmente, con un posicionador de capacidad adecuada para todo, desde piezas de precisión de 50 kilos hasta conjuntos de fabricación de 5,000 kilos.
- ✔ CE 2006/42/EC
- ✔ ISO 9001:2015
- ✔ Fundada en 1999 · 26 años
- ✔ Exportaciones a 50+ países
- ✔ Garantía de 12 meses · soporte global en 24 h
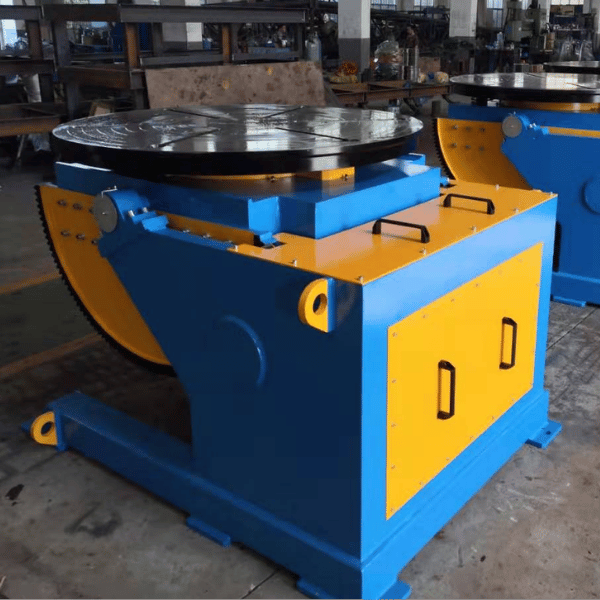
ANÁLISIS DETALLADO DEL PROCESO / ANÁLISIS DEL ROI
Por qué el reposicionamiento manual desperdicia el 60-80% del tiempo de arco y cómo un posicionador de soldadura rotativo mejora la calidad de la soldadura
Un posicionador de soldadura rotativo sujeta, gira e inclina la pieza de trabajo para que el soldador trabaje en posición plana u horizontal en vez de luchar contra la gravedad. Una soldadura estable en posición plana aumenta las tasas de deposición un 15-20% y triplica el tiempo de arco encendido: del 25% con el método manual al 70-85% con el posicionador adecuado.
El costo oculto que no aparece en ninguna factura
El reposicionamiento manual nunca aparece como partida. Un soldador en Estados Unidos cuesta $50,000 al año con todas las cargas incluidas y, durante cualquier turno, el operador interrumpe el arco cada pocos minutos para volver a calzar o sujetar la pieza. Convierta ese tiempo desperdiciado en horas y multiplíquelo por el salario por hora. Un turno consume silenciosamente el precio de un posicionador de sobremesa ABK-WT-200.
01
Pérdida de tiempo de arco
El reposicionamiento manual consume el 60-80% del turno. El tiempo de arco encendido se mantiene cerca del 25%.
02
Defectos por ángulos inadecuados
La soldadura fuera de posición aumenta el riesgo de porosidad y socavado. Estudios de campo señalan tasas base de defectos manuales del 5-8%, frente a <1% en trabajos posicionados.
03
Fatiga del soldador
Las posturas incómodas elevan la rotación anual de soldadores a cerca del 20%. El costo total de reemplazo supera los $30K por contratación.
04
Cordón inconsistente
Las placas estructurales pesadas presentan una tasa de retrabajo del 8% cuando los soldadores luchan contra la gravedad: tanto la calidad como el programa se retrasan.
El reflejo de sobredimensionar: el segundo costo oculto
El dogma de compras dice: “adquiera el posicionador más grande que pueda pagar”. Los profesionales de campo que participan en foros de soldadura saben que ocurre lo contrario. Un posicionador sobredimensionado no es una mejora gratuita. Perjudica activamente la soldadura de cuatro maneras:
- Exceso de alambre de soldadura — una separación de arco más amplia exige más volumen de relleno del que requiere el diseño de la junta.
- Aporte térmico excesivo — el recocido excesivo ablanda el metal base en la ZAT.
- Distorsión de la pieza — el enfriamiento desigual en un plato de sujeción sobredimensionado deforma los conjuntos de pared delgada.
- Soldadura más débil que la especificada — la zona afectada por el calor supera la tolerancia del ingeniero.
El mecanismo real
El éxito de la deposición al soldar en posición plana depende de la estabilidad del plato de sujeción, no de que este sea sobredimensionado. Cada plato de la serie WP de Aubrik está diseñado para brindar estabilidad, de modo que los talleres de pymes, los fabricantes medianos y los compradores de la UE puedan elegir la capacidad correcta sin pagar por la masa de un bastidor de grado industrial.

Los datos de campo lo confirman
Las tasas de defectos del 5-8% en estructuras de acero soldadas manualmente se traducen directamente en retrabajo, desperdicio y reclamaciones de clientes. Los talleres con procesos controlados que utilizan posicionadores rotativos reducen esa cifra a menos del 1%. El volumen de búsquedas confirma el cambio: las consultas “mesa giratoria de soldadura” y “mesa de soldadura giratoria” aumentan conforme los talleres detectan la pérdida. El problema aparece en todos los sectores de la soldadura:
Talleres de escapes automotricesMIG de tubo a patín, piezas de 50-200 kg.
Fabricantes de recipientes a presiónJuntas circunferenciales con SAW, virolas de 1,500-5,000 kg.
Líneas de subconjuntosSoportes y bastidores, 300-800 kg.
Fabricantes de estructuras pesadasBrazos horizontales de excavadora y vigas estructurales.
Construcción navalSubconjuntos de casco y soldaduras de escaleras.
Un micro-CTA orientado a la conversión antes de presentar la gama: ¿está listo para dimensionar el modelo adecuado?
Abra la hoja de dimensionamiento de 9 modelos →La diferencia de ABK nace en la planta de fabricación
Lincoln Electric y Koike Aronson venden un solo posicionador “para todo” y piden al comprador adaptar cada conjunto soldado a ese equipo. Aubrik ofrece en cambio una gama de nueve modelos, cada categoría con su propio bastidor, mesa y plato de sujeción diseñados específicamente. La siguiente sección explica la matriz. Encuentre la opción adecuada en aproximadamente 60 segundos.
Una gama para todas las aplicaciones
Un taller médico que suelda bandejas de acero inoxidable para instrumentos de 50 kg necesita un equipo de sobremesa con plato de sujeción de 6 pulgadas. Un fabricante de torres eólicas que gira virolas con patín de 5,000 kg necesita un posicionador de servicio pesado conectado a un robot Fanuc mediante PROFINET. La clase de carga cambia; el criterio de decisión sigue siendo el mismo, y la planta de Wuxi ha enviado equipos basados en ese criterio a España, Alemania, India y Brasil desde 1999.
Comparación con Lincoln, Pandjiris y Koike Aronson
Los catálogos de Lincoln Electric y Pandjiris comienzan con precios de grado industrial, sin una opción adecuada para los talleres de pymes. El WP-300 básico de ABK cuesta un 40-60% menos (antes del flete) que las máquinas equivalentes fabricadas en Estados Unidos.
La contrapartida es transparente: un plazo de entrega más corto y un precio menor a cambio de un legado estadounidense de 70 años. Lo compensamos con un paquete de certificados trazable por número de serie y la verificación presencial de los estudios de caso.
¿Quiere saber qué modelo se adapta a su conjunto soldado?
Realice la comprobación de dimensionamiento de 60 segundos →
Dónde encaja ABK en el mapa de búsquedas del comprador
La gama responde a las consultas que realmente escriben los compradores de pymes:
- “Posicionador de soldadura en venta” — frente al inventario de alquiler de Red-D-Arc.
- Alternativas de sobremesa — frente a Roto-Star y los kits de bricolaje CertiFlat.
- Equipos industriales de gran capacidad — frente a los equipos de posicionamiento de Pandjiris y Lincoln Electric.
- Integración en celdas robotizadas — frente a los posicionadores de soldadura de Koike Aronson.
- “Precio de posicionador de soldadura” — frente a nuestros precios directos FOB China.
- “Mesa giratoria de soldadura para TIG” — frente a nuestra serie de sobremesa WT.
La pregunta independiente de la marca que subyace en todas ellas: ¿qué clase de carga y rango de inclinación se adaptan a mi conjunto soldado?
Arquitectura del sistema
Gama Aubrik de 9 modelos: encuentre el adecuado para su pieza de trabajo en 60 segundos
El problema que más sufren los talleres es comprar un posicionador que resulta demasiado pequeño (la pieza de trabajo se flexiona y el plato de sujeción resbala bajo carga) o demasiado grande (desperdicio de espacio, mayor consumo eléctrico y exceso de alambre de soldadura). Nuestra fábrica de Wuxi recibe esta queja cada trimestre; por eso, la gama ABK está estructurada como una escala de 9 niveles y no como 3 categorías con grandes saltos.
Tres series y una línea personalizada
- ABK-WT — Sobremesa: rotación de un solo eje, 50-200 kg. Laboratorio y fabricación ligera.
- ABK-WP — Estándar de 2 ejes: rotación e inclinación, 300-1,500 kg. Fabricación general y nivel inicial para celdas robotizadas.
- ABK-HD — Servicio pesado: servoaccionamiento, 2,000-5,000 kg. Recipientes a presión, estructuras y construcción naval.
- ABK-C — Línea personalizada: 6,000-50,000 kg. Platos de sujeción aeroespaciales y patines para servicio en campo.
Perfil de comprador por categoría
La línea abarca un rango de capacidad de 100 veces, desde el WT-50 de 50 kg hasta el HD-5000 de 5,000 kg. Los catálogos de Vevor reúnen muchos tamaños básicos para aficionados a la soldadura de tubos; ABK cubre en cambio todo el espectro, desde las pymes hasta la industria.
WT se adapta a talleres de fabricación pequeños y medianos. WP se adapta a flotas de compradores regionales y celdas robotizadas de 2 ejes. HD se adapta a compras para grandes lotes sujetas a requisitos normativos en Estados Unidos y la UE. La tabla es específica para cada categoría; no propone un bastidor sobredimensionado para todos los casos.
Método de dimensionamiento de 3 criterios: interprete la tabla en 60 segundos
Criterio 1 · Peso de la pieza de trabajo
Elija una capacidad aproximadamente un 25% superior a la de su pieza más pesada. Evitará tanto la inestabilidad como el sobredimensionamiento.
Criterio 2 · Proceso de soldadura
TIG/MIG requieren una rotación uniforme a bajas RPM. El alambre tubular admite velocidades mayores.
Criterio 3 · Rendimiento
Volumen medio → PLC semiautomático. Celda robotizada → HD con servoaccionamiento y PROFINET.
| Serie | Modelo | Carga (kg / lb) | Ø de la mesa (mm / in) | Rango de RPM | Inclinación | Potencia (kW) | Aplicación más adecuada |
|---|---|---|---|---|---|---|---|
| ABK-WT | WT-50 | 50 / 110 | 300 / 11.8 | 0.5 – 5 | Fija | 0.18 | Conjuntos soldados de precisión y laboratorio en sobremesa |
| ABK-WT | WT-100 | 100 / 220 | 400 / 15.7 | 0.3 – 7 | Fija | 0.25 | Instrumentos quirúrgicos, terminales de escape y subconjuntos automotrices |
| ABK-WT | WT-200 | 200 / 440 | 500 / 19.7 | 0.2 – 5 | Fija | 0.37 | Componentes de acero inoxidable y soldaduras pequeñas en patines |
| ABK-WP | WP-300 | 300 / 660 | 600 / 23.6 | 0.1 – 3 | 0° – 90° | 0.75 | Fabricación general, soportes y bastidores automotrices |
| ABK-WP | WP-800 | 800 / 1,760 | 800 / 31.5 | 0.1 – 2 | 0° – 120° | 1.5 | Estructuras medianas y piezas a presión de tamaño medio |
| ABK-WP | WP-1500 | 1,500 / 3,300 | 1,000 / 39.4 | 0.05 – 1.5 | 0° – 135° | 2.2 | Conjuntos de soportes pesados y nivel inicial para celdas robotizadas |
| ABK-HD | HD-2000 | 2,000 / 4,400 | 1,200 / 47.2 | 0.05 – 1 | 0° – 135° | 3.0 | Brazos horizontales de excavadora y tanques medianos |
| ABK-HD | HD-3500 | 3,500 / 7,700 | 1,500 / 59.1 | 0.05 – 0.8 | 0° – 135° | 4.0 | Secciones de brazo de grúa y patines de torres eólicas |
| ABK-HD | HD-5000 | 5,000 / 11,000 | 1,800 / 70.9 | 0.05 – 0.5 | 0° – 120° | 5.5 | Fabricación pesada de recipientes a presión y subconjuntos para construcción naval |
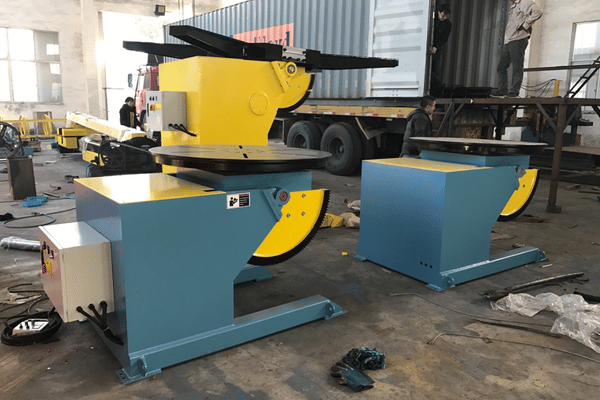
Serie ABK-WT — Sobremesa y servicio ligero (50-200 kg)
La serie WT es un posicionador de soldadura compacto de sobremesa con base de hierro fundido y plato de sujeción autocentrante automático de 3 mordazas. La velocidad variable de 0.2 a 7 rpm permite realizar tanto trabajos finos de precisión, como soldadura TIG de tubos de acero inoxidable, como soldadura MIG rápida para el prearmado de tuberías de sistemas de escape.
Tanto el bastidor como la mesa reciben tratamiento térmico para permitir una rotación sin vibraciones; el plato estándar de 3 mordazas y 6″ admite mordazas blandas personalizadas para piezas delicadas. El espacio libre para el centro de gravedad y una posición de enclavamiento a 90 permiten soldar con el eje vertical sin tener que volver a montar la pieza.
Indicadores de compatibilidad: pieza de trabajo de menos de 200 kg; rotación de tubos / tuberías; estación de trabajo utilizable por un solo operador; menos de 80 piezas por turno.
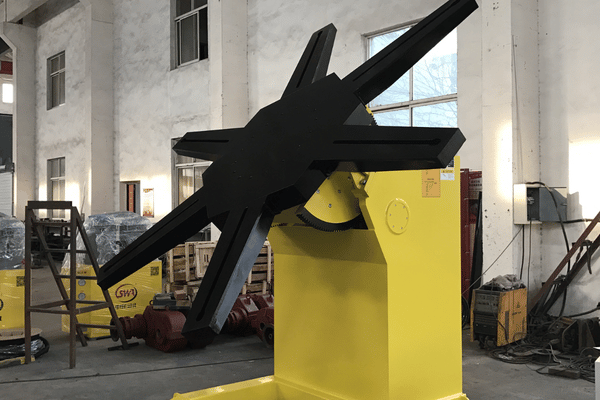
Serie ABK-WP — Estándar de 2 ejes (300-1,500 kg)
WP: al añadir inclinación motorizada (0-135) a la rotación de velocidad variable, WP se convierte en la opción principal para la fabricación metalmecánica general. Un reductor de tornillo sin fin garantiza una inclinación uniforme, mantiene la posición bajo carga y evita deslizamientos durante el arco.
El accionamiento con variador de frecuencia ofrece control continuo de velocidad y 15 incrementos de inclinación mediante un control colgante. Un plato de 3 o 4 mordazas (8-10 pulgadas) sujeta conjuntos soldados, desde soportes ligeros hasta piezas de presión media. El WP-1500 puede incorporar una conexión de interfaz de servo opcional para integrarse con una celda de soldadura robotizada.
Indicador de compatibilidad: pieza de trabajo de 300 – 1 500 kg, cuando se requiere inclinación de 2 ejes; acceso a celda semiautomática o robotizada; soldadura de conjuntos de chasis automotrices y ensamble de piezas a presión de tamaño medio.
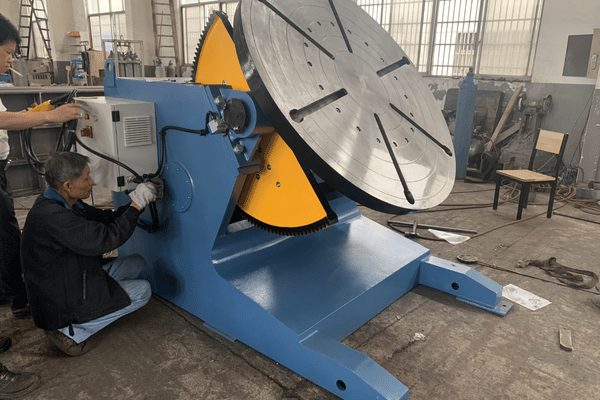
Serie ABK-HD — Servicio pesado (2,000-5,000 kg)
Al evaluar posicionadores de la serie HD para conjuntos soldados pesados, como brazos horizontales de excavadora, patines de torres eólicas y virolas de recipientes a presión, compruebe el peso combinado de la pieza de trabajo y el dispositivo de sujeción, el centro de gravedad y el par requerido de rotación e inclinación. Sus servoaccionamientos de alto par mantienen una rotación sin holguras incluso con piezas de trabajo de 5,000 kg. Puede apreciar su construcción reforzada, diseñada para soldadura continua de servicio pesado.
El plato giratorio personalizado de servicio pesado y 4 mordazas, junto con el herramental atornillable, se adapta a mesas personalizadas de hierro fundido (1,200 – 1,800 mm). El bastidor de la base de la máquina incluye un recubrimiento en polvo duradero y anticorrosivo, diseñado para evitar daños por salpicaduras de soldadura y desgaste del taller. El HD-5000 incorpora protocolos de comunicación PROFINET y DeviceNet para conectarse de forma directa y sencilla con sistemas robotizados de soldadura Fanuc, ABB, KUKA y Yaskawa.
Indicadores de compatibilidad: pieza de trabajo de 2,000 a 5,000kg, fabricación de recipientes, acero estructural, celda de soldadura robotizada y soldadura de servicio pesado de piezas grandes.
Rotativo frente a 2 ejes frente a cabezal motriz-contrapunto: comparación del costo por junta
Las tres familias están documentadas formalmente en AWS PRGP2008 y la mecánica del plato de sujeción está amparada por la patente USPTO US 10,328,538 (posicionador rotativo con estabilizadores).
El costo oculto de las tablas comparativas imprecisas
La mayoría de las tablas comparativas de proveedores recurren a etiquetas como “Bueno / Mejor / Óptimo” y omiten por completo el cálculo del costo por trabajo. Esa ambigüedad es precisamente donde quedan atrapados los compradores de pymes.
La siguiente matriz sustituye las etiquetas imprecisas por cifras concretas: tiempo de preparación por pieza, envolvente máxima de la pieza de trabajo, costo relativo por junta y ahorro de mano de obra frente al método manual.
Perspectiva desde la planta de fabricación
Enviamos ~1,000 posicionadores al año. Nuestros ingenieros de aplicaciones observan cada semana la confusión entre equipos rotativos y de 2 ejes: cuando un fabricante pide un rotativo de un solo eje para una pieza con soportes irregulares, la llamada para solicitar una mejora suele llegar en un plazo de 3 meses. La conclusión franca: la familia de menor precio no siempre es la de menor costo por junta.
| Dimensión | Rotativo (un solo eje) | 2 ejes (rotación + inclinación) | Cabezal motriz-contrapunto | Referencia manual |
|---|---|---|---|---|
| Tiempo de preparación por pieza | 2 – 4 min | 3 – 6 min | 5 – 10 min | 8 – 15 min (se vuelve a sujetar en cada giro) |
| Tamaño máximo de la pieza de trabajo | Redonda, < 200 kg, < 500 mm Ø | Irregular, 50 – 5.000 kg, Ø de 300 – 1.800 mm | Larga, hasta 50,000 kg, longitud > 5 m | Solo elevable por el operador |
| Costo por junta (relativo) | 0.45 | 0.40 | 0.55 (dispositivos de sujeción pesados) | 1.00 (referencia manual) |
| Ahorro de mano de obra frente al método manual | 40 – 55% | 45 – 60% | 50 – 65% (estructura pesada) | 0% (referencia) |
| Uso típico | Rotación de tuberías y soldadura circunferencial de patines | Fabricación general, soportes y conjuntos de peso medio | Torres eólicas, construcción naval y vigas largas | Trabajos únicos y reparaciones en campo |
| Modelo recomendado | WT-100 / WT-200 | WP-300 → HD-5000 | Línea personalizada | — |
Cuándo conviene cada familia: selección según la forma del conjunto soldado
-
Cuándo conviene el rotativo (un solo eje)
Conjunto soldado redondo, <200 kg, <500 mm Ø. Rotación de tuberías y soldadura circunferencial de patines pequeños. Corresponde a WT-100 / WT-200.
-
Cuándo conviene el equipo de 2 ejes
Geometría irregular, 50-5,000 kg. El soldador accede al cordón desde cualquier ángulo, sin volver a sujetar la pieza. Corresponde a WP-300 → HD-5000.
-
Cuándo conviene el sistema de cabezal motriz-contrapunto
Piezas largas y pesadas, hasta 50,000 kg, >5 m. Patines de torres eólicas, subconjuntos para construcción naval y soldaduras circunferenciales de recipientes. Corresponde a la línea personalizada.
El equipo de 2 ejes es la opción lógica predeterminada para la fabricación en pymes, las flotas de compradores regionales y los comités de revisión de calidad. Elegir la familia incorrecta se manifiesta en un plazo de 90 días como costos de retrabajo; incluimos ese riesgo en cada cotización.
Cómo nuestra escala de 9 niveles cubre el vacío del mercado medio
Algunos fabricantes suministran posicionadores para soldadura de tuberías de grado industrial: son robustos, pero sus carteras saltan directamente del servicio ligero al nivel empresarial. Esto obliga a las pymes a pagar de más por una capacidad que nunca utilizarán.
La clase de 300-2,000 lb representa aproximadamente el 70% de los costosos errores de dimensionamiento que observamos en las RFQ. Nuestra escala de 9 niveles está diseñada específicamente para cubrir ese vacío.
Comparación por categoría
Frente a las unidades compactas, nuestra gama ofrece más opciones en el extremo pesado. Frente a las unidades tradicionales de clase industrial, nuestra gama ofrece más opciones adecuadas para pymes. La gama abarca deliberadamente ambos extremos.
La idea errónea de que “el rotativo siempre es más barato”
La creencia popular sostiene que los posicionadores rotativos son la opción de menor costo y, por tanto, deben elegirse de forma predeterminada para cualquier trabajo de soldadura. Los datos de campo indican lo contrario en las piezas no redondas. Los talleres que fuerzan soportes descentrados sobre un equipo rotativo gastan el ahorro en ciclos adicionales de sujeción y retrabajo. Para soportes descentrados, un WP-800 de dos ejes suele recuperar en aproximadamente cuatro meses el costo adicional de la mejora respecto a un rotativo.
Nota para compradores de equipos usados
Los compradores suelen comparar los precios de equipos nuevos con inventarios usados publicados en surplusrecord o anuncios del mercado de eBay. Un WP-300 nuevo suele quedar dentro del rango de precios de los equipos usados una vez considerados la cobertura de la garantía, la disponibilidad de refacciones y el plazo de entrega.
Cómo los clientes redujeron el tiempo de soldadura un 45-58%: 3 casos reales con cálculos de ROI
La soldadura manual sin posicionador consume el 60-80% del tiempo de arco de un fabricante en volver a sujetar y orientar las piezas. Las pérdidas aparecen como retrabajo, desperdicio y horas extra, pero rara vez como una partida de posicionador en el estado de resultados.
Los tres casos siguientes proceden de entregas de ABK para soldadura de múltiples de escape automotrices, fabricación de brazos horizontales para maquinaria de construcción y soldadura de precisión de dispositivos médicos. Cada caso muestra la referencia manual, la configuración ABK instalada, la mejora medida y el plazo de recuperación mediante ahorros en mano de obra: los cálculos que sustentan la mejora porcentual indicada. Los tres clientes son compradores recurrentes y nuestro equipo de ingeniería de Wuxi realiza visitas anuales de servicio en dos de las tres plantas.
Sector automotriz · Múltiple de escape
Proveedor global de autopartes — 20 × ABK-WP-300Antes
120 piezas/día · tasa de defectos del 8% · rotación de soldadores del 20%
Después
162 piezas/día (+35%) · defectos del 1.2% (−85%) · rotación reducida a la mitad
Configuración y recuperación de la inversión
20 WP-300 con control colgante PLC + plato de sujeción de 3 mordazas y 8 pulgadas
Recuperación de la inversión: ≈ 11-14 meses solo con el ahorro de mano de obra
Construcción · Brazo horizontal de excavadora
Fabricante de equipo pesado — 8 × ABK-HD-5000Antes
6 horas por brazo horizontal de excavadora · tasa de intervención por retrabajo de ~45%
Después
2.5 horas por brazo horizontal (−58% de tiempo de ciclo) · cero retrabajos
Configuración y recuperación de la inversión
8 HD-5000 integrados con brazos robotizados de soldadura Fanuc mediante PROFINET
Recuperación de la inversión: ≈ 7-10 meses · se reportó una operación estable durante 3 años
Sector médico · Instrumentos quirúrgicos
Taller de soldadura médica de precisión — 5 × ABK-WT-100Antes
Banco TIG manual, cordón inconsistente en componentes pequeños de acero inoxidable
Después
Producción +25% en 6 meses · repetibilidad de posicionamiento dentro de la especificación del plato de sujeción
Configuración y recuperación de la inversión
5 WT-100 con platos de sujeción personalizados de mordazas blandas y 6 pulgadas para piezas delicadas
Recuperación de la inversión: aumento de producción en lugar de sustitución de mano de obra — recuperación mediante mayor rendimiento
No vendemos estimaciones de ROI: enviamos posicionadores y documentamos lo que nuestros clientes miden con ellos. El ahorro del 58% en el tiempo de ciclo del caso del brazo horizontal de excavadora se obtuvo fabricando la misma pieza durante tres semanas con el dispositivo de sujeción manual anterior y, después, durante tres semanas con la celda de soldadura robotizada ABK HD-5000. El cliente midió el 58%: no es una estimación comercial de ABK.
Aclaración transparente sobre el ROI
El ROI de cualquier posicionador depende de la combinación de cargas, la configuración de turnos y el costo regional de la mano de obra.
Los estudios del sector sobre automatización de la soldadura señalan plazos de recuperación de 12-22 meses en operaciones de un turno y de 8-14 meses en operaciones de dos turnos. Los tres casos anteriores se encuentran dentro de esos rangos.
Por qué cada caso de ABK está verificado por el cliente
Los estudios de caso de los proveedores de esta categoría tienen un problema de credibilidad. Lincoln Electric publica afirmaciones genéricas de “mejora del X%” sin explicar la metodología. Koike Aronson afirma una “mejora del 40% en el tiempo de soldadura” sin publicar nunca la referencia medida por el cliente.
ABK aplica el enfoque opuesto:
- Auditoría presencial del cliente por nuestro equipo de ingeniería de Wuxi para cada caso publicado.
- Informe de verificación archivado con el número de serie real del producto.
- Afirmación trazable: los talleres de pymes, las flotas de compradores regionales, los responsables de cumplimiento de la UE o las auditorías de compras de Estados Unidos pueden rastrear cualquier cifra hasta la medición original del cliente.
La razón estructural de nuestra verificación
El mercado de soldadura para pymes lleva veinte años desgastado por afirmaciones comerciales infladas. La promesa de ABK: nunca publicar una cifra que no podamos respaldar con documentación interna. Una afirmación transparente como “mejora del 58% en el tiempo de ciclo de un brazo horizontal de excavadora” significa que “el cliente midió el 58% en una celda específica HD-5000 + robot Fanuc con una pieza de trabajo específica; espere un 45-60% con su carga de trabajo”. Las marcas chinas de gama baja compiten por hacer afirmaciones cada vez más extremas; ABK compite por ofrecer las mediciones más verificables.
Categorías de exigencia de la aplicación
Sector automotriz de gran volumen
Los minutos por pieza se acumulan durante el turno. La tasa de defectos y el tiempo de ciclo determinan el margen.
Estructuras industriales pesadas
El tiempo de ciclo en horas por viga o por conjunto determina el programa del proyecto.
Sector médico de precisión
La repetibilidad del plato de sujeción es el factor limitante, no las piezas por hora.
Cada tipo de exigencia tiene un valor monetario distinto por soldadura y requiere un modelo ABK diferente.
Un micro-CTA antes de la compra: ¿quiere ver el cálculo del costo de mano de obra según su esquema de turnos? Solicite una cotización técnica detallada y una estimación de prueba personalizada →
Marco de aseguramiento de la calidad
Certificaciones y cumplimiento: CE, ISO 9001 y alineación con AWS D1.1
El problema de compras que impulsa la revisión de las certificaciones es que un certificado ausente o imposible de verificar durante una auditoría bloquea el envío, retrasa el proyecto y deteriora la confianza entre comprador y proveedor. Los equipos de compras han aprendido a solicitar el PDF del certificado real, no solo el distintivo de la ficha técnica.
Por qué los iconos de certificación de una ficha técnica no son suficientes
CE 2006/42/EC
Directiva de Máquinas — conformidad para exportar a la UE
ISO 9001:2015
Sistema de gestión de la calidad, auditado anualmente
CONFORME CON AWS D1.1
Posiciona conjuntos soldados para soldadura plana/horizontal conforme al código
PREPARADO PARA ISO 9283
Las unidades HD servoaccionadas incorporan una interfaz de desempeño para robots industriales
Qué controla realmente cada certificación
CE 2006/42/EC
Seguridad de la maquinaria para el mercado europeo: resguardos, paros de emergencia y lógica de control.
ISO 9001:2015
Alcance completo del sistema de gestión de la calidad de ABK: auditoría anual por terceros.
CONFORMIDAD CON AWS D1.1
Clasificaciones de posicionamiento plano/horizontal conformes al código y normas de aceptación visual.
PREPARACIÓN PARA ISO 9283
Interfaz de precisión de posicionamiento y repetibilidad del robot para Fanuc, ABB, KUKA y Yaskawa.
Guía de compra: plazos de entrega, precios, OEM y soporte
Los equipos de compras nos pidieron publicar la información esencial —plazos de entrega, condiciones de pago y alcance de la personalización— en lugar de obligar a cada comprador a pasar por una llamada de ventas para conocer los aspectos básicos. La tarjeta siguiente es la versión informativa de la hoja de cotización de ABK.
Dimensión
Condiciones estándar de Aubrik
Cantidad mínima de pedido
1 unidad (sin mínimo para modelos estándar)
Plazo de entrega — modelo estándar
7 – 15 días hábiles desde la orden de compra
Plazo de entrega — personalizado (ABK-C)
20 – 30 días hábiles
Condiciones de pago
30% de anticipo mediante T/T + 70% antes del envío (alternativas negociables)
Incoterms
FOB Shanghái / Ningbo · CIF · DDP disponible
Personalización
Tamaño del plato de sujeción, diámetro de la mesa, capacidad nominal de carga y modo de control (PLC, servo, interfaz de robot)
Servicio OEM
Disponible: pintura, etiquetado y marca en el panel de control
Garantía
12 meses desde la entrega; cubre defectos de fabricación y fallas de componentes
SLA de soporte
Respuesta técnica en 24 horas (correo electrónico, video y teléfono) · servicio global en sitio mediante una red de socios
Transparencia de precios: FOB China frente al costo total puesto en destino
Como fabricante directo, nuestro WP-300 con configuración estándar cuesta aproximadamente la mitad que una unidad equivalente de Pandjiris, Profax o Lincoln Electric a precio FOB China: 40-60% menos antes del flete y los aranceles.
La diferencia en el costo total puesto en destino se reduce al considerar un arancel del 25% y el flete marítimo. Precisamente por eso, las decisiones de compra deben tomarse con base en las columnas del TCO, no en la columna del precio unitario.
El TCO a cinco años supera al precio de lista
Los equipos de compras comparan primero el TCO: mantenimiento durante el ciclo de vida, disponibilidad de refacciones, costo de la garantía y costo de cambio si alguna vez se sustituye al proveedor. Enviamos juegos estándar de engranajes de tornillo sin fin de repuesto y mordazas de repuesto para el plato de sujeción con cada unidad WP y HD, y mantenemos existencias de mordazas consumibles de repuesto en más de 50 países mediante nuestra red de almacenes asociados.
Qué se entrega con cada unidad
- Juego de engranajes de tornillo sin fin de repuesto para el accionamiento de inclinación correspondiente.
- Mordazas de repuesto dimensionadas para el plato de sujeción solicitado (8 pulgadas / 10 pulgadas / personalizado).
- Informe de prueba de carga estática archivado con el número de serie.
- PDF original certificado de conformidad dentro de la caja.
- Ficha de especificaciones de la interfaz si la unidad se entrega con PROFINET / DeviceNet / EtherCAT.
¿Necesita confirmar el plazo de entrega para su modelo y cantidad?
Responderemos en un día hábil con la disponibilidad y el precio FOB.
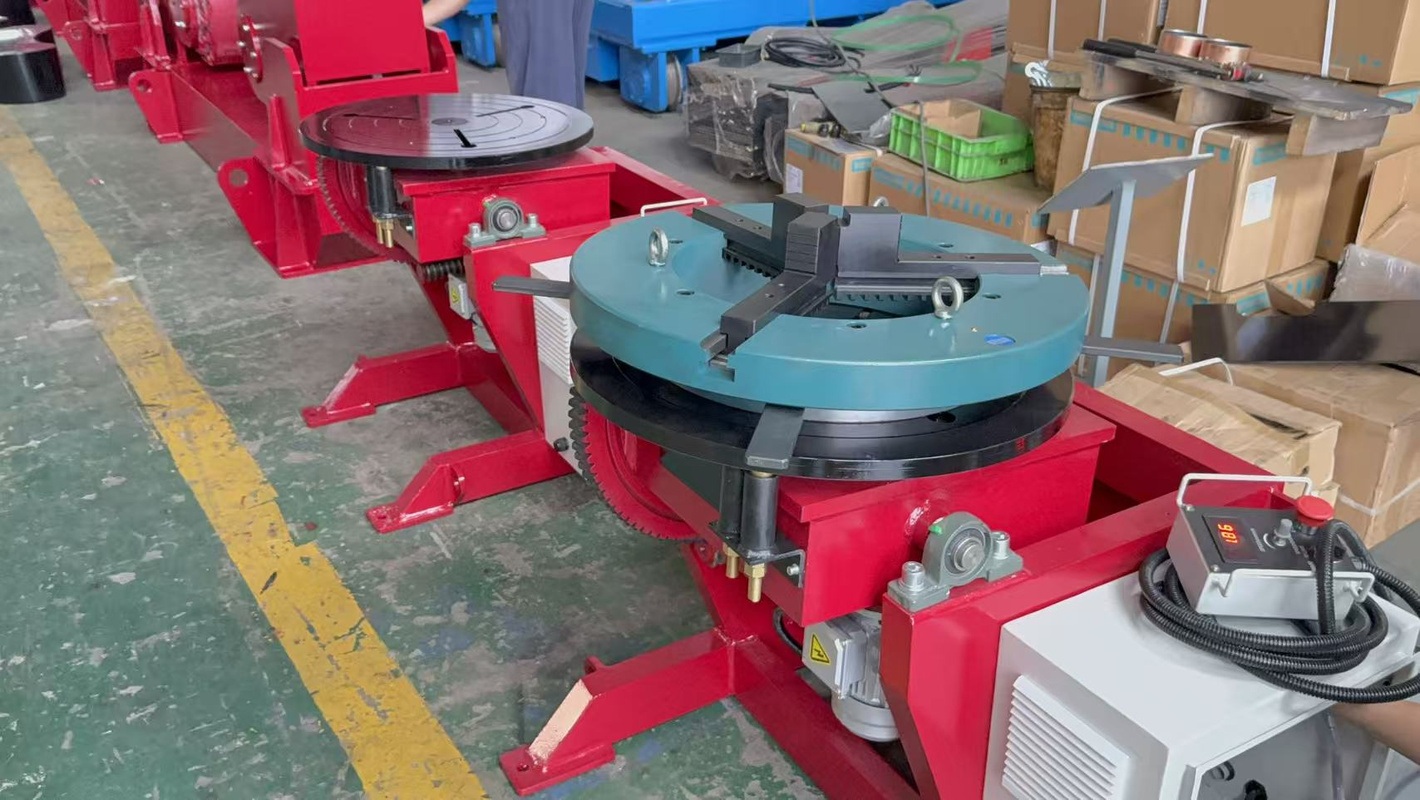
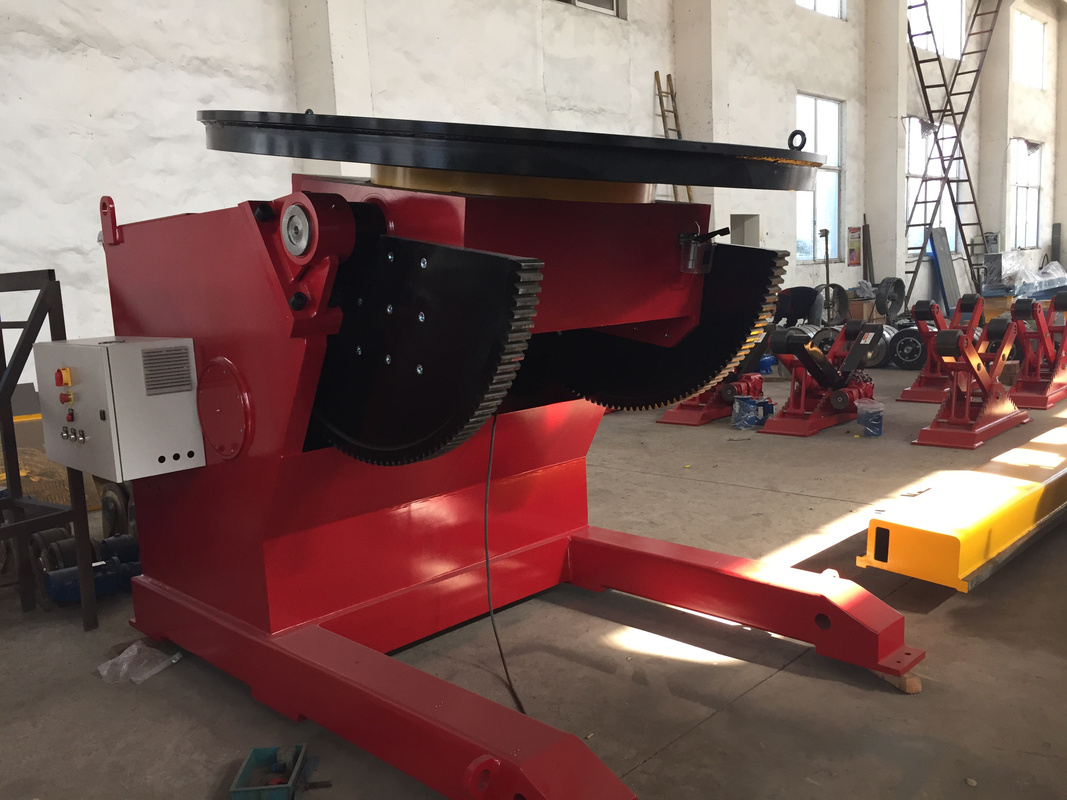
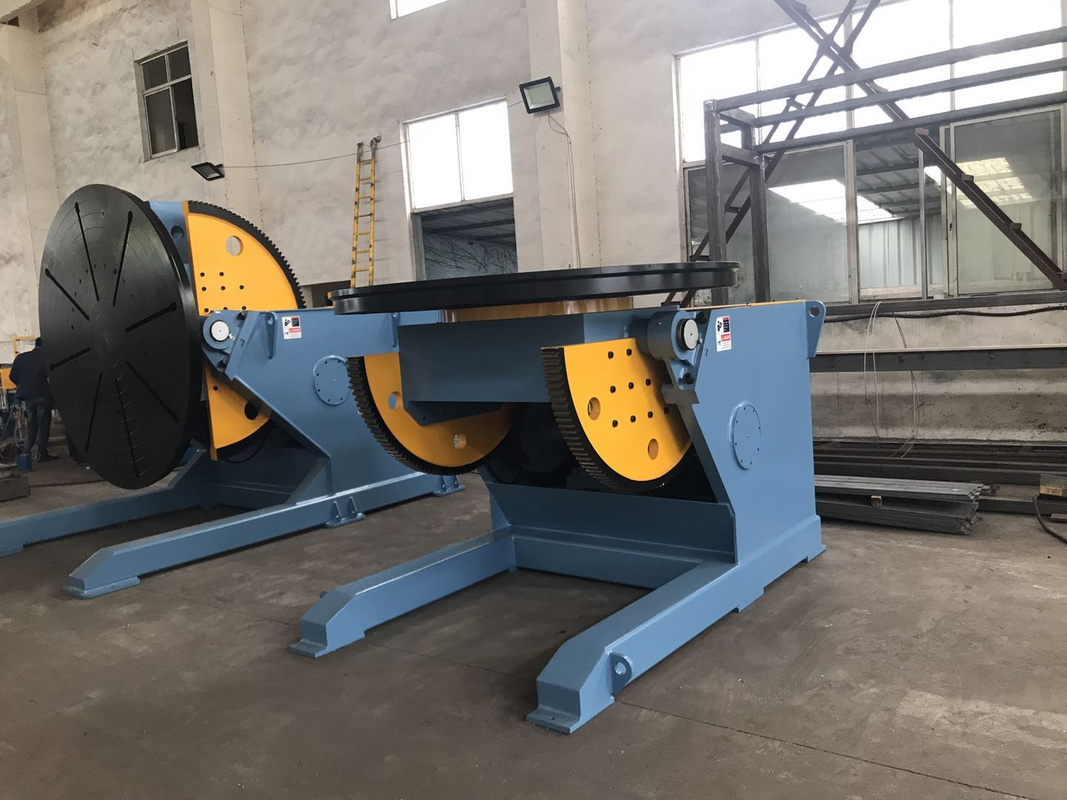
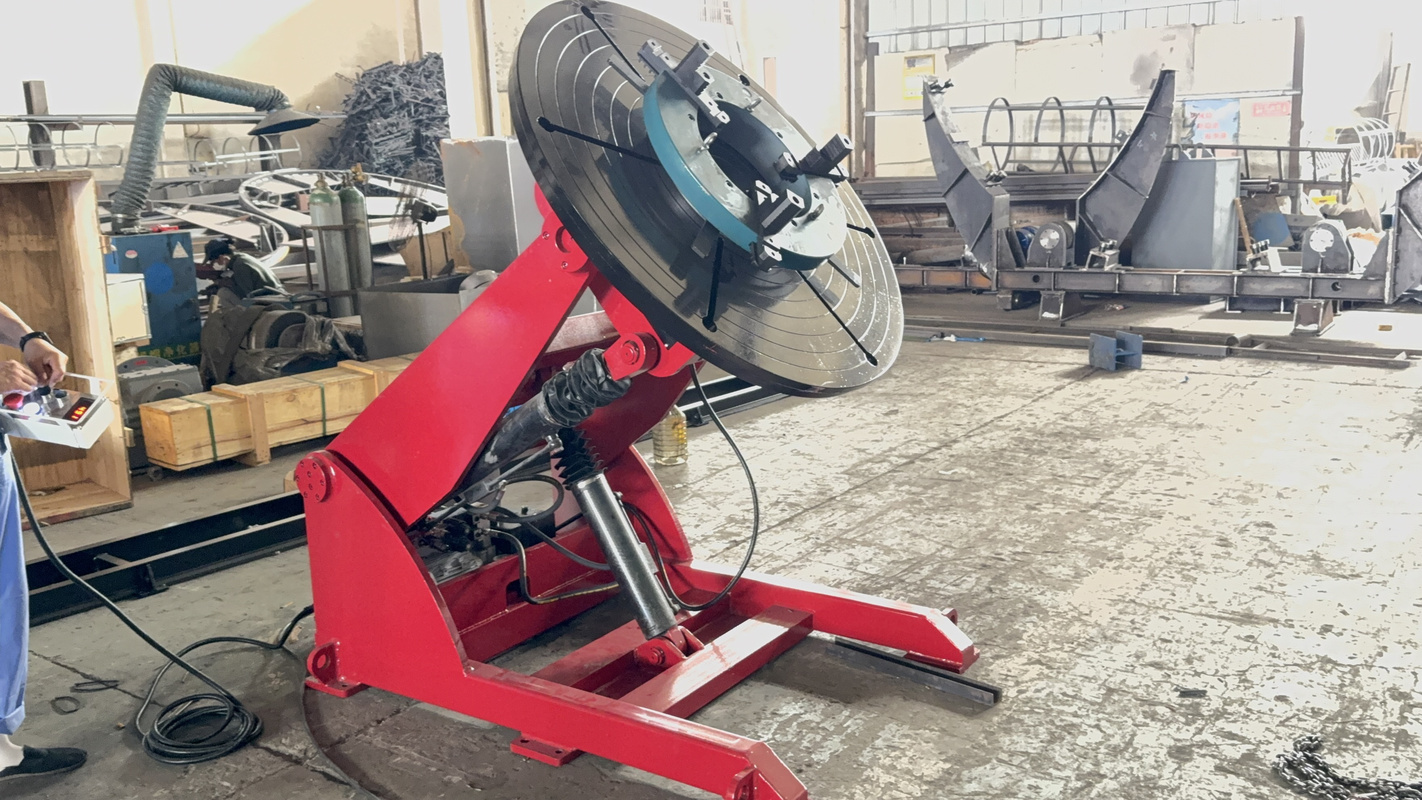
Ensamble y producción en fábrica
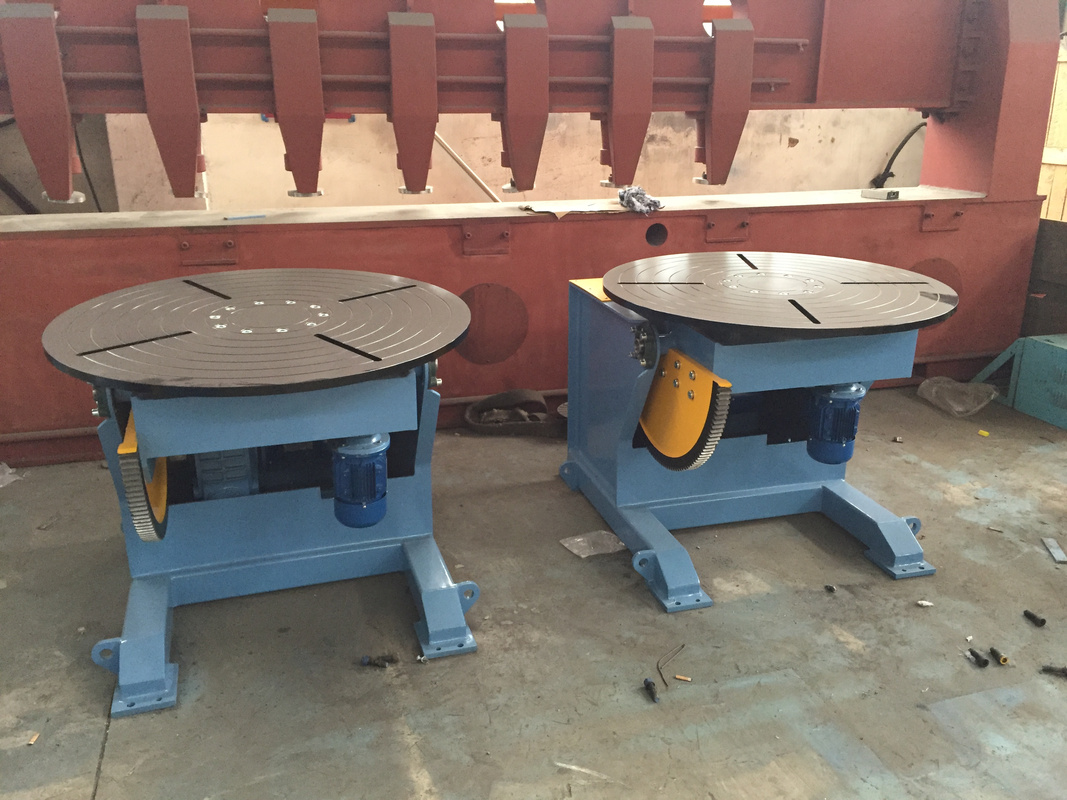
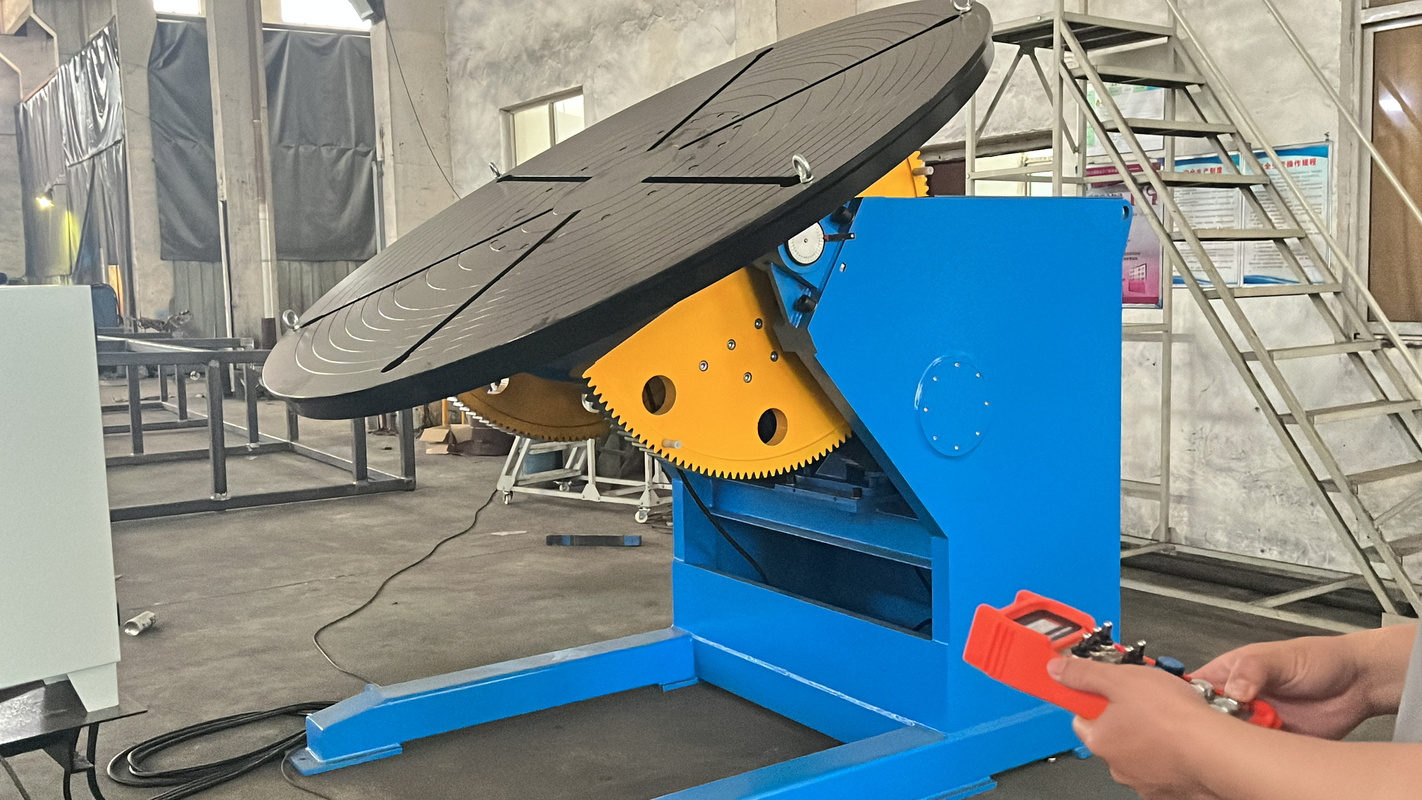
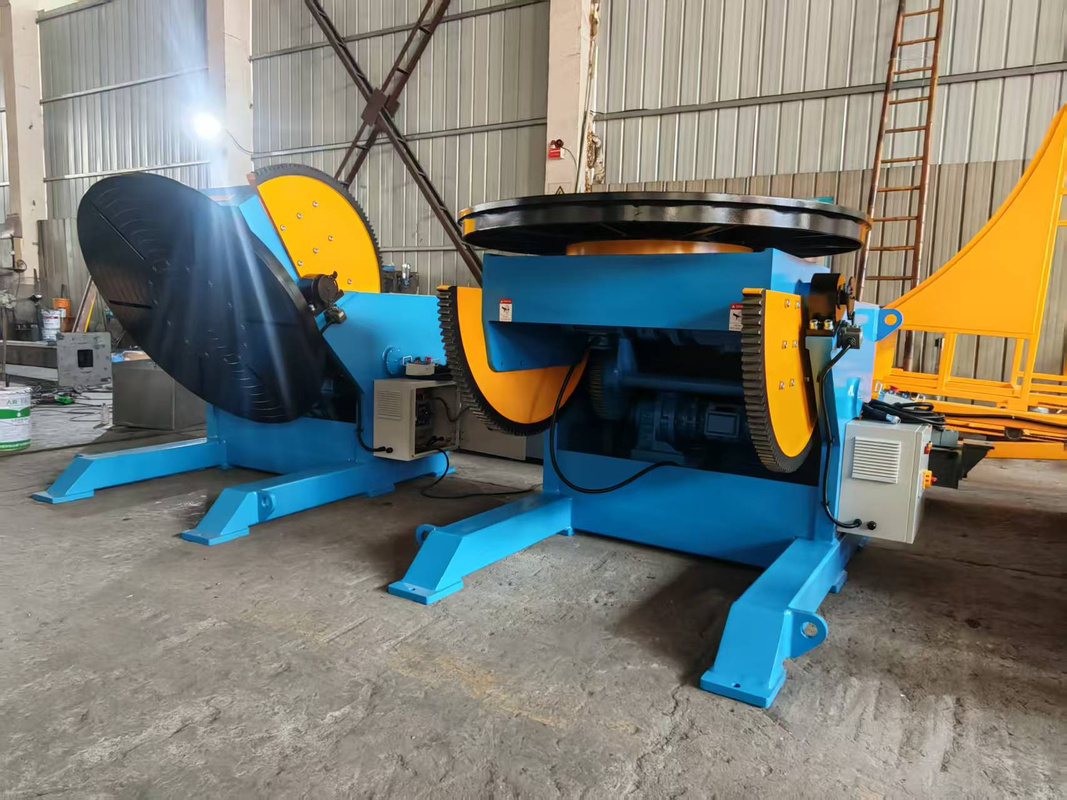
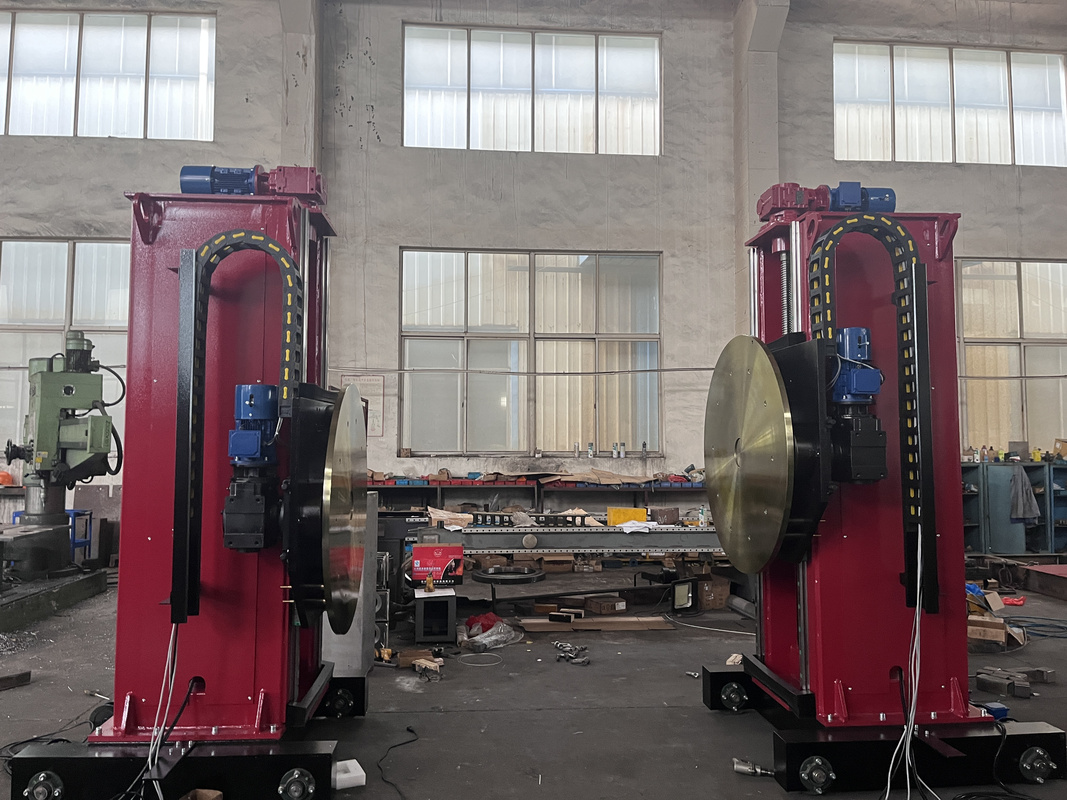
Preguntas frecuentes
¿Cómo elijo el modelo adecuado de posicionador rotativo de soldadura para mi pieza de trabajo?
¿Los posicionadores de soldadura Aubrik pueden integrarse con robots de soldadura Fanuc, ABB o KUKA?
¿Cuáles son el plazo de entrega, la garantía y el soporte posventa habituales?
Manual, semiautomático o totalmente automático: ¿cuándo conviene pasar al siguiente nivel?
¿Cuál es la diferencia entre un posicionador de soldadura y un rotador de soldadura?
¿ABK puede fabricar una unidad con capacidad de carga personalizada (6,000 kg, plato de sujeción especial o montaje sobre patín)?
Tendencia ahora



