
Entre em contato com a Aubrik Company


Atualizado em julho de 2026.
Um rotador de fit-up é um conjunto de viradores de roletes para serviço pesado que alinha concentricamente e une 2 seções cilíndricas — tubos, tanques ou costados de vasos de pressão — e depois gira o conjunto unido para executar a solda circunferencial. O que o diferencia de um virador de roletes comum é o conjunto de cilindros hidráulicos integrados que realiza mecanicamente as correções milimétricas de alinhamento, elevando, abaixando e deslocando cada costado até que as 2 bordas fiquem concêntricas; assim, o operador pode eliminar o hi-lo e fechar a abertura de raiz antes do primeiro ponto, em vez de lutar com uma ponte rolante. Esse alinhamento antes do ponteamento torna repetível a soldagem de alta qualidade de costados cilíndricos e permite aos fabricantes montar seções com muito menos retrabalho. Este guia apresenta os fundamentos de engenharia: como o alinhamento realmente ocorre, qual tolerância o fit-up deve atingir e qual norma a estabelece, a sequência antes do ponteamento e quando um alinhador executa o serviço por um custo menor. Quando chegar o momento de relacionar a tonelagem à sua aplicação e solicitar um preço, nossa página do rotador hidráulico de fit-up apresenta as tabelas de capacidade.
Especificações rápidas: rotador de fit-up
| Função principal | Alinhamento concêntrico entre costados e posterior rotação para a solda circunferencial |
| Eixos de alinhamento | Elevação vertical + deslocamento lateral (+ curso axial em uma linha de crescimento) |
| Ajuste | Cilindros hidráulicos integrados sob cada grupo de roletes |
| Faixa de capacidade | ~2–1.200 toneladas (publicado pelos fornecedores; depende do modelo) |
| Meta do fit-up (hi-lo) | Mantido em ≤~1,6 mm (1/16 in) antes do ponteamento, conforme a WPS |
| Abertura de raiz (típica) | ~1,5–3,0 mm (1/16–1/8 in), conforme o processo |
| Trabalha com | Um rotador de soldagem convencional ou autoalinhável que gira a peça durante a soldagem |
| Processo típico | SAW, GMAW (MIG/MAG), GTAW (TIG) |
| Fit-up regido por | ASME B31.3 · B31.8 · API 1104 · AWS D1.1 · ASME BPVC VIII |
O que um rotador de fit-up realmente faz (e como ele difere de um virador de roletes comum)
Um rotador de fit-up é um virador de roletes com uma segunda função. Um rotador comum apenas gira uma peça redonda para que a tocha de soldagem execute uma junta contínua; o rotador de fit-up também faz isso, mas primeiro alinha concentricamente 2 seções separadas — cilindros hidráulicos sob os grupos de roletes elevam, abaixam e deslocam cada costado até que os diâmetros internos se alinhem e as bordas se encontrem dentro da tolerância.
Nos catálogos, aparece como rotador hidráulico de fit-up entre costados, rotador de soldagem para fit-up ou conjunto de roletes de fit-up para tanques e, conforme a peça que sustenta, como viradores de roletes para tanques, tubos ou vasos — a mesma máquina dimensionada para aplicações diferentes.
Uma distinção evita que o comprador faça um pedido errado: o rotador para ajuste e montagem da junta alinha, mas normalmente não realiza a soldagem por conta própria. Na maioria das fábricas, ele trabalha em conjunto com um rotador de soldagem convencional ou um rotador autoalinhável: a unidade de ajuste e montagem da junta movimenta as duas virolas até deixá-las concêntricas e as mantém nessa posição para o ponteamento; em seguida, um virador de roletes padrão gira o conjunto ponteado sob o arco. Alguns barramentos para cargas maiores combinam as duas funções, mas é importante manter clara essa divisão de trabalho ao especificar uma linha: o equipamento de ajuste e montagem da junta resolve o problema de alinhamento, enquanto o virador de roletes resolve o problema de rotação. Se quiser conhecer primeiro a família completa, nosso guia sobre o funcionamento dos rotadores de soldagem e viradores de roletes aborda todos os tipos de rotadores, e a linha completa de rotadores de soldagem e viradores de roletes mostra onde o equipamento de ajuste e montagem da junta se enquadra.
Por que essa etapa de alinhamento é importante o suficiente para receber acionamento hidráulico? Porque a parte difícil de unir 2 costados não é girá-los, mas colocar as 2 bordas em concentricidade antes da deposição de qualquer metal. Os 2 costados calandrados nunca são perfeitamente redondos, por isso suas bordas se encontram com um desnível (hi-lo) e uma abertura variável. Ao corrigir isso manualmente com uma ponte rolante e cunhas, uma equipe e o equipamento de elevação ficam ocupados; com a correção hidráulica no próprio barramento, um único operador conclui a tarefa em minutos. Essa é toda a razão de a máquina existir.
Por dentro da máquina: o envelope de fit-up de 3 eixos
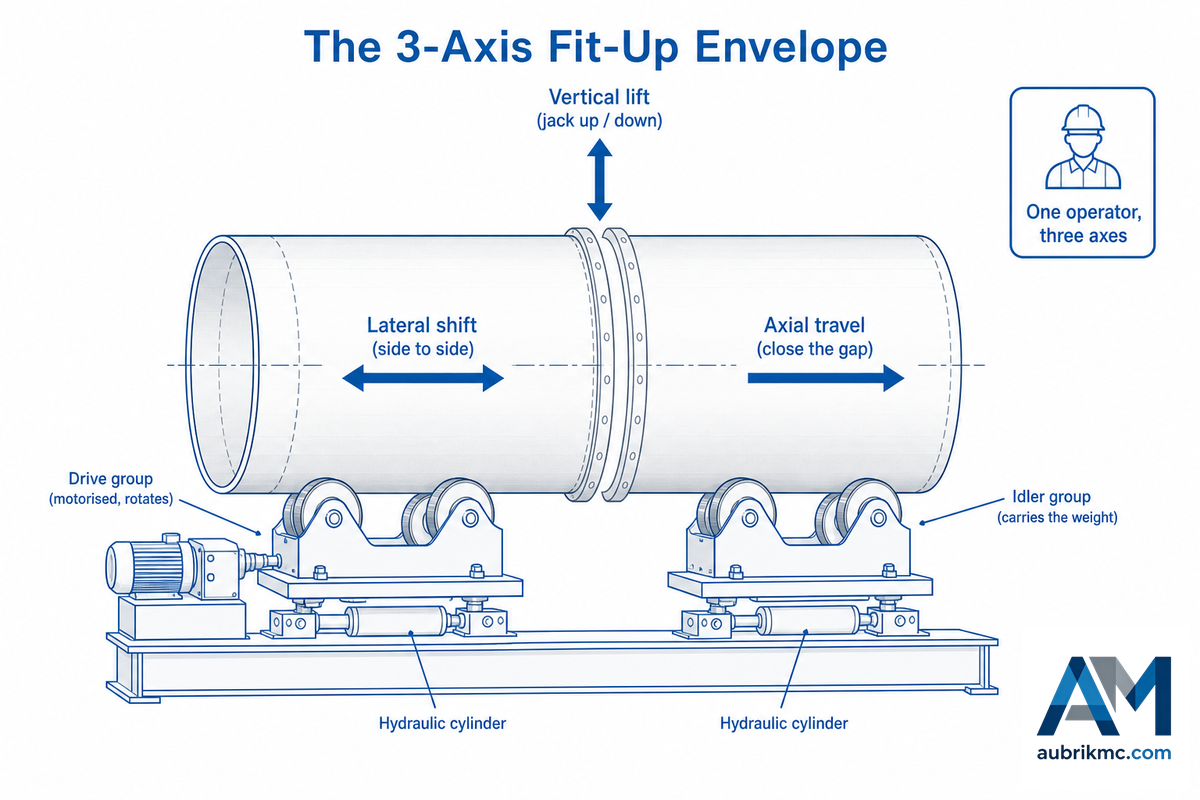
Sem o discurso de marketing, um rotador de fit-up oferece a um operador um espaço pequeno e preciso para movimentar um costado pesado. Chamamos isso de envelope de fit-up de 3 eixos: as 3 direções nas quais o sistema hidráulico pode deslocar uma borda até sua posição, em contraste com o único eixo fixo de um virador comum. No equipamento do concorrente com melhor avaliação, o operador pode “elevar, abaixar ou deslocar a peça de trabalho de forma independente” para corrigir o desalinhamento e a abertura entre as seções — esse é o envelope resumido em uma frase.
Esses 3 eixos são simples depois de identificados. A elevação vertical levanta ou abaixa cada grupo de roletes por meio de seu cilindro, fazendo uma borda baixa subir até encontrar uma borda alta e reduzindo o desnível hi-lo. O deslocamento lateral move um grupo de roletes para o lado — em um rotador horizontal de fit-up, os roletes avançam em direção ao centro para elevar a peça e se afastam para abaixá-la; em um rotador vertical de fit-up, os roletes de cada lado sobem e descem de forma independente — até que os 2 diâmetros internos fiquem coaxiais. O curso axial está presente em um barramento móvel de linha de crescimento, no qual uma unidade se desloca sobre trilhos para fechar ou abrir a distância entre as seções ao longo do eixo da junta de soldagem. Juntos, esses 3 movimentos permitem ao operador ajustar a junta para muito menos de 1 mm antes do travamento.
📐 Nota de engenharia
Essa abordagem mecanizada de alinhar e depois girar está documentada e não é apenas um recurso de marketing do fornecedor: a patente AU 2021229209 A1 descreve o posicionamento de um segmento de tubo sobre um dispositivo de alinhamento antes que um cabeçote interno de soldagem percorra a junta. Como a correção é feita por acionamento próprio, e não por ponte rolante, o operador pode manter pressão sobre a junta durante o ponteamento — a carga nunca fica suspensa por um gancho durante o alinhamento, etapa em que o fit-up manual se torna lento e perigoso.
Como um rotador de fit-up alinha 2 costados pesados?
Cada grupo de roletes fica apoiado sobre um cilindro hidráulico conectado a uma unidade hidráulica e a um controle remoto, com ou sem cabo. Pelo terminal de programação, o operador desloca uma borda para cima, para baixo ou lateralmente em pequenos incrementos, medindo o desnível da junta com um calibrador de hi-lo, até que os 2 costados compartilhem a mesma linha de centro.
Os grupos de roletes livres sustentam e estabilizam o peso; posteriormente, os roletes motorizados giram o conjunto ponteado. Alguns sistemas utilizam 2 barramentos de roletes com 4 roletes de ajuste hidráulico independente e dispensam trilhos; outros usam uma unidade fixa ao piso e uma unidade móvel sobre trilhos para executar o movimento axial. O controle é intencionalmente preciso porque a meta — uma junta abaixo de 1 milímetro — não admite erros.
Cadeia de tolerâncias do hi-lo: o que as normas exigem antes do ponteamento
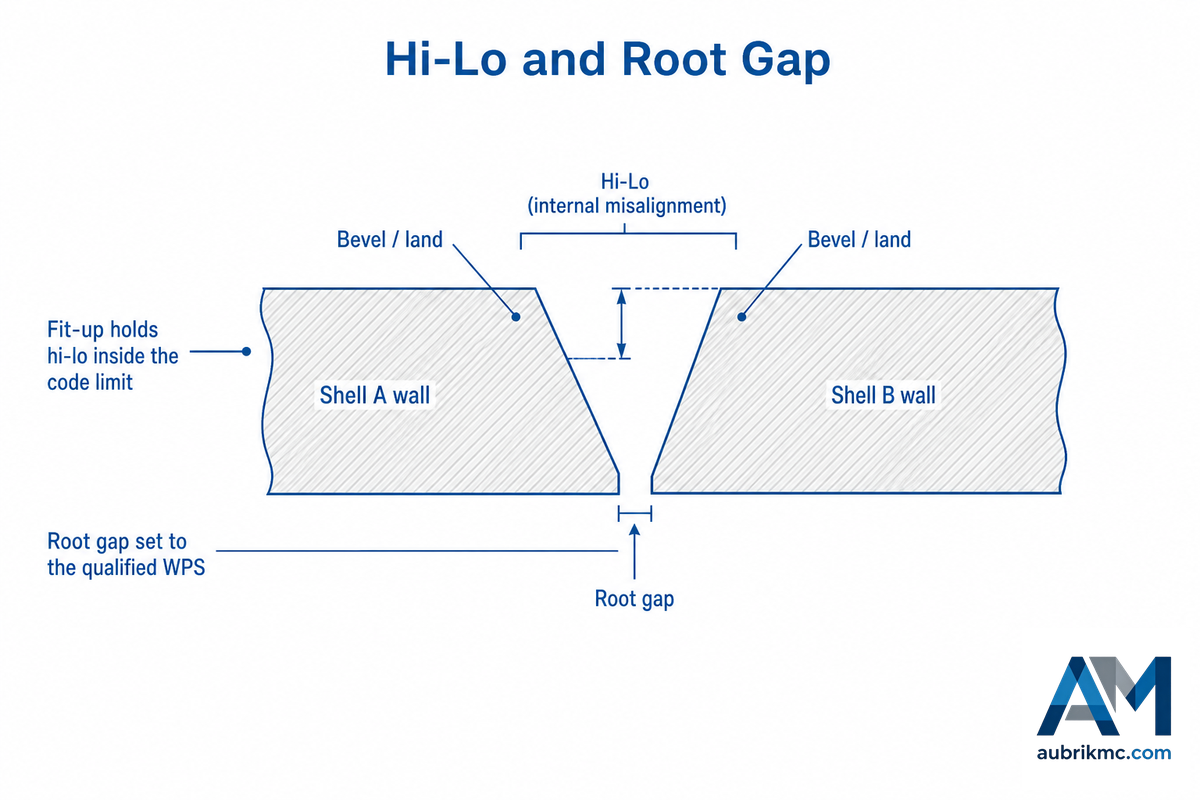
A qualidade do fit-up é avaliada por 2 números: o hi-lo — o desalinhamento interno, ou desnível, entre os 2 diâmetros internos — e a abertura de raiz entre as bordas. O hi-lo é simplesmente a diferença entre as alturas internas (ou externas) de 2 tubos; um alinhamento inadequado produz uma solda mais fraca e mais difícil de inspecionar. A função do rotador é manter ambos dentro dos limites permitidos pela norma aplicável. É aqui que a maioria dos guias simplifica demais: nem todas as normas estabelecem um único valor fixo de hi-lo. Algumas fornecem um valor rígido; a mais citada deliberadamente não o faz.
| Norma | O que ela rege | Regra de desalinhamento interno (hi-lo) | Observação sobre abertura de raiz/fit-up |
|---|---|---|---|
| ASME B31.3 | Tubulação de processo | Sem valor fixo — fit-up conforme o projeto da junta de soldagem/WPS, com transição interna suave | Conforme o detalhe da junta; faces das mesas dentro de 1/16 in./ft (0,5%) |
| ASME B31.8 | Tubulação de transmissão de gás | ≤1/8 in (3,2 mm) abaixo de 20% da tensão circunferencial; ≤3/32 in (2,4 mm) em/acima de 20% | Acima do limite, chanfrar a parede mais espessa na proporção de 3:1 (máx. de 30°) |
| API 1104 | Soldas circunferenciais em dutos | Norma de aceitação aplicável; desalinhamento normalmente mantido em ~1/8 in (3 mm) e depois nivelado | Abertura de raiz definida pelo procedimento qualificado |
| ASME BPVC Sec VIII | Vasos de pressão | Faixa de tolerância de alinhamento (PW-33) definida pela espessura da parede e pela categoria da junta | Os limites de desalinhamento ficam mais restritos à medida que a parede se torna mais fina |
| AWS D1.1:2025 | Aço estrutural | Fit-up e desalinhamento conforme os detalhes de junta e os critérios de aceitação da norma | Abertura de raiz conforme a junta pré-qualificada/qualificada |
| ISO 3834 + ISO 15614 | Sistema da qualidade de soldagem + WPS/WPQR | Sem valor numérico de hi-lo; exige procedimentos qualificados que definam o fit-up | Abertura de raiz definida na WPS qualificada |
| EN 1090 | Execução de estruturas na UE | A classe de execução (EXC1–4) define o nível de qualidade da soldagem por meio da ISO 3834 | As tolerâncias de fit-up derivam da classe de execução |
| Alinhamento das mesas (B31.3 §335) | Juntas flangeadas | Faces alinhadas dentro de 1/16 in./ft; furos dos parafusos com desalinhamento de até 1/8 in (3,2 mm) | Verificado antes do aparafusamento, sem soldagem |
| Abertura de raiz típica em campo | Conforme a WPS (não é um valor fixo da norma) | — | ~1,5–3,0 mm (1/16–1/8 in), conforme o processo |
| Hi-lo típico em campo | Conforme a WPS (não é um valor fixo da norma) | Frequentemente mantido em ≤~1,6 mm (1/16 in); mais restrito em paredes finas | — |
Defina as regras normativas conforme a ASME B31.3 e a B31.8 (conforme compiladas nos guias de normas de engenharia do LANL); use as figuras da API 1104 e do BPVC conforme essas normas. Ambas as linhas identificadas como “típicas de campo” representam práticas usuais de WPS, e não limites fixos de norma — confirme o valor em seu próprio procedimento qualificado.
Considere isso como um valor aplicado. Em uma linha de gás com parede de 12 mm conforme ASME B31.8, um desalinhamento interno superior a 1/8 in (3,2 mm) exige refazer o chanfro ou aplicar uma transição de 3:1; se essa linha ultrapassar 20% da tensão circunferencial, o limite fica mais restrito, em 3/32 in (2,4 mm). Um rotador hidráulico de fit-up justifica sua presença ao alinhar concentricamente os 2 diâmetros internos, de modo que a junta fique bem dentro dessa faixa — muitas vezes abaixo de 1 mm — antes que um único ponto a imobilize. A conclusão de toda a tabela é esta: a B31.3 não fornece um valor de hi-lo, portanto o limite real de aceitação está no procedimento qualificado, e o rotador deve atingir o que esse procedimento determinar.
Como usar um rotador de fit-up: a varredura de alinhamento antes do primeiro ponto

A sequência importa mais que a máquina. Se a ordem estiver errada — executar o ponto antes de eliminar o hi-lo — o resultado será um desalinhamento fora da tolerância que nenhuma rotação poderá corrigir; a única solução será remover os pontos por esmerilhamento e reinstalar a seção. Esse é o erro de fit-up mais frequente e mais caro no chão de fábrica. A rotina ordenada antes do ponteamento apresentada abaixo — a varredura de alinhamento antes do primeiro ponto — é a parte que merece ser fixada no barramento.
- Carregue e acomode. Posicione a primeira seção com a ponte rolante sobre os carros de roletes livres; deixe-a se acomodar para que os roletes apoiem o costado.
- Aproxime o segundo costado. Apoie a seção correspondente sobre os roletes de fit-up e feche a distância ao longo do eixo da junta de soldagem.
- Feche a abertura de raiz. Ajuste a abertura entre as bordas ao valor da WPS qualificada (normalmente ~1,5-3,0 mm), verificando-a em várias posições do perímetro.
- Corrija o hi-lo. Movimente gradualmente os cilindros verticais e laterais até que a leitura do desnível interno em um calibrador de hi-lo fique dentro da tolerância em todo o perímetro.
- Verifique a ovalização. Gire lentamente e observe o desnível nas posições de 3, 6, 9 e 12 horas; uma seção fora de circularidade exige reposicionamento angular, e não mais força.
- Execute o padrão de pontos. Faça 4-6 pontos uniformemente distribuídos ao redor da junta para manter o alinhamento antes de qualquer passe completo — prática usada por montadores que cumprem as normas para estabilizar a junta de soldagem.
- Gire em pequenos incrementos e solde. Transfira o conjunto ponteado ao virador de roletes e execute a solda circunferencial com velocidade superficial compatível com o processo de soldagem.
Veja um exemplo real no chão de fábrica. Em uma fábrica de torres eólicas, o montador coloca um costado de 3,5 m de diâmetro sobre um barramento hidráulico e o aproxima da seção anterior, fixa-o no eixo dos trilhos e usa os cilindros verticais para reduzir um desnível de 4 mm a menos de 1 mm, até que o calibrador de hi-lo indique conformidade em cada posição do perímetro. Em seguida, são feitos os pontos — 6 distribuídos uniformemente — e o novo costado passa a integrar a torre em crescimento. Nesse momento, a ponte rolante já está movimentando o costado seguinte. Nenhuma carga precisa ficar suspensa durante o alinhamento; esse é o ganho de segurança e velocidade. Para os detalhes operacionais do giro do costado ponteado, nosso guia de rotadores para soldagem de tubos explica como ajustar a velocidade em rpm, e uma aplicação mais pesada provavelmente contará com um manipulador de soldagem com coluna e lança para executar a soldagem.
⚠️ Equívoco comum
“O rotador corrigirá a circularidade.” Não. Não corrigirá. Um rotador de fit-up corrige o desnível e a abertura da junta, mas não recupera a circularidade de um costado com ovalização acentuada. Se a ovalização for excessiva para a correção pelos roletes, o reparo deverá ser feito no equipamento de calandragem; será necessário recalendrar ou reposicionar angularmente o costado — não aplicar mais pressão hidráulica, o que apenas deixa marcas no costado.
Rotador de fit-up versus alinhadores: o ponto de transição do alinhador para o rotador
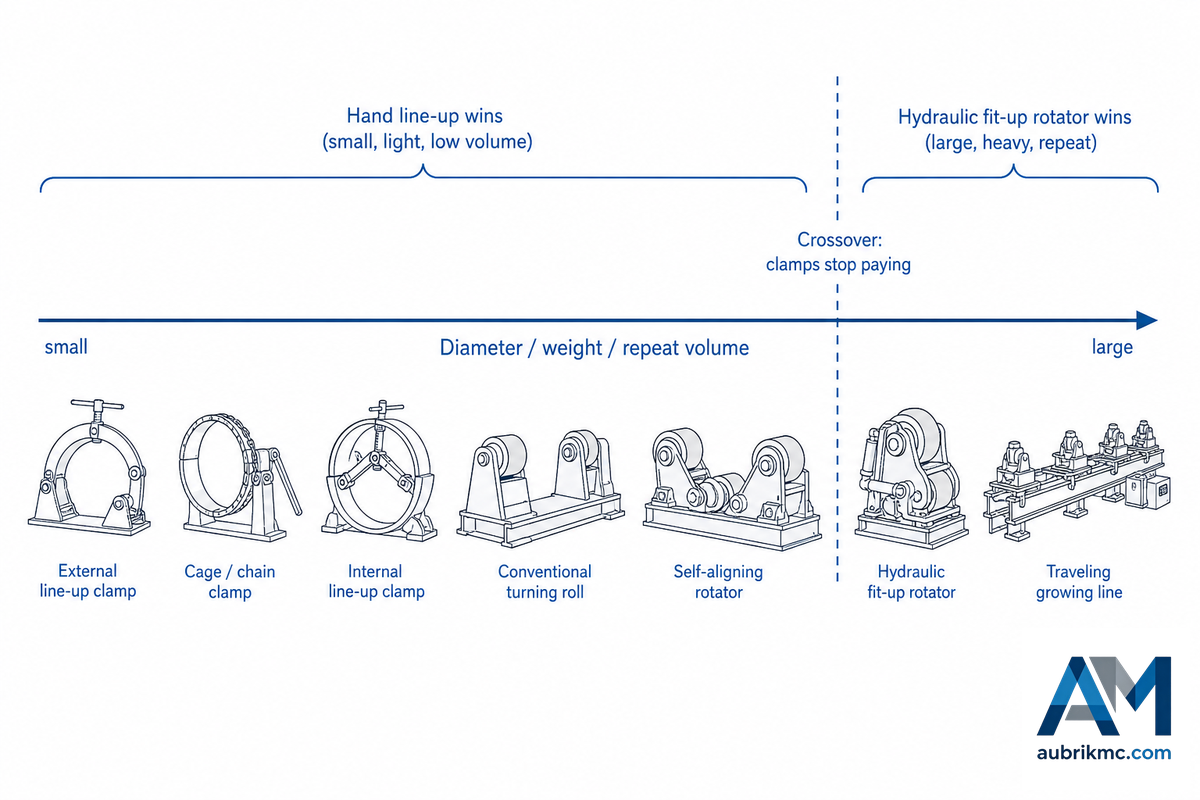
Um rotador hidráulico de fit-up nem sempre é a solução — e reconhecer isso é a parte honesta que falta em muitas páginas de fornecedores. Em tubos pequenos que podem ser movimentados manualmente, um alinhador interno ou externo deixa a junta circular com muito mais rapidez e por uma fração do preço. Os rotadores fazem sentido quando o diâmetro, o peso ou o volume repetitivo tornam a reinstalação dos alinhadores e a movimentação por ponte rolante os gargalos do processo. Um estudo publicado no Journal of Petroleum Technology da SPE descreveu o fit-up manual de vasos como “um processo longo e intensivo em mão de obra, que frequentemente exige 3 a 4 trabalhadores e de 3 a 6 horas”. Esse único estudo talvez não represente todas as situações, mas permite visualizar o custo potencial de mão de obra em seções grandes. Um barramento hidráulico operado por uma única pessoa elimina esse custo — por isso existe um ponto de transição.
Espectro de ferramentas para fit-up
| Tipo de ferramenta | Diâmetro/aplicação típica | Eixos de alinhamento | Quem movimenta o peso |
|---|---|---|---|
| Alinhador externo | Tubos pequenos–médios, uso portátil | Somente tração radial | Montador, manualmente |
| Alinhador tipo gaiola | Dutos em campo, diâmetro externo uniforme | Compressão em toda a circunferência | Montador, manualmente |
| Alinhador de corrente/cinta | Tubos pequenos, espaços restritos | Aperto radial | Montador, manualmente |
| Alinhador interno | Diâmetro interno de dutos médios–grandes | Expansão radial interna | O alinhador exerce apoio pelo interior |
| Virador de roletes convencional | Qualquer peça redonda, um único diâmetro | Somente rotação | O barramento sustenta; a ponte rolante alinha |
| Rotador de soldagem autoalinhável | Grande variedade de diâmetros, parede fina | Rotação + ajuste automático ao diâmetro | O barramento sustenta; a ponte rolante alinha |
| Rotador hidráulico de fit-up | Costados grandes que exigem ponteamento concêntrico | Vertical + lateral (+ rotação) | O barramento eleva, desloca e gira |
| Rotador móvel para linha de crescimento | Torres/vasos longos, seção por seção | Vertical + lateral + curso axial | O barramento executa todos os eixos; a ponte rolante fica livre |
| Roletes de fit-up para tanques | Tanques de grande diâmetro, parede fina | Vertical + lateral (+ rotação) | Barramentos modulares, adicionados a cada seção |
Então, qual é o ponto de transição? O ponto de transição do alinhador para o rotador é a região em que o alinhamento manual e a movimentação por ponte rolante deixam de ser vantajosos; isso ocorre quando o diâmetro ultrapassa o que um montador consegue manusear com facilidade, quando o peso da seção transforma cada reinstalação do alinhador em uma operação de ponte rolante ou quando o volume elevado torna a preparação o gargalo da linha. Acima desse ponto, faz sentido adquirir o rotador hidráulico de fit-up, permitindo que um operador substitua 3-4 horas de mão de obra; abaixo dele, os alinhadores são mais rápidos e econômicos. Por exemplo, um fornecedor de automação de soldagem informa uma redução de até 65% no tempo dos soldadores com o fit-up automatizado de torres eólicas, em comparação com seu alinhamento manual. Analise as 2 colunas abaixo e aplique-as à sua situação.
✔ Um rotador de fit-up compensa quando…
- As seções são pesadas o suficiente para que cada reinstalação do alinhador exija uma movimentação por ponte rolante.
- Há volume de produção (torres, tanques, vasos) dentro da mesma classe de diâmetro.
- Costados finos ou revestidos exigem contato distribuído e com poucas marcas
- Um cabeçote fixo ou conjunto de coluna e lança executa a soldagem após o fit-up
⚠ Um alinhador ainda é a melhor opção quando…
- O tubo é pequeno o suficiente para alinhamento manual
- O serviço é pontual ou realizado em campo (em vez de uma linha de fábrica)
- O orçamento ou a área de instalação inviabiliza um barramento motorizado
- Os diâmetros variam tanto que nenhum barramento único consegue atender a todos
Esta é uma decisão de compra, e a seleção do modelo conforme a tonelagem é abordada nas páginas dos produtos, não aqui: os gráficos de capacidade dos rotadores hidráulicos de fit-up estão nesta página. Se sua aplicação envolve mais trocas de diâmetro do que alinhamento de juntas, a leitura sobre o acionamento do rotador autoalinhável será mais relevante; se a peça precisar ser inclinada, em vez de girada, consulte as instruções do posicionador para soldagem de tubos — o posicionador prende e inclina a peça de trabalho, enquanto o rotador consegue girar livremente um cilindro longo e redondo.
Configurações e capacidade: horizontal, vertical e linha de crescimento

Os rotadores de soldagem para ajuste e montagem podem ser acionados por qualquer um de três tipos de mecanismo, denominados conforme a forma como avançam o costado: os roletes do rotador horizontal avançam até o centro e depois recuam para alinhar duas peças de trabalho; no rotador vertical, cada conjunto de roletes é elevado de forma independente e, em seguida, os conjuntos convergem para a linha de centro. Os barramentos vêm com dois pares de roletes autoalinháveis ou apenas um par sobre um trilho no piso. Use o deslocamento sobre trilhos no piso quando as seções se encontram ao longo do eixo.
Esta última configuração é a linha de crescimento, também chamada por alguns de barramento de ajuste e montagem, porque um conjunto de virolas ou uma seção de torre, geralmente com até cerca de 30 metros, é puxado manual ou mecanicamente para o alinhamento como um vaso longo ou como a seção central de uma torre eólica, antes de ser ponteado seção por seção. Em vez de instalar repetidamente um equipamento de içamento em cada seção e depois elevá-la até a posição para que o operador da ponte rolante faça o alinhamento, o ajuste fino das seções é realizado por mecanismos integrados ao barramento. O ajuste e a montagem com barramento móvel oferecem flexibilidade, liberam o equipamento de içamento e minimizam as cargas sobre as pontes rolantes usadas no alinhamento. Esses barramentos formam o núcleo de muitas linhas de fabricação de torres e tanques.
📐 Nota de engenharia
O limite é determinado pela capacidade, e não pelo diâmetro, enquanto o próprio diâmetro decorre do espaçamento entre os centros dos roletes. As faixas de tonelagem publicadas para o rotador de soldagem para ajuste e montagem vão de aproximadamente 2-1.200 toneladas, e cada modelo cobre apenas uma parte dessa faixa, definida por sua capacidade e pela abertura entre os roletes. Portanto, não se trata apenas da tonelagem bruta, mas também do peso da seção mais pesada somado ao de seu dispositivo de fixação, dividido pela distância entre os dois roletes da maior seção (ou seja, diâmetros mínimo e máximo), para então consultar o resultado em um modelo específico. Realizamos um teste de carga em cada unidade de nosso estoque, em toda a sua faixa de trabalho, antes do envio, porque um sistema hidráulico que trava sob uma carga descentralizada é inútil. O ajuste hidráulico de altura permite que um único operador posicione um costado da classe de 10 toneladas com precisão e eficiência que uma equipe trabalhando manualmente não consegue igualar.
Como fornecedora de equipamentos de soldagem para a indústria de fabricação, a Aubrik produz barramentos de ajuste e montagem como um dos três tipos de rotadores de soldagem — autoalinháveis, convencionais e hidráulicos para ajuste e montagem — em sua linha de rotadores de soldagem e viradores de roletes, com construção de alta qualidade e longa vida útil, além de personalização para diversos setores, desde um rotador para tanques até uma célula completa com máquina de soldagem. O importante é adequar a configuração à tarefa — ajuste e montagem para o alinhamento e, depois, um equipamento convencional ou autoalinhável para girar a peça —; são suas dimensões e seu volume que determinam qual capacidade consultar em um modelo, e não a faixa inteira do catálogo.
Onde os rotadores de ajuste e montagem demonstram seu valor

Os rotadores de soldagem para ajuste e montagem são usados quando a extremidade de um costado se une a outro de grande diâmetro e a junta circunferencial precisa ser concêntrica. Todos esses exemplos evidentes têm algo em comum: as peças são grandes ou pesadas demais para serem centralizadas manualmente, e existem em quantidade suficiente para justificar um barramento motorizado nas operações de soldagem subsequentes dessas peças cilíndricas.
- Vasos de pressão e caldeiras. Costados formados por vários anéis que precisam atender aos limites de alinhamento do BPVC antes das soldas longitudinais e circunferenciais.
- Tanques de armazenamento. Anéis de grande diâmetro e parede fina nos quais uma área ampla de contato protege a superfície — viradores modulares para ajuste e montagem adicionados a cada seção.
- Torres eólicas. Montagem em linha de crescimento de seções de ~30m — o trabalho da transição energética que está dimensionando os maiores barramentos.
- Spools e linhas de tubulação. Juntas circunferenciais mantidas dentro dos limites da API 1104 ou da B31, ponteadas concentricamente em um rotador para ajuste e montagem de tubos antes da soldagem com rotação.
- Trocadores de calor, tanques horizontais de GLP, construção naval e petróleo e gás. Juntas entre cones e cilindros nas quais a concentricidade determina os índices de aprovação na inspeção.
“Os trabalhos que justificam um barramento de ajuste e montagem são aqueles em que a ponte rolante fazia o alinhamento. Ao transferir essa etapa para os roletes, libera-se o equipamento de içamento, retira-se a carga da cinta suspensa e permite-se que um único operador mantenha a junta com desvio inferior a um milímetro enquanto os pontos de solda são aplicados. É assim que se recuperam as horas.”
Equipe de engenharia da Aubrik, Wuxi ABK Machinery
Roletes, manutenção e limites reais

Dois tipos de superfície de rolete atendem à maioria dos trabalhos de ajuste e montagem, e a escolha depende do costado, não de uma preferência generalizada. Essa decisão contrapõe a capacidade de carga à proteção da superfície, medida por durômetro conforme a ASTM D2240.
✔ Roletes de poliuretano (PU)
- Protegem costados de parede fina e revestidos contra marcas de compressão
- Maior aderência e menos deslizamento com cargas levemente desbalanceadas
- Amortecem vibrações e ruídos
- Desgastam-se mais rapidamente; os revestimentos são consumíveis substituíveis
⚠ Roletes com superfície de aço
- Suportam a maior carga de ajuste e montagem por roda
- Toleram o calor próximo a uma zona de soldagem pesada
- Maior vida útil em serviço abrasivo
- Maior carga pontual — risco de arranhões ou amassados em costados finos e polidos
A manutenção é simples, mas indispensável: mantenha a estrutura dos roletes livre de obstruções, aplique graxa na engrenagem antes do primeiro uso e lubrifique os rolamentos diariamente, troque o óleo do redutor em ciclos mensais e, antes de cada execução de produção, confirme que não há elementos de fixação soltos e que a carga está dentro da capacidade nominal do barramento. Substitua os revestimentos de PU conforme se desgastarem — eles são os componentes com maior probabilidade de falhar primeiro.
Agora, os limites que os fornecedores raramente informam. Os rotadores de ajuste e montagem produzem juntas circunferenciais retas — eles giram a peça para levar a junta até a tocha de soldagem, portanto não executam soldas complexas ou não lineares. Normalmente, é necessário um virador de roletes complementar para executar a solda após o ponteamento. Além disso, trata-se de um bem de capital: abaixo do ponto de equilíbrio, uma abraçadeira é o investimento mais adequado.
⚠️ Segurança da máquina, não apenas qualidade da solda
Um rotador de ajuste e montagem acrescenta elevação, descida e deslocamento lateral hidráulicos aos roletes giratórios, portanto apresenta mais riscos de contato e de controle do que um barramento simples. De acordo com as regras dos Estados Unidos para proteção de máquinas, previstas na OSHA 29 CFR 1910.212, as peças giratórias e os pontos de esmagamento convergentes que possam entrar em contato com um operador devem ser protegidos, e os eixos hidráulicos devem ser bloqueados durante a preparação. Em linhas automatizadas, o próprio sistema de controle também assume uma obrigação — avaliação de riscos conforme a ISO 12100 e confiabilidade dos controles relacionados à segurança conforme a ISO 13849-1 —, pois um comando incorreto de elevação ou deslocamento sob uma carga suspensa é um evento grave, não um mero inconveniente.
Para onde caminha a demanda por rotadores de ajuste e montagem

A mudança ocorrida em 2026 não é uma manchete sobre o tamanho do mercado. Ela diz respeito a quem está executando o ajuste e a montagem e à maneira como os compradores encontram a máquina. Por exemplo, o número de buscas genéricas por rotadores de soldagem e viradores de roletes diminuiu em relação ao ano anterior (entre cerca de um terço e quase a metade), enquanto o número de buscas que incluíam o método de ajuste e montagem ou expressões relacionadas a abraçadeiras permaneceu constante ou aumentou — as buscas por abraçadeira de ajuste e montagem cresceram cerca de um terço.
Agora, os compradores pesquisam o método de ajuste e montagem que já sabem que desejam e leem uma resposta definitiva no resumo gerado por IA antes mesmo de clicar. Isso transfere o risco de suprimentos da marca para a especificação: compre um barramento hidráulico pesado demais para trabalhar com tubos pequenos e ele ficará ocioso, ou economize comprando uma abraçadeira quando uma linha de produção em crescimento realmente precisava do barramento motorizado.
Por trás disso há um sinal contundente sobre a mão de obra. O BLS projeta que o número de soldadores, operadores de corte, operadores de solda branda e brasadores crescerá apenas 2% entre 2024-2034 (abaixo da média) e observa que a automação de soldagem pode restringir a demanda. Para um setor que já enfrenta escassez de montadores qualificados, essa é a razão estrutural para o crescimento do ajuste e montagem hidráulicos com um único operador: uma equipe de alinhamento de 3-4 pessoas é reduzida a um operador e um barramento. Isso representa menos mão de obra e menor movimentação manual exatamente na junta de soldagem concêntrica exigida pelas normas. As células automatizadas de ajuste e montagem — com alinhamento preciso guiado por laser e soldagem automática SAW e GMAW integrada — são a resposta dos equipamentos de automação para um quadro de pessoal que não cresce, levando a soldagem manual lenta em direção a uma soldagem eficiente, com controle preciso e rotação uniforme. Esses sistemas de automação dependem de tecnologia avançada, mas a justificativa permanece simples: análises do setor situam o segmento de rotadores para soldagem de tubos próximo de USD 1.04B até 2025, com crescimento anual de aproximadamente 7% (mais elevado na fabricação metalmecânica de torres eólicas), portanto trate esse valor como orientação, não como exatidão. Compre de acordo com a abordagem de ajuste e montagem e com a construção da junta exigida pelas normas, dimensione a seção pesada e deixe que o ponto de equilíbrio — não um catálogo — determine o investimento em barramento ou abraçadeira.
Perguntas frequentes
P: Qual é a finalidade de um rotador de ajuste e montagem?
Ver resposta
Em um rotador de ajuste e montagem, uma ou mais seções cilíndricas de tubo, tanque ou vaso de pressão são alinhadas concentricamente e soldadas à seção seguinte, sendo então giradas para a soldagem circunferencial. Cilindros hidráulicos integrados elevam, abaixam e deslocam lateralmente cada conjunto de roletes para que um operador possa ajustar o alinhamento (corrigindo o hi-lo) e definir a abertura da raiz antes do primeiro ponto de solda. O método substitui o lento posicionamento manual dependente de ponte rolante, que manteria toda uma equipe ocupada.
P: Qual é a diferença entre um rotador de ajuste e montagem e outros rotadores de soldagem?
Ver resposta
Um rotador convencional ou autoalinhável consegue apenas girar a peça redonda durante a fase de soldagem; no rotador de ajuste e montagem, porém, o acionamento adicional inclui sistemas hidráulicos móveis para elevar, abaixar e reposicionar os roletes, permitindo que duas seções de costado sejam alinhadas coaxialmente e ponteadas; na prática, a unidade de ajuste e montagem geralmente realiza o alinhamento, enquanto um virador de roletes convencional ou autoalinhável executa a rotação durante a soldagem — em geral, esses dois equipamentos são comprados e usados em conjunto, em vez de um substituir o outro.
P: Os rotadores de ajuste e montagem são iguais aos posicionadores de soldagem?
Ver resposta
Não. Um posicionador de soldagem prende uma peça em uma mesa giratória ou em um cabeçote motriz e a inclina e gira para colocar a solda na posição plana, podendo trabalhar com diversos formatos. Um rotador de ajuste e montagem funciona apenas com seções redondas e cilíndricas: ele as gira livremente para formar uma junta circunferencial contínua e, ao contrário de um posicionador, corrige o alinhamento concêntrico de dois costados antes do ponteamento. Peças redondas e longas vão para um rotador; peças que precisam ser inclinadas e giradas vão para um posicionador.
P: Qual é a diferença entre um rotador de ajuste e montagem horizontal e um vertical?
Ver resposta
Um rotador horizontal de ajuste e montagem move seus roletes em direção ao centro para elevar a peça de trabalho e para fora para abaixá-la; um rotador vertical eleva e abaixa os roletes de cada lado de forma independente. Ambos posicionam duas peças de trabalho em uma linha de centro comum — a diferença está na geometria da elevação.
P: Quanto peso um rotador de ajuste e montagem consegue suportar?
Ver resposta
As faixas publicadas pelos fornecedores vão de aproximadamente 2 a 1.200 toneladas, dependendo do modelo, com projetos personalizados acima desse valor. Entretanto, a capacidade nominal pressupõe uma carga centralizada: uma seção descentralizada reduz drasticamente a capacidade útil, portanto faça o dimensionamento com base na seção mais pesada somada ao respectivo dispositivo de fixação e aplique um fator de segurança, em vez de considerar apenas a tonelagem anunciada. A correspondência entre tonelagem e modelo é uma questão de dimensionamento que deve ser avaliada na página do produto em relação a um barramento específico.
P: Quais são as desvantagens de um rotador de ajuste e montagem?
Ver resposta
Três limites reais. Primeiro, ele produz apenas juntas circunferenciais retas — gira a peça para levar a junta até a tocha de soldagem, portanto não executa soldas complexas ou não lineares. Segundo, normalmente precisa de um virador de roletes convencional ou autoalinhável complementar para executar a solda após o ponteamento, portanto é apenas uma parte da célula, não a célula inteira. Terceiro, é um bem de capital com sistemas hidráulicos motorizados que acrescentam obrigações de proteção, segurança dos controles (OSHA 1910.212, ISO 13849-1) e manutenção; abaixo do ponto de equilíbrio entre diâmetro e volume, uma abraçadeira manual de alinhamento alinha a junta com mais rapidez e custo muito menor. Adeque a ferramenta à peça: seções grandes, pesadas e repetitivas justificam o barramento; tubos pequenos que podem ser movimentados manualmente, não.
Por que escrevemos este guia
Fabricamos rotadores de ajuste e montagem em Wuxi e vemos os mesmos dois erros se repetirem: tratar o barramento como substituto de um virador de roletes e comprar sistemas hidráulicos para trabalhos que uma abraçadeira manual alinharia com mais rapidez. Este guia mantém separados o problema do alinhamento e o problema da rotação, vincula a tolerância à norma que realmente rege sua junta (inclusive o fato de que a ASME B31.3 não fornece um valor fixo de hi-lo) e define o ponto de equilíbrio a partir do qual uma abraçadeira deixa de compensar.
Revisado pela equipe técnica da Wuxi ABK Machinery Co., Ltd.
Referências e fontes
- ASME B31.3, tubulações de processo, a norma aplicável (ajuste e montagem conforme o projeto da junta de soldagem); regras compiladas no guia B31.3 de normas de engenharia do LANL
- ASME B31.8, tubulações para transmissão e distribuição de gás, limites de desalinhamento interno e conicidade; conforme compilados no guia do LANL para ajuste, montagem e alinhamento de juntas
- AWS D1.1/D1.1M:2025, código de soldagem estrutural, açoAmerican Welding Society
- OSHA 29 CFR 1910.212, requisitos gerais para todas as máquinas (proteção)U.S. Occupational Safety and Health Administration
- Patente AU 2021229209 A1, sistema e métodos de soldagem rotativa (dispositivo de alinhamento + cabeçote de soldagem interno) — via Google Patents
- Soldagem automatizada de vasos de pressãoSPE Journal of Petroleum Technology (mão de obra e tempo no ajuste e montagem manuais)
- Perspectivas profissionais para soldadores, operadores de corte, operadores de solda branda e brasadoresU.S. Bureau of Labor Statistics (projeção para 2024–2034)
Artigos relacionados
- Rotador hidráulico de ajuste e montagem: especificações, tonelagem e dimensionamento
- Rotador de soldagem autoalinhável: mecanismo, tipos e diagnóstico em campo
- Como funcionam os rotadores de soldagem e os viradores de roletes: guia da categoria
- Rotador para soldagem de tubos: guia de preparação e operação
- Guia de seleção de mesas giratórias de soldagem
- Posicionador de soldagem para serviço pesado: quando inclinar em vez de girar







