
Entre em contato com a Aubrik Company

Atualizado em junho de 2026.
Rotadores de soldagem autoalinháveis são viradores de roletes cujas rodas pivotam por conta própria para se ajustar a cada peça de trabalho, permitindo girar um tubo de 600 mm e um tanque de 4 metros no mesmo barramento sem deslocar manualmente nenhum rolete. Essa característica — as rodas encontrarem a posição da peça, em vez de serem reguladas por um operador — é o que distingue um rotador autoalinhável de um convencional e muda a forma como a fábrica solda juntas circunferenciais longas. Este guia explica como o mecanismo realmente funciona, como os quatro tipos de roletes diferem em termos de componentes, como interpretar os limites de carga e diâmetro, como diagnosticar as falhas que surgem no chão de fábrica e quais certificados realmente comprovam alguma coisa. Este é o embasamento de engenharia; quando chegar a hora de dimensionar e cotar um equipamento, nossos viradores de roletes autoalinháveis de 5 a 500 toneladas apresentam as tabelas de especificações.
Especificações rápidas: rotador de soldagem autoalinhável
| Classes de capacidade | 5–500 t por conjunto (sob medida acima disso) |
| Diâmetro da peça de trabalho | ~250–6.300 mm em toda a linha de modelos |
| Velocidade linear | 6–60 m/h, controle contínuo por inversor de frequência (VFD) |
| Material das rodas | Poliuretano (PU) ou superfície de aço |
| Composição do conjunto | Uma unidade motriz + uma ou mais unidades com roletes livres |
| Regulagem manual para cada diâmetro | Nenhuma — as rodas centralizam a carga automaticamente |
| Processo típico | SAW, GMAW (MIG/MAG), GTAW (TIG) |
O que realmente é um rotador de soldagem autoalinhável (e onde se encaixa o termo “virador de roletes”)
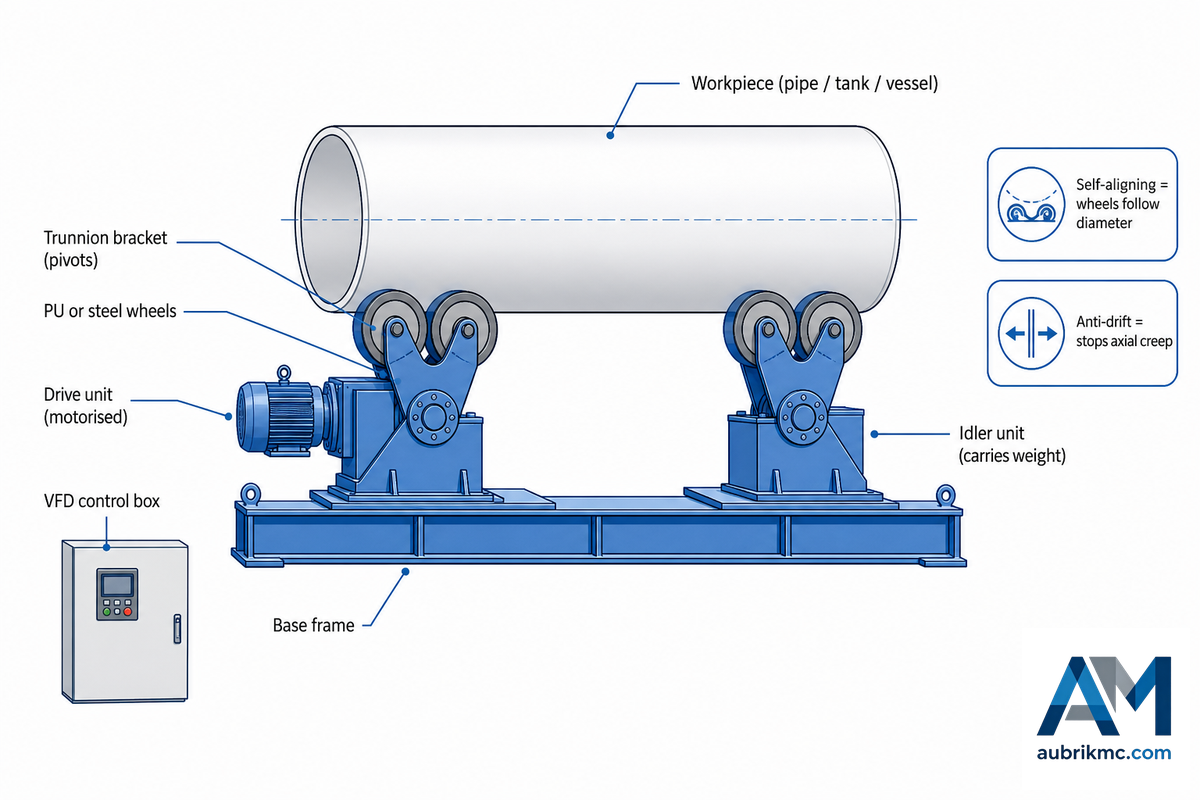
Um rotador de soldagem autoalinhante acompanha o diâmetro da peça de trabalho com roletes articulados, mas não resolve automaticamente o deslocamento axial. Especifique em conjunto a faixa de diâmetro, o peso com carga, o comprimento do vaso, o controle antideslocamento e o contato dos roletes quando a junta precisar permanecer no trilho. Confirme como o controle responde à conicidade, à mudança na distribuição de carga e a um ciclo de soldagem com paradas e partidas.
Esse comportamento de autocentralização é engenharia documentada, não uma alegação de fornecedor: a patente dos Estados Unidos 8.342.493 B2 descreve um rotador cujos roletes livres equilibram e centralizam a carga por conta própria. “Rotador de soldagem”, “virador de roletes” e “rotador autocentralizante” designam a mesma família de máquinas; os termos variam conforme a região e o catálogo, não conforme a função. De acordo com a aplicação, a mesma máquina aparece nos catálogos como virador de roletes para tanques, tubos ou vasos; de acordo com o porte, como um rotador de soldagem pequeno para tubos com menos de um metro ou um barramento pesado para virolas de torres eólicas. Nenhuma dessas denominações altera o mecanismo, apenas o serviço para o qual o barramento foi dimensionado.
Primeiro, vale esclarecer uma questão: a diferença entre um rotador e um posicionador de soldagem. Os rotadores giram uma peça longa e redonda sobre roletes para que a tocha execute uma junta circunferencial ou longitudinal contínua. Os posicionadores inclinam e giram uma peça sobre uma mesa giratória ou um cabeçote motriz, sendo adequados para suportes, estruturas e conjuntos menores que precisam ser inclinados até uma posição plana. Se a peça for cilíndrica e tiver vários metros de comprimento, deve ficar sobre um rotador; se precisar ser inclinada, deve ficar sobre um posicionador.
Há ainda outra distinção que surpreende os compradores e serve de base para o restante deste guia: “autoalinhamento” e “antideriva” são dois recursos distintos, embora os catálogos muitas vezes os confundam. Autoalinhamento descreve como as rodas acompanham uma mudança de diâmetro. Antideriva descreve como o barramento impede que uma peça longa se desloque lateralmente ao longo do próprio eixo enquanto gira. Qualquer rotador pode ser autoalinhável sem ter antideriva, e os melhores fabricantes oferecem esses recursos como opções distintas. Mantenha os dois conceitos separados, e a maior parte da engenharia apresentada a seguir ficará clara.
Os compradores que confundem os dois recursos muitas vezes deixam de incluir a antideriva em trabalhos longos com parede fina e depois enfrentam uma junta que se desloca lateralmente conforme a peça gira, erro que pode inutilizar um vaso concluído e gerar dias de retrabalho. Como a causa estrutural é geométrica, e não uma falha de controle, nenhuma habilidade do operador consegue corrigi-la depois do ocorrido; a única solução é especificar o recurso no pedido de compra. Uma deriva axial de cerca de 1 mm por metro já é suficiente para deslocar um passe de raiz para fora de uma janela de ajuste e montagem da junta de 2 mm ao longo de uma junta de 3 m, razão pela qual essa distinção merece um parágrafo próprio, e não uma nota de rodapé.
Como funciona o autoalinhamento: geometria dos munhões passo a passo
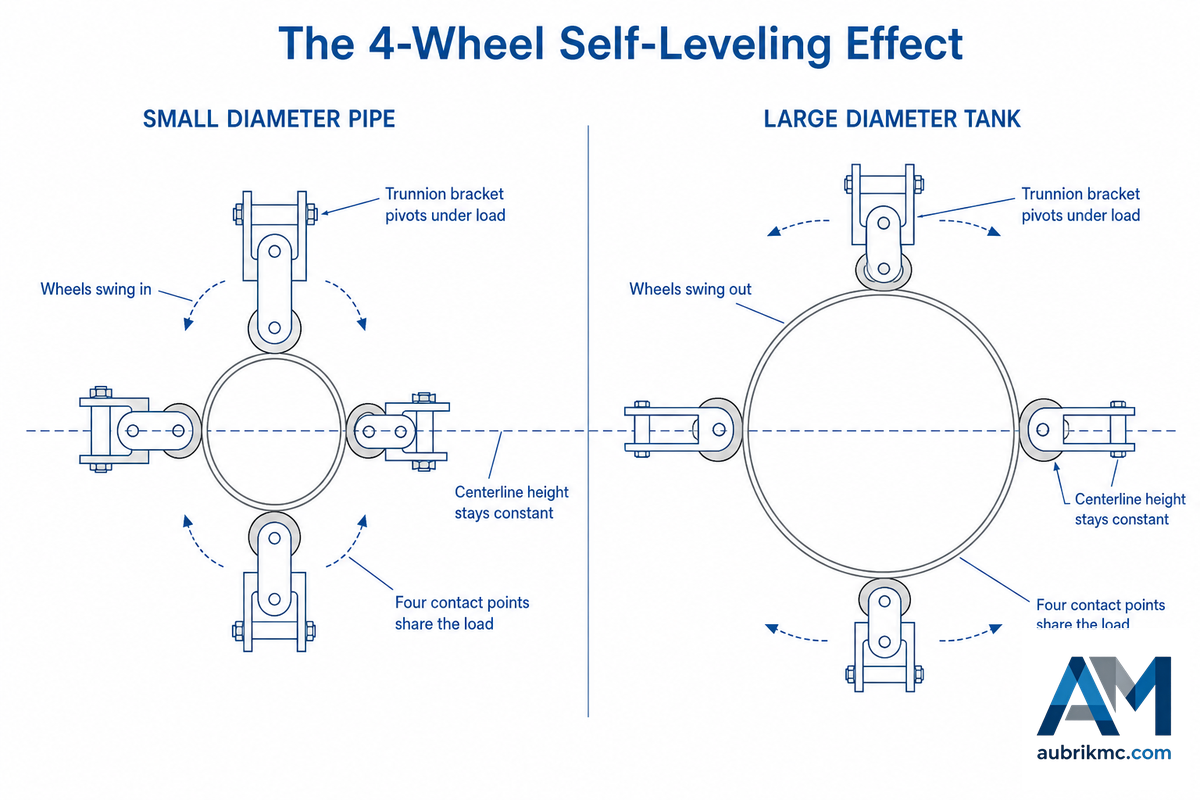
Eliminando a linguagem de catálogo, um rotador autoalinhável executa bem uma única função mecânica. Cada conjunto de rodas fica apoiado em um suporte com munhão, livre para pivotar, em vez de ser aparafusado a um ponto fixo da estrutura. Quando um vaso é colocado no barramento por uma ponte rolante, o próprio peso faz os suportes girarem até que as rodas acomodem sua curvatura.
Tubos pequenos aproximam as rodas; um tanque largo faz com que elas se abram. O operador não precisa medir nada; a peça se acomoda e a geometria a acompanha. Durante todo o processo, o barramento sustenta a peça de trabalho para que a tocha permaneça no mesmo lugar enquanto a junta passa diante dela; mecanizar o processo de soldagem dessa forma é justamente o motivo pelo qual um barramento motorizado supera o giro de um vaso por ponte rolante.
Esta é a sequência dos eventos em um único carregamento: a ponte rolante abaixa a peça de trabalho → os suportes com munhões pivotam sob a carga → os pares de rodas giram para dentro ou para fora até que quatro pontos de contato sustentem o costado → a peça se centraliza → os suportes das rodas travam automaticamente quando o movimento cessa. Essa ação de autocentralização é o que chamamos de efeito de autonivelamento com 4 rodas: uma unidade autoalinhável sustenta a carga sobre quatro rodas por conjunto motriz/livre (dois roletes em cada suporte pivotante), em vez das duas rodas fixas de um barramento convencional, distribuindo o peso sobre uma área de contato maior e reduzindo muito o risco de amassar o costado. Os rotadores convencionais concentram a mesma tonelagem em menos pontos, o que é adequado para aço-carbono espesso, mas arriscado para aço inoxidável fino.
📐 Nota de engenharia
Como as rodas se autocentralizam, a linha de centro da peça de trabalho permanece aproximadamente na mesma altura, independentemente do diâmetro. Sob um cabeçote de soldagem fixo ou um manipulador de soldagem com coluna e lança, a altura da tocha quase não muda entre um tubo de 1 m e um tanque de 3 m, evitando que os operadores precisem reajustar a posição da junta sempre que o tamanho da peça muda. Essa linha de centro constante é o motivo discreto pelo qual os barramentos autoalinháveis combinam tão bem com a soldagem automática.
Quais são os diferentes componentes de um rotador de soldagem autoalinhável?
Cada conjunto padrão é fornecido com uma unidade motriz motorizada e uma ou mais unidades com roletes livres. Dentro de cada unidade ficam os suportes com munhões, as rodas de PU ou com superfície de aço, um redutor fechado que aciona as rodas motrizes e um painel de controle por inversor de frequência (VFD) que permite ajustar continuamente a velocidade linear.
As unidades motrizes giram a peça de trabalho; as unidades com roletes livres sustentam o peso e mantêm a peça nivelada. O travamento automático dos suportes das rodas mantém a geometria depois que a peça é centralizada e, nos barramentos maiores, podem ser adicionados um sensor de deriva e um controlador para o acompanhamento axial, que constitui um sistema diferente, abordado a seguir. Esse mecanismo é antigo e bem documentado: a patente dos Estados Unidos 4.407.621 descreve carros autoajustáveis que convertem o movimento axial de um carro no giro do suporte do rolete. Em nossa fábrica, testamos cada barramento sob carga em toda a sua faixa de velocidade antes do envio, pois uma ação de autocentralização que trava sob carga é pior do que não ter automação alguma. Para conhecer primeiro o contexto mais amplo da categoria, nosso guia sobre o funcionamento dos rotadores de soldagem aborda toda a família de viradores de roletes.
O problema da deriva: por que juntas longas se desviam e como roletes livres inclinados corrigem isso
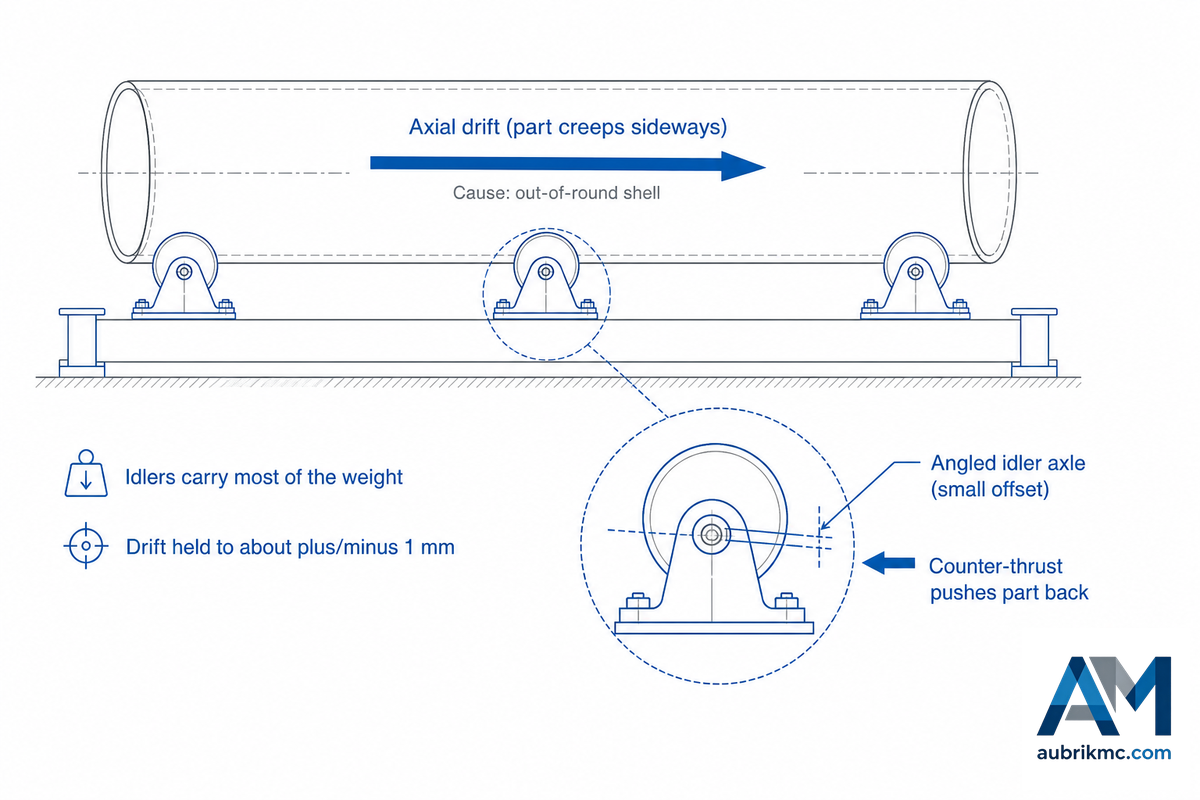
Ao girar um cilindro longo sobre roletes comuns, ele raramente mantém uma rotação precisa. Ele se desloca ao longo do próprio eixo, fenômeno conhecido no setor como deriva axial ou deslocamento axial, e, em uma junta circunferencial com vários metros de extensão, esse deslocamento aparece como um cordão de solda que sai da trajetória. A causa é mecânica, não um erro do operador: a patente de viradores de roletes com antideriva da Koike Aronson afirma claramente que a deriva decorre “principalmente [das] imperfeições na forma cilíndrica da peça de trabalho”. Nenhum costado é perfeitamente circular, por isso a rotação desloca a peça lateralmente.
Uma solução elegante é inclinar ligeiramente as rodas livres. No projeto abrangido pela patente dos Estados Unidos 8.342.493 B2, cada rolete livre gira sobre um eixo posicionado com um pequeno desvio, de cerca de um grau, em relação ao eixo de articulação do suporte. O giro desse eixo introduz uma força axial suave que empurra a peça de volta à posição de referência. Na versão motorizada, um sensor de deriva lê a posição axial da peça e um controlador comanda os eixos dos roletes livres, mantendo a deriva em aproximadamente ±1 mm, desde que os roletes motrizes e livres permaneçam alinhados em cerca de 1 mm/m da distância entre eles e o costado apresente circularidade de aproximadamente 1 mm/m de seu diâmetro, conforme as tolerâncias estabelecidas pela patente. Os eixos dos roletes livres podem girar até ±45° em relação à posição neutra, muito além dos cerca de 0,3° de desalinhamento inicial apresentado por um costado real, de modo que a maior parte dessa faixa permanece como reserva. A mesma patente menciona um detalhe de regulagem que a maioria dos operadores nunca vê: recomenda sustentar aproximadamente 60% do peso da peça de trabalho nos roletes livres e cerca de 40% nos roletes motrizes, pois a correção antideriva perde efetividade à medida que o peso deixa de atuar sobre os roletes livres.
⚠️ Equívoco comum
Muitos compradores presumem que qualquer barramento de roletes mantém sozinho uma trajetória retilínea. Isso não acontece. Barramentos autoalinháveis comuns se adaptam ao diâmetro, mas nada fazem contra o deslocamento axial de um costado fora de circularidade. A antideriva é um sistema adicional independente, composto pelos eixos inclinados dos roletes livres e, nas linhas automáticas, por um sensor e um controlador. Se as juntas forem curtas, talvez esse recurso nunca seja necessário; se forem executadas soldas circunferenciais longas por arco submerso em virolas reais (ligeiramente ovais), verifique se o barramento é autoalinhável e possui antideriva, não apenas um desses recursos.
Autoalinhável, convencional, ajustável ou para ajuste e montagem da junta: comparação baseada no mecanismo
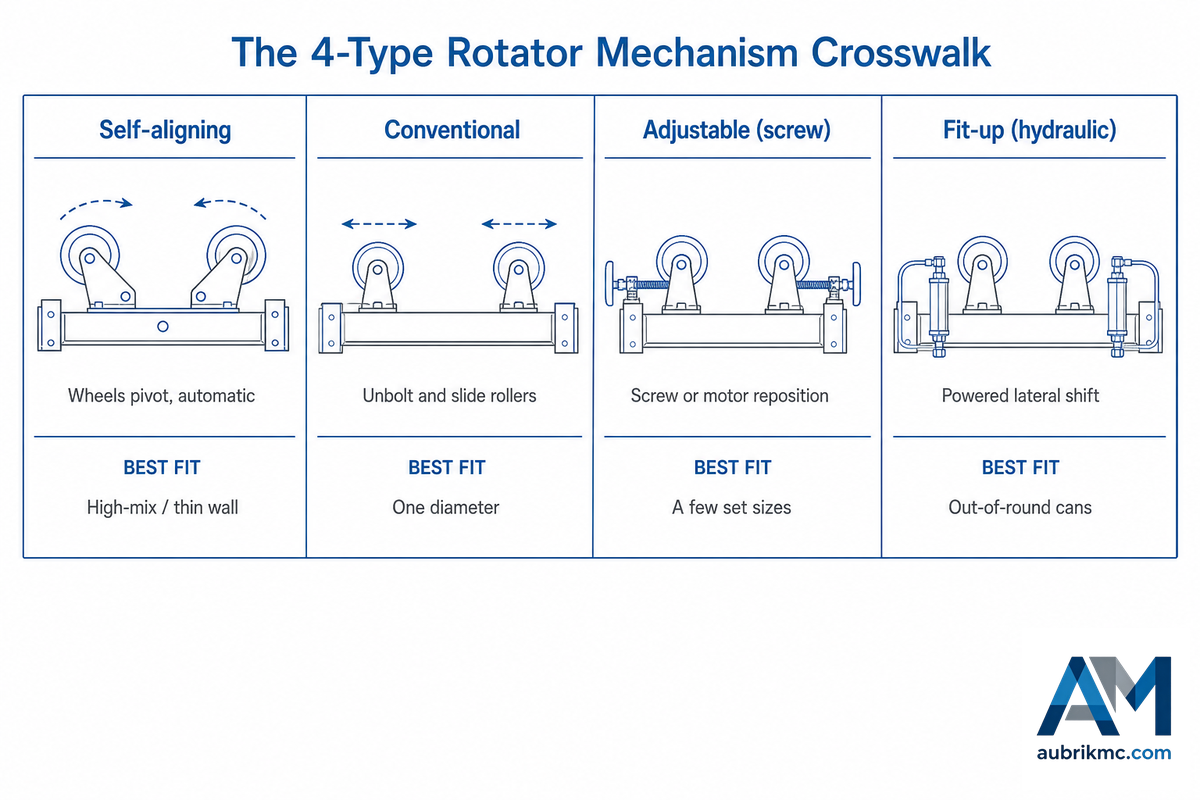
Quatro tipos de barramentos de roletes realizam a mesma tarefa e diferem em exatamente um aspecto: como as rodas acompanham uma mudança de diâmetro. As fichas comerciais os classificam pelo preço; é mais útil classificá-los pelo mecanismo, pois é ele que determina o preço, o tempo de preparação e o risco para um costado fino. Compare cada tipo com as características que realmente importam no chão de fábrica, como mostra a correspondência abaixo. As fábricas que utilizam rotadores autoalinháveis relatam muito menos tempo de nova regulagem em comparação com a soldagem manual e com os rotadores convencionais, pois o mecanismo autoalinhável — o carro autoajustável da patente dos Estados Unidos 4.407.621 — centraliza cada peça por conta própria; sem ele, os rotadores de soldagem convencionais ocupariam um operador a cada mudança de diâmetro, e os rotadores autoalinháveis também são mais fáceis de integrar a uma célula robotizada.
Comparativo dos mecanismos de 4 tipos de rotadores
| Característica do mecanismo | Autoalinhável | Convencional | Ajustável (fuso) | Para ajuste e montagem da junta (hidráulico) |
|---|---|---|---|---|
| Troca de diâmetro | Automática, em segundos | Desaparafusar + deslizar os roletes | Reposicionamento por fuso ou motor | Deslocamento lateral motorizado |
| Regulagem manual para cada diâmetro | Nenhuma | Sim, a cada mudança | Parcial | Motorizada, não manual |
| Rodas por unidade motriz/livre | 4 (2 por suporte pivotante) | 2 fixas | 2–4 | 2–4 motorizadas |
| Cobertura de diâmetros com uma única regulagem | Faixa nominal completa | Uma faixa | Faixa escalonada | Faixa nominal |
| Padrão de contato em parede fina | 4 pontos, baixa carga pontual | 2 pontos, carga pontual mais alta | 2–4 pontos | 4 pontos |
| Cobertura de diâmetros extremos | Limitada pelo giro dos braços | A mais ampla (os roletes se deslocam bastante) | Ampla | Limitada pelo giro dos braços |
| Ajuste e montagem de peças fora de circularidade | Não | Não | Não | Sim — torna as virolas concêntricas |
| Complexidade mecânica | Maior (articulações) | A menor | Média | A maior (sistema hidráulico) |
| Trabalho mais adequado | Grande variedade de diâmetros, parede fina, cabeçote fixo | Um diâmetro, alto volume | Alguns diâmetros definidos | Virolas grandes que exigem ponteamento concêntrico |
Comportamento dos mecanismos sintetizado com base na literatura de patentes sobre viradores de roletes e na prática de campo; os valores de capacidade variam conforme o modelo.
Quais são os diferentes tipos de rotadores de soldagem?
Na prática, existem quatro tipos: os rotadores convencionais (às vezes chamados de manuais) têm as rodas aparafusadas à estrutura; para cada novo diâmetro, é necessário desaparafusá-las e deslizá-las, mas, em contrapartida, oferecem o projeto mais simples e durável e a maior cobertura de diâmetros, pois os roletes podem ser posicionados muito afastados ou muito próximos uns dos outros.
Os rotadores ajustáveis, ou com fuso, reposicionam as rodas por meio de um fuso ou motor, constituindo uma solução intermediária para alguns tamanhos definidos. Os rotadores autoalinháveis permitem que as rodas pivotem para acompanhar a peça, sem necessidade de regulagem. Os rotadores para ajuste e montagem da junta acrescentam sistemas hidráulicos motorizados que também elevam, abaixam e deslocam os conjuntos de rodas, permitindo alinhar concentricamente e pontear duas seções do costado antes da execução da junta. A avaliação deve ser objetiva: rotadores autoalinháveis oferecem valor real quando a variedade de diâmetros muda com frequência ou quando a parede é fina, mas uma linha para um único diâmetro costuma ser mais bem atendida por um barramento convencional, mais econômico e sem componentes que exijam calibração. Essa é uma decisão de compra, e as tabelas de especificações estão em nossa página sobre rotador de soldagem autoalinhável.
Carga e diâmetro: o princípio da carga excêntrica que a maioria dos compradores ignora

Um número causa mais erros de dimensionamento do que qualquer outro: a tonelagem em destaque. A capacidade nominal só é válida quando a carga está centralizada sobre os roletes. Desloque o centro de gravidade para fora do centro — com um bocal fora do eixo, um tampo irregular ou um dispositivo de fixação suspenso em uma extremidade — e a capacidade utilizável cairá rapidamente. Capacidade nominal de 100 toneladas, segurança para bem menos de 60 não é um erro de digitação; esse é o efeito da excentricidade sobre um barramento de roletes. Um guia de dimensionamento do setor demonstra esse padrão com valores menores: uma unidade com capacidade nominal de 1.000 kg pode suportar apenas cerca de 600 kg quando a carga fica 200 mm fora do centro, uma perda aproximada de 40%.
Fisicamente, isso decorre do torque de inclinação criado pelo deslocamento. Conforme indicam as referências de dimensionamento de posicionadores, multiplica-se o peso da estrutura soldada pela distância entre a linha de centro dos roletes e o centro de gravidade; é esse momento, e não apenas o peso, que o barramento precisa suportar, seguindo a mesma distribuição de carga entre roletes livres e motrizes estabelecida na patente dos Estados Unidos 8.342.493 B2. Portanto, o dimensionamento correto começa pelo peso da peça de trabalho mais pesada somado ao peso de seu dispositivo de fixação, aplica um fator de segurança de 1,5× e compara o resultado com a capacidade para carga excêntrica (fora do centro), em vez de usar o valor em destaque. Quatro números determinam se um rotador terá o desempenho esperado em sua fábrica: peso máximo, distância excêntrica, menor diâmetro e maior diâmetro.
“A falha que encontramos em campo nunca está relacionada à tonelagem em destaque, mas a um vaso fora do centro sobre um suporte subdimensionado. Verificamos os suportes das rodas sob carga excêntrica antes do envio de cada barramento, pois é nesse ponto que uma ficha de especificações confiável demonstra seu valor.”
Equipe de engenharia da Aubrik, Wuxi ABK Machinery
A faixa de diâmetros funciona da mesma forma: a faixa publicada (aproximadamente 250–6.300 mm em uma linha de modelos) representa os limites de todo o catálogo, não de um único barramento. Cada conjunto cobre uma parte dela, determinada por sua classe de capacidade. Para aplicar valores reais ao seu trabalho, nossas ferramentas para dimensionar um rotador de soldagem autoalinhável calculam a redução de capacidade causada pela excentricidade.
Rodas de poliuretano ou aço: adequação da roda ao costado
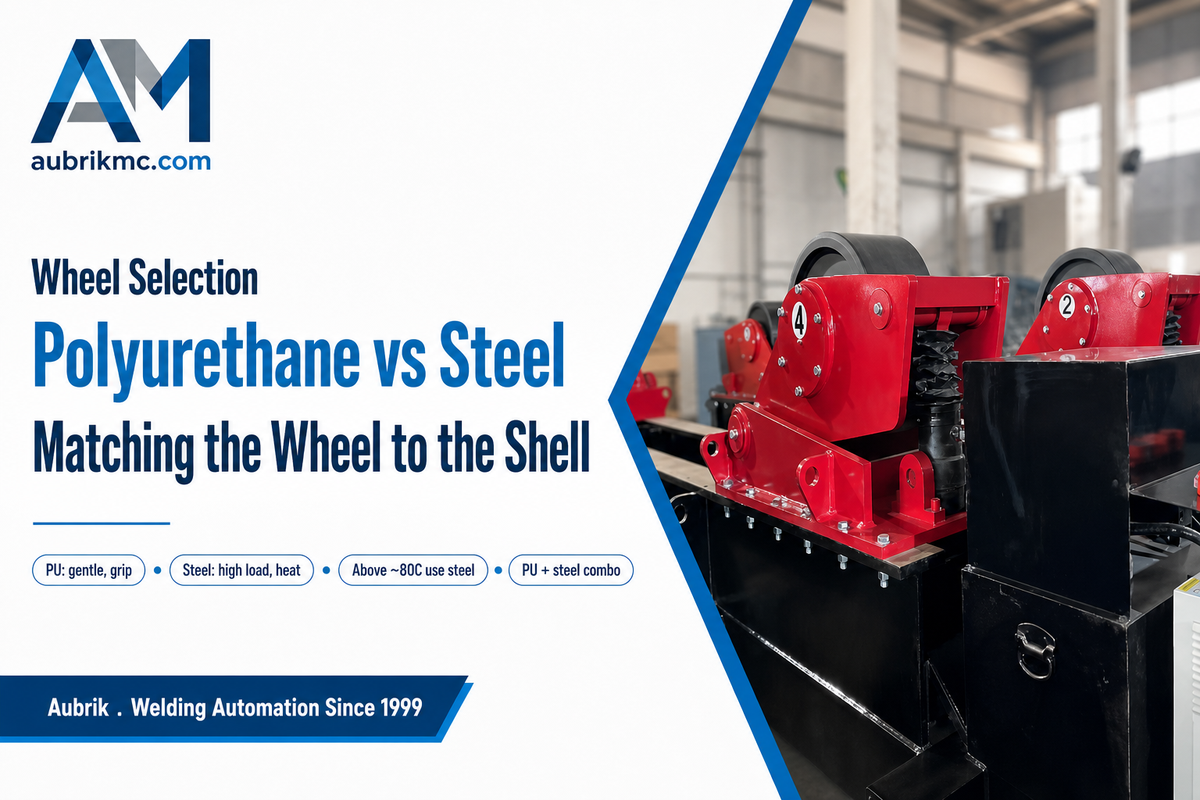
O material das rodas é uma decisão menos evidente do que a capacidade, mas altera o acabamento superficial obtido. A escolha depende da espessura da parede, da temperatura próxima à solda e da carga. A forma como essa carga chega ao costado depende dos próprios componentes do suporte dos roletes; a patente dos Estados Unidos 4.407.621 detalha o carro autoajustável e o suporte do rolete que sustentam qualquer superfície de roda instalada.
✔ Rodas de poliuretano (PU)
- Mais suaves para o costado; protegem paredes finas e superfícies acabadas contra marcas de pressão
- Maior aderência, reduzindo o deslizamento em cargas com leve desequilíbrio
- Amortecem ruído e vibração
- Desgastam mais rapidamente; os revestimentos são consumíveis substituíveis
⚠ Rodas com superfície de aço
- Suportam cargas maiores por roda
- Suportam a temperatura elevada próxima a uma zona de solda pesada, acima de aproximadamente 80 °C, onde o PU amoleceria
- Maior vida útil em condições abrasivas
- Menor tolerância a costados finos ou polidos, maior carga pontual e risco de marcas
Um erro que merece destaque é usar aço em todas as rodas porque ele “dura mais”. Em aço inoxidável fino ou alumínio, uma roda rígida concentra a carga e pode deixar uma marca de pressão ou abrasão que exige polimento adicional ou até provoca a rejeição do vaso. Muitas fábricas de vasos de pressão utilizam uma combinação de PU e aço: PU nos roletes livres que acomodam o costado e aço onde o calor e a carga são maiores. A escolha deve acompanhar a peça de trabalho, não uma preferência genérica.
Onde os rotadores autoalinháveis justificam o investimento (e a diferença entre rotador e posicionador)
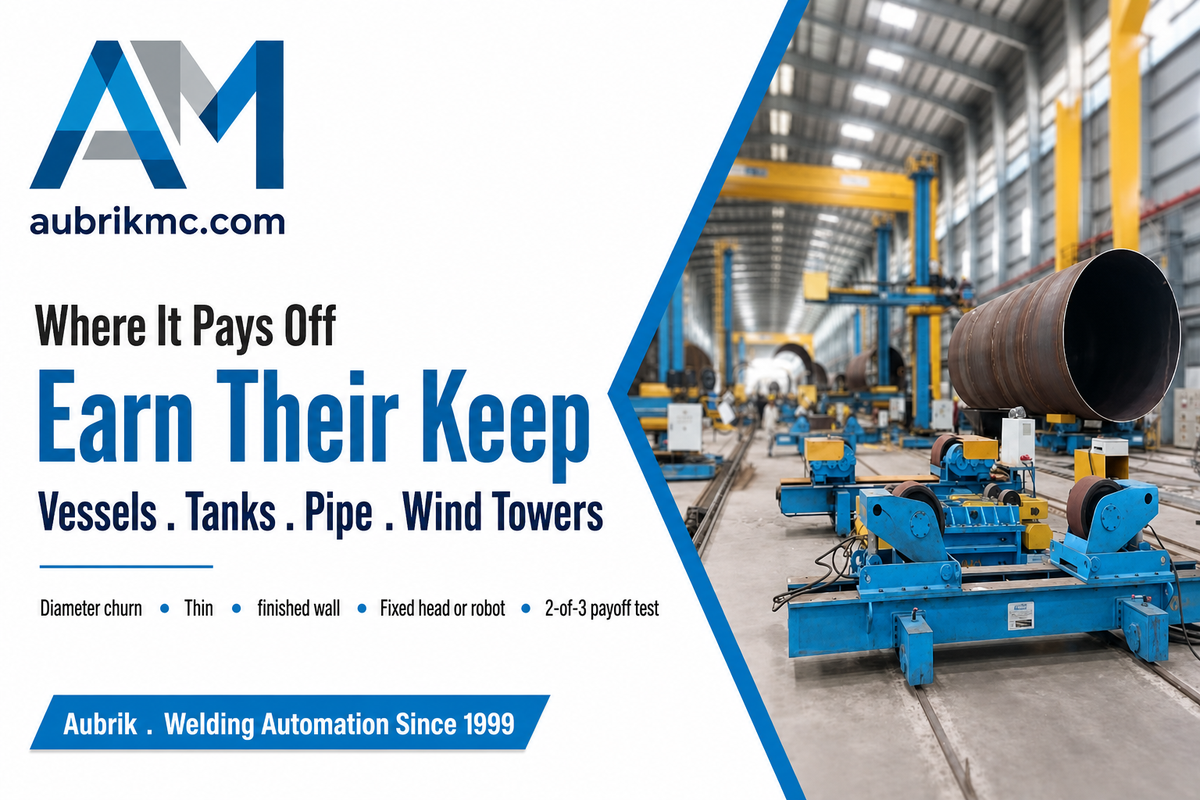
Barramentos autoalinháveis são usados sempre que uma fábrica solda grandes cilindros com uma combinação variável de tamanhos: vasos de pressão e tanques de armazenamento, carretéis de tubos, trocadores de calor, seções de torres eólicas e painéis navais calandrados em costados. Um caso deixa o valor evidente: em uma semana diversificada, um tanque de aço inoxidável de 20 toneladas em um turno e um vaso de aço carbono de 60 toneladas no seguinte.
Em um barramento convencional, cada mudança exige parar para desaparafusar e reposicionar os roletes; em um barramento autoalinhável, basta acomodar a peça seguinte. Se operarem sob pressão, ambos os vasos serão fabricados segundo as regras de construção de vasos de pressão da ASME BPVC Seção VIII, que regem a soldagem, a inspeção e a certificação de vasos acima de 15 psig, o tipo de junta uniforme que um virador de soldagem foi projetado para executar. Combine essa linha de centro constante com um sistema coluna e lança e um rastreador de junta, e a linha opera sem que o operador precise reajustar nada entre os trabalhos. Entre os tipos de viradores de soldagem que uma empresa de fabricação metalmecânica pode adquirir, a lógica de autoalinhamento é idêntica. Dispositivos de soldagem leves atendem a pequenos trabalhos de soldagem; barramentos mais robustos utilizam roletes de soldagem endurecidos para soldagem em grande escala; e a operação varia desde a soldagem de juntas com orientação manual até a soldagem totalmente automatizada sob uma lança.
Teste de retorno do autoalinhamento — 3 sinais
O autoalinhamento custa mais do que um barramento convencional. O investimento se paga quando pelo menos 2 destes 3 sinais são verdadeiros:
- Variação frequente de diâmetro. Os diâmetros das peças de trabalho mudam com frequência, com vários costados ou tubos diferentes em uma semana, em vez do mesmo tamanho durante todo o mês.
- Parede fina ou acabada. A operação envolve costados de aço inoxidável, alumínio ou polidos com paredes finas, nos quais um apoio de 4 pontos evita os amassamentos que um conjunto de 2 pontos pode causar.
- Cabeçote fixo ou automação. A operação alimenta um cabeçote de soldagem fixo, um sistema coluna e lança ou um rastreador de junta que se beneficia de uma linha de centro que não muda entre os tamanhos.
Menos de 2 sinais verdadeiros? Um virador de soldagem convencional geralmente oferece melhor custo-benefício, com precisão repetível pelo menor preço e nada para calibrar.
Qual é a diferença entre um virador de soldagem e um posicionador de soldagem?
Viradores e posicionadores resolvem 2 problemas geométricos diferentes no chão de fábrica. Os viradores de soldagem (viradores de roletes) giram uma peça de trabalho cilíndrica sobre roletes, solução indicada para uma peça longa e redonda, um tubo, um tanque ou um vaso, soldado ao longo de uma junta circunferencial ou longitudinal.
Os posicionadores de soldagem inclinam e giram uma peça sobre uma mesa giratória ou um cabeçote motriz, solução adequada para um suporte, uma estrutura ou um conjunto irregular que precisa ser inclinado para manter a solda na posição plana. Peças redondas e longas vão para o virador; peças que precisam ser inclinadas e giradas vão para o posicionador. Muitas fábricas possuem ambos e encaminham a peça ao equipamento adequado ao seu formato. Se suas peças tiverem características diferentes, nossas informações sobre o posicionador de soldagem rotativo e o guia de seleção de mesas giratórias para soldagem abrangem os equipamentos do tipo mesa, enquanto a linha completa de viradores de soldagem e viradores de roletes mostra onde cada um se aplica. Para trabalhos de inclinação mais pesados, as informações sobre o posicionador de soldagem para serviços pesados apresentam mais detalhes.
Modos de falha em campo: diagnóstico de desvio, patinação, indentação e sobrecarga
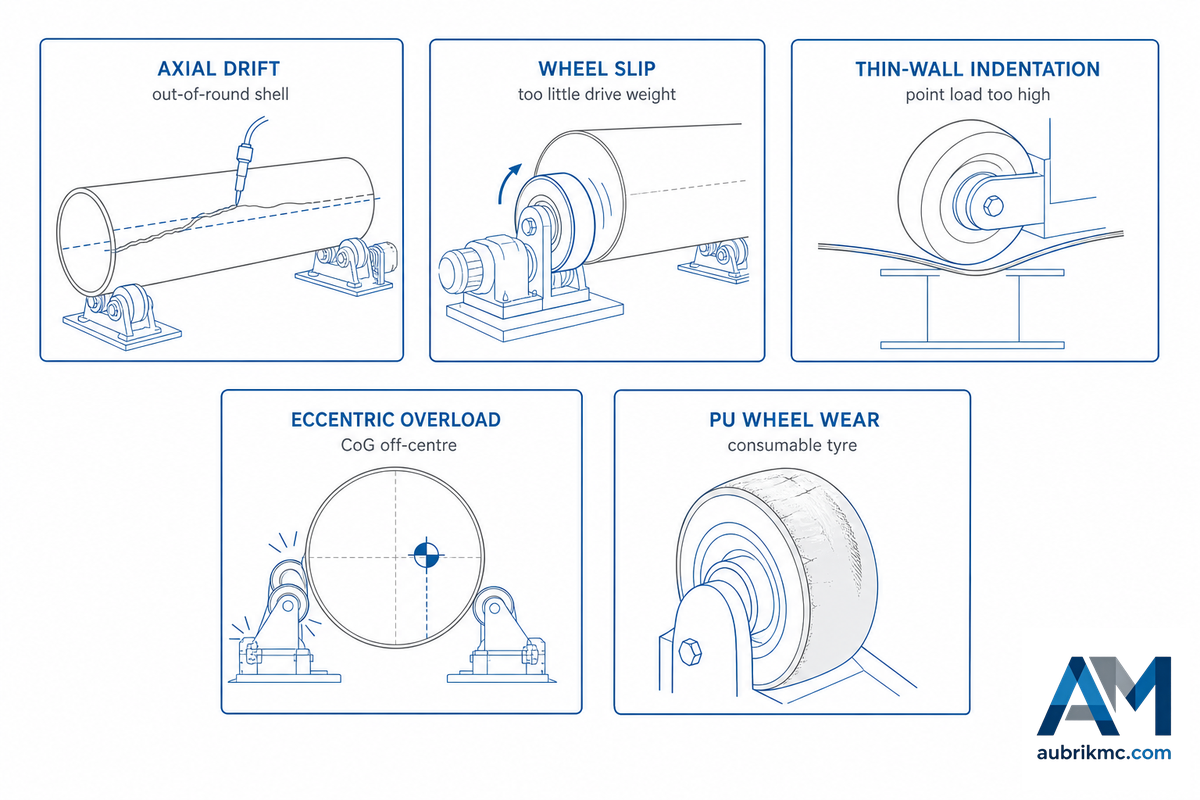
Quando um barramento autoalinhável apresenta problemas, o sintoma normalmente indica diretamente a causa quando se conhecem os 5 modos. Esta é a parte que nenhuma ficha comercial apresenta, por isso vale a pena mantê-la junto à máquina. Use o guia abaixo para um diagnóstico inicial e depois confirme com a verificação de manutenção apresentada em seguida.
Guia dos 5 modos de falha de viradores de soldagem
| Modo de falha | Sintoma no chão de fábrica | Causa raiz | Correção em campo |
|---|---|---|---|
| Desvio axial | O cordão se desloca lateralmente ao longo de uma junta circunferencial extensa | Costado fora de circularidade; ausência de sistema antidesvio; roletes livres suportando peso insuficiente | Adicionar/ativar sistema antidesvio com roletes livres inclinados; deslocar a distribuição para ~60% do peso sobre os roletes livres; verificar o sensor de desvio |
| Patinação das rodas | A peça de trabalho para ou se movimenta aos trancos; o acionamento gira, mas a peça não | Peso insuficiente sobre as rodas motrizes; PU desgastado ou oleoso; carga descentralizada | Reequilibrar a distribuição entre acionamento/rolete livre; limpar ou substituir os revestimentos; recentralizar a carga |
| Indentação em parede fina | Amassamentos ou áreas planas em um costado fino ou polido | Rodas de aço ou barramento de 2 pontos sob uma parede fina; carga pontual excessiva | Trocar por rodas de PU; adotar um conjunto autoalinhável de 4 pontos; distribuir a carga |
| Sobrecarga excêntrica | Esforço excessivo no suporte, sobrecarga do motor ou desarme com uma carga abaixo da capacidade nominal informada | Centro de gravidade descentralizado; dimensionamento pelo peso próprio, não pelo momento | Redimensionar com base na capacidade para carga excêntrica × fator de segurança de 1.5; reposicionar o dispositivo de fixação |
| Desgaste das rodas/PU | Aumento progressivo da patinação, do ruído ou da rotação fora de circularidade | Os revestimentos de poliuretano são consumíveis; operações abrasivas ou em altas temperaturas aceleram o desgaste | Inspecionar e substituir os revestimentos conforme um cronograma; verificar os pivôs e o óleo do redutor |
| Elevação da linha de centro ao mudar o tamanho | A altura da tocha de soldagem varia gradualmente com a mudança do diâmetro | Rodas desgastadas ou incompatíveis; suporte do munhão empenado | Substituir as rodas em conjuntos correspondentes; verificar se a geometria do suporte está dentro de 1 mm/m |
| Atrito ou marcas na superfície | Marcas de contato em um costado polido ou fino | Rodas de aço sobre uma superfície acabada; partículas abrasivas no revestimento | Trocar os roletes livres por modelos de PU; manter as rodas limpas |
| Superaquecimento do acionamento | O redutor ou o motor aquece e desarma durante uma execução de produção prolongada | Carga superdimensionada, nível de óleo baixo ou rolete livre travado aumentando o arrasto | Redimensionar conforme a capacidade para carga excêntrica; realizar a manutenção do redutor; liberar o rolete livre |
| Exposição a ponto de esmagamento | Mão ou manga presa perto de uma roda em rotação | Peças rotativas e pontos de esmagamento convergentes sem proteção | Instalar proteções e barreiras conforme a OSHA 1910.212; realizar bloqueio para a configuração |
- ✔ Mantenha as rodas e os pivôs dos munhões limpos; lubrifique os pivôs conforme o cronograma.
- ✔ Verifique o óleo do redutor e o autotravamento dos suportes das rodas antes de uma execução de produção pesada.
- ✔ Substitua os revestimentos de poliuretano à medida que se desgastarem, pois são os componentes com maior probabilidade de falhar primeiro.
- ✔ Proteja as rodas rotativas e os pontos de esmagamento convergentes: segundo as regras norte-americanas de proteção de máquinas da OSHA 29 CFR 1910.212, peças rotativas que possam entrar em contato com um operador devem contar com proteção.
As peças que realmente falham em campo são as rodas motrizes e os mandris, por isso são os componentes de desgaste que mantemos em estoque. Os barramentos são comprometidos por seus controles e por sua cadeia de fornecimento de peças de reposição muito antes de serem comprometidos por seu aço.
Verificação da qualidade: as normas que realmente regem um virador de soldagem
Dois tipos diferentes de normas se aplicam a um virador de soldagem, e os compradores os confundem, arcando com as consequências. Um conjunto comprova que a máquina é segura. Outro conjunto comprova que a solda é íntegra. Logotipos em uma página inicial não comprovam nenhum dos dois; solicite o escopo e a validade do certificado.
Esse equívoco gera um risco concreto. Qualquer fábrica que aceite um logotipo ISO 9001 como comprovação da qualidade da solda pode receber um barramento cujas soldas nunca foram formalmente qualificadas e, meses depois, ser reprovada em uma auditoria de cliente quando um inspetor independente solicitar registros de procedimentos que nunca foram elaborados. Compradores da UE e dos EUA realizam exatamente essa auditoria de cliente, e a lacuna geralmente só aparece depois que um vaso com parede de 6 mm já está em serviço, o momento mais caro para descobri-la.
Segurança da máquina. Para o próprio equipamento, incluindo as rodas rotativas, o acionamento e os pontos de esmagamento, a via europeia é a marcação CE conforme a Diretiva de Máquinas 2006/42/EC, que estabelece requisitos essenciais de saúde e segurança e uma Declaração de Conformidade. Observe a data: a 2006/42/EC está sendo substituída pelo Regulamento (UE) 2023/1230, o novo Regulamento de Máquinas, aplicável a partir de 14 de janeiro de 2027; portanto, uma compra em 2026 abrange ambos, e é razoável perguntar ao fornecedor como ele está conduzindo a transição. Nos Estados Unidos, a obrigação equivalente é a proteção de máquinas conforme a OSHA 1910.212: peças rotativas expostas a contato devem contar com proteção.
Qualidade da solda. A ISO 9001, por si só, não comprova uma única solda. A soldagem é formalmente um “processo especial” — seu resultado não pode ser totalmente verificado pela inspeção da peça acabada, por isso a competência em soldagem é demonstrada pela ISO 3834, a norma de qualidade da soldagem, além de procedimentos qualificados (ISO 15614) e soldadores qualificados (ISO 9606 ou AWS D1.1). Essa norma de seleção, a ISO 3834-1:2021, apresenta a série e como escolher o nível de qualidade correto; a American Welding Society define a ISO 3834 como uma ferramenta complementar à ISO 9001, não como sua substituta. Ao avaliar qualquer fornecedor de soldagem, inclusive nós, pergunte quais dessas certificações ele possui e em qual escopo, e solicite o gráfico de cargas excêntricas e os certificados dos materiais antes de assumir o compromisso. Ao comparar os recursos dos viradores de soldagem autoalinháveis entre fornecedores, avalie especialmente 4 aspectos: o que os viradores de soldagem autoalinháveis oferecem em relação a um barramento fixo, os elementos de segurança dos viradores de soldagem autoalinháveis que atendem à OSHA e à CE, a manutenção do barramento de soldagem autoalinhável durante sua vida útil e o tamanho correto do barramento de soldagem autoalinhável para sua faixa de diâmetros.
Como referência sobre o fabricante: a Aubrik (Wuxi ABK Machinery) fabrica equipamentos de soldagem desde 1999, possui ISO 9001 e marcação CE e fornece viradores de roletes para Espanha, Alemanha, Rússia, Índia, Brasil, França, Itália e Vietnã. Consideramos esse escrutínio parte do custo de operar internacionalmente, não um inconveniente.
Perspectivas do setor: para onde caminha a demanda por viradores autoalinháveis

O que importa em 2026 não é uma manchete sobre o tamanho do mercado, mas uma mudança na forma como os compradores pesquisam e especificam. As buscas genéricas por “virador de soldagem” e “viradores de roletes” caíram em relação ao ano anterior, de aproximadamente um terço a quase a metade, enquanto os termos relacionados a subtipos e aplicações permanecem estáveis. A demanda não está entrando em colapso; ela está se concentrando em compradores que já sabem que desejam um barramento autoalinhável, antidesvio ou para ajuste e montagem da junta e que, cada vez mais, obtêm a resposta conceitual em um resumo de IA antes mesmo de clicar. Isso transfere o verdadeiro risco de suprimentos para a especificação: comprar autoalinhamento em excesso para uma linha de diâmetro único que nunca o utilizará ou adquirir um barramento convencional insuficiente, que limita a produção de uma fábrica com alta variedade de peças.
Duas forças mantêm a demanda pelos barramentos maiores. A primeira é a transição energética, pois seções de torres eólicas e grandes vasos de pressão são exatamente os cilindros longos e pesados que justificam um barramento autoalinhável de 150–500 toneladas sob um sistema coluna e lança; fabricantes que implantam linhas de produção em expansão para torres offshore já estão dimensionando seus equipamentos para isso. Essa demanda futura é real: os Relatórios do mercado eólico: edição de 2024 do U.S. Department of Energy estimaram o desenvolvimento da energia eólica offshore nos EUA em 80.523 MW, um salto de 53% em um único ano, com 6.474 MW de capacidade terrestre adicionada somente em 2023, e cada seção de torre dessa demanda futura é um cilindro longo que precisa ser soldado sobre um virador de soldagem. A segunda é a automação: à medida que a soldagem adaptativa, o rastreamento de juntas e o monitoramento por gêmeos digitais se difundem, tendências apontadas para 2026 por um grande fabricante de automação de soldagem, a linha de centro constante de um barramento autoalinhável se torna mais valiosa, pois permite que um cabeçote fixo ou robô execute passe após passe sem nova programação. Apenas como referência de mercado, empresas de acompanhamento do setor estimam o mercado de viradores convencionais em cerca de USD 297 milhões em 2025, com uma taxa de crescimento anual próxima de 4%, enquanto o segmento de viradores para soldagem de tubos cresce mais rapidamente; considere esses números como indicação de direção, não como valores precisos. Nossa própria análise é mais específica, e a apresentamos claramente: o autoalinhamento justifica seu custo adicional quando a variedade de diâmetros ou o trabalho com paredes finas o exige, enquanto uma linha de diâmetro único costuma ser mais bem atendida por um barramento convencional.
Perguntas frequentes
P: Qual é a diferença entre um virador de soldagem autoalinhável e um convencional?
Ver resposta
Em um virador autoalinhável, as rodas pivotam automaticamente para se ajustar a cada diâmetro, eliminando a configuração manual entre tamanhos; ele sustenta a carga sobre 4 rodas por unidade, o que protege paredes finas. Em um virador convencional, as rodas são fixas e precisam ser desaparafusadas e deslocadas a cada mudança de diâmetro. O modelo convencional se destaca pela simplicidade, durabilidade, maior faixa de diâmetros e menor preço; o autoalinhável se destaca pela rapidez da troca e pela movimentação de peças com paredes finas.
P: Qual capacidade de carga um virador de soldagem autoalinhável suporta?
Ver resposta
As classes de capacidade variam de aproximadamente 5 a 500 toneladas por conjunto, com projetos personalizados acima disso. Porém, a capacidade nominal pressupõe uma carga centralizada: quando ela está descentralizada, a capacidade utilizável cai acentuadamente; um guia do setor mostra uma unidade de 1.000 kg suportando aproximadamente 600 kg com excentricidade de 200 mm. Faça o dimensionamento pela capacidade para carga excêntrica, aplicando um fator de segurança de 1,5× à peça de trabalho mais pesada mais o dispositivo de fixação, e não pela tonelagem nominal informada.
P: Um virador de soldagem autoalinhável pode ser usado na soldagem de tubos?
Ver resposta
Sim, os carretéis de tubos estão entre as aplicações mais comuns. Seus roletes giram o tubo para executar uma solda circunferencial contínua, e a ação de autocentralização mantém a junta de soldagem em uma altura estável mesmo durante a troca entre tamanhos de tubos. Para execuções de produção prolongadas com o mesmo diâmetro, compare o custo e a faixa de diâmetros de um barramento convencional ou para ajuste e montagem da junta com os da unidade autoalinhável.
P: Com que velocidade os viradores de soldagem autoalinháveis giram?
Ver resposta
A velocidade linear normalmente é de 6–60 m/h, com controle contínuo por inversor de frequência (VFD), permitindo ajustar a velocidade superficial ao processo, seja arco submerso, MIG ou TIG, e ao raio da peça de trabalho.
P: De quanta manutenção um virador de soldagem autoalinhável precisa?
Ver resposta
A manutenção de rotina é simples: mantenha as rodas e os pivôs limpos, verifique o óleo do redutor e o travamento dos suportes das rodas e inspecione o acionamento e o painel de controle. O desgaste dos revestimentos de poliuretano representa o principal consumo de peças, portanto planeje substituí-los conforme um cronograma.
P: Qual é a vida útil típica de um virador autoalinhável?
Ver resposta
Barramentos bem construídos, com estrutura de aço, duram muitos anos; o que se desgasta são os consumíveis. Espere substituir os revestimentos de poliuretano e, ao longo de uma vida útil prolongada, os componentes do acionamento e do controle, razão pela qual a disponibilidade de peças de reposição em estoque é mais importante do que as características gerais da construção.
Por que escrevemos este artigo
Fabricamos viradores de soldagem autoalinháveis em Wuxi e vemos os mesmos 2 erros de dimensionamento se repetirem: especificar autoalinhamento em excesso para uma linha de diâmetro único e dimensionar pela tonelagem nominal informada, em vez da carga excêntrica. Este guia separa o mecanismo (autoalinhamento) do rastreamento (antidesvio), demonstra o princípio de carga por meio de um exemplo calculado e relaciona as normas ao que cada uma realmente comprova. Revisado pela equipe técnica da Wuxi ABK Machinery Co., Ltd.
Referências e fontes
- Patente dos EUA 8.342.493 B2, sistema antidesvio para viradores de roletesKoike Aronson Inc (USPTO, via Google Patents)
- Patente dos EUA 4,407,621, carros autoajustáveis para viradores de roletesUSPTO
- ISO 3834-1:2021, requisitos da qualidade para soldagem por fusão de materiais metálicosInternational Organization for Standardization
- Diretiva de Máquinas 2006/42/EC (sendo substituída pelo Regulamento (UE) 2023/1230 a partir de 14 de janeiro de 2027) — EUR-Lex, European Union
- OSHA 29 CFR 1910.212, requisitos gerais para todas as máquinas (proteção)U.S. Occupational Safety and Health Administration
- American Welding Society, garantia da qualidade em soldagem
Artigos relacionados
- Virador de soldagem autoalinhável, especificações, dimensionamento e classes de capacidade
- Viradores de soldagem e viradores de roletes, a linha completa
- Como funcionam os viradores de soldagem e os viradores de roletes, guia da categoria
- Virador de tubos para soldagem, guia de configuração e operação
- Como escolher um posicionador de soldagem rotativo
- Guia de seleção de mesas giratórias para soldagem







