
Póngase en contacto con la empresa Aubrik

Actualizado en junio de 2026.
Los rotadores de soldadura autoalineables son rodillos viradores cuyas ruedas pivotan para adaptarse por sí solas a cada pieza de trabajo, de modo que un fabricante puede girar una tubería de 600 mm y un tanque de 4 metros en la misma bancada sin desplazar manualmente ni un solo rodillo. Esa única característica, que las ruedas encuentren la pieza en lugar de que un operador las ajuste, es lo que distingue a un rotador autoalineable de uno convencional y cambia la forma en que un taller suelda juntas circunferenciales largas. Esta guía explica cómo funciona realmente el mecanismo, en qué se diferencian los cuatro tipos de rodillos a nivel de hardware, cómo interpretar los límites de carga y diámetro, cómo diagnosticar las fallas que aparecen en el taller y qué certificados demuestran algo en realidad. Esta es la base técnica; cuando esté listo para dimensionar y cotizar una unidad, nuestros rodillos viradores autoalineables de 5 a 500 t incluyen las tablas de especificaciones.
Especificaciones rápidas: rotador de soldadura autoalineable
| Clases de capacidad | 5–500 t por juego (personalizados por encima de este rango) |
| Diámetro de la pieza de trabajo | ~250–6,300 mm en toda la gama de modelos |
| Velocidad lineal | 6–60 m/h, control continuo mediante VFD |
| Material de las ruedas | Poliuretano (PU) o superficie de acero |
| Configuración del juego | Una unidad motriz + una o más unidades de rodillos libres |
| Ajuste manual para cada diámetro | Ninguno: las ruedas autocentran la carga |
| Proceso habitual | SAW, GMAW (MIG/MAG), GTAW (TIG) |
Qué es realmente un rotador de soldadura autoalineable (y dónde encaja el término “rodillos viradores”)
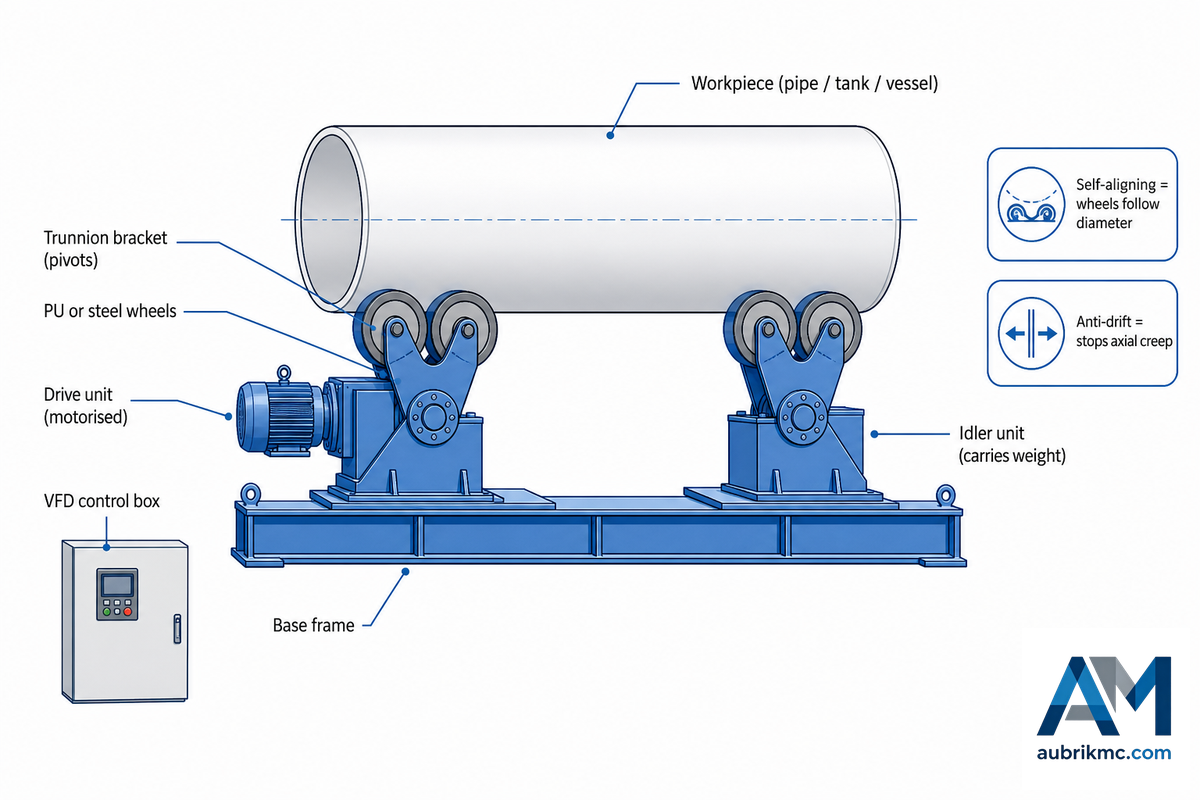
Un rotador de soldadura autoalineable se adapta al diámetro de la pieza de trabajo mediante ruedas pivotantes, pero no corrige automáticamente la desviación axial. Cuando la junta deba mantenerse en trayectoria, especifique conjuntamente el rango de diámetros, el peso de la pieza cargada, la longitud del recipiente, el control antideriva y el contacto de los rodillos. Confirme cómo responde el control a la conicidad, a los cambios en la distribución de la carga y a un ciclo de soldadura con paradas y arranques.
Este comportamiento de autocentrado es ingeniería documentada, no una afirmación del proveedor: la patente de Estados Unidos 8,342,493 B2 describe un rotador cuyos rodillos libres equilibran y centran la carga por sí solos. Los términos “rotador de soldadura”, “rodillos viradores” y “rotador autocentrante” designan la misma familia de máquinas; las palabras varían según la región y el catálogo, no según la función. Según la aplicación, la misma máquina aparece en los catálogos como rodillos viradores para tanques, tuberías o recipientes; según el tamaño, como un rotador de soldadura pequeño para tuberías de menos de un metro o una bancada pesada para virolas de torres eólicas. Ninguna de esas denominaciones cambia el mecanismo, sino únicamente el trabajo para el que se dimensionó la bancada.
Primero conviene aclarar un punto: la diferencia entre un rotador y un posicionador de soldadura. Los rotadores hacen girar sobre rodillos una pieza de trabajo larga y redonda para que la antorcha de soldadura pueda depositar una junta circunferencial o longitudinal continua. Los posicionadores inclinan y giran una pieza sobre una mesa o un cabezal motriz, lo que resulta adecuado para soportes, bastidores y conjuntos más pequeños que deben inclinarse hasta una posición horizontal. Si la pieza es cilíndrica y mide varios metros de largo, corresponde colocarla sobre un rotador; si debe inclinarse, corresponde colocarla sobre un posicionador.
Otra distinción sorprende a los compradores y sustenta el resto de esta guía: “autoalineable” y “antideriva” son dos características distintas, aunque los catálogos suelen confundirlas. La autoalineación describe cómo las ruedas siguen un cambio de diámetro. La función antideriva describe cómo la bancada evita que una pieza larga se desplace lateralmente a lo largo de su propio eje mientras gira. Cualquier rotador puede ser autoalineable sin contar con un sistema antideriva, y los mejores fabricantes los venden como opciones independientes. Mantenga separados ambos conceptos y la mayor parte de la ingeniería que se explica a continuación resultará clara.
Los compradores que confunden ambas funciones suelen omitir el sistema antideriva en trabajos largos con pared delgada y después tienen dificultades con una junta que se desvía lateralmente al girar la pieza, un error que puede inutilizar un recipiente terminado y exigir días de retrabajo. Como la causa estructural es geométrica y no una falla del control, ninguna habilidad del operador permite corregirla después; la única solución debe quedar especificada en la orden de compra. Una deriva axial de alrededor de 1 mm por metro basta para sacar una pasada de raíz de una ventana de armado y ajuste de 2 mm en una junta de 3 m, por lo que esta distinción merece un párrafo propio y no una nota al pie.
Cómo funciona la autoalineación: geometría de muñones paso a paso
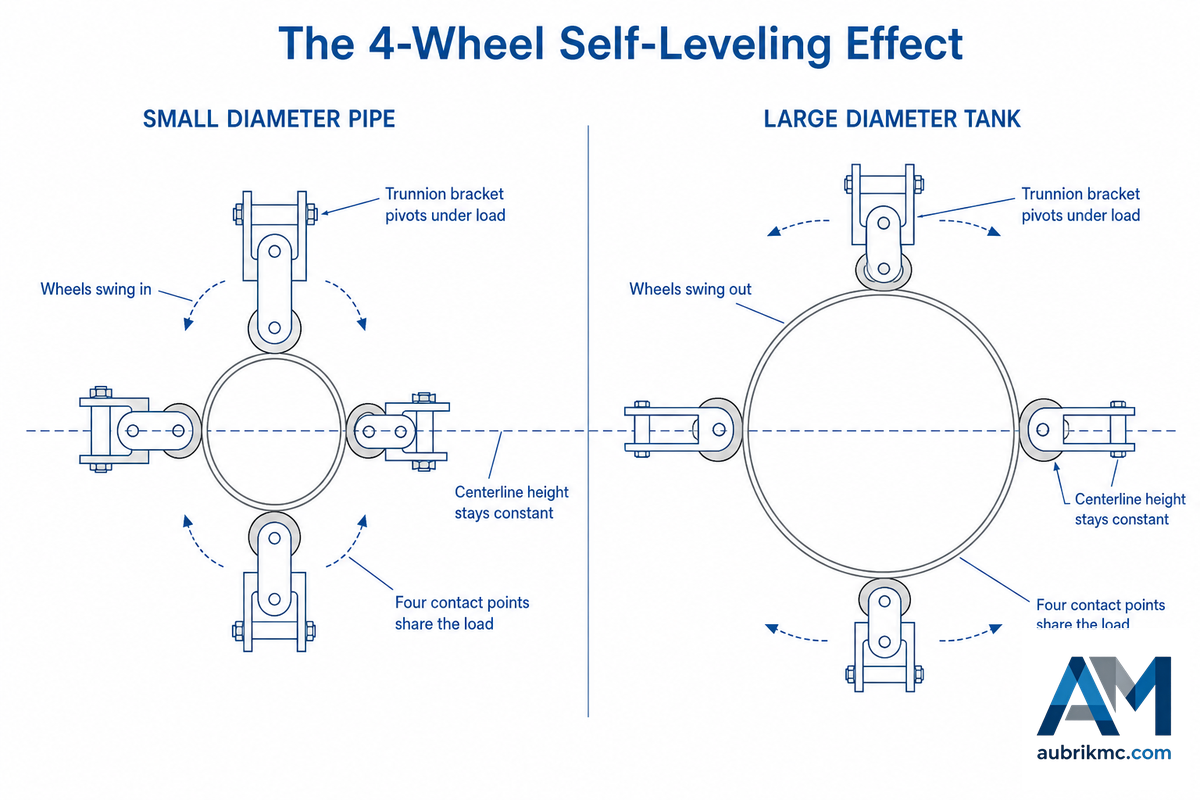
Más allá del lenguaje de los catálogos, un rotador autoalineable realiza bien una función mecánica. Cada juego de ruedas se apoya sobre un soporte de muñón que puede pivotar, en lugar de estar atornillado a un punto fijo del bastidor. Cuando una grúa deposita un recipiente sobre la bancada, el propio peso hace girar los soportes hasta que las ruedas se adaptan a la curvatura.
Las tuberías pequeñas acercan las ruedas; un tanque ancho hace que se abran. El operador no mide nada; la pieza se asienta y la geometría se adapta. Durante todo el proceso, la bancada sostiene la pieza de trabajo para que la antorcha permanezca en un solo lugar mientras la junta se desplaza hacia ella; mecanizar así el proceso de soldadura es precisamente la razón por la que una bancada motorizada supera al giro de un recipiente mediante una grúa.
Esta es la secuencia de un ciclo de carga: la grúa baja la pieza de trabajo → los soportes de muñón pivotan bajo la carga → los pares de ruedas giran hacia dentro o hacia fuera hasta que cuatro puntos de contacto sostienen la virola → la pieza se centra por sí sola → los portarruedas se bloquean automáticamente cuando deja de moverse. Esa acción de autocentrado es lo que denominamos efecto autonivelante de 4 ruedas: una unidad autoalineable soporta la carga sobre cuatro ruedas por cada conjunto motriz o libre (dos rodillos en cada soporte pivotante), en lugar de las dos ruedas fijas de una bancada convencional, por lo que el peso se distribuye sobre una superficie de contacto mayor y es mucho menos probable que la virola se abolle. Los rotadores convencionales concentran el mismo tonelaje en menos puntos, lo cual resulta adecuado para acero al carbono de gran espesor, pero riesgoso para acero inoxidable delgado.
📐 Nota de ingeniería
Como las ruedas se autocentran, la línea central de la pieza de trabajo permanece aproximadamente a la misma altura sin importar el diámetro. Bajo un cabezal de soldadura fijo o un manipulador de columna y brazo horizontal, la altura de la antorcha apenas cambia entre una tubería de 1 m y un tanque de 3 m, por lo que los operadores ya no tienen que buscar la posición de la junta cada vez que cambia el tamaño de la pieza. Esa línea central constante es la razón poco evidente por la que las bancadas autoalineables funcionan tan bien con la soldadura automática.
¿Cuáles son las distintas partes de un rotador de soldadura autoalineable?
Cada juego estándar se entrega con una unidad motriz accionada por motor y una o más unidades de rodillos libres. En cada una encontrará los soportes de muñón, las ruedas de PU o con superficie de acero, un reductor o caja de engranajes cerrada que acciona las ruedas motrices y una caja de control con variador de frecuencia (VFD) que permite ajustar continuamente la velocidad lineal.
Las unidades motrices hacen girar la pieza de trabajo; las unidades de rodillos libres soportan el peso y mantienen nivelada la pieza. El bloqueo automático de los portarruedas mantiene la geometría una vez centrada la pieza y, en bancadas más grandes, puede añadirse un sensor de deriva y un controlador para el seguimiento axial, un sistema diferente que se explica a continuación. Este mecanismo es antiguo y está bien documentado: la patente de Estados Unidos 4,407,621 describe carros autoajustables que convierten el movimiento axial de un carro en el giro del portarrodillos. En nuestro propio taller sometemos cada bancada a pruebas de carga en todo su intervalo de velocidades antes de enviarla, porque una acción de autocentrado que se atasca bajo carga es peor que no contar con automatización. Si primero desea conocer el contexto general de esta categoría, nuestra guía sobre el funcionamiento de los rotadores de soldadura abarca toda la familia de rodillos viradores.
El problema de la deriva: por qué se desvían las juntas largas y cómo lo corrigen los rodillos libres inclinados
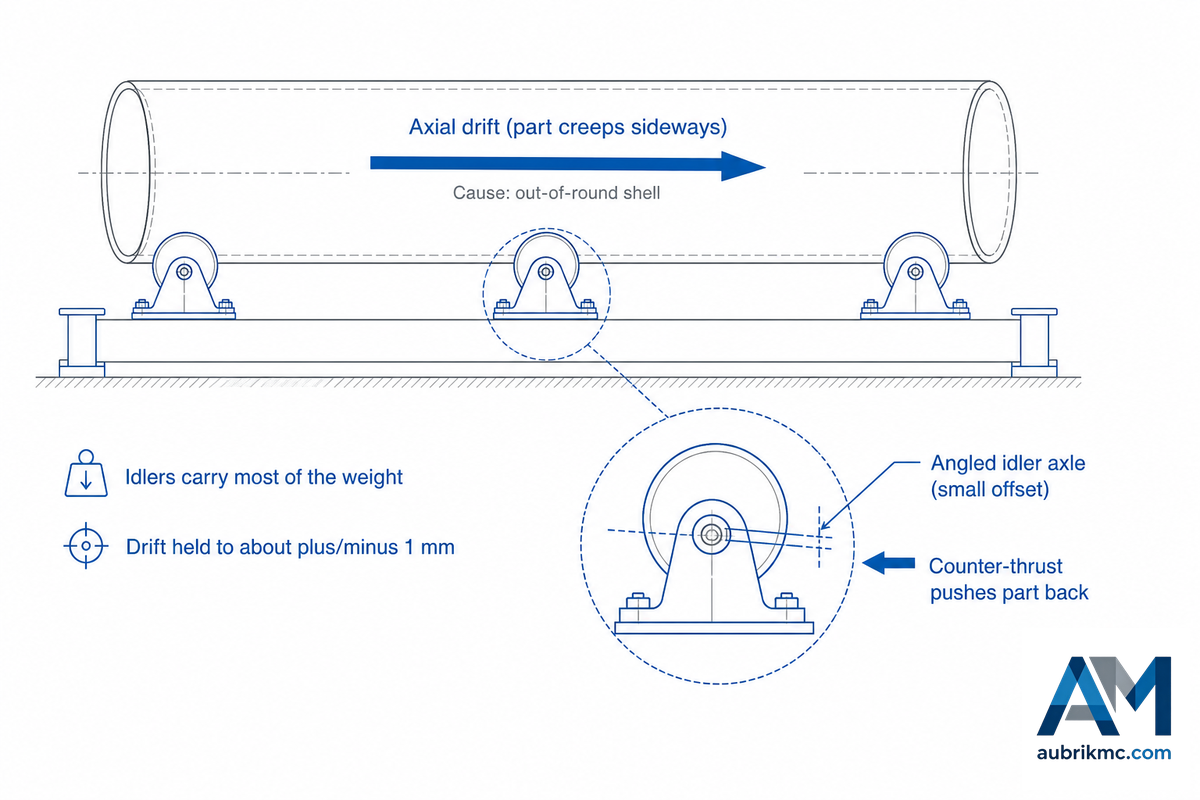
Al hacer girar un cilindro largo sobre rodillos comunes, rara vez mantiene una trayectoria perfectamente alineada. Se desplaza a lo largo de su propio eje, lo que el sector denomina deriva axial o desplazamiento axial, y en una junta circunferencial de varios metros ese desplazamiento produce un cordón de soldadura que se desvía. La causa es mecánica, no un error del operador: la patente de rodillos viradores antideriva de Koike Aronson afirma claramente que la deriva se debe “principalmente [a] imperfecciones en la forma cilíndrica de la pieza de trabajo”. Ninguna virola es perfectamente redonda, por lo que la rotación desplaza lateralmente la pieza.
Una solución ingeniosa consiste en inclinar ligeramente las ruedas libres. En el diseño protegido por la patente de Estados Unidos 8,342,493 B2, cada rodillo libre gira sobre un eje situado con un pequeño desfase, de aproximadamente un grado, respecto al eje de pivote del soporte. Al pivotar, ese eje genera una suave fuerza axial que empuja la pieza hacia su posición de referencia. En la versión motorizada, un sensor de deriva detecta la posición axial de la pieza y un controlador gobierna los ejes de los rodillos libres, manteniendo la deriva dentro de aproximadamente ±1 mm, siempre que los rodillos motrices y libres permanezcan alineados dentro de aproximadamente 1 mm/m de su separación y que la redondez de la virola se mantenga dentro de aproximadamente 1 mm/m de su diámetro, las tolerancias establecidas en la patente. Los ejes de los rodillos libres pueden girar hasta ±45° desde su posición neutra, mucho más que los aproximadamente 0.3° de desalineación inicial que presenta una virola real, por lo que la mayor parte de ese intervalo queda en reserva. La misma patente señala un detalle de configuración que la mayoría de los operadores nunca ve: recomienda que los rodillos libres soporten aproximadamente 60% del peso de la pieza de trabajo y que los rodillos motrices soporten alrededor de 40%, porque la corrección antideriva pierde eficacia a medida que el peso deja de recaer sobre los rodillos libres.
⚠️ Error común
Muchos compradores suponen que cualquier bancada de rodillos mantiene por sí sola una trayectoria recta. No es así. Las bancadas autoalineables comunes se adaptan al diámetro, pero no corrigen el desplazamiento axial de una virola fuera de redondez. El sistema antideriva es un sistema adicional e independiente: ejes inclinados en los rodillos libres y, en las líneas automáticas, un sensor y un controlador. Si sus juntas son cortas, quizá nunca lo necesite; si realiza soldaduras circunferenciales largas por arco sumergido en virolas reales (ligeramente ovaladas), pregunte si la bancada es autoalineable y antideriva, no solo una de las dos cosas.
Autoalineable frente a convencional, ajustable y de armado y ajuste: comparación basada en el mecanismo
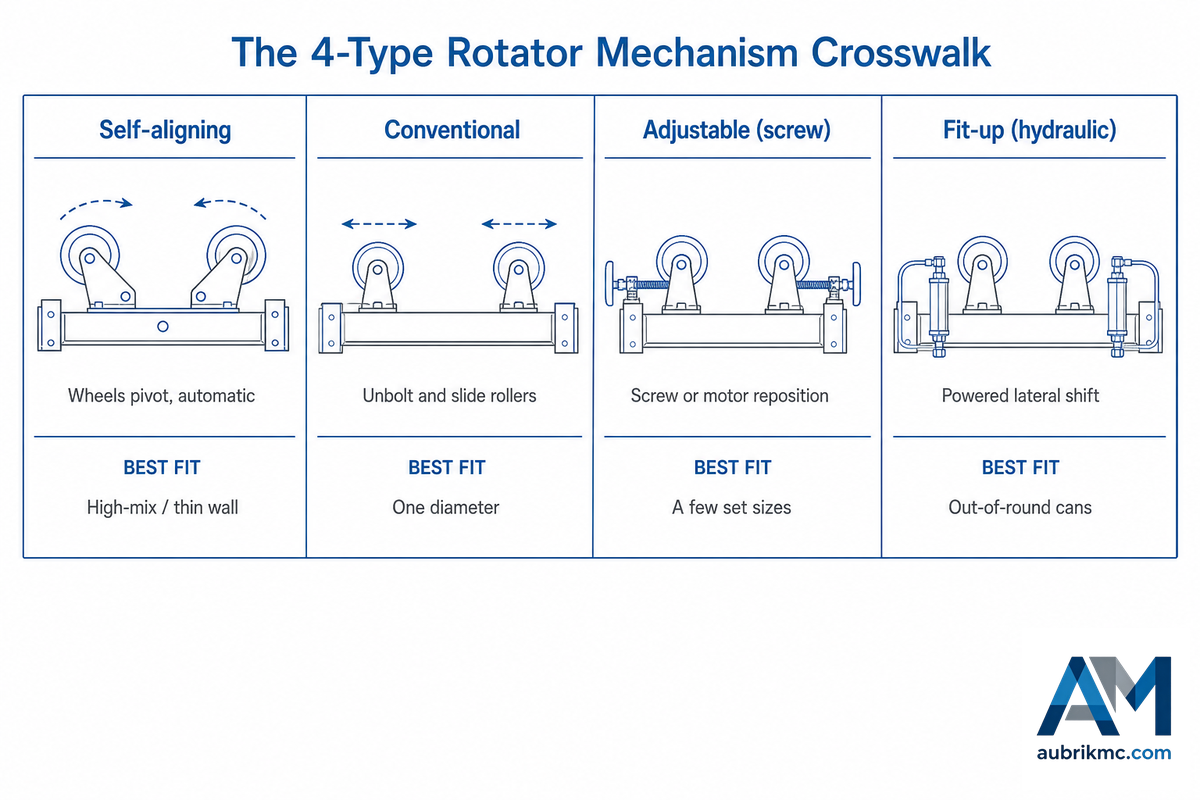
Los cuatro tipos de bancadas de rodillos realizan el mismo trabajo y se diferencian exactamente en una cosa: cómo siguen las ruedas un cambio de diámetro. Las fichas comerciales los clasifican por precio; resulta más útil clasificarlos por mecanismo, porque este determina el precio, el tiempo de preparación y el riesgo para una virola delgada. Compare cada tipo según las características que realmente importan en el taller, como se muestra en la tabla siguiente. Los talleres que utilizan rotadores autoalineables informan de mucho menos tiempo de reajuste que con la soldadura manual y los rotadores convencionales, porque el mecanismo autoalineable, es decir, el carro autoajustable de la patente de Estados Unidos 4,407,621, centra cada pieza por sí solo; de otro modo, los rotadores de soldadura convencionales ocuparían a un operador con cada cambio de diámetro, y los rotadores autoalineables también se integran más fácilmente en una celda robotizada.
Tabla comparativa de mecanismos de 4 tipos de rotadores
| Característica del mecanismo | Autoalineable | Convencional | Ajustable (husillo) | Armado y ajuste (hidráulico) |
|---|---|---|---|---|
| Cambio de diámetro | Automático, en segundos | Desatornillar + deslizar los rodillos | Reposicionamiento por husillo o motor | Desplazamiento lateral motorizado |
| Ajuste manual para cada diámetro | Ninguno | Sí, con cada cambio | Parcial | Motorizado, no manual |
| Ruedas por unidad motriz o libre | 4 (2 por soporte pivotante) | 2 fijas | 2–4 | 2–4 motorizadas |
| Cobertura de diámetros con un solo ajuste | Todo el intervalo nominal | Un intervalo | Intervalo escalonado | Intervalo nominal |
| Patrón de contacto con pared delgada | 4 puntos, baja carga puntual | 2 puntos, mayor carga puntual | 2–4 puntos | 4 puntos |
| Alcance de diámetros extremos | Limitado por el giro del brazo | El más amplio (los rodillos se desplazan mucho) | Amplio | Limitado por el giro del brazo |
| Armado y ajuste de piezas fuera de redondez | No | No | No | Sí: hace concéntricas las virolas |
| Complejidad mecánica | Mayor (pivotes) | La menor | Media | La mayor (sistema hidráulico) |
| Trabajo más adecuado | Diámetros variados, pared delgada, cabezal fijo | Un solo diámetro, gran volumen | Unos pocos diámetros definidos | Virolas grandes que requieren punteo concéntrico |
Comportamiento del mecanismo sintetizado a partir de patentes sobre rodillos viradores y de la práctica en campo; las cifras de capacidad varían según el modelo.
¿Cuáles son los distintos tipos de rotadores de soldadura?
En la práctica encontrará cuatro. Los rotadores convencionales (a veces llamados manuales) tienen las ruedas atornilladas al bastidor; para cada diámetro nuevo hay que desatornillarlas y deslizarlas y, a cambio, se obtiene el diseño más sencillo y duradero, además del mayor alcance de diámetros, pues los rodillos pueden separarse mucho o acercarse entre sí.
Los rotadores ajustables o de husillo reposicionan las ruedas mediante un tornillo o un motor, una solución intermedia para unos pocos tamaños definidos. Los rotadores autoalineables permiten que las ruedas pivoten para adaptarse a la pieza sin ajustes. Los rotadores de armado y ajuste incorporan un sistema hidráulico motorizado que también eleva, baja y desplaza los juegos de ruedas para que dos secciones de virola puedan alinearse concéntricamente y puntearse antes de soldar la junta. La realidad es esta: los rotadores autoalineables ofrecen un valor concreto cuando la variedad de diámetros cambia con frecuencia o la pared es delgada, pero una línea para un solo diámetro suele funcionar mejor con una bancada convencional, más económica y sin nada que calibrar. Esa es una decisión de compra, y las tablas de especificaciones se encuentran en nuestra página de rotadores de soldadura autoalineables.
Carga y diámetro: el principio de carga excéntrica que la mayoría de los compradores pasa por alto

Una cifra provoca más errores de dimensionamiento que cualquier otra: el tonelaje anunciado. La capacidad nominal solo se mantiene cuando la carga está centrada sobre los rodillos. Si el centro de gravedad se desplaza del centro debido a una boquilla descentrada, un cabezal desigual o un dispositivo de sujeción colgado de un extremo, la capacidad útil disminuye rápidamente. Capacidad nominal de 100 t, seguridad muy por debajo de 60 t no es un error tipográfico; es el efecto de la excentricidad sobre una bancada de rodillos. Una guía de dimensionamiento del sector muestra el patrón con cifras pequeñas: una unidad con capacidad nominal de 1,000 kg puede soportar solo unos 600 kg cuando la carga queda descentrada 200 mm, una pérdida aproximada de 40%.
Físicamente, se trata del par de inclinación generado por el desplazamiento. Como indican las referencias para dimensionar posicionadores, se multiplica el peso del conjunto soldado por la distancia entre la línea central de los rodillos y el centro de gravedad; ese momento, no solo el peso, es lo que debe soportar la bancada, con la misma distribución de carga entre rodillos libres y motrices establecida en la patente de Estados Unidos 8,342,493 B2. Por lo tanto, el dimensionamiento correcto comienza con la pieza de trabajo más pesada más su dispositivo de sujeción, multiplicados por un factor de seguridad de 1.5×, y compara el resultado con la capacidad excéntrica (descentrada), no con la cifra anunciada. Cuatro cifras determinan si un rotador funcionará en su taller: el peso máximo, la distancia excéntrica y los diámetros mínimo y máximo.
“La falla que vemos en campo nunca se debe al tonelaje anunciado, sino a un recipiente descentrado sobre un portarruedas subdimensionado. Comprobamos los portarruedas bajo carga excéntrica antes de enviar una bancada, porque es ahí donde una ficha técnica confiable demuestra su valor.”
Equipo de ingeniería de Aubrik, Wuxi ABK Machinery
El intervalo de diámetros funciona de la misma manera: el intervalo publicado (aproximadamente 250–6,300 mm en toda una gama de modelos) corresponde al alcance de todo el catálogo, no al de una sola bancada. Cada juego abarca una parte de ese intervalo, determinada por su clase de capacidad. Para aplicar cifras reales a su propio trabajo, nuestras herramientas para dimensionar un rotador de soldadura autoalineable calculan por usted la reducción de capacidad por excentricidad.
Ruedas de poliuretano frente a ruedas de acero: cómo adaptar la rueda a la virola
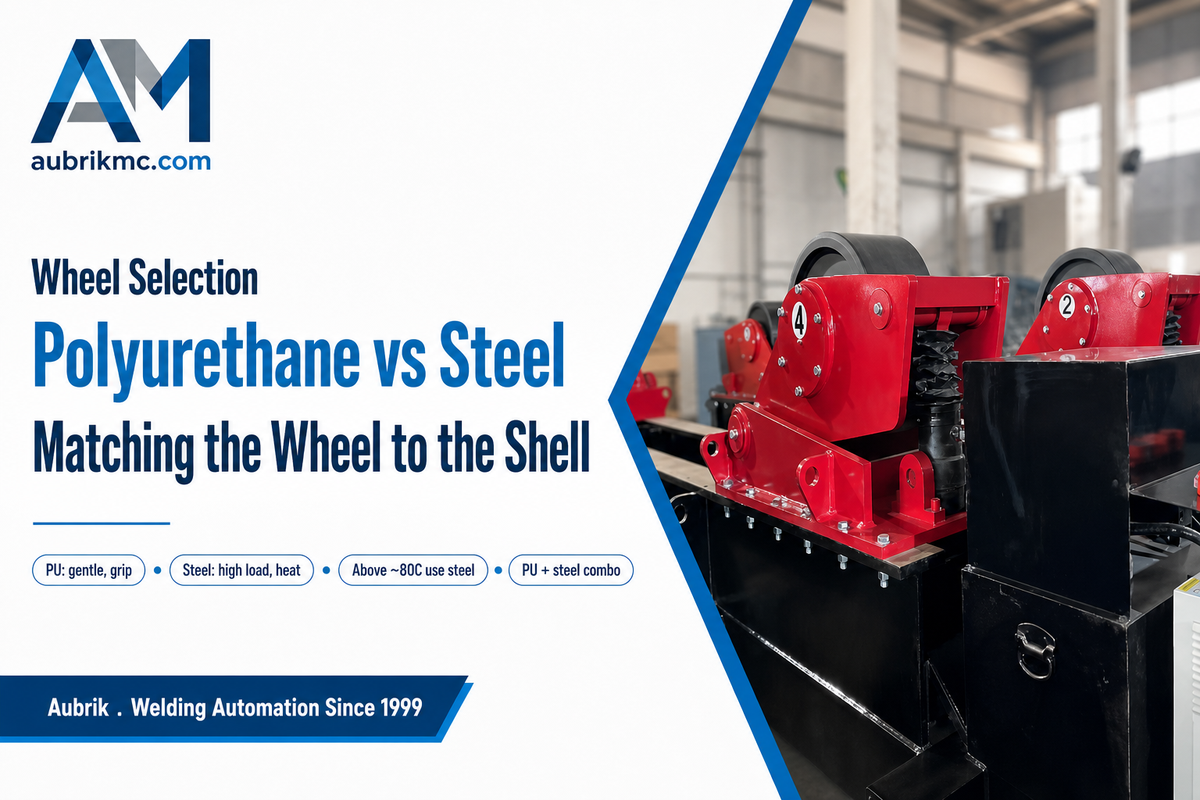
El material de las ruedas es una decisión menos evidente que la capacidad, pero determina el acabado superficial con el que tendrá que trabajar. La elección depende del espesor de la pared, la temperatura cerca de la soldadura y la carga. La forma en que esa carga llega a la virola depende del propio hardware del portarrodillos; la patente de Estados Unidos 4,407,621 detalla el carro autoajustable y el portarrodillos que soportan cualquier superficie de rueda instalada.
✔ Ruedas de poliuretano (PU)
- Más suaves con la virola; protegen las paredes delgadas y las superficies acabadas contra las hendiduras
- Mayor agarre, por lo que se reduce el deslizamiento con una carga ligeramente desequilibrada
- Amortiguan el ruido y la vibración
- Se desgastan más rápido; los revestimientos son consumibles reemplazables
⚠ Ruedas con superficie de acero
- Soportan cargas mayores por rueda
- Toleran la temperatura elevada cerca de una zona de soldadura pesada, por encima de aproximadamente 80 °C, donde el PU se ablandaría
- Mayor vida útil en condiciones abrasivas
- Menos tolerantes con virolas delgadas o pulidas, mayor carga puntual y riesgo de rayaduras
Un error que merece señalarse es instalar acero en todas partes porque “dura más”. En acero inoxidable delgado o aluminio, una rueda dura concentra la carga y puede dejar una hendidura o rayadura que exija pulido adicional o provoque el rechazo del recipiente. Muchos talleres de recipientes a presión utilizan una combinación de PU y acero: PU en los rodillos libres que sostienen la virola y acero donde el calor y la carga son mayores. La selección debe basarse en la pieza de trabajo, no en una preferencia general.
Dónde demuestran su valor los rotadores autoalineables (y comparación entre rotador y posicionador)
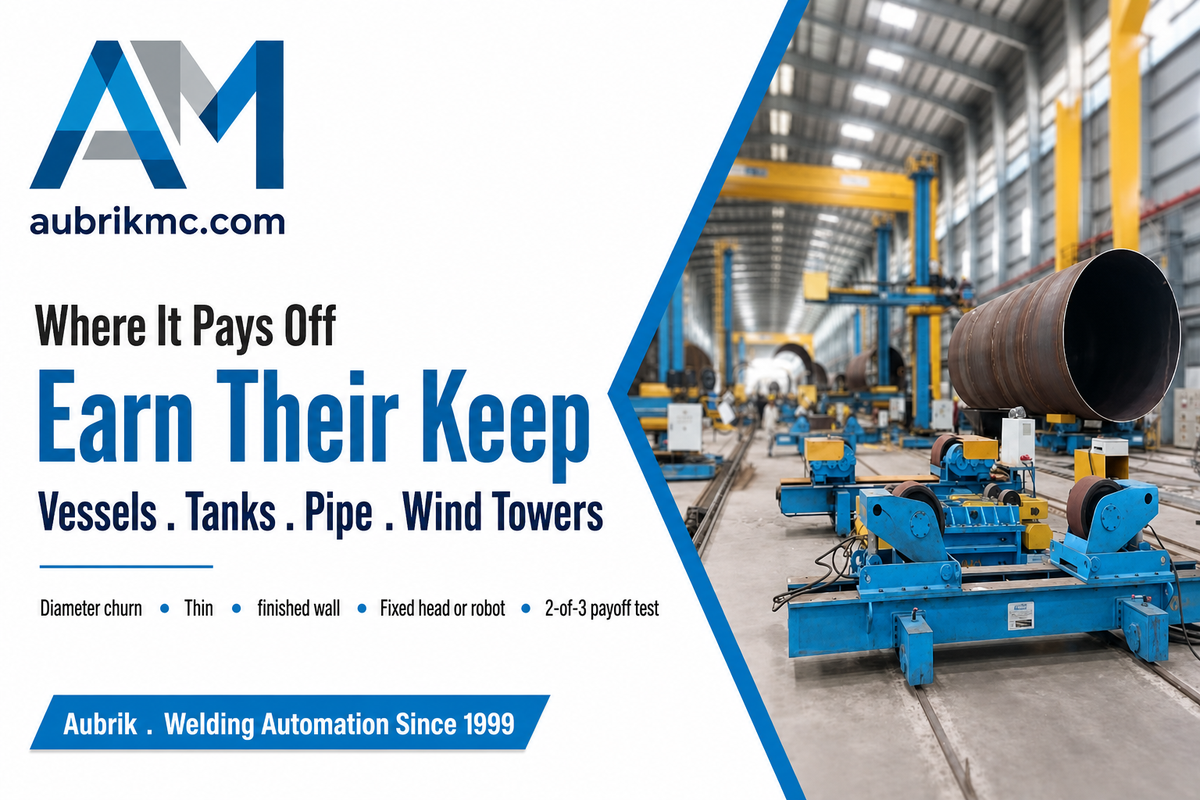
Las bancadas autoalineables se utilizan donde se sueldan cilindros grandes con una variedad cambiante de tamaños: recipientes a presión y tanques de almacenamiento, tramos de tubería, intercambiadores de calor, secciones de torres eólicas y paneles navales conformados como virolas. Un caso deja claro su valor: una semana de producción variada, con un tanque de acero inoxidable de 20 t en un turno y un recipiente de acero al carbono de 60 t en el siguiente.
En una bancada convencional, cada cambio exige detenerse para desatornillar y reposicionar los rodillos; en una bancada autoalineable, la siguiente pieza simplemente se asienta. Ambos recipientes, si contienen presión, se fabrican conforme a las reglas de construcción de recipientes a presión de la Sección VIII del ASME BPVC, que rigen la soldadura, la inspección y la certificación de recipientes de más de 15 psig, precisamente el tipo de junta uniforme que debe producir un rotador. Combine esa línea central constante con un manipulador de columna y brazo horizontal y un sistema de seguimiento de junta, y la línea funcionará sin que el operador tenga que reajustar nada entre trabajos. Entre los distintos tipos de rotadores de soldadura que puede adquirir un fabricante, la lógica de autoalineación es idéntica. Los dispositivos de soldadura ligeros se encargan de trabajos pequeños; las bancadas más pesadas emplean rodillos de soldadura endurecidos para trabajos a gran escala; y las tareas abarcan desde la soldadura de juntas guiada manualmente hasta la soldadura totalmente automatizada bajo un brazo horizontal.
Prueba de rentabilidad de la autoalineación: tres señales
La autoalineación cuesta más que una bancada convencional. Se amortiza cuando se cumplen al menos dos de estas tres señales:
- Cambios frecuentes de diámetro. Usted cambia con frecuencia los diámetros de las piezas de trabajo y procesa varias virolas o tuberías diferentes en una semana, en lugar del mismo tamaño durante todo el mes.
- Pared delgada o acabada. Usted trabaja con virolas de pared delgada de acero inoxidable, aluminio o superficies pulidas, para las que un apoyo de 4 puntos evita las abolladuras que puede causar un conjunto de 2 puntos.
- Cabezal fijo o automatización. Usted alimenta un cabezal de soldadura fijo, un manipulador de columna y brazo horizontal o un sistema de seguimiento de junta que se beneficia de una línea central que no cambia entre tamaños.
¿Se cumplen menos de dos? Por lo general, un rotador convencional ofrece una mejor relación costo-beneficio: precisión repetible al menor precio y sin nada que calibrar.
¿En qué se diferencia un rotador de soldadura de un posicionador de soldadura?
Los rotadores y los posicionadores resuelven dos problemas geométricos distintos en el taller. Los rotadores de soldadura (rodillos viradores) hacen girar una pieza cilíndrica sobre rodillos, lo adecuado para una pieza larga y redonda, una tubería, un tanque o un recipiente que se suelda a lo largo de una junta circunferencial o longitudinal.
Los posicionadores de soldadura inclinan y giran una pieza sobre una mesa o un cabezal motriz, lo que resulta adecuado para un soporte, un bastidor o un conjunto irregular que debe inclinarse para que la soldadura quede en posición plana. Las piezas redondas y largas van en un rotador; las que deben inclinarse y girarse van en un posicionador. Muchos talleres cuentan con ambos y colocan la pieza en el equipo que corresponde a su forma. Si sus trabajos se inclinan hacia la segunda opción, nuestras notas sobre el posicionador giratorio de soldadura y la guía para seleccionar una mesa giratoria de soldadura abarcan las máquinas de mesa, mientras que la gama completa de rotadores de soldadura y rodillos viradores muestra dónde encaja cada una. Para trabajos de inclinación más pesados, las notas sobre el posicionador de soldadura para servicio pesado ofrecen más detalles.
Modos de falla en campo: diagnóstico de deriva, deslizamiento, indentación y sobrecarga
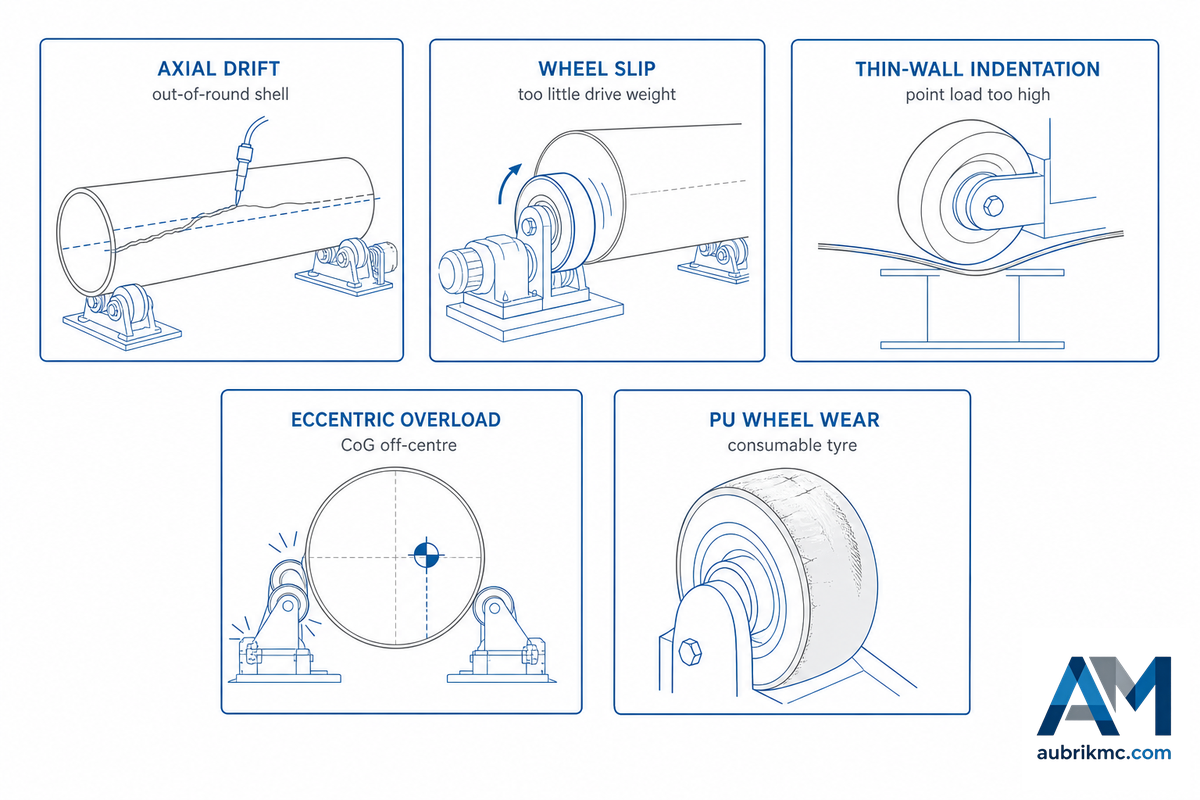
Cuando una bancada autoalineable funciona mal, el síntoma suele señalar directamente la causa una vez que se conocen los cinco modos. Esta es la información que no aparece en ninguna ficha comercial, por lo que conviene conservarla junto a la máquina. Utilice el atlas siguiente como diagnóstico inicial y después confirme la causa con la revisión de mantenimiento que aparece debajo.
Atlas de 5 modos de falla del rotador
| Modo de falla | Síntoma en el taller | Causa raíz | Solución en campo |
|---|---|---|---|
| Deriva axial | El cordón se desvía lateralmente a lo largo de una junta circunferencial extensa | Virola fuera de redondez; ausencia de sistema antideriva; los rodillos libres soportan muy poco peso | Agregar/activar el sistema antideriva con rodillos libres angulados; trasladar aproximadamente el ~60% del peso a los rodillos libres; revisar el sensor de deriva |
| Deslizamiento de las ruedas | La pieza se detiene o da tirones; el accionamiento gira, pero la pieza no | Muy poco peso sobre las ruedas motrices; PU desgastado o aceitoso; carga descentrada | Reequilibrar la distribución entre el accionamiento y los rodillos libres; limpiar o sustituir los recubrimientos; volver a centrar la carga |
| Indentación de paredes delgadas | Abolladuras o zonas planas en una virola delgada o pulida | Ruedas de acero o bancada de 2 puntos bajo una pared delgada; carga puntual demasiado alta | Cambiar a ruedas de PU; utilizar un conjunto autoalineable de 4 puntos; distribuir la carga |
| Sobrecarga excéntrica | Esfuerzo en el soporte, sobrecarga del motor o disparo con una carga inferior a la capacidad indicada | Centro de gravedad descentrado; dimensionamiento basado en el peso por sí solo, no en el momento | Redimensionar según la capacidad excéntrica × un factor de seguridad de 1.5; reposicionar el dispositivo de sujeción |
| Desgaste de las ruedas/del PU | Aumento progresivo del deslizamiento, el ruido o el giro fuera de redondez | Los recubrimientos de poliuretano son consumibles; el servicio abrasivo o a altas temperaturas acelera el desgaste | Inspeccionar y sustituir los recubrimientos conforme a un programa; revisar los pivotes y el aceite del reductor |
| Elevación de la línea central al cambiar de tamaño | La altura de la antorcha varía gradualmente al cambiar el diámetro | Ruedas desgastadas o desiguales; soporte del muñón deformado | Sustituir las ruedas en juegos iguales; verificar que la geometría del soporte esté dentro de 1 mm/m |
| Rozaduras o marcas superficiales | Marcas de contacto en una virola pulida o delgada | Ruedas de acero sobre una superficie acabada; partículas abrasivas en el recubrimiento | Cambiar los rodillos libres a PU; mantener limpias las ruedas |
| Sobrecalentamiento del accionamiento | El reductor o el motor se calienta y se dispara durante un ciclo prolongado | Carga sobredimensionada, nivel bajo de aceite o un rodillo libre atascado que aumenta la resistencia | Redimensionar según la capacidad excéntrica; dar servicio al reductor; liberar el rodillo libre |
| Exposición a puntos de atrapamiento | Una mano o manga queda atrapada cerca de una rueda giratoria | Piezas giratorias y puntos de atrapamiento entrantes sin protección | Instalar resguardos y barreras conforme a OSHA 1910.212; aplicar bloqueo para la configuración |
- ✔ Mantenga limpias las ruedas y los pivotes de los muñones; engrase los pivotes conforme al programa.
- ✔ Revise el aceite del reductor y el autobloqueo del soporte de las ruedas antes de un ciclo con carga pesada.
- ✔ Sustituya los recubrimientos de poliuretano conforme se desgasten, ya que son el componente con mayor probabilidad de fallar primero.
- ✔ Proteja las ruedas giratorias y los puntos de atrapamiento entrantes: según las normas estadounidenses para resguardos de maquinaria de OSHA 29 CFR 1910.212, las piezas giratorias que puedan entrar en contacto con un operador deben contar con resguardos.
Los componentes que realmente fallan en campo son las ruedas motrices y los platos de sujeción, por lo que mantenemos esas piezas de desgaste en inventario. Las bancadas quedan inservibles por sus controles y su cadena de suministro de refacciones mucho antes que por su estructura de acero.
Verificación de la calidad: las normas que realmente rigen un rotador
A un rotador de soldadura se aplican dos tipos diferentes de normas, y los compradores los confunden con consecuencias costosas. Un conjunto demuestra que la máquina es segura. Otro demuestra que la soldadura es íntegra. Los logotipos en una página de inicio no demuestran ninguna de las dos cosas; solicite el alcance y la fecha de vencimiento del certificado.
Equivocarse en esto implica un riesgo concreto. Cualquier taller que acepte un logotipo ISO 9001 como prueba de la calidad de las soldaduras puede recibir una bancada cuyas soldaduras nunca fueron calificadas formalmente y después reprobar una auditoría del cliente meses más tarde, cuando un inspector externo solicite registros de procedimientos que nunca se redactaron. Los compradores de la UE y Estados Unidos realizan exactamente esta auditoría del cliente, y la deficiencia suele descubrirse solo cuando un recipiente con pared de 6 mm ya está en servicio, el momento más costoso para detectarla.
Seguridad de la máquina. Para el propio equipo —las ruedas giratorias, el accionamiento y los puntos de atrapamiento—, la vía europea es el marcado CE conforme a la Directiva de Máquinas 2006/42/EC, que establece requisitos esenciales de salud y seguridad y una Declaración de Conformidad. Preste atención a la fecha: 2006/42/EC será sustituida por el Reglamento (UE) 2023/1230, el nuevo Reglamento de Máquinas, aplicable a partir del 14 de enero de 2027, por lo que una compra realizada en 2026 queda entre ambos marcos y es razonable preguntar al proveedor cómo gestiona la transición. En Estados Unidos, la obligación equivalente corresponde a los resguardos de maquinaria conforme a OSHA 1910.212: las piezas giratorias expuestas al contacto deben contar con resguardos.
Calidad de las soldaduras. ISO 9001 por sí sola no demuestra la calidad de una sola soldadura. La soldadura se considera formalmente un “proceso especial”: su resultado no puede verificarse por completo mediante la inspección de la pieza terminada, por lo que la competencia en soldadura se demuestra mediante ISO 3834, la norma de calidad de soldadura, junto con procedimientos calificados (ISO 15614) y soldadores calificados (ISO 9606 o AWS D1.1). Esa norma de selección, ISO 3834-1:2021, describe la serie y cómo elegir el nivel de calidad adecuado; la American Welding Society presenta ISO 3834 como una herramienta complementaria a ISO 9001, no como su reemplazo. Cuando evalúe a cualquier proveedor de soldadura, incluido Aubrik, pregunte cuáles de estas certificaciones posee y cuál es su alcance, y solicite la gráfica de carga excéntrica y los certificados de materiales antes de comprometerse. Cuando compare entre proveedores las características de los rotadores de soldadura autoalineables, evalúe especialmente cuatro aspectos: lo que ofrecen los rotadores de soldadura autoalineables frente a una bancada fija, los elementos de seguridad de los rotadores de soldadura autoalineables que cumplen con OSHA y CE, el mantenimiento de la bancada de soldadura autoalineable durante su vida útil y el tamaño adecuado de la bancada de soldadura autoalineable para su intervalo de diámetros.
Como contexto sobre el fabricante: Aubrik (Wuxi ABK Machinery) fabrica equipos de soldadura desde 1999, cuenta con ISO 9001 y el marcado CE, y envía rodillos viradores a España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam. Consideramos ese escrutinio como parte del costo de operar a través de las fronteras, no como un inconveniente.
Perspectivas del sector: hacia dónde se dirige la demanda de rotadores autoalineables

Lo importante en 2026 no es un titular sobre el tamaño del mercado, sino un cambio en la forma en que los compradores buscan y especifican los equipos. Las consultas genéricas sobre “rotador de soldadura” y “rodillos viradores” han disminuido de un año a otro, aproximadamente entre un tercio y casi la mitad, mientras que los términos relacionados con subtipos y aplicaciones se mantienen estables. La demanda no está colapsando; se está concentrando en compradores que ya saben que desean una bancada autoalineable, antideriva o de armado y ajuste, y que cada vez más obtienen la respuesta conceptual de un resumen generado por IA antes de hacer clic. Esto traslada el verdadero riesgo de adquisición a la especificación: comprar una autoalineación innecesaria para una línea de un solo diámetro o adquirir una bancada convencional insuficiente que genere un cuello de botella en un taller con alta variedad de trabajos.
Dos factores mantienen la demanda de bancadas de mayor capacidad. El primero es la transición energética: las secciones de torres eólicas y los recipientes a presión grandes son precisamente los cilindros largos y pesados que justifican una bancada autoalineable de 150–500 t bajo un manipulador de columna y brazo horizontal; los fabricantes que construyen líneas en expansión para torres marinas ya están dimensionando sus equipos para ello. Esa cartera de proyectos es real: los Informes del mercado eólico: edición 2024 del Departamento de Energía de Estados Unidos situaron el desarrollo eólico marino estadounidense en 80,523 MW, un aumento del 53% en un solo año, con 6,474 MW de capacidad terrestre añadida tan solo en 2023, y cada sección de torre de esa cartera es un cilindro largo que debe soldarse sobre un rotador. El segundo es la automatización: a medida que se extienden la soldadura adaptativa, el seguimiento de junta y el monitoreo mediante gemelos digitales —tendencias que un importante fabricante de sistemas de automatización de soldadura destaca para 2026—, la línea central constante de una bancada autoalineable adquiere más valor, porque permite que un cabezal fijo o un robot industrial realice pasada tras pasada sin reprogramación. Solo como contexto del mercado, los analistas del sector sitúan el mercado de rotadores convencionales cerca de USD 297 millones en 2025, con una tasa de crecimiento anual aproximada del 4%, y señalan que el segmento de rotadores para soldadura de tuberías crece más rápido; considere estas cifras como una orientación, no como datos precisos. Nuestra propia interpretación es más acotada y la expresamos con claridad: la autoalineación justifica su sobreprecio cuando la variedad de diámetros o el trabajo con paredes delgadas lo requieren, mientras que una línea de un solo diámetro suele funcionar mejor con una bancada convencional.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un rotador de soldadura autoalineable y uno convencional?
Ver respuesta
En un rotador autoalineable, las ruedas pivotan por sí solas para adaptarse a cada diámetro, por lo que no se requiere configuración manual entre tamaños; además, la carga se apoya sobre cuatro ruedas por unidad, lo que protege las paredes delgadas. En un rotador convencional, las ruedas están fijas y deben desatornillarse y deslizarse cada vez que cambia el diámetro. El sistema convencional se impone por su sencillez, durabilidad, mayor alcance de diámetros y menor precio; el autoalineable se impone por la rapidez del cambio y el manejo de paredes delgadas.
P: ¿Qué carga puede soportar un rotador de soldadura autoalineable?
Ver respuesta
Las clases de capacidad abarcan aproximadamente de 5 a 500 toneladas por conjunto, con equipos personalizados por encima de ese intervalo. Sin embargo, la capacidad nominal presupone una carga centrada: cuando está descentrada, la capacidad útil disminuye drásticamente; una guía del sector muestra que una unidad de 1,000 kg soporta aproximadamente 600 kg con una excentricidad de 200 mm. Dimensione el equipo según la capacidad excéntrica y aplique un factor de seguridad de 1.5× a la pieza de trabajo más pesada más el dispositivo de sujeción, no según el tonelaje anunciado.
P: ¿Puede utilizarse un rotador de soldadura autoalineable para soldar tuberías?
Ver respuesta
Sí, los tramos de tubería son una de las aplicaciones más comunes. Sus rodillos hacen girar la tubería para producir una soldadura circunferencial continua, y la acción de autocentrado mantiene la junta a una altura estable incluso al cambiar de tamaño de tubería. Para series largas con el mismo diámetro, compare una bancada convencional o de armado y ajuste con la unidad autoalineable en cuanto a costo y alcance.
P: ¿A qué velocidad giran los rotadores de soldadura autoalineables?
Ver respuesta
La velocidad lineal suele ser de 6–60 m/h con control continuo mediante variador de frecuencia (VFD), por lo que puede ajustarse la velocidad superficial al proceso —arco sumergido, MIG o TIG— y al radio de la pieza de trabajo.
P: ¿Cuánto mantenimiento requiere un rotador de soldadura autoalineable?
Ver respuesta
El mantenimiento rutinario es ligero: mantenga limpias las ruedas y los pivotes, revise el aceite del reductor y el bloqueo del soporte de las ruedas, e inspeccione el accionamiento y el gabinete de control. El desgaste de los recubrimientos de poliuretano representa el principal consumo, por lo que debe programar su sustitución periódica.
P: ¿Cuál es la vida útil habitual de un rotador autoalineable?
Ver respuesta
Las bancadas con bastidores de acero bien construidos duran muchos años; lo que se desgasta son los consumibles. Cabe esperar la sustitución de los recubrimientos de poliuretano y, durante una vida útil prolongada, de componentes del accionamiento y piezas de control, por lo que la disponibilidad de refacciones en inventario importa más que las características de construcción anunciadas.
Por qué escribimos esta guía
Fabricamos rotadores de soldadura autoalineables en Wuxi y observamos que se repiten los mismos dos errores de dimensionamiento: especificar innecesariamente la autoalineación para una línea de un solo diámetro y dimensionar según el tonelaje anunciado en lugar de la carga excéntrica. Esta guía distingue el mecanismo (autoalineación) del seguimiento (antideriva), explica el principio de carga mediante un ejemplo resuelto y relaciona cada norma con lo que realmente demuestra. Revisada por el equipo técnico de Wuxi ABK Machinery Co., Ltd.
Referencias y fuentes
- Patente de Estados Unidos 8,342,493 B2, sistema antideriva de rodillos viradoresKoike Aronson Inc (USPTO, vía Google Patents)
- Patente de Estados Unidos 4,407,621, carros autoajustables para rodillos viradoresUSPTO
- ISO 3834-1:2021, requisitos de calidad para la soldadura por fusión de materiales metálicosOrganización Internacional de Normalización
- Directiva de Máquinas 2006/42/EC (será sustituida por el Reglamento (UE) 2023/1230 a partir del 14 de enero de 2027) — EUR-Lex, Unión Europea
- OSHA 29 CFR 1910.212, requisitos generales para todas las máquinas (resguardos)Administración de Seguridad y Salud Ocupacional de Estados Unidos
- American Welding Society, aseguramiento de la calidad en soldadura
Artículos relacionados
- Rotador de soldadura autoalineable: especificaciones, dimensionamiento y clases de capacidad
- Rotadores de soldadura y rodillos viradores: la gama completa
- Cómo funcionan los rotadores de soldadura y los rodillos viradores: guía de la categoría
- Rotador para soldadura de tuberías: guía de configuración y operación
- Cómo elegir un posicionador giratorio de soldadura
- Guía para seleccionar una mesa giratoria de soldadura







