
Entrez en contact avec Aubrik Company

Mis à jour en juin 2026.
Les vireurs de soudage auto-aligneurs sont des vireurs à galets dont les roues pivotent pour épouser automatiquement chaque pièce, ce qui permet de faire tourner un tube de 600 mm et une cuve de 4 mètres sur le même bâti sans déplacer manuellement le moindre galet. Cette caractéristique — les roues s’adaptent à la pièce au lieu d’être réglées par un opérateur — distingue le vireur auto-aligneur d’un modèle conventionnel et modifie la manière dont un atelier soude de longs assemblages circonférentiels. Ce guide explique le fonctionnement réel du mécanisme, les différences matérielles entre les quatre types de galets, la lecture des limites de charge et de diamètre, le diagnostic des défauts rencontrés en atelier et les certificats qui constituent réellement des preuves. Il présente les principes techniques ; lorsque vous souhaiterez dimensionner et chiffrer une unité, nos vireurs de soudage auto-aligneurs de 5 à 500 tonnes fournissent les tableaux de spécifications.
Spécifications essentielles : vireur de soudage auto-aligneur
| Classes de capacité | 5–500 t par ensemble (capacités supérieures sur mesure) |
| Diamètre de la pièce | ~250–6 300 mm sur l’ensemble de la gamme |
| Vitesse linéaire | 6–60 m/h, réglage continu par variateur de fréquence |
| Matériau des roues | Polyuréthane (PU) ou bandage en acier |
| Configuration de l’ensemble | Une unité motrice + une ou plusieurs unités folles |
| Réglage manuel pour chaque diamètre | Aucun — les roues se centrent automatiquement sous la charge |
| Procédé type | SAW, GMAW (MIG/MAG), GTAW (TIG) |
Ce qu’est réellement un vireur de soudage auto-aligneur (et la place du terme « vireur à galets »)
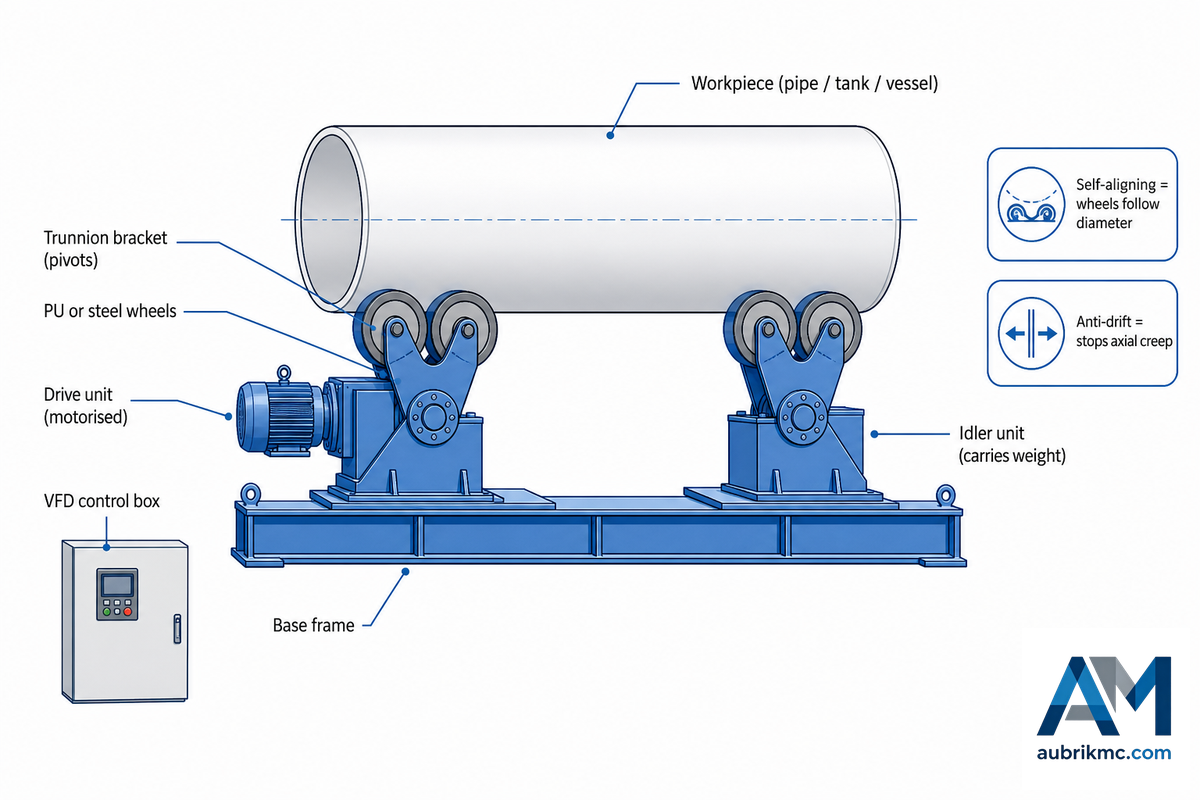
Un vireur de soudage auto-alignant suit le diamètre de la pièce au moyen de galets pivotants, mais il ne corrige pas automatiquement la dérive axiale. Lorsque le joint doit rester sur sa trajectoire, spécifiez conjointement la plage de diamètres, la masse en charge, la longueur de la cuve, le dispositif anti-dérive et le contact des galets. Vérifiez comment le système de commande réagit à la conicité, à la modification de la répartition de la charge et à un cycle de soudage avec arrêts et redémarrages.
Ce comportement d’autocentrage repose sur une conception documentée et non sur une simple affirmation commerciale : le brevet américain 8 342 493 B2 décrit un vireur dont les roues folles équilibrent et centrent elles-mêmes la charge. Les termes « vireur de soudage », « vireur à galets » et « vireur autocentreur » désignent tous la même famille de machines ; leur usage varie selon les régions et les catalogues, et non selon la fonction. Selon l’application, la même machine apparaît dans les catalogues comme vireur pour cuves, pour tubes ou pour appareils à pression ; selon ses dimensions, elle est présentée comme un petit vireur de soudage pour tubes de moins d’un mètre ou comme un bâti lourd pour viroles de tours éoliennes. Aucune de ces appellations ne modifie le mécanisme, mais uniquement le service pour lequel le bâti est dimensionné.
Il convient d’abord de préciser la différence entre un vireur et un positionneur de soudage. Les vireurs font tourner une pièce longue et cylindrique sur des galets afin que la torche puisse réaliser un assemblage circonférentiel ou longitudinal continu. Les positionneurs inclinent et font tourner une pièce sur un plateau ou une poupée fixe, ce qui convient aux supports, aux châssis et aux petits assemblages qui doivent être basculés à plat. Si la pièce est cylindrique et mesure plusieurs mètres de long, elle doit être placée sur un vireur ; si elle doit être inclinée, elle doit être placée sur un positionneur.
Une autre distinction surprend les acheteurs et sert de fondement à la suite de ce guide : « auto-alignement » et « anti-dérive » sont deux fonctions distinctes, même si les catalogues les confondent souvent. L’auto-alignement désigne la manière dont les roues suivent une variation de diamètre. L’anti-dérive désigne la manière dont le bâti empêche une pièce longue de se déplacer latéralement le long de son propre axe pendant sa rotation. Un vireur peut être auto-aligneur sans être équipé d’un système anti-dérive, et les meilleurs fabricants proposent ces fonctions comme des options distinctes. En distinguant bien ces deux notions, l’essentiel des principes techniques ci-dessous devient plus clair.
Les acheteurs qui confondent les deux omettent souvent l’anti-dérive pour une pièce longue à paroi mince, puis doivent composer avec un assemblage qui dévie latéralement pendant la rotation de la pièce ; cette erreur peut entraîner la mise au rebut d’un appareil terminé et plusieurs jours de reprise. Comme la cause structurelle est géométrique et non liée à un dysfonctionnement du système de commande, aucune compétence de l’opérateur ne permet de la corriger après coup ; la seule solution doit être inscrite dans le bon de commande. Une dérive axiale d’environ 1 mm par mètre suffit à faire sortir une passe de fond d’une plage d’accostage de 2 mm sur un assemblage de 3 m, raison pour laquelle cette distinction mérite son propre paragraphe plutôt qu’une note de bas de page.
Fonctionnement de l’auto-alignement : géométrie des tourillons, étape par étape
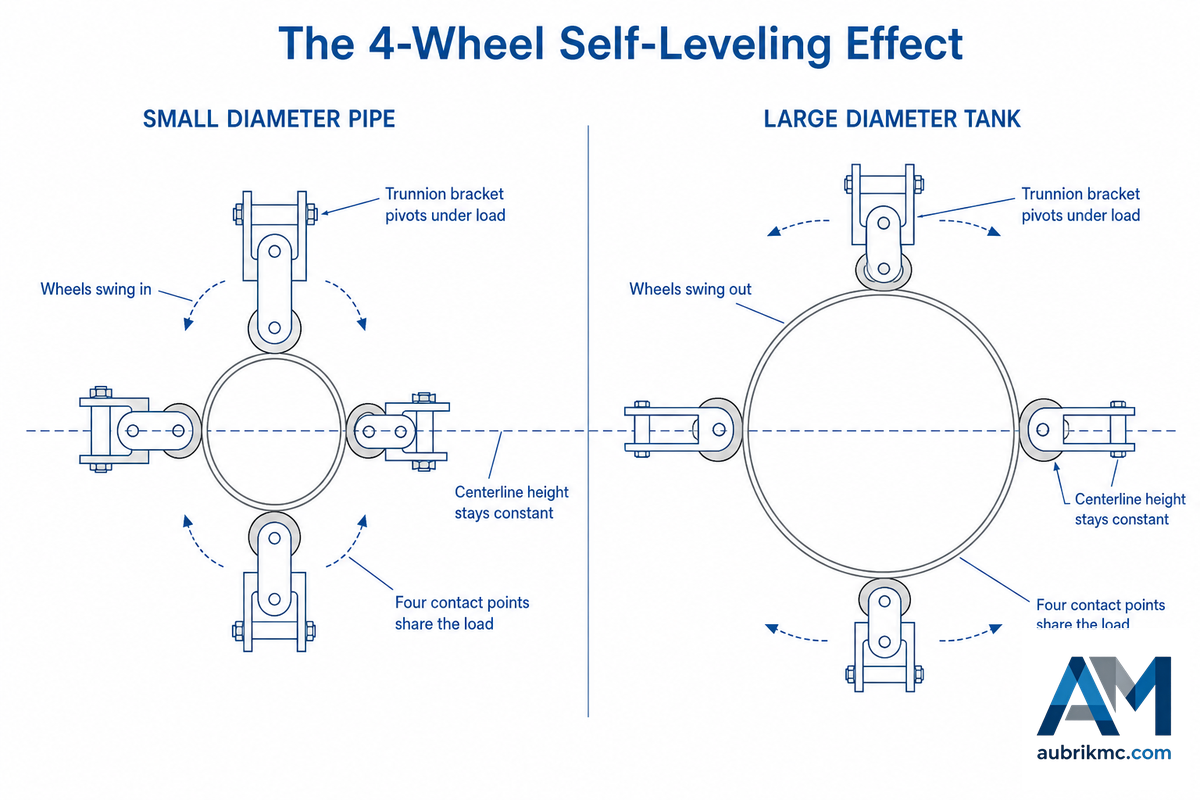
Au-delà du discours des catalogues, un vireur auto-aligneur remplit efficacement une fonction mécanique précise. Chaque jeu de roues repose sur un support à tourillon libre de pivoter, plutôt que d’être boulonné à un point fixe du châssis. Lorsqu’un appareil est déposé sur le bâti au moyen d’un pont roulant, son propre poids fait pivoter les supports jusqu’à ce que les roues épousent sa courbure.
Les petits tubes rapprochent les roues ; une cuve de grand diamètre les fait pivoter vers l’extérieur. L’opérateur n’effectue aucune mesure ; la pièce se met en place et la géométrie s’adapte. Pendant toute l’opération, le bâti maintient la pièce durant le procédé de soudage afin que la torche puisse rester immobile tandis que l’assemblage vient à elle ; cette mécanisation du procédé de soudage justifie à elle seule l’emploi d’un bâti motorisé plutôt que la rotation d’un appareil au pont roulant.
Voici la séquence correspondant à une seule charge : le pont roulant abaisse la pièce → les supports à tourillon pivotent sous la charge → les paires de roues pivotent vers l’intérieur ou l’extérieur jusqu’à ce que quatre points de contact répartissent la charge de la virole → la pièce se centre automatiquement → les porte-roues se verrouillent automatiquement dès l’arrêt du mouvement. Cette action d’autocentrage correspond à ce que nous appelons l’effet d’auto-nivellement à 4 roues : une unité auto-aligneuse porte la charge sur quatre roues par ensemble moteur/fou (deux galets sur chaque support pivotant), au lieu des deux roues fixes d’un bâti conventionnel, de sorte que la masse se répartit sur une surface de contact plus importante et que la virole risque beaucoup moins de se déformer. Les vireurs conventionnels concentrent la même masse sur moins de points, ce qui convient à l’acier au carbone épais, mais présente un risque pour l’acier inoxydable mince.
📐 Note technique
Grâce à l’autocentrage des roues, l’axe de la pièce reste approximativement à la même hauteur, quel que soit son diamètre. Sous une tête de soudage fixe ou un manipulateur de soudage à colonne et flèche, la hauteur de la torche varie à peine entre un tube de 1 m et une cuve de 3 m, ce qui évite aux opérateurs de devoir rechercher la position de l’assemblage à chaque changement de dimensions. Cette hauteur d’axe constante explique discrètement pourquoi les bâtis auto-aligneurs s’associent si bien au soudage automatique.
Quels sont les différents composants d’un vireur de soudage auto-aligneur ?
Chaque ensemble standard est livré avec une unité motrice motorisée et une ou plusieurs unités folles en rotation libre. Chacune comprend des supports à tourillon, des roues en PU ou à bandage en acier, un réducteur fermé entraînant les roues motrices et un coffret de commande à variateur de fréquence (VFD) permettant un réglage continu de la vitesse linéaire.
Les unités motrices font tourner la pièce ; les unités folles supportent la masse et maintiennent la pièce à niveau. Le verrouillage automatique des porte-roues maintient la géométrie après le centrage de la pièce et, sur les bâtis de grande capacité, il est possible d’ajouter un capteur de dérive et un système de commande pour le suivi axial, un système différent présenté dans la section suivante. Ce mécanisme est ancien et bien documenté : le brevet américain 4 407 621 décrit des chariots autoréglables qui convertissent le mouvement axial d’un chariot en pivotement du porte-galet. Dans notre propre atelier, nous testons chaque bâti en charge sur toute sa plage de vitesses avant son expédition, car un mécanisme d’autocentrage qui se bloque sous charge est pire que l’absence totale d’automatisation. Pour découvrir d’abord cette catégorie dans son ensemble, notre guide sur le fonctionnement des vireurs de soudage présente toute la famille des vireurs à galets.
Le problème de la dérive : pourquoi les longs assemblages dévient et comment des galets fous inclinés y remédient
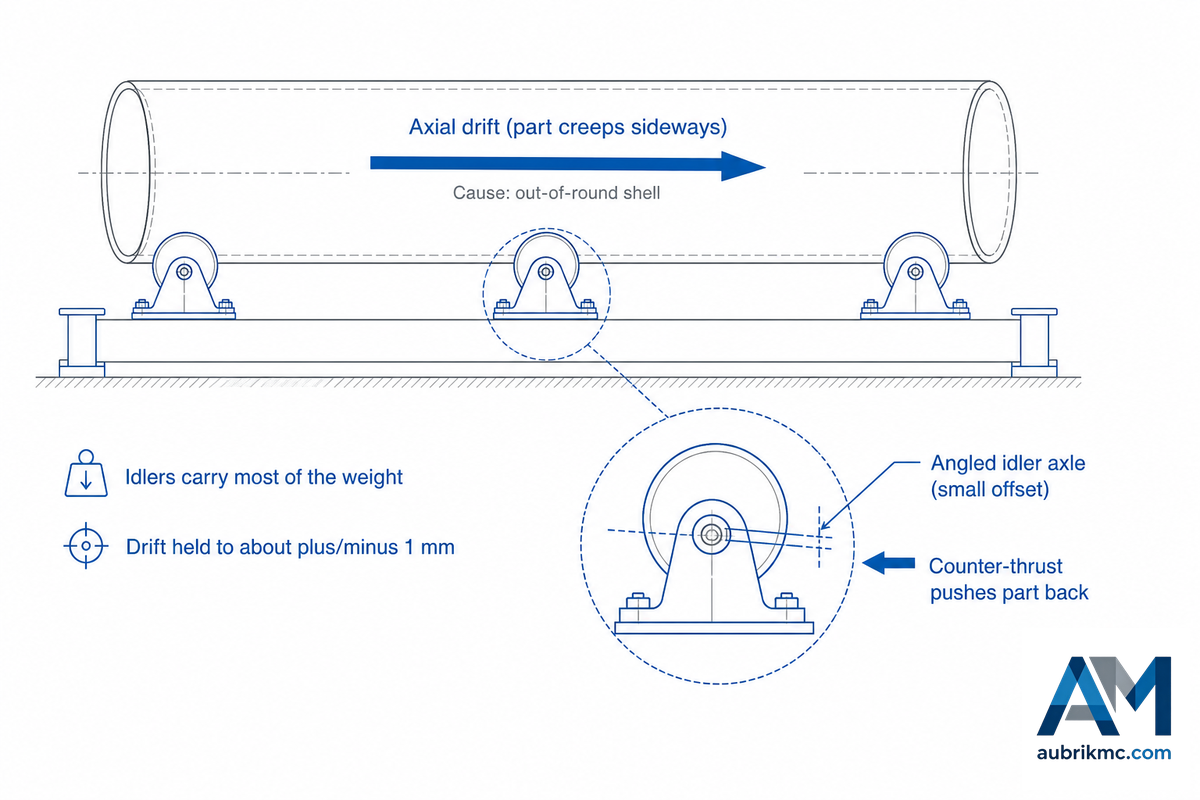
Un long cylindre placé sur des galets ordinaires tourne rarement de manière parfaitement rectiligne. Il se déplace progressivement le long de son propre axe — phénomène appelé dérive ou déplacement axial dans le métier — et, sur un assemblage circonférentiel de plusieurs mètres, ce déplacement se manifeste par un cordon de soudure qui dévie. La cause est mécanique et ne relève pas d’une erreur de l’opérateur : le brevet de Koike Aronson consacré aux vireurs à galets anti-dérive indique clairement que la dérive provient « principalement [des] imperfections de la forme cylindrique de la pièce ». Aucune virole n’est parfaitement ronde ; sa rotation entraîne donc un déplacement latéral de la pièce.
Une solution élégante consiste à incliner très légèrement les roues folles. Dans la conception couverte par le brevet américain 8 342 493 B2, chaque galet fou tourne sur un axe présentant un faible décalage angulaire, d’environ un degré, par rapport à l’axe de pivotement du support. Le pivotement de cet axe génère une légère force axiale qui ramène la pièce vers sa position de référence. Sur la version motorisée, un capteur de dérive mesure la position axiale de la pièce et un système de commande pilote les axes des galets fous afin de maintenir la dérive à environ ±1 mm, à condition que les galets moteurs et fous restent alignés à environ 1 mm/m de leur écartement et que l’écart de circularité de la virole reste inférieur à environ 1 mm/m de son diamètre, conformément aux tolérances définies par le brevet. Les axes des galets fous peuvent pivoter jusqu’à ±45° par rapport à leur position neutre, soit bien davantage que le défaut d’alignement initial d’environ 0,3° observé sur une virole réelle ; l’essentiel de cette plage reste donc disponible. Le même brevet mentionne un détail de réglage rarement connu des opérateurs : il recommande de faire porter environ 60 % de la masse de la pièce par les galets fous et environ 40 % par les galets moteurs, car la capacité de correction de l’anti-dérive diminue lorsque la charge appliquée aux galets fous baisse.
⚠️ Idée reçue courante
De nombreux acheteurs supposent que tout bâti à galets maintient de lui-même une trajectoire rectiligne. Ce n’est pas le cas. Les bâtis auto-aligneurs ordinaires s’adaptent au diamètre, mais ne corrigent aucunement le déplacement axial d’une virole présentant un défaut de circularité. L’anti-dérive est un système supplémentaire distinct, composé d’axes de galets fous inclinés ainsi que, sur les lignes automatiques, d’un capteur et d’un système de commande. Si vos assemblages sont courts, ce système peut ne jamais être nécessaire ; si vous réalisez de longs assemblages circonférentiels sous flux sur des viroles réelles (légèrement ovalisées), vérifiez que le bâti est à la fois auto-aligneur et anti-dérive, et non équipé d’une seule de ces deux fonctions.
Auto-aligneur, conventionnel, réglable ou d’accostage : comparaison axée sur les mécanismes
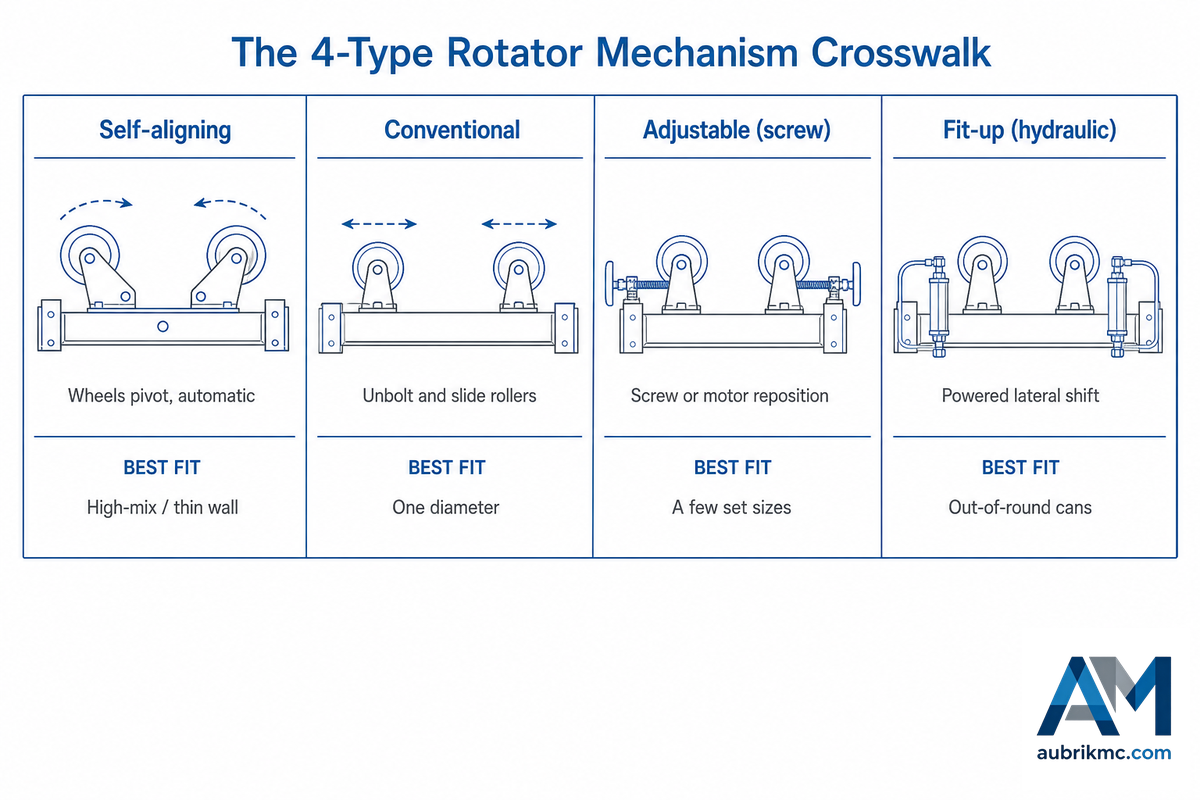
Les quatre types de bâtis à galets remplissent la même fonction et ne diffèrent que sur un point : la manière dont leurs roues suivent une variation de diamètre. Les fiches commerciales les classent par prix ; il est plus utile de les classer par mécanisme, car celui-ci détermine le prix, le temps de réglage et le risque pour une virole mince. Comparez chaque type en fonction des caractéristiques qui comptent réellement en atelier, comme dans le tableau de correspondance ci-dessous. Les ateliers utilisant des vireurs auto-aligneurs signalent des temps de changement de réglage nettement inférieurs à ceux du soudage manuel et des vireurs conventionnels, car le mécanisme auto-aligneur — le chariot autoréglable du brevet américain 4 407 621 — centre automatiquement chaque pièce ; sans lui, les vireurs de soudage conventionnels mobiliseraient un opérateur à chaque changement de diamètre, et les vireurs auto-aligneurs s’intègrent également plus facilement dans une cellule robotisée.
Tableau comparatif des mécanismes des 4 types de vireurs
| Caractéristique du mécanisme | Auto-aligneur | Conventionnel | Réglable (vis) | D’accostage (hydraulique) |
|---|---|---|---|---|
| Changement de diamètre | Automatique, en quelques secondes | Déboulonnage + coulissement des galets | Repositionnement par vis ou moteur | Déplacement latéral motorisé |
| Réglage manuel pour chaque diamètre | Aucun | Oui, à chaque changement | Partiel | Motorisé, non manuel |
| Roues par unité motrice/folle | 4 (2 par support pivotant) | 2 fixes | 2–4 | 2–4 motorisées |
| Plage de diamètres avec un seul réglage | Toute la plage nominale | Une seule plage | Plage par paliers | Plage nominale |
| Répartition des contacts sur paroi mince | 4 points, faible charge ponctuelle | 2 points, charge ponctuelle supérieure | 2–4 points | 4 points |
| Plage des diamètres extrêmes | Limitée par le débattement des bras | La plus étendue (grand déplacement des galets) | Étendue | Limitée par le débattement des bras |
| Accostage de pièces non circulaires | Non | Non | Non | Oui — rend les viroles concentriques |
| Complexité mécanique | Supérieure (pivots) | La plus faible | Moyenne | La plus élevée (hydraulique) |
| Application la plus adaptée | Diamètres très variés, paroi mince, tête fixe | Un seul diamètre, grande série | Quelques diamètres prédéfinis | Grandes viroles nécessitant un pointage concentrique |
Comportement des mécanismes synthétisé à partir de brevets sur les vireurs à galets et de l’expérience de terrain ; les capacités varient selon les modèles.
Quels sont les différents types de vireurs de soudage ?
Dans la pratique, il en existe quatre. Les vireurs conventionnels (parfois appelés manuels) ont leurs roues boulonnées au châssis ; il faut les déboulonner et les faire coulisser à chaque nouveau diamètre, mais cette conception est la plus simple et la plus durable et offre la plage de diamètres la plus étendue, car les galets peuvent être très largement écartés ou rapprochés.
Les vireurs réglables ou à vis-mère repositionnent les roues au moyen d’une vis ou d’un moteur ; ils constituent une solution intermédiaire pour quelques dimensions prédéfinies. Sur les vireurs auto-aligneurs, les roues pivotent pour s’adapter à la pièce sans aucun réglage. Les vireurs d’accostage ajoutent un système hydraulique motorisé qui permet également de relever, d’abaisser et de déplacer les jeux de roues afin de rendre deux tronçons de virole concentriques et de les pointer avant l’exécution de l’assemblage. En toute objectivité, les vireurs auto-aligneurs apportent une réelle valeur lorsque les diamètres changent souvent ou que la paroi est mince, mais un bâti conventionnel, moins cher et sans aucun élément à étalonner, convient fréquemment mieux à une ligne dédiée à un seul diamètre. Ce choix relève des achats, et les tableaux de spécifications figurent sur notre page consacrée au vireur de soudage auto-aligneur.
Charge et diamètre : le principe de la charge excentrée que la plupart des acheteurs négligent

Une valeur entraîne plus d’erreurs de dimensionnement que toute autre : la capacité en tonnes mise en avant. La capacité nominale ne s’applique que lorsque la charge est centrée sur les galets. Dès que le centre de gravité est décalé — piquage hors axe, fond irrégulier ou outillage suspendu à une extrémité — la capacité utile diminue rapidement. Capacité nominale de 100 tonnes, capacité sûre bien inférieure à 60 n’est pas une erreur typographique ; c’est l’effet de l’excentricité sur un bâti à galets. Un guide professionnel de dimensionnement illustre ce phénomène avec des valeurs modestes : une unité d’une capacité nominale de 1 000 kg peut ne porter qu’environ 600 kg lorsque la charge est excentrée de 200 mm, soit une perte d’environ 40 %.
Physiquement, ce phénomène résulte du couple de basculement créé par le décalage. Comme l’indiquent les documents de référence sur le dimensionnement des positionneurs, il faut multiplier la masse de l’ensemble mécano-soudé par la distance entre l’axe des galets et le centre de gravité ; c’est ce moment, et non la masse seule, que le bâti doit supporter, selon la même répartition de charge entre galets fous et moteurs que celle définie dans le brevet américain 8 342 493 B2. La bonne méthode de dimensionnement consiste donc à partir de la pièce la plus lourde avec son outillage, à appliquer un coefficient de sécurité de 1,5× et à comparer le résultat à la capacité avec charge excentrée plutôt qu’à la valeur mise en avant. Quatre valeurs déterminent les performances d’un vireur dans votre atelier : la masse maximale, la distance d’excentration, ainsi que les diamètres minimal et maximal.
« La défaillance que nous constatons sur le terrain ne concerne jamais la capacité en tonnes mise en avant, mais un appareil excentré placé sur un support sous-dimensionné. Nous contrôlons les porte-roues sous charge excentrée avant l’expédition d’un bâti, car c’est sur ce point qu’une fiche technique digne de confiance démontre sa valeur. »
Équipe d’ingénierie Aubrik, Wuxi ABK Machinery
La plage de diamètres obéit au même principe : la plage publiée (environ 250–6 300 mm pour l’ensemble d’une gamme) correspond à l’enveloppe de tout le catalogue, et non à celle d’un seul bâti. Chaque ensemble en couvre une partie, déterminée par sa classe de capacité. Pour appliquer des valeurs réelles à vos propres pièces, nos outils de dimensionnement d’un vireur de soudage auto-aligneur calculent automatiquement la réduction de capacité due à l’excentration.
Roues en polyuréthane ou en acier : adapter la roue à la virole
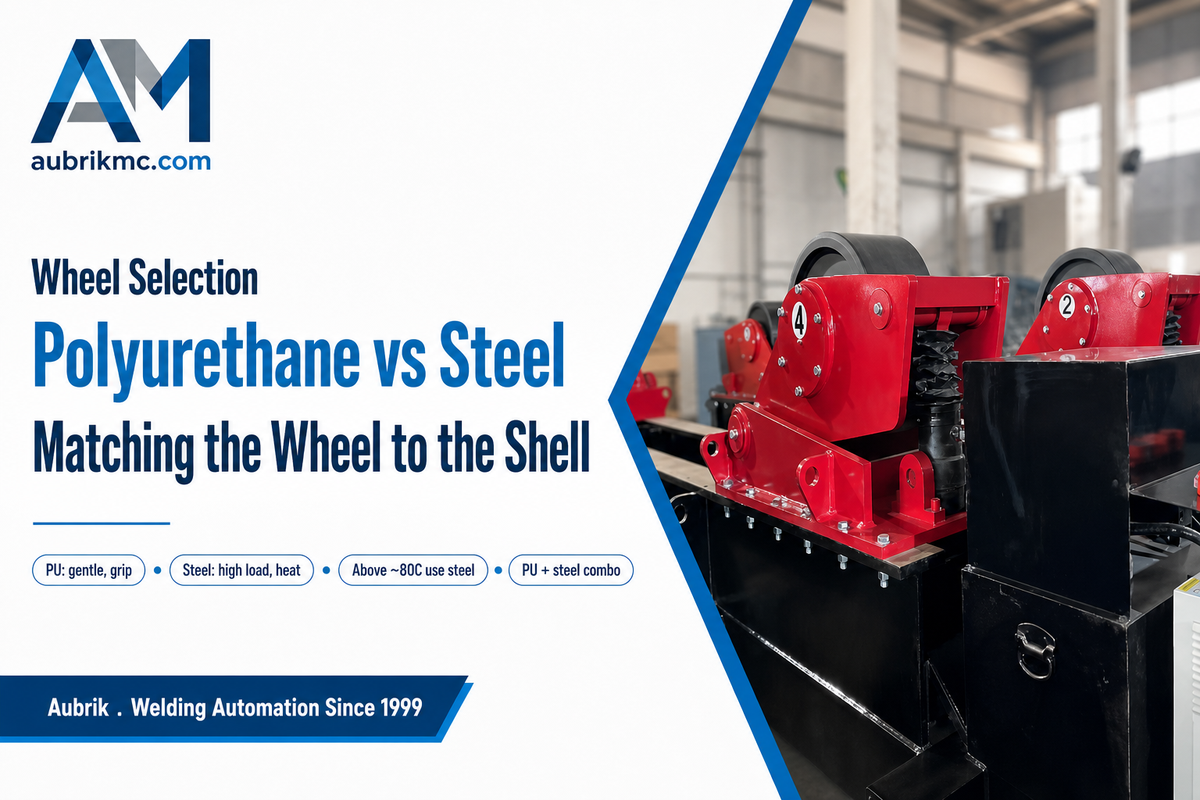
Le choix du matériau des roues paraît moins déterminant que celui de la capacité, mais il modifie l’état de surface obtenu. Il dépend de l’épaisseur de la paroi, de la température à proximité de la soudure et de la charge. La manière dont cette charge est transmise à la virole dépend du mécanisme du porte-galet ; le brevet américain 4 407 621 décrit en détail le chariot autoréglable et le porte-galet qui supportent le type de bandage choisi.
✔ Roues en polyuréthane (PU)
- Plus douces pour la virole ; elles protègent les parois minces et les surfaces finies contre les marques d’enfoncement
- Meilleure adhérence, donc moins de glissement avec une charge légèrement déséquilibrée
- Atténuent le bruit et les vibrations
- S’usent plus rapidement ; les bandages sont des consommables remplaçables
⚠ Roues à bandage en acier
- Supportent des charges plus élevées par roue
- Supportent la température élevée à proximité d’une zone de soudure importante, au-delà d’environ 80 °C, lorsque le PU commencerait à ramollir
- Durée de vie supérieure dans des conditions abrasives
- Moins tolérantes avec les viroles minces ou polies, charge ponctuelle supérieure et risque d’éraflure
Une erreur qu’il convient de signaler consiste à utiliser systématiquement l’acier parce qu’il « dure plus longtemps ». Sur de l’acier inoxydable mince ou de l’aluminium, une roue dure concentre la charge et peut laisser une marque d’enfoncement ou une éraflure nécessitant un polissage supplémentaire, voire entraîner le rejet de l’appareil. De nombreux ateliers fabriquant des appareils à pression utilisent une combinaison PU/acier : du PU sur les galets fous qui soutiennent la virole et de l’acier aux endroits où la chaleur et la charge sont les plus élevées. Le choix doit dépendre de la pièce et non d’une préférence systématique.
Applications où les vireurs auto-aligneurs se justifient (et comparaison entre vireur et positionneur)
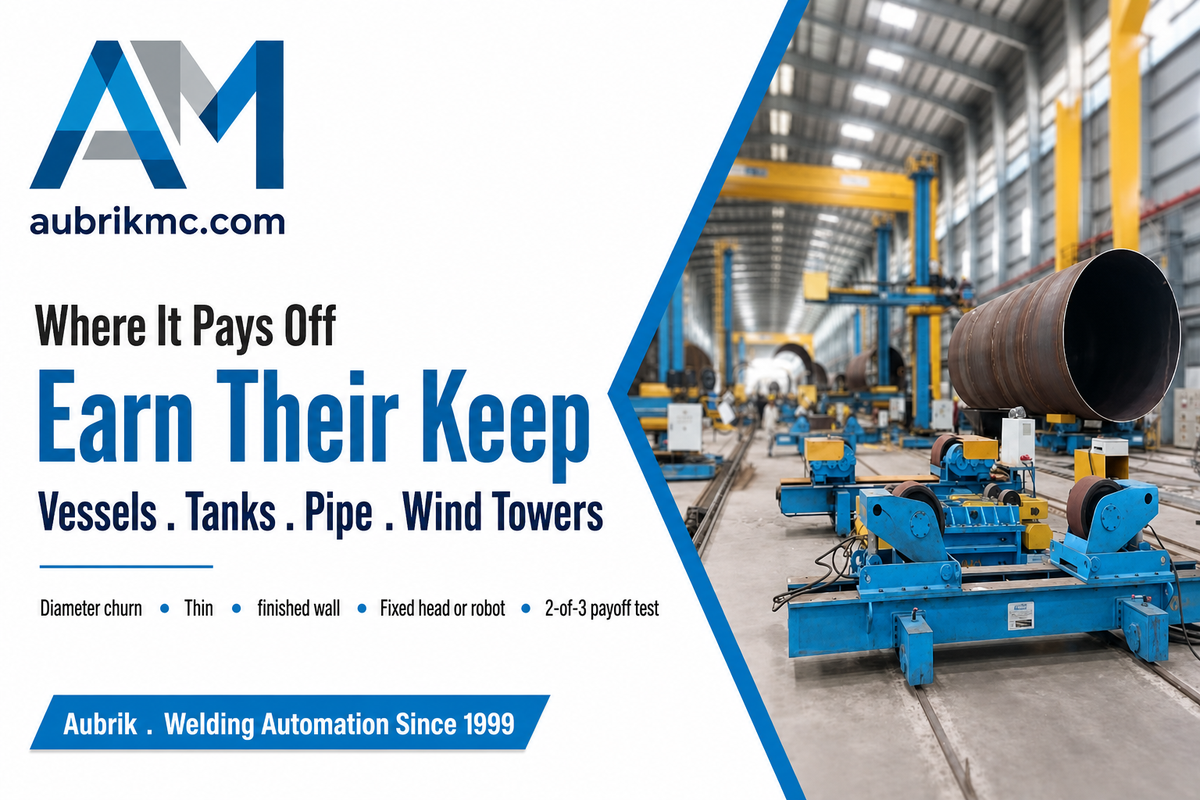
Les bâtis auto-aligneurs trouvent leur place partout où un atelier soude de grands cylindres dont les dimensions varient : appareils sous pression et réservoirs de stockage, tronçons de tuyauterie, échangeurs thermiques, sections de tours éoliennes et panneaux de construction navale roulés en viroles. Un cas illustre clairement leur intérêt : au cours d’une semaine diversifiée, une équipe travaille sur un réservoir en acier inoxydable de 20 tonnes, puis l’équipe suivante sur un appareil en acier au carbone de 60 tonnes.
Sur un bâti conventionnel, chaque changement impose un arrêt pour déboulonner et repositionner les galets ; sur un bâti auto-aligneur, il suffit de déposer la pièce suivante. S’ils sont destinés à contenir de la pression, ces deux appareils sont construits conformément aux règles de construction des appareils sous pression de la section VIII de l’ASME BPVC, qui régissent le soudage, le contrôle et la certification des appareils dépassant 15 psig, précisément le type de cordon régulier qu’un vireur est conçu pour réaliser. Associez cet axe central constant à une potence de soudage et à un système de suivi de joint, et la ligne fonctionne sans qu’un opérateur doive effectuer de nouveau réglage entre les travaux. Quel que soit le type de vireur de soudage acheté par un fabricant, le principe d’auto-alignement reste identique. Les dispositifs de soudage légers conviennent aux petits travaux de soudage ; les bâtis plus robustes utilisent des galets de soudage trempés pour le soudage à grande échelle ; et les opérations vont du soudage de joints guidé manuellement au soudage entièrement automatisé sous une flèche.
Test de rentabilité de l’auto-alignement — trois indicateurs
L’auto-alignement coûte plus cher qu’un bâti conventionnel. Il est rentabilisé lorsqu’au moins deux de ces trois indicateurs sont vérifiés :
- Changements fréquents de diamètre. Vous changez souvent le diamètre des pièces, avec plusieurs viroles ou tubes différents en une semaine plutôt qu’une même dimension pendant tout le mois.
- Paroi mince ou surface finie. Vous travaillez avec des enveloppes à paroi mince en acier inoxydable ou en aluminium, ou avec des enveloppes polies, pour lesquelles un berceau à 4 points évite les déformations que risque de provoquer un ensemble à 2 points.
- Tête fixe ou automatisation. Vous alimentez une tête de soudage fixe, une potence de soudage ou un système de suivi de joint qui bénéficie d’un axe central restant immobile lorsque les dimensions changent.
Moins de deux indicateurs vérifiés ? Un vireur conventionnel offre généralement un meilleur rapport qualité-prix, avec une précision répétable au prix le plus bas et aucun étalonnage à effectuer.
Quelle est la différence entre un vireur de soudage et un positionneur de soudage ?
Les vireurs et les positionneurs répondent à deux problèmes de géométrie différents dans l’atelier. Les vireurs de soudage (vireurs à rouleaux) font tourner une pièce cylindrique sur des galets, ce qui convient à une pièce longue et ronde, un tube, un réservoir ou un appareil soudé le long d’un joint circulaire ou longitudinal.
Les positionneurs de soudage inclinent et font tourner une pièce sur un plateau ou une poupée fixe, une configuration adaptée à un support, un châssis ou un assemblage irrégulier qui doit être incliné afin que la soudure soit à plat. Une pièce ronde et longue va sur un vireur ; une pièce à incliner et à faire tourner va sur un positionneur. De nombreux ateliers possèdent les deux et affectent la pièce à la machine correspondant à sa forme. Si vos travaux relèvent plutôt de cette seconde catégorie, nos articles sur le positionneur de soudage rotatif et le guide de sélection des plateaux tournants de soudage présentent les machines à plateau, tandis que la gamme complète de vireurs de soudage et de vireurs à rouleaux indique l’application de chacun. Pour les travaux d’inclinaison plus lourds, notre article sur le positionneur de soudage pour fortes charges apporte davantage de précisions.
Modes de défaillance sur le terrain : diagnostic de la dérive, du patinage, des marques d’appui et de la surcharge
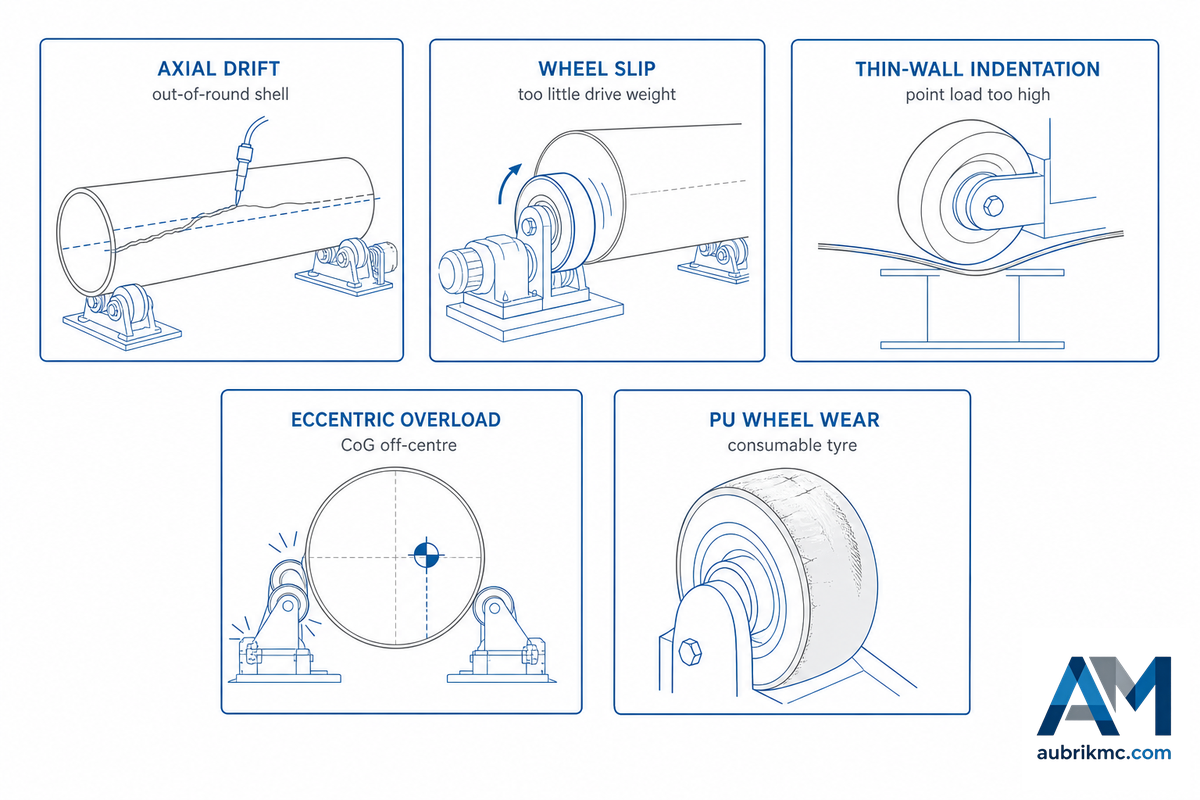
Lorsqu’un bâti auto-aligneur fonctionne mal, le symptôme conduit généralement directement à la cause dès lors que les cinq modes sont connus. Cette partie ne figure sur aucune brochure commerciale ; elle mérite donc d’être conservée près de la machine. Utilisez l’atlas ci-dessous pour établir un premier diagnostic, puis confirmez-le à l’aide de la liste de maintenance qui suit.
Atlas des 5 modes de défaillance des vireurs
| Mode de défaillance | Symptôme dans l’atelier | Cause profonde | Solution sur le terrain |
|---|---|---|---|
| Dérive axiale | Le cordon dévie latéralement le long d’un long joint circulaire | Enveloppe ovalisée ; absence de dispositif anti-dérive ; galets libres supportant trop peu de poids | Ajouter ou activer le dispositif anti-dérive à galets libres inclinés ; porter à ~60 % la part du poids supportée par les galets libres ; vérifier le capteur de dérive |
| Patinage des galets | La pièce s’immobilise ou avance par à-coups ; l’entraînement tourne, mais pas la pièce | Poids insuffisant sur les galets moteurs ; revêtement PU usé ou huileux ; charge décentrée | Rééquilibrer la répartition entre galets moteurs et galets libres ; nettoyer ou remplacer les bandages ; recentrer la charge |
| Marques d’appui sur paroi mince | Bosses ou méplats sur une enveloppe mince ou polie | Galets en acier ou bâti à 2 points sous une paroi mince ; charge ponctuelle trop élevée | Passer à des galets en PU ; utiliser un ensemble auto-aligneur à 4 points ; répartir la charge |
| Surcharge excentrée | Contraintes sur le support, moteur peinant ou déclenchement avec une charge inférieure à la capacité nominale annoncée | Centre de gravité décentré ; dimensionnement fondé sur la masse seule et non sur le moment | Redimensionner selon la capacité excentrée × facteur de sécurité de 1.5 ; repositionner l’outillage |
| Usure des galets/du PU | Augmentation progressive du patinage, du bruit ou de l’irrégularité de rotation | Les bandages en polyuréthane sont des consommables ; un service abrasif ou à chaud accélère leur usure | Contrôler et remplacer périodiquement les bandages ; vérifier les pivots et l’huile du réducteur |
| Relèvement de l’axe central lors d’un changement de dimension | La hauteur de la torche de soudage dérive lorsque le diamètre change | Galets usés ou dépareillés ; support de tourillon déformé | Remplacer les galets par jeux appariés ; vérifier la géométrie du support avec une tolérance de 1 mm/m |
| Éraflures ou marques superficielles | Marques de contact sur une enveloppe polie ou mince | Galets en acier sur une surface finie ; particules abrasives sur le bandage | Remplacer les galets libres par des galets en PU ; maintenir les galets propres |
| Surchauffe de l’entraînement | Le réducteur ou le moteur chauffe et déclenche pendant un cycle prolongé | Charge surdimensionnée, niveau d’huile insuffisant ou galet libre grippé augmentant la résistance | Redimensionner selon la capacité excentrée ; entretenir le réducteur ; débloquer le galet libre |
| Exposition à un point de pincement | Main ou manche happée à proximité d’un galet en rotation | Pièces rotatives et points de pincement rentrants dépourvus de protection | Installer des protecteurs et des barrières conformément à OSHA 1910.212 ; consigner la machine pour le réglage |
- ✔ Maintenir les galets et les pivots des tourillons propres ; graisser périodiquement les pivots.
- ✔ Vérifier l’huile du réducteur et l’autoblocage des supports de galets avant un cycle avec une charge lourde.
- ✔ Remplacer les bandages en polyuréthane à mesure qu’ils s’usent, car ce sont les pièces les plus susceptibles de défaillir en premier.
- ✔ Protéger les galets en rotation et les points de pincement rentrants : selon les règles américaines de protection des machines définies dans OSHA 29 CFR 1910.212, les pièces rotatives susceptibles d’entrer en contact avec un opérateur doivent être protégées.
Sur le terrain, les pièces qui défaillent réellement sont les galets moteurs et les mandrins ; ce sont donc les pièces d’usure que nous tenons en stock. Les systèmes de commande et la filière d’approvisionnement en pièces détachées mettent les bâtis hors service bien avant que leur acier ne soit en cause.
Vérification de la qualité : les normes qui régissent réellement un vireur
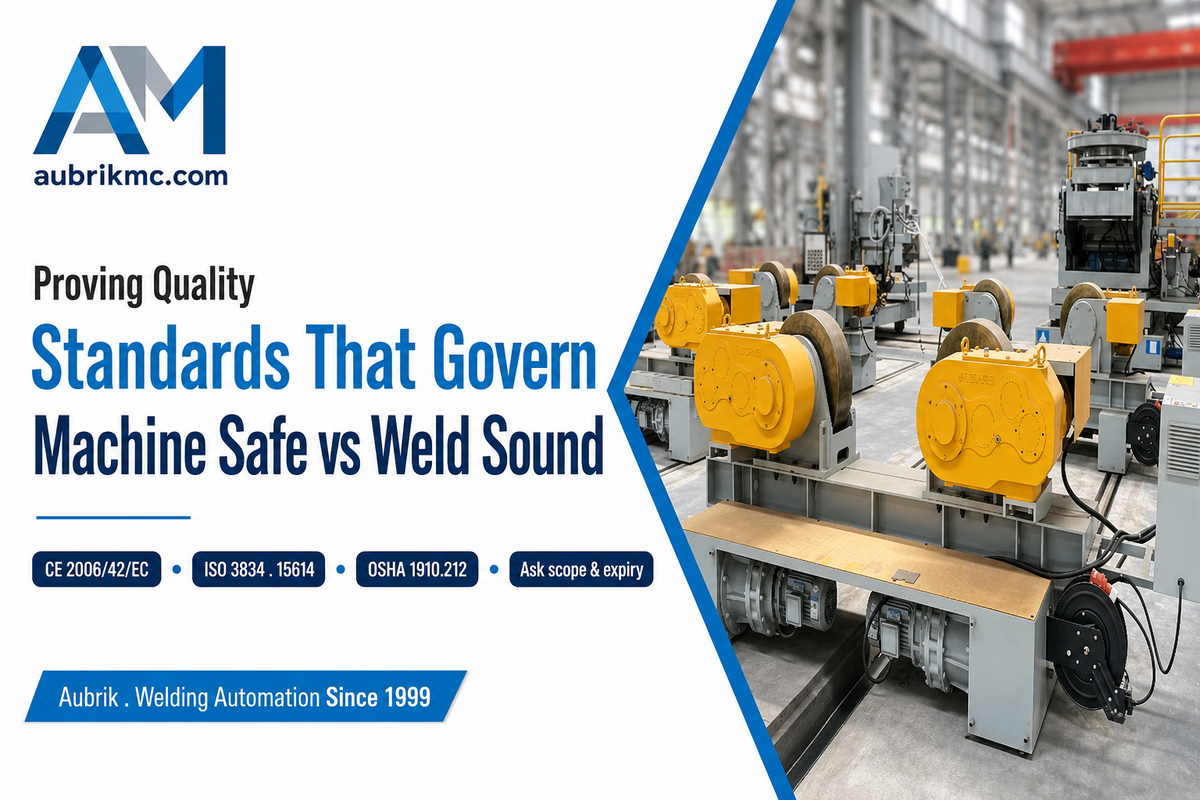
Deux catégories distinctes de normes s’appliquent à un vireur de soudage, et les acheteurs les confondent à leurs dépens. L’une prouve que la machine est sûre. L’autre prouve que la soudure est saine. Les logos figurant sur une page d’accueil ne prouvent ni l’un ni l’autre ; demandez le périmètre et la date d’expiration du certificat.
Une erreur sur ce point entraîne un risque concret. Tout atelier qui accepte un logo ISO 9001 comme preuve de la qualité des soudures peut réceptionner un bâti dont les soudures n’ont jamais fait l’objet d’une qualification formelle, puis échouer à un audit client plusieurs mois plus tard lorsqu’un inspecteur tiers demande des dossiers de modes opératoires qui n’ont jamais été rédigés. Les acheteurs de l’UE et des États-Unis réalisent précisément ce type d’audit client, et l’écart n’apparaît généralement qu’une fois qu’un appareil à paroi de 6 mm est déjà en service, soit le moment où sa découverte coûte le plus cher.
Sécurité de la machine. Pour l’équipement lui-même — galets en rotation, entraînement et points de pincement — la voie européenne repose sur le marquage CE prévu par la directive Machines 2006/42/EC, qui définit les exigences essentielles de santé et de sécurité ainsi qu’une déclaration de conformité. Attention à la date : 2006/42/EC est remplacée par le règlement (UE) 2023/1230, le nouveau règlement relatif aux machines, applicable à partir du 14 janvier 2027 ; un achat effectué en 2026 se situe donc à cheval sur les deux textes, et il est légitime de demander au fournisseur comment il gère cette transition. Aux États-Unis, l’obligation équivalente concerne la protection des machines selon OSHA 1910.212 : les pièces rotatives exposées à un contact doivent être protégées.
Qualité des soudures. ISO 9001 ne suffit pas, à elle seule, à prouver la qualité d’une seule soudure. Le soudage est formellement considéré comme un « procédé spécial » — son résultat ne pouvant pas être entièrement vérifié par le contrôle de la pièce finie, la compétence en soudage est démontrée par ISO 3834, la norme relative à la qualité en soudage, ainsi que par des modes opératoires qualifiés (ISO 15614) et des soudeurs qualifiés (ISO 9606 ou AWS D1.1). Cette norme de sélection, ISO 3834-1:2021, présente la série et la manière de choisir le niveau de qualité approprié ; l’American Welding Society décrit ISO 3834 comme un outil complémentaire à ISO 9001, et non comme son remplacement. Lorsque vous évaluez un fournisseur de matériel de soudage, y compris notre entreprise, demandez quelles certifications il détient et quel est leur périmètre, puis exigez le diagramme de charge excentrée et les certificats matière avant de vous engager. Lorsque vous comparez les caractéristiques des vireurs de soudage auto-aligneurs de différents fournisseurs, examinez en particulier quatre éléments : les avantages offerts par les vireurs de soudage auto-aligneurs par rapport à un bâti fixe, les dispositifs de sécurité des vireurs de soudage auto-aligneurs conformes aux exigences OSHA et CE, la maintenance de votre bâti de soudage auto-aligneur pendant toute sa durée de vie et la dimension adaptée de ce bâti à votre plage de diamètres.
À titre d’information sur le fabricant : Aubrik (Wuxi ABK Machinery) fabrique du matériel de soudage depuis 1999, détient la certification ISO 9001 et le marquage CE, et expédie des vireurs à rouleaux en Espagne, en Allemagne, en Russie, en Inde, au Brésil, en France, en Italie et au Vietnam. Nous considérons cette surveillance comme une condition normale du commerce international, et non comme une contrainte.
Perspectives du secteur : évolution de la demande en vireurs auto-aligneurs

En 2026, l’essentiel n’est pas le chiffre global du marché, mais l’évolution de la manière dont les acheteurs recherchent et spécifient les équipements. Les requêtes génériques portant sur « vireur de soudage » et « vireurs à rouleaux » ont diminué d’une année sur l’autre, d’environ un tiers à près de la moitié, tandis que les termes liés aux sous-types et aux applications restent stables. La demande ne s’effondre pas ; elle se concentre autour d’acheteurs qui savent déjà qu’ils veulent un bâti auto-aligneur, anti-dérive ou d’accostage, et qui obtiennent de plus en plus souvent la définition recherchée dans un résumé généré par l’IA avant même de cliquer. Le véritable risque pour les achats se déplace donc vers la spécification : surinvestir dans un système d’auto-alignement qu’une ligne monodiamètre n’utilisera jamais, ou sous-investir dans un bâti conventionnel qui limitera la capacité d’un atelier à forte diversité de production.
Deux facteurs soutiennent la demande en bâtis de grande capacité. Le premier est la transition énergétique : les sections de tours éoliennes et les grands appareils sous pression sont précisément les cylindres longs et lourds qui justifient un bâti auto-aligneur de 150–500 tonnes sous une potence de soudage ; les fabricants qui construisent des lignes en expansion pour les tours en mer dimensionnent actuellement leurs équipements en conséquence. Ce portefeuille de projets est bien réel : les rapports sur le marché éolien : édition 2024 du Department of Energy des États-Unis évaluent le développement de l’éolien en mer aux États-Unis à 80 523 MW, soit une hausse de 53 % en une seule année, avec 6 474 MW de capacité terrestre ajoutée au cours de la seule année 2023, et chaque section de tour de ce portefeuille est un long cylindre qui doit être soudé sur un vireur. Le second facteur est l’automatisation : à mesure que se diffusent le soudage adaptatif, le suivi de joint et la surveillance par jumeau numérique — tendances signalées pour 2026 par un grand fabricant de systèmes d’automatisation du soudage — l’axe central constant d’un bâti auto-aligneur gagne en valeur, car il permet à une tête fixe ou à un robot industriel d’enchaîner les passes de soudage sans nouvel apprentissage. À titre de simple contexte de marché, les analystes du secteur évaluent le marché des vireurs conventionnels à près de USD 297 millions en 2025, avec un taux de croissance annuel d’environ 4 %, le segment des vireurs pour le soudage de tubes progressant plus rapidement ; ces chiffres indiquent une tendance, pas une mesure précise. Notre propre analyse est plus ciblée, et nous l’exprimons clairement : l’auto-alignement justifie son surcoût lorsque la diversité des diamètres ou les travaux sur parois minces l’exigent, tandis qu’un bâti conventionnel convient souvent mieux à une ligne monodiamètre.
Questions fréquentes
Q : Quelle est la différence entre un vireur de soudage auto-aligneur et un vireur conventionnel ?
Voir la réponse
Sur un vireur auto-aligneur, les galets pivotent automatiquement pour s’adapter à chaque diamètre ; aucun réglage manuel n’est donc nécessaire entre deux dimensions, et la charge repose sur quatre galets par unité, ce qui protège les parois minces. Sur un vireur conventionnel, les galets sont fixes et doivent être déboulonnés puis déplacés à chaque changement de diamètre. Le modèle conventionnel l’emporte en simplicité, en durabilité, en plage de diamètres et en prix ; le modèle auto-aligneur l’emporte en rapidité de changement de série et en manutention des parois minces.
Q : Quelle charge un vireur de soudage auto-aligneur peut-il supporter ?
Voir la réponse
Les classes de capacité vont d’environ 5 à 500 tonnes par ensemble, avec des fabrications sur mesure au-delà. Cette capacité nominale suppose toutefois une charge centrée : en cas d’excentration, la capacité utilisable diminue fortement ; un guide sectoriel montre ainsi qu’une unité de 1 000 kg ne supporte plus qu’environ 600 kg avec une excentration de 200 mm. Dimensionnez l’équipement selon sa capacité excentrée en appliquant un facteur de sécurité de 1,5× à la masse de votre pièce la plus lourde, outillage compris, et non selon le tonnage nominal annoncé.
Q : Un vireur de soudage auto-aligneur peut-il être utilisé pour le soudage de tubes ?
Voir la réponse
Oui, les tronçons de tuyauterie comptent parmi les applications les plus courantes. Ses galets font tourner le tube afin de réaliser une soudure circulaire continue, tandis que l’action d’autocentrage maintient le joint à une hauteur stable lorsque vous passez d’un diamètre de tube à un autre. Pour de longues séries d’un même diamètre, comparez le coût et la plage d’utilisation d’un bâti conventionnel ou d’accostage à ceux de l’unité auto-aligneuse.
Q : À quelle vitesse les vireurs de soudage auto-aligneurs tournent-ils ?
Voir la réponse
La vitesse linéaire est généralement de 6–60 m/h, avec une commande à variation continue par variateur de fréquence (VFD), ce qui permet d’adapter la vitesse périphérique au procédé — arc submergé, MIG ou TIG — et au rayon de la pièce.
Q : Quelle maintenance un vireur de soudage auto-aligneur nécessite-t-il ?
Voir la réponse
La maintenance courante est limitée : maintenez les galets et les pivots propres, vérifiez l’huile du réducteur et le verrouillage des supports de galets, puis contrôlez l’entraînement et l’armoire de commande. L’usure des bandages en polyuréthane constitue le principal poste de consommables ; prévoyez donc leur remplacement périodique.
Q : Quelle est la durée de vie habituelle d’un vireur auto-aligneur ?
Voir la réponse
Les bâtis à châssis en acier de bonne qualité durent de nombreuses années ; ce sont les consommables qui s’usent. Il faut prévoir le remplacement des bandages en polyuréthane et, sur une longue durée de vie, des composants d’entraînement et des éléments du système de commande, raison pour laquelle la disponibilité des pièces détachées en stock compte davantage que les seules caractéristiques de construction annoncées.
Pourquoi nous avons rédigé ce guide
Nous fabriquons des vireurs de soudage auto-aligneurs à Wuxi et constatons toujours les deux mêmes erreurs de dimensionnement : surspécifier l’auto-alignement pour une ligne monodiamètre et dimensionner l’équipement selon le tonnage annoncé plutôt que selon la charge excentrée. Ce guide distingue le mécanisme (auto-alignement) du suivi (anti-dérive), explique le principe de charge à l’aide d’un exemple chiffré et relie chaque norme à ce qu’elle prouve réellement. Contenu relu par l’équipe technique de Wuxi ABK Machinery Co., Ltd.
Références et sources
- Brevet américain 8 342 493 B2, système anti-dérive pour vireurs à rouleauxKoike Aronson Inc (USPTO, via Google Patents)
- Brevet américain 4,407,621, chariots auto-ajustables pour vireurs à rouleauxUSPTO
- ISO 3834-1:2021, exigences de qualité en soudage par fusion des matériaux métalliquesOrganisation internationale de normalisation
- Directive Machines 2006/42/EC (remplacée par le règlement (UE) 2023/1230 à partir du 14 janvier 2027) — EUR-Lex, Union européenne
- OSHA 29 CFR 1910.212, exigences générales applicables à toutes les machines (protection)Occupational Safety and Health Administration des États-Unis
- American Welding Society, assurance qualité en soudage
Articles connexes
- Vireur de soudage auto-aligneur : caractéristiques, dimensionnement et classes de capacité
- Vireurs de soudage et vireurs à rouleaux : la gamme complète
- Fonctionnement des vireurs de soudage et des vireurs à rouleaux : guide de la catégorie
- Vireur pour le soudage de tubes : guide de réglage et d’utilisation
- Comment choisir un positionneur de soudage rotatif
- Guide de sélection d’un plateau tournant de soudage







