
Entrez en contact avec Aubrik Company


Mis à jour en juillet 2026.
Un vireur d’accostage est un banc à galets robuste qui aligne concentriquement et assemble 2 sections cylindriques — tubes, réservoirs ou viroles d’appareils sous pression — puis fait tourner l’ensemble assemblé pour réaliser la soudure circonférentielle. Ce qui le distingue d’un simple vireur de soudage, c’est l’ensemble de vérins hydrauliques intégrés qui effectuent mécaniquement les corrections d’alignement millimétriques : ils soulèvent, abaissent et décalent chaque virole jusqu’à ce que les 2 bords soient concentriques, ce qui permet à l’opérateur d’éliminer le désaffleurement et de régler le jeu à la racine avant le premier pointage, sans devoir manœuvrer un pont roulant. Cet alignement avant pointage rend reproductible le soudage de haute qualité des viroles cylindriques et permet aux fabricants d’assembler les sections avec nettement moins de reprises. Ce guide présente les principes techniques : le fonctionnement réel de l’alignement, la tolérance d’accostage à respecter et le code qui la définit, la séquence préalable au pointage et les cas où un dispositif d’alignement offre une solution moins coûteuse. Lorsque vous souhaiterez adapter la capacité en tonnes à vos pièces et obtenir un prix, notre page consacrée aux vireurs hydrauliques d’accostage contient les tableaux de capacités.
Caractéristiques essentielles : vireur d’accostage
| Fonction principale | Alignement concentrique de virole à virole, puis rotation pour la soudure circulaire |
| Axes d’alignement | Levage vertical + décalage latéral (+ course axiale sur une ligne d’assemblage progressif) |
| Réglage | Vérins hydrauliques intégrés sous chaque groupe de galets |
| Plage de capacités | ~2–1 200 tonnes (données publiées par les fournisseurs ; selon le modèle) |
| Objectif d’accostage (désaffleurement) | Maintenu à ≤~1,6 mm (1/16 in) avant le pointage, conformément au DMOS |
| Jeu à la racine (type) | ~1,5–3,0 mm (1/16–1/8 in), selon le procédé |
| Compatible avec | Un vireur conventionnel ou auto-aligneur qui fait tourner la pièce pendant le soudage |
| Procédé type | SAW, GMAW (MIG/MAG), GTAW (TIG) |
| Accostage régi par | ASME B31.3 · B31.8 · API 1104 · AWS D1.1 · ASME BPVC VIII |
Fonction réelle d’un vireur d’accostage (et différences avec un simple vireur de soudage)
Un vireur d’accostage est un vireur de soudage doté d’une seconde fonction. Un vireur ordinaire se contente de faire tourner une pièce cylindrique pour que la torche puisse déposer une soudure continue ; un vireur d’accostage assure également cette fonction, mais commence par aligner concentriquement 2 sections distinctes : des vérins hydrauliques placés sous les groupes de galets soulèvent, abaissent et décalent chaque virole jusqu’à l’alignement des alésages et à la mise en contact des bords dans les tolérances prescrites.
Dans les catalogues, il est désigné comme vireur hydraulique d’accostage de viroles, vireur de soudage avec accostage ou ensemble de vireurs d’accostage pour réservoirs ; selon la pièce portée, on parle aussi de vireurs pour réservoirs, de vireurs pour tubes ou de vireurs pour appareils sous pression : il s’agit de la même machine, dimensionnée pour une application différente.
Une distinction évite aux acheteurs de passer une commande inadaptée : un vireur d’accostage assure l’alignement, mais, généralement, il ne réalise pas lui-même le soudage. Dans la plupart des ateliers, il fonctionne avec un vireur de soudage classique ou auto-aligneur : l’unité d’accostage aligne progressivement les deux viroles de manière concentrique et les maintient pour le pointage, puis un vireur de soudage standard fait tourner l’assemblage pointé sous l’arc. Certains bancs pour charges lourdes combinent les deux fonctions, mais cette répartition des tâches doit être clairement comprise lors de la définition d’une ligne : l’accostage traite le problème d’alignement, tandis que le vireur de soudage traite celui de la rotation. Pour découvrir d’abord l’ensemble de cette famille, notre guide sur le fonctionnement des vireurs de soudage présente chaque type de vireur, tandis que la gamme complète de vireurs de soudage indique la place qu’y occupe l’équipement d’accostage.
Pourquoi l’étape d’alignement est-elle assez importante pour justifier une motorisation hydraulique ? Parce que la principale difficulté de l’assemblage de 2 viroles n’est pas de les faire tourner, mais de rendre leurs 2 bords concentriques avant tout dépôt de métal. Deux viroles roulées ne sont jamais parfaitement rondes ; leurs bords présentent donc un ressaut (désaffleurement) et un jeu variable. Une correction manuelle à l’aide d’un pont roulant et de cales mobilise un appareil de levage et toute une équipe ; avec les dispositifs hydrauliques du banc, un seul opérateur effectue la correction en quelques minutes. C’est précisément la raison d’être de cette machine.
Au cœur de la machine : l’enveloppe d’accostage à 3 axes
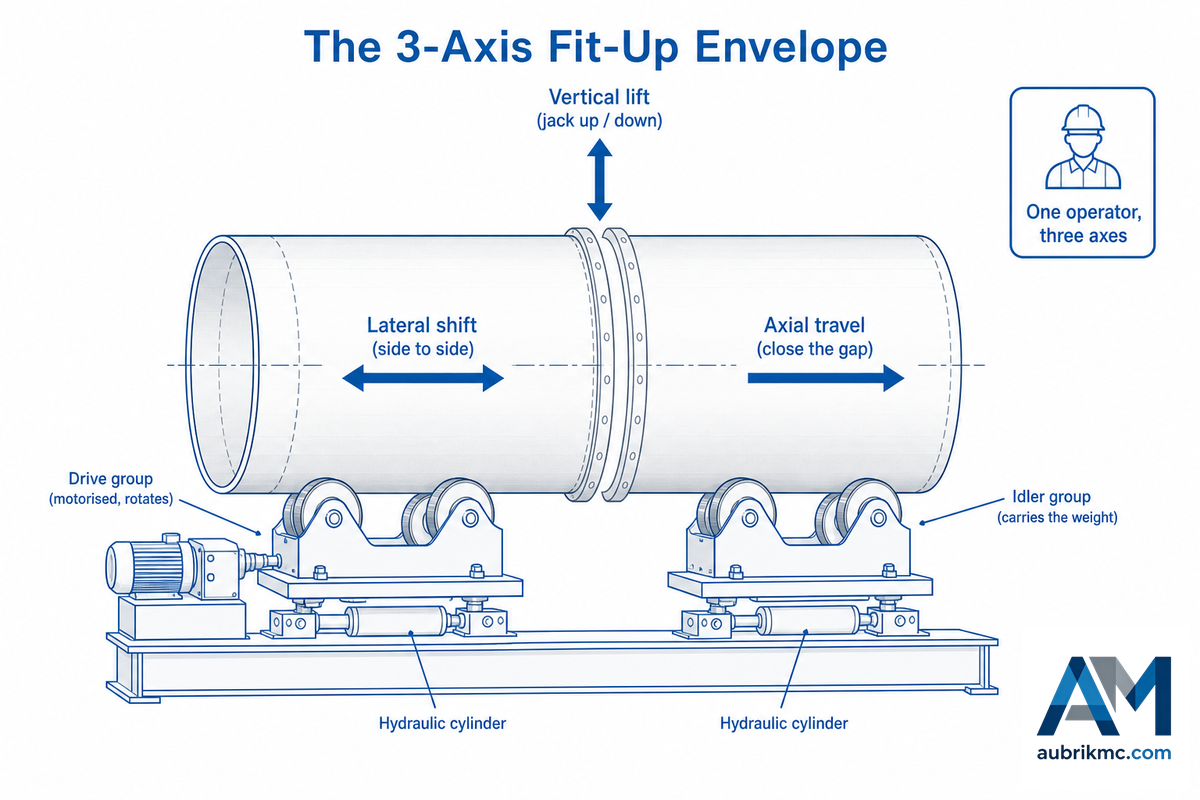
Au-delà du discours commercial, un vireur d’accostage offre à un seul opérateur un espace de réglage réduit et précis pour déplacer une lourde virole. Nous l’appelons l’enveloppe d’accostage à 3 axes : les 3 directions dans lesquelles le système hydraulique peut amener progressivement un bord en position, contre un seul axe fixe sur un vireur ordinaire. Sur le banc concurrent le mieux classé, l’opérateur peut « soulever, abaisser ou décaler indépendamment la pièce » afin de corriger le défaut d’alignement et le jeu entre les sections : voilà l’enveloppe résumée en une phrase.
Ces 3 axes sont simples une fois nommés. Le levage vertical relève ou abaisse chaque groupe de galets au moyen de son vérin, afin qu’un bord trop bas rejoigne un bord trop haut et que le désaffleurement se résorbe. Le décalage latéral déplace un groupe de galets sur le côté : sur un vireur d’accostage horizontal, les galets se déplacent vers le centre pour soulever la pièce et vers l’extérieur pour l’abaisser ; sur un vireur d’accostage vertical, les galets de chaque côté montent et descendent indépendamment, ce qui rend les 2 alésages coaxiaux. La course axiale équipe un banc mobile de ligne d’assemblage progressif, où une unité se déplace sur rails pour réduire ou augmenter le jeu entre les sections suivant l’axe de la soudure. Ensemble, ces 3 axes permettent à l’opérateur de régler la jonction à nettement moins de 1 mm avant son verrouillage.
📐 Note technique
Cette méthode mécanisée consistant à aligner puis à faire tourner la pièce est documentée et ne relève pas d’un argument commercial : le brevet AU 2021229209 A1 décrit la pose d’un tronçon de tube sur un dispositif d’alignement avant le passage d’une tête de soudage interne sur l’assemblage. Comme la correction est motorisée et non effectuée au pont roulant, l’opérateur peut maintenir la pression sur la jonction pendant le pointage : la charge ne reste jamais suspendue à un crochet durant l’alignement, phase au cours de laquelle l’accostage manuel devient à la fois lent et dangereux.
Comment un vireur d’accostage aligne-t-il 2 lourdes viroles ?
Chaque groupe de galets repose sur un vérin hydraulique relié à une centrale et à une commande à distance, filaire ou sans fil. À l’aide du boîtier de commande, l’opérateur déplace un bord vers le haut, le bas ou latéralement par petites impulsions, tout en mesurant le ressaut au niveau de la jonction avec une jauge de désaffleurement, jusqu’à ce que les 2 viroles partagent le même axe.
Les groupes de galets libres portent et stabilisent la charge ; les galets motorisés font ensuite tourner l’ensemble pointé. Certains bancs comprennent 2 sommiers à galets dotés de 4 galets à réglage hydraulique indépendant et ne nécessitent aucun rail ; d’autres associent une unité fixée au sol à une unité mobile sur rails pour assurer le déplacement axial. La commande est volontairement précise, car l’objectif — une jonction inférieure au millimètre — ne tolère aucun écart.
Cumul des tolérances de désaffleurement : exigences des codes avant le pointage
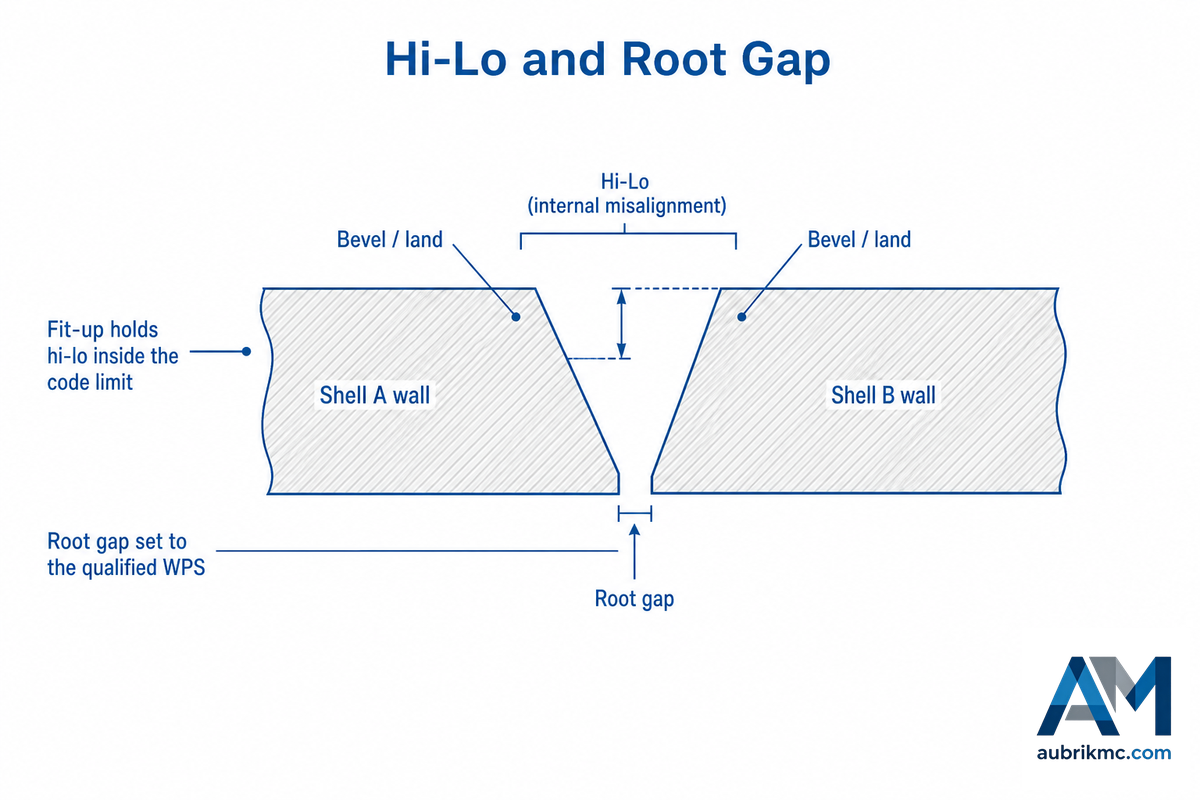
La qualité de l’accostage est évaluée selon deux valeurs : le hi-lo — le désalignement interne, ou décalage, entre les deux alésages — et le jeu à la racine entre les bords. Le hi-lo correspond simplement à la différence entre les hauteurs intérieures (ou extérieures) de deux tubes ; un mauvais alignement produit une soudure plus fragile et plus difficile à contrôler. Le rôle du vireur de soudage est de maintenir ces deux valeurs dans les tolérances admises par le code applicable. C’est ici que la plupart des guides simplifient à l’excès : les codes ne spécifient pas tous une valeur hi-lo fixe unique. Certains imposent une valeur stricte ; celui qui est le plus souvent cité ne le fait délibérément pas.
| Norme | Domaine d’application | Règle relative au défaut d’alignement interne (désaffleurement) | Remarque sur le jeu à la racine/l’accostage |
|---|---|---|---|
| ASME B31.3 | Tuyauteries de procédé | Aucune valeur fixe — accostage conforme à la conception de l’assemblage soudé/au DMOS, avec transition intérieure progressive | Selon le détail de l’assemblage ; faces de semelle dans une tolérance de 1/16 in./ft (0,5 %) |
| ASME B31.8 | Canalisations de transport de gaz | ≤1/8 in (3,2 mm) sous 20 % de contrainte circonférentielle ; ≤3/32 in (2,4 mm) à partir de 20 % | Au-delà de la limite, réaliser une transition conique de 3:1 sur la paroi la plus épaisse (30° max) |
| API 1104 | Soudures circulaires de pipelines | Norme d’acceptation applicable ; défaut d’alignement couramment maintenu à ~1/8 in (3 mm), puis arasé | Jeu à la racine défini par le mode opératoire de soudage qualifié |
| ASME BPVC Sec VIII | Appareils sous pression | Tolérance d’alignement (PW-33) définie par plages selon l’épaisseur de paroi et la catégorie d’assemblage | Les limites de décalage se resserrent lorsque la paroi s’amincit |
| AWS D1.1:2025 | Acier de construction métallique | Accostage et défaut d’alignement conformes aux détails d’assemblage et aux critères d’acceptation du code | Ouverture à la racine conforme à l’assemblage préqualifié/qualifié |
| ISO 3834 + ISO 15614 | Système qualité en soudage + DMOS/QMOS | Aucune valeur numérique de désaffleurement ; exige des modes opératoires qualifiés qui définissent l’accostage | Jeu à la racine défini dans le DMOS qualifié |
| EN 1090 | Exécution des structures métalliques dans l’UE | La classe d’exécution (EXC1–4) définit le niveau de qualité des soudures par l’intermédiaire de l’ISO 3834 | Les tolérances d’accostage découlent de la classe d’exécution |
| Alignement des semelles (B31.3 §335) | Assemblages à semelles | Faces alignées dans une tolérance de 1/16 in./ft ; trous de boulons avec un décalage maximal de 1/8 in (3,2 mm) | Vérifié avant le boulonnage, sans soudage |
| Jeu à la racine type sur chantier | Selon le DMOS (pas de valeur fixe imposée par le code) | — | ~1,5–3,0 mm (1/16–1/8 in), selon le procédé |
| Désaffleurement type sur chantier | Selon le DMOS (pas de valeur fixe imposée par le code) | Souvent maintenu à ≤~1,6 mm (1/16 in) ; tolérance plus stricte sur paroi mince | — |
Présentez les exigences des codes conformément à l’ASME B31.3 et à la norme B31.8 (telles qu’elles sont compilées dans les guides LANL Engineering Standards) ; reprenez les valeurs de l’API 1104 et du BPVC conformément à ces normes. Les deux lignes « pratique courante sur site » correspondent aux pratiques habituelles des DMOS et non à des limites fixes imposées par les codes — confirmez la valeur par rapport à votre propre mode opératoire qualifié.
Voici comment appliquer ces valeurs. Sur une canalisation de gaz à paroi de 12mm régie par l’ASME B31.8, un décalage interne supérieur à 1/8in (3.2mm) impose de refaire le chanfrein ou de réaliser une transition conique de 3:1 ; si la canalisation dépasse 20 % de contrainte circonférentielle, la limite se resserre à 3/32in (2.4mm). Un vireur hydraulique d’accostage trouve sa justification en alignant concentriquement les 2 alésages afin que la jonction reste largement dans cette plage — souvent sous 1mm — avant qu’un seul point ne l’immobilise. L’enseignement de l’ensemble du tableau est le suivant : la norme B31.3 ne fournit aucune valeur de désaffleurement ; la véritable limite d’acceptation figure donc dans votre mode opératoire qualifié, et le vireur doit respecter la valeur qui y est indiquée.
Utilisation d’un vireur d’accostage : la séquence d’alignement avant le premier pointage

L’ordre des opérations importe davantage que la machine. Si vous inversez la séquence — en pointant avant d’éliminer le désaffleurement — vous immobilisez un décalage hors tolérance qu’aucune rotation ne corrigera ; la seule solution consiste à meuler les points, puis à recommencer la mise en place. C’est l’erreur d’accostage la plus fréquente et la plus coûteuse en atelier. La procédure ordonnée avant pointage ci-dessous — la séquence d’alignement avant le premier pointage — mérite d’être affichée sur le banc.
- Charger et mettre en appui. Déposer la première section au pont roulant sur les chariots à galets libres ; la laisser se stabiliser afin que les galets épousent la virole.
- Amener la seconde virole. Maintenir la section à assembler sur les galets d’accostage et réduire le jeu suivant l’axe de la jonction.
- Régler le jeu à la racine. Régler l’ouverture entre les bords à la valeur du DMOS qualifié (généralement ~1,5-3.0mm), puis la contrôler à plusieurs positions angulaires.
- Corriger le désaffleurement. Commander les vérins verticaux et latéraux par impulsions jusqu’à ce que le ressaut intérieur mesuré avec une jauge de désaffleurement respecte la tolérance sur toute la circonférence.
- Contrôler l’ovalisation. Faire tourner lentement la pièce et observer le ressaut aux positions 3, 6, 9 et 12 heures ; une section qui manque de circularité doit être réorientée, et non soumise à une force supplémentaire.
- Réaliser le pointage. Répartir uniformément 4-6 points autour de l’assemblage pour maintenir l’alignement avant toute passe complète : c’est la méthode employée par les tuyauteurs-monteurs pour garantir la conformité au code et stabiliser la jonction.
- Faire tourner par impulsions et souder. Placer l’ensemble pointé sur le vireur et réaliser la soudure circonférentielle à une vitesse périphérique adaptée au procédé de soudage.
Voici un exemple concret en atelier. Dans un atelier de fabrication de tours éoliennes, un monteur amène une virole de 3.5m de diamètre sur un banc hydraulique et contre la section précédente, la bride suivant l’axe du rail, puis utilise les vérins verticaux pour résorber progressivement un ressaut de 4mm jusqu’à obtenir moins de 1mm, avant que la jauge de désaffleurement n’indique une valeur conforme à chaque position angulaire. Vient ensuite le pointage — 6 points régulièrement espacés — et la nouvelle virole devient une section de la tour en cours d’assemblage. À ce stade, le pont roulant prend déjà en charge la virole suivante. Aucune charge ne doit rester suspendue pendant l’alignement : c’est là le gain en matière de sécurité et de rapidité. Pour les détails d’utilisation lors de la rotation de la virole pointée, notre guide du vireur pour le soudage de tubes explique la conversion de la vitesse en tr/min, tandis qu’une pièce plus lourde nécessitera probablement un manipulateur de soudage à colonne et flèche pour effectuer le soudage proprement dit.
⚠️ Idée reçue courante
« Le vireur lui redonnera sa circularité. » Non. Ce n’est pas le cas. Un vireur d’accostage corrige le ressaut et le jeu de l’assemblage, mais ne rend pas sa circularité à une virole fortement ovalisée. Si elle est trop ovale pour être corrigée par les galets, la réparation doit être effectuée sur l’équipement de roulage ; la virole doit être roulée de nouveau ou réorientée, et non soumise à une pression hydraulique accrue qui ne ferait que marquer sa surface.
Vireur d’accostage ou dispositifs d’alignement : le seuil de passage au vireur
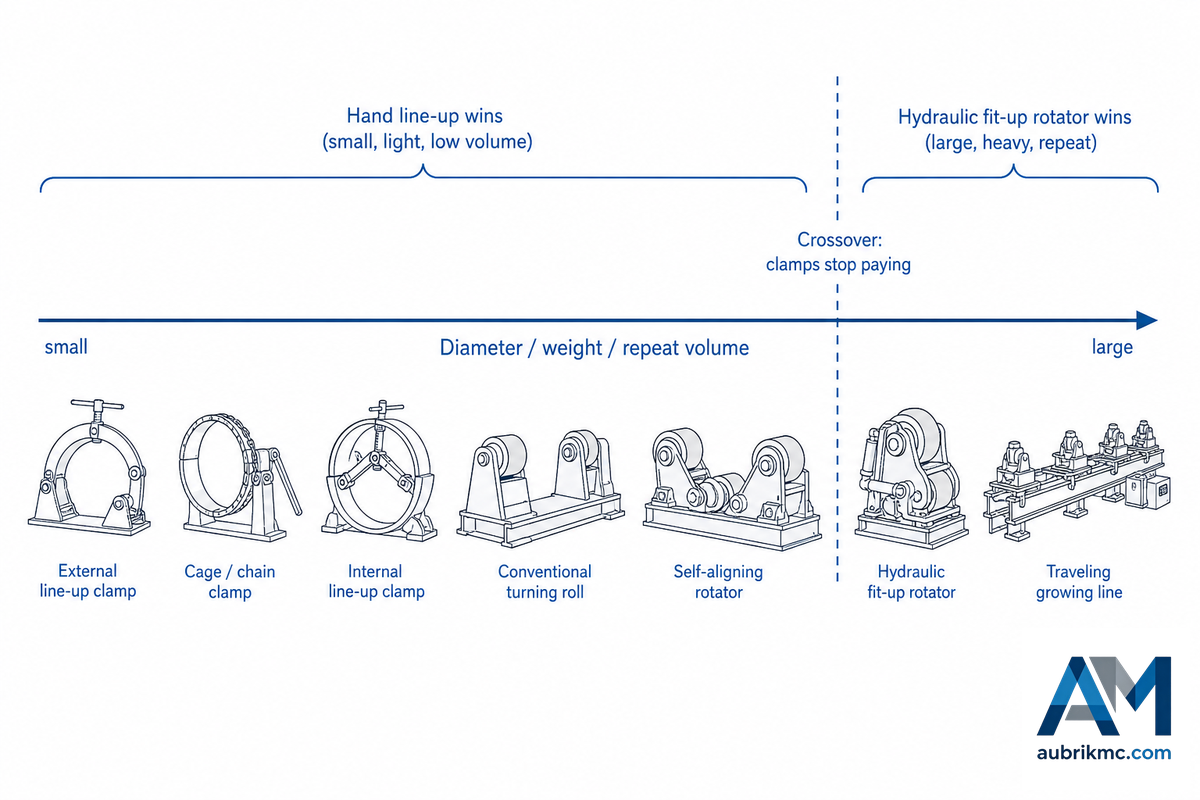
Un vireur hydraulique d’accostage n’est pas toujours la solution, même si peu de pages de fournisseurs le reconnaissent aussi franchement. Pour les tubes de petit diamètre manipulables à la main, un dispositif d’alignement intérieur ou extérieur remet l’assemblage en rond bien plus rapidement et pour une fraction du prix. Les vireurs se justifient lorsque le diamètre, la masse ou le volume répétitif font des rebridages et des manutentions au pont roulant les principaux goulets d’étranglement. Une étude publiée dans le Journal of Petroleum Technology de la SPE décrit l’accostage manuel d’appareils comme « un procédé long et exigeant en main-d’œuvre, nécessitant souvent 3 à 4 opérateurs et 3 à 6 heures ». Cette étude unique n’est peut-être pas représentative de toutes les situations, mais elle illustre le coût de main-d’œuvre potentiel pour les grandes sections. Un banc hydraulique commandé par un seul opérateur supprime ce coût : c’est ce qui définit le seuil de bascule.
Éventail des outillages d’accostage
| Type d’outillage | Diamètre/application type | Axes d’alignement | Moyen qui déplace la charge |
|---|---|---|---|
| Dispositif d’alignement extérieur | Tube de petit à moyen diamètre, dispositif portable | Serrage radial uniquement | Monteur, manuellement |
| Dispositif d’alignement à cage | Pipeline sur chantier, diamètre extérieur uniforme | Serrage sur toute la circonférence | Monteur, manuellement |
| Dispositif d’alignement à chaîne/à sangle | Tube de petit diamètre, espaces exigus | Serrage radial | Monteur, manuellement |
| Dispositif d’alignement intérieur | Alésage de pipeline moyen à grand | Expansion radiale intérieure | Le dispositif prend appui de l’intérieur |
| Vireur de soudage conventionnel | Toute pièce cylindrique, un seul diamètre | Rotation uniquement | Le banc porte la charge ; le pont roulant l’aligne |
| Vireur auto-aligneur | Diamètres très variés, paroi mince | Rotation + adaptation automatique au diamètre | Le banc porte la charge ; le pont roulant l’aligne |
| Vireur hydraulique d’accostage | Grandes viroles nécessitant un pointage concentrique | Vertical + latéral (+ rotation) | Le banc soulève, décale et fait tourner la charge |
| Vireur mobile pour ligne d’assemblage progressif | Longues tours/longs appareils, section par section | Vertical + latéral + course axiale | Le banc assure tous les axes ; le pont roulant est libéré |
| Vireurs d’accostage pour réservoirs | Réservoirs de grand diamètre, paroi mince | Vertical + latéral (+ rotation) | Bancs modulaires, ajoutés à chaque section |
Où se situe donc le seuil de bascule ? Le seuil de passage au vireur correspond à la zone où le bridage et la manutention au pont roulant perdent leur intérêt : le diamètre dépasse alors ce qu’un monteur peut facilement manipuler, la masse de la section transforme chaque rebridage en opération de levage, ou le volume à produire fait du réglage le goulet d’étranglement de la ligne. Au-dessus de ce seuil, l’achat d’un vireur hydraulique d’accostage devient pertinent, puisqu’un seul opérateur peut remplacer 3-4 heures de travail ; en dessous, les dispositifs d’alignement sont plus rapides et moins coûteux. À titre d’exemple, un fournisseur de systèmes d’automatisation du soudage indique avoir réduit jusqu’à 65 % le temps de travail des soudeurs grâce à l’accostage automatisé des tours éoliennes par rapport à sa ligne d’alignement manuel. Examinez les 2 colonnes ci-dessous et appliquez ces critères à votre situation.
✔ Un vireur d’accostage est rentable lorsque…
- Les sections sont assez lourdes pour que chaque rebridage nécessite un levage au pont roulant.
- Le volume de production (tours, réservoirs, appareils) reste dans la même plage de diamètres.
- Les viroles minces ou revêtues exigent un contact réparti qui laisse peu de marques
- Une tête fixe ou un ensemble colonne-flèche intervient après l’accostage
⚠ Un dispositif d’alignement reste préférable lorsque…
- Le tube est assez petit pour être aligné à la main
- Il s’agit d’un travail unitaire ou sur chantier (plutôt que sur une ligne d’atelier)
- Le budget ou l’espace au sol exclut un banc motorisé
- Les diamètres varient trop pour qu’un seul banc puisse tous les couvrir
Il s’agit d’une décision d’achat, et la sélection d’un modèle en fonction de la capacité en tonnes est traitée sur les pages produits, pas ici : les tableaux de capacités des vireurs hydrauliques d’accostage figurent sur cette page. Si votre travail consiste davantage à changer de diamètre qu’à aligner des jonctions, la présentation de l’entraînement d’un vireur auto-aligneur sera plus pertinente ; si la pièce doit être basculée plutôt que mise en rotation, consultez les instructions relatives au positionneur pour le soudage de tubes : le positionneur saisit et incline la pièce, tandis que le vireur peut faire tourner librement un long cylindre.
Configurations et capacités : version horizontale, verticale et ligne d’assemblage progressif

Les vireurs d’accostage peuvent être entraînés par trois types de mécanismes, nommés selon la façon dont ils déplacent la virole : les galets d’un vireur d’accostage horizontal avancent vers le centre, puis reculent pour aligner deux pièces ; un vireur d’accostage vertical relève chaque groupe de galets indépendamment, puis les groupes convergent vers l’axe central. Les bancs comportent deux paires de galets auto-aligneurs ou une seule paire montée sur un rail au sol. Utilisez un déplacement sur rail au sol lorsque les tronçons s’assemblent dans l’axe.
Cette dernière configuration constitue la ligne d’assemblage progressif, également appelée banc d’accostage, car un ensemble de viroles ou un tronçon de tour, généralement d’une longueur maximale d’environ 30 mètres, est aligné manuellement ou mécaniquement pour former une longue cuve ou le corps central d’une tour éolienne, avant d’être pointé tronçon par tronçon. Au lieu d’élinguer chaque tronçon à plusieurs reprises avec un appareil de levage, puis de le déposer en position afin qu’un pontier puisse l’aligner, le réglage fin des tronçons s’effectue grâce à des mécanismes intégrés au banc. L’accostage sur banc mobile offre davantage de souplesse, libère l’appareil de levage et réduit les charges exercées sur les ponts roulants d’alignement. Ces bancs sont au cœur de nombreuses lignes de production de tours et de réservoirs.
📐 Note d’ingénierie
La limite dépend de la capacité plutôt que du diamètre, celui-ci étant déterminé par l’entraxe des galets. Les plages de tonnage publiées pour les vireurs d’accostage s’étendent d’environ 2-1 200 tonnes, chaque modèle ne couvrant qu’une partie de cette plage selon sa capacité et l’écartement de ses galets. Il ne suffit donc pas de considérer le tonnage brut : il faut également prendre la masse de votre tronçon le plus lourd avec son outillage, la rapporter à la distance entre les galets correspondant à vos deux plus grands tronçons (c’est-à-dire aux diamètres minimal et maximal), puis confronter le résultat aux caractéristiques d’un modèle précis. Nous soumettons chaque unité de notre stock à un essai de charge sur toute sa plage de fonctionnement avant son expédition, car un système hydraulique qui se bloque sous une charge excentrée ne sert à rien. Le réglage hydraulique de la hauteur permet à un seul opérateur de positionner avec précision et efficacité une virole de la classe 10 tonnes, ce qu’une équipe travaillant manuellement ne peut égaler.
En tant que fournisseur de matériel de soudage pour l’industrie manufacturière, Aubrik fabrique des bancs d’accostage correspondant à l’un des trois types de vireurs de soudage — auto-aligneurs, conventionnels et hydrauliques d’accostage — proposés dans sa gamme de vireurs de soudage, avec une construction durable de haute qualité et des possibilités de personnalisation pour différents secteurs, du vireur pour réservoir à la cellule complète équipée d’une machine de soudage. L’essentiel consiste à adapter la configuration à la tâche — accostage pour l’alignement, puis vireur conventionnel ou auto-aligneur pour faire tourner la pièce — ; ce sont les dimensions et le volume de production qui déterminent la capacité à retenir pour un modèle, et non la plage globale d’un catalogue.
Les applications où les vireurs d’accostage sont rentables

Les vireurs d’accostage interviennent lorsque l’extrémité d’une virole de grand diamètre doit être assemblée à une autre et que la soudure circonférentielle doit être concentrique. Tous ces exemples évidents ont un point commun : les pièces sont trop grandes ou trop lourdes pour être centrées à la main, et leur nombre suffit à justifier un banc motorisé pour les opérations de soudage ultérieures sur ces pièces cylindriques.
- Appareils à pression et chaudières. Viroles composées de plusieurs tronçons qui doivent respecter les tolérances d’alignement du BPVC avant l’exécution des soudures longitudinales et circonférentielles.
- Réservoirs de stockage. Tronçons de grand diamètre à paroi mince, pour lesquels une large surface de contact protège la paroi — des vireurs d’accostage modulaires pour réservoir sont ajoutés à chaque tronçon.
- Tours éoliennes. Assemblage sur ligne d’assemblage progressif de tronçons d’environ ~30m — les projets liés à la transition énergétique qui dimensionnent les plus grands bancs.
- Tronçons préfabriqués et lignes de tuyauterie. Assemblages circonférentiels maintenus dans les limites de l’API 1104 ou de la B31, puis pointés de manière concentrique sur un vireur d’accostage pour tubes avant l’exécution de la soudure en rotation.
- Échangeurs thermiques, réservoirs cylindriques de GPL, construction navale, pétrole et gaz. Assemblages de cônes et de cylindres pour lesquels la concentricité conditionne le taux de réussite aux contrôles.
« Les travaux qui justifient un banc d’accostage sont ceux pour lesquels le pont roulant assurait auparavant l’alignement. Transférez cette étape sur les galets : vous libérez l’appareil de levage, supprimez la charge supportée par une élingue suspendue et permettez à un seul opérateur de maintenir le désalignement de l’assemblage sous un millimètre pendant le pointage. C’est là que les heures sont récupérées. »
Équipe d’ingénierie Aubrik, Wuxi ABK Machinery
Galets, maintenance et limites réelles

Deux types de revêtement de galets couvrent la plupart des travaux d’accostage, et le choix dépend de la virole plutôt que d’une préférence systématique. Il faut arbitrer entre la capacité de charge et la protection de la surface, en fonction de la dureté mesurée au duromètre selon l’ASTM D2240.
✔ Galets en polyuréthane (PU)
- Protègent les viroles à paroi mince ou revêtues contre les marques d’enfoncement
- Meilleure adhérence et moins de glissement avec une charge légèrement déséquilibrée
- Amortissent les vibrations et le bruit
- S’usent plus rapidement, les bandages étant des consommables remplaçables
⚠ Galets à surface en acier
- Supportent la charge d’accostage la plus élevée par galet
- Résistent à la chaleur à proximité d’une zone de soudage intense
- Durée de vie supérieure en conditions abrasives
- Charge ponctuelle plus élevée — risque de rayures ou de déformation des viroles minces et polies
La maintenance est limitée, mais impérative : maintenez le bâti des galets libre de tout obstacle, graissez l’engrenage lors de la première utilisation et huilez les paliers chaque jour, remplacez mensuellement l’huile du réducteur et, avant chaque série de production, vérifiez qu’aucun élément de fixation n’est desserré et que la charge respecte la capacité nominale du banc. Remplacez les bandages en PU à mesure de leur usure — ce sont les pièces les plus susceptibles de céder en premier.
Voici maintenant les limites que les fournisseurs indiquent rarement. Les vireurs d’accostage réalisent uniquement des assemblages droits et circonférentiels — ils font tourner la pièce pour amener le joint devant la torche de soudage et ne permettent donc pas d’exécuter des soudures complexes ou non linéaires. Un vireur de soudage complémentaire est généralement nécessaire pour exécuter la soudure après le pointage. Enfin, il s’agit d’un bien d’équipement : en dessous du seuil de rentabilité, un collier d’alignement constitue un meilleur investissement.
⚠️ La sécurité de la machine, au-delà de la seule qualité du soudage
Un vireur d’accostage ajoute aux galets rotatifs des mouvements hydrauliques motorisés de levage, d’abaissement et de déplacement latéral ; il présente donc davantage de risques de contact et de commande qu’un banc ordinaire. Selon les règles américaines relatives à la protection des machines énoncées dans l’OSHA 29 CFR 1910.212, les pièces rotatives et les points rentrants susceptibles d’entrer en contact avec un opérateur doivent être protégés, tandis que les axes hydrauliques doivent être consignés pendant le réglage. Sur les lignes automatisées, le système de commande lui-même est soumis à des exigences — analyse des risques selon l’ISO 12100 et fiabilité des parties de commande relatives à la sécurité selon l’ISO 13849-1 — car une commande intempestive de levage ou de déplacement sous une charge suspendue constitue un événement grave, et non un simple désagrément.
Évolution de la demande de vireurs d’accostage

Le changement observé en 2026 ne se résume pas à un chiffre spectaculaire sur la taille du marché. Il concerne les personnes qui réalisent l’accostage et la manière dont les acheteurs trouvent la machine. Par exemple, le nombre de recherches génériques portant sur les vireurs de soudage a diminué d’une année sur l’autre (d’environ un tiers à près de la moitié), tandis que le nombre de recherches mentionnant la méthode d’accostage ou des expressions liées aux colliers est resté stable ou a augmenté — les recherches sur les colliers d’accostage progressent d’environ un tiers.
Les acheteurs recherchent désormais la méthode d’accostage qu’ils savent déjà vouloir et consultent une réponse présentée comme définitive dans le résumé généré par l’IA avant même de cliquer. Le risque lié aux achats se déplace ainsi de la marque vers les spécifications : achetez un banc hydraulique trop lourd pour les petits tubes et il restera inutilisé, ou sous-dimensionnez l’investissement avec un collier alors qu’une ligne de production en expansion nécessitait réellement un banc motorisé.
Derrière cette évolution se cache un signal préoccupant concernant la main-d’œuvre. Le BLS prévoit que l’emploi des soudeurs, coupeurs, opérateurs de brasage tendre et braseurs ne progressera que de 2 % entre 2024-2034 (soit plus lentement que la moyenne) et souligne que l’automatisation du soudage peut limiter la demande. Pour un secteur déjà confronté à une pénurie de monteurs qualifiés, c’est la raison structurelle de l’essor de l’accostage hydraulique confié à un seul opérateur : une équipe d’alignement de 3-4 personnes est remplacée par un opérateur et un banc. Cela réduit la main-d’œuvre et les manutentions manuelles précisément sur la soudure concentrique imposée par les codes. Les cellules d’accostage automatisées — alignement précis guidé par laser avec soudage automatique SAW et GMAW intégré — constituent la réponse des équipements d’automatisation à des effectifs qui n’augmentent pas, en faisant évoluer un soudage manuel lent vers un soudage efficace, avec une commande précise et une rotation régulière. Ces systèmes d’automatisation reposent sur des technologies avancées, mais le raisonnement reste simple : les observateurs du secteur évaluent le segment des vireurs pour le soudage de tubes à près de USD 1.04B d’ici 2025, avec une croissance annuelle d’environ 7 % (davantage pour la fabrication métallique de tours éoliennes) ; il convient donc d’y voir une indication, et non une valeur exacte. Choisissez en fonction de la méthode d’accostage et de la réalisation de la soudure imposée par les codes, dimensionnez l’équipement selon le tronçon lourd et laissez le seuil de rentabilité — et non une brochure — déterminer l’investissement dans un banc ou un collier.
Questions fréquentes
Q : À quoi sert un vireur d’accostage ?
Voir la réponse
Un vireur d’accostage permet d’aligner concentriquement un ou plusieurs tronçons cylindriques de tube, de réservoir ou d’appareil à pression avec le tronçon suivant et de les souder, puis de faire tourner l’ensemble pour exécuter la soudure circonférentielle. Des vérins hydrauliques intégrés relèvent, abaissent et déplacent latéralement chaque ensemble de galets afin que l’opérateur puisse régler précisément l’alignement (en corrigeant le désaffleurement) et définir le jeu à la racine avant le premier pointage. Cette méthode remplace le lent positionnement manuel, tributaire d’un pont roulant, qui mobiliserait toute une équipe.
Q : En quoi un vireur d’accostage diffère-t-il des autres vireurs de soudage ?
Voir la réponse
Un vireur standard ou auto-aligneur peut uniquement faire tourner une pièce cylindrique pendant la phase de soudage ; le vireur d’accostage dispose en plus d’actionneurs hydrauliques motorisés qui relèvent, abaissent et repositionnent les galets afin d’aligner coaxialement et de pointer deux viroles ; en pratique, l’unité d’accostage assure généralement l’alignement, tandis qu’un vireur de soudage standard ou auto-aligneur assure la rotation pendant le soudage — ces deux équipements sont donc généralement achetés et utilisés ensemble plutôt qu’en remplacement l’un de l’autre.
Q : Les vireurs d’accostage sont-ils identiques aux positionneurs de soudage ?
Voir la réponse
Non. Un positionneur de soudage bride une pièce sur un plateau ou une poupée fixe, puis l’incline et la fait tourner pour placer la soudure à plat ; il peut traiter de nombreuses formes. Un vireur d’accostage fonctionne uniquement avec des tronçons cylindriques : il les fait rouler librement pour présenter une soudure circonférentielle continue et, contrairement à un positionneur, corrige l’alignement concentrique de deux viroles avant le pointage. Les pièces cylindriques longues vont sur un vireur ; les pièces à incliner et à faire tourner vont sur un positionneur.
Q : Quelle est la différence entre un vireur d’accostage horizontal et un modèle vertical ?
Voir la réponse
Un vireur d’accostage horizontal déplace ses galets vers le centre pour relever la pièce et vers l’extérieur pour l’abaisser ; un vireur d’accostage vertical relève et abaisse indépendamment les galets de chaque côté. Tous deux positionnent deux pièces sur un même axe central — seule la géométrie du levage diffère.
Q : Quelle masse un vireur d’accostage peut-il supporter ?
Voir la réponse
Les plages publiées par les fournisseurs s’étendent approximativement de 2 à 1 200 tonnes selon le modèle, avec des fabrications sur mesure au-delà. Toutefois, la capacité nominale suppose une charge centrée : un tronçon excentré réduit fortement la capacité utilisable ; le dimensionnement doit donc partir du tronçon le plus lourd avec son outillage et intégrer un coefficient de sécurité, plutôt que de retenir le seul tonnage mis en avant. La correspondance entre le tonnage et le modèle constitue une question de dimensionnement qu’il est préférable de traiter sur la page produit à partir d’un banc précis.
Q : Quels sont les inconvénients d’un vireur d’accostage ?
Voir la réponse
Il présente trois limites réelles. Premièrement, il réalise uniquement des assemblages droits et circonférentiels — il fait tourner la pièce pour amener le joint devant la torche de soudage et ne permet donc pas d’exécuter des soudures complexes ou non linéaires. Deuxièmement, un vireur de soudage conventionnel ou auto-aligneur complémentaire est généralement nécessaire pour exécuter la soudure après le pointage ; le vireur d’accostage n’est donc qu’un élément de la cellule, et non la cellule complète. Troisièmement, il s’agit d’un bien d’équipement doté d’actionneurs hydrauliques motorisés qui imposent des mesures supplémentaires en matière de protection, de sécurité des commandes (OSHA 1910.212, ISO 13849-1) et de maintenance ; en dessous du seuil lié au diamètre et au volume, un collier manuel d’alignement positionne l’assemblage plus rapidement et à bien moindre coût. Adaptez l’outil à la pièce : les tronçons grands, lourds et répétitifs justifient le banc, contrairement aux petits tubes manipulables à la main.
Pourquoi nous avons rédigé ce guide
Nous fabriquons des vireurs d’accostage à Wuxi et constatons que les deux mêmes erreurs se répètent : considérer le banc comme un substitut au vireur de soudage et acheter un système hydraulique pour un travail qu’un collier manuel permettrait d’aligner plus rapidement. Ce guide distingue le problème d’alignement de celui de la rotation, rattache la tolérance au code qui régit réellement votre soudure (y compris le fait que l’ASME B31.3 ne fixe aucune valeur précise de désaffleurement) et détermine le seuil à partir duquel un collier cesse d’être rentable.
Révisé par l’équipe technique de Wuxi ABK Machinery Co., Ltd.
Références et sources
- ASME B31.3, Tuyauteries de procédé, le code applicable (accostage conforme à la conception de l’assemblage soudé) ; règles compilées dans le guide LANL des normes d’ingénierie B31.3
- ASME B31.8, Canalisations de transport et de distribution de gaz, limites de décalage interne et de pente ; telles que compilées dans le guide LANL d’accostage et d’alignement des assemblages
- AWS D1.1/D1.1M:2025, Code de soudage des structures en acierAmerican Welding Society
- OSHA 29 CFR 1910.212, Exigences générales applicables à toutes les machines (protection)U.S. Occupational Safety and Health Administration
- Brevet AU 2021229209 A1, système et méthodes de soudage rotatif (dispositif d’alignement + tête de soudage interne) — via Google Patents
- Soudage automatisé des appareils à pressionSPE Journal of Petroleum Technology (main-d’œuvre et temps nécessaires à l’accostage manuel)
- Perspectives professionnelles des soudeurs, coupeurs, opérateurs de brasage tendre et braseursU.S. Bureau of Labor Statistics (prévisions 2024–2034)
Articles connexes
- Vireur d’accostage hydraulique : spécifications, tonnage et dimensionnement
- Vireur de soudage auto-aligneur : mécanisme, types et diagnostic sur site
- Fonctionnement des vireurs de soudage : guide de la catégorie
- Vireur pour le soudage de tubes : guide de réglage et d’utilisation
- Guide de sélection d’un plateau tournant de soudage
- Positionneur de soudage pour fortes charges : quand incliner plutôt que faire tourner







