Póngase en contacto con la empresa Aubrik

Serie HB de Aubrik · 8 modelos · precisión de ±0.5° · cumple con ISO 3834-2
Posicionador de soldadura para trabajo pesado: capacidad de 300 kg a 20 t para torres eólicas, recipientes a presión y fabricación pesada
Los talleres de fabricación pesada enfrentan tres cuellos de botella a diario: piezas de trabajo de 20 t que no pueden reposicionarse manualmente, defectos de soldadura causados por ángulos inadecuados de la antorcha y ciclos de fatiga del operador que convierten turnos de 6 horas en incidentes de seguridad. La familia de posicionadores de soldadura para trabajo pesado de Aubrik, con 8 modelos del HB300 al HB20T, elimina estos cuellos de botella al girar, inclinar e inmovilizar cargas desde 300 kg hasta 20,000 kg con una precisión de posicionamiento de ±0.5°.
Solicite una cotización a medida (respuesta en 24h)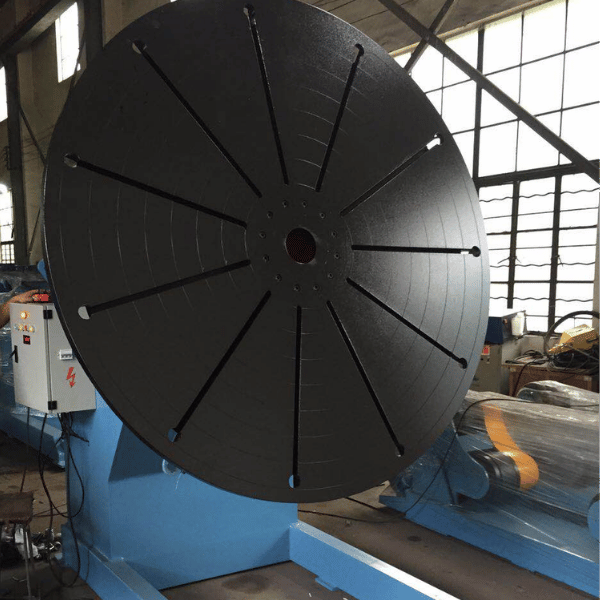
ANÁLISIS DEL PROCESO
De la soldadura manual de cargas pesadas al posicionamiento con la serie HB: cómo eliminar la trampa del 15% de retrabajo
La realidad del dimensionamiento de la capacidad sorprende en la mayoría de las auditorías que realizamos para compradores industriales. Es común suponer que una pieza de trabajo de 10,000 lb requiere un posicionador con capacidad nominal de 10,000 lb, pero la realidad del sector, según diversas fuentes de fabricación, indica lo contrario: un posicionador que opere continuamente a su capacidad máxima fallará de forma prematura, tendrá una vida útil menor y someterá el motor a mayor esfuerzo. La práctica recomendada consiste en sobredimensionar la capacidad entre 20–30%, y esa única decisión de compromiso marca la diferencia entre un activo que dura 10 años y un reemplazo al cabo de 3 años.

Tres costos ocultos de la soldadura manual de cargas pesadas
- Aumento de la tasa de defectos (PROBLEMA):
Las piezas de trabajo pesadas que se sueldan fuera de la posición plana presentan un promedio de 12–18% de retrabajo; nuestro valor de referencia para patines de torres eólicas era del 15% antes de implementar el HB3000. La penetración incompleta y la falta de fusión son los modos de falla predominantes cuando la gravedad se opone al ángulo de la antorcha en una pieza de trabajo de 3 t o 10 t.
- Fatiga del operador + seguridad (PROBLEMA):
La ergonomía deficiente causada por posicionadores inadecuados puede provocar lesiones a los empleados, una queja recurrente que observamos en las auditorías de compradores de la UE. Voltear manualmente una pieza de trabajo de 3 t requiere una grúa puente y 2–3 ayudantes conforme a los protocolos de izaje de OSHA 1910.252, y en los foros se advierte repetidamente sobre el riesgo de «que se caiga una estructura soldada grande», lo que daña las piezas y pone en peligro la seguridad de los trabajadores.
- Colapso del rendimiento productivo (PROBLEMA):
Soldar manualmente un recipiente a presión de 20 t aumenta el tiempo de ciclo entre 30–50%, lo que ocasiona incumplimientos en las fechas de entrega a clientes internacionales y expone al taller a cláusulas de penalización.
Los componentes averiados dentro del posicionador añaden un cuarto nivel de costos ocultos: la trampa de las importaciones baratas sobre la que advierten repetidamente los foros de compradores de Estados Unidos, donde el tiempo de inactividad genera una cascada de gastos de mantenimiento. La causa estructural es que las piezas fundidas de baja calidad no soportan ciclos de fabricación industrial 24/7.
La causa raíz de los tres problemas es la misma: el baño de soldadura se comporta mejor en posición plana, pero las piezas pesadas no pueden reposicionarse físicamente a mano para mantener ese ángulo. Esa realidad mecánica es precisamente lo que resuelve la serie HB.
Cómo eliminan estos cuellos de botella los posicionadores de soldadura para trabajo pesado de la serie HB
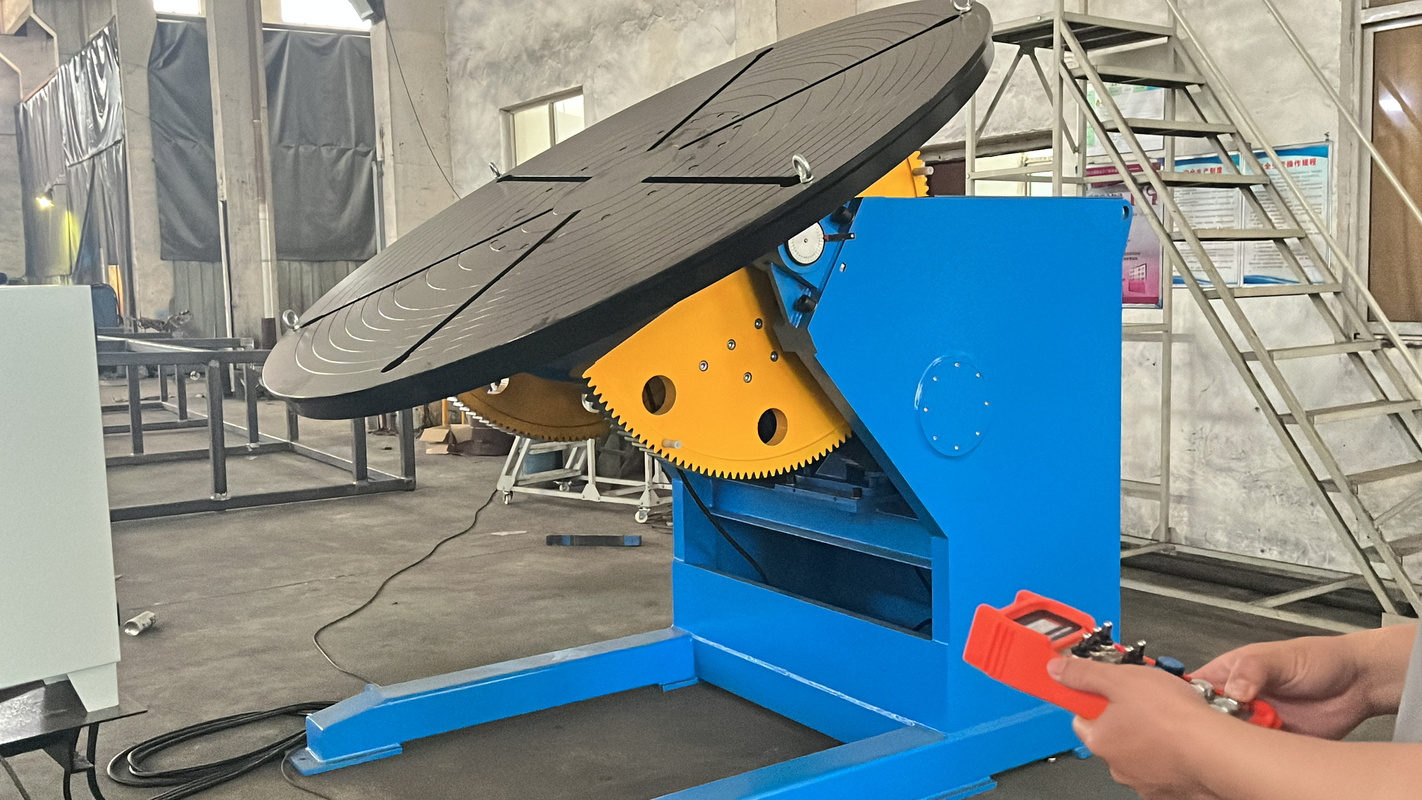
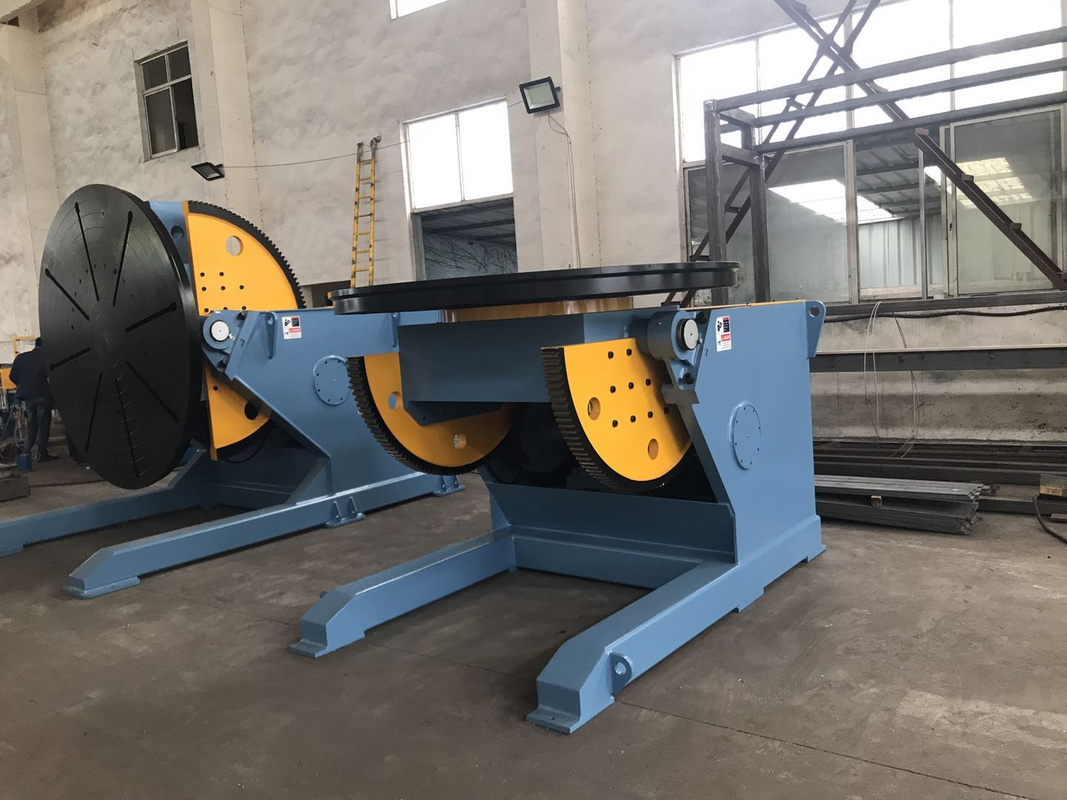
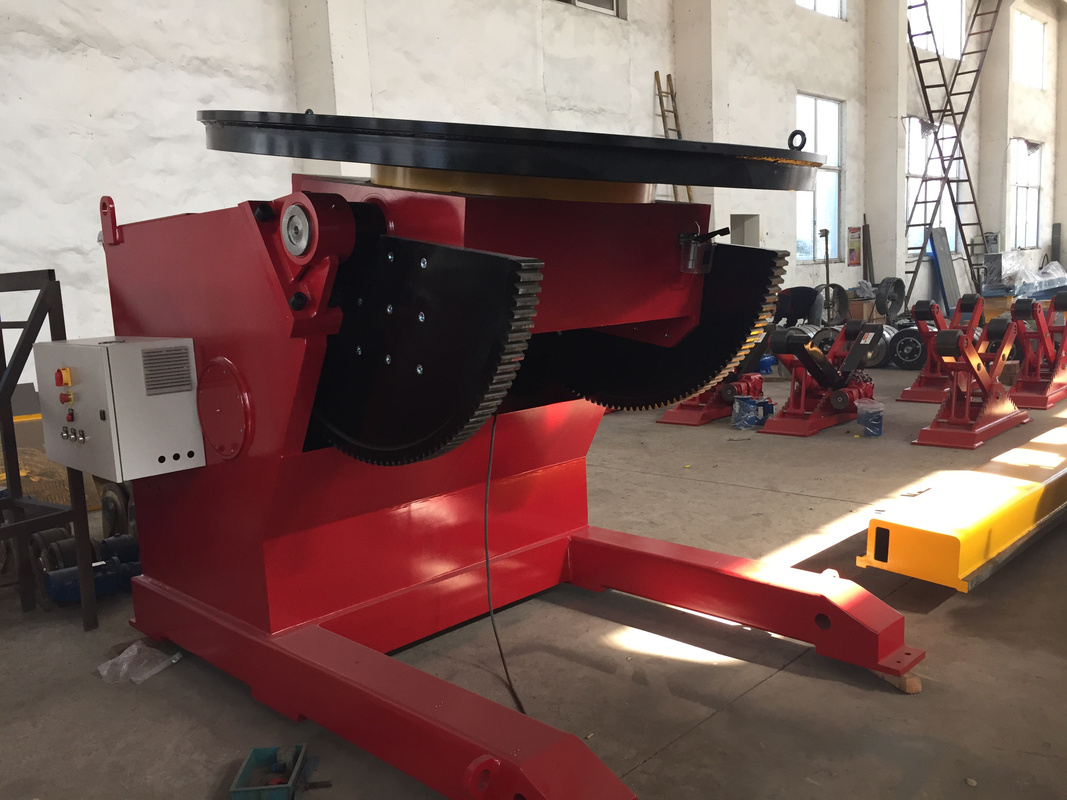
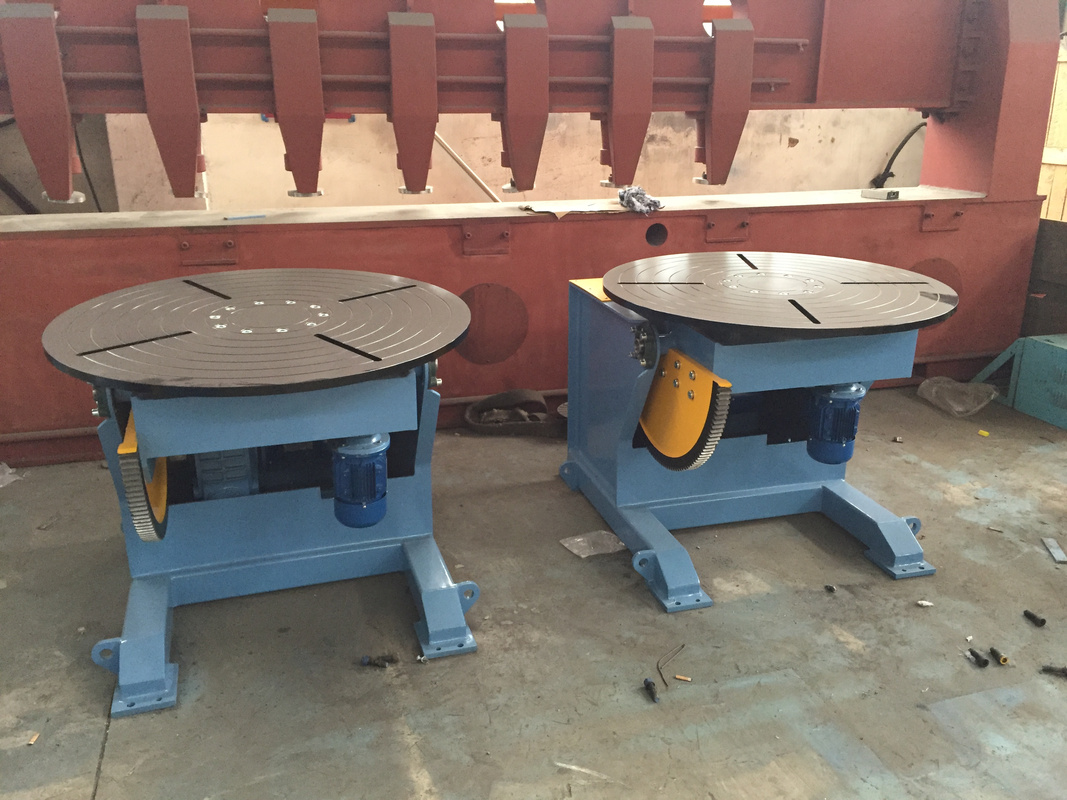
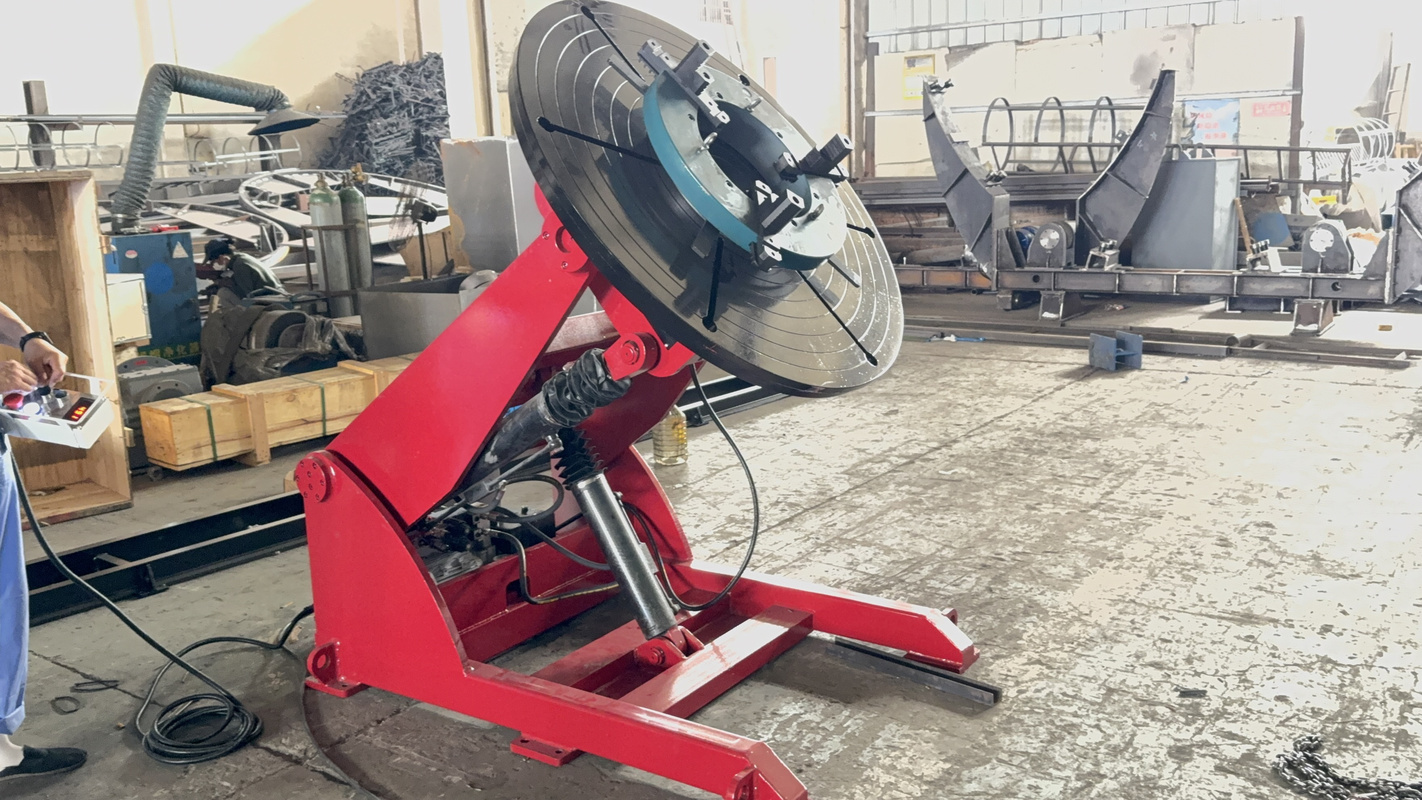
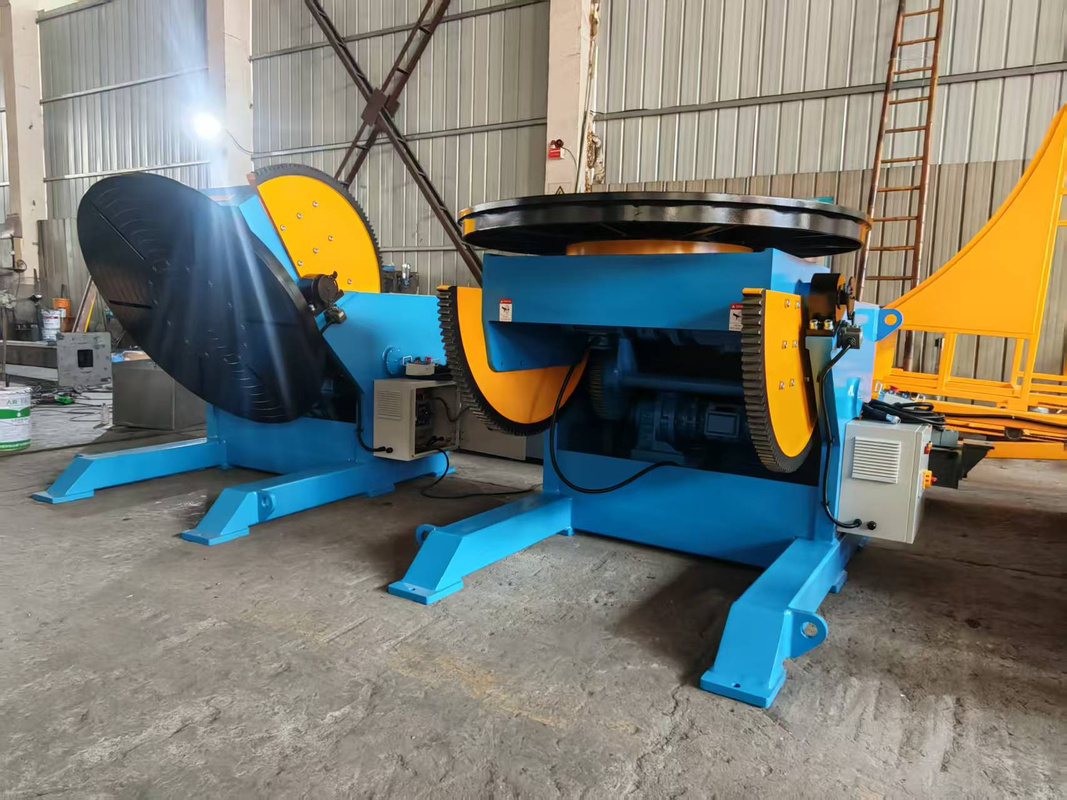
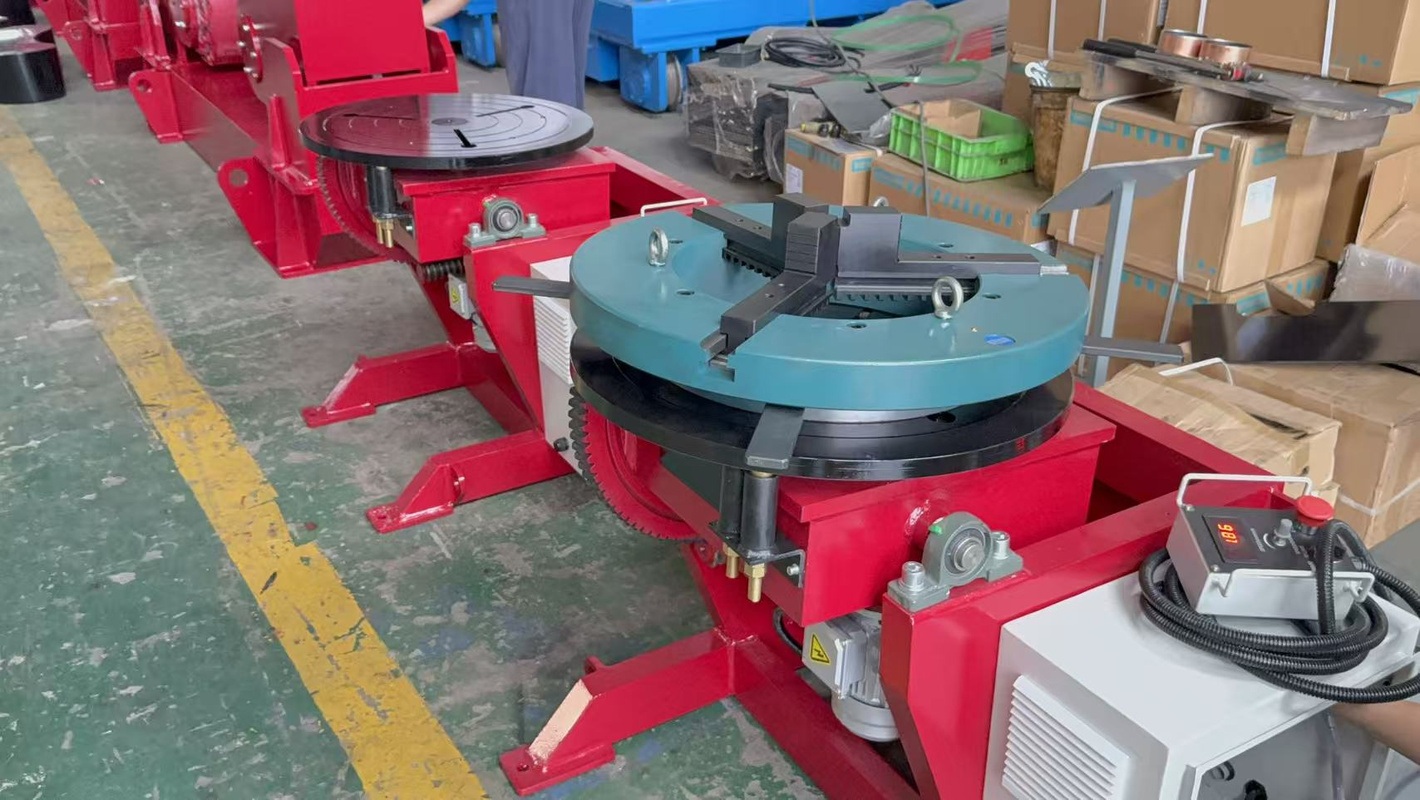
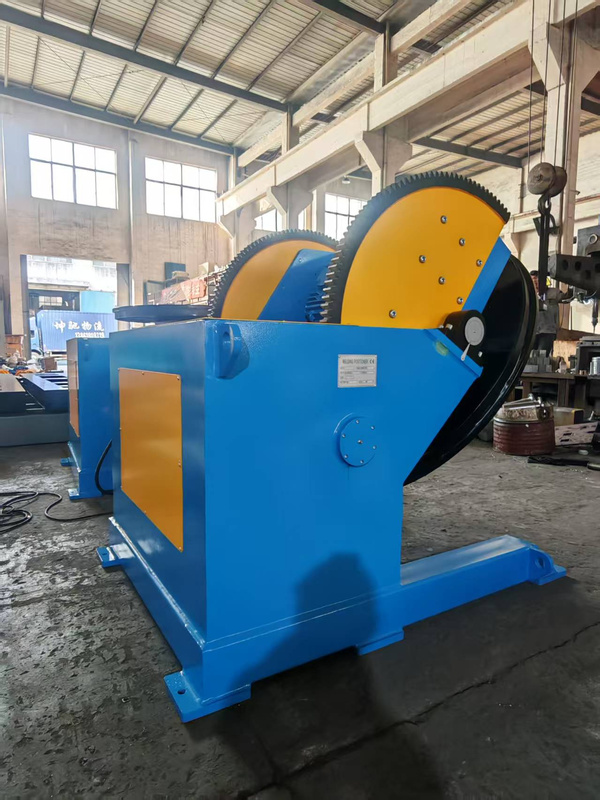
Una unidad HB combina servomotores de CA con control de velocidad mediante VFD para ofrecer una rotación uniforme de 0.05 a 2.0 RPM, además de un mecanismo de inclinación cicloidal de tornillo sin fin que se autobloquea cuando se interrumpe la alimentación para mantener la seguridad. Una mesa de trabajo con ranuras en T y ajuste del centro de gravedad mantiene estables las piezas de trabajo excéntricas mientras el operador trabaja en posición plana. La compatibilidad con MIG/MAG, TIG (GTAW) y soldadura por arco sumergido de hasta 1,000A permite utilizar la misma unidad HB en estaciones manuales o celdas robotizadas sin cambiar el herramental.
Solicite una estimación personalizada del costo de los defectos para su carga de trabajo →Serie HB: 8 modelos para fabricación pesada de 300 kg a 20 t
La carga nominal determina la arquitectura de la familia HB, no el diámetro de la mesa ni la potencia del motor, porque el tonelaje es el factor decisivo de compromiso en las industrias de fabricación pesada. Desde el HB300 utilizado en bastidores pequeños de componentes automotrices hasta el HB20T empleado con recipientes a presión para aplicaciones mar adentro, cada modelo se dirige a un nivel de carga definido, con geometría de mesa, dimensionamiento del motor y rango de inclinación correspondientes. Los ingenieros de Aubrik especifican cada unidad conforme a los requisitos de calidad de la norma ISO 3834-2:2021 para evitar el patrón de fallas de las importaciones baratas que retrasa los proyectos internacionales. Para aplicaciones específicas de fabricación pesada de tuberías, consulte nuestra solución complementaria de posicionadores de soldadura de tuberías Aubrik, que cubre diámetros de 40–2,500 mm en tres series.
Matriz de tonelaje × especificaciones de los 8 modelos de Aubrik
| Modelo | Carga (kg) | Diám. de la mesa (mm) | Rotación (r/min) | Ángulo de inclinación | Motor de rotación (kW) | Motor de inclinación (kW) | L×A×H (mm) | Peso (kg) | Industria predeterminada | Listo para robots industriales |
|---|---|---|---|---|---|---|---|---|---|---|
| HB300 | 300 | 650 | 0.05–0.5 | 0–90° | 0.37 | 0.37 | 1100×780×1020 | 320 | Componentes automotrices, taller pequeño | Sí |
| HB600 | 600 | 800 | 0.05–0.5 | 0–90° | 0.55 | 0.55 | 1200×860×1080 | 410 | Cucharones de excavadora, bastidores | Sí |
| HB1000 | 1,000 | 1,000 | 0.05–0.5 | 0–90° | 0.75 | 0.75 | 1360×980×1150 | 560 | Maquinaria pesada en general | Sí |
| HB2000 | 2,000 | 1,200 | 0.05–0.5 | 0–90° | 1.5 | 1.5 | 1500×1100×1250 | 850 | Segmentos de grúa, conjuntos de brazos horizontales | Sí |
| HB3000 | 3,000 | 1,400 | 0.05–0.5 | 0–90° | 2.2 | 2.2 | 1650×1250×1350 | 1,200 | Patines de turbinas eólicas | Sí |
| HB5000 | 5,000 | 1,600 | 0.05–0.5 | 0–90° | 3.0 | 3.0 | 1800×1400×1450 | 1,800 | Componentes de puentes, virolas de calderas | Sí |
| HB10T | 10,000 | 2,000 | 0.05–0.3 | 0–90° | 4.0 | 4.0 | 2200×1700×1650 | 3,200 | Componentes navales, cabezales de tanques | Sí |
| HB20T | 20,000 | 2,500 | 0.05–0.2 | 0–90° | 5.5 | 5.5 | 2600×2000×1850 | 5,800 | Recipientes a presión, cascos de barcos | Sí |
Fuente: ficha técnica del posicionador de soldadura para trabajo pesado de Aubrik. Hay configuraciones OEM a medida de hasta 50,000 kg disponibles bajo pedido.
Guía de dimensionamiento: por qué importa sobredimensionar
Si su pieza de trabajo pesa 5 t, la opción correcta suele ser el HB10T, no el HB5000. Operar continuamente un HB5000 al 100% de su capacidad somete el engranaje de tornillo sin fin a esfuerzos y reduce el tiempo medio entre servicios. El margen de capacidad estándar del sector, de 20–30%, prolonga la vida útil del activo y permite absorber futuros pedidos de mayor peso sin cambiar el herramental.
Integración de robots industriales: compatibilidad con KUKA, FANUC y ABB
Todos los modelos HB se entregan listos para robots industriales de forma predeterminada, con un PLC Siemens y una capa de señalización compatible con EtherCAT que se sincroniza con controladores KUKA, FANUC y ABB. Un control colgante portátil también funciona como interfaz de enseñanza durante la puesta en marcha de la celda robotizada, y las configuraciones de doble estación (cargar un lado mientras se suelda el otro) están disponibles como opciones de fábrica. La precisión de posicionamiento de ±0.5° coincide con la tolerancia de trayectoria de herramienta prevista por la mayoría de los programas de soldadura robotizada para cargas pesadas.
Obtenga la confirmación de compatibilidad para la integración del robot industrial →Matriz de compatibilidad con zonas peligrosas ATEX / IECEx
En aplicaciones de petróleo y gas de protección, petroquímica, energía nuclear y operaciones mar adentro, la certificación para áreas peligrosas es innegociable. Las opciones antideflagrantes de la familia HB aumentan con la carga nominal, porque los modelos de mayor capacidad son aquellos en los que ATEX, NEC 500 y API 1104 exigen la fabricación más rigurosa.
| Nivel de modelo | ATEX Zona 1 Cat 2G | NEC 500 Clase 1 Div 1 (C/D) | Soldadura de tuberías API 1104 | IP67 para aplicaciones marinas | Industrias aptas |
|---|---|---|---|---|---|
| HB300 – HB1000 | Opcional | Opcional | — | — | Industria automotriz / industria general / taller pequeño |
| HB2000 – HB5000 | Disponible | Disponible | Disponible | Disponible | Energía / torres eólicas / petróleo y gas de protección en tierra |
| HB10T – HB20T | Disponible (opción estándar) | Disponible (opción estándar) | Disponible | Disponible | Recipientes a presión / petroquímica / aplicaciones mar adentro / energía nuclear |
| OEM a medida (hasta 50 t) | Según especificación | Según especificación | Según especificación | Según especificación | Configuraciones para áreas peligrosas específicas del proyecto |
Fuente: documentación de Aubrik + ATEX 2014/34/EU + NEC 500 Clase 1 Div 1 Grupo C/D + API 1104:2023.
Ingeniería de la serie HB: por qué coexisten la precisión de ±0.5° y la carga de 20 t
Una carga elevada y una alta precisión suelen ser mutuamente excluyentes en el diseño de equipos de soldadura: el compromiso es real y las leyes de la física no se doblegan ante el lenguaje comercial. Conforme al alcance para equipos de la norma ISO 3834-2:2021, los útiles y dispositivos de sujeción de esta clase están sujetos a los requisitos de calidad más exigentes para la soldadura por fusión. Los ingenieros de Aubrik concilian ambos aspectos mediante seis decisiones de compromiso deliberadas, en las que cada subsistema se elige por un motivo específico y no por conveniencia de catálogo. El resultado es un posicionador que mantiene las especificaciones tanto con la carga total de 20 t como con la carga total de 5 t, verificado en la auditoría del cliente realizada por nuestro comprador de la UE para la fabricación de torres eólicas y confirmado por informes de campo de compradores de Estados Unidos sobre aplicaciones de recipientes a presión.
SISTEMA / 01

Sistema de accionamiento: servomotor de CA + reductor planetario + inclinación por tornillo sin fin
La realimentación del servomotor en lazo cerrado, combinada con la reducción planetaria, proporciona una rotación uniforme y continua de 0.05 a 2.0 RPM, sin las sacudidas del cambio de engranaje que afectan a las unidades accionadas por banda. Un mecanismo de inclinación cicloidal de tornillo sin fin se autobloquea al cortar la alimentación, por lo que las piezas de trabajo permanecen en posición durante una interrupción del suministro o un cambio de turno. Esta combinación permite alcanzar una precisión de ±0.5° en condiciones de carga pesada.
SISTEMA / 02

Estabilidad estructural: bastidor Q355B con alivio de esfuerzos + eje de precisión
El bastidor está fabricado con acero al carbono Q355B, sometido a un recocido completo de alivio de esfuerzos y posteriormente a granallado para resistir la corrosión en entornos de fabricación pesada. Los ejes de rotación rectificados con precisión y la sujeción mecanizada del dispositivo mantienen el error de posicionamiento por debajo de 1 mm incluso cuando el HB20T soporta cargas excéntricas de 20 t. Esta es la razón estructural por la que una misma unidad puede ser pesada y precisa.
SISTEMA / 03

Sistema de control: PLC Siemens + 100+ programas preestablecidos + gabinete IP65
El PLC Siemens, combinado con la interfaz hombre-máquina (HMI) de pantalla táctil, se entrega con 100+ programas de soldadura preestablecidos para agilizar el cambio entre tipos de piezas de trabajo. Los operadores pueden controlar por impulsos la rotación, la inclinación y la velocidad mediante un control colgante portátil desde una distancia segura, con una respuesta de parada de emergencia de 10 ms conforme a CE EN ISO 12100:2010. El gabinete de control IP65 de acero inoxidable 304 protege los componentes electrónicos contra salpicaduras de soldadura, polvo y humedad en condiciones reales de la planta de fabricación.
El blindaje contra interferencias electromagnéticas conforme a EN 55011 elimina la interferencia de alta frecuencia de TIG que, de otro modo, alteraría las señales de control; esto es especialmente importante cuando una unidad HB se integra en una celda robotizada con infraestructura de señalización compartida. Aubrik no afirmará que es «la mejor de su clase» sin respaldo: la razón estructural por la que una carga de 20 t y una precisión de ±0.5° coexisten es la combinación del alivio de esfuerzos del Q355B con el servomotor en lazo cerrado, y esa es la versión honesta de la ficha técnica.
Envíe las especificaciones de su pieza de trabajo y obtenga la confirmación de compatibilidad técnica →«Siempre dimensionamos cada HB con una reserva de capacidad de 20-30% por encima del peso de trabajo declarado por el cliente. Este es el único factor que determina si los posicionadores se desgastan en tres años o se convierten en activos que duran diez, y es la razón por la que nuestro HB10T ofrece un mejor desempeño que una unidad competidora de ocho t ajustada a la misma capacidad de placa.»— Equipo de ingeniería de Aubrik, I+D de equipos de soldadura, Wuxi
Soldadura manual frente a posicionador de soldadura para trabajo pesado: decodificador del costo de los defectos
Invertir en un posicionador de soldadura para trabajo pesado es una decisión basada en el costo de los defectos, no en la productividad, y el cumplimiento de la norma ISO 3834-2:2021 se considera un requisito básico, no una meta ambiciosa. Los datos siguientes comparan la soldadura manual de cargas pesadas con la serie HB de Aubrik en nueve dimensiones cuantificables, con base en nuestros registros de implementación y en parámetros de referencia publicados por el sector para aportar contexto.
Decodificador del costo de los defectos de 9 métricas
| Métrica | Soldadura manual de cargas pesadas | Posicionador de la serie HB de Aubrik | Mejora |
|---|---|---|---|
| Tasa de retrabajo (pieza de trabajo > 2 t) | Promedio del sector: 12–18% | 2–4% (valor de referencia del HB3000 para patines de torres eólicas) | Reducción de ~75–80% |
| Tiempo de ciclo por junta de 3 t | 90–140 min | 50–80 min | ~40% más rápido |
| Horas de operador por turno | 6–8 horas-persona + grúa + 2 ayudantes | 2–3 horas-persona + control colgante | Reducción de mano de obra de ~60% |
| Defectos de soldadura por metro | 4–7 (porosidad + falta de fusión) | 0–2 | Mejora de calidad de ~5× |
| Riesgo de incidentes por caída | Real: grúa puente + manipulación manual | Eliminado: carga fijada a la mesa | Reducción de la exposición conforme a OSHA |
| Capacidad de integración de robots industriales | No es viable | Nativa (KUKA / FANUC / ABB) | Vía hacia la automatización habilitada |
| Tiempo de preparación por tipo de pieza de trabajo | 15–30 min para volver a montar el aparejo | 2–5 min para recuperar un ajuste preestablecido | Reducción de preparación de ~80% |
| Adecuación al cumplimiento (ISO 3834-2) | El aparejo manual suele incumplir la norma | Equipo incluido en el alcance | Proceso de auditoría simplificado |
| Periodo de recuperación | — | 10–14 meses (clase HB3000) | Punto de equilibrio de la inversión de capital en <1.5 años |
Fuentes: registros de implementación de Aubrik para patines de torres eólicas y recipientes a presión; rangos de referencia del sector para retrabajo (motionindexdrives.com, resizeweld.com, weldnice.com); alcance para equipos de ISO 3834-2:2021.
12 MESES
RECUPERACIÓN
Dos unidades HB3000 sustituyeron el posicionamiento manual de patines en un fabricante OEM mundial de turbinas eólicas. El retrabajo bajó del 15% al 3% (una reducción absoluta de 12 puntos) y la eficiencia de soldadura aumentó 40%. Se mantuvo el cumplimiento de IEC 61400-1 en todo momento.
Fuente: implementación de Aubrik para patines de torres eólicas, 2023–2024. Verificado frente al rango de recuperación del sector de 6–18 meses (motionindexdrives.com, resizeweld.com).
Resultados verificados de proyectos: dos casos de estudio de fabricación pesada
Dos implementaciones respaldan las cifras del decodificador del costo de los defectos anterior; ambas fueron auditadas conforme a los requisitos de ISO 3834-2:2021 durante la puesta en marcha. Ambos clientes compartieron sus métricas anteriores y posteriores bajo términos estándar de confidencialidad, y los ingenieros de Aubrik estuvieron presentes durante la puesta en marcha en ambas instalaciones.

15% → 3%
Tasa de retrabajo
+40%
Eficiencia
12 meses
Recuperación
IEC 61400-1
Auditorías mantenidas
Caso de estudio 1 · Fabricación de patines de turbinas eólicas · HB3000 × 2
Fabricante OEM mundial de turbinas eólicas reduce del 15% al 3% el retrabajo de patines
Contexto del clienteFabricante líder de energías renovables que produce patines de turbinas eólicas de 1.5–3 m de diámetro y 3,000 kg cada uno, con cumplimiento de los requisitos de soldadura estructural de IEC 61400-1 para exportarlos a los mercados de la UE y Asia.
DesafíoEl posicionamiento manual de los patines obligaba a los soldadores a adoptar posturas incómodas, generaba 15% de retrabajo y provocaba retrasos en las entregas que afectaban los hitos comprometidos de proyectos de parques eólicos en dos continentes.
SoluciónDos unidades HB3000 con mesas de diámetro ampliado integradas en la celda de soldadura robotizada existente del cliente. Los programas del PLC Siemens se preconfiguraron para los cuatro tamaños de patín más comunes, la sujeción mediante ranuras en T eliminó el tiempo necesario para volver a montar el aparejo entre lotes y los ingenieros de Aubrik impartieron capacitación presencial a los operadores en las instalaciones de la UE y Asia.
ResultadoLa tasa de retrabajo bajó del 15% al 3% (−80%), la eficiencia de soldadura aumentó 40%, el cumplimiento de IEC 61400-1 se mantuvo durante tres auditorías independientes y el cliente recuperó la inversión de capital en 12 meses. El volumen de producción aumentó para satisfacer la creciente demanda de torres eólicas sin incorporar más soldadores.

−60%
Defectos de soldadura
+35%
Eficiencia
−25%
Costo operativo
ASME VIII
Auditorías sin observaciones
Caso de estudio 2 · Fabricación de recipientes a presión · HB20T × 1
Empresa de ingeniería pesada reduce 60% los defectos en recipientes a presión
Contexto del clienteImportante empresa de ingeniería pesada que fabrica recipientes a presión excéntricos de 20 t y 8 m de longitud para aplicaciones de petróleo y gas conforme a ASME VIII:2021. Los posicionadores existentes no podían soportar el perfil de carga excéntrica sin perder estabilidad.
DesafíoLos recipientes a presión requieren soldaduras capaces de soportar altas presiones internas, e incluso un pequeño error de posicionamiento generaba defectos que no superaban la inspección de ASME VIII. Las auditorías no aprobadas provocaban retrasos en las entregas internacionales y aumentos repentinos de los costos de retrabajo.
SoluciónUn HB20T con una mesa ampliada de 2,500 mm, servomotor de CA y superficie de mesa enfriada por agua para soportar cargas térmicas prolongadas. Los ingenieros de Aubrik ajustaron el desplazamiento del centro de gravedad a la geometría excéntrica del recipiente e integraron la unidad con el sistema de END del cliente para inspeccionar las soldaduras en tiempo real.
ResultadoLa tasa de defectos de soldadura se redujo 60%, la eficiencia de soldadura aumentó 35%, las auditorías de cumplimiento de ASME VIII se aprobaron sin retrabajo y el costo operativo total disminuyó 25%. La capacidad aumentó lo suficiente para absorber el crecimiento de los pedidos del sector de petróleo y gas.
Guía de compras: precios, plazo de entrega, garantía y OEM
Los responsables de compras formulan preguntas específicas antes de emitir una orden de compra, y esta sección las responde directamente mediante el conjunto de evidencias de la norma ISO 3834-2:2021 que respalda cada envío. Aubrik publica aquí los niveles de precios, los rangos de plazo de entrega y el alcance de las normas porque tres competidores líderes del sector no publican ninguno de estos datos, y en los foros se señala de forma constante el agotamiento de los compradores ante la falta de transparencia en los precios.
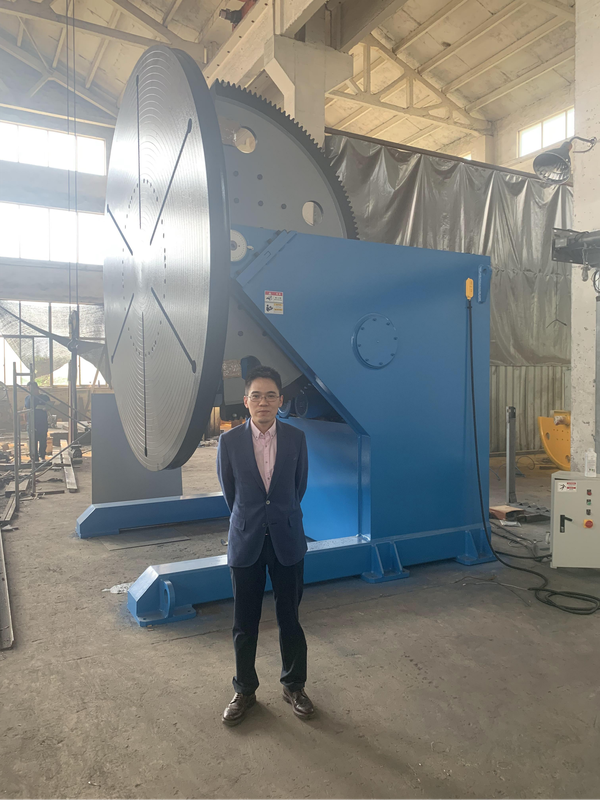
Plazo de entrega y envío
Los modelos estándar se despachan FCA Wuxi en un plazo de 7–30 días para los niveles de entrada e intermedio, y de 30–45 días para el nivel pesado. El transporte marítimo a Norteamérica, la UE y Oriente Medio añade 28–45 días; en las unidades personalizadas por OEM, el plazo total de entrega aumenta a 45–90 días. La capacidad de fabricación de Aubrik, de 1,000 equipos al año, permite mantener un inventario de reserva de modelos estándar ante aumentos repentinos de la demanda. Confirme con Aubrik la disponibilidad y el alcance de la puesta en marcha en sus instalaciones antes de realizar el pedido.
Garantía, alcance OEM y servicio posventa
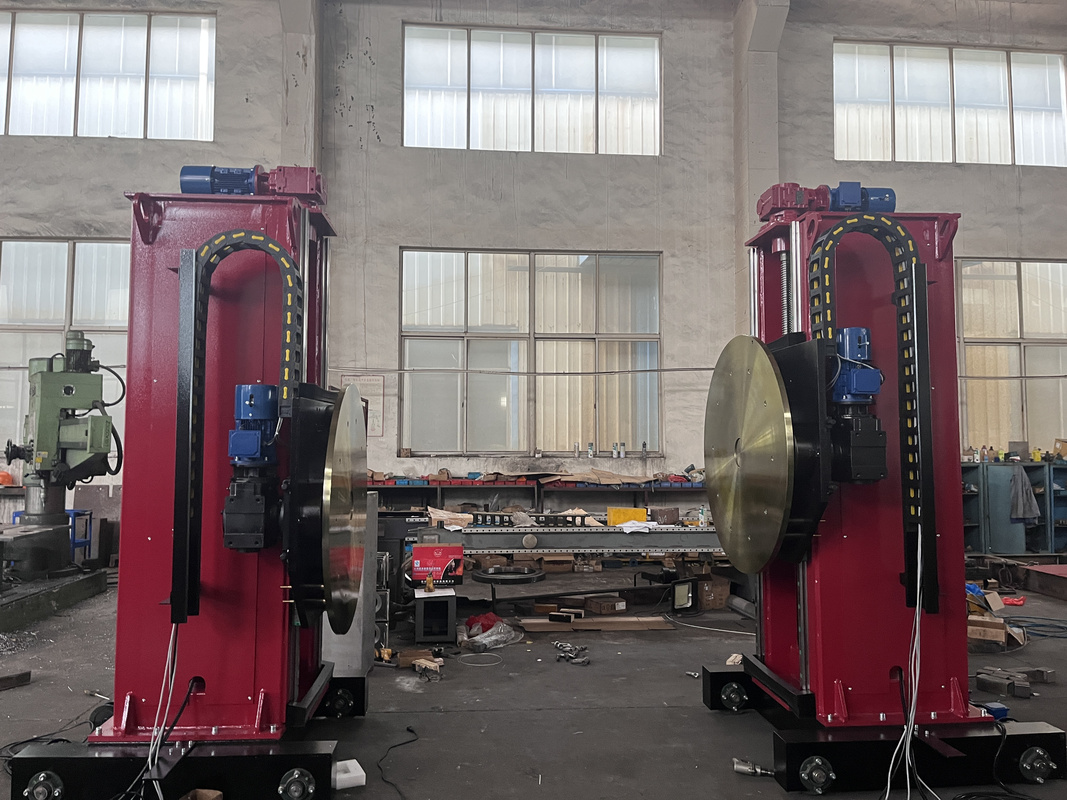
Cada unidad HB se entrega con una garantía gratuita de 12 meses que cubre defectos de fabricación y componentes principales, además de repuestos disponibles a largo plazo con precios preferenciales. La personalización OEM abarca una capacidad de carga de hasta 50 t, un diámetro de mesa de hasta 2,500 mm, configuraciones enfriadas por agua o antideflagrantes, sistemas de doble estación para carga/soldadura e integración con celdas robotizadas KUKA, FANUC o ABB.
Los manuales del operador se suministran en ocho idiomas (inglés, español, alemán, ruso, portugués, francés, italiano y vietnamita) para atender los principales mercados de exportación de Aubrik. Hay soporte técnico multilingüe disponible por WhatsApp y correo electrónico para plantas operativas de todo el mundo.
Desglose de precios en 3 niveles
HB300 · HB600 · HB1000: componentes automotrices, talleres generales y bastidores pequeños de maquinaria pesada. FCA Wuxi estándar en 7–14 días.
HB2000 · HB3000 · HB5000: torres eólicas, componentes de puentes, virolas de calderas y equipos a presión de nivel intermedio. Opción ATEX disponible. FCA Wuxi en 14–30 días.
HB10T · HB20T: recipientes a presión, cascos de barcos y aplicaciones mar adentro y nucleares. Opciones estándar para áreas peligrosas. FCA Wuxi en 30–45 días.
Rangos meramente indicativos. La cotización exacta depende de las opciones (integración de robots industriales, certificación para áreas peligrosas, geometría de mesa personalizada y país de entrega). Para obtener una cotización exacta, comuníquese con Aubrik.
Conjunto de normas y cumplimiento
ISO 3834-2:2021Requisitos de calidad del nivel más alto para la soldadura por fusión de materiales metálicos. Los equipos, útiles, dispositivos de sujeción y sistemas de manipulación se incluyen explícitamente en el alcance.
AWS D1.1:2020Código de soldadura estructural: acero. Rige las estructuras soldadas en las que opera la serie HB.
ASME VIII:2021Sección VIII del Código de calderas y recipientes a presión. Se aplica directamente a las implementaciones del HB20T para recipientes a presión.
IEC 61400-1:2019Sistemas de generación de energía eólica. Las implementaciones del HB3000 para patines de torres eólicas operan conforme a esta norma general.
EN 1090-2:2008+A1:2011 EXC 2-4Ejecución de estructuras de acero: clases de ejecución de 2 a 4. La serie HB cumple los requisitos para la fabricación EXC 4.
ATEX 2014/34/EU · Zona 1 Cat 2GDirectiva europea para áreas peligrosas. Disponible en el HB2000 y Aubrik; estándar en el HB10T+.
NEC 500 · Clase 1 Div 1 Grupo C/DClasificación norteamericana de lugares peligrosos. Equivale al alcance de ATEX.
API 1104:2023Soldadura de tuberías e instalaciones relacionadas. Se aplica a las estructuras soldadas de tuberías de petróleo y gas.
OSHA 1910.252 · CE EN ISO 12100:2010Seguridad general para soldadura/corte y requisitos básicos de seguridad de maquinaria. Respuesta de parada de emergencia de 10 ms conforme a ISO 12100.
EN 55011 EMIRequisitos industriales de emisiones de interferencias electromagnéticas. Elimina la interferencia de alta frecuencia de TIG en celdas robotizadas.
Por qué elegir a Aubrik como fabricante de posicionadores de soldadura para trabajo pesado
Los hilos de los foros de este sector suelen recomendar de forma predeterminada marcas fabricadas en Estados Unidos, citando la calidad de fabricación y la disponibilidad de piezas. Nuestro sistema de calidad alineado con ISO 3834-2:2021 + la certificación ISO 9001 responden a esa inquietud con evidencia documentada, no con lenguaje comercial; el problema que origina esta tendencia es el riesgo de fallas y retrasos de las importaciones baratas, que atrapa a los talleres industriales compradores pequeños y medianos. Aubrik no afirmará estar a la par de las marcas prémium fabricadas en Estados Unidos en todas las especificaciones; la realidad es que competimos con una propuesta diferente: 27 años de integración vertical en equipos de soldadura y corte, con una cadena de suministro completa que permite que un solo proveedor gestione el posicionador, el manipulador de soldadura, el rotador de soldadura, la celda robotizada y los equipos de fabricación posteriores mediante una sola orden de compra. Nuestros compradores de la UE en Alemania, Italia y Francia auditan habitualmente la clasificación de nuestra línea de producción de 1000 equipos al año en Wuxi antes de realizar pedidos recurrentes.
Wuxi ABK Machinery, la marca histórica, continúa bajo el cambio de marca a Aubrik con los mismos ingenieros de I+D y la misma planta de producción de Wuxi. El cambio de marca refleja una mayor presencia de ventas a escala mundial, no un cambio en el origen de fabricación.

27 años
Especialización desde 1999
Fundada como Wuxi ABK Machinery en 1999 con un capital registrado de $1.4 M. El equipo de I+D acumula 20+ años de experiencia en equipos de soldadura y ha participado en múltiples exposiciones internacionales.
1,000
Equipos de soldadura al año
Capacidad de producción anual de 1,000 equipos de soldadura más 200 máquinas de corte CNC. El inventario de reserva de modelos estándar mantiene constantes los plazos de entrega.
8+ países
Mercados de exportación verificados
Implementaciones activas para clientes en España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam. Se incluyen de serie manuales del operador en varios idiomas.
7 líneas
Integración vertical
Posicionadores de soldadura, manipuladores de soldadura, rotadores de soldadura, celdas robotizadas, líneas de producción de torres eólicas, líneas de soldadura de vigas H y equipos de corte CNC: todo desarrollado por un mismo equipo de ingeniería.
ISO 9001 + CE
Certificaciones de calidad
Gestión de calidad certificada conforme a ISO 9001. El marcado CE cubre el mercado europeo. Además, se incorporan certificaciones específicas para cada producto según el sector.
RECURSOS DE INGENIERÍA
Conjunto de herramientas de ingeniería Aubrik HB-Series
Acceda a nuestro conjunto de calculadoras técnicas para configurar la capacidad, estimar los periodos de retorno del costo total de propiedad (TCO) y verificar el cumplimiento normativo en zonas peligrosas para sus proyectos de fabricación pesada.
[ 01 ]
Calculadora de capacidad e inclinación
Abrir herramienta [ 02 ]Calculadora del retorno del TCO
Abrir herramienta [ 03 ]Verificador de compatibilidad con zonas peligrosas
Abrir herramientaPLANTA DE FABRICACIÓN Y CONTROL DE CALIDAD
¿Cuál es la capacidad de carga máxima de un posicionador de soldadura para servicio pesado Aubrik?
La HB-Series estándar abarca de 300 kg a 20,000 kg en ocho modelos. Con nuestras opciones de personalización OEM, la capacidad puede alcanzar hasta 50,000 kg, pero nuestros equipos cumplen la norma de mayor exigencia ISO 3834-2:2021, en lugar de limitarse a incorporar un bastidor más pesado. Por lo general, se recomienda sobredimensionar entre 20 y 30 por ciento el requisito de peso de la pieza de trabajo para prolongar la vida útil del equipo.
¿Puede integrarse el posicionador con sistemas de soldadura robotizada KUKA, FANUC o ABB?
Sí: todos los modelos HB están “preparados para robots” e incorporan un PLC Siemens compatible con EtherCAT, lo que permite integrarlos sin complicaciones con las tres marcas de robots industriales líderes. La operación con dos estaciones está disponible de fábrica como opción (cargar un lado y soldar el otro), y nuestros equipos pueden realizar integraciones personalizadas para requisitos de señalización no convencionales.
¿Cómo funciona el cumplimiento de ATEX o IECEx para aplicaciones de petróleo y gas?
El HB2000 y los modelos superiores están disponibles opcionalmente con aprobaciones para zonas peligrosas ATEX 2014/34/EU Zona 1 Categoría 2G y NEC 500 Clase 1 División 1 Grupo C/D, además de la certificación API 1104 para aplicaciones en tuberías. Todas las aprobaciones cumplen los requisitos del sistema IECEx, y toda la documentación es evaluada por organismos notificados de la UE para el mercado europeo o por laboratorios certificados según ATEX para facilitar el acceso a América del Norte. Esta documentación incluye la placa de identificación de la máquina, la declaración de conformidad, el expediente técnico de construcción y la notificación de garantía de calidad del fabricante (disponible previa solicitud). Tanto el HB10T como el HB20T incluyen de serie la opción de certificación para zonas peligrosas en aplicaciones de petróleo y gas y nucleares. Consulte la matriz de compatibilidad con zonas peligrosas de Aubrik en la sección de productos para determinar el nivel de modelo adecuado para su sector.
¿Cuál es el plazo de entrega habitual a América del Norte, la UE o Medio Oriente?
Nivel básico estándar: 7-14 días FCA Wuxi. Nivel intermedio estándar: 14-30 días. Nivel pesado estándar: 30-45 días. Transporte marítimo: 28-45 días. Personalización OEM: 45-90 días en total.
¿Cómo se manipulan las piezas de trabajo excéntricas o irregulares, como los recipientes a presión con el centro desplazado?
Las mesas con ranuras en T de los modelos HB permiten ajustar la sujeción en función del centro de gravedad para admitir cargas excéntricas, y podemos fabricar mesas personalizadas para piezas no cilíndricas. Por ejemplo, nuestro estudio de caso Aubrik sobre recipientes a presión HB20T muestra la manipulación de un recipiente de 20 toneladas y 8 m de largo sobre una mesa de 2,500 mm, con el centro de gravedad desplazado.
¿Cuál es el programa de mantenimiento y cómo se gestiona la disponibilidad de refacciones?
Los posicionadores de soldadura HB cuentan con sistemas de reductores sellados y componentes resistentes al desgaste que requieren poco mantenimiento. El programa de mantenimiento estándar incluye lubricar las piezas cada tres meses, comprobar mensualmente la integridad de la sujeción y calibrar anualmente el desempeño del posicionamiento. Aubrik mantiene en existencia refacciones a largo plazo en su fábrica de Wuxi, con prioridad para clientes que realizan su primer pedido, además de ofrecer soporte técnico en varios idiomas.
Tendencia ahora



