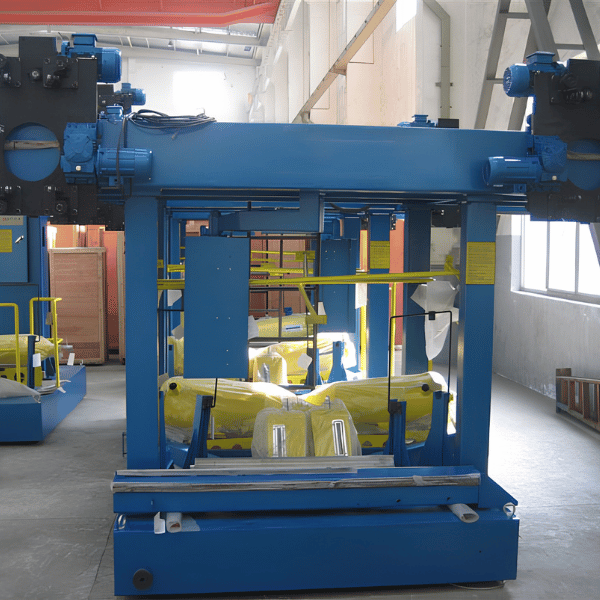
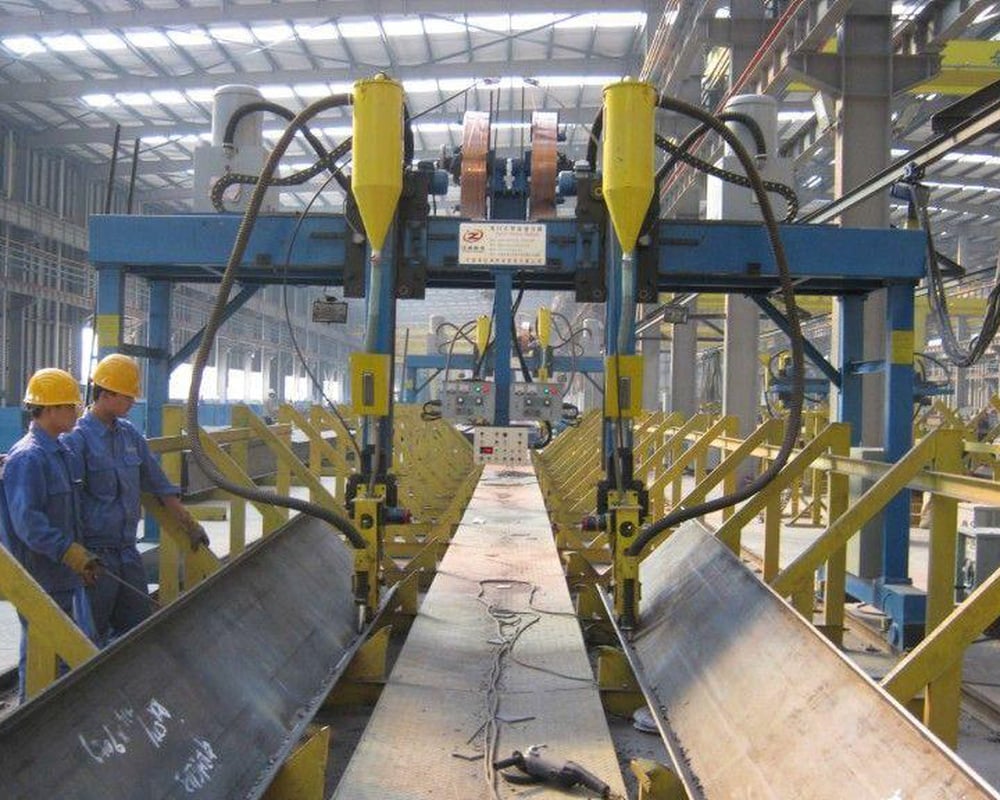
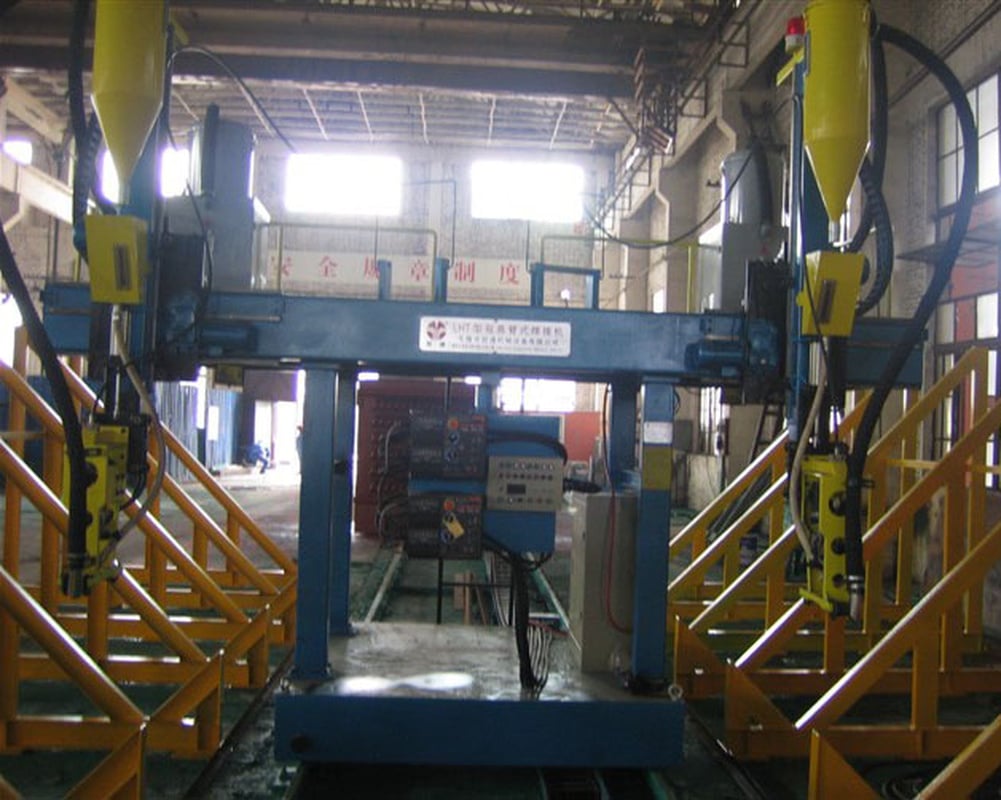
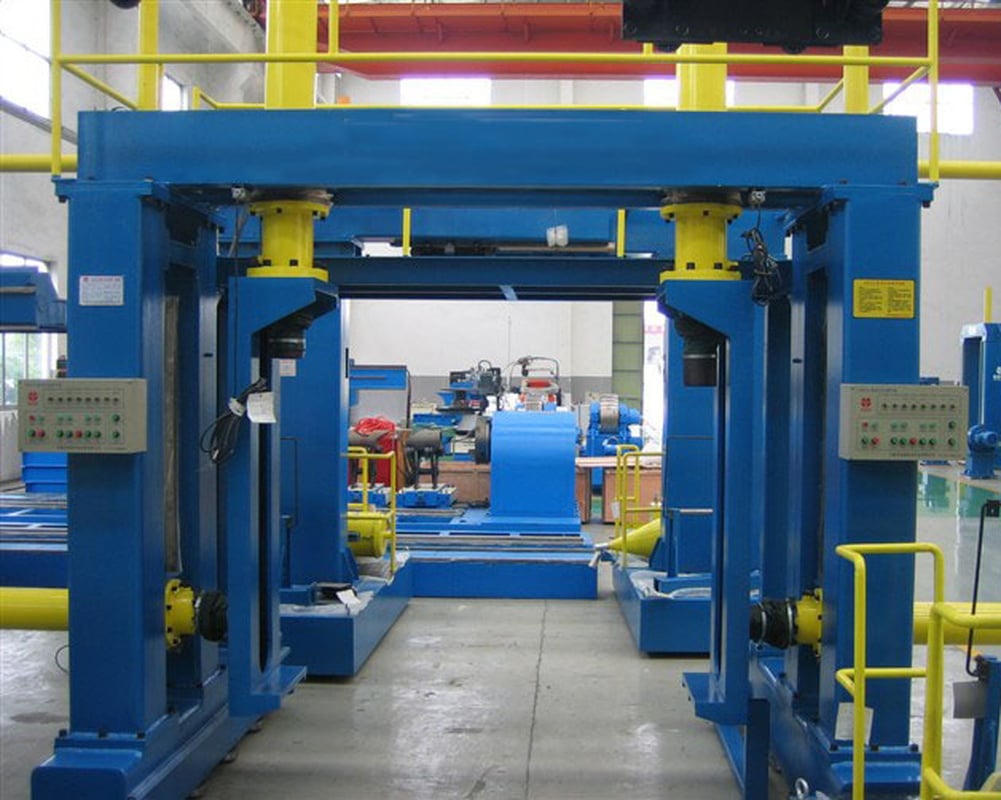
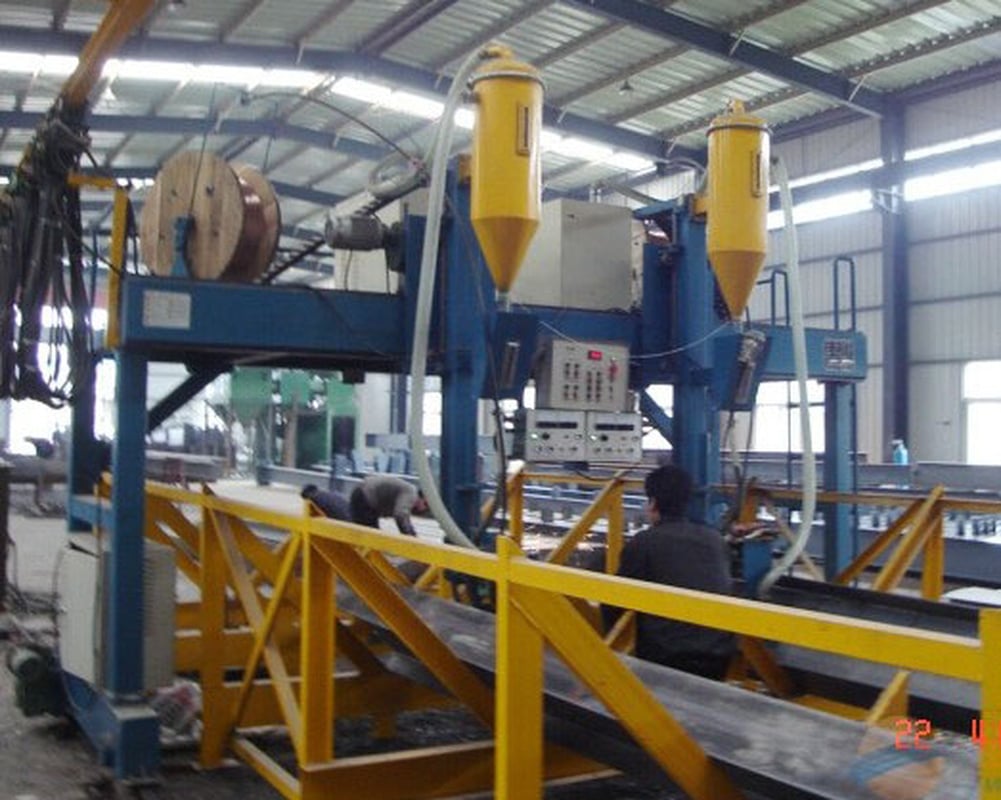
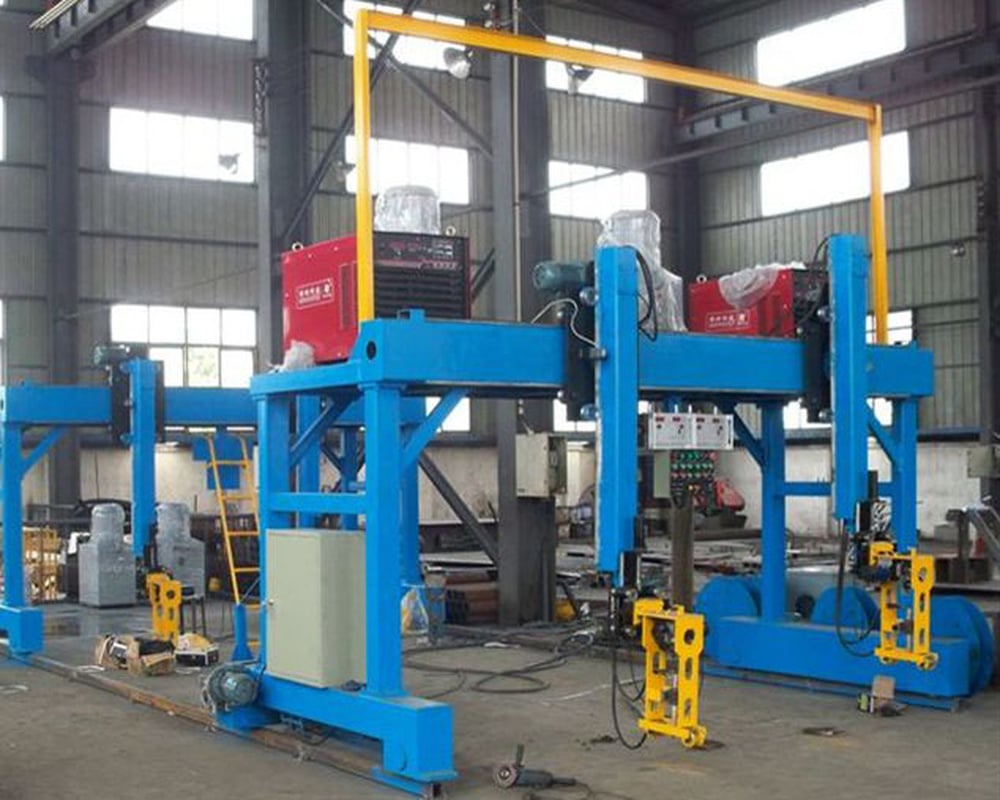
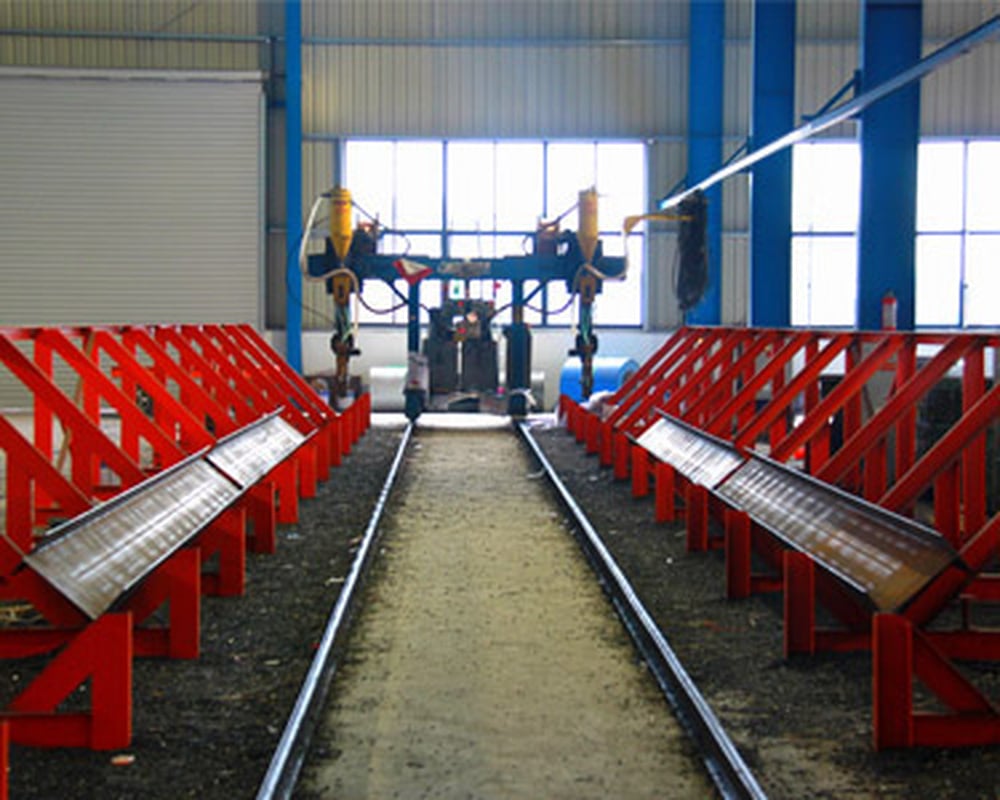
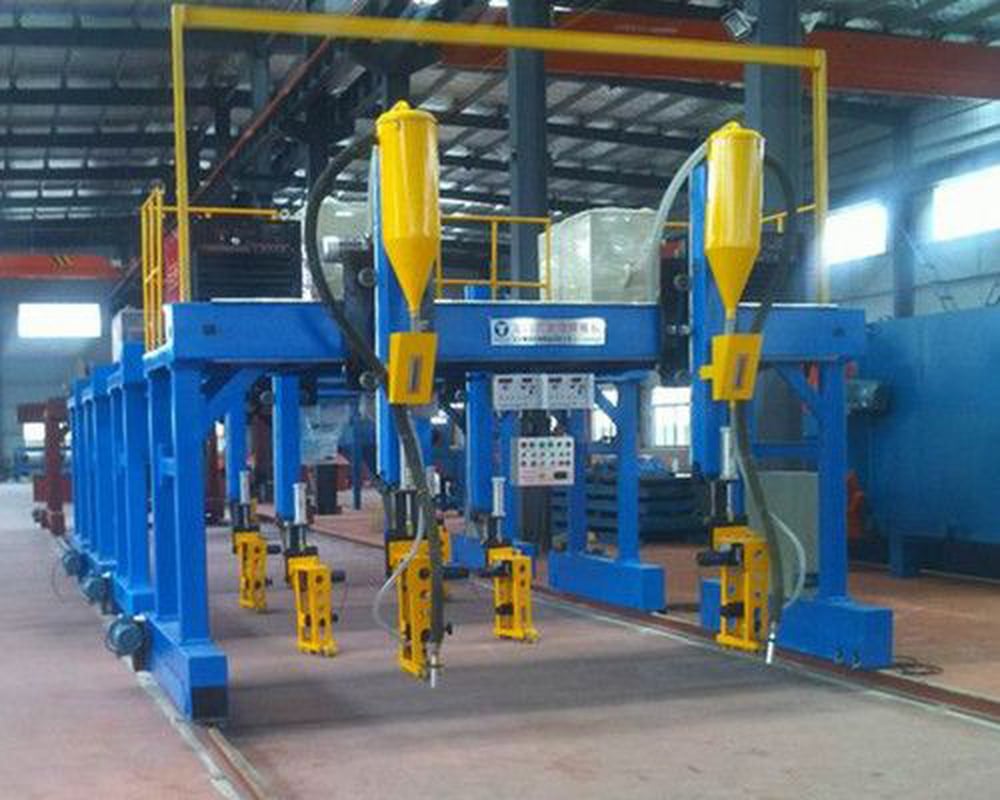
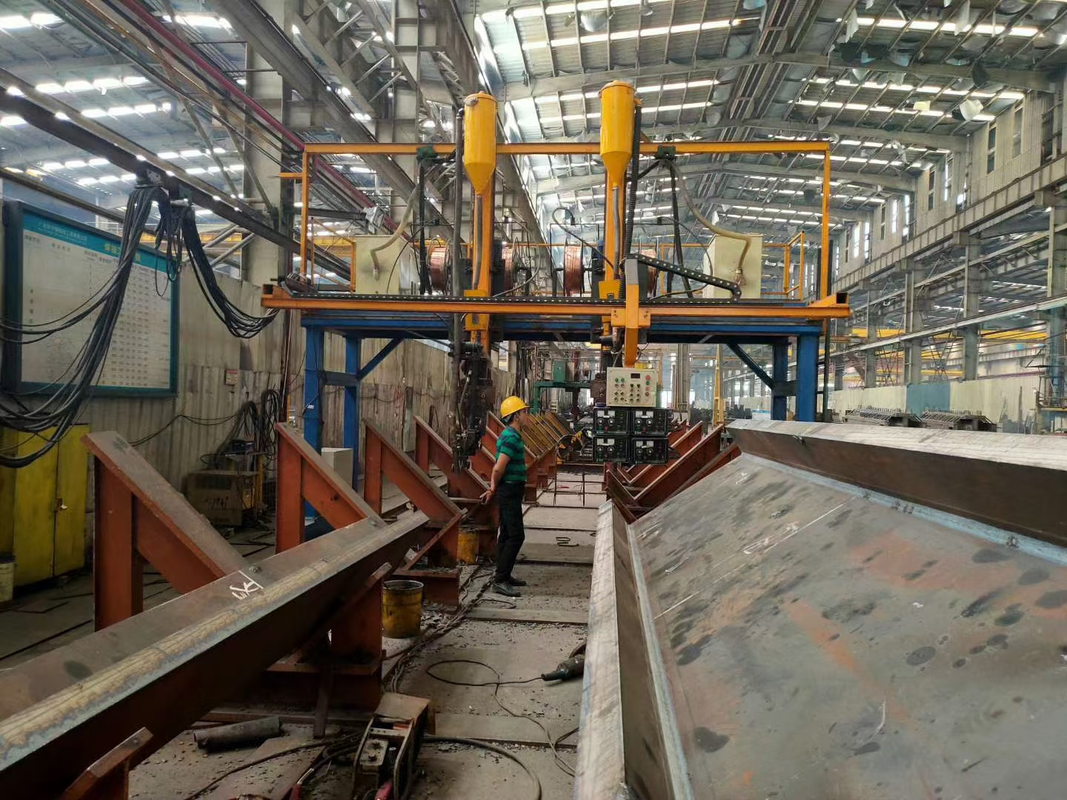
H Profil Portal Kaynak Makinesi — AM-HG Serisi

Endüstriyel SAW üretimine yönelik özel amaçlı H profil portal kaynak makinesi.

Üç portal ölçüsü seçeneği (4000 / 5000 / 6000 mm), 0,1 mm dikiş takip toleransı ve tek / çift / tandem kaynak torcu versiyonları.

Almanya, Hindistan, Brezilya ve dört ülkedeki 80+ imalatçı tarafından kullanılıyor. AWS D1.1:2025 yapısal standardına uygun, ISO 9001 + CE sertifikalıdır.

AM-HG Serisi H Profil Portal Kaynak Makinesi
  • Portal Açıklıkları 4000 / 5000 / 6000 mm
  • Kaynak Hızı 300–900 mm/dak
  • Boşta Hareket Hızı 3000 mm/dak
  • SAW Akım Aralığı 200–1000 A
  • Tel Çapı 3,2–5,0 mm
  • Dikiş Takibi 0,1 mm hassasiyet
  • Güç Beslemesi AC 380V · 50Hz · 3 faz
  • Sahadaki Hizmet Ömrü 8–10 yıl

H Profil Kaynağındaki Darboğazlar ve SAW Portalıyla İlerleme Yolu

01

Kısıtı neden profil uzunluğu değil, kaynak dikişi oluşturur

H profil, paralel flanşlardan ve dikey bir gövdeden oluşan, sıcak haddelenmiş yapısal bir profildir (ISO 657-15 / EN 10034 uyarınca). Depo binaları, stadyumlar, gemi yapıları ve vinç kirişlerinde yük taşıyan ana iskeleti oluşturur.

Çelik imalatındaki sorun genellikle profil uzunluğu değil, kaynak dikişidir. Manuel veya yarı otomatik proses kullanan her alıcı, bunun yarattığı ödünlerle karşılaşır.

20–30% Manuel Kaynakçının Arkta Kalma Süresi
80%+ AM-HG Otomatik Arkta Kalma Süresi
3–5 lb/h Manuel Yığma Hızı
~100 lb/h SAW Portal Yığma Hızı

Sektör analizlerine göre manuel kaynakçıların arkta kalma süresi 20–30%, otomatik kaynakta ise 80%+ düzeyindedir. Tipik bir manuel işlem, saatte 3–5 lb (1,4–2,3 kg) kaynak metali yığar. Manuel uygulamalardaki kalite değişkenliği sonraki aşamalarda yeniden işlemeye yol açar; 1.000 tonluk bir parti tam bir hafta bekleyebilir.

02

SAW portalının yapısal ekonomik gerekçesi

SAW, 200A ile 1000A arasında kaynak yaparken granül kaynak tozu kullanır. Her ark, AWS D1.1:2025 kaynak kalitesinde ve sıçrantısız olarak saatte 45 kg (100 lb) kaynak metali yığar. Böylece operatör müdahalesi gerektiren adımların çoğu süreçten çıkarılır.

AM-HG ünitelerindeki 80%+ arkta kalma süresi sistemin yapısından kaynaklanır: Aubrik; kaynak makinesini, dikiş takibini ve toz geri kazanımını birbirine bağlanmış üç modül olarak değil, tek bir entegre hücre olarak tasarlar. Kaynak tekrarlanabilirliği, 1999 yılından bu yana satılan 80+ ünitenin tamamında korunmuştur.

Alışılagelmiş görüşe aykırı boyutlandırma gerçeği: Daha büyük her zaman daha iyi değildir

Yapısal profil imalatçısı PHI, 3 operatörle 8 saatlik vardiyalarda ayda 2.000 ton üretmektedir; bu, yüksek hacimli imalatçılar için güçlü bir sonuçtur.

Ayda 500 tonun altında üretim yapan küçük ve orta ölçekli imalatçılar için bu yüksek verimli hat gerekçelendirilemez. Sermaye yatırımı, daha düşük üretim hızında kendini amorti etmez. AM-HG; PEB, yapısal çelik ve ağır ekipman alanlarında ayda 100–2.000 ton üretim yapan tipik Avrupalı ve ABD’li bölgesel imalatçılara uygundur; burada garanti düzeyindeki sonuçların bir prototip testinde değil, 2 yıllık kullanımın ardından alınması beklenir.

03

Otomasyonu işçilik arzına karşı güvenceye dönüştüren açık

Sektör tahminleri, 2030 yılına kadar 400.000 kaynakçı açığına işaret ediyor. Bu açık, işçilik piyasasındaki geçici bir düşüş değil, yapısal bir sorundur.

“Manuel kaynakçılar yaklaşık 20–30% arkta kalma süresine ulaşırken otomatik sistemlerde bu oran 80%+ düzeyindedir”

Gerçekçi değerlendirme

Orta hacimli endüstriyel alıcılar, yani AB ve ABD’deki bölgesel imalatçılar için H profil otomasyonu artık bir tercih değil, işçilik arzına karşı güvencedir. Aubrik, AM-HG’nin fabrika üretimini verimlilik, kaynak kalitesi ve sertifikasyon şartlarına uygunluk açısından belgelendirir. Tek bir geri ödeme süresi yayımlanmaz; geri ödeme süresi vardiya sayısına, işçilik maliyetine ve ürün karmasına göre değişir.

04

AM-HG’nin sorunları çözdüğü alanlar

VFD Hız Kontrolü

Sac levha kök pasolarında 300 mm/dak, yatay flanşlarda ise 900 mm/dak değerine kadar hassas kaynak hızı.

Otomatik Kaynak Tozu Yönetimi

Kaynak tozu, arkı atmosferik kirleticilerden koruyan granül bir örtü altında beslenir ve ardından filtrelenerek geri dönüştürülür.

Gelişmiş Dikiş Takibi

Kaynak torcu, kaynak birleştirmesine göre 0,1 mm sınırları içinde yönlendirilir ve profil kaynak sırasında deforme olurken termal genleşmeyi takip eder.

Özel Teklif İsteyin
Aubrik AM-HG Serisi H Profil Portal Kaynak Makinesi

Aubrik AM-HG Serisi — Modeller, Teknik Özellikler ve Kaynak Torcu Konfigürasyonu

Tek platform, üç portal çalışma zarfı

AM-HG otomatik H profil kaynak robotu ailesi, 4 metre ile 8 metre genişliğindeki portal seçenekleriyle ticari H profil aralığının tamamını kapsar.

Doğru portal genişliğinin seçilmesi kritik önemdedir; imalat ihtiyaçları mevcut iş akışı ve bütçeyle eşleştirilmelidir. Her ünite Aubrik fabrikasından anahtar teslim olarak gönderilir. Tek kaynaktan tedarik edilen bir H profil üretim hattı için pakete flanş doğrultma makinesi eklenebilir.

Patent altyapısı

Çok istasyonlu portal mimarisi, USPTO US20120312862A1 belgesinde açıklanan ilkeleri yansıtır. Standart bir yıllık garantinin ötesinde, iki yıla kadar uzatılmış garanti seçenekleri sunulur.

Parametre AM-HG-4000 AM-HG-5000 AM-HG-6000 Özel
Portal ray açıklığı (mm) 4000 5000 6000 Teklif talebine göre
Uygun gövde yüksekliği (mm) 200–1500 200–2000 200–2500 3000’e kadar
Uygun flanş genişliği (mm) 200–800 200–800 200–800 1200’e kadar
Uygun profil uzunluğu (mm) 2000–12000 2000–15000 2000–18000 24000’e kadar
Kaynak hızı aralığı (mm/dak) 300–600 300–800 300–900 Ayarlanabilir
Boşta ilerleme hızı (mm/dak) 3000 3000 3000 3000
SAW akım aralığı (A) 200–1000 200–1000 200–1000 200–1250
Kaynak teli çapı (mm) 3.2–5.0 3.2–5.0 3.2–5.0 3.2–6.0
Toplam kurulu güç (kW) 10.5 10.86 11.2 Teklif talebine göre
Güç beslemesi AC 380 V · 50 Hz · 3 faz (60 Hz pazarları için yapılandırılabilir)
Sertifikalar ISO 9001 kalite yönetimi · AB Makine Direktifi uyarınca CE işaretine uygunluk
Garanti / Teslim süresi 12 aylık garanti · Standart teslim süresi 60–90 gün · Özel üretim +30–45 gün

AM-HG 3 Adımlı Boyutlandırma Yöntemi

Maliyetli fazla harcamalardan veya geometrik sınırlara takılmaktan kaçının. Yanlış portal ölçüsünün seçilmesi, işletmeyi 18 ay içinde ciddi ölçüde etkileyebilir. AM-HG modelinin seçiminde doğrulanmış üç adımlı karar süreci:

  • Adım 1 — Profil Analizi. Mevcut en büyük H profil ölçüsünü ve önümüzdeki beş yıl içinde teklif verilmesi öngörülen en büyük profili belirleyin. Bugün W12×26 kaynağı yapılıyorsa üçüncü yılda W30×148 için teklif verilebilir.

  • Adım 2 — Portal Seçimi. Gövde yüksekliği üst sınırı, beş yıllık azami profil yüksekliğini en az 20% aşan bir AM-HG modeli seçin. Beş yıl içinde 1.800 mm gövde bekleniyorsa AM-HG-5000 (2.000 mm üst sınır, 10% pay) fazla kısıtlayıcıdır; AM-HG-6000 (2.500 mm üst sınır, 39% pay) tercih edilmelidir.

  • Adım 3 — Kaynak Torcu Sayısı. Yılda 500 tonun altında tek kaynak torcu en uygun maliyetli seçenektir. 500–1.500 ton aralığında çift kaynak torcu yaygın konfigürasyondur. 1.500 tonun üzerinde veya büyük yapısal profillerde verimli, çok katmanlı ve çok pasolu kaynak için tandem kaynak torcu gerekir.

Kaynak torcu konfigürasyon matrisi

Kaynak Torcu Konfigürasyonu Verimlilik Çarpanı En Uygun Yıllık Üretim Yatırım Farkı Tipik Geri Ödeme Aralığı
Tek Kaynak Torcu 1× (referans değer) Yılda 500 tonun altında Temel fiyat 18–24 ay
Çift Kaynak Torcu (iki flanş-gövde dikişini eş zamanlı kaynak yapar) ~1,8× üretim Yılda 500–1500 ton +15–25% 12–18 ay
Tandem Kaynak Torcu (tandem düzende 2+ tel, çok katmanlı ve çok pasolu) Kalın kesitlerde ~2,5–3,0× üretim Yılda 1500+ ton, ağır yapısal imalat +30–45% 12–15 ay
*Verimlilik çarpanları, operatör becerisinin ve malzeme hazırlığının eşit olduğunu varsayar. Geri ödeme süreleri, kaynak otomasyonuna ilişkin tipik sektör kıyaslama değerlerini (codinter.com 18 aylık geri ödeme vaka çalışması, 2025) ve Aubrik’in devreye alma deneyimini yansıtır. Gerçek değerler işçilik maliyetlerine, malzeme karmasına ve operasyonel çalışma süresine göre değişir.

Portal Tipi SAW Kaynak Makinesi Prosesi ve Kaynak Kalite Kontrolü

Portal Tipi SAW Kaynak Makinesi Prosesi

SAW fiziği kaynak kalitesini nasıl sağlar

SAW, granül kaynak tozu tabakası altında kaynak teli ile ana malzeme arasında elektrik arkı oluşturur (önceki teknik: USPTO US5214265, yüksek hızlı ve düşük yığma kapasiteli SAW cihazı).

Kaynak tozu, aşağı eğimli konveyörden buharlaşarak koruyucu bir gaz kabarcığı oluşturur. Bu kabarcık, arkın ve erimiş kaynak banyosunun atmosferle karışmasını önler.

Erimiş cüruf örtüsü, kaynak bölgesini ışınım ve ısı kaybına karşı yalıtır.

Bunun endüstriyel alıcı için önemi

Gözenekler, çatlaklar ve sıçrantılar sevki geciktiren ve maliyetli yeniden işlemeye yol açan hata türleridir. Aubrik, AM-HG SAW zincirini kaynak dikişi kaynak torcundan çıkmadan önce bunların her birini önleyecek şekilde tasarlar.

AM-HG, 900 mm/dak değerine kadar derin nüfuziyetli ve tam ergime sağlanmış kaynak dikişleri oluşturarak AWS D1.1:2025 ön yeterlilikli WPS kalite sınıfını korur. Endüstriyel çelik alıcılarının beklediği kalite kriterleri, operatörün yeniden işlem yapmasına gerek kalmadan karşılanır.

0,1 mm hassasiyet iddiasının sınırları

AM-HG dikiş takip sistemi, akıllı takip sensörüyle kaynak birleştirmesi üzerinde kaynak torcu ucundan ölçüm yaparak torç konumunu ±0,05 mm cihaz toleransıyla 0,1 mm sınırında tutar.

Bu değer, kaynak dikişi genişliği toleransı değildir. SAW, yüksek yığma kapasiteli bir kaynak yöntemidir ve dikiş genişliği takip sistemine değil, AWS D1.1 kabul kriterleri uyarınca akıma, gerilime, hareket hızına ve tel çapına bağlıdır.

Aubrik, takip ölçütünü kaynak geometrisi ölçütünden ayrı olarak nicelendirir. Uzman incelemesinde bu ayrım önem taşır. Her AM-HG ünitesi, ISO 9283 robot performans kriterlerine göre sertifikalandırılmış takip sistemiyle gönderilir.

AM-HG hattında adım adım kaynak sırası

  • H profilin yüklenmesi. 12,4 m (≈20 ft) uzunluğundaki profil, AD0570-1800 destek şasesine yerleştirilerek 45° tekne konumuna döndürülür. Tekne konumu, erimiş kaynak banyosunu gövde boyunca dengeler ve flanş-gövde kaynak birleştirmesinde tam ergime sağlar.
  • Portal hareketi. Portalın X ekseni, operatör tarafından belirlenen kaynak hızında (300–900 mm/dak) ilerler. Her tel besleyici, 3,2–5,0 mm teli senkronize besleme hızında sürer.
  • Kaynak tozu besleme ve geri dönüşümü. Kaynak tozu, kaynak torcunun hemen önündeki kaynak bölgesine bırakılır. Kullanılmış toz vakumlanıp filtrelenir; açık ark kaynak prosedürlerine kıyasla 80% toz tasarrufu sağlanır.
  • Soğutma ve cüruf uzaklaştırma. Kaynak, cüruf katmanının altında soğur. Cüruf, kaynak bölgesinden mekanik olarak dışarı atılır ve incelemeye hazır, oksitsiz bir kaynak dikişi ortaya çıkar.

Çok torçlu mimari

Her AM-HG portalı tek, çift veya tandem kaynak torcu seçeneklerini aynı kolaylıkla kabul eder. Bu, karmaşık bir komple makine değişimi değil, basit bir üst modele yükseltmedir.

  • Tek kaynak torcu. Tek bir yüksek hassasiyetli kaynak torcu, H profil elemanlarındaki tüm boyuna dikişleri kaynak yapar. Basit ve az bakım gerektiren yapı, küçük partili üretim veya uzmanlaşmış atölyeler için uygundur.
  • Çift kaynak torcu. İki ayrı kaynak torcu, her iki flanş-gövde dikişini eş zamanlı kaynak yapar. Kaynak torcu ayarları birbirinden bağımsız olarak değiştirilebilir. Günlük atölye kullanımında en yaygın tasarımdır.
  • Tandem kaynak torcu. Her dikişte iki veya daha fazla kaynak torcu, çok pasolu kaynağa olanak tanır. Otomatik sıra, kaynak deformasyonunu en aza indirmek için torçları senkronize eder. Büyük yapısal yükler taşıyan köprü ana kiriş eksenlerinde ve ağır hizmet makine şaselerinde kullanılır.

Her ünitede kapalı çevrim takip sistemi

Otomatik dikiş takip özelliği, kaynak birleştirmesini gerçek zamanlı olarak bulur ve ısı kaynaklı deformasyon boyunca profili takip eder.

AM-HG H profil kaynağındaki yeniden işleme oranı, kıyasladığımız açık çevrimli makinelerden 3× daha düşüktür.

Kapalı çevrim takip sistemi, ek ücret olmadan her AM-HG ünitesine dâhildir. Sandıklanan sistem gönderilmeden önce, fabrikadaki 5 iş günlük test çevrimiyle performans doğrulanır.

AM-HG ile Manuel ve Yarı Otomatik SAW — Performans Karşılaştırması

Çoğu rakip sayfasının yayımlamaktan kaçındığı karşılaştırma

Çoğu rakip sayfası somut verilere değil, sloganlara dayanır.

Manuel örtülü elektrot kaynağı, yarı otomatik SAW traktörleri ve alternatif markalı portal makineleri arasındaki ödünleşim gerçektir; ancak genel iddialardan hareketle maliyetini hesaplamak zordur.

Çok istasyonlu portal karşılaştırmasının referans noktası, USPTO US8210418B1 otomatik kaynak sistemi mimarisine dayanır.

AM-HG’nin üstün OLMADIĞI alanlar

Aubrik her senaryoda üstünlük iddia etmez. Küçük veya düzensiz partilerde manuel kaynağı otomasyonla gerçek çevrim süreleri, kurulum çabası ve ekipman maliyetleri üzerinden karşılaştırın. Karşılaştırmanın gerçekçi biçimi, müşteri denetimine bir slogandan daha iyi hizmet eder.

Kaynak Sistemi Mimari Yerleşimi
Ölçüt Manuel SMAW Yarı Otomatik SAW Traktörü AM-HG-5000 Tek Kaynak Torcu AM-HG-6000 Tandem Kaynak Torcu
Yığma hızı 3–5 lb/h 10–12 in/min tel besleme ~25 in/min tel besleme ~30 in/min tel besleme (torç başına, tandem düzende 2+)
Arkta kalma süresi (operatöre bağlı) 20–30% 40–55% 75–85% 80–90%
Dikiş takibi Yalnızca görsel Operatör düzeltmeli Akıllı otomatik (0,1 mm) Akıllı otomatik (0,1 mm)
Hata oranı (tipik) 5–10% yeniden işleme 2–4% yeniden işleme 1% altında yeniden işleme 1% altında yeniden işleme
Profil başına gereken operatör sayısı 1–2 kaynakçı + 1 montajcı 1 kaynakçı + 1 montajcı 1 operatör 1 operatör (yalnızca izleme)
12 m W30 profilde üretim kapasitesi 15–18 saat 6–8 saat 3–4 saat 1–2 saat
Tipik sertifikasyon yolu Kaynakçı başına AWS D1.1 sertifikası Kaynakçı başına sertifika + WPS WPS + makine ön yeterliliği WPS + makine ön yeterliliği
REFERANS: WF Steel & Crane (Alberta), manuel SMAW yerine çift telli SAW portalı kullanmaya başladıktan sonra üretim kapasitesinde 4–5× artış sağlandığını ve her tavan vinci imalatında 15 saate kadar tasarruf edildiğini bildirmiştir (MillerWelds, Mayıs 2018).

“Çeşitli kombinasyonlarla yaptığımız 14 denemeden sonra PEB flanşlarımızı SAW ile kaynaklamak için AC1-H10Mn2 kullanmaya karar verdik. Yalnızca bu kombinasyon, 800 mm flanşın tüm uzunluğu boyunca -40°C’nin altında 27J üzerindeki Charpy V çentik darbe kriterlerini karşılıyor. Projemizde AWS D1.1 şartlarını karşılamak için tam olarak bu performans gerekiyordu. Bu sistemlerden 80 adedini devreye aldık.”

— Aubrik Mühendislik Ekibi, SAW proses doğrulama kaydı, 2024-Q3

Müşteri Sonuçları — Almanya, Hindistan ve Brezilya’da 80+ Kurulum

Wuxi ABK döneminden bu yana kurulu sistemler

Aubrik, 1999 yılından bu yana 8 ülkede 80+ tamamen özelleştirilmiş AM-HG portal sistemi kurmuştur (o dönemde şirketimiz Wuxi ABK Machinery idi).

Kalite kayıtları, satın alma siparişiyle izlenebilir seri numaraları kullanılarak ISO 9001 değişiklik kontrolüne göre tutulur.

ABD ve Avrupa bölgelerindeki satın alma mühendisleri yinelenen iki endişeyi belirtmiştir: güvenilir olmayan satış sonrası hizmet ve satın alma fiyatı ile kullanım ömrü maliyeti arasındaki fark.

Aubrik yinelenen iki endişeyi nasıl gideriyor

  • Standart 12 aylık garantiye ek olarak 2 yıllık garanti uzatma programı.
  • Garantili 5 iş günlük gönderim süresine sahip fabrika içi yedek parça tedarik merkezi.
  • Dünya genelinde teknik destek yanıtları için 24 saatlik SLA.

AM-HG Saha TCO Kartı — Gümüş Seviye

Bileşik sektör kıyaslama değerlerine ve Aubrik kurulumlarının performansına dayalı olarak manuel veya yarı otomatik SAW alternatifleriyle karşılaştırılan 5 yıllık TCO çerçevesi. Değerler gösterge niteliğindedir; işçilik ücretlerine, ürün karmasına ve tesis kullanım oranına göre değişir.

12–18 ay Kaynak otomasyonu için sektörde tipik geri ödeme aralığı (Codinter 2025 vaka çalışması)
30–60% Otomatik SAW ile manuel kaynak arasındaki işçilik maliyeti azalma aralığı (sektör kaynakları)
80%+ AM-HG’de arkta kalma süresi; manuel kaynakta 20–30%
8–10 yıl Düzenli bakımla sahada kanıtlanmış AM-HG hizmet ömrü
Kaynaklar: codinter.com, “Otomatik kaynağın yatırım getirisi analizi,” Mart 2025 (US$77.000 yatırım, 18 aylık geri ödeme, 1 yıllık 67,2% yatırım getirisi); MillerWelds, “WF Steel & Crane Vaka Çalışması,” Mayıs 2018 (4–5× üretim hızı, vinç başına 15 saat tasarruf); Aubrik şirket içi kurulum istatistikleri, 1999–2025. Müşteriye özgü üretim ve işçilik verileri kullanılarak kişiselleştirilmiş bir TCO hesaplaması yapılması önerilir.

Ülke ve Sektöre Göre Kurulum Özeti

Ülke Sektör AM-HG Modeli Tipik Kullanım Alanı
Almanya Ağır makineler (vinç şasesi imalatı) AM-HG-6000 Tandem 2200 mm gövde yüksekliğine kadar ağır hizmet tipi yapısal vinç H profilleri
Hindistan PEB ön mühendislikli binalar AM-HG-5000 Çift Ayda 400–900 ton üreten orta hacimli PEB tesisleri
Brezilya Çelik konstrüksiyon atölyesi (sanayi bölgeleri) AM-HG-5000 Çift Standart PEB ve depo çerçevesi H profilleri
Rusya · Fransa · İtalya · Vietnam · İspanya Karma yapısal imalat / gemi yapımı / enerji santrali AM-HG-4000 / 5000 (birden fazla) Orta hacimli genel yapısal imalat

Sektörel Uygulamalar — Beş Talep Segmentinde H Profil Kaynağı

Beş segment ve birbirinden farklı ödünleşimleri

H profil, modern bir endüstriyel yapının dolaşım sistemidir.

Beş talep segmentinde farklı ödünleşimler söz konusudur. Küçük/orta ölçekli bir PEB imalatçısının ton başına maliyet koşulları, AB’deki bir tersane alıcısından farklıdır; bunlar da bölgesel bir köprü yüklenicisinden veya ABD’li bir ağır makine şasesi imalatçısından farklıdır.

SAW fiziği aynı olduğu için aynı AM-HG platformu beş segmentin tümüne hizmet eder; yalnızca portal ölçüsü ve kaynak torcu sayısı değişir.

Segment sınıflandırmasının kaynağı

Aşağıdaki sektör segmentleri, ABD BLS sınıflandırması iag331 — Birincil Metal İmalatı temel alınarak eşleştirilmiştir. Bu segmentler birlikte küresel H profil tüketiminin 90%+ bölümünü oluşturur. Tipik parti süreleri: profil başına 8–24 saat. Yıllık üretim aralığı: atölye başına 60–180 gün.

Her makine, hedef segmente göre fabrikada ayarlanmış olarak sahaya gönderilir ve 24 saat uzaktan destek, devreye alma garantisi ve 2 yıllık garanti uzatması içerir.

AM-HG H Profil Kaynak Uygulamaları
Sektör H Profilin İşlevi Tipik Gövde × Flanş Önerilen AM-HG Modeli Müşteri Referans Ülkesi
İnşaat (çelik konstrüksiyon atölyeleri, yüksek binalar, stadyumlar, fuar merkezleri) Yük taşıyan kolonlar ve ana kirişler 400–1500 × 200–600 mm AM-HG-4000 veya 5000 Çift Hindistan, Brezilya
Gemi yapımı (gövdeler, güverteler, kabin çerçeveleri) Boyuna takviye elemanları ve enine gövdeler 200–1200 × 200–500 mm AM-HG-4000 Çift (korozyona dayanıklı kaynak tozu karışımı) Vietnam, İspanya
Çelik konstrüksiyon imalatı (çerçeveler, kafes kirişler, platformlar) Endüstriyel tesisler için modüler yapısal elemanlar 200–2000 × 200–800 mm AM-HG-5000 Çift veya Tandem Hindistan, Rusya
Ağır makineler (vinçler, ekskavatörler, yükleyiciler) Bom kesitleri, şasi kolları, taban bağlantıları 500–2500 × 300–800 mm AM-HG-6000 Tandem (ağır hizmet tipi tercih edilir) Almanya, Fransa
Köprü inşaatı · Enerji santrali · Kimyasal proses ekipmanı Ana kirişler, kap etekleri, boru köprüsü çerçeveleri 1000–2500 × 400–800 mm AM-HG-6000 Tandem İtalya, Rusya

Beş segmentin ortak ihtiyaçları

Beş segmentin tamamındaki imalatçılar aynı temel ihtiyaçları paylaşır.

  • Uzun partiler boyunca tutarlı kaynak kalitesi.
  • AWS D1.1 veya EN 1090 uygunluğu için denetime dayanıklı belgeler.
  • İlk arıza meydana geldiğinde telefona hâlâ yanıt veren satış sonrası destek.

Bu ihtiyaçların birleşimi, AM-HG H profil kaynak makinesi serisinin kapsamlı özelleştirme sunarken ana ürün ailesine sıkı biçimde odaklanmasının nedenidir.

Komple H profil imalat hatları için ilgili Aubrik kaynak ekipmanları

H profil hattında profillerin döndürülerek taşınması ve konumlandırılması veya boru kaynağı da gerekiyorsa AM-HG, tekne konumuna geçişler için Aubrik’in kaynak döner tablalarıyla (BY Serisi) birlikte kullanılabilir.

Aynı atölyedeki prosesler arası iş akışı için boru ve boru spool imalatında ağır hizmet tipi kaynak pozisyonerleri (HB Serisi) veya boru kaynak pozisyonerleri (ABK-BW / ABK-WP / ABK-HD) ile birlikte kullanın.

Tüm Aubrik kaynak ekipmanları aynı ISO 9001 + CE sertifikasyon paketiyle gönderilir ve pozisyoner ile portal aileleri arasında yedek parça uyumluluğu sunar.

Sertifikalar, Standartlara Uygunluk ve AM-HG’nin Teknik Mirası

SATIN ALMA DOĞRULAMASI

Satın alma ekiplerinin doğrulaması gereken üç sertifikasyon dayanağı

AM-HG satın alımında üç dayanak önem taşır: ISO 9001 kalite yönetimi, AB Makine Direktifi kapsamındaki CE işareti ve AWS D1.1:2025 ön yeterlilikli WPS.

Teknik miras referansları arasında USPTO US20120312862A1 (çok istasyonlu portal kaynak sistemi) bulunur.

Satın alma yöneticilerinin en sık gözden kaçırdığı risk

Akredite bir kuruluşun belgesi yerine danışmanlık şirketinin verdiği damga gibi yanlış sertifika türüne en yüksek bedeli ödemek. Ya da satış broşürleriyle gerçek fabrika FAT test belgeleri arasında 12 aylık bir fark olduğunu öğrenmek.

UYGUNLUK UYGULAMASI

Aubrik satın almadaki üç risk açığını nasıl kapatıyor

  • ISO 9001 ile doğrulanan fabrika FAT testi. Teslim edilen her makine, Aubrik tesisinde sıkı ISO 9001 Kalite Yönetimi kapsamında doğrulanır.

  • AB Uygunluk Beyanı dâhildir. Her ünite, AB denetçisinin doğrudan doğrulaması için AB Makine Direktifi kapsamındaki Beyan ile gönderilir.

  • AWS D1.1:2025’e göre önceden tasarlanmış WPS. Üç belgenin tamamı, PO# numaranıza ait “gönderildiği şekliyle” paket kapsamında 24 saat içinde uzaktan erişilebilecek biçimde sunulur.

  • ISO 9001 Kalite Yönetimi
  • CE İşareti (AB Makine Direktifi)
  • AWS D1.1:2025 Uyumlu WPS
  • EN 1090 Yapısal Çelik İmalatının Uygulanması
  • ISO 9606 Kaynakçı Yeterlilik İş Akışı
MÜHENDİSLİK ÇERÇEVESİ

Standartları temel alan mühendislik

Tüm AM-HG üniteleri, çelik için en güncel American Welding Society Yapısal Kaynak Standardı olan AWS D1.1:2025’i karşılamak üzere tasarlanmış, ön yeterlilikli bir WPS şablonuyla gönderilir.

2025 revizyonu, özellikle SAW ve hibrit kaynak uygulamalarına yönelik yönergeler ekler.

Avrupalı müşterilere, AB içinde çelik konstrüksiyonlara CE işareti uygulanması için gereken uygunluk çerçevesi olan EN 1090 (Yapısal Çelik İşlerinin Uygulanması) ile uyumlu CE işareti belgeleri verilir.

FİKRÎ MÜLKİYET

Portal sisteminin ardındaki patent geçmişi

Portal kaynak çözümünün geçmişi, otomatik yatay dikiş kaynağı için ayarlanabilir kaynak donanımına sahip kendinden tahrikli bir portalı tanımlayan US Patent US2177831A’ya kadar uzanır.

Modern çok istasyonlu konfigürasyon US20120312862A1 dokümanında belgelenmiştir — robot kolları, tahrikli başlık ve punta ile otomatik çok istasyonlu portal kaynak sistemi.

Aubrik tarafından kullanılan servo tahrikli H profil portal kontrol yöntemi, Korean Patent KR20090054083A’da belgelenmiştir.

Özgün portal kaynak konsepti Aubrik’in icadı değildir. Aubrik mühendisleri, onlarca yıllık uygulamalı proses geliştirme çalışmalarıyla bu konsepti modern sanayi çağına taşımıştır.

Satın Alma Rehberi — Özelleştirme, Teslim Süresi, Garanti

Yaygın üç satın alma hatası — dürüstçe ele alındığında

Bağımsız tedarikçi değerlendirme araştırmaları, B2B sermaye ekipmanı tedarikinde tekrarlanan üç hata türü belirlemektedir.

“Üreticiler, tedarikçileri gerektiği gibi değerlendirmeden sözleşmeleri aceleyle imzalar — teslimdeki gecikmeler üretimi durdurur.”
“Kalite sorunları, maliyetli yeniden işleme veya değiştirme gerektirir.”
“Yetersiz satış sonrası destek, arızalar meydana geldiğinde şirketleri çaresiz bırakır.”

Her birinin yapısal nedeni aynıdır: tedarikçinin şeffaf olmayan çalışma çerçevesi. Bu bölümün geri kalanı, Aubrik’in bu üç soruna karşı uyguladığı çerçeveyi açıklar.

Aubrik, tüm değişkenlerin en başından itibaren açıkça belirlenmesini sağlayacak bir satın alma süreci tasarlar. Mühendislik BOM’u ile destekleyemediğimiz hiçbir fiyat aralığı sunulmaz.

Aşağıdaki bilgiler, RFQ öncesinde sunduğumuz açıklamalardır. Nihai teklif, uygulama parametrelerine ve endüstriyel alıcı profiline bağlıdır.

Özelleştirme kapsamı

Her AM-HG özelleştirme kapsamı, proje PO’suna göre izlenebilirlik sağlanarak ISO 9001 değişiklik kontrolü kapsamında belgelenir. Kurulu 80 ünitelik sistem tabanımızda en sık değiştirilen alanlar şunlardır:

Portal açıklığı ve ray uzunluğu Standart 4000 / 5000 / 6000 mm ray seçeneklerinin ötesinde — gemi inşası ve köprü imalatı için 8000 mm açıklık × 24.000 mm ray uzunluğuna kadar.
Kaynak güç kaynağı Standart AC 380V / 50Hz / 3 faz ve 60Hz pazarlarına uygun konfigürasyonlar. Kurum içi OEM güç kaynaklarının yanı sıra Lincoln, Miller ve ESAB sistemleriyle uyumludur.
Kaynak tozu geri kazanım kapasitesi Tel besleme hızına ve günlük/vardiyalık çalışma saatlerine göre boyutlandırılır.
Kaynak torcu sayısı ve konfigürasyonu Sipariş sırasında Tekli, Çift veya Tandem olarak yapılandırılır. Tüm modeller sahada yükseltme ve sonradan donanım ekleme olanağını destekler.
Dil arayüzü İspanyolca, Rusça, Almanca ve İngilizce HMI.

Fiyatlandırma etkenleri çerçevesi

Yapılandırılmış fiyata şunlar dahildir: Makine + Devreye Alma + Operatör Eğitimi + 1 Yıllık Standart Garanti + İlk Yedek Parça Paketi + Aksesuarlar. Teklifler arasındaki büyük farklar genellikle şunlardan kaynaklanır:

Portal boyutu ve ray uzunluğu En büyük fiyat etkenidir. Tandem 6000 mm konfigürasyonun fiyatı, 4000 mm tek istasyonlu bir makineden ~40% daha yüksek olabilir.
Kaynak torcu sayısı ve senkronizasyonu Kumanda sistemi karmaşıklığını ve donanım gereksinimlerini etkiler.
Güç beslemesi ve HMI Standart dışı güç beslemesi veya bölgesel HMI dili özelleştirmesi.
Gönderim yöntemi FOB Çin, CIF varış limanı veya DDP kurulum.
İsteğe bağlı ek seçenekler Uzatılmış garanti, sahada yıllık bakım sözleşmesi ve genişletilmiş yedek parça stoku.

Teslim Süresi, Garanti ve Satış Sonrası Hizmetler

Siparişin verilmesinden kullanım ömrü sonu desteğine kadar net taahhütler.

Teslim Programı PO alındıktan sonra 60–90 gün. Şanghay / Ningbo limanından gönderim öncesinde PO onayı ve evrak işlemleri için 14–21 gün dahildir. Özel üretimlerde süre 75–135 güne çıkar.
Ödeme Koşulları Standart olarak PO onayında 30% T/T peşinat, şerhsiz Bill of Lading kopyası karşılığında 70%. $80,000 üzerindeki PO’lar için görüldüğünde ödemeli L/C kabul edilir.
Garanti Kapsamı Devreye alma gününden itibaren üretici kusurlarına karşı 1 yıllık garanti. Sarf malzemeleri ve uygunsuz kullanım kapsam dışındadır. Bakım, onarım ve kritik yedek parçalar kapsam dahilindedir.
Devreye Alma Aubrik servis ekibi kurulum, ayarlama, devreye alma ve operatör eğitimini gerçekleştirir — bu çalışmalar sahada genellikle 3–5 gün sürer ve ek ücret alınmaz.
Satış Sonrası Destek 24/7 çevrim içi teknik danışmanlık. Kritik aşınma parçaları, aynı gün veya ertesi gün gönderilmek üzere yerel bir aşınma parçaları deposunda stoklanır.

Tesis Kaynakları

Aubrik Üretim Tesisi Görünümü 1
 
Aubrik Üretim Tesisi Görünümü 2
 
Aubrik Üretim Tesisi Görünümü 3
 
Aubrik Üretim Tesisi Görünümü 4
 
Aubrik Üretim Tesisi Görünümü 5
 
Aubrik Üretim Tesisi Görünümü 6
 
Aubrik Üretim Tesisi Görünümü 7
 
Aubrik Üretim Tesisi Görünümü 8
 
Büyütülmüş Görünüm

Mühendislik Araçları ve Hesaplayıcılar

Satın alma ekiplerinin AM-HG portal sistemini yapılandırmasına, yatırım getirisini tahmin etmesine ve uygunluğunu doğrulamasına yardımcı olan üç özel mühendislik aracı.

SYS_01 // Konfigürasyon

AM-HG H Profil Boyutlandırma Çalışma Formu

Aracı Aç
SYS_02 // Ekonomi

AM-HG Kaynak Torcu Konfigürasyonu Yatırım Getirisi Hesaplayıcısı

Aracı Aç
SYS_03 // Standartlar

AM-HG Uygunluk Hazırlık Denetleyicisi

Aracı Aç

H Profil Hattınız İçin AM-HG Boyutlandırmaya Hazır mısınız?

Maksimum H profil ölçüsünü, aylık üretim miktarını ve kaynak konfigürasyonunu gönderin. RFQ yanıtını, AM-HG konfigürasyon önerisini, teslim süresini ve müşteri referanslarını 24 saat içinde iletelim.

Sıkça Sorulan Sorular

Sürekli üretimde bir AM-HG makinesinden nasıl bir hizmet ömrü beklenebilir?

Normal kullanım ve önerilen bakım programı altında AM-HG’nin sahada doğrulanmış hizmet ömrü 8–10 yıldır – Aubrik mühendisleri, boyutsal kararlılığa sahip ağır kesitli yapısal çelik kullanarak portal gövdesini hassas biçimde işler ve korozyon önleyici işlem uygular; ayrıca Aubrik, tahrik motorları, tel besleme üniteleri ve kaynak tozu geri kazanım sistemi gibi temel bileşenleri endüstriyel çalışma çevrimlerine göre boyutlandırır. Hizmet ömrü, çalışılan vardiyalara ve bakım disiplinine bağlıdır: 3 vardiya (günde 24 saat) çalışan bölgesel şantiyeler 8+ yıllık aralığın alt sınırını görebilirken, AB veya ABD’deki küçük/orta ölçekli müşterilerin tek vardiyalı çalışmadaki uzun dönemli deneyimleri 10+ yıllık hizmet ömrüne işaret etmektedir. Sipariş sırasında 2 yıllık uzatılmış garanti seçeneği kolaylıkla sunulabilir. Vardiya düzeninize özel ayrıntılı mühendislik hizmet ömrü tahmini pdf dosyasının anında önizlemesini alın.

AM-HG, standart dışı H profil ölçülerine veya alışılmadık üretim sınırlarına göre özelleştirilebilir mi?

Evet. Maksimum profil ölçüleri, ideal kaynak hızları ve proses özelliklerine (dar aralıklı SAW, belirli ark aralığına sahip çift telli tandem vb.) ilişkin parametreleri modelleyerek orta hacimli imalatçı grubundaki kullanıcılara düzenli olarak özel teknik özelliklerde sistemler sunduk. Profillerinizin maksimum ölçülerini, istenen maksimum kaynak hızını ve özel proses parametrelerini gönderin; mühendislik departmanımız 5 iş günü içinde özel konfigürasyon konsept taslağı hazırlayacaktır.

Uluslararası müşterilere hangi satış sonrası destekleri sağlıyorsunuz?

Dört temel unsur vardır. İlk olarak, Aubrik saha mühendisleri (ortalama 5+ yıllık deneyime sahip) operatör eğitimi de dahil olmak üzere sahada ücretsiz devreye alma hizmeti sunar. İkinci olarak, makine tarafındaki 12 aylık kalite garantisi, makinedeki tüm kusurları ücretsiz yedek parça değişimiyle kapsar. Üçüncü olarak, İngilizce 24/7 çevrim içi teknik danışmanlık sunulur (talep üzerine İspanyolca, Portekizce ve Rusça dil desteği sağlanır). Dördüncü olarak, yedek parça stok politikamız kapsamında kritik aşınma parçaları stokta tutulur; sipariş üzerine başlıca limanlara gece gönderimi veya 7 gün içinde gönderim yapılır. Garanti süresinden sonra ücretli yıllık önleyici bakım hizmeti sözleşmesi imzalanabilir.

AM-HG, Lincoln, Miller veya ESAB SAW portal sistemlerinden nasıl ayrılır?

Lincoln, Miller ve ESAB iyi kaynak güç kaynağı markalarıdır–müşteri tercih belirttiğinde bu markaların güç kaynaklarını AM-HG makine konstrüksiyonlarına entegre ederiz. Farklılıklar portal düzeyindedir. AM-HG, genel amaçlı çok yöntemli portal kaynağı için değil, özellikle H profil hattında (flanş-gövde dikişi) boyuna kaynak için tasarlanmıştır; PEB, yapısal çelik ve ağır makine fabrikalarına dağıtılmış 80 ünitenin üzerinde bir geçmişe sahibiz. Fiyatlar, mühendislik uzmanlığımız ve Wuxi, Çin’deki verimli imalat sürecimizle gerekçelendirilir – ISO 9001 / CE / AWS D1.1 uygunluğundan ödün vermeden maliyetler çoğu zaman Batılı muadillerinden 30-50% daha düşüktür. Rekabet, marka ve ülkedeki tarihsel varlık üzerinden şekillenir; referans listemiz ile performans, kalite ve güvenlik sertifikalarının kopyaları teknik talebin sonuçlandırılmasına yardımcı olur.

Operatör eğitimi sağlıyor musunuz ve bu eğitim neleri kapsıyor?

Evet, her AM-HG tesliminde operatör eğitimi ücretsizdir. Bu ilk eğitim, genellikle 3 –5 gün süren devreye alma döneminde gerçekleştirilir ve şu konuları kapsar: makinenin güvenli kullanımı ve yapısı, standart kaynak parametrelerinin ayarlanması, AWS D1.1 WPS kaynak prosedürüne uygunluk, farklı H profil ölçüleri için parametre ayarı, günlük ve haftalık bakım kontrolleri, doğru arıza teşhisi. Takip soruları için 24/7 çevrim içi telekomünikasyon desteği sunulur.

Kaynak hassasiyeti özelliği nedir ve nasıl ölçülür?

Hassasiyet için iki ölçüt belirtilmiştir. Dikiş takip konumu ± 0,1mm sınırında tutulur – bu değer, kiriş hareket ederken ve ısı girdisi nedeniyle genleşip büzülürken akıllı takip sisteminin flanş ile gövde arasındaki kaynak birleştirmesini torç ucuyla ne kadar iyi izleyebildiğini gösterir. Servo sisteminin konum kontrolündeki cihaz hassasiyeti ± 0,05mm’dir. Bunlar, genişlik toleransını ifade eden kaynak dikişi toleransıyla karıştırılmaması gereken iki konum kontrolü performans testidir. Dikiş genişliği toleransı, AWS D1.1 uyarınca tel boyutu, ısı girdisi ayarları (gerilim, akım, hız) vb. ile doğrudan ilişkilidir ve akıllı takip sensöründen bağımsızdır. Bu ayrım önemlidir; çünkü konu bir uzmanla incelendiğinde bununla ilgili soru yöneltilecektir.

AM-HG otomatik dikiş takibi içeriyor mu ve bu takip gerçek zamanlı mı?

Evet. Akıllı takip sensörü, ürettiğimiz her AM-HG makinesinde standart ekipman olarak sunulur. Bu sensör, kaynak yöntemi ilerlerken kaynak birleştirmesinin profilini ve gerçek zamanlı konumunu belirler ve hareket eden ve şekil değiştiren kirişe göre torcun konumunu yöneten kontrol sistemine düzeltme sinyali olarak iletir. Gerçek endüstriyel koşullardaki yeniden işleme oranımız, konum kontrolü işlevlerinde kapalı çevrim kontrolü kullanmayan benzer sistemlerdekini belirgin ölçüde aşmaktadır.

H profil portal SAW otomasyonundan en fazla hangi sektörler yararlanır?

AM-HG kurulumlarımızın 90% üzerindeki bölümünde, aşağıdaki beş endüstriyel segmentten birindeki müşterilere hizmet veriyoruz. Beş segment şu şekilde sıralanır. İnşaat(yüksek binalar, çelik konstrüksiyon atölyeleri, stadyumlar, sergi salonları), çelik imalatı(ağır şasiler, kafes kirişler ve platformlar), gemi inşası(ağır güverte imalatı, kabin iskeletleri, gövdeler), ağır ekipman (yükleyiciler, ekskavatörler, vinçler) ile köprü ve kimya tesisi/enerji santrali konstrüksiyonları. Bu pazar segmentlerinde portal SAW otomasyonunu üretim hacmi, parça tekrarlanabilirliği, kaynak birleştirmesine erişim, fit-up tutarlılığı ve ürün değişim süresine göre değerlendirin. Manuel, tek istasyonlu veya çok istasyonlu düzeni gerçek iş akışı ve gerekli üretim kapasitesiyle karşılaştırın.

H profiller genellikle SAW veya başka yöntemlerle mi kaynaklanır?

Üreticilerin ayda yüz tondan fazla H profil kaynak dikişini en ekonomik biçimde üretmek için kullandığı başlıca yöntem, H profilin flanşı ile gövdesi arasındaki düz kaynak ağzına ve uzun, düz dikişe ideal biçimde uygun olan tozaltı ark kaynağı yöntemidir. Tozaltı ark kaynağı yöntemlerinin yığma verimliliği, MIG kaynağı veya örtülü elektrot kaynağı yöntemleriyle elde edilebilecek seviyeyi açık ara aşarken yığma miktarını ve kaliteyi büyük ölçüde artırır, sıçrantıyı ise önemli ölçüde azaltır. Köprülerde veya kirişin yapısal bir eleman olarak kullanılacağı diğer uygulamalarda kullanılan yapısal çelik H profil kaynakları için, kaynaklı bileşenlere yönelik aws D1.1 sertifikasyon programına uygun AWS sertifikalı kaynak prosedürleri kolayca hazırlanabilir.