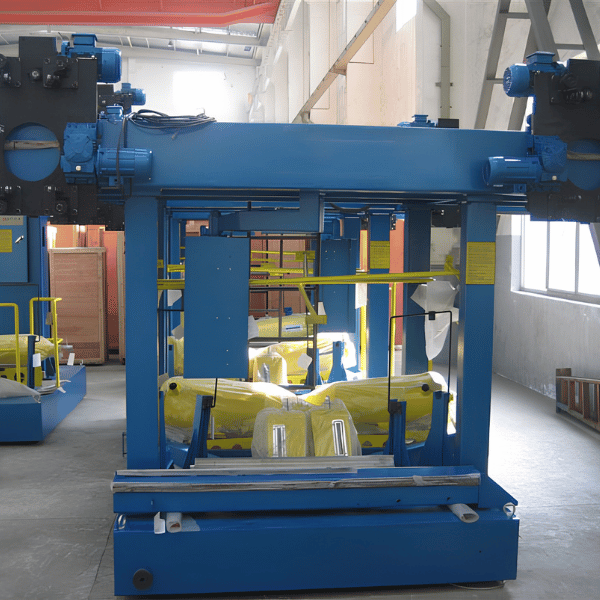
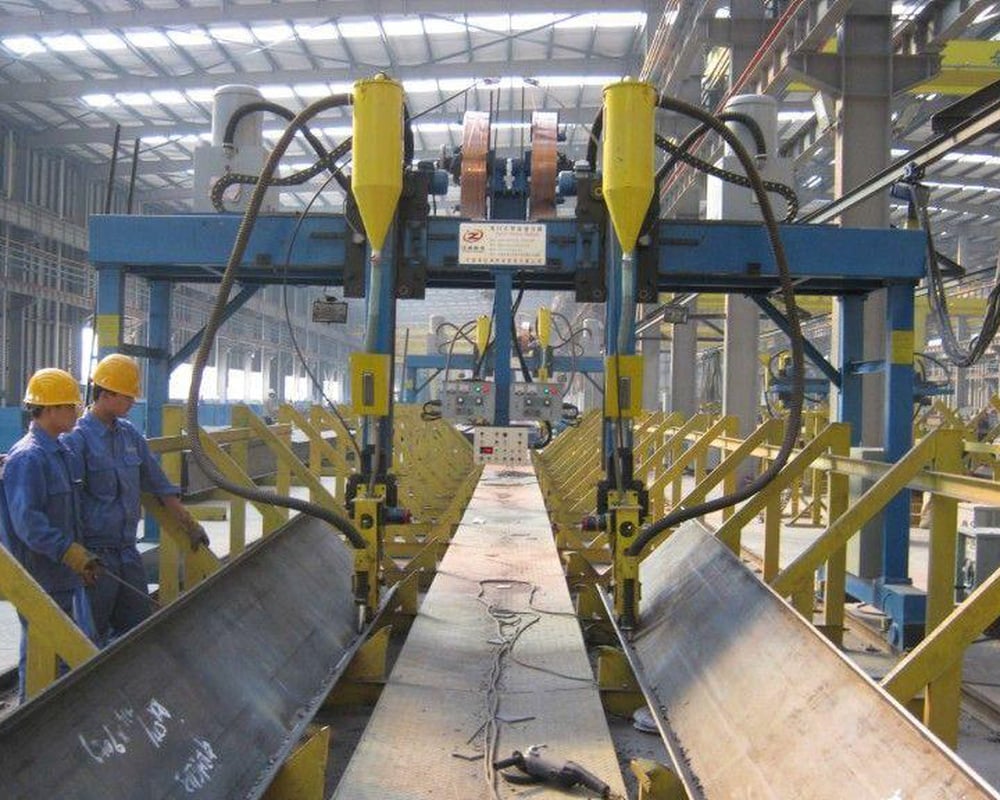
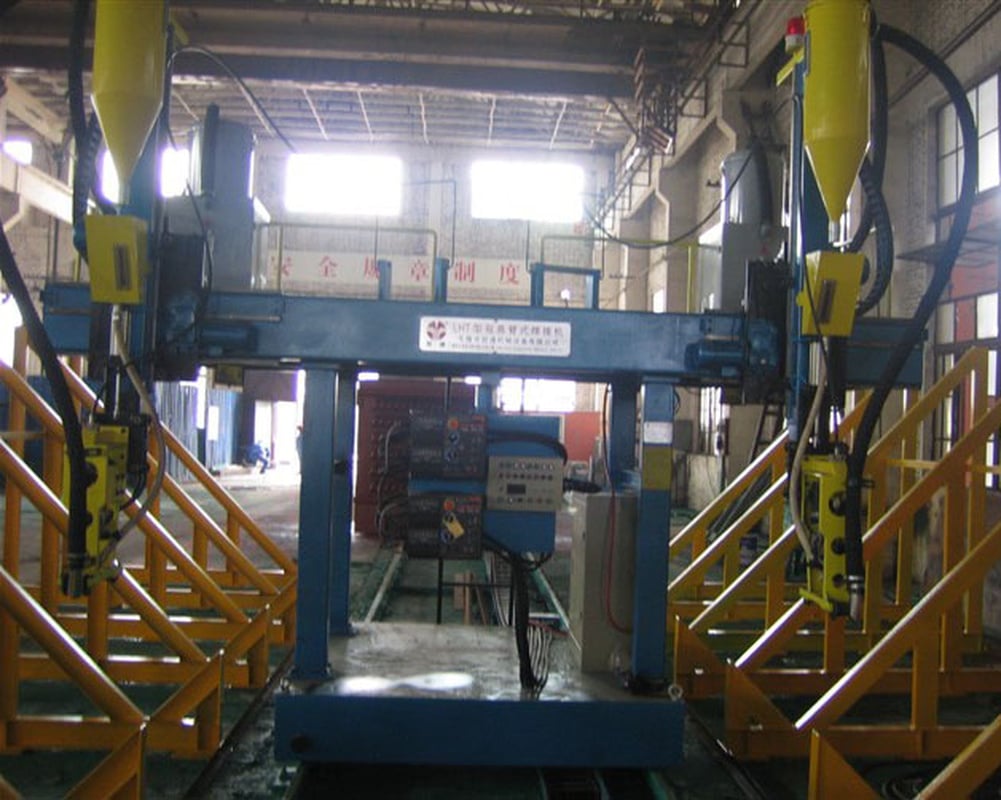
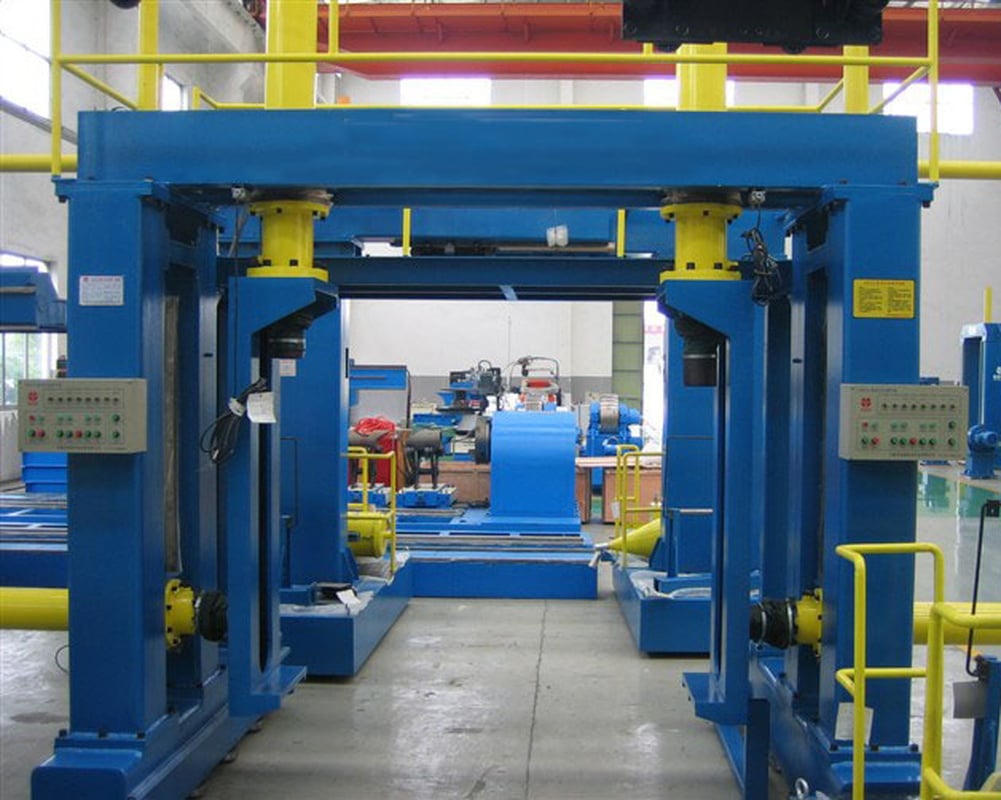
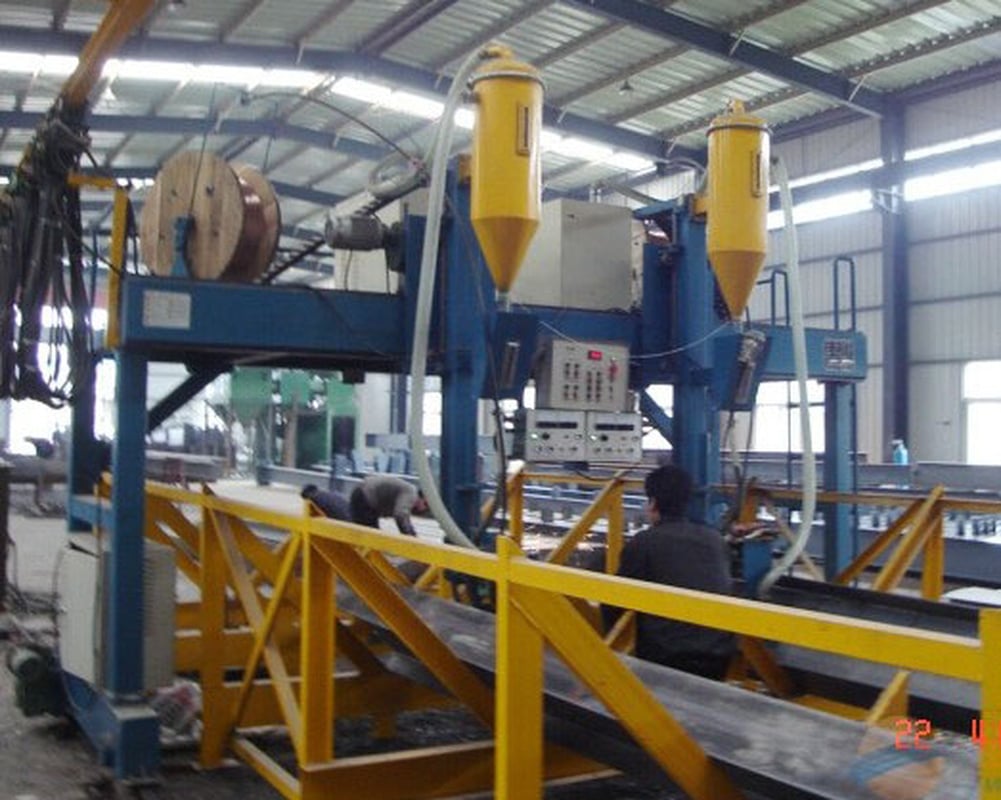
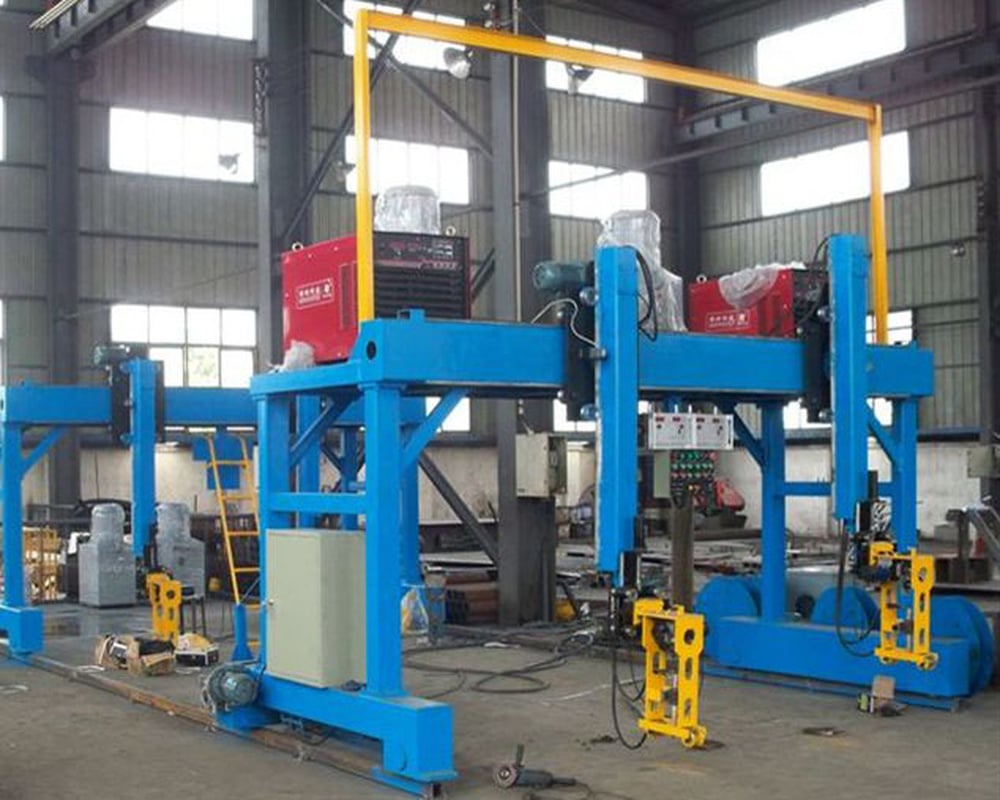
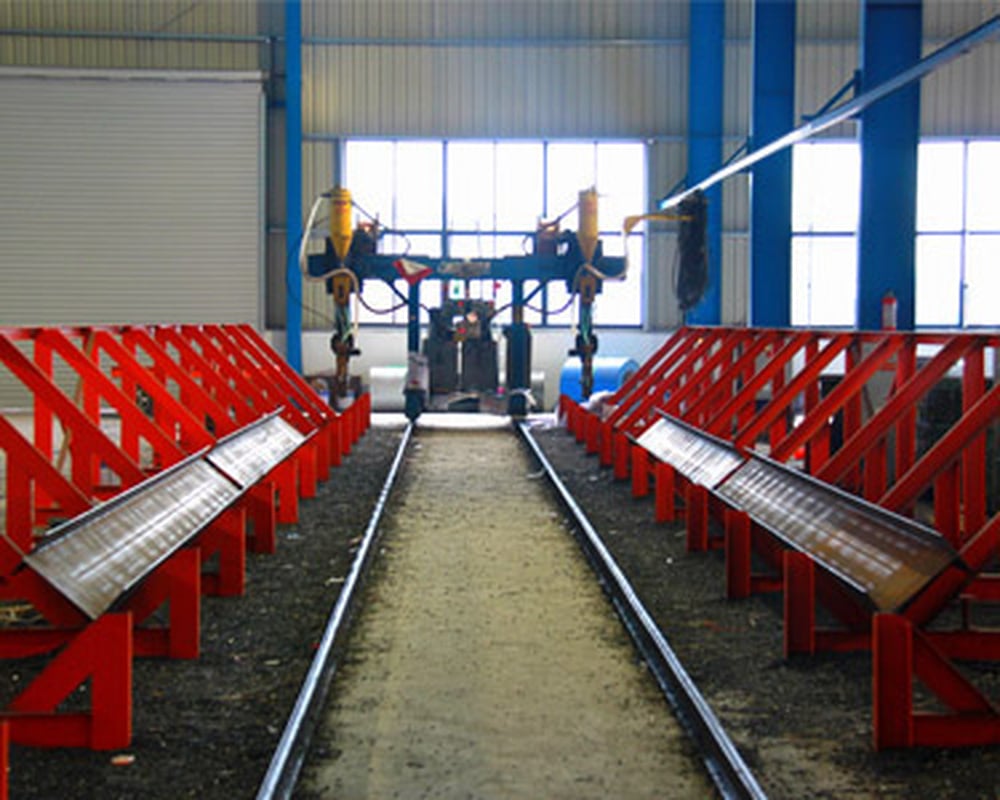
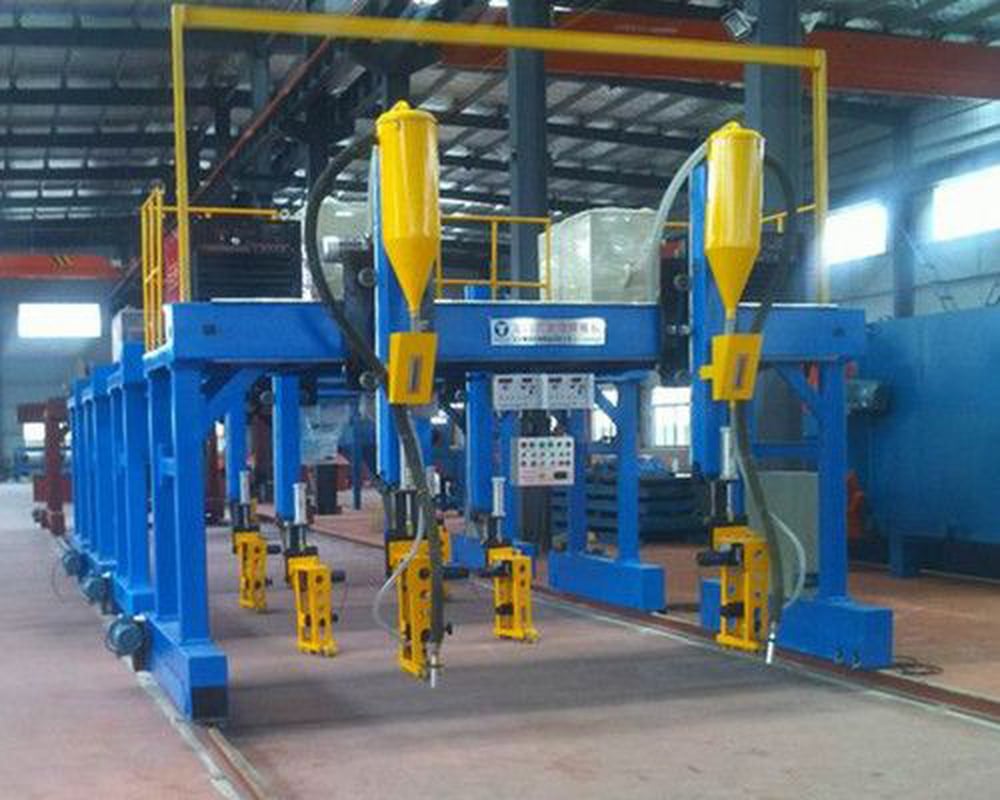
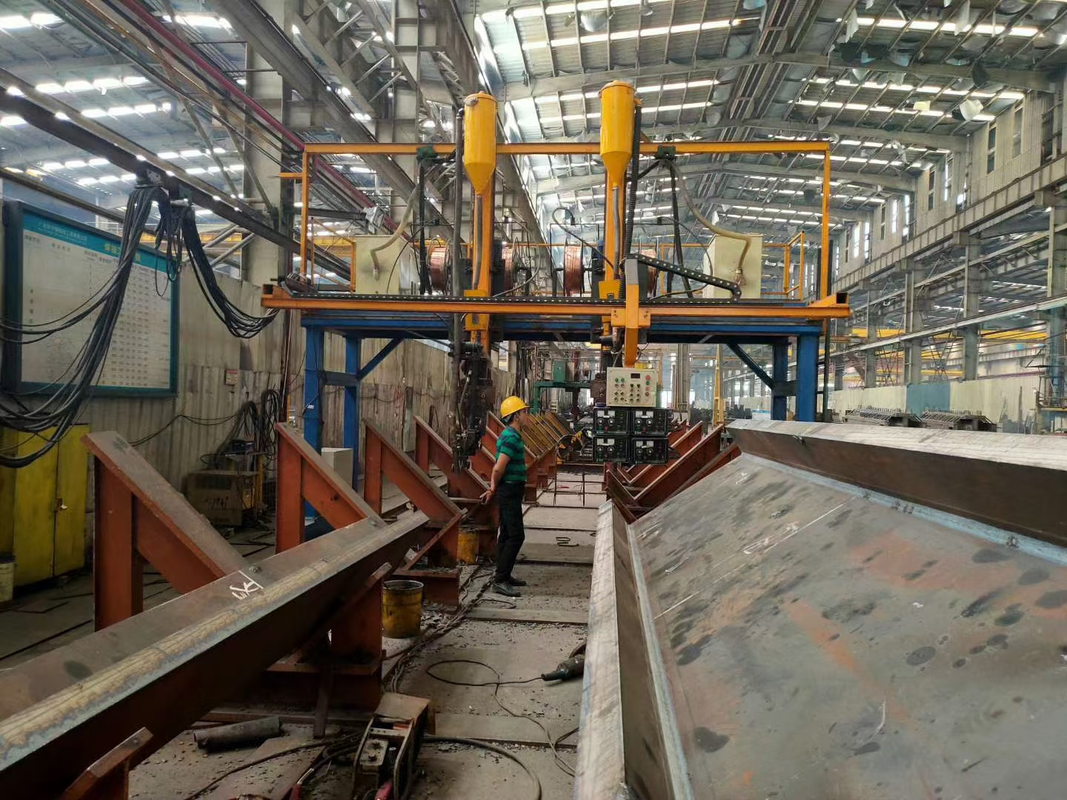
Máquina de soldadura de pórtico para vigas H — Serie AM-HG

Máquina especial de soldadura de pórtico para la producción industrial de vigas H mediante SAW.

Tres tamaños de pórtico (4000 / 5000 / 6000 mm), tolerancia de seguimiento de junta de 0.1mm y versiones con antorcha simple / doble / tándem.

Adoptada por 80+ fabricantes en Alemania, India, Brasil y otros cuatro países. Certificada conforme a ISO 9001 + CE y al código estructural AWS D1.1:2025.

Máquina de soldadura de pórtico para vigas H de la serie AM-HG
  • Luces del pórtico 4000 / 5000 / 6000 mm
  • Velocidad de soldadura 300–900 mm/min
  • Velocidad en vacío 3000 mm/min
  • Rango de corriente SAW 200–1000 A
  • Diámetro del alambre de soldadura 3.2–5.0 mm
  • Seguimiento de junta Precisión de 0.1 mm
  • Alimentación eléctrica CA 380V · 50Hz · 3 fases
  • Vida útil en campo 8–10 años

Cuellos de botella en la soldadura de vigas H y el camino a seguir con un pórtico SAW

01

Por qué la junta —y no la longitud de la viga— es la limitante

La viga H es un perfil estructural laminado en caliente (conforme a ISO 657-15 / EN 10034) formado por patines paralelos y un alma vertical. Es el elemento portante principal de almacenes, estadios, estructuras navales y vigas para grúas.

En la fabricación con acero, el problema no suele ser la longitud de la viga, sino la junta. Todo comprador que utiliza un proceso manual o semiautomático debe afrontar esta limitación.

20–30% Tiempo de arco encendido del soldador manual
80%+ Tiempo de arco encendido automatizado con AM-HG
3–5 lb/h Tasa de deposición manual
~100 lb/h Tasa de deposición del pórtico SAW

Los análisis del sector sitúan el tiempo de arco encendido de un soldador manual en 20–30%, frente a 80%+ para la soldadura automatizada. Una operación manual típica deposita 3–5 lb (1.4–2.3 kg) de metal de soldadura por hora. La variación de calidad manual genera retrabajo en las etapas posteriores: un lote de 1,000 toneladas puede quedar detenido durante una semana completa.

02

El argumento económico estructural a favor del pórtico SAW

El proceso SAW utiliza fundente granular durante la soldadura a entre 200A y 1000A. Cada arco deposita 45 kg (100 lb) de metal de soldadura por hora, sin salpicaduras y con calidad de soldadura conforme a AWS D1.1:2025. El resultado elimina de la cadena la mayoría de las etapas que requieren intervención del operador.

El tiempo de arco encendido de 80%+ de las unidades AM-HG se debe a su estructura: Aubrik diseña la máquina de soldar, el seguimiento de junta y la recuperación de fundente como una sola celda integrada, no como tres módulos interconectados. La repetibilidad de las soldaduras se ha mantenido en 80+ unidades vendidas desde 1999.

La realidad contraintuitiva del dimensionamiento: más grande no siempre es mejor

El fabricante de vigas estructurales PHI produce 2,000 toneladas al mes en turnos de 8 horas con 3 operadores, un resultado sólido para fabricantes de gran volumen.

Para fabricantes pequeños y medianos que producen menos de 500 toneladas al mes, esta línea de alta productividad no se justifica. La inversión de capital no se amortiza con el menor ritmo de producción. La AM-HG se adapta al fabricante regional típico de Europa y Estados Unidos —talleres de edificios prediseñados PEB, estructuras de acero y equipos pesados que producen entre 100–2,000 toneladas al mes—, donde se esperan resultados con calidad de garantía después de 2 años de servicio, no solo en una prueba de prototipo.

03

La escasez de mano de obra que convierte la automatización en una protección

Las previsiones del sector apuntan a una escasez de 400,000 soldadores para 2030. Esta brecha es estructural, no una caída pasajera del mercado laboral.

“Los soldadores manuales alcanzan alrededor de 20–30% de tiempo de arco encendido, frente a 80%+ de los sistemas automatizados”

La versión franca

Para compradores industriales de volumen medio —fabricantes regionales de la UE y Estados Unidos—, automatizar la producción de vigas H ya no es una opción, sino una protección ante la escasez de mano de obra. Aubrik certifica la fabricación en planta de la AM-HG en cuanto a productividad, calidad de soldadura y cumplimiento de los requisitos de certificación. No se publican cifras únicas de recuperación de la inversión; el plazo varía según la cantidad de turnos, el costo de la mano de obra y la mezcla de productos.

04

Dónde resuelve los problemas la AM-HG

Control de velocidad mediante VFD

Velocidad de soldadura precisa desde 300 mm/min para las raíces de placas de acero y hasta 900 mm/min para patines horizontales.

Manejo automático del fundente

El fundente se alimenta formando una capa granulada que protege el arco de los contaminantes atmosféricos y después se recicla tras su filtración.

Seguimiento de junta avanzado

La antorcha se guía a una distancia máxima de 0.1 mm de la junta y sigue la expansión térmica a medida que la viga se deforma durante la soldadura.

Solicite una cotización personalizada
Máquina de soldadura de pórtico para vigas H Aubrik de la serie AM-HG

Serie AM-HG de Aubrik: modelos, especificaciones y configuración de antorchas

Una plataforma, tres dimensiones de pórtico

La familia AM-HG de robots industriales automáticos para soldadura de vigas H cubre toda la gama comercial de vigas H con pórticos de 4 metros a 8 metros de ancho.

Seleccionar el ancho correcto del pórtico es fundamental: debe adecuar las necesidades de fabricación al flujo de trabajo y al presupuesto existentes. Cada unidad se entrega llave en mano desde la fábrica de Aubrik. Puede incluirse una máquina enderezadora de patines para formar una línea de producción de vigas H de un solo proveedor.

Base tecnológica de la patente

La arquitectura de pórtico multiestación refleja principios documentados en USPTO US20120312862A1. Hay opciones de garantía extendida de hasta dos años, además de la garantía estándar de un año.

Parámetro AM-HG-4000 AM-HG-5000 AM-HG-6000 Personalizado
Ancho de vía del pórtico (mm) 4000 5000 6000 Según RFQ
Altura de alma aplicable (mm) 200–1500 200–2000 200–2500 Hasta 3000
Ancho de patín aplicable (mm) 200–800 200–800 200–800 Hasta 1200
Longitud de viga aplicable (mm) 2000–12000 2000–15000 2000–18000 Hasta 24000
Rango de velocidad de soldadura (mm/min) 300–600 300–800 300–900 Ajustable
Velocidad de desplazamiento en vacío (mm/min) 3000 3000 3000 3000
Rango de corriente SAW (A) 200–1000 200–1000 200–1000 200–1250
Diámetro del alambre de soldadura (mm) 3.2–5.0 3.2–5.0 3.2–5.0 3.2–6.0
Potencia instalada total (kW) 10.5 10.86 11.2 Según RFQ
Alimentación eléctrica CA 380 V · 50 Hz · 3 fases (configurable para mercados de 60 Hz)
Certificaciones Gestión de calidad ISO 9001 · Marcado CE conforme a la Directiva de Máquinas de la UE
Garantía / Plazo de entrega Garantía de 12 meses · Plazo de entrega estándar de 60–90 días · Personalización +30–45 días

Método de dimensionamiento de AM-HG en 3 pasos

Evite gastos excesivos o alcanzar los límites geométricos. Elegir un tamaño de pórtico incorrecto puede afectar gravemente su negocio en un plazo de 18 meses. El proceso de decisión comprobado de tres pasos para seleccionar el modelo AM-HG:

  • Paso 1 — Análisis de perfiles. Identifique el perfil de viga H más grande que fabrica actualmente y el más grande por el que prevé presentar ofertas durante los próximos cinco años. Si hoy suelda W12×26, podría ofertar por W30×148 en el tercer año.

  • Paso 2 — Selección del pórtico. Seleccione un modelo AM-HG cuyo límite de altura del alma supere en al menos 20% la altura máxima de perfil prevista a cinco años. Si prevé almas de 1,800 mm dentro de cinco años, una AM-HG-5000 (límite de 2,000 mm, margen de 10%) es demasiado restrictiva; elija la AM-HG-6000 (límite de 2,500 mm, margen de 39%).

  • Paso 3 — Cantidad de antorchas. Por debajo de 500 toneladas/año, una sola antorcha es la opción más rentable. Entre 500–1,500 toneladas, la configuración habitual es de doble antorcha. Por encima de 1,500 toneladas o para vigas estructurales grandes, se necesita una antorcha tándem para una soldadura eficiente multicapa y multipasada.

Matriz de configuración de antorchas

Configuración de antorchas Multiplicador de productividad Producción anual idónea Diferencia de inversión Plazo típico de recuperación
Antorcha simple 1× (referencia) Menos de 500 toneladas / año Precio base 18–24 meses
Doble antorcha (suelda simultáneamente ambas juntas entre el patín y el alma) ~1.8× de producción 500–1500 toneladas / año +15–25% 12–18 meses
Antorcha tándem (2+ alambres en tándem, multicapa y multipasada) ~2.5–3.0× de producción en secciones gruesas 1500+ toneladas / año, estructuras pesadas +30–45% 12–15 meses
*Los multiplicadores de productividad presuponen la misma habilidad del operador y la misma preparación del material. Los plazos de recuperación reflejan referencias habituales del sector para la automatización de la soldadura (caso práctico de codinter.com con recuperación en 18 meses, 2025) y la experiencia de implementación de Aubrik. Las cifras reales varían según los costos laborales, la mezcla de materiales y el tiempo efectivo de operación.

Proceso de la máquina de soldadura de pórtico SAW y control de calidad de las soldaduras

Proceso de la máquina de soldadura de pórtico SAW

Cómo la física del proceso SAW aporta calidad a las soldaduras

El proceso SAW crea un arco eléctrico entre el alambre de soldadura y el material base bajo una capa de fundente granular (antecedente: USPTO US5214265, equipo SAW de alta velocidad y baja deposición).

El fundente se vaporiza desde el transportador descendente y forma una burbuja de gas de protección. La burbuja impide que el arco y el baño de soldadura fundido entren en contacto con la atmósfera.

Una capa de escoria fundida aísla la zona de soldadura contra la radiación y la pérdida de calor.

Por qué esto es importante para el comprador industrial

La porosidad, las grietas y las salpicaduras son modos de falla que retrasan los envíos y generan retrabajos costosos. Aubrik diseña la cadena SAW de la AM-HG para prevenir cada uno antes de que el cordón salga de la antorcha.

La AM-HG produce soldaduras profundas y con fusión completa a velocidades de hasta 900 mm/min, y mantiene el nivel de un WPS precalificado conforme a AWS D1.1:2025. Cumple los criterios de calidad esperados por los compradores industriales de acero sin que el operador deba realizar retrabajos.

Alcance de la afirmación de precisión de 0.1 mm

El seguimiento de junta de la AM-HG mantiene la posición de la antorcha dentro de 0.1 mm, con una tolerancia del dispositivo de ±0.05 mm, medida en la punta de la antorcha sobre la junta mediante el sensor de seguimiento inteligente.

Esta no es la tolerancia del ancho del cordón de soldadura. SAW es un proceso de alta deposición en el que el ancho del cordón depende de la corriente, el voltaje, la velocidad de recorrido y el diámetro del alambre de soldadura conforme a los criterios de aceptación de AWS D1.1, no del sistema de seguimiento.

Aubrik cuantifica la métrica de seguimiento por separado de la métrica de geometría de la soldadura. La distinción es importante cuando un revisor experto solicita aclaraciones. Cada unidad AM-HG se entrega con el sistema de seguimiento certificado conforme a los criterios de desempeño de robots de ISO 9283.

Secuencia de soldadura paso a paso en la línea AM-HG

  • Carga de la viga H. La viga de 12.4 m (≈20 ft) se coloca sobre el bastidor de soporte AD0570-1800 y se gira hasta una posición de barco de 45°. Esta posición equilibra el baño fundido a ambos lados del alma y permite una fusión completa en la junta entre el patín y el alma.
  • Desplazamiento del pórtico. El eje X del pórtico avanza a la velocidad de soldadura establecida por el operador (300–900 mm/min). Cada alimentador impulsa alambre de soldadura de 3.2–5.0 mm a la velocidad de alimentación sincronizada.
  • Suministro y reciclaje del fundente. El fundente se deposita en la zona de soldadura justo antes de la antorcha. El fundente usado se aspira y filtra, lo que supone un ahorro de fundente de 80% frente a los procedimientos de arco abierto.
  • Enfriamiento y extracción de escoria. La soldadura se enfría bajo una capa de escoria. La escoria se extrae mecánicamente de la zona de soldadura y deja al descubierto un cordón sin óxido, listo para su inspección.

Arquitectura de múltiples antorchas

Todos los pórticos AM-HG admiten con la misma facilidad opciones de antorcha simple, doble o tándem. Se trata de una actualización ascendente sencilla, no de un cambio complejo que requiera montacargas.

  • Antorcha de soldadura simple. Una sola antorcha de soldadura de alta precisión realiza todas las juntas longitudinales de los elementos de viga H. Es sencilla, requiere poco mantenimiento y resulta adecuada para talleres de lotes pequeños o trabajos especiales.
  • Doble antorcha de soldadura. Dos antorchas independientes sueldan simultáneamente ambas juntas entre los patines y el alma. Los ajustes de las antorchas pueden regularse de forma independiente. Es el diseño más extendido para el trabajo diario en taller.
  • Antorcha de soldadura tándem. Dos o más antorchas por junta permiten realizar soldadura multipasada. La secuencia automática sincroniza las antorchas para reducir al mínimo la deformación de la soldadura. Se utiliza en los ejes de vigas para puentes y en bastidores de maquinaria pesada que soportan grandes cargas estructurales.

Seguimiento de lazo cerrado incluido en cada unidad

La función automática de seguimiento de junta localiza la junta en tiempo real y sigue la viga mientras esta se deforma por efecto del calor.

La tasa de retrabajo de la soldadura de vigas H con AM-HG es 3× menor que la de las máquinas de lazo abierto que hemos evaluado.

El seguimiento de lazo cerrado se incluye en todas las unidades AM-HG sin costo adicional. Un ciclo de pruebas en fábrica de 5 días laborables verifica el desempeño antes de enviar el sistema embalado.

AM-HG frente a SAW manual y semiautomático: comparación de desempeño

La comparación que la mayoría de las páginas de la competencia se niega a publicar

La mayoría de las páginas de la competencia se basa en eslóganes, no en datos concretos.

Las diferencias entre la soldadura manual con electrodo revestido, los tractores SAW semiautomáticos y las máquinas de pórtico de otras marcas son reales, pero resulta costoso estimarlas a partir de afirmaciones genéricas.

La referencia comparativa del pórtico multiestación se basa en la arquitectura del sistema automatizado de soldadura USPTO US8210418B1.

Cuándo NO es superior la AM-HG

Aubrik no afirmará que su equipo es superior en todos los casos. Para lotes pequeños o irregulares, compare la soldadura manual con la automatización mediante tiempos de ciclo, trabajo de preparación y costos de equipos reales. Una comparación franca resulta más útil para la auditoría del cliente que un eslogan.

Disposición de la arquitectura del sistema de soldadura
Métrica SMAW manual Tractor SAW semiautomático AM-HG-5000 con antorcha simple AM-HG-6000 con antorcha tándem
Tasa de deposición 3–5 lb/h Alimentación de alambre de 10–12 in/min Alimentación de alambre de ~25 in/min Alimentación de alambre de ~30 in/min (por antorcha, 2+ en tándem)
Tiempo de arco encendido (depende del operador) 20–30% 40–55% 75–85% 80–90%
Seguimiento de junta Solo visual Corregido por el operador Automático inteligente (0.1 mm) Automático inteligente (0.1 mm)
Tasa de defectos (típica) 5–10% de retrabajo 2–4% de retrabajo Menos de 1% de retrabajo Menos de 1% de retrabajo
Operadores necesarios por viga 1–2 soldadores + 1 armador 1 soldador + 1 armador 1 operador 1 operador (solo supervisión)
Rendimiento con una viga W30 de 12 m 15–18 horas 6–8 horas 3–4 horas 1–2 horas
Ruta habitual de certificación Certificación AWS D1.1 por soldador Certificación por soldador + WPS WPS + precalificación de la máquina WPS + precalificación de la máquina
REFERENCIA: WF Steel & Crane (Alberta) informó una mejora de 4–5× en el rendimiento tras sustituir el proceso SMAW manual por un pórtico SAW de doble alambre, con un ahorro de hasta 15 horas por cada grúa puente fabricada (MillerWelds, mayo de 2018).

“Después de 14 pruebas con distintas combinaciones, elegimos AC1-H10Mn2 para soldar mediante SAW los patines de nuestros edificios PEB. Solo esta combinación cumple los criterios de impacto Charpy con entalla en V por encima de 27J a temperaturas inferiores a -40°C en toda la longitud del patín de 800 mm. Ese era exactamente el desempeño necesario para cumplir AWS D1.1 en nuestro proyecto. Tenemos 80 de estos sistemas instalados.”

— Equipo de Ingeniería de Aubrik, registro de validación del proceso SAW, 2024-Q3

Resultados de clientes: 80+ instalaciones en Alemania, India y Brasil

La base instalada desde la época de Wuxi ABK

Aubrik ha instalado 80+ sistemas de pórtico AM-HG totalmente personalizados en 8 países desde 1999 (cuando aún éramos Wuxi ABK Machinery).

Los registros de calidad se mantienen conforme al control de cambios de ISO 9001, con números de serie trazables hasta la orden de compra.

Los ingenieros de compras de Estados Unidos y Europa han señalado dos inquietudes recurrentes: la falta de confiabilidad del servicio posventa y la diferencia entre el precio de compra y el costo del ciclo de vida.

Cómo responde Aubrik a las dos inquietudes recurrentes

  • Programa de extensión de garantía por 2 años, adicional a la garantía estándar de 12 meses.
  • Centro de suministro de refacciones en fábrica con envío garantizado en 5 días laborables.
  • SLA de 24 horas para responder solicitudes de soporte técnico en todo el mundo.

Ficha de TCO en campo de la AM-HG — Nivel Silver

Un marco de TCO a 5 años frente a alternativas SAW manuales o semiautomáticas, basado en referencias compuestas del sector y el desempeño de las instalaciones de Aubrik. Los valores son indicativos: cambian según las tarifas laborales, la mezcla de productos y el uso de las instalaciones.

12–18 meses Plazo de recuperación habitual en el sector para la automatización de la soldadura (caso práctico de Codinter de 2025)
30–60% Rango de reducción del costo laboral, SAW automatizado frente al manual (fuentes del sector)
80%+ Tiempo de arco encendido de la AM-HG frente a 20–30% del proceso manual
8–10 años Vida útil en campo comprobada de la AM-HG con mantenimiento regular
Fuentes: codinter.com, “Análisis del ROI de la soldadura automatizada”, marzo de 2025 (inversión de US$77,000, recuperación en 18 meses, ROI de 67.2% en 1 año); MillerWelds, “Caso práctico de WF Steel & Crane”, mayo de 2018 (velocidad de producción 4–5× mayor, ahorro de 15 horas por grúa); estadísticas internas de instalaciones de Aubrik, 1999–2025. Se recomienda realizar un cálculo personalizado del TCO con los datos de producción y mano de obra específicos del cliente.

Resumen de instalaciones por país y sector

País Sector Modelo AM-HG Aplicación típica
Alemania Maquinaria pesada (fabricación de bastidores para grúas) AM-HG-6000 tándem Vigas H estructurales para grúas de servicio pesado con almas de hasta 2200 mm
India Edificios prediseñados PEB AM-HG-5000 doble Plantas PEB de volumen medio que producen 400–900 toneladas/mes
Brasil Taller de estructuras de acero (parques industriales) AM-HG-5000 doble Vigas H estándar para edificios PEB y estructuras de almacenes
Rusia · Francia · Italia · Vietnam · España Estructuras diversas / construcción naval / centrales eléctricas AM-HG-4000 / 5000 (varias) Fabricación de estructuras generales de volumen medio

Aplicaciones industriales: soldadura de vigas H en cinco segmentos de demanda

Los cinco segmentos y sus distintas disyuntivas

La viga H es el sistema circulatorio de una construcción industrial moderna.

Cinco segmentos de demanda presentan distintas disyuntivas. La realidad del costo por tonelada de un fabricante PEB pequeño o mediano difiere de la de un comprador de un astillero de la UE, que a su vez difiere de la de un contratista regional de puentes o un fabricante estadounidense de bastidores para maquinaria pesada.

La misma plataforma AM-HG atiende a los cinco segmentos porque la física del proceso SAW es idéntica; solo cambian el tamaño del pórtico y la cantidad de antorchas.

Fuente de la clasificación de segmentos

Los segmentos industriales que aparecen a continuación se relacionan con la clasificación U.S. BLS iag331 — Fabricación de metales primarios. En conjunto, representan 90%+ del consumo mundial de vigas H. Duración típica de los lotes: 8–24 horas por viga. Periodo de producción anual: 60–180 días por taller.

Cada máquina se entrega en las instalaciones del cliente, ajustada en fábrica para el segmento objetivo, con garantía de puesta en servicio y soporte remoto en 24 horas, además de una extensión de garantía de 2 años.

Aplicaciones de soldadura de vigas H con AM-HG
Sector Función de la viga H Alma × patín típicos Modelo AM-HG recomendado País de referencia del cliente
Construcción (talleres de estructuras de acero, edificios altos, estadios y centros de exposiciones) Columnas portantes y vigas principales 400–1500 × 200–600 mm AM-HG-4000 o 5000 doble India, Brasil
Construcción naval (cascos, cubiertas y bastidores de camarotes) Rigidizadores longitudinales y almas transversales 200–1200 × 200–500 mm AM-HG-4000 doble (mezcla de fundente resistente a la corrosión) Vietnam, España
Fabricación de estructuras de acero (bastidores, armaduras y plataformas) Elementos estructurales modulares para plantas industriales 200–2000 × 200–800 mm AM-HG-5000 doble o tándem India, Rusia
Maquinaria pesada (grúas, excavadoras y cargadoras) Secciones de brazo horizontal, largueros del bastidor y soportes de base 500–2500 × 300–800 mm AM-HG-6000 tándem (preferentemente de servicio pesado) Alemania, Francia
Construcción de puentes · Central eléctrica · Equipos químicos Vigas principales, faldones de recipientes y bastidores para racks de tuberías 1000–2500 × 400–800 mm AM-HG-6000 tándem Italia, Rusia

Necesidades comunes de los cinco segmentos

En los cinco segmentos, los fabricantes comparten las mismas necesidades fundamentales.

  • Calidad uniforme de las soldaduras en lotes largos.
  • Documentación capaz de superar auditorías de cumplimiento de AWS D1.1 o EN 1090.
  • Soporte posventa que siga respondiendo el teléfono cuando ocurra la primera avería.

Esa confluencia explica por qué la serie de máquinas AM-HG para soldadura de vigas H mantiene un enfoque preciso en la familia principal de productos, a la vez que ofrece una amplia personalización.

Equipos de soldadura Aubrik relacionados para líneas completas de fabricación de vigas H

Si la línea de vigas H también necesita manejo rotatorio de vigas o soldadura de tuberías, la AM-HG puede combinarse con las mesas giratorias de soldadura (serie BY) de Aubrik para realizar transiciones a la posición de barco.

Para flujos de trabajo con distintos procesos en el mismo taller, combínela con posicionadores de soldadura de servicio pesado (serie HB) o posicionadores para soldadura de tuberías (ABK-BW / ABK-WP / ABK-HD) destinados a fabricar spools de tubos y tuberías.

Todos los equipos de soldadura Aubrik se entregan con el mismo conjunto de certificaciones ISO 9001 + CE y comparten compatibilidad de refacciones entre las familias de posicionadores y pórticos.

Certificaciones, cumplimiento de normas y legado de la AM-HG

VALIDACIÓN PARA COMPRAS

Los tres pilares de certificación que los equipos de compras deben validar

Tres pilares son importantes al comprar una AM-HG: gestión de calidad ISO 9001, marcado CE conforme a la Directiva de Máquinas de la UE y WPS precalificado según AWS D1.1:2025.

Las referencias del legado tecnológico incluyen USPTO US20120312862A1 (sistema de soldadura de pórtico multiestación).

El riesgo que los responsables de compras pasan por alto con mayor frecuencia

Pagar un precio elevado por el tipo incorrecto de certificación: un sello emitido por una consultora en lugar de un organismo acreditado. O descubrir una discrepancia de 12 meses entre los folletos de ventas y la documentación real de las pruebas FAT de fábrica.

EJECUCIÓN DEL CUMPLIMIENTO

Cómo elimina Aubrik las tres brechas de riesgo en las compras

  • FAT de fábrica verificada conforme a ISO 9001. Cada máquina entregada se verifica en las instalaciones de Aubrik bajo un estricto sistema de gestión de calidad ISO 9001.

  • Declaración UE de conformidad incluida. Cada unidad se entrega con la Declaración conforme a la Directiva de Máquinas de la UE para su verificación directa por auditores de la UE.

  • WPS prediseñado conforme a AWS D1.1:2025. Los tres documentos se agrupan para su consulta remota en 24 horas mediante su paquete de orden de compra PO# “tal como se envió”.

  • Gestión de calidad ISO 9001
  • Marcado CE (Directiva de Máquinas de la UE)
  • WPS compatible con AWS D1.1:2025
  • Ejecución de estructuras de acero conforme a EN 1090
  • Flujo de trabajo de calificación de soldadores conforme a ISO 9606
MARCO DE INGENIERÍA

Ingeniería basada en normas

Todas las unidades AM-HG se entregan con una plantilla de WPS precalificada y diseñada para satisfacer AWS D1.1:2025, la versión más reciente del Código de Soldadura Estructural para Acero de la American Welding Society.

La revisión de 2025 añade directrices específicas para aplicaciones de soldadura SAW e híbrida.

Los clientes europeos reciben la documentación del marcado CE alineada con EN 1090 (Ejecución de estructuras de acero), el marco de cumplimiento exigido para el marcado CE de construcciones de acero dentro de la UE.

PROPIEDAD INTELECTUAL

El linaje de patentes detrás del pórtico

Los orígenes de la solución de soldadura con pórtico se remontan a la patente estadounidense US2177831A: un pórtico autopropulsado con un mecanismo de soldadura ajustable para la soldadura automática de juntas horizontales.

La configuración moderna de múltiples estaciones está documentada en US20120312862A1: soldadura automática de pórtico en múltiples estaciones con brazos robóticos, cabezal motriz y contrapunto.

La metodología de control del pórtico para vigas H con servoaccionamiento que utiliza Aubrik está documentada en la patente coreana KR20090054083A.

El concepto original de soldadura con pórtico no es una invención de Aubrik. Los ingenieros de Aubrik llevaron el concepto a la era industrial moderna mediante décadas de perfeccionamiento práctico de los procesos.

Cómo comprar: personalización, plazo de entrega y garantía

Tres fallas comunes en las compras: la versión sin rodeos

Investigaciones independientes sobre evaluación de proveedores identifican tres fallas recurrentes en la adquisición B2B de bienes de capital.

“Los fabricantes se apresuran a firmar contratos sin evaluar debidamente a los proveedores, y los retrasos en las entregas detienen la producción.”
“Los problemas de calidad exigen costosos retrabajos o reemplazos.”
“La deficiente asistencia posventa deja a las empresas desamparadas cuando se producen averías.”

La razón estructural es la misma en los tres casos: un esquema poco transparente por parte del proveedor. El resto de esta sección presenta el marco de Aubrik para afrontar los tres.

Aubrik estructura el proceso de compra para que todas las variables estén claras desde el principio. No cotizamos ningún rango de precios que no podamos respaldar con una lista de materiales de ingeniería.

La información que aparece a continuación es la que presentamos antes de una solicitud de cotización. La cotización final depende de los parámetros de la aplicación y del perfil del comprador industrial.

Alcance de la personalización

El alcance de personalización de cada AM-HG se documenta conforme al control de cambios de ISO 9001, con trazabilidad respecto de la PO del proyecto. En nuestra base instalada de 80 unidades, estas son las áreas que se modifican con mayor frecuencia:

Ancho del pórtico y longitud de los rieles Más allá de los rieles estándar de 4000 / 5000 / 6000 mm: hasta 8000 mm de ancho × 24,000 mm de longitud de riel para la construcción naval y la fabricación de puentes.
Fuente de poder para soldadura Configuración estándar de AC 380V / 50Hz / 3 fases, con configuraciones para mercados de 60Hz. Compatible con sistemas Lincoln, Miller y ESAB, además de fuentes de poder OEM propias.
Capacidad de recuperación de fundente Dimensionada según la velocidad de alimentación de alambre y las horas diarias o por turno.
Cantidad y configuración de antorchas Configuración sencilla, doble o tándem definida al realizar el pedido. Todos los modelos admiten actualizaciones y modernizaciones en las instalaciones del cliente.
Idioma de la interfaz HMI en español, ruso, alemán e inglés.

Marco de factores de precio

El precio configurado incluye: máquina + puesta en marcha + capacitación del operador + garantía estándar de 1 año + paquete inicial de refacciones + accesorios. Las principales variaciones entre cotizaciones suelen provenir de:

Tamaño del pórtico y longitud de los rieles Es el factor de mayor peso. Una configuración tándem de 6000 mm puede costar ~40% más que una máquina de una sola estación de 4000 mm.
Cantidad y sincronización de antorchas Influyen en la complejidad del control y los requisitos de hardware.
Fuente de poder y HMI Fuente de alimentación no estándar o personalización regional del idioma de la HMI.
Método de envío FOB China, CIF puerto de destino o instalación DDP.
Extras opcionales Garantía extendida, contrato anual de mantenimiento en las instalaciones del cliente y mayor inventario de refacciones.

Plazo de entrega, garantía y servicio posventa

Compromisos claros desde la realización del pedido hasta el soporte al final de la vida útil.

Plazo de entrega 60–90 días después de recibir la PO. Incluye 14–21 días para confirmar la PO y preparar la documentación antes del envío desde el puerto de Shanghái / Ningbo. Las fabricaciones personalizadas amplían el plazo a 75–135 días.
Condiciones de pago Anticipo estándar de 30% mediante T/T al confirmar la PO y 70% contra copia limpia del conocimiento de embarque. Se acepta L/C a la vista para PO superiores a $80,000.
Cobertura de la garantía Garantía de 1 año contra defectos de fabricación a partir del día de la puesta en marcha. Excluye consumibles y uso inadecuado. Incluye mantenimiento, reparación y refacciones críticas.
Puesta en marcha El equipo de servicio de Aubrik se encarga de la instalación, configuración, puesta en marcha y capacitación del operador, normalmente durante 3–5 días en las instalaciones del cliente y sin costo adicional.
Servicio posventa Asesoría técnica en línea 24/7. Los componentes críticos de desgaste se mantienen disponibles en un almacén local de refacciones para enviarlos el mismo día o al día siguiente.

Recursos de la planta

Vista 1 de la planta de producción de Aubrik
 
Vista 2 de la planta de producción de Aubrik
 
Vista 3 de la planta de producción de Aubrik
 
Vista 4 de la planta de producción de Aubrik
 
Vista 5 de la planta de producción de Aubrik
 
Vista 6 de la planta de producción de Aubrik
 
Vista 7 de la planta de producción de Aubrik
 
Vista 8 de la planta de producción de Aubrik
 
Vista ampliada

Herramientas y calculadoras de ingeniería

Tres herramientas de ingeniería específicas para ayudar a los equipos de compras a configurar el sistema de pórtico AM-HG, estimar su ROI y validar el cumplimiento normativo.

SYS_01 // Configuración

Hoja de cálculo para dimensionar vigas H con AM-HG

Abrir herramienta
SYS_02 // Economía

Calculadora de ROI para la configuración de antorchas AM-HG

Abrir herramienta
SYS_03 // Normas

Verificador de preparación para el cumplimiento normativo de AM-HG

Abrir herramienta

¿Listo para dimensionar un AM-HG para su línea de vigas H?

Envíenos el perfil máximo de sus vigas H, la producción mensual y la configuración de soldadura. En un plazo de 24 horas le enviaremos una respuesta a la solicitud de cotización, una propuesta de configuración AM-HG, el plazo de entrega y referencias de clientes.

Preguntas frecuentes

¿Qué vida útil puede esperarse de una máquina AM-HG en producción continua?

Con un uso normal y el programa de mantenimiento recomendado, la AM-HG tiene una vida útil en campo validada de 8–10 años: los ingenieros de Aubrik mecanizan con precisión el bastidor del pórtico utilizando acero estructural de sección pesada y estabilidad dimensional, aplican un tratamiento anticorrosivo y suministran componentes principales —motores de accionamiento, alimentadores de alambre y sistema de recuperación de fundente— dimensionados para ciclos de trabajo industriales. La vida útil depende de los turnos trabajados y del rigor del mantenimiento: las plantas regionales que operan en 3 turnos (24 horas al día) pueden situarse en el extremo inferior del rango de 8+ años, mientras que clientes pequeños o medianos de la UE o Estados Unidos con operación comprobada en un solo turno han registrado una vida útil sostenida de 10+ años. Al realizar el pedido, puede contratarse fácilmente una extensión de garantía de dos años. Obtenga una vista previa inmediata en pdf de una estimación técnica detallada de la vida útil para su esquema de turnos.

¿Puede personalizarse la AM-HG para dimensiones no estándar de vigas H o rangos de producción poco habituales?

Sí. Mediante el modelado de sus parámetros de perfiles máximos, velocidades ideales de soldadura y especificaciones del proceso (SAW de ranura estrecha, tándem de doble alambre con separación específica entre arcos, etc.), hemos suministrado habitualmente configuraciones personalizadas a fabricantes de volumen medio. Envíenos las dimensiones máximas de sus perfiles, la velocidad máxima de soldadura deseada y los parámetros especiales del proceso, y nuestro departamento de ingeniería entregará un borrador conceptual de la configuración personalizada en 5 días hábiles.

¿Qué servicio posventa ofrecen a los clientes internacionales?

Cuatro pilares. Primero, puesta en marcha gratuita en las instalaciones del cliente por ingenieros de campo de Aubrik (con una experiencia promedio de 5+ años), incluida la capacitación del operador. Segundo, una garantía de calidad de 12 meses para la máquina cubre cualquier deficiencia de esta e incluye el reemplazo gratuito de refacciones. Tercero, asesoría técnica en línea 24/7 disponible en inglés (asistencia en español, portugués y ruso previa solicitud). Cuarto, nuestra política de almacenamiento de refacciones: mantenemos en inventario los componentes críticos de desgaste para enviarlos durante la noche a cualquier puerto principal y despacharlos en 7 días con el pedido. Después del periodo de garantía, puede contratar un servicio anual de mantenimiento preventivo.

¿En qué se diferencia la AM-HG de los sistemas de pórtico SAW de Lincoln, Miller o ESAB?

Lincoln, Miller y ESAB son buenas marcas de fuentes de poder para soldadura; cuando el cliente lo solicita, incorporamos sus fuentes en las estructuras de las máquinas AM-HG. Las diferencias se encuentran en el pórtico. La AM-HG está diseñada específicamente para la soldadura longitudinal en líneas de vigas H (junta entre patín y alma), no para la soldadura general multiproceso con pórtico; contamos con una trayectoria de más de 80 unidades distribuidas en fábricas de edificios prediseñados, estructuras de acero y maquinaria pesada. Los precios se justifican por nuestra especialización en ingeniería y por el eficiente proceso de fabricación de los fabricantes de Wuxi, China; suelen ser 30-50% menores que los de equivalentes occidentales, sin sacrificar el cumplimiento de ISO 9001 / CE / AWS D1.1. La competencia se centra en la marca y la presencia histórica en el país; nuestra lista de referencias y las copias de los certificados de desempeño, calidad y seguridad ayudan a cerrar la consulta técnica.

¿Ofrecen capacitación para operadores y qué incluye?

Sí, la capacitación del operador es gratuita con cada entrega de una AM-HG. Esta capacitación inicial se realiza durante el periodo de puesta en marcha (a menudo de 3 –5 días) y abarca: operación segura y estructura de la máquina, configuración de parámetros estándar de soldadura, conformidad del procedimiento WPS con AWS D1.1, ajuste de parámetros para distintos perfiles de viga H, inspecciones de mantenimiento diarias y semanales, y diagnóstico correcto de fallas. Las consultas posteriores se atienden mediante asistencia remota en línea 24/7.

¿Cuál es la especificación de precisión de soldadura y cómo se mide?

Se incluyen dos métricas de precisión. La posición del seguimiento de junta se mantiene en ± 0.1mm; esto indica la precisión con la que el sistema de seguimiento inteligente puede hacer que la punta de la antorcha siga la junta soldada entre el patín y el alma mientras la viga se mueve, se expande y se contrae por el aporte térmico. La precisión del servosistema en el control de posición es de ± 0.05mm. Estas son dos pruebas de desempeño del control de posición y no deben confundirse con la tolerancia del cordón de soldadura, que se refiere a la tolerancia de anchura. La tolerancia de anchura del cordón está directamente relacionada con el diámetro del alambre, los ajustes del aporte térmico (voltaje, corriente, velocidad), etc., conforme a AWS D1.1, y es independiente del sensor de seguimiento inteligente. Esto es importante porque se lo preguntarán cuando lo revisemos con un experto.

¿La AM-HG incluye seguimiento automático de junta y funciona en tiempo real?

Sí. Todas y cada una de nuestras máquinas AM-HG incluyen de serie el sensor de seguimiento inteligente como equipo estándar. Este sensor determina el perfil y la ubicación en tiempo real de la junta soldada a medida que avanza el proceso de soldadura y utiliza esta información como señal de corrección para el sistema que controla la posición de la antorcha respecto de la viga en movimiento y deformación. Nuestra tasa de retrabajo en entornos industriales reales supera significativamente la de sistemas similares que no utilizan control de lazo cerrado para las funciones de control de posición.

¿Qué industrias se benefician más de la automatización SAW con pórtico para vigas H?

En más del 90% de nuestras instalaciones AM-HG atendemos a clientes de uno de los siguientes cinco segmentos industriales. Los cinco segmentos son los siguientes. Construcción (edificios de gran altura, talleres de estructuras de acero, estadios y centros de exposiciones), fabricación de acero (bastidores pesados, armaduras y plataformas), construcción naval (fabricación de cubiertas pesadas, estructuras de cabinas y cascos), equipos pesados (cargadores, excavadoras y grúas) y fabricación de bastidores para puentes y plantas químicas o eléctricas. Dentro de estos segmentos de mercado, evalúe la automatización SAW con pórtico en función del volumen de producción, la repetibilidad de las piezas, el acceso a las juntas, la uniformidad del armado y ajuste, y el tiempo de cambio. Compare una configuración manual, de una sola estación o de múltiples estaciones con el flujo de trabajo real y la producción requerida.

¿Las vigas H suelen soldarse mediante SAW u otros procesos?

La forma principal y más económica en que los fabricantes producen soldaduras de vigas H en volúmenes superiores a cien toneladas mensuales utiliza procesos de soldadura por arco sumergido, ideales para la junta larga y plana con ranura plana entre el patín y el alma de la viga H. La eficiencia de deposición de los procesos de soldadura por arco sumergido supera ampliamente la que puede alcanzarse mediante soldadura MIG o soldadura con electrodo revestido, a la vez que aumenta considerablemente la deposición y la calidad y reduce mucho las salpicaduras. Pueden redactarse fácilmente procedimientos certificados por AWS para aplicarlos a soldaduras de vigas H de acero estructural destinadas a puentes u otras aplicaciones en las que la viga se utilice como elemento estructural, de conformidad con el programa de certificación AWS D1.1 para componentes soldados.