Nehmen Sie Kontakt mit der Aubrik Company auf

Beim Auftragschweißen werden Schichten aufgetragen, um Korrosionsbeständigkeit zu erreichen, Verschleiß zu verringern oder Abmessungen wiederherzustellen. Entscheidend für die Wahl der Auftragsschicht ist zunächst die Funktion der beanspruchten Oberfläche. Ein Ventil, das mit korrosivem Medium in Kontakt kommt, ein Löffelzahn im abrasiven Boden und eine verschlissene Welle benötigen beispielsweise unterschiedliche Auftragswerkstoffe, auch wenn sie alle unter den Begriff Schweißplattierung fallen.
Aktualisiert: Oktober 2026
Kurzübersicht
- Korrosion: Wählen Sie die aufgetragene Legierung passend zum Medium und den Betriebsbedingungen.
- Verschleiß: Stimmen Sie den Hartauftragswerkstoff auf Abrasion, Stoßbelastung oder Gleitkontakt ab.
- Maßwiederherstellung: Wählen Sie einen geeigneten Auftragswerkstoff und berücksichtigen Sie das erforderliche Bearbeitungsaufmaß.
- Ausrüstung: Stimmen Sie den Zugang zum Schweißbrenner, die Werkstückbewegung und das Schweißverfahren aufeinander ab.
Beim Auftragschweißen wird eine aufgeschmolzene Oberflächenschicht auf ein vorhandenes Bauteil aufgetragen. Beim Korrosionsschutzplattieren wird die chemische Zusammensetzung der freiliegenden Oberfläche verändert, Hartauftragen schützt vor Verschleiß und Auftragsschweißen stellt Abmessungen wieder her. Legen Sie zunächst die Funktion der Oberfläche fest und wählen Sie danach Verfahren und Maschine aus.
Wichtige Punkte
- Eine geringe Aufmischung schließt eine unzureichende Verschmelzung benachbarter Schweißraupen nicht aus.
- Gleiche Härte bedeutet bei unterschiedlichen Legierungsgruppen nicht gleiche Verschleißbeständigkeit.
- Fertige Schichtdicke und aufgetragene Schichtdicke unterscheiden sich, wenn bei der Bearbeitung Werkstoff abgetragen wird.
- Eine Bewegungseinheit und ein vollständiges Schweißanlagenpaket decken unterschiedliche Beschaffungsanforderungen ab.
Wofür wird Auftragschweißen eingesetzt?
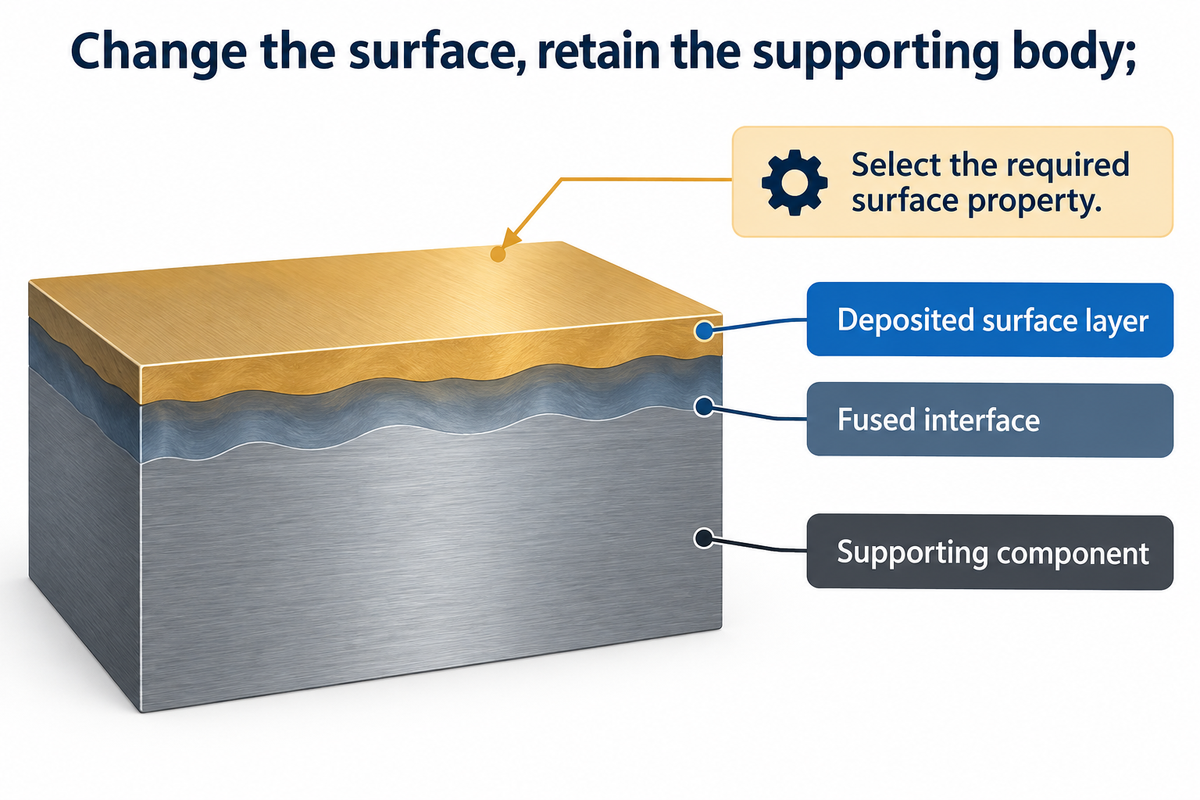
Auftragschweißen verändert die Funktionsoberfläche eines Bauteils, während dessen tragender Grundkörper erhalten bleibt. Eine korrosionsbeständige Legierung kann einen Ventildurchgang schützen. Ein Hartauftrag kann Beständigkeit gegen abrasiven Verschleiß bieten. Geeigneter Werkstoff kann aufgetragen werden, um einen Durchmesser vor der anschließenden Bearbeitung aufzubauen. Die geforderte Oberflächeneigenschaft des Bauteils bestimmt die Wahl des Werkstoffs und des Verfahrens.
Was ist eine Schweißplattierung?
Eine Schweißplattierung ist auf eine andere Metalloberfläche aufgetragenes und mit ihr verschmolzenes Metall. Bei diesem Schmelzschweißverfahren schmelzen der Zusatzwerkstoff und ein Teil des Grundwerkstoffs an der Grenzfläche auf. Die Verbindung unterscheidet sich von einer lose befestigten Auskleidung oder einer aufgespritzten, nicht verschmolzenen Beschichtung. Das aufgetragene Metall sorgt für die gewünschten Oberflächeneigenschaften, während das darunterliegende Bauteil die Last trägt.
Schweißen wird seit Langem zum Verbinden einzelner Teile eingesetzt. Beim Auftragsschweißen wird dagegen eine Fläche eines vorhandenen Bauteils beschichtet. Beide Verfahren können dieselben Stromquellen und Zusatzwerkstoffe verwenden, erfüllen jedoch unterschiedliche Zwecke: Eine tiefe Einbrandtiefe in einer Schweißverbindung kann zu viel Grundwerkstoff in die Auftragsschicht einmischen. TWI beschreibt diesen Zusammenhang zwischen Werkstoff und Verfahren in seinem Überblick zum Schweißplattieren.
Auftragschweißen wird unter anderem an Ventiloberflächen, Pumpenkomponenten und verschlissenen Industrieteilen eingesetzt. In all diesen Branchen und Anwendungen ist eine beschädigte Metalloberfläche zunächst nur ein Hinweis. Korrosion trägt Werkstoff chemisch ab, Abrasion dagegen mechanisch. Wird fehlender Werkstoff ersetzt, ohne den Schadensmechanismus zu berücksichtigen, kann die neue Oberfläche derselben Beanspruchung ausgesetzt sein.
Plattieren, Hartauftragen und Auftragsschweißen: Die Funktion bestimmt die Wahl
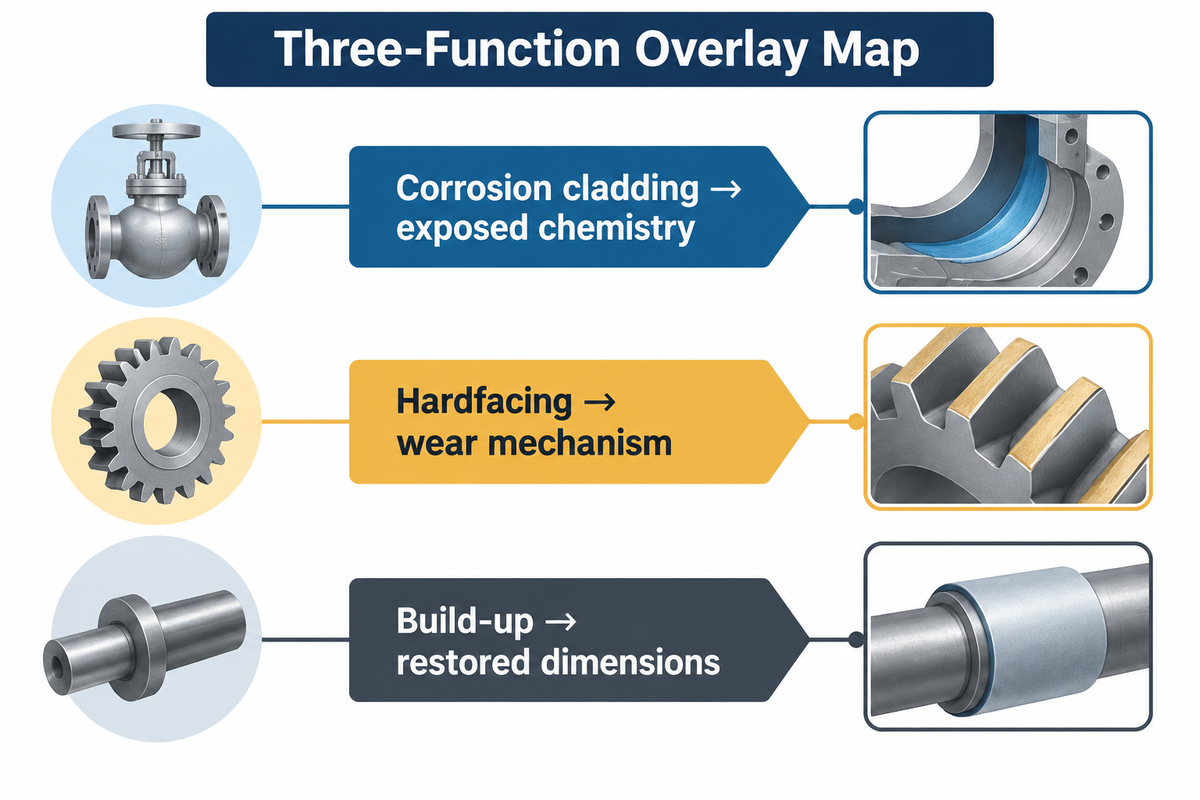
Wählen Sie Korrosionsschutzplattieren, wenn die freiliegende Oberfläche eine andere chemische Beständigkeit benötigt. Wählen Sie Hartauftragen, wenn der Verschleiß über einen Austausch entscheidet, und Auftragsschweißen, wenn die Abmessungen des Bauteils wiederhergestellt werden müssen. Diese Funktionen lassen sich an einem Bauteil kombinieren. Eine Wiederaufbauschicht kann eine härtere Deckschicht tragen, doch die beiden Schichten sind nicht austauschbar.
Übersicht der drei Auftragsfunktionen
Die Übersicht der drei Auftragsfunktionen ordnet eine Aufgabe anhand der Beanspruchung der Oberfläche ein und zeigt, welche Eigenschaften die fertige Oberflächenschicht aufweisen soll.
| Funktionskategorie | Ausgangssituation am Werkstück | Werkstoffentscheidung | Frage zum fertigen Bauteil |
|---|---|---|---|
| Korrosionsschutzplattieren | Ventildurchgang | Die chemische Zusammensetzung des Auftragswerkstoffs auf das Medium abstimmen | Die erforderliche Zusammensetzung nach der Fertigbearbeitung sicherstellen |
| Korrosionsschutzplattieren | Medienberührte Pumpenoberfläche | Medium und Betriebsbedingungen berücksichtigen | Beschichtungsumfang und Zustand der fertigen Oberfläche festlegen |
| Korrosionsschutzplattieren | Bauteil, das sowohl Korrosion als auch Abrasion ausgesetzt ist | Die kombinierte Schädigung bewerten, nicht nur die Härte | Festlegen, welcher Beanspruchungsmechanismus die Werkstoffwahl bestimmt |
| Hartauftragen | Löffelzahn in abrasivem Boden | Abriebfestigkeit und Stoßbeständigkeit gegeneinander abwägen | Die Auftragsschicht auf einwandfreiem Werkstoff abstützen |
| Hartauftragen | Gleitende Oberfläche mit Metallkontakt | Den Werkstoff passend zum Kontaktmechanismus auswählen | Belastungs- und Kontaktbedingungen angeben |
| Hartauftragen | Abriebbeanspruchte Oberfläche mit Abkühlungsrissen | Zulässige Abkühlungsrisse von unzulässigen Schäden unterscheiden | Abnahmekriterien für die vorgesehene Verschleißbeanspruchung anwenden |
| Auftragsschweißen | Durchmesser einer verschlissenen Welle | Einen geeigneten und zerspanbaren Auftragswerkstoff wählen | Genügend Bearbeitungsaufmaß für die Endabmessungen vorsehen |
| Auftragsschweißen | Verschlissener Löffelzahn unter einer Hartauftragsschicht | Auftragswerkstoff für den Wiederaufbau auf Grundwerkstoff und Deckschicht abstimmen | Zuerst die tragende Schicht wiederherstellen, dann die Verschleißschutzschicht auftragen |
| Auftragsschweißen | Reparatur auf einer vorhandenen Pufferlage | Verbleibende Schicht und Abtragstiefe ermitteln | Verbleibenden Werkstoff vor der Verfahrensauswahl festlegen |
Was ist der Unterschied zwischen Auftragsschweißen und Plattieren?
Der Unterschied zwischen Plattieren und Schweißplattieren liegt im Umfang der Begriffe. Schweißplattieren bezeichnet ein schmelzschweißbasiertes Verfahren, während Plattieren allgemeiner das Aufbringen eines anderen Oberflächenwerkstoffs meint. In Schweißangeboten werden Plattieren und Schweißplattieren häufig synonym verwendet, doch andere Plattierverfahren verbinden die Schichten auf andere Weise. Eine Beschaffungsbeschreibung sollte daher neben der Oberflächenlegierung auch das Fügeverfahren nennen.
Auch der Ausdruck Plattier- und Auftragsschweißverfahren kann verschleiern, welchem Zweck die Oberfläche dient. Hartauftragen schützt vor Verschleiß, während korrosionsbeständiges Schweißplattieren auf die Betriebsbedingungen ausgelegt ist. Ein Werkstoffauftrag zum Wiederaufbau kann beiden Verfahren vorausgehen. In seinem Leitfaden zum Hartauftragen beschreibt die American Welding Society, dass die Wahl des Wiederaufbauwerkstoffs von seiner Verträglichkeit mit dem Grundwerkstoff und der abschließenden Auftragsschicht abhängt.
Auftragschweißverfahren passend zum Werkstück vergleichen
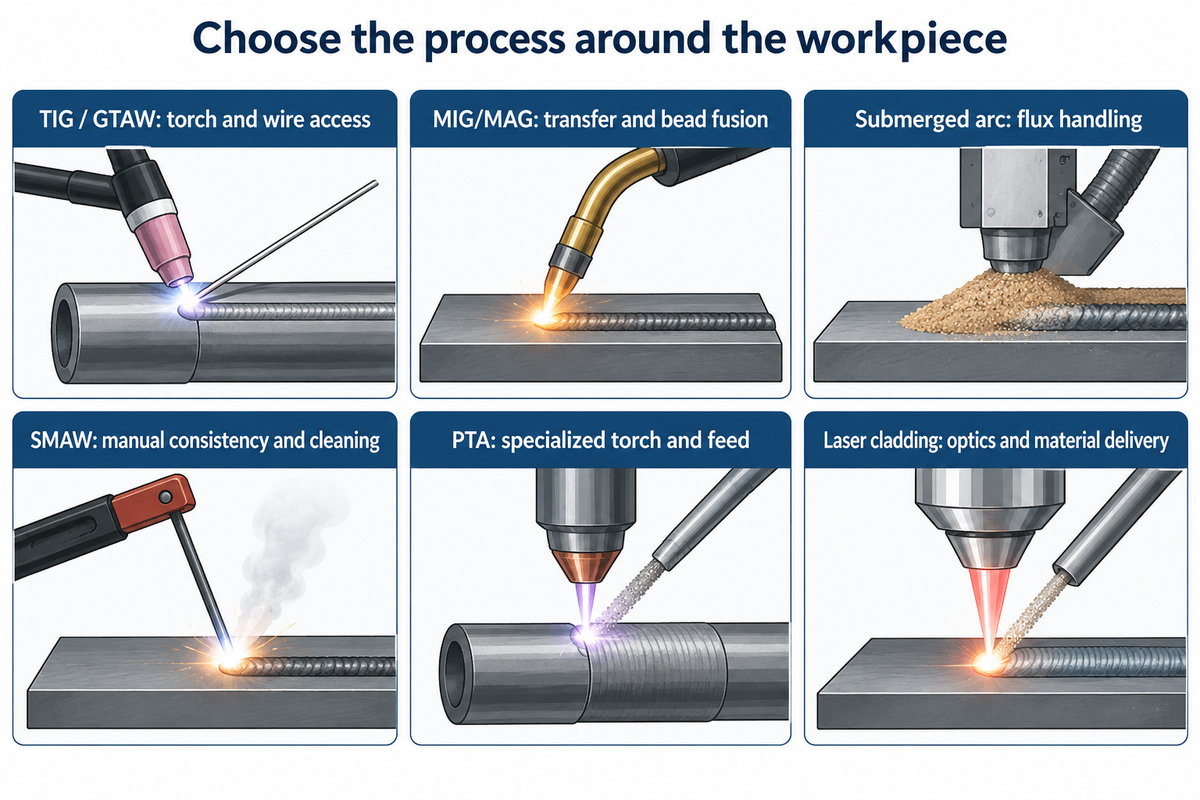
Zugänglichkeit und Oberflächenform bestimmen die Vorauswahl. WIG kommt für kontrolliertes Auftragen an gut zugänglichen Bohrungen und detaillierten Oberflächen infrage; drahtgeführte Lichtbogenschweißverfahren eignen sich für eine reproduzierbare Beschichtung. Beim Unterpulverschweißen muss Platz für Schweißkopf und Pulverzufuhr vorhanden sein. Für lokale Reparaturen kann eine mobile Ausrüstung vorteilhaft sein, während spezielle Plasma- oder Lasersysteme eine eigene Integration erfordern. Für eine manuell eingestellte Ausrichtung bietet sich ein manueller Werkstückpositionierer mit Drehtisch als alternative Werkstückaufnahme an.
| Schweißverfahren | Zu prüfende Werkstückmerkmale | Verdeckter Engpass | Beschaffungsentscheidung |
|---|---|---|---|
| WIG / Wolfram-Inertgasschweißen | Bohrungen, Dichtflächen und kontrollierte lokale Auftragsschichten | Zugang für Schweißbrenner und Draht entlang des gesamten Verfahrwegs | Den tatsächlichen Bauraum des Schweißkopfs mit der kleinsten Öffnung vergleichen |
| MIG/MAG / Metall-Schutzgasschweißen | Reproduzierbare drahtgeführte Oberflächenbeschichtung | Stabiler Werkstoffübergang, Schutzgas und Verschmelzung zwischen den Schweißraupen | Aufgetragene Geometrie ebenso wie die Nennleistung vergleichen |
| Unterpulverschweißen | Große Flächen mit ausreichend Platz für Schweißkopf und Pulverhandhabung | Pulverrückhaltung, Rückgewinnung und Werkstückausrichtung | Pulverhandhabung bei Layout und Taktzeit berücksichtigen |
| Lichtbogenhandschweißen (SMAW) | Gut zugängliche lokale Reparaturen und gelegentliche Arbeiten | Gleichmäßigkeit bei manueller Ausführung und Reinigung zwischen den Schweißlagen | Den gesamten Reparaturzyklus vor dem Kauf einer Automatisierung vergleichen |
| Plasma-Pulver-Auftragschweißen (PTA) | Spezielle Anwendungen für Hartauftragen und Oberflächenbeschichtung | Spezialisierter Schweißbrenner, Zusatzwerkstoffzuführung und Zugänglichkeit | Das vollständige Verfahrenspaket spezifizieren |
| Laserauftragschweißen | Lokaler Werkstoffauftrag mit geeignetem Strahl und Zuführweg | Optik, Werkstoffzuführung und Prozessintegration | Die Anforderungen an die Oberfläche gemeinsam mit dem Lieferanten des Lasersystems bewerten |
Beim Wolfram-Inertgasschweißen wird eine nicht abschmelzende Wolframelektrode verwendet. Beim Wolfram-Inertgasschweißen (WIG) wird der Zusatzwerkstoff getrennt vom Lichtbogen zugeführt. Beim MIG-Schweißen wird die abschmelzende Drahtelektrode in das Schweißbad geführt. Das Schutzgas kann inert sein (Metall-Inertgas, MIG) oder aktiv (Metall-Aktivgas, MAG). Die Unterschiede zwischen diesen Verfahren wirken sich auf Stromquelle, Drahtzuführung und Gasversorgung aus.
Eine ausführlichere Erörterung von Kalt- und Heißdraht-WIG, Aufmischung, Abnahmekriterien und Chargenkosten finden Sie im Leitfaden zum WIG-Auftragschweißen. Dieser übergreifende Vergleich zeigt, welche Verfahrensgruppen in die engere Auswahl kommen sollten. Lichtbogenschweißverfahren sollten nicht anhand einer einzelnen beworbenen Abschmelzleistung bewertet werden, ohne das Werkstück zu berücksichtigen. Auch die möglichen Schweißpositionen beeinflussen die Vorauswahl.
Betrachten wir einen Betrieb, der zwei Aufträge prüft: eine Ventilbohrung und die Außenseite eines zylindrischen Behältermantels. Bei der Bohrung bestimmen die Größe des Schweißbrenners und der Zuführweg des Drahts, was vor Schweißbeginn zugänglich sein muss. Der Mantel bietet mehr Platz, muss sich jedoch so drehen lassen, dass die Auftragsschicht während der Bewegung des Schweißkopfs in einer geeigneten Position bleibt. Ein Schweißverfahren, das für den Mantel passt, lässt sich möglicherweise nicht im Ventil positionieren. Am Mantel trägt ein Säulen-Ausleger-Schweißmanipulator den Schweißkopf; Schweißrotatoren und Rollenböcke bewegen das Werkstück. Für das Ventil sind zunächst ein kompakter Schweißkopf und eine geeignete Spannvorrichtung erforderlich. Eine höhere Schweißgeschwindigkeit nützt der Produktionsleitung wenig, wenn Beladen, Zugänglichkeit oder Neupositionieren die beim Auftragen eingesparte Zeit wieder aufbrauchen.
Die Auftragslegierung passend zum Schadensmechanismus auswählen
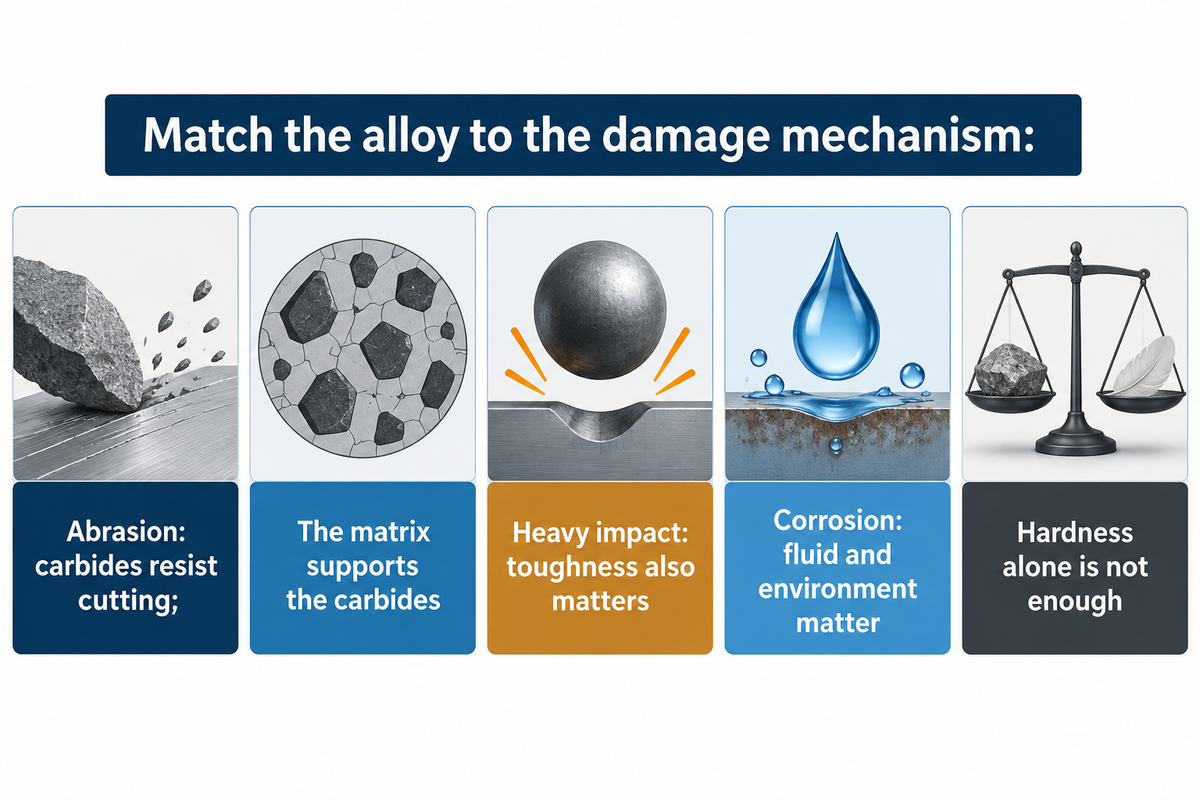
Wählen Sie die Auftragslegierung passend zu dem Schaden, der die Lebensdauer des Bauteils begrenzt. Bei Abrasion kommt es eher auf die Kombination verschiedener Karbide und Matrixeigenschaften an als bei hoher Stoßbelastung oder gleitendem Metallkontakt. Die Korrosionsbeständigkeit hängt von den Eigenschaften des Mediums und den Betriebsbedingungen ab. Der höchste Härtewert allein erfüllt diese Anforderungen nicht.
In einem von The Fabricator veröffentlichten Leitfaden zum Hartauftragen erläutert Werkstoffingenieur Bob Miller, warum sich martensitische Auftragsschichten und Chromkarbid-Auftragsschichten trotz ähnlicher Härte unterschiedlich verhalten können. Karbide widerstehen dem abrasiven Abtrag, während die Matrix sie trägt. Bei hoher Stoßbelastung kann Zähigkeit ebenso wichtig sein wie Kratzbeständigkeit.
„Die Härte einer Hartauftragsschicht ist nicht ausschlaggebend für ihre Verschleißbeständigkeit.“
Zusatzwerkstoffe auf Nickel- und Kobaltbasis eignen sich für Anwendungen mit Korrosions- und Verschleißbeanspruchung. TWI nennt Alloy 625 als Beispiel für Pumpen- und Ventilanwendungen sowie Kobaltlegierungen für die kombinierte Beanspruchung durch Korrosion und Abrasion. Dabei handelt es sich um Werkstoffgruppen, die infrage kommen, und nicht um austauschbare Produkte, die allein anhand ihres Markennamens gewählt werden. Bei Ausrüstung für die Öl- und Gasindustrie kommen Betriebsbedingungen hinzu, die sich von gewöhnlichem Trockenverschleiß unterscheiden.
Ein Beispiel für einen Zielkonflikt ist ein Löffelzahn, der abrasivem Boden und gelegentlichen Steinschlägen ausgesetzt ist. Wer nur die härteste Auftragsschicht wählt, berücksichtigt nicht die Belastungen, die sie absplittern oder ablösen können. Eine Wiederaufbauschicht kann zunächst die Form des Zahns wiederherstellen; die Hartauftragsschicht übernimmt dann im Betrieb die Verschleißbeanspruchung. Der Zusatzwerkstoff für die tragende Schicht muss mit dem Grundwerkstoff und der abschließenden Auftragsschicht verträglich sein. Dieselbe Hartauftragsschicht eignet sich dagegen nicht als Abkürzung zu einer flüssigkeitsdichten Korrosionsbarriere. Einige Chromkarbid-Hartauftragslegierungen entwickeln beim Abkühlen Risse. Eine Korrosionsschutzschicht erfüllt eine andere Funktion; deshalb lassen sich ihre Abnahmekriterien nicht von dieser speziellen Verschleißanwendung übernehmen.
Warum Aufmischung und Überlappung der Schweißraupen das Ergebnis verändern
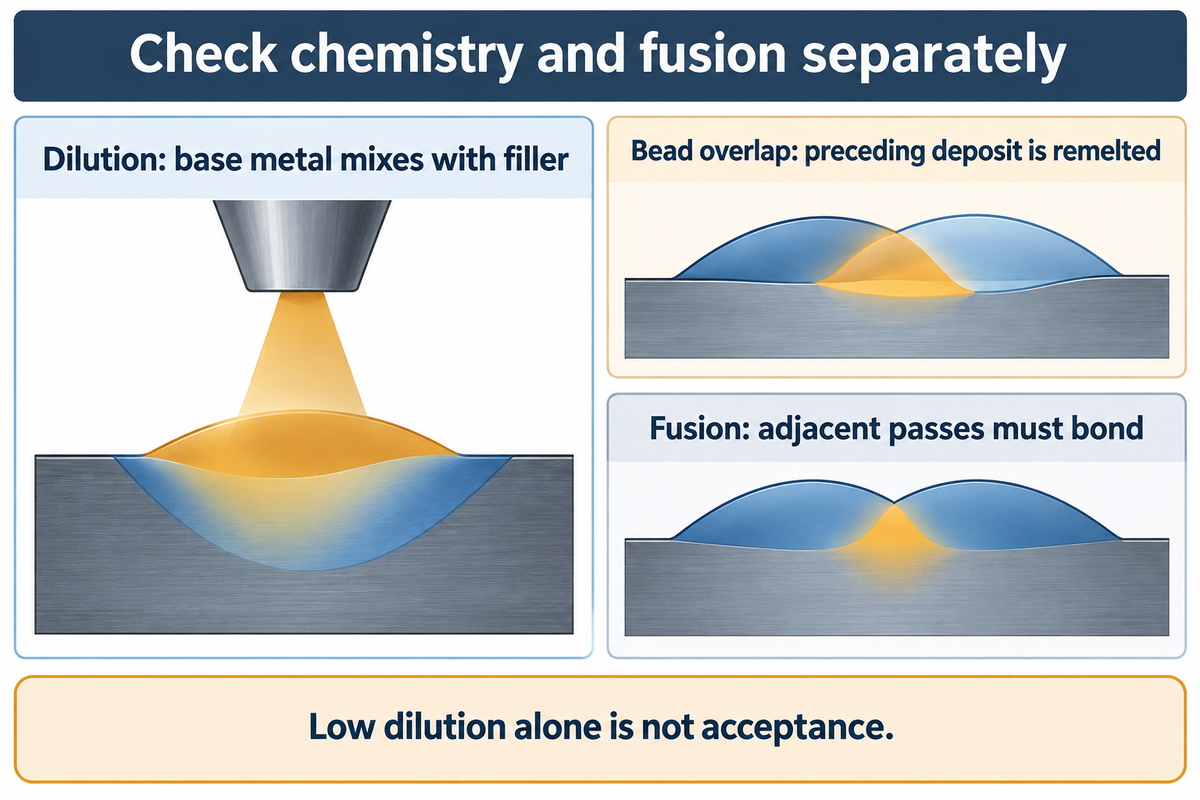
Die Aufmischung verändert die chemische Zusammensetzung einer Auftragsschicht. Dabei schmilzt Grundwerkstoff auf und vermischt sich mit dem aufgetragenen Zusatzwerkstoff. Die Überlappung der Schweißraupen beeinflusst, wie viel der vorherigen Auftragsschicht erneut aufgeschmolzen wird und ob benachbarte Schweißlagen miteinander verschmelzen. Beide Faktoren wirken sich auf die fertige Schicht aus. Wird die Aufmischung verringert, kann ein Problem entstehen, wenn die Verschmelzung darunter leidet.
Untersuchungen von TWI zur Aufmischung bei Auftragsschichten aus Alloy 625 im Jahr 2010 zeigten, dass unterschiedliche Kombinationen aus Schweißstrom und Geschwindigkeit bei annähernd gleicher Wärmeeinbringung zu unterschiedlicher Aufmischung führten. Die Arbeit zeigte auch, dass eine hohe Schweißraupe bei kontrolliertem Kurzschlussübergang mit geringer Aufmischung eine Form annehmen kann, die bei der nächsten Schweißraupe die Gefahr einer Bindefehlerbildung am Schweißraupenübergang erhöht.
Das erklärt, warum die Schweißparameter gemeinsam betrachtet werden. Ein Wert für die Energieeinbringung beschreibt nicht alle Vorgänge im Schweißbad. Die erste Schweißraupe verschmilzt zudem direkt mit dem Grundwerkstoff, während nachfolgende Schweißlagen aufgetragenes Schweißgut überlappen. Die an einer Stelle gemessene chemische Zusammensetzung kann sich deshalb von der an anderer Stelle in der Schicht unterscheiden.
Lichtbogengeschweißte Auftragsschichten müssen ausreichend verschmolzen sein und die erforderliche Zusammensetzung im fertigen Zustand aufweisen. Übermäßige Aufmischung kann den vorgesehenen Legierungsgehalt verringern; unzureichende Verschmelzung hinterlässt einen Fehler an der Grenzfläche. Beides beeinflusst die Leistungsfähigkeit der Schweißung. Ein Querschliff durch eine repräsentative Auftragsschicht zeigt andere Merkmale als eine Aufnahme ihrer Oberfläche.
Kann man auf eine vorhandene Schweißnaht aufschweißen?
Ja, mit Auftragschweißverfahren kann zusätzliches Metall auf eine einwandfreie vorhandene Schweißnaht oder Tragschicht aufgetragen werden. Der vorhandene Werkstoff muss bekannt und für das Verfahren geeignet sein. Eine Reparatur auf gerissenem oder geschädigtem Metall ist eine ganz andere Aufgabe als das Auftragen der nächsten vorgesehenen Schweißlage. Verbliebene Fehler und unbekannte frühere Auftragsschichten können die neue Metallschicht beeinflussen.
In einer Diskussion zur Stellite-Reparatur auf Eng-Tips werden unterschiedliche Ergebnisse beim Entfernen der Reparatur der darunterliegenden Legierung sowie der Frage zugeschrieben, ob der Abtrag bis zu einer Pufferlage oder bis zum Grundwerkstoff reicht. Entscheidend für die Beschaffung sind Tiefe und Zustand der Reparatur, nicht eine Temperaturangabe aus einem anderen Betrieb.
Welche Faktoren bestimmen die Kosten des Auftragschweißens?
Auftragsvolumen, Zusatzwerkstoffkosten, Vorbereitung, Schweißzeit und Fertigbearbeitung bestimmen die Auftragskosten. Hinzu kommen bei eigener Ausrüstung die Kosten für Installation, Schulung und Wartung. Dickere Auftragsschichten benötigen mehr Werkstoff und können einen höheren Bearbeitungsaufwand erfordern. Deshalb sollten die Kosten des fertigen Auftrags nicht nur auf den Kosten des schnellsten Lichtbogenbetriebs beruhen.
Den bei der Fertigbearbeitung abgetragenen Werkstoff berechnen
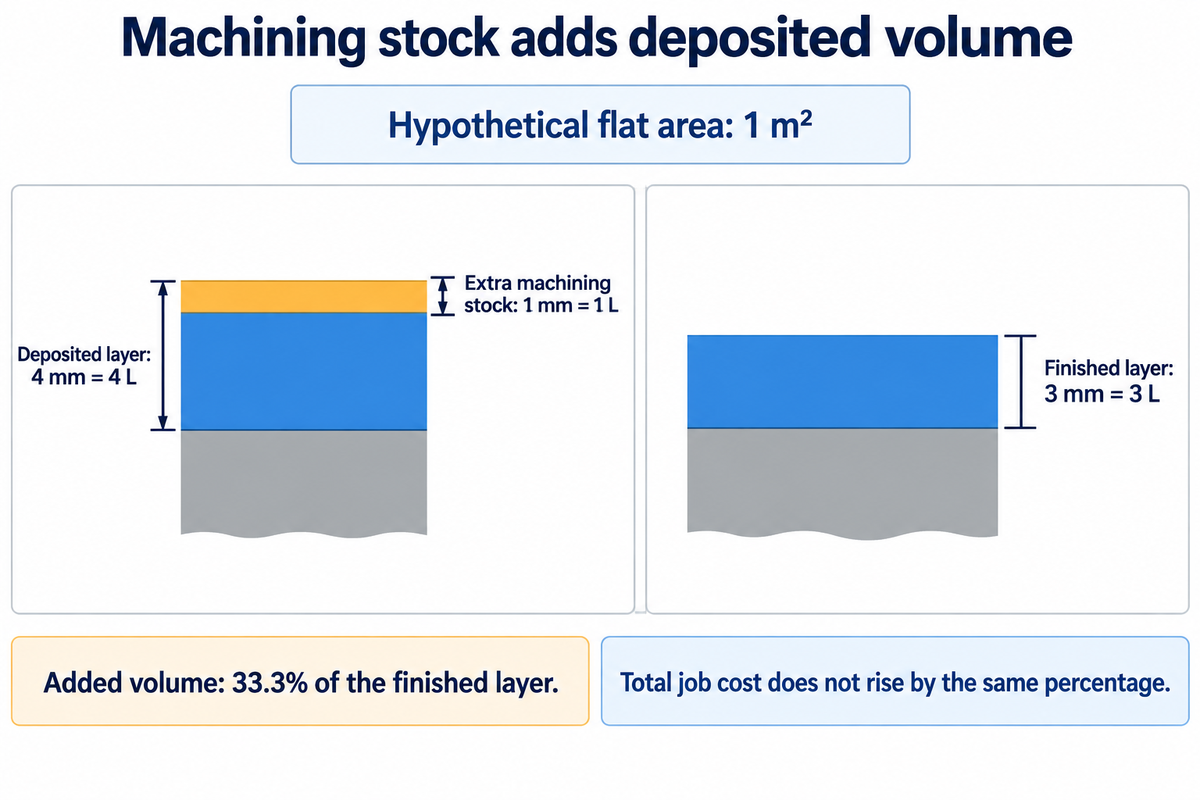
Beispiel: Für eine ebene Fläche von 1 m² ist eine fertige Auftragsschicht von 3 mm erforderlich. Das geometrisch verbleibende Volumen beträgt 1 m² × 0,003 m = 0,003 m³ = 3 L. Wenn bei der Bearbeitung 1 mm Aufmaß abgetragen wird, beträgt die ursprüngliche Auftragsschicht 4 mm (4 L). Das zusätzliche Auftragsvolumen von 1 L entspricht einer Zunahme um 33,3 % gegenüber dem Volumen der fertigen Schicht (3 L).
In der Sensitivitätstabelle bleibt die Fläche bei 1 m²; variiert werden die angenommene fertige Schichtdicke und das Bearbeitungsaufmaß. Dies sind Berechnungswerte und keine Empfehlungen für die Schichtdicke oder das Bearbeitungsaufmaß. Die tatsächlichen Werte ergeben sich aus den Anforderungen an das Bauteil und dem qualifizierten Schweißverfahren.
| Fertige Schichtdicke | Angenommenes zusätzliches Bearbeitungsaufmaß | Aufgetragene Schichtdicke | Auftragsvolumen bei 1 m² | Volumenzunahme gegenüber der fertigen Schicht |
|---|---|---|---|---|
| 3 mm | 0,5 mm | 3,5 mm | 3,5 L | 16,7 % |
| 3 mm | 1 mm | 4 mm | 4 L | 33,3 % |
| 3 mm | 1,5 mm | 4,5 mm | 4,5 L | 50 % |
| 3 mm | 2 mm | 5 mm | 5 L | 66,7 % |
| 5 mm | 0,5 mm | 5,5 mm | 5,5 L | 10 % |
| 5 mm | 1 mm | 6 mm | 6 L | 20 % |
| 5 mm | 1,5 mm | 6,5 mm | 6,5 L | 30 % |
| 5 mm | 2 mm | 7 mm | 7 L | 40 % |
Die Berechnung bezieht sich auf das Bearbeitungsaufmaß. Die Gesamtkosten steigen nicht im selben Verhältnis: Arbeitszeit, Rüstaufwand, Auftragsverluste und Prüfungen werden von unterschiedlichen Faktoren bestimmt. Die Finanzabteilung kann das zusätzliche Werkstoffvolumen bewerten; die Produktion kann den Zeitbedarf für Auftrag und Abtrag ermitteln. Bei gekrümmten Bauteilen muss die Volumenberechnung der Bauteilgeometrie folgen und darf nicht von dieser Näherung für eine ebene Fläche ausgehen.
Die Beschaffungsleitlinien für Ausrüstung des NIST berücksichtigen bei der Kaufentscheidung auch Zusatzausrüstung, Versorgungsanschlüsse, Schulung und Wartung. Dasselbe Prinzip lässt sich beim Vergleich von Schweißmaschinen anwenden. Der Preis einer Bewegungseinheit ist nicht direkt mit dem Preis eines kompletten Schweißkopfs samt Steuerung und Inbetriebnahme vergleichbar.
Auftragsschweißen extern vergeben
- Ein fertiges Bauteil oder eine genau definierte Reparaturdienstleistung beziehen.
- Transport und Lieferzeit des Anbieters berücksichtigen.
- Verfügbarkeit bei Folgeaufträgen und Umfang der Fertigbearbeitung vergleichen.
Auftragsschweißen im eigenen Betrieb durchführen
- Ausrüstung beschaffen und die Prozessfähigkeit aufbauen.
- Installation, Schulung und Wartung berücksichtigen.
- Erwartetes Arbeitsvolumen und erforderliche Nebenprozesse vergleichen.
Automatisierung auf Bauteil und Lieferumfang abstimmen
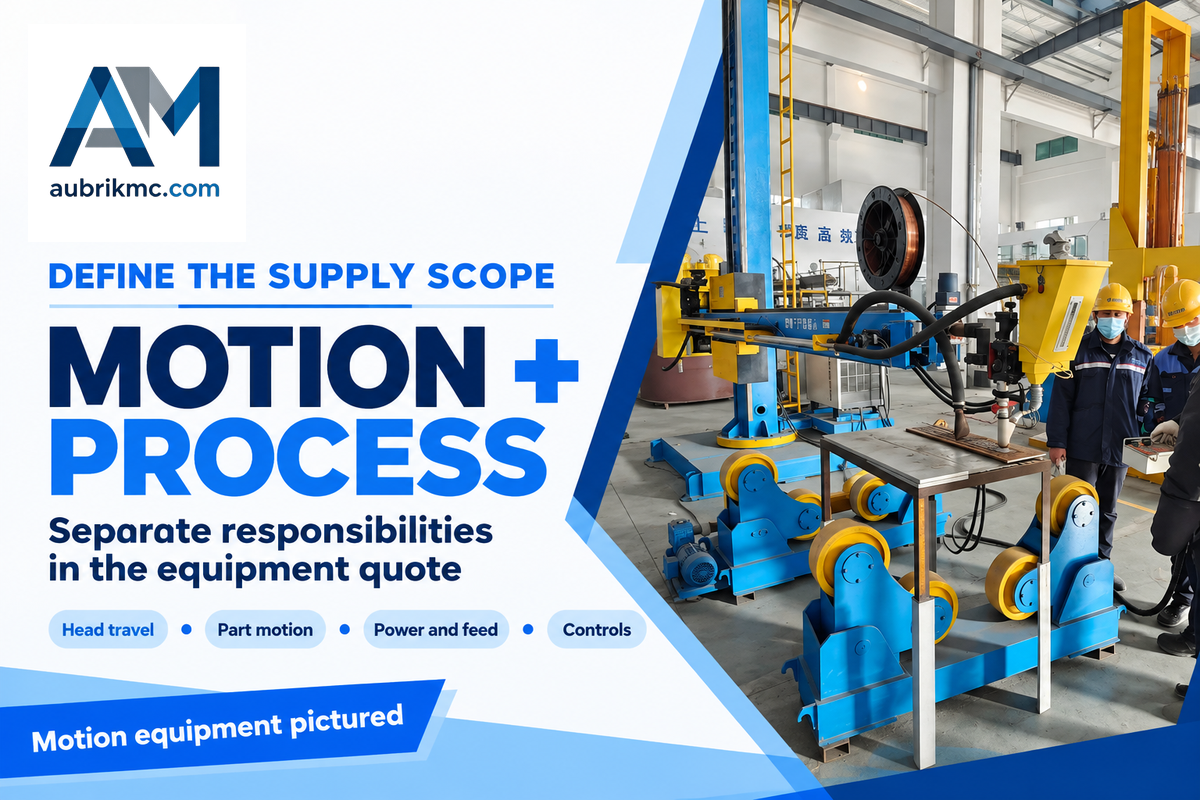
Stimmen Sie ein automatisiertes Schweißsystem auf Werkstückverlauf, Beladeverfahren und Schweißausrüstung ab. Ein Säulen-Ausleger-Manipulator bewegt den Schweißkopf; ein Werkstückpositionierer oder Rotator bewegt das Bauteil. Zu einem vollständigen Schweißanlagenpaket gehören außerdem die passende Stromquelle, Zusatzwerkstoffzuführung und Steuerung. Diese Zuständigkeiten sollten im Angebot getrennt ausgewiesen werden.
Aubrik liefert Säulen-Ausleger-Schweißmanipulatoren, die den Schweißkopf bewegen, auch für WIG- und Plattieranwendungen. Für einen Flansch oder ein anderes kompaktes Bauteil kann stattdessen eine kontrollierte Ausrichtung auf einem Werkstückpositionierer zum Schweißen erforderlich sein. Reichweite und Freiräume werden anhand einer Werkstückzeichnung festgelegt. Die Wahl des Auftragschweißverfahrens bestimmt die Anordnung von Schweißkopf und Zuführung.
Bei einer betriebsinternen Schweißzelle können Ausrüstungslieferant und Verfahrensspezialist unterschiedliche Aufgaben übernehmen. Das Angebot für die Ausrüstung beschreibt die gelieferten Komponenten und die Integration. Die Schweißanweisung legt fest, wie die Auftragsschicht hergestellt wird. ISO 15609-1:2019 beschreibt die Inhalte von Schweißanweisungen für das Lichtbogenschweißen. Diese Aufgabe ist von der Auswahl eines Maschinengestells getrennt.
Bei gelegentlichen Reparaturen sind Dienstleistungen für das Auftragschweißen möglicherweise geeigneter als eine eigene Schweißzelle. Ein Betrieb mit wiederkehrenden Bauteilen kann den internen Arbeitszyklus mit der Lieferzeit bei Fremdvergabe vergleichen. Auch bei automatisierter Bewegung des Schweißkopfs benötigt der Schweißer Zugang für die Reinigung, den Wechsel von Zusatzwerkstoffen und die Beobachtung des Prozesses. Beladen und Fertigbearbeitung gehören weiterhin zum Arbeitsablauf.
Die Anforderungen an die fertige Oberfläche vor einem Produktionsversuch festlegen
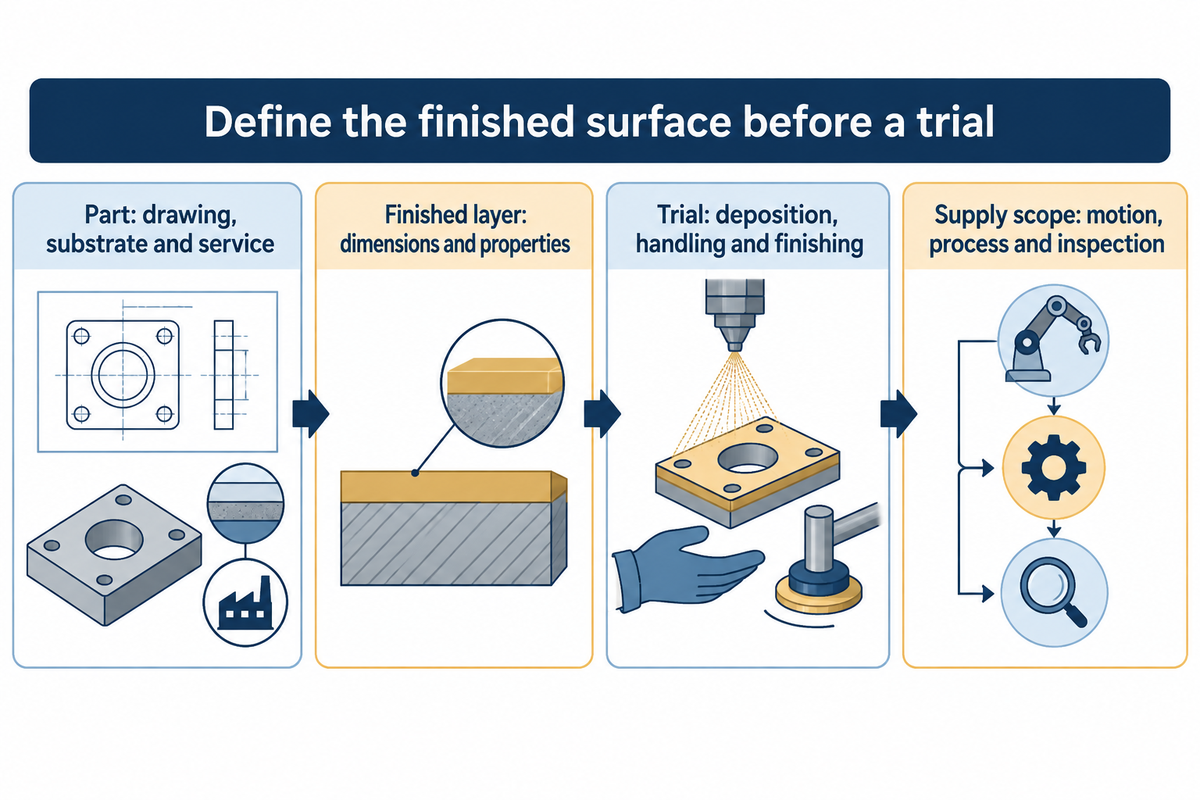
Geben Sie vor dem Vergleich von Schweißversuchen die Fertigmaße, den Grundwerkstoff, die Einsatzbedingungen und die geforderten Oberflächeneigenschaften an. Dokumentieren Sie die Bedingungen nach der Endbearbeitung, da dabei eine andere Auftragstiefe freigelegt werden kann. Der Versuch sollte die Geometrie des Serienteils abbilden und ein Prüfverfahren umfassen, mit dem sich relevante Fehler erkennen lassen.
ISO 15614-7:2016 behandelt die Qualifizierung von Auftragsschweißverfahren durch Prüfung. Verfahrensprüfungen nach früheren Ausgaben dieser Norm werden durch diese Ausgabe nicht ungültig. Grundwerkstoffe werden entsprechend den im Anwendungsbereich dieser Norm genannten Verfahren aufgetragen und repariert. Der jeweils geltende Qualifizierungsbereich bestimmt, welche Arbeiten vorgeschlagen werden können.
Die Prüfmöglichkeiten hängen vom jeweiligen Anwendungsfall ab. In einer Studie des Pacific Northwest National Laboratory aus dem Jahr 2012 an zwei Auftragsschweißproben aus unterschiedlichen Metallen lieferten Prüfköpfe mit niedrigerer Frequenz zwar kohärente Signale, konnten die kleinsten Fehler in dieser Studie jedoch nicht zuverlässig erkennen. Ein starkes Signal allein reicht daher nicht aus, um die Prüfanordnung auszuwählen. TWI beschreibt zudem Ablösungen an der Grenzfläche bei Wasserstoffbeanspruchung unter hohen Temperaturen; eine zunächst ansprechende Auftragsschicht schließt dieses Einsatzrisiko nicht aus.
- Beschreiben Sie das Bauteil. Stellen Sie eine Zeichnung, Angaben zum Grundwerkstoff, zum Zustand einer vorhandenen Auftragsschicht und zu den Einsatzbedingungen bereit.
- Legen Sie die fertige Schicht fest. Geben Sie die erforderlichen Fertigmaße, Oberflächeneigenschaften und das Bearbeitungsaufmaß an.
- Vergleichen Sie den Versuch. Dokumentieren Sie Auftrag, Handhabung, Endbearbeitung und Prüfung als getrennte Arbeitsschritte.
- Legen Sie den Lieferumfang fest. Klären Sie, wer die Bewegungstechnik, das Verfahrenspaket, die Verfahrensqualifizierung und die Prüfung bereitstellt.
Geben Sie bei einer Geräteanfrage den kleinsten Bohrungsdurchmesser, die größte Außenabmessung des Werkstücks und die Art der Beladung an. Wenn an einer Station mehrere Schweiß- oder Reparaturarten ausgeführt werden sollen, geben Sie an, welche davon dieselbe Spannvorrichtung nutzen müssen. So kann der Lieferant verschiedene Verfahren anhand realer Bauteile vergleichen, statt sich auf eine allgemeine Tragfähigkeitsangabe zu stützen.
Häufig gestellte Fragen
Ist Auftragsschweißen dasselbe wie ein Überlappungsfehler?
Nein. Auftragsschweißen ist ein gezieltes Beschichtungsverfahren; ein Überlappungsfehler ist nicht aufgeschmolzenes Metall an einer Kante.
Beim Auftragsschweißen wird gezielt Metall auf einen Grundwerkstoff aufgetragen. Benachbarte Schweißraupen überlappen sich üblicherweise, um die Oberfläche abzudecken, sofern sie ausreichend miteinander verschmelzen. Bei einem Überlappungsfehler fließt Metall über den Schweißnahtübergang hinaus, ohne ausreichend aufzuschmelzen. Die ähnlichen Begriffe bezeichnen unterschiedliche Sachverhalte: Der eine beschreibt den beabsichtigten Arbeitsgang, der andere eine unerwünschte Unregelmäßigkeit in der Auftragsschicht.
Auf welche Grundwerkstoffe kann eine Auftragsschweißung aufgebracht werden?
Kohlenstoffstähle, legierte Stähle und verschiedene andere Metallgruppen eignen sich für passende Auftragsschichten.
Leitfäden zum Hartauftragen nennen Edelstahl, Manganstahl, Gusseisen und Werkstoffe auf Nickelbasis als mögliche Grundwerkstoffe. Diese Liste dient als Ausgangspunkt für die Auswahl. Der genaue Grundwerkstoff bestimmt die Verträglichkeit und die Wärmebehandlung, während die Einsatzanforderungen den Auftrag bestimmen. Nur weil ein Werkstoff eine bestimmte Auftragsschweißung zulässt, eignet er sich nicht automatisch auch für einen anderen Zusatzwerkstoff oder ein anderes Reparaturverfahren. Vor dem Auftrag müssen außerdem vorhandene Oberflächenschäden behoben werden.
Welche Vorteile bietet eine Auftragsschweißung?
Eine Auftragsschweißung kann die Oberflächeneigenschaften verbessern oder Maße wiederherstellen, während das tragende Bauteil erhalten bleibt.
Der Vorteil entsteht dadurch, dass der ausgewählte Werkstoff gezielt dort aufgetragen wird, wo die Oberfläche ihn benötigt. Eine korrosionsbeständige Schicht kann das Einsatzmedium vom darunterliegenden Grundwerkstoff trennen. Hartauftragen kann den Verschleiß verringern, während ein Materialauftrag fehlenden Werkstoff für die Endbearbeitung ergänzt. Die Einsparungen hängen vom gesamten Reparatur- oder Fertigungsablauf ab, einschließlich Vorbereitung, Auftrag und Endbearbeitung. Welcher Vorteil sich erzielen lässt, richtet sich daher nach dem Schadensmechanismus und den Einsatzanforderungen des Bauteils.
Gibt es eine optimale Schichtdicke für jede Auftragsschweißung?
Nein. Die geforderte Enddicke und das Bearbeitungsaufmaß bestimmen die erforderliche Auftragsdicke.
Geometrie, Legierungszusammensetzung innerhalb der Schicht und qualifiziertes Verfahren beeinflussen das Ergebnis. Vergleichen Sie die Auftragsschichten anhand des Fertigmaßes, statt die Dicke im Schweißzustand als endgültige Anforderung anzusetzen.
Umfasst ein Schweißmanipulator den gesamten Auftragsschweißprozess?
Ein Manipulator bewegt den Schweißkopf; der vollständige Prozessumfang muss separat festgelegt werden.
Ein Paket kann zusätzliche Geräte umfassen, maßgeblich ist jedoch der angebotene Lieferumfang. Darin sollten Stromquelle, Zusatzwerkstoffzufuhr, Schutzgaszufuhr, Prozesssteuerung und Zuständigkeiten für die Inbetriebnahme aufgeführt sein.
Besprechen Sie die Bewegungstechnik für Ihre Auftragsschweißanwendung
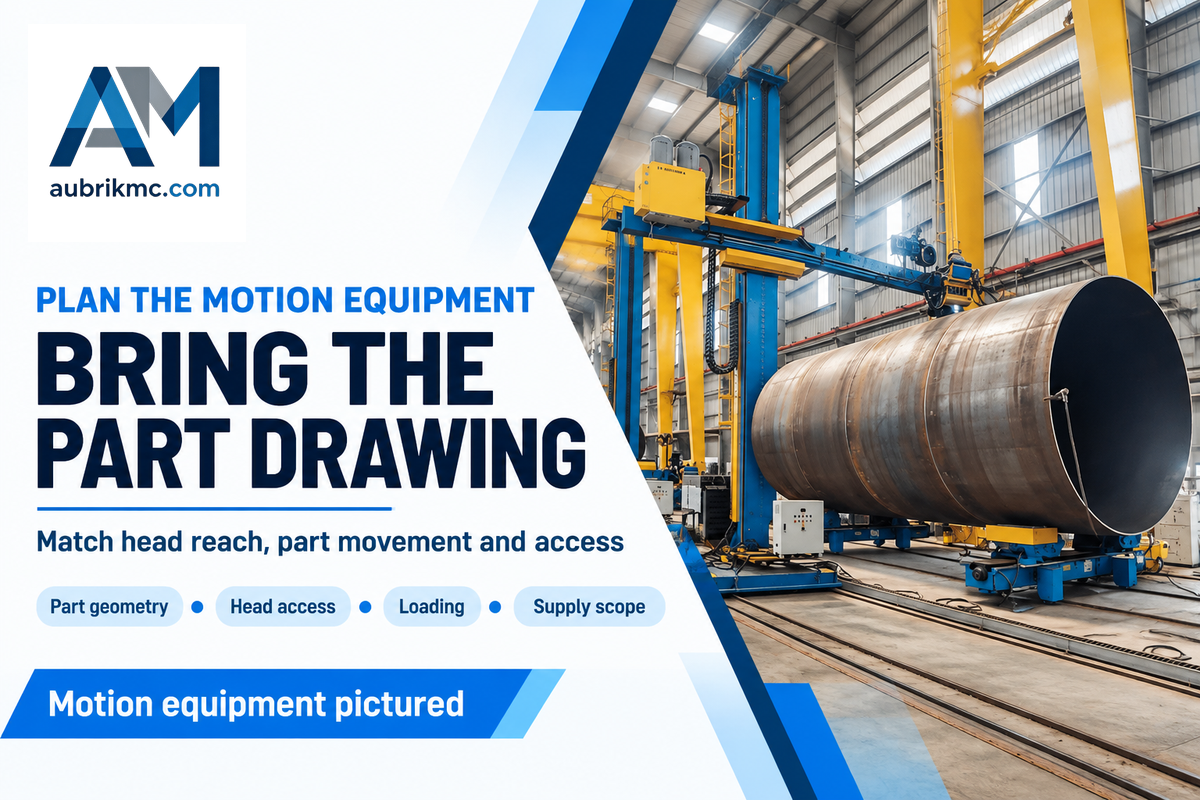
Senden Sie Aubrik die Werkstückzeichnung, das vorgesehene Schweißverfahren und die Beladungsanordnung, damit Reichweite und Verfahrweg des Schweißkopfs sowie die Werkstückpositionierung besprochen werden können.
Besprechen Sie Ihre Anwendung mit AubrikTechnische Grundlage: Diese Empfehlungen beruhen auf veröffentlichten Schweißrichtlinien und den zitierten Forschungsergebnissen. Das Beispiel verwendet hypothetische Abmessungen. Für diesen Artikel wurden keine Produktionsversuche durchgeführt.
Literatur und Quellen
- Grundlagen zum Hartauftragen von Metall, Bob Miller, The Fabricator.
- 25 Tipps zum Hartauftragen, Guy Chouinard, American Welding Society, 2024.
- Hersteller: Leitfaden zum Gerätekauf, National Institute of Standards and Technology, 2020.
- ISO 15609-1:2019, International Organization for Standardization.
- ISO 15614-7:2016, International Organization for Standardization.
- Ultraschallprüfung von zwei Auftragsschweißproben aus unterschiedlichen Metallen, Pacific Northwest National Laboratory, 2012.