Entrez en contact avec Aubrik Company

Nous proposons des systèmes de fabrication de poutres en H en acier soudé. Ce guide vous aide à comparer les propositions d’équipement que vous avez déjà présélectionnées. En partant des plans des poutres et de votre gamme de production, examinez différentes solutions : ajout d’un poste de soudage, machine 3-en-1 ou ligne à postes séparés. Analysez l’ensemble du processus, de la préparation des tôles à la réception de la poutre, puis comparez les coûts.
La ligne de production de poutres en H d’Aubrik regroupe l’assemblage, le soudage et les équipements en aval dans une même consultation d’achat. Ce guide vous montre comment vérifier les limites de chaque poste, calculer le temps de soudage et définir un essai exploitable par vos équipes de production, de finance et de qualité.
Ce que comprend réellement une machine de fabrication de poutres en H
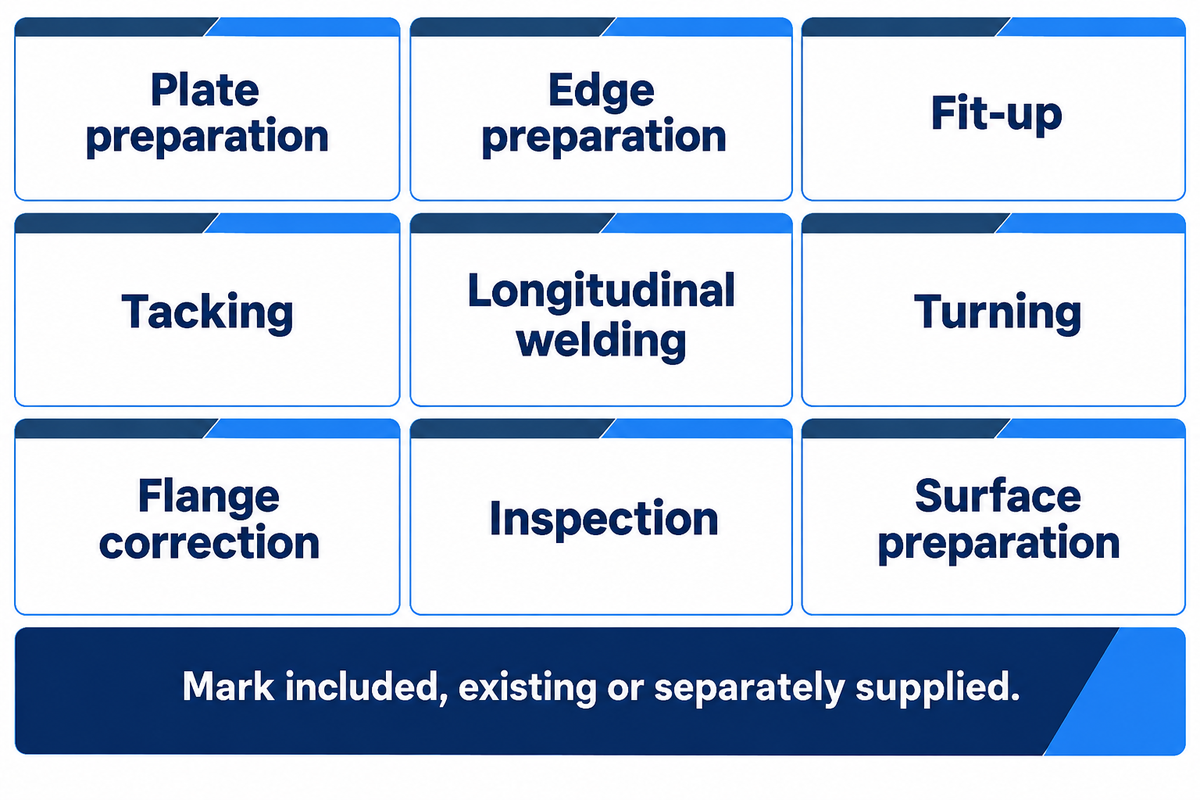
La fabrication d’une poutre en H soudée comporte cinq grandes étapes : préparation des tôles, assemblage, soudage longitudinal, correction dimensionnelle et inspection. La manutention relie ces opérations. Une ligne complète de production de poutres en H doit couvrir l’ensemble de ces fonctions, même si une machine peut regrouper plusieurs étapes et que votre atelier possède déjà certains équipements.
À quoi sert une machine de soudage de poutres en H ?
Une machine de soudage de poutres en H assemble l’âme et les semelles d’une poutre en H préassemblée en réalisant les soudures longitudinales spécifiées. Elle ne transforme pas une billette chaude en poutre par laminage. Le plan définit le procédé de soudage et les exigences relatives aux assemblages ; le matériel de soudage doit maintenir et traiter cet ensemble de façon constante.
Selon le guide de l’American Welding Society sur le soudage à l’arc submergé, la source de courant, le dévidoir, ainsi que les équipements d’acheminement du flux et de déplacement sont des éléments clés du procédé. Pour les soudures longitudinales de grande longueur sur les lignes de soudage de poutres, ces éléments font l’objet d’achats distincts, même si le vendeur présente l’ensemble comme une machine de soudage automatique.
| Opération | Équipement ou interface | Décision sur le périmètre d’achat |
|---|---|---|
| Préparation des tôles | Machines de découpe à commande numérique et préparation des bords | Vérifiez les dimensions des tôles, la qualité de coupe et la nuance d’acier. |
| Préparation des bords | Fraiseuse de chants si l’assemblage l’exige | N’achetez pas de fraiseuse uniquement parce qu’elle figure sur un schéma de ligne. |
| Ajustage | Machine d’assemblage de poutres en H | Vérifiez les dimensions de l’âme et des semelles. |
| Pointage | Configuration de soudage de l’assemblage | Déterminez qui fournit le mode opératoire de pointage approuvé. |
| Soudage longitudinal | Machine de soudage à portique ou à potence | Précisez l’accès aux soudures et le nombre de têtes de soudage pouvant fonctionner simultanément. |
| Retournement | Dispositif de retournement et équipements de transfert | Définissez la capacité, les supports et les responsabilités de l’opérateur. |
| Correction des semelles | Machine de redressage de poutres en H | Vérifiez l’épaisseur des semelles et la nuance d’acier. |
| Inspection | Mesures et examen des soudures | Indiquez les critères de réception prévus au contrat. |
| Préparation de surface | Grenailleuse, si nécessaire | Distinguez la préparation de surface de la réception des soudures. |
La découpe à commande numérique peut s’effectuer au chalumeau, au plasma ou au laser, à l’aide d’un équipement adapté à la tôle et à la préparation des assemblages. Une machine choisie pour des tôles fines peut ne pas convenir aux tôles épaisses en acier. Choisissez-la en fonction du programme des tôles entrantes, et pas uniquement de la poutre finie de dimensions maximales.
Machines de soudage de poutres en H 3-en-1 ou à postes séparés ?
Trois configurations pratiques couvrent la grande majorité des besoins d’achat : ajouter un poste de soudage à l’installation existante, regrouper l’assemblage et la correction dans une machine intégrée, ou répartir les fonctions sur une ligne. Choisissez une configuration qui traite l’opération qui limite déjà la production dans votre atelier de fabrication de poutres en H, et vérifiez qu’elle accepte les sections prévues les plus grandes comme les plus petites.
| Configuration | Situation de départ adaptée | Contrainte à résoudre |
|---|---|---|
| Ajout d’un poste indépendant | La préparation des tôles et l’ajustage donnent déjà satisfaction | La manutention existante doit alimenter le nouveau poste de soudage. |
| Machine intégrée 3-en-1 | Des sections répétitives peuvent suivre un même parcours d’assemblage, de soudage et de correction | Toutes les fonctions regroupées doivent accepter la même section et la même nuance d’acier. |
| Ligne à postes séparés | Les différentes opérations doivent être planifiées indépendamment | Les transferts, les zones tampons et l’espace au sol entrent dans le calcul de capacité. |
Une configuration intégrée de soudage et d’assemblage de poutres en H réduit les transferts entre les opérations de soudage et de redressage regroupées. Des fonctions séparées permettent à une machine d’assemblage de préparer la pièce suivante pendant que le soudage se poursuit ailleurs, à condition de disposer d’une zone tampon et d’équipements de manutention suffisants pour permettre ce chevauchement. Comparez la productivité et le rendement à la production acceptée pour votre gamme de pièces.
Prenons l’exemple d’un atelier qui dispose déjà d’un bâti d’ajustage fonctionnel et d’une capacité de découpe des tôles suffisante. Dans ce cas, la file d’attente se forme au soudage longitudinal, tandis que la préparation des tôles attend que la baie de soudage se libère. L’objectif est d’améliorer l’efficacité du soudage. Avant de remplacer tout le processus, le propriétaire a intérêt à essayer une machine de soudage à portique indépendante. En revanche, si les reprises de serrage et les transferts par pont roulant occupent une grande partie du poste, l’intégration peut traiter la véritable source de perte. Une évaluation financière doit tenir compte des équipements conservés, de l’évolution de la manutention et des perturbations pendant l’installation. Acheter une ligne complète pour éliminer une seule file d’attente au soudage risque de laisser des équipements utiles à l’arrêt sans résoudre le problème des transferts.
Le sélecteur de configuration de ligne de poutres en H d’Aubrik peut faciliter l’étude de l’implantation. L’article de Sean Moran, publié en 2011 sur le soudage à l’arc submergé des structures, décrit différents systèmes et leur relation avec les orientations des poutres. Les descriptions des lignes de soudage de poutres en H restent pertinentes ; les exemples de rendement historiques ne doivent pas être considérés comme des prévisions pour une nouvelle installation.
Vérifier la hauteur de l’âme, les semelles et la longueur de la poutre
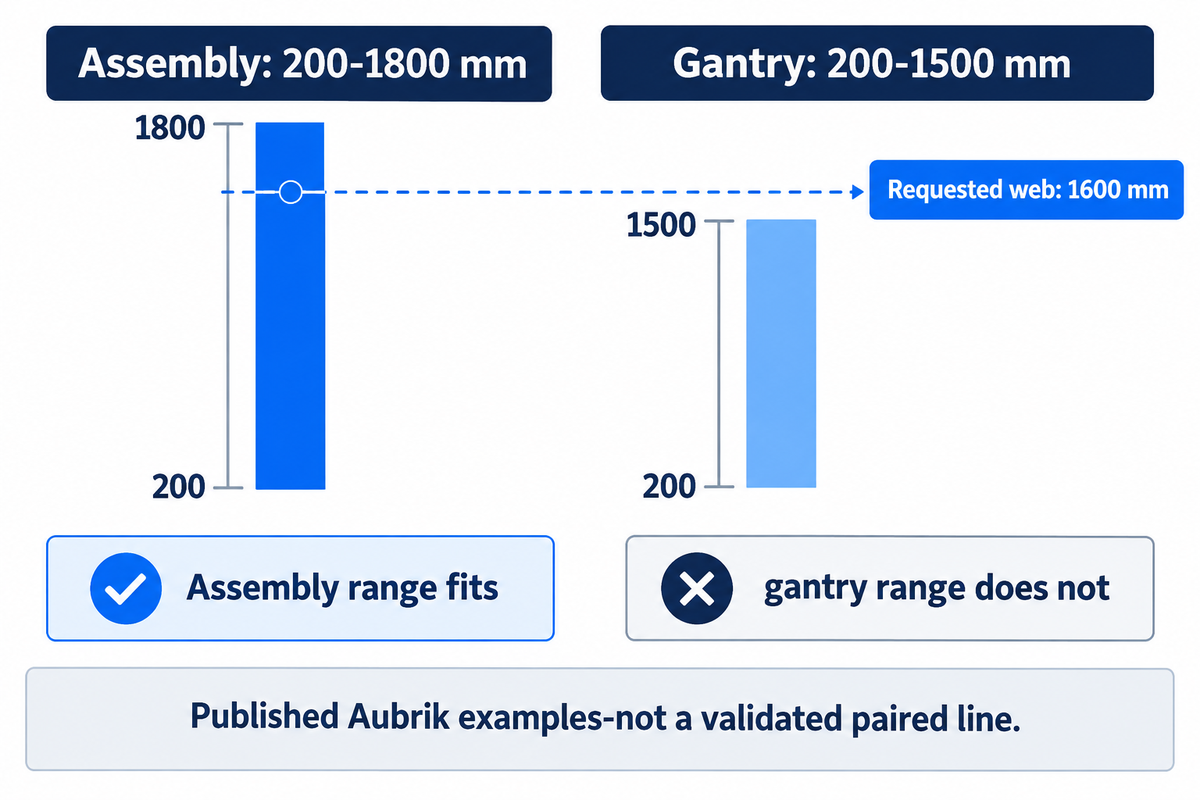
La plage de hauteur d’âme publiée par Aubrik est de 200-1800 mm pour la machine d’assemblage AUB-HB2000 et de 200-1500 mm pour le portique AM-HG4000. Les capacités doivent donc être vérifiées poste par poste : le fait qu’un poste d’assemblage accepte une section ne signifie pas que le poste de soudage situé en aval lui convient.
| Paramètre publié | Assemblage AUB-HB2000 | Soudage sur portique AM-HG4000 |
|---|---|---|
| Hauteur de l’âme | 200–1800 mm | 200–1500 mm |
| Largeur de la semelle | 200–800 mm | 200–800 mm |
| Longueur de la poutre | 4000–15000 mm | 2000–12000 mm |
| Vitesse de déplacement | Avance d’assemblage : 0,5–5,5 m/min | Vitesse de soudage : 300–600 mm/min |
Ces valeurs proviennent des spécifications de la machine d’assemblage de poutres en H et des spécifications du portique de soudage. La vitesse d’avance et la vitesse de soudage correspondent à des opérations différentes. Il faut également confirmer les limites de hauteur, d’épaisseur et de longueur pour une même pièce, en tenant compte de son poids et de sa nuance d’acier.
Considérez un devis pour une âme de 1600 mm et une poutre de 12 m. La hauteur est dans la plage publiée du plus petit modèle d’assemblage, mais dépasse la limite de 1500 mm de l’exemple de portique. Il faut prévoir un portique plus grand ou une autre configuration documentée avant de comparer les prix. Réduire la hauteur de l’âme de la pièce présentée par le fournisseur masquerait l’incompatibilité. Joignez le plan d’origine à la demande d’essai, avec l’épaisseur des semelles, celle de l’âme et tout éventuel profil conique, afin que le vendeur fournisse une pièce représentative de la famille de sections concernée. L’équipe qualité doit consigner les dimensions mesurées de la pièce finie et les réglages des équipements utilisés pour la produire.
Pour le redressage de poutres en H de forte épaisseur, la capacité doit être indiquée en fonction de la résistance du matériau concerné ainsi que de son épaisseur. « Acier au carbone » est une désignation générale, et non une limite de correction propre à une nuance. Utilisez l’outil de vérification des capacités et des normes applicables aux poutres en H pour préparer vos questions, et joignez au bon de commande le plan approuvé ainsi que la liste correspondante des équipements du fournisseur.
Estimer le temps de fabrication d’une poutre à partir de la vitesse de soudage
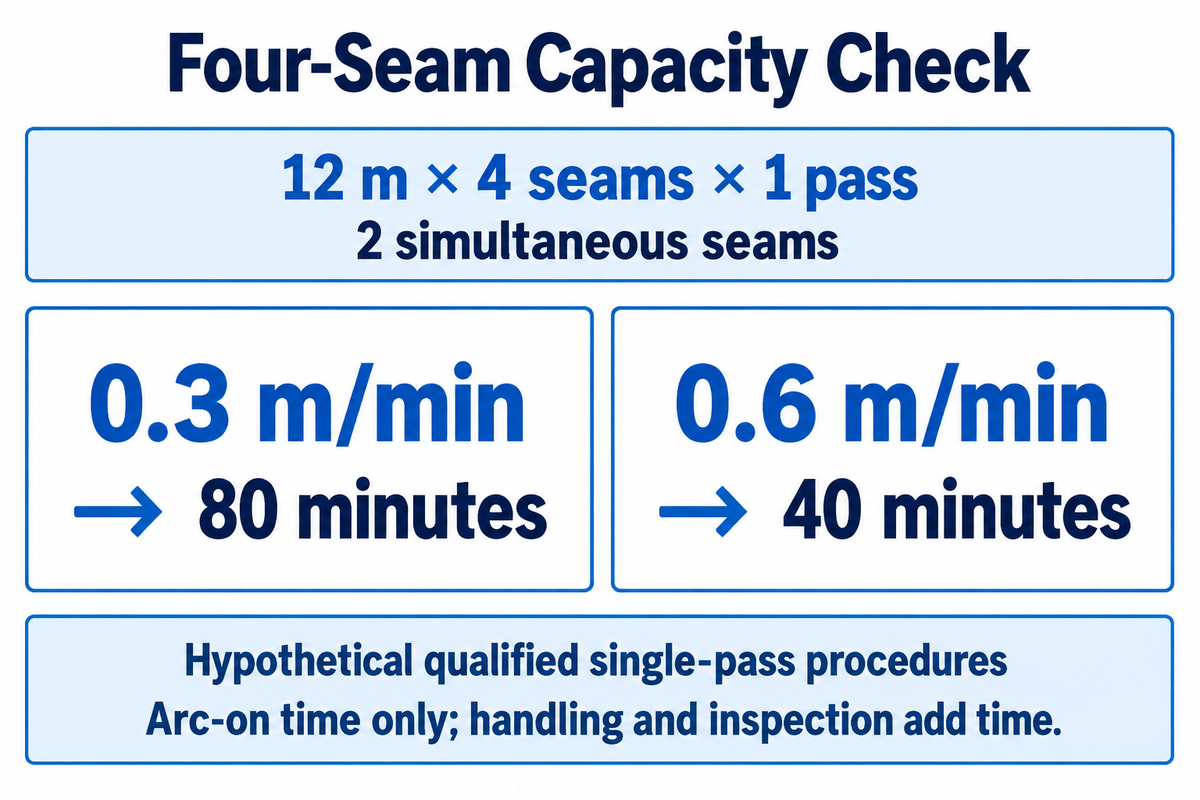
Pour une poutre de 12 mètres comportant quatre soudures longitudinales, avec deux têtes qui soudent simultanément des soudures différentes et une passe par soudure, le temps écoulé de soudage à l’arc calculé est de 80 minutes à 0,3 m/min ou de 40 minutes à 0,6 m/min. Chaque vitesse doit d’abord faire l’objet de son propre mode opératoire qualifié, conforme aux mêmes exigences du plan.
Ce calcul s’intitule Vérification de capacité à quatre soudures. Il prend en compte la longueur de la poutre, le nombre de soudures, le nombre de passes et celui des têtes fonctionnant indépendamment. L’exemple suppose des passes continues de même longueur. Deux fils de soudage alimentant la même soudure ne permettent pas de réaliser simultanément deux soudures.
Vérification de capacité à quatre soudures
Temps de soudage à l’arc = longueur de la poutre × nombre de soudures × nombre de passes par soudure ÷ (nombre de soudures réalisées simultanément × vitesse de déplacement).
À 0,3 m/min : 12 × 4 × 1 ÷ (2 × 0.3) = 80 minutes.
À 0,6 m/min : 12 × 4 × 1 ÷ (2 × 0.6) = 40 minutes.
Les données correspondent à des modes opératoires hypothétiques qualifiés pour une seule passe. Elles ne prouvent pas que l’une ou l’autre vitesse permettra de réaliser la soudure requise sur votre poutre.
La plage publiée du portique, de 300–600 mm/min, correspond à 0,3–0,6 m/min. La vitesse de soudage seule ne permet pas de déterminer les dimensions ou la qualité de la soudure : le procédé fait également intervenir le courant, la tension, le dévidage et les consommables, comme l’explique le guide de l’AWS. Des passes supplémentaires allongent le temps de soudage à l’arc ; le chargement, le retournement, le nettoyage et les inspections ajoutent également du temps.
Meyer et Koltz expliquent la différence entre le temps d’arc allumé consacré au dépôt de métal et la production exprimée en heures de main-d’œuvre dans leur explication de la production en soudage publiée en 2023. Par conséquent, il faut évaluer une ligne automatique de soudage de poutres en H à partir des relevés horaires, et pas uniquement de la vitesse de soudage.
| Étape | Mesure à relever | Décision éclairée par le résultat |
|---|---|---|
| Découpe des tôles | Tôles prêtes par heure planifiée | La découpe à commande numérique peut-elle alimenter la ligne de soudage ? |
| Mise en attente des tôles | Minutes d’attente avant l’ajustage | La disponibilité du pont roulant limite-t-elle l’alimentation ? |
| Assemblage | Minutes entre le début et la fin du pointage | L’ajustage deviendra-t-il la prochaine file d’attente ? |
| Préparation du flux et du fil | Minutes de préparation par changement | Les petites séries réduisent-elles le temps de soudage utile ? |
| Première orientation de soudage | Minutes d’arc allumé selon le mode opératoire qualifié | Le mode opératoire correspond-il au parcours calculé ? |
| Retournement | Temps entre l’arrêt de l’arc et la position suivante prête | La manutention annule-t-elle le gain d’une passe de soudage plus rapide ? |
| Soudures restantes | Nombre de passes et minutes d’arc allumé | Les quatre soudures ont-elles toutes été prises en compte ? |
| Correction | Minutes de redressage et de nouvelle vérification | La correction limite-t-elle la production acceptée ? |
| Réception | Poutres acceptées par poste planifié | L’efficacité de production résiste-t-elle aux inspections et aux reprises ? |
Combien d’opérateurs faut-il pour la découpe des tôles à commande numérique, l’assemblage des poutres en H, le soudage à l’arc submergé et le redressage ?
Les effectifs doivent être définis en fonction des tâches simultanées et des besoins de sécurité, et non sur la base d’un nombre unique d’opérateurs pour toute la ligne. Pendant l’essai chronométré, déterminez qui charge les pièces, pilote le soudage, retourne les poutres, vérifie les dimensions et gère les consommables. Si deux tâches nécessitent le même pontier au même moment, comptabilisez le temps d’attente ou modifiez le plan d’affectation. Le calculateur de main-d’œuvre et de débit constitue un premier outil de travail ; un essai de production fournit les données réelles.
Comparer les devis de lignes de production de poutres en H
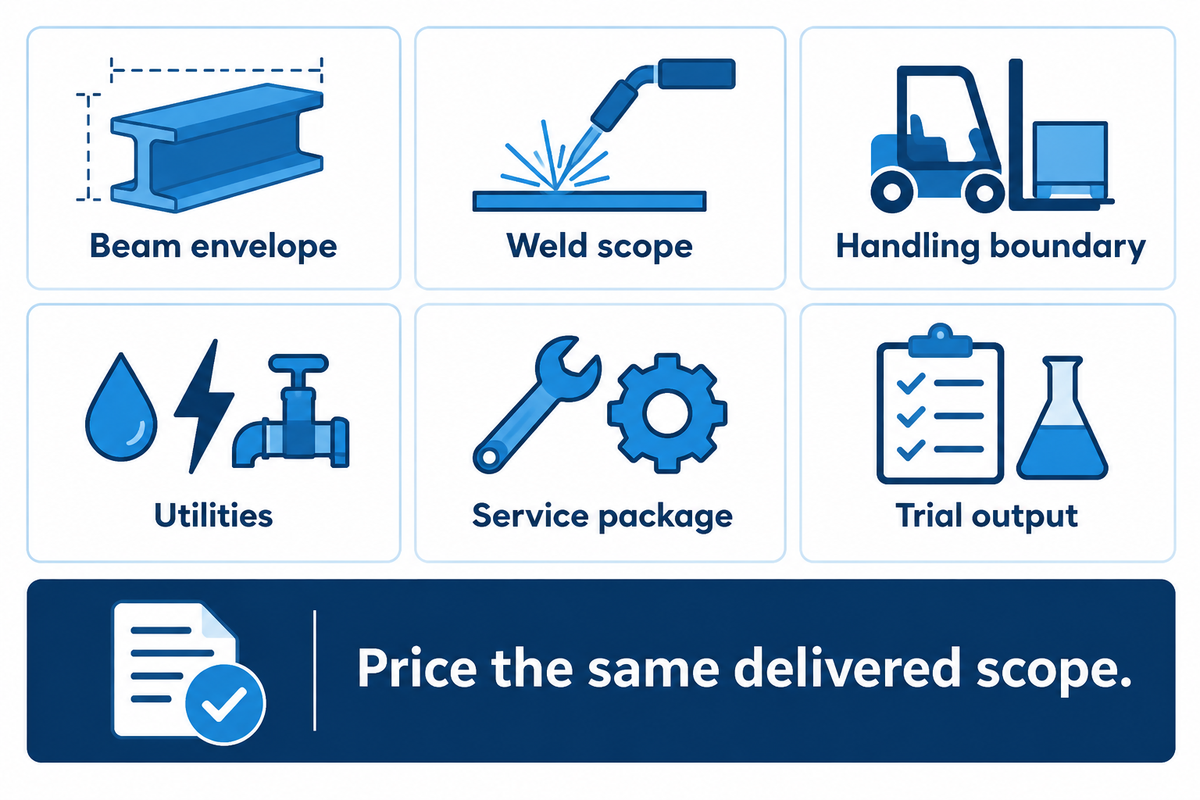
Lorsque vous demandez un devis selon un plan de réception et un périmètre d’équipement clairement défini, gardez à l’esprit qu’un prix de soudage bas peut inclure le chariot, tandis qu’un autre devis couvre la source de courant et l’installation. Les achats doivent comparer le même périmètre de livraison avant que la direction financière évalue le retour sur investissement ou que le responsable d’usine compare les productions annoncées. Pour les fabricants de structures en acier, la production acceptée est le critère de comparaison pertinent.
Distinguez les sources de courant de soudage des entraînements de portique. Détaillez séparément la récupération du flux, les convoyeurs, les équipements de retournement, les rouleaux de redressage, les consommables de rechange, le transport et la mise en service. Si le client exige une surface préparée, incluez l’équipement de grenaillage choisi et son système d’aspiration dans un lot de finition.
| Paramètre | Plage ou valeur recommandée | Pourquoi c’est important | Méthode de vérification |
|---|---|---|---|
| Encombrement de la poutre | Plans des pièces minimales, courantes et maximales | Permet de détecter les postes incompatibles | Joignez les dimensions, la nuance et la masse. |
| Périmètre de soudage | Dimensions des soudures selon le plan et plan de passes | Détermine le temps et les critères de réception | Examinez le mode opératoire qualifié et l’essai. |
| Périmètre de manutention | Du chargement à la libération de la poutre | Permet de comparer les offres | Précisez les responsabilités du fournisseur et de l’acheteur. |
| Utilités | Bilan complet des puissances raccordées | Évite les oublis lors de l’installation | Détaillez les entraînements, le soudage et les équipements auxiliaires. |
| Lot de service | Pièces de rechange référencées et conditions d’intervention | Permet de planifier concrètement les arrêts | Demandez les références des pièces et le détail écrit des prestations. |
| Production lors de l’essai | Poutres acceptées et cycle chronométré consigné | Relie le prix à la capacité utile | Chronométrez la gamme de pièces représentative convenue. |
Pour comparer les offres sur le plan financier, divisez le surcoût de l’équipement par l’économie nette mensuelle vérifiée afin d’estimer le délai de retour simple. Le surcoût dépend des spécifications ; demandez un devis établi sur une base identique. Tenez compte de la maintenance, du financement et des changements de série avant d’évaluer l’économie nette réalisable. Une offre dotée d’une tête de soudage plus rapide, mais qui ne modifie pas la production acceptée, n’apporte aucun gain de capacité à ce calcul.
Vérifier la qualité des soudures et le redressage avant expédition
Un essai en usine efficace permet de réaliser la soudure requise et d’obtenir la géométrie finale attendue sur une poutre représentative, tout en enregistrant le cycle complet. Avant l’essai, convenez des éléments à vérifier, notamment les tolérances du plan, le mode opératoire de soudage, les méthodes d’inspection et les responsabilités en matière de correction. Ces critères de réception sont aussi nécessaires à l’équipe qualité qu’à l’équipe des achats, qui a besoin de la liste des équipements.
Le guide d’inspection de l’American Institute of Steel Construction précise que l’examen visuel n’est qu’une méthode parmi d’autres. Choisissez les exigences d’examen en fonction des spécifications du projet et du code applicable ; n’imposez pas un pourcentage de contrôle unique à toutes les soudures et ne confondez pas la précision de suivi d’une machine avec la tolérance dimensionnelle d’une poutre finie.
Avant le premier amorçage de l’arc, portez une attention particulière à l’ajustage. Comme l’indique le TWI, un pointage insuffisant peut entraîner l’ouverture d’un assemblage pendant le soudage à l’arc submergé. Les recommandations du TWI pour prévenir les déformations expliquent l’intérêt de l’équilibrage des soudures et du bridage. Une machine de redressage corrige les défauts géométriques spécifiés ; elle ne remplace pas la maîtrise des dimensions de la soudure et de leur séquence.
« La séquence de pointage est importante pour maintenir un jeu à la racine uniforme sur toute la longueur de l’assemblage. »
Pendant un essai, consignez l’état initial des tôles, les mesures d’assemblage, les paramètres de soudage et les réglages de correction. Veillez à noter les résultats d’inspection et le temps consacré aux reprises. Selon les recommandations du TWI sur la correction des déformations, une reprise mal exécutée peut endommager une pièce. Pour le redressage des poutres en H, convenez de la méthode de correction et de la séquence de nouvelle inspection avec l’équipe de fabrication responsable.
Choisir un fournisseur et planifier la maintenance
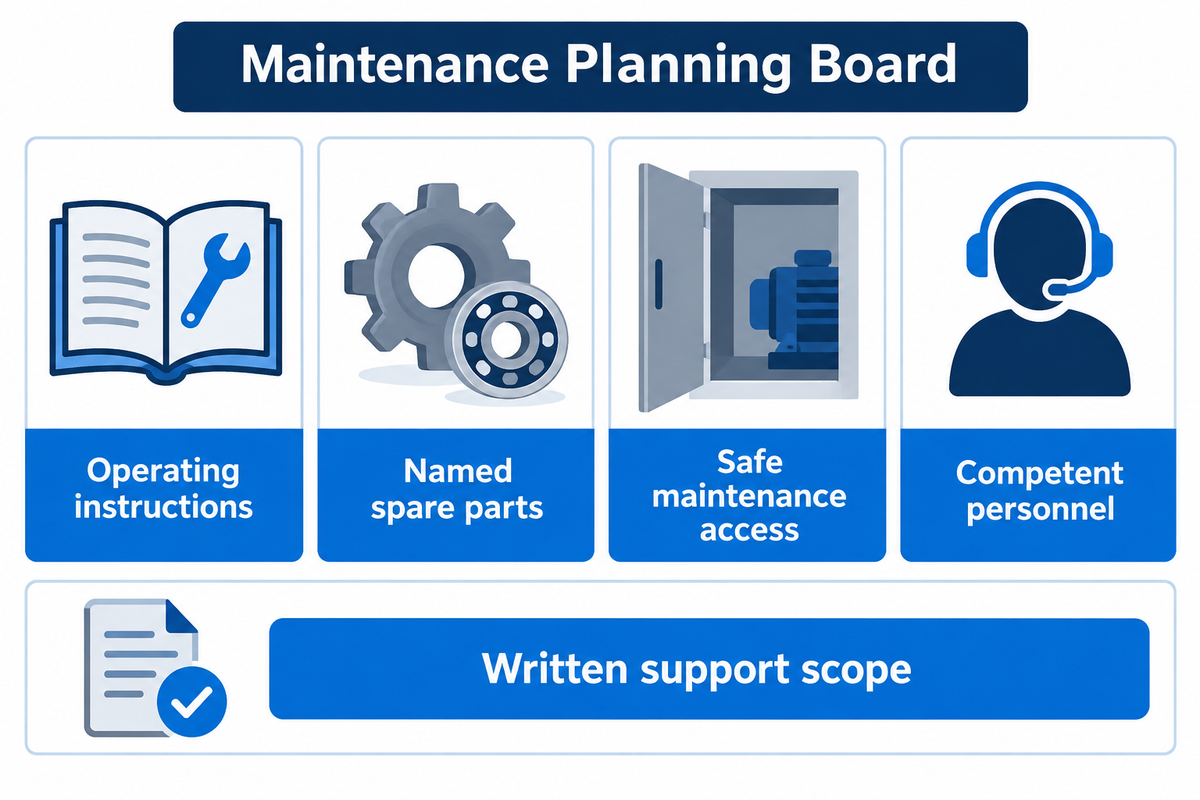
Un fournisseur adapté doit pouvoir présenter votre famille de sections et proposer un service comprenant les instructions d’utilisation, l’identification des composants, un accès facilité pour la maintenance et une assistance. Une poutre de démonstration impeccable répond à une question de qualité. Maintenir les mêmes performances après une usure, une panne ou le remplacement d’un automate nécessite d’autres engagements.
Lorsque vous comparez des fournisseurs de Wuxi, tels qu’Aubrik et Zhouxiang, utilisez le même plan et le même périmètre pour chaque demande. Notre comparaison des fabricants de lignes de production de poutres en H vous aide à établir une présélection. Le choix final dépend des machines proposées et des conditions d’assistance pour votre atelier.
Pour les machines de soudage à l’arc submergé, identifiez les pièces d’usure liées au dévidage du fil, aux tubes-contact, à la gestion du flux et au guidage. Pour les équipements de correction, identifiez la configuration des rouleaux de redressage et la procédure de remplacement. Demandez quelles pièces sont disponibles localement, lesquelles doivent être commandées auprès du fournisseur d’origine et quelles informations sont nécessaires pour commander la bonne version.
Les recommandations du HSE britannique sur la maintenance soulignent l’importance d’un personnel compétent et d’un accès sécurisé. Les recommandations britanniques autorisent le recours au personnel de maintenance interne et reconnaissent la nécessité d’une assistance spécialisée pour les équipements plus complexes. Tirez les leçons de cette expérience et évaluez l’accès et la formation avant la réception d’un équipement. Adaptez les fréquences de maintenance au manuel de l’équipement et aux conditions d’utilisation, au lieu d’accepter une durée de vie générale sans fondement.
Perspectives du secteur : planifier l’installation et la réception en 2026
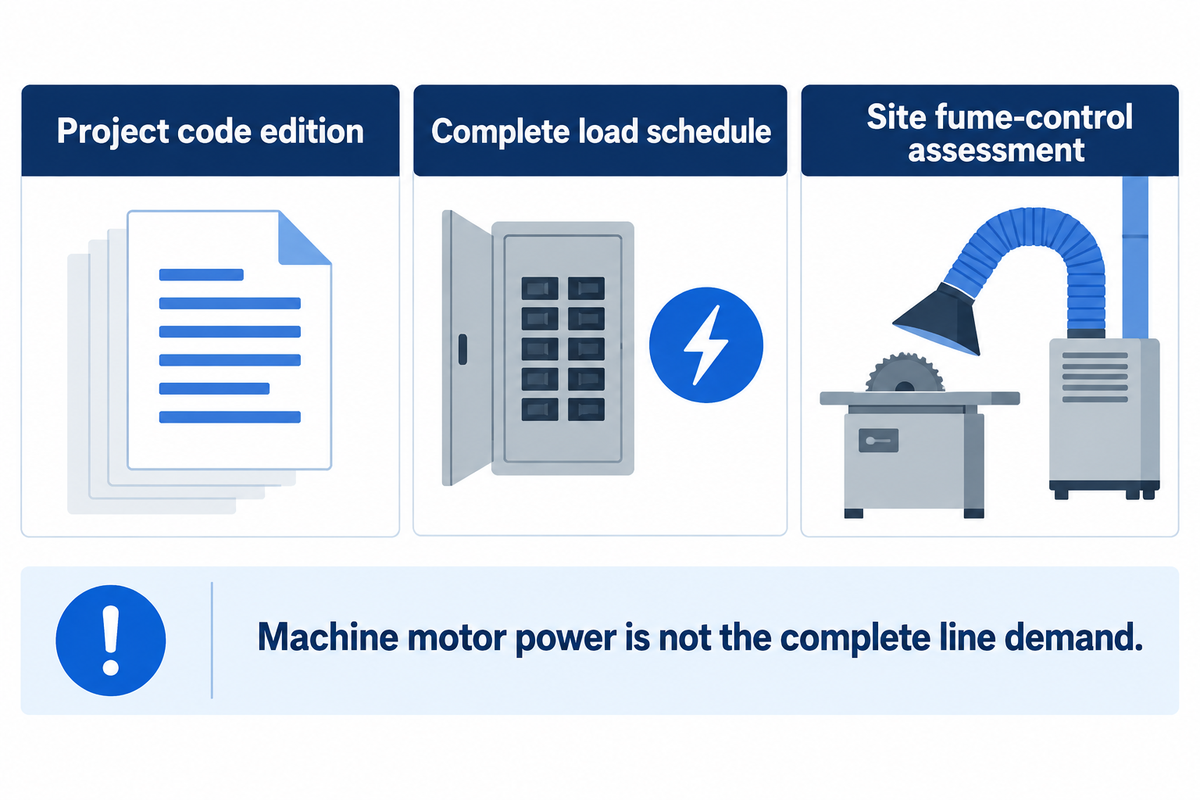
Pour vos achats en 2026, indiquez dans la demande de devis l’édition du code de soudage applicable au projet, ainsi que le plan d’installation dans l’atelier. L’AWS répertorie la norme D1.1/D1.1M:2025-AMD1 et publie une synthèse des évolutions relatives à la qualification et à l’inspection. Si le projet spécifie cette édition, les modes opératoires et la documentation de réception doivent s’y conformer dès le départ.
La page de publication de la norme D1.1 par l’AWS indique l’édition applicable. Déterminer l’édition requise avec l’équipe projet permet d’harmoniser la base de réception des fournisseurs en concurrence. En pratique, il s’agit d’aligner la documentation, et non d’affirmer que toutes les nouvelles machines sont certifiées conformes au code.
La première étape de l’intégration dans l’atelier consiste à établir un plan d’implantation de référence indiquant l’entrée des poutres, leur retournement, les déplacements du pont roulant ainsi que les accès et zones de sortie. Assurez la circulation des pièces en acier sans bloquer l’accès pour la maintenance. Demandez un bilan des puissances des entraînements, des sources de soudage et des équipements auxiliaires. Pour l’achat d’une machine destinée à la production de structures en acier, la puissance moteur installée d’un portique ne doit pas être assimilée à la puissance électrique nécessaire à une ligne complète de production de structures en acier. Précisez dans la demande d’achat les contraintes du réseau électrique, notamment la tension et la fréquence, afin que la conception électrique puisse tenir compte des conditions du site.
Prévoyez également la maîtrise des fumées de soudage dans le plan d’implantation. Les recommandations du HSE britannique sur la maîtrise du soudage tiennent compte du procédé, de la charge de travail, de la taille des pièces, des matériaux et des consommables ; elles abordent également la protection des personnes présentes à proximité des équipements de soudage automatisés. Faites réaliser une évaluation sur le site de destination pour déterminer les systèmes d’aspiration et de ventilation nécessaires. Le flux qui recouvre l’arc ne dispense pas d’évaluer les risques pour les travailleurs à proximité ni ceux des opérations de fabrication connexes.
De même, toute nouvelle technologie de soudage nécessite de définir son périmètre d’application. Une proposition de robot de soudage ou de soudage laser doit inclure une démonstration portant sur l’accès, l’assemblage et la qualification du procédé ; elle ne peut pas remplacer automatiquement un portique de soudage à l’arc submergé. Il en va de même pour un manipulateur de soudage ou un positionneur de soudage destiné à une autre famille de pièces. Une étude du procédé est nécessaire pour évaluer son incidence sur le parcours de fabrication des poutres en H. Notre guide de planification de l’automatisation du soudage explique où intégrer l’automatisation.
Questions fréquentes
WUXI ABK MACHINERY peut-elle fournir des solutions sur mesure pour les lignes de production de poutres en H ?
Aubrik propose des configurations de lignes de production de poutres en H adaptées à la gamme de poutres requise et à l’implantation de l’atelier.
Commencez par fournir des plans cotés, les nuances d’acier et vos objectifs de production. Les plages publiées pour les machines d’assemblage et les portiques permettent d’établir une première sélection d’équipements. Une proposition adaptée doit indiquer les modèles retenus, la configuration de manutention et les équipements de finition proposés en option. Incluez dans le dossier de plans toute section sur mesure, tout profil conique ou détail d’assemblage inhabituel afin que le devis et l’essai de réception portent sur les mêmes pièces.
La machine comprend-elle le suivi automatique des soudures ?
Le suivi dépend du modèle de soudage choisi et de la configuration proposée.
La page produit d’Aubrik consacrée au soudage sur portique décrit des fonctions de suivi de soudure. Demandez une démonstration de la configuration proposée sur votre assemblage réel, en tenant compte des variations normales de préparation et de l’accès le long de la poutre. Notez comment le système suit la soudure et gère les amorçages ou les interruptions. Les performances du suivi, l’acceptation du soudage et les tolérances dimensionnelles de la pièce finie doivent faire l’objet de contrôles distincts dans le compte rendu des essais.
Quelle est la durée de vie habituelle des équipements de production de poutres en H et quelles sont leurs exigences de maintenance ?
Planifiez la maintenance à partir du manuel de l’équipement et de son historique d’utilisation ; il n’existe pas de durée de vie unique fiable pour toutes les lignes.
Le régime d’utilisation, les charges, l’environnement, le choix des composants et la maintenance influent sur la durée de vie. Établissez un plan d’inspection et de remplacement pour l’équipement fourni, consignez les pannes et les interventions, puis repérez les pièces dont l’absence peut interrompre la production pendant l’attente des pièces de rechange. La formation doit porter sur la mise en sécurité et le signalement des équipements endommagés. Un plan écrit concernant les pièces de rechange et l’assistance est plus utile pour prévoir le coût d’utilisation qu’une promesse de durée de vie sans réserve.
Une machine de fabrication de poutres en H peut-elle aussi produire des poutres à hauteur variable ?
La production de poutres à hauteur variable exige une configuration adaptée à l’évolution de leur géométrie.
Précisez la variation de hauteur, les dimensions aux extrémités, la longueur et l’accès aux assemblages avant de choisir la machine. De même, la production de poutres caissons nécessite son propre processus d’assemblage et de soudage ; ne partez pas du principe qu’un équipement pour poutres en H ouvertes constitue une ligne complète de production de poutres caissons.
Que dois-je joindre à ma première demande de devis ?
Envoyez les plans, les nuances de matériau, les exigences de soudage, la gamme de production, les utilités disponibles sur site et le périmètre de livraison requis.
Indiquez les sections minimale, courante et maximale, avec la hauteur de l’âme, la largeur des ailes, l’épaisseur des deux tôles et la longueur de la poutre. Ajoutez la masse des pièces, les détails sur la variation de hauteur ou la contre-flèche, ainsi que les dimensions des soudures indiquées sur les plans. Précisez les opérations déjà réalisées dans votre atelier et l’étape où se forme actuellement la file d’attente. Pour un nouvel atelier, indiquez la surface au sol disponible et les équipements de manutention prévus. Mentionnez le nombre d’équipes planifié et les objectifs de production acceptés, sans les convertir en vitesse de soudage supposée. Joignez les critères d’inspection requis et l’édition du code de projet applicable. Indiquez l’alimentation électrique, les raccordements de ventilation, la destination et les responsabilités liées à l’installation. Demandez au fournisseur de vous remettre un calendrier des postes adaptés, la liste des exclusions, le lot de pièces de rechange et un plan d’essai représentatif. Cette réponse donnera aux équipes achats, production et qualité un périmètre commun à examiner avant la commande.
Planifiez votre ligne de poutres en H
Envoyez les plans de vos poutres et les contraintes de votre atelier via notre page de demande de renseignements sur les équipements pour poutres en H. Aubrik pourra les examiner afin d’identifier une machine de soudage de poutres en H et les équipements de ligne adaptés. Conservez ensemble le plan, le devis et le compte rendu de l’essai chronométré tout au long du projet, de la sélection à l’achat.
Articles associés
- Guide de planification d’une ligne de production de poutres en H
- Gammes de machines d’assemblage de poutres en H
- Configurations de machines de soudage sur portique
- Fabricants d’équipements pour poutres en H
Références et sources
- American Welding Society : Guide pratique du soudage à l’arc submergé, juillet 2025.
- American Institute of Steel Construction : Inspection du soudage et examens non destructifs.
- TWI : Maîtrise des déformations : prévention par les techniques de fabrication.
- David Meyer et Robert Koltz : Taux de dépôt, rendement de dépôt et production, 2023.
- Health and Safety Executive : Maintenance des équipements de travail.
Document préparé par Aubrik à partir de ses spécifications d’équipement publiées et des sources techniques citées, puis vérifié en octobre 2026. Les exemples de production et de finances reposent sur des hypothèses explicites ; ils ne correspondent pas aux résultats d’essais réalisés chez des clients.