
Entrez en contact avec Aubrik Company

(Dernière mise à jour en novembre 2026 · Vérifié par l’équipe technique d’Aubrik Company)
Spécifications techniques rapides : Engrenages de grand diamètre
- La plage industrielle de diamètres primitifs s’étend de 1 000 mm à 13 259 mm sur des modules normaux de m = 10 à m = 55.
- Les couronnes dentées boulonnées segmentées offrent une alternative aux couronnes forgées laminées monoblocs au-delà de 4 000 mm de diamètre extérieur (OD).
- Les entraînements à denture trempée exigent une dureté superficielle supérieure à 50 HRC (50–56 HRC par induction ou 58–62 HRC par cémentation).
- Les classes de précision des flancs suivent les normes ISO 1328-1:2013 et DIN 3962 / AGMA 2000 avec contrôle par ultrasons des pièces forgées selon ASTM A388.
- Les entraînements rotatifs Aubrik maintiennent un faux-rond radial ≤0,02 mm sur les positionneurs de 50-2 000 kg et les vireurs à galets de 1-1 000 T.
Les engrenages géants transmettent d’importantes forces de rotation dans les équipements lourds tels que les broyeurs à boulets, les fours rotatifs, les entraînements d’orientation éoliens et les positionneurs de soudage automatisés. Les ingénieurs qui spécifient un système d’engrenage de plus de 1 000 mm (diamètre primitif) font face à des contraintes inexistantes sur les petits réducteurs de catalogue. La capacité des laminoirs circulaires, les gabarits de transport routier hors normes, les déformations de traitement thermique et bien d’autres facteurs dictent chaque étape de la conception.
Lorsque deux roues dentées engrènent sous des charges de plusieurs mégawatts, de minimes erreurs de pas ou de flexion d’arbre provoquent rapidement la rupture en pied de dent. Le choix approprié d’un engrenage repose sur l’équilibre entre le calcul du module, la précharge des joints de couronnes fendues et le contrôle par ultrasons de l’ébauche forgée. Ceux qui recherchent des couronnes sur mesure et des entraînements rotatifs peuvent contacter Aubrik pour la fabrication sur mesure d’engrenages industriels et de couronnes dentées. Les ingénieurs d’Aubrik apportent l’accompagnement technique nécessaire à chaque application.
Réponse technique directe : Les engrenages de grand diamètre sont des couronnes de transmission de puissance cylindriques ou coniques très robustes dépassant 1 000 mm de diamètre primitif avec des modules de m = 10 à m = 55. Ils utilisent de l’acier allié forgé 42CrMo ou 20CrMnTi, un boulonnage par brides fendues au-delà de 4 000 mm et des tolérances de flanc selon ISO 1328-1.
Points techniques essentiels à retenir (TL;DR)
- Distinguez très tôt trois architectures : les grandes roues menées (bull gears) sous carter montées sur arbre (1 000–5 000 mm), les couronnes périphériques ouvertes (girth gears) montées sur virole (3 000–13 259 mm) et les couronnes d’orientation à roulement intégré (400–6 000 mm).
- Calculez le diamètre primitif via d = m × z et appliquez un coefficient de sécurité de 1.5x à 2.5x. Sur une couronne périphérique de 3 200 mm (m = 20, z = 160), un couple de 450 kN·m impose un effort tangentiel sur la dent de 281,25 kN.
- Au-delà de 2 000 mm de diamètre primitif, la déformation de trempe lors d’une cémentation en four complet l’emporte souvent sur les avantages d’une dureté HRC accrue, à moins que le budget n’inclue une rectification CNC de profil après trempe.
- Vérifiez chaque ébauche d’engrenage forgée par contrôle ultrasonore volumétrique en mode impulsion-écho conformément à la norme ASTM A388/A388M avant le taillage des dents.
Qu’est-ce qui définit les engrenages de grand diamètre ? Architecture de roue principale, couronne périphérique et couronne annulaire
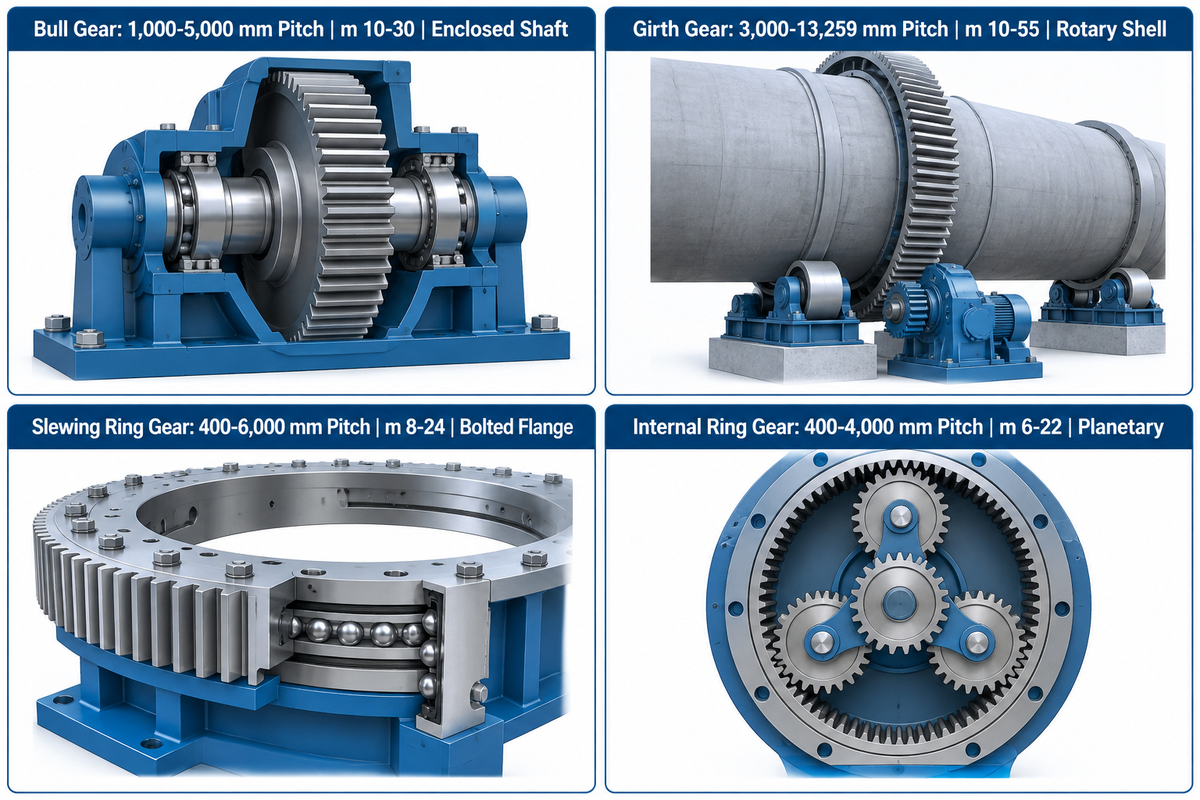
Les engrenages de grand diamètre sont des roues de transmission de puissance industrielles ayant un diamètre primitif de 1 000 mm à 13 259 mm et un module normal compris entre 10 et 55. La classification de ces engrenages dépend du cheminement des charges et de la géométrie de montage, et comprend les grandes roues montées sur arbre, les couronnes périphériques montées sur virole et les couronnes d’orientation à roulement intégré.
200–6 000 mmCapacité d’engrenages industriels Aubrik
> 50 HRCSeuil de dureté des flancs de dents
≤0,02 mmFaux-rond radial ISO 9283 chez Aubrik
Dans les ateliers d’usinage général, toute ébauche supérieure à 500 mm est considérée comme grande. Dans les machines lourdes pour l’exploitation minière, les cimenteries, l’orientation éolienne et le soudage automatisé, ce seuil débute à 1 000 mm. Ces couples d’engrenages utilisent des pignons en acier trempé pour entraîner une immense roue conjuguée à couple élevé.
Une mauvaise compréhension des roues principales, des couronnes périphériques et des couronnes d’orientation lors de l’implantation entraîne de coûteuses incompatibilités de carter et de fondation. Chaque architecture gère différemment les efforts axiaux, radiaux et les moments de renversement. La géométrie des flancs et les limites d’écart de denture dans les trois catégories suivent les normes de tolérance des flancs d’engrenages cylindriques ISO 1328-1:2013.
Une grande roue menée (bull gear) se monte sur un arbre central forgé à l’intérieur d’un réducteur fermé à bain d’huile. Elle mesure généralement de 1 000 mm à 5 000 mm de diamètre primitif. Un ou deux pignons engrènent avec la grande roue pour démultiplier le couple dans les réducteurs marins et les presses d’emboutissage.
Une couronne périphérique (girth gear) est une couronne dentée fixée à l’extérieur d’un cylindre. Pour plus d’informations, veuillez consulter la liste de contrôle technique d’Oxmaint pour les couronnes de fours de cimenterie. La couronne périphérique constitue le plus grand entraînement à engrenage ouvert dans la plupart des usines. Pour les diamètres supérieurs, des couronnes segmentées sont nécessaires (selon les références de fabrication des grands engrenages industriels à partir de 4 mètres/4,000 mm). La plus grande couronne de broyeur, selon les données techniques d’engrenages industriels d’Aubrik, est exploitée par Falk et mesure 13 259 mm de diamètre extérieur en six segments.
Une couronne d’orientation (slewing ring gear) intègre une denture intérieure ou extérieure avec des chemins de roulement trempés pour billes ou rouleaux croisés. Les couronnes d’orientation dont le diamètre varie de 400 mm à 6 000 mm supportent les charges axiales, le cisaillement radial et les moments de basculement en une seule unité compacte. Aubrik produit des engrenages industriels jusqu’à 6 000 mm de diamètre via sa division de fabrication sur mesure d’engrenages industriels et de couronnes dentées. Ces engrenages lourds utilisent des entraînements d’orientation de précision sur des tables rotatives de 50–2 000 kg et des vireurs à galets de 1–1 000 T.
| Type d’architecture | Plage de diamètres primitifs | Module normal (m) | Montage et carter | Équipements industriels principaux |
|---|---|---|---|---|
| Grande roue menée (Bull Gear) | 1 000–5 000 mm | m 10–30 | Frettée ou clavetée sur arbre dans un réducteur fermé à bain d’huile | Propulsion marine, presses d’emboutissage, entraînements de compresseurs |
| Couronne périphérique (Girth Gear) | 3 000–13 259 mm | m 10–55 | Montée par boulons en T ou lames ressorts sur virole rotative ; sous carter de protection | Broyeurs à boulets, broyeurs SAG, fours rotatifs, tambours sécheurs |
| Couronne d’orientation (Slewing Ring) | 400–6 000 mm | m 8–24 | Couronne à bride boulonnée avec chemins de roulement à billes ou à rouleaux intégrés | Positionneurs de soudage, tourelles de grue, orientation d’éoliennes de 5 MW |
| Couronne à denture intérieure | 400–4 000 mm | m 6–22 | Couronne extérieure fixée au carter engrenant avec des pignons satellites | Réducteurs planétaires, tunneliers, presses à rouleaux |
Topologies d’engrenages droits, hélicoïdaux, bihélicoïdaux et intérieurs à grande échelle
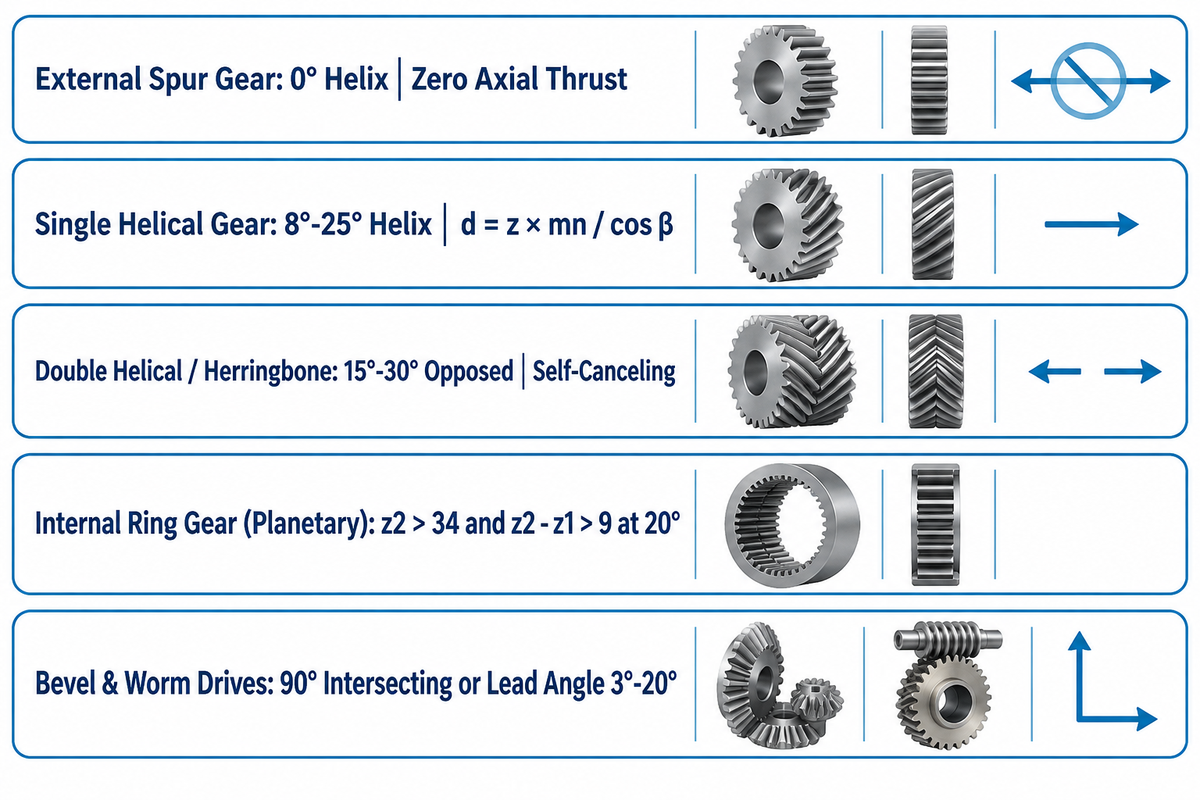
Différentes topologies sont disponibles pour les plates-formes à fort couple, notamment l’engrenage droit, l’engrenage hélicoïdal, l’engrenage bihélicoïdal, l’engrenage intérieur, l’engrenage conique et la roue et vis sans fin. Le choix dépend des limites de poussée axiale, du rapport de conduite et de l’orientation des arbres. Les engrenages droits éliminent la poussée axiale sur les viroles ouvertes, tandis que les engrenages bihélicoïdaux maximisent la capacité de couple sans surcharger les butées axiales.
Lors de l’évaluation des différents types d’engrenages pour entraînements lourds, les ingénieurs fondent principalement leurs décisions sur la géométrie des arbres et la disposition des paliers. Chaque engrenage cylindrique transmet le mouvement entre des arbres parallèles. Les engrenages coniques et à vis sans fin assurent le mouvement pour des axes concourants ou gauches. Les définitions géométriques de ces types d’engrenages suivent les normes d’engrenages ISO TC 60 et les tableaux de calcul dimensionnel des engrenages de KHK.
Un engrenage droit comporte des dents droites taillées parallèlement à l’axe de la roue. Comme l’angle d’hélice est de zéro degré, un engrenage droit ne génère aucune poussée axiale le long de l’arbre. Par conséquent, les engrenages extérieurs à denture droite restent le choix standard pour les couronnes de fours rotatifs soumis à une dilatation thermique de la virole.
Un engrenage hélicoïdal présente des dents taillées selon un angle d’hélice bêta (généralement de 8° à 25°) par rapport à l’axe. Dans le système hélicoïdal normal défini par le Tableau 4.3 de KHK, le diamètre primitif vaut d = z × mn / cos β. Les engrenages hélicoïdaux simples offrent une capacité de charge supérieure aux engrenages droits, mais l’inclinaison de l’hélice crée une poussée axiale qui nécessite des butées robustes.
Un engrenage bihélicoïdal (ou engrenage à chevrons) juxtapose des hélices à gauche et à droite sur la même couronne. Les deux vecteurs opposés de poussée axiale s’annulent mutuellement au sein de l’ébauche. Les conceptions bihélicoïdales offrent un fonctionnement régulier et une forte densité de couple dans les entraînements de broyeurs fermés.
Un engrenage intérieur, c’est-à-dire l’usinage de dents sur le diamètre intérieur d’une couronne extérieure, fait souvent partie d’un système à train planétaire. Dans ce cas, plusieurs pignons satellites gravitent autour d’un planétaire central (roue solaire) à l’intérieur de la couronne fixe. Comme indiqué au Tableau 4.9 de KHK, pour éviter toute interférence de développante et de trochoïde à un angle de pression de 20°, il faut un nombre de dents de la couronne intérieure supérieur à 34 (z2 > 34) et un écart de nombre de dents supérieur à 9 (z2 – z1 > 9).
Lorsque les arbres ne sont pas parallèles, les ingénieurs spécifient des configurations spécialisées non parallèles. Un engrenage conique ou engrenage conique en spirale est conçu pour transmettre la puissance entre des arbres concourants à 90 degrés. Un engrenage hypoïde décale l’axe du pignon sous l’axe de la couronne afin d’augmenter le diamètre du pignon. Une roue et vis sans fin offre un rapport de réduction élevé et une sécurité d’irréversibilité contre les basculements intempestifs, tandis qu’un système pignon-crémaillère utilise des crémaillères droites ou hélicoïdales pour convertir un couple rotatif en mouvement linéaire.
Quelle est la différence entre les engrenages hélicoïdaux et les engrenages droits dans les entraînements lourds ?
La différence mécanique fondamentale entre les engrenages hélicoïdaux et les engrenages droits réside dans la progressivité de l’engrènement et la poussée axiale. Sur un engrenage droit, toute la largeur de denture de chaque dent entre brusquement en contact linéaire d’un seul coup. Cet impact soudain provoque un sifflement acoustique et des pics dynamiques de flexion à des vitesses périphériques supérieures à 10 m/s.
Contrairement aux engrenages droits, les engrenages hélicoïdaux ont des dents taillées en biais afin que l’engrènement s’effectue progressivement sur la largeur de la dent. Cet engrènement progressif maintient deux ou trois paires de dents en contact permanent et se traduit par un rapport de conduite plus élevé. En contrepartie, il génère un effort de poussée axiale (Fa = Ft × tan β), qui doit être repris par des roulements à rouleaux coniques ou annulé par une configuration bihélicoïdale.
| Type et classe de topologie d’engrenage | Axes des arbres | Angle d’hélice / de spirale | Charge de poussée axiale | Meilleure application industrielle à grande échelle |
|---|---|---|---|---|
| Engrenage droit extérieur | Axes parallèles | 0° | Poussée axiale nulle | Couronnes ouvertes de fours, tables tournantes, treuils basse vitesse |
| Engrenage hélicoïdal simple | Axes parallèles | 8°–25° | Poussée unidirectionnelle modérée à élevée | Réducteurs industriels fermés, grandes roues de compresseurs grande vitesse |
| Engrenage bihélicoïdal / à chevrons | Axes parallèles | 15°–30° opposés | Poussée interne auto-équilibrée | Entraînements de broyeurs à boulets multi-mégawatts, réducteurs marins |
| Couronne à denture intérieure (planétaire) | Parallèles coaxiaux | 0° ou 8°–15° | Nulle (droit) ou équilibrée | Orientation d’éoliennes de 5 MW, entraînements de roue de coupe de tunneliers |
| Engrenage conique droit et en spirale | Concourants à 90° | 0° ou spirale de 30°–35° | Efforts axiaux et d’écartement élevés | Broyeurs verticaux à galets pour cimenterie, propulseurs à renvoi d’angle |
| Engrenage conique hypoïde | Non concourants décalés à 90° | Spirale de 35°–45° | Forte poussée axiale et charge de glissement | Essieux industriels lourds à angle droit et entrées de broyeurs compactes |
| Hélicoïdal croisé (engrenage gauche) | Gauches non parallèles | Croisement typique à 45° | Poussée modérée ; contact ponctuel uniquement | Entraînements auxiliaires légers de régulateurs et arbres de chariots verseurs |
| Couple roue et vis sans fin | Non concourants à 90° | Angle d’inclinaison de filet 3°–20° | Forte poussée axiale sur l’arbre de vis | Entraînements d’inclinaison irréversibles pour positionneurs de soudage, couronnes SE14 |
| Entraînement pignon-crémaillère | Rotatif vers linéaire | 0° ou 10°–20° | Nulle (droit) ou poussée latérale | Jambes de plates-formes offshore auto-élévatrices, axes de portiques CNC lourds |
Dimensionnement des engrenages de grand diamètre : Diamètre primitif, module et capacité de couple
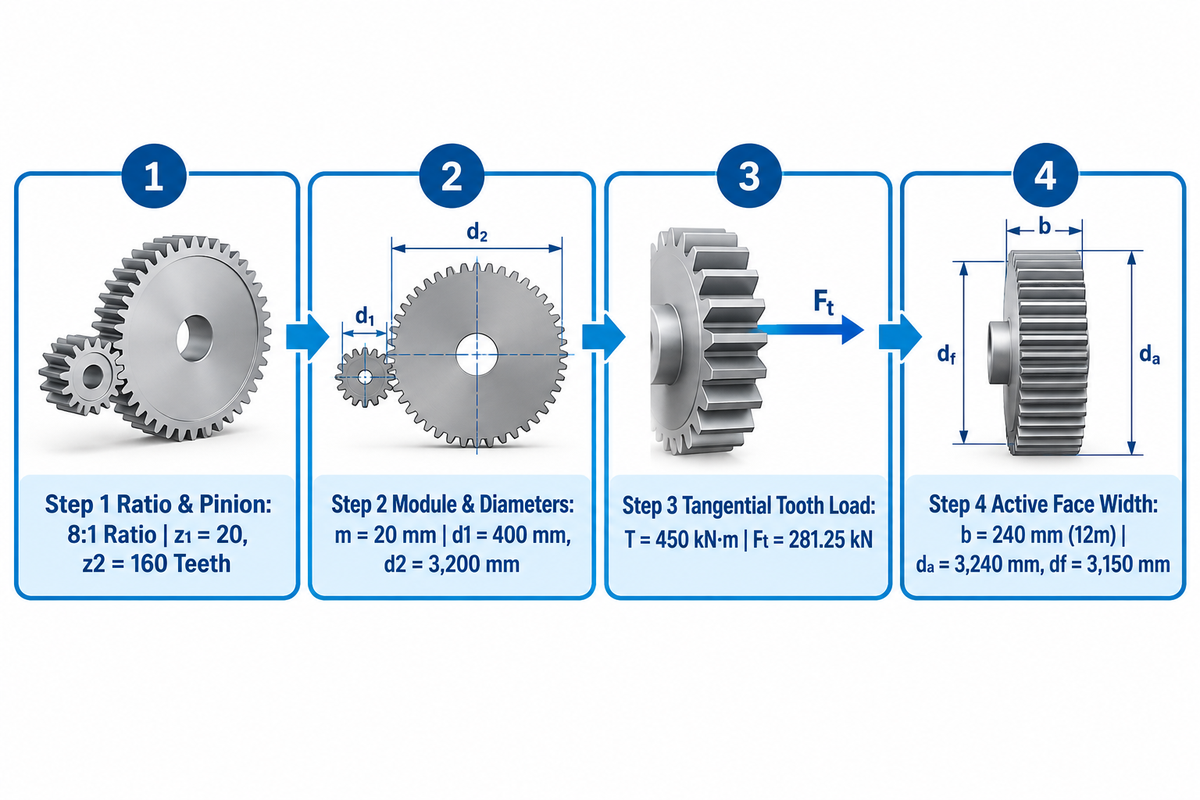
Le dimensionnement des engrenages de grand diamètre exige de calculer le diamètre primitif (d = m × z), le diamètre de tête (da = d + 2m), le diamètre de pied (df = d – 2,5m) et l’effort tangentiel sur la dent (Ft = 2 000 × T / d). Les ingénieurs appliquent un coefficient de sécurité d’application de 1.5x à 2.5x en complément de ces formules géométriques.
Les équations analytiques des diamètres primitif et de pied ne fixent que les limites géométriques. Si elles définissent les enveloppes dimensionnelles, le calcul final des contraintes de flexion en pied de dent et de pression de contact sur les flancs requiert une analyse complète des facteurs de service et de la répartition de charge. Dans les engrenages métriques, le module (m, en millimètres) est le rapport entre le diamètre primitif et le nombre de dents. Comme l’indique la procédure pratique de conception des engrenages droits de KHK, multiplier le module m par le nombre de dents z détermine le cercle de référence exact où deux roues conjuguées transmettent le couple.
Pour l’évaluation des charges dynamiques, le guide technique de dimensionnement des engrenages droits d’Okdor précise que les systèmes asservis génèrent de 1.5 à 2 fois le couple nominal lors de l’accélération, et que les arrêts brusques peuvent tripler les charges instantanées. Okdor prescrit un facteur de sécurité minimal de 1.5x pour les charges stables et des marges de 1.5x à 2.5x pour les applications dynamiques. Chez Aubrik, les systèmes rotatifs complets sont dimensionnés avec un facteur d’application de 1.65 pour l’orientation éolienne ou de 2.0 pour les pelles hydrauliques, avec des tolérances de flanc vérifiées selon ISO 1328-1:2013.
Méthode en 4 étapes : du module au diamètre primitif
Les ingénieurs appliquent la Méthode en 4 étapes : du module au diamètre primitif pour convertir les exigences de couple d’arbre et de réduction de vitesse en paramètres d’engrenage vérifiables :
- Étape 1 – Fixer le rapport d’engrenage et le nombre de dents du pignon : Définissez le rapport de réduction requis (i = z2/z1). Choisissez un nombre de dents de pignon trempé compris entre z1 = 17 et z1 = 25 afin d’éviter l’interférence de taillage en pied de dent avec un angle de pression de 20°.
- Étape 2, Sélectionner le module et calculer les diamètres : Choisissez un gros module normalisé (m = 10 à m = 55). Calculez le diamètre primitif d = m × z, le diamètre de tête da = d + 2m, le diamètre de pied df = d – 2,5m et le pas circulaire p = π × m, selon le Tableau 4.1 de KHK.
- Étape 3, Calculer l’effort tangentiel sur la dent : Convertissez le couple de sortie nominal T (en N·m) en effort tangentiel au cercle primitif à l’aide de la formule Ft = (2 000 × T) / d (avec d en mm). Pour les tambours à forte inertie, utilisez un coefficient de sécurité d’application de 1.65 à 2.0.
- Étape 4, Définir le rapport largeur de denture / pas : Pour le dimensionnement, fixez la largeur de denture b entre 8m et 16m (généralement de 10m à 12m sur les couronnes périphériques ouvertes). Maintenez le rapport entre la largeur de denture et le diamètre du pignon (b / d1) en dessous de 1.2 pour les engrenages droits afin d’éviter les surcharges de bord.
Exemple d’application, Prédimensionnement illustratif d’une couronne périphérique de 3 200 mm de diamètre primitif : Considérons un entraînement de tambour rotatif exigeant un rapport de réduction de 8:1 et un couple continu sur la couronne de 450 kN·m. Le choix d’un pignon forgé à 20 dents (z1 = 20) fixe le nombre de dents de la couronne à z2 = 160 dents. En retenant un module m = 20 mm, on obtient un diamètre primitif de pignon d1 = 400 mm et un diamètre primitif de couronne principale d2 = 20 × 160 = 3 200 mm. Le diamètre de tête vaut da = 3 200 + 2(20) = 3 240 mm et le diamètre de pied vaut df = 3 200 – 2,5(20) = 3 150 mm. À un couple de 450 kN·m, la charge tangentielle nominale sur la dent est de Ft = 281,25 kN. La spécification d’une largeur de denture de 12m (b = 240 mm) répartit uniformément la charge sur le flanc. Les ingénieurs qui dimensionnent des entraînements à galets synchronisés peuvent comparer cette démarche avec notre guide sur les calculs de couple et d’entraînement par engrenages pour vireurs de soudage lourds.
| Paramètre de l’engrenage | Formule (Tableau 4.1 de KHK) | Pignon menant (z1 = 20) | Grande couronne dentée (z2 = 160) |
|---|---|---|---|
| Module normal (m) | Taille choisie en fonction de la charge de flexion | 20 mm | 20 mm |
| Diamètre primitif (d) | d = m × z | 400 mm | 3 200 mm |
| Diamètre de tête (da) | da = d + 2m | 440 mm | 3 240 mm |
| Diamètre de pied (df) | df = d – 2,5m | 350 mm | 3 150 mm |
| Largeur de denture active (b) | b = 12 × m (pignon avec débord de +15 mm) | 255 mm | 240 mm |
| Charge tangentielle sur la dent (Ft) | Ft = 2 000 × T / d | 281,25 kN | 281,25 kN |
Comment le module et le diamètre primitif influent-ils sur la résistance et la durabilité ?
Le module et le diamètre primitif gouvernent la résistance des dents et la tenue à l’écaillage (pitting) par deux leviers mécaniques distincts. Comme le documente Gear Solutions, l’épaisseur à la corde en pied de dent sFn au niveau de la tangente à 30° du congé de raccordement détermine la résistance à la flexion en pied de dent. Selon Okdor, un pignon compact de 40 mm au module 2.0 peut durer plus longtemps qu’une roue de 60 mm au module 1.0 sous la même charge, car le module supérieur épaissit la corde à la racine.
Une augmentation du diamètre primitif à couple d’arbre constant réduit l’effort tangentiel Ft exercé sur les dents. Avec un cercle primitif plus grand, le rayon de courbure le long du profil en développante augmente également, et une bande de contact élargie abaisse la pression de contact superficielle tout en préservant le rendement de transmission sur une durée de vie de 20 ans. À titre d’exemple, les couronnes d’orientation d’éoliennes de 5 MW d’Aubrik subissent des cycles de charge de 1 000 à 3 000 kN·m pendant 20 ans.
Couronnes forgées monoblocs vs couronnes périphériques segmentées : Précharge des joints fendus et limites de transport
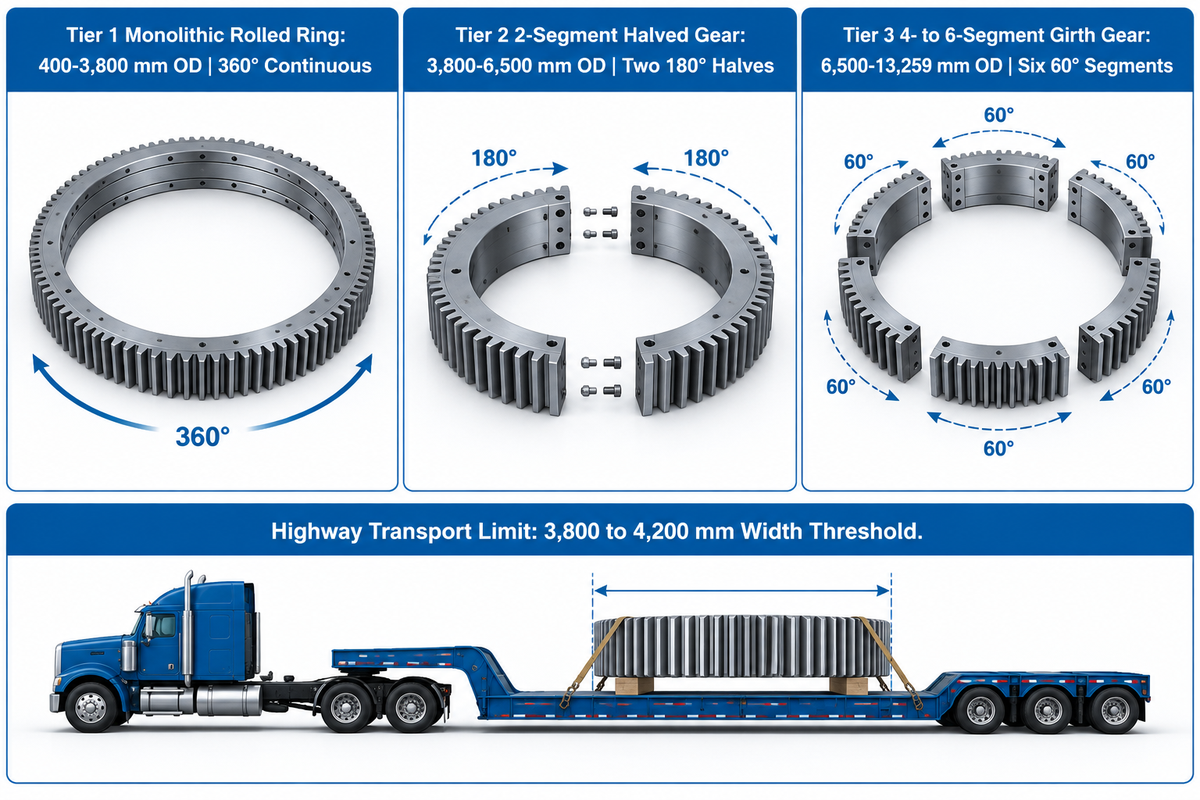
Le passage d’une couronne forgée monobloc en une seule pièce à une couronne périphérique boulonnée en deux parties ou multi-segments s’impose lorsque le diamètre extérieur dépasse les gabarits routiers de 3 800 à 4 200 mm. Les couronnes segmentées se justifient également si le remplacement sur site interdit de déposer les paliers du broyeur ou si la segmentation réduit les déformations au four.
Les limites de largeur pour le transport routier sans escorte policière spéciale, généralement comprises entre 3 800 et 4 200 mm, varient selon les réglementations régionales et les gabarits portuaires. Jusqu’à environ 3 800 mm de diamètre extérieur, une pièce forgée laminée monobloc constitue la solution la plus rigide. Elle supprime l’usinage des plans de joint et maintient une contrainte circonférentielle uniforme.
Au-delà de 4 000 mm de diamètre, ou chaque fois qu’une couronne dentée doit entourer un tambour rotatif existant sans soulever les paliers de tourillon, les conceptions segmentées prennent le relais. Dans la demande de brevet américain US20200124155A1 (Girth Gear), les segments de couronne sont assemblés par deux brides qui sont elles-mêmes soudées à pleine pénétration à la jante et au voile, puis raidies par des goussets. Le brevet américain US6851485B2 décrit une couronne dentée divisée en sections de 60 degrés et fixée sur un châssis à 360 degrés. Chaque section utilise un boulon et six dispositifs de fixation pour reprendre les efforts de cisaillement.
Dans un train d’engrenages simple entraînant un four horizontal, le plan de joint traverse l’engrènement du pignon une fois par tour. Le guide d’alignement des couronnes et pignons de Yile Machinery souligne qu’un défaut d’alignement des couronnes entraîne des vibrations excessives et une rupture en pied de dent. Tandis que les petits engrenages de catalogue sont livrés prêts à l’emploi et glissent habituellement sur un arbre claveté, les couronnes segmentées font appel à des goupilles de cisaillement de précision et à des boulons de bride à forte précharge.
Matrice à 3 niveaux de transport et de précharge des couronnes fendues
Utilisez la matrice à 3 niveaux de transport et de précharge ci-dessous pour faire correspondre le diamètre de la couronne, les contraintes logistiques et le dimensionnement de la boulonnerie de joint.
| Niveau de conception | Plage de diamètres extérieurs | Logistique et assemblage sur site | Règle de fixation et de précharge du joint fendu |
|---|---|---|---|
| Niveau 1 : Couronne laminée monobloc | 400–3 800 mm OD | Expédiée à plat en conteneur standard ou sur plateau ; nécessite un montage en bout d’arbre | Aucun plan de joint ; boulonnage de bride continu sur 360° ou frettage à chaud sur les arbres |
| Niveau 2 : Couronne fendue en 2 demi-segments | 3 800–6 500 mm OD | Deux moitiés à 180° contournent la limite routière de 4,0 m de large et se montent autour d’arbres en place | Brides de jonction soudées à pleine pénétration selon US20200124155A1 ; goupilles de cisaillement alésées + boulons de traction à forte précharge |
| Niveau 3 : Couronne périphérique de 4 à 6 segments | 6 500–13 259 mm OD (ou couronnes limitées par la taille du four) | Les segments de 90° ou 60° entrent dans des conteneurs standards de 40 ft et des fours de traitement thermique plus compacts | Six segments de 60° avec boulons de positionnement et six fixations de cisaillement selon US6851485B2 ; taillage de finition en anneau complet de 360° |
Métallurgie et traitement thermique : Aciers alliés forgés, cémentation et trempe par induction
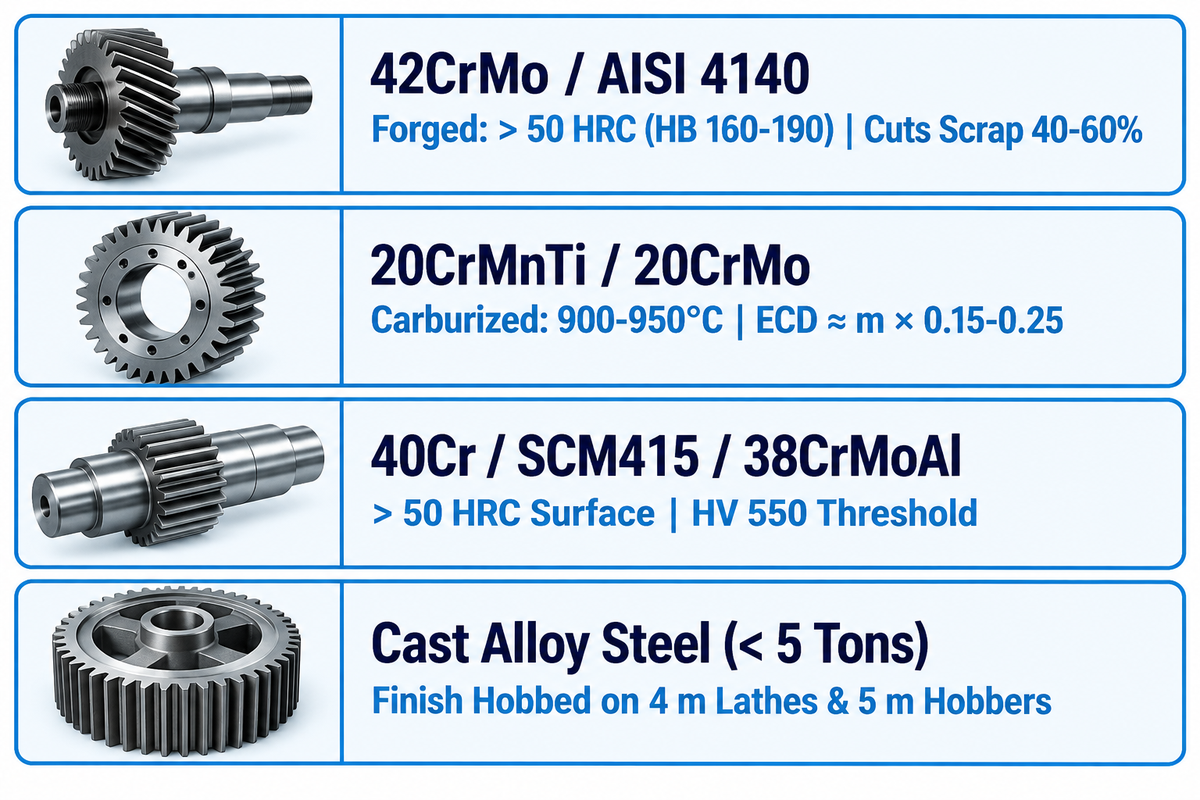
Les engrenages de grand diamètre sont majoritairement fabriqués à partir d’aciers alliés forgés tels que le 42CrMo (AISI 4140), le 40Cr et le 20CrMnTi. Les entraînements à denture dure exigent une dureté superficielle supérieure à 50 HRC, associant des profondeurs de cémentation de 0,15m à 0,25m ou une trempe par induction en boucle fermée pour maîtriser les déformations thermiques de trempe.
La cémentation d’une couronne complète au-delà de 2 000 mm de diamètre impose une rectification CNC de profil après trempe afin de corriger l’ovalisation thermique ; les acheteurs ne disposant pas d’un budget de rectification doivent donc prescrire une trempe par induction dent par dent. Selon HY Forgings, les projets de remise à neuf d’engrenages montrent que la principale source de déformation — et donc de défaillance — survient lors du traitement thermique.
De nombreux acheteurs supposent qu’exiger une dureté maximale de cémentation prolonge toujours la durée de vie de l’engrenage. Toutefois, l’analyse métallurgique du traitement thermique des engrenages de Geyon Tech rappelle que les entraînements à denture dure requièrent une dureté superficielle supérieure à 50 HRC. Leur règle de l’art fixe la profondeur conventionnelle de cémentation (mesurée jusqu’à HV 550) à ECD ≈ module m × (0.15 à 0.25). La cémentation diffuse entre 900 et 950°C avant le refroidissement de trempe. Sur les couronnes dépassant 2 000 mm de diamètre, la trempe à l’huile en four complet à ces températures provoque une ovalisation qui oblige à prévoir une surépaisseur de rectification de 0.2 à 0,4 mm.
En revanche, l’étude technique sur le traitement thermique par induction de Patsnap Eureka montre que les systèmes d’induction en boucle fermée avec pyrométrie sans contact (temps de réponse <10 ms) réduisent les taux de rebut de 40 % à 60 % et suppriment les reprises après traitement. D’après l’étude sur la trempe par induction des engrenages de Thermal Processing, la trempe par induction dent par dent ou bi-fréquence ne chauffe que le flanc et le pied de dent, en laissant froid le cœur en 42CrMo trempé et revenu. Pour les milieux corrosifs, des engrenages plus petits sont également disponibles en acier inoxydable. Les ébauches mécano-soudées plus lourdes s’appuient sur nos services de détensionnement, d’usinage CNC lourd et d’ébauches en acier mécano-soudé.
Comment le choix du matériau et du traitement thermique influe-t-il sur la taille requise de l’engrenage ?
Le choix du matériau et le traitement thermique déterminent directement la résistance admissible à la fatigue de contact et la résistance à la flexion en pied de dent, ce qui fixe la compacité possible d’un train d’engrenages pour un couple donné. Comme le montrent les essais de matériaux d’engrenages d’Okdor, passer d’un acier au carbone non traité à un acier 4140 (42CrMo) traité thermiquement ou à un acier allié cémenté multiplie par 2 à 3 la contrainte admissible de flexion des dents. Par conséquent, l’ingénieur peut réduire le diamètre primitif et la largeur de denture requis tout en transmettant la même capacité de couple.
| Nuance d’alliage | Gamme de traitement thermique | Dureté et référence à cœur | Règle de profondeur effective de couche | Déformation et surépaisseur de finition |
|---|---|---|---|---|
| 42CrMo / AISI 4140 forgé | Normalisation / trempe et revenu (Q&T) + trempe par induction par balayage | > 50 HRC sur flanc (référence de pré-tournage HB 160–190) | Définie jusqu’au seuil HV 550 le long du flanc et du pied | La pyrométrie en boucle fermée réduit le rebut de 40–60 % ; ovalisation minimale |
| Alliage 20CrMnTi / 20CrMo | Cémentation gazeuse à 900–950°C + trempe à l’huile + revenu | Indice d’entraînement à denture dure > 50 HRC | ECD ≈ m × 0,15–0,25 (0,8–1,5 mm sur modules moyens) | Prévoir 0,2–0,4 mm+ de surépaisseur pour rectification CNC de profil après trempe |
| 40Cr / SCM415 / 38CrMoAl | Trempé et revenu + nitruration superficielle ou induction | Surface > 50 HRC avec cœur allié tenace | Vérifiée au seuil HV 550 sur le plan de traitement thermique | Faible déformation thermique ; adapté aux couronnes dentées de précision |
| Acier allié moulé (< 5 tonnes) | Normalisé, trempé et détensionné | Ébauche annulaire usinable trempée à cœur | Dureté homogène à travers la section de la dent et de la jante | Taillage de finition sur tours verticaux de 4 m et tailleuses de 5 m |
Flux d’usinage CNC : Ébauchage (Gashing), taillage par fraise-mère, Skiving à dur et rectification de profil
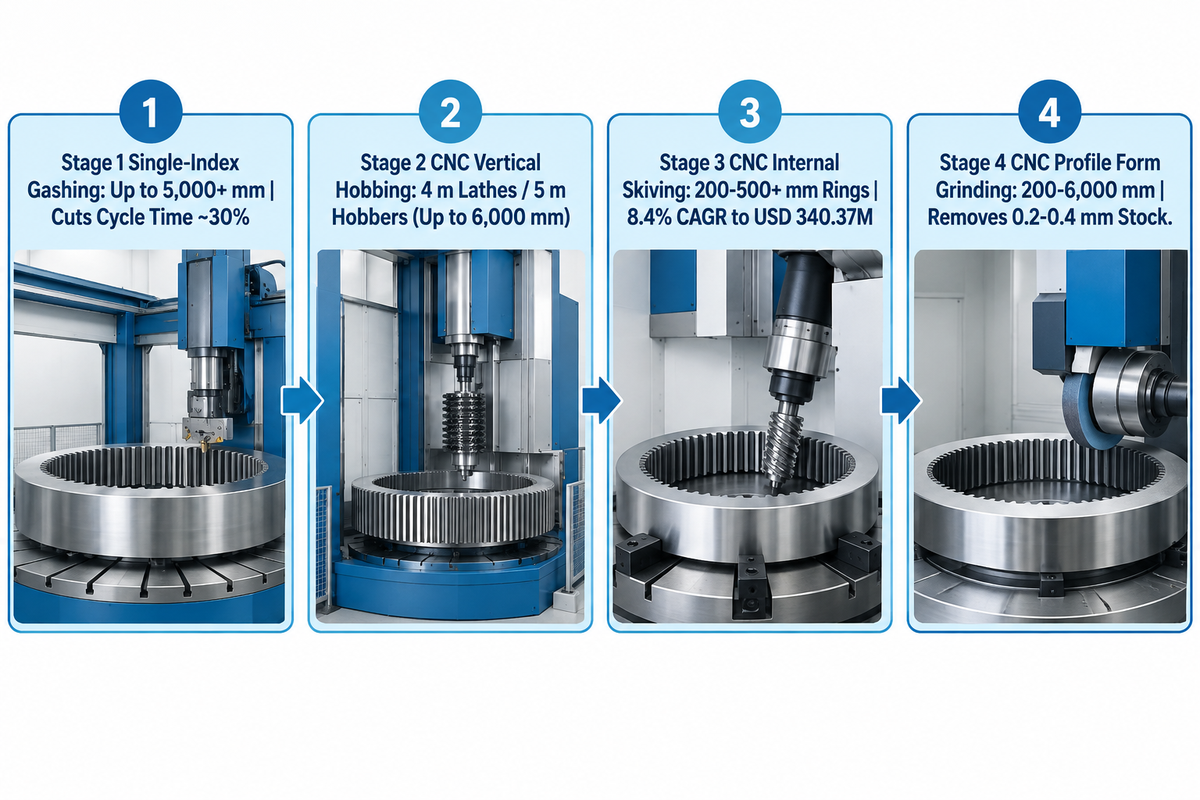
Dans le cas des engrenages à gros module, l’usinage s’effectue en plusieurs étapes sur des machines CNC. Les ateliers commencent par un tournage d’ébauche sur un tour vertical de 4 mètres suivi d’un fraisage d’ébauche des creux (gashing) ou d’une coupe à sec afin de réduire le temps de cycle de 30 %. La géométrie finale est obtenue par taillage vertical CNC de 5 mètres à la fraise-mère, traitement thermique, skiving à dur et rectification de profil.
Le broutement et l’usure rapide des outils sont des problèmes fréquents lors du taillage CNC à la fraise-mère d’engrenages de gros module dans une couronne forgée. L’adaptation de la méthode d’indexation de l’ébauche à la roue est soulignée tant par les usineurs expérimentés du forum de taillage d’engrenages lourds de Practical Machinist que par un rédacteur technique de Gear Solutions. De petits diamètres de fraise procurent également jusqu’à 15 % de résistance supplémentaire en pied de dent en maintenant la portée de contact centrée.
Les machines-outils CNC multi-axes ont transformé la finition à dur des engrenages de précision. Selon une étude évaluée par les pairs publiée en 2026 dans Mechanics & Industry, depuis le début des années 2000, l’usinage multi-axes permet de produire des dentures sur des machines CNC universelles tandis que les classes de précision se resserrent sous la norme ISO 1328-1.
Pour les couronnes à denture intérieure, où le mortaisage alternatif lent était autrefois la seule option, le taillage par génération (power skiving) domine désormais. Straits Research rapporte que le marché mondial des machines de skiving pour engrenages intérieurs était évalué à USD 164,7 millions en 2025. Il devrait passer de USD 178,53 millions en 2026 à USD 340,37 millions d’ici 2034, soit un TCAC (CAGR) de 8,4 %. Laisser une surépaisseur de rectification de 0.2 à 0,4 mm avant le traitement thermique permet à la rectification CNC de profil d’assurer un fonctionnement silencieux sous charges de pointe.
| Procédé d’usinage | Capacité machine vérifiée | Plage de modules / dimensions | Norme et surépaisseur d’usinage | Avantage technique majeur |
|---|---|---|---|---|
| Fraisage d’ébauche dent par dent / Gashing | Ébauches annulaires jusqu’à 5 000+ mm | Gros modules m 10–55 | Laisse 0,2–0,4 mm+ de surépaisseur de finition | La coupe à sec réduit le temps de cycle d’environ ~30 % par rapport à la méthode humide en cinq passes |
| Taillage vertical CNC lourd à la fraise-mère | Tours verticaux de 4 m / tailleuses de 5 m (jusqu’à 6 000 mm chez Aubrik) | Engrenages extérieurs m 10–55 | ISO 1328-1:2013 / DIN 3962 / AGMA 2000 | Indexation continue pour grandes couronnes extérieures droites et hélicoïdales |
| Skiving CNC d’engrenages intérieurs | Couronnes intérieures moyennes (200–500 mm) et grandes (500+ mm) | Couronnes dentées intérieures et planétaires | 54,63 % de part des machines verticales de skiving (8,4 % CAGR) | Remplace le mortaisage alternatif lent sur dentures intérieures trempées |
| Rectification CNC de profil de forme | Couronnes rotatives sur mesure de 200–6 000 mm | Entraînements à flancs trempés (> 50 HRC) | Élimine 0,2–0,4 mm de surépaisseur liée aux déformations thermiques | Restaure le profil en développante et le bombé longitudinal après cémentation |
Assurance qualité, classes de précision ISO 1328 et AGMA 2015 et réception CND
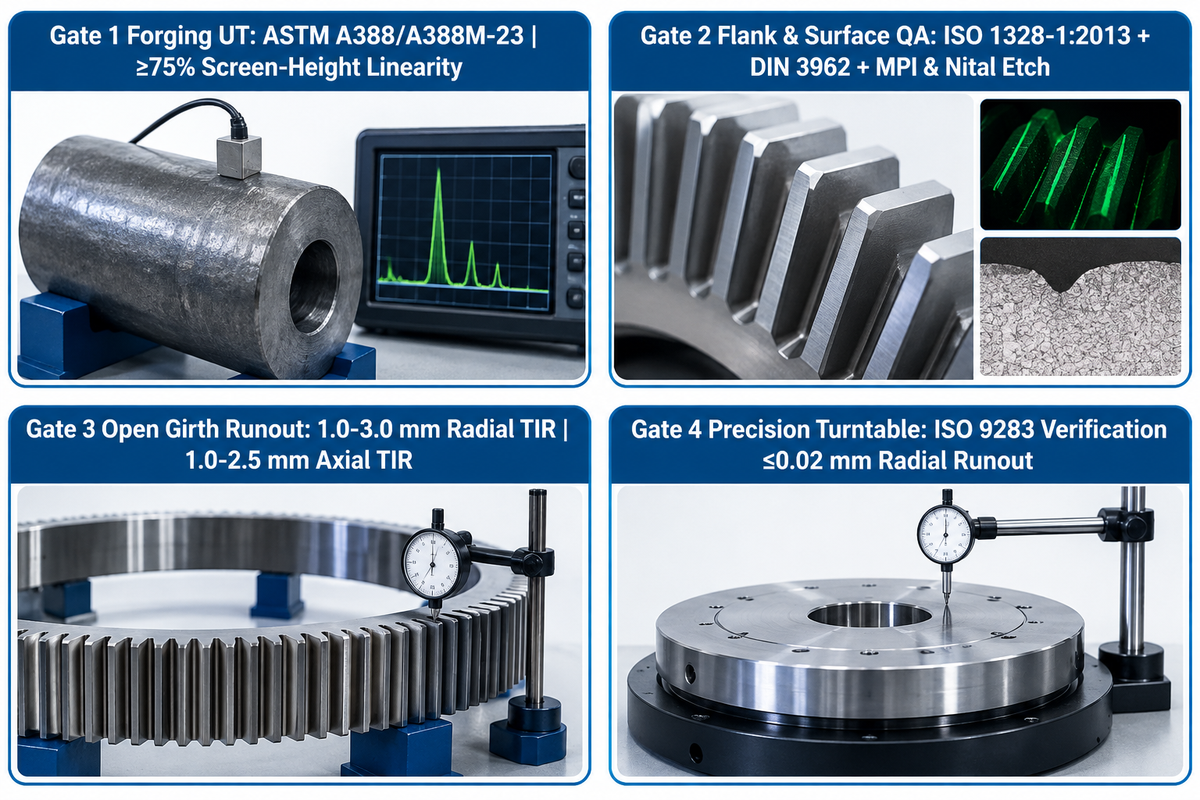
Dans le cadre de l’assurance qualité, les engrenages de grand diamètre exigent un contrôle par ultrasons en mode impulsion-écho des ébauches forgées selon ASTM A388/A388M avant le taillage des dents, ainsi qu’un contrôle par magnétoscopie après trempe. Les mesures finales de faux-rond maintiennent 1,0-3,0 mm TIR sur les couronnes périphériques ouvertes et ≤0,02 mm sur les tables tournantes de précision.
La découverte de discontinuités internes de forgeage après le taillage CNC et la rectification de profil conduit à la mise au rebut de l’ébauche entière. Lors de l’évaluation de la qualité d’un engrenage et de la rédaction des exigences de commande, les ingénieurs imposent trois jalons de contrôle non destructif (CND) et de métrologie avant expédition.
Avant le fraisage d’ébauche, toutes les couronnes laminées monoblocs et les pièces forgées en matrice ouverte doivent réussir un contrôle ultrasonore volumétrique. Ce contrôle est conforme aux normes internationales d’inspection des pièces forgées ASTM A388/A388M-23 et au protocole d’essai par ultrasons ASTM A388 d’Infinita Lab. Les balayages par contact en mode impulsion-écho à faisceau droit et à faisceau d’angle utilisent des appareils à réflexion pulsée, avec un signal affiché de manière linéaire sur au moins 75 % de la hauteur d’écran. Ce contrôle permet de détecter toute discontinuité avant la mise en service de la pièce forgée.
Deuxièmement, les écarts de flanc de dent sont vérifiés par rapport aux tolérances ISO 1328-1:2013 et DIN 3962 ou AGMA 2000. Selon la spécification d’alignement de Yile Machinery, le faux-rond radial admissible sur site pour les grandes couronnes périphériques ouvertes est de 1.0 à 3,0 mm de lecture totale du comparateur (TIR). Le voile axial admissible de la face est de 1.0 à 2,5 mm TIR. Troisièmement, sur les tables tournantes de soudage de précision, Aubrik effectue une vérification selon ISO 9283 afin de garantir un faux-rond radial ≤0,02 mm. Les équipes de maintenance peuvent consulter les fiches d’inspection complètes dans notre guide sur les procédures de maintenance, d’inspection et de réparation des engrenages industriels.
À faire (Do)
- Exiger un contrôle ultrasonore par contact impulsion-écho selon ASTM A388/A388M (linéarité ≥75 % de la hauteur d’écran) sur l’ébauche forgée avant le taillage des dents.
- Effectuer un contrôle par magnétoscopie (MPI) et une attaque acide au Nital après la rectification de profil afin d’exclure toute brûlure de rectification.
- Vérifier le faux-rond radial (1,0–3,0 mm TIR sur les couronnes ouvertes ; ≤0,02 mm sur les tables de précision) et recontrôler la portée après 24–48 heures sous charge.
À éviter (Don’t)
- Accepter des relevés de dureté pris uniquement sur la face extérieure de la jante au lieu de vérifier la profondeur effective de cémentation jusqu’à HV 550 le long du flanc de dent.
- Desserrer une couronne périphérique multi-segments avant d’avoir repéré chaque bride et vérifié l’alignement des boulons de positionnement et des dispositifs de cisaillement.
- Faire fonctionner une couronne périphérique ouverte avec une portée de contact couvrant moins de 70 % de la surface active du flanc de dent.
Applications intensives, alignement, lubrification et entraînements rotatifs de positionneurs de soudage
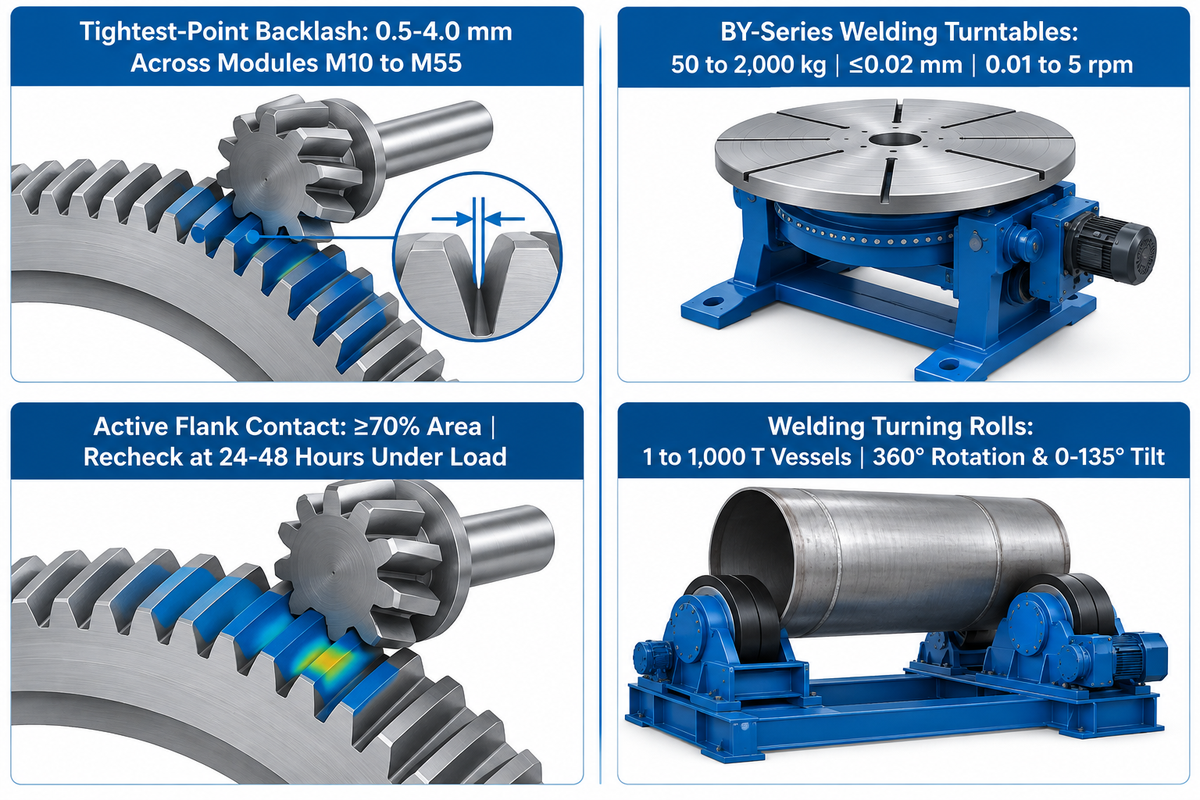
La durée de vie en service dans les broyeurs à boulets, les fours rotatifs et les positionneurs de soudage lourds dépend du maintien d’un contact pignon-couronne sur au moins 70 % de la surface active du flanc de dent. Les techniciens règlent le jeu d’engrènement (backlash) au point le plus serré entre 0,5–4,0 mm sur les modules M10 à M55 et contrôlent l’alignement tous les 12–24 mois.
Même une couronne dentée rectifiée avec précision subira une défaillance prématurée si l’alignement sur site ou la lubrification fait défaut. D’après le guide d’alignement des couronnes périphériques de Yile Machinery, le contact au point le plus serré du flanc est réglé pour un jeu de 0,5-4,0 mm sur les modules compris entre M10 et M55. L’empreinte de contact doit couvrir au moins 70 % de la surface active du flanc de dent. Les ingénieurs revérifient la portée après les premières 24 à 48 heures sous charge et inspectent l’alignement tous les 12 à 24 mois lors des arrêts programmés.
Dans les réducteurs fermés, des pompes à engrenages volumétriques font circuler de l’huile filtrée sur l’engrènement, tandis que les couronnes périphériques ouvertes utilisent une lubrification par pulvérisation intermittente automatisée. Dans les ateliers de chaudronnerie automatisés, des couronnes d’orientation trempées et des réducteurs en acier allié entraînent de lourds positionneurs et vireurs de soudage. Selon les spécifications des tables tournantes de soudage série BY d’Aubrik, six modèles standards couvrent des charges de 50 à 2 000 kg (sur mesure 5 000+ kg) avec un faux-rond ≤0,02 mm et une vitesse continue de 0.01 à 5 rpm. Pour les viroles plus imposantes, les vireurs de soudage à galets d’Aubrik prennent en charge des cuves cylindriques de 1 à 1 000 T.
Étant donné que les engrenages peuvent être sollicités à la fois en rotation continue sur 360° et en basculement en porte-à-faux de 0–135°, la rigidité du châssis et la maîtrise du jeu gouvernent directement le suivi du joint de soudure. Les intégrateurs de tables rotatives lourdes peuvent consulter nos guides sur les entraînements par couronne d’orientation des grands positionneurs de soudage pour ensembles hors gabarit et sur la maîtrise du jeu d’engrènement des tables tournantes de soudage de précision.
Dois-je m’inquiéter du bruit des engrenages et la taille influe-t-elle sur leur niveau sonore ?
Oui, un bruit d’engrenage irrégulier est un signe mécanique précoce de faux-rond au cercle primitif, de désalignement d’arbre ou de rupture du film lubrifiant, et la taille de l’engrenage amplifie la pression acoustique. À un régime donné (RPM), une augmentation du diamètre primitif entraîne une vitesse périphérique plus élevée, et donc une vitesse d’impact accrue. Comme le montre Mechanics & Industry (2026), les vitesses périphériques élevées exigent une maîtrise stricte de l’erreur de transmission et des vibrations. Le passage d’une denture droite à une denture hélicoïdale ou bihélicoïdale et la vérification d’une surface de contact de flanc ≥70 % réduisent le bruit des entraînements lourds.
Approvisionnement en grands engrenages sur mesure : Goulets d’étranglement des délais, facteurs de coût et perspectives 2026
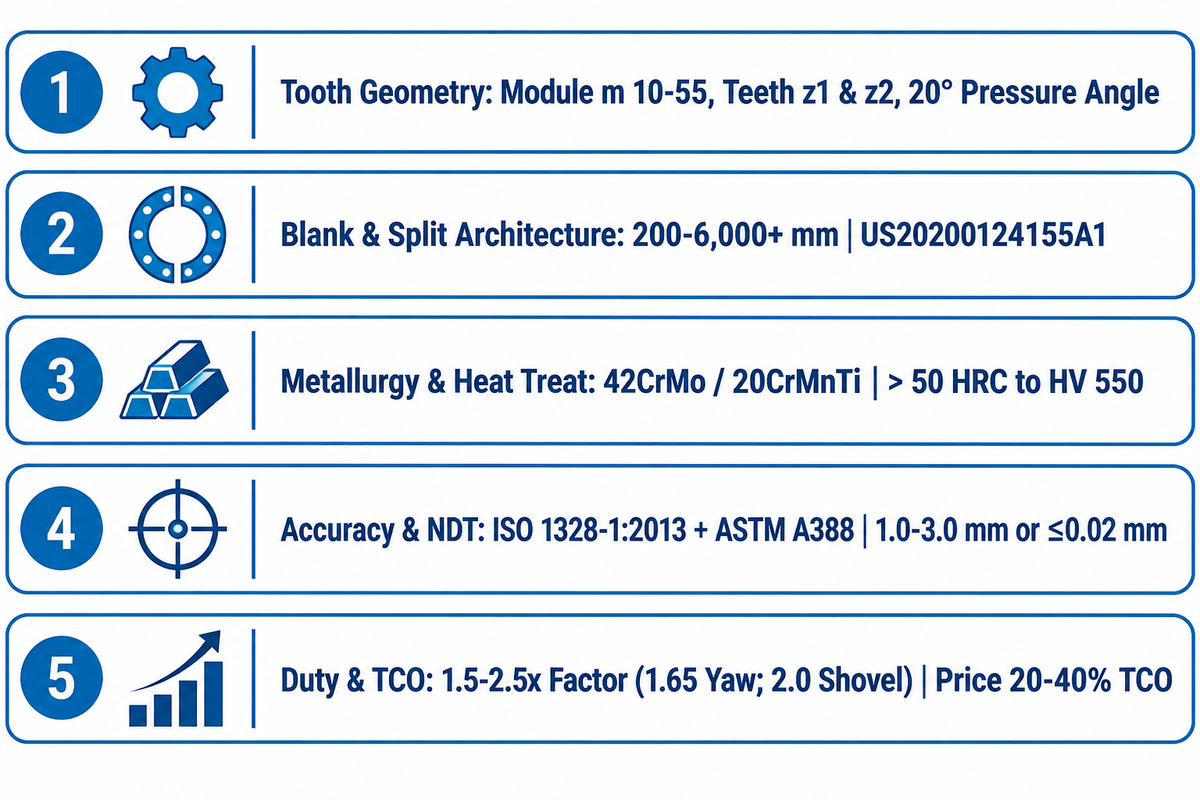
L’approvisionnement en grands engrenages sur mesure exige de mettre en balance le volume de l’ébauche et les coûts d’exploitation sur la durée de vie. Selon les données d’ingénierie d’Aubrik et d’Okdor, le prix d’achat initial ne représente que 20–40 % du coût réel sur le cycle de vie d’un engrenage, tandis qu’un surdimensionnement de 50 % double les dépenses de matière et d’usinage.
Les délais de livraison annoncés sont limités par les laminoirs de couronnes forgées, les fours de traitement thermique et le contrôle par ultrasons. D’après le portail d’engrenages industriels d’Aubrik, le prix d’achat d’un engrenage ne représente généralement que 20 % à 40 % de son coût réel sur toute sa durée de vie, le reste étant lié aux arrêts non planifiés, à la maintenance et aux reprises. Cependant, l’analyse d’échelle des coûts d’Okdor montre qu’un surdimensionnement de 50 % peut doubler le coût en raison de l’augmentation cubique de la matière et du temps d’usinage.
En 2026 et au-delà, trois évolutions de fabrication transforment la façon dont les acheteurs spécifient les engrenages sur mesure. Premièrement, comme le rapporte Mechanics & Industry (2026), les transmissions industrielles adoptent l’usinage multi-axes et des classes de précision ISO 1328-1 plus serrées pour accroître la densité de puissance. Deuxièmement, le skiving CNC des engrenages intérieurs (en croissance de 8,4 % CAGR pour atteindre USD 340,37 millions d’ici 2034 selon Straits Research) remplace le mortaisage lent sur les couronnes intérieures. Troisièmement, la trempe par induction en boucle fermée réduit les rebuts de traitement thermique de 40 % à 60 %.
Pour éviter tout retard lié aux clarifications techniques, incluez tous les paramètres de la liste de contrôle ci-dessous lorsque vous soumettez vos plans à des entreprises de fabrication sur mesure d’engrenages industriels et de couronnes dentées.
Liste de contrôle des spécifications techniques de demande de devis (RFQ) pour engrenages de grand diamètre sur mesure
| Catégorie de spécification | Données obligatoires sur le plan et la demande de devis (RFQ) | Norme de vérification / Cible |
|---|---|---|
| 1. Géométrie de denture | Module normal (m 10–55), nombre de dents (z1, z2), angle de pression (20°), angle et sens d’hélice, coefficient de déport de profil (x) | Tableau 4.1 de KHK / fiche géométrique ISO 1328-1:2013 |
| 2. Architecture d’ébauche et de division | Diamètres primitif/de tête/de pied (200–6 000+ mm), largeur de denture (b), tolérance d’alésage de référence, bride en 1 pièce vs segmentée | Spécification de joint fendu US20200124155A1 / US6851485B2 |
| 3. Métallurgie et traitement thermique | Nuance forgée (42CrMo, 40Cr, 20CrMnTi), pré-tournage HB 160–190, dureté des flancs (> 50 HRC), profondeur effective jusqu’à HV 550 | ECD ≈ m × 0,15–0,25 + 0,2–0,4 mm de surépaisseur de rectification |
| 4. Dossier de précision et CND | Classe de tolérance des flancs, faux-rond radial/axial TIR (1,0–3,0 mm couronne ; ≤0,02 mm table), contrôle par ultrasons et MPI | ISO 1328-1:2013 + DIN 3962 + ASTM A388/A388M |
| 5. Service d’exploitation et facteur | Puissance moteur en kW, RPM d’entrée/sortie, couple nominal et de choc maximal (accélération 1,5–2x), facteur d’application cible | Facteur d’application 1,5–2.5x (1.65 orientation éolienne ; 2.0 pelle) |
Point essentiel à retenir
Associez un acier allié à flancs trempés (> 50 HRC) à un contrôle ultrasonore de forgeage selon ASTM A388 et à un coefficient de sécurité de 1.5x à 2.5x. Cette combinaison prévient les déformations de trempe et les ruptures en pied de dent sur les engrenages de grand diamètre.
Besoin d’engrenages de grand diamètre sur mesure ou de sous-ensembles d’entraînement rotatif lourds ?
Transmettez votre plan d’engrenage, votre spécification de module ou votre enveloppe de charge rotative à notre équipe d’ingénieurs. Vous pouvez demander un devis d’usinage d’engrenage sur mesure et une étude DFM auprès d’Aubrik Company (capacité d’engrenages de 200–6 000 mm, faux-rond de table tournante ≤0,02 mm selon ISO 9283 et systèmes de vireurs à galets de 1–1 000 T).
Foire aux questions sur les engrenages de grand diamètre
Peut-on combiner différents types d’engrenages dans le même réducteur ?
Les réducteurs industriels multi-étages intègrent couramment différents types d’engrenages sur des arbres successifs afin d’équilibrer la densité de couple et l’orientation des arbres.
Les étages suivants utilisent des engrenages hélicoïdaux simples ou bihélicoïdaux sur des arbres parallèles pour démultiplier le couple de sortie à basse vitesse tout en maîtrisant la poussée axiale sur les paliers.
La largeur de denture influence-t-elle fortement la capacité de charge et la durée de vie ?
L’augmentation de la largeur de denture accroît directement la capacité de flexion en pied de dent et la résistance à l’écaillage des flancs, puisque la charge est répartie sur une surface de contact plus grande.
Sous les tolérances d’alignement DIN 3962 et AGMA 2000, porter le rapport entre la largeur de denture et le diamètre du pignon au-delà de 1.2 pour les engrenages droits ou de 2.0 pour les engrenages bihélicoïdaux offre des rendements décroissants. Dépasser ces rapports entraîne une flexion de l’arbre qui provoque une surcharge de bord. Pour éviter ce phénomène, un bombé longitudinal d’hélice doit être rectifié sur les dents.
Que se passe-t-il si je surdimensionne un engrenage droit dans un entraînement industriel lourd ?
Le surdimensionnement d’un engrenage droit augmente l’inertie de rotation, la vitesse périphérique au primitif, le poids de l’ébauche forgée et l’encombrement du carter sans nécessairement améliorer la durée de vie en service.
Selon les données de coûts d’ingénierie d’Okdor, un engrenage surdimensionné de 50 % peut doubler les coûts de matière et d’usinage en raison de la loi cubique du volume. Une vitesse périphérique plus élevée accroît également les forces d’impact dynamiques d’engrènement, ce qui exige des tolérances de rectification de profil ISO 1328 plus strictes et un couple de démarrage moteur plus important.
Les engrenages hélicoïdaux peuvent-ils être utilisés sur des arbres non parallèles ?
Oui, lorsqu’ils sont configurés en couple d’engrenages hélicoïdaux croisés (aussi appelé engrenage gauche), deux engrenages hélicoïdaux transmettent le mouvement entre des arbres non parallèles et non concourants.
Parce que les engrenages hélicoïdaux croisés engrènent par contact ponctuel avec un fort frottement de glissement, leur capacité de charge est très faible. Pour les entraînements de grand diamètre à fort couple sur arbres non parallèles, les ingénieurs prescrivent plutôt des engrenages coniques en spirale ou à vis sans fin.
Où les engrenages de grand diamètre sont-ils généralement fabriqués et forgés ?
Les engrenages de grand diamètre sont forgés et taillés dans de grands pôles industriels aux États-Unis, en Allemagne, au Japon et en Chine (comme Wuxi et Luoyang). Ces centres exploitent des laminoirs circulaires de 4 à 6 mètres ainsi que des tailleuses verticales CNC à fraise-mère.
Que se passe-t-il si je me trompe dans le dimensionnement de l’engrenage : puis-je le corriger sans reconcevoir tout le carter ?
Oui, lorsque l’entraxe est imposé par un carter existant, les ingénieurs corrigent les écarts mineurs de rapport ou de résistance de dent à l’aide d’un déport de profil.
Comme l’indique le Tableau 4.3 de KHK, l’application d’un déport de profil positif (+x1) sur le pignon et d’une modification correspondante sur la couronne épaissit le pied de dent sans déplacer les paliers. Gear Solutions rapporte que l’utilisation d’un diamètre d’outil plus petit peut accroître la résistance en pied de dent jusqu’à 15 %. L’ajustement conjoint du module normal et de l’angle d’hélice permet de conserver les mêmes diamètres primitifs de fonctionnement. Lorsque seul le pignon est usé, la solution la plus rapide avant de remplacer la grande roue consiste à installer un pignon de rechange sur mesure à déport de profil.
Quand les engrenages en plastique de grand diamètre sont-ils viables à la place de l’acier forgé ?
Des couronnes segmentées de grand diamètre en nylon coulé ou en acétal peuvent être utilisées sur des tambours chimiques légers ou de lavage, là où la résistance à la corrosion et l’autolubrification priment sur la résistance à la flexion. Pour les entraînements industriels à fort couple, les aciers alliés forgés 42CrMo ou 20CrMnTi trempés au-delà de 50 HRC demeurent indispensables.
À propos de ce guide technique : Vérifié par l’équipe technique d’Aubrik Company (auteur principal : CYH). Élaboré à partir des normes de tolérance de flanc ISO 1328-1:2013, des spécifications de contrôle ultrasonore des pièces forgées ASTM A388 et des journaux d’essais d’entraînements rotatifs d’Aubrik.
Références et sources
- ISO 1328-1:2013 Engrenages cylindriques, Système ISO de classification des tolérances des flancs (TC 60) Organisation internationale de normalisation (ISO)
- ASTM A388/A388M-23 Pratique normalisée pour l’examen par ultrasons des pièces forgées en acier ASTM International / iTeh Standards
- Transmissions de puissance par engrenages en 2026 : Défis actuels et perspectives d’avenir Mechanics & Industry (EDP Sciences, 2026)
- US20200124155A1 : Assemblage de couronne périphérique segmentée et fixation par brides United States Patent and Trademark Office / Google Patents
- US6851485B2 : Positionnement des segments de couronne annulaire et répartition des charges de cisaillement United States Patent and Trademark Office / Google Patents
- Référence technique sur les engrenages : Calcul des dimensions d’engrenages (Tableaux 4,1–4,9) Kohara Gear Industry Co., Ltd. (KHK Stock Gears)
- Guide d’alignement des couronnes périphériques et pignons : Faux-rond, jeu et portée de contact Luoyang Yile Machinery Co., Ltd.







