Nehmen Sie Kontakt mit der Aubrik Company auf

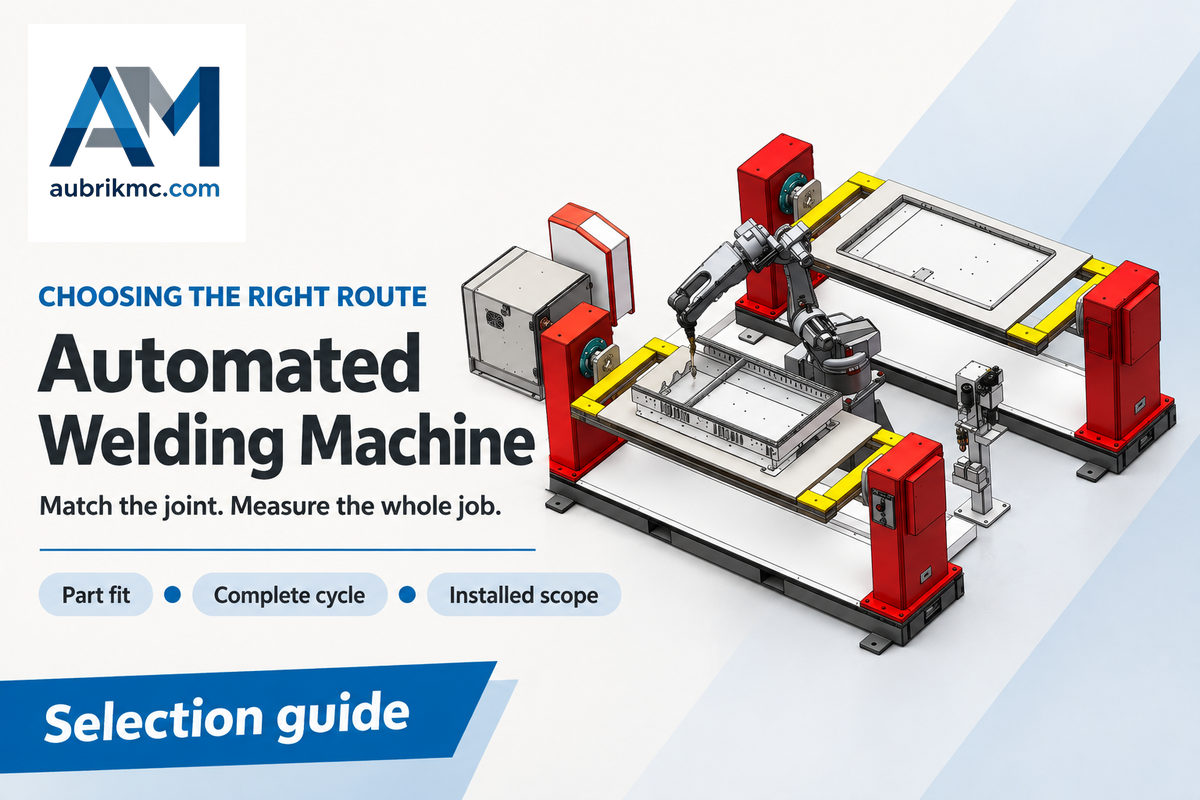
Wenn Bewegungsablauf, Werkstückspannung und Schweißprozess zu Ihren Bauteilen passen, lohnt es sich, eine Schweißmaschine zu prüfen. Betrachten Sie jedoch zuerst Wiederholgenauigkeit und Nahtgeometrie, danach die Zahl der Gutteile pro Schicht und die vollständigen Installationskosten. Schnellere Schweißbrenner allein erhöhen weder den Durchsatz beim Rüsten und Beladen noch bei der Prüfung.
Von Aubrik · Aktualisiert im Oktober 2026
Eine Rundnaht an einem Rohr, ein Rahmen mit Schweißnähten auf mehreren Seiten und eine gerade Naht an einem Träger erfordern unterschiedliche Bewegungsabläufe. Dieser Leitfaden verknüpft die Unterschiede der Schweißverbindungen mit der Auswahl der Ausrüstung und einer Berechnung des gesamten Zyklus. Außerdem wird erläutert, was ein Lieferant in ein Angebot aufnehmen sollte. Der Leitfaden richtet sich an Fertigungsbetriebe, die dedizierte Maschinen, Industrieroboter und Cobots prüfen.
Automatisierte Schweißmaschinen: Was der Begriff umfasst
Automatisierte Schweißmaschinen führen Schweißaufgaben aus, indem sie das Werkstück oder den Schweißbrenner oder beides bewegen und den Prozess während des Schweißens steuern. Das manuelle Beladen von Werkstücken macht ein Schweißverfahren für sich genommen nicht halbautomatisch.
Was ist der Unterschied zwischen maschinellem und automatischem Schweißen?
Maschinelles Schweißen umfasst verschiedene Arten von Ausrüstung. Automatisches Schweißen bezeichnet die Art der Steuerung von Schweißvorgängen. Die Terminologie des TWI erläutert, dass Bediener beim mechanisierten Schweißen die Parameter während eines Schweißvorgangs manuell einstellen können. Beim automatischen Schweißen werden die Parameter zwischen den Vorgängen festgelegt und angepasst. Roboterschweißen ist ein Beispiel für automatisches Schweißen.
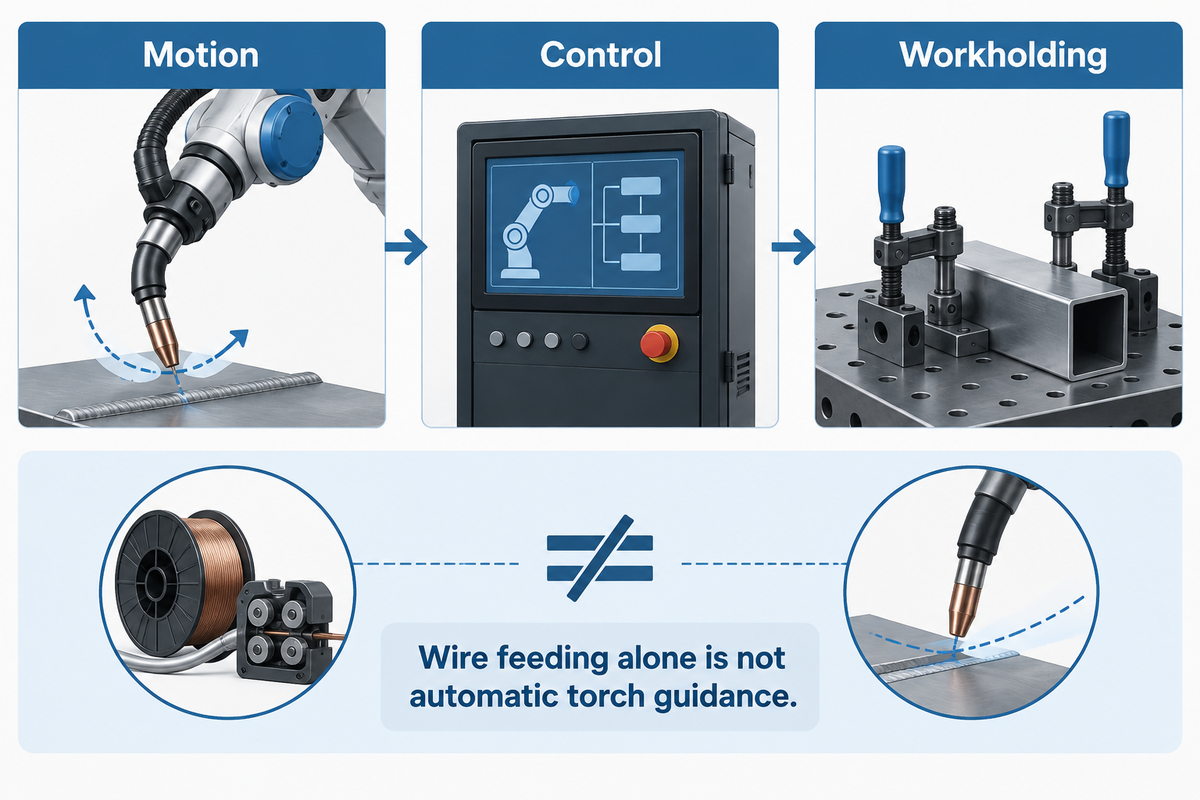
Ein handgeführtes MIG-Schweißgerät veranschaulicht den Unterschied. Sein Drahtvorschub fördert die Drahtelektrode, beim manuellen Schweißen muss der Bediener den Schweißbrenner jedoch von Hand führen. Die automatische Drahtzufuhr allein ist nicht dasselbe wie eine automatische Brennerführung. Umgekehrt kann ein Bediener eine Spannvorrichtung bestücken und eine maschinengesteuerte Schweißung starten, ohne den Schweißbrenner von Hand zu führen.
Zur Ausrüstung zählen Roboterarme und dedizierte Bewegungssysteme; zur Automatisierung des Schweißprozesses benötigen beide mehr als nur eine Stromquelle. Bewegung, Steuerung und Werkstückspannung müssen zusammen funktionieren. Die Roboterschweißsysteme von Aubrik sind ein Zweig dieser breiteren Ausrüstungsfamilie; für andere Schweißverbindungen eignen sich dedizierte Linear- oder Rundmaschinen.
Festautomation, Roboterschweißen und Cobotschweißen
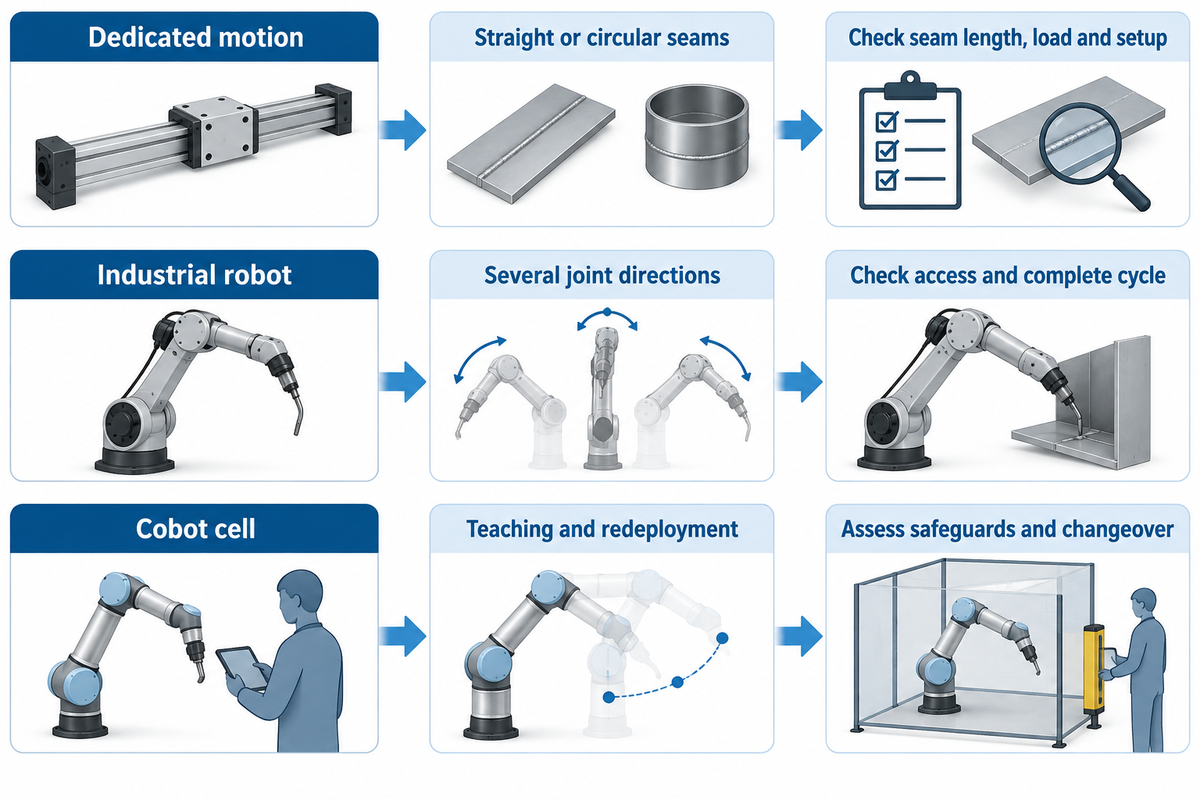
Festautomation eignet sich für einen gleichbleibenden Bewegungsablauf; Roboterschweißen für Werkstücke, bei denen mehrere Schweißverbindungen durch Umprogrammierung erreichbar sein müssen. Cobotschweißen kann das Programmieren und den Wiedereinsatz vereinfachen, erfordert aber weiterhin geeignete Spannvorrichtungen und Schutzmaßnahmen. Welche Vorteile die Schweißautomatisierung bringt, hängt von der Werkstückfamilie, dem Rüstaufwand und dem Produktionsplan ab. Wählen Sie die Automatisierungsart nach diesen Anforderungen aus und vergleichen Sie anschließend die Roboterhersteller.
| Ansatz | Geeignetes Werkstückmuster | Was zuerst zu messen ist |
|---|---|---|
| Dedizierte Linear- oder Rundbewegung | Wiederkehrende gerade Nähte oder Rundnähte | Nahtlänge in mm; rotierende Last und Masse der Spannvorrichtung in kg; Rüstzeit in min |
| Industrieroboterzelle | Rahmen und Baugruppen mit mehreren zugänglichen Schweißrichtungen | Zugänglichkeit des Schweißbrenners, Spannvorrichtung mit Werkstück in mm, Gesamtzyklus in min |
| Cobotschweißzelle | Werkstückfamilien, bei denen Programmierung und häufige Umrüstungen wichtig sind | Programmier- und Umrüstzeit in min; bewertete Schutzmaßnahmen für die Anwendung |
Die Unterscheidung der Bewegungsabläufe folgt der Erläuterung des TWI zum robotergestützten Lichtbogenschweißen; die Auswahlfragen sind eine technische Synthese. Die Reichweite eines Roboterarms belegt nicht, dass sein Schweißbrenner jede Schweißverbindung erreichen kann. Spannvorrichtung, Kabelführung und Werkstück können die Reichweite einschränken.
Für die Massenproduktion und das Schweißen großer Stückzahlen können Festautomationssysteme einen begrenzten Arbeitsablauf mit wenigen Programmänderungen wiederholen. Sie sind nicht automatisch günstiger als programmierbare Automatisierung: Spezialwerkzeuge und spätere Produktänderungen können den Vergleich umkehren. Für flexible Automatisierung sind wiederverwendbare Spannvorrichtungen, zugängliche Programme und praktikable Umrüstungen erforderlich.
Bei kleinen Losgrößen lohnt sich ein genauerer Blick. In einem Bericht von 2012 über GH Metal Solutions ermöglichte wiederkehrende Arbeit den Einsatz wiederverwendbarer Schnellwechsel-Spannvorrichtungen, während manche einmaligen Arbeiten manuell ausgeführt wurden. Wiederholbarkeit ist von Vorteil, aber keine zwingende Voraussetzung. Das Projekt von Carnegie Mellon zur Schweißreihenfolge automatisierte die Vorbereitung und Spannplanung für einen maßgefertigten Spaceframe. Auch das Rüsten kann Teil des Automatisierungsprojekts sein.
Vergleichen Sie Cobotschweißlösungen mit dem Aufwand, Schweißprogramme zu erstellen und zu bearbeiten, Werkstücke zu positionieren und Störungen zu beheben. Einfaches Programmieren ist insofern wichtig, als es den Rüstaufwand tatsächlich verringert – nicht bloß die Anzahl der Bildschirme am Programmierhandgerät.
Schweißanwendungen: gerade Nähte, Rohre und Rahmen
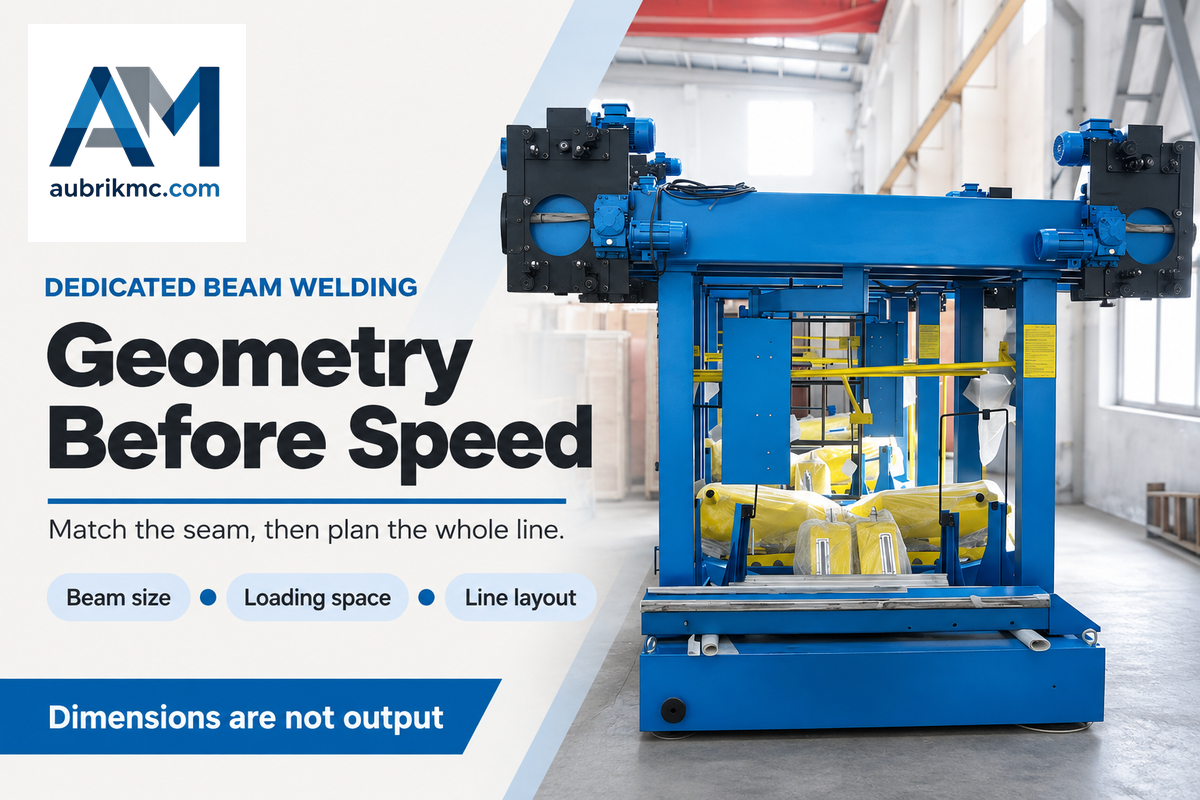
Die Nahtgeometrie bestimmt, welche Bewegungen für die Bearbeitung eines Werkstücks erforderlich sind. Gerade Nähte eignen sich für einen verfahrbaren Schweißkopf. Bei Rundnähten kann das Werkstück gedreht werden. Für komplexe Rahmen können ein Roboter und ein Schweißpositionierer erforderlich sein. Schweißverfahren und Werkstoff, Dicke, Nahtausführung und Prüfumfang müssen aufeinander abgestimmt sein.
Für lange Konstruktionsnähte bieten H-Träger-Portalschweißmaschinen einen dedizierten Verfahrweg. In der veröffentlichten Modellübersicht von Aubrik sind für die Modelle AM-HG4000, AM-HG5000 und AM-HG6000 maximale Trägerlängen von 12.000 mm, 15.000 mm beziehungsweise 18.000 mm angegeben. Das sind Maschinenabmessungen, keine Fertigungsraten für fertige Träger.
Das Beispiel der Portalschweißmaschinen zeigt veröffentlichte Maschinenabmessungen dedizierter Ausrüstung für H-Träger. Stimmen Sie zunächst Nahtlänge und Trägerabmessungen aufeinander ab. Legen Sie dann fest, wie das Werkstück beladen wird und wo die komplette Fertigungslinie Platz findet.
| Modellparameter | AM-HG4000 | AM-HG5000 | AM-HG6000 |
|---|---|---|---|
| Schienenabstand | 4.000 mm | 5.000 mm | 6.000 mm |
| Steghöhe | 200–1.500 mm | 200–2.000 mm | 200–2.500 mm |
| Flanschbreite | 200–800 mm | 200–800 mm | 200–800 mm |
| Trägerlänge | 2.000–12.000 mm | 2.000–15.000 mm | 2.000–18.000 mm |
| Schweißgeschwindigkeit | 300–600 mm/min | 300–800 mm/min | 300–900 mm/min |
| Eilganggeschwindigkeit | 3.000 mm/min | 3.000 mm/min | 3.000 mm/min |
| Schweißstrom | 200–1.000 A | 200–1.000 A | 200–1.000 A |
| Drahtdurchmesser | 3,2–5,0 mm | 3,2–5,0 mm | 3,2–5,0 mm |
| Angegebene Maschinenleistung | 10,5 kW | 10,86 kW | 11,2 kW |
Quelle: oben verlinkte öffentliche Angaben zu den AM-HG-Modellen von Aubrik. Der Verfahrweg bezeichnet die Bewegung eines Schweißkopfs entlang einer Naht; Be- und Entladen, Einpassen und Prüfen sind darin nicht enthalten. Die angegebene Maschinenleistung muss mit den Schweißstromquellen und der Ausrüstung der kompletten Fertigungslinie abgeglichen werden.
Rohrdrehvorrichtungen drehen zylindrische Werkstücke, und Rund-Schweißpositionierer richten Spannvorrichtung und Werkstück aus. Berücksichtigen Sie bei der Auslegung der Stütze neben den Massen auch den Schwerpunkt. Eine Drehvorrichtung allein umfasst weder Schweißbrenner noch Prozesssteuerung und Werkstückspannung, die für ein vollständiges automatisiertes Schweißsystem erforderlich sind.
Beim Metall-Lichtbogenschweißen mit Gas, das in der Werkstatt oft als MIG-Schweißen bezeichnet wird, wird eine kontinuierlich zugeführte Drahtelektrode verwendet. Beim WIG-Schweißen kommt eine nicht abschmelzende Wolframelektrode zum Einsatz; Zusatzwerkstoff kann separat zugeführt werden. Lichtbogenschweißroboter lassen sich für unterschiedliche Schweißverfahren einrichten. Ein Verfahrenswechsel verändert jedoch Schweißwerkzeuge, Versorgungsausrüstung und Schweißanweisung.
Beim Widerstandspunktschweißen werden überlappende Bleche an einzelnen Stellen verbunden; beim Laserschweißen wird Energie in einem fokussierten Strahl konzentriert. Keines der beiden Verfahren ist einfach eine schnellere Alternative für komplexe Schweißarbeiten mit Lichtbogenverfahren. Wählen Sie zuerst die Schweißtechnologie und das Schweißverfahren und anschließend die Automatisierungstechnik, mit der die Schweißmaschine das Verfahren an der jeweiligen Schweißverbindung ausführt. Moderne Schweißwerkzeuge sind auf bestimmte Schweißanwendungen ausgelegt und bieten keinen einzelnen Universalschweißbrenner für jeden Werkstoff und jede Form.
Schweißparameter, Nahtvorbereitung und Grenzen der Spannvorrichtung
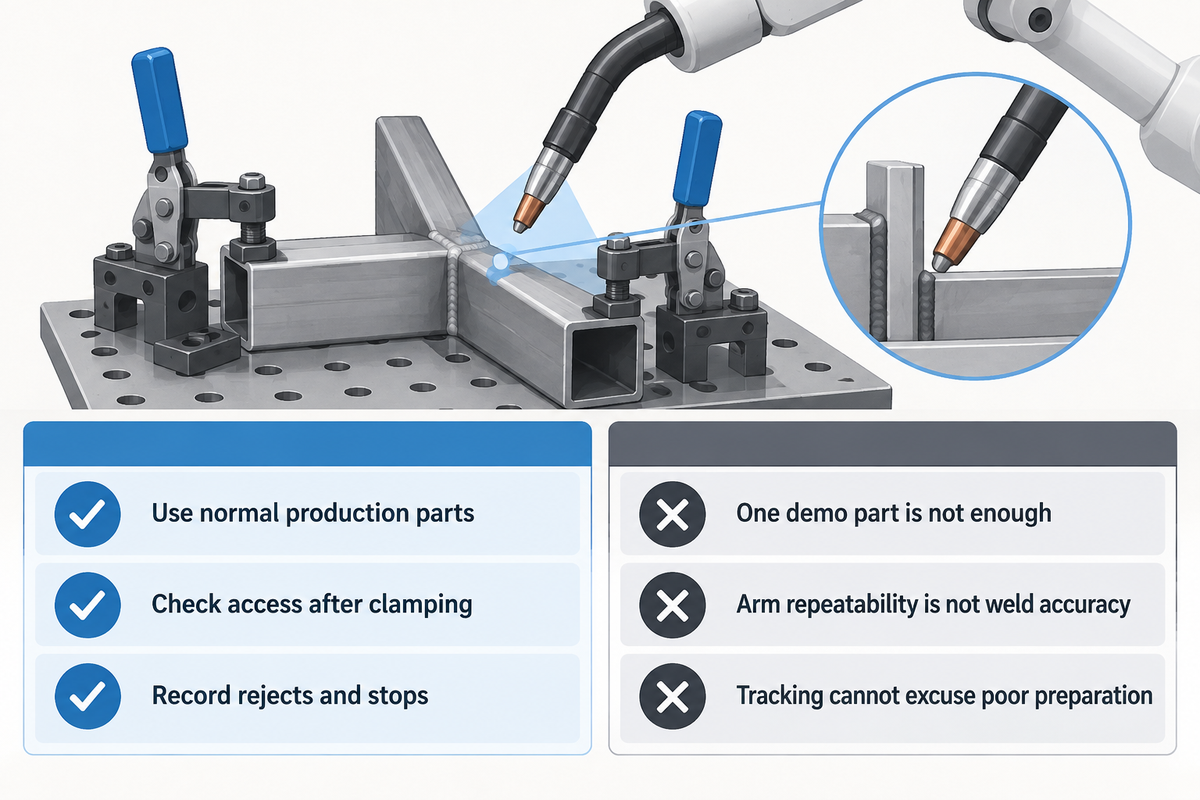
Eine gleichmäßige Nahtvorbereitung und der Zugang des Schweißbrenners zur Schweißverbindung sind Voraussetzungen für reproduzierbares automatisiertes Schweißen. Ein Roboter folgt dem vorgegebenen Bewegungsablauf, aber eine beispielsweise verzogene Schweißverbindung kann relativ zu diesem Ablauf an der falschen Stelle liegen. Sensorik und Führung können Schweißparameter innerhalb einer festgelegten Anwendung anpassen, machen aber nicht jede Abweichung einer Schweißverbindung akzeptabel.
Bevor Lieferanten den Schweißprozess anpassen, sollten Sie sich mit der tatsächlichen Zeichnung und Schweißanweisung befassen. Prüfen Sie Lage und Bewegung des Werkstücks in den Spannmitteln. Kontrollieren Sie, ob der Schweißbrenner den richtigen Winkel einhalten kann. Bewerten Sie Heftstellen, Wärmestau und die kalte, unbeladene Spannvorrichtung. Ein Werkzeug, das das erste Werkstück präzise positioniert, hält die übrigen Werkstücke beim fortschreitenden Schweißen möglicherweise nicht ausreichend fest.
Im Artikel von The Fabricator zur Spannvorrichtungskonstruktion erläutert Lincoln-Electric-Ingenieur Geoff Lipnevicius, wie der Zugang zur Schweißverbindung, die Ausrichtung, die Wärmeausdehnung und der Schweißstromkreis die Konstruktion beeinflussen. Diese Aspekte erklären, warum eine Spannvorrichtung, die für einen erfahrenen manuellen Schweißer funktioniert, für die Roboterautomatisierung möglicherweise angepasst werden muss. Menschen können den Schweißbrenner um ein Hindernis herum neu positionieren, das in einem programmierten Bewegungsablauf nicht berücksichtigt ist.
Beim Tastsensor wird vor dem Schweißen die Position ermittelt; manche Nahtverfolgungssysteme können Veränderungen während des Schweißens erfassen. Legen Sie fest, welche Positionsänderung der Sensor erkennen muss und welche Regelung das System ermöglicht. Adaptives Schweißen macht das Festlegen der Schweißparameter, den Austausch von Verschleißteilen und die Prüfung des Ergebnisses nicht überflüssig. Eine gleichmäßig wirkende Schweißraupe garantiert keine ausreichende innere Verschmelzung.
Tun
- Verwenden Sie Serienteile mit den üblichen Abweichungen bei der Nahtvorbereitung.
- Prüfen Sie die Zugänglichkeit, nachdem Spannmittel und Heftstellen angebracht sind.
- Dokumentieren Sie die Ursachen für zurückgewiesene Schweißnähte und Stillstände.
Nicht tun
- Bewerten Sie die Zelle nicht anhand eines einzelnen vorbereiteten Vorführteils.
- Setzen Sie die Wiederholgenauigkeit des Roboterarms nicht mit der Genauigkeit der fertigen Schweißnaht gleich.
- Nutzen Sie die Nahtverfolgung nicht als Entschuldigung für eine unkontrollierte Nahtvorbereitung.
Für das Qualitätswesen lautet die wichtigste Frage: Wie verhält sich der Prozess bei üblichen Werkstückabweichungen? Für die Produktion lautet sie: Wie schnell lässt sich eine Störung erkennen und beheben? Beides wirkt sich auf die Beständigkeit des Schweißprozesses aus. Beziehen Sie auch ein verschlissenes Verbrauchsteil oder ein verschobenes Werkstück in die Besprechung zur Störungsbehebung ein, ohne zu verlangen, dass Mitarbeiter Schutzvorrichtungen umgehen oder eine unsichere Schweißung ausführen.
Kosten automatisierter Schweißmaschinen: Leistungsumfang vollständig vergleichen
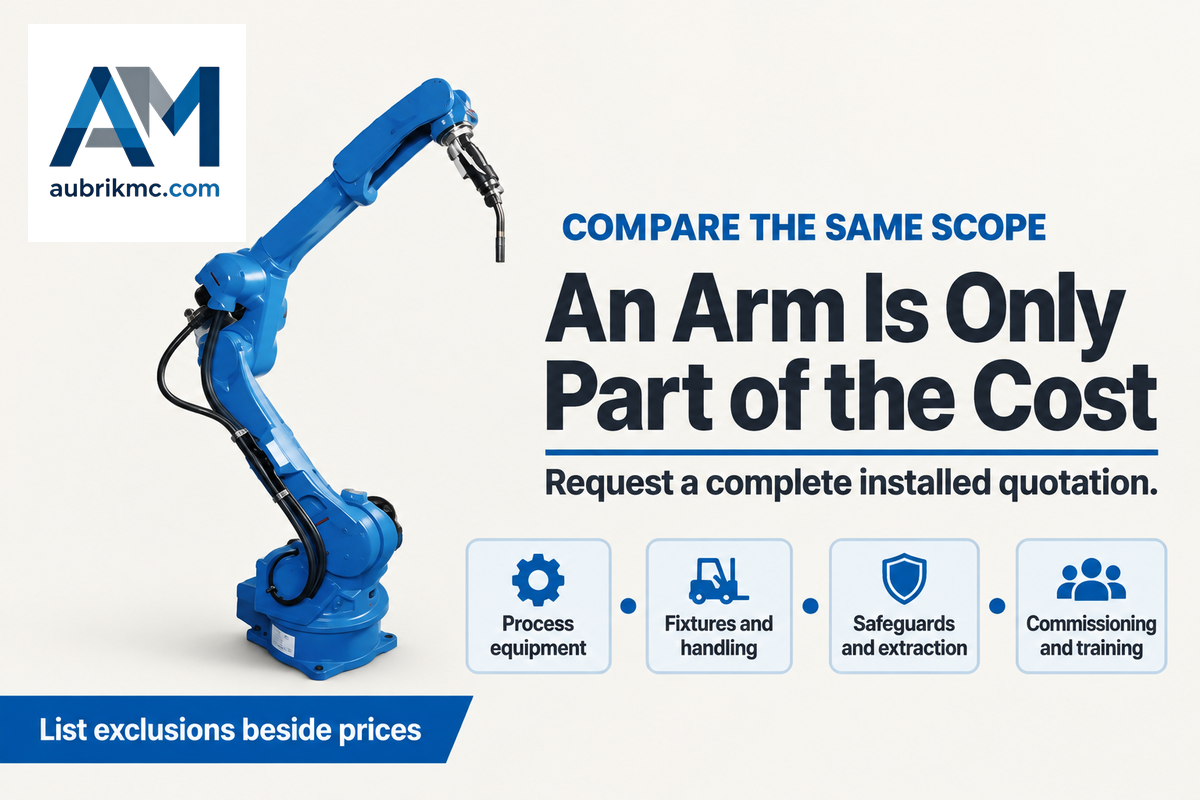
Ein vollständiges Schweißsystem kostet mehr als nur Arm und Steuerung, denn auch Prozessausrüstung, Spannvorrichtungen, Werkstückhandhabung, Schutzeinrichtungen und Installation verursachen Kosten. Vergleichen Sie die Angebote auf dieser Grundlage. Trennen Sie die anfänglichen Investitionskosten von Verbrauchsmaterialien, Wartung, Support und Arbeitsaufwand für den Betrieb der Zelle.
Was kostet eine Roboterschweißmaschine?
Ein Artikel von 2026 in Automation World von THG-Automation-CEO Matt Hendey nennt für eine komplette Roboterschweißzelle einschließlich Systemen und Integration $120.000 bis $500.000 oder mehr. Diese Spanne dient eher als Planungswert und ist kein Angebot von Aubrik. Beim Kauf eines automatisierten Roboterarms müssen Prozessausrüstung und Integration weiterhin finanziert werden. Ein Angebot nur für den Roboter und eine in Betrieb genommene Zelle beschreiben unterschiedliche Käufe.
Auch bei anderen Angeboten stellt sich eine ähnliche Situation. Ein AWS-Bericht vom April 2026 über die Ausbildungsstätte der LeTourneau University stellt fest, dass der Kauf von Armen und Steuerungen allein für eine Schweißzelle nicht ausreichte; zusätzlich waren Schweißausrüstung, Sicherheitssysteme, Arbeitsstationen und Schnittstellen erforderlich. Das bietet eine gute Grundlage, um zuerst die Einzelpositionen und danach die Gesamtsummen zu vergleichen.
Verlangen Sie bei jedem Angebot eine Aufstellung von Schweißstromquelle und Schweißbrenner, Spannvorrichtungen und Schweißpositionierern, Absaugung und Schutzeinrichtungen, Programmierung, Inbetriebnahme, Schulung und Arbeiten vor Ort. Auch der Transport sollte enthalten sein. Führen Sie ausgeschlossene Leistungen neben jedem Preis auf, damit klar ist, was nicht im Angebot enthalten ist. Eine detailliertere Aufschlüsselung der Kosten finden Sie im Leitfaden zu den Kosten von Schweißrobotern. In der folgenden Berechnung dieses Artikels werden die Produktionsannahmen für die Budgetplanung betrachtet.
Roboterschweißen im Vergleich zum manuellen Schweißen: verwertbarer Ausstoß
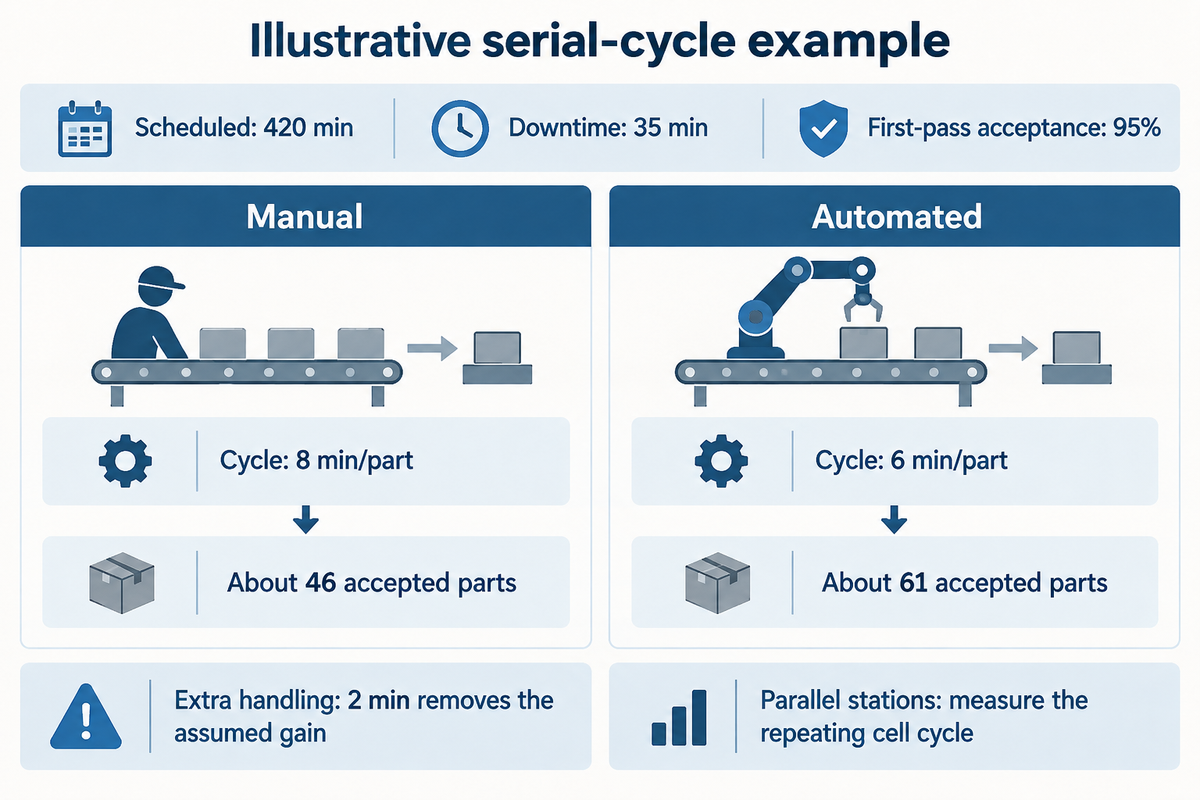
Der verwertbare Ausstoß richtet sich nach der Zahl der Gutteile, die während der verfügbaren Produktionszeit gefertigt werden. Im Vergleich zum manuellen Schweißen kann ein Roboter die Schweißzeit verkürzen, während Vorbereiten, Beladen und Prüfen unverändert bleiben. Ziehen Sie Stillstandszeiten ab, berücksichtigen Sie den üblichen Handhabungsaufwand und legen Sie für beide Optionen dieselben Abnahmekriterien zugrunde, bevor Sie einen Kapazitätszuwachs ansetzen.
Lohnt sich Roboterschweißen?
Roboterschweißen lohnt sich, wenn der gesamte Prozess genug Gutteile hervorbringt, um die Betriebs- und Installationskosten zu decken. Roboterschweißen ermöglicht gleichmäßigere Bewegungen und kann Arbeitszeit freisetzen. Die Vorteile müssen jedoch im gesamten Prozess gemessen werden. Sie müssen zu geringeren Lohnkosten führen, zusätzlichen Personalbedarf vermeiden oder weitere verkäufliche Arbeit ermöglichen, damit sie dem Unternehmen einen finanziellen Nutzen bringen.
Zyklusprüfung anhand von Gutteilen: den gesamten Auftrag berücksichtigen
Das Fallbeispiel dient nur zur Veranschaulichung und beruht nicht auf Messwerten aus einer Produktionsstätte. Für beide Verfahren werden dasselbe Werkstück, dieselbe Schweißanweisung und dieselben Prüfkriterien, 420 Minuten eingeplante Produktionszeit, 35 Minuten Stillstandszeit und eine Erstabnahmequote von 95 % angenommen. In diesem Beispiel werden alle Arbeitsschritte nacheinander ausgeführt; während des Schweißens wird nicht beladen.
| Messgröße | Manuelles Beispiel | Automatisiertes Beispiel |
|---|---|---|
| Vorbereiten und Einpassen | 2.0 min/Teil | 2.0 min/Teil |
| Beladen und Spannen | 1.0 min/Teil | 1.0 min/Teil |
| Schweißen | 3.0 min/Teil | 1.0 min/Teil |
| Entladen und Prüfen | 2.0 min/Teil | 2.0 min/Teil |
| Gesamter Zyklus bei sequenzieller Bearbeitung | 8.0 min/Teil | 6.0 min/Teil |
| Eingeplante Produktionszeit | 420 min | 420 min |
| Eingeplante Stillstandszeit | 35 min | 35 min |
| Nettoproduktionszeit nach Stillstand | 385 min | 385 min |
| Erstabnahmequote | 95 % | 95 % |
| Erwartete Zahl der Gutteile | Etwa 46 Teile | Etwa 61 Teile |
Die erwartete Zahl der Gutteile ergibt sich, indem die Nettoproduktionszeit in Minuten durch die vollständige Zykluszeit pro Teil geteilt und mit der Erstabnahmequote multipliziert wird. Die manuelle Berechnung lautet 385 ÷ 8 × 0.95 = 45.72, die automatische Berechnung 385 ÷ 6 × 0.95 = 60.96. Das sind durchschnittliche Planwerte und keine Garantie für die tatsächlich erzielte ganzzahlige Stückzahl an einem bestimmten Tag.
Rechnen Sie nun an der automatischen Station 2 Minuten für die Handhabung hinzu. Die Zykluszeit beträgt dann wieder 8 Minuten, und der angenommene Ausstoßvorteil entfällt. Hier liegt der versteckte Engpass: Vorbereitung → Positionieren und Spannen → Schweißen → Entladen und Prüfen. Wenn Stationen parallel arbeiten, verwenden Sie die gemessene wiederkehrende Zykluszeit der Zelle, statt überlappende Zeiten zu addieren.
Ein Fall von Midmark in The Fabricator veranschaulicht diesen Unterschied bei der Handhabung. Im Fallbeispiel wird deutlich, wie durch die Trennung von Handhabung und Schweißen ein Handhabungsroboter Spannvorrichtungen zwischen Stationen bewegte und so das Beladen während des Schweißens ermöglichte. Beschrieben wurde eine geringere Zahl von Bedienern, kein allgemeiner Multiplikator für den Ausstoß. Die Untersuchung des NIST zur Robotergenauigkeit von 2019 stellt fest, dass die Überwachung der Genauigkeitsverschlechterung für das Schweißen entscheidend ist. Planen Sie Wartung ein und dokumentieren Sie die Störungsbehebung, statt von ununterbrochener Bewegung auszugehen.
Diese Berechnung hilft Werksleitern, verlorene Minuten zu erkennen. Das Qualitätswesen ermittelt die Abnahmequoten. Das Finanzwesen bewertet, ob die frei gewordene Zeit Kosteneinsparungen oder umsatzwirksame Kapazität schafft. Tragen Sie Messwerte in den Amortisationsrechner für Schweißmaschinen ein. Rechnen Sie nicht jede unbeaufsichtigte Schweißminute als eingesparte Personalkosten an.
Schweißlösungen: Lieferant und Support auswählen
Wählen Sie den Lieferanten für den integrierten Prozess und legen Sie dessen Supportzuständigkeiten fest, statt nur auf das Logo am Roboter zu achten. Hersteller des Roboterarms, Lieferant der Schweißausrüstung und Integrator der Zelle können unterschiedliche Unternehmen sein. Legen Sie Zuständigkeiten für Spannvorrichtungen, Schnittstellen, Programme, Abnahme, Schulung und Störungsdiagnose fest, damit Übergaben und Eskalationswege bei Störungen klar sind.
Verwenden Sie für jedes Angebot dieselben Werkstückzeichnungen und Schweißanforderungen. Das folgende Beispiel eignet sich als kompaktes Briefing für die Beschaffung; Abmessungen und Grenzwerte sollten sich auf Ihre tatsächlichen Werkstücke und Prozesse beziehen, nicht auf einen hypothetischen Bereich für allgemeine Prozessausrüstung.
| Parameter | Empfohlener Bereich | Warum es wichtig ist | So wird es geprüft |
|---|---|---|---|
| Werkstückabmessungen | Ihre minimale und maximale Länge, Breite und Höhe in mm | Zugang und Beladeraum | Zeichnungen und Layout der beladenen Zelle |
| Rotierende Last | Masse von Werkstück und Spannvorrichtung in kg; Schwerpunktbereich in mm | Last und Moment am Schweißpositionierer | Last- und Momentenprüfung durch den Lieferanten |
| Abweichungen der Schweißverbindung | Grenzwerte aus Zeichnung und Schweißanweisung in mm | Positionierung, Nahtverfolgung und Schweißnahtabnahme | Repräsentative Serienteile |
| Ausstoß | Erforderliche Gutteile pro Schicht und verfügbare Zeit in min | Leistung im vollständigen Zyklus | Zeitmessung einschließlich Handhabung und Stillständen |
| Umrüstung | Zulässige Zeit in min zwischen den geplanten Werkstückfamilien | Produktionsmix und Rüstaufwand | Versuch zum Wechsel von Spannvorrichtung und Programm |
| Versorgungsanschlüsse | Netzspannung vor Ort, Hz, verfügbare kVA und vorgeschriebener Gasdurchfluss | Kompatibilität mit den Installationsbedingungen | Versorgungsplan für die komplette Zelle |
Klären Sie, wem die bearbeitbaren Programme gehören, wer Verbrauchsmaterialien bevorratet und wer für eine Störung zuständig ist, die Roboter und Schweißstromquelle betrifft. Senden Sie das Briefing mit den Zeichnungen, wenn Sie eine Roboterschweißmaschine von Aubrik besprechen. Geben Sie Werkstückfamilie und Produktionsziel an, damit sich die Gespräche auf den Auftrag konzentrieren.
Erfahrene Schweißer und adaptives Schweißen
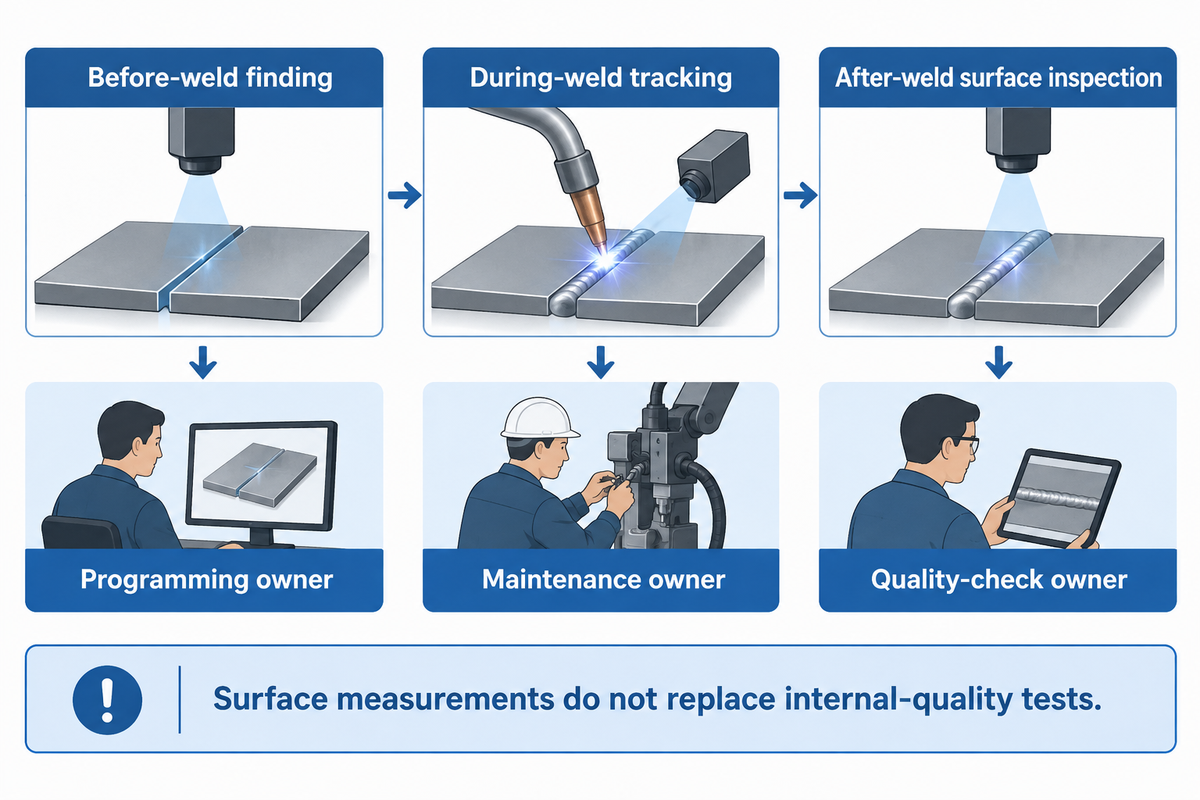
Erfahrene Schweißer legen weiterhin Schweißanweisungen fest, beurteilen die Nahtvorbereitung und untersuchen Fehler in einem automatisierten Prozess. Schweißfachwissen bleibt auch beim Einsatz von Robotern relevant. Für unterschiedliche Schweißaufgaben müssen klare Zuständigkeiten für Programmierung, Wartung und Qualitätsprüfungen festgelegt werden; Sensorik und adaptive Steuerungen verändern dabei den Umgang mit Abweichungen während der Produktion.
Ersetzt KI Schweißer?
KI und Sensorik können Schweißaufgaben automatisieren, ersetzen aber nicht alle Aufgaben eines Schweißers. Nahtsuche, Pfadanpassung und Oberflächenprüfung decken beispielsweise bestimmte Aufgaben ab. Menschen legen weiterhin zulässige Schweißanweisungen fest, bereiten Werkstücke vor und positionieren sie, interpretieren Prüfergebnisse und warten die Zelle. Veränderungen beim Personaleinsatz richten sich nach dem gesamten Produktionsablauf, nicht allein nach dem Vorhandensein einer KI-Funktion.
Jeff Noruk, Präsident von Servo-Robot, beschreibt das Auffinden der Schweißnaht vor dem Schweißen, die Nahtverfolgung während des Schweißens und die Oberflächenprüfung danach in einem AWS-Artikel zur Prüfung vom August 2026. Diese Terminologie ist bei der Bewertung moderner Schweißroboter hilfreich: Fragen Sie genau, was erfasst wird, was sich ändern lässt und welche Prüfungen weiterhin erforderlich sind. Oberflächenmessungen ersetzen beispielsweise keine Prüfungen, die für die Beurteilung der inneren Schweißnahtqualität erforderlich sind.
Die Norm AWS B2.1/B2.1M:2026 behandelt die Qualifizierung von Schweißanweisungen, Schweißern und Schweißbedienern. Der öffentlich zugängliche Geltungsbereich von AWS B2.1/B2.1M:2026 umfasst Verfahrensprüfungen, Schweißer und Schweißbediener für manuelles bis automatisches Schweißen. Für Schweißerqualifikationen gelten die erforderlichen Qualifikationen der maßgeblichen Norm oder des Kundenvertrags. Ein Schulungsnachweis für Roboter erfüllt diese Anforderungen nicht automatisch.
Die Zukunft der Schweißautomatisierung liegt in aufgabenspezifischen Lösungen: Bessere Sensorik kann Maschinen helfen, mit Abweichungen umzugehen, und eine bessere Planung kann den Rüstaufwand senken. Beides rechtfertigt nicht, manuelle Prüfung oder fachkundige Beurteilung bei allen Schweißvorgängen entfallen zu lassen. Beschaffen Sie eine klar definierte Funktion und stellen Sie anschließend sicher, dass sie gewartet wird.
Schweißautomatisierungssysteme: Versorgungsanschlüsse und Schutzeinrichtungen
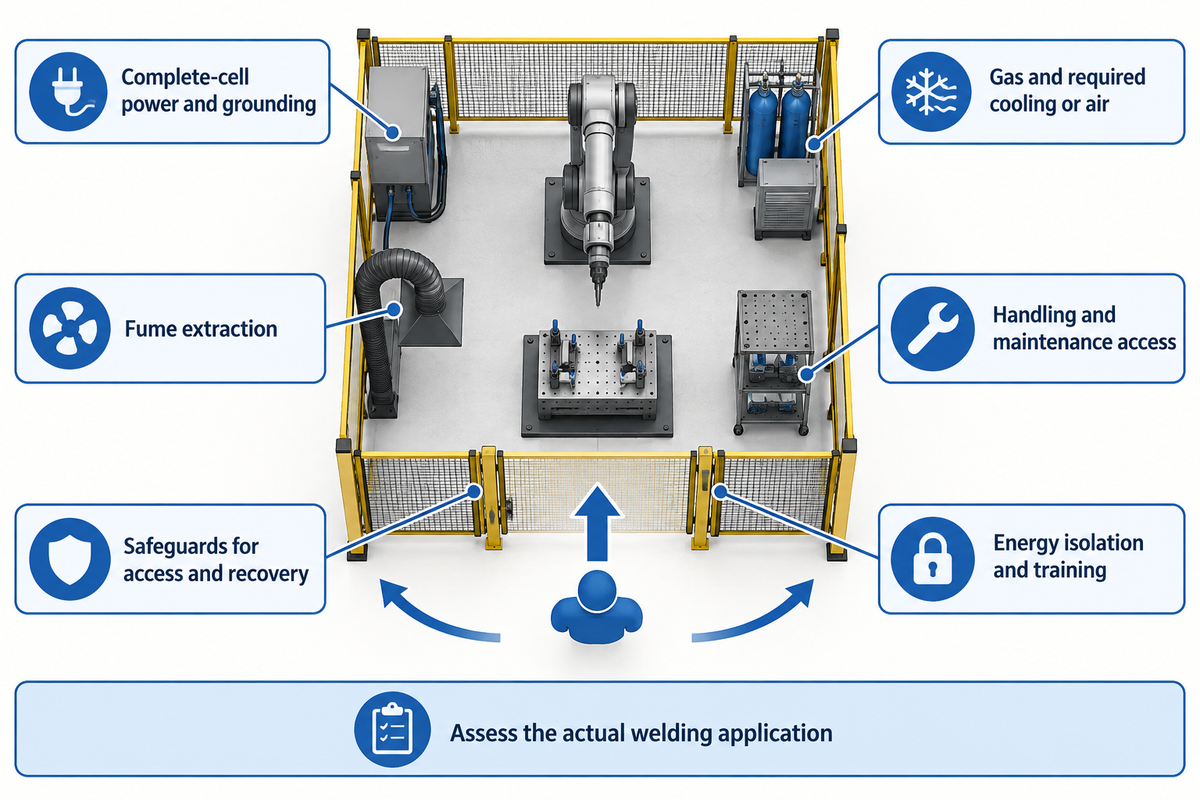
Für automatisierte Schweißzellen ist eine vollständige Installationsplanung für Stromversorgung, Gas, Schweißrauchabsaugung, Zugang, Werkstückhandhabung und Schutzeinrichtungen erforderlich. Legen Sie die Medienversorgung für die vollständig montierte Zelle aus, nicht nur für den Roboterarm. Bewerten Sie die Roboterbewegungen gemeinsam mit Lichtbogenstrahlung, heißem Metall, Schweißrauch, elektrischen Gefahren und Spannvorrichtungen. Die Bezeichnung „kollaborativ“ beseitigt die Gefahren des Schweißprozesses nicht.
Die Ausgaben von ISO 10218 aus dem Jahr 2025 präzisieren die Abgrenzung der Anwendungsbereiche. Das Update von A3 besagt, dass Teil 1 Industrieroboter und Teil 2 Anwendungen von Industrierobotern und Roboterzellen behandelt und die Ausgaben von 2011 ersetzt. Verlangen Sie bei einer Neuanschaffung vom Integrator, die anwendbare Ausgabe zu benennen und die konkrete Schweißanwendung zu bewerten. Kollaboratives Schweißen ist eine Eigenschaft der geprüften Konfiguration und keine Berechtigung, neben einem aktiven Lichtbogen zu stehen.
„Der Bediener sollte während des Automatikbetriebs vor allen Gefahren geschützt sein.“
OSHA Technical Manual, Sicherheit von Industrierobotersystemen und Industrierobotersystemen
Das gilt auch für das Beladen und die Störungsbehebung, nicht nur für den normalen Schweißablauf. Schutzeinrichtungen müssen vorhersehbare Zugriffe und Wartungsarbeiten berücksichtigen. Planen Sie, wie Bediener gefährliche Energiequellen für Wartungsarbeiten isolieren und wie befugte Personen die Zelle nach einer Störung wieder in Betrieb nehmen. Der Lieferumfang muss eine Schulung für diese Arbeiten umfassen.
Auch die Schweißrauchabsaugung muss eingeplant werden. OSHA behandelt in „Industrial Ventilation“ die Erfassung an der Entstehungsstelle, den Abstand zur Erfassungshaube und Querströmungen, die die Kontrolle luftgetragener Schadstoffe beeinträchtigen können. Positionieren Sie die Absaugung so, dass Schadstoffe nicht durch den Atembereich des Bedieners gezogen werden, und berücksichtigen Sie die Auswirkungen auf das Schutzgas. Auch eine Tür oder ein Ventilator kann die Schweißumgebung verändern.
Gleichen Sie vor der Installation neuer Automatisierungstechnik das Zellenlayout mit den Zugangswegen für Krane oder Gabelstapler, dem Spannvorrichtungslager und dem Wartungsbereich ab. Stellen Sie sicher, dass Netzfrequenz, Spannung, Leistungsbedarf und Erdung mit dem vollständigen Anlagenplan übereinstimmen. Prüfen Sie Gasversorgung sowie den Bedarf an Kühlung und Druckluft anhand des vollständigen Anlagenplans. Effiziente automatisierte Schweißsysteme benötigen verfügbare Werkstücke und Medien ebenso wie zuverlässige Bewegungsabläufe.
Wichtigste Erkenntnis
Wählen Sie die Maschine passend zur Schweißnaht und vergleichen Sie anschließend den gesamten Arbeitsablauf: Vorbereitung, Handhabung, Schweißen, Prüfung und Stillstandszeiten. Ein vollständiger Lieferumfang für die Zelle und eine vereinbarte Ausbringungsmenge bilden eine überzeugendere Beschaffungsgrundlage als der Preis des Roboterarms oder die Schweißgeschwindigkeit allein.
Häufig gestellte Fragen
Können kleine Unternehmen vom Roboterschweißen profitieren?
Kleine Unternehmen können profitieren, wenn nach dem Rüsten und der Werkstückhandhabung noch genügend nutzbare Produktionszeit bleibt.
Bei wiederkehrenden Werkstücken können sich wiederverwendbare Spannvorrichtungen auch bei kleinen Losgrößen lohnen. Beginnen Sie mit einer Werkstückfamilie und messen Sie Beladen, Schweißen, Entladen und Prüfen gemeinsam. Ein Cobot kann das Teachen vereinfachen, doch uneinheitliche Passungen oder der wiederholte Neubau von Spannvorrichtungen können diesen Vorteil zunichtemachen. Auch Einzelanfertigungen können sich für die Automatisierung eignen, wenn Vorbereitung und Rüsten automatisiert werden.
Was sind die wichtigsten Komponenten eines Schweißautomatisierungssystems?
Ein vollständiges System umfasst Prozessausrüstung, gesteuerte Bewegungsabläufe, Werkstückspannung und anwendungsspezifische Schutzeinrichtungen.
Zum Kern gehören eine Schweißstromquelle, ein Schweißbrenner oder Schweißkopf, eine Steuerung und eine Spannvorrichtung. Je nach Schweißverfahren kommen Drahtvorschub, Schutzgas, Kühlung, Sensorik und Werkstückpositionierung hinzu. Berücksichtigen Sie auch die Absaugung, die Beladevorrichtungen und die Schnittstellen, über die die montierte Zelle zusammenarbeitet. Eine Liste einzelner Maschinen und Roboter legt noch nicht den Integrationsumfang fest.
Welche Wartung benötigt eine Roboterschweißstation?
Die Wartung richtet sich nach den Wartungsplänen der Gerätehersteller und dem eingesetzten Schweißverfahren.
Zu den Aufgaben zählen die Prüfung der Verschleißteile am Schweißbrenner, des Drahtvorschubs, der Gasversorgung, der Kabel, gegebenenfalls der Kühlung, der Spannvorrichtungen und der vom Roboterhersteller vorgeschriebenen Wartungspunkte. Dokumentieren Sie Veränderungen des Lichtbogenverhaltens, der Positionierung und der Werkstückqualität, statt erst bei einem Stillstand zu reagieren. Isolieren Sie vor Wartungsarbeiten gefährliche Energiequellen. Überlassen Sie elektrische Reparaturen und Roboterreparaturen geschultem Personal und führen Sie eine Störungshistorie.
Wie arbeiten meine Schweißer mit einem Cobot?
Die Schweißer bereiten den Prozess und die Werkstücke vor, während der Cobot die programmierte Bewegung ausführt.
Sie programmieren oder wählen Programme aus, legen Einstellungen fest und bewerten die Ergebnisse. Für die jeweilige Anwendung benötigen die Bediener weiterhin Prozesskenntnisse und eine entsprechende Schulung. Die gemeinsame Nutzung des Arbeitsraums muss den geprüften Schutzmaßnahmen entsprechen. Dass sich ein stillgesetzter Roboter von Hand führen lässt, berechtigt nicht dazu, sich beim Schweißen Gefahren auszusetzen.
In welchen Branchen werden Roboterschweißstationen eingesetzt?
Roboterschweißen wird in der Automobilindustrie, im Maschinenbau, bei der Herstellung von Metallmöbeln und in der allgemeinen Metallverarbeitung eingesetzt, wenn Schweißnähte reproduzierbar erreicht werden können.
Die Branchenzugehörigkeit allein belegt nicht, dass sich ein Betrieb für Roboterschweißen eignet. Eine Rahmenbauwerkstatt kann wiederkehrende Baugruppen fertigen, die sich für einen Roboter eignen, während ein anderer Betrieb derselben Branche wechselnde Reparaturarbeiten ausführt. Bewerten Sie die Werkstückfamilie, die Vorbereitung, den Zugang, die Prüfung und den Produktionsplan. Hochgeschwindigkeitsschweißen bringt wenig, wenn die vorgelagerte Montage keine Werkstücke bereitstellen kann. Entscheidend ist der Vergleich des gesamten Arbeitsablaufs einschließlich Umrüstungen, Personalbedarf und erforderlicher Menge geprüfter Teile, nicht ein branchenweites Produktivitätsversprechen für alle Metallbaubetriebe.
Kann eine Maschine automatisch alle Metalle und Schweißnähte schweißen?
Keine einzelne Maschine eignet sich für alle Werkstoffe, Materialstärken und Schweißnahtarten.
Ein System kann mehrere Schweißverfahren unterstützen, doch der Wechsel des Schweißbrenners oder Programms hebt Einschränkungen beim Zugang oder bei der Prüfung nicht auf. Wählen Sie zuerst das Schweißverfahren passend zur konkreten Anwendung und stimmen Sie anschließend Bewegungsabläufe, Stromquelle, Werkzeuge und Steuerungsfunktionen darauf ab.
Können die Mitarbeiter genügend Werkstücke bereitstellen, um mit der Zykluszeit des automatisierten Systems Schritt zu halten?
Die Mitarbeiter können nur dann Schritt halten, wenn Vorbereitung und Bereitstellung auf den gemessenen Zellentakt abgestimmt sind.
Messen Sie diese Arbeitsschritte, bevor Sie die Ausrüstung bestellen. Wenn Montage und Beladen länger dauern als das Schweißen, muss ein schnellerer Roboter möglicherweise häufiger warten, statt die Ausbringung zu steigern. Betrachten Sie Spannvorrichtungen, Werkstückhandhabung und vorgelagerte Vorbereitung als ein Gesamtsystem. Ein repräsentativer Probelauf berücksichtigt normale Werkstückabweichungen, Umrüstungen, Prüfungen und die Behebung von Störungen. Vergleichen Sie die Zahl der geprüften Teile pro Schicht mit dem Kundenbedarf und der verfügbaren Personalstärke. Die vollständige Automatisierung des Schweißens bedeutet nicht, dass Materialtransport, Prüfung oder Nachschub im übrigen Betrieb ebenfalls vollständig automatisiert sind.
Besprechen Sie Ihre Werkstückfamilie mit Aubrik
Bringen Sie Zeichnungen, Angaben zu Werkstoff und Materialstärke, Schweißnahtdetails, Werkstückabweichungen und die erforderliche Ausbringungsmenge geprüfter Teile mit. Aubrik unterstützt Sie dabei, die passende Ausrüstung für Ihre Aufgabe zu bestimmen und den Angebotsumfang festzulegen.
Besprechen Sie eine RoboterschweißmaschineVerwandte Artikel
- Leitfaden zu Roboterschweißsystemen — erfahren Sie mehr über den Aufbau von Schweißzellen.
- So verwenden Sie einen Schweißpositionierer — erfahren Sie, wie Werkstücke ausgerichtet werden.
- Leitfaden zu Schweißrollendrehvorrichtungen für Rohre — vergleichen Sie verschiedene Drehvorrichtungen.
- Leitfaden zu Schweißmanipulatoren — erfahren Sie mehr über die gesteuerte Positionierung des Schweißbrenners.