Póngase en contacto con la empresa Aubrik

Si el movimiento, la sujeción de piezas y el proceso de soldadura de sus componentes coinciden con los que realiza una máquina de soldadura, vale la pena evaluarla. Sin embargo, primero revise la repetibilidad y la geometría de la junta; después, cuente las piezas aceptadas por turno y calcule el costo total instalado. Una antorcha más rápida, por sí sola, no aumenta la productividad del armado, la carga ni la inspección.
Por Aubrik · Actualizado en octubre de 2026
Una junta circunferencial en una tubería, un bastidor con soldaduras en varias caras y una junta recta en una viga requieren distintos tipos de movimiento. Esta guía relaciona las diferencias entre juntas con la elección del equipo y el cálculo del ciclo completo. También explica qué debe incluir un proveedor en su cotización. Está dirigida a talleres de fabricación que evalúan máquinas dedicadas, robots industriales y cobots.
Qué incluye el término máquinas de soldadura automatizadas
Las máquinas de soldadura automatizadas realizan tareas de soldadura mediante el movimiento de la pieza, de la antorcha o de ambas, y controlan el proceso durante la soldadura. Cargar las piezas a mano no convierte por sí solo un método de soldadura en semiautomático.
¿Cuál es la diferencia entre soldadura mecanizada y soldadura automática?
La soldadura mecanizada abarca distintos tipos de equipos. La soldadura automática describe el método de control de las operaciones de soldadura. La terminología de TWI explica que, en la soldadura mecanizada, los operadores pueden ajustar manualmente los parámetros durante una operación. En la soldadura automática, los parámetros se establecen y los ajustes se realizan entre operaciones. La soldadura robótica es un ejemplo de soldadura automática.
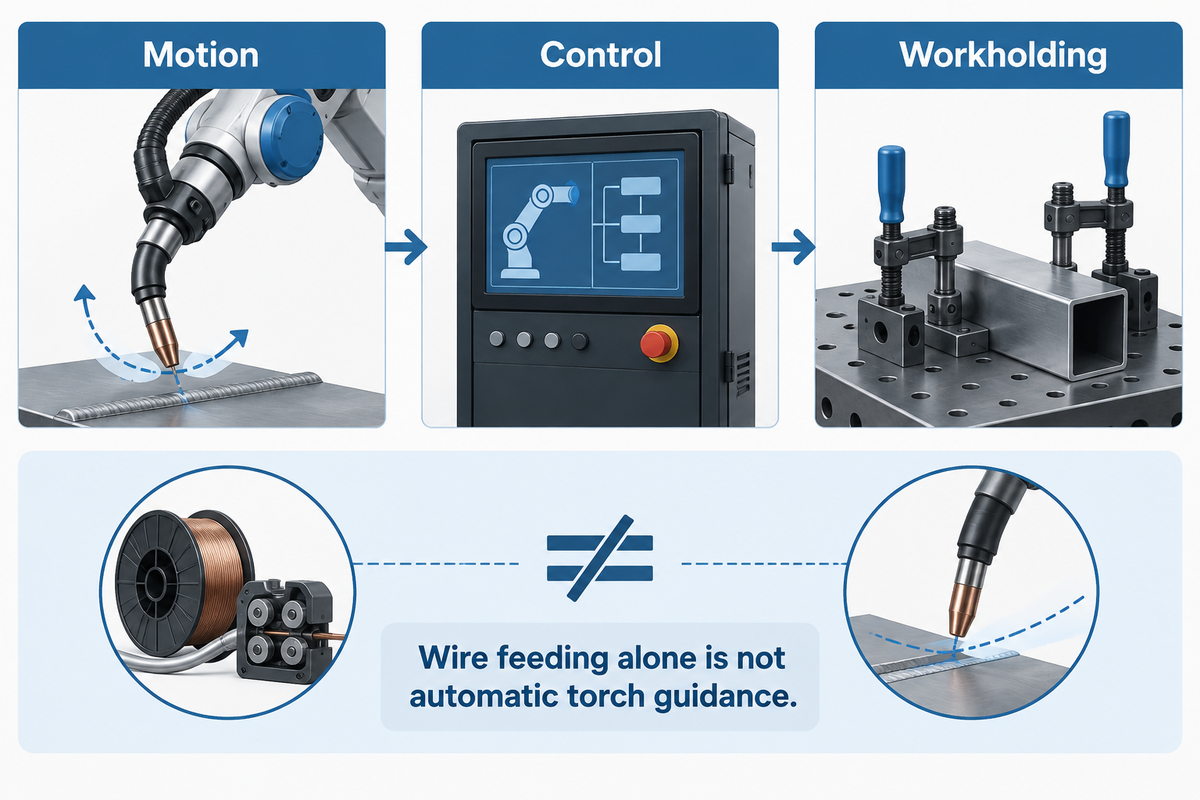
Una soldadora MIG guiada a mano ilustra la diferencia. Su alimentador hace avanzar el electrodo, pero en la soldadura manual el operador debe guiar la antorcha. La alimentación automática del alambre, por sí sola, no equivale a la guía automática de la antorcha. En cambio, un operador puede cargar un dispositivo de sujeción e iniciar una soldadura controlada por la máquina sin guiarla a mano.
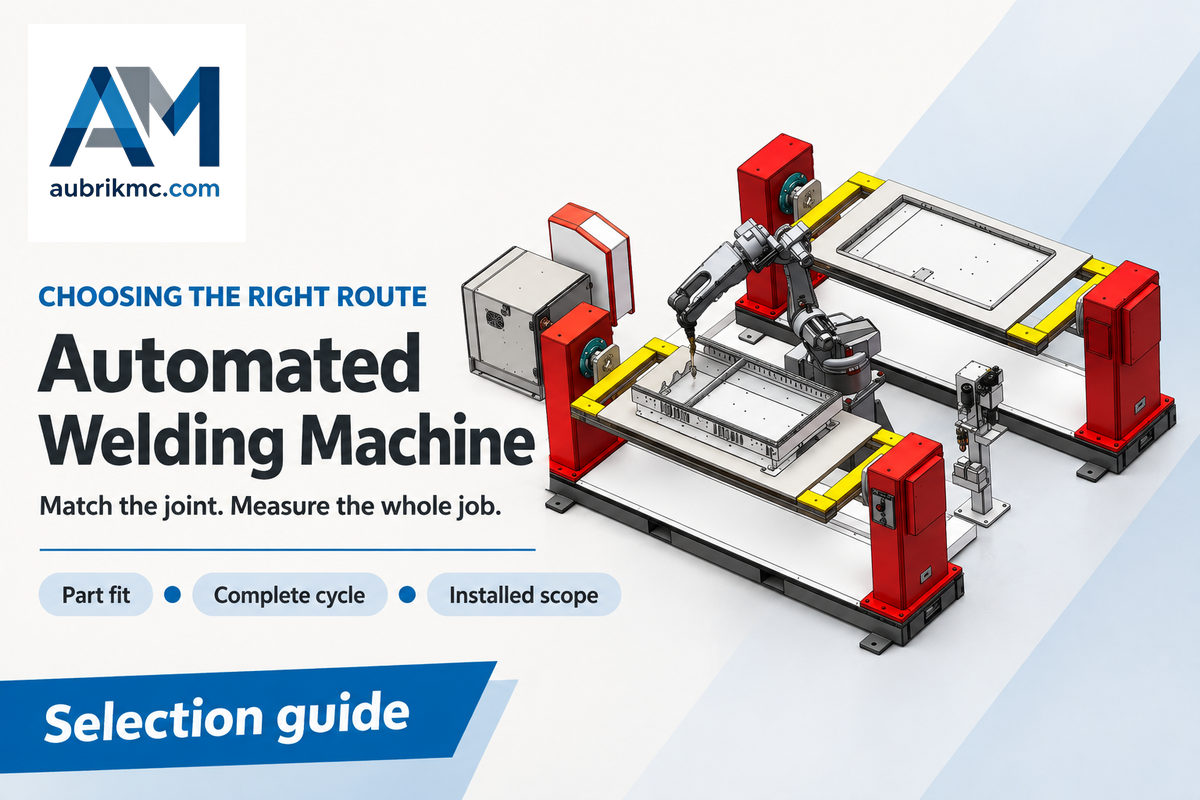
Las opciones de equipo incluyen brazos robóticos y sistemas de movimiento dedicados; para automatizar el proceso de soldadura, ambos requieren más que una fuente de poder. El movimiento, el control y la sujeción de piezas deben funcionar en conjunto. Los sistemas de soldadura robótica de Aubrik son una de las ramas de esta amplia familia de equipos; las máquinas lineales o rotativas dedicadas sirven para otras juntas.
Automatización fija, soldadura robótica y soldadura con cobot
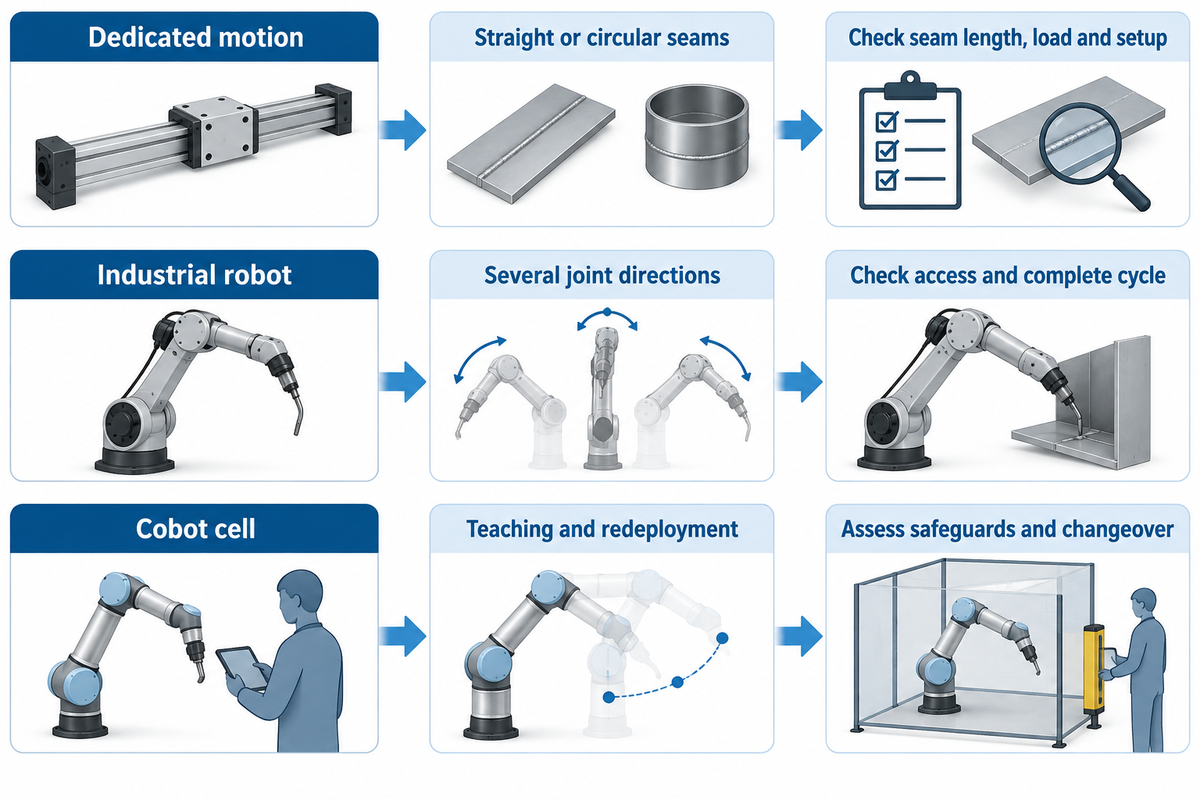
La automatización fija funciona bien con una trayectoria de movimiento estable; la soldadura robótica es adecuada para piezas que requieren acceso reprogramable a varias juntas. La soldadura con cobot puede simplificar la programación y la reasignación, pero también requiere dispositivos de sujeción y resguardos adecuados. Los beneficios de la automatización de soldadura dependen de la familia de piezas, el trabajo de preparación y el programa de producción. Elija el tipo de automatización según esos requisitos y luego compare las marcas de brazos robóticos.
| Enfoque | Patrón de piezas adecuado | Qué medir primero |
|---|---|---|
| Movimiento lineal o rotativo dedicado | Juntas rectas o circunferenciales repetitivas | Longitud de la junta en mm; carga giratoria y masa del dispositivo de sujeción en kg; tiempo de preparación en min |
| Celda con robot industrial | Bastidores y ensambles con varias direcciones de junta accesibles | Acceso de la antorcha, espacio ocupado por el dispositivo de sujeción en mm y ciclo completo en min |
| Celda de soldadura con cobot | Familias de piezas en las que son importantes la programación y la reasignación frecuente | Tiempo de programación y cambio de modelo en min; resguardos evaluados para la aplicación |
La distinción entre tipos de movimiento sigue la explicación de TWI sobre soldadura por arco robótica; las preguntas de selección son una síntesis de ingeniería. El alcance del brazo robótico no demuestra que la antorcha pueda acceder a todas las juntas. El dispositivo de sujeción, la disposición de los cables y la pieza pueden limitar ese alcance.
En la producción en serie y la soldadura de alto volumen, los sistemas de automatización fija pueden repetir una tarea limitada con pocos cambios de programa. No necesariamente cuestan menos que la automatización programable: las herramientas especiales y los cambios posteriores de producto pueden invertir la comparación. Los equipos de automatización flexible necesitan dispositivos de sujeción reutilizables, programas accesibles y un proceso de cambio de modelo viable.
Conviene analizar con más detenimiento los lotes pequeños. En un informe de 2012 sobre GH Metal Solutions, el trabajo recurrente permitió usar dispositivos de sujeción reutilizables de cambio rápido, mientras que parte del trabajo no recurrente siguió haciéndose manualmente. La recurrencia es útil, pero no es un requisito absoluto. El proyecto de secuencia de soldadura de Carnegie Mellon automatizó la preparación y la planificación de dispositivos de sujeción para un bastidor espacial personalizado. La preparación también puede formar parte del proyecto de automatización.
Compare las opciones de soldadura con cobot con el trabajo que implica crear y editar programas de soldadura, ubicar piezas y recuperarse de fallas. La facilidad de programación es importante cuando realmente reduce el trabajo de preparación, no solo la cantidad de pantallas en el control portátil.
Aplicaciones de soldadura: juntas rectas, tuberías y bastidores
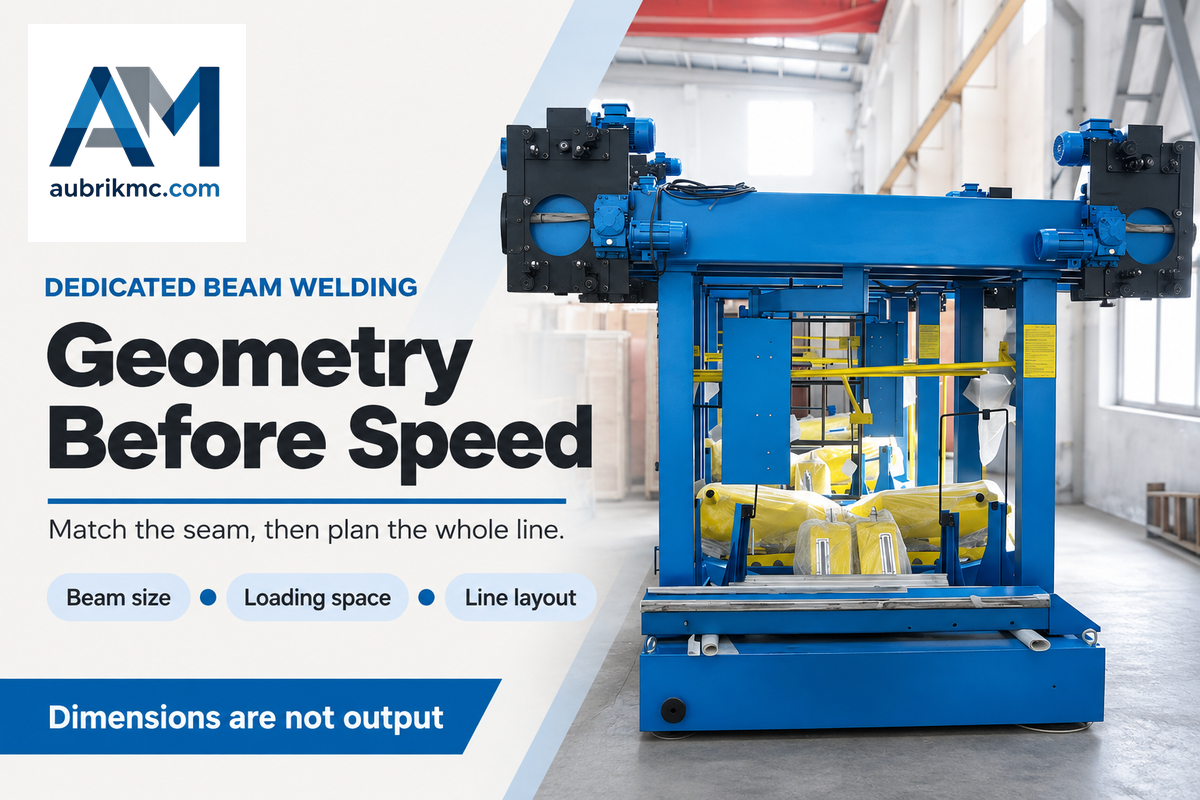
La geometría de la junta determina el punto de partida para definir el movimiento necesario para procesar una pieza. Las juntas rectas pueden ser adecuadas para un cabezal de desplazamiento. Las juntas circulares pueden ser adecuadas para una pieza giratoria. Un bastidor complejo puede requerir un robot y un posicionador. Después, el proceso de soldadura debe ser apropiado para el material, el espesor, el diseño de la junta y la inspección.
Para juntas estructurales largas, las máquinas de soldadura de pórtico para vigas H ofrecen un sistema de desplazamiento dedicado. La tabla publicada por Aubrik para los modelos AM-HG4000, AM-HG5000 y AM-HG6000 indica longitudes máximas de viga de 12,000 mm, 15,000 mm y 18,000 mm, respectivamente. Esas son dimensiones de los modelos, no tasas de producción de vigas terminadas.
En el ejemplo de los pórticos, las dimensiones publicadas describen equipos dedicados para vigas H. Primero, ajuste la longitud de la junta y el tamaño de la viga. Después, determine cómo se cargará el material y dónde cabrá la línea completa.
| Parámetro del modelo | AM-HG4000 | AM-HG5000 | AM-HG6000 |
|---|---|---|---|
| Ancho de vía | 4,000 mm | 5,000 mm | 6,000 mm |
| Altura del alma | 200–1,500 mm | 200–2,000 mm | 200-2.500 mm |
| Ancho del patín | 200–800 mm | 200–800 mm | 200–800 mm |
| Longitud de la viga | 2,000–12,000 mm | 2,000–15,000 mm | 2,000–18,000 mm |
| Velocidad de desplazamiento durante la soldadura | 300–600 mm/min | 300–800 mm/min | 300–900 mm/min |
| Velocidad de desplazamiento en vacío | 3,000 mm/min | 3,000 mm/min | 3,000 mm/min |
| Corriente de soldadura | 200–1,000 A | 200–1,000 A | 200–1,000 A |
| Diámetro del alambre | 3.2–5.0 mm | 3.2–5.0 mm | 3.2–5.0 mm |
| Potencia indicada de la máquina | 10.5 kW | 10.86 kW | 11.2 kW |
Fuente: modelos AM-HG publicados por Aubrik, enlazados arriba. El desplazamiento es el movimiento del cabezal a lo largo de una junta; no incluye la carga, el armado ni la inspección. La potencia indicada de la máquina debe conciliarse con las fuentes de poder de soldadura y el equipo de la línea completa.
Los rodillos para tubería hacen girar piezas cilíndricas, y los posicionadores rotativos de soldadura orientan el dispositivo de sujeción y la pieza. Al determinar el tamaño del soporte, considere tanto las masas como el centro de gravedad. Un dispositivo giratorio por sí solo no proporciona la antorcha, el control del proceso ni la sujeción de piezas que requiere un sistema de soldadura automatizada completo.
La soldadura por arco metálico con gas, conocida en el taller como soldadura MIG, utiliza un electrodo de alambre alimentado continuamente. La soldadura TIG utiliza un electrodo de tungsteno no consumible y puede emplear una alimentación independiente de material de aporte. Los robots de soldadura por arco pueden configurarse para distintos procesos, pero cambiar el proceso también modifica las herramientas de soldadura, los equipos de suministro y el procedimiento.
La soldadura por puntos por resistencia une láminas traslapadas en puntos determinados; la soldadura láser concentra la energía en un haz enfocado. Ninguno de estos procesos es simplemente una alternativa más rápida para trabajos complejos de soldadura por arco. Primero elija la tecnología y el tipo de soldadura; después, seleccione la tecnología de automatización que usan las máquinas de soldadura para aplicar el proceso a esa junta. Las herramientas modernas de soldadura están diseñadas para aplicaciones específicas, no para proporcionar una sola antorcha universal para todos los materiales y formas.
Parámetros de soldadura, armado y alineación de la junta, y límites del dispositivo de sujeción
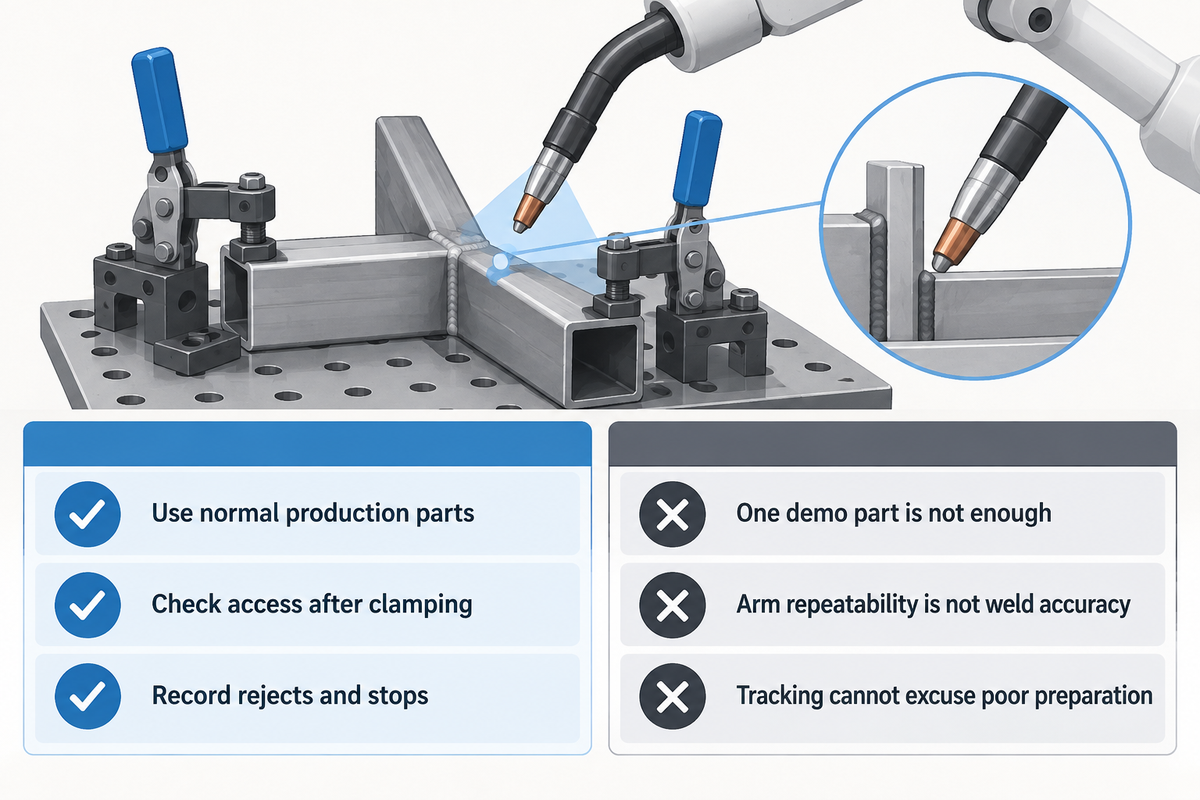
Un armado y alineación de la junta uniformes y el acceso de la antorcha a la junta son requisitos previos para una soldadura automatizada repetible. El robot sigue la trayectoria programada, pero una junta deformada, por ejemplo, puede quedar en una posición incorrecta con respecto a esa trayectoria. Los sensores y la guía pueden ajustar los parámetros de soldadura dentro de una aplicación definida, pero no pueden hacer aceptable cualquier variación de una junta.
Antes de que los proveedores personalicen el proceso de soldadura, empiece con el plano real y el procedimiento de soldadura. Revise la ubicación y el movimiento de la pieza dentro de las mordazas. Compruebe si la antorcha puede mantener el ángulo correcto. Evalúe los puntos de soldadura, la acumulación de calor y el dispositivo de sujeción frío y vacío. Una herramienta que ubica con precisión la primera pieza quizá no pueda restringir el movimiento del resto a medida que avanza la soldadura.
En el artículo de The Fabricator sobre el diseño de dispositivos de sujeción, el ingeniero de Lincoln Electric Geoff Lipnevicius relaciona el acceso a la junta, la orientación, la expansión térmica y el circuito de soldadura con el diseño del dispositivo. Estos detalles explican por qué un dispositivo que funciona para un soldador manual experto puede requerir cambios para la automatización robótica. Las personas pueden reubicar una antorcha alrededor de un obstáculo que una trayectoria programada no contempla.
La detección por contacto ubica una posición antes de soldar, y algunos sistemas de seguimiento pueden vigilar los cambios que ocurren durante la soldadura. Especifique qué cambio de posición debe detectar el sensor y qué tipo de control puede proporcionar el sistema. La soldadura adaptativa no elimina la necesidad de definir los parámetros, mantener los consumibles e inspeccionar el resultado. Un cordón de aspecto uniforme no garantiza una fusión interna aceptable.
Haga
- Use piezas de producción con variaciones normales en el armado y la alineación de la junta.
- Revise el acceso después de colocar las mordazas y los puntos de soldadura.
- Registre la causa de los rechazos de soldadura y las paradas.
No haga
- Evalúe la celda con una sola pieza preparada para la demostración.
- Confunda la repetibilidad del brazo con la precisión de la soldadura terminada.
- Use el seguimiento como excusa para una preparación de juntas sin control.
Para el personal de calidad, la pregunta más importante es: ¿cómo se comporta el proceso ante las variaciones normales de las piezas? Para el personal de producción, la pregunta clave es: ¿con qué rapidez se puede identificar y corregir una falla? Ambas preguntas afectan la uniformidad del proceso de soldadura. Incluya en la conversación sobre recuperación de fallas un consumible desgastado o una pieza desplazada, sin pedir al personal que anule los resguardos ni que haga una soldadura insegura.
Costo de una máquina de soldadura automatizada: compare el alcance completo
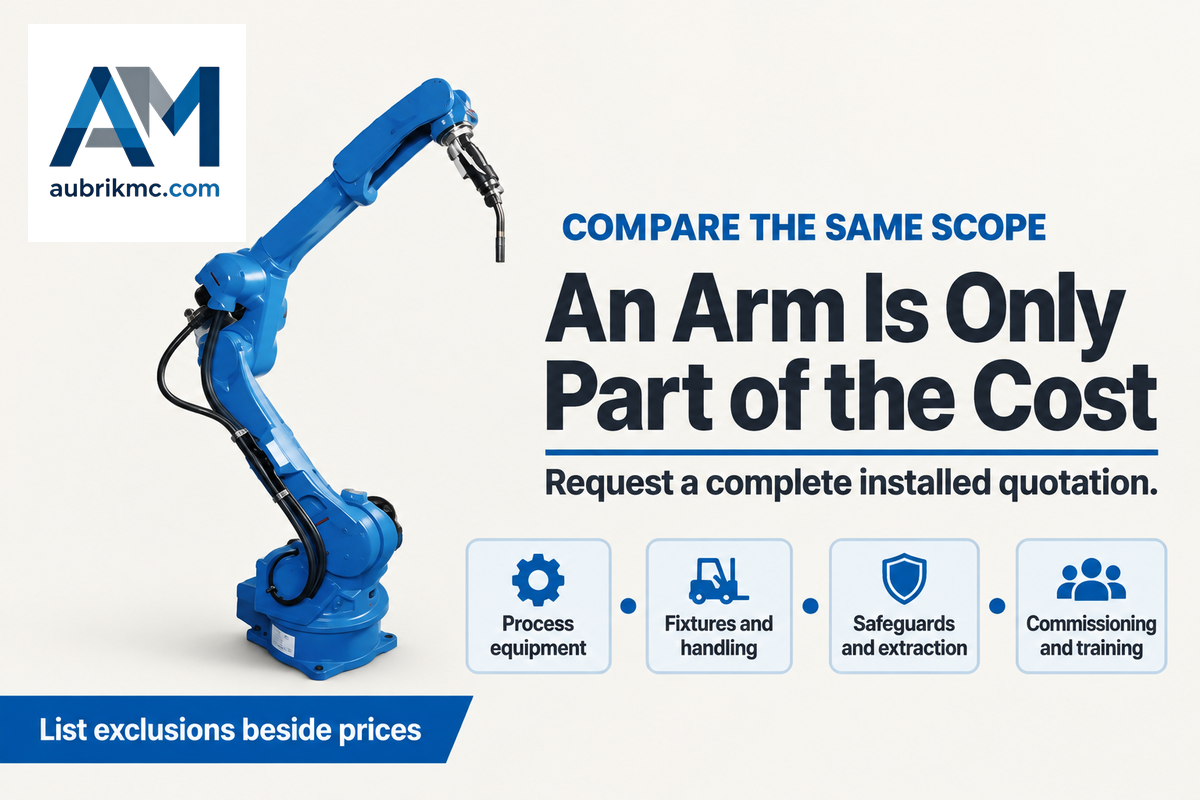
Un sistema de soldadura completo cuesta más que el brazo y el controlador, pues también hay que pagar los equipos de proceso, los dispositivos de sujeción, el manejo, los resguardos y la instalación. Compare las cotizaciones sobre esa base. Separe la inversión de capital inicial de los consumibles, el mantenimiento, el soporte y la mano de obra necesaria para operar la celda.
¿Cuánto cuesta una máquina de soldadura robótica?
Un artículo de 2026 de Automation World, escrito por Matt Hendey, CEO de THG Automation, indica un rango de $120,000 a $500,000 o más por una celda de soldadura robótica completa, incluidos los sistemas y la integración. Este rango sirve como referencia de planificación, no como cotización de Aubrik. Si solo compra un brazo automatizado, aún debe presupuestar los equipos de proceso y la integración. Una oferta de solo un robot y una celda puesta en marcha corresponden a compras distintas.
También ocurre algo similar con otras cotizaciones. Un informe de AWS de abril de 2026 sobre las instalaciones de capacitación de LeTourneau University indica que comprar brazos y controladores no bastó para adquirir una celda de soldadura: también se necesitaron equipos de soldadura, sistemas de seguridad, estaciones de trabajo e interfaces. Esto ofrece una base sólida para comparar los conceptos antes de comparar los totales.
En cada oferta, solicite al proveedor que detalle la fuente de poder y la antorcha de soldadura, los dispositivos de sujeción y posicionadores, la extracción y los resguardos, la programación, la puesta en marcha, la capacitación y los trabajos en planta. También debe incluir el flete. Junto a cada precio, indique las exclusiones para aclarar qué no incluye la cotización. Para ver un desglose financiero más detallado, consulte la guía de costos de robots de soldadura. El siguiente cálculo de este artículo examina los supuestos de producción que influyen en este presupuesto.
Soldadura robótica frente a soldadura manual: producción útil
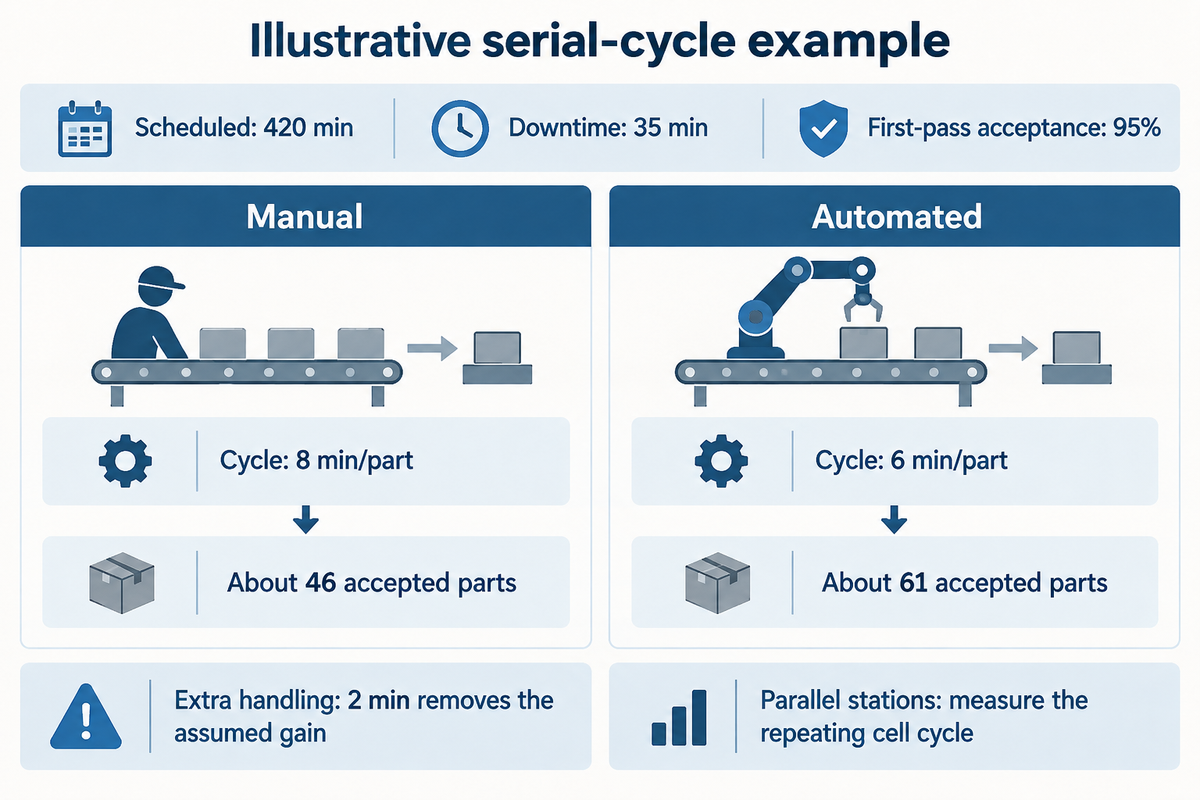
La producción útil se determina por la cantidad de piezas aceptables fabricadas durante el tiempo disponible. En comparación con la soldadura manual, un robot puede reducir el tiempo de soldadura sin cambiar la preparación, la carga ni la inspección. Reste el tiempo de inactividad, incluya el manejo habitual y aplique los mismos criterios de aceptación a ambas opciones antes de afirmar que aumenta la capacidad.
¿Vale la pena la soldadura robótica?
Vale la pena considerar la soldadura robótica cuando el proceso completo produce suficiente trabajo aceptable para cubrir sus costos de operación e instalación. La soldadura robótica ofrece un movimiento más uniforme y puede liberar tiempo de mano de obra. Aun así, sus beneficios deben medirse a lo largo de todo el proceso. Para que sean rentables, deben reducir los costos de mano de obra, evitar la necesidad de contratar personal adicional o permitir realizar más trabajo que la empresa pueda vender.
Prueba del ciclo de piezas aceptables: cuente todo el trabajo
El caso presentado es solo ilustrativo y no se basa en resultados medidos en una planta de producción. Suponga que ambos métodos utilizan la misma pieza, el mismo procedimiento y los mismos criterios de inspección; que hay 420 minutos de producción programada, 35 minutos de inactividad y una tasa de aceptación al primer intento del 95%. En este ejemplo, todos los pasos se realizan en orden y no se carga ninguna pieza durante la soldadura.
| Elemento medido | Ejemplo manual | Ejemplo automatizado |
|---|---|---|
| Preparación y armado | 2.0 min/pieza | 2.0 min/pieza |
| Carga y sujeción | 1.0 min/pieza | 1.0 min/pieza |
| Soldadura | 3.0 min/pieza | 1.0 min/pieza |
| Descarga e inspección | 2.0 min/pieza | 2.0 min/pieza |
| Ciclo completo en serie | 8.0 min/pieza | 6.0 min/pieza |
| Tiempo de producción programado | 420 min | 420 min |
| Tiempo previsto de inactividad | 35 min | 35 min |
| Tiempo neto después de la inactividad | 385 min | 385 min |
| Aceptación al primer intento | 95% | 95% |
| Producción esperada de piezas aceptadas | Cerca de 46 piezas | Cerca de 61 piezas |
La producción esperada de piezas aceptadas se calcula dividiendo los minutos netos de producción entre los minutos del ciclo completo por pieza y multiplicando el resultado por la tasa de aceptación al primer intento. El cálculo manual es 385 ÷ 8 × 0.95 = 45.72, y el cálculo automático es 385 ÷ 6 × 0.95 = 60.96. Son promedios de producción planificada, no una garantía de la cantidad entera de piezas que se obtendrá en un día determinado.
Ahora agregue 2 minutos de manejo a la estación automática. El ciclo vuelve a ser de 8 minutos y desaparece la ventaja de producción supuesta. Ese es el cuello de botella oculto: preparación → ubicación y sujeción → soldadura → descarga e inspección. Si las estaciones operan en paralelo, utilice el tiempo medido del ciclo repetitivo de la celda, en lugar de sumar tiempos que se traslapan.
Un caso de Midmark en The Fabricator ilustra esta diferencia de manejo. En el caso, separar el manejo de la soldadura ayuda a explicar cómo un robot de manejo trasladaba dispositivos de sujeción entre estaciones y permitía cargar piezas durante la soldadura. Se describió la misma producción con menos operadores, no como un multiplicador universal de la producción. La investigación de NIST de 2019 sobre la precisión de los robots señala que es fundamental monitorear la degradación. Presupueste el mantenimiento y registre la recuperación ante fallas en lugar de suponer que el movimiento será ininterrumpido.
Este cálculo ayuda a los gerentes de planta a identificar los minutos perdidos. El personal de calidad determina las tasas de aceptación. El personal de finanzas evalúa si el tiempo liberado se convierte en ahorro de costos o en capacidad para generar ingresos. Ingrese cifras medidas en la calculadora de retorno de inversión en soldadura. No cuente cada minuto de soldadura sin supervisión como un gasto de nómina eliminado.
Soluciones de soldadura: elija al proveedor y el soporte
Elija al proveedor del proceso ensamblado y defina sus responsabilidades de soporte; no se base solo en la marca del robot. El fabricante del brazo, el proveedor de equipos de soldadura y el integrador de la celda pueden ser empresas distintas. Asigne responsabilidades por los dispositivos de sujeción, las interfaces, los programas, la aceptación, la capacitación y el diagnóstico de fallas para aclarar las transferencias y el escalamiento de problemas.
Envíe los mismos planos de las piezas y requisitos de soldadura con cada solicitud de cotización. El ejemplo siguiente sirve como solicitud de compra breve; las dimensiones y los límites deben corresponder a sus piezas y procesos reales de producción, no a un rango hipotético de equipos de proceso genéricos.
| Parámetro | Rango recomendado | Por qué importa | Cómo verificarlo |
|---|---|---|---|
| Espacio ocupado por la pieza | Longitud, ancho y altura mínimos y máximos de sus piezas en mm | Acceso y espacio de carga | Planos y distribución de la celda con las piezas cargadas |
| Carga giratoria | Masa de la pieza más el dispositivo de sujeción en kg; rango del centro de gravedad en mm | Carga y momento del posicionador | Verificación de carga y momento por parte del proveedor |
| Variación de las juntas | Límites del plano y del procedimiento en mm | Ubicación, seguimiento y aceptación de la soldadura | Piezas representativas de producción |
| Producción | Piezas aceptadas requeridas por turno y tiempo disponible en min | Capacidad del ciclo completo | Prueba cronometrada que incluya el manejo y las paradas |
| Cambio de modelo | Tiempo permitido en min entre las familias de piezas programadas | Mezcla de producción y mano de obra de preparación | Prueba de cambio de dispositivo de sujeción y programa |
| Servicios | Voltaje en planta, Hz, kVA disponibles y flujo de gas especificado | Compatibilidad de instalación | Plan de servicios para la celda completa |
Pregunte quién es responsable de los programas editables, quién mantiene los consumibles en inventario y quién responde por una falla que involucra tanto al robot como a la fuente de poder de soldadura. Envíe la solicitud con los planos cuando consulte sobre una máquina de soldadura robótica de Aubrik. Incluya la familia de piezas y el objetivo de producción para que la conversación se centre en el trabajo.
Soldadores calificados y soldadura adaptativa
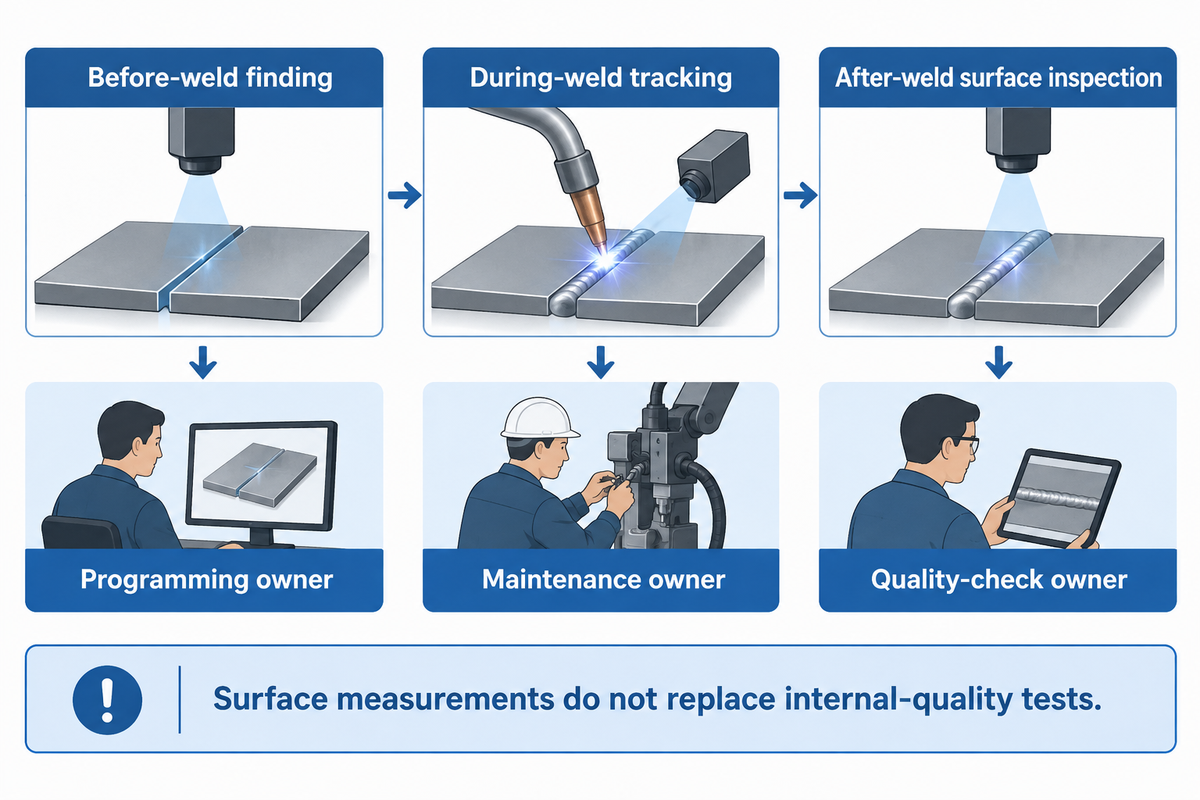
Los soldadores calificados siguen definiendo procedimientos, evaluando la preparación de juntas e investigando defectos en los procesos automatizados. El conocimiento de soldadura sigue siendo importante cuando se usan robots. Las distintas tareas de soldadura requieren responsables claros de la programación, el mantenimiento y los controles de calidad; los sensores y los controles adaptativos modifican la respuesta ante las variaciones durante la producción.
¿La IA está reemplazando a los soldadores?
La IA y los sensores pueden automatizar tareas de soldadura, pero no reemplazan todas las responsabilidades de un soldador. La localización de juntas, el ajuste de trayectorias y la inspección de superficies, por ejemplo, resuelven tareas específicas. Las personas siguen definiendo procedimientos aceptables, preparando y ubicando las piezas, interpretando los resultados de inspección y manteniendo la celda. Los cambios de personal dependen de todo el sistema de producción, no de la presencia de una función de IA.
Jeff Noruk, presidente de Servo-Robot, describe la localización antes de soldar, el seguimiento durante la soldadura y la inspección de superficies después de soldar en un artículo de AWS de agosto de 2026 sobre inspección. Esta terminología es útil al evaluar robots de soldadura avanzados: pregunte exactamente qué se detecta, qué puede cambiar y qué inspecciones siguen siendo necesarias. Las mediciones de superficie, por ejemplo, no reemplazan las pruebas necesarias para evaluar la calidad interna de la soldadura.
La norma AWS B2.1/B2.1M:2026 abarca las calificaciones de procedimientos de soldadura, soldadores y operadores de soldadura. El alcance público de AWS B2.1/B2.1M:2026 incluye especificaciones de procedimientos, soldadores y operadores de soldadura para procesos desde manuales hasta automáticos. Para las calificaciones de soldadura, se aplican las calificaciones requeridas por el código aplicable o el contrato con el cliente. Un certificado de capacitación en robótica no las satisface automáticamente.
El futuro útil de la automatización de soldadura se centra en tareas específicas: una mejor detección puede ayudar a las máquinas a trabajar con variaciones y una mejor planificación puede reducir la preparación. Ninguna de las dos elimina la necesidad de inspección manual ni del criterio de personal calificado en todas las operaciones de soldadura. Adquiera una capacidad definida y asegúrese de mantenerla.
Sistemas de automatización de soldadura: servicios y resguardos
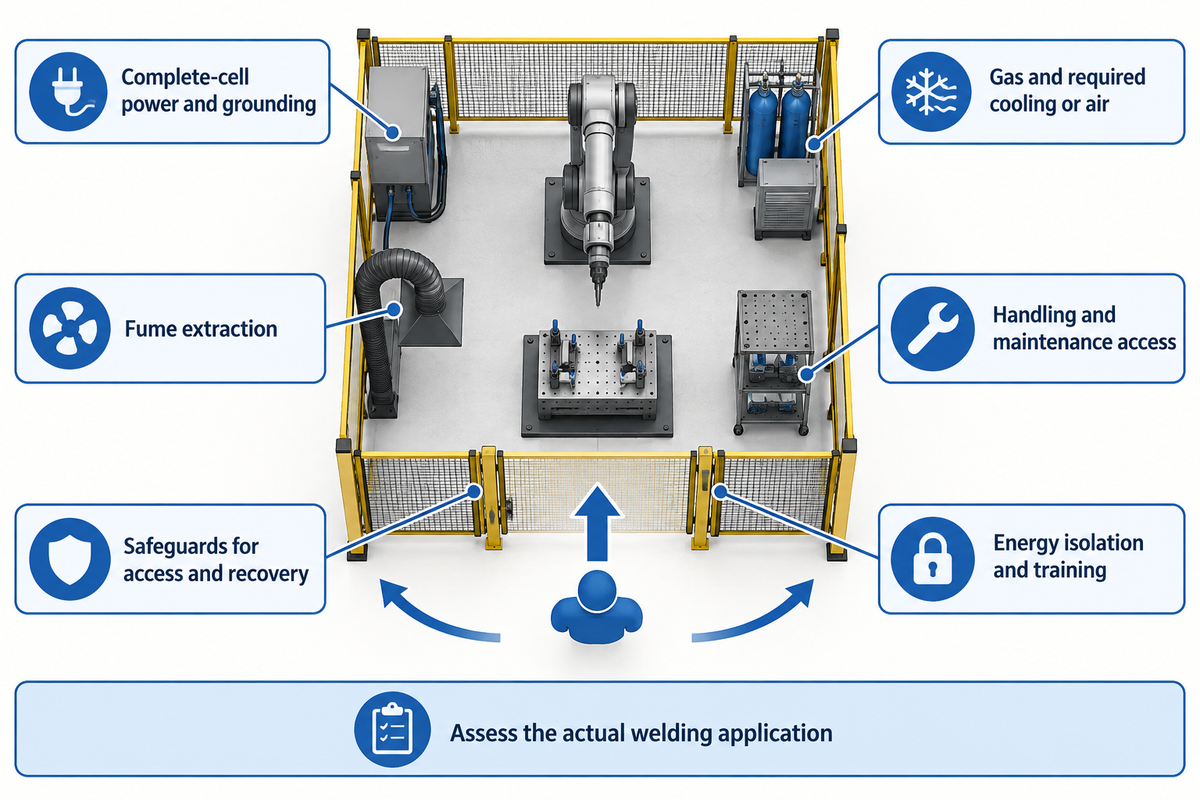
Las celdas de soldadura automatizadas requieren un plan de instalación completo que contemple energía, gas, extracción de humos, acceso, manipulación y protección. Dimensione los servicios para la celda ensamblada, no solo para el brazo. Evalúe el movimiento del robot junto con la radiación del arco, el metal caliente, los humos, los riesgos eléctricos y los dispositivos de sujeción; la etiqueta de colaborativo no elimina los riesgos del proceso.
Las ediciones de 2025 de ISO 10218 precisan la distinción según la aplicación. La actualización de A3 indica que la Parte 1 abarca los robots industriales y la Parte 2, las aplicaciones de robots industriales y las celdas robóticas, en sustitución de las ediciones de 2011. Para una compra nueva, solicite al integrador que identifique la edición aplicable y evalúe la aplicación de soldadura real. La soldadura colaborativa es una característica de la configuración evaluada, no una autorización para permanecer junto a un arco activo.
“El operador debe estar protegido de todos los peligros durante el funcionamiento automático”.
Manual técnico de OSHA, sistemas de robots industriales y seguridad de los sistemas de robots industriales
Esto incluye la carga y la recuperación, no solo la trayectoria normal de soldadura. Las protecciones deben contemplar las tareas previsibles de acceso y mantenimiento. Planifique cómo aislarán los operadores las energías peligrosas durante el servicio y cómo las personas autorizadas restablecerán la celda después de una falla. El alcance de la compra debe incluir capacitación para realizar estas tareas.
También debe incluirse la extracción de humos. El manual de ventilación industrial de OSHA aborda la captación en la fuente, la distancia de la campana y las corrientes de aire cruzadas, factores que pueden afectar el control de los contaminantes en el aire. Ubique la extracción de modo que los contaminantes no pasen por la zona de respiración del operador y considere su efecto sobre el gas de protección. La apertura de una puerta o el funcionamiento de un ventilador también pueden cambiar el entorno de soldadura.
Antes de instalar nueva automatización, ajuste la distribución de la celda para permitir el acceso de grúas o montacargas, el almacenamiento de dispositivos de sujeción y el espacio de mantenimiento. Asegúrese de que la frecuencia y el voltaje de alimentación, la demanda de energía y la puesta a tierra coincidan con las especificaciones del equipo completo. Confirme que el suministro de gas y los requisitos de enfriamiento o aire comprimido coincidan con las especificaciones del equipo completo. Para que los sistemas de soldadura automatizada sean eficientes, se necesita disponer de piezas y servicios, además de contar con movimientos confiables.
Conclusión clave
Elija la máquina adecuada para la junta y después compare el trabajo completo: preparación, manipulación, soldadura, inspección y tiempo de inactividad. Un alcance que incluya la celda completa y una producción aceptada definida justifican mejor la compra que el precio del brazo o la velocidad de soldadura por sí solos.
Preguntas frecuentes
¿Las pequeñas empresas pueden beneficiarse de la soldadura robótica?
Las pequeñas empresas pueden beneficiarse cuando la preparación y la manipulación dejan suficiente tiempo útil de producción.
La producción recurrente de piezas puede justificar dispositivos de sujeción reutilizables, aunque cada lote sea pequeño. Empiece con una familia de piezas y mida en conjunto la carga, la soldadura, la descarga y la inspección. Un robot colaborativo puede facilitar la programación, pero una alineación inconsistente de las juntas o la reconstrucción frecuente de los dispositivos de sujeción pueden anular esa ventaja. Los trabajos personalizados también pueden automatizarse cuando se automatizan la preparación y la configuración.
¿Cuáles son los componentes principales de un sistema de automatización de soldadura?
Un sistema completo combina equipos de proceso, movimiento controlado, sujeción de piezas y protecciones específicas para la aplicación.
El equipo básico incluye una fuente de poder para soldadura, una antorcha o cabezal, un controlador y un dispositivo de sujeción. Según el proceso, pueden añadirse alimentación de alambre, gas de protección, enfriamiento, sensores y posicionamiento de piezas. Incluya la extracción, los medios de carga y las interfaces que permiten que la celda ensamblada funcione en conjunto. Una lista de máquinas y robots individuales todavía no define el alcance de integración.
¿Qué mantenimiento requiere una estación de soldadura robótica?
El mantenimiento depende de los programas de los fabricantes del equipo y del proceso de soldadura utilizado.
Las tareas incluyen revisar los consumibles de la antorcha, la alimentación de alambre, el suministro de gas, los cables, el refrigerante cuando corresponda, los dispositivos de sujeción y los elementos de servicio especificados para el robot. Registre los cambios en el comportamiento del arco, el posicionamiento y la calidad de las piezas en lugar de esperar a que se detenga la producción. Aísle las energías peligrosas antes del servicio. Asigne las reparaciones eléctricas o del robot a personal capacitado y conserve un historial de fallas.
¿Cómo trabajan mis soldadores con un robot colaborativo?
Los soldadores preparan el proceso y las piezas, mientras el robot colaborativo ejecuta el movimiento programado.
Programan o seleccionan programas, establecen los parámetros y evalúan los resultados. Los operadores siguen necesitando conocimientos del proceso y capacitación para la aplicación. El espacio compartido debe cumplir con las protecciones establecidas en la evaluación; poder guiar manualmente un robot detenido no autoriza la exposición durante la soldadura.
¿Qué industrias utilizan estaciones de soldadura robótica?
La soldadura robótica se utiliza en las industrias automotriz y de maquinaria, en la fabricación de muebles metálicos y en la fabricación metalmecánica en general, cuando las juntas pueden alcanzarse de forma repetible.
La categoría de una industria de soldadura por sí sola no determina si una aplicación es adecuada. Un taller de estructuras puede fabricar conjuntos repetibles aptos para un robot, mientras que otro del mismo sector puede realizar trabajos de reparación variables. Evalúe la familia de piezas, la preparación, el acceso, la inspección y el programa de producción. La soldadura de alta velocidad aporta poco valor si el ajuste previo no puede suministrar las piezas. La comparación pertinente abarca todo el flujo de trabajo, incluidos los cambios de configuración, el personal y la demanda de producción aceptada; no una promesa de productividad para todos los talleres de fabricación.
¿Una sola máquina puede soldar automáticamente todos los metales y juntas?
Ninguna máquina sirve para todos los materiales, espesores y tipos de junta.
Un sistema puede admitir varios procedimientos, pero cambiar la antorcha o el programa no elimina las limitaciones de acceso o inspección. Primero seleccione el proceso de soldadura adecuado para las aplicaciones específicas y después adapte el movimiento, la fuente de poder, las herramientas y la capacidad de control al proceso.
¿El personal puede suministrar piezas al ritmo que exige el tiempo de ciclo del sistema automatizado?
El personal puede mantener el ritmo solo si la preparación y la entrega se ajustan al ciclo medido de la celda.
Mida esas tareas antes de pedir el equipo. Si el ajuste y la carga toman más tiempo que la soldadura, un robot más rápido podría quedarse esperando con mayor frecuencia en vez de aumentar la producción. Considere los dispositivos de sujeción, la manipulación y la preparación previa como un solo sistema. Una prueba representativa incluye la variación normal de las piezas, los cambios de configuración, la inspección y la recuperación tras una falla. Compare las piezas aceptadas por turno con la demanda del cliente y el personal disponible. Automatizar por completo la soldadura no significa automatizar por completo el movimiento de materiales, la inspección o el reabastecimiento en el resto de un taller con alta carga de trabajo.
Comente su familia de piezas con Aubrik
Traiga los planos, el material y su espesor, los detalles de las juntas, la variación entre piezas y la producción aceptada requerida. Aubrik puede ayudarle a elegir el equipo adecuado para el trabajo y definir el alcance de la cotización.
Consulte sobre una máquina de soldadura robóticaArtículos relacionados
- Guía de sistemas de soldadura robótica — conozca con más detalle la arquitectura de las celdas.
- Cómo utilizar un posicionador de soldadura — conozca la orientación de las piezas.
- Guía de rotadores de tubería para soldadura — compare las configuraciones de giro.
- Guía de manipuladores de soldadura — conozca el posicionamiento controlado de la antorcha.
Referencias y fuentes
- TWI, soldadura por arco robótica
- OSHA, sistemas de robots industriales y seguridad de los sistemas de robots industriales
- OSHA, ventilación industrial
- A3, preguntas frecuentes actualizadas sobre ISO 10218, 2025
- NIST, monitoreo de la degradación de la precisión de robots industriales y evaluación rápida de su estado, 2019