
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026
Utilisez un positionneur de soudage en le fixant sur une surface plane, en suivant le circuit de mise à la terre du fabricant jusqu’à la pièce, en centrant la charge et en réglant une vitesse stable pour l’assemblage. Arrêtez-vous avant le soudage si la pièce oscille, si le câble chauffe ou si le plateau se déplace de manière inattendue. Vérifiez le bridage, l’équilibrage, l’arrêt d’urgence et le cheminement des câbles avant de reprendre le soudage à l’arc.
Caractéristiques essentielles : domaine d’utilisation du positionneur de soudage
| Capacité du plateau / faux-plateau | 10 kg – 100 t (capacité nominale au faux-plateau, centre de gravité sur l’axe) |
| Plage d’inclinaison | 0–135° (pour placer l’assemblage à plat/en position 1G) |
| Vitesse de rotation périphérique | ~40–2 000 mm/min à la surface de la pièce, selon le procédé |
| Régime du plateau tournant | Modèle d’établi : 0–2,5 tr/min ; plateau lourd : ~0,05–2 tr/min |
| Maintien de la pièce | Mandrin autocentrant à 3 mors, outillage ou rainures de boulonnage |
| Mise à la masse | Câble de retour relié au métal nu du plateau/faux-plateau ; collecteur à balai sur les plateaux tournants |
| Commande | Vitesse variable, marche avant/arrière, pédale ou démarrage à distance |
En bref : installez le positionneur de soudage en le boulonnant solidement sur une surface plane. Raccordez directement la masse de la pièce au plateau ou à la face du mandrin du positionneur, jamais au bâti. Serrez uniformément la pièce dans le mandrin, placez l’assemblage à plat (1G) et réglez la vitesse de rotation en fonction de votre vitesse manuelle d’avance. Formez le bain, lancez la rotation et maintenez la torche légèrement en amont du point mort haut pendant que la pièce tourne.
Fonction réelle d’un positionneur de soudage
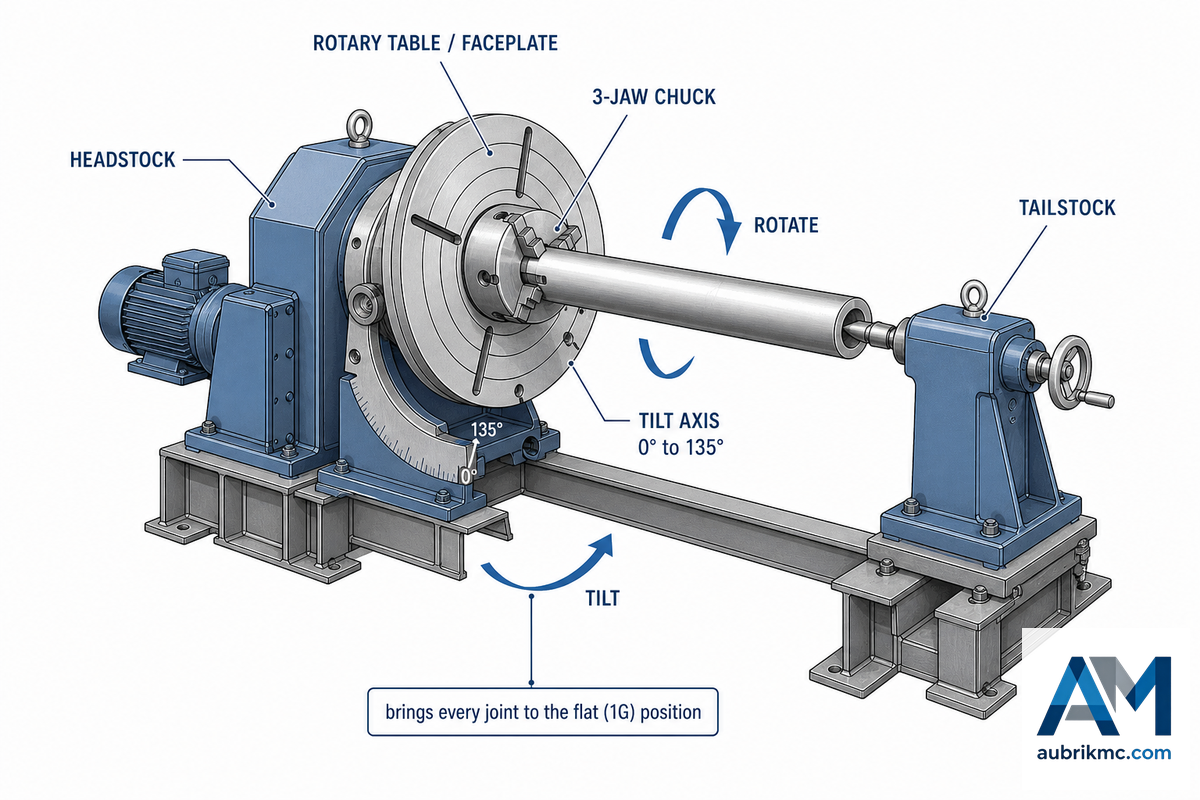
Un positionneur de soudage est un dispositif électrique de maintien qui permet de placer ou de basculer manuellement un assemblage mécano-soudé en position horizontale et à plat, afin de manier la torche avec un effort physique minimal. Un positionneur de soudage comprend essentiellement un système d’entraînement, un plateau ou un faux-plateau, un mandrin maintenant la pièce et, pour les éléments longs et difficiles à manœuvrer, une poupée mobile. Il prend en charge les lourdes opérations de manutention et transforme les travaux hors position en soudage à plat. Comme l’indique The Fabricator, un assemblage mécano-soudé correctement positionné « réduit la fatigue du soudeur, améliore la sécurité et la qualité des soudures, et libère de l’espace au sol dans l’atelier de production ».
Comment fonctionne un positionneur de soudage ?
Un positionneur de soudage bride la pièce sur un plateau qui tourne à une vitesse réglable. Le plateau est généralement incliné afin que l’assemblage à souder se trouve à plat sous la torche de soudage fixe. Le soudeur règle la vitesse de rotation de la pièce et amorce l’arc, souvent au moyen d’une pédale. La pièce tourne uniformément sous la torche, produisant une soudure circonférentielle régulière avec bien moins de fatigue, une vitesse supérieure et un résultat plus propre qu’en maintenant une torche contre un assemblage vertical ou en plafond. Cette position de soudage à plat constitue l’un des moyens les plus économiques d’accroître le temps d’arc réel dans un atelier de fabrication métallique. Utilisé ainsi, un positionneur assure des soudures de haute qualité, plus régulières et présentant bien moins de défauts, tout en augmentant la productivité grâce au mouvement maîtrisé de la pièce, à l’accès facile aux assemblages et à une surface uniforme sous l’arc à chaque passe, que le travail soit initialement à plat ou qu’une soudure verticale soit ramenée à plat.
Bien qu’il existe différents types de positionneurs de soudage — notamment des plateaux tournants, des modèles d’établi, des machines à deux axes et des modèles robustes à poupée fixe et poupée mobile — ce guide traite de leur utilisation indépendamment de leur conception. Si vous cherchez encore à choisir l’équipement adapté à vos besoins, notre page consacrée aux positionneurs de soudage ou notre guide de dimensionnement des positionneurs de soudage rotatifs pourra vous être utile.
C’est sur les pièces lourdes que le gain apparaît le plus vite. Prenons un atelier d’appareils à pression soudant une virole de 40 tonnes et de 4 m de diamètre : sur des supports fixes, le soudeur travaille en plafond, le temps d’arc s’effondre et chaque soudure circonférentielle nécessite un meulage et de nouvelles passes. Placez cette virole sur un vireur de soudage sous un manipulateur de soudage, inclinez chaque assemblage à plat et la même soudure s’exécute à plat au plein taux de dépôt : toute la différence entre une semaine de reprises et une radiographie sans défaut.
Étape 1 : fixez et mettez à la masse avant de souder
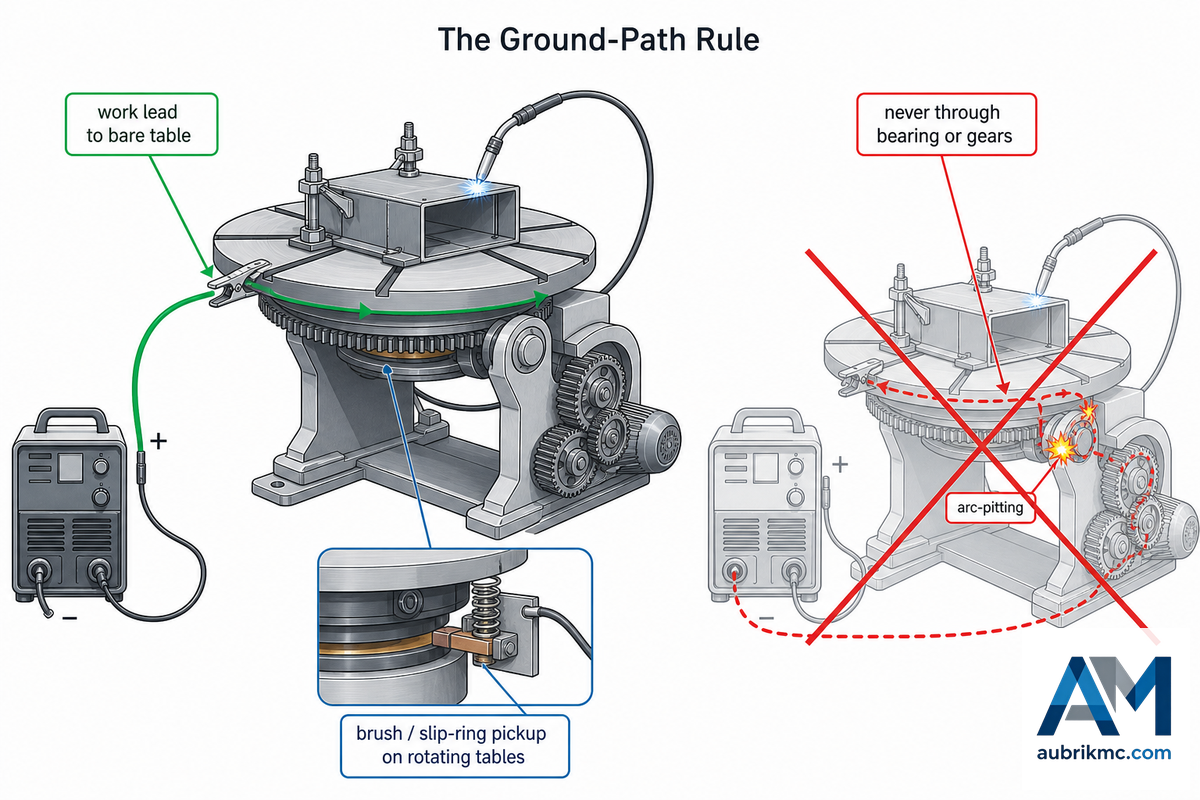
Deux conditions préalables doivent être remplies avant la mise sous tension : le positionneur lui-même ne doit pas bouger, sauf lorsqu’il est volontairement actionné, et la totalité du courant de soudage doit retourner directement à la source de courant de soudage, sans traverser les composants du système d’entraînement. La sécurité comme la qualité des soudures dépendent du respect de ces conditions.
Boulonnez-le. Même un petit positionneur d’établi doit être boulonné par ses trous de montage sur une surface plane et solide afin qu’il ne puisse pas basculer lorsqu’une pièce en porte-à-faux ou un câble accroché exerce un effort inattendu. Un simple serre-joint mal serré entre le positionneur et l’établi est une catastrophe en attente d’un prétexte. Dès qu’il tourne, traitez le positionneur comme toute machine rotative : maintenez les mains, les manches et les câbles à l’écart du plateau et de l’entraînement, et appliquez les pratiques de protection des machines de l’OSHA 1910.212 concernant les pièces rotatives, les points de pincement et les projections d’étincelles. Dans les installations confinées ou semi-fermées, ajoutez une aspiration des fumées, car l’inclinaison d’une pièce peut diriger le panache directement vers l’opérateur.
Règle du circuit de retour
Voici l’information essentielle qui distingue ceux qui connaissent la machine de ceux qui la détruisent discrètement : le câble de retour doit être raccordé au plateau ou au faux-plateau du positionneur, et le courant de soudage ne doit jamais revenir par un roulement ou le train d’engrenages. Lorsque le courant de soudage traverse un roulement en rotation, il crée de minuscules arcs entre les contacts roulants et pique les chemins de roulement, selon le même phénomène d’érosion par décharges électriques qui détruit les roulements des moteurs commandés par variateur de fréquence ainsi que l’électronique d’entraînement et le codeur. The Fabricator en indique clairement les conséquences : « Si la mise à la masse est incorrecte, les composants électriques peuvent être endommagés et des soudures de mauvaise qualité peuvent être déposées. » OSHA 1910.254 exige que le câble de retour soit « solidement fixé à la pièce » ; sur un positionneur, le seul point de fixation possible est le plateau ou le faux-plateau sur lequel la pièce est bridée, exactement là où The Fabricator recommande d’effectuer la mise à la masse.
📐 Note technique
Fixez la masse sur du métal nu : grattez la peinture sous la cosse avant de serrer la pince. Sur les plateaux en rotation continue, une pince fixe enroulerait le câble de retour ; sur les équipements industriels, le courant de retour passe donc généralement par un balai ou un bloc de cuivre monté sur ressort et frottant sous le plateau, ou par une bague collectrice, à condition que ce circuit de retour soit solidement raccordé et que le collecteur soit dimensionné pour la totalité du courant de soudage. Surveillez le collecteur de masse : un balai usé provoque un retour intermittent, lequel produit des projections excessives et des dépôts irréguliers avant même que vous ne commenciez à soupçonner le circuit de masse.
Étape 2 : chargez et centrez la pièce
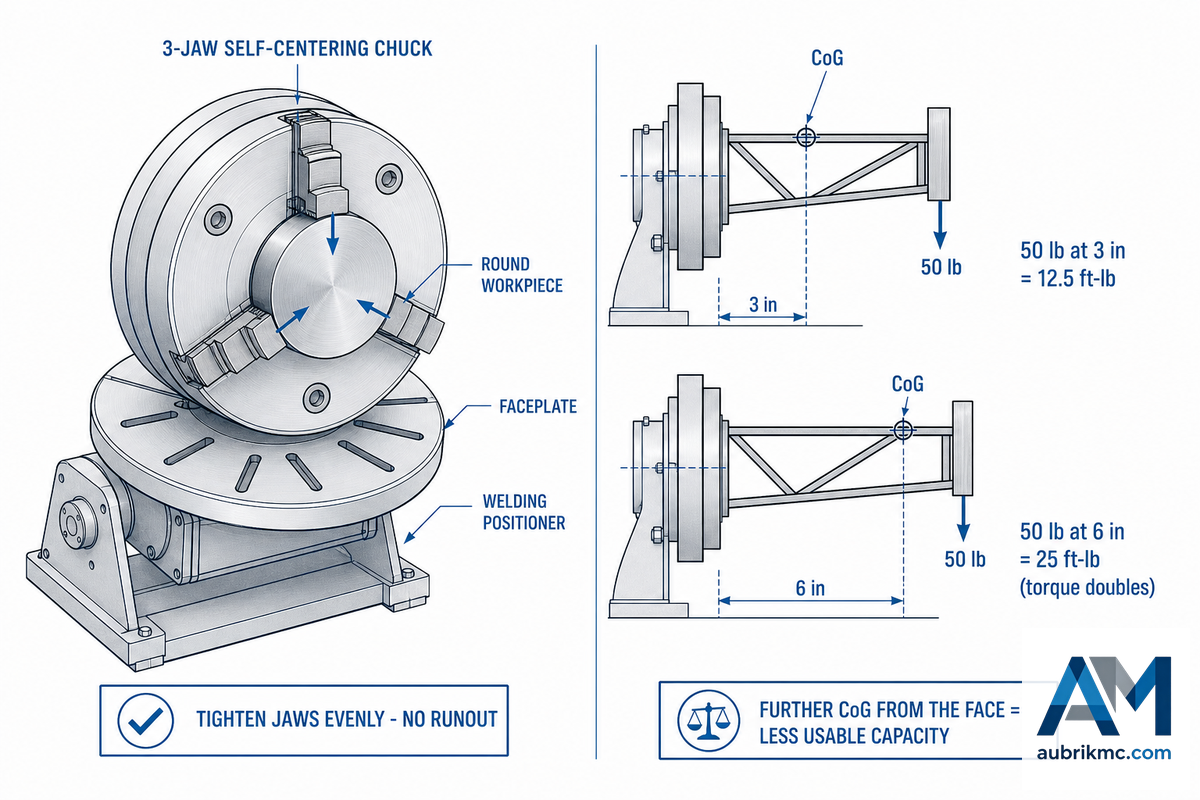
Le plus souvent, les pièces rondes sont montées dans le mandrin du positionneur de soudage, généralement un modèle autocentrant à trois mors ou un mandrin à mors indépendants pour les profils particuliers ; les formes irrégulières sont installées dans un outillage sur mesure ou boulonnées dans les lumières du faux-plateau du positionneur. Centrez la pièce et serrez uniformément les mors du mandrin afin qu’elle ne présente aucun faux-rond pendant la rotation, car celui-ci fait varier la distance entre la torche et la pièce et dévie l’arc. Conseil pratique du personnel d’atelier : la pièce peut se dilater et se contracter sous l’effet des variations de température, ce qui réduit le serrage du mandrin ; vérifiez celui-ci juste après le pointage.
« Pour choisir le dispositif de positionnement adapté au travail, il faut tenir compte non seulement de la masse et des dimensions de l’assemblage mécano-soudé, mais aussi de son centre de gravité et de la distance qui le sépare du dispositif de positionnement. Plus cette distance augmente, plus le couple appliqué au positionneur est élevé. »
Cette relation est l’information la plus importante que vous, opérateur, devez mémoriser, car la capacité nominale de la machine est calculée en supposant que la pièce est centrée sur le faux-plateau. Si le centre de gravité de la pièce dépasse du faux-plateau, la capacité utilisable diminue fortement. Exemple donné par Ladd : un assemblage mécano-soudé de 50 lb (23 kg), maintenu à 3 pouces (75 mm) de la face, exerce un couple de 12,5 ft-lbs en position verticale ; si le centre de gravité est porté à 6 pouces (150 mm), le couple double pour atteindre 25 ft-lbs au niveau de la surface de montage. Doubler le porte-à-faux revient à doubler la charge sur l’entraînement ; des pièces apparemment très légères peuvent donc facilement dépasser les capacités du dispositif de positionnement après l’ajout des outillages et des entretoises.
Contrôle du centre de gravité avant la mise en rotation
- La distance entre le centre de gravité de l’ensemble chargé et le faux-plateau, outillages et pièce compris, doit être estimée.
- Lorsque le porte-à-faux dépasse quelques pouces, il faut soit passer à la catégorie de capacité supérieure, soit installer une poupée mobile et une lunette pour soutenir l’extrémité opposée.
- Vérifiez les capacités de charge horizontale et verticale : un positionneur incliné à 90° subit des charges très différentes de celles d’un positionneur fonctionnant à plat.
Pour obtenir rapidement une estimation de la capacité avant l’achat, utilisez notre calculateur de capacité de charge d’un positionneur de soudage, qui intègre un coefficient de sécurité et vérifie la charge excentrée au niveau de votre centre de gravité.
Étape 3 : adaptez la vitesse de rotation à votre vitesse d’avance
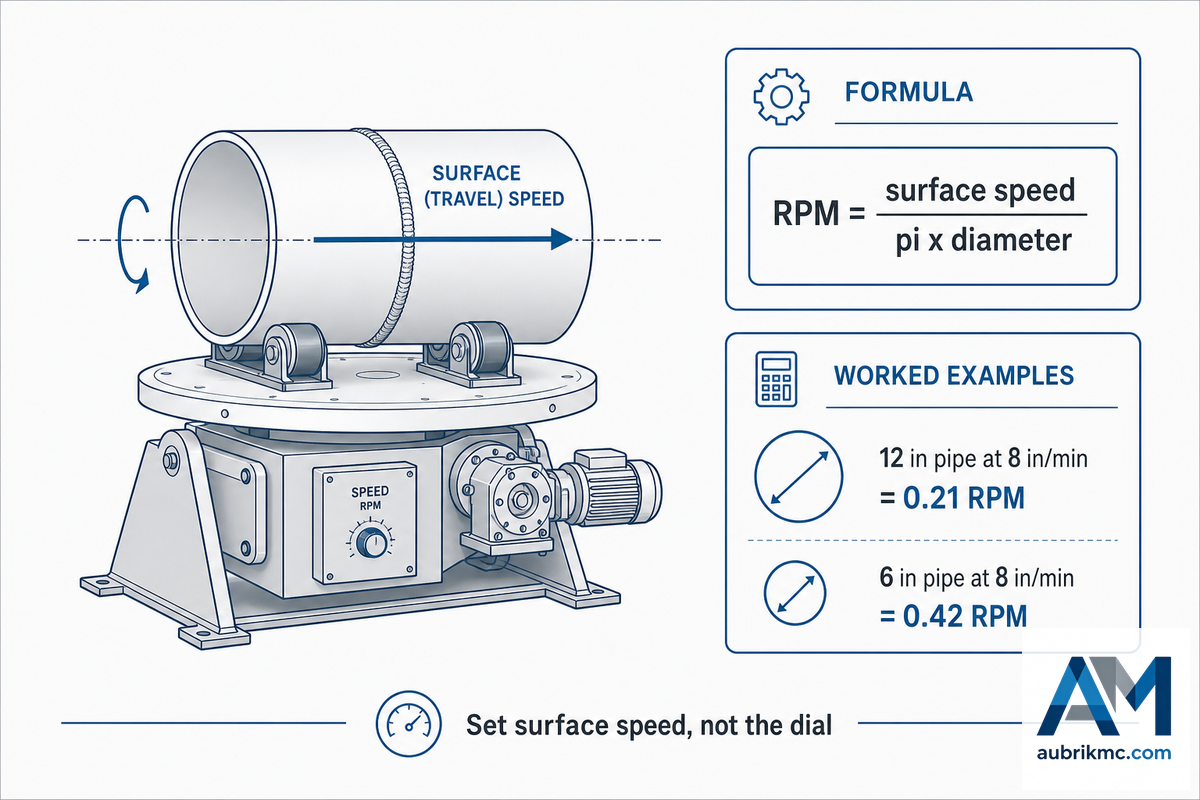
Le réglage de la vitesse du positionneur de soudage est l’étape où la plupart des utilisateurs se trompent de valeur, car le cadran du positionneur indique un régime en tr/min alors que la soudure dépend de la vitesse périphérique. Comme l’a expliqué un métallier sur WeldingWeb, « lors de l’automatisation ou de la mécanisation du soudage, il est préférable d’exprimer la vitesse en pouces par minute à la surface de la pièce ».
Méthode fondée sur la vitesse périphérique : 3 étapes pour régler le régime
Le réglage de la vitesse de rotation d’un élément, quel que soit son diamètre, s’effectue simplement en trois étapes :
- Choisissez une vitesse d’avance adaptée à votre procédé et à votre assemblage, soit la même valeur en ipm que celle utilisée manuellement.
- Mesurez le diamètre extérieur de la pièce au niveau de la soudure.
- Convertissez en tr/min : tr/min = vitesse périphérique ÷ (π × diamètre).
🔢 Exemple de calcul
vous souhaitez une vitesse d’avance de 8 in/min sur un tube de diamètre extérieur 12 in (300mm)… cela donne 12 * pi, soit 37.7 in. il vous faut 8/37.7, soit .21 tr/min. vous soudez un tube de 6 in (150mm) à 8 in/min… cela donne 6 * pi, soit 18.85 in… il vous faut 8/18.85, soit .42 tr/min ! 2x le régime pour un tube deux fois plus petit… mais la même longueur de cordon.
Vous trouverez ci-dessous une plage moyenne de vitesses périphériques pour différents types de procédés, ainsi que les régimes correspondants pour deux diamètres courants. Utilisez ces valeurs comme points de repère et vérifiez toujours votre mode opératoire de soudage.
| Catégorie de procédé / assemblage | Vitesse périphérique (mm/min | in/min) | tr/min à Ø300 mm | tr/min à Ø600 mm |
|---|---|---|---|
| Passe de fond TIG (GTAW) | 40–75 | 1.5–3 | 0.04–0.08 | 0.02–0.04 |
| Remplissage/finition TIG (GTAW) | 75–150 | 3–6 | 0.08–0.16 | 0.04–0.08 |
| MIG (GMAW) en arc court | 200–400 | 8–16 | 0.21–0.42 | 0.11–0.21 |
| MIG (GMAW) par pulvérisation axiale | 300–600 | 12–24 | 0.32–0.64 | 0.16–0.32 |
| Fil fourré (FCAW) | 250–500 | 10–20 | 0.27–0.53 | 0.13–0.27 |
| Soudage à l’arc submergé (SAW), un seul fil | 400–900 | 16–35 | 0.42–0.95 | 0.21–0.48 |
| SAW, tandem/multifil | 900–2,000 | 35–79 | 0.95–2.1 | 0.48–1.06 |
| Rechargement dur | 150–300 | 6–12 | 0.16–0.32 | 0.08–0.16 |
| Rechargement ou placage par soudage en feuillard / rechargement soudé | 100–250 | 4–10 | 0.11–0.27 | 0.05–0.13 |
| Soudage orbital de tube (Ø50 mm) | 60–200 | 2.4–8 | 0,38–1,27 tr/min à Ø50 mm | |
Plages de vitesse périphérique issues des pratiques industrielles courantes. tr/min = vitesse périphérique ÷ (π × diamètre). Vérifiez les valeurs par rapport à votre DMOS.
À titre indicatif, la vitesse des plateaux d’établi va de 0 à 2.5 tr/min, celle des plateaux lourds se situe entre 0.05 et 2.0 tr/min, et les vitesses périphériques de soudage s’étendent d’environ 40 mm/min pour une passe de fond TIG à plus de 2 000 mm/min pour le soudage à l’arc submergé en tandem. Si vous ne souhaitez pas sortir votre calculatrice, notre calculateur de régime et de vitesse périphérique permet également de calculer la vitesse périphérique à partir du régime, ou le régime à partir de la vitesse périphérique, pour un diamètre donné.
Étape 4 : inclinez en position à plat et repérez la position horaire
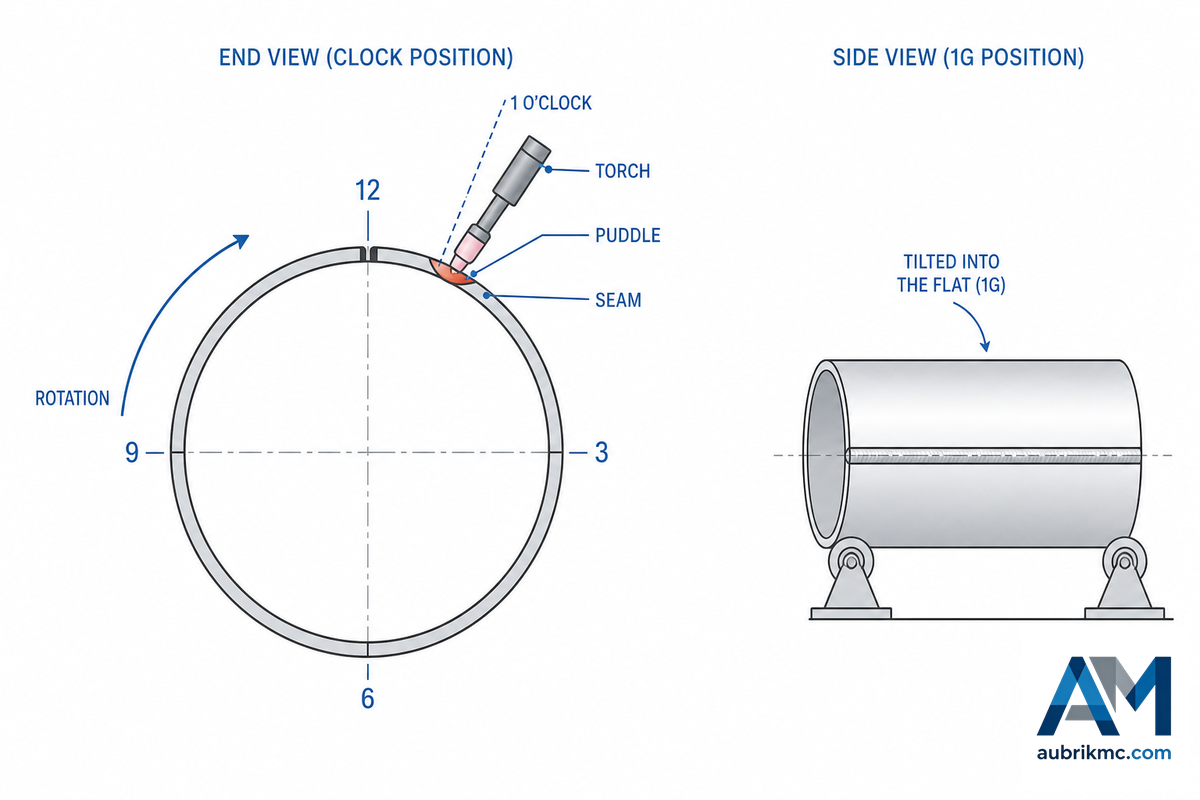
Sur un positionneur inclinable et rotatif, basculez le plateau pour placer l’assemblage à souder à plat, en position 1G selon les terminologies AWS et ISO 6947:2019. Le métal fondu reste à l’endroit souhaité, car la gravité l’empêche de s’écouler. Cela permet d’obtenir des côtés de cordon d’angle égaux et un cordon plus lisse qu’en soudage hors position.
Imaginez un fond de cuve placé sur un positionneur de soudage d’établi sans inclinaison : la soudure reste à moitié verticale, le bain s’affaisse et chaque passe présente un caniveau sur le bord inférieur, tandis que la surépaisseur s’accumule, froide et bombée. Inclinez ce même assemblage à plat en position 1G et le défaut disparaît : même soudeur, même fil, mais une soudure plus saine nécessitant moins de meulage. C’est précisément pourquoi il faut constamment ramener la soudure active à plat pendant la rotation de la pièce.
Pour un tube mis en rotation ou une soudure circonférentielle, l’angle de la torche est essentiel. La torche est généralement maintenue légèrement en amont du point mort haut, par exemple à la position 1 heure vue depuis l’extrémité du tube, afin que le bain s’appuie contre la soudure, où il refroidit et se solidifie avant de s’affaisser devant l’arc. Au-delà de ce point, vous le tirez, puis la torche se met à poursuivre le bain. La position horaire exacte dépend du diamètre, du courant et du procédé.
Adapter le positionneur au procédé : TIG, MIG et SAW
La procédure de réglage est universelle pour les soudures réalisées avec un positionneur, mais le mode de rotation peut varier. Deux séquences de mouvement courantes couvrent la majorité des travaux d’atelier : la rotation continue pour les soudures entièrement circonférentielles et le positionnement indexé avec soudage pour les assemblages qui avancent, puis s’immobilisent pendant le procédé.
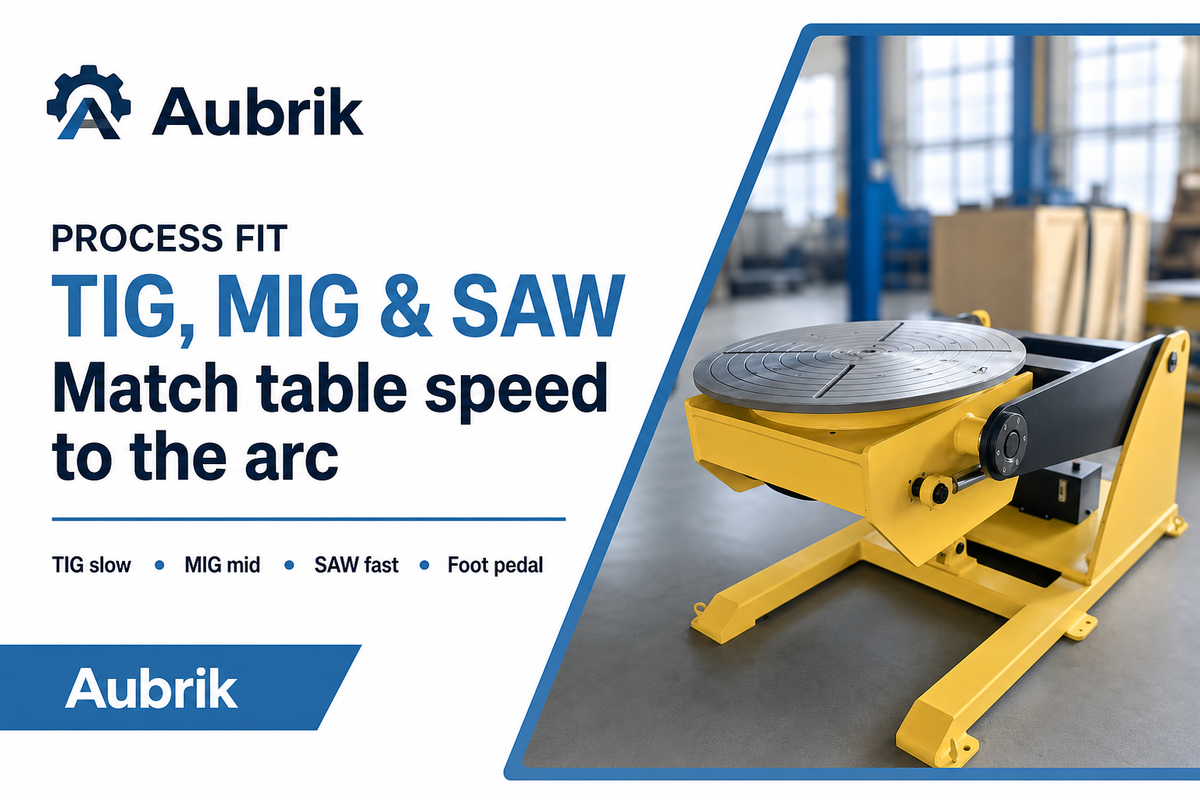
Adaptez la vitesse au procédé, et non l’inverse. Exécutez un soudage à l’arc submergé aux vitesses d’avance du MIG sur un tube de 3 mm d’épaisseur et vous traverserez la racine ; avancez à la vitesse du TIG sous une tête SAW à fort taux de dépôt et vous formerez un cordon froid, bombé et irrégulier qu’il faudra éliminer par gougeage. La vitesse du positionneur doit suivre la capacité réelle de dépôt de l’arc. Un même positionneur convient au soudage manuel, semi-automatique et automatique ; c’est l’adaptation du mouvement du plateau au procédé de soudage qui transforme un savoir-faire manuel en une opération répétable pour différents domaines d’application et systèmes de soudage.
- TIG (GTAW) : un positionneur de soudage configuré pour le TIG fonctionne aux vitesses périphériques les plus faibles ; adaptez la vitesse du plateau à l’apport du fil et au rythme de formation du bain. Ici, la régularité prime sur la vitesse : la stabilité du plateau assure un cordon uniforme difficile à maintenir avec un arc guidé à la main.
- MIG/FCAW (GMAW) : des vitesses modérées peuvent être obtenues en formant d’abord le bain à l’aide d’une pédale ou d’une commande à distance, puis en lançant la rotation. Les positionneurs d’établi à vitesse variable et rotation avant/arrière conviennent parfaitement à ce travail.
- Soudage à l’arc submergé (SAW) : vitesses et taux de dépôt plus élevés. l’orientation du positionneur est associée à un support de torche ou à un manipulateur de soudage afin que le flux recouvre toujours l’assemblage à son point le plus haut. Dans un système entièrement intégré, l’opérateur peut lancer le soudage à l’aide d’une pédale, puis le programme s’exécute automatiquement, y compris les temporisations nécessaires à la formation du bain et au remplissage du cratère.
Une longue soudure rectiligne, ou une opération exigeant le déplacement de la torche elle-même, nécessite davantage qu’un positionneur : c’est le rôle d’un manipulateur de soudage à colonne et flèche. Ce système est fréquemment associé au positionneur dans une cellule de soudage.
Erreurs d’utilisation du positionneur : 10 défauts et leurs solutions
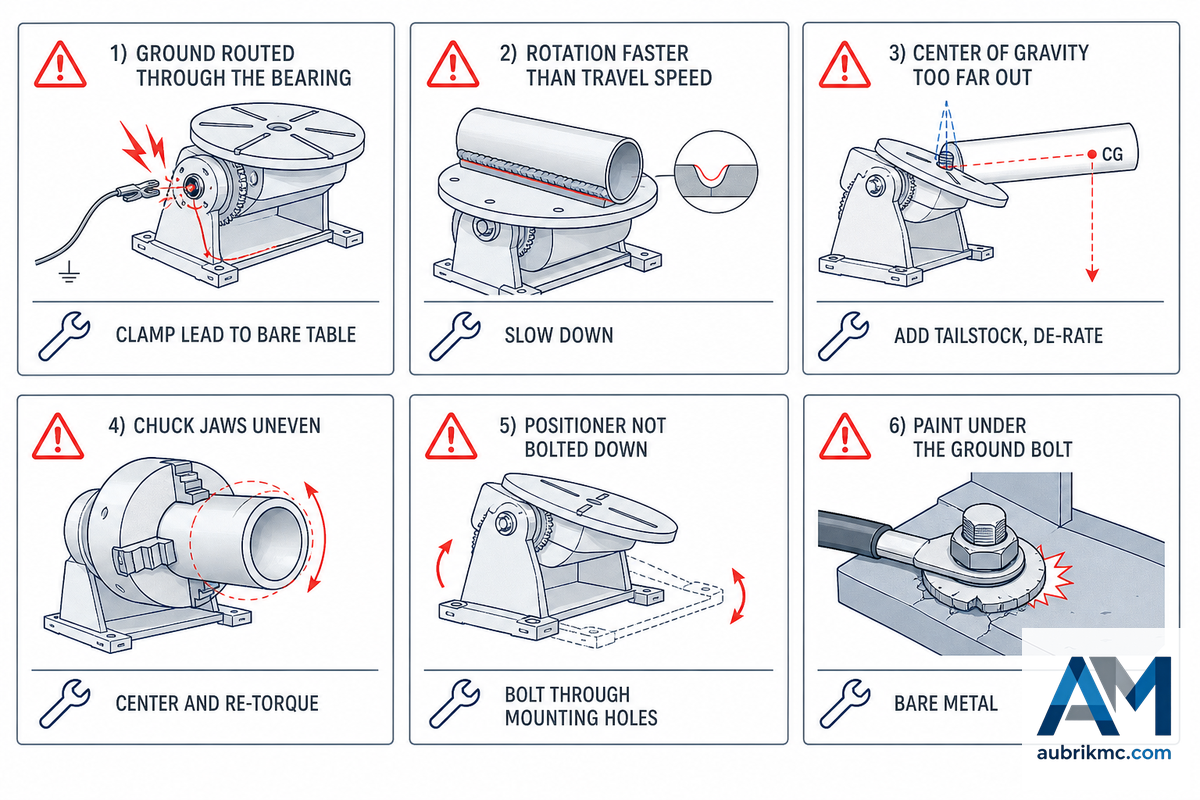
La plupart des problèmes liés au positionneur ne proviennent pas de la machine, mais du réglage du procédé par l’utilisateur. Voici les erreurs courantes en atelier, leur coût et les mesures correctives à prendre, à commencer par le défaut de mise à la masse, que l’OSHA 1910.254 considère comme une exigence relative au câble de retour, et pas seulement comme un problème de qualité.
| Défaut | Éléments endommagés | Solution |
|---|---|---|
| Le courant de retour traverse les roulements/engrenages | Chemins de roulement piqués par l’arc, entraînement/codeur grillé | Fixer le câble au métal nu du plateau ; utiliser un collecteur à balai sur les plateaux tournants |
| Rotation plus rapide que la vitesse d’avance | Caniveau, cordon roulé, manque de fusion | Régler la vitesse périphérique sur la vitesse d’avance du soudage ; ralentir |
| Centre de gravité très éloigné du faux-plateau | Calage du moteur, basculement, usure des engrenages | Maintenir le centre de gravité sur l’axe ; ajouter une poupée mobile ; réduire la capacité en cas de porte-à-faux |
| Mors serrés de manière irrégulière | Faux-rond, arc instable, cordon irrégulier | Centrer et serrer les mors au même couple ; contrôler le faux-rond à vide |
| Desserrage de la prise lors de l’échauffement/refroidissement de la pièce | Déplacement de la pièce pendant le soudage, mise au rebut | Contrôler de nouveau le mandrin après le pointage ; prévoir la dilatation |
| Pièce non circulaire, hauteur de torche fixe | Variation de la longueur d’arc et du courant à chaque tour | Utiliser une régulation par tension d’arc/CTWD ou rectifier la géométrie de la pièce |
| Positionneur non boulonné | Basculement sous un effort inattendu | Boulonner par les trous de montage, même pour les modèles d’établi |
| Peinture laissée sous le boulon de masse | Masse à forte résistance, projections, dépôt de mauvaise qualité | Éliminer la peinture jusqu’au métal nu avant le boulonnage |
| Absence de temporisation au démarrage/remplissage du cratère sur un tour complet | Collage à froid ou fissure de cratère à la fermeture | Programmer une temporisation au démarrage et un chevauchement pour le remplissage du cratère |
| Galets d’entraînement / balais de masse usés | Dérive de la vitesse, masse intermittente | Contrôler et remplacer selon un programme de maintenance |
Une erreur courante mérite d’être répétée : une vitesse plus élevée est rarement préférable. Un arc qui avance trop vite produit une fusion insuffisante. Dépasser les limites du procédé avec la rotation est une cause bien établie de caniveaux et de manque de fusion ; les guides de soudage indiquent systématiquement que la limite est imposée par l’arc lui-même, et non par le positionneur.
Quand le positionneur n’est pas l’équipement adapté
Les positionneurs justifient leur utilité en manœuvrant les pièces individuelles pendant l’opération de soudage. Cela ne signifie pas qu’ils résolvent tous les problèmes de manutention des pièces ; il est donc utile de préciser ce qu’ils ne peuvent pas faire.
- Les tubes lourds et longs ainsi que les pièces cylindriques sont mieux adaptés aux vireurs de soudage, qui soutiennent la pièce sur toute sa longueur entre deux galets porteurs tout en la faisant tourner. Consultez le guide d’utilisation des vireurs pour tubes pour connaître les instructions de réglage.
- Pour réaliser une longue soudure droite, c’est la torche de soudage qui doit se déplacer, et non la pièce. Cette tâche nécessite un manipulateur de soudage à colonne et flèche ou un portique.
- Les grandes séries de pièces identiques constituent une application idéale pour une cellule de soudage robotisée, dans laquelle le positionneur assure la manipulation des pièces au sein du système robotisé.
La plupart des ateliers utilisent les trois solutions : un positionneur pour les assemblages mécano-soudés, un vireur de soudage pour les cylindres et un manipulateur ou une cellule lorsque la production augmente. Pour adapter le matériel à une pièce précise, les guides de sélection des positionneurs de soudage pour fortes charges et des plateaux tournants de soudage figurant dans nos articles connexes présentent chaque type plus en détail.
Pourquoi l’utilisation des positionneurs de soudage augmente en 2026
La nécessité de comprendre le fonctionnement des positionneurs tient aujourd’hui peu à la technologie et beaucoup à la pénurie de main-d’œuvre. Les articles de The Fabricator sur les effectifs du soudage soulignent le manque de soudeurs qualifiés. Le nombre de postes à pourvoir dans les métiers du soudage dépasse constamment celui des travailleurs qui rejoignent le secteur, un écart que les ateliers ne peuvent pas combler par de simples recrutements supplémentaires. Les fabricants doivent donc trouver des moyens d’obtenir davantage de soudures terminées avec leurs effectifs actuels et, puisque le temps d’arc effectif ne représente généralement que 10-15 % d’un poste de travail, placer les soudures à plat constitue l’approche la moins coûteuse. La plupart des ateliers commencent par cette première étape d’automatisation avant même d’envisager des cellules robotisées. La situation est toutefois réellement contrastée : le U.S. Bureau of Labor Statistics ne prévoit qu’une croissance d’environ 2 % de l’emploi des soudeurs jusqu’en 2034, tandis que l’International Federation of Robotics indique que les petits ateliers ne disposent souvent ni des intégrateurs ni de l’ingénierie des procédés nécessaires pour passer directement aux robots industriels. C’est précisément pourquoi le positionneur est important : il représente l’étape d’automatisation qu’un petit atelier peut réellement franchir dès aujourd’hui, sans supporter les coûts indirects d’une cellule robotisée.
Cette tendance du marché se reflète dans les données de vente : les analystes du secteur estiment que le soudage automatisé représente environ la moitié des ventes totales de matériel de soudage à l’arc et progresse d’environ 5-6 % par an, le soudage robotisé affichant des taux de croissance encore plus élevés. Du point de vue de l’acheteur, une mesure plus immédiate consiste toutefois à normaliser les réglages de mise à la masse, de bridage et de vitesse des positionneurs actuellement utilisés dans votre atelier avant d’investir dans du matériel neuf. Les opérateurs qui maîtrisent ces trois modes opératoires seront ceux qui rentabiliseront votre investissement dans l’automatisation.
FAQ : utilisation d’un positionneur de soudage
Comment mettre un positionneur de soudage à la masse ?
Voir la réponse
Raccordez directement le câble de masse au plateau ou au plateau de bridage du positionneur, sur du métal nu après avoir retiré toute peinture sous la cosse, afin que le courant revienne depuis la pièce sans traverser le roulement ni le train d’engrenages. Sur un plateau à rotation continue, la mise à la masse est assurée par un balai ou un bloc de cuivre à ressort en contact avec l’arrière du plateau, ou par une bague collectrice, car une pince fixe enroulerait le câble. Une mauvaise mise à la masse, ou un retour passant par le roulement, détériore les pistes, brûle l’entraînement et produit des soudures de qualité insuffisante.
À quelle vitesse un positionneur de soudage doit-il fonctionner ?
Voir la réponse
Réglez la vitesse en fonction de la surface de la pièce, et non de la graduation du plateau. Choisissez la vitesse de surface (vitesse de déplacement) requise par votre procédé — environ 1,5–3 in/min pour une passe de fond TIG et 8–16 in/min pour le MIG — puis convertissez-la en tr/min selon la formule tr/min = vitesse de surface ÷ (π × diamètre). Un tube de 12 pouces tournant à 8 in/min effectue environ 0.21 tr/min ; un tube de 6 pouces à la même vitesse nécessite 0.42 tr/min. À cordon identique, les petits diamètres nécessitent toujours une vitesse de rotation plus élevée.
Comment fonctionne un positionneur de soudage ?
Voir la réponse
Un positionneur de soudage bride une pièce sur un plateau rotatif à vitesse variable et, sur les modèles inclinables, fait basculer ce plateau afin de placer l’assemblage à souder à plat. L’opérateur règle la vitesse de rotation et amorce l’arc, généralement à l’aide d’une pédale ; la pièce tourne ensuite régulièrement sous une torche de soudage fixe afin de réaliser une soudure circonférentielle uniforme, tandis que la gravité maintient le bain de fusion. Cette position à plat améliore la qualité des soudures et augmente le temps d’arc effectif.
Peut-on utiliser un positionneur de soudage pour le soudage TIG ?
Voir la réponse
Oui — le TIG est l’une des applications les mieux adaptées, car une rotation régulière maintient une vitesse de déplacement constante, difficile à conserver lors du soudage manuel. Utilisez la partie basse de la plage de vitesses et adaptez la vitesse du plateau à votre cadence d’apport du métal.
Quelle est la différence entre un positionneur de soudage et un vireur de soudage ?
Voir la réponse
Un positionneur maintient un assemblage mécano-soudé en un seul point — généralement au moyen d’un mandrin ou d’un plateau de bridage — et peut à la fois l’incliner et le faire tourner, ce qui convient aux pièces individuelles et aux outillages. Un vireur de soudage soutient un cylindre long sur deux ensembles de galets et le fait uniquement tourner autour de son propre axe, en répartissant la masse sur toute sa longueur pour les tubes, les réservoirs et les appareils sous pression. Choisissez le positionneur pour bénéficier d’une grande souplesse d’inclinaison et de rotation, et le vireur pour les pièces longues et cylindriques.
Comment centrer une pièce dans le mandrin d’un positionneur de soudage ?
Voir la réponse
Placez la pièce contre la face du mandrin, serrez uniformément les trois mors autocentrants et faites-la tourner à la main afin de contrôler le faux-rond avant d’amorcer l’arc. Vérifiez de nouveau le serrage après les points de soudure, car la chaleur peut modifier le bridage.
Vous recherchez un positionneur dimensionné pour vos pièces ?
Aubrik fabrique une gamme de positionneurs de soudage, de vireurs de soudage et de solutions de soudage complètes, tous soumis à des essais et étalonnés avec soin avant expédition, avec des pièces de rechange courantes immédiatement disponibles. Communiquez-nous les caractéristiques de votre pièce, sa masse et le procédé de soudage afin que nous fabriquions sur mesure une machine répondant à vos besoins.
Découvrir les positionneurs de soudage →À propos de ce guide
Ce guide d’utilisation a été élaboré par l’équipe d’ingénierie de Wuxi ABK Machinery (Aubrik) à partir de publications et de bonnes pratiques reconnues dans le secteur du soudage. Il s’appuie notamment sur des informations provenant de OSHA 1910.254, AWS/ANSI Z49.1, ISO 6947:2019 et The Fabricator, ainsi que sur l’expérience d’utilisation partagée par des soudeurs sur des forums consacrés au soudage. Les valeurs précises — telles que la vitesse de rotation, la position angulaire de la torche de soudage et les déclassements de capacité — varient selon la machine, le fil et l’assemblage ; nous en tenons compte, car les réglages optimaux du positionneur ne peuvent être déterminés qu’en réalisant une soudure d’essai sur votre pièce.
Références et sources
- OSHA 1910.254 — Soudage et coupage à l’arc — U.S. Occupational Safety and Health Administration
- OSHA 1910.212 — Exigences générales applicables à toutes les machines (protecteurs) — U.S. Occupational Safety and Health Administration
- OSHA 1926.351 — Soudage et coupage à l’arc (construction) — U.S. Occupational Safety and Health Administration
- Principes essentiels de sécurité en soudage (sur la base de ANSI Z49.1) — American Welding Society
- 5 points que les soudeurs doivent connaître sur les positionneurs de soudage — The Fabricator / The Welder (Jason Ladd, Koike Aronson)
- Faire tourner les positionneurs d’établi pour le soudage de tubes et de tuyauteries — The Fabricator
- Perspectives, tendances et rémunérations des métiers du soudage (données AWS) — The Fabricator / American Welding Society
- Soudeurs, oxycoupeurs, soudeurs-braseurs et braseurs — Occupational Outlook Handbook — U.S. Bureau of Labor Statistics







