Nehmen Sie Kontakt mit der Aubrik Company auf

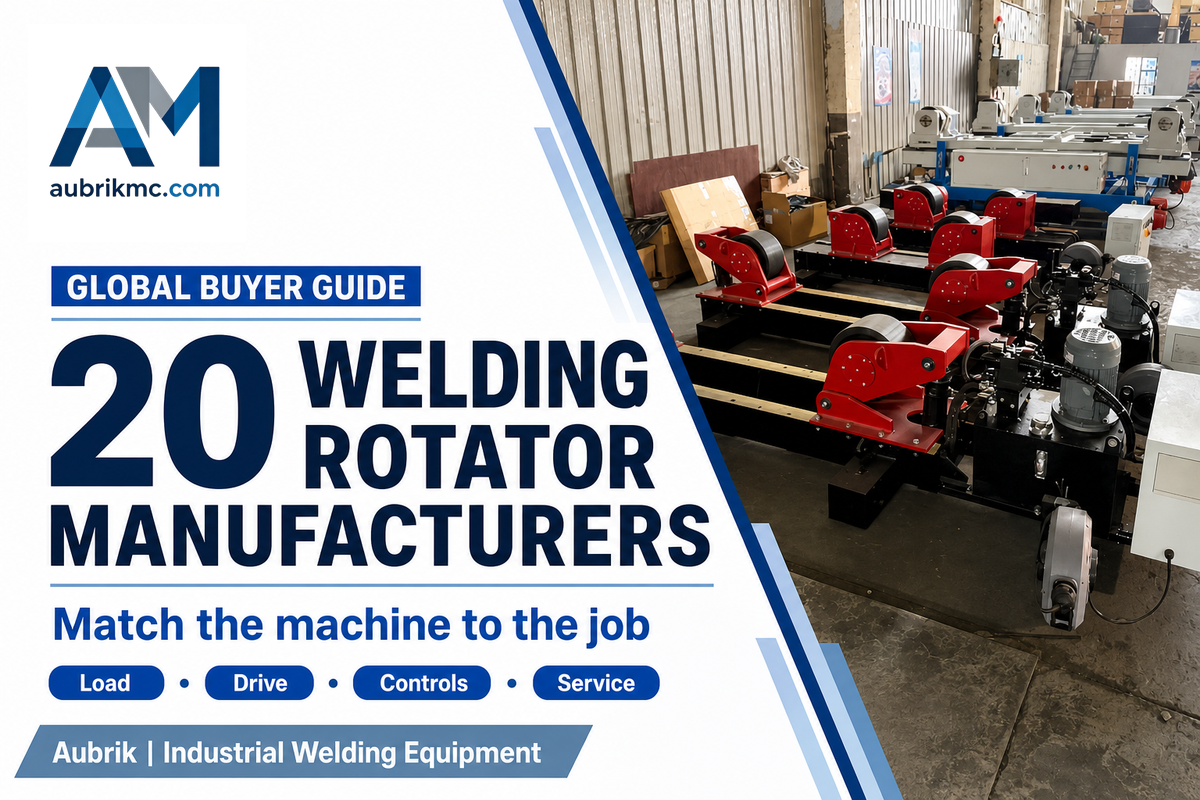
KÄUFERLEITFADEN WELTWEIT · OKTOBER 2026
Zu den führenden Herstellern von Schweißrotatoren zählen Pemamek mit integrierten Linien für Türme von Windenergieanlagen, Key Plant mit aktiver Axialdriftregelung und LJ Welding mit Spezifikationen für schwere Behälter. Aubrik bietet verschiedene Rotatorbauarten und kundenspezifische Traglasten. Vergleichen Sie zunächst die vorgeschlagene Anordnung aus Antriebs- und Mitlaufrollen, die nutzbare Zugkraft und den Durchmesserbereich und erst danach die angegebene Gesamttragfähigkeit.
Ein angetriebener Rollenbock dreht einen zylindrischen Behältermantel durch Reibung zwischen seinen Rollen. Daher sind Kontaktgeometrie, Steuerungspaket und Lastverteilung ebenso wichtig wie der Name auf der Maschine. Dieser Bericht analysiert 20 Unternehmen, die Maschinen mit angetriebenen Rollenböcken anbieten. Er erläutert die Kriterien, mit denen die Vergleichbarkeit der Angebote dieser Unternehmen sichergestellt wird.
Schnelle Empfehlungen nach Anwendung
- Am besten geeignet für schwere zylindrische Schweißprojekte, die verschiedene Rotatorbauarten und kundenspezifische Traglastkonfigurationen erfordern: Aubrik.
- Am besten geeignet für Produktionslinien für Türme von Windenergieanlagen: Pemamek.
- Am besten geeignet für die aktive Regelung der Axialdrift: Key Plant Automation.
- Am besten geeignet für Drehmoment- und Zugkraftspezifikationen bei schweren Behältern: LJ Welding Automation.
- Am besten geeignet für Steuerungen gängiger Schweißverfahren und Rollenböcke: AMET.
- Am besten geeignet für kompaktes Rohrdrehen mit 230 Volt: DUMETA.
So haben wir diese Hersteller von Schweißrotatoren ausgewählt
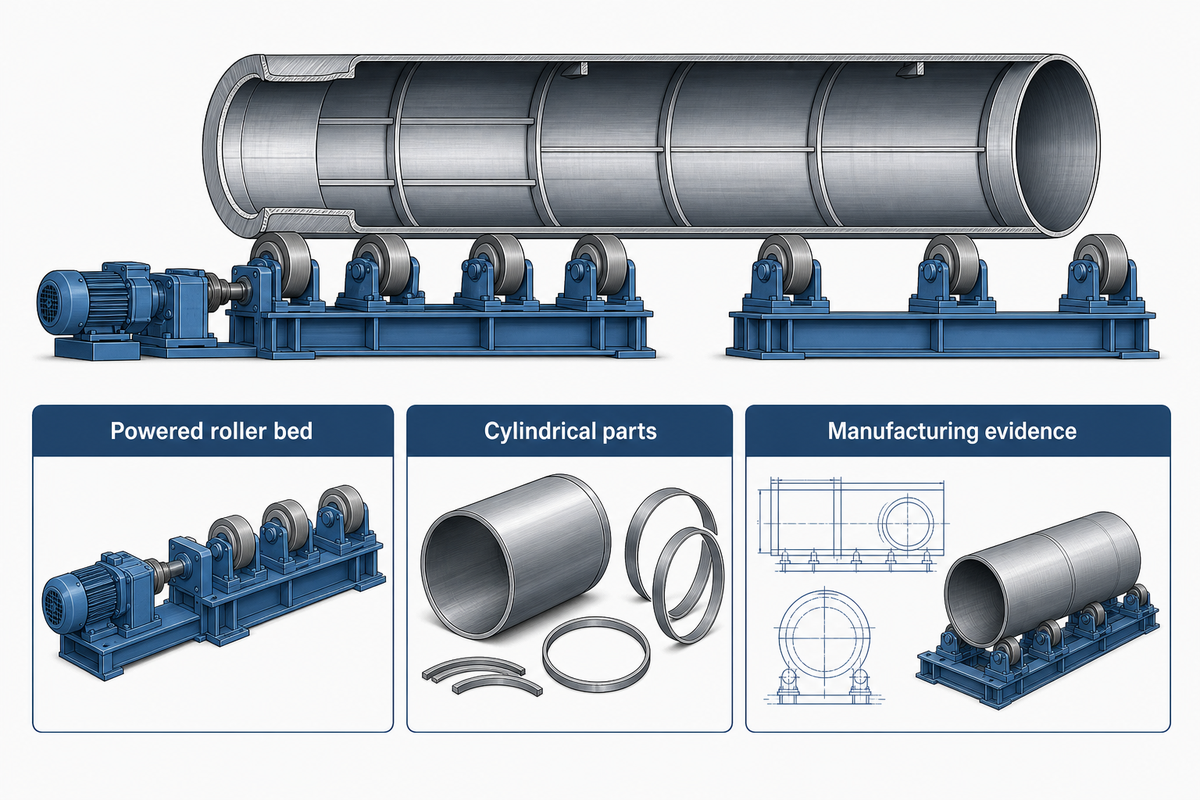
Wir haben 29 Unternehmen geprüft und 20 ausgewählt, die Maschinen mit angetriebenen Rollenböcken zum Drehen zylindrischer Teile anbieten. Die Unternehmen haben ihren Sitz in Nordamerika, Asien und Europa. Die Angaben wurden anhand der Websites der Unternehmen sowie weiterer staatlicher und geschäftlicher Websites überprüft. Die Informationen wurden im Oktober 2026 erhoben. Jedes Unternehmen bietet eine klar erkennbare Produktreihe angetriebener Rotatoren, Rollenböcke oder Rollensysteme und weist offiziell nach, dass es diese Ausrüstung konstruiert, fertigt oder montiert.
Die Maschinen werden anhand der Tragfähigkeit, der Regelung der Rollendrehzahl statt der Drehzahl einer Drehbankspindel, des Durchmesserbereichs, der Radauswahl und der Rollenbauart bewertet. Berücksichtigt werden auch die Art der Rollenverstellung (selbstausrichtend oder manuell) sowie die verfügbaren Serviceinformationen des Herstellers. Welche dieser Merkmale verfügbar sind, hängt von der jeweiligen Maschine ab. Bei der Vorauswahl zählen außerdem die Transparenz der Fertigung, kundenspezifische Konstruktion, verfügbare Sicherheitsdokumentation, Werksabnahmeprüfungen und der Serviceumfang. Die Unternehmensliste vergibt keine numerischen Bewertungen für Leistung, Kundendienst oder andere Merkmale.
Ausgeschlossen wurden passive Rohrständer, reine Werkstückpositionierer-Anbieter, Händler, Gebrauchtmaschinenhändler, reine Vermietungsunternehmen, Verzeichnisse und Marktplätze. Koike, Aronson und Ransome werden als ein Unternehmen geführt; Kistler und Bode erhalten ebenfalls einen gemeinsamen Eintrag. Als Gründungsjahr von Koike Aronson gilt 1985, das Jahr der Gründung dieses Unternehmens, nicht der Ursprung des japanischen Vorgängerunternehmens im Jahr 1918. Ist in der geprüften Unternehmensgeschichte nur ein ungefährer Zeitraum angegeben, wird das genaue Gründungsjahr als Nicht öffentlich bekannt ausgewiesen.
Schweißpositionierer können ein auf einer Planscheibe, einem Spannfutter oder einer Spannvorrichtung montiertes Teil kippen. Rundtische ähneln Schweißpositionierern, drehen jedoch eine Tisch- oder Planscheibe. Ein Schweißrotator unterscheidet sich von einem Schweißpositionierer: Er trägt die zylindrische Last auf angetriebenen und mitlaufenden Rollenböcken und dreht das Werkstück über den Radkontakt. Weitere Informationen zu den Unterschieden zwischen diesen Geräten finden Sie in unserem Leitfaden zu Rotatoren und Positionierern. Ein Rollenbock ist nicht automatisch ein angetriebener Rotator, nur weil er ein Rohr trägt. Auch das Greifen eines Rohrs macht aus einem Drehschweißpositionierer oder Rohrschweißpositionierer keinen angetriebenen Rollenbock-Rotator.
Die vorgestellten Gerätegruppen dienen als Orientierung und decken nur einige der vielen möglichen Anwendungen ab. Mehrere Unternehmen bedienen mehrere Anwendungsbereiche, werden hier jedoch jeweils nur einer Gruppe zugeordnet. „Am besten geeignet“ bedeutet, dass die Redaktion die veröffentlichten Gerätemerkmale für passend zur genannten Anwendung hält. Wir vergleichen veröffentlichte Gerätemerkmale mit den Arbeitsanforderungen und geben Hinweise dazu, wie potenzielle Kunden die vorgeschlagene Konfiguration überprüfen sollten.
20 Hersteller von Schweißrotatoren im Überblick
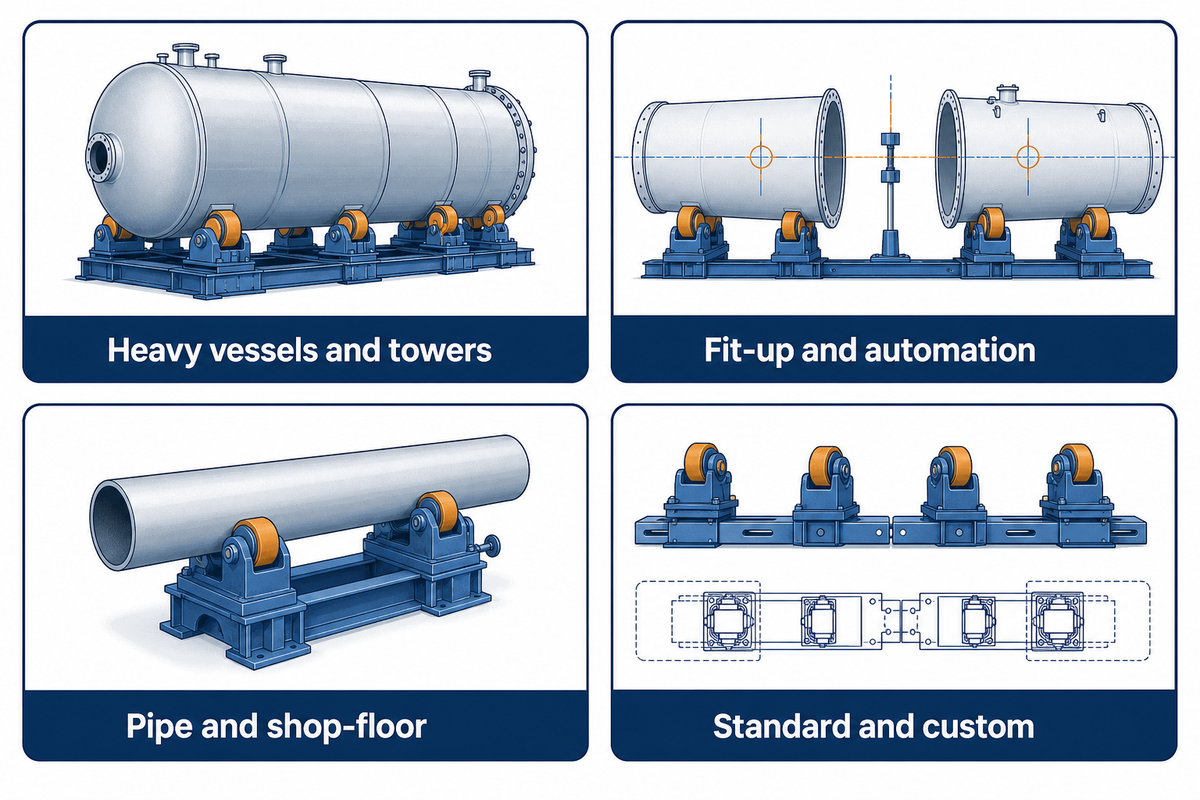
Die Tabelle zeigt mögliche Optionen. Weitere Einzelheiten zu jeder Option, einschließlich Einschränkungen, finden Sie in den Beschreibungen der jeweiligen Gerätegruppe. Website-Adressen und Produktspezifikationen entsprechen den veröffentlichten Angaben der Unternehmen.
| Nr. | Firmenname | Hauptsitz | Gründungsjahr | Am besten geeignet für | Kurze Einführung | Hauptprodukte | Hauptvorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Schwere zylindrische Schweißprojekte, die verschiedene Rotatorbauarten und kundenspezifische Traglastkonfigurationen erfordern | Hersteller von Schweißautomatisierungsanlagen | Selbstausrichtende, verstellbare, driftgeregelte, Montage- und Rohrklemm-Rotatoren der ZT-Serie | Mehrere Rotatorbauarten von einem Hersteller | Tragfähigkeiten am oberen Ende des Bereichs erfordern eine kundenspezifische Konstruktion. | www.aubrikmc.com |
| 2 | Koike Aronson / Ransome | Arcade, New York, USA | 1985 | In den USA gefertigte Rollenböcke für Behälter mit getrennten Angaben zu Zugkraft und Tragfähigkeit | Hersteller von Schweißautomatisierungsanlagen | Aronson, Ransome, MRD/MRI, Rohr- und angetriebene Montage-Rollenböcke | Separate Auslegungshinweise für Tragfähigkeit und Antrieb | Standardantrieb mit einem Rad und optionaler Doppelantrieb bieten unterschiedliche Zugkräfte. | www.koike.com |
| 3 | Pandjiris | St. Louis, Missouri, USA | 1946 | US-amerikanische Behälterbauer, die Rollenböcke mit konstantem Achsabstand und mechanisierte Schweißintegration benötigen | Hersteller von Schweißautomatisierungsanlagen | Piper-, Tanker- und Missouri-Mule-Rollenböcke sowie Rollenböcke mit Drehmomentrohr | Eigene Fertigung bis hin zur elektrischen Montage | Modelle für konstanten Achsabstand und Drehmomentrohre müssen getrennt ausgewählt werden. | www.pandjiris.com |
| 4 | LJ Welding Automation | Edmonton, Alberta, Kanada | 1976 | Projekte mit schweren Behältern, für die veröffentlichte Drehmoment- und Zugkraftspezifikationen erforderlich sind | Hersteller von Schweißautomatisierungsanlagen | Rollenböcke für Behälter mit fester Höhe und verstellbarer Höhe, Rohr-Rollenböcke und Produktionslinien | Veröffentlichte Angaben zu Tragfähigkeit, Drehmoment und Zugkraft | Bei Rollenböcken mit fester Höhe muss das Ausrichten und Zusammenbauen des Behältermantels separat vorgesehen werden. | www.ljwelding.com |
| 5 | Pemamek | Loimaa, Finnland | 1970 | Produktionslinien für Türme von Windenergieanlagen und Offshore-Fertigung, die eine integrierte Rollenbock-Automatisierung erfordern | Hersteller von Schweißautomatisierungsanlagen | Konventionelle Rollenböcke der PEMA-N-Serie, selbstausrichtende Rollenböcke der A-Serie und Rohr-Rollenböcke der X-Serie | Getrennte Produktreihen für schwere Behälter, selbstausrichtende Systeme und Rohre | Durchmesseränderungen bei konventionellen Rollenböcken der N-Serie erfordern eine manuelle Verstellung. | www.pemamek.com |
| 6 | Irizar Heavy Industries | Edmonton, Alberta, Kanada | 1999 | Kanadische Schwerfertigungsbetriebe, die Rollenböcke mit Ausricht- und Montageeinrichtungen kombinieren | Hersteller von Schweißautomatisierungsanlagen | Konventionelle, selbstausrichtende, driftgeregelte und schienengeführte Rotatoren sowie Rotatoren zum Ausrichten und Zusammenbauen | Veröffentlichte Traglastgrenzen je Rollenbock und Fertigungsstandort in Kanada | Der Mietservice ist auf Kanada und die USA beschränkt. | www.jirizar.com |
| 7 | Preston Eastin | Tulsa, Oklahoma, USA | 1972 | Behälterzellen, die eine konstante Mittellinie oder eine motorische Höhenverstellung benötigen | Konstrukteur und Hersteller von Robotik- und Schweißpositionieranlagen | Standard-Rollenböcke, Rollenböcke mit konstanter Mittellinie und höhenverstellbare Rollenböcke | Anordnungen mit konstanter Mittellinie und motorischer Höhenverstellung | Höhenverstellbare Anordnungen können kundenspezifische Stützgestelle erfordern. | www.prestoneastin.com |
| 8 | Key Plant Automation | Leek, Staffordshire, Vereinigtes Königreich | 1956 | Längsnahtschweißen von Behältern mit aktiver Regelung der Axialdrift | Hersteller von Schweißautomatisierungsanlagen | Konventionelle, selbstausrichtende, driftgeregelte und Rohr-Rotatoren | Sensorbasierte Korrektur der Axialdrift | Die Driftregelung erfordert zusätzliche Sensoren und eine gesteuerte Rollenwagenmechanik. | www.keyplant.com |
| 9 | IRCO Automation | Burlington, Ontario, Kanada | 1963 | Montage von Behältern mit großem Durchmesser, konstantem Achsabstand beim Drehen und motorischem Verfahren | Hersteller von Schweißautomatisierungsanlagen | Selbstausrichtende Wender, konventionelle Rollenböcke und integrierte Schweißsysteme | Auflage mit konstantem Achsabstand und integriertem Verfahrantrieb | Motorisches axiales Verfahren und die Integration des Ausrichtens und Zusammenbauens erweitern das Gerätespektrum. | www.ircoautomation.com |
| 10 | Carpano Equipment | Bologna, Italien | 1992 | Betriebe, die kompakte Rohr-Rotatoren mit selbstausrichtenden und driftgeregelten Optionen kombinieren | Hersteller von Schweißautomatisierungsanlagen | OBY-, R025- und RB-Rotatoren, selbstausrichtend, driftgeregelt und in Schwerlastausführung | Kompakte und schwere Rollenbock-Ausführungen | Schwere und kompakte Modelle verfügen über unterschiedliche Verstell- und Steuerungspakete. | www.carpano.it |
| 11 | DEUMA | Netphen, Deutschland | Nicht öffentlich bekannt | Behältermäntel mit großem Durchmesser, die einzeln angetriebene Rollen und verfahrbare Maschinenbetten erfordern | Hersteller von Schweißautomatisierungsanlagen | H-, RS-, Z- und verfahrbare Rollenbocksysteme HF/ZF/RF | Einzelantriebe für Rollen und schienengeführte Ausführungen | Verfahrbare Wagen und Kriechschutzvorrichtungen sind separate Ausführungen. | www.deuma.co |
| 12 | AMET | Rexburg, Idaho, USA | 1989 | Integrierte Schweißzellen, die gemeinsame Steuerungen für Schweißverfahren und Rollenböcke benötigen | Hersteller von Schweißautomatisierungsanlagen | Rollenböcke, Montage-Spannvorrichtungen, Säulen-Ausleger-Systeme und automatisierte Schweißsysteme | Integration eigener Bewegungs- und Schweißsteuerungen | Integrierte Steuerungen erfordern eine Spezifikation und Inbetriebnahme auf Zellenebene. | www.ametinc.com |
| 13 | Kistler / Bode | Bad Saulgau, Deutschland | 1966 | Kompakte zylindrische Werkstücke, die zwei angetriebene Kontakträder erfordern | Hersteller von Schweißautomatisierungsanlagen | BRS-, RS-, BR-, CR- und SAR-Rollenböcke | Doppelt angetriebene Kontakträder in kompakten Produktreihen | Die Tragfähigkeitsangaben der BRS beziehen sich auf einen Antrieb und eine Mitlaufrolle. | www.kistler-machine.com |
| 14 | DUMETA | Oldenzaal, Niederlande | Nicht öffentlich bekannt | Kleine Rohr- und Behälterarbeiten, für die kompakte Rollenböcke mit 230 Volt benötigt werden | Hersteller von Schweißautomatisierungsanlagen | Kompakte D-DWR-Rotatoren und größere konventionelle oder selbstausrichtende Rollenböcke | Kompakte, einphasig betriebene Rollensätze | Der Rollenabstand bei D-DWR wird manuell eingestellt. | www.en.dumeta.nl |
| 15 | ProArc / United ProArc | Taoyuan, Taiwan | 1966 | Betriebe, die klar spezifizierte Rollenbock-Modelle für leichte bis mittlere Lasten vergleichen | Hersteller von Schweißautomatisierungsanlagen | Konventionelle Rollenböcke der TR-Serie und selbstausrichtende Rollenböcke der TRA-Serie | Modellbezogene Tabellen zu Tragfähigkeit, Durchmesser und Rädern | Radwerkstoff und Drehzahlbereich unterscheiden sich je nach TR-Modell. | www.proarc.com.tw |
| 16 | Amin Machinery | Vitthal Udyognagar, Gujarat, Indien | 1972 | Sehr schwere Behälterfertigung, die konventionelle und verfahrbare Rotatoren erfordert | Hersteller von Schweißautomatisierungsanlagen | Konventionelle, selbstausrichtende, verfahrbare und Montage-Schweißrotatoren | Dokumentiertes Projekt mit sehr schwerem Rotator | Systeme mit hoher Tragfähigkeit sind projektspezifische Ausrüstung. | www.rotator.co.in |
| 17 | APS Welding | Mumbai, Indien | 2003 | Indische Fertigungsbetriebe, die Standard-Rotatoren zusammen mit Schweißstromquellen beziehen | Hersteller von Schweißautomatisierungsanlagen | Konventionelle ORBITER-Schweißrotatoren mit Schraubverstellung und Spindelverstellung | Rotatoren und Schweißstromquellen aus einer Hand | Die Standardreihe ORBITER reicht bis 40 metrische Tonnen. | www.apswelding.com |
| 18 | Mogra Engineering | Pune, Maharashtra, Indien | 1998 | Behälterbaubetriebe, die eine Spindelverstellung und Optionen zur Synchronisierung mehrerer Antriebe benötigen | Hersteller von Schweißautomatisierungsanlagen | Konventionelle WRC-, spindelverstellbare WRL- und selbstausrichtende WRS-Rotatoren von Rudra | Spindelverstellbare Modelle mit optionaler Synchronisierung mehrerer Antriebe | Synchronisierung und motorisierte Drehgestelle sind optionale Ausstattungen. | www.mograengg.com |
| 19 | SENLISWELD | Wuxi, China | 1999 | Exportprojekte für Behälter, bei denen konventionelle Rotatoren in Standard- und Sonderausführung verglichen werden | Hersteller von Schweißautomatisierungsanlagen | Konventionelle, selbstausrichtende, Rohr-, Montage- und driftgeregelte Rotatoren | Breites Angebot konventioneller Modelle mit Beispielen zu einzelnen Modellen | Bei konventionellen Modellen muss der Rollenabstand manuell eingestellt werden. | www.senlisweld.com |
| 20 | RESIZE / Wuxi Yuanpeng | Wuxi, China | 2003 | Betriebe, die selbstausrichtende Rollensätze nach Tragfähigkeit und Radwerkstoff auswählen | Hersteller von Schweißautomatisierungsanlagen | Selbstausrichtende, verstellbare HGZ-Rotatoren und spezielle kundenspezifische Schweißrotatoren | Angegebene Tragfähigkeitsreihe selbstausrichtender Modelle von 5T bis 200T | Modelle mit Gummi- oder Polyurethanrädern müssen passend zum jeweiligen Modell ausgewählt werden. | www.resizeglobal.com |
Hersteller von Rotatoren für schwere Behälter und Türme von Windenergieanlagen
Einige Maschinenbetten weisen sehr hohe Tragfähigkeiten auf; die Drehfähigkeit hängt jedoch von den Stützen und der erforderlichen Drehkraft ab. Für schwere Lasten können mehrere Maschinenbetten erforderlich sein. In diesen Fällen lassen sich die Tragfähigkeitsangaben nicht einfach addieren, um die Drehfähigkeit der vollständigen Anordnung zu bestimmen.
1. Aubrik: Am besten geeignet für schwere zylindrische Schweißprojekte mit verschiedenen Rotatorbauarten und kundenspezifischen Traglastkonfigurationen
Aubrik, die Marke von Wuxi ABK Machinery Co., Ltd., konstruiert und fertigt Schweißausrüstung in Wuxi, China. Die Unternehmensgeschichte reicht bis 1999 zurück. Zu den Schweißrotatoren und Rollenböcken zählen selbstausrichtende, verstellbare, rohrklemmende und für Ausrichten und Zusammenbauen ausgelegte Systeme sowie anwendungsspezifische Ausführungen für Rohre, Tanks, Druckbehälter und Turmsegmente. Aubrik gibt für das Standard- und Sonderangebot insgesamt einen Tragfähigkeitsbereich von 1–1.000 Tonnen an. Die selbstausrichtende ZT-Serie deckt 6–50 Tonnen ab; der obere Bereich von 200–1.000 Tonnen hängt von konstruierten kundenspezifischen Konfigurationen ab. Drehzahlregelung über Frequenzumrichter, Antriebs- und Mitlaufrollen, PU-Radoptionen sowie Fern- oder SPS-Steuerung variieren je nach Produktfamilie. Das breite Angebot eignet sich daher für Projekte, bei denen vor der Angebotsanfrage zunächst die passende Bauart festgelegt werden muss. Die Einschränkung: Aus diesem Gesamtbereich lassen sich weder die nutzbare Zugkraft noch die Durchmesserkompatibilität oder eine Standard-Lieferkonfiguration für jede Last ableiten.
Hauptsitz: Wuxi, China · Gegründet: 1999
Am besten geeignet für: Schwere zylindrische Schweißprojekte, die verschiedene Rotatorbauarten und kundenspezifische Traglastkonfigurationen erfordern
Möglicher Nachteil: Bei kundenspezifischen Schwerlastsystemen müssen Tragfähigkeit und Zugkraft für das jeweilige Modell berechnet werden.
2. Koike Aronson / Ransome: Am besten geeignet für getrennte Angaben zu Tragfähigkeit und Drehleistung
Koike Aronson fertigt Positionieranlagen in Arcade, New York. Die Namen Aronson und Ransome gehören zu einem Unternehmen und stehen nicht für drei unabhängige Anbieter. Die Rollenbock-Produktreihen von Ransome bieten Gummi- oder Stahlräder, Antriebe mit variabler Drehzahl und einem angegebenen Regelbereich von 50:1, Bremsmotoren und Niederspannungs-Handsteuerungen für den Behälterbau. Die Auslegungshinweise von Koike unterscheiden zwischen der Last, die ein Antriebsbett trägt, und dem Gesamtwerkstückgewicht, das es mit passenden Mitlaufrollen drehen kann. Dabei werden Zugkraft und Rollengeometrie in die Auswahl einbezogen. So kann ein Käufer eine vollständige Handhabungsanordnung vergleichen, statt anzunehmen, dass eine einzelne Angabe in „Tonnen“ bei jedem Angebot dasselbe bedeutet. Einzelradantrieb und optionaler Doppelantrieb bieten unterschiedliche Zugkräfte. Radkontakt und Antriebsauswahl bleiben daher wichtige Einschränkungen.
Hauptsitz: Arcade, New York, USA · Gegründet: 1985, heutiges Unternehmen Koike Aronson
Am besten geeignet für: In den USA gefertigte Rollenböcke für Behälter mit getrennten Angaben zu Zugkraft und Tragfähigkeit
Möglicher Nachteil: Antriebsoptionen verändern die nutzbare Zugkraft und müssen zur Lastanordnung passen.
3. Pandjiris: Am besten geeignet für Rollenböcke mit konstantem Achsabstand in Behälterbaubetrieben
Pandjiris fertigt seit 1946 Schweißpositionieranlagen in St. Louis, Missouri. Das Unternehmen gibt an, Fertigung, Bearbeitung, Montage und Elektroarbeiten im eigenen Haus auszuführen. Zum Angebot an Rollenböcken gehören die Modelle Piper, Tanker und Missouri Mule sowie Ausführungen mit konstantem Achsabstand und für Drehmomentrohre, die beim mechanisierten Schweißen eingesetzt werden. Für den MM-60/30T sind eine Drehtragfähigkeit von 120.000 lb, eine Tragfähigkeit von 60.000 lb je Einheit und ein Werkstückdurchmesserbereich von 12 inches bis 16 feet angegeben. Damit ist die Grundlage der Tragfähigkeitsangaben besser nachvollziehbar als bei einer nicht näher erläuterten Tonnenangabe. Ausführungen mit konstantem Achsabstand eignen sich für Zellen, in denen bei wechselndem Behältermanteldurchmesser der Schweißkopf nicht in gleichem Umfang neu positioniert werden soll. Die übrige Schweißausrüstung des Unternehmens kann eine integrierte Installation ergänzen. Der Käufer muss weiterhin zwischen mechanisch unterschiedlichen Rollenbockfamilien wählen: Eine Maschine mit konstantem Achsabstand und eine Ausführung für Drehmomentrohre sind nicht austauschbar.
Hauptsitz: St. Louis, Missouri, USA · Gegründet: 1946
Am besten geeignet für: US-amerikanische Behälterbaubetriebe, die Rollenböcke mit konstantem Achsabstand und mechanisierte Schweißintegration benötigen
Möglicher Nachteil: Modelle für konstanten Achsabstand und Drehmomentrohre müssen getrennt ausgewählt werden.
4. LJ Welding Automation: Am besten geeignet für veröffentlichte Antriebsdaten zu schweren Behältern
LJ Welding Automation hat seinen Sitz in Edmonton, Alberta. Die Unternehmensgeschichte reicht bis 1976 zurück. Das Unternehmen fertigt Anlagen für Handhabung und Schweißautomatisierung bei großen Fertigungsarbeiten. Für das Behälter-Rollenbockpaar mit fester Höhe 120T-500/600 sind jeweils 120.000 lb Tragfähigkeit für das angetriebene und das mitlaufende Maschinenbett angegeben. Die kombinierte Angabe von 240.000 lb entspricht 120 US-amerikanischen Short Tons. Dieselbe Spezifikation nennt eine Zugkraft von 20.400 lb, ein Drehmoment von 240.000 in-lb, einen Durchmesserbereich von 18–312 inches und eine Umfangsgeschwindigkeit von 5–70 in/min. Diese Angaben liefern mehrere nützliche Vergleichswerte für die technische Auslegung. Optionen für Handsteuerung, Fußsteuerung und Funksteuerung passen zu unterschiedlichen Anlagenlayouts. Die ausdrücklichen Angaben zu Drehmoment und Zugkraft machen LJ zu einer relevanten Option, wenn Anfahren und Drehen eines schweren Behälters bei der Beschaffung entscheidend sind. Die Ausführung mit fester Höhe ermöglicht nicht von sich aus das hydraulische Ausrichten und Zusammenbauen des Behältermantels. Außerdem darf die Tragfähigkeitsangabe in US-amerikanischen Short Tons nicht stillschweigend in metrische Tonnen umgerechnet werden.
Hauptsitz: Edmonton, Alberta, Kanada · Gegründet: 1976
Am besten geeignet für: Projekte mit schweren Behältern, für die veröffentlichte Drehmoment- und Zugkraftspezifikationen erforderlich sind
Möglicher Nachteil: Bei Maschinenbetten mit fester Höhe muss das Ausrichten und Zusammenbauen des Behältermantels separat vorgesehen werden.
5. Pemamek: Am besten geeignet für Rollenböcke in der Produktion von Türmen für Windenergieanlagen
Pemamek wurde 1970 in Loimaa, Finnland, gegründet und fertigt PEMA-Schweiß- und Produktionssysteme unter anderem für die Windenergie-, Offshore- und Schwerfertigungsindustrie. Die veröffentlichten Rollenbock-Produktreihen unterscheiden sich erheblich: Die konventionellen N-Modelle decken 12–1.600 Tonnen ab, die selbstausrichtenden A-Modelle 12–800 Tonnen und die Rohrmodelle der X-Serie 5–16 Tonnen. Dieses Angebot ist Teil eines umfassenderen Produktionsprogramms, das Werkstückhandhabung, den Betrieb von Produktionslinien und Schweißautomatisierung verbindet. Es eignet sich für Käufer, die den Transport von Turmsegmenten durch mehrere Fertigungsstufen planen. Bei einer Schweißlinie für Türme von Windenergieanlagen sind deshalb sowohl der abgestimmte Prozess- und Handhabungsumfang als auch die Tragfähigkeit der Rollenböcke zu vergleichen. Die Durchmesserverstellung der N-Serie erfolgt manuell. Bei häufigen Durchmesserwechseln sollten Käufer daher den Rüstaufwand mit einem selbstausrichtenden oder anderweitig konfigurierten System vergleichen.
Hauptsitz: Loimaa, Finnland · Gegründet: 1970
Am besten geeignet für: Produktionslinien für Türme von Windenergieanlagen und Offshore-Fertigung, die eine integrierte Rollenbock-Automatisierung erfordern
Möglicher Nachteil: Durchmesseränderungen bei konventionellen Rollenböcken der N-Serie erfordern eine manuelle Verstellung.
6. Irizar Heavy Industries: Am besten geeignet für Behälterhandhabung und Ausrichten und Zusammenbauen in Kanada
Irizar Heavy Industries hat einen Standort in Edmonton sowie eine Fabrik und ein Lager im County of Wetaskiwin in Alberta. Die Unternehmensgeschichte beginnt laut eigenen Angaben 1999. Das Angebot an Schweißrollen umfasst konventionelle, selbstausrichtende und driftgeregelte Anlagen sowie Ausrüstungen für das Ausrichten und Zusammenbauen, darunter Schienenlösungen zum Verfahren großer Baugruppen. Das Modell WR-20 zeigt den Unterschied zwischen den Tragfähigkeitsangaben deutlich: 20 metrische Tonnen Drehtragfähigkeit, 10 metrische Tonnen Tragfähigkeit je Antriebs- oder Mitlaufbett, Durchmesser von 250–4.800 mm und Umfangsgeschwindigkeiten von 100–1.000 mm/min. Der motorische Drehantrieb und die Fernsteuerung kennzeichnen das System als angetriebene Drehvorrichtung und nicht als passive Rohrstütze. Das breitere Angebot für das Ausrichten und Zusammenbauen ist für kanadische Betriebe relevant, die schwere Behältermäntel verbinden. Der Mietservice von Irizar ist auf Kanada und die USA beschränkt. Bei einem Kauf außerhalb dieser Märkte sollte daher nicht von demselben mietgestützten Support ausgegangen werden.
Hauptsitz: Edmonton, Alberta, Kanada · Gegründet: 1999
Am besten geeignet für: Kanadische Schwerfertigungsbetriebe, die Rollenböcke mit Ausricht- und Montageeinrichtungen kombinieren
Möglicher Nachteil: Der Mietservice ist auf Kanada und die USA beschränkt.
7. Preston Eastin: Am besten geeignet für eine konstante Mittellinie und motorische Höhenverstellung
Preston Eastin konstruiert und fertigt Positionieranlagen in Tulsa, Oklahoma, und wurde 1972 gegründet. Das Angebot an Rollenböcken umfasst Standardausführungen, Systeme mit konstanter Mittellinie und höhenverstellbare Varianten. Zu den veröffentlichten Merkmalen zählen Gummiräder, Schneckengetriebe und Fernsteuerungen. Das Antriebsbett TDRA-30 hat eine Tragfähigkeit von 30.000 lb. Mit zwei Mitlaufrollen des Modells TIRA-30 bewältigt die vom Hersteller gezeigte Konfiguration ein Werkstück mit 90.000 lb und einem Durchmesserbereich von 8–240 inches. Anlagen mit konstanter Mittellinie halten bei Durchmesseränderungen die relative Position der Schweißspitze aufrecht. Die motorische Höhenverstellung ist hilfreich, wenn die Fertigungszelle die Höhe der Auflage kontrolliert ändern muss. Für höhenverstellbare Systeme sind möglicherweise kundenspezifische Untergestelle erforderlich. Die Tragstruktur und der Verfahrbereich gehören daher zur Maschinenauswahl.
Hauptsitz: Tulsa, Oklahoma, USA · Gegründet: 1972
Am besten geeignet für: Behälterzellen, die eine konstante Mittellinie oder eine motorische Höhenverstellung benötigen
Möglicher Nachteil: Höhenverstellbare Anordnungen können kundenspezifische Stützgestelle erfordern.
Spezialisten für Ausrichten und Zusammenbauen, Driftregelung und Automatisierung
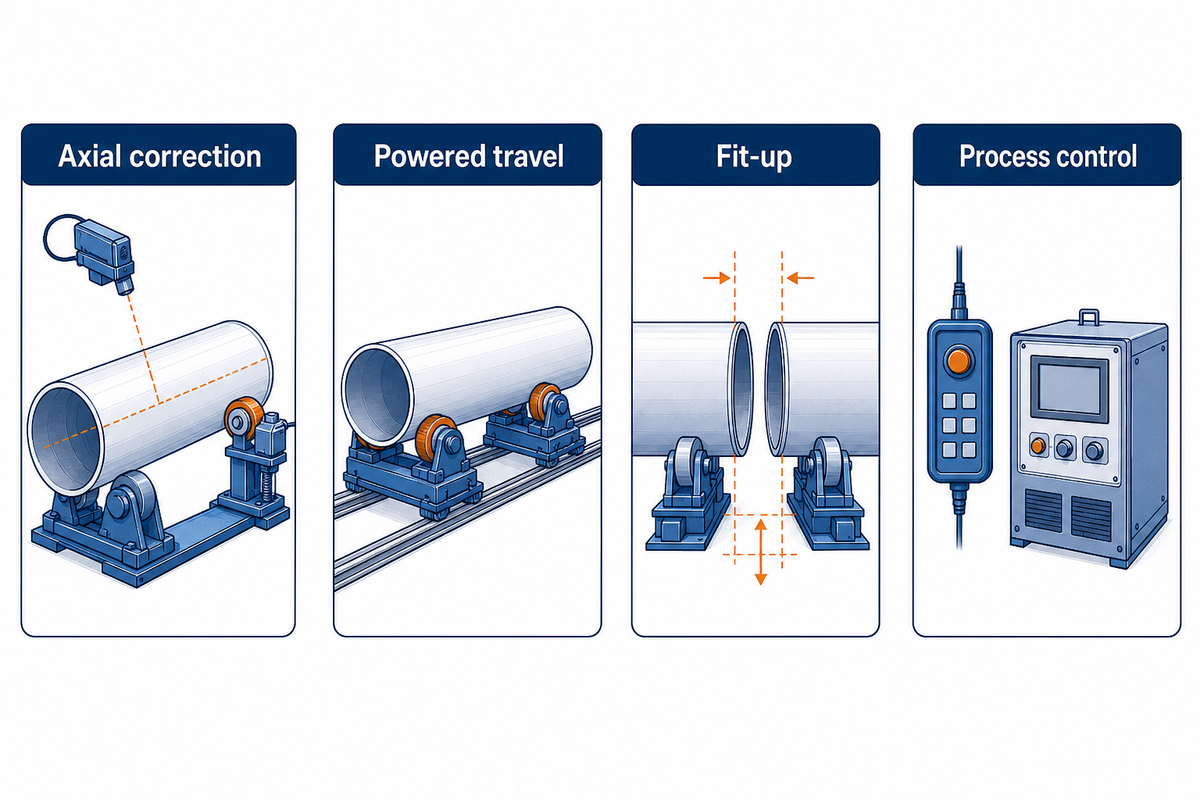
Diese Kategorie umfasst Anwendungen, bei denen die Positionsregelung mindestens ebenso wichtig ist wie die Steuerung der Drehbewegung. Die aktive Korrektur axialer Bewegungen, das motorische Verfahren, das Ausrichten und Zusammenbauen sowie die Prozesssteuerung sind getrennte Anforderungen und sollten im Angebot entsprechend ausgewiesen werden.
8. Key Plant Automation: Am besten geeignet für die aktive Regelung der Axialdrift
Key Plant Automation ist ein britischer Hersteller mit Sitz in Leek, Staffordshire. Die Unternehmensgeschichte reicht bis 1956 zurück; die eigene Fertigung umfasst Arbeiten von der Herstellung bis zur Inbetriebnahme. Die driftgeregelten Rotatoren erfassen die Behälterkante und korrigieren die Position des Rollenwagens. Für das beschriebene ADR-System gibt das Unternehmen eine Werkstückregelung von etwa ±1 mm an. Diese aktive Korrektur eignet sich für Anwendungen wie Schweißnähte mit schmalem Spalt, Auftragsschweißen und lange Vorwärmzyklen. Sie bedeutet nicht, dass selbstausrichtende Räder allein eine axiale Bewegung verhindern. Das veröffentlichte System umfasst außerdem eine Erkennung übermäßiger Drift und einen zeitverzögerten Stopp. Damit erhalten Käufer konkrete Steuerungsfunktionen, die sie bei der Spezifikation einer kontinuierlichen Behälterdrehung berücksichtigen können. Sensoren und lenkbare Wagenmechanik erweitern die Anlage. Der angegebene Regelwert gilt für dieses System und seine Betriebsbedingungen, nicht für jeden Rotator von Key Plant.
Hauptsitz: Leek, Staffordshire, Vereinigtes Königreich · Gegründet: 1956
Am besten geeignet für: Längsnahtschweißen von Behältern mit aktiver Regelung der Axialdrift
Möglicher Nachteil: Die Driftregelung erfordert zusätzliche Sensoren und eine gesteuerte Rollenwagenmechanik.
9. IRCO Automation: Am besten geeignet für große Durchmesser und motorisches Verfahren
IRCO Automation wurde 1963 gegründet und hat seinen Sitz in Burlington, Ontario. Das Unternehmen entwickelt und fertigt Automatisierungs- und Werkstückhandhabungssysteme für das Schweißen. Die selbstzentrierenden Drehvorrichtungen kombinieren eine verstellbare, konstante Mittellinie mit einem veröffentlichten Werkstückdurchmesser von bis zu 20 feet. Das Unternehmen ordnet diese Rollenböcke Systemen für den axialen Verfahrweg und das Ausrichten und Zusammenbauen von Werkstücken zu. Dadurch eignen sie sich für die Behältermontage, bei der der Behältermantel sowohl in Position bewegt als auch gedreht werden muss. Der Rollenkontakt ist auch für dünnwandige Werkstücke relevant; der tatsächliche Anpressdruck auf den Behältermantel und die Radkonfiguration hängen jedoch weiterhin von der konkreten Anwendung ab. Der angetriebene Verfahrweg und die Integration des Ausrichtens und Zusammenbauens erweitern den Geräteumfang über ein einzelnes Antriebs- und Leerlaufrollenpaar hinaus und erfordern zusätzliche Entscheidungen zu Layout und Steuerung.
Hauptsitz: Burlington, Ontario, Kanada · Gegründet: 1963
Besonders geeignet für: Behältermontage mit großem Durchmesser, konstanter Mittellinie und angetriebenem Verfahrweg
Möglicher Nachteil: Der angetriebene axiale Verfahrweg und die Integration des Ausrichtens und Zusammenbauens erweitern den Geräteumfang.
10. Carpano Equipment: Besonders geeignet für kompakte Rollenböcke und Optionen gegen seitliches Wandern
Carpano Equipment hat seinen Sitz in Bologna, Italien, und ist seit 1992 im Bereich Entwicklung und Bau von Automatisierungsanlagen für das Schweißen tätig. Das aktuelle Drehvorrichtungsprogramm umfasst die kompakten OBY-Modelle, den Rohrmontierer R025, die selbstzentrierenden Ausricht- und Montagevorrichtungen der Reihe RB sowie Schwerlast-Rollensätze mit veröffentlichten Tragfähigkeiten von 12.5 bis 460 T/set. Carpano unterscheidet einfache axiale Anschläge von einer aktiven Vorrichtung gegen seitliches Wandern, bei der eine Leerlaufrolle hydraulisch nachgeführt wird. Als Sensoren werden taktile, induktive oder laserbasierte Systeme genannt. Damit können Betriebe von der Handhabung kleinerer Rohre bis zur kontrollierteren Behälterdrehung passende Lösungen finden, ohne alle Katalogprodukte als dieselbe Maschine zu behandeln. Kompakte, schwere und gegen seitliches Wandern ausgelegte Ausführungen unterscheiden sich in Einstell- und Steuerungsumfang. Die veröffentlichten Merkmale einer Produktfamilie lassen sich daher nicht auf alle anderen übertragen.
Hauptsitz: Bologna, Italien · Gegründet: 1992
Besonders geeignet für: Betriebe, die kompakte Rohrdrehvorrichtungen mit selbstzentrierenden und gegen seitliches Wandern ausgelegten Optionen kombinieren
Möglicher Nachteil: Schwere und kompakte Modelle haben unterschiedliche Einstell- und Steuerungspakete.
11. DEUMA: Besonders geeignet für große Behältermäntel und einzeln angetriebene Rollen
DEUMA fertigt Metallbearbeitungsmaschinen in Netphen, Deutschland, und gibt eine Unternehmensgeschichte von mehr als fünf Jahrzehnten an. Auf der geprüften Unternehmensseite wird kein genaues Gründungsjahr genannt. Zum Programm der Rollenböcke gehören die stationären RS-Modelle, die kleineren H-Modelle, die selbstzentrierenden Z-Modelle und verfahrbare Ausführungen. Die veröffentlichte Tragfähigkeit des Gesamtprogramms reicht von 1 bis 1.200 tons. Die RS-Ausführung ist für Lasten bis zu 500 tons und Durchmesser bis zu 12 metres ausgelegt. Sie verfügt über einzeln angetriebene Gleichstromrollen und einen Geschwindigkeitsbereich von 50–2.500 mm/min. Diese Modelldaten machen DEUMA für die Handhabung großer Behältermäntel interessant, wenn Antriebsanordnung, Durchmesser und Bewegung entlang der Schiene separate technische Entscheidungen erfordern. Verfahrbare Wagen, Mehrfachantriebe und Kriechschutz sind Konfigurationsoptionen. Aus dem Gesamtprogramm geht nicht hervor, dass jede Option serienmäßig ist.
Hauptsitz: Netphen, Deutschland · Gegründet: Nicht öffentlich bekannt
Besonders geeignet für: Behältermäntel mit großem Durchmesser, für die einzeln angetriebene Rollen und verfahrbare Maschinenbetten erforderlich sind
Möglicher Nachteil: Verfahrbare Wagen und Kriechschutzeinheiten sind separate Ausführungen.
12. AMET: Besonders geeignet für Rollenböcke mit gemeinsam genutzten Prozesssteuerungen
AMET wurde 1989 in Rexburg, Idaho, gegründet und fertigt automatisierte Schweißsysteme. Zudem entwickelt das Unternehmen eigene Steuerungshardware und -software. Auf der Seite zu Säulen-Ausleger-Systemen werden Rollenböcke mit Tragfähigkeiten von 2.5 bis 150 tons aufgeführt, die unabhängig betrieben oder in XM/XPro-Steuerungen integriert werden können. In den Informationen zur Baubranche werden außerdem eigens gefertigte Spannvorrichtungen für Rollenböcke genannt. Damit kommt AMET für eine Fertigungszelle infrage, in der Drehung, Schweißparameter und Manipulatorbetrieb über ein gemeinsames Steuerungskonzept statt über mehrere voneinander unabhängige Bedienfelder gesteuert werden sollen. Im Mittelpunkt der Beschaffung sollten die erforderliche Schnittstelle, die Rezeptsteuerung und der koordinierte Betriebsablauf stehen, nicht einfach der größte verfügbare Rollenbock. Die Integration erfordert eine Spezifikation und Inbetriebnahme auf Zellenebene und hat damit einen anderen Projektumfang als der Kauf eines eigenständigen Rollenbockpaars.
Hauptsitz: Rexburg, Idaho, USA · Gegründet: 1989
Besonders geeignet für: Integrierte Schweißzellen mit gemeinsamen Prozess- und Rollenbocksteuerungen
Möglicher Nachteil: Integrierte Steuerungen erfordern Spezifikation und Inbetriebnahme auf Zellenebene.
Spezialisten für Rohre und Rollenböcke für die Werkstatt
Auch bei kleinen Rohren und beengten Platzverhältnissen muss die Ausrüstung so sorgfältig bewertet werden wie bei großen Behältern. Bei der Auswahl eines Rollenbocksatzes für Rohrarbeiten können Mindestdurchmesser, Niedrigdrehzahlregelung, Kompatibilität mit der örtlichen Stromversorgung und der Radtyp ausschlaggebend sein.
13. Kistler / Bode: Besonders geeignet für kompakte, doppelt angetriebene Rollenböcke
Kistler hat seinen Sitz in Bad Saulgau, Deutschland, und datiert seine Unternehmensgeschichte auf 1966. Bode wird im Geschäftsbereich Schweißpositionierung geführt. Daher werden die beiden Namen hier zusammengefasst. Neben weiteren Drehvorrichtungsfamilien treibt die BRS-Baureihe beide Kontakträder an der Antriebseinheit an und bietet eine kompakte Antriebs- und Leerlaufrollenanordnung für zylindrische Werkstücke. Der BRS1000 ist für 1.000 kg bei Durchmessern von 70–1.500 mm ausgelegt, der BRS2000 für 2.000 kg bei 80–2.500 mm und der BRS5000 für 5.000 kg bei 200–3.000 mm. Der doppelte Antriebskontakt ist ein nützliches Vergleichsmerkmal für Rohrarbeiten und kleinere Behälter. Die abgestuften Durchmesserbereiche zeigen zugleich, warum ein Modell mit höherer Tragfähigkeit nicht automatisch besser für einen sehr kleinen Behältermantel geeignet ist. Diese Tragfähigkeiten gelten für einen Satz mit einer Antriebs- und einer Leerlaufeinheit. Sie belegen keine unbegrenzte Abstützung oder Traktion beim Hinzufügen weiterer Maschinenbetten.
Hauptsitz: Bad Saulgau, Deutschland · Gegründet: 1966
Besonders geeignet für: Kompakte zylindrische Werkstücke, für die zwei angetriebene Kontakträder benötigt werden
Möglicher Nachteil: Die Tragfähigkeitsangaben für die BRS-Modelle gelten für eine Antriebs- und eine Leerlaufeinheit.
14. DUMETA: Besonders geeignet für kompakte Rohrdrehvorrichtungen mit 230-Volt-Anschluss
DUMETA hat seinen Hauptsitz in Oldenzaal, Niederlande, und gibt an, eigene Konstruktion und Maschinenfertigung zu betreiben. Die Wurzeln des Unternehmens liegen in einer Werkstatt aus den frühen 1990er-Jahren; ein genaues Gründungsjahr wird nicht genannt. Die angetriebenen Drehvorrichtungen D-DWR-1 und D-DWR-3 haben Drehtragfähigkeiten von 1.000 kg beziehungsweise 3.000 kg. Die Tragfähigkeit je Maschinenbett beträgt 500 kg beziehungsweise 1.500 kg. Die veröffentlichten Durchmesserbereiche liegen bei 20–800 mm und 20–1.500 mm. Für diese kompakte Baureihe werden eine Umfangsgeschwindigkeit von 100–1.000 mm/min und eine Stromversorgung mit 230 Volt angegeben. Damit eignen sich die D-DWR-Modelle für kleinere Rohr- und Behälterarbeiten in einer Werkstatt und lassen sich klar von den separaten passiven Stützrollen von DUMETA unterscheiden. Der Rollenabstand wird manuell eingestellt. Häufige Wechsel zwischen verschiedenen Durchmessern gehören daher zum Einrichtungsaufwand für die Bediener.
Unternehmenssitz: Oldenzaal, Niederlande · Gegründet: Nicht öffentlich bekannt
Besonders geeignet für: Arbeiten an kleinen Rohren und Behältern mit kompakten, für 230 Volt ausgelegten Rollenböcken
Möglicher Nachteil: Der Rollenabstand der D-DWR-Modelle wird manuell eingestellt.
15. ProArc / United ProArc: Besonders geeignet für den Vergleich von Rohrrollenböcken nach Modell
United ProArc hat seinen Sitz in Taoyuan, Taiwan, wurde 1966 gegründet und fertigt Automatisierungsanlagen für das Schweißen, darunter die eigens dafür vorgesehene Drehrollenbock-Baureihe TR. Die TR-Spezifikationen nennen Tragfähigkeiten von 1.000 bis 60.000 kg für eine Antriebs- und eine Leerlaufeinheit. Für die Modelle TR0103/0104 werden Durchmesser von 20–800 mm und eine Umfangsgeschwindigkeit von 80–1.600 mm/min angegeben. Kleinere Modelle mit PU-Rädern und größere Alternativen unterscheiden sich hinsichtlich Rollenwerkstoff und Betriebsbereich. So können Käufer konkrete Konfigurationen vergleichen, statt sich auf eine allgemeine Aussage zur Produktkategorie zu verlassen. Die klaren Modellt Tabellen eignen sich für Werkstätten, die zunächst eine Anforderung für leichte bis mittelschwere Rohr- oder Behälterarbeiten eingrenzen möchten, bevor sie kundenspezifische Steuerungen oder eine Integration anfragen. Radwerkstoff und Geschwindigkeitsbereich variieren innerhalb der Baureihe. Die Angaben zu den kleinsten Modellen gelten daher nicht für alle TR-Maschinen.
Unternehmenssitz: Taoyuan, Taiwan · Gegründet: 1966
Besonders geeignet für: Werkstätten, die klar spezifizierte Rollenbockmodelle für leichte bis mittelschwere Arbeiten vergleichen
Möglicher Nachteil: Radwerkstoff und Geschwindigkeitsbereich unterscheiden sich je nach TR-Modell.
Hersteller von Standard- und kundenspezifischen Drehvorrichtungen
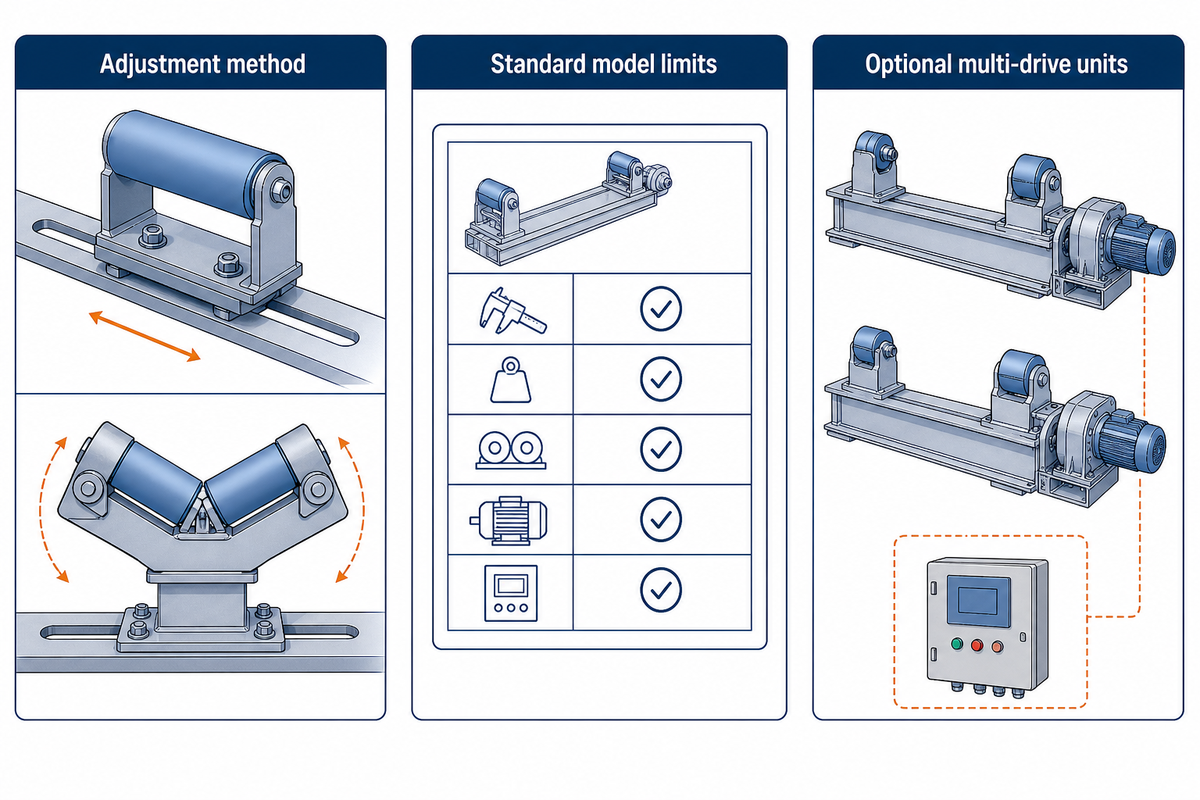
Die Hersteller dieser Kategorie bieten konventionelle und selbstzentrierende Drehvorrichtungen sowie kundenspezifisch konstruierte Systeme an. Auch wenn sich die Produkte verschiedener Hersteller ähneln, können Unterschiede beim Einstellverfahren, den Grenzwerten der Standardmodelle und optionalen Mehrfachantrieben bestehen.
16. Amin Machinery: Besonders geeignet für Projekte mit sehr schweren konventionellen Drehvorrichtungen
Amin Machinery wurde 1972 in Vitthal Udyognagar, Gujarat, gegründet und entwickelt und fertigt Automatisierungsanlagen für das Schweißen zur Behälterfertigung und für den schweren Industriebau. Das Unternehmen gibt Tragfähigkeitsbereiche von 1–2.000 T für konventionelle und von 3–500 T für selbstzentrierende Drehvorrichtungen an. Außerdem wird ein nach Italien geliefertes Drehvorrichtungsprojekt mit 1.600-MT Tragfähigkeit vorgestellt. Zum Angebot gehören konventionelle und verfahrbare Ausführungen. Damit ist das Unternehmen relevant, wenn Tragfähigkeit und Bewegungsanforderungen über ein kleines Katalogsortiment hinausgehen. Das Projektbeispiel belegt Erfahrung mit sehr schwerer Ausrüstung, aber keine Lagerverfügbarkeit, identischen Steuerungen oder denselben Geometriebereich für alle Tragfähigkeiten. Systeme am oberen Ende des Tragfähigkeitsbereichs sollten daher als kundenspezifische Projekte mit festgelegtem Umfang für Räder, Antrieb, Verfahrweg und Steuerung verglichen werden.
Hauptsitz: Vitthal Udyognagar, Gujarat, Indien · Gegründet: 1972
Besonders geeignet für: Die Fertigung sehr schwerer Behälter mit konventionell konstruierten und verfahrbaren Drehvorrichtungen
Möglicher Nachteil: Systeme mit hoher Tragfähigkeit sind projektspezifische Ausrüstungen.
17. APS Welding: Besonders geeignet für Standard-Drehvorrichtungen zusammen mit Schweißanlagen
APS Welding hat seinen eingetragenen Sitz in Mumbai und eine Fertigungsstätte in Valsad, Gujarat. Das Unternehmen nahm 2003 als Einzelunternehmen den Betrieb auf und wurde 2012 in eine Kapitalgesellschaft umgewandelt. Die ORBITER-Drehvorrichtungen umfassen Standardmodelle mit 5–40 metrischen Tonnen Tragfähigkeit, PU-Rollen, Frequenzumrichter zur Drehzahlregelung und einem digitalen Handbediengerät. Das veröffentlichte Modell 5T eignet sich für Durchmesser von 250–2.500 mm, das Modell 10T für Durchmesser bis zu 3.700 mm und die größeren aufgeführten Modelle für Durchmesser bis zu 4.800 mm. Je nach gewählter Konfiguration erfolgt die Einstellung über Schrauben oder Spindeln. APS liefert auch Schweißstromquellen und ist daher für indische Fertigungsbetriebe interessant, die Drehvorrichtung und Schweißausrüstung gemeinsam vergleichen. Die Standard-ORBITER-Baureihe endet bei 40 metrischen Tonnen. Für höhere Tragfähigkeiten ist daher ein separates Angebot erforderlich; sie lassen sich nicht aus dieser Tabelle ableiten.
Hauptsitz: Mumbai, Indien · Gegründet: 2003
Besonders geeignet für: Indische Fertigungsbetriebe, die Standard-Drehvorrichtungen zusammen mit Schweißstromquellen beschaffen
Möglicher Nachteil: Die Standard-ORBITER-Baureihe endet bei 40 metrischen Tonnen.
18. Mogra Engineering: Besonders geeignet für verstellbare Rollenböcke und Mehrfachantriebe
Mogra Engineering hat seinen Sitz in Pune, Indien, und nahm 1998 seinen heutigen Namen an. Zuvor firmierte das Unternehmen als VNK, gegründet 1989. Die Rudra-Drehvorrichtungen zum Schweißen verfügen über einen Doppelantrieb, Stirnradgetriebe, eine Frequenzumrichterregelung der Umfangsgeschwindigkeit und ein Handbediengerät. Zum Angebot gehören konventionelle, spindelverstellbare und selbstzentrierende Ausführungen. Die Produktinformationen unterscheiden Grundfunktionen für die Drehung von Optionen wie motorisierten Fahrwerken, Radwerkstoffen und der Synchronisierung von mindestens zwei Antriebseinheiten. Im eigenen WRL-100-Katalog werden eine Drehtragfähigkeit von 100 Tonnen, eine Tragfähigkeit von 50 Tonnen und Werkstückdurchmesser von 400–5.000 mm angegeben. Damit ist Mogra für Behälterbaubetriebe interessant, die den Stützabstand verstellen oder mehrere angetriebene Maschinenbetten koordinieren müssen, statt lediglich passive Leerlaufeinheiten hinzuzufügen. Synchronisierung und Fahrwerksbewegung sind optionale Pakete und müssen beim Angebotsvergleich ausdrücklich berücksichtigt werden.
Hauptsitz: Pune, Maharashtra, Indien · Gegründet: 1998, heutiges Unternehmen Mogra
Besonders geeignet für: Behälterbaubetriebe, die eine Spindelverstellung und Optionen zur Synchronisierung mehrerer Antriebe benötigen
Möglicher Nachteil: Synchronisierung und motorisierte Fahrwerke sind optionale Pakete.
19. SENLISWELD: Besonders geeignet für konventionelle Drehvorrichtungen mit mehreren Tragfähigkeitsklassen
SENLISWELD hat seinen Sitz in Wuxi, China, und gibt an, seit 1999 im technischen Bereich und in der Fertigung tätig zu sein. Die Seite zu konventionellen Drehvorrichtungen zum Schweißen nennt einen Tragfähigkeitsbereich von 2–500-tonne und zeigt einzelne Modelle, darunter Drehvorrichtungen mit 2T, 5T, 20T, 60T, 100T und 200T. Im Angebot werden Antriebs- und Leerlaufmaschinenbetten, einstellbare Drehzahlen, Radoptionen sowie Fern- oder Fußsteuerungen beschrieben. Die endgültige Kombination hängt vom ausgewählten Modell ab. Die Baureihe ist für Exportprojekte im Behälterbau relevant, bei denen konventionelle Ausrüstung verschiedener Tragfähigkeiten verglichen wird, insbesondere wenn ein Standardmodell an einen bestimmten Behältermantel angepasst werden soll. Der Rollenabstand konventioneller Modelle muss manuell eingestellt werden. Bei häufigen Durchmesserwechseln sollte ein Betrieb deshalb das Einrichtungsverfahren mit einer selbstzentrierenden Ausführung vergleichen.
Hauptsitz: Wuxi, China · Gegründet: 1999
Besonders geeignet für: Exportprojekte im Behälterbau, bei denen standardmäßige und kundenspezifische konventionelle Drehvorrichtungen verglichen werden
Möglicher Nachteil: Bei konventionellen Modellen muss der Rollenabstand manuell eingestellt werden.
20. RESIZE / Wuxi Yuanpeng: Besonders geeignet für selbstzentrierende Sätze und verschiedene Radoptionen
RESIZE ist die Ausrüstungsmarke von Wuxi Yuanpeng Machinery, einem chinesischen Hersteller, der nach eigenen Angaben 2003 gegründet wurde und Schweißzentren, Drehrollen und Positioniergeräte fertigt. Das Programm der selbstzentrierenden Modelle umfasst HGZ-5 bis HGZ-200 und Tragfähigkeiten von 5T bis 200T. Für ausgewählte Maschinen werden Ausführungen mit Gummi- und Polyurethanrädern angeboten. Die veröffentlichten Anordnungen mit angetriebenen Rollen und die je Produktfamilie verfügbaren Radoptionen machen das Unternehmen zu einem Kandidaten für Käufer, die selbstzentrierende Sätze für die Fertigung von Tanks und zylindrischen Behältermänteln vergleichen. Ein Vergleich der einzelnen Modelle ist hier besonders sinnvoll, da der Radwerkstoff die vorgesehenen Kontaktbedingungen beeinflusst und eine gemeinsame HGZ-Baureihenbezeichnung keine identischen Antriebe oder Steuerungen garantiert. Gummi- und PU-Varianten müssen gezielt ausgewählt werden und dürfen nicht als austauschbare Spezifikationen behandelt werden.
Hauptsitz: Wuxi, China · Gegründet: 2003
Besonders geeignet für: Werkstätten, die selbstzentrierende Rollensätze nach Tragfähigkeit und Radwerkstoff spezifizieren
Möglicher Nachteil: Gummi- und Polyurethanvarianten müssen modellspezifisch ausgewählt werden.
So wählen Sie einen Hersteller für Schweißdrehvorrichtungen aus
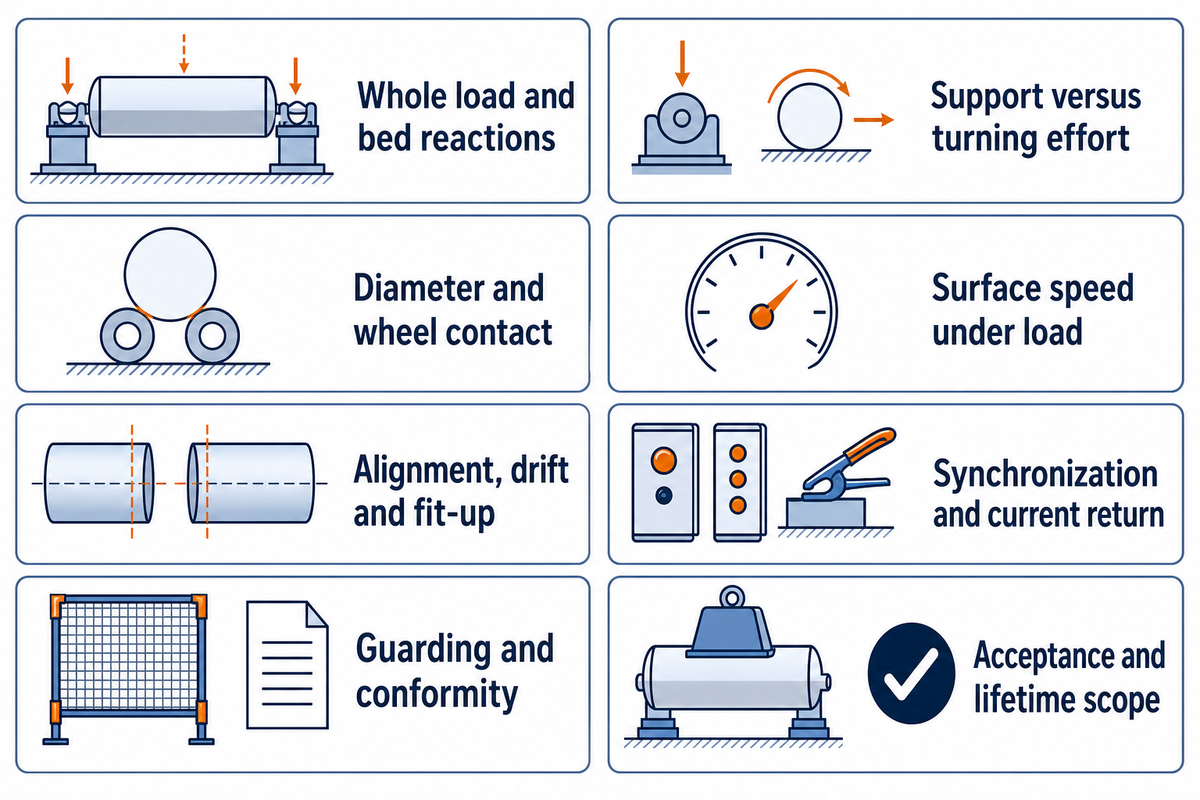
Hersteller industrieller Schweißdrehvorrichtungen sollten die Ausrüstung auf den jeweiligen Auftrag abstimmen. Eine hohe Tragfähigkeit ist nur ein Faktor. Stellen Sie den ausgewählten Lieferanten dieselben Zeichnungen und Betriebsanforderungen zur Verfügung und vergleichen Sie ihre Angebote anhand dieser acht Prüfpunkte. Entscheidend bei der Wahl des Geräteherstellers ist, ob die angebotene Ausrüstung das konkrete zylindrische Werkstück unter den erforderlichen Schweißbedingungen abstützen, in Bewegung setzen, drehen und anhalten kann.
Die Auswahl der passenden Schweißdrehvorrichtung beginnt mit den konkreten Anforderungen der Schweißfertigungszelle. Beschreiben Sie allen Bietern dieselben Schweißarbeiten: Wer lädt das Werkstück, wie arbeiten die Schweißer und welche Geräte teilen sich den Arbeitsbereich? Ein Angebot sollte erläutern, wie sich unterschiedliche Produkte bearbeiten lassen. So finden Sie die passende Ausrüstung, ohne den gesamten Produktkatalog eines Lieferanten als angebotene Lösung zu behandeln.
Technische Kurzdaten für eine Angebotsanfrage
- Maximale Fertigungsmasse, Masse der Spannvorrichtung und temporäre Anbauten.
- Minimaler und maximaler Durchmesser, Behältermantellänge, Wandstärke und Schwerpunkt.
- Abstützpositionen, Oberflächenbeschaffenheit, Werkstoff und zu erwartende Kontakttemperatur.
- Schweißgeschwindigkeit, Schweißverfahren, Stromstärke, Einschaltdauer und Stromversorgung in der Werkstatt.
- Anforderungen an Ausrichten und Zusammenbauen, Verfahrweg, Schutz gegen seitliches Wandern und Steuerungsschnittstellen.
1. Gesamtlast festlegen und die Reaktionskräfte an jedem Maschinenbett berechnen
Berücksichtigen Sie das abgestützte Werkstück samt zusätzlich angebautem Zubehör. Beziehen Sie interne Bauteile, Spannvorrichtungen, temporäre Anbauten und alle von den Rollenböcken getragenen Zubehörteile ein. Geben Sie an, ob sich die angebotene Tonnage auf das reine Werkstück oder die gesamte abgestützte Baugruppe bezieht. Nennen Sie das Gewicht des Werkstücks im schwersten Fertigungszustand, der sich vom Zustand beim Versand unterscheiden kann.
Eine gleichmäßige Lastverteilung von je einem Drittel auf drei Maschinenbetten, die einen Behälter auf einem Antriebs- und zwei Leerlaufbetten abstützen, ist eine verbreitete Fehlannahme. Die Lage des Schwerpunkts, der Abstand zwischen den Auflagern, die Flexibilität des Behältermantels und seiner Einbauten sowie die mitgeführte Ausrüstung beeinflussen die Reaktionskräfte an den Auflagern. Fordern Sie eine Berechnung der Lastverteilung für die relevanten Auflagerpositionen an. Die Summe der Typenschildangaben allein weist keine zulässige Lastverteilung nach. Der Auswahlhelfer für Tragfähigkeit und Typ von Rohrdrehvorrichtungen unterstützt die Vorauswahl, ersetzt aber keine technische Analyse der Lastverteilung.
Veröffentlichte Tragfähigkeitsangaben sind nicht ohne Weiteres miteinander vergleichbar. Auch bei einem Angebot mit der Angabe „2 tons“ oder „5 tons“ muss die Einheit definiert werden: US-amerikanische Short Tons und metrische Tonnen sind unterschiedliche Einheiten. Die Beispiele zeigen, dass bei der Tragfähigkeit sowohl die Einheit als auch die Anordnung berücksichtigt werden müssen. Sie stammen aus veröffentlichten Katalogen und sind nicht untereinander austauschbar.
Für Tragfähigkeitsangaben muss die jeweilige Anordnung festgelegt sein. Benennen Sie bei großen und schweren zylindrischen Behältern die Antriebsmaschinenbetten und Leerlaufeinheiten, die das schwere Werkstück in den einzelnen Fertigungsphasen tragen. Drehvorrichtungen werden für bestimmte Annahmen zu Abstützung und Antrieb ausgelegt; bei Behältermänteln unterschiedlicher Größe können sich diese Annahmen ändern. Eine angegebene Tragfähigkeit bedeutet nicht, dass große Behälter mit beliebigem Abstand und beliebig vielen Auflagern gedreht werden dürfen.
| Hersteller / Modell | Veröffentlichte Tragfähigkeitsbasis | Beispiel für Durchmesser oder Geschwindigkeit |
|---|---|---|
| Aubrik ZT-Baureihe | 6–50 metrische Tonnen, Baureihenbereich | Durchmesserbereich des ausgewählten ZT-Modells verwenden |
| Pandjiris MM-60/30T | 60.000 lb Tragfähigkeit je Einheit; 120.000 lb beim Drehen | 12 in–16 ft Durchmesser |
| LJ 120T-500/600 | 120.000 lb je Maschinenbett; insgesamt 240.000 lb | 18–312 in Durchmesser; 5–70 in/min |
| Irizar WR-20 | 10 metric tonnes je Maschinenbett; 20 metric tonnes Drehtragfähigkeit | 250–4.800 mm Durchmesser |
| Preston Eastin TDRA-30 | 30.000 lb Tragfähigkeit je Maschinenbett; 90.000 lb mit zwei spezifizierten Leerlaufeinheiten | 8–240 in Durchmesser |
| Kistler BRS1000 | 1.000 kg, eine Antriebs- und eine Leerlaufeinheit | 70–1.500 mm Durchmesser |
| DUMETA D-DWR-1 | 500 kg je Maschinenbett; 1.000 kg Drehtragfähigkeit | 20–800 mm Durchmesser; 100–1.000 mm/min |
| ProArc TR0103/0104 | 1.000 kg, eine Antriebs- und eine Leerlaufeinheit | 20–800 mm Durchmesser; 80–1.600 mm/min |
| APS ORBITER 5T | 5 metrische Tonnen, aufgeführtes Standardmodell | 250–2.500 mm Durchmesser; 100–1.500 mm/min |
Technischer Hinweis: Führen Sie die Tragfähigkeit je Maschinenbett und die Tragfähigkeit der gesamten Drehvorrichtung in der Bestellspezifikation getrennt auf. Die Katalogbeispiele oben zeigen, warum dieselbe angegebene Tonnage unterschiedliche Ausrüstungen bezeichnen kann.
2. Tragfähigkeit von nutzbarem Drehmoment unterscheiden
Eine Antriebsrolle muss die Last kontrollieren können, die sie trägt. Das hängt von Motorleistung, Übersetzungsverhältnis, verfügbarer Traktion, Radoberflächen, Kontaktwinkel, Exzentrizität und Beschleunigung ab. Verliert das Werkstück durch eine ungleichmäßige Auflage an Halt, kann die Antriebsrolle durchrutschen. Auch Zunder, Farbe oder andere Ablagerungen auf der Oberfläche können zu Traktionsverlust führen.
Fordern Sie Berechnungen zur Abstützung und zum Antrieb beziehungsweise zur Traktion an. Koike unterscheidet diese beiden Fälle ausdrücklich in veröffentlichten Beispielen. Eine höhere abgestützte Last durch Leerlaufeinheiten erhöht nicht automatisch den Halt der angetriebenen Einheit; prüfen Sie die tatsächliche Last auf den Antriebsrädern. Bitten Sie den Lieferanten um eine Bewertung, wie sich die Belastung der Auflager und Änderungen des Schwerpunkts auf den Radkontakt auswirken. Unzureichender Radkontakt lässt sich nicht durch größere Motoren ausgleichen.
Das sollten Sie tun
- Ermitteln Sie die von jedem Maschinenbett getragene Last.
- Prüfen Sie die verfügbare Traktion an den Antriebsrädern.
- Vereinbaren Sie Prüfungen für Anfahren, Anhalten und Geschwindigkeit unter Last.
Vermeiden Sie
- Tragfähigkeiten der Maschinenbetten ohne Berechnung der Abstützung zu addieren.
- Davon auszugehen, dass eine höhere Motorleistung das Durchrutschen verhindert.
- Eine Vorführung ohne Last als Belastungsprüfung zu akzeptieren.
3. Durchmesser, Kontakt mit dem Behältermantel und Radwerkstoff gemeinsam prüfen
Bei der Bestimmung der Last- und Kontaktbedingungen des abgestützten Werkstücks reicht dessen maximale Größe (z. B. der größte Behältermanteldurchmesser) nicht aus. Der kleinste Durchmesser der abgestützten Last beeinflusst die Kontaktbedingungen. Bei selbstjustierenden Rollenböcken ändern sich die Rollenwinkel mit dem Durchmesser; bei herkömmlichen Maschinen kann eine Verstellung mit Bolzen, Schrauben oder Hydraulik erforderlich sein. Um den lokalen Druck und die Kontaktbedingungen zu bestimmen, benötigt der Lieferant Angaben zu Länge, Wandstärke und Rundheit des abgestützten Behältermantels.
Kontaktbedingungen und Behältermantelstärke können dazu führen, dass sich ein abgestützter Tank verformt oder bleibend verzieht, selbst wenn er innerhalb der Tragfähigkeitsgrenze der Maschine liegt. Die Bauteile können mit unerwünschtem Gleiten auf den Stützrädern aufliegen. Räder aus unterschiedlichen Werkstoffen können eingesetzt werden, um die Kontaktbedingungen zu verändern. Vor einer Bewertung der Eignung ist die Kombination der Werkstoffeigenschaften zu berücksichtigen. Radbreite, Härte, Abstand und Werkstoff müssen zum Behältermantel passen. Fragen Sie nach der Werkstoffgüte der Räder und den zulässigen Kontaktbedingungen, insbesondere wenn Vorwärmen oder Strahlen vorgesehen ist.
Selbstjustierende Schweißrotatoren und herkömmliche Rollenböcke eignen sich für verschiedene Schweißanwendungen. Die Möglichkeit, den Rollenabstand anzupassen, muss zu den Durchmesseränderungen im Produktionsplan passen. Erkundigen Sie sich, welche Radgüten für die verschiedenen Modelle erhältlich sind, und vergleichen Sie anschließend Kontaktdruck und Temperaturgrenzen. Bei einer kundenspezifischen Ausführung sollten die geänderten Bauteile und Berechnungen benannt werden, statt die Maschine lediglich als für verschiedene Branchen geeignet zu beschreiben.
Die Kontaktbedingungen, einschließlich Zunder und Verunreinigungen, können die Eignung der Räder für eine bestimmte Anwendung beeinflussen. Die Bauteile von Kontaktsystemen erfüllen unterschiedliche Funktionen bei Lastabstützung, Kraftübertragung und Oberflächenschutz. Unsere selbstjustierenden Rotatoren können zum Vergleich mit herkömmlichen Systemen herangezogen werden.
4. Oberflächengeschwindigkeit und Stabilität bei niedriger Drehzahl unter Last festlegen
Die Schweißnaht verläuft entlang des Umfangs des Behältermantels, daher reichen Angaben zur Drehzahl allein nicht aus. Bei einem Durchmesser D in Millimetern und einer Drehzahl n in U/min beträgt die Umfangsgeschwindigkeit π × D × n in mm/min. Bei einem Behältermantel mit 2.000 mm Durchmesser und 0.1 U/min bewegt sich das Werkstück mit etwa 628 mm/min am Schweißbrenner vorbei; bei 0.02 U/min sind es etwa 126 mm/min. Dies sind geometrische Berechnungen und keine Leistungszusagen für ein Modell.
Legen Sie den Drehzahlbereich für WIG-, MIG/MAG- oder SA-Schweißen fest und prüfen Sie, ob die Beschleunigung gleichmäßig verläuft, eine konstante Drehung bei niedriger Drehzahl möglich ist und ein Stopp unter Last kontrolliert erfolgt. Beim automatischen Schweißen muss die Stabilität bei der für das Schweißen der Naht erforderlichen Geschwindigkeit sichergestellt sein. Ermitteln Sie mit dem Umfangsgeschwindigkeitsrechner die erforderliche Umfangsgeschwindigkeit.
Legen Sie fest, wie die Drehzahlabweichung gemessen wird, und geben Sie die Anforderungen an das Schweißverfahren an. Eine Vorführung mit dem erwarteten Durchmesser und der vorgesehenen Last ist sinnvoll, wenn die zulässige Drehzahlabweichung und das Messverfahren vereinbart sind. Die Schweißqualität hängt vom gesamten Prozess und weiteren Anlagen ab; der Rotator allein kann weder Einbrand noch Schweißraupenqualität garantieren.
Für eine hohe Schweißqualität sollte der gesamte Schweißzyklus bewertet werden und nicht nur die gleichmäßige Drehung. Materialhandhabung, Beladen, Ausrichten und Zusammenbauen sowie Prüfung können die Gesamtproduktivität ebenso stark beeinflussen wie die Verfahrgeschwindigkeit. Damit Effizienz und Qualität optimiert werden, sollte der Lieferant das Steuerungssystem auf die erforderliche Prozessabfolge abstimmen. Diese Punkte sind für automatisierte Schweißsysteme entscheidend; allein durch das Hinzufügen von Bewegungstechnik verbessert sich die Gesamtleistung beim Schweißen nicht automatisch.
5. Selbstjustierung, Driftvermeidung und Ausrichten und Zusammenbauen unterscheiden
Die Räder selbstjustierender Rotatoren passen ihre Kontaktgeometrie an unterschiedliche Werkstückdurchmesser an. Driftvermeidung bezeichnet die Erfassung oder Begrenzung einer axialen Bewegung; ein aktives System erkennt die Bewegung und korrigiert die Position des Behältermantels. Diese Systeme können kombiniert werden, doch das Vorhandensein einer Funktion belegt nicht, dass auch die anderen enthalten sind. Hydraulische Systeme zum Ausrichten und Zusammenbauen dienen der Ausrichtung der Behältermantelfugen.
Legen Sie bei langen Bauteilen fest, wie axiale Bewegungen ermittelt und korrigiert werden, was beim Überschreiten des Verfahrwegs geschieht und ob die vorgesehene Rückhaltevorrichtung vielseitig genug ist, um die tatsächliche Form des Behälters aufzunehmen. Welche seitlichen und vertikalen Verstellungen sind erforderlich? Welche motorischen Verstellungen des Verfahrwegs sind erforderlich? Je nach erforderlichem Regelungsgrad kann eine sensorisch gesteuerte Laufrolle oder ein passiver Anschlag verwendet werden.
Stimmen Sie den Rotator außerdem mit dem Schweißmanipulator mit Säule und Ausleger ab. Die Rollenböcke bewegen das Werkstück; der Manipulator positioniert den Schweißbrenner. Während der Drehung müssen Freiräume für temporäre Spannvorrichtungen und Stutzen sowie die Fugenausrichtung und Reichweite des Schweißbrenners gewährleistet sein.
6. Synchronisierung und Schweißstromrückleitung festlegen
Für den koordinierten Betrieb zweier unabhängig angetriebener Maschinenbetten müssen mehrere weitere Funktionen integriert werden. Legen Sie verbindende Steuerungen, einen gemeinsamen Drehzahlsollwert, die erforderliche Rückmeldung, den Lastausgleich und koordinierte Stopps bei Störungen fest. Fragen Sie, was geschieht, wenn ein Antrieb stoppt oder ein Rad den Kontakt verliert. Wer ist für die Integration der Maschinenbetten mit dem Schweißsystem verantwortlich?
Bei der Prüfung der Schweißsteuerungsfunktionen sind die Aufgaben von Rollenböcken von denen rotierender Schweißgeräte zu unterscheiden, die ein Werkstück einspannen. Drehpositionierer können unregelmäßige Bauteile aufnehmen, während Rohrrotatoren geeignete zylindrische Werkstücke durch Radkontakt drehen. Keine der beiden Kategorien belegt, dass die andere im Angebot enthalten ist. Bei hohen Schweißströmen sind die Rückleitung und Einschaltdauer getrennt von der Antriebssynchronisierung festzulegen.
Sorgen Sie für einen separaten, ausreichend dimensionierten Rückleiter für den Schweißstrom am Werkstück. Nutzen Sie dafür keine zufälligen Strompfade über Lager oder andere Kontaktflächen. Vereinbaren Sie mit dem Lieferanten, ob das Schweißstromrückleitungssystem Klemmen, Bürsten oder einen speziell ausgelegten Stromabnehmer zum Schließen des Stromkreises verwendet. Schweißstromrückleitung und Schutzerdung erfüllen unterschiedliche Aufgaben. Speziell für die Schweißstromrückleitung ausgelegte Stromabnehmer sind erhältlich und werden in den OSHA-Anforderungen an Lichtbogenschweißgeräte behandelt.
Geben Sie Schweißstrom und Einschaltdauer an. Prüfen Sie, ob der Kontakt während der gesamten Drehung ausreicht. Unser Leitfaden zu Rohrschweißmanipulatoren erläutert einige weitere Schnittstellen innerhalb der Schweißzelle. Auch diese sollten im Rahmen derselben Konstruktions- und Entwicklungsprüfung bewertet werden.
7. Schutzeinrichtungen prüfen und Zertifikate von der Produktkonformität unterscheiden
Berücksichtigen Sie die Einzugsstellen zwischen Rollen und Werkstück, den Arbeitsbereich, weitere offene oder zugängliche bewegliche Teile, Not-Halt-Funktionen und die sichere Trennung der Anlage von Energiequellen für Wartungsarbeiten. Die Energietrennung ist nicht mit einer Schutzeinrichtung gleichzusetzen. Not-Halt-Funktionen ersetzen weder Schutzeinrichtungen noch die Energietrennung. Einzugsstellen und andere rotierende Anlagenteile können Gefahren verursachen. In den USA behandelt der OSHA-Standard zum Maschinenschutz Gefahren durch rotierende Bauteile und Einzugsstellen; prüfen Sie die konkrete Installation auf den jeweiligen Arbeitsablauf und Standort abgestimmte Schutzmaßnahmen.
Halten Sie die Dokumentationskategorien getrennt. ISO 9001 betrifft das Qualitätsmanagementsystem einer Organisation; ISO erläutert die Zertifizierung und stellt selbst keine Zertifikate für Unternehmen aus. Die CE-Kennzeichnung betrifft die geltenden Pflichten zur Produktkonformität und die Konformitätserklärung des Herstellers, wie im Leitfaden der Europäischen Kommission für Hersteller erläutert. Prüfen Sie die juristische Person, den Geltungsbereich, die Maschinenidentifikation und die Unterlagen für den Zielmarkt.
Anforderungen von ASME, AWS oder API können für den gefertigten Behälter, die Schweißanweisung, das Personal oder das Projekt gelten. Allein die Nennung dieser Organisationen bedeutet nicht, dass der Rotator eine entsprechende Produktzertifizierung besitzt. Verlangen Sie das Dokument, das den konkreten Anspruch belegt, statt eine Sammlung von Logos als Nachweis für die Eignung der Maschine zu akzeptieren.
Fragen Sie, wie bei der vorgesehenen Installation geltende Industrienormen und Sicherheitsvorschriften berücksichtigt werden. Aussagen wie „strenge Qualitätskontrolle“ oder „einfache Bedienung“ müssen durch Unterlagen und eine Vorführung belegt werden: Rotatoren müssen zur angegebenen Aufgabe passen, und die Bedienung sollte Beladen, Einrichten, Fehlerbehebung und Energietrennung umfassen. Eine Liste führender Hersteller ist lediglich der Ausgangspunkt für diese maschinenspezifischen Prüfungen.
8. Abnahmeprüfung, Service und Lebenszyklusumfang vergleichen
Wenn die für die Beschaffung erforderlichen Anlageneigenschaften vorab geklärt werden, kann die Werksabnahme (FAT) Tragfähigkeit, Durchmesser, Stabilität bei niedriger Drehzahl, Anfahrvorgänge, Stopps, Drift, Schnittstellen und Sicherheitsfunktionen prüfen. Werden Einschränkungen und Prüfmethodik vor der Fertigung vereinbart, kann die Prüfung ihren Zweck erfüllen. Bei Anwendungen mit ungewöhnlichem Behältermantel sollte vereinbart werden, welche Nachweise der Anlagenhersteller zur Prüfanforderung vorlegt. Eine Vorführung der unbeladenen Anlage ist kein ausreichender Ersatz für die vereinbarten Prüfnachweise unter Last.
Aufgrund der Anlagenart und der angebotenen Supportleistungen können sich die Betriebs- und Wartungskosten scheinbar gleichwertiger Anlagen erheblich unterscheiden. Vergleichen Sie Verfügbarkeit von Ersatzrädern, Lagern, Getrieben und Antrieben, Sicherungskopien der Steuerung, Handbücher, Inbetriebnahme, Bedienerschulungen und Garantieausschlüsse. Klären Sie, wer den Einsatz vor Ort übernimmt, welche Reisekosten anfallen und welche Reaktionszeiten vereinbart sind.
Prüfen Sie Ersatzteile nach Artikel, Lagerort und Austauschverfahren. Fragen Sie, welche bewährten Vorgehensweisen der Lieferant für die ausgewählten Räder, Getriebe und Steuerungen empfiehlt und welche Wartungsarbeiten den Einsatz von Fachpersonal erfordern. Branchentrends bieten einen nützlichen Hintergrund, sollten aber dokumentierte Servicevereinbarungen für die tatsächlich gelieferte Maschine nicht überwiegen.
Abschließend zu den kaufmännischen Aspekten: Dazu gehören Maschinenbetten, Laufrollen, Räder, Schienen, Kabel, Elektrik, Hydrauliksysteme, Verpackung, Fracht, Arbeiten vor Ort und Inbetriebnahme. Behandeln Sie Aussagen zu Produktivitätssteigerungen gemeinsam mit Schweißfachkräften und Produktionsplanung zunächst als Annahmen, bis sie für Ihre Anlage und Ihr Schweißverfahren überprüft wurden. Ein fundiertes Lieferantenangebot sollte diese Abgrenzungen benennen und Beschaffung, Produktion und Instandhaltung eine Grundlage für den Angebotsvergleich bieten.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Schweißrotator und einem Werkstückpositionierer?
Vergleichen Sie, wie das Werkstück gehalten wird
Ein Schweißrotator stützt ein zylindrisches Werkstück auf angetriebenen Rollen und Laufrollen ab und dreht es durch Radkontakt. Ein Werkstückpositionierer hält das Bauteil normalerweise auf einer Planscheibe, einem Tisch, einem Spannfutter oder einer Spannvorrichtung und kann es neben der Drehung auch kippen. Ein Drehtisch ermöglicht die Drehung um die Mitte des Tisches oder der Planscheibe. Für lange Tanks, Rohre und Behältermäntel eignen sich oft Rollenböcke; für kürzere oder unregelmäßige Bauteile kann ein Spannpositionierer erforderlich sein. Die Entscheidung richtet sich zuerst nach Geometrie, Abstützung und Zugänglichkeit, nicht danach, dass beide Maschinen Drehbewegungen ausführen. Passive Rollenständer stützen das Werkstück ab, ermöglichen aber keine kontrollierte, angetriebene Drehung.
Eignet sich ein Rotator mit 100 Tonnen Tragfähigkeit für jeden Behälter mit 100 Tonnen Masse?
Abstützung und Antrieb getrennt prüfen
Nein. Die Tragfähigkeitsangabe kann sich auf ein einzelnes Maschinenbett, einen Antriebs- und Laufrollensatz oder eine bestimmte Betriebskonfiguration beziehen. Die tatsächliche Eignung hängt von der gesamten abgestützten Masse, den Auflagerkräften an jedem Maschinenbett, dem Durchmesser, dem Schwerpunkt, der Exzentrizität, dem Radkontakt und der verfügbaren Traktion ab. Der Antrieb muss den Behältermantel bei der erforderlichen Drehzahl anfahren und steuern können. Verlangen Sie Berechnungen zur Lastverteilung und zur nutzbaren Drehfähigkeit der vorgesehenen Konfiguration. Klären Sie außerdem, ob der Lieferant metrische Tonnen, US-amerikanische Short Tons oder eine andere angegebene Einheit meint.
Verhindern selbstjustierende Rotatoren automatisch axiale Drift?
Selbstjustierung und Driftregelung sind getrennte Funktionen
Nein. Selbstjustierende Radsätze gleichen Durchmesseränderungen aus und halten die vorgesehene Kontaktgeometrie ein. Sie erkennen oder korrigieren nicht automatisch eine axiale Bewegung des Behältermantels. Aktive Driftvermeidungssysteme erfassen die Bewegung und korrigieren sie; andere Anordnungen verwenden Rückhaltevorrichtungen mit einem anderen Einsatzzweck. Legen Sie bei langen Nähten oder längerer Vorwärmung die zulässige axiale Bewegung fest und fragen Sie, wie das vorgesehene System sie unter repräsentativen Bedingungen begrenzt.
Welcher Radwerkstoff eignet sich am besten für Schweißrotatoren?
Werkstoff auf die Kontaktbedingungen abstimmen
Eine allgemeingültige Wahl gibt es nicht. Stahl, Gummi und Polyurethan unterscheiden sich hinsichtlich Tragfähigkeit, Temperaturbeständigkeit, Verschleiß und Oberflächenkontakt. Wählen Sie Radgüte, Breite und Härte passend zum Werkstoff des Behältermantels, zur Wandstärke, zur Oberflächenbeschaffenheit und zur Betriebstemperatur. Eine höhere Tragfähigkeitsangabe belegt nicht die Eignung für einen dünnwandigen Tank.
Welche Angaben sollte ich einem Hersteller von Schweißrotatoren schicken?
Übermitteln Sie die vollständigen Anwendungsdaten, nicht nur die Tonnage
Senden Sie eine Werkstückzeichnung, den minimalen und maximalen Durchmesser, die Behältermantellänge, Wandstärke, Werkstoff, maximale Fertigmasse sowie das Gewicht von Spannvorrichtungen und temporären Anbauteilen. Geben Sie, sofern bekannt, Schwerpunkt und Abstützpositionen sowie Oberflächenzustand und Kontakttemperatur an. Nennen Sie Schweißverfahren, Verfahrgeschwindigkeitsbereich, Schweißstrom, Einschaltdauer und die Stromversorgung in der Werkstatt. Legen Sie außerdem Anforderungen an das Ausrichten und Zusammenbauen, den axialen Verfahrweg, die Driftvermeidung, synchronisierte Antriebe und den Anschluss an einen Manipulator oder eine Schweißsteuerung fest. Ergänzen Sie Zielmarkt, Erwartungen an die Abnahmeprüfung und Umfang der Inbetriebnahme. So erhalten alle in die engere Wahl genommenen Hersteller dieselbe Grundlage für ein technisches Angebot, und Unterschiede zwischen den Angeboten lassen sich leichter nachvollziehen.
Wie viel kostet ein Schweißrotator?
Vergleichen Sie klar definierte Anlagenpakete
Für eine verlässliche Preisangabe müssen Tragfähigkeit, Durchmesser und Steuerungsumfang festgelegt sein. Ein kompaktes Standardpaar aus Antriebs- und Laufrolleneinheit ist eine andere Anschaffung als ein synchronisiertes, verfahrbares oder hydraulisches System zum Ausrichten und Zusammenbauen. Fordern Sie aufgeschlüsselte Angebote für Maschinenbetten, Steuerungen, Räder, Prüfung, Lieferung und Inbetriebnahme an. So lassen sich Angebote für eine Basismaschine mit den vollständigen Kosten einer installierten Anlage vergleichen.
Konfigurationsprüfung für Aubrik-Rotatoren anfragen
Aubrik kann zylindrische Schweißanwendungen anhand der veröffentlichten Standard- und kundenspezifischen Rotatorbaureihen prüfen. Für Rohrarbeiten beginnen Sie mit dem Rohrrotator-Sortiment oder sehen Sie sich für schwere Behälter das umfassendere Rotator-Sortiment an. Fügen Sie die vollständigen Angaben zu Last und Prozess von oben bei, damit in der Antwort eine geeignete Anlagenarchitektur und Konfiguration vorgeschlagen werden können.
Wichtigste Erkenntnis
Wählen Sie das vollständige System aus Antriebs- und Laufrolleneinheit passend zum tatsächlichen Behältermantel aus: Abstütztragfähigkeit, nutzbare Traktion, Kontaktgeometrie und Steuerungsumfang müssen aufeinander abgestimmt sein.
Haben Sie eine Behälter- oder Rohrzeichnung zur Hand?
Senden Sie Angaben zu Last, Durchmesserbereich, Schweißverfahren und den erforderlichen Handhabungsfunktionen für eine modellbezogene Besprechung.
Besprechen Sie Ihre RotatorkonfigurationUmfang dieses Vergleichs: Die Unternehmensprofile fassen öffentlich verfügbare Herstellerangaben zusammen, die im Oktober 2026 geprüft wurden. Die technischen Daten beziehen sich auf das angegebene Modell oder die jeweilige Produktfamilie.
Verwandte Artikel
- Auswahl von Rohrrotatoren für zylindrische Schweißarbeiten
- Abnahmeprüfungen für Säulen-Ausleger-Anlagen
- Hersteller von Schweißdrehtischen für eingespannte Werkstücke
- Planung des Anlagenpakets für das Schweißen von Türmen einer Windenergieanlage
Referenzen und Quellen
Unternehmensangaben und Produktdetails wurden anhand der offiziellen Herstellerwebsites geprüft, die in der Vergleichstabelle aufgeführt sind. Genannte Produktquellen umfassen Ransome turning rolls, Pandjiris constant-center rolls, LJ 120T-500/600, PEMA N/A/X rollerbeds, Irizar WR-20, Preston Eastin TDRA/TIRA, Key Plant ADR, IRCO self-aligning turners, Carpano’s rotator catalog, DEUMA RS, AMET turning-roll systems, Kistler BRS, DUMETA D-DWR, ProArc TR, Amin rotators, APS ORBITER, Mogra Rudra, SENLISWELD conventional models und RESIZE HGZ models.
Technische und dokumentarische Referenzen: OSHA 29 CFR 1910.212, allgemeine Anforderungen an den Maschinenschutz; OSHA 29 CFR 1910.254, Anforderungen an Lichtbogenschweißgeräte und Schweißstromrückleitungen; ISO-Leitlinien zur Zertifizierung; sowie Leitlinien der Europäischen Kommission zu den Pflichten von Herstellern im Zusammenhang mit der CE-Kennzeichnung. Diese Referenzen dienen als Grundlage für die Beschaffungsprüfungen und zertifizieren oder empfehlen die aufgeführten Hersteller nicht.