Entre em contato com a Aubrik Company

GUIA GLOBAL PARA COMPRADORES · OUTUBRO DE 2026
Entre os melhores fabricantes de viradores de soldagem estão a Pemamek, para linhas integradas de torres eólicas; a Key Plant, para controle ativo de deriva axial; e a LJ Welding, para especificações de vasos de pressão pesados. A Aubrik oferece várias arquiteturas de viradores e configurações de carga personalizadas. Antes de comparar a capacidade nominal, avalie a configuração proposta de acionamento e roletes livres, a tração útil e a faixa de diâmetros.
Um conjunto motorizado de roletes gira uma virola cilíndrica pelo atrito entre as rodas. Por isso, a geometria de contato, o sistema de controle e a distribuição da carga são tão importantes quanto a marca da máquina. Este relatório analisa 20 empresas que oferecem máquinas com conjuntos motorizados de roletes. O relatório explica os critérios usados para tornar comparáveis as cotações das empresas.
Destaques por aplicação
- Melhor para projetos de soldagem de peças cilíndricas pesadas que exigem várias arquiteturas de viradores e configurações de carga personalizadas: Aubrik.
- Melhor para linhas de produção de torres eólicas: Pemamek.
- Melhor para controle ativo de deriva axial: Key Plant Automation.
- Melhor para especificações de torque e tração em vasos de pressão pesados: LJ Welding Automation.
- Melhor para controles de processos de soldagem e viradores de roletes de uso comum: AMET.
- Melhor para rotação compacta de tubos em 230 volts: DUMETA.
Como selecionamos estes fabricantes de viradores de soldagem
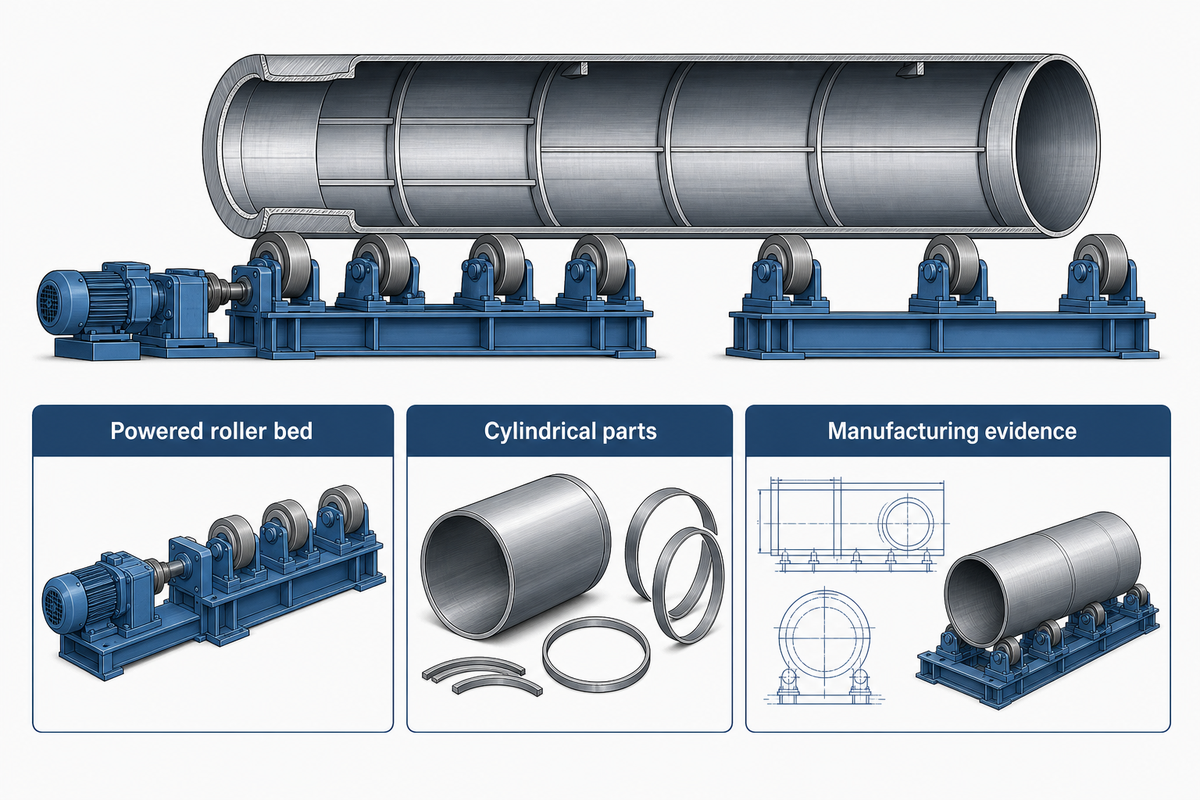
Analisamos 29 empresas candidatas e selecionamos 20 que oferecem máquinas com conjuntos motorizados de roletes para girar peças cilíndricas. Essas empresas estão na América do Norte, na Ásia e na Europa. Validamos as informações nos sites das empresas e em outros sites governamentais e comerciais. Os dados foram coletados em outubro de 2026. Cada empresa tem uma linha identificável de viradores motorizados, viradores de roletes ou conjuntos de roletes e evidências oficiais de que projeta, fabrica ou monta esses equipamentos.
As máquinas são avaliadas pela capacidade de carga, pelo controle da velocidade dos roletes — e não da rotação do eixo de um torno —, pela faixa de diâmetros, pelas opções de rodas e pela arquitetura dos roletes. A avaliação também considera o tipo de ajuste dos roletes, que pode ser autocentrante ou manual, e as informações de serviço fornecidas pelo fabricante. A disponibilidade desses recursos varia entre as máquinas. A transparência sobre a fabricação, a engenharia personalizada, a documentação de segurança disponível, os testes de aceitação na fábrica e o escopo de serviço também são relevantes para montar uma lista de opções. A lista não atribui notas numéricas ao desempenho, ao suporte pós-venda ou a outros recursos.
Excluímos suportes passivos para tubos, fornecedores apenas de posicionadores, distribuidores, revendedores de equipamentos usados, empresas que só oferecem locação, diretórios e marketplaces. Koike, Aronson e Ransome aparecem como uma única empresa; Kistler e Bode também compartilham uma entrada. O ano da Koike Aronson é 1985, quando essa entidade foi estabelecida, e não 1918, ano de origem da antecessora japonesa. Quando o histórico da empresa analisada informa apenas um período aproximado, o ano exato de fundação aparece como Não divulgado publicamente.
Os posicionadores de soldagem podem inclinar uma peça montada em um prato, mandril ou dispositivo de fixação. As mesas giratórias são semelhantes aos posicionadores de soldagem, mas giram a mesa ou o prato. Um virador de soldagem é diferente de um posicionador: sustenta a carga cilíndrica em roletes motorizados e livres e usa o contato das rodas para girar a peça. Consulte nosso guia sobre viradores e posicionadores para entender melhor as diferenças entre esses equipamentos. O fato de um rolete sustentar um tubo não significa que seja um virador motorizado. Segurar um tubo também não transforma um posicionador rotativo de soldagem ou posicionador de soldagem de tubos em um virador motorizado de roletes.
Os grupos de equipamentos apresentados servem como referência e representam apenas algumas das muitas aplicações possíveis. Várias empresas atendem a mais de uma aplicação, mas cada uma aparece em apenas um grupo neste guia. A expressão “melhor para” indica que, na avaliação dos editores, os recursos publicados do equipamento correspondem à aplicação indicada. Comparamos os recursos publicados com os requisitos do trabalho e sugerimos como o potencial comprador pode verificar a configuração proposta.
Visão geral de 20 fabricantes de viradores de soldagem
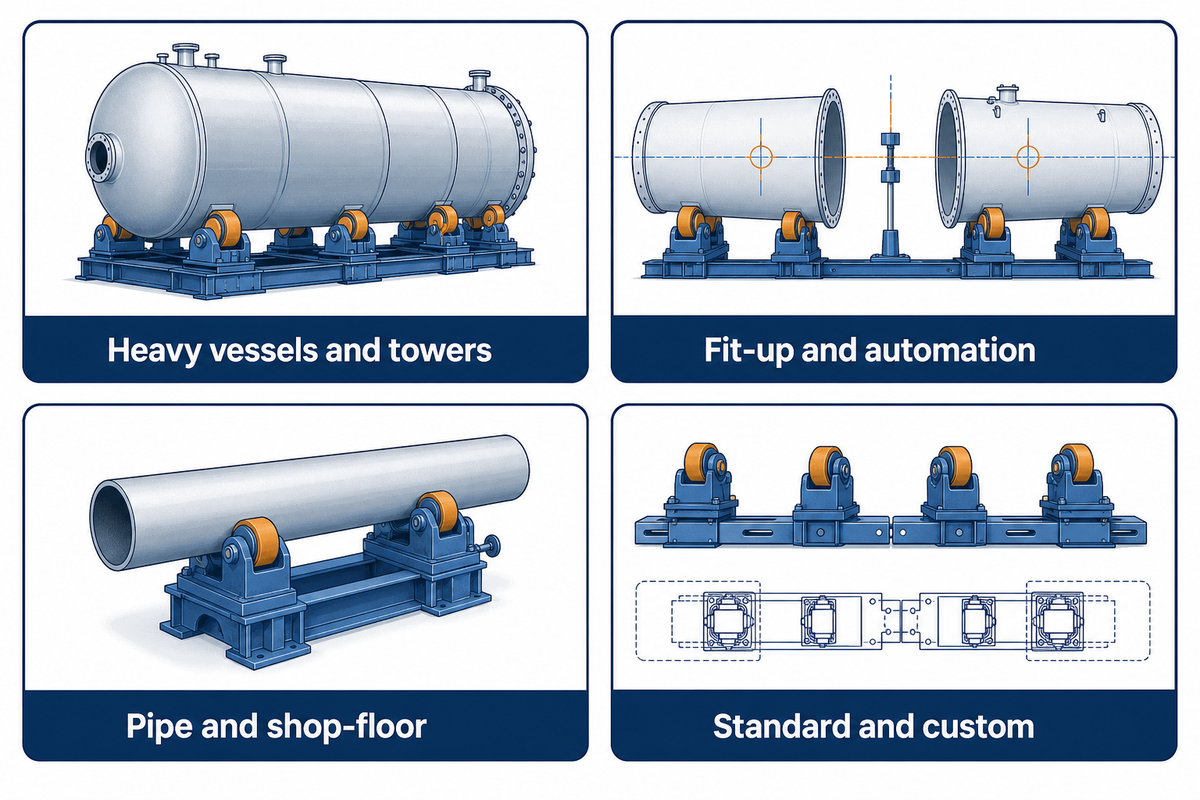
As informações desta tabela apresentam opções possíveis. As descrições dos grupos de equipamentos trazem mais detalhes sobre cada opção, inclusive suas limitações. Os endereços dos sites e as especificações dos produtos correspondem às informações publicadas por cada empresa.
| Nº. | Nome da empresa | Sede | Ano de fundação | Ideal para | Breve apresentação | Principais produtos | Principais vantagens | Possíveis desvantagens | Site oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Projetos de soldagem de peças cilíndricas pesadas que exigem várias arquiteturas de viradores e configurações de carga personalizadas | Fabricante de equipamentos de automação de soldagem | Viradores ZT autocentrantes, ajustáveis, antideriva, para ajuste e montagem da junta e com aperto de tubos | Várias arquiteturas de viradores de um mesmo fabricante | As capacidades mais altas exigem engenharia personalizada. | www.aubrikmc.com |
| 2 | Koike Aronson / Ransome | Arcade, Nova York, Estados Unidos | 1985 | Viradores de roletes fabricados nos Estados Unidos para vasos de pressão, com classificações distintas para tração e suporte | Fabricante de equipamentos de automação de soldagem | Aronson, Ransome, MRD/MRI, viradores de tubos e roletes motorizados para ajuste e montagem da junta | Orientações separadas para dimensionar suporte e acionamento | O acionamento padrão por uma roda e a opção de acionamento duplo oferecem níveis diferentes de tração. | www.koike.com |
| 3 | Pandjiris | St. Louis, Missouri, Estados Unidos | 1946 | Oficinas de vasos de pressão nos Estados Unidos que precisam de roletes com centro constante e integração de soldagem mecanizada | Fabricante de equipamentos de automação de soldagem | Viradores de roletes Piper, Tanker, Missouri Mule e para tubos de torque | Fabricação interna até a montagem elétrica | Os projetos de centro constante e de tubos de torque exigem a seleção de modelos diferentes. | www.pandjiris.com |
| 4 | LJ Welding Automation | Edmonton, Alberta, Canadá | 1976 | Projetos de vasos de pressão pesados que exigem especificações publicadas de torque e força de tração | Fabricante de equipamentos de automação de soldagem | Viradores de roletes para vasos de pressão com altura fixa ou ajustável, viradores de tubos e linhas de crescimento | Dados publicados de carga, torque e tração | Os barramentos de altura fixa precisam de um recurso separado para o ajuste e a montagem da virola. | www.ljwelding.com |
| 5 | Pemamek | Loimaa, Finlândia | 1970 | Linhas de produção de torres eólicas e estruturas offshore que exigem automação integrada de conjuntos de roletes | Fabricante de equipamentos de automação de soldagem | Conjuntos PEMA N convencionais, A autocentrantes e X para tubos | Linhas distintas para vasos de pressão pesados, conjuntos autocentrantes e tubos | Ajustar os diâmetros das linhas N convencionais exige regulagem manual. | www.pemamek.com |
| 6 | Irizar Heavy Industries | Edmonton, Alberta, Canadá | 1999 | Oficinas canadenses de fabricação pesada que combinam viradores de roletes com equipamentos para ajuste e montagem da junta | Fabricante de equipamentos de automação de soldagem | Viradores convencionais, autocentrantes, antideriva, com trilhos e para ajuste e montagem da junta | Limites de carga publicados por barramento e fábrica no Canadá | O serviço de locação está limitado ao Canadá e aos Estados Unidos. | www.jirizar.com |
| 7 | Preston Eastin | Tulsa, Oklahoma, Estados Unidos | 1972 | Células para vasos de pressão que precisam de linha de centro constante ou ajuste motorizado de altura | Projetista e fabricante de equipamentos robóticos e de posicionamento para soldagem | Viradores de roletes padrão, com linha de centro constante e elevação motorizada | Configurações com linha de centro constante e elevação motorizada | As configurações com elevação podem exigir bases de suporte personalizadas. | www.prestoneastin.com |
| 8 | Key Plant Automation | Leek, Staffordshire, Reino Unido | 1956 | Soldagem de juntas longitudinais em vasos de pressão que exige controle ativo de deriva axial | Fabricante de equipamentos de automação de soldagem | Viradores convencionais, autocentrantes, antideriva e para tubos | Correção da deriva axial controlada por sensores | Os equipamentos antideriva incluem sensores e componentes controlados no carro dos roletes. | www.keyplant.com |
| 9 | IRCO Automation | Burlington, Ontário, Canadá | 1963 | Montagem de vasos de pressão de grande diâmetro com rotação em linha de centro constante e deslocamento motorizado | Fabricante de equipamentos de automação de soldagem | Viradores autocentrantes, viradores de roletes convencionais e sistemas integrados de soldagem | Suporte em linha de centro constante com deslocamento integrado | O deslocamento axial motorizado e a integração do ajuste e montagem da junta ampliam o escopo dos equipamentos. | www.ircoautomation.com |
| 10 | Carpano Equipment | Bolonha, Itália | 1992 | Oficinas que combinam viradores compactos de tubos com opções autocentrantes e antideriva | Fabricante de equipamentos de automação de soldagem | Viradores OBY, R025 e RB autocentrantes, antideriva e reforçados | Opções compactas e reforçadas de conjuntos de roletes | Os modelos reforçados e compactos têm conjuntos de ajuste e controle diferentes. | www.carpano.it |
| 11 | DEUMA | Netphen, Alemanha | Não divulgado publicamente | Virolas de grande diâmetro que exigem roletes com acionamento individual e barramentos móveis | Fabricante de equipamentos de automação de soldagem | Sistemas H, RS, Z e sistemas móveis de viradores de roletes HF/ZF/RF | Acionamentos individuais dos roletes e versões montadas em trilhos | Carros móveis e unidades antideslizamento são configurações separadas. | www.deuma.co |
| 12 | AMET | Rexburg, Idaho, Estados Unidos | 1989 | Células integradas de soldagem que exigem controles comuns para o processo e os viradores de roletes | Fabricante de equipamentos de automação de soldagem | Viradores de roletes, dispositivos de fixação para ajuste e montagem da junta, colunas com lança e sistemas automatizados de soldagem | Integração interna dos controles de movimento e soldagem | Controles integrados exigem especificação e comissionamento em nível de célula. | www.ametinc.com |
| 13 | Kistler / Bode | Bad Saulgau, Alemanha | 1966 | Peças cilíndricas compactas que precisam de 2 rodas de contato motorizadas | Fabricante de equipamentos de automação de soldagem | Viradores de roletes BRS, RS, BR, CR e SAR | Rodas de contato com acionamento duplo nas linhas compactas | As capacidades BRS se aplicam a 1 acionamento e 1 rolete livre. | www.kistler-machine.com |
| 14 | DUMETA | Oldenzaal, Países Baixos | Não divulgado publicamente | Trabalhos com tubos pequenos e vasos de pressão que exigem viradores compactos de roletes de 230 volts | Fabricante de equipamentos de automação de soldagem | Viradores compactos D-DWR e conjuntos maiores de roletes convencionais ou autocentrantes | Conjuntos compactos motorizados monofásicos de roletes | O espaçamento dos roletes D-DWR é ajustado manualmente. | www.en.dumeta.nl |
| 15 | ProArc / United ProArc | Taoyuan, Taiwan | 1966 | Oficinas que comparam modelos de viradores de roletes leves e médios com especificações claras | Fabricante de equipamentos de automação de soldagem | Viradores de roletes TR convencionais e TRA autocentrantes | Tabelas de carga, diâmetro e rodas para cada modelo | O material das rodas e a faixa de velocidade variam conforme o modelo TR. | www.proarc.com.tw |
| 16 | Amin Machinery | Vitthal Udyognagar, Gujarat, Índia | 1972 | Fabricação de vasos de pressão muito pesados que exige engenharia de viradores convencionais e com deslocamento transversal | Fabricante de equipamentos de automação de soldagem | Viradores de soldagem convencionais, autocentrantes, com deslocamento transversal e para ajuste e montagem da junta | Projeto documentado de virador de soldagem para carga muito pesada | Os sistemas de alta capacidade são equipamentos desenvolvidos para cada projeto. | www.rotator.co.in |
| 17 | APS Welding | Mumbai, Índia | 2003 | Oficinas de fabricação indianas que buscam viradores padrão com fontes de soldagem | Fabricante de equipamentos de automação de soldagem | Viradores de soldagem ORBITER convencionais com ajuste por parafusos e fuso | Viradores de soldagem e fontes de soldagem de um mesmo fornecedor | A linha padrão ORBITER chega a 40 toneladas métricas. | www.apswelding.com |
| 18 | Mogra Engineering | Pune, Maharashtra, Índia | 1998 | Oficinas de vasos de pressão que precisam de ajuste por fuso e opções de sincronização de vários acionamentos | Fabricante de equipamentos de automação de soldagem | Viradores Rudra WRC convencionais, WRL com fuso e WRS autocentrantes | Modelos com fuso e sincronização opcional de vários acionamentos | A sincronização e os carros motorizados são opcionais. | www.mograengg.com |
| 19 | SENLISWELD | Wuxi, China | 1999 | Projetos de exportação de vasos de pressão que comparam viradores convencionais padrão e personalizados | Fabricante de equipamentos de automação de soldagem | Viradores convencionais, autocentrantes, para tubos, para ajuste e montagem da junta e antideriva | Ampla linha de modelos convencionais com exemplos específicos | Os modelos convencionais exigem ajuste manual do espaçamento entre roletes. | www.senlisweld.com |
| 20 | RESIZE / Wuxi Yuanpeng | Wuxi, China | 2003 | Oficinas que especificam conjuntos autocentrantes de roletes por capacidade e material das rodas | Fabricante de equipamentos de automação de soldagem | Viradores de soldagem HGZ autocentrantes, ajustáveis e especiais personalizados | Linha identificada de modelos autocentrantes de 5T a 200T | As versões de borracha e poliuretano devem ser selecionadas conforme o modelo. | www.resizeglobal.com |
Fabricantes de viradores para vasos de pressão pesados e torres eólicas
Alguns conjuntos de roletes têm capacidade bastante alta, mas a capacidade de rotação depende dos suportes e do esforço necessário para girar a carga. Cargas pesadas podem exigir vários conjuntos; nesses casos, as capacidades de suporte não podem ser simplesmente somadas para determinar a capacidade de rotação do conjunto completo.
1. Aubrik: ideal para projetos de soldagem de peças cilíndricas pesadas que exigem várias arquiteturas de viradores e configurações de carga personalizadas
Aubrik, marca da Wuxi ABK Machinery Co., Ltd., projeta e fabrica equipamentos de soldagem em Wuxi, China, e tem uma história empresarial que remonta a 1999. Seus viradores de soldagem e viradores de roletes incluem sistemas autocentrantes, ajustáveis, com aperto de tubos, para ajuste e montagem da junta e específicos para aplicações em tubos, tanques, vasos de pressão e seções de torres. A Aubrik publica uma faixa geral padrão e personalizada de 1–1.000 toneladas; a linha autocentrante ZT abrange 6–50 toneladas, enquanto a faixa superior de 200–1.000 toneladas depende de configurações personalizadas projetadas sob medida. O controle de velocidade por inversor, as configurações com acionamento e roletes livres, as opções de rodas de PU e o controle remoto ou por CLP variam conforme a linha. Por isso, o amplo portfólio atende a projetos que exigem definir a arquitetura antes de solicitar uma cotação de modelo. A limitação é que essa faixa combinada não determina a tração útil, a compatibilidade de diâmetro ou uma configuração de fornecimento padrão para cada carga.
Sede: Wuxi, China · Fundação: 1999
Ideal para: Projetos de soldagem de peças cilíndricas pesadas que exigem várias arquiteturas de viradores e configurações de carga personalizadas
Possível desvantagem: Sistemas pesados personalizados exigem cálculos de carga e força de tração específicos para cada modelo.
2. Koike Aronson / Ransome: ideal para classificações separadas de suporte e rotação
A Koike Aronson fabrica equipamentos de posicionamento em Arcade, Nova York, e reúne os nomes Aronson e Ransome em uma única empresa, em vez de três fornecedores independentes. As linhas de viradores de roletes Ransome oferecem rodas de borracha ou aço, acionamentos de velocidade variável com faixa publicada de 50:1, motores com freio e controles pendentes de baixa tensão para a fabricação de vasos de pressão. As orientações de dimensionamento da Koike diferenciam o peso suportado por um barramento motriz da carga total que ele pode girar com roletes livres adequados, considerando a tração e a geometria dos roletes na seleção. Essa abordagem ajuda o comprador a comparar o conjunto completo de movimentação, em vez de presumir que um único valor em “toneladas” significa o mesmo em todas as cotações. As configurações com acionamento por uma roda e com acionamento duplo opcional têm características de tração diferentes. Por isso, o contato das rodas e a seleção do acionamento continuam sendo limitações relevantes.
Sede: Arcade, Nova York, Estados Unidos · Fundação: 1985, entidade atual Koike Aronson
Ideal para: Viradores de roletes para vasos de pressão fabricados nos Estados Unidos, com classificações distintas para tração e suporte
Possível desvantagem: As opções de acionamento alteram a tração útil e devem corresponder à configuração da carga.
3. Pandjiris: ideal para viradores de centro constante em oficinas de vasos de pressão
A Pandjiris fabrica equipamentos de posicionamento para soldagem em St. Louis, Missouri, desde 1946. A empresa descreve a fabricação, a usinagem, a montagem e os serviços elétricos como atividades internas. Sua linha de viradores de roletes inclui os modelos Piper, Tanker e Missouri Mule, além de configurações de centro constante e de tubo de torque para soldagem mecanizada. O modelo MM-60/30T informa capacidade de rotação de 120.000 lb, suporte de 60.000 lb por unidade e faixa de diâmetro da peça de 12 inches a 16 feet, o que torna essa base de classificação mais útil do que uma capacidade em toneladas sem identificação. As configurações de centro constante são adequadas para células em que a mudança do diâmetro da virola não deve exigir o mesmo nível de reposicionamento do cabeçote de soldagem. A linha mais ampla de equipamentos de soldagem da empresa também pode atender a uma instalação integrada. Ainda assim, o comprador precisa escolher entre famílias de viradores mecanicamente diferentes; uma máquina de centro constante e um projeto de tubo de torque não são configurações intercambiáveis.
Sede: St. Louis, Missouri, Estados Unidos · Fundação: 1946
Ideal para: Oficinas de vasos de pressão nos Estados Unidos que precisam de viradores de centro constante e integração de soldagem mecanizada
Possível desvantagem: Os projetos de centro constante e de tubo de torque exigem a seleção de modelos diferentes.
4. LJ Welding Automation: ideal para dados publicados de acionamento para vasos de pressão pesados
A LJ Welding Automation, sediada em Edmonton, Alberta, iniciou suas atividades em 1976 e fabrica equipamentos de movimentação e automação de soldagem para trabalhos de fabricação de grande porte. Seu par de viradores de roletes para vasos de pressão com altura fixa 120T-500/600 informa suporte de 120.000 lb em cada barramento motriz e livre, com capacidade combinada de 240.000 lb, equivalente a 120 toneladas curtas dos Estados Unidos. A mesma especificação informa força de tração de 20.400 lb, torque de 240.000 in-lb, faixa de diâmetro de 18–312-inch e velocidade superficial de 5–70 in/min, oferecendo diversos dados úteis para uma comparação de engenharia. As opções de controle por pendente, pedal e controle sem fio atendem a diferentes configurações de operação. Os dados explícitos de torque e tração tornam a LJ uma opção relevante quando o comportamento de partida e rotação de um vaso de pressão pesado é central para a compra. A configuração de altura fixa não oferece, por si só, ajuste hidráulico e montagem da virola, e a classificação em toneladas curtas dos Estados Unidos não deve ser convertida silenciosamente em toneladas métricas.
Sede: Edmonton, Alberta, Canadá · Fundação: 1976
Ideal para: Projetos de vasos de pressão pesados que exigem especificações publicadas de torque e força de tração
Possível desvantagem: Os barramentos de altura fixa precisam de um recurso separado para o ajuste e a montagem da virola.
5. Pemamek: ideal para conjuntos de roletes em linhas de produção de torres eólicas
Fundada em 1970, em Loimaa, na Finlândia, a Pemamek fabrica sistemas PEMA de soldagem e produção para setores como o de torres eólicas, estruturas offshore e fabricação pesada. As linhas publicadas de conjuntos de roletes diferem bastante: os modelos convencionais N abrangem 12–1.600 toneladas, os modelos autocentrantes A, 12–800 toneladas, e os modelos X para tubos, 5–16 toneladas. Essa linha faz parte de uma oferta de produção mais ampla que combina movimentação de peças, operações em linhas de crescimento e automação de soldagem. É adequada para compradores que planejam movimentar seções de torres em várias etapas de fabricação. Para uma linha de soldagem de torres eólicas, a comparação relevante inclui tanto a coordenação dos processos e da movimentação quanto a capacidade dos conjuntos de roletes. O ajuste de diâmetro da linha N é manual. Por isso, quem precisa mudar diâmetros com frequência deve comparar os requisitos de preparação com os de um sistema autocentrante ou configurado de outra forma.
Sede: Loimaa, Finlândia · Fundação: 1970
Ideal para: Linhas de produção de torres eólicas e fabricação offshore que exigem automação integrada de conjuntos de roletes
Possível desvantagem: A mudança de diâmetro nas linhas N convencionais exige ajuste manual.
6. Irizar Heavy Industries: ideal para movimentação e ajuste e montagem da junta de vasos de pressão no Canadá
A Irizar Heavy Industries tem sede em Edmonton e uma fábrica e um armazém em Alberta, no condado de Wetaskiwin. A empresa informa que iniciou suas atividades em 1999. Sua linha de roletes para soldagem inclui equipamentos convencionais, autocentrantes, antideriva e para ajuste e montagem da junta, incluindo configurações com trilhos para movimentar conjuntos grandes. O WR-20 demonstra claramente a diferença entre as classificações: capacidade de rotação de 20 toneladas métricas, suporte de 10 toneladas métricas por barramento motriz ou livre, diâmetros de 250–4.800 mm e velocidades superficiais de 100–1.000 mm/min. A rotação motorizada e o controle remoto fazem deste um sistema motorizado de rotação, e não um suporte passivo para tubos. A linha mais ampla para ajuste e montagem da junta também é relevante para oficinas canadenses que unem virolas pesadas. O serviço de locação da Irizar está limitado ao Canadá e aos Estados Unidos. Portanto, uma compra fora desses mercados não deve pressupor o mesmo suporte associado à locação.
Sede: Edmonton, Alberta, Canadá · Fundação: 1999
Ideal para: Oficinas canadenses de fabricação pesada que combinam viradores de roletes com equipamentos para ajuste e montagem da junta
Possível desvantagem: O serviço de locação está limitado ao Canadá e aos Estados Unidos.
7. Preston Eastin: ideal para linha de centro constante e elevação motorizada
A Preston Eastin projeta e fabrica equipamentos de posicionamento em Tulsa, Oklahoma, e foi fundada em 1972. Seus viradores de roletes incluem configurações padrão, de linha de centro constante e de elevação motorizada, com pneus de borracha, engrenagens sem-fim e controles pendentes remotos entre os recursos publicados. O barramento motriz TDRA-30 tem capacidade de suporte de 30.000 lb, enquanto o exemplo do fabricante com 2 roletes livres TIRA-30 movimenta uma peça de 90.000 lb em uma faixa de diâmetro de 8–240-inch. O equipamento de centro constante ajuda a manter a posição relativa da ponta de soldagem durante a mudança de diâmetro, e a elevação motorizada é útil quando a célula de produção precisa de mudanças controladas na altura do suporte. Os sistemas de elevação podem exigir bases personalizadas; por isso, a estrutura de suporte e o envelope de movimento fazem parte da seleção da máquina.
Sede: Tulsa, Oklahoma, Estados Unidos · Fundação: 1972
Ideal para: Células para vasos de pressão que precisam de linha de centro constante ou ajuste motorizado de altura
Possível desvantagem: As configurações com elevação podem exigir bases de suporte personalizadas.
Especialistas em ajuste e montagem da junta, controle antideriva e automação
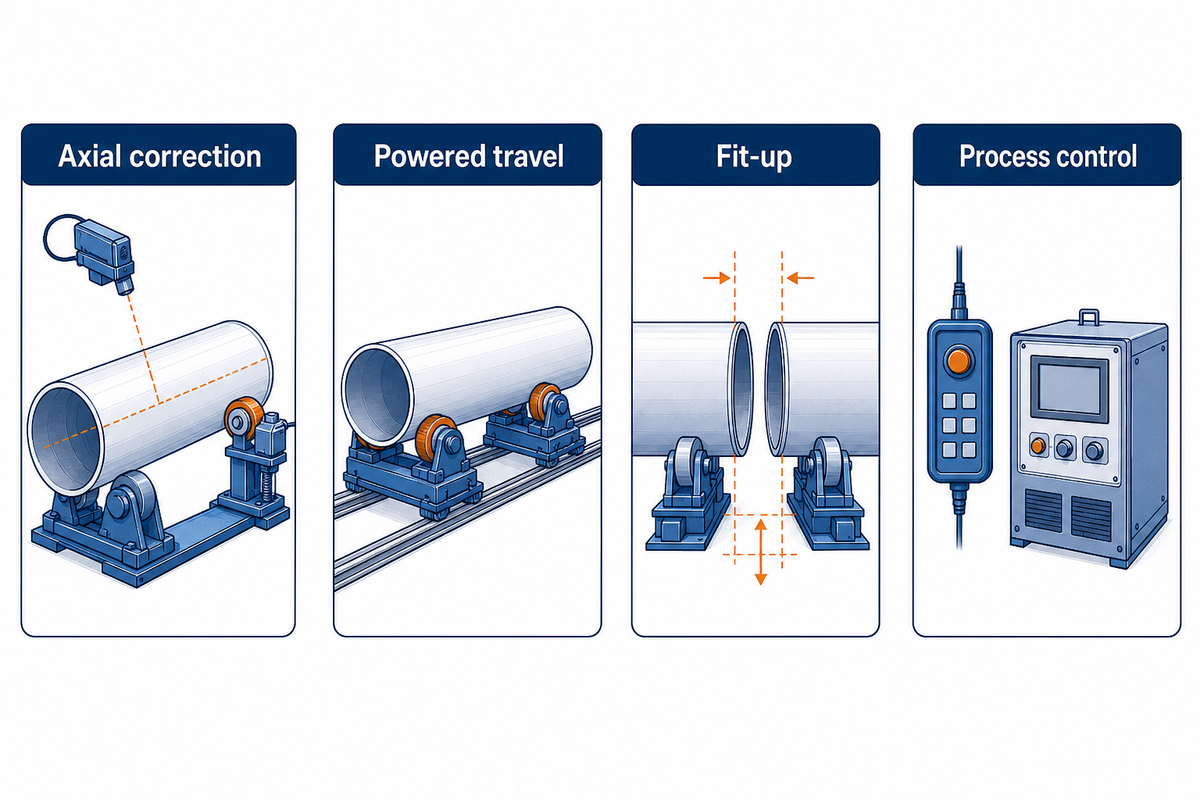
Esta categoria atende a situações em que o controle da posição é tão importante quanto, ou mais importante que, o controle da rotação. A correção ativa do deslocamento axial, a movimentação motorizada, o ajuste e montagem da junta e o controle do processo são requisitos distintos e devem aparecer separadamente na cotação.
8. Key Plant Automation: ideal para controle ativo de deriva axial
A Key Plant Automation é uma fabricante do Reino Unido sediada em Leek, Staffordshire, com uma história empresarial que remonta a 1956 e produção interna que vai da fabricação ao comissionamento. Seus viradores antideriva detectam a borda do vaso de pressão e corrigem a posição do carro dos roletes. Para o sistema ADR descrito, a empresa publica um controle da peça de aproximadamente ±1 mm. Trata-se de uma correção ativa para aplicações como juntas de abertura estreita, revestimento por soldagem e ciclos longos de pré-aquecimento, e não de uma afirmação de que apenas as rodas autocentrantes impedem o deslocamento axial. O sistema publicado também inclui detecção de deriva excessiva e parada com atraso, oferecendo funções concretas para os compradores discutirem ao especificar a rotação contínua de vasos de pressão. Os sensores e os componentes direcionáveis do carro ampliam o equipamento da instalação. O valor de controle informado se aplica a esse sistema e às suas condições de operação, não a todos os viradores da Key Plant.
Sede: Leek, Staffordshire, Reino Unido · Fundação: 1956
Ideal para: Soldagem de juntas longitudinais em vasos de pressão que exige controle ativo de deriva axial
Possível desvantagem: Os equipamentos antideriva incluem sensores e componentes controlados no carro dos roletes.
9. IRCO Automation: ideal para grandes diâmetros e deslocamento motorizado
Fundada em 1963 e sediada em Burlington, Ontário, a IRCO Automation projeta e fabrica sistemas de automação de soldagem e movimentação de peças. Seus viradores de alinhamento automático combinam uma linha de centro constante e ajustável com capacidade publicada para peças de até 20 pés de diâmetro. A empresa apresenta esses viradores em sistemas de deslocamento axial motorizado e ajuste e montagem da junta, o que os torna adequados à montagem de vasos de pressão em que a virola precisa ser posicionada e também girada. O contato por roletes também é relevante para trabalhos com paredes finas, embora a pressão real sobre a virola e a disposição das rodas ainda dependam da aplicação proposta. O deslocamento motorizado e a integração do ajuste e montagem da junta ampliam o escopo do equipamento para além de um par independente de roletes motrizes e livres, exigindo decisões adicionais de layout e controle.
Sede: Burlington, Ontário, Canadá · Fundada em: 1963
Ideal para: Montagem de vasos de pressão de grande diâmetro com giro de linha de centro constante e deslocamento motorizado
Possível desvantagem: O deslocamento axial motorizado e a integração do ajuste e montagem da junta ampliam o escopo do equipamento.
10. Carpano Equipment: ideal para viradores compactos e opções antideriva
A Carpano Equipment está sediada em Bolonha, Itália, e iniciou suas atividades em 1992, projetando e fabricando equipamentos de automação de soldagem. Seu catálogo atual de viradores inclui os modelos compactos OBY, o ajustador de tubos R025, os equipamentos de alinhamento automático e ajuste e montagem da junta RB, além de conjuntos de roletes para serviço pesado com capacidades publicadas de 12.5 a 460 T/conjunto. A Carpano diferencia as restrições axiais simples de um sistema antideriva ativo, que direciona um rolete livre por ajuste hidráulico, com opções de sensores táteis, indutivos ou a laser. Isso oferece à oficina uma alternativa que vai do manuseio de tubos menores à rotação mais controlada de vasos de pressão, sem tratar todos os itens do catálogo como se fossem a mesma máquina. Os conjuntos compactos, para serviço pesado e antideriva têm escopos diferentes de ajuste e controle; por isso, a lista de recursos publicada para uma família não se aplica automaticamente às demais.
Sede: Bolonha, Itália · Fundada em: 1992
Ideal para: Oficinas que combinam viradores compactos de tubos com opções de alinhamento automático e antideriva
Possível desvantagem: Os modelos compactos e para serviço pesado têm pacotes diferentes de ajuste e controle.
11. DEUMA: ideal para virolas grandes e roletes acionados individualmente
A DEUMA fabrica máquinas para processamento de metais em Netphen, Alemanha, e informa ter mais de cinco décadas de história, sem divulgar o ano exato de fundação na página da empresa analisada. Seu portfólio de viradores de roletes inclui os modelos estacionários RS, os menores H, os de alinhamento automático Z e configurações móveis, com uma faixa de capacidade publicada para toda a empresa de 1 a 1.200 toneladas. O projeto RS é especificado para cargas de até 500 toneladas e diâmetros de até 12 metros, com acionamentos CC individuais para os roletes e faixa de velocidade de 50–2.500 mm/min. Esses dados de modelo tornam a DEUMA relevante para o manuseio de virolas grandes, em que o acionamento, o diâmetro e o deslocamento sobre trilhos exigem decisões de engenharia específicas. Carros móveis, acionamentos múltiplos e dispositivos antiraste são opções de configuração; portanto, o portfólio geral não indica que cada recurso seja padrão.
Sede: Netphen, Alemanha · Fundada em: Não divulgado publicamente
Ideal para: Virolas de grande diâmetro que exigem roletes acionados individualmente e barramentos móveis
Possível desvantagem: Carros móveis e unidades antideriva são configurações separadas.
12. AMET: ideal para viradores de roletes com controles de processo compartilhados
Fundada em 1989 em Rexburg, Idaho, a AMET fabrica sistemas de soldagem automatizados e desenvolve seu próprio hardware e software de controle. A página sobre seus sistemas de coluna e lança lista viradores de roletes de 2.5 a 150 toneladas, que podem operar de forma independente ou ser integrados aos controles XM/XPro; já o material sobre o setor de construção identifica expressamente dispositivos de fixação para viradores de roletes fabricados pela empresa. Isso faz da AMET uma opção para células em que a rotação, os parâmetros de soldagem e a operação do manipulador precisam compartilhar uma abordagem de controle, em vez de depender de vários painéis independentes. Na avaliação prática de compra, o foco deve estar na interface necessária, no controle de receitas e na sequência operacional coordenada, não apenas no virador de maior capacidade disponível. A integração exige especificação e comissionamento no nível da célula, o que amplia o escopo do projeto em comparação com a compra de um par independente de viradores.
Sede: Rexburg, Idaho, EUA · Fundada em: 1989
Ideal para: Células de soldagem integradas que exigem controles compartilhados de processo e dos viradores de roletes
Possível desvantagem: Os controles integrados exigem especificação e comissionamento no nível da célula.
Especialistas em viradores de tubos e para chão de fábrica
Tubos pequenos e espaços reduzidos exigem uma avaliação tão criteriosa quanto a de equipamentos para vasos de pressão grandes. A escolha de um conjunto de viradores de roletes para tubos pode depender do diâmetro mínimo, do controle em baixa velocidade, da compatibilidade com a alimentação elétrica local e do tipo de roda.
13. Kistler / Bode: ideal para viradores compactos com duplo acionamento
Com sede em Bad Saulgau, Alemanha, a Kistler considera 1966 o início de sua história e apresenta a Bode em sua divisão de posicionadores de soldagem; por isso, os dois nomes são contabilizados uma única vez aqui. Além de outras famílias de viradores, sua linha BRS aciona as duas rodas de contato na unidade motriz e oferece um conjunto compacto com unidade motriz e rolete livre para peças cilíndricas. O BRS1000 tem capacidade nominal de 1.000 kg para diâmetros de 70–1.500 mm; o BRS2000, de 2.000 kg para 80–2.500 mm; e o BRS5000, de 5.000 kg para 200–3.000 mm. O contato com duplo acionamento é um recurso útil para comparar em trabalhos com tubos e vasos de pressão pequenos, enquanto a progressão dos diâmetros mostra por que um modelo de maior capacidade não é automaticamente melhor para uma virola muito pequena. Essas capacidades se aplicam a um conjunto com uma unidade motriz e um rolete livre; não garantem suporte ou tração ilimitados após a adição de barramentos.
Sede: Bad Saulgau, Alemanha · Fundada em: 1966
Ideal para: Peças cilíndricas compactas que exigem duas rodas de contato motrizes
Possível desvantagem: As capacidades nominais BRS se aplicam a uma unidade motriz e um rolete livre.
14. DUMETA: ideal para rotação compacta de tubos com alimentação de 230 volts
Com sede em Oldenzaal, Países Baixos, a DUMETA informa que desenvolve projetos de engenharia e fabrica máquinas próprias, com raízes em uma oficina do início dos anos 1990, em vez de divulgar um ano exato de fundação. Os viradores motorizados D-DWR-1 e D-DWR-3 têm capacidades nominais de rotação de 1.000 kg e 3.000 kg, enquanto a capacidade de suporte de cada barramento é, respectivamente, de 500 kg e 1.500 kg. As faixas de diâmetro publicadas são 20–800 mm e 20–1.500 mm, com velocidade periférica de 100–1.000 mm/min e alimentação de 230 volts para essa família compacta. Esses dados tornam os modelos D-DWR opções úteis para trabalhos com tubos e vasos de pressão menores em oficinas mecânicas, sem confundi-los com os roletes de apoio passivos da linha separada da DUMETA. O espaçamento dos roletes é ajustado manualmente; portanto, mudanças frequentes entre diferentes diâmetros fazem parte do trabalho de preparação do operador.
Sede da empresa: Oldenzaal, Países Baixos · Fundada em: Não divulgado publicamente
Ideal para: Trabalhos com tubos e vasos de pressão pequenos que exigem viradores de roletes compactos com alimentação de 230 volts
Possível desvantagem: O espaçamento dos roletes D-DWR é ajustado manualmente.
15. ProArc / United ProArc: ideal para comparar modelos de viradores de tubos
Sediada em Taoyuan, Taiwan, a United ProArc foi fundada em 1966 e fabrica equipamentos de automação de soldagem, incluindo uma linha específica de viradores de roletes TR. As especificações da linha TR indicam capacidades de 1.000 a 60.000 kg para uma unidade motriz mais um rolete livre; os modelos TR0103/0104 têm diâmetros publicados de 20–800 mm e velocidade periférica de 80–1.600 mm/min. Os modelos menores com rodas de PU e as alternativas maiores usam materiais de rolete e faixas operacionais diferentes, permitindo que os compradores comparem uma configuração identificada em vez de confiar em uma afirmação genérica sobre a categoria. As tabelas claras de modelos ajudam oficinas a definir uma necessidade de leve a média para tubos ou vasos de pressão antes de solicitar controles personalizados ou integração. O material das rodas e a faixa de velocidade variam entre os modelos da linha; por isso, os dados dos modelos pequenos não descrevem todos os viradores TR.
Sede da empresa: Taoyuan, Taiwan · Fundada em: 1966
Ideal para: Oficinas que comparam modelos de viradores de roletes de capacidade leve a média com especificações claras
Possível desvantagem: O material das rodas e a faixa de velocidade variam conforme o modelo TR.
Fabricantes de viradores padrão e personalizados
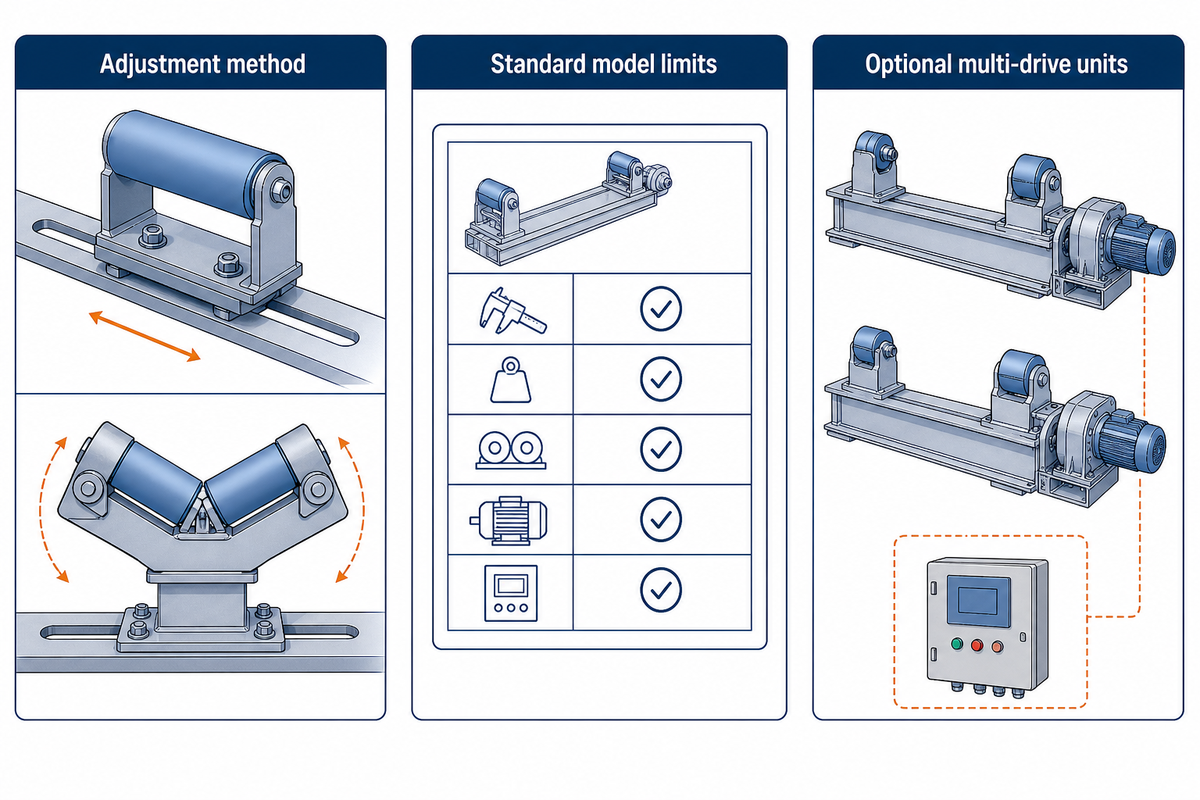
Os fabricantes desta categoria oferecem unidades rotativas convencionais e de alinhamento automático, incluindo sistemas personalizados desenvolvidos sob medida. Embora os produtos de diferentes fabricantes sejam parecidos, pode haver diferenças no método de ajuste, nos limites dos modelos padrão e nas unidades opcionais com múltiplos acionamentos.
16. Amin Machinery: ideal para projetos de viradores convencionais para cargas muito pesadas
Fundada em 1972 em Vitthal Udyognagar, Gujarat, a Amin Machinery projeta e fabrica equipamentos de automação de soldagem para vasos de pressão e fabricação industrial pesada. A empresa publica faixas de 1–2.000 T para viradores convencionais e de 3–500 T para modelos de alinhamento automático, além de apresentar um projeto de virador de 1.600-MT fornecido à Itália. Sua oferta inclui configurações convencionais e móveis, tornando-a relevante quando a classe de carga e os requisitos de deslocamento vão além de um pequeno conjunto de catálogo. O exemplo do projeto comprova experiência com equipamentos muito pesados, mas não garante disponibilidade em estoque, controles idênticos ou a mesma faixa geométrica em todos os pontos da capacidade anunciada. Portanto, os sistemas de maior capacidade devem ser comparados como projetos de engenharia com escopo definido para rodas, acionamento, deslocamento e controle.
Sede: Vitthal Udyognagar, Gujarat, Índia · Fundada em: 1972
Ideal para: Fabricação de vasos de pressão muito pesados que exige engenharia de viradores convencionais e móveis
Possível desvantagem: Os sistemas de maior capacidade são equipamentos específicos para cada projeto.
17. APS Welding: ideal para viradores padrão junto com equipamentos de soldagem
A APS Welding tem sede registrada em Mumbai e uma unidade de fabricação em Valsad, Gujarat; começou como empresa individual em 2003 e se tornou uma sociedade limitada em 2012. Seus viradores ORBITER abrangem modelos padrão de 5–40 toneladas métricas, com roletes de PU, controle de velocidade por frequência variável e controle pendente digital. O modelo 5T publicado trabalha com diâmetros de 250–2.500 mm; o 10T, de até 3.700 mm; e os modelos maiores listados, de até 4.800 mm, com ajuste por parafuso ou fuso conforme a configuração escolhida. A APS também fornece fontes de soldagem, o que torna a empresa relevante para oficinas de fabricação indianas que comparam conjuntamente os equipamentos de rotação e o conjunto de processos de soldagem. A linha padrão ORBITER termina em 40 toneladas métricas; portanto, uma necessidade de maior capacidade exige uma proposta específica, em vez de extrapolação dessa tabela.
Sede: Mumbai, Índia · Fundada em: 2003
Ideal para: Oficinas de fabricação indianas que buscam viradores padrão junto com fontes de soldagem
Possível desvantagem: A linha padrão ORBITER termina em 40 toneladas métricas.
18. Mogra Engineering: ideal para viradores ajustáveis e opções com múltiplos acionamentos
Sediada em Pune, Índia, a Mogra Engineering adotou seu nome atual em 1998, após a empresa VNK, fundada em 1989. Seus viradores de soldagem Rudra usam construção com duplo acionamento, engrenagens cilíndricas, controle de velocidade periférica por frequência variável e controle pendente; a oferta inclui configurações convencionais, com fuso e de alinhamento automático. O material de produto da empresa distingue os recursos centrais de rotação das opções, como bogies motorizados, materiais das rodas e sincronização de duas ou mais unidades motrizes; já seu catálogo WRL-100 especifica rotação de 100 toneladas, capacidade de carga de 50 toneladas e diâmetros de peça de 400–5.000 mm. Essa distinção torna a Mogra relevante para oficinas de vasos de pressão que precisam ajustar o espaçamento dos apoios ou coordenar vários barramentos motorizados, em vez de apenas adicionar roletes livres passivos. A sincronização e o deslocamento dos bogies são pacotes opcionais e devem ser especificados expressamente na comparação de propostas.
Sede: Pune, Maharashtra, Índia · Fundada em: 1998, empresa Mogra atual
Ideal para: Oficinas de vasos de pressão que precisam de ajuste por fuso e opções sincronizadas com múltiplos acionamentos
Possível desvantagem: A sincronização e os bogies motorizados são pacotes opcionais.
19. SENLISWELD: ideal para viradores convencionais em várias classes de carga
Sediada em Wuxi, China, a SENLISWELD informa que suas operações técnicas e de produção estão em atividade desde 1999. Sua página sobre viradores convencionais de soldagem publica uma faixa de 2–500 toneladas e ilustra modelos específicos, incluindo equipamentos 2T, 5T, 20T, 60T, 100T e 200T. A oferta descreve barramentos motrizes e livres, velocidade de rotação ajustável, opções de rodas e controles remotos ou por pedal, com a combinação final dependendo do modelo escolhido. A linha é relevante para projetos de exportação de vasos de pressão que comparam equipamentos convencionais em várias capacidades, sobretudo quando um modelo padrão servirá de base para adaptação a uma virola conhecida. O espaçamento dos roletes nos modelos convencionais exige ajuste manual; por isso, oficinas que mudam de diâmetro com frequência devem comparar o método de preparação com um projeto de alinhamento automático.
Sede: Wuxi, China · Fundada em: 1999
Ideal para: Projetos de exportação de vasos de pressão que comparam viradores convencionais padrão e personalizados
Possível desvantagem: Os modelos convencionais exigem ajuste manual do espaçamento dos roletes.
20. RESIZE / Wuxi Yuanpeng: ideal para conjuntos de alinhamento automático e opções de rodas
RESIZE é a marca de equipamentos associada à Wuxi Yuanpeng Machinery, fabricante chinesa que informa ter sido fundada em 2003 e produzir centros de soldagem, viradores de roletes e equipamentos de posicionamento. Seu catálogo de alinhamento automático lista os modelos HGZ-5 a HGZ-200, com capacidades de 5T a 200T, e identifica versões de borracha e poliuretano para máquinas selecionadas. As configurações publicadas de roletes motrizes e as opções de rodas específicas de cada família tornam a empresa uma opção para compradores que comparam conjuntos de alinhamento automático para a fabricação de tanques e virolas cilíndricas. Uma análise modelo a modelo é especialmente útil nesse caso, pois o material das rodas afeta as condições de contato previstas, e o nome compartilhado da família HGZ não garante acionamentos ou controles idênticos. As variantes de borracha e PU devem ser escolhidas deliberadamente, em vez de tratadas como especificações intercambiáveis.
Sede: Wuxi, China · Fundada em: 2003
Ideal para: Oficinas que especificam conjuntos de roletes de alinhamento automático por capacidade e material das rodas
Possível desvantagem: As variantes de borracha e poliuretano devem ser escolhidas conforme o modelo.
Como escolher um fabricante de viradores de soldagem
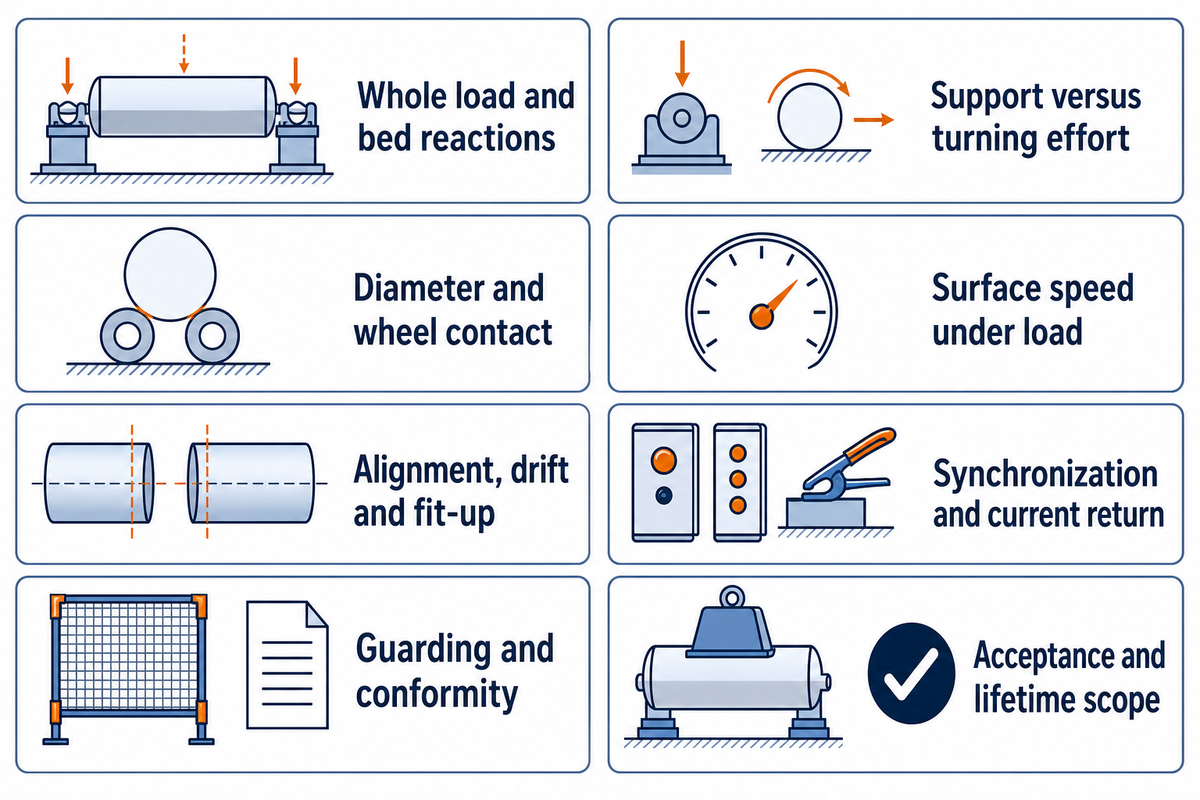
Os fabricantes de viradores industriais de soldagem devem especificar os equipamentos para o trabalho em questão. Uma alta capacidade de carga é apenas um dos fatores. Envie os mesmos desenhos e requisitos operacionais aos fornecedores pré-selecionados e use estas oito verificações para comparar as respostas. Escolha o fabricante de equipamentos com base na capacidade da solução proposta de apoiar, iniciar, girar e parar a peça cilíndrica real nas condições de soldagem exigidas.
A escolha do virador de soldagem adequado começa pelas necessidades específicas da célula de produção de soldagem. Descreva as operações de soldagem da mesma forma para todos os fornecedores: quem carrega a peça, como os operadores realizam a soldagem e quais equipamentos compartilham o espaço de operação. A proposta deve explicar como atenderá a produtos diferentes. Isso ajuda a encontrar o equipamento adequado sem tratar o catálogo inteiro de um fornecedor como se fosse a solução proposta.
Especificações rápidas para enviar com uma solicitação de cotação
- Massa máxima do conjunto acabado, do dispositivo de fixação e dos acessórios temporários.
- Diâmetro mínimo e máximo, comprimento da virola, espessura da parede e centro de gravidade.
- Posições dos apoios, condição da superfície, material e temperatura de contato prevista.
- Velocidade de deslocamento durante a soldagem, processo, corrente, ciclo de trabalho e alimentação elétrica da oficina.
- Requisitos de ajuste e montagem da junta, deslocamento, sistema antideriva e interfaces de controle.
1. Defina a carga total e calcule a reação em cada barramento
Considere a peça apoiada com outros acessórios instalados. Inclua componentes internos, dispositivos de fixação, acessórios temporários e quaisquer acessórios sustentados pelos viradores de roletes. Informe se a tonelagem cotada se refere à peça líquida ou ao conjunto completo apoiado. Informe o peso da peça na condição mais pesada de fabricação, que pode ser diferente daquela em que será transportada.
É comum supor, equivocadamente, que a carga se distribui igualmente em três partes entre os barramentos que apoiam um vaso de pressão com uma unidade motriz e dois roletes livres. A posição do centro de gravidade, o espaçamento dos apoios, a flexibilidade da virola e dos componentes internos, além dos equipamentos transportados, afetam as reações nos apoios. Deve-se solicitar um cálculo de distribuição de carga para as posições de apoio relevantes. A soma dos dados das placas de identificação, por si só, não determina a distribuição de carga permitida. O seletor de capacidade e tipo de virador de tubos auxilia na seleção preliminar do virador, mas não substitui uma análise de engenharia da distribuição de carga.
As capacidades nominais publicadas não são todas iguais. Uma proposta identificada como “2 toneladas” ou “5 toneladas” ainda exige a definição da unidade: toneladas curtas dos EUA e toneladas métricas são unidades diferentes. Os exemplos mostram que a unidade e a configuração devem ser consideradas junto com a capacidade. Eles vêm de catálogos publicados e não substituem uns aos outros.
A capacidade de carga exige uma configuração definida. Para vasos cilíndricos grandes e pesados, identifique quais barramentos motrizes e unidades de rolete livre sustentam as peças pesadas em cada etapa de fabricação. Os viradores são projetados com base em hipóteses específicas de apoio e acionamento; diferenças no tamanho da virola podem alterar essas hipóteses. Não interprete a capacidade anunciada como autorização para girar vasos de pressão grandes com qualquer espaçamento ou número de apoios.
| Fabricante / modelo | Base da capacidade publicada | Exemplo de diâmetro ou velocidade |
|---|---|---|
| Família Aubrik ZT | 6–50 toneladas métricas, faixa da família | Use a faixa de diâmetro do modelo ZT selecionado |
| Pandjiris MM-60/30T | 60.000 lb de suporte por unidade; 120.000 lb de capacidade de rotação | Diâmetro de 12 in–16 ft |
| LJ 120T-500/600 | 120.000 lb por barramento; 240.000 lb combinados | Diâmetro de 18–312 in; 5–70 in/min |
| Irizar WR-20 | 10 toneladas métricas por barramento; rotação de 20 toneladas métricas | Diâmetro de 250–4.800 mm |
| Preston Eastin TDRA-30 | 30.000 lb de suporte por barramento; 90.000 lb com duas unidades de apoio não motorizadas especificadas | Diâmetro de 8–240 in |
| Kistler BRS1000 | 1.000 kg, uma unidade motriz e um rolete livre | Diâmetro de 70–1.500 mm |
| DUMETA D-DWR-1 | 500 kg por barramento; rotação de 1.000 kg | Diâmetro de 20–800 mm; 100–1.000 mm/min |
| ProArc TR0103/0104 | 1.000 kg, uma unidade motriz e um rolete livre | Diâmetro de 20–800 mm; 80–1.600 mm/min |
| APS ORBITER 5T | 5 toneladas métricas, modelo padrão listado | Diâmetro de 250–2.500 mm; 100–1.500 mm/min |
Nota de engenharia: Mantenha a capacidade de suporte do barramento e a capacidade do conjunto completo de rotação em linhas separadas na especificação de compra. Os exemplos dos catálogos acima mostram por que a mesma tonelagem anunciada pode descrever equipamentos diferentes.
2. Separe a capacidade de suporte do esforço de rotação efetivo
Um rolete motriz precisa controlar a carga que sustenta. Isso depende da potência do motor, da relação de transmissão, da tração disponível, das superfícies das rodas, do ângulo de contato, da excentricidade e da aceleração. Um rolete motriz pode perder tração se a carga estiver apoiada em uma superfície irregular. Também pode perder tração devido à carepa de laminação, à tinta ou a outros depósitos na superfície.
Solicite cálculos de suporte e de acionamento/tração. A Koike diferencia expressamente esses dois casos nos exemplos publicados. Aumentar o peso sustentado com roletes livres não aumenta automaticamente a aderência do barramento motriz; verifique a carga real nas rodas motrizes. Peça ao fornecedor que avalie como as mudanças na carga dos apoios e no centro de gravidade afetam o contato das rodas. O contato insuficiente das rodas não pode ser corrigido com motores maiores.
Faça
- Identifique a carga sustentada por cada barramento.
- Verifique a tração disponível nas rodas motrizes.
- Combine testes de partida, parada e velocidade com carga.
Não faça
- Some as capacidades dos barramentos sem um cálculo dos apoios.
- Suponha que uma potência nominal maior do motor impeça o deslizamento.
- Aceite uma demonstração sem carga como teste com carga.
3. Verifique em conjunto o diâmetro, o contato com a virola e o material das rodas
Ao determinar as condições de carga e contato da peça apoiada, não basta considerar seu tamanho máximo (por exemplo, o maior diâmetro da virola). O menor diâmetro da carga apoiada também afeta as condições de contato. Os ângulos dos roletes dos viradores de soldagem autoalinháveis mudam conforme o diâmetro; máquinas convencionais podem exigir reposicionamento por parafusos ou por acionamento hidráulico. Para determinar a pressão localizada e as condições de contato, é preciso informar ao fornecedor o comprimento, a espessura da parede e a circularidade da virola apoiada.
As condições de contato e a espessura da virola podem deformar permanentemente um tanque apoiado, mesmo que ele esteja dentro do limite de carga da máquina. Os componentes podem deslizar de forma indesejada sobre os roletes de apoio. Podem ser usados roletes de materiais diferentes para alterar as condições de contato. Antes de concluir se um material é adequado, considere a combinação de suas propriedades. A largura, a dureza, o espaçamento e o material dos roletes devem ser compatíveis com a virola. Solicite o grau do material dos roletes e as condições de contato permitidas, especialmente quando houver pré-aquecimento ou jateamento.
Viradores de soldagem autoalinháveis e viradores de roletes convencionais podem atender a diversas aplicações de soldagem. A capacidade de ajustar o espaçamento entre os roletes deve acompanhar as variações de diâmetro previstas no cronograma de produção. Pergunte quais graus de material dos roletes estão disponíveis nos diversos modelos e compare os limites de pressão de contato e temperatura. A personalização deve especificar as peças alteradas e os cálculos correspondentes, em vez de apenas descrever a máquina como adequada para vários setores.
As condições de contato, incluindo a presença de carepa e contaminantes, podem afetar a adequação dos roletes a uma aplicação. Os componentes dos sistemas de contato têm funções distintas de suporte de carga, tração e proteção da superfície. Nossos viradores de soldagem autoalinháveis podem ser usados para comparação com sistemas convencionais.
4. Especifique a velocidade periférica e a estabilidade em baixa velocidade sob carga
A solda percorre a circunferência da virola, portanto, informar apenas as rotações por minuto não é suficiente. Com o diâmetro D em milímetros e a velocidade de rotação n em rpm, a velocidade periférica é π × D × n em mm/min. Uma virola de 2.000 mm a 0,1 rpm passa pela tocha a cerca de 628 mm/min; a 0,02 rpm, passa a cerca de 126 mm/min. Esses são cálculos geométricos, não garantias de desempenho de um modelo.
Determine a faixa de velocidade para soldagem TIG, MIG/MAG ou S.A. e avalie se a aceleração é suave, se é possível manter uma rotação estável em baixa velocidade e se a parada é controlada sob carga. Para a soldagem automática, deve-se garantir estabilidade na velocidade necessária para soldar a junta. Use a calculadora de velocidade periférica para obter a velocidade periférica necessária.
Defina como será medida a variação de velocidade e informe os requisitos do procedimento de soldagem. É recomendável fazer uma demonstração com o diâmetro e a carga previstos, usando uma tolerância de velocidade e um método de medição acordados. A qualidade da solda depende do processo completo e dos demais equipamentos; o virador de soldagem, por si só, não garante a penetração nem a qualidade do cordão de solda.
Para obter soldas de alta qualidade, avalie todo o ciclo de soldagem, não apenas a rotação contínua. O manuseio e o carregamento do material, o ajuste e a montagem da junta e a inspeção podem afetar a produtividade geral tanto quanto a velocidade de deslocamento. Para otimizar a eficiência e a qualidade, solicite ao fornecedor que adapte o sistema de controle à sequência de processo necessária. Esses são aspectos importantes dos sistemas de soldagem automatizados; adicionar apenas equipamentos de movimentação não garante uma melhora no desempenho geral da soldagem.
5. Diferencie autoalinhamento, controle de deriva axial e ajuste e montagem da junta
Os roletes dos viradores de soldagem autoalinháveis adaptam a geometria de contato a diferentes diâmetros de peças. O controle de deriva axial detecta ou restringe o movimento axial; um sistema ativo detecta o movimento e ajusta a posição da virola. É possível combinar esses sistemas, mas a presença de uma função não significa que as demais estejam incluídas. Sistemas hidráulicos de ajuste e montagem são usados para alinhar as juntas da virola.
Para componentes longos, especifique como o movimento axial será detectado e corrigido, o que ocorrerá se o limite de deslocamento for excedido e se a contenção proposta é versátil o bastante para acomodar o formato real do vaso. Quais ajustes laterais e verticais são necessários? Quais ajustes de deslocamento motorizado são necessários? Dependendo do nível de controle requerido, pode-se usar um rolete livre guiado por sensor ou um batente passivo.
Combine também o virador de soldagem com o manipulador de soldagem com coluna e lança. Os roletes movimentam a peça; o manipulador posiciona a tocha. Durante a rotação, é preciso manter espaço suficiente para dispositivos de fixação temporários e bocais, além de assegurar que o ajuste e a montagem da junta sejam compatíveis com o alcance da tocha.
6. Defina a sincronização e o retorno da corrente de soldagem
Para que dois barramentos motorizados independentes funcionem como um sistema coordenado, é preciso integrar diversos recursos. Especifique os controles de interligação, um comando de velocidade compartilhado, o retorno de sinal, quando necessário, o equilíbrio de carga e as paradas coordenadas em caso de falha. Pergunte o que acontece se um dos acionamentos parar ou perder contato com os roletes. Quem será responsável por integrar os barramentos ao sistema de soldagem?
Ao analisar os recursos dos controles de soldagem, diferencie as funções dos barramentos de roletes das dos equipamentos rotativos de soldagem que prendem uma peça. Posicionadores rotativos podem sustentar componentes irregulares, enquanto viradores de tubos giram peças cilíndricas adequadas por meio do contato com os roletes. A inclusão de uma categoria na proposta não significa que a outra também esteja incluída. Para correntes de soldagem elevadas, especifique separadamente a conexão de retorno da corrente e o ciclo de trabalho da sincronização dos acionamentos.
Providencie um caminho de retorno separado e dimensionado corretamente para a corrente de soldagem na peça. Não use caminhos acidentais através de rolamentos ou outras superfícies de contato. Combine com o fornecedor se o sistema de retorno da corrente usará grampos, escovas ou um coletor de corrente projetado especificamente para fechar o circuito. O retorno da corrente de soldagem e o aterramento de proteção têm funções distintas. Há coletores projetados para o retorno da corrente de soldagem, conforme os requisitos da OSHA para equipamentos de soldagem a arco.
Especifique a corrente de soldagem e o ciclo de trabalho. Determine se o contato será adequado durante toda a rotação. As informações do nosso guia de manipuladores para soldagem de tubos explicam algumas das demais interfaces da célula. Elas também devem ser avaliadas na mesma análise de projeto e engenharia.
7. Analise as proteções e diferencie certificados de conformidade do produto
Considere os pontos de esmagamento entre os roletes e a peça, a zona de operação, outras peças móveis expostas ou acessíveis, as funções de parada de emergência e o isolamento do equipamento para manutenção. O isolamento de energia não equivale à proteção de segurança. As funções de parada de emergência não substituem as proteções nem equivalem ao isolamento de energia. Pontos de esmagamento e outros componentes rotativos do equipamento podem oferecer riscos. Nos Estados Unidos, a norma da OSHA para proteção de máquinas trata da proteção contra riscos de componentes rotativos e pontos de esmagamento; avalie a instalação real para definir as proteções adequadas às tarefas e ao local.
Mantenha separadas as categorias de documentação. A ISO 9001 trata do sistema de gestão da qualidade de uma organização; a ISO explica a certificação, mas não emite o certificado da empresa. A marcação CE diz respeito às obrigações aplicáveis de conformidade do produto e à declaração do fabricante, conforme explicado nas orientações da Comissão Europeia para fabricantes. Confira a entidade legal, o escopo, a identificação da máquina e os documentos exigidos pelo mercado de destino.
Os requisitos da ASME, da AWS ou da API podem se aplicar ao vaso fabricado, ao procedimento de soldagem, ao pessoal ou ao projeto. A simples menção dessas organizações não significa que o virador de soldagem tenha uma certificação correspondente do produto. Solicite o documento que comprova a alegação específica, em vez de aceitar uma coleção de logotipos como prova de que a máquina é adequada.
Pergunte como a instalação proposta atende às normas do setor e aos regulamentos de segurança aplicáveis. Declarações como “controle de qualidade rigoroso” ou “fácil de operar” precisam de documentos comprobatórios e de uma demonstração: os viradores de soldagem devem atender à tarefa especificada, e a experiência de uso do operador deve incluir carregamento, configuração, recuperação de falhas e isolamento. Uma lista de fabricantes de destaque é apenas o ponto de partida para essas verificações específicas da máquina.
8. Compare os testes de aceitação, a assistência técnica e o escopo ao longo da vida útil
Esclarecer previamente os atributos do equipamento exigidos pela especificação de compra ajuda o teste de aceitação em fábrica (FAT) a validar a carga, o diâmetro, a estabilidade em baixa velocidade, as partidas, as paradas, a deriva, as interfaces e as funções de segurança. Acordar os limites e a metodologia dos testes antes da fabricação pode garantir que eles cumpram o objetivo previsto. Se a aplicação envolver uma virola fora do padrão, combine quais evidências o fabricante do equipamento fornecerá para atender à especificação de teste. Uma demonstração do equipamento sem carga não substitui as evidências acordadas para o teste com carga.
Devido às características do equipamento e dos serviços de suporte, os custos de operação e manutenção podem variar bastante entre opções aparentemente equivalentes. Compare a disponibilidade de roletes sobressalentes, rolamentos, caixas de engrenagens e acionamentos, backups dos controles, manuais, comissionamento, treinamento de operadores e exclusões da garantia. Defina quem atenderá no local, quais serão os custos de deslocamento e qual é o prazo de resposta esperado.
Confira as peças de reposição por item, local de disponibilidade e procedimento de substituição. Pergunte quais boas práticas o fornecedor recomenda para os roletes, as engrenagens e os controles selecionados, e quais tarefas de manutenção exigem atendimento especializado. As tendências do setor são um contexto útil, mas não devem ter mais peso do que os acordos de assistência técnica documentados para a máquina que será fornecida.
Por fim, vamos tratar dos aspectos comerciais. Eles incluem barramentos, roletes livres, rodas, trilhos, cabos, componentes elétricos, sistemas hidráulicos, embalagem, frete, serviços no local e comissionamento. Oriente o soldador e o planejador de produção a tratar as alegações de aumento de produtividade como hipóteses até que sejam verificadas para o equipamento e o procedimento de soldagem previstos. Uma proposta de qualidade deve especificar esses limites e fornecer às equipes de compras, produção e manutenção uma base para comparar a aquisição.
Perguntas frequentes
Qual é a diferença entre um virador de soldagem e um posicionador de soldagem?
Compare como a peça é sustentada
Um virador de soldagem apoia uma peça cilíndrica sobre roletes motorizados e livres, girando-a pelo contato com os roletes. Em geral, um posicionador de soldagem sustenta a peça em uma placa frontal, mesa, mandril ou dispositivo de fixação e pode incliná-la, além de girá-la. Uma mesa giratória proporciona rotação centralizada sobre a mesa ou a placa frontal. Tanques longos, tubos e virolas de vasos costumam ser adequados a barramentos de roletes; peças menores ou irregulares podem exigir um posicionador com fixação. A decisão começa pela geometria, pelo apoio e pelo acesso, não pelo fato de ambas as máquinas girarem. Suportes passivos de roletes sustentam a peça, mas não fornecem rotação motorizada controlada.
Um virador de soldagem de 100 toneladas é adequado para qualquer vaso de 100 toneladas?
Verifique separadamente as condições de apoio e de acionamento
Não. A capacidade nominal pode se referir a um barramento, a um conjunto de acionamento e rolete livre ou a uma configuração operacional específica. A adequação real depende da massa total sustentada, das reações em cada barramento, do diâmetro, do centro de gravidade, da excentricidade, do contato com os roletes e da tração disponível. O acionamento deve iniciar e controlar a virola na velocidade necessária. Solicite os cálculos de distribuição da carga e de capacidade de giro útil para a configuração proposta. Confirme também se o fornecedor se refere a toneladas métricas, toneladas curtas dos Estados Unidos ou outra unidade especificada.
Os viradores de soldagem autoalinháveis impedem automaticamente a deriva axial?
Autocompensação e controle de deriva são funções distintas
Não. Os conjuntos de roletes autoalinháveis acomodam variações de diâmetro e mantêm a geometria de contato prevista. Eles não detectam nem corrigem automaticamente o deslocamento axial da virola. Sistemas ativos de controle de deriva axial usam sensores e movimento corretivo; outros arranjos usam contenções com uma finalidade operacional diferente. Para juntas longas ou pré-aquecimento prolongado, especifique o deslocamento axial aceitável e pergunte como o sistema proposto o controla em condições representativas.
Qual material de rolete é melhor para viradores de soldagem?
Escolha o material conforme as condições de contato
Não há uma opção universal. Aço, borracha e poliuretano têm características diferentes de carga, temperatura, desgaste e contato com a superfície. Escolha o grau do material, a largura e a dureza do rolete considerando o material da virola, a espessura da parede, o acabamento superficial e a temperatura de operação. Uma capacidade nominal maior não comprova a adequação para um tanque de parede fina.
Quais informações devo enviar a um fabricante de viradores de soldagem?
Envie todos os dados da aplicação, não apenas a tonelagem
Envie o desenho técnico da peça, os diâmetros mínimo e máximo, o comprimento da virola, a espessura da parede, o material, a massa máxima final e o peso dos dispositivos de fixação ou acessórios temporários. Informe o centro de gravidade e as posições de apoio, se conhecidos, além da condição superficial e da temperatura de contato. Especifique o procedimento de soldagem, a faixa de velocidade de deslocamento, a corrente de soldagem, o ciclo de trabalho e a alimentação elétrica disponível na fábrica. Em seguida, indique os requisitos de ajuste e montagem da junta, deslocamento axial, controle de deriva, sincronização dos acionamentos e conexão a um manipulador ou controlador de soldagem. Acrescente o mercado de destino, as expectativas para o teste de aceitação e o escopo do comissionamento. Assim, cada fabricante pré-selecionado terá a mesma base para preparar uma proposta de engenharia, e será mais fácil explicar as diferenças entre as cotações.
Quanto custa um virador de soldagem?
Compare pacotes de equipamentos com escopo definido
Para obter um preço confiável, é preciso definir a carga, o diâmetro e o escopo dos controles. Um conjunto compacto padrão de acionamento e rolete livre é uma aquisição diferente de um sistema sincronizado, com deslocamento ou ajuste e montagem hidráulicos. Solicite cotações detalhadas que incluam os barramentos, os controles, os roletes, os testes, a entrega e o comissionamento. Essa comparação diferencia o preço da máquina básica do custo total de uma instalação completa.
Solicite uma análise de configuração do virador da Aubrik
A Aubrik pode analisar aplicações de soldagem de peças cilíndricas com suas linhas de viradores padrão e personalizados divulgadas. Comece pela linha de viradores de tubos para trabalhos com tubos ou pela linha mais ampla de viradores para vasos pesados. Inclua os dados completos da carga e do processo apresentados acima para que a resposta possa indicar a arquitetura adequada e a configuração proposta.
Conclusão principal
Selecione o sistema completo de acionamento e rolete livre para a virola real: a capacidade de suporte, a tração útil, a geometria de contato e o escopo dos controles precisam funcionar em conjunto.
Tem um desenho técnico de vaso ou tubo à mão?
Envie a carga, a faixa de diâmetro, o procedimento de soldagem e as funções de manuseio necessárias para conversar sobre o modelo adequado.
Converse sobre a configuração do seu viradorEscopo desta comparação: Os perfis das empresas resumem informações públicas dos fabricantes, verificadas em outubro de 2026. As especificações correspondem ao modelo ou à família citada.
Artigos relacionados
- Como escolher um virador de tubos para soldagem cilíndrica
- Verificações de aceitação para equipamentos de coluna e lança
- Fabricantes de mesas giratórias de soldagem para peças fixadas
- Planejamento do pacote de equipamentos de soldagem para torres eólicas
Referências e fontes
A identidade das empresas e os detalhes dos produtos foram verificados nos sites oficiais dos fabricantes indicados na tabela comparativa. Entre os produtos citados estão os viradores de roletes Ransome, os viradores de centro constante Pandjiris, LJ 120T-500/600, os barramentos de roletes PEMA N/A/X, Irizar WR-20, Preston Eastin TDRA/TIRA, Key Plant ADR, os viradores autoalinháveis IRCO, o catálogo de viradores da Carpano, DEUMA RS, os sistemas de viradores de roletes AMET, Kistler BRS, DUMETA D-DWR, ProArc TR, os viradores da Amin, APS ORBITER, Mogra Rudra, os modelos convencionais SENLISWELD e os modelos HGZ da RESIZE.
Referências técnicas e documentais: OSHA 29 CFR 1910.212, requisitos gerais de proteção de máquinas; OSHA 29 CFR 1910.254, equipamentos de soldagem a arco e conexões de retorno da corrente; orientações da ISO sobre certificação; e orientações da Comissão Europeia sobre as responsabilidades dos fabricantes em relação à marcação CE. Essas referências dão suporte às verificações para compra e não certificam nem endossam os fabricantes listados.