Póngase en contacto con la empresa Aubrik

GUÍA MUNDIAL PARA COMPRADORES · OCTUBRE DE 2026
Entre los mejores fabricantes de rotadores de soldadura están Pemamek, por sus líneas integradas para torres eólicas; Key Plant, por el control activo del desplazamiento axial; y LJ Welding, por sus especificaciones para recipientes pesados. Aubrik ofrece varias arquitecturas de rotadores y configuraciones de carga a medida. Antes de comparar la capacidad nominal, compare la disposición propuesta de rodillos motrices y libres, la tracción útil y el rango de diámetros.
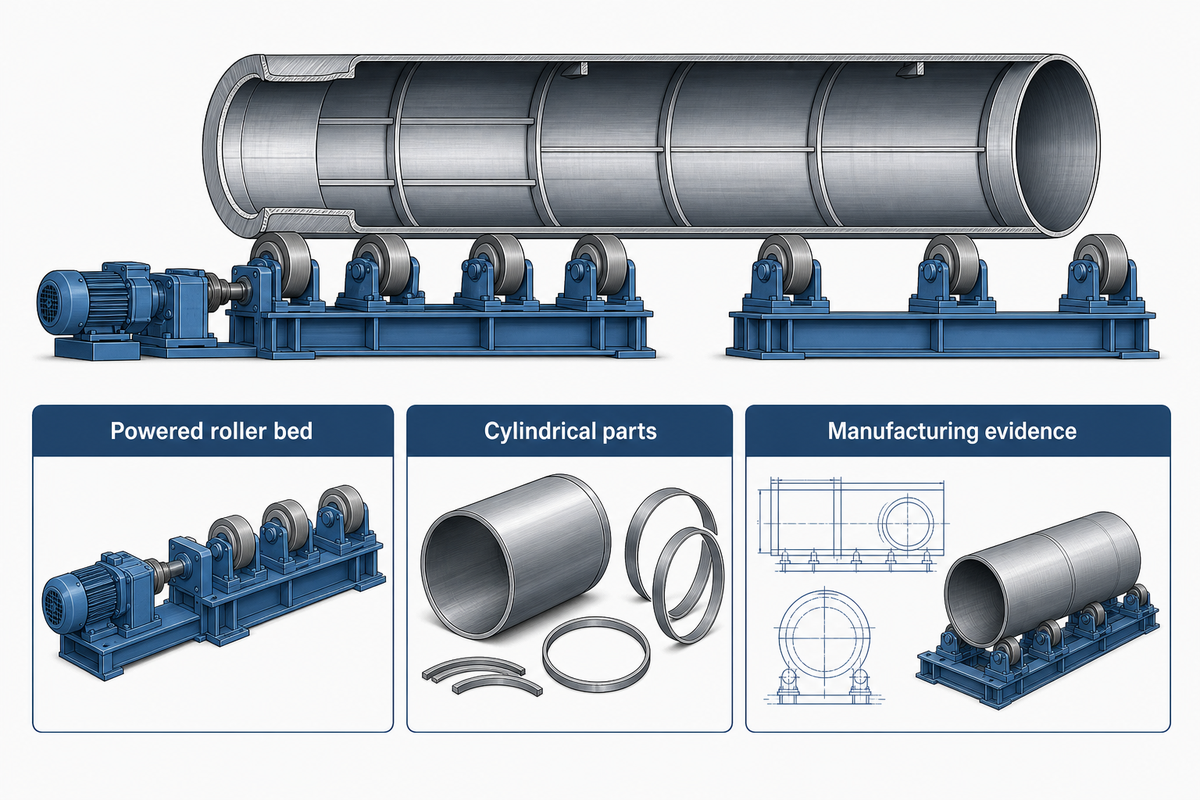
Un banco de rodillos motorizados hace girar una virola cilíndrica mediante la fricción de sus ruedas. Por eso, la geometría de contacto, el sistema de control y la distribución de la carga son tan importantes como la marca del equipo. Este informe analiza 20 empresas que ofrecen máquinas con bancos de rodillos motorizados. También explica los criterios utilizados para garantizar la comparabilidad de las cotizaciones de las empresas.
Recomendaciones rápidas por aplicación
- Mejor para proyectos de soldadura cilíndrica pesada que requieren varias arquitecturas de rotadores y configuraciones de carga a medida: Aubrik.
- Mejor para líneas de producción de torres eólicas: Pemamek.
- Mejor para el control activo del desplazamiento axial: Key Plant Automation.
- Mejor para especificaciones de torque y tracción en recipientes pesados: LJ Welding Automation.
- Mejor para controles habituales de procesos de soldadura y rodillos de giro: AMET.
- Mejor para el giro de tuberías en formato compacto a 230 voltios: DUMETA.
Cómo seleccionamos estos fabricantes de rotadores de soldadura
Revisamos 29 empresas candidatas y seleccionamos 20 que ofrecen equipos con rodillos motorizados para girar piezas cilíndricas. Están ubicadas en América del Norte, Asia y Europa. Validamos la información en los sitios web de las empresas y en otros sitios gubernamentales y comerciales. Recopilamos estos datos en octubre de 2026. Cada empresa cuenta con una línea identificable de rotadores motorizados, rodillos de giro o conjuntos de rodillos, y con información oficial que demuestra que diseña, fabrica o ensambla estos equipos.
Evaluamos los equipos según su capacidad de carga, el control de la velocidad de los rodillos —en lugar de la velocidad del husillo de un torno—, el rango de diámetros, las ruedas disponibles y la arquitectura de los rodillos. También consideramos el tipo de ajuste de los rodillos (autoalineable o manual) y la información de servicio que ofrece el fabricante. La disponibilidad de estas características varía según el equipo. La transparencia sobre la fabricación, la ingeniería a medida, la documentación de seguridad disponible, las pruebas de aceptación en fábrica y el alcance del servicio también son relevantes al preparar una lista de opciones. La lista de empresas no asigna puntuaciones numéricas al rendimiento, al servicio posventa ni a otras características.
Excluimos soportes pasivos para tubería, proveedores que solo ofrecen posicionadores, distribuidores, vendedores de equipos usados, empresas dedicadas exclusivamente al alquiler, directorios y mercados en línea. Koike, Aronson y Ransome aparecen como una sola empresa; Kistler y Bode también comparten una entrada. El año de Koike Aronson es 1985, cuando se estableció esa entidad, y no el año de origen de su predecesora japonesa, 1918. Marcamos el año exacto de fundación como No divulgado públicamente cuando la historia de la empresa revisada solo indica un periodo aproximado.
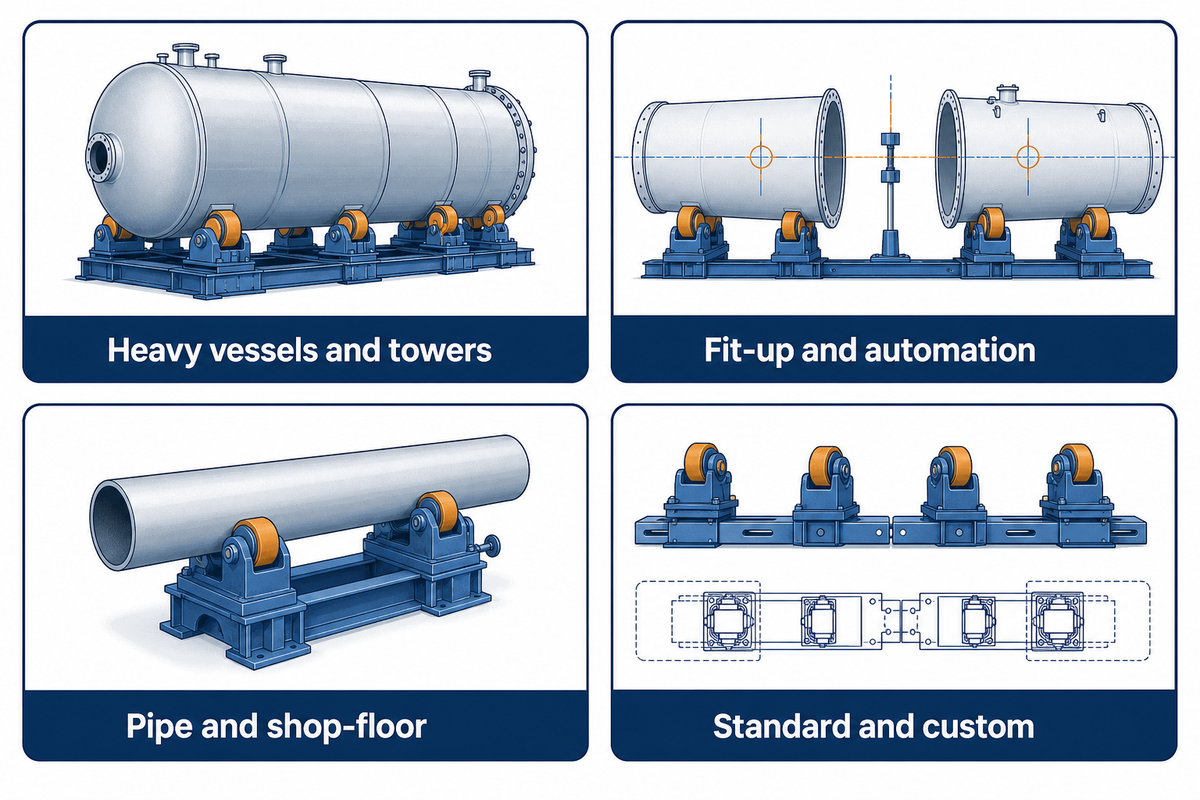
Los posicionadores de soldadura pueden inclinar una pieza montada en un plato frontal, un plato de sujeción o un dispositivo de sujeción. Las mesas giratorias son similares a los posicionadores de soldadura, pero su función principal es hacer girar la mesa o el plato frontal. Un rotador de soldadura se diferencia de un posicionador: sostiene la carga cilíndrica sobre rodillos motrices y libres, y usa el contacto de las ruedas para girar la pieza. Consulte nuestra guía sobre rotadores y posicionadores para conocer mejor estas diferencias entre equipos. Que un rodillo sostenga una tubería no significa que sea un rotador motorizado. Sujetar una tubería tampoco convierte un posicionador rotativo de soldadura o un posicionador para soldadura de tuberías en un rotador motorizado con rodillos.
Los grupos de equipos presentados sirven como guía y representan solo algunas de las muchas aplicaciones posibles. Varias empresas atienden más de una aplicación, pero aquí cada una aparece en un solo grupo. Cuando decimos «mejor para», queremos decir que, a juicio de los editores, el equipo corresponde a la aplicación indicada según las características publicadas. Comparamos las características publicadas de los equipos con los requisitos del trabajo y sugerimos cómo verificar la configuración propuesta.
20 fabricantes de rotadores de soldadura de un vistazo
Esta tabla presenta opciones posibles. Las descripciones de cada grupo de equipos ofrecen más detalles sobre cada opción, incluidas sus limitaciones. Las direcciones de los sitios web y las especificaciones de los productos corresponden a la información publicada por cada empresa.
| No. | Nombre de la empresa | Sede | Año de fundación | Ideal para | Breve presentación | Productos principales | Ventajas clave | Posibles desventajas | Sitio web oficial |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Proyectos de soldadura cilíndrica pesada que requieren varias arquitecturas de rotadores y configuraciones de carga a medida | Fabricante de equipos de automatización para soldadura | Rotadores ZT autoalineables, ajustables, antiderrape axial, de ajuste y para sujeción de tuberías | Varias arquitecturas de rotadores de un mismo fabricante | Las capacidades más altas requieren ingeniería a medida. | www.aubrikmc.com |
| 2 | Koike Aronson / Ransome | Arcade, Nueva York, Estados Unidos | 1985 | Rodillos de giro para recipientes fabricados en Estados Unidos, con capacidades de tracción y soporte diferenciadas | Fabricante de equipos de automatización para soldadura | Rodillos de giro Aronson, Ransome, MRD/MRI, para tuberías y de ajuste motorizado | Guías independientes para dimensionar el soporte y el accionamiento | El accionamiento estándar de una rueda y el accionamiento doble opcional ofrecen distintos niveles de tracción. | www.koike.com |
| 3 | Pandjiris | St. Louis, Misuri, Estados Unidos | 1946 | Talleres de recipientes de Estados Unidos que necesitan rodillos de centro constante e integración de soldadura mecanizada | Fabricante de equipos de automatización para soldadura | Rodillos de giro Piper, Tanker, Missouri Mule y para tubos de torsión | Fabricación y ensamblaje eléctrico internos | Los diseños de centro constante y de tubo de torsión requieren elegir modelos distintos. | www.pandjiris.com |
| 4 | LJ Welding Automation | Edmonton, Alberta, Canadá | 1976 | Proyectos con recipientes pesados que requieren especificaciones publicadas de torque y fuerza de tracción | Fabricante de equipos de automatización para soldadura | Rodillos de altura fija y ajustable para recipientes, rodillos para tuberías y líneas de producción en expansión | Datos publicados de carga, torque y tracción | Los conjuntos de rodillos de altura fija requieren una solución independiente para el ajuste de la virola. | www.ljwelding.com |
| 5 | Pemamek | Loimaa, Finlandia | 1970 | Líneas de producción de torres eólicas y estructuras marinas que requieren automatización integrada con rodillos | Fabricante de equipos de automatización para soldadura | Conjuntos de rodillos PEMA N convencionales, A autoalineables y X para tuberías | Familias diferenciadas para recipientes pesados, equipos autoalineables y tuberías | Los cambios de diámetro en la serie N convencional requieren ajuste manual. | www.pemamek.com |
| 6 | Irizar Heavy Industries | Edmonton, Alberta, Canadá | 1999 | Talleres canadienses de fabricación pesada que combinan rodillos de giro con equipos de ajuste | Fabricante de equipos de automatización para soldadura | Rotadores convencionales, autoalineables, antiderrape axial, sobre riel de desplazamiento y de ajuste | Límites de carga publicados por conjunto de rodillos y fábrica canadiense | El servicio de alquiler se limita a Canadá y Estados Unidos. | www.jirizar.com |
| 7 | Preston Eastin | Tulsa, Oklahoma, Estados Unidos | 1972 | Celdas para recipientes que requieren una línea central constante o ajuste motorizado de altura | Diseñador y fabricante de equipos de posicionamiento para soldadura y robótica | Rodillos de giro estándar, de línea central constante y de elevación motorizada | Configuraciones de línea central constante y elevación motorizada | Las configuraciones elevables pueden requerir bases de soporte a medida. | www.prestoneastin.com |
| 8 | Key Plant Automation | Leek, Staffordshire, Reino Unido | 1956 | Soldadura de costuras longitudinales en recipientes que requiere control activo del desplazamiento axial | Fabricante de equipos de automatización para soldadura | Rotadores convencionales, autoalineables, antiderrape axial y para tuberías | Corrección del desplazamiento axial mediante sensores | Los equipos antiderrape axial incorporan sensores y mecanismos de control en el carro de desplazamiento de las ruedas. | www.keyplant.com |
| 9 | IRCO Automation | Burlington, Ontario, Canadá | 1963 | Ensamblaje de recipientes de gran diámetro que requiere giro con línea central constante y desplazamiento motorizado | Fabricante de equipos de automatización para soldadura | Volteadores autoalineables, rodillos de giro convencionales y sistemas integrados de soldadura | Soporte de línea central constante con desplazamiento integrado | El desplazamiento axial motorizado y la integración del ajuste amplían el alcance de los equipos. | www.ircoautomation.com |
| 10 | Carpano Equipment | Bolonia, Italia | 1992 | Talleres que combinan rotadores compactos para tuberías con opciones autoalineables y antiderrape axial | Fabricante de equipos de automatización para soldadura | Rotadores OBY y R025; equipos RB autoalineables, antiderrape axial y para trabajo pesado | Opciones compactas y para trabajo pesado con rodillos | Los modelos para trabajo pesado y los compactos tienen distintos sistemas de ajuste y control. | www.carpano.it |
| 11 | DEUMA | Netphen, Alemania | No divulgado públicamente | Virolas de gran diámetro que requieren rodillos accionados individualmente y conjuntos con desplazamiento | Fabricante de equipos de automatización para soldadura | Sistemas de rodillos de giro H, RS, Z y HF/ZF/RF con desplazamiento | Accionamientos individuales para rodillos y versiones montadas sobre rieles | Los carros de desplazamiento y las unidades antiderrape son configuraciones independientes. | www.deuma.co |
| 12 | AMET | Rexburg, Idaho, Estados Unidos | 1989 | Celdas integradas de soldadura que requieren controles comunes para el proceso y los rodillos de giro | Fabricante de equipos de automatización para soldadura | Rodillos de giro, dispositivos de sujeción para ajuste, columnas con brazo y sistemas de soldadura automatizados | Integración interna de controles de movimiento y soldadura | Los controles integrados requieren especificaciones y puesta en marcha para toda la celda. | www.ametinc.com |
| 13 | Kistler / Bode | Bad Saulgau, Alemania | 1966 | Piezas cilíndricas compactas que requieren dos ruedas de contacto motrices | Fabricante de equipos de automatización para soldadura | Rodillos de giro BRS, RS, BR, CR y SAR | Ruedas de contacto con doble accionamiento en series compactas | Las capacidades nominales de BRS corresponden a un rodillo motriz y uno libre. | www.kistler-machine.com |
| 14 | DUMETA | Oldenzaal, Países Bajos | No divulgado públicamente | Trabajos con tuberías pequeñas y recipientes que requieren rodillos de giro compactos a 230 voltios | Fabricante de equipos de automatización para soldadura | Rotadores compactos D-DWR y conjuntos de rodillos convencionales y autoalineables de mayor tamaño | Conjuntos compactos de rodillos motorizados monofásicos | La separación de los rodillos D-DWR se ajusta manualmente. | www.en.dumeta.nl |
| 15 | ProArc / United ProArc | Taoyuan, Taiwán | 1966 | Talleres que comparan modelos de rodillos de giro para cargas ligeras y medianas con especificaciones claras | Fabricante de equipos de automatización para soldadura | Rodillos de giro TR convencionales y TRA autoalineables | Tablas por modelo de carga, diámetro y ruedas | El material de las ruedas y el rango de velocidad varían según el modelo TR. | www.proarc.com.tw |
| 16 | Amin Machinery | Vitthal Udyognagar, Gujarat, India | 1972 | Fabricación de recipientes muy pesados que requiere ingeniería para rotadores convencionales y con desplazamiento | Fabricante de equipos de automatización para soldadura | Rotadores convencionales, autoalineables, con desplazamiento, de ajuste y para soldadura | Proyecto documentado de un rotador para cargas muy pesadas | Los sistemas de mayor capacidad se diseñan para cada proyecto. | www.rotator.co.in |
| 17 | APS Welding | Mumbai, India | 2003 | Talleres de fabricación de India que buscan rotadores estándar junto con fuentes de poder para soldadura | Fabricante de equipos de automatización para soldadura | Rotadores ORBITER convencionales: variantes con ajuste mediante pernos o mediante tornillo de avance | Rotadores y fuentes de poder para soldadura de un mismo proveedor | La gama estándar ORBITER llega hasta 40 toneladas métricas. | www.apswelding.com |
| 18 | Mogra Engineering | Pune, Maharashtra, India | 1998 | Talleres de recipientes que requieren ajuste con tornillo de avance y opciones de sincronización de varios accionamientos | Fabricante de equipos de automatización para soldadura | Rotadores Rudra WRC convencionales, WRL con tornillo de avance y WRS autoalineables | Modelos con tornillo de avance y sincronización opcional de varios accionamientos | La sincronización y los carros motorizados son opcionales. | www.mograengg.com |
| 19 | SENLISWELD | Wuxi, China | 1999 | Proyectos de exportación de recipientes que comparan rotadores convencionales estándar y a medida | Fabricante de equipos de automatización para soldadura | Rotadores convencionales, autoalineables, para tuberías, de ajuste y antiderrape axial | Amplia gama convencional con ejemplos específicos por modelo | Los modelos convencionales requieren ajustar manualmente la separación entre rodillos. | www.senlisweld.com |
| 20 | RESIZE / Wuxi Yuanpeng | Wuxi, China | 2003 | Talleres que especifican conjuntos autoalineables de rodillos según la capacidad y el material de las ruedas | Fabricante de equipos de automatización para soldadura | Rotadores HGZ autoalineables, ajustables y especiales a medida para soldadura | Gama identificada de modelos autoalineables de 5T a 200T | Las variantes de caucho y poliuretano deben seleccionarse según el modelo. | www.resizeglobal.com |
Fabricantes de rotadores para recipientes pesados y torres eólicas
Algunos conjuntos tienen capacidades bastante altas, y la capacidad de giro depende de los soportes y del esfuerzo de giro. Las cargas pesadas pueden requerir varios conjuntos; en esos casos, no se pueden sumar sin más las capacidades de soporte para determinar la capacidad de giro de toda la configuración.
1. Aubrik: mejor para proyectos de soldadura cilíndrica pesada que requieren varias arquitecturas de rotadores y configuraciones de carga a medida
Aubrik, marca de Wuxi ABK Machinery Co., Ltd., diseña y fabrica equipos de soldadura en Wuxi, China. La historia de la empresa se remonta a 1999. Sus rotadores de soldadura y rodillos de giro incluyen sistemas autoalineables, ajustables, para sujeción de tuberías, de ajuste y específicos para tuberías, tanques, recipientes a presión y secciones de torres. Aubrik publica una gama general de modelos estándar y a medida de 1–1,000 toneladas; su serie ZT autoalineable abarca de 6–50 toneladas, mientras que las capacidades superiores, de 200–1,000 toneladas, dependen de configuraciones diseñadas a medida. El control de velocidad por inversor, las configuraciones de rodillos motrices y libres, las opciones de ruedas de poliuretano y los controles remotos o PLC varían según la familia. Por eso, su amplio portafolio es adecuado para proyectos que requieren definir la arquitectura antes de cotizar un modelo. Como limitación, este rango combinado no permite determinar la tracción útil, la compatibilidad de diámetros ni una configuración estándar de entrega para cada carga.
Sede: Wuxi, China · Fundada: 1999
Ideal para: Proyectos de soldadura cilíndrica pesada que requieren varias arquitecturas de rotadores y configuraciones de carga a medida
Posible desventaja: Los sistemas pesados a medida requieren cálculos de carga y fuerza de tracción específicos para cada modelo.
2. Koike Aronson / Ransome: mejor para capacidades de soporte y giro diferenciadas
Koike Aronson fabrica equipos de posicionamiento en Arcade, Nueva York, y reúne los nombres Aronson y Ransome en una sola empresa, no como tres proveedores independientes. Sus familias de rodillos de giro Ransome ofrecen ruedas de caucho o acero, accionamientos de velocidad variable con un rango publicado de 50:1, motores con freno y controles colgantes de bajo voltaje para la fabricación de recipientes. La guía de dimensionamiento de Koike distingue entre el peso que soporta un conjunto motriz y el peso total de la pieza que puede hacer girar con rodillos libres adecuados; para seleccionarlos, considera la tracción y la geometría de los rodillos. Este enfoque ayuda al comprador a comparar una configuración completa de manipulación, en lugar de suponer que una cifra de «toneladas» significa lo mismo en todas las cotizaciones. Las configuraciones con accionamiento de una o dos ruedas ofrecen distinta tracción, por lo que el contacto de las ruedas y la selección del accionamiento siguen siendo factores importantes.
Sede: Arcade, Nueva York, Estados Unidos · Fundada: 1985, entidad actual de Koike Aronson
Ideal para: Rodillos de giro para recipientes fabricados en Estados Unidos, con capacidades de tracción y soporte diferenciadas
Posible desventaja: Las opciones de accionamiento cambian la tracción útil y deben corresponder a la configuración de carga.
3. Pandjiris: mejor para rodillos de centro constante en talleres de recipientes
Pandjiris fabrica equipos de posicionamiento para soldadura en St. Louis, Misuri, desde 1946. La empresa describe como actividades internas la fabricación, el maquinado, el ensamblaje y el trabajo eléctrico. Su oferta de rodillos de giro incluye los modelos Piper, Tanker y Missouri Mule, además de configuraciones de centro constante y tubo de torsión para soldadura mecanizada. El modelo MM-60/30T publica una capacidad de giro de 120,000 lb, una capacidad de soporte de 60,000 lb por unidad y un rango de diámetros de pieza de 12 pulgadas a 16 pies, por lo que la base de las capacidades resulta más útil que una cifra de tonelaje sin contexto. Las configuraciones de centro constante son adecuadas para celdas donde los cambios de diámetro de la virola no deberían exigir el mismo grado de reposicionamiento del cabezal de soldadura. Además, la gama más amplia de equipos de soldadura de la empresa puede facilitar una instalación integrada. El comprador aún debe elegir entre familias de rodillos mecánicamente distintas: una máquina de centro constante y un diseño de tubo de torsión no son configuraciones intercambiables.
Sede: St. Louis, Misuri, Estados Unidos · Fundada: 1946
Ideal para: Talleres de recipientes de Estados Unidos que necesitan rodillos de centro constante e integración de soldadura mecanizada
Posible desventaja: Los diseños de centro constante y de tubo de torsión requieren elegir modelos distintos.
4. LJ Welding Automation: mejor para datos publicados de accionamiento para recipientes pesados
LJ Welding Automation, con sede en Edmonton, Alberta, se remonta a 1976 y fabrica equipos de manipulación y automatización de soldadura para trabajos de fabricación pesada. Su par de rodillos para recipientes de altura fija 120T-500/600 publica una capacidad de soporte de 120,000 lb en cada conjunto motriz y libre, con una capacidad combinada de 240,000 lb, equivalente a 120 toneladas cortas estadounidenses. La misma especificación indica una fuerza de tracción de 20,400 lb, un torque de 240,000 in-lb, un rango de diámetros de 18–312 pulgadas y una velocidad superficial de 5–70 in/min, lo que aporta datos útiles para una comparación de ingeniería. Las opciones de control colgante, pedal y control inalámbrico se adaptan a distintas distribuciones de operación. La información explícita de torque y tracción hace relevante a LJ cuando el comportamiento de arranque y giro de un recipiente pesado es central para la compra. Su configuración de altura fija no ofrece por sí misma ajuste hidráulico de la virola, y la capacidad expresada en toneladas cortas estadounidenses no debe convertirse silenciosamente a toneladas métricas.
Sede: Edmonton, Alberta, Canadá · Fundada: 1976
Ideal para: Proyectos con recipientes pesados que requieren especificaciones publicadas de torque y fuerza de tracción
Posible desventaja: Los conjuntos de altura fija requieren una solución independiente para el ajuste de la virola.
5. Pemamek: mejor para conjuntos de rodillos en la producción de torres eólicas
Pemamek, fundada en 1970 en Loimaa, Finlandia, fabrica sistemas PEMA de soldadura y producción para industrias como las de torres eólicas, estructuras marinas y fabricación pesada. Sus familias publicadas de conjuntos de rodillos difieren considerablemente: los modelos N convencionales abarcan de 12–1,600 toneladas, los modelos A autoalineables de 12–800 toneladas y los modelos X para tuberías de 5–16 toneladas. Esta gama forma parte de una oferta de producción más amplia que combina manipulación de piezas, operaciones de líneas de producción en expansión y automatización de soldadura. Esto resulta adecuado para compradores que planean mover secciones de torres a través de varias etapas de fabricación. Para una línea de soldadura de torres eólicas, la comparación pertinente abarca tanto la coordinación del proceso y la manipulación como la capacidad de los conjuntos de rodillos. El ajuste del diámetro de la serie N es manual, así que quienes cambian de diámetro con frecuencia deberían comparar los requisitos de preparación con los de un sistema autoalineable u otra configuración.
Sede: Loimaa, Finlandia · Fundada: 1970
Ideal para: Líneas de producción de torres eólicas y estructuras marinas que requieren automatización integrada con rodillos
Posible desventaja: Los cambios de diámetro en la serie N convencional requieren ajuste manual.
6. Irizar Heavy Industries: mejor para manipulación y ajuste de recipientes en Canadá
Irizar Heavy Industries tiene su sede en Edmonton y cuenta con una fábrica y un almacén en el condado de Wetaskiwin, Alberta. La empresa indica que su historia comenzó en 1999. Su oferta de rodillos para soldadura abarca equipos convencionales, autoalineables, antiderrape axial y de ajuste, incluidos sistemas sobre rieles para mover ensamblajes grandes. El modelo WR-20 ilustra claramente la diferencia entre capacidades: ofrece una capacidad de giro de 20 toneladas métricas, una capacidad de soporte de 10 toneladas métricas por conjunto motriz o libre, diámetros de 250–4,800 mm y velocidades superficiales de 100–1,000 mm/min. El giro motorizado y el control remoto hacen de este un sistema de giro motorizado, no un soporte pasivo para tuberías. La gama más amplia de equipos de ajuste resulta relevante para los talleres canadienses que unen virolas pesadas. El servicio de alquiler de Irizar se limita a Canadá y Estados Unidos, por lo que las compras fuera de esos mercados no deberían asumir que cuentan con el mismo respaldo basado en alquiler.
Sede: Edmonton, Alberta, Canadá · Fundada: 1999
Ideal para: Talleres canadienses de fabricación pesada que combinan rodillos de giro con equipos de ajuste
Posible desventaja: El servicio de alquiler se limita a Canadá y Estados Unidos.
7. Preston Eastin: mejor para línea central constante y elevación motorizada
Preston Eastin diseña y fabrica equipos de posicionamiento en Tulsa, Oklahoma, y se fundó en 1972. Sus rodillos de giro incluyen configuraciones estándar, de línea central constante y de elevación motorizada. Entre las características publicadas están las ruedas de caucho, el engranaje sinfín y los controles colgantes remotos. El conjunto motriz TDRA-30 tiene una capacidad de soporte de 30,000 lb; el ejemplo del fabricante con dos conjuntos libres TIRA-30 admite una pieza de 90,000 lb en un rango de diámetros de 8–240 pulgadas. Los equipos de línea central constante ayudan a mantener la posición relativa de la punta de soldadura cuando cambia el diámetro. La elevación motorizada es útil cuando la celda de producción requiere cambios controlados de la altura de soporte. Los sistemas elevables pueden necesitar bases a medida, así que la estructura de soporte y el espacio necesario para el movimiento forman parte de la selección de la máquina.
Sede: Tulsa, Oklahoma, Estados Unidos · Fundada: 1972
Ideal para: Celdas para recipientes que requieren una línea central constante o ajuste motorizado de altura
Posible desventaja: Las configuraciones elevables pueden requerir bases de soporte a medida.
Especialistas en ajuste, control antiderrape axial y automatización
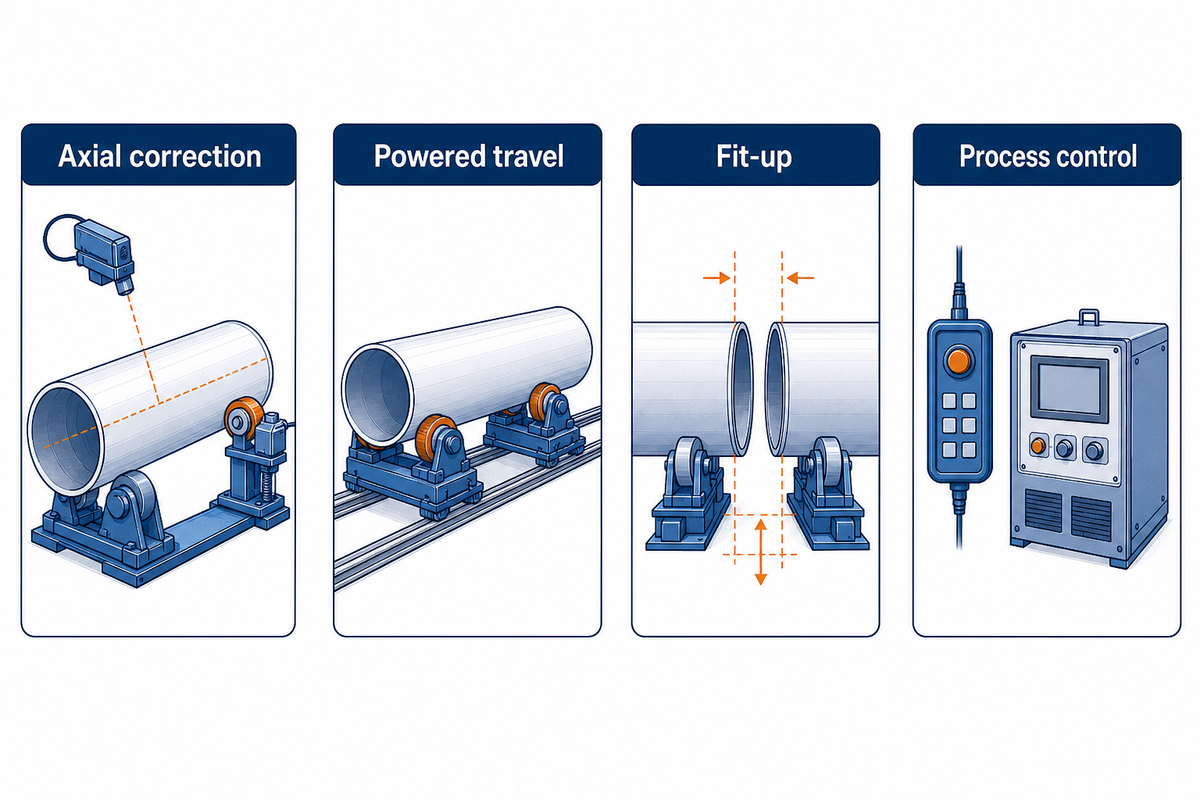
Esta categoría corresponde a situaciones en las que el control de la posición es tan importante como el control del giro, o más. La corrección activa del desplazamiento axial, el desplazamiento motorizado, el ajuste y el control del proceso son aspectos independientes y deben indicarse por separado en la cotización.
8. Key Plant Automation: mejor para el control activo del desplazamiento axial
Key Plant Automation es un fabricante del Reino Unido con sede en Leek, Staffordshire. La historia de la empresa se remonta a 1956 y su producción interna abarca desde la fabricación hasta la puesta en marcha. Sus rotadores antiderrape axial detectan el borde del recipiente y corrigen la posición del carro de desplazamiento de los rodillos. Para el sistema ADR descrito, la empresa publica un control de la pieza de aproximadamente ±1 mm. Se trata de una corrección activa para aplicaciones como costuras de ranura estrecha, recubrimiento por soldadura y ciclos prolongados de precalentamiento; no significa que las ruedas autoalineables por sí solas eviten el desplazamiento axial. El sistema publicado también incluye detección de desplazamiento excesivo y una parada retardada. Esto proporciona funciones de control concretas que los compradores pueden consultar al especificar el giro continuo de recipientes. Los sensores y los mecanismos orientables del carro añaden equipos a la instalación. La cifra de control indicada corresponde a este sistema y a sus condiciones de operación, no a todos los rotadores de Key Plant.
Sede: Leek, Staffordshire, Reino Unido · Fundada: 1956
Ideal para: Soldadura de costuras longitudinales en recipientes que requiere control activo del desplazamiento axial
Posible desventaja: Los equipos antiderrape axial incorporan sensores y mecanismos de control en el carro de desplazamiento de las ruedas.
9. IRCO Automation: mejor para diámetros grandes y desplazamiento motorizado
IRCO Automation, fundada en 1963 y con sede en Burlington, Ontario, diseña y fabrica sistemas de automatización de soldadura y manejo de piezas. Sus volteadores autoalineables combinan una línea central constante ajustable con una capacidad publicada para piezas de hasta 20 pies de diámetro. La empresa describe estos rodillos como parte de sistemas de desplazamiento motorizado axial y ajuste de piezas, lo que los hace pertinentes para el ensamble de recipientes a presión donde la virola debe desplazarse hasta su posición y también girar. El contacto mediante rodillos también es pertinente para trabajos de pared delgada, aunque la presión real sobre la virola y la disposición de las ruedas dependen de la aplicación propuesta. El desplazamiento motorizado y la integración para el ajuste de piezas amplían el alcance del equipo más allá de un par independiente de rodillo motriz y rodillo conducido, e implican decisiones adicionales de distribución y control.
Sede: Burlington, Ontario, Canadá · Fundada: 1963
Ideal para: Ensamble de recipientes a presión de gran diámetro con giro de línea central constante y desplazamiento motorizado
Posible desventaja: El desplazamiento motorizado axial y la integración para el ajuste de piezas amplían el alcance del equipo.
10. Carpano Equipment: ideal para rodillos compactos y opciones antid deriva
Carpano Equipment tiene su sede en Bolonia, Italia, y comenzó a operar en 1992, con el diseño y la fabricación de equipos de automatización de soldadura. Su catálogo actual de rotadores incluye los modelos compactos OBY, el ajustador de tuberías R025, los equipos RB autoalineables y de ajuste, y juegos de rodillos de servicio pesado con capacidades publicadas de 12.5 a 460 T/set. Carpano distingue entre los simples topes axiales y un sistema activo antid deriva que orienta un rodillo conducido mediante ajuste hidráulico, con sensores táctiles, inductivos o láser entre las opciones descritas. Esto ofrece a un taller una alternativa que va desde el manejo de tuberías pequeñas hasta una rotación más controlada de recipientes a presión, sin tratar todos los artículos del catálogo como si fueran la misma máquina. Los paquetes compactos, de servicio pesado y antid deriva tienen alcances distintos de ajuste y control, por lo que las características publicadas de una familia no pueden aplicarse a todas las demás.
Sede: Bolonia, Italia · Fundada: 1992
Ideal para: Talleres que combinan rotadores compactos para tubería con opciones autoalineables y antid deriva
Posible desventaja: Los modelos compactos y de servicio pesado tienen paquetes distintos de ajuste y control.
11. DEUMA: ideal para virolas grandes y rodillos accionados individualmente
DEUMA fabrica maquinaria para el trabajo de metales en Netphen, Alemania, y describe una trayectoria de más de cinco décadas sin publicar un año exacto de fundación en la página de la empresa revisada. Su línea de rodillos giratorios incluye los modelos estacionarios RS, los modelos H más pequeños, los modelos Z autoalineables y configuraciones móviles, con una capacidad publicada para toda la empresa de 1 a 1,200 toneladas. El diseño RS está especificado para cargas de hasta 500 toneladas y diámetros de hasta 12 metros, con accionamientos individuales de rodillo de CC y un rango de velocidad de 50–2,500 mm/min. Estos detalles de los modelos hacen que DEUMA sea pertinente para el manejo de virolas grandes, donde la disposición del accionamiento, el diámetro y el desplazamiento sobre rieles requieren decisiones de ingeniería por separado. Los carros móviles, las configuraciones con múltiples accionamientos y el equipo antideslizamiento son opciones de configuración, por lo que la descripción general de la línea no establece que cada opción sea estándar.
Sede: Netphen, Alemania · Fundada: No divulgado públicamente
Ideal para: Virolas de gran diámetro que requieren rodillos accionados individualmente y bases móviles
Posible desventaja: Los carros móviles y las unidades antideslizamiento son configuraciones independientes.
12. AMET: ideal para rodillos giratorios bajo controles de proceso compartidos
AMET, fundada en 1989 en Rexburg, Idaho, fabrica sistemas de soldadura automatizados y desarrolla sus propios componentes de hardware y software de control. La página de sistemas de columna y brazo enumera rodillos giratorios de 2.5 a 150 toneladas, aptos para operar de forma independiente o integrarse con controles XM/XPro, mientras que su material para la industria de la construcción identifica expresamente los dispositivos de sujeción fabricados para rodillos giratorios. Esto hace de AMET una opción para una celda donde la rotación, los parámetros de soldadura y el funcionamiento del manipulador necesitan un enfoque de control común, en lugar de varios paneles de operación independientes. Al evaluar la compra, lo importante es la interfaz requerida, el control de recetas y la secuencia de operación coordinada, no simplemente el rodillo de mayor capacidad disponible. La integración requiere especificaciones y puesta en marcha a nivel de celda, por lo que el alcance del proyecto difiere del de comprar un par de rodillos independiente.
Sede: Rexburg, Idaho, Estados Unidos · Fundada: 1989
Ideal para: Celdas de soldadura integradas que requieren controles comunes de proceso y de rodillos giratorios
Posible desventaja: Los controles integrados requieren especificaciones y puesta en marcha a nivel de celda.
Especialistas en rotadores para tuberías y talleres
Las tuberías pequeñas y los espacios reducidos exigen evaluar el equipo con el mismo cuidado que el destinado a recipientes a presión grandes. La selección de un juego de rodillos giratorios para tubería puede depender del diámetro mínimo, el control a baja velocidad, la compatibilidad con el suministro eléctrico local y el tipo de ruedas.
13. Kistler / Bode: ideal para rodillos giratorios compactos de doble accionamiento
Kistler, con sede en Bad Saulgau, Alemania, sitúa el inicio de su trayectoria en 1966 e incluye a Bode en su línea de posicionamiento de soldadura, por lo que aquí se cuentan una sola vez. Además de otras familias de rotadores, su línea BRS acciona ambas ruedas de contacto de la unidad motriz y ofrece una configuración compacta con rodillo motriz y rodillo conducido para piezas cilíndricas. El BRS1000 tiene una capacidad de 1,000 kg para diámetros de 70–1,500 mm; el BRS2000, de 2,000 kg para 80–2,500 mm; y el BRS5000, de 5,000 kg para 200–3,000 mm. El contacto de doble accionamiento es una característica útil para comparar en trabajos con tuberías y recipientes a presión pequeños, mientras que la progresión de diámetros muestra por qué un modelo de mayor capacidad no es automáticamente mejor para una virola muy pequeña. Estas capacidades corresponden a un juego con una unidad motriz y una conducida, y no garantizan soporte o tracción ilimitados al añadir más bases.
Sede: Bad Saulgau, Alemania · Fundada: 1966
Ideal para: Piezas cilíndricas compactas que requieren dos ruedas de contacto motrices
Posible desventaja: Las capacidades del BRS corresponden a una unidad motriz y una conducida.
14. DUMETA: ideal para la rotación compacta de tuberías con alimentación de 230 voltios
DUMETA, con sede en Oldenzaal, Países Bajos, describe sus propias actividades de ingeniería y fabricación de máquinas, con raíces en un taller de principios de la década de 1990, en lugar de divulgar un año exacto de fundación. Los rotadores motorizados D-DWR-1 y D-DWR-3 tienen capacidades de rotación de 1,000 kg y 3,000 kg, respectivamente, mientras que la capacidad de soporte de cada base es de 500 kg y 1,500 kg. Los rangos de diámetro publicados son 20–800 mm y 20–1,500 mm, con una velocidad superficial de 100–1,000 mm/min y alimentación de 230 voltios para esta familia compacta. Estos detalles hacen que los modelos D-DWR sean opciones útiles para trabajos con tuberías y recipientes a presión pequeños en un taller mecánico, sin confundirlos con los rodillos de soporte pasivos independientes de DUMETA. La separación de los rodillos se ajusta manualmente, por lo que los cambios frecuentes entre diámetros distintos siguen formando parte del trabajo de preparación del operador.
Sede de la empresa: Oldenzaal, Países Bajos · Fundada: No divulgado públicamente
Ideal para: Trabajos con tuberías y recipientes a presión pequeños que requieren rodillos giratorios compactos de 230 voltios
Posible desventaja: La separación de los rodillos D-DWR se ajusta manualmente.
15. ProArc / United ProArc: ideal para comparar rodillos giratorios por modelo
United ProArc, con sede en Taoyuan, Taiwán, se estableció en 1966 y fabrica equipos de automatización de soldadura, incluida una línea específica de rodillos giratorios TR. Las especificaciones de la línea TR indican capacidades de 1,000 a 60,000 kg para una unidad motriz más una conducida, mientras que los modelos TR0103/0104 especifican diámetros de 20–800 mm y una velocidad superficial de 80–1,600 mm/min. Los modelos más pequeños con ruedas de PU y las alternativas más grandes tienen materiales de rodillo y rangos operativos distintos, lo que permite a los compradores comparar una configuración identificada en lugar de basarse en una afirmación general sobre la categoría. Las tablas claras de modelos ayudan a los talleres a acotar sus requisitos para tuberías o recipientes a presión de peso ligero a mediano antes de solicitar controles personalizados o integración. El material de las ruedas y el rango de velocidad varían a lo largo de la línea, así que las cifras de los modelos pequeños no describen todas las máquinas TR.
Sede de la empresa: Taoyuan, Taiwán · Fundada: 1966
Ideal para: Talleres que comparan modelos de rodillos giratorios de peso ligero a mediano con especificaciones claras
Posible desventaja: El material de las ruedas y el rango de velocidad varían según el modelo TR.
Fabricantes de rotadores estándar y personalizados
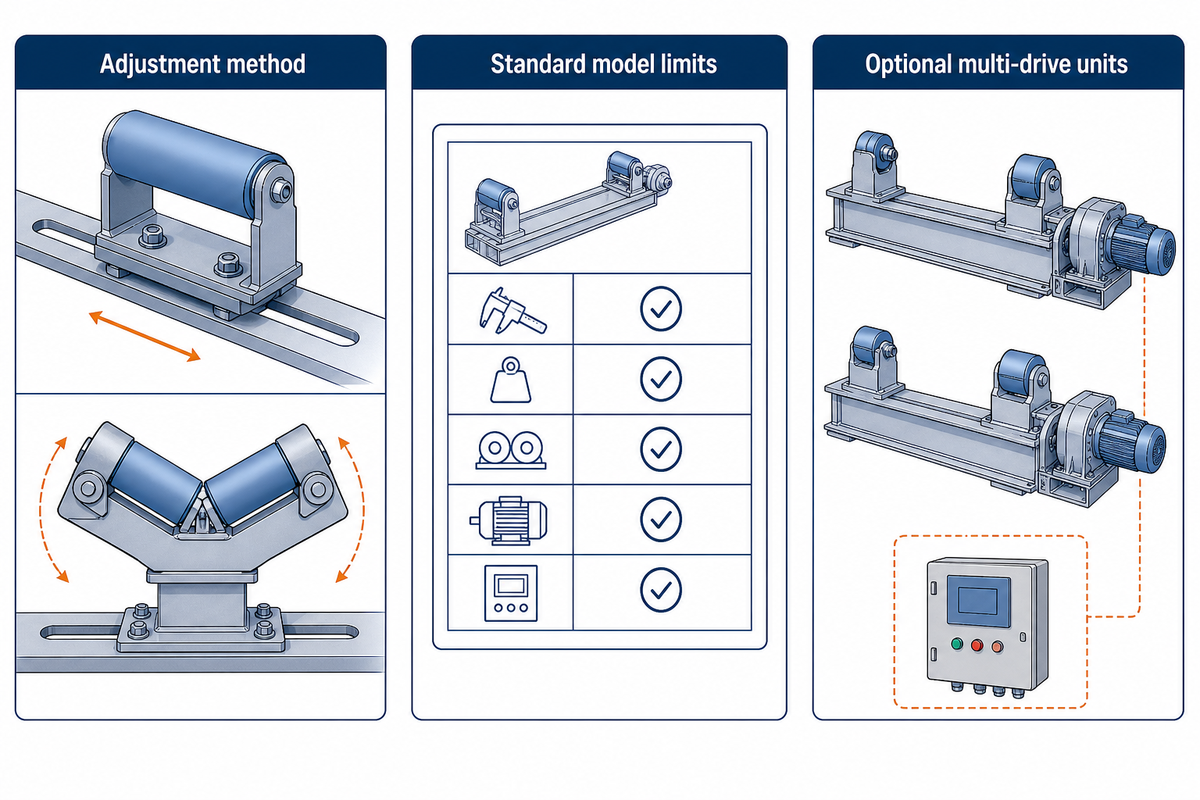
Los fabricantes de esta categoría ofrecen unidades giratorias convencionales y autoalineables, incluidos sistemas personalizados diseñados a medida. Aunque los productos de distintos fabricantes son similares, puede haber diferencias en el método de ajuste, los límites de los modelos estándar y las unidades opcionales con múltiples accionamientos.
16. Amin Machinery: ideal para proyectos de rotadores convencionales de servicio muy pesado
Amin Machinery, establecida en 1972 en Vitthal Udyognagar, Gujarat, diseña y fabrica equipos de automatización de soldadura para recipientes a presión y fabricación industrial de servicio pesado. La empresa publica rangos de rotadores convencionales de 1–2,000 T y autoalineables de 3–500 T, y muestra un proyecto de rotador de 1,600 MT suministrado a Italia. Su oferta incluye configuraciones convencionales y móviles, lo que la hace pertinente cuando la clase de carga y los requisitos de movimiento exceden lo que puede cubrir un juego pequeño de catálogo. El ejemplo del proyecto respalda su experiencia con equipos de gran peso, pero no confirma disponibilidad en inventario, controles idénticos ni el mismo rango geométrico en todos los puntos de la capacidad indicada. Por ello, los sistemas de mayor capacidad deben compararse como proyectos de ingeniería con un alcance definido para ruedas, accionamiento, desplazamiento y control.
Sede: Vitthal Udyognagar, Gujarat, India · Fundada: 1972
Ideal para: Fabricación de recipientes a presión muy pesados que requiere ingeniería de rotadores convencionales y móviles
Posible desventaja: Los sistemas de mayor capacidad son equipos específicos para cada proyecto.
17. APS Welding: ideal para rotadores estándar junto con equipos de soldadura
APS Welding tiene su domicilio social registrado en Mumbai y una planta de fabricación en Valsad, Gujarat; comenzó como empresa unipersonal en 2003 y se convirtió en sociedad limitada en 2012. Sus rotadores ORBITER abarcan modelos estándar de 5–40 toneladas métricas, con rodillos de PU, control de velocidad de frecuencia variable y un control colgante digital. El modelo 5T publicado admite diámetros de 250–2,500 mm, el 10T alcanza 3,700 mm y los modelos más grandes de la lista llegan a 4,800 mm, con ajuste mediante pernos o tornillos según la configuración seleccionada. APS también suministra fuentes de poder para soldadura, lo que hace que la empresa sea pertinente para talleres de fabricación de India que comparan en conjunto el equipo de rotación y el paquete del proceso de soldadura. La línea estándar ORBITER termina en 40 toneladas métricas, por lo que un requisito de mayor capacidad necesita una propuesta independiente, en lugar de extrapolar las cifras de esa tabla.
Sede: Mumbai, India · Fundada: 2003
Ideal para: Talleres de fabricación de India que buscan rotadores estándar junto con fuentes de poder para soldadura
Posible desventaja: La línea estándar ORBITER termina en 40 toneladas métricas.
18. Mogra Engineering: ideal para rodillos ajustables y opciones de múltiples accionamientos
Mogra Engineering tiene su sede en Pune, India, y adoptó su nombre actual en 1998, tras una empresa anterior llamada VNK, establecida en 1989. Sus rotadores de soldadura Rudra utilizan una construcción de doble accionamiento, engranajes rectos, control de velocidad superficial de frecuencia variable y un control colgante; la oferta incluye configuraciones convencionales, con husillo de avance y autoalineables. El material de producto de la empresa distingue las características básicas de rotación de opciones como carros motorizados, materiales de ruedas y sincronización de dos o más unidades motrices, mientras que su propio catálogo WRL-100 especifica una capacidad de rotación de 100 toneladas, capacidad de carga de 50 toneladas y diámetros de pieza de 400–5,000 mm. Esa distinción hace que Mogra sea pertinente para talleres de recipientes a presión que necesitan ajustar la separación de los soportes o coordinar varias bases motrices, en lugar de simplemente añadir rodillos conducidos pasivos. La sincronización y el movimiento de los carros son paquetes opcionales; deben incluirse expresamente al comparar cotizaciones.
Sede: Pune, Maharashtra, India · Fundada: 1998, empresa Mogra actual
Ideal para: Talleres de recipientes a presión que necesitan ajuste con husillo de avance y opciones sincronizadas de múltiples accionamientos
Posible desventaja: La sincronización y los carros motorizados son paquetes opcionales.
19. SENLISWELD: ideal para rotadores convencionales en varias clases de carga
SENLISWELD tiene su sede en Wuxi, China, y describe sus actividades técnicas y de producción como vigentes desde 1999. Su página de rotadores convencionales para soldadura publica un rango de 2–500 toneladas e ilustra modelos específicos, entre ellos equipos 2T, 5T, 20T, 60T, 100T y 200T. La oferta describe bases motrices y conducidas, velocidad de rotación ajustable, opciones de ruedas y controles remotos o de pedal; la combinación final depende del modelo elegido. Este rango es pertinente para proyectos de exportación de recipientes a presión que comparan equipos convencionales de varias capacidades, en especial cuando se adaptará un modelo estándar inicial a una virola conocida. La separación de los rodillos convencionales requiere ajuste manual, por lo que los talleres que cambian de diámetro con frecuencia deberían comparar este método de preparación con un diseño autoalineable.
Sede: Wuxi, China · Fundada: 1999
Ideal para: Proyectos de exportación de recipientes a presión que comparan rotadores convencionales estándar y personalizados
Posible desventaja: Los modelos convencionales requieren ajustar manualmente la separación de los rodillos.
20. RESIZE / Wuxi Yuanpeng: ideal para juegos autoalineables y opciones de ruedas
RESIZE es la marca de equipos asociada con Wuxi Yuanpeng Machinery, fabricante chino que declara haberse fundado en 2003 y producir centros de soldadura, rodillos giratorios y equipos de posicionamiento. Su catálogo autoalineable enumera los modelos HGZ-5 a HGZ-200, con capacidades de 5T a 200T, e identifica versiones de caucho y poliuretano para máquinas seleccionadas. Las configuraciones publicadas de rodillos motrices y las opciones de ruedas específicas de cada familia hacen de esta marca una opción para compradores que comparan juegos autoalineables para la fabricación de tanques y virolas cilíndricas. En este caso resulta particularmente útil revisar cada modelo, porque el material de las ruedas influye en las condiciones de contacto previstas, y pertenecer a la misma familia HGZ no garantiza accionamientos ni controles idénticos. Las variantes de caucho y PU deben seleccionarse deliberadamente, en lugar de considerarse especificaciones intercambiables.
Sede: Wuxi, China · Fundada: 2003
Ideal para: Talleres que especifican juegos de rodillos autoalineables según la capacidad y el material de las ruedas
Posible desventaja: Las variantes de caucho y poliuretano deben seleccionarse según el modelo.
Cómo elegir un fabricante de rotadores de soldadura
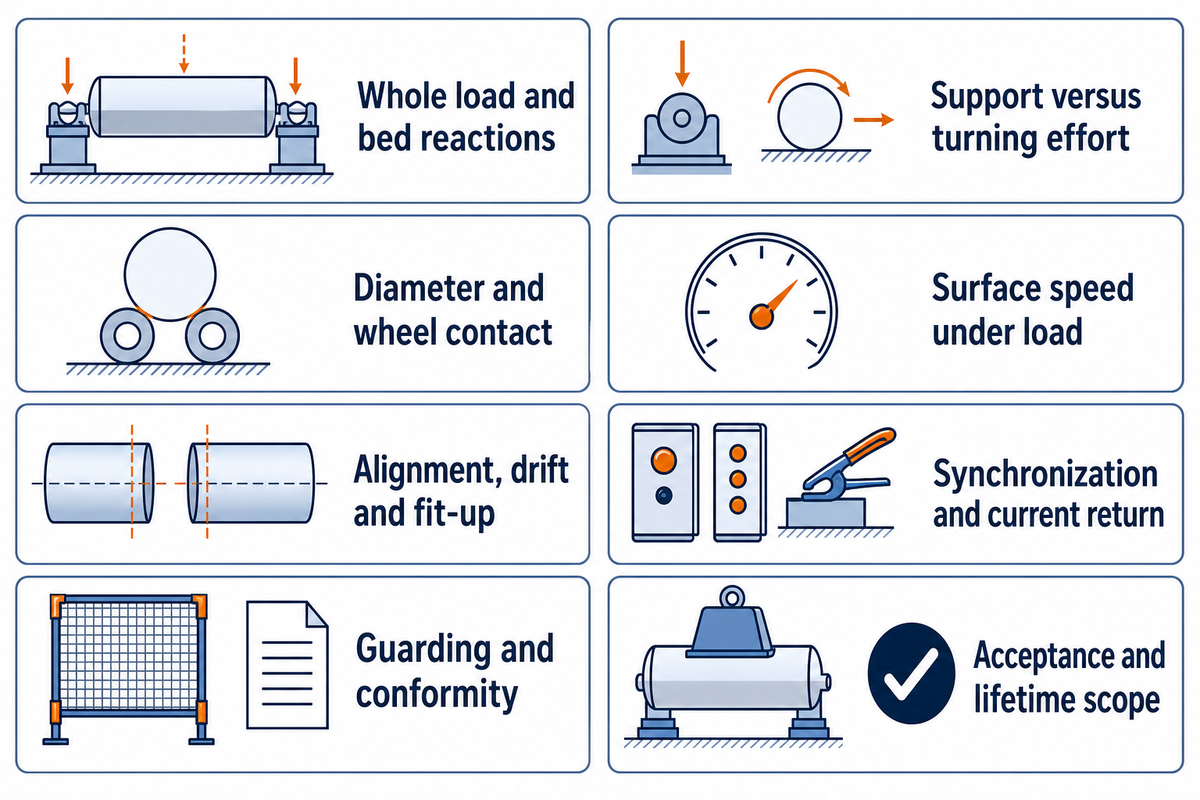
Los fabricantes de rotadores de soldadura industriales deben especificar equipos para el trabajo en cuestión. Una capacidad de carga alta es solo uno de los factores. Envíe los mismos planos y requisitos operativos a los proveedores preseleccionados y luego utilice estas ocho verificaciones para comparar sus respuestas. Elija al fabricante según si el equipo propuesto puede soportar, poner en movimiento, girar y detener la pieza cilíndrica real en las condiciones de soldadura requeridas.
Elegir el rotador de soldadura adecuado comienza por las necesidades específicas de la celda de producción de soldadura. Describa las operaciones de soldadura de la misma manera a cada proveedor: quién carga la pieza, cómo realizan su trabajo los operadores de soldadura y qué equipos comparten el espacio de operación. La cotización debe explicar cómo se adaptará a distintos productos. Así podrá encontrar el equipo adecuado sin tratar todo el catálogo del proveedor como si fuera la solución propuesta.
Especificaciones rápidas para enviar con una solicitud de cotización
- Masa máxima de la pieza terminada, del dispositivo de sujeción y de los accesorios temporales.
- Diámetros mínimo y máximo, longitud de la virola, espesor de pared y centro de gravedad.
- Posiciones de soporte, estado de la superficie, material y temperatura de contacto prevista.
- Velocidad de desplazamiento de soldadura, proceso, corriente, ciclo de trabajo y suministro eléctrico del taller.
- Requisitos de ajuste, desplazamiento, sistema antid deriva e interfaces de control.
1. Defina la carga total y calcule la reacción en cada base
Considere el caso en que la pieza está apoyada y se agregan otros accesorios. Incluya los componentes internos, los dispositivos de sujeción, los accesorios temporales y cualquier otro elemento que soporten los rodillos. Indique si el tonelaje cotizado corresponde únicamente a la pieza de trabajo o al conjunto completo soportado. Especifique el peso de la pieza en su condición más pesada de fabricación, que puede diferir de su condición de envío.
Es un error común suponer que la carga se distribuye por igual, en tercios, entre las tres bases que soportan un recipiente a presión mediante una unidad motriz y dos rodillos conducidos. La ubicación del centro de gravedad, la separación de los soportes, la flexibilidad de la virola y de los accesorios internos, y el equipo transportado afectan las reacciones en los soportes. Se debe solicitar un cálculo de distribución de carga para las posiciones de soporte de interés. La suma de los datos de placa, por sí sola, no permite determinar la distribución de carga admisible. El selector de capacidad y tipo de rotador para tuberías ayuda a realizar una selección preliminar y no sustituye un análisis de ingeniería de distribución de carga.
Las capacidades publicadas no son todas iguales. Una cotización que indique “2 toneladas” o “5 toneladas” aún requiere definir la unidad: las toneladas cortas estadounidenses y las toneladas métricas son unidades distintas. Los ejemplos muestran que la unidad y la configuración deben considerarse junto con la capacidad. Los ejemplos provienen de catálogos publicados y no son intercambiables.
Las capacidades de carga requieren una configuración definida. Para recipientes cilíndricos grandes y pesados, identifique qué bases motrices y unidades conducidas soportan las piezas pesadas en cada etapa de fabricación. Los rotadores se diseñan para determinadas condiciones de soporte y accionamiento; las virolas de distintos tamaños pueden cambiar esas condiciones. No trate la capacidad anunciada como autorización para girar recipientes grandes con cualquier separación o cantidad de soportes.
| Fabricante / modelo | Base de la capacidad publicada | Ejemplo de diámetro o velocidad |
|---|---|---|
| Familia Aubrik ZT | 6–50 toneladas métricas, rango de la familia | Use el rango de diámetro del modelo ZT seleccionado |
| Pandjiris MM-60/30T | 60,000 lb de soporte por unidad; 120,000 lb de capacidad de giro | 12 in–16 ft de diámetro |
| LJ 120T-500/600 | 120,000 lb por base; 240,000 lb combinadas | 18–312 in de diámetro; 5–70 in/min |
| Irizar WR-20 | 10 toneladas métricas por base; 20 toneladas métricas de capacidad de giro | 250–4,800 mm de diámetro |
| Preston Eastin TDRA-30 | 30,000 lb de soporte por base; 90,000 lb con dos unidades de apoyo no motrices especificadas | 8–240 in de diámetro |
| Kistler BRS1000 | 1,000 kg, una unidad motriz y una conducida | 70–1,500 mm de diámetro |
| DUMETA D-DWR-1 | 500 kg por base; 1,000 kg de capacidad de giro | 20–800 mm de diámetro; 100–1,000 mm/min |
| ProArc TR0103/0104 | 1,000 kg, una unidad motriz y una conducida | 20–800 mm de diámetro; 80–1,600 mm/min |
| APS ORBITER 5T | 5 toneladas métricas, modelo estándar listado | 250–2,500 mm de diámetro; 100–1,500 mm/min |
Nota de ingeniería: Mantenga en líneas separadas de la especificación de compra la capacidad de soporte de cada base y la capacidad de giro de la configuración completa. Los ejemplos de catálogo anteriores muestran por qué una misma capacidad anunciada puede referirse a equipos distintos.
2. Distinga la capacidad de soporte del esfuerzo de giro utilizable
Un rodillo motriz debe poder controlar la carga que soporta. Esto depende de la potencia del motor, la relación de engranajes, la tracción disponible, las superficies de las ruedas, el ángulo de contacto, la excentricidad y la aceleración. Un rodillo motriz puede perder tracción si la carga se apoya sobre una superficie irregular. También puede perderla debido a cascarilla de laminación, pintura u otros depósitos superficiales.
Solicite cálculos de soporte y accionamiento/tracción. Koike distingue expresamente ambos casos en ejemplos publicados. Aumentar el peso soportado con rodillos conducidos no incrementa automáticamente el agarre de la base motriz; verifique la carga real sobre las ruedas motrices. Solicite al proveedor una evaluación de cómo afectan la carga sobre los soportes y los cambios en el centro de gravedad al contacto de las ruedas. Un contacto insuficiente de las ruedas no se corrige con motores más grandes.
Haga
- Identifique la carga que soporta cada base.
- Verifique la tracción disponible en las ruedas motrices.
- Acuerde pruebas de arranque, parada y velocidad con carga.
No haga
- Sume las capacidades de las bases sin un cálculo de soporte.
- Suponga que una mayor capacidad del motor evita el deslizamiento.
- Acepte una demostración sin carga como prueba con carga.
3. Verifique conjuntamente el diámetro, el contacto con la virola y el material de las ruedas.
Al determinar las condiciones de carga y contacto de la pieza de trabajo soportada, no basta con conocer su tamaño máximo (por ejemplo, el diámetro mayor de la virola). El diámetro menor de la carga soportada también afecta las condiciones de contacto. Los ángulos de los rodillos autoalineables cambian según el diámetro; en las máquinas convencionales puede ser necesario reposicionarlos mediante pernos, tornillos o sistemas hidráulicos. Para determinar la presión local y las condiciones de contacto, se debe proporcionar al proveedor la longitud, el espesor de pared y la redondez de la virola soportada.
Las condiciones de contacto y el espesor de la virola pueden hacer que un tanque soportado se deforme o adquiera una deformación permanente, aunque esté dentro del límite de carga de la máquina. Las piezas pueden deslizarse sobre los rodillos de soporte de forma no deseada. Se pueden usar ruedas de distintos materiales para modificar las condiciones de contacto. Antes de decidir si un material es adecuado, se debe considerar la combinación de sus propiedades. El ancho, la dureza, la separación y el material de las ruedas deben ser adecuados para la virola. Solicite el grado del material de las ruedas y las condiciones de contacto permitidas, sobre todo si habrá precalentamiento o granallado.
Tanto los rotadores de soldadura autoalineables como los rodillos convencionales pueden utilizarse en distintas aplicaciones de soldadura. El ajuste de la separación entre rodillos debe adaptarse a los cambios de diámetro previstos en el programa de producción. Pregunte qué grados de ruedas están disponibles en los distintos modelos y compare la presión de contacto y los límites de temperatura. La personalización debe especificar qué componentes y cálculos cambian, en lugar de limitarse a describir la máquina como adecuada para distintas industrias.
Las condiciones de contacto, incluida la presencia de cascarilla y contaminantes, pueden afectar la idoneidad de las ruedas para una aplicación determinada. Los componentes de los sistemas de contacto cumplen funciones específicas de soporte de carga, tracción y protección de superficies. Nuestros rotadores autoalineables pueden servir para compararlos con los sistemas convencionales.
4. Especifique la velocidad periférica y la estabilidad a baja velocidad con carga
La soldadura recorre la circunferencia de la virola, por lo que las revoluciones por minuto por sí solas no bastan. Con un diámetro D en milímetros y una velocidad de rotación n en rpm, la velocidad periférica es π × D × n en mm/min. Una virola de 2,000 mm a 0.1 rpm pasa frente a la antorcha a unos 628 mm/min; a 0.02 rpm, pasa a unos 126 mm/min. Estos son cálculos geométricos, no garantías de rendimiento de un modelo.
Determine el rango de velocidad para soldadura TIG, MIG/MAG o S.A. y compruebe si la aceleración es uniforme, si se puede mantener una rotación estable a baja velocidad y si la parada se controla bajo carga. En la soldadura automática, se debe garantizar la estabilidad a la velocidad necesaria para soldar la junta. Utilice la Calculadora de velocidad periférica para conocer la velocidad periférica requerida.
Defina cómo se medirá la variación de velocidad y especifique los requisitos del proceso de soldadura. Conviene realizar una demostración con el diámetro y la carga previstos, usando una tolerancia de velocidad y un método de medición acordados. La calidad de la soldadura depende del proceso completo y de otros equipos; el rotador por sí solo no puede garantizar la penetración ni la calidad del cordón de soldadura.
Para lograr soldaduras de alta calidad, evalúe todo el ciclo de soldadura y no solo la rotación uniforme. La manipulación de materiales, la carga, el ajuste de las piezas y la inspección pueden afectar la productividad general tanto como la velocidad de desplazamiento. Para optimizar la eficiencia y la calidad, solicite al proveedor que adapte el sistema de control a la secuencia de proceso requerida. Estos son aspectos clave de los sistemas de soldadura automatizados; añadir equipos de movimiento por sí solo no mejora necesariamente el rendimiento general de la soldadura.
5. Distinga entre autoalineación, control del desplazamiento axial y ajuste de juntas
Las ruedas de los rotadores autoalineables adaptan la geometría de contacto a distintos diámetros de piezas de trabajo. El control del desplazamiento axial consiste en detectar o limitar el movimiento a lo largo del eje; un sistema activo detecta el movimiento y ajusta la posición de la virola. Se pueden combinar estos sistemas, pero la presencia de una función no demuestra que las demás estén incluidas. Los sistemas hidráulicos de ajuste se utilizan para alinear las juntas de la virola.
Para componentes largos, especifique cómo se detectará y corregirá el desplazamiento axial, qué ocurre si se supera el límite de desplazamiento y si la restricción propuesta es lo bastante versátil para adaptarse a la forma real del recipiente. ¿Qué ajustes laterales y verticales se requieren? ¿Qué ajustes motorizados de desplazamiento se necesitan? Según el nivel de control requerido, se puede usar un rodillo loco guiado por sensor o un tope pasivo.
También disponga el rotador junto con el manipulador de soldadura con columna y brazo. Los rodillos mueven la pieza de trabajo; el manipulador posiciona la antorcha. Durante la rotación, se debe mantener espacio libre para dispositivos de sujeción temporales y boquillas, así como compatibilidad con el ajuste de juntas y el alcance de la antorcha.
6. Defina la sincronización y el retorno de corriente de soldadura
Para que dos bancadas motorizadas independientes funcionen como un sistema coordinado, es necesario integrar varias funciones. Especifique los controles de interconexión, una consigna de velocidad compartida, la retroalimentación necesaria, el equilibrado de carga y las paradas coordinadas en caso de falla. Pregunte qué ocurre si uno de los accionamientos se detiene o pierde contacto con las ruedas. ¿Quién es responsable de integrar las bancadas con el sistema de soldadura?
Al revisar las funciones de los controles de soldadura, distinga las bancadas de rodillos de los equipos de soldadura rotativos que sujetan una pieza. Los posicionadores rotativos pueden sostener componentes irregulares, mientras que los rotadores de tubería giran piezas cilíndricas adecuadas mediante el contacto con ruedas. Que una oferta incluya una categoría no significa que también incluya la otra. Para corrientes de soldadura altas, especifique por separado la conexión de retorno y el ciclo de trabajo, sin confundirlos con la sincronización de los accionamientos.
Proporcione a la pieza de trabajo una ruta de retorno independiente y del tamaño adecuado para la corriente de soldadura. No utilice rutas incidentales a través de rodamientos u otras superficies de contacto. Acuerde con el proveedor si el sistema de retorno de corriente utiliza pinzas, escobillas o un colector de corriente diseñado específicamente para cerrar el circuito. El retorno de corriente de soldadura y la puesta a tierra de protección cumplen funciones distintas. Hay colectores diseñados para el retorno de corriente de soldadura, que se abordan en los requisitos de OSHA para equipos de soldadura por arco.
Especifique la corriente de soldadura y el ciclo de trabajo. Determine si el contacto será adecuado durante toda la rotación. La información de nuestra guía de manipuladores para soldadura de tuberías explica algunas de las otras interfaces de la celda. Estas también deben evaluarse en la misma revisión de diseño e ingeniería.
7. Revise los resguardos y distinga los certificados de la conformidad del producto
Considere los puntos de atrapamiento entre los rodillos y la pieza de trabajo, la zona de operación, otras partes móviles expuestas o accesibles, las funciones de parada de emergencia y el aislamiento del equipo para mantenimiento. El aislamiento de energía no equivale a instalar resguardos. Las funciones de parada de emergencia no sustituyen los resguardos ni equivalen al aislamiento de energía. Los puntos de atrapamiento y otros elementos giratorios del equipo pueden representar un peligro. En Estados Unidos, la norma de OSHA sobre resguardos de máquinas aborda la protección contra los peligros que presentan los elementos giratorios y los puntos de atrapamiento; revise la instalación real para definir la protección adecuada a las tareas y al sitio.
Mantenga separadas las categorías de documentación. La norma ISO 9001 se refiere al sistema de gestión de calidad de una organización; ISO explica la certificación, pero no emite el certificado de la empresa. El marcado CE se refiere a las obligaciones de conformidad aplicables al producto y a la declaración del fabricante, como explica la guía de la Comisión Europea para fabricantes. Verifique la entidad legal, el alcance, la identificación de la máquina y la documentación requerida en el mercado de destino.
Los requisitos de ASME, AWS o API pueden aplicarse al recipiente fabricado, al procedimiento de soldadura, al personal o al proyecto. La mención de esos organismos no significa por sí sola que el rotador cuente con una certificación de producto correspondiente. Solicite el documento que respalde la afirmación específica en lugar de aceptar una colección de logotipos como prueba de que la máquina es adecuada.
Pregunte cómo aborda la instalación propuesta las normas industriales y los reglamentos de seguridad aplicables. Afirmaciones como «control de calidad estricto» o «fácil de operar» requieren documentos de respaldo y una demostración: los rotadores deben ser adecuados para la tarea especificada, y la experiencia de uso del operador debe abarcar la carga, la configuración, la recuperación ante fallas y el aislamiento. Una lista de fabricantes líderes es solo un punto de partida para estas verificaciones específicas de la máquina.
8. Compare las pruebas de aceptación, el servicio y el alcance durante la vida útil
Aclarar de antemano las características del equipo exigidas por la especificación de compra ayuda a que la prueba de aceptación en fábrica (FAT) valide la carga, el diámetro, la estabilidad a baja velocidad, los arranques, las paradas, el desplazamiento axial, las interfaces y las funciones de seguridad. Acordar las limitaciones y la metodología de las pruebas del equipo antes de fabricarlo puede ayudar a que la prueba cumpla su propósito. Si la aplicación incluye una virola poco común, acuerde qué pruebas documentales proporcionará el fabricante del equipo para respaldar la especificación de prueba. Una demostración del equipo sin carga no sustituye las pruebas con carga acordadas ni las pruebas documentales correspondientes.
Debido a las características del equipo y los servicios de soporte, los costos de operación y mantenimiento pueden variar mucho entre equipos que parecen equivalentes. Compare la disponibilidad de ruedas de repuesto, rodamientos, cajas de engranajes y accionamientos, así como las copias de seguridad de los controles, los manuales, la puesta en marcha, la capacitación de operadores y las exclusiones de la garantía. Defina qué parte acudirá al sitio, cuáles serán los gastos de traslado y cuál será el tiempo de respuesta previsto.
Verifique las refacciones por artículo, ubicación y procedimiento de reemplazo. Pregunte qué buenas prácticas recomienda el proveedor para las ruedas, los engranajes y los controles seleccionados, y qué tareas de mantenimiento requieren la intervención de un especialista. Las tendencias de la industria sirven como referencia, pero no deben tener más peso que los acuerdos de servicio documentados para la máquina que recibirá.
Por último, considere los aspectos comerciales. Estos incluyen bancadas, rodillos locos, ruedas, rieles, cables, componentes eléctricos, sistemas hidráulicos, embalaje, flete, trabajos en sitio y puesta en marcha. Pida al soldador y al planificador de producción que traten como supuestos las afirmaciones sobre aumentos de productividad, hasta que se verifiquen con su equipo y proceso de soldadura. Una propuesta de un proveedor de calidad debe definir esos alcances y proporcionar al personal de compras, producción y mantenimiento una base para comparar la compra.
Preguntas frecuentes
¿Cuál es la diferencia entre un rotador de soldadura y un posicionador de soldadura?
Compare cómo se sujeta la pieza de trabajo
Un rotador de soldadura sostiene una pieza de trabajo cilíndrica sobre rodillos motrices y rodillos locos, y la hace girar por contacto con las ruedas. Un posicionador de soldadura normalmente sujeta la pieza en un plato, una mesa, un plato de sujeción o un dispositivo de sujeción, y puede inclinarla además de hacerla girar. Una mesa giratoria se centra en la rotación de una mesa o un plato. Las virolas de tanques largos, tuberías y recipientes suelen ser adecuadas para bancadas de rodillos; las piezas más cortas o irregulares pueden requerir un posicionador con sujeción. La decisión depende de la geometría, el soporte y el acceso, no del hecho de que ambas máquinas giren. Los soportes pasivos de rodillos sostienen la pieza, pero no proporcionan una rotación motorizada controlada.
¿Es adecuado un rotador de 100 toneladas para cualquier recipiente de 100 toneladas?
Verifique por separado las condiciones de soporte y accionamiento
No. La capacidad nominal puede referirse a una bancada, a un conjunto de accionamiento y rodillo loco o a una configuración operativa específica. La idoneidad real depende de la masa total soportada, las reacciones en cada bancada, el diámetro, el centro de gravedad, la excentricidad, el contacto con las ruedas y la tracción disponible. El accionamiento debe poder arrancar la virola y controlarla a la velocidad requerida. Solicite los cálculos de distribución de carga y de capacidad de giro útil para la configuración propuesta. Confirme también si el proveedor se refiere a toneladas métricas, toneladas cortas de Estados Unidos u otra unidad especificada.
¿Los rotadores autoalineables evitan automáticamente el desplazamiento axial?
La autoalineación y el control del desplazamiento axial son funciones distintas
No. Los conjuntos de ruedas autoalineables se adaptan a los cambios de diámetro y mantienen la geometría de contacto prevista. No detectan ni corrigen automáticamente el movimiento axial de una virola. Los sistemas activos de control del desplazamiento axial usan sensores y movimientos correctivos; otros tipos de configuración emplean restricciones con otra función operativa. Para juntas largas o precalentamiento prolongado, especifique el desplazamiento axial aceptable y pregunte cómo lo controla el sistema propuesto en condiciones representativas.
¿Qué material de rueda es mejor para los rotadores de soldadura?
Adapte el material a las condiciones de contacto
No existe una opción universal. El acero, el caucho y el poliuretano tienen distintas características de carga, temperatura, desgaste y contacto con la superficie. Seleccione el grado, el ancho y la dureza de la rueda según el material de la virola, el espesor de pared, el acabado superficial y la temperatura de operación. Una mayor capacidad nominal no demuestra que sea adecuada para un tanque de pared delgada.
¿Qué información debo enviar a un fabricante de rotadores de soldadura?
Envíe los datos completos de la aplicación, no solo el tonelaje
Envíe un plano de la pieza de trabajo, los diámetros mínimo y máximo, la longitud de la virola, el espesor de pared, el material, la masa máxima de la pieza terminada y el peso de los dispositivos de sujeción o accesorios temporales. Incluya el centro de gravedad y las posiciones de soporte, si los conoce, además del estado de la superficie y la temperatura de contacto. Especifique el proceso de soldadura, el rango de velocidad de desplazamiento, la corriente de soldadura, el ciclo de trabajo y la alimentación eléctrica del taller. Después, indique los requisitos de ajuste de juntas, desplazamiento axial, control del desplazamiento axial, accionamientos sincronizados y conexión con un manipulador o controlador de soldadura. Añada el mercado de destino, las expectativas para las pruebas de aceptación y el alcance de la puesta en marcha. Así, cada fabricante preseleccionado tendrá la misma base para preparar una propuesta de ingeniería y será más fácil explicar las diferencias entre cotizaciones.
¿Cuánto cuesta un rotador de soldadura?
Compare paquetes de equipo definidos
Para obtener un precio confiable, se deben definir la carga, el diámetro y el alcance de los controles. Un par compacto estándar de accionamiento y rodillo loco es una compra distinta de un sistema sincronizado, de desplazamiento motorizado o de ajuste hidráulico. Solicite cotizaciones desglosadas que incluyan las bancadas, los controles, las ruedas, las pruebas, la entrega y la puesta en marcha. Así podrá distinguir una cotización de la máquina sola del costo total de una instalación completa.
Solicite una revisión de configuración del rotador de Aubrik
Aubrik puede revisar aplicaciones de soldadura cilíndrica con sus familias de rotadores estándar y personalizados publicadas. Consulte la gama de rotadores para tubería para trabajos con tubería o la familia más amplia de productos rotadores para recipientes pesados. Incluya la información completa sobre la carga y el proceso indicada arriba para que la respuesta pueda identificar la arquitectura y configuración propuestas.
Conclusión clave
Seleccione el sistema completo de accionamiento y rodillo loco para la virola real: la capacidad de soporte, la tracción útil, la geometría de contacto y el alcance de los controles deben funcionar en conjunto.
¿Tiene listo el plano de un recipiente o una tubería?
Envíe la carga, el rango de diámetros, el proceso de soldadura y las funciones de manipulación requeridas para analizar un modelo específico.
Consulte sobre la configuración de su rotadorAlcance de esta comparación: Los perfiles de las empresas resumen información de fabricantes disponible públicamente y verificada en octubre de 2026. Las especificaciones corresponden al modelo o la familia citados.
Artículos relacionados
- Cómo elegir un rotador de tubería para soldadura cilíndrica
- Verificaciones de aceptación de equipos de columna y brazo
- Fabricantes de mesas giratorias de soldadura para piezas sujetadas
- Planificación del paquete de equipos de soldadura para torres eólicas
Referencias y fuentes
La identidad de las empresas y los detalles de los productos se verificaron en los sitios web oficiales de los fabricantes que aparecen en la tabla comparativa. Entre las fuentes de productos citadas están los rodillos de volteo de Ransome, los rodillos de centro constante de Pandjiris, LJ 120T-500/600, las bancadas de rodillos PEMA N/A/X, Irizar WR-20, Preston Eastin TDRA/TIRA, Key Plant ADR, los volteadores autoalineables de IRCO, el catálogo de rotadores de Carpano, DEUMA RS, los sistemas de rodillos de volteo de AMET, Kistler BRS, DUMETA D-DWR, ProArc TR, los rotadores de Amin, APS ORBITER, Mogra Rudra, los modelos convencionales de SENLISWELD y los modelos HGZ de RESIZE.
Referencias técnicas y documentales: OSHA 29 CFR 1910.212, requisitos generales para resguardos de máquinas; OSHA 29 CFR 1910.254, equipos de soldadura por arco y conexiones de retorno de corriente; orientación de ISO sobre certificación; y orientación de la Comisión Europea sobre las responsabilidades de los fabricantes respecto del marcado CE. Estas referencias respaldan las verificaciones de compra y no certifican ni avalan a los fabricantes mencionados.