Nehmen Sie Kontakt mit der Aubrik Company auf

Schweißmanipulatoren (Säule und Ausleger): 11-Punkte-Leitfaden

Ein Schweißmanipulator kann in einem Angebot vollständig erscheinen und dennoch mit ungeklärten Fragen zu Last, Signalen, Versorgungsmedien, Schutzeinrichtungen, Werksprüfungen und endgültiger Freigabe geliefert werden. Dieser Leitfaden richtet sich an diejenigen, die diese Fragen klären müssen: Fertigungs- und Produktionsingenieure, Schweißaufsichtspersonen, Projektleiter, Instandhaltungsleiter, EHS-Teams und Beschaffungsmitarbeiter.
Wenn Sie zunächst die Grundlagen der Anlage benötigen, lesen Sie, wie Säulen-und-Ausleger-Schweißmanipulatoren funktionieren. Hier setzt die Aufgabe später an. Wir überführen eine Produktionsanforderung in vergleichbare Lieferantenantworten und nachweislich beaufsichtigte Prüfungen, ohne eine universelle Tragfähigkeit, Durchbiegungstoleranz, Sicherheitsstufe oder Produktivitätsangabe zu erfinden.
Fazit: Nehmen Sie den dokumentierten Zustand ab, nicht die Modellbezeichnung. Legen Sie Last und Schnittstellen fest, weisen Sie jede Systemgrenze eindeutig zu, begleiten Sie die zugesagte Prüfung, prüfen Sie Installationsänderungen erneut und vervollständigen Sie die Dokumentation vor der Produktionsfreigabe.
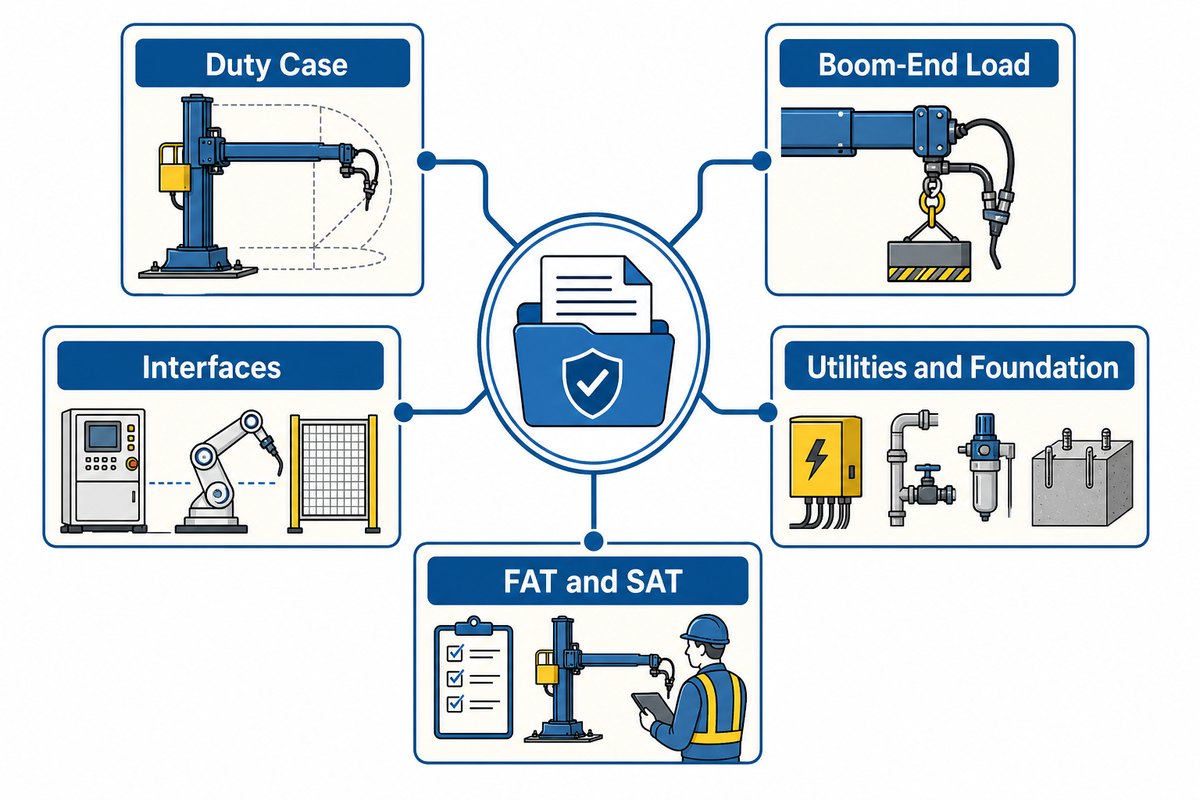
Kurzübersicht: Was die Abnahmeakte verbindlich festlegen muss
| Technischer Bereich | Mindestens erforderlicher kontrollierter Nachweis | Warum ein Katalog nicht ausreicht |
|---|---|---|
| Einsatzfall | Werkstück, Schweißstoßverlauf, Schweißverfahren, Einsatzprofil | Eine Maschine kann für unterschiedliche Aufgaben eingesetzt werden |
| Last am Auslegerende | Masse, Versatz, Ausladung, Richtung, Dauer | Ein Maximalwert gibt nicht an, welcher Aufbau geprüft wurde |
| Schnittstellen | Signal, Protokoll, Verantwortlicher, Fehlerreaktion, Prüfung | „Enthalten“ weist keine Verantwortung für die Integration zu |
| Versorgungsmedien und Fundament | Freigegebenes Lieferantendatenblatt und Nachweis der Standortbereitschaft | Die Installationsbedingungen sind standortspezifisch |
| FAT und SAT | Methode, Werte, Zeuge, Abweichung, Entscheidung | Eine Vorführung ist nicht automatisch eine Abnahmeprüfung |
1. Beginnen Sie mit dem Abnahmefall, nicht mit der Modellbezeichnung
Bevor Sie Modelle vergleichen, verfassen Sie einen Absatz zum Einsatzfall, der Werkstückabmessungen, Schweißstoßverlauf, Schweißverfahren, Arbeitsausladung, installiertes Schweißkopfpaket, gekoppelte Bewegung, Betriebsprofil und Aufteilung der Verantwortlichkeiten festlegt. Dieser Absatz dient als Referenz für Angebot, Zeichnungsprüfung, FAT, SAT und Übergabe.
Die veröffentlichte Spezifikationstabelle für Säulen-und-Ausleger-Schweißmanipulatoren von Aubrik führt derzeit vier Modellklassen auf: AM-CB-30 mit 3 × 3 m und einem angegebenen Bereich von 150–500 kg; AM-CB-40 mit 4 × 4 m und 300–800 kg; AM-CB-50 mit 5 × 5 m und 500–1.200 kg; sowie AM-CB-60 mit 6 × 6 m und 800–2.000 kg. Der aufgeführte Bewegungsgeschwindigkeitsbereich beträgt 120–3.000 mm/min. Dabei handelt es sich um Katalogwerte des Herstellers, nicht um einen unabhängigen Nachweis des installierten Zustands oder eine vollständige Angabe aller Sondergrößen, die der Lieferant anbieten könnte.
Für jede Modellzeile ist derselbe Bewegungsbereich von 120–3.000 mm/min angegeben. Weder der Endwert von 120 mm/min noch der Endwert von 3.000 mm/min belegt die Geschwindigkeitsstabilität unter Last bei der vom Käufer geforderten Ausladung; dafür sind eine kontrollierte Prüfbedingung und eine vereinbarte Toleranz erforderlich.
Matrix: Veröffentlichter Bereich gegenüber Abnahmebedingung
| Katalogangabe | Noch fehlende Bedingung | Erforderlicher Nachweis | Einschränkung |
|---|---|---|---|
| Modellklasse 3 × 3 m | Erforderlicher vertikaler und horizontaler Arbeitsbereich | Freigegebenes Layout und Einsatzfall | Die Nennklasse ist kein Nachweis des nutzbaren Verfahrwegs |
| Modellklasse 4 × 4 m | Brennerzugang und Kollisionsraum | Ausladungsstudie oder Zeichnungsprüfung | Es gilt kein universeller Sicherheitsabstand |
| Modellklasse 5 × 5 m | Sockel-, Schienen- und Installationsanordnung | Freigegebene Gesamtanordnung | Die Standortkonstruktion ist projektspezifisch |
| Modellklasse 6 × 6 m | Zugangs-, Hebe- und Instandhaltungsweg | Prüfung der Standortbereitschaft | Die Größe kann den Integrationsaufwand erhöhen |
| Angegebener Bereich von 150–500 kg | Installierte Masse und Versatz | Unterzeichneter Lastaufbauplan | Vom Hersteller veröffentlichte Daten |
| Angegebener Bereich von 300–800 kg | Maximale Arbeitsausladung und Richtung | FAT-Prüfblatt für die konfigurierte Anlage | Kein allgemeiner Durchbiegungswert angegeben |
| Angegebener Bereich von 500–1.200 kg | Dynamische Einflüsse von Kabeln und Schläuchen | Protokollierte Bewegungsdaten | Die Leitungsführung verändert den installierten Zustand |
| Angegebener Bereich von 800–2.000 kg | Künftige Reserve und Freigabeverantwortlicher | Vertragliche Überarbeitung der Lastangaben | Eine Reserve ist keine frei verfügbare Tragfähigkeit |
| 120–3.000 mm/min | Erforderliche Sollwerte, Bewegungsbahn und Lastzustand | Zeit-/Wegmessung oder Steuerungsaufzeichnung | Der veröffentlichte Bereich ist kein Nachweis der Geschwindigkeitsstabilität |
| Kompatibilität mit dem Schweißverfahren | Genaue Schweißstromquelle, Schweißkopf, Versorgungsanschlüsse und Ablauf | Schnittstellenverzeichnis und Funktionsprüfung | Keine Qualifizierung der Schweißanweisung |
| Automatischer Betrieb | Freigabebedingungen, Grenzwerte, Alarme, Wiederanlauf | Bezeugtes Ursache-Wirkungs-Protokoll | Die Sicherheitsauslegung bleibt risikobezogen |
Dies ist die erste Regel der 11-Punkte-Abnahmekette vom Angebot bis zum Lichtbogen: Ein veröffentlichter Bereich eröffnet die Diskussion; der Abnahmefall legt fest, was nachzuweisen ist. Selbst die Bezeichnung als Schwerlastausführung bleibt unvollständig, bis die angebotene Bedingung und die Nachweise festgelegt sind.
2. Legen Sie den tatsächlichen Lastaufbau bei maximaler Arbeitsausladung fest
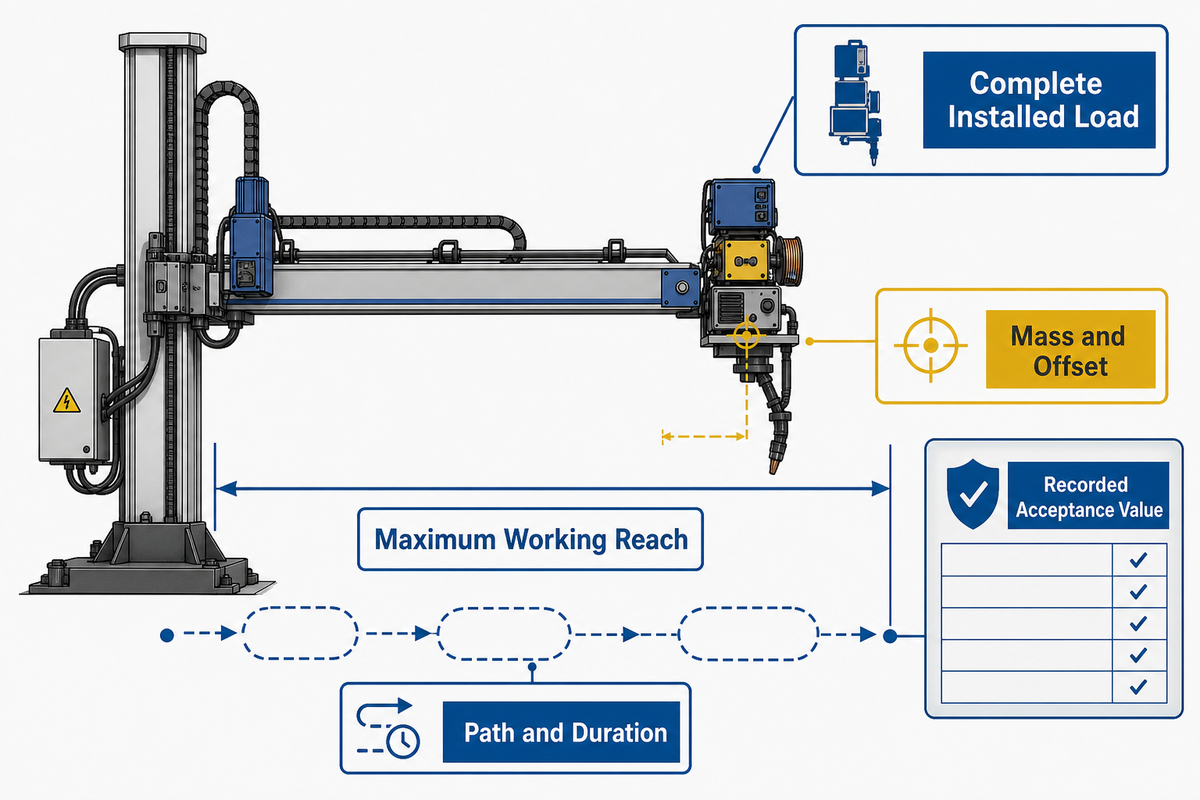
Die Dokumentation der Tragfähigkeit am Auslegerende muss die vollständige installierte Last bei der vereinbarten Arbeitsausladung und im festgelegten Bewegungszustand nachweisen. Sie muss jedes Bauteil, dessen Masse und Versatz, Bewegungsbahn und Prüfdauer, Messmethode, Abnahmewert sowie die für Änderungen freigabeberechtigten Personen benennen.
Berücksichtigen Sie mehr als nur den Schweißkopf. Ein vollständiger Plan kann einen Schlitten, Schweißbrenner, Drahtvorschub, Pulverausrüstung, eine Nahtverfolgung, Kamera, Halterungen, Energieketten, Schläuche und eine vereinbarte künftige Reserve umfassen. Ein Bauteil, das vom Bezugspunkt des Auslegers entfernt montiert ist, kann sich anders auswirken als dieselbe Masse in dessen Nähe; deshalb muss neben der Masse auch der Versatz angegeben werden.
Was muss die Dokumentation der Tragfähigkeit am Auslegerende vor der Abnahme nachweisen?
Sie muss fünf Punkte nachweisen: Der installierte Aufbau ist vollständig; Masse und Versatz jedes Bauteils sind bekannt; der Ausleger befindet sich in der vereinbarten maximalen Arbeitsausladung; Bewegungsrichtung und Prüfdauer entsprechen dem Einsatzfall; und das Messergebnis erfüllt einen Vertragswert. Die Dokumentation muss die Revisionen der Zeichnung und des Lastaufbauplans, das Messgerät, Fotos des Prüfaufbaus, Rohwerte, Zeugen, den Abweichungsstatus und Freigabeunterschriften ausweisen. Kabel und Schläuche müssen wie für die vorgesehene Konfiguration verlegt sein und dürfen nicht der Einfachheit halber zurückgebunden werden. Wenn sich nach der Freigabe ein Feld ändert, müssen die Verantwortlichen die Änderung bewerten und entscheiden, ob eine Wiederholungsprüfung erforderlich ist.
Verwenden Sie einen Lastrechner für das Auslegerende, um den Aufbau zu strukturieren, nicht um die technische Prüfung durch den Lieferanten zu ersetzen. ISO 17662:2025 unterstützt einen systematischen Ansatz für Kalibrierung, Verifizierung und Validierung von Geräten für Schweißvariablen; sie enthält keine universelle Toleranz für Durchbiegung oder Geschwindigkeit von Säulen-und-Ausleger-Systemen.
3. Erstellen Sie vor der Angebotsanfrage den Schnittstellenplan der Schweißautomatisierungszelle
Ein Schnittstellenplan muss vor dem Angebotsvergleich jedes Gerät, Signal, Versorgungsmedium und jede Fehlerreaktion im Schweißsystem einer benannten Partei zuweisen. Dokumentieren Sie für jede Systemgrenze Richtung, Normalzustand, Protokoll oder festverdrahtete Ausführung, Freigabebedingung, Alarm, Reaktion bei Signalverlust, Prüfverantwortlichen und erforderlichen Nachweis.
Dieses Verzeichnis umfasst normalerweise den Schweißmanipulator, die Schweißstromquelle, den Schweißkopf, die Nahtverfolgung, die Bedienelemente, die Schweißrauchabsaugung, gegebenenfalls die Pulverrückgewinnung und die gekoppelte Bewegung. Wenn ein Schweißpositionierer oder Rollenbock beteiligt ist, müssen die mechanische und steuerungstechnische Verantwortung miteinander verknüpft werden, statt lediglich undefiniert „synchronisiert“ zu schreiben. Erfahrungen aus angrenzenden Anwendungsbereichen verdeutlichen den Punkt: Ein physischer Steckverbinder genügt nicht, wenn der Roboter oder die Steuerung das Signal nicht interpretieren kann.
Welche Schnittstellen des Steuerungssystems muss eine RFQ für einen Schweißmanipulator definieren?
Definieren Sie Start-/Bereitschaftssignale, Status der Schweißstromquelle, Bewegungsfreigaben, Wechselwirkungen von Not-Halt und Schutzstopp, Verfahrgrenzen, Freigabe- und Fehlerzustände der Nahtverfolgung, Befehle für gekoppelte Achsen, Status der Schweißrauchabsaugung oder des Pulversystems, Alarme, Rücksetzberechtigung, sicheren Wiederanlauf, Datenaufbewahrung und die Reaktion bei Kommunikationsverlust. Geben Sie für jeden Punkt an, ob er festverdrahtet oder vernetzt ist, wer die jeweilige Seite bereitstellt und wer die Prüfung bezeugt.
Grundlagen zu begleitenden Anlagen finden Sie im Leitfaden zu Schweißrollenböcken und Rollenböcken. Unterschiedliche Schweißverfahren erfordern unterschiedliche Schnittstellen; dieser Artikel fasst SAW, MIG/GMAW, TIG, Auftragsschweißen / Plattieren oder Rohrschweißen nicht zu einer einzigen allgemeinen Verfahrensvorgabe zusammen.
4. Definieren Sie Werksbereitschaft und Versorgungsgrenzen
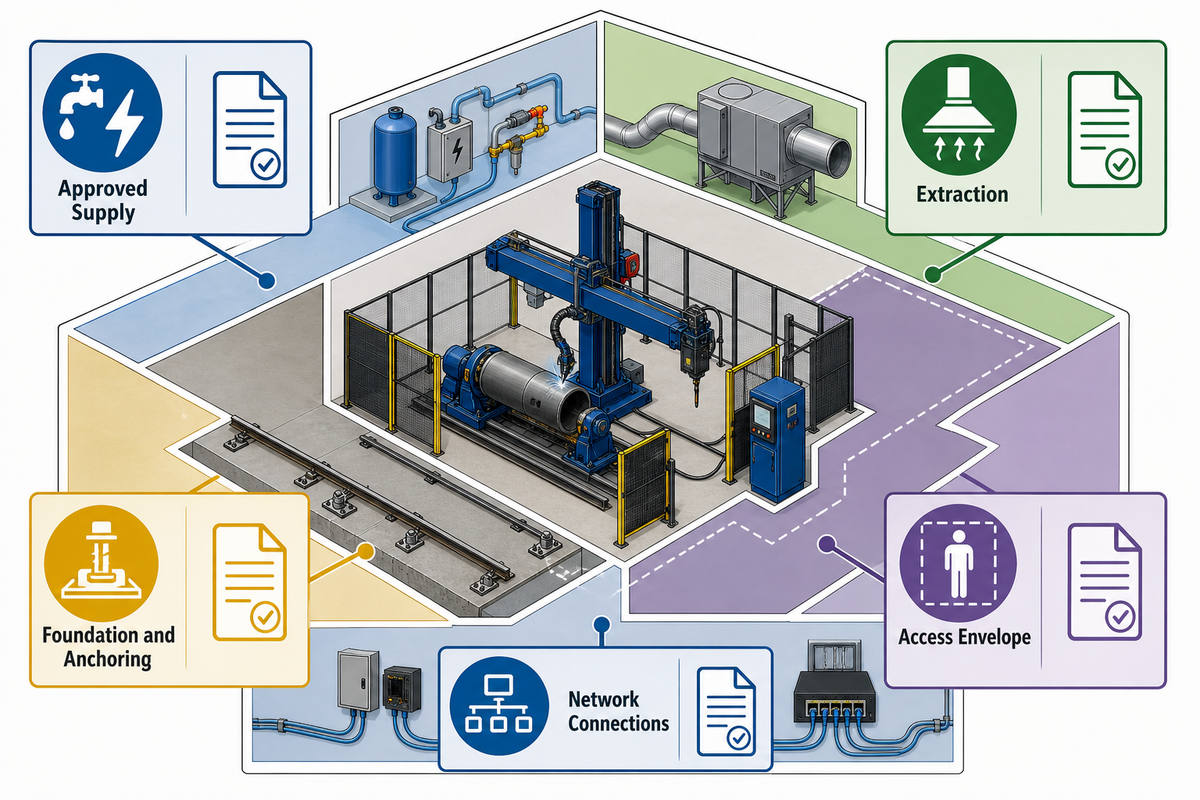
Die Werksbereitschaft ist ein datierter Nachweis mit eindeutigem Verantwortlichen, kein Satz wie „Standort durch Käufer“. Darin müssen die freigegebenen Versorgungsmerkmale, die Schutzleitergrenze, gegebenenfalls Druckluft- oder Schutzgasschnittstellen, die Schweißrauchabsaugung, das Boden- oder Schienenfundament, die Verankerung, der Zugangsraum, der Hebeweg, Netzwerkverbindungen und die für Trockenläufe benötigten Werkstoffe angegeben sein.
Übernehmen Sie keine Versorgungswerte aus einem anderen Projekt. Fordern Sie vom ausgewählten Lieferanten ein kontrolliertes Versorgungs- und Installationsblatt an und ergänzen Sie für jede Zeile den standortseitig Verantwortlichen, den Bereitschaftstermin, die Prüfmethode und den SAT-Nachweis. Freigegebene Layouts müssen den Platzbedarf für Betrieb, Schutzeinrichtungen, Instandhaltung und Ausbau getrennt ausweisen.
IEC 60204-1 enthält einen relevanten Geltungsbereich für die elektrische Ausrüstung von Maschinen. In den Vereinigten Staaten macht auch OSHA 1910.212 Schutzeinrichtungen und Verankerung zu konkreten Abnahmefragen. Keine der beiden Quellen liefert die Spannung, Fundamentauslegung, Absaugleistung oder Zugangsgeometrie Ihres Standorts.
5. Überführen Sie Sicherheitsfunktionen in bezeugte Prüfungen
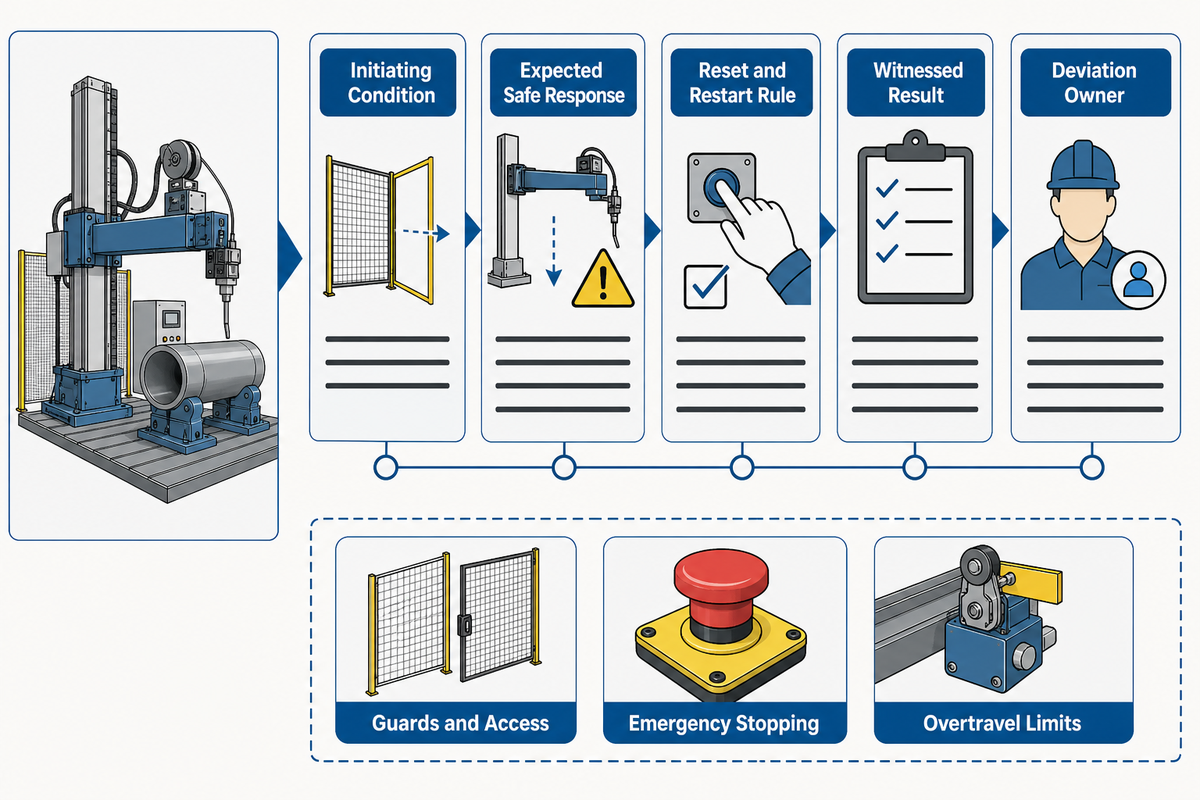
Eine bezeugte Sicherheitsprüfung benennt die Funktion, die auslösende Bedingung, die erwartete sichere Reaktion, die Rücksetz- und Wiederanlaufregel, den Zeugen, das Ergebnis und den Verantwortlichen für Abweichungen. Ihr Inhalt muss aus der geltenden Risikobeurteilung und der Auslegung der integrierten Zelle hervorgehen, nicht aus einer allgemeinen Checkliste, die in jedes Projekt kopiert wird.
“Zum Schutz des Bedieners sind eine oder mehrere Methoden der Maschinenbewachung vorzusehen”
Typische Prüfpunkte sind Schutzeinrichtungen und Zugang, Not-Halt, Überfahrgrenzen, Ausfall der Stromversorgung oder des Steuersignals, Wiederanlaufverhalten und Angaben zur Trennung gefährlicher Energien. „Typisch“ bedeutet weder vorgeschrieben noch vollständig. Die verantwortlichen Konstrukteure müssen die Funktionen und die erforderliche Risikominderung für die tatsächliche Maschine und Einsatzumgebung festlegen.
ISO 13849-1:2023 beschreibt eine Methodik für sicherheitsbezogene Teile von Steuerungssystemen; sie weist nicht allen Schweißmanipulatoren eine einheitlich erforderliche Leistungsstufe zu. OSHA 1910.147 behandelt in ihrem Zuständigkeitsbereich die Beherrschung gefährlicher Energien bei Service und Instandhaltung, doch dieser Leitfaden ist keine standortspezifische Lockout-/Tagout-Anweisung.
6. Vereinheitlichen Sie jedes Lieferantenangebot mit einer RFQ-Tabelle
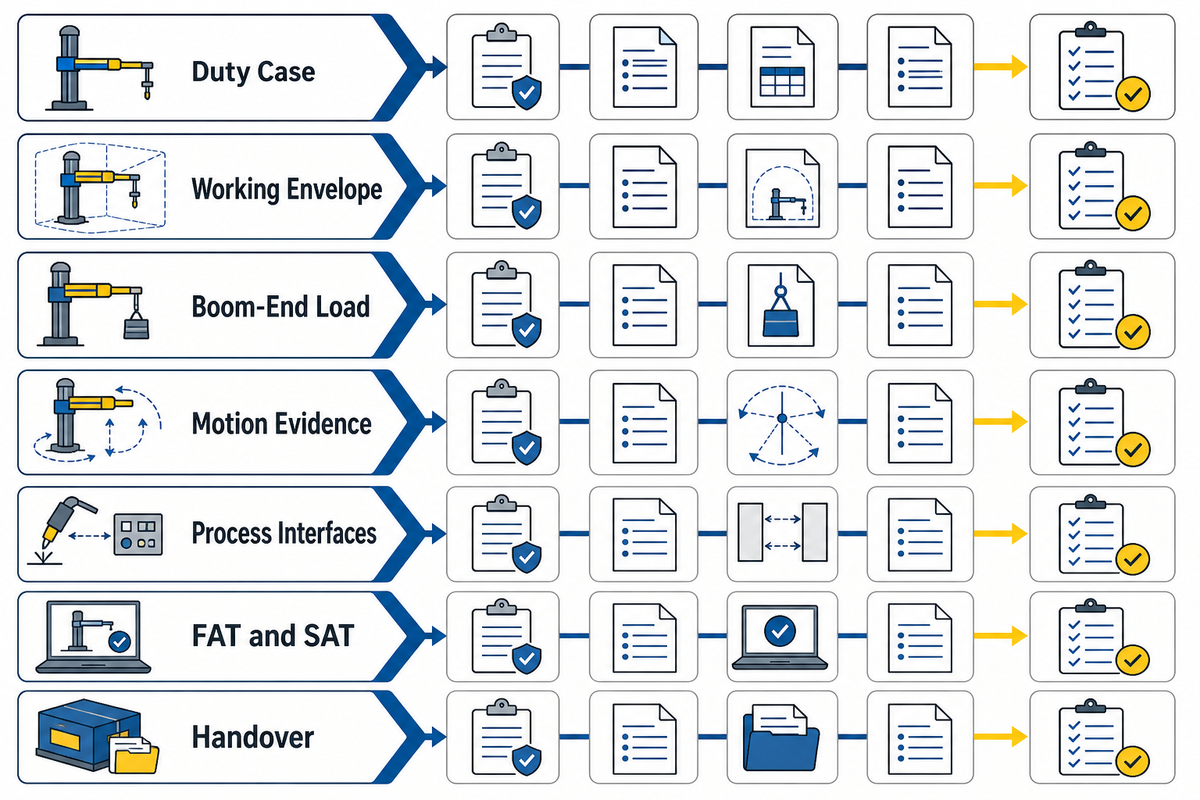
Vergleichen Sie Angebote erst, nachdem jeder Bieter dieselben Felder zu Einsatz, Last, Schnittstellen, Versorgungsmedien, Sicherheit, Prüfungen und Übergabe beantwortet hat. Ein Kataloghöchstwert ohne die geforderte Bedingung ist „nicht vergleichbar“ und nicht bestanden. Diese Tabelle legt außerdem Ausschlüsse frühzeitig offen, solange Verantwortlichkeiten noch kalkuliert und zugewiesen werden können.
RFQ-Checkliste — jeder Bieter muss dieselben Felder ausfüllen:
| Parameter | Empfohlener Bereich | Warum dies wichtig ist | So erfolgt die Prüfung |
|---|---|---|---|
| Einsatzfall | Vom Käufer definierte Werkstücke, Schweißverfahren, Schweißstoßverläufe und Einsatzprofile | Definiert die tatsächliche Produktionsaufgabe | Freigegebene Einsatzbeschreibung |
| Arbeitsbereich | Projektspezifisch definierte Ausladung, Verfahrweg und Zugänglichkeit | Verhindert die Verkürzung auf eine Modellklasse | Layout- und Ausladungsprüfung |
| Last am Auslegerende | Unterzeichneter Lastaufbau, Versatz, Ausladung, Richtung, Dauer | Macht die Tragfähigkeit vergleichbar | Lastaufbauplan und FAT-Protokoll |
| Bewegungsnachweis | Vereinbarte Sollwerte, Bewegungsbahn, Messgeräte, Toleranz | Trennt den Bereich von der Leistung | Protokollierte Prüfung der Konfiguration |
| Prozessschnittstellen | Benannte Versorgungsanschlüsse, Signale, Zustände und Verantwortliche | Schließt Lücken zwischen mehreren Lieferanten | Schnittstellenverzeichnis und Funktionsprüfung |
| Versorgungsmedien und Arbeiten am Standort | Vom Lieferanten angegebene Werte sowie Verantwortlicher und Termin des Käufers | Ermöglicht die Freigabe der Installation | Bereitschaftsnachweis und SAT |
| Sicherheitsbezogene Liefergegenstände | Ergebnisse und Nachweise der projektspezifischen Risikobeurteilung | Vermeidet pauschale Annahmen zu Funktionen | Bezeugte Ursache-Wirkungs-Prüfungen |
| FAT und SAT | Bedingung, Methode, Wert, Zeuge, Ablehnungsregel | Definiert, was „bestanden“ bedeutet | Unterzeichnete Protokolle und Abweichungen |
| Übergabe | Vertraglich definierte Nachweise, Schulungen, Ersatzteile, Sicherungskopien | Sichert Betrieb und Instandhaltung ab | Indexierte Dokumentenübergabe und Restpunkteliste |
Sobald der Einsatzfall festgelegt ist, kann ein Auswahlwerkzeug zur Dimensionierung von Säulen-und-Ausleger-Systemen bei der Vorauswahl einer Klasse helfen. Es darf die technische Prüfung nicht ersetzen oder ein unvollständiges Feld in eine Annahme verwandeln.
Liegt ein vollständiger Einsatzfall vor? Bitten Sie Aubrik, die Last-, Schnittstellen- und Abnahmefelder anhand einer vorgeschlagenen Konfiguration zu prüfen. Formular zur RFQ-Prüfung öffnen →
7. Erstellen Sie eine FAT für den Schweißmanipulator, die den zugesagten Zustand prüft
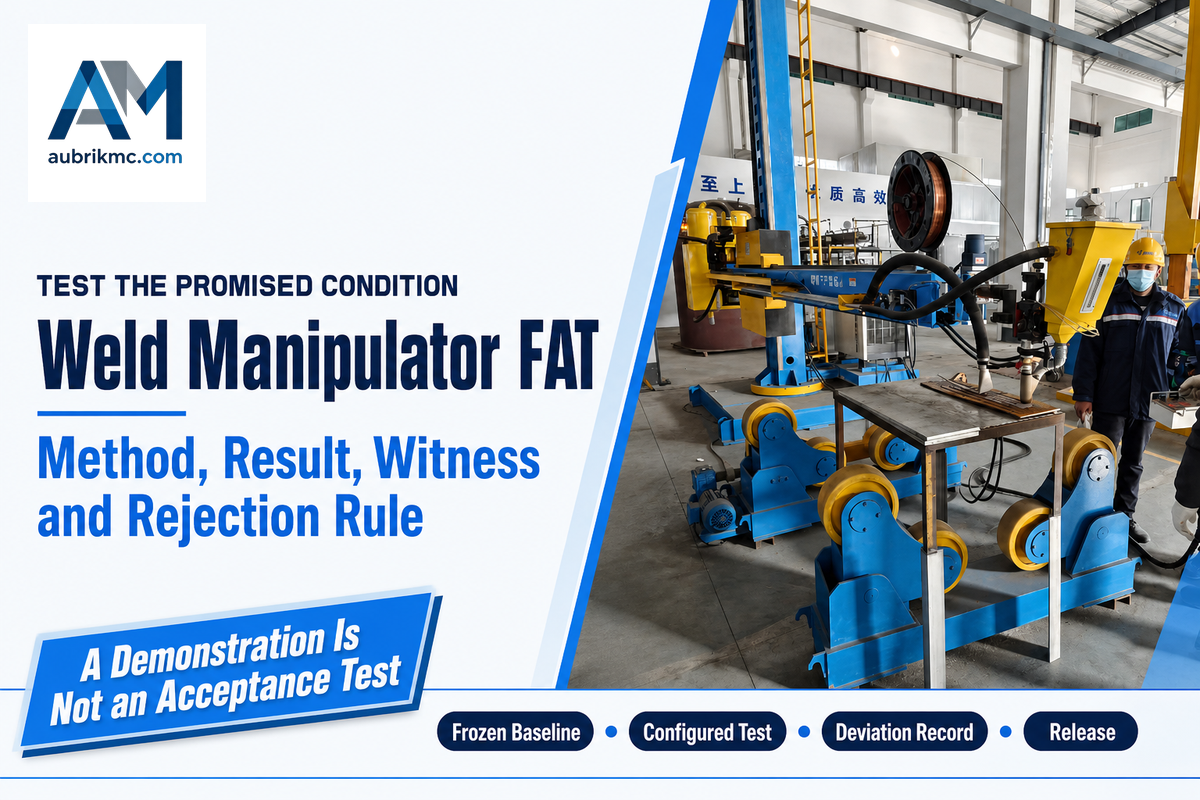
Eine aussagekräftige FAT ordnet jeder zugesagten Bedingung eine Prüfmethode, den konfigurierten Maschinenzustand, das Messergebnis, den Zeugen, den Dokumentationsverantwortlichen und eine Ablehnungsregel zu. Sie bestätigt, was vor dem Versand bereit ist; sie darf keine fehlende Ausrüstung verschleiern, eine Vorführung ohne Last als Ersatz verwenden oder ungeklärte Abweichungen stillschweigend als bestanden weiterführen.
- Referenzstand festlegen — Spezifikation, Zeichnungen, Lastaufbauplan, Softwareversion, Schnittstellen, Prüfmethoden, Toleranzen und Zeugen freigeben.
- Nachweise vorbereiten — Messgeräte, Verifizierungsstatus, Formblätter, konfigurierte Optionen, Prüfstücke und die Verantwortung für jeden Nachweis festlegen.
- Konfigurierte Prüfungen bezeugen — vereinbarte Last-, Ausladungs-, Bahn-, Dauer-, Steuerungs-, Alarm-, Grenzwert- und Prozessschnittstellenprüfungen durchführen.
- Abweichungen dokumentieren — beobachtetes Ergebnis, betroffene Anforderung, Verantwortlichen, Fälligkeit, Erfordernis einer Wiederholungsprüfung und Freigabeberechtigten angeben.
- Versandfreigabe unterzeichnen — nur den vereinbarten Zustand freigeben und offene Punkte ausdrücklich klassifizieren und übertragen.
Wie wird die Stabilität des Schweißkopfs während der FAT geprüft?
Installieren Sie zunächst das freigegebene Schweißkopfpaket und die vorgesehene Kabel- und Schlauchführung. Fahren Sie die festgelegte Ausladung und Ausrichtung an und durchlaufen Sie anschließend die vereinbarte Bewegungsbahn und Dauer. Erfassen Sie die ausgewählten Kenngrößen, beispielsweise die gemessene Position, ein sichtbares Schwingungskriterium oder eine schweißbezogene Beobachtung, nach der vertraglich festgelegten Methode. Vergleichen Sie das Ergebnis mit der Projekttoleranz, protokollieren Sie Abweichungen und wiederholen Sie die Prüfung nach jeder Änderung, die den Zustand beeinflussen könnte.
Nachweismatrix für FAT und SAT
| Nachweiselement | FAT-Frage | SAT-Frage | Einschränkung/Verantwortlicher |
|---|---|---|---|
| Freigegebener Lastaufbau | Wurde der konfigurierte Aufbau geprüft? | Hat die Installation den Aufbau oder die Leitungsführung verändert? | Änderungsfreigabe durch Käufer/Lieferanten |
| Ausladung und Bewegung | Wurden die vereinbarten Positionen und Bahnen durchlaufen? | Werden sie durch das installierte Layout eingeschränkt? | Die Projekttoleranz ist maßgeblich |
| Steuerungsversion | Wurde die freigegebene Software geprüft? | Verwenden die Standortschnittstellen dieselbe Version? | Der Integrator ist für den Konfigurationsnachweis verantwortlich |
| Sicherheitsfunktionen | Entsprechen die Reaktionen auf Maschinenebene der Auslegung? | Reagieren die installierten Schutzeinrichtungen und Zellverriegelungen? | Die Risikobeurteilung legt die Liste fest |
| Stromversorgung und Schutzpotenzialausgleich | Sind die Maschinennachweise vollständig? | Ist der endgültige Standortanschluss geprüft? | Die geltenden technischen Regeln sind maßgeblich |
| Gekoppelte Bewegung | Wurde die simulierte oder tatsächliche Koordination geprüft? | Tauscht das installierte Gerät die richtigen Signale aus? | Benannter Schnittstellenverantwortlicher |
| Schweißrauchabsaugungs-/Pulversysteme | Waren die Freigabebedingungen verfügbar? | Funktioniert das endgültige System einschließlich Alarmierung? | Verfahrens- und standortspezifisch |
| Abweichungen | Wurden offene Punkte vor dem Versand klassifiziert? | Wurden übertragene Punkte korrigiert und erneut geprüft? | Keine stillschweigende Übernahme |
| Produktionszustand | Wurde der vereinbarte Werkszustand vorgeführt? | Ist ein produktionsrepräsentativer Betrieb freigegeben? | Die Schweißnahtabnahme bleibt eine separate Prüfachse |
IEC 62381:2024 unterscheidet in der Automatisierung der Prozessindustrie zwischen Werksprüfung, Werksintegrationsprüfung, Standortprüfung und Standortintegrationsprüfung. Sinngemäß angepasst ist ihre Logik aus Planen, Prüfen und Dokumentieren hier hilfreich; sie ist weder eine Zertifizierung für Schweißmanipulatoren noch eine universelle gesetzliche Anforderung.
8. Nutzen Sie die SAT zum Nachweis des installierten Säulen-und-Ausleger-Systems, nicht zur Wiederholung der FAT
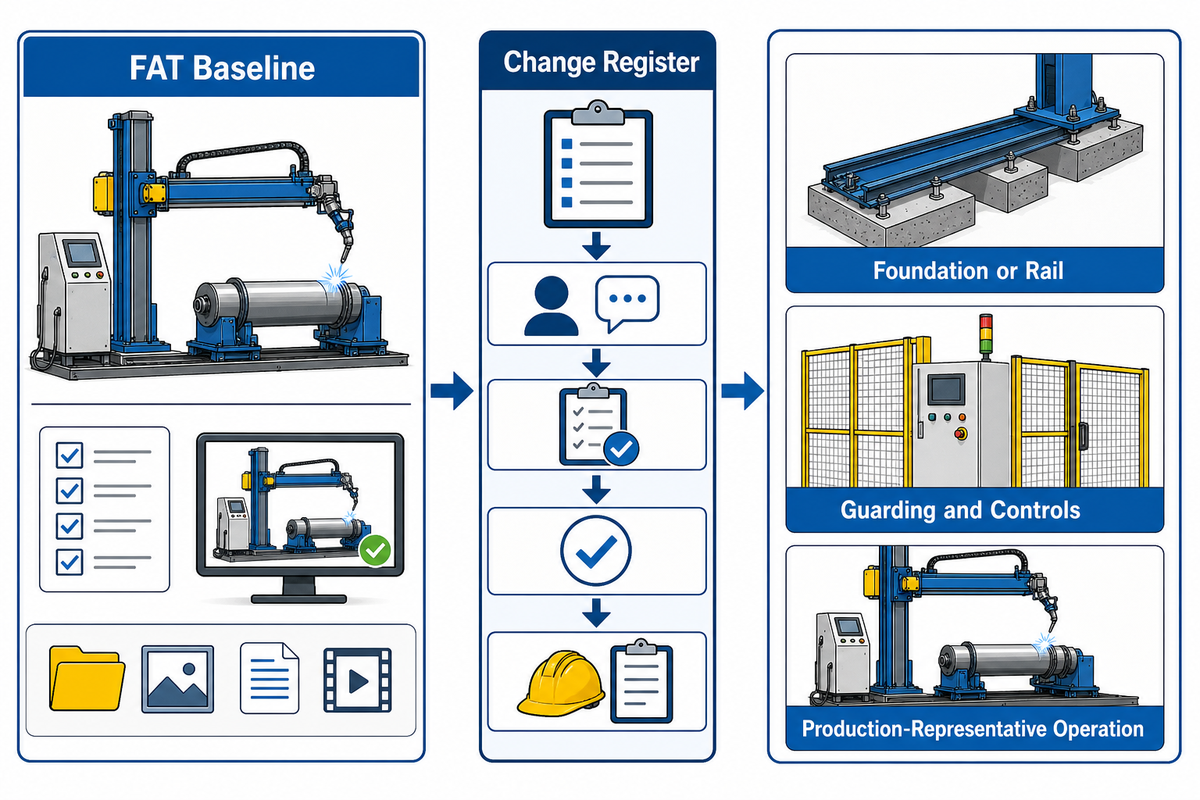
Die FAT weist die vereinbarte Werkskonfiguration nach; die SAT weist das installationsspezifische System nach. Übernehmen Sie gültige Werksnachweise und prüfen Sie anschließend die Änderungen: Fundament oder Schiene, Verankerung, Versorgungsanschlüsse, Schutzpotenzialausgleich, Schutzeinrichtungen, Steuerungen, Schnittstellen, Schweißrauchabsaugung, begleitende Anlagen und produktionsrepräsentativen Betrieb.
Beginnen Sie die SAT mit einem Änderungsverzeichnis. Geben Sie für jede Abweichung vom FAT-Referenzstand die Auswirkung, den zuständigen Prüfer, die neue Prüfung und das Ergebnis an. Eine geänderte Kabelführung kann die Bewegung beeinflussen; ein anderer Schweißpositionierer kann die Signale ändern; eine standortseitige Schutzeinrichtung kann den Zugang oder das Rücksetzverhalten verändern. Wird das FAT-Ergebnis ohne Prüfung des geänderten Zustands übernommen, bleibt die Abnahmekette unvollständig.
Die SAT muss außerdem bestätigen, dass die örtlichen Bediener und Instandhaltungsmitarbeiter im Rahmen ihrer Aufgaben normale Bedienelemente, Fehleranzeigen, autorisiertes Rücksetzen bzw. Wiederanfahren und Trennstellen erkennen können. Sie darf nicht zu einem unkontrollierten Produktionsversuch werden. Verwenden Sie eine freigegebene Methode, geeignete Werkstoffe, benannte Zeugen und eine Regel für die Restpunkteliste.
9. Schließen Sie die Übergabe mit Nachweisen, Schulungen, Ersatzteilen und Regeln für die Restpunkteliste ab
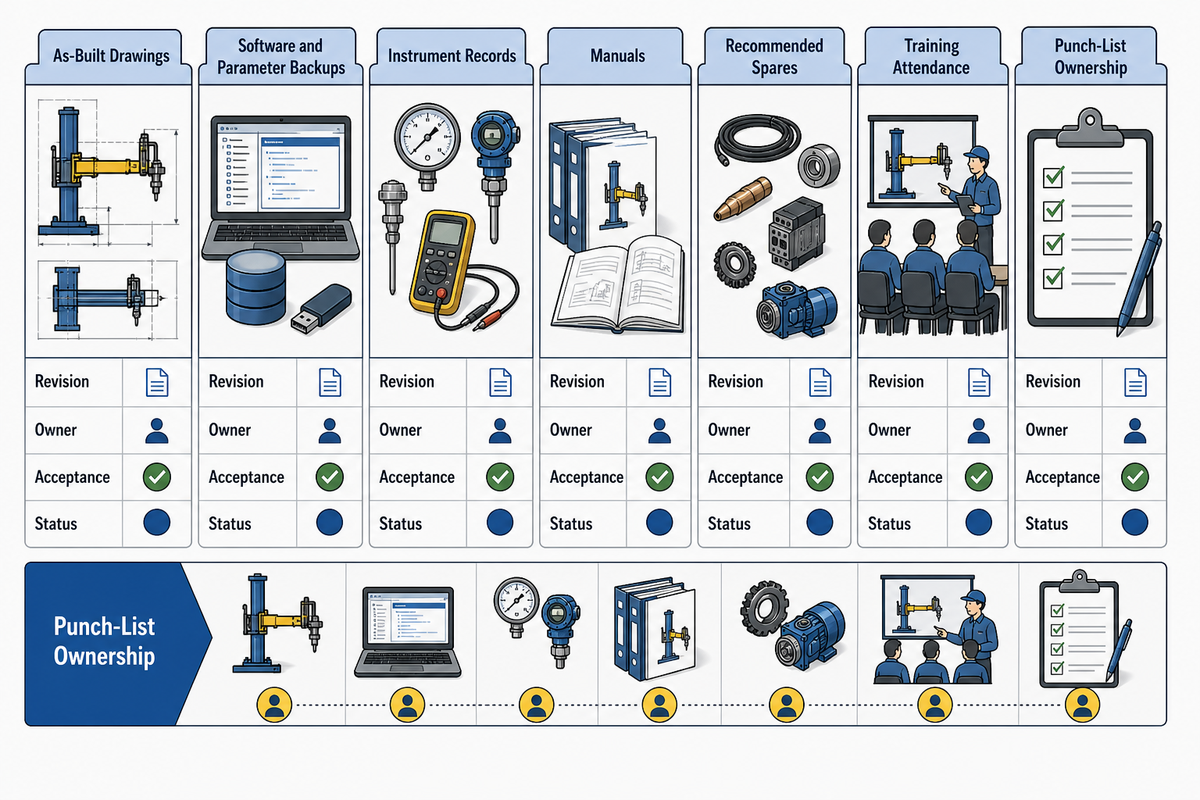
Die Übergabe ist abgeschlossen, wenn für jeden vertraglichen Liefergegenstand Revision, Format, Sprache, Verantwortlicher, Abnahmeprüfung und Status festgelegt sind. Ein mit Dateien gefüllter Ordner ist kein Verzeichnis, und die Teilnahme an einer Vorführung belegt nicht, dass alle rollenspezifischen Schulungen und Instandhaltungsinformationen bereitgestellt wurden.
Ein Übergabeverzeichnis kann Bestandszeichnungen, elektrische Unterlagen, Software- und Parametersicherungen, Messmittelnachweise, Handbücher, Trennstellen für die Instandhaltung, empfohlene Ersatzteile, Schulungsteilnahmen, Gewährleistungen, offene Punkte, Verantwortliche und Fälligkeitstermine umfassen. Die genauen Liefergegenstände sind vertraglich festgelegt; dies ist kein universelles gesetzlich vorgeschriebenes Paket.
Bei gefährlichen Energien muss der Lieferant die Energiequellen, Trenneinrichtungen und relevanten Instandhaltungsinformationen eindeutig angeben. Am Standort bleiben das geltende Programm des Arbeitgebers und die verantwortlichen Personen für die tatsächliche Vorgehensweise zur Freischaltung maßgeblich. Punkte der Restpunkteliste sind anhand von Nachweisen und, falls erforderlich, durch eine Wiederholungsprüfung zu schließen, nicht durch das Löschen einer Zeile nach Ablauf des Fälligkeitstermins.
10. Erkennen Sie, wann keine Abnahme erfolgen darf oder ein Schweißmanipulator nicht die richtige Lösung ist
Setzen Sie die Abnahme aus, wenn die vereinbarte Lastbedingung nicht verfügbar war, Werte nicht aufgezeichnet wurden, die Schnittstellenverantwortung fehlt, eine Sicherheitsprüfung fehlgeschlagen ist, eine unkontrollierte Änderung vorgenommen wurde oder erforderliche Nachweise offen sind. Ordnen Sie das Problem dem richtigen Bereich zu, wenn es die Werkstückpositionierung, die Schweißanweisung, das Ausrichten und Zusammenbauen, die Schweißrauchabsaugung oder einen anderen Teil der Zelle betrifft.
| Zustand | Entscheidung | Erforderlicher Nachweis | Systemgrenze |
|---|---|---|---|
| Veröffentlichter Höchstwert, keine Prüfbedingung | Als nicht vergleichbar zurückstellen | Last, Ausladung, Methode, Toleranz | Lieferanten-/projektspezifisch |
| Schweißnaht nach Regelwerk abgenommen, Maschinenmängel noch offen | Maschinen-/Zellfreigabe zurückstellen | Mechanische, steuerungstechnische, elektrische und sicherheitsbezogene Nachweise | Zwei Abnahmeachsen |
| Rohrspezifische Dimensionierung oder Betriebsweise | Neu zuordnen | Prüfung des Rohreinsatzes und der gekoppelten Bewegung | Im Rohrleitfaden bzw. in den Projektunterlagen geregelt |
| Fehlerhafte Sicherheitsreaktion | Nicht freigeben | Korrektur, Prüfung, bezeugte Wiederholungsprüfung | Risikobeurteilung und geltendes Recht |
| Ungeklärte Restpunkteliste | Freigabe zurückstellen oder formell an Bedingungen knüpfen | Verantwortlicher, Fälligkeit, Auswirkung, Freigabe | Der Vertrag ist maßgeblich |
ASME BPVC Section IX behandelt die Qualifizierung von Schweiß-, Hartlöt- und Schmelzschweißanweisungen sowie des Personals. AWS D1.1/D1.1M behandelt in ihrem Geltungsbereich das Schweißen im Stahlbau. Weder eine Schweißerqualifikation noch eine abgenommene Schweißnaht belegt Last, Steuerung, Elektrik, Schutzeinrichtungen, Integration oder Standortabnahme des Schweißmanipulators.
Nutzen Sie für die rohrspezifische Dimensionierung, Nahtverfolgung, Bedienung und Instandhaltung den Leitfaden für Schweißmanipulatoren zum Rohrschweißen und die kontrollierten Projektunterlagen.
Wichtigste Erkenntnis
Eine nach Regelwerk abgenommene Schweißnaht und ein abgenommener Schweißmanipulator beantworten unterschiedliche Fragen. Schließen Sie beide Nachweisketten vor der Produktionsfreigabe ab.
Benötigen Sie eine Konfigurationsprüfung? Senden Sie den vollständigen Einsatzfall, den Lastaufbau und den Schnittstellenplan, damit die vorgeschlagene Anlage und der Abnahmeplan gemeinsam geprüft werden können. Technische RFQ starten →
Häufig gestellte Fragen
Welche Angaben sollte eine Angebotsanfrage für einen Schweißmanipulator enthalten?
Geben Sie den Arbeitsbereich für Werkstück und Schweißstoß, das Schweißverfahren, den Verfahrweg, die vollständige Lastkonfiguration am Auslegerende, die Bewegungsanforderungen, die Begleitausrüstung, die Steuerungen, die Medienversorgung, die Sicherheitsnachweise, FAT, SAT, Dokumentation, Schulung, Ersatzteile und den Schnittstellenverantwortlichen an. Fordern Sie jeden Anbieter auf, dieselben Felder zu beantworten und Ausschlüsse aufzuführen. Verlangen Sie für jeden zugesicherten Wert eine Prüfbedingung, ein Prüfverfahren, eine Toleranz, eine Aufzeichnung und einen Abnahmeverantwortlichen. Legen Sie außerdem fest, welche Änderungen eine Aktualisierung der Zeichnung oder eine erneute Prüfung erfordern. Ein Katalogmodell ist erst dann vergleichbar, wenn die geforderten Bedingungen und Nachweise identisch sind.
Worin unterscheiden sich FAT und SAT bei einer Schweißzelle mit Säulen-und-Ausleger-System?
Beim FAT werden die freigegebene Maschine und die konfigurierten Funktionen vor dem Versand anhand vereinbarter Verfahren, Aufzeichnungen, Zeugen und Ablehnungskriterien geprüft. Beim SAT wird der installierte Zustand geprüft: Versorgung, Fundament oder Schiene, Verankerung, Schutzeinrichtungen, Potentialausgleich, lokale Steuerungen, Schnittstellen, Schweißrauchabsaugung, Begleitausrüstung und repräsentativer Betrieb. Beim SAT bleiben gültige FAT-Nachweise bestehen; anschließend werden standortspezifische Änderungen und Risiken geprüft.
Wie sollte die Tragfähigkeit am Auslegerende dokumentiert werden?
Dokumentieren Sie für jedes installierte Bauteil dessen Masse und Versatz, den maximalen Arbeits-Verfahrweg, die Bewegungsrichtung, die Dauer, das Messverfahren und den Abnahmewert. Berücksichtigen Sie Schweißkopf, Schlitten, Schweißbrenner, Zuführausrüstung, Nahtverfolgungssystem, Kamera, Kabel- und Schlauchhalterungen, Konsolen sowie jede genehmigte Reserve für künftige Erweiterungen. Käufer und Lieferant sollten vor dem FAT dieselbe kontrollierte Aufstellung unterzeichnen und spätere Änderungen anhand dieser Ausgangsbasis bewerten.
Belegt eine nach AWS oder ASME qualifizierte Schweißnaht, dass der Schweißmanipulator die Abnahme bestanden hat?
Nein. Die Abnahme nach einem Schweißregelwerk betrifft eine Schweißnaht, eine Schweißanweisung oder eine Person innerhalb des Geltungsbereichs des herangezogenen Regelwerks. Die Abnahme des Schweißmanipulators umfasst separat Last, Bewegung, Steuerungen, Elektroarbeiten, Sicherheitsfunktionen, Integration, Aufzeichnungen und den installierten Zustand.
Wann sollte ein Käufer den Versand oder die Endabnahme verweigern?
Stoppen Sie den Versand, wenn die freigegebene FAT-Prüfbedingung nicht verfügbar war, die installierte Last oder der Verfahrweg vom Angebot abweicht, erforderliche Werte nicht aufgezeichnet wurden oder Abweichungen bei Sicherheit und Schnittstellen ungeklärt bleiben. Verweigern Sie die Endabnahme, wenn Versorgung, Verankerung, Potentialausgleich, Schutzeinrichtungen, Verriegelungen, gekoppelte Bewegungen, Schweißrauchabsaugung, Schulung, Aufzeichnungen, Sicherungskopien, Ersatzteilzusagen oder die Zuständigkeit für die Restpunkteliste nicht dem Vertrag entsprechen. Eine kontrollierte Abweichung kann bewertet, korrigiert und erneut geprüft werden; eine ungeklärte Abweichung darf niemals stillschweigend als bestanden gelten.
Sollte für Rohrschweißen, SAW, TIG, MIG oder Auftragsschweißen/Plattieren derselbe Abnahmeplan gelten?
Verwenden Sie dieselbe Nachweisstruktur, passen Sie jedoch die verfahrensspezifischen Schnittstellen und Prüfbedingungen an. Flussmittelhandhabung, Nahtverfolgung, Brennerversorgung, gekoppelte Drehbewegung, Schweißrauchabsaugung und Anforderungen an die Schweißanweisung unterscheiden sich. Projektverträge, Risikobeurteilungen und Schweißunterlagen bestimmen den endgültigen Plan.
Geprüfter Anwendungsbereich und weiterführende Ressourcen
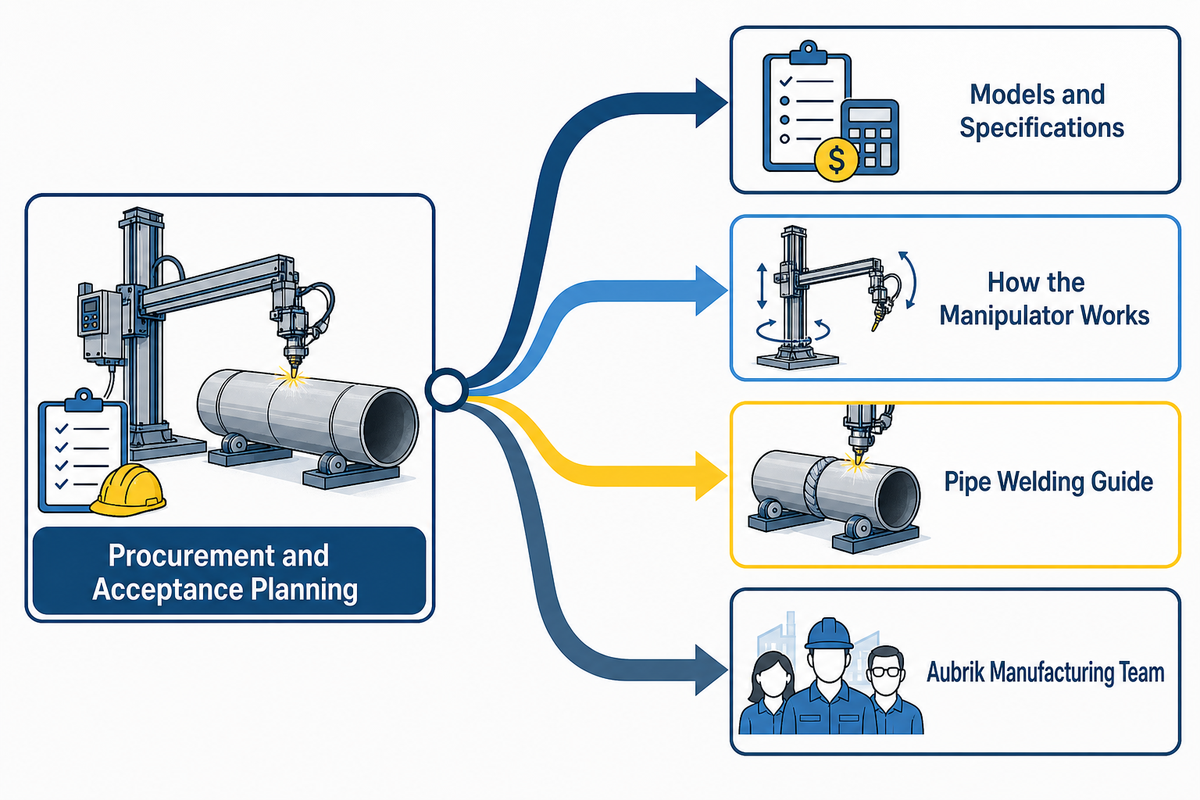
Dieser Leitfaden beschränkt sich auf die Planung von Beschaffung und Abnahme. Erfahren Sie mehr über das Fertigungsteam von Aubrik. Der Rahmen ersetzt weder einen Maschinenkonstrukteur noch einen verantwortlichen Ingenieur, eine Risikobeurteilung, geltendes Recht oder die kontrollierten Projektspezifikationen.
- Schweißmanipulatoren mit Säulen-und-Ausleger-System: Modelle und Spezifikationen
- Funktionsweise eines Schweißmanipulators mit Säulen-und-Ausleger-System
- Leitfaden zu Schweißrollenböcken und Behälterdrehvorrichtungen
- Leitfaden zu Schweißmanipulatoren für das Rohrschweißen
Literaturhinweise und Quellen
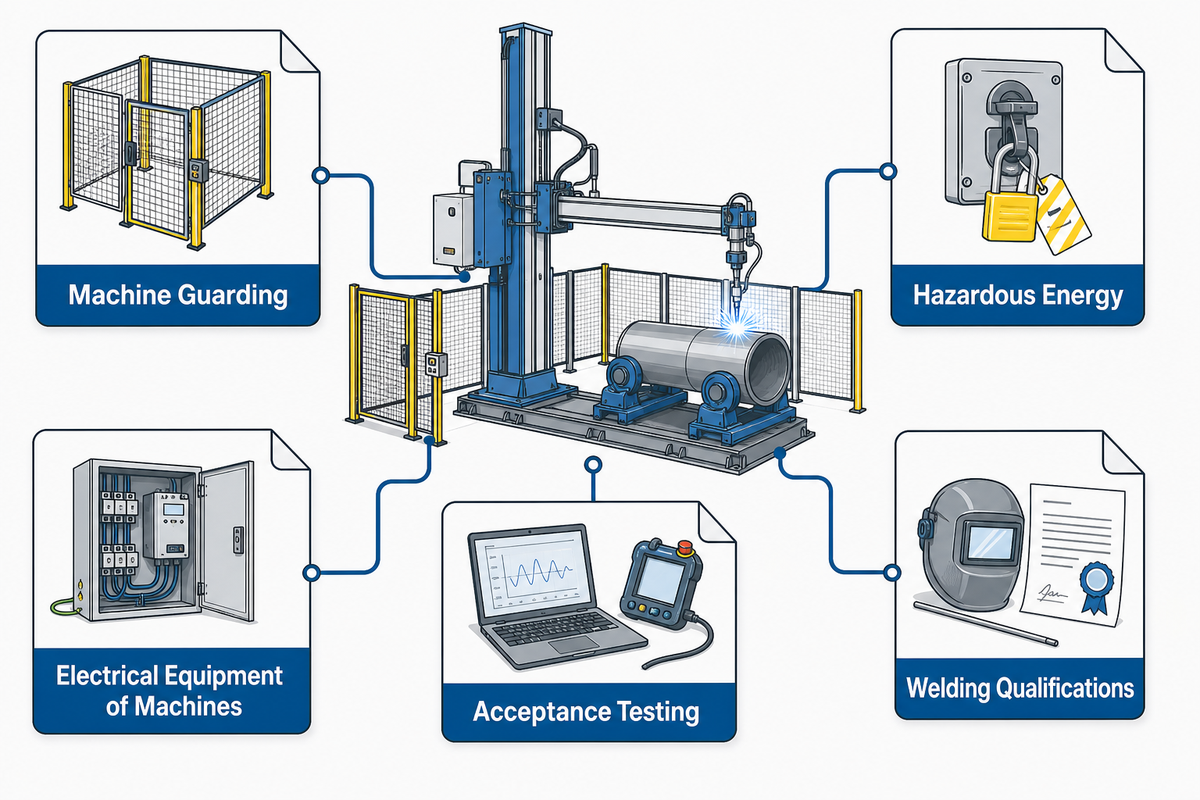
- OSHA 29 CFR 1910.212, Allgemeine Anforderungen an alle Maschinen
- OSHA 29 CFR 1910.147, Kontrolle gefährlicher Energien
- ISO 17662:2025, Kalibrierung, Verifizierung und Validierung von Schweißausrüstung
- ISO 13849-1:2023, Sicherheitsbezogene Teile von Steuerungen
- IEC 60204-1, Elektrische Ausrüstung von Maschinen
- IEC 62381:2024, Rahmenwerk für Abnahmeprüfungen von Automatisierungssystemen
- ASME BPVC Abschnitt IX, Qualifikationen für Schweißen, Hartlöten und Fügen durch Schmelzen
- AWS D1.1/D1.1M, Regelwerk für das Schweißen im Stahlbau