
Entrez en contact avec Aubrik Company

Une machine de soudage circulaire de tours éoliennes est un équipement automatisé qui assemble les tronçons roulés en acier pour former un cylindre complet au moyen d’une seule soudure circonférentielle, et son choix — voire celui du procédé de soudage — dépend de l’épaisseur de paroi, de la nuance d’acier et de l’environnement dans lequel la tour passera les 20-25 prochaines années. Ce guide présente la technologie du procédé, les normes auxquelles le fabricant doit satisfaire, les raisons pour lesquelles le soudage circonférentiel manuel atteint ses limites à l’échelle industrielle et les questions à poser concrètement à un fournisseur avant de signer un bon de commande.
Une machine de soudage circulaire de tours éoliennes automatise la soudure circonférentielle qui assemble les viroles en acier roulé pour former un tronçon de tour fini, généralement en associant le soudage à l’arc submergé à un vireur motorisé. Les lignes automatisées affichent des taux de défauts inférieurs à 1 %, contre les 8-12 % couramment cités pour le soudage circonférentiel manuel, et réduisent le temps de cycle d’environ un tronçon toutes les deux équipes à plusieurs tronçons par équipe. Le choix de l’équipement importe toutefois moins que le mode opératoire de soudage et la qualification de la nuance d’acier qui l’accompagnent.
Points clés
- Le soudage à l’arc submergé (SAW) prédomine pour les soudures circulaires des tours éoliennes, car il assure des taux de dépôt élevés sur des tôles atteignant 80 mm d’épaisseur — mais un procédé hybride laser-arc de 2026 annonce désormais une réduction de 2.9x du volume de soudure pour les mêmes assemblages.
- Tous les véritables concurrents commercialisant des machines de soudage circulaire reprennent la même affirmation non attribuée d’une vitesse « supérieure de ~40 % », sans citer la moindre méthodologie — considérez ce chiffre avec scepticisme, et non comme un fait.
- Les soudures circulaires des tours éoliennes relèvent de plusieurs normes : la norme ISO 15614-1 qualifie le mode opératoire de soudage, tandis que la norme DNV-ST-0126 régit la structure porteuse elle-même.
- Une automatisation accrue ne se traduit pas automatiquement par une baisse proportionnelle des coûts — des recherches publiées sur l’économie de la fabrication des tours éoliennes ont montré que les gains de productivité n’entraînent pas toujours une hausse de la rentabilité.
- Les tours en mer utilisent généralement des nuances d’acier plus épaisses et plus tenaces et nécessitent un temps d’attente après soudage avant l’inspection afin de détecter la fissuration différée par l’hydrogène — les modes opératoires terrestres exigent rarement cette étape.
Caractéristiques essentielles : soudage circulaire des tours éoliennes
| Procédé type | Soudage à l’arc submergé (SAW), en une ou plusieurs passes |
| Épaisseur de paroi courante | 6,5-80 mm (à terre) ; jusqu’à 80 mm+ en mer |
| Nuances d’acier courantes | S355N/NL (à terre) ; S355K2/NL (en mer, meilleure ténacité à basse température) |
| Qualification du mode opératoire | ISO 15614-1 (procédé 12 = SAW) |
| Référence pour la qualité des soudures | ISO 5817:2023 (édition en vigueur — édition 2014 retirée) |
| Méthodes de CND courantes | Contrôle par ultrasons (UT), contrôle radiographique (RT), magnétoscopie (MPT) |
Qu’est-ce qu’une machine de soudage circulaire de tours éoliennes ?

Une machine de soudage circulaire de tours éoliennes est une machine de soudage automatisée conçue pour assembler des viroles en acier roulé afin de former un tronçon fini au moyen d’une soudure circonférentielle continue. Au lieu qu’une personne se déplace ou se tienne sur une structure en rotation tout en alimentant manuellement une électrode, le tronçon tourne sur un vireur motorisé ou un système de vireurs à galets, tandis qu’une tête de soudage fixe — presque toujours à l’arc submergé — dépose un cordon régulier sur toute la circonférence.
Sur une tour de 70-90 m, plusieurs de ces soudures circulaires sont superposées pour maintenir l’ensemble de la structure face à des décennies de charges dues au vent et de cycles thermiques. En pratique, la réalisation manuelle d’une seule soudure circulaire S355 de 80 mm d’épaisseur peut mobiliser une équipe qualifiée pendant plusieurs postes, contre quelques heures sur une ligne automatisée — un écart qui se répercute directement sur le calendrier de livraison d’un atelier de fabrication métallique.
Cette technique n’est pas propre aux tours éoliennes ; le soudage circulaire — qui consiste à assembler deux cylindres le long de leur circonférence commune — utilise exactement le même type d’assemblage que la fabrication de réservoirs de stockage, et nombre de vendeurs actuels de machines automatiques de soudage circulaire ont fait leurs premières armes dans la construction de réservoirs, avant que l’industrie ne découvre qu’elle pouvait monétiser le vent, et ils savent d’où vient le soudeur en position 3 heures. À cette aune, la fabrication des tours éoliennes reste un segment industriel relativement jeune — la propre analyse de la chaîne d’approvisionnement du NREL la considère comme une compétence distincte que les fabricants doivent développer, et non comme le prolongement automatique de leur expérience des réservoirs ou des tubes. Cette même catégorie d’équipements de soudage circulaire automatique (AGW) est d’ailleurs utilisée bien au-delà des tours éoliennes : les appareils à pression, les grands réservoirs de stockage, les réacteurs pétrochimiques et la construction navale s’appuient tous sur la même méthode de soudage pour assembler des tôles de virole cylindriques roulées et obtenir une cuve finie. Un soudeur de réservoirs construisant une cuve de traitement de l’eau et un fabricant de tours éoliennes réalisant une soudure circulaire sur une virole de 4 mètres suivent des cadences de production comparables sur des équipements structurellement similaires, même si leurs marchés finaux n’ont rien en commun.
Ce que vous coûte réellement le soudage circulaire manuel
Le soudage circonférentiel manuel repose sur la régularité d’une seule personne sur les 15 à 25 m de l’assemblage. Les fournisseurs d’équipements et les sources sectorielles font couramment état d’un taux de défauts de 8-12 pour cent pour les soudures circonférentielles manuelles — un chiffre à considérer comme une estimation indicative du secteur plutôt que comme une statistique auditée de manière indépendante, puisqu’il provient d’exemples fournis par des vendeurs et non d’un organisme de normalisation reconnu.
Ces défauts sont généralement dus à une durée d’arc irrégulière, à une dérive de l’angle de la torche lorsque la position de l’opérateur par rapport à l’assemblage change, ou à la fatigue accumulée pendant une passe de plusieurs heures. Le soudage circulaire automatisé élimine cette variabilité humaine — mais pas le jugement technique qui sous-tend le mode opératoire de soudage, lequel doit toujours être correct avant même que la machine n’amorce l’arc.
Technologie des procédés de soudage : SAW, soudage manuel et nouvelles solutions

Boussole de sélection des 3 procédés
Tableau comparatif des trois familles de procédés entre lesquelles choisit un fabricant de tours éoliennes, selon l’épaisseur de paroi et le volume de production.
Le soudage à l’arc submergé (SAW) constitue la référence pour les soudures circulaires des tours éoliennes pour une raison technique, et non par simple convention sectorielle : grâce à son arc confiné et à la grande quantité de métal d’apport qu’il permet de déposer, le SAW convient efficacement aux tôles épaisses en acier de structures métalliques qui exigeraient beaucoup plus de passes manuelles pour remplir l’assemblage. Les ingénieurs spécialistes des consommables de Lincoln Electric, Sev Johansson et Patric Wahlen, indiquent que le SAW peut traiter des tôles de tours éoliennes atteignant 5 pouces (127 mm) d’épaisseur, la combinaison flux-fil — et non l’arc seul — déterminant en définitive la ténacité de la soudure aux basses températures auxquelles les tours éoliennes sont exposées en service. Une étude évaluée par les pairs et publiée en 2026 dans Optics & Laser Technology considère le SAW à chanfrein étroit comme le procédé de référence établi précisément pour cette plage d’épaisseurs, raison pour laquelle ses auteurs présentent le soudage hybride laser-arc comme un concurrent du SAW plutôt que comme le remplacement d’une autre méthode. Cet investissement dans les équipements et les procédés correspond précisément au déficit de capacités que la feuille de route du NREL sur la chaîne d’approvisionnement désigne comme un obstacle pour les fabricants qui débutent dans le secteur des tours éoliennes.
| Procédé | Épaisseur de paroi type | Taux de dépôt | Application idéale |
|---|---|---|---|
| Soudage à l’arc submergé (SAW) | Jusqu’à 80 mm | Élevé | Soudage circonférentiel de production en atelier |
| GMAW / FCAW | Moins de ~20 mm, ou réparation sur site | Moyen | Tronçons plus minces, installations portatives sur site |
| SMAW manuel | Toutes épaisseurs (déconseillé à grande échelle) | Faible | Soudures de réparation, points de soudage, travaux hors série de production |
Une étude en libre accès publiée en 2026 dans Optics & Laser Technology (Gook, Biegler, Gumenyuk et Rethmeier) indique l’orientation que pourrait prendre la technologie des procédés : combiner le soudage hybride laser-arc (HLAW) pour la première passe avec le SAW à chanfrein étroit pour les passes de remplissage sur une tôle S355ML de 80 mm. Cette solution a réduit de 2,9 fois le volume de soudure et la consommation de métal d’apport et achevé l’assemblage en 12 couches, contre les 42 couches qu’exigerait une préparation conventionnelle pour le SAW, tandis que les essais de résilience Charpy sur éprouvette entaillée en V à -40 C ont encore donné des valeurs de 65-274 J dans les zones soudées — soit une marge confortable par rapport à la ténacité requise pour les tours éoliennes exploitées en mer par temps froid. Cette technologie ne constitue pas encore une décision d’achat courante comme le SAW, mais elle signifie que l’affirmation « le SAW est la seule véritable solution pour l’acier de 80 mm » ne restera pas éternellement vraie.
La plupart des machines conventionnelles de soudage circulaire utilisant le SAW comportent également un système de récupération du flux — un ensemble d’aspiration et de filtration qui récupère le flux inutilisé afin de le réemployer, car celui-ci représente un coût réel de consommables sur la même passe circonférentielle de 15-25 m évoquée précédemment. Les taux de récupération annoncés par les fournisseurs, couramment situés dans la plage de 70-80 %, doivent être vérifiés à partir de vos propres relevés de consommation de fil et de flux plutôt que tenus pour acquis. Les équipements existent généralement en configurations AGW simple face et double face : une machine simple face soude un côté à chaque rotation, tandis qu’une installation double face soude simultanément l’intérieur et l’extérieur du joint pour les séries de production à volume élevé. Aucune configuration n’est automatiquement « meilleure » — le choix dépend de l’épaisseur du tronçon et de la possibilité même d’un accès intérieur avec votre outillage.
Intégration des machines de soudage circulaire dans une ligne de production de tours éoliennes

Une machine de soudage circulaire ne sert à rien isolément — elle nécessite un équipement capable de maintenir le tronçon de tour en position et de le faire tourner à une vitesse maîtrisée et répétable tandis que la tête de soudage reste fixe. Cette fonction revient à un vireur de soudage ou à un système de vireurs à galets, tandis que, sur de nombreuses lignes, un manipulateur de soudage à colonne et flèche positionne la tête elle-même pour les soudures intérieures ou les assemblages difficiles d’accès.
Les acheteurs qui dimensionnent une ligne complète de production de tours éoliennes définissent en réalité trois ou quatre équipements fonctionnant successivement, et non une seule machine — cette nécessité de combiner plusieurs équipements est également décrite dans la feuille de route du NREL sur la chaîne d’approvisionnement, lorsqu’elle aborde l’ensemble des équipements de roulage, de soudage et de manutention requis par une nouvelle ligne de fabrication de tours.
C’est également à ce stade que de nombreux primo-acheteurs sous-estiment l’ampleur du projet. Un positionneur rotatif de soudage dimensionné pour une virole terrestre de 3 mètres se bloquera ou manquera de puissance avec un tronçon en mer de 7 mètres ; une table tournante de soudage prévue pour une classe de charge inadéquate deviendra le goulet d’étranglement de la ligne, quelle que soit la vitesse de la machine de soudage circulaire. Si vous définissez pour la première fois un équipement de rotation, notre guide des vireurs de soudage et des vireurs à galets traite le dimensionnement de la capacité de charge plus en détail qu’il n’est possible de le faire ici.
Matériaux, normes et qualification du mode opératoire de soudage

📐 Note technique
Avant l’amorçage de toute soudure circulaire de production, le descriptif de mode opératoire de soudage (WPS) du fabricant doit être étayé par un procès-verbal de qualification du mode opératoire (PQR) testé conformément à la norme ISO 15614-1 (soudage à l’arc et aux gaz des aciers — le procédé 12 couvre le soudage à l’arc submergé). Cette qualification est propre à l’assemblage : la nuance du matériau, la plage d’épaisseurs et la géométrie de l’assemblage s’inscrivent chacune dans une plage qualifiée, et ne constituent pas une approbation générale du « SAW sur acier ».
La fabrication des tours éoliennes utilise le plus souvent de l’acier de structures métalliques S355N/NL pour les tours terrestres et du S355K2/NL pour les tronçons en mer, où la désignation « K2 » traduit une meilleure résilience à basse température — une véritable exigence et non un simple avantage, car les tours en mer subissent durablement de basses températures et des charges cycliques constantes dues aux vagues et à la poussée du rotor. L’acceptation de la qualité des soudures est évaluée selon les niveaux d’imperfections (B, C ou D) de la norme ISO 5817:2023 — un point à vérifier auprès de tout fournisseur, puisque l’édition 2014 précédente de cette norme a été officiellement retirée et remplacée.
La qualification du mode opératoire de soudage ne constitue qu’une partie des exigences de conformité. La norme DNV-ST-0126 de DNV relative aux structures porteuses des éoliennes se situe au-dessus des normes propres au soudage et constitue la référence contractuelle effectivement prescrite par de nombreux acheteurs et organismes de certification — elle couvre la conception, la construction, l’installation, l’inspection en service et la certification de la structure dont les soudures circulaires font partie. Un fabricant peut disposer d’un WPS/PQR parfaitement qualifié et néanmoins ne pas satisfaire aux exigences contractuelles d’un projet si le parcours de certification applicable à la structure porteuse n’a jamais été pris en compte.
Pourquoi le soudage circulaire manuel échoue à grande échelle : atlas des défauts

Le soudage circulaire manuel échoue à grande échelle parce qu’un petit nombre de causes profondes — vitesse de déplacement irrégulière, dérive de la torche, nettoyage entre passes effectué dans la précipitation et préchauffage omis — se répètent à chaque longue passe réalisée manuellement, chacune correspondant à un type de défaut précis et identifiable plutôt qu’à un simple manque de chance. Nommer ces modes de défaillance constitue la première étape pour les détecter avant l’inspection finale.
Atlas des défauts des soudures circulaires de tours éoliennes
Quatre familles de défauts apparaissant de manière disproportionnée dans les soudures circonférentielles manuelles, avec leurs causes et leurs méthodes de détection habituelles.
| Type de défaut | Cause profonde | Méthode de détection habituelle |
|---|---|---|
| Manque de fusion / porosité | Vitesse de déplacement irrégulière, dérive de la longueur d’arc | Contrôle par ultrasons (UT) |
| Caniveau / cordon décentré | Erreur de positionnement manuel de la torche sur une longue passe | Contrôle visuel + contrôle radiographique (RT) |
| Fissuration à froid dans la ZAT | Préchauffage ou maîtrise du refroidissement insuffisants sur des tronçons épais en S355 | UT différé après le temps d’attente (voir la section CND) |
| Entaille de fatigue due à une soudure de réparation | Mode opératoire de réparation différent et trop proche de la soudure d’origine | Magnétoscopie (MPT) + réévaluation de la fatigue |
| Inclusion de laitier | Élimination incomplète du laitier entre les passes SAW | Contrôle radiographique (RT) |
| Surépaisseur excessive du cordon de finition | Combinaison flux-fil inadaptée à la conception de l’assemblage | Contrôle visuel + contrôle au calibre de profil |
| Désalignement radial au niveau de l’assemblage | Tolérance d’accostage des tronçons non respectée avant le soudage | Contrôle visuel + contrôle dimensionnel avant soudage |
| Dureté excessive de la ZAT | Énergie de soudage hors de la plage qualifiée du WPS | Essai de dureté (ISO 9015-1) |
| Déformation / contraintes résiduelles | Séquence de soudage déséquilibrée sur un assemblage asymétrique | Relevé dimensionnel après soudage |
Vous pourriez facilement négliger cette dernière ligne si vous envisagez la qualité des soudures circulaires uniquement sous l’angle « manuel ou automatisé ». Selon une étude Springer de 2026 consacrée à la tenue en fatigue des soudures de réparation dans des structures tubulaires en S355 assemblées par soudage circulaire, les normes actuelles de conception à la fatigue donnent peu d’indications lorsque la soudure de réparation est située à proximité de l’assemblage d’origine et a été réalisée selon un mode opératoire différent de celui initialement qualifié — une situation qui n’a rien à voir avec le caractère manuel ou automatisé de la soudure d’origine, mais qui dépend entièrement de la planification et de la documentation d’une réparation effectuée des années après la fabrication de la structure. Une soudure circulaire exempte de défauts le premier jour ne garantit pas une réparation sans défaut cinq ans plus tard si le mode opératoire de réparation et sa proximité avec la soudure d’origine ne sont pas considérés comme deux éléments de conception distincts. Tous les types de défauts du tableau ci-dessus sont finalement évalués selon la même échelle d’acceptation : les niveaux d’imperfections B/C/D de la norme ISO 5817:2023. Les inclusions de laitier constituent notamment un problème récurrent pour les soudeurs qui réalisent un SAW multipasse sur de l’acier faiblement allié — une discussion entre soudeurs professionnels sur Eng-Tips décrit précisément l’apparition de ce problème sous forme de petites poches de laitier entre les passes lorsque le nettoyage entre passes est effectué dans la précipitation.
Tours en mer ou à terre : incidence de l’épaisseur de paroi et de la corrosion sur les spécifications de soudage

✔ À terre
- Généralement S355N/NL, paroi de 6,5-60 mm
- Préchauffage standard en conditions ambiantes
- Moins d’exigences relatives à la surépaisseur de corrosion
⚠ En mer
- Généralement S355K2/NL, paroi jusqu’à 80 mm+ pour la ténacité à basse température
- Préchauffage maîtrisé + temps d’attente après soudage avant le CND
- Surépaisseur de corrosion + séquencement du revêtement et du grenaillage intégrés au plan de fabrication
La feuille de route du NREL sur la chaîne d’approvisionnement de l’éolien en mer aux États-Unis indique que les tours en mer utilisent couramment des tôles d’une épaisseur comprise entre 1 et 3.5 pouces et que la mise en place de cette capacité exige des effectifs, une formation, des équipements et une logistique de parc véritablement différents de ceux d’une ligne de tours terrestres — et pas simplement un acier plus épais sur la même installation. Les fabricants qui passent des tours terrestres aux tours en mer entreprennent un projet de préparation à l’échelle de l’usine, et non un simple exercice de qualification du mode opératoire.
Prenons le cas d’une première qualification pour une installation en mer portant sur un tronçon S355K2/NL de 7,5 m de diamètre et de 70 mm de paroi ; la température de préchauffage, la maîtrise de la température entre passes et le délai d’attente avant le contrôle par ultrasons doivent tous être vérifiés ensemble dans le cadre d’un même mode opératoire qualifié. L’utilisation d’un mode opératoire S355N/NL précédemment qualifié pour une autre épaisseur de paroi constituerait précisément le type de risque qu’un procès-verbal de qualification du mode opératoire vise à éliminer.
CND et vérification de la qualité des soudures
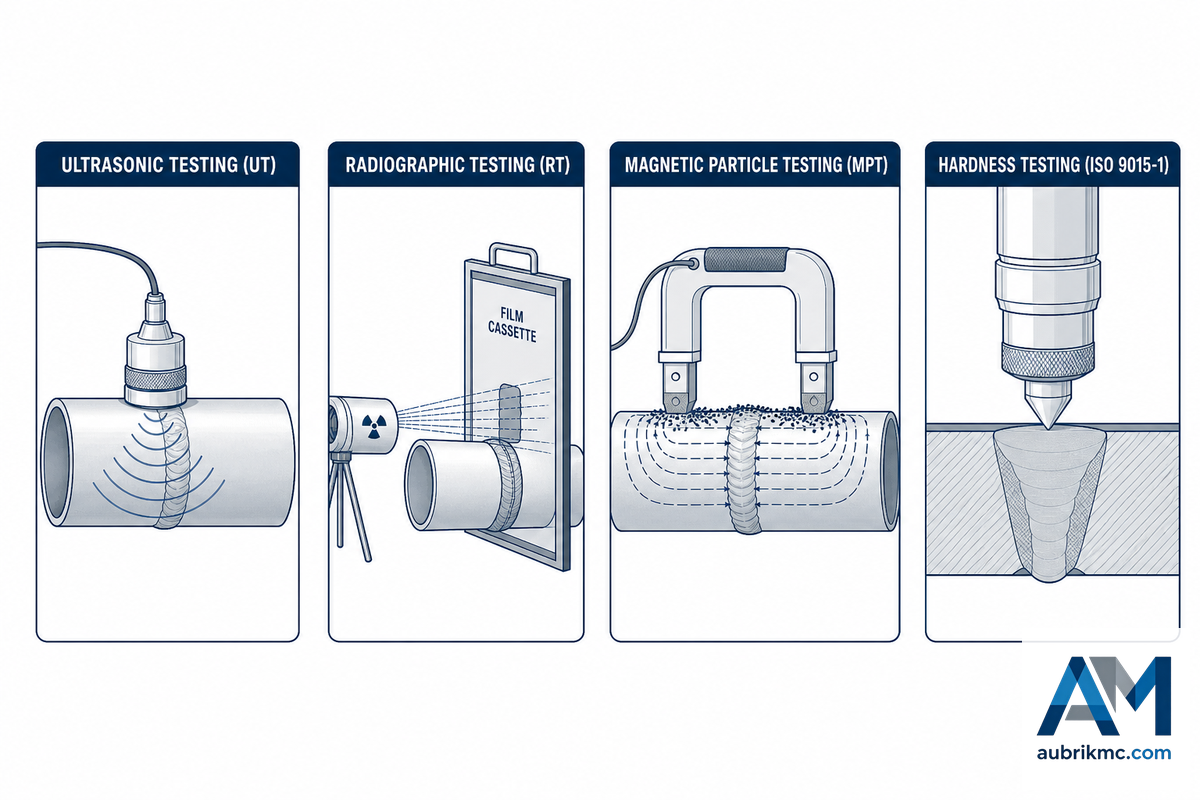
Manuel pratique de vérification par 4 méthodes de CND
Défauts recherchés par chaque méthode courante de contrôle après soudage et conditions dans lesquelles elle s’applique.
| Méthode | Défauts détectés | Cas d’utilisation habituels |
|---|---|---|
| Contrôle par ultrasons (UT) | Défauts internes : manque de fusion, porosité, fissuration | Contrôle volumique standard, tronçons à paroi épaisse |
| Contrôle radiographique (RT) | Défauts internes, profil de la soudure | Lorsque l’accès pour les UT est limité ou que le code exige un enregistrement sur film |
| Magnétoscopie (MPT) | Fissures débouchantes en surface | Après les soudures de réparation, contrôle qualité de surface |
| Essai de dureté (ISO 9015-1) | Durcissement excessif de la ZAT | Qualification des aciers à haute résistance de forte épaisseur |
De nombreuses normes imposent un délai d’attente important pouvant atteindre 48 heures dans certains cas après le soudage et avant le contrôle non destructif volumique final des matériaux S355 sensibles à l’hydrogène utilisés pour les assemblages en mer à paroi épaisse. Ce délai permet à une fissuration différée assistée par l’hydrogène de se manifester dans le matériau ; un assemblage qui satisfait au contrôle UT six heures après le soudage ne présente pas la même garantie de qualité qu’un assemblage qui y satisfait 48 heures après le soudage, même si les résultats ultrasonores semblent identiques — tous deux sont contrôlés selon les mêmes niveaux d’acceptation de la norme ISO 5817:2023, mais un seul a disposé du temps nécessaire pour révéler un problème réel. Les équipements de contrôle radiographique continuent eux aussi d’évoluer dans ce domaine — un brevet récent décrit une source de rayons X directionnelle conçue pour être insérée directement dans un tube ou un tronçon de tour en rotation afin de contrôler en ligne la soudure circulaire, au lieu de déplacer la pièce vers un poste de contrôle fixe.
« Une machine de soudage circulaire ne remplace pas le jugement technique qui sous-tend un mode opératoire de soudage ; elle élimine la variabilité liée à une personne qui doit appliquer manuellement ce même mode opératoire pendant des heures sur une structure en rotation. La métallurgie doit toujours être correcte avant même que la machine n’amorce l’arc. »
Le coût réel de l’automatisation : feuille de calcul du débit de production
Feuille de calcul du débit de soudage circulaire
Une méthode indépendante des fournisseurs pour vérifier, à partir de vos propres chiffres plutôt que d’une promesse commerciale mise en avant, si l’automatisation de votre soudage circonférentiel est réellement rentable.
Presque tous les sites Web de fournisseurs de postes de soudage circulaire présentent une ou deux statistiques arrondies : l’un promet une « augmentation de 40-50 % de la productivité du soudage », un autre une « réduction du temps de fabrication métallique pouvant atteindre 40 % », et un autre encore une « réduction de 40 % du temps de soudage sur site des réservoirs de stockage ». Trois fournisseurs indépendants, trois chiffres similaires et aucune documentation sur la méthodologie, la référence de comparaison ou une étude justificative. Cela ne signifie pas que l’automatisation ne mérite pas d’être envisagée. Cela signifie simplement que le chiffre général du fournisseur sert de valeur indicative pour les calculs propres à votre atelier, et non de réponse définitive.
La documentation commerciale de cette catégorie d’équipements s’appuie également sur un vocabulaire bien connu — « solutions de soudage », « systèmes de soudage automatisés », « technologies de soudage » de nouvelle génération — et promet d’éliminer les erreurs humaines afin de produire systématiquement des soudures homogènes de qualité radiographique. Ces affirmations sont en partie fondées : le soudage circulaire automatique élimine réellement une grande part des variations que le soudage manuel traditionnel introduit dans un long cordon de soudure, et une ligne d’équipements automatisée bien exploitée peut être plus rentable qu’une opération de soudage manuel dotée d’un personnel équivalent et utilisant la même source de courant de soudage avec la même puissance de soudage. Toutefois, les affirmations relatives à « l’efficacité de la production » et à la « productivité élevée » n’ont de sens qu’au regard de vos propres projets de fabrication métallique et de vos calendriers de production — que vous approvisionniez un projet éolien terrestre, un projet éolien en mer ou simplement la prochaine commande de tours d’un parc éolien — et non d’une fiche technique générique.
Pour obtenir un calcul exploitable, vous aurez besoin de quatre données propres à votre atelier :
Renseignez vos propres chiffres
- Votre temps d’arc effectif actuel en % de la durée du poste (le soudage circonférentiel manuel se situe généralement entre 20-30 %).
- Votre taux actuel de défauts / reprises et le coût complet d’un cycle de reprise.
- Votre coût de main-d’œuvre chargé par heure de soudage (salaires + avantages sociaux + quote-part de supervision).
- Le nombre de tronçons actuellement produits par poste et le plafond de capacité lié à la durée du poste que vous atteignez réellement.
Multipliez l’écart de temps d’arc par la durée de votre poste et votre taux de main-d’œuvre, puis ajoutez les économies de coûts de reprise résultant d’un taux de défauts inférieur : vous obtiendrez ainsi une estimation du temps de soudage et du délai d’amortissement propre à votre atelier, et non l’affirmation générale du fournisseur. D’après les conclusions du NREL sur la chaîne d’approvisionnement, votre calcul reste incomplet sans un poste consacré au personnel : l’automatisation de la cellule de soudage ne supprimera pas la nécessité de disposer d’un opérateur qualifié, d’un technicien maîtrisant le système de suivi de joint ni, en cas de première incursion dans les travaux offshore, du délai nécessaire pour recruter et former le personnel à une activité qui n’était auparavant pas réalisée en interne. Les études publiées sur l’économie de la production de tours éoliennes sont claires à ce sujet : si la productivité augmente dans une entreprise de fabrication métallique à forte composante de services, cette hausse n’entraîne pas nécessairement une amélioration de la rentabilité.
Évaluer un fournisseur de systèmes de soudage circonférentiel

Guide de vérification préalable à l’achat d’une machine de soudage circonférentiel
Questions à poser à tout fournisseur — et pas uniquement à celui qui vous vend la machine — avant de vous engager dans l’achat d’un système de soudage circonférentiel.
- Disposez-vous d’un WPQR (procès-verbal de qualification du mode opératoire de soudage) conforme à la norme ISO 15614-1 pour mon épaisseur et ma nuance d’acier — et pas seulement d’une déclaration générale de capacités ?
- Quels sont votre délai réel d’approvisionnement en pièces détachées et votre SLA d’intervention sur site — et non les chiffres annoncés dans votre documentation commerciale ?
- Disposez-vous d’une expérience documentée avec mon épaisseur de paroi et ma nuance d’acier précises, ou s’agirait-il pour vous d’une première réalisation de ce type ?
- Si je me lance dans des travaux répondant aux exigences de l’éolien en mer, quelle est votre couverture d’assistance et comment vos équipements sont-ils configurés pour la manutention des tôles, le revêtement/décapage et l’accès ferroviaire ou portuaire à mon site ?
- Quelle formation vos systèmes exigent-ils et combien de temps faut-il à mon équipe pour devenir autonome et qualifiée ?
Cette diligence raisonnable reste de mise, que vous achetiez une machine neuve, évaluiez un poste de soudage circulaire de tours éoliennes d’occasion à vendre ou cherchiez simplement à apprécier les capacités d’une machine que vous exploitez déjà. Avant de signer quoi que ce soit, demandez le véritable manuel du poste de soudage circulaire de tours éoliennes — un authentique manuel d’utilisation et de maintenance, et non une brochure sur papier glacé — car le soin avec lequel un fournisseur documente la configuration, l’étalonnage et les codes de défaut en dit long sur la maturité réelle de la conception de l’équipement. Vérifiez également dès le départ comment sont approvisionnées les pièces du poste de soudage circulaire de tours éoliennes : sont-elles stockées localement ou expédiées depuis l’étranger avec plusieurs semaines d’attente ?
Ces troisième et quatrième questions seront plus importantes que ne le prévoient la plupart des acheteurs à ce stade. Selon l’analyse du NREL citée précédemment, la fabrication métallique adaptée aux applications offshore diffère considérablement de la fabrication terrestre traditionnelle : les équipements de manutention des tôles sont radicalement différents, les besoins en personnel sont nettement plus importants et la logistique portuaire ou ferroviaire nécessaire au transport des sections finies est entièrement différente. La réponse sincère d’un fournisseur à la question « avez-vous déjà réellement fabriqué ce produit, avec cette épaisseur et pour ce marché ? » vaut davantage que n’importe quel pourcentage de productivité figurant sur une fiche technique. Pour les acheteurs qui évaluent des capacités connexes, notre présentation des services de soudage métallique en sous-traitance explique à quoi s’attendre lors de la recherche de capacités de fabrication métallique allant au-delà de la seule soudure circulaire. Si vous avez déjà défini vos besoins en équipements et souhaitez consulter la fiche technique d’Aubrik à titre de référence, notre page consacrée au poste de soudage circulaire de tours éoliennes présente en détail toute la gamme de modèles WT-GW-I/II.
Perspectives du secteur : les évolutions du soudage des tours éoliennes

Le comportement des acheteurs dans leurs recherches constitue l’indicateur le plus révélateur de l’évolution de ce marché : leur intérêt ne porte pas sur le seul poste de soudage circulaire, mais témoigne d’une pratique générale consistant à étudier toute la gamme de soudage comme un ensemble. Au total, l’intérêt pour les termes liés à l’intégration des lignes (soudage de tours, vireurs de soudage, équipements SAW, soudage circonférentiel) a légèrement progressé au cours des 12 derniers mois, tandis que le terme générique populaire « soudage d’éoliennes » a reculé pendant la même période. En clair, les acheteurs effectuent des recherches plus ciblées avant de contacter un fournisseur, sans que cela traduise une baisse de l’intérêt général pour cette catégorie. Si l’achat de votre ligne pour 2026-2027 est envisagé, vous devez donc aborder les fournisseurs avec des exigences déjà définies pour le vireur, le manipulateur de soudage et le poste de soudage circulaire, en fonction de la plus grande section prévue et non de votre moyenne actuelle. En pratique, ce point est important, car un fabricant qui attend l’arrivée d’une commande doit généralement composer avec un véritable délai de livraison pour le manipulateur de soudage et le vireur, tandis que la requalification d’un DMOS selon l’ISO 15614-1 pour une nouvelle épaisseur de tôle allonge encore le calendrier avant même la réalisation de la première soudure circulaire.
Sur le plan technologique, le développement du procédé hybride laser-arc ou du soudage SAW à chanfrein étroit mentionné précédemment mérite une attention particulière pour les ouvrages offshore d’épaisseur maximale : il s’agit d’un produit de recherche pour 2026, et non d’un produit actuellement proposé dans nos catalogues, mais il indique l’orientation que prendront les innovations relatives aux procédés pour sections épaisses à mesure que les tours offshore gagneront encore en dimensions. Le soudage circulaire n’est d’ailleurs pas la seule étape de production appelée à évoluer : le département de l’Énergie des États-Unis a documenté le procédé de soudage en spirale de Keystone Tower Systems comme une solution alternative permettant de fabriquer une tour à partir d’une seule bobine d’acier soudée selon un cordon hélicoïdal continu, au lieu d’empiler des viroles roulées distinctes et de les assembler par soudage circulaire — un véritable choix de fabrication différent, et non une amélioration de l’approche de soudage circulaire étudiée dans ce guide. Par ailleurs, le rapport du NREL sur la chaîne d’approvisionnement de l’éolien en mer indique que les équipements nord-américains de fabrication métallique de tours offshore sont le plus souvent importés, ce qui ne doit pas être considéré comme une simple question de coût, mais comme un véritable facteur de planification des investissements pour tout fabricant qui accroît ses capacités plutôt que de moderniser ses actifs existants.
(Les estimations de la taille du marché de l’ensemble plus large des équipements de soudage à l’arc — régulièrement donnée dans une fourchette de $6-17 milliards, tandis que celles du soudage à l’arc considéré comme un sous-ensemble prévoient généralement un TCAC à un chiffre, dans sa partie médiane — ne constituent qu’une indication générale sur le secteur et ne doivent étayer aucune des recommandations ci-dessus — elles varient considérablement selon les organismes d’études et leurs hypothèses.)
💡 Conseil d’expert
Si vous prévoyez l’achat d’une ligne pour 2026-2027, dimensionnez ensemble la machine de soudage circonférentiel, le manipulateur de soudage et le vireur de soudage en fonction du tronçon le plus lourd actuellement prévu — et non de la moyenne actuelle — afin que la ligne ne devienne pas le facteur limitant dès votre première commande offshore de grande taille.
Questions fréquentes
Qu’est-ce qu’une machine de soudage circonférentiel pour tours éoliennes ?
Voir la réponse
Une machine de soudage circonférentiel pour tours éoliennes est une machine de soudage automatisée qui assemble des tronçons roulés de tour en acier au moyen d’une soudure circonférentielle faisant tout le tour du cylindre.
Le soudage à l’arc submergé est-il toujours nécessaire pour les assemblages circonférentiels des tours éoliennes ?
Voir la réponse
Non. Le soudage SAW prédomine en raison de son taux de dépôt supérieur et de son arc confiné, nécessaires pour l’acier lourd de structures métalliques, mais certains fabricants emploient le soudage à l’arc sous protection gazeuse avec fil-électrode fusible (GMAW) pour les sections plus légères ou les réparations sur site lorsque la mobilité prime sur le seul taux de dépôt. Le choix du procédé dépend de l’épaisseur de paroi, de l’accessibilité de l’assemblage et de l’emplacement de la soudure, en atelier ou sur site.
Comment une soudure circonférentielle est-elle contrôlée après le soudage ?
Voir la réponse
La plupart des modes opératoires associent le contrôle visuel à au moins une méthode volumique de CND — UT ou RT — afin de rechercher des défauts tels que le manque de fusion et la porosité, ainsi qu’à un contrôle MPT pour détecter les fissures de surface.
Quelles nuances d’acier sont utilisées pour les tronçons de tours éoliennes ?
Voir la réponse
Principalement du S355N/NL à terre ; les tronçons offshore plus épais utilisent souvent du S355K2/NL afin d’obtenir une meilleure résilience à basse température.
Les lignes de soudage circonférentiel nécessitent-elles des positionneurs ou des vireurs de soudage distincts ?
Voir la réponse
Oui — la tête de soudage circonférentiel ne fait rien tourner à elle seule.
Pourquoi nous publions ce guide
Aubrik fabrique des équipements pour lignes de production de tours éoliennes, notamment des postes de soudage circulaire ; nous avons donc un intérêt direct dans ce domaine, ce qui explique précisément pourquoi ce guide traite des autres procédés possibles, des normes et des questions d’évaluation des fournisseurs qui dépassent notre propre gamme de produits. Le contenu consacré à la classification des défauts et aux normes s’appuie sur des recherches publiées concernant les modes opératoires de soudage et la fatigue des matériaux, et non sur des documents commerciaux internes. Contenu révisé par l’équipe d’ingénierie du soudage d’Aubrik.
Références et sources
- Feuille de route de la chaîne d’approvisionnement de l’énergie éolienne en mer aux États-Unis – Laboratoire national des énergies renouvelables (NREL)
- Coût des tours d’éoliennes en béton fabriquées sur site par fabrication additive – Commission de l’énergie de Californie
- ISO 5817:2023, Soudage, niveaux de qualité par rapport aux défauts – Organisation internationale de normalisation
- Nouveautés de la norme ISO 15614-1:2017 – TWI (The Welding Institute)
- DNV-ST-0126, Structures porteuses d’éoliennes – DNV
- Intégration du procédé hybride laser-arc et du soudage à l’arc submergé en chanfrein étroit pour des tôles d’acier S355ML de 80 mm d’épaisseur – Optics & Laser Technology (Elsevier, accès libre)
- Les produits d’apport font la différence dans le soudage des tours éoliennes – The Fabricator (Lincoln Electric)
- Évaluation des défauts dans les soudures circonférentielles de tubes – TWI
- Réussite de l’EERE : comment le soudage hélicoïdal révolutionne la fabrication des éoliennes – département de l’Énergie des États-Unis
- Système de soudage rotatif et méthodes associées (AU2021229209A1) – Google Patents
- ISO 9015-1:2001, Essais destructifs des soudures sur matériaux métalliques – Essais de dureté – Partie 1: Essai de dureté des assemblages soudés à l’arc – Organisation internationale de normalisation
Articles connexes
- Soudage par robot collaboratif : guide de l’acheteur – guide indépendant des fournisseurs sur le soudage robotisé collaboratif
- Guide des cellules de soudage robotisé – automatisation complète d’une cellule de soudage de structures métalliques
- Comment dimensionner un positionneur de soudage de tubes avant de demander un devis
- Guide de sélection d’un positionneur de soudage pour fortes charges
- Positionneurs de soudage et plateaux tournants : guide de sélection



