
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026.
Eine Schleuderrad-Strahlanlage ist eine Maschine zur Oberflächenvorbereitung, die Metall reinigt und profiliert, indem sie Strahlmittel mit einem schnell laufenden Schleuderrad (typischerweise 60–90 m/s) statt mit Druckluft auf die Oberfläche schleudert. Dieser Leitfaden erläutert die Funktionsweise des Verfahrens, die sechs Maschinentypen, die Auswahl des Strahlmittels und die tatsächlichen Vorgaben der Normen für die Oberflächenbeschaffenheit — sowie den einen Punkt, den die meisten Käufer dabei falsch einschätzen.
In einer Kugelstrahlanlage schleudert ein zentrales, motorgetriebenes Schleuderrad Stahlkugeln oder Stahlkorn auf das Werkstück, entfernt Walzhaut, Rost und alte Beschichtungen und erzeugt eine raue, lackierfähige Oberfläche. Die Anlage filtert, trennt und führt das gebrauchte Strahlmittel wieder dem Kreislauf zu und sammelt den Staub in einer separaten Kammer. In einer Veröffentlichung aus den USA werden 3 Methoden zur Beschleunigung des Strahlmittels beschrieben. Umweltschutzbehörde werden drei Verfahren zur Beschleunigung des Strahlmittels beschrieben: Wasserdruck, Luftdruck und das Schleuderrad.
Technische Daten im Überblick
| Beschleunigung | Schleuderrad (gegenüber Luftdruck, Wasserdruck) |
| Schleuderradantrieb | ~2.000–3.600 U/min bei Motoren mit 11–22 kW (Herstellerangabe) |
| Austrittsgeschwindigkeit des Strahlmittels | ~200–300 ft/s (60–90 m/s) (Herstellerangabe, keine veröffentlichte Normvorgabe) |
| Üblicher Ziel-Reinheitsgrad | Sa 2½ (ISO 8501-1) / SSPC-SP 10, nahezu weißmetallisch |
| Typisches Rauheitsprofil | 1,5–3 mils (38–76 µm), kantig |
| Strahlmittelrückgewinnung | ~90–95 % je Zyklus bei einer Anlage mit Strahlmittelkreislauf (Herstellerangabe) |
| Härte von Stahlguss-Strahlkugeln | 40–51 HRC in Standardgüte (SAE J827) |
| Korngrößenklassifizierung des Strahlmittels | SAE J444 (S-Nummern für Strahlkugeln, G-Nummern für Strahlkies) |
Was eine Strahlanlage ist und wie sie funktioniert
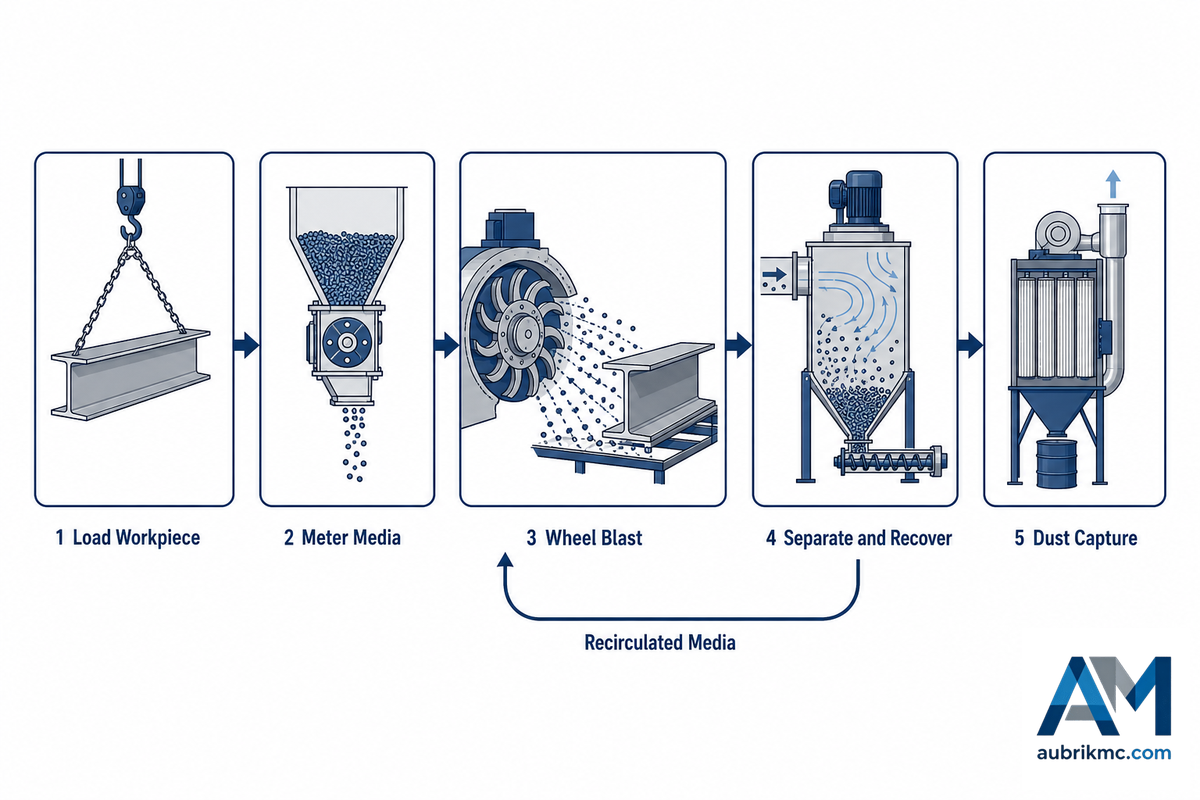
Unabhängig von ihrer Bezeichnung erfüllt jede industrielle Anlage dieser Art dieselben fünf Funktionen. Dieser Überblick über den Schleuderrad-Strahlprozess – eines der effizientesten Verfahren zur industriellen Oberflächenvorbereitung – hilft Ihnen, ein Datenblatt kritisch zu prüfen, statt sich auf die Broschüre zu verlassen.
Das entscheidende Merkmal ist die Art, wie die Anlage das Strahlmittel beschleunigt. Laut dem AP-42-Hintergrunddokument der EPA zum Strahlen mit Strahlmitteln sind „die drei in Strahlsystemen eingesetzten Beschleunigungsverfahren: Schleuderräder, Luftdruck oder Wasserdruck“, wobei Schleuderradsysteme „Zentrifugal- und Trägheitskräfte nutzen, um das Strahlmittel mechanisch zu beschleunigen“. Kein Druckluftkompressor. Keine Düse. Kein Schlauch. Das Schleuderrad. Der Motor, der das Schleuderrad antreibt. Das Schleuderrad besitzt Wurfschaufeln.
- Beladen Das Werkstück gelangt auf eine der folgenden Arten in den Beladebereich; Haken, Band, Trommel, Drehtisch.
- Strahlmittel dosieren. Ein einfaches Dosierventil führt dem Leitrad des Schleuderrads Strahlkugeln oder Strahlkies mit einem Durchmesser von 0,2-2,0 mm zu.
- Strahlen. Das elektromotorisch angetriebene Schleuderrad schleudert das Strahlmittel mit hoher Geschwindigkeit entlang einer programmierten Bahn über das Substrat – die gesamte Energieübertragung erfolgt mechanisch, Druckluft ist nicht erforderlich.
- Trennen und Rückführen Das Strahlmittel wird mit einem Becherwerk zu einem Windsichter gefördert, der Feinstaub, Zunder, zerbrochene Strahlkugeln – alles mit einer Größe von ungefähr weniger als 3 mm – abscheidet und das wiederverwendbare Strahlmittel in den Vorratsbehälter zurückführt. Hersteller geben eine Rückgewinnungsquote von 90-95 % je Zyklus an.
- Partikel entfernen. Feine Partikel gelangen in einen Staubabscheider, bevor die Luft ins Freie abgeführt wird.
Schleuderraddrehzahlen von 2.000 bis 3.600 U/min und Austrittsgeschwindigkeiten des Strahlmittels von 200 bis 300 ft/s (60 bis 90 m/s) werden von Anlagenlieferanten häufig genannt. Diese Werte sind typische Anbieterangaben und keine verbindlichen Konstanten – keine staatliche Stelle oder Branchenorganisation hat eine offizielle Schleuderradgeschwindigkeit festgelegt.
Wofür wird eine Strahlanlage eingesetzt?
Hauptsächlich für vier Aufgaben. Zum Entfernen von Rost und Walzhaut von warmgewalztem Stahl vor dem Lackieren. Zum Entfernen von Sand, Kernen, Graten usw. von Gussteilen nach dem Entformen. Zum Entfernen von Zunder und Graten an Schmiedeteilen, Stangenmaterial und Verbindungselementen, Und zum Kugelstrahlen – wobei nicht die Reinigung, sondern das Einbringen einer Druckeigenspannungsschicht in die Oberfläche das Ziel ist, um die Ermüdungslebensdauer des Bauteils zu erhöhen. Das Schleuderrad bleibt gleich, lediglich Strahlmittel, Intensität und Einwirkdauer werden geändert.
Schleuderradstrahlen vs. Sandstrahlen vs. Kugelstrahlen
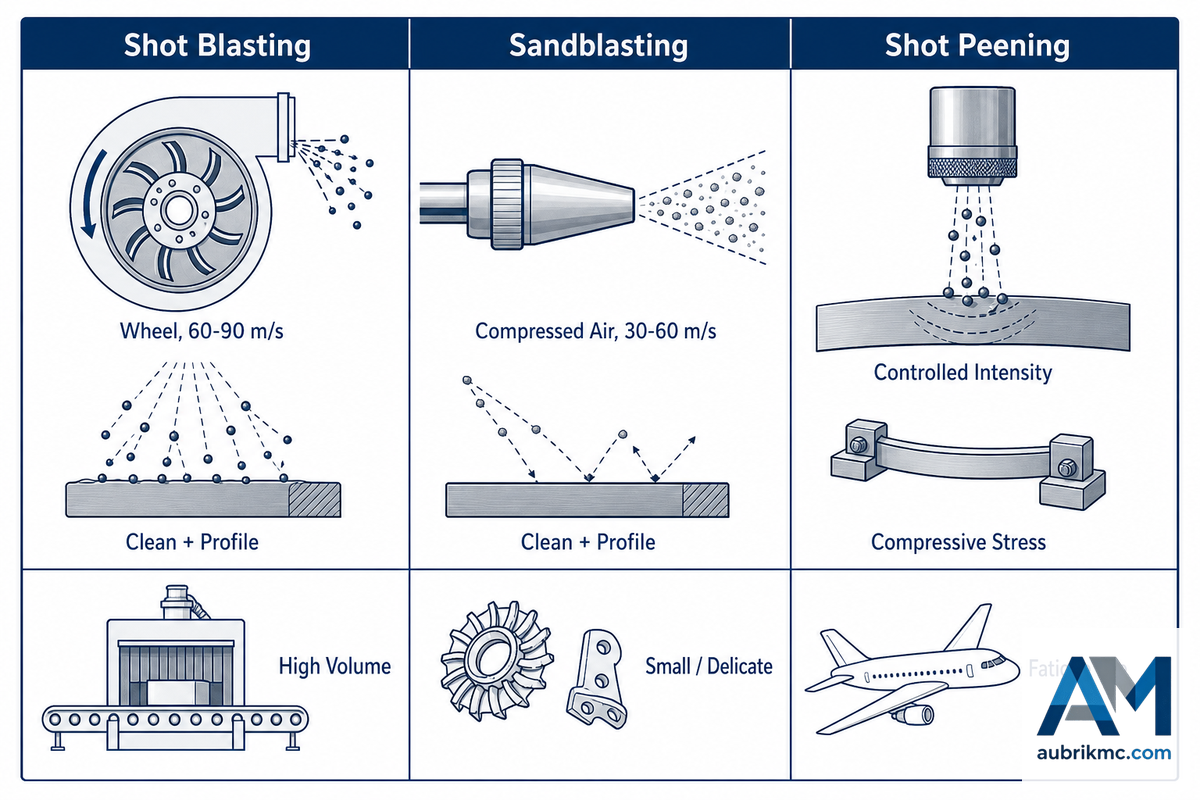
Diese drei Begriffe werden in Beschaffungsgesprächen häufig synonym verwendet, obwohl sie nicht dasselbe bedeuten. Zwei davon sind Reinigungsverfahren, die sich vor allem durch die Beschleunigung des Strahlmittels unterscheiden – das AP-42-Dokument der EPA zum Strahlen mit Strahlmitteln trennt Schleuderradsysteme genau aus diesem Grund von Druckluftsystemen -, während das dritte ein metallurgisches Verfahren ist, bei dem lediglich ähnliche Strahlmittel eingesetzt werden.
| Schleuderradstrahlen | Sandstrahlen (Druckluft) | Kugelstrahlen | |
|---|---|---|---|
| Beschleunigung | Motorgetriebenes Schleuderrad | Druckluft durch eine Düse (~30–60 m/s) | Beides, bei kontrollierter Intensität |
| Ergebnis | Gereinigte Oberfläche + Rauheitsprofil | Gereinigte Oberfläche + Rauheitsprofil | Druckeigenspannungsschicht (Ermüdungslebensdauer) |
| Vorteile | Große Stückzahlen, wiederkehrende Bearbeitung, robuste Teile | Kleine Chargen, empfindliche Werkstücke, Hinterschneidungen, Arbeiten vor Ort | Federn, Zahnräder, Wellen, Fahrwerke |
| Einschluss des Strahlmittels | Geschlossene Kabine, Strahlmittel wird zurückgeführt | Kabine, Strahlraum oder offener Einsatzort | Geschlossen, Strahlmittel genau geregelt |
| Geprüft anhand von | Reinheitsgrad + Rauheitsprofil | Reinheitsgrad + Rauheitsprofil | Almen-Intensität + Bedeckungsgrad |
Ist Schleuderradstrahlen besser als Sandstrahlen?
⚠️ Wichtig
Nein. Zumindest nicht anhand der Zahlen, die meistens angeführt werden. Ein Schleuderrad fördert pro Minute erheblich mehr Strahlmittel als eine Düse, sodass eine Träger-Strahllinie oder eine Gussputzanlage mit einem Schleuderrad wesentlich schneller arbeiten kann. Dieser Vorteil gilt jedoch nur unter bestimmten Bedingungen: Bei kleinen Mengen, dünnwandigen Werkstücken oder wenn empfindliche Oberflächen und enge geometrische Toleranzen erforderlich sind, lässt sich ein Schleuderrad nicht passend ausrichten, während sich das Druckluftstrahlen einrichten lässt, schneller und kostengünstiger durchzuführen ist und das Werkstück weniger beschädigt. Tatsächlich ist eine Schleuderrad-Strahlanlage eine Investition in eine Produktionsanlage, eine Druckluftstrahlkabine mit Strahldüsen hingegen nicht. „Schneller“ bezieht sich auf das System und das Werkstück, nicht allein auf das Verfahren zur Beschleunigung des Strahlmittels.
Der daraus entstehende Fehler ist kostspielig. Ein Betrieb könnte dadurch eine Schleuderradanlage für Kleinteile und Innenreinigungsaufgaben kaufen, für die tatsächlich eine Kabine erforderlich gewesen wäre – und dann feststellen, dass das Schleuderrad die Innenflächen nicht erreicht oder dass die Kraft des Strahlmittelstroms dünnwandige Gussteile so stark verformt, dass das Teil nicht mehr in die nachfolgende Baugruppe oder Prozessvorrichtung passt.
Die sechs wichtigsten Typen von Strahlanlagen
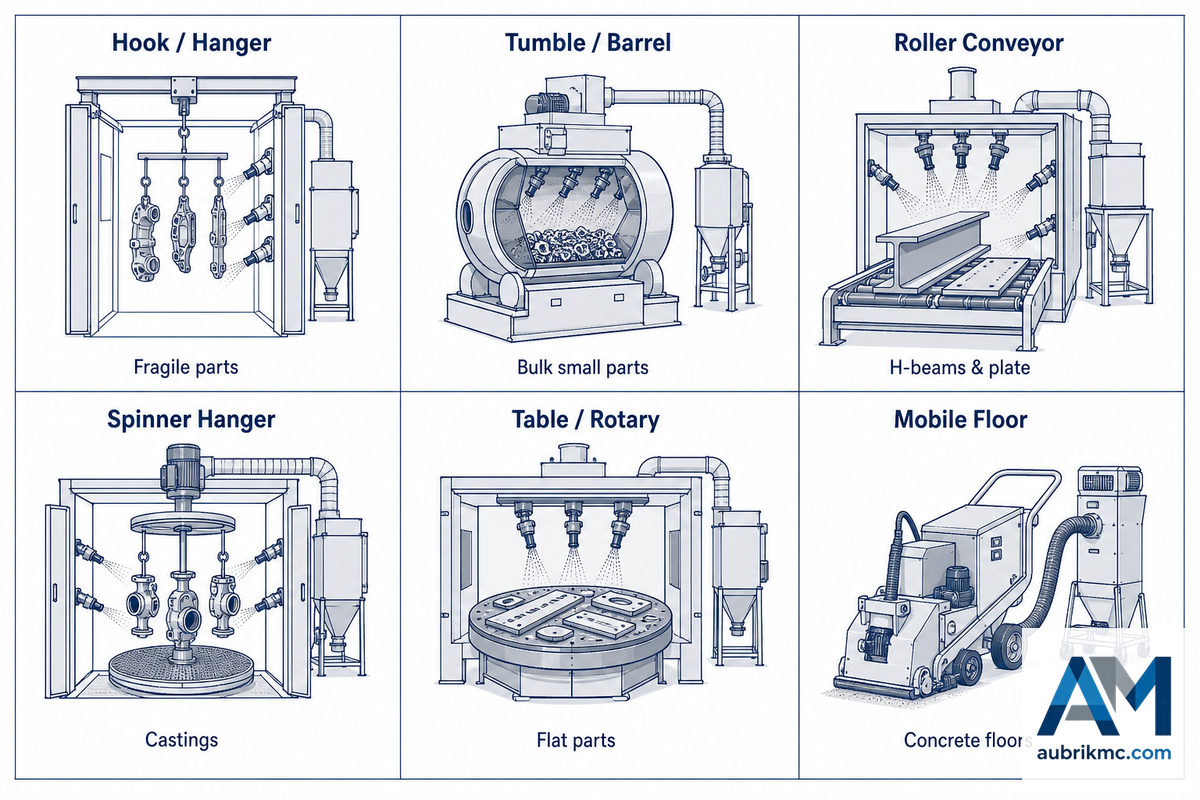
Der geeignete Maschinentyp richtet sich danach, wie sich das Werkstück durch den Strahlmittelstrom bewegt, nicht nach der Größe des Schleuderrads. Ist die Werkstückhandhabung für den Strahlmittelstrom ungeeignet, kann auch eine noch so hohe Antriebsleistung des Schleuderrads die Anlage nicht schnell genug „machen“, um sie wirtschaftlich zu betreiben.
Auswahlmatrix für Strahlanlagentypen
| Maschinentyp | Optimal geeignetes Werkstück | Typisches Strahlmittel | Durchsatzklasse |
|---|---|---|---|
| Haken / Gehänge | Empfindliche oder sperrige Teile, die nicht getrommelt werden können | Strahlkugeln | Chargenbetrieb, niedrig–mittel |
| Drehgehänge | Motorblöcke, Zylinderköpfe, mittelschwere Gussteile | Strahlkugeln | Chargenbetrieb, mittel |
| Muldenband (Trommel) | Kleine robuste Massenteile, Verbindungselemente | Strahlkugeln | Chargenbetrieb, hoher Durchsatz je Beladung |
| Kontinuierliches Muldenband / Trommel | Kleine Gussteile und Schmiedeteile in großen Stückzahlen | Strahlkugeln | Kontinuierlich, hoch |
| Rollenbahn (Durchlauf) | H-Träger, Bleche, Stahlbauprofile | Strahlkies oder Kugel-Kies-Gemisch | Kontinuierlich, hoch |
| Drehtisch | Flache, einseitig zu bearbeitende Teile und Schweißbaugruppen | Strahlkugeln | Chargenbetrieb, niedrig–mittel |
| Drahtgurt | Empfindliche Kleinteile, die nicht getrommelt werden dürfen | Feine Strahlkugeln | Kontinuierlich, mittel |
| Entzunderungsanlage für Draht / Band | Coils, Draht und Stangenmaterial in Endloslängen | Strahlkies | Kontinuierlich, hoch |
| Mobile Bodenstrahlmaschine (handgeführt / mit Fahrersitz) | Betonplatten, Decks, Brückenoberflächen | Strahlkugeln | Flächenleistung, nicht Teile/Stunde |
Zwei Klarstellungen, die Kosten sparen. Erstens sind die mobilen Bodenstrahlmaschinen in der letzten Zeile eine völlig andere Anschaffung als alle darüber aufgeführten Anlagen. Diese tragbaren, handgeführten und mit Fahrersitz ausgestatteten Strahlmaschinen sind Geräte für die Bodenbearbeitung: Sie fahren über eine Betonoberfläche, statt ein Werkstück aufzunehmen, und werden anhand ihrer Flächenleistung in m²/h statt in Teilen pro Stunde spezifiziert. Eine Strahlanlage für Beton entfernt Zementschlämme, alte Epoxidbeschichtungen und lose Rückstände von Betonböden — etwa von Lagerhallenböden, Parkhäusern, Brückendecks, Schiffsdecks und Garagenbodenplatten — und hinterlässt ein für die Neubeschichtung geeignetes Rauheitsprofil. Solche Maschinen werden von Sanierungs- und Polierbetrieben gekauft, nicht von Gießereien. Ein Anbieter industrieller Strahlanlagen für Werkstücke liefert häufig keine Bodenstrahlmaschinen und umgekehrt.
Zweitens ist für Stahlbauarbeiten die Durchlauf-Rollenbahn praktisch die einzige sinnvolle Lösung, weshalb sie in eine industrielle Strahlanlage für Stahlkonstruktionen und H-Träger integriert wird, statt als eigenständige Kabine ausgeführt zu sein, und weshalb sie inline in einer Fertigungslinie für H-Träger und Stahlkonstruktionen angeordnet ist. Bodenstrahlmaschinen und Strahlanlagen für Werkstücke bereiten beide industrielle Oberflächen vor, sind jedoch völlig unterschiedliche Anlagen und erfordern unterschiedliche Kaufentscheidungen.
Strahlmittel: Stahlkugeln, Strahlkies, Perlen und die richtige Auswahl
Das Strahldreieck mit 3 Stellgrößen
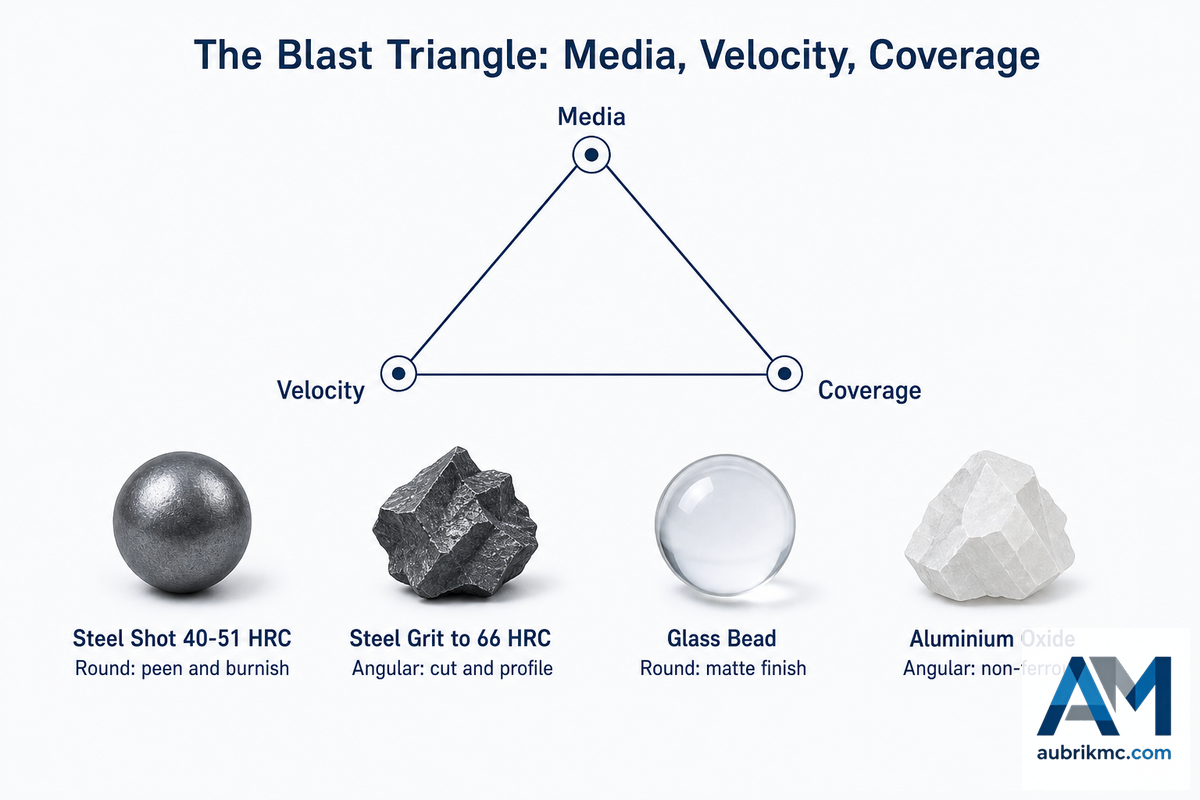
Jedes Ergebnis des Schleuderradstrahlens wird durch drei zusammenwirkende Stellgrößen bestimmt – Strahlmittel, Geschwindigkeit und Bedeckungsgrad. Das Strahlmittel bestimmt die Ergebnisqualität – runde Strahlkugeln verfestigen und glätten, kantiger Strahlkies trägt ab. Die Geschwindigkeit bestimmt die Leistung; oberhalb eines bestimmten Werts zerstört sie das Strahlmittel und beschädigt das Werkstück. Der Bedeckungsgrad – also Dauer und Überlappung der Strahlwirkung – bestimmt die Gleichmäßigkeit. Werden zwei Größen festgelegt, kann sich die dritte nicht frei verändern. Kunden, die nur eine Stellgröße verfolgen, finden zwar das richtige Strahlmittel für ein Werkstück, erhalten aber dennoch ein Ergebnis, das die Normen nicht erfüllt.
| Strahlmittel | Form | Härte | Geeignet für |
|---|---|---|---|
| Stahlguss-Strahlkugeln | Rund | 40–51 HRC (Standard) | Allgemeine Reinigung, Kugelstrahlen, geglättete Oberfläche |
| Stahlguss-Strahlkies | Kantig | Je nach Güte ~40–66 HRC | Walzhaut, starker Rost, Rauheitsprofil |
| Edelstahl-Strahlkugeln | Rund | Niedriger als bei Kohlenstoffstahlkugeln | Nichteisenmetallteile; verhindert Eisenverunreinigungen |
| Drahtkorn | Zylindrisch → abgerundet | Gleichmäßig, langlebig | Kugelstrahlen bei hohen Anforderungen an die Gleichmäßigkeit |
| Hartguss-Strahlkies | Kantig, brüchig | Sehr hart, spröde | Aggressiver Abtrag; zerfällt schneller |
| Aluminiumoxid | Kantig | Härter als Stahl | Nichteisenmetalle; keine Eisenverunreinigung |
| Glasperlen | Rund | Weich | Matte dekorative Oberfläche, leichte Reinigung |
| Keramikperlen | Rund | Hart, langlebig | Kugelstrahlen von Leichtmetalllegierungen |
| Schlacke / Mineral | Kantig | Unterschiedlich | Druckluftstrahlen mit Einwegstrahlmittel, nicht für Schleuderräder mit Strahlmittelkreislauf |
Die Auswahl des Strahlmittels ist auch eine Frage des Gesundheitsschutzes. Und genau das wird auf fast jeder Website ausgelassen. In ihren über die CDC veröffentlichten Kriterien zur Beurteilung der Strahlreinigung erklärt die NIOSH, dass „siliziumdioxidfreie Strahlmittel wie Schlacke oder Stahlkugeln die sichersten Werkstoffe für diesen Einsatz sind, da sie normalerweise ungiftig sind und keine übermäßige Staubexposition verursachen“. Quarzsand ist das Strahlmittel, durch das die OSHA-Norm für alveolengängiges kristallines Siliziumdioxid (29 CFR 1910.1053) für Ihren Compliance-Anwendungsbereich relevant wird; mit der Wahl von Stahlkugeln entfällt diese konkrete Gefährdung.
⚠️ Wichtig
Stahlkugeln sind jedoch kein Allheilmittel für den Gesundheitsschutz. Gemäß OSHA 29 CFR 1910.94 müssen Strahlmittel und Beschichtung eingeschlossen, die Strahlarbeiten in einer Einhausung durchgeführt und die Abluft in Staubabscheidesysteme geleitet werden; andernfalls werden Strahlmittel- und Beschichtungspartikel freigesetzt, die zu Verletzungen im Betrieb (Rutschgefahr) und Gesundheitsgefahren führen. Blei, Chromate und andere Bestandteile der Beschichtungen können unabhängig vom verwendeten Strahlmittel in die Luft gelangen. Stahlkugeln beseitigen eine Gefährdung. Sie entbinden die Betriebsplanung nicht von ihren Pflichten.
Spielt die Korngröße in einer Strahlanlage eine Rolle?
Ja, aber weniger, als die Faustregel vermuten lässt. Nach einer verbreiteten Werkstattregel sollte die Korngröße etwa dem 10× der erforderlichen Rauheit entsprechen; Fachleute für Strahlmittel weisen jedoch ausdrücklich darauf hin, dass dies nur eine Näherungsregel und kein Gesetz ist. Form und Härte sind entscheidender. Werden feiner kantiger Strahlkies und grobe runde Strahlkugeln mit 70 m/s auf denselben Stahl gestrahlt, erzeugt der Strahlkies stets ein tieferes, schärferes Profil.
Die Größen werden gemäß SAE J444 klassifiziert (S-Nummern für Strahlkugeln, G-Nummern für Strahlkies). Das sachgerechte Vorgehen besteht darin, zuerst das Zielprofil festzulegen und es anschließend mit einem Rauheitsvergleichsmuster zu prüfen, statt die Korngröße aus einem Multiplikator abzuleiten. Eine matte dekorative Oberfläche auf weicheren Metallen wird typischerweise mit Glasperlen von etwa 0.006 in (150 µm) erzielt.
Normen für die Oberflächenbeschaffenheit: Sa-Grade, SSPC und ISO
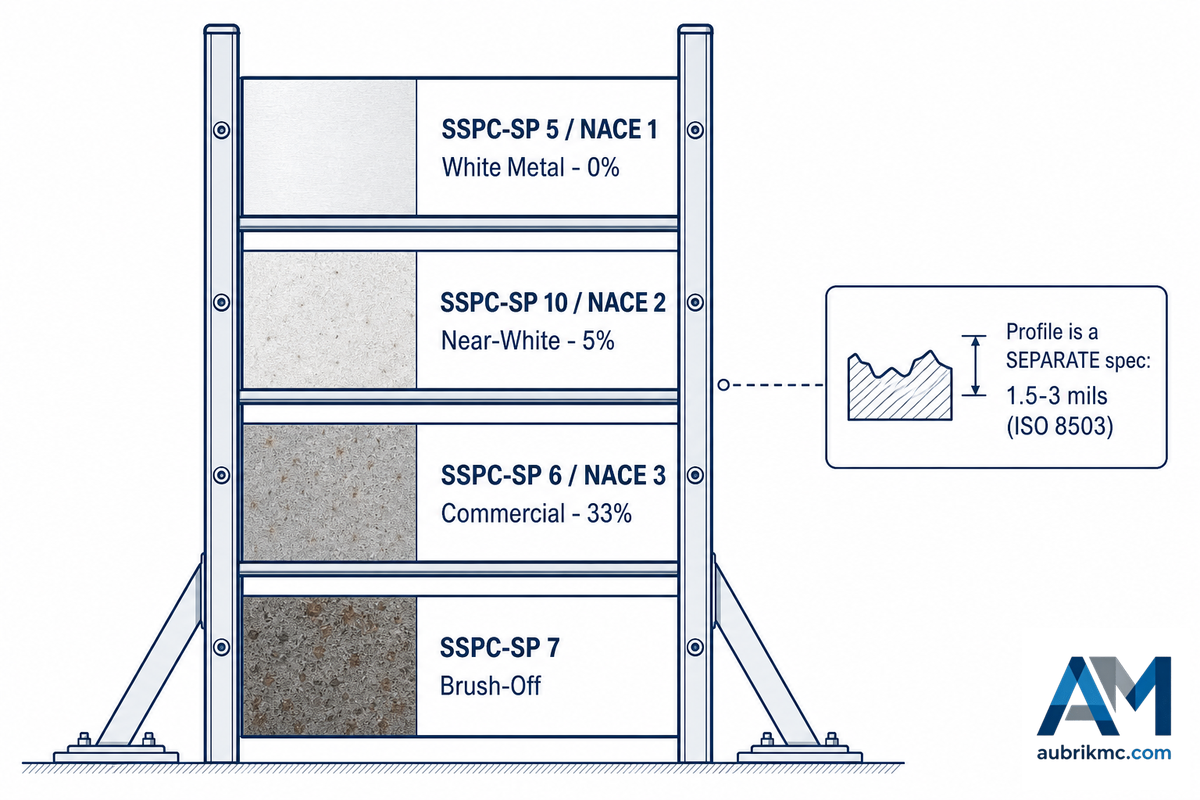
Hier liegt die eigentliche Ursache der meisten Beschichtungsfehler und zugleich eine erhebliche Diskrepanz zwischen der Wahrnehmung der Käufer und den Normvorgaben.
| Norm | Bezeichnung | Zulässiger Zustand |
|---|---|---|
| SSPC-SP 5 / NACE No. 1 | Strahlen auf weißmetallische Oberfläche | Keinerlei sichtbare Rückstände |
| SSPC-SP 10 / NACE No. 2 | Strahlen auf nahezu weißmetallische Oberfläche | Verfärbungen auf ≤ 5 % jeder Flächeneinheit |
| SSPC-SP 6 / NACE No. 3 | Gewerbliches Strahlen | Verfärbungen auf ≤ 33 % jeder Flächeneinheit |
| SSPC-SP 14 / NACE No. 8 | Industrielles Strahlen | Rückstände und Verfärbungen auf ≤ 10 % jeder Flächeneinheit |
| SSPC-SP 7 / NACE No. 4 | Leichtes Überstrahlen | Fest haftender Zunder, Rost und Beschichtung dürfen verbleiben |
| SSPC-SP 11 | Reinigung mit Elektrowerkzeugen bis auf blankes Metall | Erfordert ein Mindestprofil von 1 mil (25,4 µm) |
| SSPC-SP 16 | Leichtes Überstrahlen von Nichteisenmetallen | Erfordert ein Mindestprofil von 0.75 mil (19,0 µm) |
Sehen Sie sich diese Norm und das Fehlende an. Das ist kein Versehen; die Strahlnormen (SP-5, SP-10, SP-6) enthalten keinerlei Angaben zu Rauheitsprofilen – sie behandeln ausschließlich den zulässigen Umfang von Rostverfärbungen und ähnlichen Rückständen. Die Normen für die Bearbeitung mit Elektrowerkzeugen und das Strahlen von Nichteisenmetallen beschreiben hingegen das Profil; dass die übrigen Strahlnormen keine Profile enthalten, ist kein Versäumnis.
„Die Strahlreinigungsnormen legen die Kriterien für die Oberflächenreinheit des Stahls fest, spezifizieren jedoch kein Oberflächenprofil“.
Jayson Helsel, P.E., PCS, leitender Beschichtungsberater, KTA-Tator, Inc.
Ein Bericht von Helsel über die Instandsetzung einer Brücke erwähnte, dass das Strahlteam SSPC-SP 11 exakt eingehalten hatte – blankes Metall mit einem Mindestprofil von 1-mil -, eine Zinkgrundierung jedoch trotzdem nicht haftete, weil diese Beschichtung ein Rauheitsprofil von 2-3 mil erforderte. Die Oberfläche war sauber, entsprach jedoch nicht der Spezifikation. The Fabricator formulierte das Arbeitsziel eindeutig: „Nach der Strahlreinigung muss das Oberflächenprofil kantig und 1.5 bis 3 mils tief sein.“ Betrachten Sie dies als einen Bereich, der üblicherweise im Produktdatenblatt (PDS) eines Beschichtungsherstellers steht, und nicht als einen durch eine Strahlnorm festgelegten Wert-Ihre konkrete Projektanforderung steht in Ihrem Produktdatenblatt.
Ein anderer, weitaus seltener erörterter Fehler ist ein zu hohes Profil. Bei einem neu beschichteten Stahlschwimmbecken trat auf etwa einem Fünftel der Oberfläche Lochfraßkorrosion auf, nachdem sich die weniger als 2 mils dicke Beschichtung über einem Substratprofil von 2,4-4,2 mils abgezeichnet hatte, obwohl das PDS 2 mils vorgab. Ein hohes Profil ist nicht zwangsläufig besser. Für das Profil gelten sowohl Mindest- als auch Höchstwerte.
📐 Technischer Hinweis
Beschichtungsdatenblätter geben das Profil in mils an; Rauheitsvergleichsmuster und Replikabänder werden häufig in Mikrometern abgelesen. Die Umrechnung lautet 1 mil = 25,4 µm. Fordert ein Datenblatt also ein kantiges Profil von 2.5 mil, entspricht dies 2,5 × 25.4 = 63,5 µm. Zeigt Ihr Rauheitsvergleichsmuster 40 µm (etwa 1.6 mils) an, ist das Substratprofil für diese Beschichtung zu niedrig, selbst wenn die Oberfläche eine Sichtprüfung nach Sa 2½ problemlos besteht. Geben Sie beide Werte vor und messen Sie den zweiten.
Damit stellt sich die Frage, was bei der Abnahme tatsächlich gemessen wird. Die visuelle Sauberkeit ist nur die erste von drei Prüfungen, und bei den beiden anderen bleiben Mängel an Oberflächen häufig unbemerkt. Das Profil wird gemäß der Normenreihe ISO 8503 mit Rauheitsvergleichsmustern oder Replikabändern gemessen. Staub und vor allem Verunreinigungen durch lösliche Salze wie Chlorid fallen unter die Normenreihe ISO 8502 und sind relevant, weil sie durch das Strahlen nicht entfernt werden. Eine Untersuchung aus der Korrosionsschutzbranche bringt es klar auf den Punkt: Die üblichen Verfahren zur Oberflächenvorbereitung durch Strahlen oder Schleifen entfernen diese Haftungshindernisse nicht. Ein Substrat kann bei der Sichtprüfung Sa 2½ bestehen, das korrekte Profil von 2.5 mil aufweisen und dennoch innerhalb eines Jahres Blasen bilden, weil Chlorid auf dem Stahl verblieben ist und von der Beschichtung eingeschlossen wurde. Legen Sie Grenzwerte für Sauberkeit, Profil und Salzbelastung fest und messen Sie alle drei.
Ein Hinweis, bevor Sie „Sa 2½“ auf Ihre nächste Zeichnung schreiben: ISO- und SSPC-Normen werden häufig als gleichwertig aufgeführt. Sa 2½ gilt weithin als das nahezu weißmetallische Äquivalent zu SP 10. Die AMPP (in der sowohl NACE als auch SSPC aufgegangen sind) weist selbst darauf hin, dass die Nummerierungen nicht immer übereinstimmen und eine höhere Nummer keine gründlichere Vorbereitung bedeutet. Betrachten Sie dies als ungefähren Vergleich und nennen Sie die Norm, die Sie tatsächlich verlangen. Rostgrade sind in ISO 8501-1:2007 aufgeführt; Profile werden in ISO 12944-4:2017 behandelt.
Auswahl und Dimensionierung der richtigen Anlage
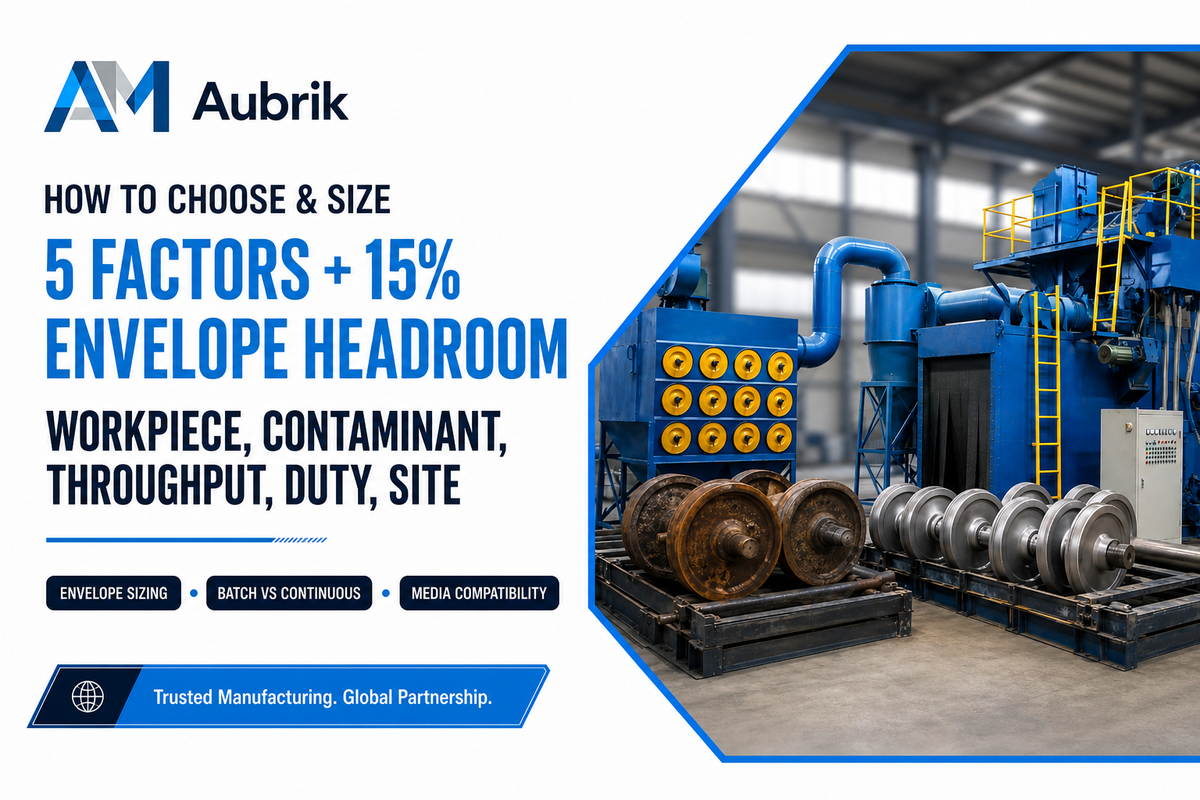
Fünf Dinge bestimmen die Maschine. (In der Reihenfolge ihrer Bedeutung): 1 1. Gino 2. Zuverlässigkeit des Motors 3. Mikrofonlautstärke 4. Position an der Maschine 5. Gegengewicht Der Rest ist Verhandlungssache.
- Werkstückabmessungen: das größte in diesem Jahr zu bearbeitende Werkstück, nicht der Durchschnitt.
- Verschmutzungsgrad. Körnung und Verweilzeit sind bei Formsand und starkem Walzzunder entscheidend, bei leichtem Oxid jedoch unnötig.
- Durchsatz und Einschaltdauer Werkstücke pro Stunde beim benötigten Reinheitsgrad und im tatsächlich gefahrenen Schichtmodell
- Chargen- oder kontinuierlicher Betrieb Damit wählen Sie die entsprechende Zeile in der Auswahlmatrix aus, und eine spätere Änderung ist kostspielig.
- Staub, Stromversorgung und Platzbedarf Zum Lieferumfang gehören ein Staubabscheider, eine Stromversorgung und die Grube.
Dimensionierung anhand eines Beispiels. Nehmen Sie das höchste Werkstück aus Ihrer größten Jahrescharge, beispielsweise 1.400 mm. Die Strahlabdeckung nimmt in der Nähe der Kammerwände ab; planen Sie daher für das maßgebende Maß rund 15 % Reserve ein: 1.400 × 1.15 = 1.610 mm. Eine Kammer, die mit einer Arbeitshöhe von 1.600 mm angeboten wird, ist dafür um 10 mm zu niedrig, sodass diese Werkstücke in jeder Charge zweimal bearbeitet werden müssen. Die nächstgrößere Ausführung ist kein unnötiger Zusatzverkauf, sondern entscheidet darüber, ob ein oder zwei Durchläufe erforderlich sind. Führen Sie dieselbe Berechnung für Länge und Durchmesser durch, bevor Sie Angebote vergleichen.
Diese Berechnung dient zur Dimensionierung der Werkstückabmessungen, nicht der Betriebsstätte. OSHA 1910.94 schreibt für Strahlkabinen einen konstanten Zuluftstrom, die Entfernung des Staubs aus dem Sichtfeld des Bedieners vor dem Öffnen der Tür, Leitbleche an der Tür, einen Strahlmittelabscheider im Strahlmittel-Rückführkreislauf, einen Staubabscheider sowie einen bestimmten Druckabfall am Staubabscheider vor. Diese Vorschriften bestimmen den Platzbedarf, die Deckenhöhe und die Wartungszugänglichkeit häufig wesentlich stärker als die Werkstückgröße. Die Kammergröße muss sich nach der Werkstückgröße richten. Die Raumgröße muss sich nach den Vorschriften richten. Und wenn es um Kugelstrahlen statt Reinigen geht, steht die Intensität in keinerlei Zusammenhang mit der Schleuderraddrehzahl. Sie wird mit der Almen-Prüfung nach SAE J442 und J443 quantifiziert, und der Deckungsgrad wird beobachtet, nicht abgeleitet.
Wenden Sie anschließend die Entscheidungsregeln an: klein, robust und hohe Stückzahl – Muldenband- oder kontinuierliche Trommelanlage; empfindlich oder sperrig – Haken- oder Hängebahnanlage; lange Stahlbauprofile – Rollenbahn-Durchlaufanlage; dünnwandig – Intensität reduzieren, bevor die Korngröße verringert wird. Verzug ist eine Frage der Geschwindigkeit, nicht der Korngröße. Prüfen Sie abschließend, ob das Strahlmittel mit dem Grundwerkstoff kompatibel ist: Strahlmittel aus Kohlenstoffstahl auf einem Werkstück aus Edelstahl oder Aluminium führt sehr schnell zu Rostflecken, deren Beseitigung Kosten verursacht.
Verschleißteile, Instandhaltung und Sicherung des Durchsatzes
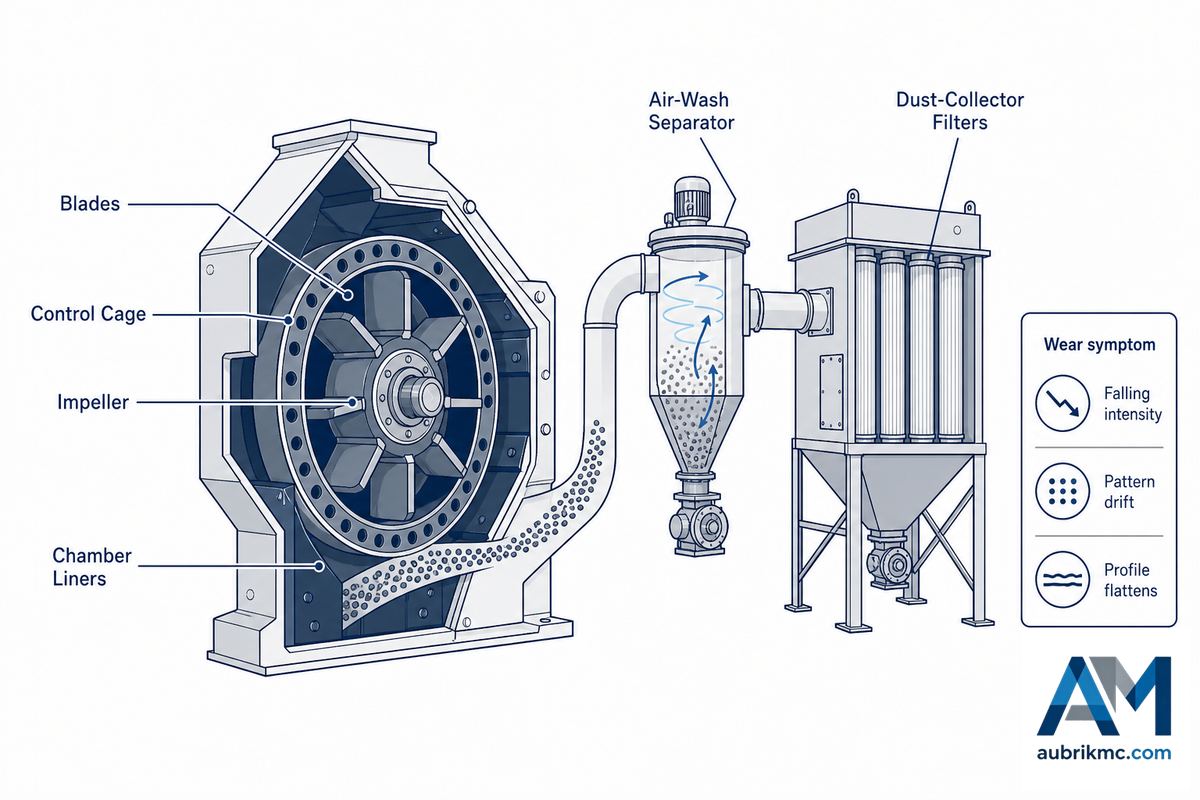
Eine Schleuderstrahlanlage verschleißt sich schlicht selbst. Nichts fällt sofort vollständig aus, die Maschine läuft weiter, der Zyklus wird länger, das Strahlbild ungleichmäßiger, und der Produktionsverlust wird als Überstundenaufwand statt als Kostenposition für ein Bauteil verbucht.
| Bauteil | Symptom bei Verschleiß |
|---|---|
| Schleuderradschaufeln | Nachlassende Intensität; längerer Zyklus für denselben Reinheitsgrad |
| Leithülse | Das Strahlbild wandert vom Werkstück auf die Auskleidungen ab |
| Verteilerrad | Ungleichmäßige Strahlmittelzufuhr; lückenhafte Abdeckung |
| Kammerauskleidungen | Schneller Verschleiß, sobald das Strahlbild abgewandert ist |
| Windsichter | Feinanteile verbleiben im Gemisch; das Oberflächenprofil wird flacher, die Staubbelastung steigt |
| Filter des Staubabscheiders | Die Schweißrauchabsaugung fällt unter den für die Filterpatrone angegebenen Abscheidegrad von ≥99 %, und die Konzentration luftgetragener Stäube kann über den für die Einhaltung der Quarzstaubvorschriften maßgeblichen Bereich von 50 µg/m³ steigen; Sichtverhältnisse und Regelkonformität leiden gleichermaßen |
Verschlissene Schaufeln, eine verschlissene Leithülse und ein verschlissenes Verteilerrad – diese Bauteile lassen das Strahlbild abwandern – und weil das Schleuderrad unauffällig klingt, wird diese Abweichung an der Maschine nicht erkannt. Der offensichtlichste und häufigste Betriebskostenfaktor ist ein Strahlmittelgemisch mit falscher Kornverteilung. Ein Windsichter, der Feinanteile nicht mehr ausscheidet, beeinträchtigt allmählich das Oberflächenprofil und erhöht die Belastung des Staubabscheiders.
Die Regelgüte wird bei Instandhaltungsroutinen häufig unterschätzt. Aubrik verweist auf das Beispiel einer innerbetrieblichen Schleuderradanlage, bei der die Umstellung von einem Strahlmittel-Regelventil mit fester Öffnung auf eine SPS-modulierte Zuführung mit geschlossenem Regelkreis den Anteil der bei Prüfungen auf Sa 2½ nicht spezifikationsgerechten Teile in einer Charge von 320 gegossenen Zylinderköpfen von 4,2 % auf 0,6 % senkte, ohne das Schleuderrad zu ändern!
Zwei Instandhaltungsbereiche sind unverzichtbar. OSHA 29 CFR 1910.94 legt Lüftungs- und Einhausungsnormen für das Strahlreinigen fest und besagt in Bezug auf Sand ausdrücklich: „Staubfilter-Atemschutzgeräte dürfen nicht zum dauerhaften Schutz verwendet werden“. Sobald für Strahlarbeiten ein Atemschutzgerät erforderlich ist, müssen Sie gemäß den OSHA-Leitlinien zum Strahlen ein vollständiges Atemschutzprogramm umsetzen.
Welche Ersatzteile benötigt eine Schleuderstrahlanlage?
Bevorraten Sie nicht die gesamte Maschine, sondern die Verschleißteile: Schaufeln, Leithülse, Verteilerrad, Kammerauskleidungen, Filter des Staubabscheiders und Separatorsiebe. Sechs Bauteile verursachen nahezu alle unerwarteten Stillstandszeiten. Fragen Sie einen potenziellen Lieferanten nach den Wechselintervallen der Verschleißteile bei Ihrer Auslastung und nach der jeweiligen Lieferzeit. Ein Schleuderradbauteil mit einer Lieferzeit von 8 Wochen wird so lange betrieben, bis es bricht.
Kosten, Gesamtbetriebskosten und Lieferantenprüfung
Aus gutem Grund gibt es für diese Maschinen keine Listenpreise. Dieselbe Modellnummer kann mit jeder beliebigen Kombination aus Kammergrößen, Automatisierungsgraden, Förderertypen, Zertifizierungen und Liefervereinbarungen ausgestattet werden. Wer Ihnen einen Preis nennt, ohne Ihre Werkstückzeichnungen gesehen zu haben, kalkuliert eine andere Maschine als ich.
Modellieren lassen sich jedoch die Betriebskosten, die sich über vier Stellhebel beeinflussen lassen:
Die fünf Stellhebel der Gesamtbetriebskosten beim Schleuderstrahlen
- Strahlmittel: Das in einer Schleuderradanlage umgewälzte Strahlmittel kann über viele Zyklen wiederverwendet werden; Strahlmittel für Druckluftstrahlanlagen wird üblicherweise einmal als Verbrauchsmaterial gekauft und anschließend entsorgt. Dies ist häufig der größte Unterschied bei den Betriebskosten. Die Lebensdauer des Strahlmittels kann durch Prüfungen bestimmt werden (ISO 11125).
- Arbeit: Ein Bediener belädt eine Kammer, ein anderer führt eine Düse. Die Automatisierung verlagert die Kosten in diese Position.
- Energie: Die Motoren einer Schleuderradanlage arbeiten mit konstanter Leistung; bei großen Mengen ist Druckluft eine vergleichsweise ineffiziente Methode zur Beförderung von Strahlmittel.
- Stillstand: die oben erläuterten Verschleißteile zuzüglich der Lieferzeit sämtlicher Ersatzteile. Dies ist üblicherweise der Kostenfaktor, an den Käufer zuletzt denken und für den sie zuerst bezahlen.
- Abfall und Regelkonformität: die Variable, die in jedem Amortisationsmodell fehlt (siehe unten).
Dieser fünfte Stellhebel verdient einen eigenen Absatz, weil er alle anderen vollständig überwiegen kann. Gebrauchtes Strahlmittel ist nicht automatisch Abfall. Wenn Sie alte Farbe von Stahlbaukomponenten entfernen, vermischt sich die abgetragene Beschichtung mit dem Staub und gelangt daher ebenfalls in das gebrauchte Strahlmittel. Gemäß 40 CFR 261.24 weist ein Abfall die Gefahreneigenschaft Toxizität auf, wenn eine Auslaugungsprüfung (TCLP, Method 1311) Werte von 5,0 mg/L Blei (Abfallcode D008) oder mehr beziehungsweise 5,0 mg/L Chrom (D007) oder mehr ergibt. Alte Industriebeschichtungen sind regelmäßig mit beiden giftigen Elementen belastet. Erreicht Ihr gebrauchtes Strahlmittel diese Werte, gilt es als gefährlicher Abfall und unterliegt Prüf-, Begleitschein- und Haftungspflichten sowie höheren Entsorgungsgebühren. Eine Schleuderrad-Strahlkammer mit Strahlmittelrückführung trägt im Vergleich zu einer Anlage mit Einwegstrahlmittel dazu bei, die Menge des gebrauchten Strahlmittels gering zu halten; die Entsorgungskosten lassen sich jedoch erst bestimmen, wenn die Zusammensetzung der entfernten Beschichtung bekannt ist. Besteht die Möglichkeit, dass brennbarer Staub entsteht oder gesammelt wird, gehört auch eine Staubgefahrenanalyse gemäß NFPA 652 in dieselbe Budgetkategorie.
Bei der Amortisation lautet die ehrliche Antwort, dass sie von Zahlen abhängt, die nur Ihnen vorliegen: von Ihrer derzeitigen Reinigungsmethode, dem örtlichen Lohnniveau, dem Stromtarif, der zu entfernenden Beschichtung und dem Umfang der Nacharbeit, die Ihre Beschichtungslinie derzeit bewältigen muss. Jeder Lieferant, der eine Amortisationsdauer nennt, bevor er diese Angaben kennt, verkauft Ihnen eine Tabellenkalkulation und keine Maschine.
Bei der Lieferantenprüfung hat der Käufer tatsächlich die Verhandlungsmacht. Fordern Sie vor der Angebotserstellung Folgendes an, damit Sie Sicherheit gewinnen:
- Nicht sicher, aber vielleicht: Muster der zugrunde liegenden Zertifikate: (2) Ausgehend von den hier für das Tag vorhandenen Subdomains denke ich, dass es sich um Folgendes handelt: ISO 9001-Zertifikat – mit Anwendungsbereich und Ablaufdatum (kein Logo)
- CE-Konformität gemäß Maschinenrichtlinie, wenn die Maschine in die EU geliefert wird
- Wechselzeit für Verschleißteile und Lieferzeit für Ersatzteile in Tagen
- Werksabnahmeprüfung mit Ihren Werkstücken oder eine dokumentierte Begründung für deren Verzicht.
- Prozessverlaufsaufzeichnungen für jeden Zyklus, falls Ihre Beschichtung Gegenstand eines Beschichtungsaudits sein wird.
- Standardmäßig mitgeliefertes Zubehör – Beschickungseinrichtung, Siebdeck, Abblaseinheit sowie separat angebotene Positionen.
Nebenbei bemerkt sieht dies aus Fertigungssicht so aus: Aubrik baut seit 1999 Schweiß- und Oberflächenvorbereitungsanlagen, liefert gemäß ISO 9001 und mit CE-Konformität, bietet 1 Jahr Garantie auf seine Maschinen und hält Teile für den Versand innerhalb von 3-7 Tagen auf Lager. Wenn Sie dies auf eine konkrete Werkstückzeichnung anwenden lassen möchten, fordern Sie eine Dimensionierungsbewertung für eine Schleuderstrahlanlage an.
Branchenausblick: Automatisierung und Inline-Strahlen
Der Druck, der diese Maschinen verändert, geht jedoch nicht vom Nachfragewachstum aus. Es ist der Druck zur Rückverfolgbarkeit. „Sie erhalten eine Beschichtungsgarantie aufgrund Ihrer Fähigkeit nachzuweisen, dass ein bestimmtes Werkstück auf eine bestimmte Weise gestrahlt wurde“, merkt Mike an, „und das können Sie nicht, solange die Strahlfolge nur im Kopf des Bedieners gespeichert ist.“ Das erklärt, warum sich kleinere, in die Fertigungslinie integrierte und rezeptgesteuerte Maschinen schneller verkaufen als größere Chargenanlagen und warum ein Strahlprotokoll für jeden Zyklus zunehmend zur Pflicht statt zu einer wünschenswerten Zusatzfunktion wird.
Die Prüfung am Ende der Fertigungslinie entwickelt sich schneller als das Schleuderrad. Für eine 2025 bei der IJCNN erschienene Arbeit mit dem Titel SteelBlastQC kennzeichnete ein 1654-köpfiges Forschungsteam Bilder mit 512×512 px von gestrahltem Stahl und ordnete jede Oberfläche mithilfe von Klassifikatoren entweder als „lackierbereit“ oder „muss gestrahlt werden“ ein. Die Modelle erreichten im Testdatensatz eine Genauigkeit von 95 % und erklärten, welche Bereiche die Anforderungen nicht erfüllten. So zeichnet sich der bevorstehende Wandel ab; das intuitive Urteil, mit dem ein erfahrener Prüfer nach einem kurzen Blick seine Zustimmung oder Ablehnung signalisiert, wird bald zu einem Messwert, den die Maschine an jedem Werkstück erfassen kann.
Auch die Normen entwickeln sich weiter, um Schritt zu halten. Ein Ausschuss der Association for Materials Protection and Performance (AMPP) überarbeitete 2024 die Norm SSPC-SP 3 zur Oberflächenvorbereitung und ergänzte mit SSPC-SP 18 eine neue Norm für das Strahlen mit Strahlmitteln. Wenn Sie derzeit eine Beschichtungsspezifikation erstellen, benötigen Sie sowohl eine SSPC- als auch eine NACE-Norm und müssen auf die verwendete Fassung achten, da sich die Benennungskonventionen im Übergang befinden. Diese Entwicklung schlägt sich allmählich auch in der Konstruktion nieder; neuere Patentanmeldungen konzentrieren sich auf selbstfahrende Strahlmaschinen mit automatischer Regelung der Strahlmitteltemperatur, bei der es um Instandhaltung und nicht um Geschwindigkeit geht.
Zu Ihrer Information: Marktforschungen deuten darauf hin, dass der jährliche weltweite Markt für Strahlanlagen jährlich im mittleren einstelligen Prozentbereich wachsen wird, wobei sowohl kontinuierliche als auch automatisierte Strahlmaschinen schneller wachsen als der Gesamtmarkt. Diese Angaben zeigen lediglich eine kommerzielle Marktrichtung und sollten nicht als alleinige Grundlage für eine Kaufentscheidung dienen.
Was sollten Sie tun? Wenn Sie eine Anlage mit einer erwarteten Lebensdauer von zehn Jahren spezifizieren, sollten Sie jetzt prüfen, ob sie nachträglich in einen Inline-Fertigungsprozess integriert werden kann oder bereits über eine Funktion zum Exportieren der Prozessaufzeichnungen für jedes einzelne Werkstück verfügt. Die nachträgliche Ergänzung eines der beiden Systeme kostet mehr als dessen Einbeziehung in die Erstanschaffung.
Häufig gestellte Fragen
F: In welchen Branchen werden Schleuderstrahlanlagen eingesetzt?
Antwort anzeigen
In einer Gießerei werden sie eingesetzt, um Formsand, Kerne und überschüssiges Metall von frisch gegossenen Teilen abzustrahlen. Im Stahlbau durchlaufen Bleche und Träger vor dem Schweißen und Lackieren entsprechende Maschinen, um Walzzunder zu entfernen. Automobilwerke nutzen diese Maschinen zum Reinigen und Kugelstrahlen kritischer Bauteile wie Motorblöcke und Kurbelwellen. Vom Druckguss bis zum schweren Stahlbau kann eine Strahlmaschine in zahlreichen Branchen große Werkstückmengen schnell und wirksam von Material befreien und die zum Lackieren oder Beschichten benötigte Oberflächentextur erzeugen. Hersteller von Schutzgas- und Propantanks entschichten und lackieren Behälter, während der Schiffbau und Brückenbauunternehmen Metall vor dem Beschichten profilieren.
F: Können Schleuderstrahlanlagen Rost entfernen?
Antwort anzeigen
Ja – und in einem Durchlauf werden zugleich Walzzunder und alte Beschichtungen entfernt. Kantiges Stahlkorn trägt Rost aggressiver ab als rundes Strahlmittel, weshalb bei stark verzundertem warmgewalztem Stahl üblicherweise kantiges Strahlmittel oder ein Gemisch aus rundem und kantigem Strahlmittel verwendet wird. Wie weit die Reinigung geht, ist eine Frage der Spezifikation: Beim kommerziellen Strahlen nach SSPC-SP 6 sind Verfärbungen auf bis zu 33 % jeder Flächeneinheit zulässig, während das nahezu metallisch blanke Strahlen nach SSPC-SP 10 nur 5 % zulässt. Den Rost zu entfernen ist unkompliziert; entscheidend ist die Überlegung, wie sauber der Grundwerkstoff für Ihr Beschichtungssystem sein muss.
F: Welche Oberflächen können gestrahlt werden?
Antwort anzeigen
Zu den wichtigsten Werkstoffen zählen Kohlenstoffstahl, Gusseisen und Schweißkonstruktionen aus Stahl. Edelstahl und Aluminium können zwar gestrahlt werden, erfordern jedoch eisenfreie Strahlmittel wie Edelstahlkugeln, Aluminiumoxid oder Glasperlen; Strahlmittel aus Kohlenstoffstahl hinterlassen Eisenablagerungen, die später als Rostflecken durchschlagen. Auch Betonplatten und Brückenfahrbahnen können gestrahlt werden, dafür kommen jedoch mobile Bodenstrahlmaschinen statt Strahlmaschinen für Werkstücke zum Einsatz. Bei dünnwandigen Werkstücken aus jedem Werkstoff ist Vorsicht geboten: Der Aufprall des Strahlmittels belastet den Werkstoff, und dünne Gussteile oder Bleche können sich maßlich verziehen, bevor sichtbare Schäden auftreten.
F: Wie viel kostet eine Schleuderstrahlanlage?
Antwort anzeigen
Es gibt keinen realistischen Listenpreis, und jeder einzelne genannte Preis dürfte irreführend sein. Die Preise von Strahlmaschinen werden durch Faktoren wie die Kammergröße, Anzahl und Leistung der Schleuderräder, Anforderungen an die Werkstückhandhabung (Haken, Muldenband oder Förderer), den umgesetzten Automatisierungs- und Regelungsgrad, Größe und Leistungsfähigkeit des Staubabscheiders, den Umfang der angebotenen Zertifizierung sowie die Lieferbedingungen bestimmt. Maschinen mit derselben Modellnummer können sich unter Berücksichtigung der Schleuderräder, Werkstückhandhabung und Steuerungsfunktionen erheblich unterscheiden. Die entscheidende Frage lautet nicht „Wie viel kostet sie?“, sondern „Wie hoch sind ihre Gesamtbetriebskosten?“, wobei die Kosten für Strahlmittel, Arbeit, Strom und Stillstand den Kosten der aktuellen Reinigungsmethode gegenüberzustellen sind.
F: Worin besteht der Unterschied zwischen einer Strahlmaschine und einer Oberflächenfräse?
Antwort anzeigen
Eine Strahlmaschine schleudert Strahlmittel gegen eine Oberfläche und gewinnt es anschließend zurück. Eine Oberflächenfräse entfernt die Oberflächenschicht mit mechanisch angetriebenen Fräsrädern. Das Strahlen erzeugt ein gleichmäßiges Haftprofil, während das Fräsen einen höheren Materialabtrag, aber eine gröbere, ungleichmäßige Oberflächentextur bietet.
F: Wie lange hält eine Schleuderstrahlanlage?
Antwort anzeigen
Der Verschleißpfad überdauert die Kammer um viele Jahrzehnte; einige Rahmen und Kammern bleiben über Generationen in Betrieb. Entscheidend für die Lebensdauer einer Maschine ist ein Instandhaltungsplan für Verschleißteile wie Schleuderradauskleidungen, Verteilerräder, Leithülsen, Separatorsiebe und Filter. Eine Maschine mit einem strukturierten Wechselplan behält ihre Produktivität und den Oberflächenreinheitsgrad bei; wird sie bis zum Ausfall betrieben, verschlechtert sich ihre Leistung über lange Zeit schrittweise und unbemerkt, bevor sie ausfällt.
Wie dieser Leitfaden erstellt wurde
Die hier enthaltene Verfahrensbeschreibung stützt sich auf die AP-42-Dokumentation der EPA zum Strahlen mit Strahlmitteln; die Reinheitsgrade stammen aus den veröffentlichten SSPC/NACE-Normen der AMPP und aus ISO 8501-1, die Empfehlungen zum Oberflächenprofil aus der Untersuchung eines Beschichtungsfehlers durch einen zugelassenen Fachingenieur und nicht aus dem Marketing eines Anlagenherstellers. Wenn ein Zahlenwert ausschließlich in Herstellerunterlagen vorkommt – die Schleuderradgeschwindigkeit ist das deutlichste Beispiel –, wird er entsprechend gekennzeichnet und nicht als Konstante dargestellt. Geprüft durch das technische Team von Aubrik.
Literatur und Quellen
- AP-42-Hintergrunddokument, Abschnitt 13.2.6: Strahlen mit StrahlmittelnUS Environmental Protection Agency
- 29 CFR 1910.94, LüftungOccupational Safety and Health Administration
- 29 CFR 1910.1053, alveolengängiger kristalliner QuarzstaubOccupational Safety and Health Administration
- Schutz von Beschäftigten vor den Gefahren von Strahlmitteln (OSHA 3697)Occupational Safety and Health Administration
- Arbeitsschutz- und Sicherheitskriterien für das StrahlreinigenNIOSH / Centers for Disease Control and Prevention
- Normen zur Oberflächenvorbereitung, eine KurzübersichtAssociation for Materials Protection and Performance (AMPP)
- ISO 8501-1:2007, Vorbereitung von Stahloberflächen vor dem Auftragen von BeschichtungsstoffenInternational Organization for Standardization
- ISO 12944-4:2017, Arten von Oberflächen und OberflächenvorbereitungInternational Organization for Standardization
- Der Fall unsachgemäß gereinigter Oberflächen: Fehler bei der Vorbereitung oder Spezifikation?Jayson Helsel, P.E., PCS, KTA-Tator, Inc.
- Lackieren ohne Schwierigkeiten, Endbearbeitung, Teil 1The Fabricator
- 40 CFR 261.24, Gefahreneigenschaft ToxizitätElectronic Code of Federal Regulations / EPA
- SteelBlastQC: Datensatz gestrahlter Stahloberflächen mit interpretierbarer Erkennung von OberflächenfehlernRuzavina et al., IJCNN 2025 (arXiv:2504.20510)
- EP4324596A2, Temperaturregelung für eine StrahlmaschineGoogle Patents
Die Messung des Oberflächenprofils erfolgt nach der Normenreihe ISO 8503; die Bewertung von Staub und löslichen Salzen nach der Normenreihe ISO 8502. Die Klassifizierung von Größe und Härte der Strahlmittel erfolgt nach SAE J444, J827 (gegossenes Stahlkugel-Strahlmittel) und J1993 (gegossenes kantiges Stahl-Strahlmittel); die Kugelstrahlintensität wird mit Almen-Prüfstreifen gemäß SAE J442 und J443 gemessen.
Verwandte Artikel
- Industrielle Schleuderstrahlanlagen für StahlkonstruktionenModellpalette, Kammergrößen und Dimensionierungswerkzeuge
- Auswahl einer Montagelinie für H-TrägerAusrichten und Zusammenbauen sowie Linienlayout vor dem Strahlen
- Auswahlleitfaden für SchweißdrehtischeTragfähigkeit, Drehzahl und Eignung für Positionierarbeiten
- Metallschweißdienstleistungen: ein EinkaufsleitfadenZertifizierungen, Qualitätsprüfungen und Kosten
- Richtige Verwendung eines SchweißpositionierersEinrichtung, Erdung und Verfahrgeschwindigkeit







