
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juni 2026.
Selbstausrichtende Schweißrollenböcke sind Rollenböcke, deren Räder selbsttätig schwenken und sich an jedes Werkstück anpassen, sodass ein Fertigungsbetrieb ein Rohr mit 600 mm Durchmesser und einen 4 Meter langen Tank auf demselben Grundrahmen drehen kann, ohne auch nur eine Rolle von Hand zu verschieben. Genau diese Eigenschaft – dass die Räder das Bauteil selbst aufnehmen, anstatt von einem Bediener eingestellt zu werden – unterscheidet einen selbstausrichtenden Rollenbock von einem konventionellen Rollenbock und verändert die Fertigung langer Rundnähte. Dieser Leitfaden erläutert, wie der Mechanismus tatsächlich funktioniert, wie sich die vier Rollentypen konstruktiv unterscheiden, wie Belastungs- und Durchmessergrenzen zu interpretieren sind, wie sich typische Fehler in der Fertigung diagnostizieren lassen und welche Zertifikate tatsächlich aussagekräftig sind. Hier finden Sie die technischen Grundlagen; wenn Sie eine Anlage dimensionieren und ihren Preis ermitteln möchten, enthalten unsere selbstausrichtenden Rollenböcke von 5 bis 500 Tonnen die entsprechenden Spezifikationstabellen.
Technische Daten im Überblick: Selbstausrichtender Schweißrollenbock
| Tragfähigkeitsklassen | 5–500 t pro Satz (Sonderausführungen darüber) |
| Werkstückdurchmesser | ~250–6.300 mm über die gesamte Modellreihe |
| Umfangsgeschwindigkeit | 6–60 m/h, stufenlose VFD-Regelung |
| Radwerkstoff | Polyurethan (PU) oder Stahl-Lauffläche |
| Anordnung des Satzes | Eine Antriebseinheit + eine oder mehrere Mitläufereinheiten |
| Manuelle Einstellung je Durchmesser | Keine – die Räder zentrieren sich unter Last selbst |
| Typische Schweißverfahren | SAW, GMAW (MIG/MAG), GTAW (TIG) |
Was ein selbstausrichtender Schweißrollenbock tatsächlich ist (und wie der Begriff „Rollenbock“ einzuordnen ist)
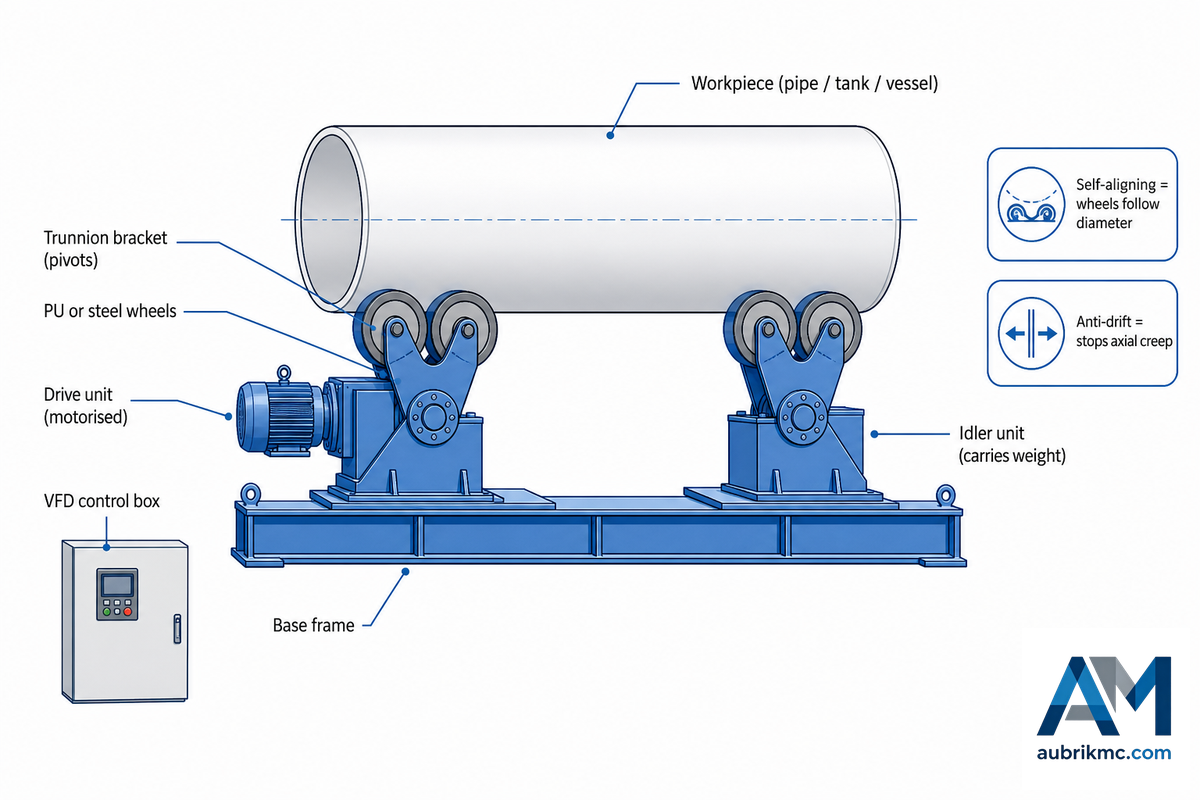
Ein selbstausrichtender Schweißrollenbock passt sich mit schwenkbaren Rollen an den Werkstückdurchmesser an, behebt jedoch nicht automatisch ein axiales Wandern. Legen Sie Durchmesserbereich, Gewicht des beladenen Werkstücks, Behälterlänge, Anti-Drift-Regelung und Rollenkontakt gemeinsam fest, wenn die Schweißnaht in der Spur bleiben muss. Prüfen Sie, wie die Regelung auf Konizität, eine wechselnde Lastverteilung und einen Schweißzyklus mit Stopps und Neustarts reagiert.
Dieses selbstzentrierende Verhalten ist technisch dokumentiert und keine bloße Herstellerbehauptung: Das US-Patent 8.342.493 B2 beschreibt einen Rollenbock, dessen Mitlaufräder die Last selbsttätig ausbalancieren und zentrieren. „Schweißrollenbock“, „Rollenbock“ und „selbstzentrierender Rollenbock“ bezeichnen dieselbe Maschinenfamilie; die verwendete Bezeichnung hängt von Region und Katalog ab, nicht von der Funktion. Je nach Anwendung wird dieselbe Maschine in Katalogen als Tankrollenbock, Rohrrollenbock oder Behälterrollenbock geführt; je nach Größe als kleiner Schweißrollenbock für Rohre mit weniger als einem Meter Durchmesser oder als Schwerlastanlage für Segmente von Türmen einer Windenergieanlage. Keine dieser Bezeichnungen verändert den Mechanismus, sondern lediglich den Einsatzbereich, für den der Rollenbock ausgelegt ist.
Zunächst ist ein Punkt zu klären: der Unterschied zwischen einem Rollenbock und einem Schweißpositionierer. Rollenböcke drehen ein langes, rundes Werkstück auf Rollen, damit der Schweißbrenner eine durchgehende Rund- oder Längsnaht ausführen kann. Positionierer neigen und drehen ein Bauteil auf einem Drehtisch oder Spindelstock und eignen sich damit für Halterungen, Rahmen und kleinere Baugruppen, die in eine waagerechte Position gekippt werden müssen. Ist das Werkstück zylindrisch und mehrere Meter lang, gehört es auf einen Rollenbock; muss es angewinkelt werden, gehört es auf einen Positionierer.
Eine weitere Unterscheidung überrascht viele Käufer und ist für den restlichen Leitfaden entscheidend: „selbstausrichtend“ und „mit Axialdriftregelung“ sind zwei getrennte Funktionen, auch wenn sie in Katalogen häufig vermischt werden. Selbstausrichtend beschreibt, wie die Räder einer Durchmesseränderung folgen. Die Axialdriftregelung beschreibt, wie der Rollenbock verhindert, dass ein langes Bauteil während der Drehbewegung seitlich entlang seiner eigenen Achse wandert. Ein Rollenbock kann selbstausrichtend sein, ohne eine Axialdriftregelung zu besitzen, und gute Hersteller bieten beide Funktionen als getrennte Optionen an. Wer diese beiden Konzepte auseinanderhält, kann die nachfolgenden technischen Zusammenhänge leichter einordnen.
Käufer, die beides verwechseln, verzichten bei einem langen, dünnwandigen Werkstück häufig auf die Axialdriftregelung und haben anschließend mit einer Naht zu kämpfen, die während der Drehbewegung seitlich wandert – ein Fehler, durch den ein fertiger Behälter Ausschuss werden und tagelange Nacharbeit entstehen kann. Da die konstruktive Ursache geometrischer Natur und keine Störung der Steuerung ist, lässt sie sich im Nachhinein selbst durch erfahrene Bediener nicht beheben; die einzige Lösung muss bereits in der Bestellung festgelegt werden. Eine axiale Wanderung von etwa 1 mm pro Meter reicht aus, um eine Wurzellage bei einer 3 m langen Naht aus einem Fit-up-Toleranzfenster von 2 mm zu schieben, weshalb diese Unterscheidung einen eigenen Absatz und nicht nur eine Fußnote verdient.
Funktionsweise der Selbstausrichtung: Schwenklagergeometrie Schritt für Schritt
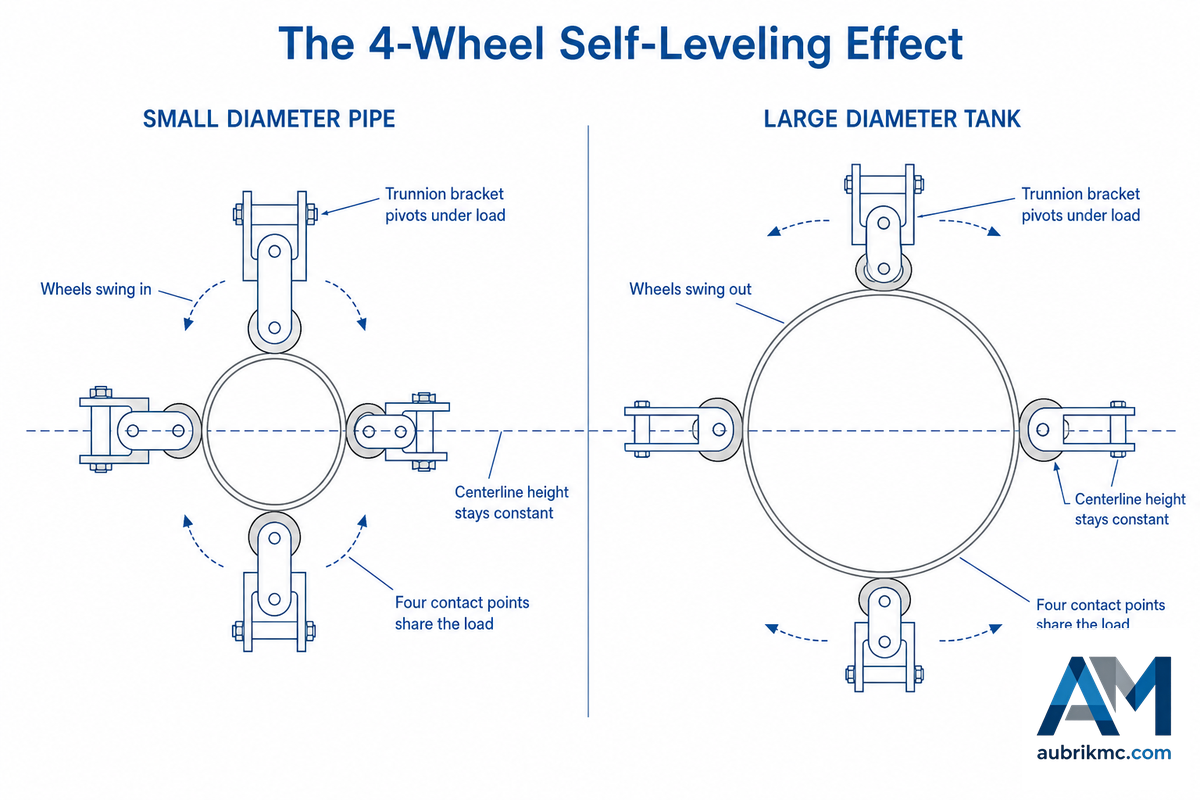
Ohne die Katalogsprache betrachtet, erfüllt ein selbstausrichtender Rollenbock eine mechanische Aufgabe besonders gut. Jeder Radsatz sitzt auf einem frei schwenkbaren Schwenklagerbügel, statt an einem festen Punkt des Rahmens verschraubt zu sein. Wird ein Behälter mit dem Kran auf den Rollenbock gesetzt, schwenken die Bügel durch sein Eigengewicht so weit, bis die Räder die Rundung aufnehmen.
Bei kleinen Rohren schwenken die Räder eng zusammen; bei einem breiten Tank schwenken sie auseinander. Der Bediener muss nichts messen; das Bauteil setzt sich ab und die Geometrie passt sich an. Währenddessen trägt der Rollenbock das Werkstück beim Schweißen, sodass der Schweißbrenner an einer Stelle bleiben kann, während sich die Naht zu ihm bewegt; genau diese Mechanisierung des Schweißverfahrens ist der Grund, warum ein angetriebener Rollenbock dem Drehen eines Behälters mit einem Kran überlegen ist.
Bei einem einzelnen Beladevorgang läuft die Abfolge folgendermaßen ab: Der Kran senkt das Werkstück ab → die Schwenklagerbügel schwenken unter Last → die Radpaare drehen sich nach innen oder außen, bis vier Kontaktpunkte den Mantel tragen → das Bauteil zentriert sich selbst → die Radträger verriegeln sich selbsttätig, sobald keine Bewegung mehr stattfindet. Diesen Selbstzentrierungsvorgang bezeichnen wir als 4-Rad-Selbstnivellierungseffekt: Eine selbstausrichtende Einheit trägt die Last mit vier Rädern je Antriebs-/Mitläufersatz (zwei Rollen auf jedem schwenkbaren Bügel) statt mit den zwei feststehenden Rädern eines konventionellen Rollenbocks, sodass sich das Gewicht auf eine größere Kontaktfläche verteilt und der Mantel deutlich weniger anfällig für Eindrückungen ist. Konventionelle Rollenböcke konzentrieren dieselbe Tonnage auf weniger Punkte, was für dicken Kohlenstoffstahl unproblematisch, für dünnen Edelstahl jedoch riskant ist.
📐 Technischer Hinweis
Da sich die Räder selbst zentrieren, bleibt die Werkstückmittellinie unabhängig vom Durchmesser annähernd auf derselben Höhe. Unter einem feststehenden Schweißkopf oder einem Säulen-und-Ausleger-System verändert sich die Höhe des Schweißbrenners zwischen einem Rohr mit 1 m Durchmesser und einem Tank mit 3 m Durchmesser kaum, sodass die Bediener die Nahtposition nicht bei jeder Änderung der Bauteilgröße neu einstellen müssen. Diese konstante Mittellinie ist der wenig beachtete Grund dafür, dass selbstausrichtende Rollenböcke so gut mit automatischem Schweißen harmonieren.
Aus welchen Bauteilen besteht ein selbstausrichtender Schweißrollenbock?
Jeder Standardsatz wird mit einer motorisierten Antriebseinheit und einer oder mehreren frei drehenden Mitläufereinheiten geliefert. In jeder Einheit befinden sich die Schwenklagerbügel, die Räder mit PU- oder Stahl-Lauffläche, ein gekapseltes Untersetzungsgetriebe zum Antrieb der angetriebenen Räder sowie ein Frequenzumrichter-Schaltschrank (VFD) zur stufenlosen Einstellung der Umfangsgeschwindigkeit.
Antriebseinheiten drehen das Werkstück; Mitläufereinheiten tragen das Gewicht und halten das Bauteil waagerecht. Eine Selbsthemmung an den Radträgern hält die Geometrie fest, sobald das Bauteil zentriert ist, und bei größeren Rollenböcken können ein Driftsensor und eine Steuerung zur axialen Nachführung ergänzt werden – ein anderes System, das im nächsten Abschnitt behandelt wird. Dieser Mechanismus ist seit Langem bekannt und ausführlich dokumentiert: Das US-Patent 4.407.621 beschreibt selbsteinstellende Schlitten, die eine axiale Bewegung des Schlittens in eine Schwenkbewegung des Rollenhalters umwandeln. In unserer eigenen Fertigung prüfen wir jeden Rollenbock vor der Auslieferung unter Last über seinen gesamten Drehzahlbereich, denn eine unter Last klemmende Selbstzentrierung ist schlechter als gar keine Automatisierung. Wenn Sie zunächst einen Überblick über die gesamte Kategorie benötigen, behandelt unser Leitfaden zur Funktionsweise von Schweißrollenböcken die gesamte Rollenbockfamilie.
Das Problem der Axialdrift: Warum lange Nähte wandern und wie schräg gestellte Mitläufer es verhindern
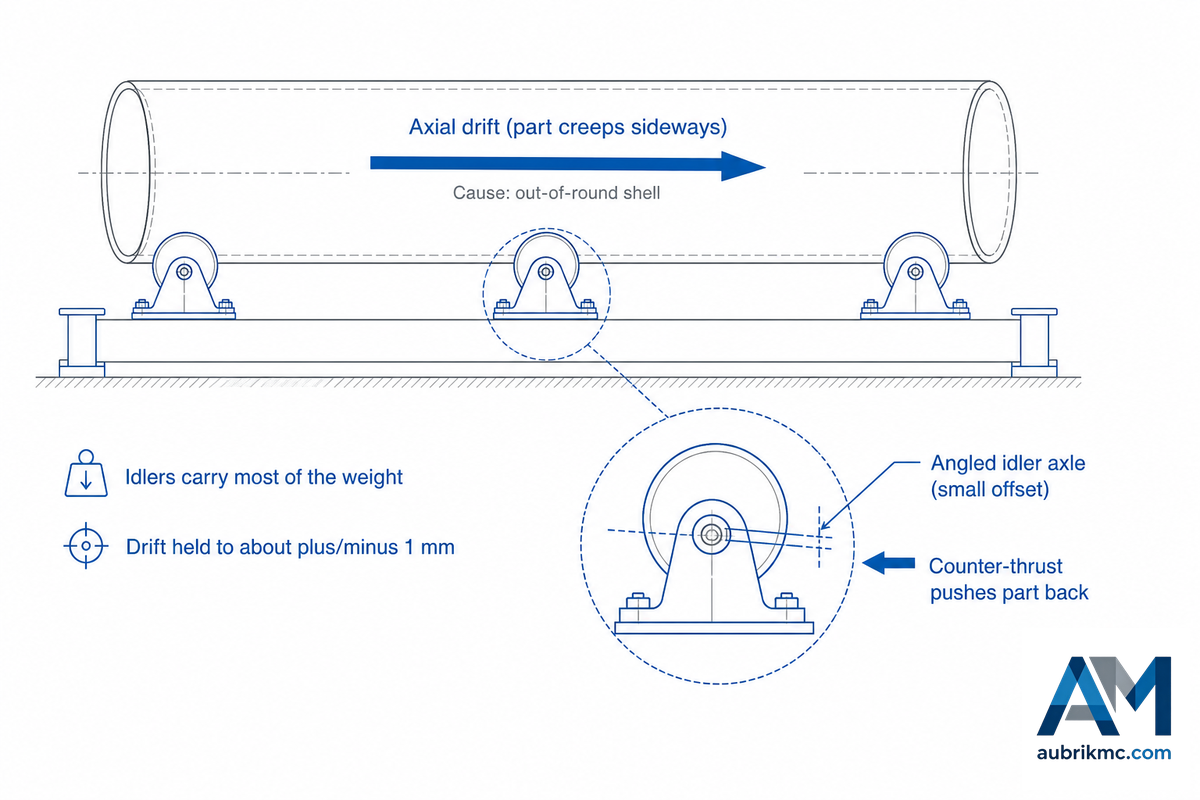
Dreht sich ein langer Zylinder auf gewöhnlichen Rollen, läuft er nur selten spurtreu. Er wandert entlang seiner eigenen Achse – in der Fachsprache Axialdrift oder axiale Wanderung genannt – und bei einer mehrere Meter langen Rundnaht zeigt sich diese Bewegung als wandernde Schweißraupe. Die Ursache ist mechanisch und kein Bedienfehler: Das Patent von Koike Aronson für Rollenböcke mit Axialdriftregelung stellt ausdrücklich fest, dass die Drift „hauptsächlich [durch] Unregelmäßigkeiten der zylindrischen Form des Werkstücks“ entsteht. Kein Mantel ist vollkommen rund, sodass die Drehbewegung das Bauteil seitlich wandern lässt.
Eine elegante Lösung besteht darin, die Mitlaufräder geringfügig schräg zu stellen. Bei der im US-Patent 8.342.493 B2 beschriebenen Konstruktion dreht sich jede Mitlaufrolle auf einer Achse, deren Achslinie um einen kleinen Winkel von etwa einem Grad gegenüber der Schwenkachse des Bügels versetzt ist. Durch das Schwenken dieser Achse entsteht eine sanfte Axialkraft, die das Bauteil zurück in seine Referenzposition drückt. Bei der angetriebenen Ausführung erfasst ein Driftsensor die axiale Position des Bauteils, und eine Steuerung verstellt die Mitläuferachsen, sodass die Drift innerhalb von etwa ±1 mm bleibt, sofern die Antriebs- und Mitlaufrollen über ihren Abstand hinweg auf ungefähr 1 mm/m genau fluchten und die Rundheitsabweichung des Mantels nicht mehr als etwa 1 mm/m seines Durchmessers beträgt – dies sind die im Patent angegebenen Toleranzen. Die Mitläuferachsen können aus ihrer Neutralstellung um bis zu ±45° schwenken, weit mehr als die ungefähr 0,3° anfängliche Fehlausrichtung eines realen Mantels, sodass der größte Teil dieses Bereichs als Reserve verbleibt. Dasselbe Patent nennt ein Einstellungsdetail, das die meisten Bediener nie sehen: Es empfiehlt, ungefähr 60 % des Werkstückgewichts auf den Mitlaufrollen und etwa 40 % auf den Antriebsrollen zu tragen, da die Korrekturwirkung der Axialdriftregelung abnimmt, wenn die Mitläufer entlastet werden.
⚠️ Häufiges Missverständnis
Viele Käufer gehen davon aus, dass jeder Rollenbock von selbst spurtreu läuft. Das ist nicht der Fall. Gewöhnliche selbstausrichtende Rollenböcke passen sich zwar dem Durchmesser an, wirken der axialen Wanderung eines unrunden Mantels jedoch nicht entgegen. Die Axialdriftregelung ist ein getrenntes Zusatzsystem, bestehend aus schräg stellbaren Mitläuferachsen sowie bei automatischen Linien aus einem Sensor und einer Steuerung. Bei kurzen Nähten benötigen Sie dieses System möglicherweise nie; wenn Sie jedoch lange Unterpulver-Rundnähte an realen, leicht ovalen Mantelschüssen schweißen, sollten Sie fragen, ob der Rollenbock selbstausrichtend und mit einer Axialdriftregelung ausgestattet ist, nicht nur eines von beidem.
Selbstausrichtend vs. konventionell vs. verstellbar vs. Fit-up: Vergleich nach Mechanismus
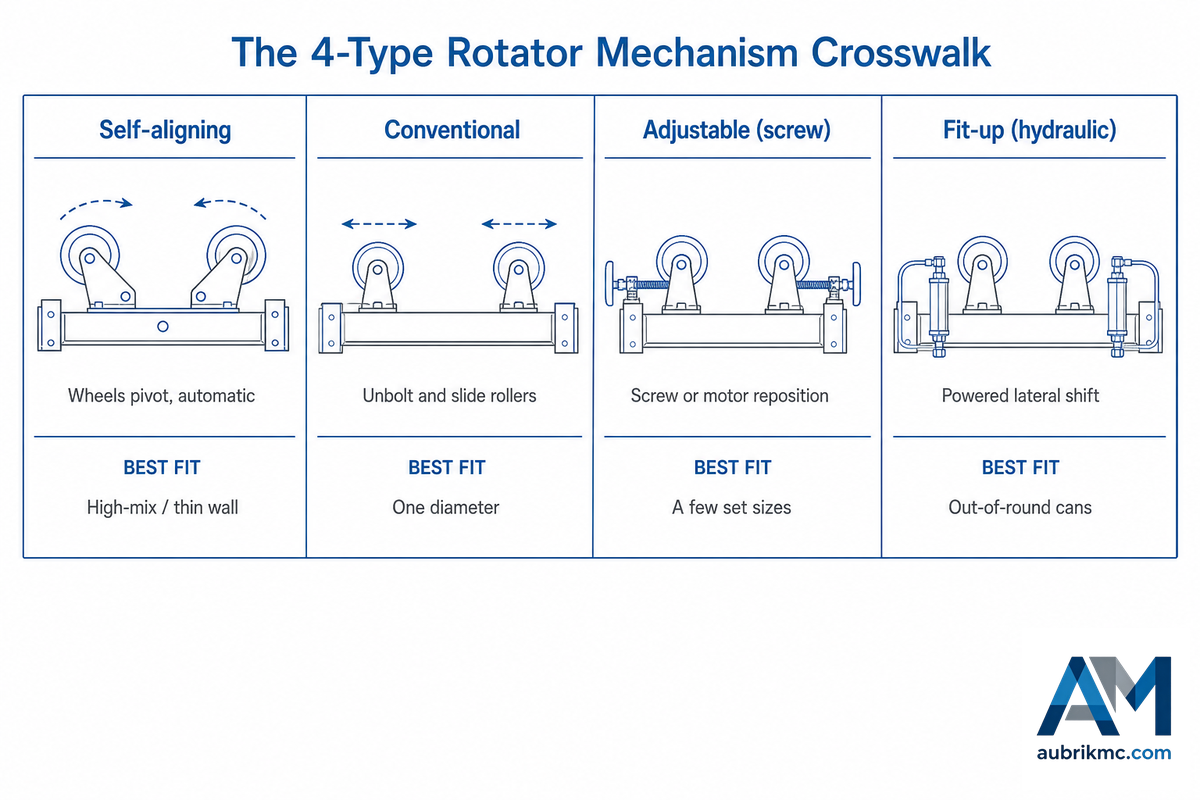
Vier Rollenbocktypen erfüllen dieselbe Aufgabe und unterscheiden sich in genau einem Punkt: darin, wie ihre Räder einer Durchmesseränderung folgen. Verkaufsunterlagen ordnen sie nach dem Preis; sinnvoller ist eine Einteilung nach dem Mechanismus, denn dieser bestimmt den Preis, die Rüstzeit und das Risiko für einen dünnen Mantel. Vergleichen Sie jeden Typ anhand der Merkmale, die in der Fertigung tatsächlich relevant sind, wie in der nachstehenden Gegenüberstellung. Betriebe, die selbstausrichtende Rollenböcke einsetzen, berichten von deutlich kürzeren Umrüstzeiten als beim manuellen Schweißen und bei konventionellen Rollenböcken, da der Selbstausrichtungsmechanismus – der selbsteinstellende Schlitten aus dem US-Patent 4.407.621 – jedes Bauteil selbsttätig zentriert; bei konventionellen Schweißrollenböcken müsste andernfalls bei jedem Durchmesserwechsel ein Bediener eingreifen, und selbstausrichtende Rollenböcke lassen sich außerdem einfacher in eine Roboterzelle integrieren.
Mechanismenvergleich der 4 Rollenbocktypen
| Mechanisches Merkmal | Selbstausrichtend | Konventionell | Verstellbar (Spindel) | Fit-up (hydraulisch) |
|---|---|---|---|---|
| Durchmesserwechsel | Automatisch, in Sekunden | Rollen lösen + verschieben | Verstellung per Spindel oder Motor | Angetriebene Querverstellung |
| Manuelle Einstellung je Durchmesser | Keine | Ja, bei jedem Wechsel | Teilweise | Angetrieben, nicht manuell |
| Räder je Antriebs-/Mitläufereinheit | 4 (2 je Schwenkbügel) | 2 feststehende | 2–4 | 2–4 angetriebene |
| Durchmesserbereich mit einer Einstellung | Gesamter Nennbereich | Ein Bereich | Abgestufter Bereich | Nennbereich |
| Kontaktverteilung bei dünnwandigen Werkstücken | 4-Punkt-Kontakt, geringe Punktlast | 2-Punkt-Kontakt, höhere Punktlast | 2–4-Punkt-Kontakt | 4-Punkt-Kontakt |
| Extremer Durchmesserbereich | Durch Schwenkbereich der Arme begrenzt | Am größten (Rollen weit verfahrbar) | Groß | Durch Schwenkbereich der Arme begrenzt |
| Ausrichten und Zusammenbauen unrunder Mantelschüsse | Nein | Nein | Nein | Ja – richtet Mantelschüsse konzentrisch aus |
| Mechanische Komplexität | Höher (Schwenklager) | Am geringsten | Mittel | Am höchsten (Hydraulik) |
| Optimaler Einsatzfall | Häufig wechselnde Durchmesser, dünne Wand, feststehender Schweißkopf | Ein Durchmesser, große Stückzahl | Einige festgelegte Durchmesser | Große Mantelschüsse, die konzentrisch geheftet werden müssen |
Das Verhalten der Mechanismen wurde aus der Patentliteratur zu Rollenböcken und aus der Praxis zusammengeführt; die Tragfähigkeitsangaben variieren je nach Modell.
Welche Arten von Schweißrollenböcken gibt es?
In der Praxis gibt es vier Arten. Bei konventionellen, mitunter auch als manuell bezeichneten Rollenböcken sind die Räder mit dem Rahmen verschraubt; bei jedem neuen Durchmesser müssen sie gelöst und verschoben werden, dafür erhält man die einfachste und langlebigste Konstruktion mit dem größten Durchmesserbereich, da sich die Rollen sehr weit auseinander- oder zusammenschieben lassen.
Verstellbare Rollenböcke oder Spindelrollenböcke positionieren die Räder per Spindel oder Motor neu und bilden eine Zwischenlösung für einige festgelegte Größen. Bei selbstausrichtenden Rollenböcken schwenken die Räder ohne Rüstarbeiten an das Bauteil heran. Fit-up-Rollenböcke verfügen zusätzlich über eine angetriebene Hydraulik, mit der die Radsätze angehoben, abgesenkt und seitlich verschoben werden, sodass sich zwei Mantelschüsse vor dem Schweißen der Naht konzentrisch ausrichten und heften lassen. Realistisch betrachtet bieten selbstausrichtende Rollenböcke einen echten Nutzen, wenn sich die Durchmesser häufig ändern oder die Wand dünn ist; für eine Fertigungslinie mit nur einem Durchmesser ist jedoch oft ein günstigerer konventioneller Rollenbock ohne Kalibrierbedarf besser geeignet. Dies ist eine Kaufentscheidung, und die Spezifikationstabellen finden Sie auf unserer Seite zum selbstausrichtenden Schweißrollenbock.
Last und Durchmesser: Das von vielen Käufern übersehene Prinzip der exzentrischen Last

Keine andere Angabe führt bei der Dimensionierung so häufig zu Fehlern wie die hervorgehobene Tonnage. Die Nenntragfähigkeit gilt nur, wenn die Last mittig auf den Rollen liegt. Sobald der Schwerpunkt außermittig liegt – etwa durch einen seitlich angeordneten Stutzen, einen ungleichmäßigen Behälterboden oder eine an einem Ende befestigte Spannvorrichtung –, sinkt die nutzbare Tragfähigkeit schnell. Für 100 Tonnen ausgelegt, aber für deutlich weniger als 60 sicher ist kein Tippfehler; dies ist die Auswirkung der Exzentrizität auf einen Rollenbock. Ein Dimensionierungsleitfaden aus der Industrie veranschaulicht das Muster anhand kleiner Zahlen: Eine für 1.000 kg ausgelegte Einheit kann bei einem um 200 mm außermittigen Lastschwerpunkt möglicherweise nur noch etwa 600 kg tragen, was einem Verlust von ungefähr 40 % entspricht.
Physikalisch betrachtet entsteht dadurch ein Kippmoment. Wie Referenzen zur Dimensionierung von Positionierern erläutern, wird das Gewicht der Schweißbaugruppe mit dem Abstand zwischen der Rollenmittellinie und dem Schwerpunkt multipliziert; dieses Moment und nicht das reine Gewicht muss der Rollenbock aufnehmen, entsprechend derselben im US-Patent 8.342.493 B2 beschriebenen Lastverteilung zwischen Mitlauf- und Antriebseinheit. Für die richtige Dimensionierung ist daher vom schwersten Werkstück einschließlich seiner Spannvorrichtung auszugehen, dieses Gewicht mit einem Sicherheitsfaktor von 1,5× zu multiplizieren und das Ergebnis mit der Tragfähigkeit bei exzentrischer (außermittiger) Last statt mit dem hervorgehobenen Nennwert abzugleichen. Vier Werte entscheiden darüber, ob ein Rollenbock in Ihrem Betrieb zuverlässig arbeitet: das höchste Gewicht, der Exzentrizitätsabstand sowie der kleinste und größte Durchmesser.
“Der Misserfolg, den wir auf dem Feld sehen, ist nie die Schlagzeilentonnage, es ist ein außermittiges Schiff auf einem untergroßen TrägerWir überprüfen die Radträger unter exzentrischer Last vor einem Bettschiff, denn dort verdient ein ehrliches Spec Sheet seinen Halt”
Aubrik Engineering Team, Wuxi ABK Machinery
Beim Durchmesserbereich verhält es sich ebenso: Der veröffentlichte Bereich (über eine Modellreihe hinweg ungefähr 250–6.300 mm) bezeichnet den Rahmen des gesamten Katalogs und nicht den eines einzelnen Rollenbocks. Jeder Satz deckt abhängig von seiner Tragfähigkeitsklasse einen Teil davon ab. Um Ihre eigenen Anwendungen mit konkreten Werten zu berechnen, berücksichtigen unsere Werkzeuge zur Dimensionierung eines selbstausrichtenden Schweißrollenbocks die Abminderung bei exzentrischer Last.
Polyurethan- vs. Stahlräder: Das passende Rad für den Mantel
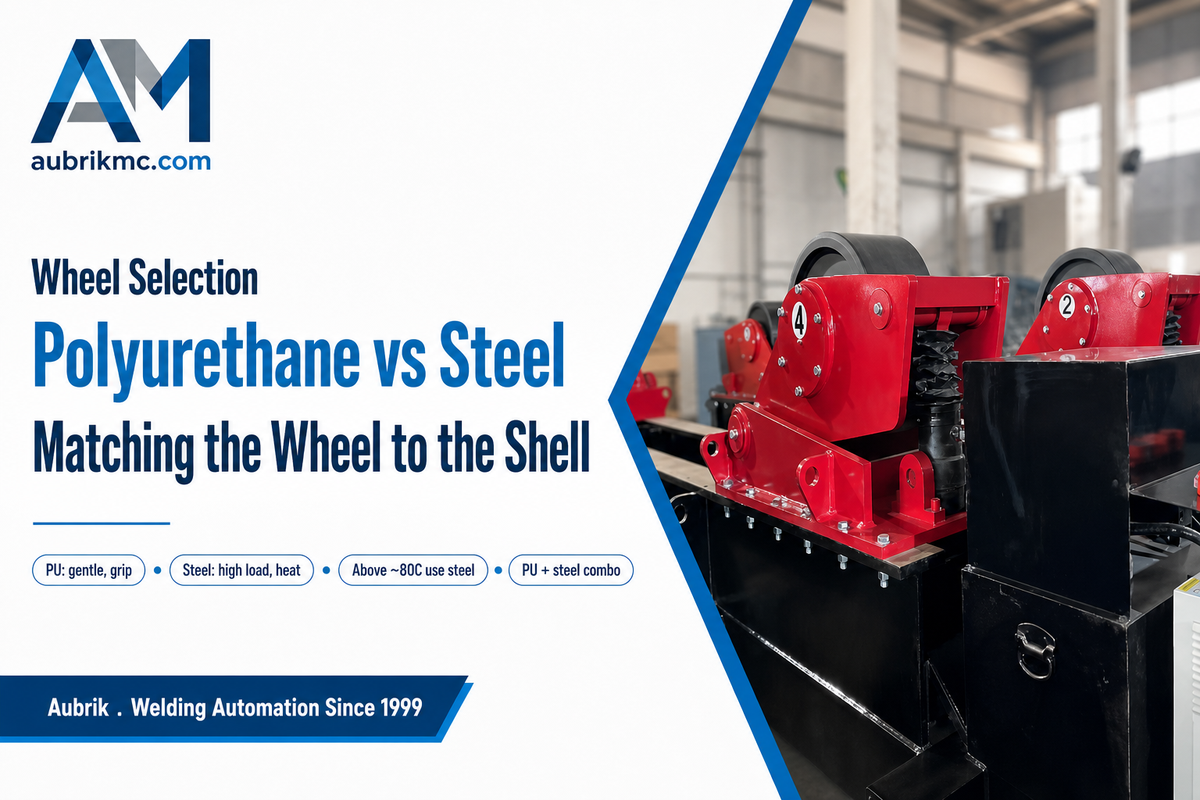
Der Radwerkstoff ist eine weniger auffällige Entscheidung als die Tragfähigkeit, bestimmt jedoch die Oberflächenqualität des Werkstücks. Entscheidend sind die Wanddicke, die Temperatur in der Nähe der Schweißnaht und die Last. Wie diese Last auf den Mantel übertragen wird, hängt von der Konstruktion des Rollenhalters ab; das US-Patent 4.407.621 beschreibt den selbsteinstellenden Schlitten und Rollenhalter, die unabhängig von der gewählten Lauffläche die Last tragen.
✔ Räder aus Polyurethan (PU)
- Schonender für den Mantel; schützen dünnwandige und fertig bearbeitete Oberflächen vor Eindrückungen
- Bessere Haftung und dadurch weniger Schlupf bei einer leicht unausgewogenen Last
- Dämpfen Geräusche und Schwingungen
- Verschleißen schneller; die Bandagen sind austauschbare Verschleißteile
⚠ Räder mit Stahl-Lauffläche
- Tragen höhere Lasten je Rad
- Vertragen erhöhte Temperaturen in der Nähe einer stark wärmebelasteten Schweißzone von über ungefähr 80 °C, bei denen PU weich würde
- Längere Lebensdauer unter abrasiven Bedingungen
- Weniger nachgiebig bei dünnen oder polierten Mänteln, höhere Punktlast und Gefahr von Scheuerspuren
Ein erwähnenswerter Fehler besteht darin, überall Stahlräder einzusetzen, weil sie „länger halten“. Bei dünnem Edelstahl oder Aluminium konzentriert ein hartes Rad die Last und kann Eindrückungen oder Scheuerspuren hinterlassen, die zusätzliche Polierarbeiten erforderlich machen oder zur Ablehnung des Behälters führen. Viele Druckbehälterhersteller verwenden eine Kombination aus PU und Stahl: PU an den Mitläufern, die den Mantel aufnehmen, und Stahl dort, wo Wärme und Last am höchsten sind. Die Auswahl richtet sich nach dem Werkstück und nicht nach einer pauschalen Präferenz.
Wo selbstausrichtende Rollenböcke ihren Nutzen ausspielen (und Rollenbock vs. Positionierer)
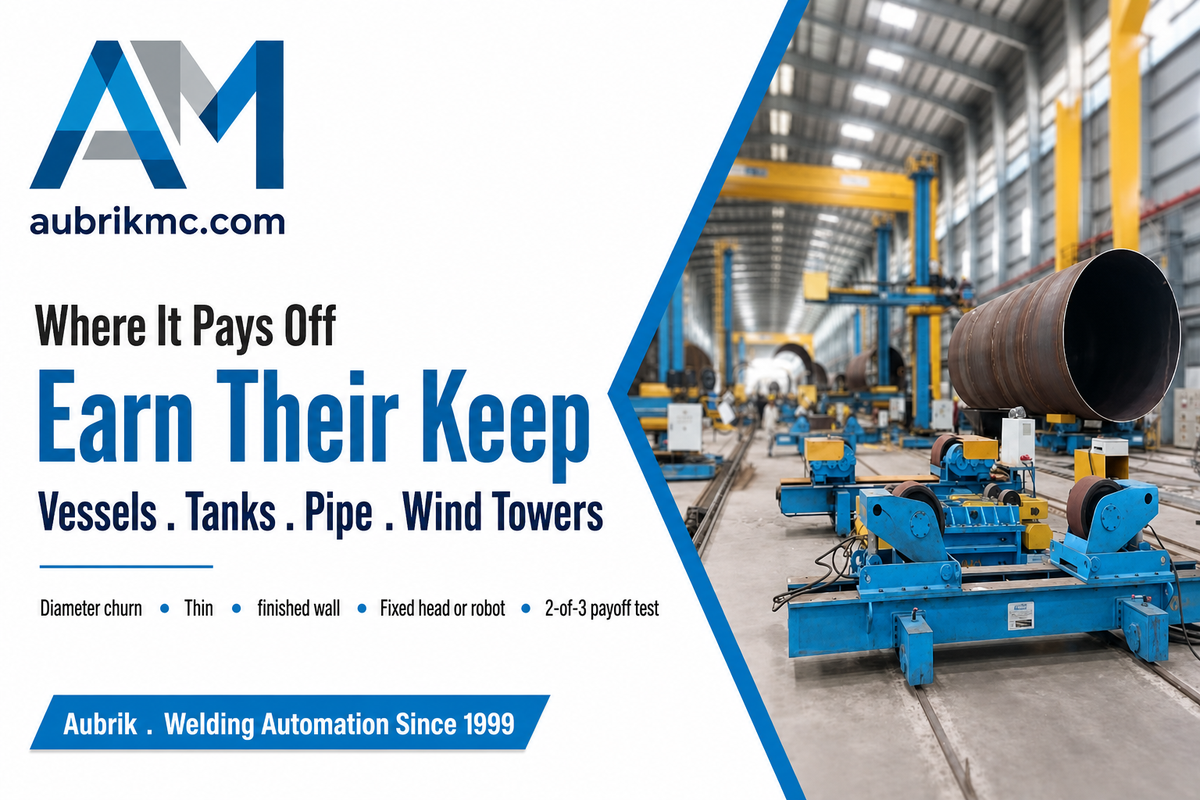
Selbstausrichtende Rollenböcke kommen überall dort zum Einsatz, wo ein Betrieb große Zylinder mit häufig wechselnden Abmessungen schweißt: Druckbehälter und Lagertanks, Rohrspools, Wärmetauscher, Sektionen von Türmen für Windenergieanlagen und zu Zylindern gerollte Schiffbausektionen. Ein Beispiel verdeutlicht den Nutzen: In einer gemischten Produktionswoche wird in einer Schicht ein 20-Tonnen-Edelstahltank und in der nächsten ein 60-Tonnen-Behälter aus Kohlenstoffstahl bearbeitet.
Bei einem konventionellen Rollenbock muss die Arbeit bei jedem Wechsel unterbrochen werden, um die Rollen zu lösen und neu zu positionieren; auf einem selbstausrichtenden Rollenbock legt sich das nächste Bauteil einfach ein. Sofern diese beiden Behälter unter Druck stehen, werden sie nach den Vorschriften von ASME BPVC Section VIII für den Druckbehälterbau gefertigt, die das Schweißen, die Prüfung und die Zertifizierung von Behältern über 15 psig regeln – also genau die Art gleichmäßiger Schweißnaht, für die ein Rollenbock ausgelegt ist. Wird diese konstante Mittellinie mit einem Säulen-und-Ausleger-System und einer Nahtführung kombiniert, läuft die Fertigungslinie, ohne dass ein Bediener zwischen den Aufträgen etwas neu einstellen muss. Bei allen Arten von Schweißrollenböcken, die ein Fertigungsbetrieb erwerben kann, ist das Prinzip der Selbstausrichtung identisch. Leichte Schweißvorrichtungen eignen sich für kleine Schweißarbeiten; schwerere Rollenböcke arbeiten bei großformatigen Schweißaufgaben mit gehärteten Schweißrollen; und das Einsatzspektrum reicht vom handgeführten Nahtschweißen bis zum vollautomatischen Schweißen unter einem Ausleger.
Rentabilitätstest für die Selbstausrichtung — drei Anzeichen
Die Selbstausrichtung kostet mehr als ein konventioneller Rollenbock. Sie amortisiert sich, wenn mindestens zwei dieser drei Anzeichen zutreffen:
- Häufig wechselnde Durchmesser. Sie wechseln die Werkstückdurchmesser häufig und bearbeiten innerhalb einer Woche mehrere unterschiedliche Zylinder oder Rohre, statt den ganzen Monat dieselbe Größe zu fertigen.
- Dünne oder fertig bearbeitete Wand. Sie bearbeiten dünnwandige Zylinder aus Edelstahl oder Aluminium oder polierte Zylinder, bei denen eine 4-Punkt-Auflage die Eindrückungen verhindert, die bei einer 2-Punkt-Auflage drohen.
- Feststehender Schweißkopf oder Automatisierung. Sie arbeiten mit einem feststehenden Schweißkopf, einem Säulen-und-Ausleger-System oder einer Nahtführung, die von einer bei unterschiedlichen Größen unveränderten Mittellinie profitiert.
Treffen weniger als zwei zu? Ein konventioneller Rollenbock bietet in der Regel das bessere Preis-Leistungs-Verhältnis: reproduzierbare Genauigkeit zum niedrigsten Preis und ohne Kalibrierungsaufwand.
Wie unterscheidet sich ein Schweißrollenbock von einem Schweißpositionierer?
Rollenböcke und Positioniergeräte lösen in der Werkhalle zwei unterschiedliche geometrische Aufgaben. Schweißrollenböcke (turning rolls) drehen ein zylindrisches Werkstück auf Rollen und eignen sich damit für lange, runde Bauteile, Rohre, Tanks oder Behälter, die entlang einer Rund- oder Längsnaht geschweißt werden.
Schweißpositionierer neigen und drehen ein Bauteil auf einem Drehtisch oder Spindelstock und eignen sich damit für Halterungen, Rahmen oder unregelmäßige Baugruppen, die so geneigt werden müssen, dass die Schweißnaht in Flachposition liegt. Runde, lange Bauteile gehören auf einen Rollenbock; zu neigende und zu drehende Bauteile auf einen Positionierer. Viele Betriebe besitzen beide und setzen je nach Werkstückform die passende Maschine ein. Wenn Ihre Werkstücke eher in die andere Kategorie fallen, behandeln unsere Hinweise zum Schweißpositionierer mit Drehtisch und unser Auswahlleitfaden für Schweißdrehtische die Maschinen mit Aufspanntisch, während die vollständige Baureihe der Schweißrollenböcke und turning rolls zeigt, wofür sich die einzelnen Ausführungen eignen. Für schwerere Neigearbeiten bieten die Hinweise zum Schwerlast-Schweißpositionierer weitere Informationen.
Ausfallarten im Betrieb: Diagnose von Axialdrift, Schlupf, Eindrückungen und Überlastung
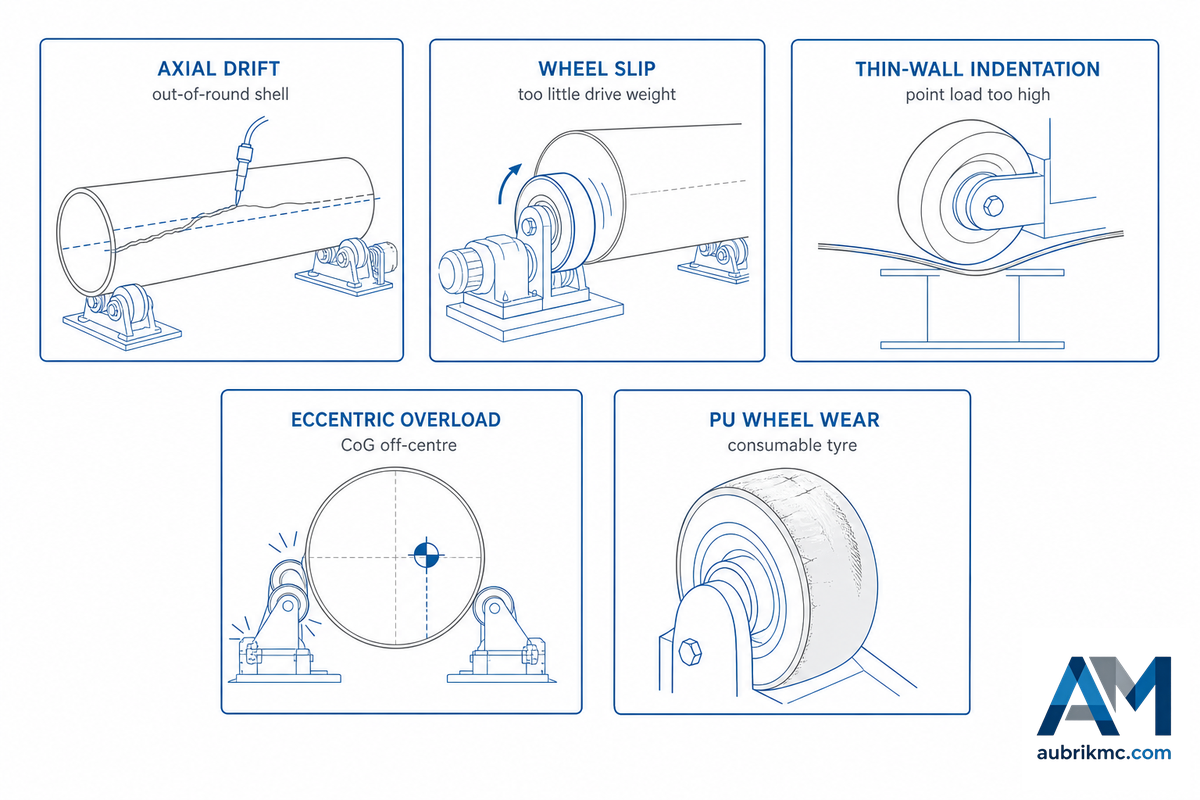
Wenn ein selbstausrichtender Rollenbock Fehlfunktionen zeigt, weist das Symptom meist direkt auf die Ursache hin, sobald die fünf Ausfallarten bekannt sind. Dieser Teil steht in keinem Verkaufsprospekt und sollte deshalb griffbereit an der Maschine aufbewahrt werden. Nutzen Sie die nachstehende Übersicht für eine erste Diagnose und überprüfen Sie das Ergebnis anschließend anhand der darunter aufgeführten Instandhaltungskontrolle.
Übersicht der 5 Ausfallarten von Rollenböcken
| Ausfallart | Symptom in der Werkhalle | Grundursache | Abhilfe vor Ort |
|---|---|---|---|
| Axialdrift | Die Schweißraupe wandert entlang einer langen Rundnaht seitlich ab | Unrunder Zylinder; keine Driftverhinderung; zu geringe Gewichtsbelastung der Laufrollen | Driftverhinderung mit schräg gestellten Laufrollen ergänzen/aktivieren; Gewichtsanteil auf den Laufrollen auf ~60 % erhöhen; Driftsensor prüfen |
| Rollenschlupf | Das Werkstück bleibt stehen oder ruckelt; der Antrieb dreht sich, das Bauteil jedoch nicht | Zu geringe Gewichtsbelastung der Antriebsrollen; verschlissenes oder öliges PU; außermittige Last | Lastverteilung zwischen Antriebs- und Laufrollen neu ausbalancieren; Reifen reinigen oder austauschen; Last neu zentrieren |
| Eindrückung dünner Wände | Dellen oder Abflachungen an einem dünnen oder polierten Zylinder | Stahlrollen oder eine 2-Punkt-Auflage unter einer dünnen Wand; zu hohe Punktlast | Auf PU-Rollen umstellen; einen selbstausrichtenden Satz mit 4-Punkt-Auflage verwenden; Last verteilen |
| Exzentrische Überlastung | Überbeanspruchung des Trägers, schwer laufender Motor oder Abschaltung bei einer Last unterhalb der angegebenen Nenntragfähigkeit | Außermittiger Schwerpunkt; Auslegung nach dem reinen Gewicht statt nach dem Lastmoment | Nach exzentrischer Tragfähigkeit × 1.5 Sicherheitsfaktor neu dimensionieren; Spannvorrichtung neu positionieren |
| Rollen-/PU-Verschleiß | Mit der Zeit zunehmender Schlupf, zunehmende Geräusche oder unrunder Lauf | Polyurethanreifen sind Verschleißteile; abrasive oder heiße Betriebsbedingungen beschleunigen den Verschleiß | Reifen nach einem Wartungsplan prüfen und austauschen; Schwenklager und Getriebeöl kontrollieren |
| Anstieg der Mittellinie bei einem Größenwechsel | Die Höhe des Schweißbrenners verändert sich schleichend mit dem Durchmesser | Verschlissene oder nicht zusammenpassende Rollen; verbogene Schwenkrollenhalterung | Rollen in aufeinander abgestimmten Sätzen austauschen; Geometrie der Halterung innerhalb von 1 mm/m prüfen |
| Oberflächliche Scheuerstellen oder Markierungen | Druckspuren auf einem polierten oder dünnen Zylinder | Stahlrollen auf einer fertig bearbeiteten Oberfläche; Schleifpartikel auf dem Reifen | Laufrollen auf PU umstellen; Rollen sauber halten |
| Überhitzung des Antriebs | Getriebe oder Motor läuft heiß und schaltet bei längerem Betrieb ab | Überdimensionierte Last, niedriger Ölstand oder eine festgefressene Laufrolle mit zusätzlichem Widerstand | Nach exzentrischer Tragfähigkeit neu dimensionieren; Getriebe warten; Laufrolle gangbar machen |
| Zugängliche Einzugsstelle | Hand oder Ärmel wird in der Nähe einer rotierenden Rolle erfasst | Ungeschützte rotierende Teile und einlaufende Einzugsstellen | Schutzvorrichtungen und Absperrungen gemäß OSHA 1910.212 montieren; Anlage zum Einrichten gegen Wiedereinschalten sichern |
- ✔ Rollen und Schwenklager sauber halten; Schwenklager nach Wartungsplan schmieren.
- ✔ Vor einem Schwerlasteinsatz Getriebeöl und Selbsthemmung der Rollenträger prüfen.
- ✔ Polyurethanreifen bei Verschleiß austauschen, da sie am wahrscheinlichsten zuerst ausfallen.
- ✔ Rotierende Rollen und einlaufende Einzugsstellen sichern: Nach den US-amerikanischen Maschinenschutzvorschriften in OSHA 29 CFR 1910.212 müssen rotierende Teile, mit denen ein Bediener in Kontakt kommen kann, gesichert sein.
Die Teile, die im Betrieb tatsächlich ausfallen, sind die Antriebsrollen und Spannfutter; deshalb halten wir diese Verschleißteile auf Lager. Bei Rollenböcken verursachen Steuerungen und eine unzureichende Ersatzteilversorgung viel früher Probleme als die Stahlkonstruktion.
Qualitätsprüfung: Die Normen, die für einen Rollenbock tatsächlich maßgeblich sind
Für einen Schweißrollenbock gelten zwei unterschiedliche Arten von Normen, deren Verwechslung für Käufer teuer werden kann. Die eine Gruppe belegt, dass die Maschine sicher ist. Die andere Gruppe belegt, dass die Schweißnaht einwandfrei ist. Logos auf einer Website belegen weder das eine noch das andere; verlangen Sie Angaben zum Geltungsbereich und Ablaufdatum des Zertifikats.
Eine falsche Bewertung hat konkrete Risiken. Jeder Betrieb, der ein ISO 9001-Logo als Nachweis der Schweißnahtqualität akzeptiert, kann einen Rollenbock erhalten, dessen Schweißnähte nie formell qualifiziert wurden, und Monate später ein Kundenaudit nicht bestehen, wenn ein unabhängiger Prüfer nie erstellte Aufzeichnungen zu den Schweißanweisungen verlangt. Genau solche Kundenaudits werden von Käufern in der EU und den USA durchgeführt, und die Lücke zeigt sich meist erst, nachdem ein Behälter mit 6 mm Wanddicke bereits in Betrieb ist – dem teuersten Zeitpunkt, um sie festzustellen.
Maschinensicherheit. Für die Ausrüstung selbst – rotierende Rollen, Antrieb und Einzugsstellen – führt der europäische Weg über die CE-Kennzeichnung gemäß der Maschinenrichtlinie 2006/42/EC, die grundlegende Gesundheits- und Sicherheitsanforderungen sowie eine Konformitätserklärung vorschreibt. Beachten Sie das Datum: 2006/42/EC wird durch die Verordnung (EU) 2023/1230, die neue Maschinenverordnung, ersetzt, die ab dem 14. Januar 2027 gilt; ein Kauf im Jahr 2026 fällt daher in den Übergang zwischen beiden Regelwerken, und die Frage an den Lieferanten nach seinem Umgang mit diesem Übergang ist berechtigt. In den Vereinigten Staaten besteht die entsprechende Pflicht im Maschinenschutz nach OSHA 1910.212: Rotierende Teile, bei denen Kontaktgefahr besteht, müssen gesichert sein.
Schweißnahtqualität. ISO 9001 allein belegt keine einzige Schweißnaht. Schweißen gilt formal als „spezieller Prozess“ – sein Ergebnis lässt sich nicht vollständig durch die Prüfung des fertigen Bauteils verifizieren; die Schweißkompetenz wird daher durch ISO 3834, die Norm für schweißtechnische Qualitätsanforderungen, sowie durch qualifizierte Schweißanweisungen (ISO 15614) und qualifizierte Schweißer (ISO 9606 oder AWS D1.1) nachgewiesen. Die Auswahlnorm ISO 3834-1:2021 beschreibt die Normenreihe und die Auswahl der passenden Qualitätsstufe; die American Welding Society ordnet ISO 3834 als Instrument ein, das ISO 9001 ergänzt und nicht ersetzt. Wenn Sie einen Schweißtechniklieferanten bewerten, uns eingeschlossen, fragen Sie, über welche dieser Nachweise er verfügt und welchen Geltungsbereich sie abdecken, und verlangen Sie vor Ihrer Entscheidung das Diagramm für exzentrische Lasten sowie die Werkstoffzeugnisse. Wenn Sie die Merkmale selbstausrichtender Schweißrollenböcke verschiedener Lieferanten vergleichen, sollten Sie insbesondere vier Punkte gewichten: den Mehrwert selbstausrichtender Schweißrollenböcke gegenüber einem festen Rollenbock, die OSHA- und CE-konformen Sicherheitselemente selbstausrichtender Schweißrollenböcke, die Instandhaltung Ihres selbstausrichtenden Schweißrollenbocks über seine gesamte Lebensdauer und die richtige Größe des selbstausrichtenden Schweißrollenbocks für Ihren Durchmesserbereich.
Zum Hintergrund des Herstellers: Aubrik (Wuxi ABK Machinery) fertigt seit 1999 Schweißausrüstung, verfügt über ISO 9001 und die CE-Kennzeichnung und liefert Rollenböcke nach Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam. Wir betrachten diese Prüfung als Preis für grenzüberschreitende Geschäfte und nicht als lästige Pflicht.
Branchenausblick: Wohin sich die Nachfrage nach selbstausrichtenden Rollenböcken entwickelt

Im Jahr 2026 ist nicht eine Schlagzeile zum Marktvolumen entscheidend, sondern die Veränderung des Such- und Spezifikationsverhaltens der Käufer. Allgemeine Suchanfragen nach „welding rotator“ und „turning rolls“ sind im Jahresvergleich um rund ein Drittel bis fast die Hälfte zurückgegangen, während Suchbegriffe zu Untertypen und Anwendungen stabil bleiben. Die Nachfrage bricht nicht ein; sie konzentriert sich auf Käufer, die bereits wissen, dass sie einen selbstausrichtenden Rollenbock, eine Driftverhinderung oder einen Rollenbock zum Ausrichten und Zusammenbauen benötigen, und die eine grundlegende Erklärung zunehmend aus einer KI-Zusammenfassung erhalten, noch bevor sie einen Link anklicken. Dadurch verlagert sich das eigentliche Beschaffungsrisiko auf die Spezifikation: Entweder wird für eine Fertigungslinie mit nur einem Durchmesser eine nie benötigte Selbstausrichtung zugekauft oder ein konventioneller Rollenbock zu knapp ausgelegt, sodass er in einem Betrieb mit hoher Variantenvielfalt zum Engpass wird.
Zwei Faktoren sorgen dafür, dass größere Rollenböcke weiterhin gefragt sind. Der erste ist die Energiewende: Sektionen von Türmen für Windenergieanlagen und große Druckbehälter sind genau die langen, schweren Zylinder, die einen selbstausrichtenden Rollenbock für 150–500 Tonnen unter einem Säulen-und-Ausleger-System rechtfertigen; Fertigungsbetriebe, die wachsende Fertigungslinien für Offshore-Türme aufbauen, dimensionieren bereits entsprechend. Diese Projektpipeline ist real: In den Wind Market Reports: Ausgabe 2024 des U.S. Department of Energy wird die Entwicklung der US-amerikanischen Offshore-Windenergie mit 80.523 MW angegeben, ein Anstieg von 53 % in nur einem Jahr, wobei allein 2023 eine landgestützte Leistung von 6.474 MW hinzukam; jede Turmsektion in dieser Pipeline ist ein langer Zylinder, der auf einem Rollenbock geschweißt werden muss. Der zweite Faktor ist die Automatisierung: Mit der zunehmenden Verbreitung von adaptivem Schweißen, Nahtführung und Digital-Twin-Überwachung – Trends, die ein großer Anbieter von Schweißautomatisierung für 2026 hervorhebt – gewinnt die konstante Mittellinie eines selbstausrichtenden Rollenbocks an Wert, weil sie es einem feststehenden Schweißkopf oder Roboter ermöglicht, Schweißlage für Schweißlage ohne erneutes Einlernen auszuführen. Lediglich als Markthintergrund: Branchenbeobachter beziffern den Markt für konventionelle Rollenböcke im Jahr 2025 auf annähernd USD 297 Millionen bei einer jährlichen Wachstumsrate von rund 4 %, wobei das Segment der Rollenböcke für das Rohrschweißen schneller wächst; diese Angaben sind als Tendenz und nicht als präzise Werte zu verstehen. Unsere eigene Einschätzung ist enger gefasst, und wir formulieren sie klar: Die Selbstausrichtung rechtfertigt ihren Aufpreis, wenn die Durchmesservielfalt oder die Bearbeitung dünner Wände dies erfordert; für eine Fertigungslinie mit nur einem Durchmesser ist ein konventioneller Rollenbock häufig besser geeignet.
Häufig gestellte Fragen
F: Was ist der Unterschied zwischen einem selbstausrichtenden und einem konventionellen Schweißrollenbock?
Antwort anzeigen
Bei einem selbstausrichtenden Rollenbock schwenken die Rollen selbsttätig in die für den jeweiligen Durchmesser passende Position, sodass zwischen verschiedenen Größen keine manuelle Einrichtung erforderlich ist; jede Einheit trägt die Last auf vier Rollen, wodurch dünne Wände geschützt werden. Bei einem konventionellen Rollenbock sind die Rollen fest eingestellt und müssen bei jedem Durchmesserwechsel losgeschraubt und verschoben werden. Konventionelle Rollenböcke überzeugen durch Einfachheit, Langlebigkeit, den größten Durchmesserbereich und den niedrigsten Preis; selbstausrichtende Rollenböcke durch schnelle Umrüstung und die schonende Handhabung dünnwandiger Werkstücke.
F: Welche Last kann ein selbstausrichtender Schweißrollenbock aufnehmen?
Antwort anzeigen
Die Tragfähigkeitsklassen reichen von etwa 5 bis 500 Tonnen pro Satz; darüber hinaus sind Sonderanfertigungen möglich. Die Nenntragfähigkeit setzt jedoch eine zentrierte Last voraus: Bei außermittiger Belastung sinkt die nutzbare Tragfähigkeit stark; laut einem Branchenleitfaden trägt eine Einheit für 1.000 kg bei einer Exzentrizität von 200 mm nur rund 600 kg. Dimensionieren Sie anhand der exzentrischen Tragfähigkeit und wenden Sie auf Ihr schwerstes Werkstück einschließlich Spannvorrichtung einen Sicherheitsfaktor von 1,5× an, statt von der prominent angegebenen Tonnage auszugehen.
F: Kann ein selbstausrichtender Schweißrollenbock zum Rohrschweißen eingesetzt werden?
Antwort anzeigen
Ja, Rohrspools gehören zu den häufigsten Anwendungen. Die Rollen drehen das Rohr für eine durchgehende Rundnaht, und die selbstzentrierende Wirkung hält die Naht auch beim Wechsel zwischen verschiedenen Rohrgrößen auf einer stabilen Höhe. Bei langen Serien mit demselben Durchmesser sollten Sie einen konventionellen Rollenbock oder einen Rollenbock zum Ausrichten und Zusammenbauen hinsichtlich Kosten und Durchmesserbereich mit der selbstausrichtenden Einheit vergleichen.
F: Wie schnell drehen selbstausrichtende Schweißrollenböcke?
Antwort anzeigen
Die Umfangsgeschwindigkeit beträgt üblicherweise 6–60 m/h und wird stufenlos über einen Frequenzumrichter (VFD) geregelt, sodass sie auf das jeweilige Verfahren – Unterpulver-, MIG- oder TIG-Schweißen – und den Werkstückradius abgestimmt werden kann.
F: Wie viel Instandhaltung benötigt ein selbstausrichtender Schweißrollenbock?
Antwort anzeigen
Der regelmäßige Aufwand ist gering: Rollen und Schwenklager sauber halten, Getriebeöl und Verriegelung der Rollenträger prüfen sowie Antrieb und Schaltschrank kontrollieren. Der Verschleiß der Polyurethanreifen ist der wichtigste Verbrauchsfaktor; planen Sie deshalb ihren regelmäßigen Austausch ein.
F: Wie lang ist die typische Lebensdauer eines selbstausrichtenden Rollenbocks?
Antwort anzeigen
Gut gebaute Rollenböcke mit Stahlrahmen halten viele Jahre; verschleißen werden die Verbrauchsteile. Rechnen Sie mit dem Austausch der Polyurethanreifen sowie über eine lange Lebensdauer hinweg auch von Antriebskomponenten und Steuerungsteilen; deshalb sind bevorratete Ersatzteile wichtiger als die hervorgehobene Konstruktionsweise.
Warum wir diesen Leitfaden verfasst haben
Wir fertigen selbstausrichtende Schweißrollenböcke in Wuxi und beobachten immer wieder dieselben zwei Dimensionierungsfehler: eine übertriebene Spezifikation der Selbstausrichtung für eine Fertigungslinie mit nur einem Durchmesser und eine Auslegung nach der angegebenen Tonnage statt nach der exzentrischen Last. Dieser Leitfaden trennt den Mechanismus (Selbstausrichtung) von der Nachführung (Driftverhinderung), erläutert das Lastprinzip anhand eines Berechnungsbeispiels und ordnet die Normen danach ein, was sie tatsächlich nachweisen. Geprüft vom technischen Team der Wuxi ABK Machinery Co., Ltd.
Literatur und Quellen
- US-Patent 8.342.493 B2, Rollenbocksystem mit DriftverhinderungKoike Aronson Inc (USPTO, über Google Patents)
- US-Patent 4,407,621, selbsteinstellende RollenbockfahrwerkeUSPTO
- ISO 3834-1:2021, Qualitätsanforderungen für das Schmelzschweißen metallischer WerkstoffeInternational Organization for Standardization
- Maschinenrichtlinie 2006/42/EC (wird ab dem 14. Januar 2027 durch die Verordnung (EU) 2023/1230 ersetzt) — EUR-Lex, European Union
- OSHA 29 CFR 1910.212, allgemeine Anforderungen an alle Maschinen (Schutzeinrichtungen)U.S. Occupational Safety and Health Administration
- American Welding Society, Qualitätssicherung beim Schweißen
Verwandte Artikel
- Selbstausrichtender Schweißrollenbock: Spezifikationen, Dimensionierung und Tragfähigkeitsklassen
- Schweißrollenböcke und turning rolls: die vollständige Baureihe
- Funktionsweise von Schweißrollenböcken und turning rolls: der Kategorieleitfaden
- Rollenbock zum Rohrschweißen: Einrichtungs- und Bedienungsanleitung
- Auswahl eines Schweißpositionierers mit Drehtisch
- Auswahlleitfaden für Schweißdrehtische







