Nehmen Sie Kontakt mit der Aubrik Company auf

Leitfaden zur Membranwand-Schweißmaschine für Prozess- und Qualitätskontrolle

Leitfaden zur Fertigung von Kesselwandpaneelen
Aktualisiert im Juli 2026
Eine Membranwand-Schweißmaschine ist die Fügestation in einem größeren Fertigungssystem für Rohre und Stege. Sie kann die Schweißbewegung und reproduzierbare Prozesseingaben koordinieren, aber weder ungeprüften Werkstoff noch mangelhaftes Ausrichten und Zusammenbauen, eine ungeeignete Schweißanweisung, eine verspätete Prüfung oder eine blockierte Entladung korrigieren. Bei Kesselbauteilen muss die Fertigung einwandfreier Paneele daher von der Werkstofffreigabe bis zur abschließenden Übergabe geplant werden und darf sich nicht allein an der Anzahl der Schweißbrenner oder der Schweißgeschwindigkeit orientieren.
Kurzantwort: Legen Sie den Produktbereich fest, geben Sie das Ausrichten und Zusammenbauen von Rohr und Steg frei, arbeiten Sie innerhalb der maßgebenden qualifizierten Schweißanweisung, prüfen Sie sowohl die Schweißnähte als auch die Paneelgeometrie und testen Sie bei der Abnahme den vollständigen Fertigungsablauf. Die nutzbare Linienkapazität wird bei dem tatsächlichen Produktmix durch die langsamste reproduzierbare Freigabestufe bestimmt.
In der Praxis befindet sich die Paneel-Schweißmaschine innerhalb einer umfassenderen Fertigungslinie zwischen Vorbereitung und Prüfung; Schweißstöße an Rohrenden können einer anderen Station zugeführt werden.
1. Drei Steuerungsebenen voneinander trennen.
Maschineneinstellungen, Verfahrensqualifizierung und vertragliche Abnahme hängen zusammen, sind jedoch nicht austauschbar.
Maschineneinstellungen, Verfahrensqualifizierung und vertragliche Abnahme hängen zusammen, sind jedoch nicht austauschbar.
2. Sieben Fertigungsstufen messen.
Vorbereitung, Ausrichten und Zusammenbauen, Schweißzusätze, Prüfung, Reparatur und Handhabung können die Ausbringung bereits begrenzen, bevor es der Schweißvorschub tut.
Vorbereitung, Ausrichten und Zusammenbauen, Schweißzusätze, Prüfung, Reparatur und Handhabung können die Ausbringung bereits begrenzen, bevor es der Schweißvorschub tut.
3. Anhand von Nachweisen diagnostizieren.
Prüfen Sie Werkstoff und Ausrichtung, Prozessaufzeichnungen und die Maße nach dem Schweißen, bevor Sie eine Einstellung ändern.
Prüfen Sie Werkstoff und Ausrichtung, Prozessaufzeichnungen und die Maße nach dem Schweißen, bevor Sie eine Einstellung ändern.
4. Nachweise beschaffen, keine Schlagzeilen.
In einer RFQ und einem FAT müssen Produktmix, Schichtannahmen, Prüfkriterien und Übergabeunterlagen auf eine einheitliche Grundlage gebracht werden.
In einer RFQ und einem FAT müssen Produktmix, Schichtannahmen, Prüfkriterien und Übergabeunterlagen auf eine einheitliche Grundlage gebracht werden.
Was eine Membranwand-Schweißmaschine steuert und was nicht
Eine vorbereitete Rohr-Steg-Baugruppe wird innerhalb des vorgesehenen Arbeitsbereichs der Station bewegt, eingespannt, mit Schweißstrom versorgt und geschweißt. Die übergeordneten Fertigungskontrollen bestimmen, ob diese Baugruppe zum Schweißen geeignet war und ob das fertige Paneel abnahmefähig ist. Werden beide Bereiche als eine einzige Maschinenverantwortung betrachtet, bleibt die Ursache von Abweichungen verborgen.
Der öffentliche Eintrag von ASME zur Ausgabe 2025 des BPVC Section IX beschreibt die von anderen BPVC-Abschnitten geforderten Qualifizierungsregeln für Schweißanweisungen und Personal. Er enthält kein Einstellrezept für Membranwandpaneele. Diese Unterscheidung ist wichtig: Die Anlage kann freigegebene Eingaben reproduzieren, während die maßgebende WPS/PQR und die Vertragsunterlagen die qualifizierte und für die Abnahme geltende Grundlage festlegen.
| Punkt | Bezug zur Station | Hauptverantwortlicher | Freigabe oder Nachweis |
|---|---|---|---|
| 1. Werkstoffidentität | Freigegebene Rohre, Stegbänder, Drähte und Flussmittel gelangen in die Maschine; die Station stellt die Rückverfolgbarkeit nicht her. | Werkstoffwesen und Qualitätssicherung | Schmelzen-/Chargenaufzeichnungen und Kennzeichnung der Schweißzusätze |
| 2. Rohr- und Steggeometrie | Spannvorrichtungen können Teile nur innerhalb des Geometriebereichs positionieren, für den sie ausgelegt sind. | Konstruktion und Vorbereitung | Zeichnungsstand und Maßprüfung beim Wareneingang |
| 3. Oberflächenzustand | Das Lichtbogenverhalten wird von der vorbereiteten Oberfläche beeinflusst; der Schweißwagen entfernt nicht jede Verunreinigung. | Vorbereitung und Schweißaufsicht | Dokumentiertes Reinigungskriterium und Sichtfreigabe |
| 4. Ausrichten, Zusammenbauen und Einspannen | Die Einspannung hält eine Baugruppe, kann jedoch weder ein außerhalb des zulässigen Bereichs liegendes Spaltmaß noch eine fehlerhafte Ausrichtung abnahmefähig machen. | Station zum Ausrichten und Zusammenbauen | Prüfung von Schweißstoß und Ausrichtung vor Zyklusbeginn |
| 5. Prozessvariablen | Schweißstromquelle, Drahtvorschub, Verfahrbewegung und Kopfposition werden innerhalb der konfigurierten Bereiche von der Maschine gesteuert. | Schweißtechnik und Bediener | Freigegebenes Einstellblatt und aufgezeichnete Istwerte |
| 6. Kontinuierliche Versorgung mit Schweißzusätzen | Die Station führt die Schweißzusätze zu; Lagerung, Konditionierung, Nachfüllung und Chargenkontrolle liegen in der Verantwortung der Fertigungslinie. | Lager und Fertigung | Schweißzusatznachweis und Nachfüllplan |
| 7. Koordinierte Bewegung | Werkstückvorschub und Schweißköpfe werden entsprechend der gewählten Konfiguration synchronisiert. | Anlage und Steuerung | Trockenlauf und Funktionsprüfung unter Last |
| 8. Abnahme von Schweißnähten und Paneelen | Die Station kann Prozessdaten erfassen, doch die Abnahme erfolgt anhand der vorgeschriebenen Prüfungen und Maßnachweise. | QA/QC | Prüfplan, Ergebnisse und Entscheidung |
| 9. Übergabe an den Folgeprozess | Der Abschluss eines Zyklus garantiert nicht, dass Kühlung, Heben, Lagerung oder der nächste Arbeitsgang verfügbar sind. | Fertigungsplanung | Freigegebene Laufkarte und freier Übergabeweg |
Diese Abgrenzung verhindert zwei kostspielige Fehldiagnosen. Ein Vorbereitungsfehler darf nicht zu endlosen Versuchen mit Maschineneinstellungen führen, und ein tatsächliches Steuerungs- oder Bewegungsproblem darf nicht als „Bedienerschwankung“ abgetan werden. Für jeden Zustand gibt es einen Verantwortlichen und eine Nachweiskette.
Der 7-stufige Ablauf zur Paneelbereitschaft: vom Rohr und Stegband bis zur Endprüfung
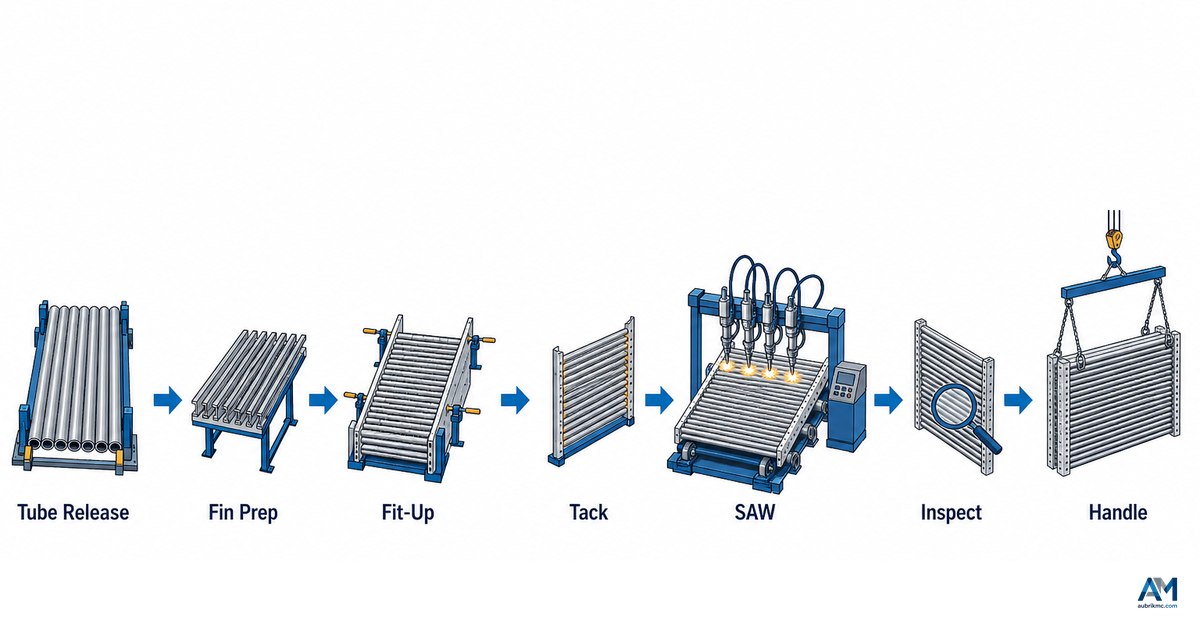
Verwenden Sie die folgende Abfolge beim Bau von Kesselmembranwänden als Planungsrahmen und nicht als allgemeingültigen Arbeitsplan. Die tatsächlichen Haltepunkte hängen von Zeichnung, Werkstoff, Schweißanweisung, Prüfplan und Anlagenlayout ab. Sie soll zeigen, was freigegeben sein muss, bevor die nächste Stufe die Arbeit übernimmt.
- Gleichen Sie bei der Werkstofffreigabe Rohr, Stegband, Zusatzwerkstoff-/Flussmittelsystem und revisionsgelenkte Unterlagen miteinander ab. Ein ähnlich aussehender Ausgangswerkstoff ist kein Nachweis für Gleichwertigkeit.
- Bestätigen Sie während der Vorbereitung die Merkmale, die das Ausrichten und Zusammenbauen sowie das Lichtbogenverhalten beeinflussen, darunter Geradheit, Steggeometrie, Schnittzustand und den vorgeschriebenen Oberflächenvorbereitungszustand. Erfassen Sie Maße in mm oder in der von der Zeichnung geforderten Einheit, anstatt sie an der Station informell umzurechnen.
- Positionieren Sie die Teile beim Einlegen und Ausrichten, prüfen Sie Ausrichtung und Zustand des Schweißstoßes und dokumentieren Sie anschließend die Freigabe. Verwenden Sie die Maschine nicht als kraftbetätigte Lehre, die nichtkonforme Ausgangsteile in Position zwingt.
- Wählen Sie beim kontrollierten Schweißen die freigegebenen Einstellungen, prüfen Sie Schweißzusätze und Masseanschluss und überwachen Sie die von der Schweißanweisung oder dem Prüfplan geforderten Variablen.
- Entfernen Sie bei der Reinigung und Zugänglichmachung Werkstoff, der die Schweißnaht verdeckt oder den nächsten Schweißdurchgang, die Prüfung oder den Handhabungsschritt behindert.
- Bewerten Sie bei Prüfung und Entscheidung den Zustand der Schweißnähte und die Paneelmaße nach dem projektspezifisch festgelegten Verfahren. Dokumentieren Sie die Abnahme, die Weiterleitung zur Reparatur oder die technische Prüfung.
- Schützen Sie das Paneel beim Entladen und bei der Übergabe an den Folgeprozess vor Handhabungsschäden oder unkontrollierter Verformung und stellen Sie die Rückverfolgbarkeit des Werkstücks sicher.
ISO 13920:2023 enthält allgemeine Toleranzklassen für Schweißkonstruktionen, doch ihr öffentlicher Eintrag stellt auch die Zeichnungs- und Funktionsanforderungen in den Mittelpunkt der anzuwendenden Toleranzen. Für ein Membranwandpaneel bedeutet dies, dass bei der Freigabeprüfung die Zeichnung und die Abnahmeunterlagen des Käufers heranzuziehen sind und nicht eine von einem fremden Paneel übernommene Toleranz.
Erfassen Sie zur Rückverfolgbarkeit das Rohrwerk und den tatsächlichen Durchmesser, wenn die Werkstoffspezifikation oder der Plan des Käufers dies verlangt. Dieselbe kontrolliert gefertigte Baugruppe kann in Beschaffungsunterlagen als Membranwandpaneel bezeichnet werden.
Das Diagramm zum Arbeitsablauf mit Kesselfertigungsanlagen ist eine hilfreiche Referenz, da das Paneelschweißen üblicherweise Wechselwirkungen mit der vorgelagerten Fertigungsvorbereitung und den nachgelagerten Fertigungsschritten aufweist. Das Diagramm geht davon aus, dass ein einzelner Betrieb nur einige der aufgeführten Anlagenstationen nutzt.
Die 7-stufige Engpasskarte für Paneel-Fertigungslinien: den tatsächlichen Engpass ermitteln
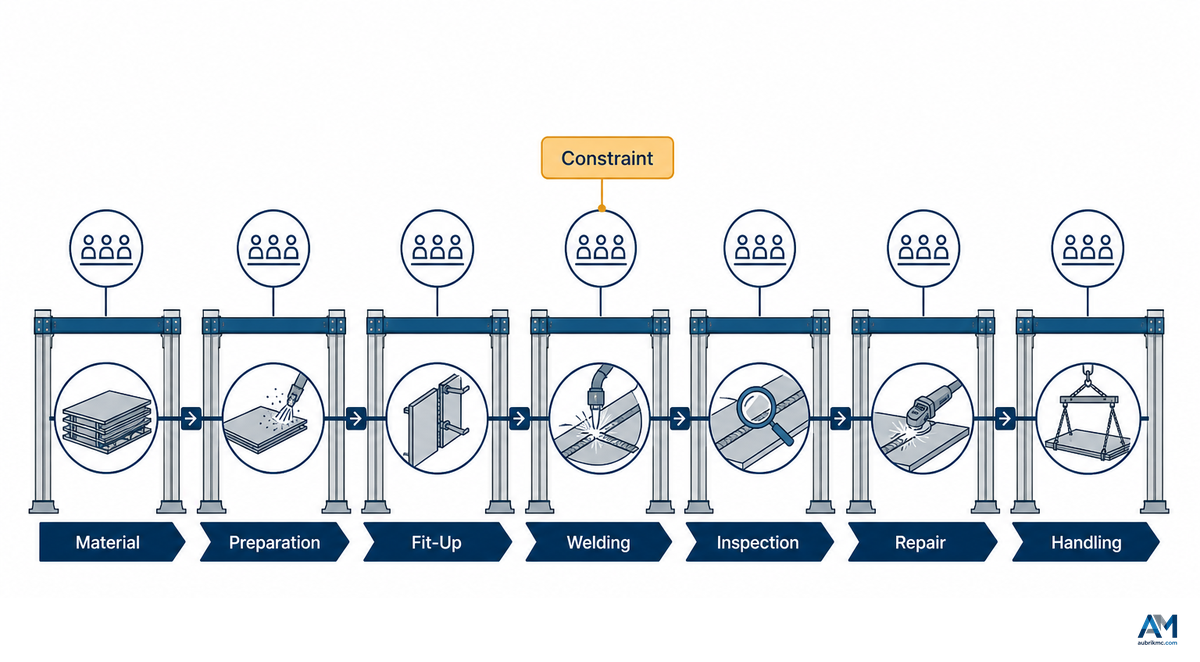
Der nutzbare Durchsatz wird durch die langsamste reproduzierbare Stufe bestimmt, die beim vorgesehenen Produktmix abnahmefähige Arbeit freigibt. Ein schneller Schweißzyklus kann mit einer langsamen Linie einhergehen, wenn Wartezeiten beim Ausrichten und Zusammenbauen, Unterbrechungen der Schweißzusatzversorgung, Prüfrückstände, Reparaturen oder die Entladung das nächste Paneel regelmäßig aufhalten.
| Stufe / Beobachtung | Möglicher Engpass | Messgröße | Korrekturfrage des Verantwortlichen |
|---|---|---|---|
| 1. Warteschlange bei der Werkstofffreigabe | Abweichung bei Rückverfolgbarkeit oder Dokumenten | Wartezeit und zurückgewiesene Chargen nach Ursache | Welcher Nachweis fehlt, bevor die Vorbereitung beginnen darf? |
| 2. Abschluss der Vorbereitung | Zustand von Rohr/Steg oder Reinigungsrückstand | Bereite Sätze je Schicht und Freigabe im ersten Durchlauf | Welches Eingangsmerkmal verursacht die meisten Sperrungen? |
| 3. Freigabe nach dem Ausrichten und Zusammenbauen | Ausrichtung, Zustand des Schweißstoßes oder Bestückung der Spannvorrichtung | Zeit vom Einlegen bis zur Freigabe und Anzahl der Korrekturen | Wird die Verzögerung durch Eingangsgeometrie, Methode oder Zugänglichkeit verursacht? |
| 4. Aktiver Schweißzyklus | Verfahrbewegung, Start-/Stoppvorgänge oder Bewegungsunterbrechung | Lichtbogenzeit, Zeit ohne Lichtbogen und Stoppursache | Welcher Stopp wird von der Station gesteuert? |
| 4. Kontinuierliche Versorgung mit Schweißzusätzen | Draht-/Flussmittelversorgung, Konditionierung oder Nachfüllung | Unterbrechungen und verstrichene Zeit für Nachfüllung/Wiederanlauf | Kann nachgefüllt werden, ohne die Freigabereihenfolge zu unterbrechen? |
| 5. Prüfungsfreigabe | Kühlung, Zugänglichkeit, Maßprüfung oder Warteschlange beim Prüfer | Zeit vom Zyklusabschluss bis zur Entscheidung | Welche Nachweise können während des Zyklus und nicht erst danach vorbereitet werden? |
| 6. Reparatur/Entscheidung | Wiederkehrender Fehler oder langsame technische Entscheidung | Fertigungseffizienz, Abnahme im ersten Durchlauf und Nacharbeitsstunden nach Ursache | Liegt das Problem am Werkstoff, am Ausrichten und Zusammenbauen, am Prozess, an der Bewegung oder an der Prüfung? |
| 7. Handhabung/Entladung | Kran, Rollen, Stellfläche oder Blockierung im Folgeprozess | Zeit von der Freigabe bis zur geräumten Station und Ereignisse mit blockiertem Zyklus | Kann das nächste Paneel einlaufen, während das vorherige übergeben wird? |
| Stufenübergreifender Produktwechsel | Schwankungen im Produktmix und Prüfung der Einstellungen | Zeit vom letzten Gutteil bis zum ersten Gutteil nach Produktfamilie | Welche Einstellungen, Spannvorrichtungen und Prüfungen ändern sich tatsächlich? |
Durchgerechnetes Beispiel ohne erfundene Ausbringung: Angenommen, der Schweißwagen ist in den meisten Zyklen vor der Freigabe nach dem Ausrichten und Zusammenbauen fertig, während Prüfung und Entladung ohne Rückstände erfolgen. Eine höhere Verfahrgeschwindigkeit würde dann zu mehr Wartezeit an der Schweißstation führen und nicht zu mehr freigegebenen Paneelen. Messen Sie alle sieben Stufen nach einem Versuch erneut, bei dem die Schwankungen oder die Freigabezeit beim Ausrichten und Zusammenbauen verringert wurden. Diese Logik zeigt, wo ein Versuch anzusetzen ist; sie prognostiziert keinen prozentualen Gewinn.
Bringen Sie jeden Produktivitätsvergleich auf eine einheitliche Grundlage. „Paneele pro Tag“ ist unvollständig, solange nicht auch Länge und Breite der Paneele, Rohr-/Steggeometrie, Schweißfolge, abgenommene Qualität, Schichtdauer, Wechselmix und Behandlung von Nacharbeit definiert sind. Wenden Sie dieselbe Vorsicht auf die Anzahl der Schweißbrenner und die angegebene Verfahrgeschwindigkeit an.
Beispielszenario ausschließlich zur Vereinheitlichung der Vergleichsbasis: Wenn zwei Angebote eine Verfügbarkeit von 90 % und 95 % angeben, eines davon jedoch ein geplantes Wechselzeitfenster von 10 % ausschließt, sind diese Werte nicht vergleichbar. Ersetzen Sie diese Beispielprozentsätze durch standortspezifische Daten; sie sind weder Leistungsangaben von Aubrik noch Abnahmeziele.
Wenn die Maßfreigabe Teil einer Stufe ist, verwenden Sie die Zeichnung des Käufers und den maßgebenden allgemeinen Toleranzrahmen nach ISO 13920:2023 nur dort, wo die geltenden Unterlagen tatsächlich darauf verweisen.
Ein Prozessfenster festlegen, ohne Maschineneinstellungen als WPS zu behandeln
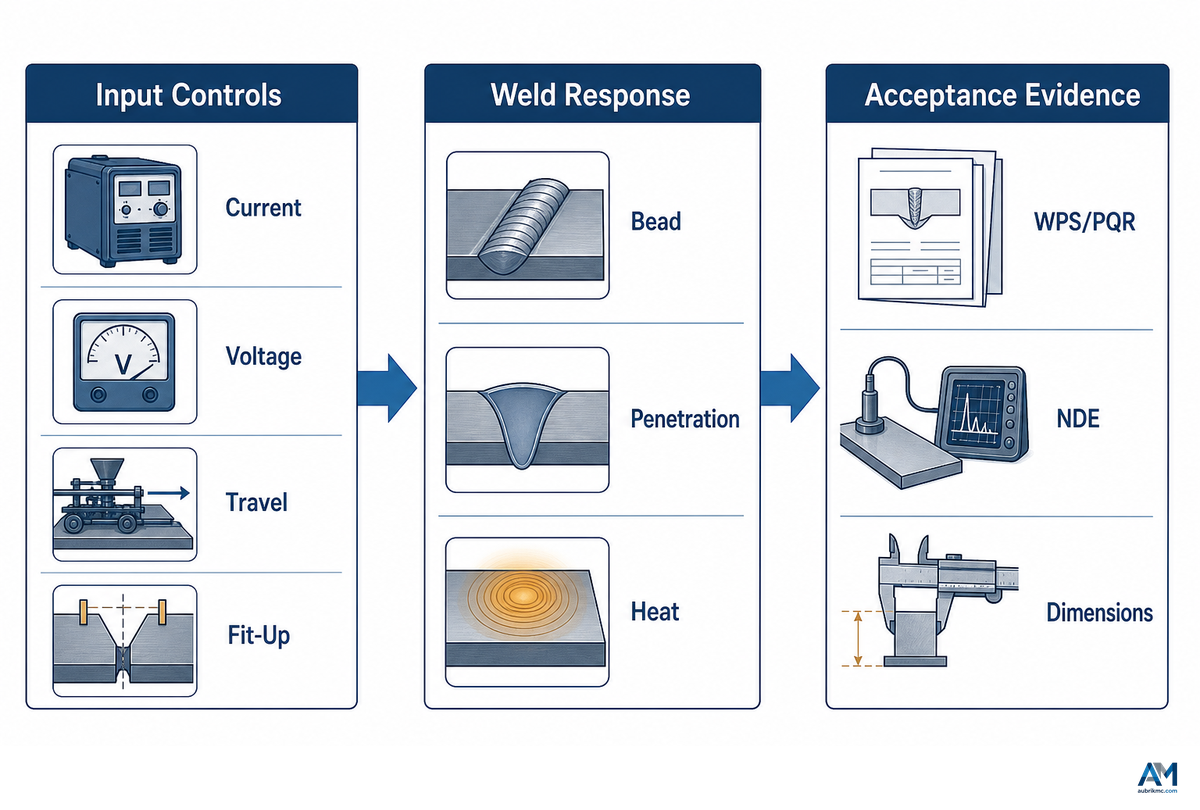
Ein Prozessfenster verknüpft einstellbare Variablen mit einem freigegebenen Ergebnis und legt fest, wie mit Abweichungen umzugehen ist. Eine genaue Positionierung des Schweißbrenners kann eine gleichmäßige Schweißnaht unterstützen, doch keine der beiden Aussagen ist ein Abnahmeergebnis, solange die vorgeschriebenen Prüfungen und Maßkontrollen nicht bestanden wurden. Anlagenlieferanten erläutern die verfügbaren Steuerungsmöglichkeiten; die verantwortliche Schweißorganisation qualifiziert und genehmigt die maßgebende Schweißanweisung; der Vertrag legt die Abnahmenachweise fest.
Eine frei zugängliche Studie aus dem Jahr 2024 zu in Druckbehältern eingesetztem Stahl P355N variierte in ihrem eigenen Versuchsaufbau den Strom beim Unterpulverschweißen von 300 A bis 700 A und berichtete über Veränderungen bei Einbrand, Zugverhalten, Härte und Mikrostruktur. Diese Ergebnisse zeigen, weshalb Variablen gemeinsam bewertet werden müssen. Sie begründen keinen Einstellbereich für die Rohr-Steg-Fertigung.
Beispiel für eine studienspezifische Abgrenzung: In diesem P355N-Versuch trat bei 300 A und 400 A unvollständiger Einbrand auf; Tabelle 1 wies innerhalb des Versuchsbereichs der Studie von 300 A bis 700 A eine maximale Spannung von 496,29 MPa bei 500 A und eine Dehnung von 18,67 % bei 600 A aus. Diese Ergebnisse lassen sich nicht auf die Paneelfertigung übertragen. Sie zeigen, weshalb ein Fenster der Schweißanweisung am tatsächlichen Schweißstoß, Werkstoff und an der maßgebenden Abnahmegrundlage verifiziert werden muss.
Eine separate begutachtete Studie aus dem Jahr 2024 zu Blech aus ASTM A516 Grade 70 untersuchte Strom, Spannung, Verfahrgeschwindigkeit, Wärmefluss, Geometrie der Wärmeeinflusszone, Mikrostruktur und Härte als gekoppeltes System. Übertragbar ist ihre Methode: Eingaben sind mit verifizierten Ergebnissen zu verknüpfen, nicht mit den Zahlenvorgaben der Studie.
| Variable oder Betriebsbedingung | Grund für die Verknüpfung | Zu erfassender Nachweis | Freigabegrenze |
|---|---|---|---|
| 1. Strom | Wirkt mit Draht, Verfahrbewegung, Wärmeeinbringung, Aufschmelzprofil und Abschmelzleistung zusammen. | Sollwert und, sofern verfügbar, tatsächlicher Verlauf | Maßgebende WPS und technische Steuerung |
| 2. Spannung | Verändert das Lichtbogenverhalten und muss zusammen mit Strom und Geometrie bewertet werden. | Freigegebener Bereich und dokumentierte Abweichungen | Maßgebende Schweißanweisung |
| 3. Verfahrgeschwindigkeit | Beeinflusst die Zeit je Längeneinheit und die Wärmeverteilung; schneller ist nicht automatisch abnahmefähig. | Vorgegebene und tatsächliche Bewegung sowie Schweißergebnis | Schweißanweisung und Abnahmeergebnis |
| 4. Draht- und Flussmittelsystem | Auswahl und Zustand der Schweißzusätze beeinflussen das Lichtbogen- und Abschmelzverhalten. | Klassifizierung, Hersteller, Charge und Zustandsnachweis | Schweißanweisung und Beschaffungssteuerung |
| 5. Elektrodenposition / freie Drahtlänge | Kopfposition, Kontaktzustand und Arbeitsabstand beeinflussen die Stabilität. | Prüfung der Einstellungen und Instandhaltungskontrolle | Schweißanweisung/Einstellblatt |
| 6. Ausrichten und Zusammenbauen des Schweißstoßes | Spaltmaß, Ausrichtung, Kontakt und Einspannung verändern den dem Lichtbogen zugeführten Schweißstoß. | Freigabe vor dem Schweißen und Ausnahmenachweis | Zeichnung und Kriterien für das Ausrichten und Zusammenbauen |
| 7. Oberfläche und Masseanschluss | Verunreinigungen oder ein instabiler Rückstrompfad können einen Einstellversuch verfälschen. | Vorbereitungsfreigabe und Anschlussprüfung | Arbeitsanweisung |
| 8. Schweißfolge / Zwischenlagentemperaturkontrollen | Mehrere Schweißnähte und der thermische Verlauf können die Geometrie und nachfolgende Arbeiten beeinflussen. | Lagenfolge, Zeitablauf und vorgeschriebene Temperaturnachweise | Maßgebende Schweißanweisung |
| 9. Verifiziertes Ergebnis | Eine Einstellung ist nur dann zweckmäßig, wenn die geforderten Schweißnaht- und Maßergebnisse die Prüfung bestehen. | Mit den aufgezeichneten Eingaben verknüpfte Prüfergebnisse | QA-Entscheidung und vertragliche Abnahme |
Verfahrgeschwindigkeit oder hohe Abschmelzleistungen dürfen nicht als eigenständige Verbesserungen betrachtet werden: Die geforderte Schweißnahtgröße und -qualität müssen weiterhin erreicht werden, während der Aufbau der Schweißzusätze das Abschmelz- und Einbrandverhalten verändert.
Abbruchbedingung: Wenn das Team die maßgebende Zeichnung, den Stand der Schweißanweisung, die Grundlage der Schweißzusätze und das Abnahmeverfahren nicht benennen kann, darf es nicht „einstellen, bis es richtig aussieht“. Klären Sie zunächst die Lücke bei Dokumenten und Zuständigkeiten.
Die 10-Ursachen-Matrix von Fehlern zu Kontrollen
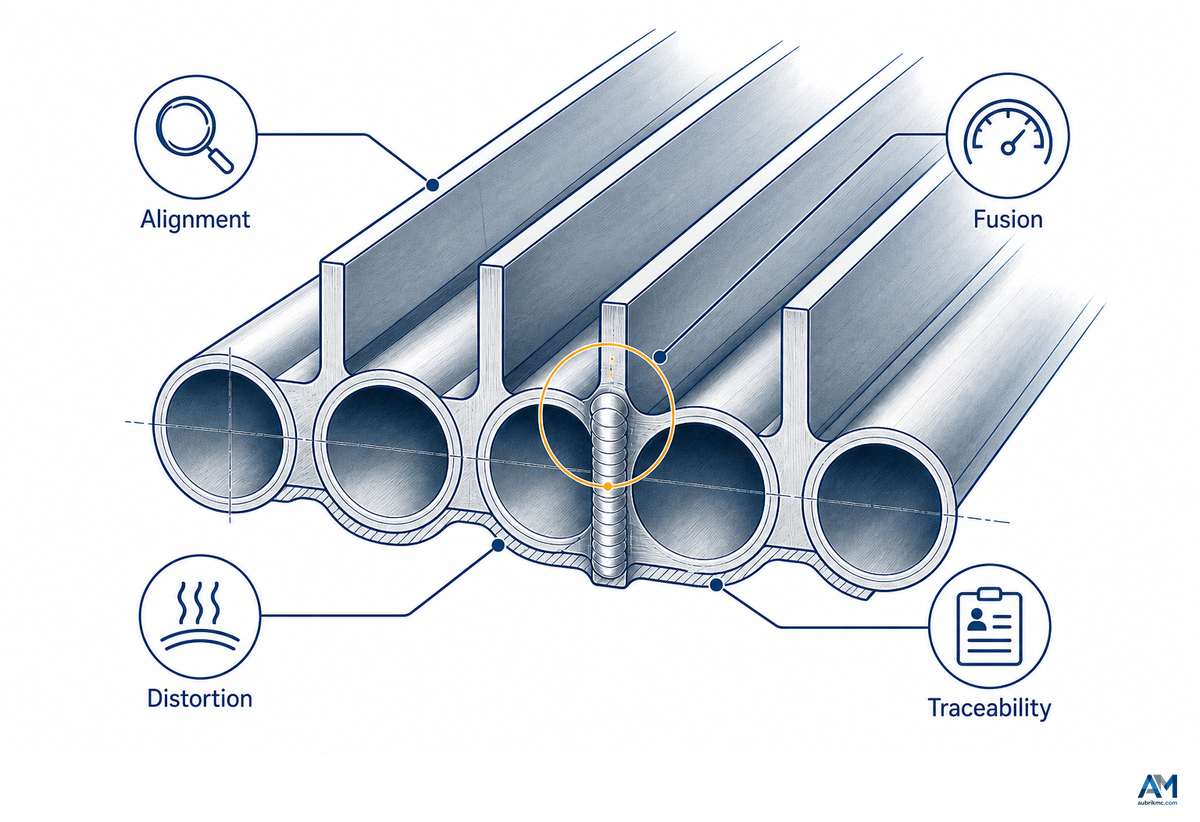
Bei der Fertigung von Kesselwasserwandpaneelen weist ein sichtbares Symptom an der Schweißnaht oder am Paneel nur selten eindeutig auf eine einzige Ursache hin. Beginnen Sie die Untersuchung mit der Trennung von drei Nachweisgruppen: Werkstoff und Ausrichten und Zusammenbauen, Schweißverfahren und Anlage sowie Maß- oder Prüfergebnisse nach dem Schweißen. Ändern Sie erst dann einen kontrollierten Faktor, wenn die vorhandenen Nachweise gesichert wurden.
Wie lassen sich Schweißfehler an Kesselrohrpaneelen minimieren?
Geben Sie gleichbleibende Eingaben frei, führen Sie die maßgebende Schweißanweisung aus, zeichnen Sie kritische Variablen auf, prüfen Sie an festgelegten Haltepunkten und klassifizieren Sie wiederkehrende Nichtkonformitäten anhand von Nachweisen statt allein nach ihrem Erscheinungsbild. Die Vorbeugung verbessert sich, wenn Aufzeichnungen zu Vorbereitung, Ausrichten und Zusammenbauen, Zustand der Schweißzusätze, Bewegung, Prüfung und Reparatur demselben Paneel zugeordnet werden können.
| Beobachtung | Zu untersuchende mögliche Einflussfaktoren | Erste Nachweisprüfung | Aufzubewahrender Nachweis / Eskalationsgrenze |
|---|---|---|---|
| 1. Anzeige für Bindefehler | Lage des Schweißstoßes, Position, Wärmeverteilung, Verfahrbewegung, Abstimmung von Schweißzusatz und Prozess | Freigabe nach dem Ausrichten und Zusammenbauen sowie Aufzeichnung der tatsächlichen Parameter und Kopfposition | Prüfergebnis; die Schweißtechnik legt die Korrekturmaßnahme fest |
| 2. Anzeige für Porosität | Oberflächenzustand, Zustand der Schweißzusätze, Flussmittelabdeckung/-handhabung, Prozessunterbrechung | Nachweise zur Werkstoffvorbereitung sowie zu Charge/Zustand der Schweißzusätze | Anzeigenkarte; die Entscheidung erfolgt über den vorgeschriebenen Abnahmeweg |
| 3. Einbrandkerbe | Position, Zusammenspiel von Strom/Spannung/Verfahrbewegung, Schweißstoßgeometrie | Tatsächliche Einstellungen und Einrichtung mit der freigegebenen Grundlage vergleichen | Lage und Ausmaß; aus dieser Tabelle keine Reparaturvorgabe ableiten |
| 4. Unvollständiger Einbrand | Ausrichten und Zusammenbauen, Schweißstoßform, Zusammenspiel von Strom und Verfahrbewegung, Schweißposition | Genaue Vermessung des Schweißstoßes und Prozessaufzeichnung für die betroffene Länge | Prüfnachweis zur Schweißnahtqualität und technische Prüfung |
| 5. Übermäßiger Einbrand oder Durchbrand | Eingangsgeometrie, örtliches Spaltmaß, Zusammenspiel von Energie und Verfahrbewegung, Elektrodenwahl | Örtliches Ausrichten und Zusammenbauen anhand des aufgezeichneten Prozesszustands prüfen | Genaue Stelle, Charge des Ausgangsmaterials und Stand der Schweißanweisung |
| 6. Unregelmäßige Schweißraupe oder instabiler Lichtbogen | Drahtvorschub, Kontaktzustand, Masseanschluss, Heftnahtprofil, Flussmittelweg, Bewegungsunterbrechung | Alarm-/Stopphistorie sowie Prüfung von Zuführweg, Anschluss und Einrichtung | Ereigniszeitpunkt sichern, bevor die Anlage zurückgesetzt wird |
| 7. Fehlausrichtung zwischen Rohr und Steg | Eingangsgeometrie, Verschleiß der Positionierelemente, Einlegemethode, Einspannung, thermische Bewegung | Maßprotokoll vor und nach dem Schweißen | Verwendetes Zeichnungsmerkmal und Messverfahren |
| 8. Paneelverzug | Biegung oder Geradheit des Ausgangsmaterials, Einspannung, Reihenfolge, Wärmeverteilung, Handhabung vor der Freigabe | Geometrie in jeder Stufe, nicht nur Endmessung | Messzeitpunkt und Auflagebedingung |
| 9. Problem bei der Schlacken- oder Flussmittelhandhabung | Flussmittelzustand, Rückführungsweg, Abdeckung, Zugang zur Reinigung, Unterbrechung | Prüfung der Handhabung von Schweißzusätzen und der Rückführung/Reinigung | Charge, Zustand und betroffene Länge; Regeln der Schweißanweisung befolgen |
| 10. Wiederkehrende Nacharbeit | Unkontrollierte Eingangsgruppe, Fehler beim Produktwechsel, schwache Rückkopplung, wiederholte Entscheidungen | Pareto-Analyse nach Produktfamilie, Stufe, Schicht und verifizierter Ursache | Korrekturmaßnahmenbericht; die Leitung ist für den systematischen Abschluss verantwortlich |
Diese Matrix endet bewusst vor den Reparaturanweisungen. Abnahmeverfahren und Reparaturwege unterscheiden sich je nach Vertrag, Regelwerk, Werkstoff, Schweißstoß und qualifizierter Schweißanweisung. Eine Diagnosetabelle kann Nachweise ordnen; sie kann keine Reparatur in der Fertigung genehmigen.
Wenn der Prüfplan eine Ultraschallprüfung vorsieht, dokumentieren Sie Verfahren, Prüfumfang, Abnahmegrundlage und Paneelidentität; die Maschine selbst entscheidet nicht über das weitere Vorgehen.
Grenzen der Paneel-Schweißstation: Aufgaben, die einen weiteren Prozessschritt erfordern
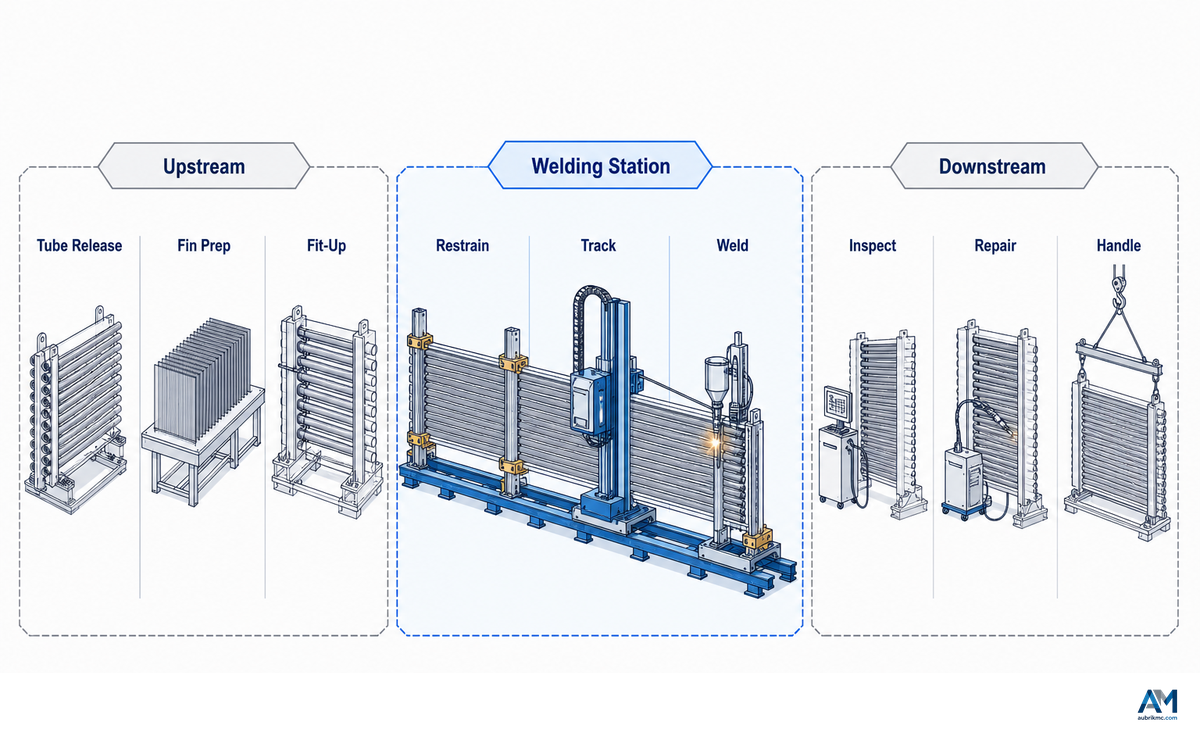
Beim Schweißen von Rohrpaneelen stellt eine lange, sich wiederholende Rohr-Steg-Naht eine andere Fertigungsaufgabe dar als ein Rohrendstoß, eine örtliche Reparatur, ein Anbauteil, eine Auftragsschweißung oder eine kurze, schwer zugängliche Schweißnaht. Legen Sie die Grenze anhand von Zugänglichkeit und Geometrie des Schweißstoßes, der maßgebenden Grundlage für die Verfahrensqualifizierung, den Qualitätsanforderungen und der Handhabung fest und nicht nach dem Wunsch, jede Schweißnaht mit einer einzigen Maschine auszuführen.
| Aufgabe | Warum sie außerhalb der Paneelstation liegen kann | Nächste Frage |
|---|---|---|
| Rohrend- oder Sammleranschluss | Abweichende Schweißstoßgeometrie, Zugänglichkeit, Position und Prüfroute | Welches qualifizierte Verfahren und welche Spannvorrichtung decken diesen Schweißstoß ab? |
| Örtliche Fehlerreparatur | Erfordert eine genehmigte Entscheidung und kontrollierten Zugang zu einer bestimmten Stelle | Welche Reparaturanweisung und Wiederholungsprüfung sind genehmigt? |
| Kurze oder unterbrochene Nähte | Start-/Stoppvorgänge und Hindernisse können gegenüber einer kontinuierlichen Verfahrbewegung überwiegen | Ließe sich der Schweißstoß an einer anderen automatisierten oder manuellen Station besser kontrollieren? |
| Auftragsschweißung oder Auftragsschweißen / Plattieren | Funktion des Schweißguts und Grundlage der Schweißanweisung unterscheiden sich vom Fügen von Rohr und Steg | Welche Werkstoffe, Aufmischung, Dicke und Prüfung sind anzuwenden? |
| Anbauteile und Laschen | Örtliche Einspannung, Zugänglichkeit und Wärmefluss unterscheiden sich von der Hauptnaht | An welcher Stelle im Arbeitsablauf sollten diese angebracht werden? |
| Nicht standardisierte gekrümmte Geometrie | Werkstückweg und Einspannung können den vorgesehenen Arbeitsbereich der Linie überschreiten | Können Spannvorrichtung und Bewegung für die tatsächliche Form validiert werden? |
Dieser Abschnitt ordnet SAW, MIG/MAG, Roboterschweißen oder manuelle Verfahren nicht nach Preis oder werblicher Leistungsangabe. Dabei handelt es sich um Konfigurationsentscheidungen, die an den tatsächlichen Produktbereich gebunden sind. Auch nachgelagertes Schleifen, Beschichten und die Bearbeitung von Rohrenden benötigen jeweils einen eigenen Arbeitsablauf. Prüfen Sie für angrenzende Entscheidungen zum Anwendungsbereich die Paneel-Biegemaschine von Aubrik für die Geometriebearbeitung nach der Paneelfertigung und die Rohr-an-Rohr-Schweißmaschine für die Bearbeitung von Endstößen. Das Beschaffungsteam sollte zunächst festlegen, welche Schweißstoßgruppen die Paneelstation abdecken muss und welche an anderer Stelle bearbeitet werden.
Integration und Medienversorgung: Anforderungen, die Käufer zu spät erkennen
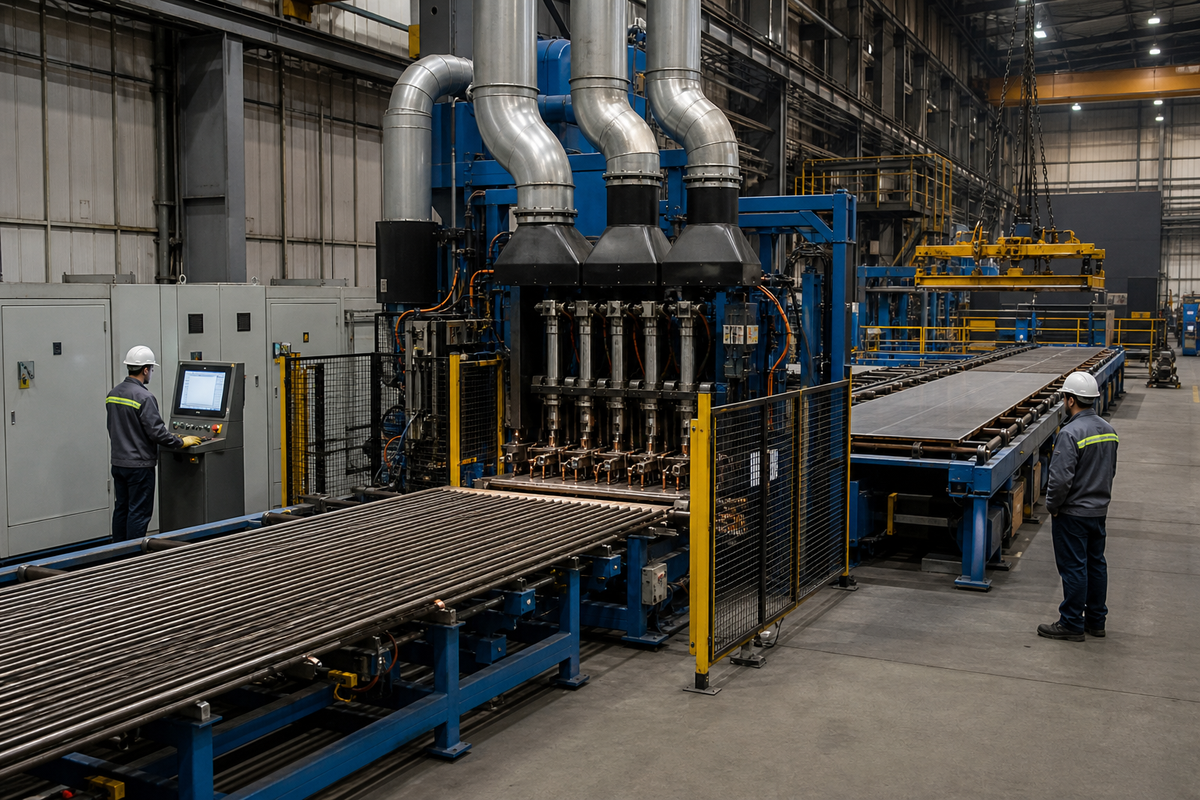
Bei der Abnahme der Anlage steht häufig die unter Spannung gesetzte Maschine im Mittelpunkt, während die Schnittstelle zur Fertigung undefiniert bleibt. Eine horizontale Linie kann einen isolierten Trockenlauf bestehen und dennoch den vorgesehenen Materialfluss verfehlen, weil das Werkstück nicht zugeführt werden kann, Betriebsstoffe nicht bereitgestellt werden können, Nachweise nicht erfasst werden oder das fertige Paneel nicht abtransportiert werden kann.
Für Arbeitsstätten in den USA verlangt OSHA 1910.252, dass bei Schweißarbeiten Brandgefahren berücksichtigt werden und eine für Rauch, Schutzgase, Stäube und die Bedingungen am Arbeitsplatz geeignete Lüftung vorhanden ist. Dies spricht dafür, Schweißrauchabsaugung und Brandschutzmaßnahmen ausdrücklich als Schnittstellenanforderungen festzulegen. Daraus ergibt sich weder ein allgemein gültiger Luftvolumenstrom noch ersetzt dies eine Prüfung der örtlichen Vorschriften und der arbeitshygienischen Anforderungen.
- Definieren Sie den Produktbereich: Rohrdurchmesser und Rippenbereich, Paneelbreite und -länge, Masse, Schweißstoßfamilie und Häufigkeit des Produktwechsels.
- Erfassen Sie den Materialfluss: Anlieferungsrichtung, Bereitstellung, Beladung, Entladung, Anschlagpunkte und nachgelagertes Ziel.
- Prüfen Sie Fundament und Zugänglichkeit: Bodenbelastung, Ausrichtung, Verankerung, Wartungsfreiraum, Bedienerweg und abgesicherte Bereiche.
- Dokumentieren Sie die elektrische Schnittstelle: Eigenschaften der Stromversorgung, Verteilung, Schutzeinrichtungen, Erdung und Zuständigkeit für den Anschluss.
- Ordnen Sie Maßnahmen für Schweißrauch und Brandschutz zu: Absaugkonzept, Zuluft, Maßnahmen für Heißarbeiten, Umgang mit brennbaren Stoffen und behördliche Prüfung.
- Planen Sie das Betriebsstoffsystem: Lagerung von Draht und Schweißpulver, erforderlichenfalls Konditionierung, Zuführung, Rückgewinnung, Reinigung und Chargenrückverfolgbarkeit.
- Legen Sie Steuerung und Datenverarbeitung fest: Rezepturen, Zugriffsebenen, Alarme, Verriegelungen, I/O, Fertigungsprotokolle, Datensicherung und Cybersicherheitsgrenze.
- Führen Sie Hilfsmedien auf: Druckluft, Kühlung, Schweißrauchabsaugung oder andere Versorgungsmedien nur dort, wo die gewählte Konfiguration sie erfordert.
- Planen Sie die Unterstützung der Instandhaltung: sicheres Freischalten, Zugang zu Verschleißteilen, zu kalibrierende oder zu prüfende Instrumente, Diagnoseunterstützung und Ersatzteilstrategie.
- Definieren Sie die Übergabe: Grundlage für Kühlung oder Fixierung, Position der Maßprüfung, Kennzeichnung, Rückverfolgbarkeit, Unterstützung bei der Lagerung und nächster Arbeitsgang.
Ordnen Sie jede Schnittstelle vor der Bestellung dem Käufer, Lieferanten oder einem Dritten zu. „Bauseits“ bezeichnet keinen Verantwortlichen. Benennen Sie für jeden Punkt, wer Daten bereitstellt, wer die Schnittstelle auslegt, wer sie installiert und durch welchen Nachweis der Punkt abgeschlossen wird.
RFQ-Abnahmematrix mit 12 Eingaben für Membranwandpaneele
Eine entscheidungsreife Anfrage beginnt mit Fertigungsnachweisen und nicht mit einer geforderten Anzahl von Schweißbrennern. Anhand der folgenden 12 Eingaben kann ein Lieferant eine geeignete Konfiguration erläutern, während die Verantwortung des Käufers für Produktanforderungen, Grundlage der Schweißanweisung und Abnahmekriterien gewahrt bleibt.
Nehmen Sie Referenzen wie ASME BPVC Section IX und ISO 13920:2023 nur dann in die Anfrage auf, wenn sie gemäß dem maßgebenden Konstruktionsregelwerk, der Zeichnung, dem Vertrag und dem Abnahmeplan anzuwenden sind.
Veröffentlichte Bereiche in Abnahmenachweise überführen:
Mit Stand Juli 2026 nennt Aubrik auf seiner Seite zur kommerziellen Konfiguration einen lieferantenspezifischen Arbeitsbereich mit einer Schweißgeschwindigkeit von 0,8 m/min bis 2,0 m/min, einer Nahtverfolgung von ±0,5 mm, einer Paneeldicke von 3 mm bis 16 mm, einem Rohraußendurchmesser von 22 mm bis 108 mm, einer Standard-Paneelbreite von 1.600 mm mit kundenspezifischen Breiten bis 2.500 mm sowie einem Drahtdurchmesser von 2,4 mm oder 3,2 mm. Diese Angaben beschreiben die von Aubrik veröffentlichte Konfiguration und keine allgemein gültigen Verfahrensgrenzen oder garantierten Ergebnisse.
Für eine lieferantenspezifische Prüfung der Bereichsgrenzen kann die Anfrage Nachweise für die jeweils zutreffenden unteren und oberen Grenzfälle fordern: 3 mm und 16 mm Dicke, 22 mm und 108 mm Rohraußendurchmesser, 1.600 mm und 2.500 mm Breite, 2,4 mm und 3,2 mm Draht sowie aufgezeichnete Geschwindigkeiten innerhalb des Bereichs von 0,8 m/min bis 2,0 m/min. Verwenden Sie nur Fälle, die gemäß der Zeichnung des Käufers, der Grundlage der Schweißanweisung und dem vereinbarten FAT-Anwendungsbereich zulässig sind.
| Eingabe | Vom Käufer bereitzustellen | Vom Lieferanten zu bestätigen | Durch FAT nachzuweisen | Übergabeprotokoll |
|---|---|---|---|---|
| 1. Produktmix | Repräsentative Paneelfamilien und erwartete Häufigkeit | Abgedeckte Familien und Umrüstverfahren | Vereinbarte repräsentative Prüfungen | Konfigurations-/Produktmatrix |
| 2. Werkstoffe für Rohre und Rippen | Spezifikationen, Werkstoffgüten und Anforderungen an die Rückverfolgbarkeit | Annahmen und Ausschlüsse zur Kompatibilität | Richtiger, eindeutig gekennzeichneter Prüfwerkstoff | Werkstoff-/Betriebsstoffnachweise |
| 3. Größenbereich | Maße von Rohr, Rippe und Schweißstoß mit Revisionsstand | Arbeitsbereich und erforderliche Werkzeuge | Ausgewählte Grenzfälle | Freigegebener Bereich und Werkzeugliste |
| 4. Abmessungsbereich der Paneele | Angaben zu Breite, Länge, Masse, Auflage und Heben | Lösung für Beladung, Fixierung, Verfahrweg und Entladung | Sicheres Bewegen der vereinbarten Paneele | Layout und Handhabungsanweisungen |
| 5. Schweißstoßgeometrie | Zeichnungen, Kriterien für Ausrichten und Zusammenbauen sowie Anforderungen an Heftung und Reihenfolge | Grundlage für Spannvorrichtung und Zugänglichkeit der Schweißköpfe | Reproduzierbares Einrichten und fertiggestellte Schweißstöße | Einrichtblätter und Zeichnungen |
| 6. Definition der Ausbringung | Schichtdauer, Produktmix, geplante Pausen sowie Behandlung von Prüfungen und Nacharbeit | Annahmen zur Zykluszeit und ausgeschlossene Zeiten | Gemessene Zeiten je Prüfstufe und abgenommene Einheiten | Unterzeichnetes Prüfprotokoll mit Annahmen |
| 7. Grundlage der Schweißanweisung | Verantwortung für anwendbare WPS/PQR und Qualifizierungsplan | Verfügbare Steuerungsfunktionen und Datenerfassung | Durchführung auf Grundlage der freigegebenen Prüfung | Mit dem Revisionsstand verknüpfte Einrichtprotokolle |
| 8. Betriebsstoffe | Freigegebene Klassifizierungen sowie Vorschriften für Lagerung und Rückverfolgbarkeit | Schnittstellen für Zuführung/Rückgewinnung und Annahmen zur Kapazität | Stabile Versorgung während der vereinbarten Prüfung | Betriebsstoffweg und Instandhaltungsprotokoll |
| 9. Maßkriterien | Zeichnungsmerkmale, Toleranzen, Auflagezustand und Messgenauigkeit | Beitrag und Grenzen von Spannvorrichtung und Steuerung | Aufgezeichnete Maße vor/nach dem Schweißen | Prüfformulare und Messverfahren |
| 10. Kriterien für Schweißnähte/Prüfung | Prüfverfahren, Stichprobenumfang, Abnahme und weiterer Umgang | Unterstützung für Zugänglichkeit und Verfahrensdaten | Vereinbarte Prüfung der Versuchsergebnisse | Mit der Paneelidentität verknüpfte Berichte |
| 11. Versorgungsmedien und Steuerung | Verfügbare Versorgungsmedien, Werksvorschriften, Schnittstellen und Datenrichtlinie | Lasten, Anschlusspunkte, I/O, Verriegelungen und Ausschlüsse | Prüfungen der Funktions- und Sicherheitsschnittstellen im vereinbarten Anwendungsbereich | Bestandszeichnungen, Datensicherungen und Einstellungen |
| 12. Supportpaket | Sprache, Schulungszielgruppe sowie Erwartungen an Reaktionszeiten und Ersatzteile | Handbücher, Schulungen, Garantie, Ersatzteile und Supportumfang | Dokumentenprüfung und Übungen für Bediener/Instandhaltungspersonal | Abgenommene Dokumentation und Liste offener Punkte |
Welche Fertigungsdaten sollte ein Käufer vor der Abnahme einer Schweißlinie für Membranwandpaneele vorbereiten?
Bereiten Sie die Produktfamilienmatrix, die tatsächlichen Werkstoffe und Zeichnungen, die Regeln für Schweißstöße sowie für Ausrichten und Zusammenbauen, die Zuständigkeit für die Schweißanweisung, die Betriebsstoffe, die Maß- und Schweißnahtabnahmekriterien, die Annahmen zum Schichtmodell, die Versorgungsmedien, die Steuerungsschnittstellen, die Schulungen, die Ersatzteile und die Übergabedokumente vor. Wählen Sie anschließend FAT-Prüfungen aus, die schwierige Grenzfälle und die übliche Produktfamilie abbilden, und nicht lediglich ein bequemes Vorführprüfstück.
Mindestregel für eine belastbare Anfrage
Wenn sich eine zugesagte Ausbringung nicht auf ein definiertes Produkt, abgenommene Schweißnähte und Geometrien, ein Schichtmodell, einen Prüfweg und die Behandlung von Nacharbeit zurückführen lässt, ist sie noch keine vergleichbare Fertigungszusage. Fordern Sie den Lieferanten auf, jede Annahme neben dem Ergebnis anzugeben.
Sobald die 12 Eingaben festgelegt sind, prüfen Sie die Konfigurationen der Aubrik-Schweißmaschinen für Membranwandpaneele. Diese kommerzielle Seite ist der richtige Ort für Ausstattungsoptionen, lieferantenspezifische technische Daten, kundenspezifische Anpassungen und Angebotsfragen; dieser Leitfaden bleibt die Referenz für Verfahren und Abnahme.
Häufig gestellte Fragen
Lesen Sie hinsichtlich des Qualifizierungs- und Toleranzbereichs in den folgenden Antworten die maßgebenden Projektunterlagen zusammen mit ASME BPVC Section IX und ISO 13920:2023. Diese öffentlich zugänglichen Dokumente dienen als Referenzen für den Anwendungsbereich und nicht als Abnahmekriterien des Projekts.
Was sind Membranwände aus Kesselrohren und warum sind sie wichtig?
Membranwandpaneele sind Baugruppen, bei denen Rohre durch Rippen oder Stege zu einem durchgehenden Wandabschnitt verbunden werden. Ihre genaue Ausführung und Funktion ergeben sich aus den Konstruktionsunterlagen des Kessels. Aus fertigungstechnischer Sicht führt die verbundene Geometrie dazu, dass Rohrzustand, Rippenvorbereitung, Ausrichten und Zusammenbauen, Schweißnahtintegrität, Paneelabmessungen und Rückverfolgbarkeit Teil eines einzigen kontrollierten Fertigungsablaufs sind. Aufgrund dieser gemeinsamen Wandfunktion sind Maßfreigabe und Rückverfolgbarkeit bei der späteren Kesselmontage, der Dokumentation drucktragender Teile und den abschließenden Prüfungen ebenso wichtig wie das Erscheinungsbild der Schweißraupe.
Welches Schweißverfahren wird für Kessel-Membranwandpaneele eingesetzt?
Je nach Schweißstoßausführung, Werkstoff, Zugänglichkeit, Schweißanweisung und Anlagenkonfiguration können in Fertigungssystemen für Paneele Unterpulver- und Schutzgasschweißverfahren zum Einsatz kommen. Die Bezeichnung des Verfahrens allein bestimmt nicht die Maschine. Käufer sollten den Produktbereich und die Qualifizierungsgrundlage angeben und anschließend prüfen, ob das vorgeschlagene Verfahren und die Steuerung die festgelegten Nachweise erbringen können.
Wie wirkt sich die Automatisierung auf die Gleichmäßigkeit der Schweißnähte an Membranwandpaneelen aus?
Eine Automatisierung kann koordinierte Bewegungsabläufe, Drahtvorschub, Verfahrweg und gespeicherte Einstellungen gleichmäßiger wiederholen als ein unkontrollierter manueller Ablauf. Sie kann keine gleichmäßigen Ergebnisse garantieren, wenn Eingangsgeometrie, Oberflächenzustand, Ausrichten und Zusammenbauen, Betriebsstoffe oder Prüfvorschriften variieren. Die Automatisierung ist am wirksamsten, wenn die vorgelagerten Freigabekriterien und die nachgelagerten Nachweise gleichermaßen konsequent gehandhabt werden. Die Gleichmäßigkeit muss anhand freigegebener Eingaben und abgenommener Ergebnisse beurteilt werden, wobei bei jeder Prüfung dieselbe Produktfamilie, derselbe Revisionsstand der Schweißanweisung, dasselbe Prüfverfahren und derselbe Auflagezustand zu verwenden sind; das Ergebnis ist in den Fertigungsprüfprotokollen aufzubewahren.
Welche Prüfungen sind für die Qualitätskontrolle beim Schweißen von Membranwandpaneelen entscheidend?
Prüfen Sie Werkstoffidentität, Rohr-/Rippengeometrie, Oberflächenzustand, Ausrichten und Zusammenbauen, freigegebene Verfahrenseinstellung, Rückverfolgbarkeit der Betriebsstoffe, aufgezeichnete Variablen, Schweißnahtprüfung, Maße nach dem Schweißen und abschließende Entscheidung über die weitere Verwendung. Verknüpfen Sie jedes Ergebnis mit dem Paneel, dem Revisionsstand der Zeichnung, der Grundlage der Schweißanweisung, dem Messverfahren und dem verantwortlichen Prüfer, damit eine Abweichung zurückverfolgt und behoben werden kann.
Was sollte bei einer FAT für Membranwandpaneele aufgezeichnet werden?
Dokumentieren Sie das genaue Prüfprodukt und den Werkstoff, die Revisionsstände von Zeichnung und Schweißanweisung, die Einrichtung und Betriebsstoffe, den Zustand der Versorgungsmedien und Software, Sicherheits- oder Funktionsprüfungen, die Zeiten jeder Prüfstufe, Unterbrechungen, die tatsächlichen Verfahrensnachweise, die Maße vor und nach dem Schweißen, Prüfergebnisse, Nacharbeit oder offene Punkte sowie die Annahmen, die jedem Ausbringungsergebnis zugrunde liegen. Nehmen Sie außerdem den Be- und Entladeweg, den Zugang für die Instandhaltung, den Verlauf von Alarmen und Stopps, Bedienerhandlungen, den Auflagezustand bei der Messung sowie den Verantwortlichen und den Fälligkeitstermin für jede ungeklärte Feststellung auf, bevor die Prüfung abgeschlossen oder eine Wiederholungsprüfung geplant wird.
Bewahren Sie neben der Zusammenfassung auch das Rohprotokoll der Zeiten auf. Verknüpfen Sie jedes Prüfergebnis mit dem geprüften Paneel und dessen Einstellungen, benennen Sie den Verantwortlichen für jede offene Maßnahme und geben Sie an, ob eine Wiederholungsprüfung erforderlich ist. Bewahren Sie eine unterzeichnete Abnahme auf, statt sich auf ein Video oder einen einzelnen Bestanden-/Nicht-bestanden-Satz zu verlassen.
Wann ist eine Schweißmaschine für Membranwandpaneele nicht das richtige Werkzeug?
Eine Schweißmaschine für Membranwandpaneele ist möglicherweise nicht die richtige Station, wenn es sich bei der Arbeit um einen Rohrendstoß, eine örtliche Reparatur, ein Anbauteil, eine Auftragsschweißung, eine kurze versperrte Naht oder eine Geometrie außerhalb des vorgesehenen Spann- und Bewegungsbereichs handelt. Führen Sie diese Schweißstöße einer gesonderten technischen Entscheidung und einer gesonderten Entscheidung zur Schweißanweisung zu. Zwingen Sie sie nicht allein deshalb in die Paneellinie, weil Schweißen erforderlich ist.
Die Maschinenauswahl zu einer kontrollierten Fertigungsentscheidung machen
Ein zuverlässiger Ablauf ist einfach zu beschreiben und anspruchsvoll umzusetzen: Eingaben freigeben, Werkstück ausrichten und fixieren, die anwendbare qualifizierte Schweißanweisung ausführen, Verfahrensnachweise aufbewahren, Schweißnaht und Paneel prüfen, über Abweichungen entscheiden und den nachgelagerten Weg freigeben. Vier Arbeitsmittel – der Ablauf mit 7 Stufen, die Engpassübersicht mit 7 Prüfstufen, die Diagnosematrix mit 10 Ursachen und die RFQ-Matrix mit 12 Eingaben – weisen jeder Entscheidung einen klar erkennbaren Verantwortlichen zu.
Die Leistungsfähigkeit der Maschine ist weiterhin wichtig. Sie wird erst aussagekräftig, nachdem der Käufer festgelegt hat, was die Linie fertigen muss und wie ein abnahmefähiges Ergebnis nachgewiesen wird. Behandeln Sie Konfigurations- und Angebotsfragen auf der kommerziellen Lösungsseite und nutzen Sie diesen Leitfaden als gemeinsame Betriebslogik für Fertigung, Schweißtechnik, Qualitätssicherung, Instandhaltung und Einkauf.
Literatur und Quellen
- ASME, BPVC Section IX: Qualifizierung für Schweißen, Hartlöten und Fügen (Datensatz zur Ausgabe 2025)
- ISO, ISO 13920:2023, Allgemeintoleranzen für Schweißkonstruktionen
- Materials (2024) — Einfluss der Schweißstromstärke beim Unterpulverschweißen auf P355N-Stahl
- The International Journal of Advanced Manufacturing Technology (2024) — UP-Schweißverfahren und metallurgische Beobachtungen
- OSHA, 29 CFR 1910.252, Allgemeine Anforderungen an Schweißarbeiten
- The Fabricator, Einsatz von Fülldraht beim Unterpulverschweißen
- Canadian Metalworking, Grundlagen des Unterpulverschweißens