Entrez en contact avec Aubrik Company

Guide de la machine de soudage de panneaux membranés pour la maîtrise du procédé et de la qualité

Guide de production des panneaux de chaudière
Mis à jour en juillet 2026
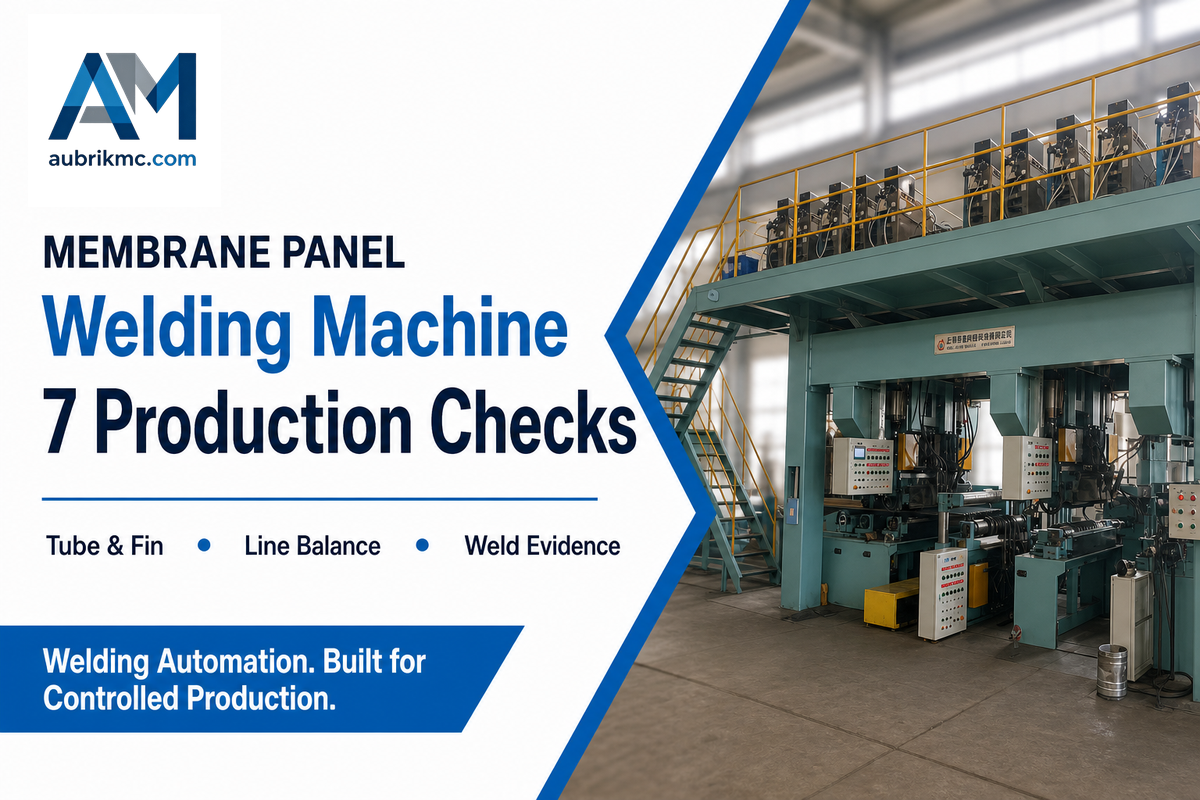
Une machine de soudage de panneaux membranés constitue le poste d’assemblage d’un système de production plus vaste associant tubes et ailettes. Elle peut coordonner les mouvements de soudage et assurer la répétabilité des paramètres du procédé, mais elle ne peut pas corriger un matériau non vérifié, un mauvais accostage, un mode opératoire de soudage inadapté, une inspection tardive ou un déchargement bloqué. Pour les composants de chaudières de structures métalliques, la production de panneaux conformes doit donc être planifiée depuis la libération des matériaux jusqu’au transfert final, et non sur la seule base du nombre de torches ou de la vitesse de soudage.
Réponse rapide : définissez l’enveloppe des produits, validez l’accostage des tubes et des ailettes, travaillez conformément au mode opératoire de soudage qualifié applicable, contrôlez les soudures et la géométrie des panneaux, puis testez l’ensemble du flux de production lors de la réception. La capacité utile de la ligne est déterminée par le point de contrôle répétable le plus lent dans les conditions réelles de panachage des produits.
En pratique, la machine de soudage des panneaux se situe entre la préparation et l’inspection au sein d’une ligne de production plus vaste ; les assemblages d’extrémités de tubes ou de tuyauteries peuvent être dirigés vers un autre poste.
1. Distinguez trois niveaux de maîtrise.
Les réglages de la machine, la qualification du mode opératoire et l’acceptation contractuelle sont liés, mais ne sont pas interchangeables.
Les réglages de la machine, la qualification du mode opératoire et l’acceptation contractuelle sont liés, mais ne sont pas interchangeables.
2. Mesurez sept points de contrôle de la production.
La préparation, l’accostage, les produits consommables, l’inspection, les réparations et la manutention peuvent limiter la production avant même la course de soudage.
La préparation, l’accostage, les produits consommables, l’inspection, les réparations et la manutention peuvent limiter la production avant même la course de soudage.
3. Établissez le diagnostic à partir de preuves.
Examinez les matériaux et l’accostage, les relevés du procédé et les dimensions après soudage avant de modifier un réglage.
Examinez les matériaux et l’accostage, les relevés du procédé et les dimensions après soudage avant de modifier un réglage.
4. Achetez une performance démontrée, pas une promesse.
La demande de prix et les essais de réception en usine doivent normaliser le panachage des produits, les hypothèses relatives aux équipes, les critères d’inspection et les dossiers de transfert.
La demande de prix et les essais de réception en usine doivent normaliser le panachage des produits, les hypothèses relatives aux équipes, les critères d’inspection et les dossiers de transfert.
Ce que maîtrise une machine de soudage de panneaux membranés, et ce qu’elle ne maîtrise pas
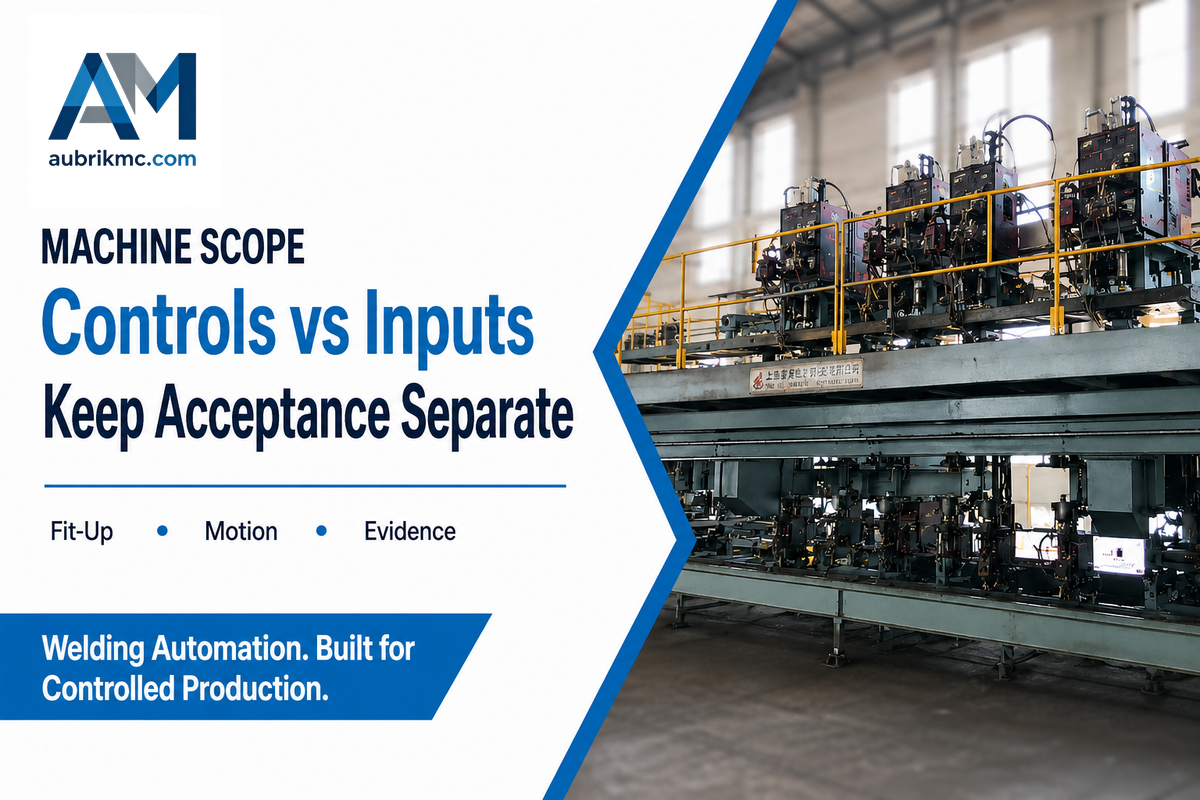
Un assemblage préparé de tubes et d’ailettes est déplacé, maintenu, mis sous tension et soudé dans les limites de conception du poste. Les moyens de maîtrise de la production environnants déterminent si cet assemblage était apte au soudage et si le panneau fini est acceptable. Attribuer ces deux responsabilités à la machine masque l’origine des variations.
La fiche publique de l’ASME relative à l’édition 2025 de la section IX du BPVC décrit les règles de qualification des modes opératoires de soudage et du personnel exigées par d’autres sections du BPVC. Elle ne fournit aucune recette de réglage pour les panneaux membranés. Cette distinction est importante : le matériel peut reproduire des paramètres approuvés, tandis que le DMOS/QMOS applicable et les documents contractuels définissent les bases de qualification et d’acceptation.
| Élément | Relation avec le poste | Responsable principal | Validation ou preuve |
|---|---|---|---|
| 1. Identification des matériaux | Les tubes, les feuillards d’ailette, le fil et le flux validés entrent dans la machine ; le poste n’établit pas leur traçabilité. | Matériaux et assurance qualité | Relevés de coulée ou de lot et identification des produits consommables |
| 2. Géométrie des tubes et des ailettes | Les outillages ne peuvent positionner les pièces que dans les limites géométriques prévues lors de leur conception. | Bureau d’études et préparation | Indice de révision du plan et contrôle dimensionnel à réception |
| 3. État de surface | Le comportement de l’arc dépend de la surface préparée ; le chariot de soudage n’élimine pas tous les contaminants. | Préparation et supervision du soudage | Critère de nettoyage documenté et validation visuelle |
| 4. Accostage et maintien | Le bridage maintient un assemblage, mais il ne peut pas rendre acceptable un jeu ou un alignement hors tolérances. | Poste d’accostage | Contrôle de l’assemblage et de l’alignement avant le démarrage du cycle |
| 5. Variables du procédé | La source de courant de soudage, l’alimentation du fil, la course et la position de la tête sont commandées par la machine dans les plages configurées. | Coordination en soudage et opérateur | Fiche de réglage approuvée et valeurs réelles enregistrées |
| 6. Continuité d’approvisionnement des produits consommables | Les produits consommables sont acheminés par le poste ; leur stockage, leur conditionnement, leur réapprovisionnement et le suivi des lots relèvent de la ligne. | Magasin et production | Relevé des produits consommables et plan de réapprovisionnement |
| 7. Mouvements coordonnés | Le déplacement de la pièce et les têtes de soudage sont synchronisés selon la configuration sélectionnée. | Matériel et système de commande | Cycle à vide et essai fonctionnel en charge |
| 8. Acceptation des soudures et du panneau | Le poste peut collecter les données du procédé, mais l’acceptation repose sur les examens prescrits et les preuves dimensionnelles. | AQ/CQ | Plan d’inspection, résultats et décision |
| 9. Transfert vers l’étape suivante | La fin du cycle ne garantit pas la disponibilité du refroidissement, du levage, du stockage ou de l’opération suivante. | Planification de la production | Fiche suiveuse validée et voie de transfert dégagée |
Cette délimitation évite deux erreurs de diagnostic coûteuses. Un défaut de préparation ne doit pas entraîner une succession interminable d’essais de réglage de la machine, et un véritable problème de commande ou de mouvement ne doit pas être écarté comme une « variation due à l’opérateur ». Chaque situation a un responsable et une chaîne de preuves.
Le flux de préparation des panneaux en 7 étapes : des tubes et feuillards d’ailette à l’inspection finale
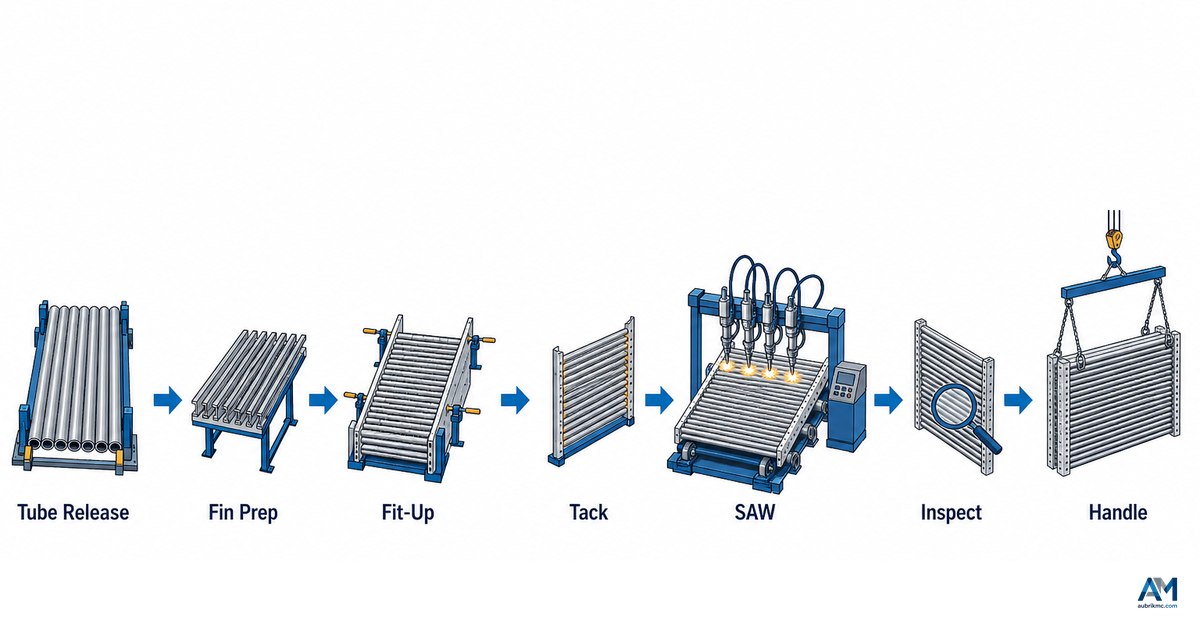
Pour la construction de parois membranées de chaudière, utilisez la séquence suivante comme cadre de planification et non comme gamme opératoire universelle. Les véritables points d’arrêt dépendent du plan, du matériau, du mode opératoire de soudage, du plan d’inspection et de l’implantation de l’usine. Elle vise à indiquer ce qui doit être validé avant que l’étape suivante ne prenne en charge le travail.
- Lors de la libération des matériaux, faites correspondre les tubes, les feuillards d’ailette, le système métal d’apport/flux et les documents dont les révisions sont maîtrisées. La ressemblance d’un intrant ne prouve pas son équivalence.
- Pendant la préparation, confirmez les caractéristiques qui influencent l’accostage et le comportement de l’arc, notamment la rectitude, la géométrie des ailettes, l’état de coupe et l’état de préparation de surface spécifié. Relevez les dimensions en mm ou dans l’unité exigée par le plan au lieu de les convertir de manière informelle au poste.
- Pour le chargement et l’accostage, positionnez les pièces, vérifiez l’alignement et l’état de l’assemblage, puis consignez la validation. N’utilisez pas la machine comme un calibre motorisé destiné à forcer la mise en place d’éléments non conformes.
- Lors du soudage maîtrisé, sélectionnez le réglage autorisé, contrôlez les produits consommables et la mise à la masse, puis surveillez les variables exigées par le mode opératoire ou le plan de contrôle.
- Pendant le nettoyage et le dégagement des accès, retirez toute matière qui masque la soudure ou gêne la passe, l’inspection ou la manutention suivante.
- Pour l’inspection et la décision, évaluez l’état des soudures et les dimensions du panneau selon la méthode définie pour le projet. Consignez l’acceptation, l’orientation vers une réparation ou la demande d’examen par le bureau d’études.
- Lors du déchargement et du transfert vers l’étape suivante, protégez le panneau contre les dommages de manutention ou les déformations non maîtrisées et maintenez la traçabilité avec la pièce.
La norme ISO 13920:2023 fournit des classes de tolérances générales pour les constructions soudées, mais sa fiche publique place également les exigences du plan et les exigences fonctionnelles au cœur des tolérances applicables. Pour un panneau membrané, le contrôle de validation doit donc citer le plan de l’acheteur et les documents d’acceptation plutôt qu’une tolérance copiée depuis un panneau sans rapport.
Pour assurer la traçabilité, consignez l’origine des tubes et leur diamètre réel lorsque la spécification du matériau ou le plan de l’acheteur l’exige. Dans les documents d’achats, ce même assemblage maîtrisé peut être désigné comme un panneau de paroi membranée.
Le schéma du flux de travail des équipements de production de chaudières constitue une référence utile, car le soudage des panneaux présente généralement des interdépendances avec la préparation de la production en amont et la fabrication métallique en aval. Le schéma suppose qu’un atelier donné n’utilisera qu’une partie des postes répertoriés.
La carte des contraintes de la ligne de panneaux en 7 points de contrôle : identifier le véritable goulot d’étranglement
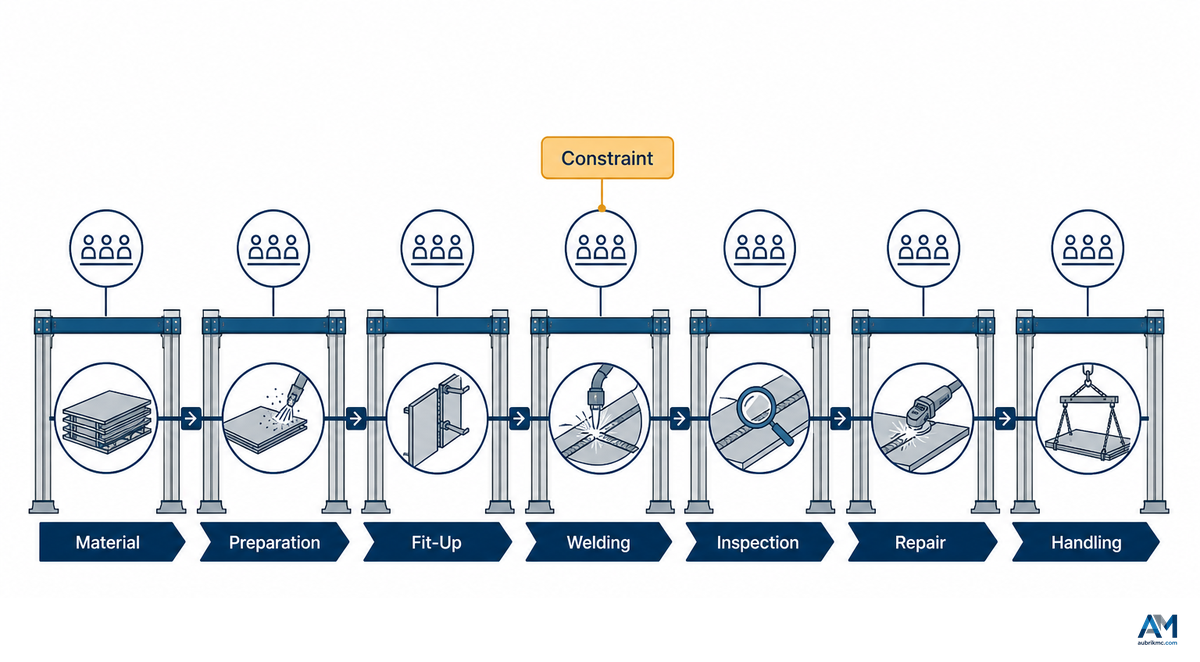
Le débit de production utile est déterminé par le point de contrôle répétable le plus lent qui libère des pièces acceptables pour le panachage de produits prévu. Un cycle de soudage rapide peut coexister avec une ligne lente si l’attente de l’accostage, les interruptions d’approvisionnement en produits consommables, les files d’attente d’inspection, les réparations ou le déchargement immobilisent régulièrement le panneau suivant.
| Point de contrôle / observation | Contrainte possible | Mesure | Question corrective du responsable |
|---|---|---|---|
| 1. File d’attente pour la libération des matériaux | Incohérence de traçabilité ou de documentation | Temps d’attente et lots rejetés par motif | Quel document manque avant de pouvoir commencer la préparation ? |
| 2. Achèvement de la préparation | État des tubes ou des ailettes, ou retard de nettoyage | Ensembles prêts par équipe et validation du premier coup | Quelle caractéristique des intrants provoque le plus de blocages ? |
| 3. Validation de l’accostage | Alignement, état de l’assemblage ou chargement de l’outillage | Temps entre chargement et validation, et nombre de réglages | Le retard est-il dû à la géométrie des intrants, à la méthode ou à l’accessibilité ? |
| 4. Cycle de soudage actif | Course, démarrages/arrêts ou interruption du mouvement | Temps d’arc, temps hors arc et motif d’arrêt | Quel arrêt est maîtrisé par le poste ? |
| 4. Continuité d’approvisionnement des produits consommables | Alimentation en fil ou en flux, conditionnement ou réapprovisionnement | Interruptions et durée écoulée de remplissage ou de rétablissement | Le réapprovisionnement peut-il avoir lieu sans interrompre la séquence de validation ? |
| 5. Validation de l’inspection | Refroidissement, accessibilité, contrôle dimensionnel ou file d’attente des contrôleurs | Temps entre la fin du cycle et la décision | Quelles preuves peuvent être préparées pendant le cycle, et non après celui-ci ? |
| 6. Réparation/décision | Défaut récurrent ou lenteur de la décision technique | Efficacité de la production, acceptation du premier coup et heures de reprise par cause | Le problème vient-il du matériau, de l’accostage, du procédé, du mouvement ou de l’inspection ? |
| 7. Manutention/déchargement | Pont roulant, vireur, espace au sol ou blocage en aval | Temps entre validation et dégagement, et occurrences de cycles bloqués | Le panneau suivant peut-il entrer pendant le transfert du précédent ? |
| Changement de série transversal aux points de contrôle | Variation du panachage de produits et vérification des réglages | Temps entre la dernière pièce bonne et la première pièce bonne, par famille de produits | Quels réglages, outillages et contrôles changent réellement ? |
Exemple d’application sans rendement inventé : supposons que, lors de la plupart des cycles, le chariot de soudage termine avant la validation de l’accostage, tandis que l’inspection et le déchargement restent fluides. Une augmentation de la vitesse de course accroîtrait l’attente au poste de soudage, et non le nombre de panneaux validés. Mesurez à nouveau les sept points de contrôle après un essai réduisant la variation de l’accostage ou le délai de validation. Cette logique permet de déterminer où effectuer les essais ; elle ne prédit aucun gain en pourcentage.
Normalisez chaque comparaison de productivité. Le nombre de « panneaux par jour » est incomplet si la longueur et la largeur des panneaux, la géométrie des tubes et des ailettes, la séquence de soudage, la qualité acceptée, la durée de l’équipe, le panachage lors des changements de série et le traitement des reprises ne sont pas également définis. Appliquez la même prudence au nombre de torches et à la vitesse de course annoncée.
Scénario fourni uniquement à titre d’exemple de normalisation : si deux offres annoncent une disponibilité de 90 % et de 95 %, mais que l’une exclut une plage planifiée de 10 % pour les changements de série, ces chiffres ne sont pas comparables. Remplacez ces pourcentages d’exemple par les données propres au site ; ils ne constituent ni des performances revendiquées par Aubrik ni des objectifs d’acceptation.
Lorsque la validation dimensionnelle fait partie d’un point de contrôle, utilisez le plan de l’acheteur et le cadre de tolérances générales de la norme ISO 13920:2023 uniquement lorsque les documents applicables l’invoquent effectivement.
Définir une fenêtre de procédé sans assimiler les réglages de la machine à un DMOS
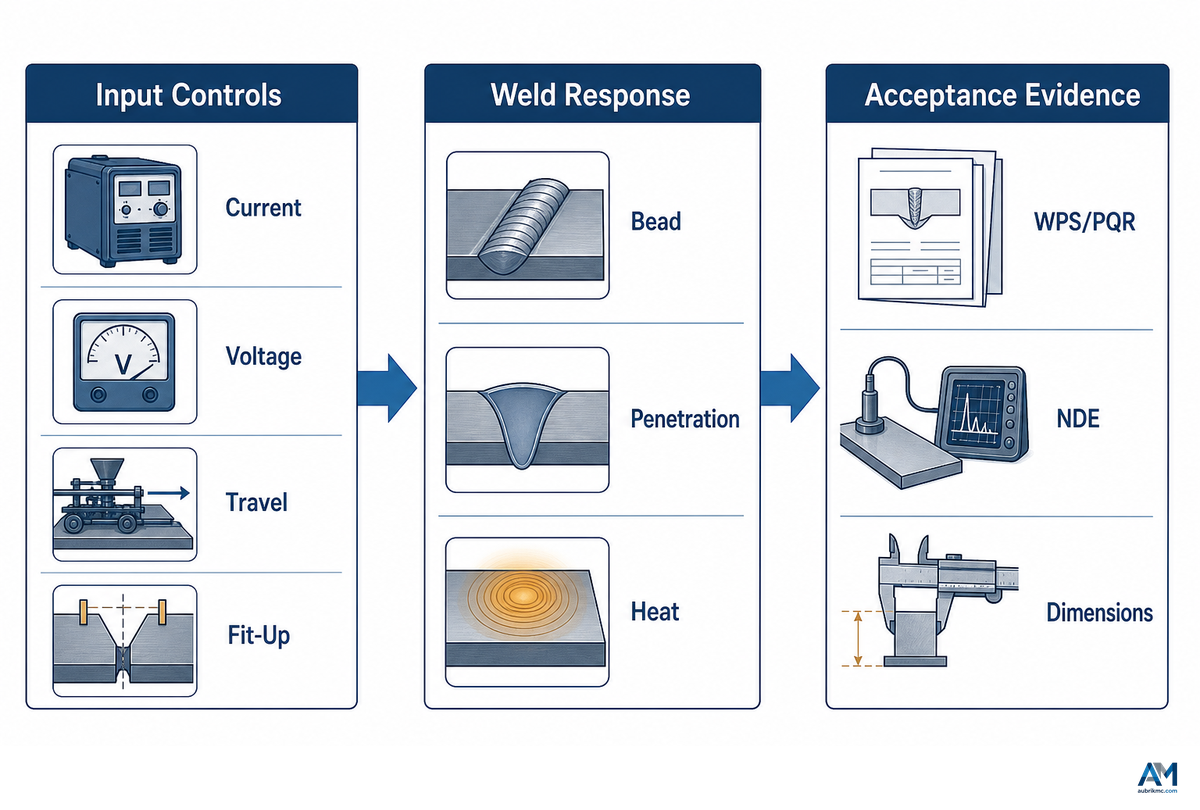
Une fenêtre de procédé relie les variables réglables à un résultat approuvé et définit le traitement des écarts. Le positionnement précis de la torche peut favoriser une soudure uniforme, mais aucune de ces affirmations ne constitue un résultat d’acceptation tant que les examens prescrits et les contrôles dimensionnels ne sont pas satisfaisants. Les fournisseurs de matériel décrivent les moyens de commande disponibles ; l’organisme responsable du soudage qualifie et approuve le mode opératoire applicable ; le contrat précise les preuves requises pour l’acceptation.
Une étude de 2024 en libre accès sur l’acier P355N utilisé pour les appareils à pression a fait varier le courant de soudage à l’arc submergé de 300 A à 700 A dans le cadre de son propre dispositif expérimental et a relevé des variations de pénétration, de comportement en traction, de dureté et de microstructure. Ces résultats montrent pourquoi les variables doivent être évaluées conjointement. Ils ne définissent pas une plage de réglage pour la production d’assemblages tube-ailette.
Exemple de limites propres à l’étude : dans cette expérience sur le P355N, une pénétration incomplète a été observée à 300 A et 400 A ; le Tableau 1 indiquait une contrainte maximale de 496,29 MPa à 500 A et un allongement de 18,67 % à 600 A, dans la plage expérimentale de 300 A à 700 A étudiée dans l’article. Ces résultats ne peuvent pas être transposés à la production de panneaux. Ils montrent pourquoi une fenêtre de mode opératoire doit être vérifiée sur l’assemblage et le matériau réels, ainsi que selon les critères d’acceptation applicables.
Une autre étude de 2024 évaluée par les pairs portant sur une tôle ASTM A516 Grade 70 a analysé le courant, la tension, la vitesse de course, le flux thermique, la géométrie de la zone affectée thermiquement, la microstructure et la dureté en tant que système couplé. La leçon transposable concerne la méthode : relier les paramètres d’entrée à des résultats vérifiés, et non reproduire les valeurs numériques de l’étude.
| Variable ou condition | Raison de l’interdépendance | Preuves à recueillir | Périmètre d’approbation |
|---|---|---|---|
| 1. Courant | Interagit avec le fil, la course, l’apport thermique, le profil de fusion et le dépôt. | Consigne et évolution réelle lorsqu’elles sont disponibles | DMOS applicable et maîtrise technique |
| 2. Tension | Modifie le comportement de l’arc et doit être évaluée conjointement avec le courant et la géométrie. | Plage autorisée et écarts enregistrés | Mode opératoire applicable |
| 3. Vitesse de course | Influe sur le temps par unité de longueur et sur la répartition thermique ; une vitesse supérieure n’est pas automatiquement acceptable. | Mouvement commandé et mouvement réel, ainsi que résultat du soudage | Mode opératoire et résultat d’acceptation |
| 4. Système fil-flux | Le choix et l’état des produits consommables influent sur le comportement de l’arc et du dépôt. | Classification, fabricant, lot et relevé d’état | Mode opératoire et maîtrise des achats |
| 5. Position de l’électrode / longueur libre | La position de la tête, l’état du contact et la distance de travail influent sur la stabilité. | Vérification du réglage et contrôle de maintenance | Mode opératoire/fiche de réglage |
| 6. Accostage de l’assemblage | Le jeu, l’alignement, le contact et le maintien modifient la configuration de l’assemblage présentée à l’arc. | Validation avant soudage et relevé des exceptions | Plan et critères d’accostage |
| 7. Surface et mise à la masse | Une contamination ou un circuit de retour instable peut fausser un essai de réglage. | Validation de la préparation et contrôle du raccordement | Instruction de travail |
| 8. Séquence / maîtrise entre passes | Les soudures multiples et l’historique thermique peuvent influer sur la géométrie et les opérations ultérieures. | Séquence des passes, chronologie et preuves relatives à la température spécifiée | Mode opératoire applicable |
| 9. Résultat vérifié | Un réglage n’est utile que si les résultats exigés pour la soudure et les dimensions sont conformes. | Résultats d’inspection reliés aux paramètres enregistrés | Décision de l’assurance qualité et acceptation contractuelle |
La vitesse de course ou les taux de dépôt élevés ne doivent pas être considérés comme des améliorations indépendantes : les dimensions et la qualité exigées de la soudure doivent toujours être conformes, tandis que la constitution des produits consommables modifie le comportement du dépôt et de la pénétration.
Condition d’arrêt : si l’équipe ne peut pas identifier le plan applicable, l’indice de révision du mode opératoire, les données de référence des produits consommables et la méthode d’acceptation, il ne faut pas « régler jusqu’à ce que l’aspect paraisse correct ». Commencez par résoudre les lacunes documentaires et clarifier les responsabilités.
La matrice défauts-moyens de maîtrise à 10 causes
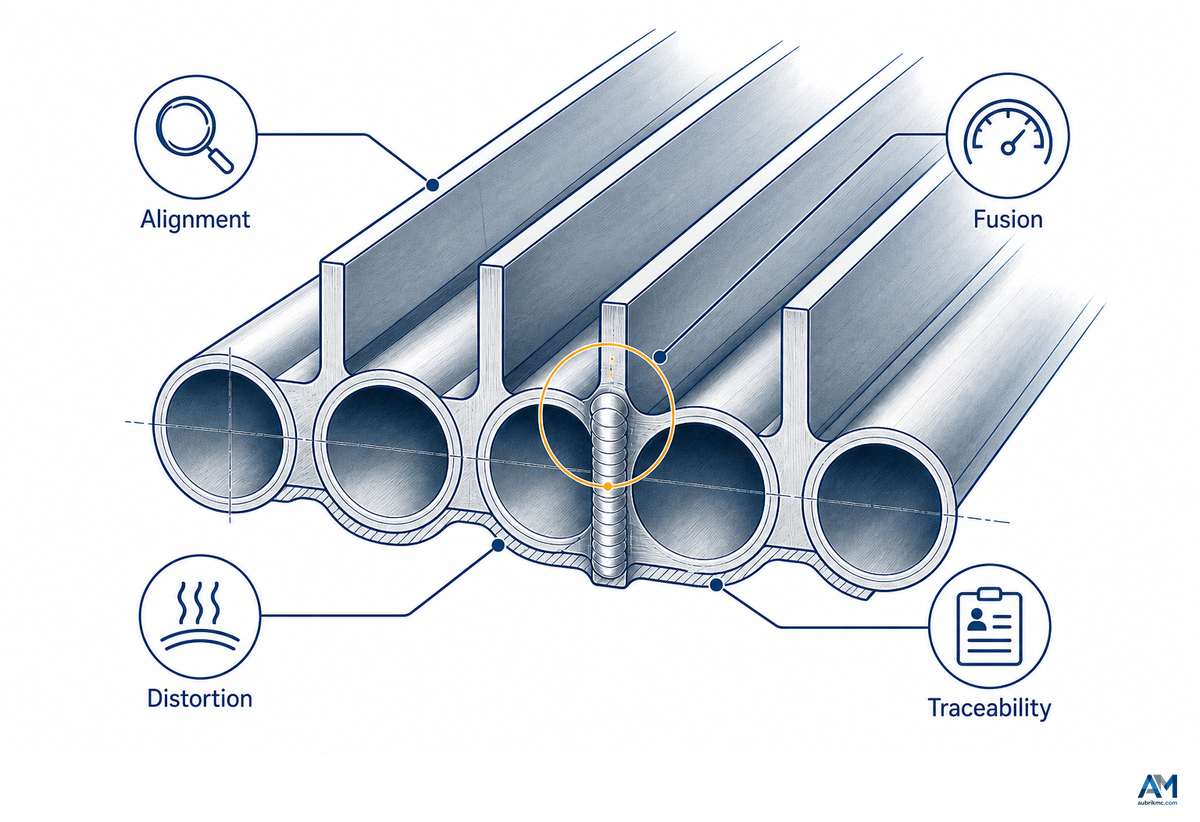
Dans la production de panneaux de parois à tubes de chaudière, un symptôme visible sur une soudure ou un panneau prouve rarement une cause fondamentale unique. Commencez l’analyse en distinguant trois familles de preuves : les matériaux et l’accostage, le procédé de soudage et le matériel, ainsi que les résultats dimensionnels ou d’inspection après soudage. Ne modifiez qu’un seul facteur maîtrisé après avoir préservé les preuves existantes.
Comment réduire au minimum les défauts de soudage des panneaux de tubes de chaudière ?
Validez des intrants homogènes, appliquez le mode opératoire approprié, consignez les variables critiques, effectuez les inspections aux points d’arrêt définis et classez les non-conformités récurrentes d’après les preuves plutôt que d’après leur seul aspect. La prévention s’améliore lorsque les données de préparation, d’accostage, d’état des produits consommables, de mouvement, d’inspection et de réparation peuvent être reliées au même panneau.
| Observation | Facteurs possibles à examiner | Première preuve à contrôler | Relevé à conserver / seuil de remontée |
|---|---|---|---|
| 1. Indication de manque de fusion | Configuration de l’assemblage, position, répartition thermique, course, compatibilité produits consommables/procédé | Validation de l’accostage, avec relevé des paramètres réels et de la position de la tête | Résultat de l’inspection ; la coordination en soudage définit l’action corrective |
| 2. Indication de porosité | État de surface, état des produits consommables, couverture/manutention du flux, interruption du procédé | Preuves relatives à la préparation des matériaux et au lot/à l’état des produits consommables | Cartographie des indications ; la décision suit le circuit d’acceptation spécifié |
| 3. Caniveau | Position, interaction courant/tension/course, géométrie de l’assemblage | Comparer les réglages et la configuration réels aux données approuvées | Emplacement et étendue ; ne pas prescrire de réparation à partir de ce tableau |
| 4. Pénétration incomplète | Accostage, forme de l’assemblage, interaction courant/course, position de la pièce | Mesure précise de l’assemblage et traçabilité du procédé sur la longueur concernée | Preuves issues de l’inspection de la qualité des soudures et examen technique |
| 5. Pénétration excessive ou effondrement | Géométrie des intrants, jeu local, interaction énergie/course, choix de l’électrode | Comparer l’accostage local aux conditions du procédé enregistrées | Emplacement exact, lot des intrants et indice de révision du mode opératoire |
| 6. Cordon irrégulier ou instabilité de l’arc | Alimentation du fil, état du contact, mise à la masse, profil des pointages, trajet du flux, interruption du mouvement | Historique des alarmes/arrêts et inspection du circuit d’alimentation, du raccordement et du réglage | Conserver la chronologie de l’événement avant de réinitialiser le matériel |
| 7. Désalignement entre tubes et ailettes | Géométrie des intrants, usure des éléments de positionnement, méthode de chargement, maintien, déplacement thermique | Relevé dimensionnel avant soudage comparé au relevé après soudage | Caractéristique du plan et méthode de mesure utilisée |
| 8. Déformation du panneau | Cintrage ou rectitude des intrants, maintien, séquence, répartition thermique, manutention avant validation | Géométrie relevée à chaque étape, et non uniquement mesure finale | Moment de la mesure et conditions d’appui |
| 9. Problème de gestion du laitier ou du flux | État du flux, circuit de récupération, couverture, accès pour le nettoyage, interruption | Manutention des produits consommables et inspection de la récupération/du nettoyage | Lot, état et longueur concernée ; respecter les règles du mode opératoire |
| 10. Reprises récurrentes | Famille d’intrants non maîtrisée, erreur de changement de série, boucle de retour d’information insuffisante, décision répétée | Pareto par famille de produits, point de contrôle, équipe et cause vérifiée | Relevé des actions correctives ; la direction est responsable de la résolution systémique |
Cette matrice s’arrête délibérément avant les instructions de réparation. Les méthodes d’acceptation et les circuits de réparation varient selon le contrat, le code, le matériau, l’assemblage et le mode opératoire qualifié. Un tableau de diagnostic peut organiser les preuves ; il ne peut pas autoriser une réparation en production.
Si le plan d’inspection prévoit un contrôle par ultrasons, consignez la méthode, l’étendue du contrôle, les critères d’acceptation et l’identification du panneau ; la machine ne décide pas elle-même de la suite à donner.
Limites du poste de soudage des panneaux : tâches nécessitant une autre étape du procédé
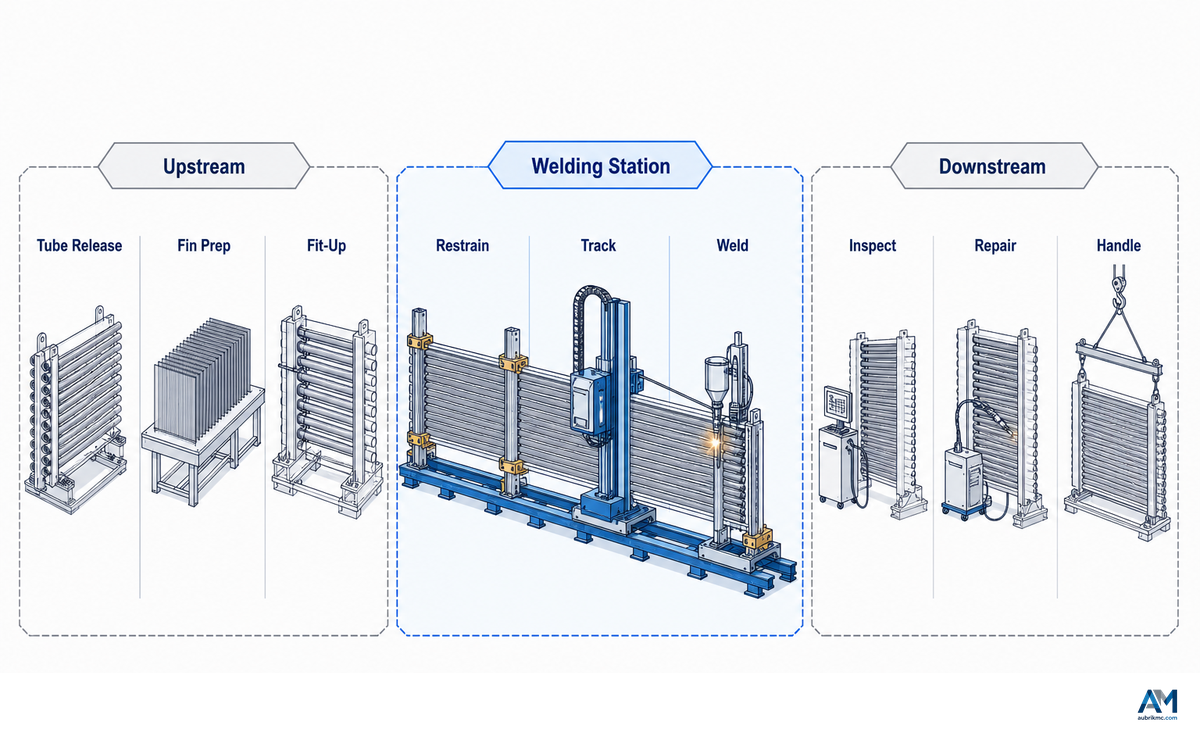
Dans le soudage de panneaux de tubes, un long cordon répétitif entre un tube et une ailette pose un problème de production différent de celui d’un assemblage d’extrémités de tubes, d’une réparation locale, d’un accessoire, d’un rechargement soudé ou d’une soudure courte et difficile d’accès. Définissez ce périmètre selon l’accessibilité de l’assemblage, sa géométrie, les bases applicables de qualification du mode opératoire, les exigences de qualité et la manutention, et non selon la volonté de faire réaliser toutes les soudures par une seule machine.
| Tâche | Pourquoi elle peut sortir du périmètre du poste de panneaux | Question suivante |
|---|---|---|
| Raccordement d’extrémité de tube ou de collecteur | Géométrie d’assemblage, accessibilité, position et circuit d’inspection différents | Quel procédé qualifié et quel outillage couvrent cet assemblage ? |
| Réparation locale d’un défaut | Nécessite une décision autorisée et un accès maîtrisé à un emplacement précis | Quel mode opératoire de réparation et quelle nouvelle inspection sont approuvés ? |
| Cordons courts ou interrompus | Les démarrages/arrêts et les obstacles peuvent prédominer sur la course continue | Un autre poste automatisé ou manuel maîtriserait-il mieux l’assemblage ? |
| Rechargement soudé ou rechargement ou placage par soudage | La fonction du dépôt et les bases du mode opératoire diffèrent de celles de l’assemblage tube-ailette | Quels matériau, dilution, épaisseur et examen s’appliquent ? |
| Accessoires et pattes | Le maintien local, l’accessibilité et le cheminement thermique diffèrent de ceux du cordon principal | À quel stade de la gamme faut-il les ajouter ? |
| Géométrie courbe non standard | La trajectoire de la pièce et son maintien peuvent dépasser l’enveloppe de conception de la ligne | L’outillage et le mouvement peuvent-ils être validés pour la forme réelle ? |
Cette section ne classe pas le soudage SAW, MIG/MAG, le soudage robotisé ou les méthodes manuelles selon leur prix ou leurs performances annoncées. Il s’agit de décisions de configuration liées à l’enveloppe réelle des produits. Le polissage, le revêtement et le travail des extrémités de tubes en aval nécessitent également leur propre gamme. Pour les décisions concernant les opérations connexes, consultez la machine de cintrage de panneaux d’Aubrik pour la géométrie après fabrication des panneaux et sa machine de soudage tube à tube pour l’orientation des assemblages d’extrémités. Le service achats doit d’abord déterminer quelles familles d’assemblages le poste de panneaux doit prendre en charge et lesquelles doivent être réalisées ailleurs.
Intégration et utilités : les exigences que les acheteurs découvrent trop tard
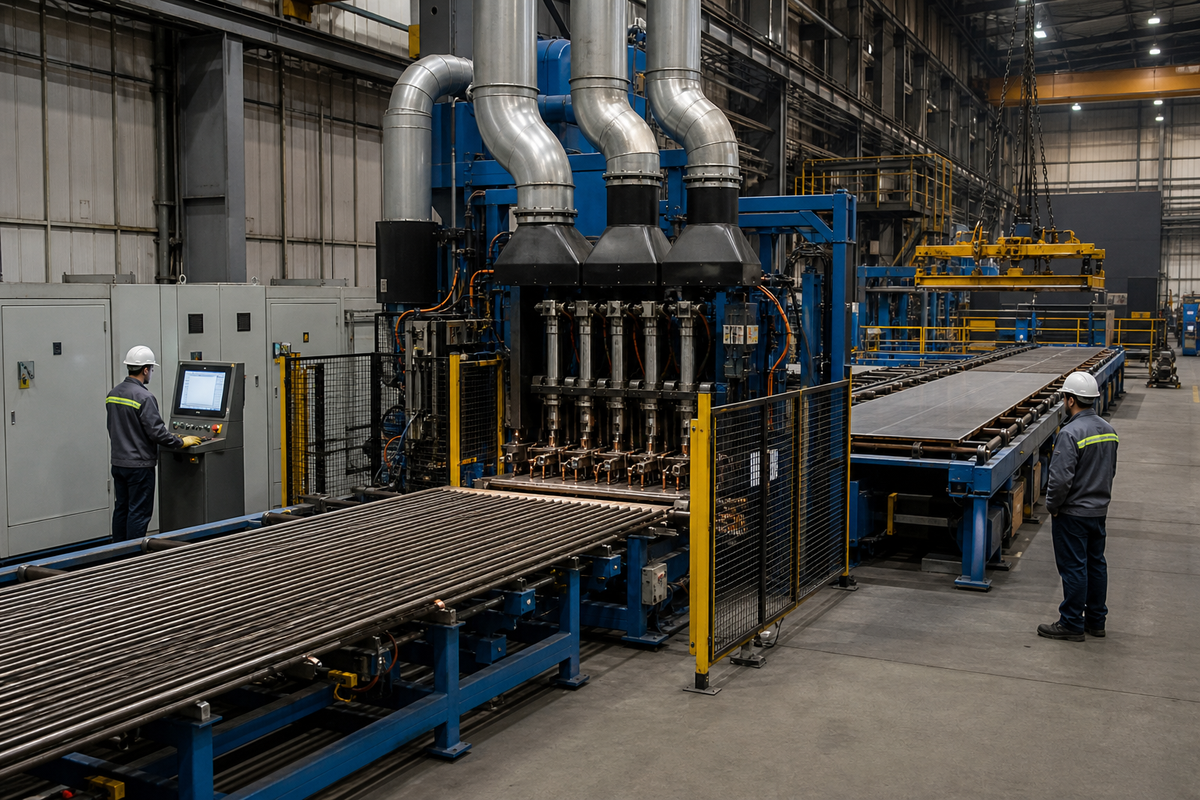
La réception du matériel se concentre souvent sur la machine sous tension, tandis que l’interface avec la production reste indéfinie. Une ligne horizontale peut réussir un cycle à blanc isolé sans pour autant assurer le flux prévu, car la pièce ne peut pas arriver, les consommables ne peuvent pas être réapprovisionnés, les preuves ne sont pas enregistrées ou le panneau terminé ne peut pas être évacué.
Pour les lieux de travail aux États-Unis, la norme OSHA 1910.252 exige que les opérations de soudage prennent en compte les risques d’incendie et disposent d’une ventilation adaptée aux fumées, aux gaz, aux poussières et aux conditions du lieu de travail. Cela justifie de définir explicitement l’aspiration des fumées et les mesures de maîtrise des risques d’incendie comme des éléments d’interface. Il ne s’agit ni d’une valeur universelle de débit d’air ni d’un substitut à l’examen des réglementations locales et des règles d’hygiène industrielle.
- Définir l’enveloppe produit : diamètre des tubes et plage dimensionnelle des ailettes, largeur et longueur des panneaux, masse, famille d’assemblages et fréquence de variation des produits.
- Cartographier le flux des matériaux : sens d’arrivée, zone d’attente, chargement, déchargement, points de levage et destination en aval.
- Vérifier les fondations et les accès : charge au sol, alignement, ancrage, dégagement pour la maintenance, parcours de l’opérateur et zones protégées.
- Documenter l’interface électrique : caractéristiques de l’alimentation, distribution, dispositifs de protection, mise à la terre et responsabilité du raccordement.
- Attribuer les mesures de maîtrise des fumées et des risques d’incendie : principe d’aspiration, air de compensation, dispositions relatives aux travaux par point chaud, gestion des matières combustibles et examen des exigences réglementaires locales.
- Planifier le système de consommables : stockage du fil et du flux, conditionnement si nécessaire, alimentation, récupération, nettoyage et traçabilité des lots.
- Spécifier le système de commande et les données : recettes, niveaux d’accès, alarmes, verrouillages, E/S, enregistrements de production, sauvegarde et périmètre de cybersécurité.
- Répertorier les utilités auxiliaires : air comprimé, refroidissement, aspiration ou autres services, uniquement lorsque la configuration retenue les nécessite.
- Planifier les moyens de maintenance : consignation sûre, accès aux pièces d’usure, instruments à étalonner ou à vérifier, assistance au diagnostic et stratégie de pièces de rechange.
- Définir le transfert en aval : principes de refroidissement ou de maintien, poste de contrôle dimensionnel, marquage, traçabilité, moyens de stockage et opération suivante.
Attribuer chaque interface à l’acheteur, au fournisseur ou à un tiers avant la passation de la commande. “À la charge de tiers” ne désigne pas un responsable. Pour chaque élément, préciser qui fournit les données, qui conçoit l’interface, qui l’installe et quelle preuve permet de le clôturer.
Matrice d’acceptation d’un appel d’offres à 12 données d’entrée pour panneaux membranés
Un appel d’offres exploitable pour la prise de décision commence par des preuves de production, et non par un nombre de torches demandé. Les 12 données d’entrée ci-dessous permettent au fournisseur de justifier une configuration adaptée, tout en laissant à l’acheteur la responsabilité des exigences produit, des bases du mode opératoire de soudage et des critères d’acceptation.
Ne mentionner des références telles que ASME BPVC Section IX et ISO 13920:2023 dans l’appel d’offres que lorsque le code de construction applicable, le plan, le contrat et le plan d’acceptation les rendent applicables.
Transformer les plages publiées en preuves d’acceptation :
En juillet 2026, la page des configurations commerciales d’Aubrik publie une enveloppe propre au fournisseur comprenant une vitesse de soudage de 0,8 m/min à 2,0 m/min, un suivi de joint de ±0,5 mm, une épaisseur de panneau de 3 mm à 16 mm, un diamètre extérieur de tube de 22 mm à 108 mm, une largeur de panneau standard de 1 600 mm avec une largeur sur mesure allant jusqu’à 2 500 mm, ainsi qu’un diamètre de fil de 2,4 mm ou 3,2 mm. Ces valeurs décrivent la configuration publiée par Aubrik, et non des limites universelles du procédé ni des résultats garantis.
Pour un essai aux limites propre au fournisseur, l’appel d’offres peut demander des preuves pour les cas inférieurs et supérieurs applicables : épaisseurs de 3 mm et 16 mm, diamètres extérieurs de tube de 22 mm et 108 mm, largeurs de 1 600 mm et 2 500 mm, fils de 2,4 mm et 3,2 mm, ainsi que des vitesses enregistrées comprises entre 0,8 m/min et 2,0 m/min. Utiliser uniquement les cas autorisés par le plan de l’acheteur, les bases du mode opératoire de soudage et le périmètre convenu de la FAT.
| Donnée d’entrée | Éléments fournis par l’acheteur | Éléments confirmés par le fournisseur | Preuves apportées par la FAT | Document de transfert |
|---|---|---|---|---|
| 1. Gamme de produits | Familles de panneaux représentatives et fréquence prévue | Familles couvertes et méthode de changement de série | Essais représentatifs convenus | Matrice configurations/produits |
| 2. Matériaux des tubes et des ailettes | Spécifications, nuances et besoins de traçabilité | Hypothèses de compatibilité et exclusions | Matériau d’essai correctement identifié | Enregistrements des matériaux et consommables |
| 3. Plage dimensionnelle | Dimensions des tubes, des ailettes et des assemblages, avec indice de révision | Enveloppe de fonctionnement et outillage requis | Cas limites sélectionnés | Plage approuvée et liste des outillages |
| 4. Enveloppe des panneaux | Données de largeur, de longueur, de masse, de support et de levage | Solution de chargement, de maintien, de déplacement et de déchargement | Déplacement sûr des panneaux convenus | Plan d’implantation et instructions de manutention |
| 5. Géométrie des assemblages | Plans, critères d’accostage et exigences de pointage ou de séquençage | Principes de l’outillage et de l’accès aux têtes de soudage | Réglage reproductible et assemblages terminés | Fiches de réglage et plans |
| 6. Définition de la production | Durée du poste, gamme de produits, pauses planifiées, inspection et traitement des reprises | Hypothèses de cycle et temps exclus | Temps mesurés à chaque jalon et unités acceptées | Procès-verbal d’essai signé avec les hypothèses |
| 7. Bases du mode opératoire de soudage | Responsabilité relative aux WPS/PQR applicables et plan de qualification | Système de commande disponible et acquisition des données | Exécution de la base d’essai autorisée | Enregistrements des réglages liés aux révisions |
| 8. Consommables | Classifications approuvées et règles de stockage et de traçabilité | Interfaces d’alimentation et de récupération, et hypothèses de capacité | Alimentation stable pendant l’essai convenu | Circuit des consommables et registre de maintenance |
| 9. Critères dimensionnels | Caractéristiques du plan, tolérances, état de support et précision de mesure | Contribution et limites de l’outillage et du système de commande | Dimensions enregistrées avant et après soudage | Fiches d’inspection et méthode de mesure |
| 10. Critères relatifs aux soudures et aux inspections | Méthode d’examen, échantillonnage, acceptation et procédure de traitement | Accès et prise en charge des données du procédé | Inspection convenue du résultat de l’essai | Rapports liés à l’identification du panneau |
| 11. Utilités et système de commande | Services disponibles, règles du site, interfaces et politique de gestion des données | Charges, points de raccordement, E/S, verrouillages et exclusions | Contrôles fonctionnels et des interfaces de sécurité dans le périmètre convenu | Plans conformes à l’exécution, sauvegardes et réglages |
| 12. Offre d’assistance | Langue, public visé par la formation, attentes en matière de réactivité et de pièces de rechange | Manuels, formation, garantie, pièces de rechange et périmètre de l’assistance | Examen des documents et exercices destinés aux opérateurs et au personnel de maintenance | Dossier accepté et liste des points ouverts |
Quelles données de production un acheteur doit-il préparer avant d’accepter une ligne de soudage de panneaux membranés ?
Préparer la matrice des familles de produits, les matériaux et plans réels, les règles relatives aux assemblages et à l’accostage, la responsabilité du mode opératoire de soudage, les consommables, les critères dimensionnels et d’acceptation des soudures, les hypothèses relatives aux postes, les utilités, les interfaces du système de commande, la formation, les pièces de rechange et les documents de transfert. Sélectionner ensuite des essais FAT représentatifs des cas limites difficiles et de la famille de produits courante, et non uniquement une éprouvette de démonstration commode.
Règle minimale pour un appel d’offres exploitable
Si une promesse de production ne peut pas être rattachée à un produit défini, à des soudures et une géométrie acceptées, à un modèle de poste, à une procédure d’inspection et au traitement des reprises, elle ne constitue pas encore un engagement de production comparable. Demander au fournisseur d’indiquer chaque hypothèse en regard du résultat.
Une fois les 12 données d’entrée définies, consulter les configurations de machines de soudage de panneaux membranés d’Aubrik. Cette page commerciale est l’endroit approprié pour examiner les options du matériel, les spécifications propres au fournisseur, la personnalisation et les questions relatives aux devis ; le présent guide reste la référence en matière de procédé et d’acceptation.
Questions fréquentes
Pour connaître le périmètre de qualification et de tolérances applicable aux réponses ci-dessous, consulter les documents contractuels du projet conjointement avec ASME BPVC Section IX et ISO 13920:2023. Ces documents publics constituent des références de périmètre, et non les critères d’acceptation du projet.
Que sont les panneaux membranés de tubes de chaudière et pourquoi sont-ils importants ?
Les panneaux membranés sont des assemblages dans lesquels des tubes sont reliés par des ailettes ou des barres pour former une section de paroi continue. Leur conception et leur fonction exactes sont définies par le dossier d’ingénierie de la chaudière. Du point de vue de la fabrication, cette géométrie assemblée intègre l’état des tubes, la préparation des ailettes, l’accostage, l’intégrité des soudures, les dimensions des panneaux et la traçabilité dans une même gamme de production maîtrisée. Cette fonction de paroi commune rend la validation dimensionnelle et la traçabilité aussi importantes que l’aspect des cordons lors de l’assemblage ultérieur de la chaudière, de la documentation des parties sous pression et de l’inspection finale.
Quel procédé de soudage est utilisé pour les panneaux membranés de chaudière ?
Des procédés de soudage à l’arc submergé et sous gaz de protection peuvent être employés dans les systèmes de production de panneaux, selon la conception de l’assemblage, le matériau, l’accessibilité, le mode opératoire de soudage et la configuration du matériel. Le seul nom du procédé ne suffit pas à sélectionner la machine. Les acheteurs doivent fournir l’enveloppe produit et les bases de qualification, puis vérifier que le procédé et le système de commande proposés permettent de produire les preuves spécifiées.
Quelle est l’incidence de l’automatisation sur la régularité des soudures des panneaux membranés ?
L’automatisation peut reproduire de manière plus régulière les mouvements coordonnés, l’alimentation en fil, la course et les réglages enregistrés qu’une séquence manuelle non maîtrisée. Elle ne peut pas garantir une production régulière lorsque la géométrie d’entrée, l’état de surface, l’accostage, les consommables ou les règles d’inspection varient. L’automatisation est la plus efficace lorsque les critères de validation en amont et les preuves en aval sont soumis à la même rigueur. La régularité doit être évaluée entre les entrées validées et la production acceptée en utilisant, pour chaque essai, la même famille de produits, la même révision du mode opératoire de soudage, la même méthode d’inspection et les mêmes conditions de support ; conserver le résultat dans les dossiers d’examen de la production.
Quels sont les principaux contrôles qualité du soudage de panneaux membranés ?
Vérifier l’identification des matériaux, la géométrie des tubes et des ailettes, l’état de surface, l’accostage, le réglage autorisé du procédé, la traçabilité des consommables, les variables enregistrées, l’examen des soudures, les dimensions après soudage et la décision finale. Relier chaque résultat au panneau, à la révision du plan, aux bases du mode opératoire de soudage, à la méthode de mesure et au responsable de l’examen afin que tout écart puisse être retracé et résolu.
Que faut-il enregistrer lors de la FAT d’un panneau membrané ?
Enregistrer le produit et le matériau exacts de l’essai, les révisions du plan et du mode opératoire de soudage, les réglages et les consommables, l’état des utilités et du logiciel, les contrôles de sécurité ou fonctionnels, les temps à chaque jalon, les interruptions, les preuves réelles du procédé, les dimensions avant et après soudage, les résultats d’inspection, les reprises ou points ouverts et les hypothèses sous-jacentes à tout résultat de production. Inclure le circuit de chargement et de déchargement, l’accès pour la maintenance, l’historique des alarmes et des arrêts, les actions de l’opérateur, les conditions de support lors des mesures, ainsi que le responsable et l’échéance de chaque constat non résolu avant de clôturer l’essai ou de planifier un nouvel essai.
Conserver le relevé chronologique brut ainsi que la synthèse. Relier chaque résultat d’inspection au panneau d’essai et à ses réglages, identifier le responsable de chaque action ouverte et indiquer si un nouvel essai est nécessaire. Conserver l’acceptation signée plutôt que de se fier à une vidéo ou à une simple mention de réussite ou d’échec.
Quand une machine de soudage de panneaux membranés n’est-elle pas l’équipement adapté ?
Une machine de soudage de panneaux membranés peut ne pas constituer le poste adapté lorsque le travail porte sur un assemblage d’extrémités de tubes, une réparation locale, un accessoire, un rechargement soudé, un cordon court et encombré ou une géométrie hors de l’enveloppe de l’outillage et des mouvements prévus. Soumettre ces assemblages à une décision d’ingénierie et de mode opératoire de soudage distincte. Ne pas les imposer à la ligne de panneaux au seul motif qu’ils nécessitent du soudage.
Faire du choix de la machine une décision de production maîtrisée
Une séquence fiable est simple à énoncer, mais exigeante à exécuter : valider les entrées, accoster et maintenir la pièce, appliquer le mode opératoire de soudage qualifié applicable, conserver les preuves du procédé, inspecter la soudure et le panneau, traiter les écarts et libérer le flux en aval. Quatre outils opérationnels, le flux en 7 étapes, la cartographie des contraintes à 7 jalons, la matrice de diagnostic à 10 causes et la matrice d’appel d’offres à 12 données d’entrée, attribuent un responsable clairement identifié à chaque décision.
Les capacités de la machine restent importantes. Elles ne deviennent pertinentes qu’une fois que l’acheteur a défini ce que la ligne doit fabriquer et comment la conformité de la production sera démontrée. Réserver les travaux de configuration et de devis à la page de la solution commerciale, et conserver ce guide comme logique d’exploitation commune à la production, à l’ingénierie du soudage, à l’assurance qualité, à la maintenance et au service achats.
Références et sources
- ASME, BPVC Section IX : qualifications en soudage, brasage et assemblage par fusion (notice de l’édition 2025)
- ISO, ISO 13920:2023, tolérances générales pour les constructions soudées
- Materials (2024) — influence de l’intensité du courant de soudage à l’arc submergé sur l’acier P355N
- The International Journal of Advanced Manufacturing Technology (2024) — procédé de soudage à l’arc submergé et observations métallurgiques
- OSHA, 29 CFR 1910.252, exigences générales relatives au soudage
- The Fabricator, utilisation de fil fourré dans les applications de soudage à l’arc submergé
- Canadian Metalworking, principes fondamentaux du soudage à l’arc submergé