Aubrik Şirketi ile İletişime Geçin

Proses ve Kalite Kontrolü İçin Membran Panel Kaynak Makinesi Kılavuzu

Kazan paneli üretim kılavuzu
Temmuz 2026’da güncellendi
Membran panel kaynak makinesi, daha büyük bir boru ve lama üretim sistemindeki birleştirme istasyonudur. Kaynak hareketini ve tekrarlanabilir proses girdilerini koordine edebilir ancak doğrulanmamış malzemeyi, yetersiz fit-up işlemini, uygun olmayan bir kaynak prosedürünü, geciken muayeneyi veya engellenen boşaltmayı düzeltemez. Bu nedenle yapısal kazan bileşenlerinde kaliteli panel üretimi, yalnızca kaynak torcu sayısı veya kaynak hızı üzerinden değil, malzeme serbest bırakmadan nihai devretmeye kadar planlanmalıdır.
Kısa yanıt: ürün çalışma aralığını tanımlayın, boru ve lama fit-up işlemini onaylayın, geçerli ve kalifiye kaynak prosedürüne uygun çalışın, hem kaynak dikişlerini hem de panel geometrisini muayene edin ve kabul sırasında üretim akışının tamamını test edin. Kullanılabilir hat kapasitesini, gerçek ürün karması altında tekrarlanabilir en yavaş kontrol aşaması belirler.
Uygulamada panel kaynak makinesi, daha geniş bir üretim hattında hazırlık ile muayene arasında yer alır; boru veya tüp uç birleştirmeleri başka bir istasyona yönlendirilebilir.
1. Üç kontrol katmanını birbirinden ayırın.
Makine parametreleri, kaynak prosedürü yeterliliği ve sözleşme kabulü birbiriyle ilişkilidir ancak birbirinin yerine kullanılamaz.
Makine parametreleri, kaynak prosedürü yeterliliği ve sözleşme kabulü birbiriyle ilişkilidir ancak birbirinin yerine kullanılamaz.
2. Yedi üretim kontrol aşamasını ölçün.
Hazırlık, fit-up, sarf malzemeleri, muayene, onarım ve taşıma ve konumlandırma, kaynak hareketinden önce üretimi kısıtlayabilir.
Hazırlık, fit-up, sarf malzemeleri, muayene, onarım ve taşıma ve konumlandırma, kaynak hareketinden önce üretimi kısıtlayabilir.
3. Kanıtlara dayanarak teşhis koyun.
Bir parametreyi değiştirmeden önce malzeme ile fit-up işlemini, proses kayıtlarını ve kaynak sonrası ölçüleri inceleyin.
Bir parametreyi değiştirmeden önce malzeme ile fit-up işlemini, proses kayıtlarını ve kaynak sonrası ölçüleri inceleyin.
4. İlan edilen nominal değeri değil, kanıtı satın alın.
RFQ ve FAT kapsamında ürün karması, vardiya varsayımları, muayene kriterleri ve devir kayıtları aynı temele göre düzenlenmelidir.
RFQ ve FAT kapsamında ürün karması, vardiya varsayımları, muayene kriterleri ve devir kayıtları aynı temele göre düzenlenmelidir.
Membran Panel Kaynak Makinesi Neleri Kontrol Eder, Neleri Etmez?
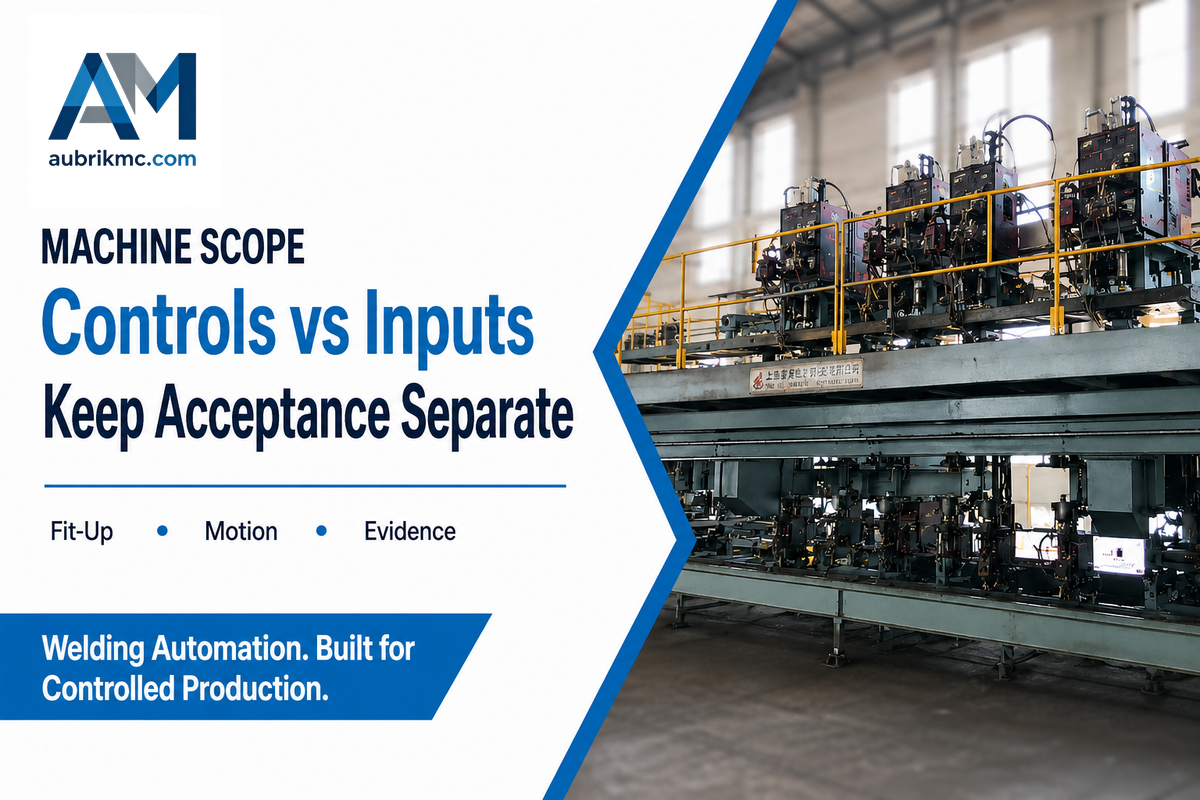
Hazırlanmış bir boru ve lama montajı, istasyonun tasarlanan çalışma aralığı içinde hareket ettirilir, sabitlenir, enerjilendirilir ve kaynaklanır. Çevredeki üretim kontrolleri, bu montajın kaynağa uygun olup olmadığını ve tamamlanan panelin kabul edilebilirliğini belirler. Her ikisini de tek bir makine sorumluluğu olarak değerlendirmek, değişkenliğin kaynağını gizler.
ASME’nin BPVC Bölüm IX’un 2025 baskısına ilişkin kamuya açık kaydı, diğer BPVC bölümlerinin gerektirdiği kaynak prosedürü ve personel yeterlilik kurallarını açıklar. Membran panel için bir parametre reçetesi sunmaz. Bu ayrım önemlidir: ekipman onaylı girdileri tekrarlayabilirken kalifiye ve kabul edilmiş temeli, geçerli WPS/PQR ile sözleşme belgeleri tanımlar.
| Öğe | İstasyonla ilişkisi | Birincil sorumlu | Onay veya kanıt |
|---|---|---|---|
| 1. Malzeme kimliği | Onaylanmış boru, kanat laması, tel ve toz makineye girer; istasyon izlenebilirliği oluşturmaz. | Malzeme ve kalite güvencesi | Döküm/parti kayıtları ve sarf malzemesi tanımlaması |
| 2. Boru ve kanat geometrisi | Fikstürler parçaları yalnızca kabul edecek şekilde tasarlandıkları geometri sınırları içinde konumlandırabilir. | Mühendislik ve hazırlık | Teknik resim revizyonu ve giriş boyut kontrolü |
| 3. Yüzey durumu | Ark davranışı hazırlanmış yüzeyin durumunu yansıtır; kaynak arabası her kirleticiyi gidermez. | Hazırlık ve kaynak gözetimi | Belgelenmiş temizlik kriteri ve görsel onay |
| 4. Fit-up ve sabitleme | Sıkıştırma, montajı yerinde tutar ancak sınır dışındaki bir açıklığı veya hizalamayı kabul edilebilir hâle getiremez. | Fit-up istasyonu | Çevrim başlamadan önce kaynak birleştirmesi ve hizalama kontrolü |
| 5. Proses değişkenleri | Kaynak güç kaynağı, tel besleme, hareket mesafesi ve kafa konumu, yapılandırılmış aralıklar içinde makine tarafından kontrol edilir. | Kaynak mühendisliği ve operatör | Onaylı kurulum föyü ve kaydedilmiş gerçek değerler |
| 6. Sarf malzemesi sürekliliği | Sarf malzemeleri istasyon tarafından beslenir; depolama, koşullandırma, ikmal ve parti kontrolü hattın sorumluluğundadır. | Depo ve üretim | Sarf malzemesi kaydı ve ikmal planı |
| 7. Koordineli hareket | İş parçası hareketi ile kaynak kafaları, seçilen konfigürasyona göre senkronize edilir. | Ekipman ve kumanda sistemi | Boş çevrim ve yüklü işlev testi |
| 8. Kaynak dikişi ve panel kabulü | Proses verileri istasyon tarafından toplanabilir ancak kabul, belirtilen muayene ve boyutsal kanıtlara dayanır. | QA/QC | Muayene planı, sonuçlar ve değerlendirme kararı |
| 9. Sonraki prosese devretme | Çevrimin tamamlanması; soğutma, kaldırma, depolama veya bir sonraki işlemin hazır olduğunu garanti etmez. | Üretim planlaması | Onaylanmış rota kartı ve açık aktarma yolu |
Bu sınır, maliyetli iki yanlış teşhisi önler. Bir hazırlık kusuru, bitmek bilmeyen makine parametresi denemelerine dönüşmemeli; gerçek bir kumanda veya hareket sorunu da “operatör değişkenliği” olarak geçiştirilmemelidir. Her koşulun bir sorumlusu ve kanıt zinciri vardır.
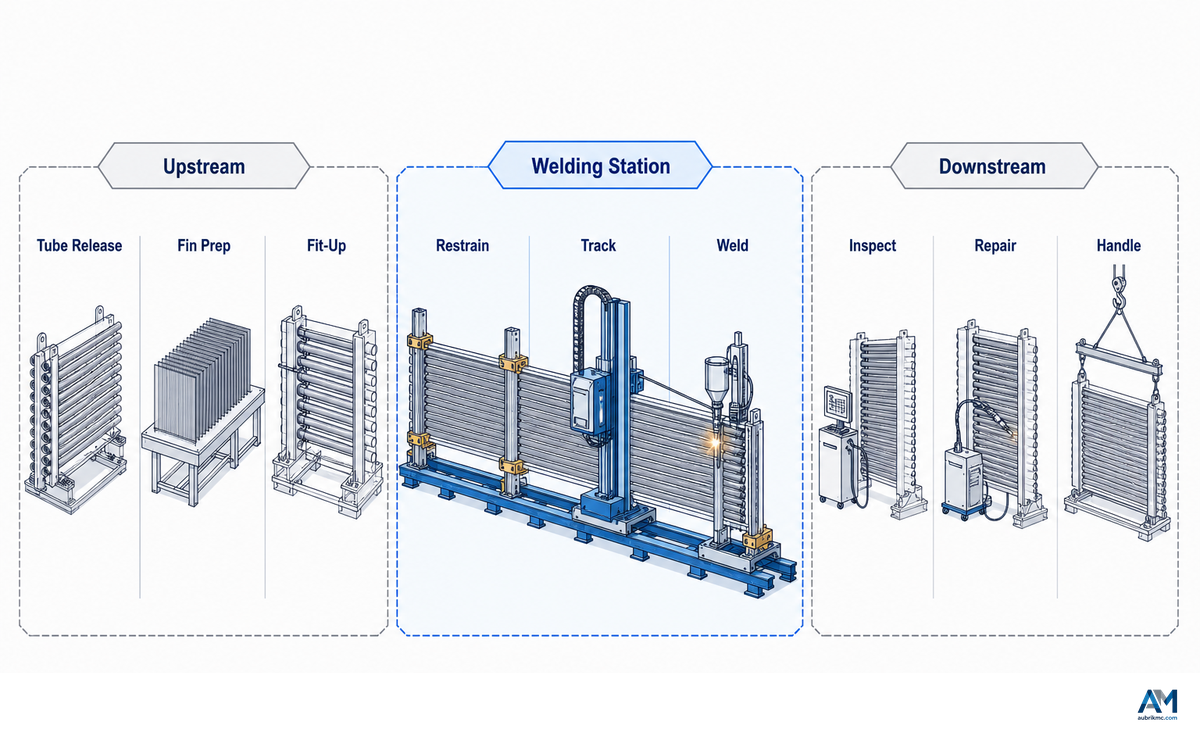
7 Aşamalı Panel Hazırlık Akışı: Boru ve Kanat Lamasından Nihai Muayeneye
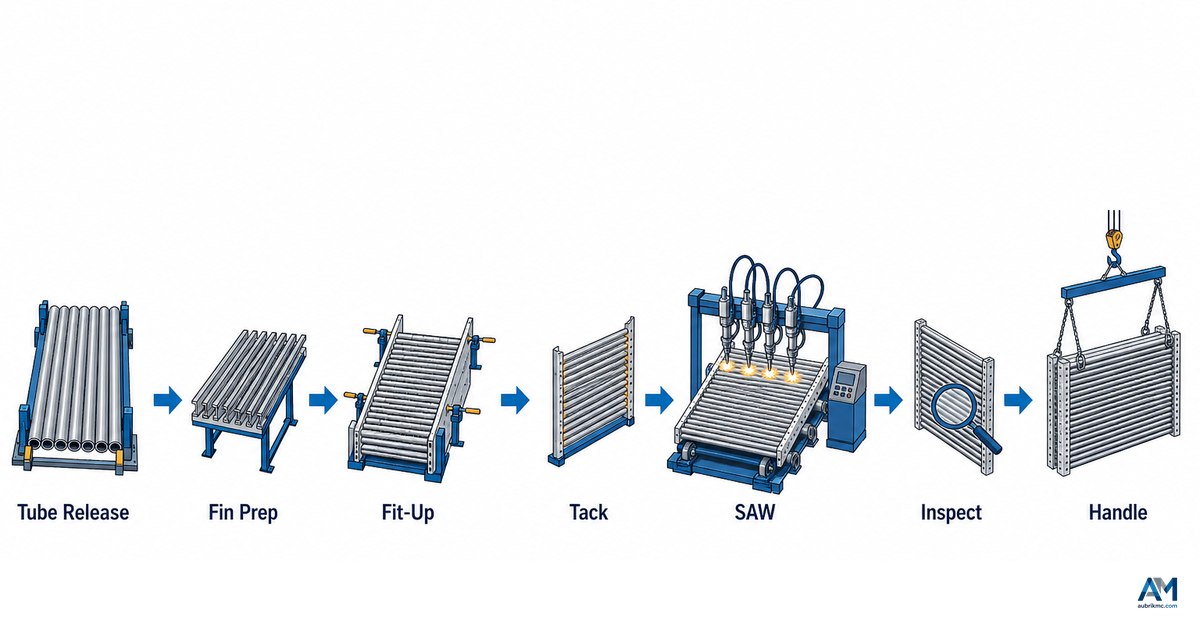
Kazan membran duvarı imalatında aşağıdaki sıralamayı evrensel bir rota föyü olarak değil, planlama çerçevesi olarak kullanın. Gerçek bekletme noktaları teknik resme, malzemeye, kaynak prosedürüne, muayene planına ve tesis yerleşimine bağlıdır. Amaç, bir sonraki aşama işi devralmadan önce nelerin onaylanması gerektiğini göstermektir.
- Malzeme onayında boruyu, kanat lamasını, dolgu metali/toz sistemini ve revizyon kontrollü belgeleri eşleştirin. Benzer görünen bir girdi, eşdeğerlik kanıtı değildir.
- Hazırlık sırasında doğruluk, kanat geometrisi, kesim durumu ve belirtilen yüzey hazırlama durumu dâhil olmak üzere fit-up işlemini ve ark davranışını etkileyen özellikleri doğrulayın. Ölçüleri istasyonda gayriresmî biçimde dönüştürmek yerine mm veya teknik resimde belirtilen birimle kaydedin.
- Yükleme ve fit-up için parçaları konumlandırın, hizalamayı ve kaynak birleştirmesinin durumunu doğrulayın, ardından onayı kaydedin. Makineyi, uygun olmayan girdileri zorla yerine oturtan motorlu bir mastar olarak kullanmayın.
- Kontrollü kaynak sırasında yetkilendirilmiş kurulumu seçin, sarf malzemelerini ve topraklamayı doğrulayın ve kaynak prosedürünün veya kontrol planının gerektirdiği değişkenleri izleyin.
- Temizlik ve erişim sırasında kaynak dikişini örten veya bir sonraki paso, muayene ya da taşıma ve konumlandırma adımını engelleyen malzemeyi giderin.
- Muayene ve değerlendirme kararı için kaynak dikişinin durumunu ve panel ölçülerini projede tanımlanan yöntemle değerlendirin. Kabulü, onarım rotasını veya mühendislik incelemesini kaydedin.
- Boşaltma ve sonraki prosese aktarma sırasında paneli taşıma ve konumlandırma hasarından veya kontrolsüz deformasyondan koruyun ve izlenebilirliği iş parçasıyla birlikte sürdürün.
ISO 13920:2023, kaynaklı konstrüksiyonlar için genel tolerans sınıfları sağlar ancak kamuya açık kaydında teknik resim ve işlevsel gereklilikleri de geçerli toleransların merkezine koyar. Membran panel açısından bu, onay kontrolünde ilgisiz bir panelden kopyalanan tolerans yerine alıcının teknik resmine ve kabul belgelerine atıfta bulunulması gerektiği anlamına gelir.
İzlenebilirlik için malzeme şartnamesi veya alıcının planı gerektirdiğinde boru fabrikasının kaynağını ve gerçek çapı kaydedin. Aynı kontrollü montaj, satın alma belgelerinde membran duvar paneli olarak adlandırılabilir.
Kazan üretim ekipmanı iş akışı şeması yararlı bir kaynaktır; çünkü panel kaynağı genellikle önceki üretim hazırlığı ve sonraki imalat işlemleriyle karşılıklı bağımlılıklara sahiptir. Şema, listelenen ekipman istasyonlarından yalnızca bazılarının tek bir atölyede kullanılacağını varsayar.
7 Kontrollü Panel Hattı Kısıt Haritası: Gerçek Darboğazı Bulun
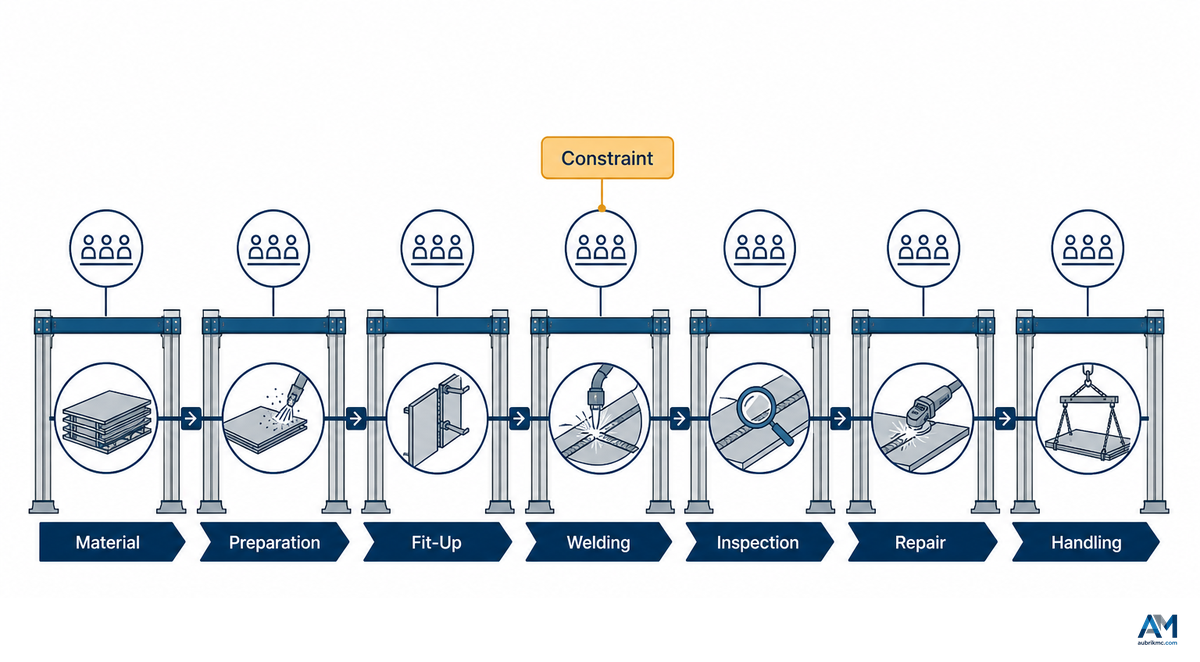
Kullanılabilir üretim kapasitesini, amaçlanan ürün karmasında kabul edilebilir işi serbest bırakan en yavaş tekrarlanabilir kontrol aşaması belirler. Fit-up beklemeleri, sarf malzemesi kesintileri, muayene kuyrukları, onarım veya boşaltma düzenli olarak bir sonraki paneli bekletiyorsa hızlı bir kaynak çevrimine rağmen hat yavaş olabilir.
| Kontrol aşaması / gözlem | Olası kısıt | Ölçüm | Sorumlunun düzeltici sorusu |
|---|---|---|---|
| 1. Malzeme onay kuyruğu | İzlenebilirlik veya belge uyumsuzluğu | Nedenlere göre bekleme süresi ve reddedilen partiler | Hazırlık başlamadan önce hangi kayıt eksik? |
| 2. Hazırlığın tamamlanması | Boru/kanat durumu veya temizlik birikmesi | Vardiya başına hazır takımlar ve ilk seferde onay | En fazla bekletmeye hangi girdi özelliği neden oluyor? |
| 3. Fit-up onayı | Hizalama, kaynak birleştirmesinin durumu veya fikstüre yükleme | Yüklemeden onaya kadar geçen süre ve ayarlama sayısı | Gecikmeye girdi geometrisi, yöntem veya erişim mi neden oluyor? |
| 4. Etkin kaynak çevrimi | Hareket mesafesi, başlatma/durdurma veya hareket kesintisi | Arkın açık olduğu süre, ark dışı süre ve durma nedeni | Hangi duruş istasyon tarafından kontrol ediliyor? |
| 4. Sarf malzemesi sürekliliği | Tel/toz beslemesi, koşullandırma veya ikmal | Kesintiler ve ikmal/toparlanma için geçen süre | İkmal, onay sırası bozulmadan yapılabilir mi? |
| 5. Muayene onayı | Soğutma, erişim, boyut kontrolü veya muayene personeli kuyruğu | Çevrim tamamlanmasından değerlendirme kararına kadar geçen süre | Hangi kanıtlar çevrimden sonra değil, çevrim sırasında hazırlanabilir? |
| 6. Onarım/değerlendirme kararı | Tekrarlayan kusur veya yavaş mühendislik kararı | Nedenlere göre üretim verimliliği, ilk seferde kabul ve yeniden işleme saatleri | Sorun malzeme, fit-up, proses, hareket veya muayeneden mi kaynaklanıyor? |
| 7. Taşıma ve konumlandırma/boşaltma | Vinç, rulo, zemin alanı veya sonraki proses tıkanıklığı | Onaydan alanın boşalmasına kadar geçen süre ve engellenen çevrim olayları | Önceki panel aktarılırken bir sonraki panel girebilir mi? |
| Kontrol aşamaları arası ürün değişimi | Ürün karması değişkenliği ve kurulum doğrulaması | Ürün ailesine göre son uygun üründen ilk uygun ürüne kadar geçen süre | Hangi parametreler, fikstürler ve kontroller gerçekten değişiyor? |
Uydurma üretim verisi içermeyen örnek: kaynak arabasının çoğu çevrimde fit-up onayından önce işi bitirdiğini, muayene ve boşaltmanın ise aksamadığını varsayın. Hareket hızını artırmak, daha fazla onaylanmış panel değil, kaynak istasyonunda daha fazla bekleme oluşturur. Fit-up değişkenliğini veya onay süresini azaltan bir denemeden sonra yedi kontrol aşamasının tamamını yeniden ölçün. Bu mantık nerede test yapılacağını belirler; yüzdesel bir kazanç öngörmez.
Her verimlilik karşılaştırmasını aynı temele göre düzenleyin. Panel uzunluğu ve genişliği, boru/kanat geometrisi, kaynak sırası, kabul edilen kalite, vardiya süresi, ürün değişim karması ve yeniden işleme yöntemi de tanımlanmadıkça “günlük panel sayısı” eksik bir ölçüdür. Kaynak torcu sayısı ve ilan edilen hareket hızı için de aynı ihtiyatı gösterin.
Yalnızca aynı temele göre düzenlemeyi gösteren örnek senaryo: iki teklifte 90% ve 95% kullanılabilirlik belirtilirken bunlardan biri planlanan 10% ürün değişim aralığını hariç tutuyorsa bu değerler karşılaştırılamaz. Bu örnek yüzdeleri tesise özgü verilerle değiştirin; bunlar ne Aubrik performans iddiası ne de kabul hedefidir.
Boyutsal onay bir kontrol aşamasına dâhil olduğunda alıcının teknik resmini ve geçerli ISO 13920:2023 genel tolerans çerçevesini yalnızca esas alınan belgelerin gerçekten atıfta bulunduğu durumlarda kullanın.
Makine Parametrelerini WPS Saymadan Bir Proses Penceresi Belirleyin
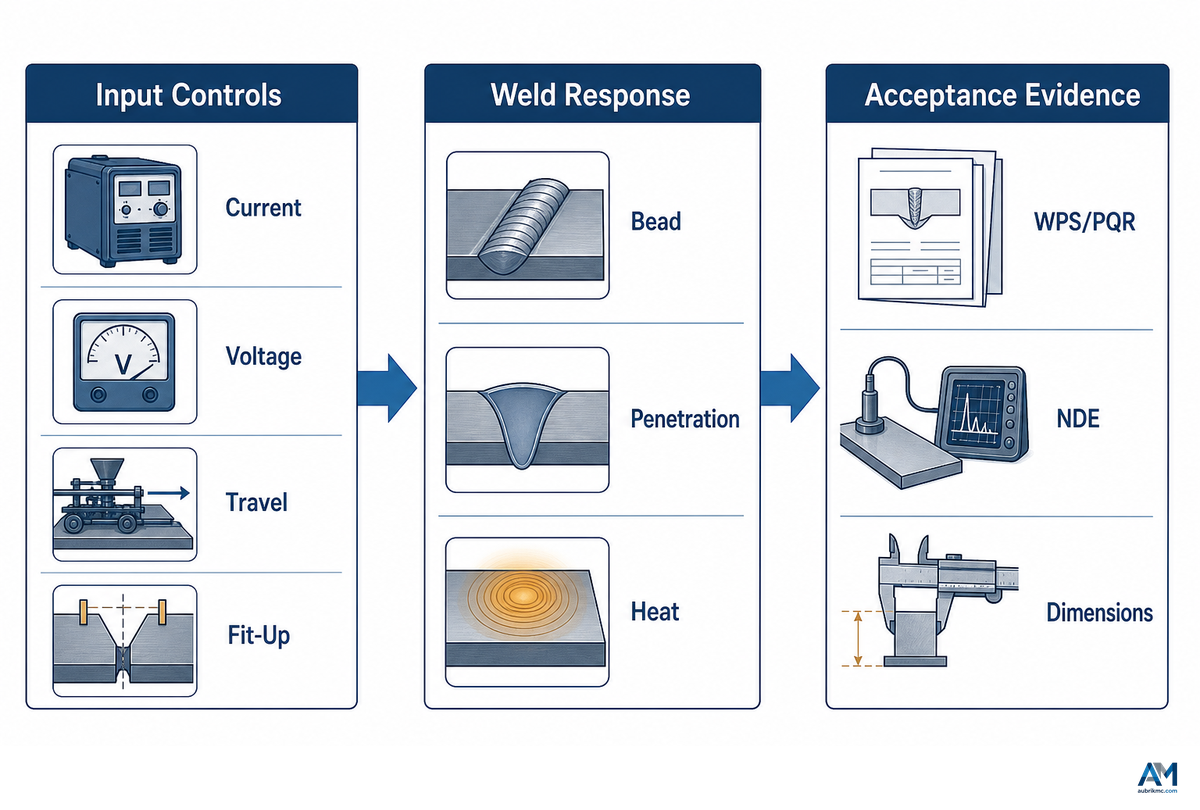
Proses penceresi, ayarlanabilir değişkenleri onaylanmış bir sonuçla ilişkilendirir ve sapmaların nasıl ele alınacağını tanımlar. Kaynak torcunun hassas konumlandırılması düzgün bir kaynak dikişini destekleyebilir ancak belirtilen muayene ve boyut kontrolleri geçilene kadar iki ifade de kabul sonucu değildir. Ekipman tedarikçileri mevcut kumanda sistemlerini açıklar; sorumlu kaynak kuruluşu geçerli kaynak prosedürünü kalifiye eder ve onaylar; sözleşme ise kabul kanıtlarını tanımlar.
Basınçlı kaplarda kullanılan P355N çeliğine ilişkin 2024 tarihli açık erişimli bir çalışma, kendi deney düzeneğinde toz altı kaynak akımını 300 A ile 700 A arasında değiştirmiş ve nüfuziyet, çekme davranışı, sertlik ve mikroyapıdaki değişiklikleri bildirmiştir. Bu sonuçlar, değişkenlerin neden birlikte değerlendirilmesi gerektiğini gösterir. Boru-kanat üretimi için bir parametre aralığı oluşturmaz.
Çalışmaya özgü sınır örneği: söz konusu P355N deneyinde 300 A ve 400 A değerlerinde eksik nüfuziyet oluşmuştur; Tablo 1, makalenin 300 A ile 700 A arasındaki deney aralığında 500 A değerinde 496.29 MPa maksimum gerilim ve 600 A değerinde 18.67% uzama bildirmiştir. Bu sonuçlar panel üretimine aktarılamaz. Kaynak prosedürü penceresinin neden gerçek kaynak birleştirmesi, malzeme ve kabul esasına göre doğrulanması gerektiğini gösterir.
ASTM A516 Grade 70 sac levhaya ilişkin hakemli ayrı bir 2024 çalışması, akım, gerilim, hareket hızı, ısı akışı, ısıdan etkilenen bölge geometrisi, mikroyapı ve sertliği bağlantılı bir sistem olarak değerlendirmiştir. Aktarılabilir ders, çalışmanın sayısal reçetesi değil yöntemidir: girdileri doğrulanmış sonuçlarla ilişkilendirin.
| Değişken veya koşul | Neden bağlantılıdır? | Kaydedilecek kanıt | Onay sınırı |
|---|---|---|---|
| 1. Akım | Tel, hareket mesafesi, ısı girdisi, ergime profili ve yığma miktarıyla etkileşir. | Mevcut olduğunda ayar değeri ve gerçek değer eğilimi | Geçerli WPS ve mühendislik kontrolü |
| 2. Gerilim | Ark davranışını değiştirir ve akım ile geometriyle birlikte değerlendirilmelidir. | Yetkilendirilmiş aralık ve kaydedilen sapmalar | Geçerli kaynak prosedürü |
| 3. Hareket hızı | Birim uzunluk başına süreyi ve ısı dağılımını etkiler; daha hızlı olması otomatik olarak kabul edilebilir olduğu anlamına gelmez. | Komut verilen ve gerçekleşen hareket ile kaynak sonucu | Kaynak prosedürü ve kabul sonucu |
| 4. Tel ve toz sistemi | Sarf malzemesinin seçimi ve durumu, ark ve kaynak metali yığma davranışını etkiler. | Sınıflandırma, üretici, parti ve durum kaydı | Kaynak prosedürü ve satın alma kontrolü |
| 5. Elektrot konumu / serbest tel uzunluğu | Kafa konumu, temas durumu ve çalışma mesafesi kararlılığı etkiler. | Kurulum doğrulaması ve bakım kontrolü | Kaynak prosedürü/kurulum föyü |
| 6. Kaynak birleştirmesi fit-up işlemi | Açıklık, hizalama, temas ve sabitleme, arka sunulan kaynak birleştirmesini değiştirir. | Kaynak öncesi onay ve istisna kaydı | Teknik resim ve fit-up kriterleri |
| 7. Yüzey ve topraklama | Kirlenme veya kararsız bir dönüş yolu, parametre denemesinin sonuçlarını belirsizleştirebilir. | Hazırlık onayı ve bağlantı kontrolü | İş talimatı |
| 8. Sıra / pasolar arası kontroller | Birden fazla kaynak dikişi ve termal geçmiş, geometriyi ve sonraki işi etkileyebilir. | Paso sırası, zamanlama ve belirtilen sıcaklık kanıtı | Geçerli kaynak prosedürü |
| 9. Doğrulanmış sonuç | Bir parametre ancak gerekli kaynak dikişi ve boyutsal sonuçlar kabul edildiğinde yararlıdır. | Kaydedilen girdilerle ilişkilendirilmiş muayene sonuçları | Kalite güvencesi kararı ve sözleşme kabulü |
Hareket hızı veya yüksek yığma oranları tek başına iyileştirme olarak değerlendirilmemelidir: gerekli kaynak dikişi boyutu ve kalitesi yine kabul edilmelidir; sarf malzemesi yapısı ise yığma ve nüfuziyet davranışını değiştirir.
Durdurma koşulu: ekip, esas alınan teknik resmi, kaynak prosedürü revizyonunu, sarf malzemesi esasını ve kabul yöntemini belirleyemiyorsa “doğru görünene kadar ayar yapmayın.” Önce belge ve sorumluluk eksikliğini giderin.
10 Nedenli Kusur-Kontrol Matrisi
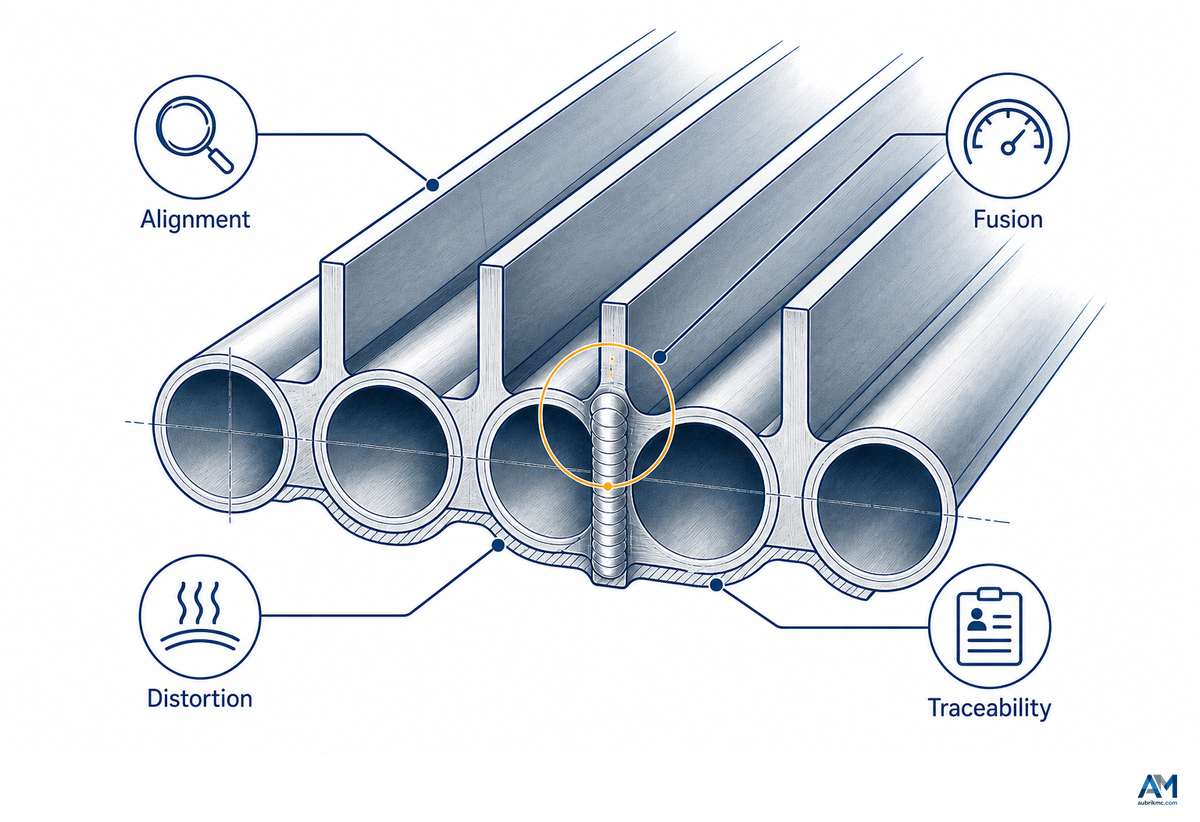
Kazan su duvarı paneli üretiminde görünür bir kaynak dikişi veya panel belirtisi, tek bir kök nedeni nadiren kanıtlar. İncelemeye üç kanıt grubunu ayırarak başlayın: malzeme ve fit-up, kaynak yöntemi ve ekipman ile kaynak sonrası boyut veya muayene sonuçları. Mevcut kanıtlar korunduktan sonra yalnızca tek bir kontrollü faktörü değiştirin.
Kazan borusu panellerindeki kaynak kusurları nasıl en aza indirilebilir?
Tutarlı girdileri onaylayın, geçerli kaynak prosedürünü uygulayın, kritik değişkenleri kaydedin, tanımlanan bekletme noktalarında muayene yapın ve tekrarlayan uygunsuzlukları yalnızca görünüşe göre değil, kanıtlara göre sınıflandırın. Hazırlık, fit-up, sarf malzemesi durumu, hareket, muayene ve onarım kayıtları aynı panelle ilişkilendirilebildiğinde önleme iyileşir.
| Gözlem | İncelenecek olası etkenler | İlk kanıt kontrolü | Saklanacak kayıt / üst kademeye taşıma sınırı |
|---|---|---|---|
| 1. Ergime eksikliği belirtisi | Kaynak birleştirmesinin sunumu, konum, ısı dağılımı, hareket mesafesi, sarf malzemesi/proses uyumu | Fit-up onayı ile gerçek parametre ve kafa konumu kaydı | Muayene sonucu; düzeltici faaliyeti kaynak mühendisliği belirler |
| 2. Gözeneklilik belirtisi | Yüzey durumu, sarf malzemesi durumu, toz örtüsü/taşıma ve konumlandırma, proses kesintisi | Malzeme hazırlığı ve sarf malzemesi parti/durum kanıtı | Belirti haritası; değerlendirme kararı belirtilen kabul rotasına uyar |
| 3. Yanma oluğu | Konum, akım/gerilim/hareket etkileşimi, kaynak birleştirmesi geometrisi | Gerçek parametreleri ve kurulumu onaylı esasla karşılaştırın | Konum ve kapsam; onarımı bu tabloya dayanarak belirlemeyin |
| 4. Eksik nüfuziyet | Fit-up, kaynak birleştirmesi biçimi, akım/hareket etkileşimi, çalışma konumu | Etkilenen uzunluğa ilişkin hassas kaynak birleştirmesi ölçümü ve proses izi | Kaynak kalitesi muayene kanıtı ve mühendislik incelemesi |
| 5. Aşırı nüfuziyet veya delinme | Girdi geometrisi, yerel açıklık, enerji/hareket etkileşimi, elektrot seçimi | Yerel fit-up işlemini kaydedilen proses koşuluna göre kontrol edin | Tam konum, girdi partisi ve kaynak prosedürü revizyonu |
| 6. Düzensiz kaynak dikişi veya ark kararsızlığı | Tel besleme, temas durumu, topraklama, punta kaynağı profili, toz yolu, hareket kesintisi | Alarm/duruş geçmişi, besleme yolu, bağlantı ve kurulum muayenesi | Ekipmanı sıfırlamadan önce olay zamanlamasını koruyun |
| 7. Boru-kanat hizasızlığı | Girdi geometrisi, konumlandırıcı aşınması, yükleme yöntemi, sabitleme, termal hareket | Kaynak öncesi ve kaynak sonrası boyut kaydı | Kullanılan teknik resim özelliği ve ölçüm yöntemi |
| 8. Panel deformasyonu | Girdi eğriliği veya doğruluğu, sabitleme, sıra, ısı dağılımı, onay öncesi taşıma ve konumlandırma | Yalnızca nihai ölçüm değil, aşama aşama geometri | Ölçüm zamanlaması ve destek koşulu |
| 9. Cüruf veya toz taşıma ve konumlandırma sorunu | Toz durumu, geri kazanım yolu, örtme, temizlik erişimi, kesinti | Sarf malzemesi taşıma ve konumlandırma ile geri kazanım/temizlik muayenesi | Parti, durum ve etkilenen uzunluk; kaynak prosedürü kurallarına uyun |
| 10. Tekrarlayan yeniden işleme | Kontrolsüz girdi ailesi, ürün değişim hatası, zayıf geri bildirim döngüsü, tekrarlanan değerlendirme kararı | Ürün ailesi, kontrol aşaması, vardiya ve doğrulanmış nedene göre Pareto analizi | Düzeltici faaliyet kaydı; sistemsel kapatmadan yönetim sorumludur |
Bu matris, onarım talimatlarına gelmeden bilinçli olarak durur. Kabul yöntemleri ve onarım rotaları sözleşmeye, standarda, malzemeye, kaynak birleştirmesine ve kalifiye kaynak prosedürüne göre değişir. Teşhis tablosu kanıtları düzenleyebilir; üretim onarımına yetki veremez.
Muayene planı ultrasonik muayene gerektiriyorsa yöntemi, kapsamı, kabul esasını ve panel kimliğini kaydedin; değerlendirme kararını makinenin kendisi vermez.
Panel Kaynak İstasyonunun Sınırı: Başka Bir Proses Adımı Gerektiren İşler
Boru paneli kaynağında uzun ve tekrarlanan bir boru-kanat dikişi; boru ucu birleştirmesinden, yerel onarımdan, bağlantı parçasından, kaynak dolgu kaplamasından veya kısa ve engelli bir kaynak dikişinden farklı bir üretim problemidir. Sınırı tek bir makineye her kaynak dikişini yaptırma isteğine göre değil; kaynak birleştirmesine erişime, geometriye, geçerli kaynak prosedürü yeterlilik esasına, kalite gerekliliklerine ve taşıma ve konumlandırmaya göre belirleyin.
| İş | Neden panel istasyonunun kapsamı dışında kalabilir? | Sonraki soru |
|---|---|---|
| Boru ucu veya kolektör bağlantısı | Farklı kaynak birleştirmesi geometrisi, erişim, konum ve muayene rotası | Bu kaynak birleştirmesini hangi kalifiye proses ve fikstür kapsıyor? |
| Yerel kusur onarımı | Yetkilendirilmiş bir değerlendirme kararı ve belirli bir konuma kontrollü erişim gerektirir | Hangi onarım prosedürü ve yeniden muayene onaylandı? |
| Kısa veya kesintili dikişler | Başlatma/durdurma ve engeller, sürekli hareketten daha belirleyici olabilir | Farklı bir otomatik veya manuel istasyon, kaynak birleştirmesini daha iyi kontrol eder mi? |
| Kaynak dolgu kaplaması veya kaynak kaplaması | Yığma işlevi ve kaynak prosedürü esası, boru-kanat birleştirmesinden farklıdır | Hangi malzeme, seyrelme, kalınlık ve muayene geçerlidir? |
| Bağlantı parçaları ve kulaklar | Yerel sabitleme, erişim ve ısı yolu ana dikişten farklıdır | Bunlar rotanın hangi aşamasında eklenmeli? |
| Standart dışı kavisli geometri | İş parçasının hareket yolu ve sabitleme, hattın tasarlanan çalışma aralığını aşabilir | Fikstür ve hareket gerçek biçim için doğrulanabilir mi? |
Bu Bölüm; SAW, MIG/MAG, robotik kaynak veya manuel yöntemleri fiyata ya da ilan edilen performansa göre sıralamaz. Bunlar gerçek ürün çalışma aralığına bağlı konfigürasyon kararlarıdır. Sonraki polisaj, kaplama ve boru ucu işlemleri de kendi rotalarını gerektirir. Bitişik kapsam kararları için panel sonrası geometriye yönelik Aubrik panel bükme makinesini ve uç birleştirmesi rotasına yönelik borudan boruya kaynak makinesini inceleyin. Satın alma ekibi önce panel istasyonunun hangi kaynak birleştirmesi ailelerini kapsaması gerektiğini ve hangilerinin başka yerde yapılacağını belirlemelidir.
Entegrasyon ve Tesisat Gereklilikleri: Alıcıların Çok Geç Fark Ettiği Gereksinimler
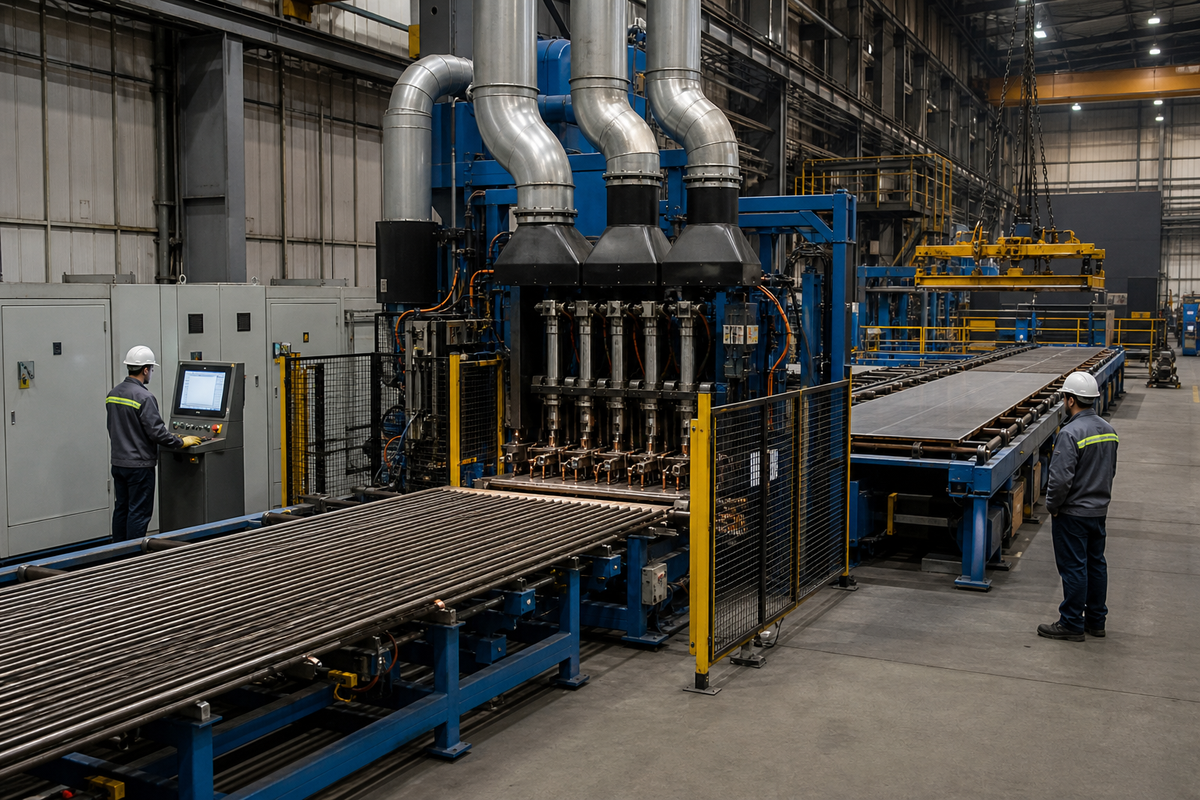
Ekipman kabulü çoğu zaman enerjilendirilmiş makineye odaklanırken üretim arayüzü tanımsız kalır. Yatay bir hat, tek başına yapılan yüksüz çevrimi başarıyla tamamladığı hâlde iş parçası hatta ulaştırılamadığı, sarf malzemelerine bakım yapılamadığı, kanıtlar kaydedilmediği veya tamamlanan panel hattan çıkarılamadığı için hedeflenen akışı yine de sağlayamayabilir.
ABD’deki iş yerleri için OSHA 1910.252, kaynak işlemlerinde yangın tehlikelerinin ele alınmasını ve dumanlara, gazlara, tozlara ve iş yeri koşullarına uygun havalandırma sağlanmasını gerektirir. Bu gereklilik, kaynak dumanı emişi ve yangın önlemlerinin açık arayüz kalemleri olarak tanımlanmasını destekler. Bu, evrensel bir hava debisi değeri olmadığı gibi yerel mevzuat ve endüstriyel hijyen incelemesinin de yerini tutmaz.
- Ürün sınırlarını tanımlayın: boru çapı ve kanat aralığı, panel genişliği ve uzunluğu, ağırlık, kaynak birleştirmesi grubu ve ürün karması sıklığı.
- Malzeme akışını haritalandırın: kabul yönü, bekletme alanı, yükleme, boşaltma, kaldırma noktaları ve sonraki süreçteki varış noktası.
- Temeli ve erişimi doğrulayın: zemin yükü, hizalama, ankraj, bakım erişim boşluğu, operatör güzergâhı ve korumalı bölgeler.
- Elektrik arayüzünü belgeleyin: besleme özellikleri, dağıtım, koruyucu cihazlar, topraklama ve bağlantı sorumluluğu.
- Kaynak dumanı ve yangın önlemleri için sorumlulukları belirleyin: kaynak dumanı emişi konsepti, telafi havası, sıcak çalışma önlemleri, yanıcı madde yönetimi ve yetkili merci incelemesi.
- Sarf malzemesi sistemini planlayın: tel/dekapan depolama, gerektiğinde şartlandırma, besleme, geri kazanım, temizlik ve parti izlenebilirliği.
- Kumanda sistemini ve verileri belirleyin: reçeteler, erişim seviyeleri, alarmlar, kilitlemeler, I/O, üretim kayıtları, yedekleme ve siber güvenlik sınırı.
- Yardımcı tesisatları listeleyin: basınçlı hava, soğutma, kaynak dumanı emişi veya diğer tesisatlar yalnızca seçilen konfigürasyon gerektiriyorsa belirtilmelidir.
- Bakım desteğini planlayın: güvenli enerji izolasyonu, aşınan parçalara erişim, kalibre veya kontrol edilecek cihazlar, arıza teşhis desteği ve yedek parça stratejisi.
- Devir teslimi tanımlayın: soğutma veya sabitleme esası, ölçü kontrol konumu, işaretleme, izlenebilirlik, depolama desteği ve sonraki işlem.
Sipariş verilmeden önce her arayüzü alıcının, tedarikçinin veya üçüncü tarafın sorumluluğuna atayın. “Başkaları tarafından” ifadesi bir sorumlu belirtmez. Her kalem için verileri kimin sağlayacağını, arayüzü kimin tasarlayacağını, kurulumu kimin yapacağını ve kalemin hangi kanıtla kapatılacağını belirtin.
12 Girdili Membran Paneli Teklif Talebi Kabul Matrisi
Karar vermeye hazır bir teklif talebi, istenen kaynak torcu sayısıyla değil üretim kanıtlarıyla başlar. Aşağıdaki 12 girdi, ürün gerekliliklerinin, kaynak prosedürü esasının ve kabul kriterlerinin sorumluluğunu alıcıda tutarken tedarikçinin uygun bir konfigürasyonu açıklamasına olanak verir.
ASME BPVC Section IX ve ISO 13920:2023 gibi referansları teklif talebinde yalnızca geçerli imalat kodu, teknik resim, sözleşme ve kabul planı bunların uygulanmasını gerektiriyorsa belirtin.
Yayınlanan aralıkları kabul kanıtına dönüştürün:
Temmuz 2026 itibarıyla Aubrik’in ticari konfigürasyon sayfasında 0.8 m/min ila 2.0 m/min kaynak hızı, ±0.5 mm dikiş izleme hassasiyeti, 3 mm ila 16 mm panel kalınlığı, 22 mm ila 108 mm boru dış çapı, 2,500 mm’ye kadar özel genişlik seçeneğiyle 1,600 mm standart panel genişliği ve 2.4 mm veya 3.2 mm tel çapından oluşan tedarikçiye özgü bir çalışma aralığı yayımlanmaktadır. Bu değerler evrensel kaynak yöntemi sınırlarını veya garanti edilen sonuçları değil, Aubrik’in yayımlanmış konfigürasyonunu tanımlar.
Tedarikçiye özgü bir sınır denemesi için teklif talebinde geçerli alt ve üst durumlara ilişkin kanıt istenebilir: 3 mm ve 16 mm kalınlık, 22 mm ve 108 mm boru dış çapı, 1,600 mm ve 2,500 mm genişlik, 2.4 mm ve 3.2 mm tel ile 0.8 m/min ve 2.0 m/min aralığında kaydedilmiş hızlar. Yalnızca alıcının teknik resminin, kaynak prosedürü esasının ve mutabık kalınan FAT kapsamının izin verdiği durumları kullanın.
| Girdi | Alıcının sağlayacakları | Tedarikçinin doğrulayacakları | FAT ile kanıtlanacaklar | Devir teslim kaydı |
|---|---|---|---|---|
| 1. Ürün karması | Temsilî panel grupları ve beklenen sıklık | Kapsanan gruplar ve ürün değişim yöntemi | Mutabık kalınan temsilî denemeler | Konfigürasyon/ürün matrisi |
| 2. Boru ve kanat malzemeleri | Teknik özellikler, malzeme kalite sınıfları ve izlenebilirlik gereklilikleri | Uyumluluk varsayımları ve kapsam dışı hususlar | Doğru şekilde tanımlanmış deneme malzemesi | Malzeme/sarf malzemesi kayıtları |
| 3. Boyut aralığı | Revizyon bilgisiyle birlikte boru, kanat ve kaynak birleştirmesi ölçüleri | Çalışma aralığı ve gerekli takımlar | Seçilen sınır durumları | Onaylı aralık ve takım listesi |
| 4. Panel sınırları | Genişlik, uzunluk, ağırlık, destekleme ve kaldırma verileri | Yükleme, sabitleme, hareket mesafesi ve boşaltma çözümü | Üzerinde mutabık kalınan panellerin güvenli hareketi | Yerleşim ile taşıma ve konumlandırma talimatları |
| 5. Kaynak birleştirmesi geometrisi | Teknik resimler, fit-up kriterleri ve punta kaynağı/sıralama gereklilikleri | Fikstür ve kaynak kafasına erişim esası | Tekrarlanabilir kurulum ve tamamlanmış kaynak birleştirmeleri | Kurulum föyleri ve teknik resimler |
| 6. Üretim çıktısı tanımı | Vardiya süresi, ürün karması, planlı molalar, muayene ve yeniden işleme yöntemi | Çevrim varsayımları ve hariç tutulan süre | Ölçülen kontrol noktası süreleri ve kabul edilen birimler | Varsayımları içeren imzalı test kaydı |
| 7. Kaynak prosedürü esası | Geçerli WPS/PQR sorumluluğu ve yeterlilik planı | Mevcut kumanda sistemi işlevleri ve veri kaydı | Onaylı deneme esasının uygulanması | Revizyona bağlı kurulum kayıtları |
| 8. Sarf malzemeleri | Onaylı sınıflandırmalar ile depolama ve izlenebilirlik kuralları | Besleme/geri kazanım arayüzleri ve kapasite varsayımları | Mutabık kalınan deneme boyunca kararlı besleme | Sarf malzemesi güzergâhı ve bakım kaydı |
| 9. Boyutsal kriterler | Teknik resim özellikleri, toleranslar, destekleme durumu ve ölçüm hassasiyeti | Fikstürün/kumanda sisteminin katkısı ve sınırları | Kaynak öncesi/sonrası kaydedilen ölçüler | Muayene formları ve ölçüm yöntemi |
| 10. Kaynak dikişi/muayene kriterleri | Muayene yöntemi, numune alma, kabul ve sonuçlandırma yolu | Erişim ve kaynak yöntemi verisi desteği | Deneme çıktısının mutabık kalınan muayenesi | Panel kimliğiyle ilişkilendirilmiş raporlar |
| 11. Yardımcı tesisatlar ve kumanda sistemi | Mevcut tesisatlar, tesis kuralları, arayüzler ve veri politikası | Yükler, bağlantı noktaları, I/O, kilitlemeler ve kapsam dışı hususlar | Mutabık kalınan kapsamdaki işlev ve güvenlik arayüzü kontrolleri | Gerçekleşen durum teknik resimleri, yedekler ve parametreler |
| 12. Destek paketi | Dil, eğitimin hedef kitlesi, yanıt süresi ve yedek parça beklentileri | Kılavuzlar, eğitim, garanti, yedek parçalar ve destek kapsamı | Doküman incelemesi ve operatör/bakım uygulamaları | Kabul edilmiş dosya ve açık kalemler listesi |
Bir alıcı, membran paneli kaynak hattını kabul etmeden önce hangi üretim verilerini hazırlamalıdır?
Ürün grubu matrisini, gerçek malzemeleri ve teknik resimleri, kaynak birleştirmesi ve fit-up kurallarını, kaynak prosedürü sorumluluğunu, sarf malzemelerini, boyutsal ve kaynak dikişi kabul kriterlerini, vardiya varsayımlarını, yardımcı tesisatları, kumanda sistemi arayüzlerini, eğitimi, yedek parçaları ve devir teslim belgelerini hazırlayın. Ardından yalnızca uygun bir gösterim numunesini değil, zorlu sınır durumlarını ve yaygın üretim grubunu temsil eden FAT denemelerini seçin.
Asgari uygulanabilir teklif talebi kuralı
Bir üretim çıktısı taahhüdü tanımlanmış bir ürünle, kabul edilmiş kaynak dikişi ve geometriyle, vardiya modeliyle, muayene yöntemiyle ve yeniden işleme uygulamasıyla ilişkilendirilemiyorsa henüz karşılaştırılabilir bir üretim taahhüdü değildir. Tedarikçiden her varsayımı ilgili sonucun yanında belirtmesini isteyin.
12 girdi tanımlandıktan sonra Aubrik’in membran paneli kaynak makinesi konfigürasyonlarını inceleyin. Ekipman seçenekleri, tedarikçiye özgü teknik özellikler, özelleştirme ve teklif soruları için doğru yer bu ticari sayfadır; bu rehber ise kaynak yöntemi ve kabul referansı olarak kalır.
Sık Sorulan Sorular
Aşağıdaki yanıtlarda yeterlilik ve tolerans kapsamını değerlendirirken geçerli proje belgelerini ASME BPVC Section IX ve ISO 13920:2023 ile birlikte okuyun. Kamuya açık bu kayıtlar kapsam referanslarıdır, proje kabul kriterleri değildir.
Kazan borularındaki membran paneller nedir ve neden önemlidir?
Membran paneller, boruların kanatlar veya çubuklarla birleştirilerek kesintisiz bir duvar bölümü oluşturduğu montajlardır. Kesin tasarımları ve kullanım görevleri kazan mühendisliği paketinde belirlenir. İmalat açısından birleştirilmiş geometri; boru durumunu, kanat hazırlığını, fit-up işlemini, kaynak dikişi bütünlüğünü, panel ölçülerini ve izlenebilirliği tek bir kontrollü üretim yolunun parçası hâline getirir. Bu ortak duvar işlevi nedeniyle sonraki kazan montajı, basınçlı parça dokümantasyonu ve nihai muayene çalışmalarında boyutsal uygunluk onayı ve izlenebilirlik, kaynak dikişinin görünümü kadar önemlidir.
Kazan membran panellerinde hangi kaynak yöntemi kullanılır?
Kaynak birleştirmesi tasarımına, malzemeye, erişime, kaynak prosedürüne ve ekipman konfigürasyonuna bağlı olarak panel üretim sistemlerinde tozaltı kaynağı ve koruyucu gazlı kaynak yöntemleri kullanılabilir. Kaynak yönteminin adı tek başına makine seçimini belirlemez. Alıcılar ürün sınırlarını ve yeterlilik esasını sağlamalı, ardından önerilen kaynak yöntemi ile kumanda sisteminin belirtilen kanıtları üretebildiğini doğrulamalıdır.
Otomasyon, membran paneli kaynak dikişlerinin tutarlılığını nasıl etkiler?
Otomasyon; koordineli hareketi, tel beslemesini, ilerlemeyi ve kayıtlı kurulumları kontrolsüz bir manuel sıralamaya göre daha tutarlı biçimde tekrarlayabilir. Girdi geometrisi, yüzey durumu, fit-up işlemi, sarf malzemeleri veya muayene kuralları değişken olduğunda tutarlı üretim çıktısını garanti edemez. Otomasyon, önceki süreçteki onay kriterleri ile sonraki süreçteki kanıtlar aynı ölçüde disiplinli olduğunda en etkili sonucu verir. Tutarlılık, her denemede aynı ürün grubu, kaynak prosedürü revizyonu, muayene yöntemi ve destekleme koşulu kullanılarak onaylanmış girdiler ve kabul edilmiş üretim çıktısı genelinde değerlendirilmelidir; sonuç üretim inceleme kayıtlarında saklanmalıdır.
Membran paneli kaynağında temel kalite kontrol kontrolleri nelerdir?
Malzeme kimliğini, boru/kanat geometrisini, yüzey durumunu, fit-up işlemini, onaylı kaynak yöntemi kurulumunu, sarf malzemesi izlenebilirliğini, kaydedilen değişkenleri, kaynak dikişi muayenesini, kaynak sonrası ölçüleri ve nihai sonuç kararını kontrol edin. Bir uygunsuzluğun izlenip giderilebilmesi için her sonucu panel, teknik resim revizyonu, kaynak prosedürü esası, ölçüm yöntemi ve sorumlu incelemeciyle ilişkilendirin.
Membran paneli FAT sırasında neler kaydedilmelidir?
Denemede kullanılan ürün ve malzemeyi tam olarak, teknik resim ve kaynak prosedürü revizyonlarını, kurulumu ve sarf malzemelerini, yardımcı tesisatları ve yazılım durumunu, güvenlik veya işlev kontrollerini, her kontrol noktasının süresini, kesintileri, gerçek kaynak yöntemi kanıtlarını, kaynak öncesi ve sonrası ölçüleri, muayene sonuçlarını, yeniden işleme gerekliliklerini veya açık kalemleri ve her üretim çıktısı sonucunun temelindeki varsayımları kaydedin. Denemeyi kapatmadan veya yeniden test planlamadan önce yükleme ve boşaltma güzergâhını, bakım erişimini, alarm ve duruş geçmişini, operatör eylemlerini, ölçüm sırasındaki destekleme koşulunu ve çözümlenmemiş her bulgunun sorumlusunu ve son tarihini kayda dâhil edin.
Özetin yanı sıra ham zaman kaydını da saklayın. Her muayene sonucunu deneme paneli ve panelin parametreleriyle ilişkilendirin, açık kalan her eylemin sorumlusunu belirleyin ve yeniden test gerekip gerekmediğini belirtin. Videoya veya geçti/kaldı ifadesine güvenmek yerine imzalı kabul kaydını saklayın.
Membran paneli kaynak makinesi ne zaman doğru ekipman değildir?
İş; boru ucu kaynak birleştirmesi, yerel onarım, bağlantı parçası, kaynak dolgu kaplaması, erişimi engellenmiş kısa dikiş veya tasarlanan fikstür ve hareket sınırlarının dışındaki bir geometri içeriyorsa membran paneli kaynak makinesi doğru istasyon olmayabilir. Bu kaynak birleştirmeleri için ayrı bir mühendislik ve kaynak prosedürü kararı alın. Yalnızca kaynak işlemi içerdiği için bunları panel hattında yapmaya zorlamayın.
Makine Seçimini Kontrollü Bir Üretim Kararına Dönüştürün
Güvenilir bir sıralamayı ifade etmek kolay, uygulamak ise zordur: girdileri onaylayın, iş parçasının fit-up işlemini yapıp sabitleyin, geçerli ve yeterliliği onaylanmış kaynak prosedürünü uygulayın, kaynak yöntemi kanıtlarını saklayın, kaynak dikişini ve paneli muayene edin, uygunsuzlukları karara bağlayın ve sonraki süreç yolunu açın. Dört çalışma aracı olan 7 aşamalı akış, 7 kontrol noktalı kısıt haritası, 10 nedenli arıza teşhis matrisi ve 12 girdili teklif talebi matrisi, her karar için görünür bir sorumlu belirler.
Makine kabiliyeti önemini korur. Ancak yalnızca alıcı hattın ne üretmesi gerektiğini ve kabul edilebilir üretim çıktısının nasıl kanıtlanacağını tanımladıktan sonra anlam kazanır. Konfigürasyon ve teklif çalışmalarını ticari çözüm sayfasında, bu rehberi ise üretim, kaynak mühendisliği, kalite güvencesi, bakım ve satın almanın paylaştığı çalışma mantığı olarak tutun.
Referanslar ve Kaynaklar
- ASME, BPVC Section IX: Kaynak, Sert Lehimleme ve Eriterek Birleştirme Yeterlilikleri (2025 baskısı kaydı)
- ISO, ISO 13920:2023, Kaynaklı konstrüksiyonlar için genel toleranslar
- Materials (2024) — Tozaltı Kaynak Akımı Şiddetinin P355N Çeliği Üzerindeki Etkisi
- The International Journal of Advanced Manufacturing Technology (2024) — SAW kaynak yöntemi ve metalürjik gözlemler
- OSHA, 29 CFR 1910.252, Genel kaynak gereklilikleri
- The Fabricator, Tozaltı kaynak uygulamalarında özlü tel kullanımı
- Canadian Metalworking, Tozaltı kaynağının temelleri