
Entrez en contact avec Aubrik Company

Mis à jour en juillet 2026 · Relu par l’équipe technique d’Aubrik (Wuxi ABK Machinery).
Le choix entre vireur de soudage et positionneur finit par se poser dans tout atelier de fabrication métallique, chaque fois qu’une pièce ne correspond pas aux outillages utilisés l’année précédente. Les deux machines font tourner une pièce afin que le soudeur puisse conserver la même position pendant que l’arc réalise le travail, mais elles y parviennent de façons radicalement différentes, et un mauvais choix peut coûter bien plus qu’un devis perdu.
Caractéristiques essentielles : positionneur ou vireur
| Mouvement principal | Positionneur : inclinaison + rotation (1–2 axes) | Vireur : rotation uniquement (1 axe) |
| Capacité type | 50 kg – 50 000 kg (sur mesure) | 1 000 kg – 2 000 t (sur mesure) |
| Géométrie la mieux adaptée | Supports, semelles, pièces courtes ou irrégulières | Longs cylindres : tubes, réservoirs, viroles d’appareils sous pression |
| Maintien de la pièce | Mandrin, plateau à rainures en T, outillage sur mesure | Galets motorisés — aucun bridage |
| Acheteurs types | Ateliers de sous-traitance, construction métallique, cellules robotisées | Appareils sous pression, tours éoliennes, pipelines |
Un positionneur de soudage fixe une pièce sur un plateau inclinable et la déplace suivant un ou deux axes afin d’accéder aux angles difficiles. À l’inverse, un vireur de soudage pose une pièce ronde sur des galets motorisés et la fait tourner suivant un axe fixe pour réaliser de longs cordons. Ces machines répondent à des problèmes de géométrie différents, et non au même besoin à des prix différents.
Points clés
- Les plages de capacité des positionneurs et des vireurs se chevauchent largement entre 1-50t. Pour les pièces de cette catégorie de masse, la configuration et le centre de gravité de la pièce déterminent la machine la mieux adaptée à l’application, et non la seule masse.
- Les galets d’entraînement du vireur doivent être conformes aux exigences générales de protection des machines de la norme OSHA 1910.212. Pour un positionneur, le mandrin — ou, sur l’une ou l’autre machine, tout bâti servant également au retour du courant — doit être conforme à la norme OSHA 1910.254.
- L’intérêt de recherche pour « positionneur de soudage rotatif » a augmenté de 51 pour cent cette année, dans le sillage de l’essor des cellules de soudage automatisées.
- Aucune source unique ne compare les prix des vireurs et des positionneurs par capacité ; les estimations de coût fournies par les vendeurs ne doivent donc être considérées que comme une comparaison générale.
Quelle est la véritable différence entre un positionneur de soudage et un vireur ?
Un positionneur de soudage est une machine de maintien de pièce : il bride une pièce sur un plateau, un mandrin ou un outillage, puis l’incline et la fait tourner afin que le soudeur ou le robot industriel puisse atteindre chaque assemblage en position à plat, au plafond ou verticale et obtenir la meilleure qualité de soudure en soudage manuel comme automatisé. Un vireur de soudage fonctionne à l’inverse : une pièce cylindrique repose sur des galets motorisés qui la font tourner par friction, sans aucun bridage.
💡 Le test « brider ou poser »
Cette seule différence entre « brider et incliner » et « poser et faire tourner » distingue presque tous les aspects abordés dans cet article, de la capacité et du coût jusqu’à l’examen de sécurité nécessaire pour pratiquement toutes les applications de soudage prises en charge par ce matériel de positionnement. Prenez la décision essentielle. Avant de sortir vos fiches techniques, posez cette question simple : l’assemblage exige-t-il de brider et d’incliner la pièce, ou suffit-il de la poser et de la faire tourner ?
S’il faut brider et incliner la pièce, choisissez un positionneur ; s’il suffit de la poser et de la faire tourner, privilégiez un vireur. Cette seule question permet généralement d’éviter le débat sur la capacité et le coût et d’écarter complètement l’un des deux types de machines. Comme le détaille la matrice de décision ci-dessous, il s’agit du critère décisif.
Dans l’atelier, employez délibérément la terminologie correcte. Par habitude, le terme « vireur » est souvent utilisé comme synonyme de « positionneur », et c’est précisément cette habitude qui conduit à commander le mauvais type de machine.
Entre les deux se trouve une troisième catégorie : un manipulateur de soudage à colonne et flèche déplace la torche de soudage elle-même plutôt que la pièce et s’associe généralement à un vireur ou à un positionneur au lieu de le remplacer. Lorsque l’application exige que l’arc se déplace le long d’un assemblage sur une pièce immobile ou légèrement maintenue par un outillage, l’élément manquant est probablement un manipulateur de soudage, et non l’une des deux machines présentées dans ce guide.
Mouvement et géométrie : brider et incliner ou poser et faire tourner
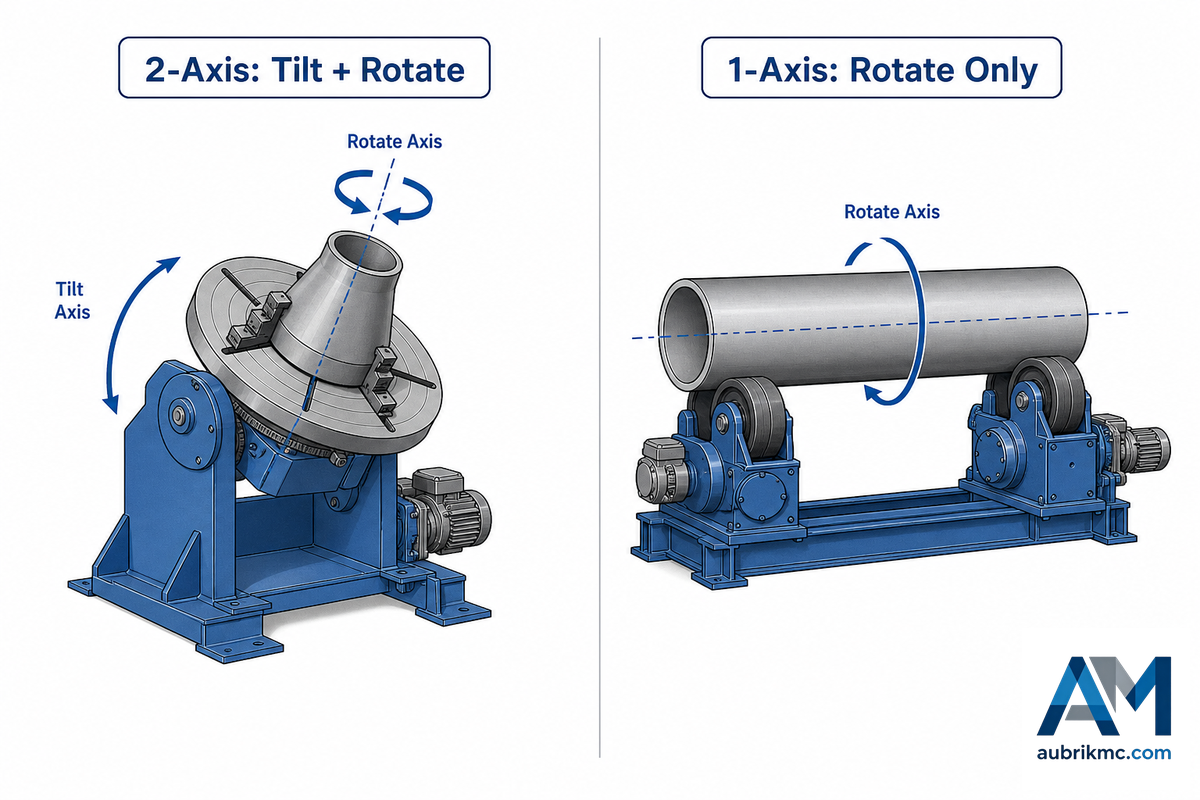
Le positionneur de soudage rotatif fait tourner son plateau suivant un axe, auquel s’ajoute un second axe d’inclinaison — il s’agit donc, au sens strict, d’un positionneur à 2 axes — afin qu’un assemblage puisse toujours être présenté à l’horizontale, quelle que soit sa position sur une pièce irrégulière. En revanche, un vireur ne fonctionne que suivant un axe : le plateau effectue une rotation continue sur 360 degrés pour faire tourner la pièce autour de son propre axe, sans possibilité de la présenter à plat puisqu’elle ne quitte jamais sa ligne d’appui.
⚠️ Erreur fréquente
Se tromper sur cette question d’axes est une erreur fréquente et coûteuse : lorsqu’un fabricant place un support irrégulier sur un vireur parce que son atelier est organisé autour de la production de tubes et d’appareils sous pression, il finit malgré tout par incliner manuellement la pièce entre les passes, ce qui annule tout l’intérêt de la rotation motorisée et peut allonger de 20-30 % la durée du cycle d’une seule commande. L’équipe applications d’Aubrik observe surtout ce problème lors de modernisations, lorsqu’un atelier qui étend son activité des pièces rondes à la fabrication de supports oublie de prévoir le budget nécessaire à l’axe d’inclinaison ajouté par un positionneur.
Qu’est-ce qu’un positionneur de soudage rotatif ?
Les positionneurs de soudage rotatifs sont des positionneurs dont le plateau tourne en continu au lieu d’avancer par incréments, l’inclinaison restant fixe ou étant réglée entre les passes, avec le même périmètre de protection défini par la norme OSHA 1910.212 que pour tout autre plateau rotatif. La plupart des professionnels qualifieraient sans hésiter cette configuration de positionneur : elle convient aux semelles, anneaux ou moyeux exigeant une rotation constante et prévisible, sans variation d’inclinaison pendant une passe de soudage donnée.
📊 Note de terrain
Les vireurs fabriqués en atelier pour les opérations de soudage TIG à faible vitesse présentent généralement une vitesse minimale d’environ 0.05 à 0.3 tr/min, soit un tour toutes les trois à quinze minutes, une cadence suffisamment lente pour que le soudeur moyen puisse déposer une baguette d’apport tout en surveillant le bain de fusion afin d’obtenir une soudure parfaite. Si la vitesse minimale d’une machine proposée est nettement supérieure, demandez sa plage réellement exploitable, et pas seulement le régime maximal indiqué sur la plaque signalétique.
Les différents types de positionneurs en un coup d’œil
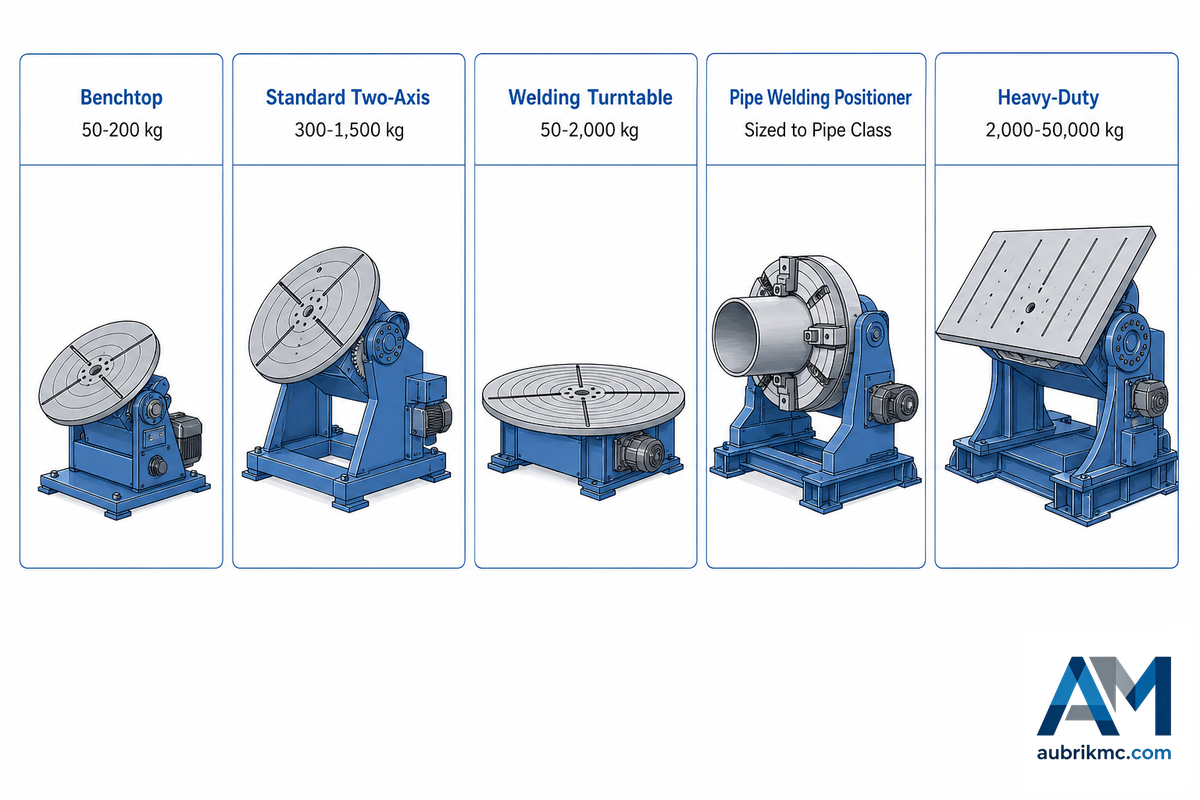
Tous les positionneurs ne sont pas des machines ultrarobustes et surdimensionnées ; se fier uniquement à la plaque signalétique peut donc conduire à choisir un matériel de positionnement largement insuffisant pour la pièce. La conception des positionneurs de soudage varie davantage que leur nom ne le laisse penser, et les cinq grandes catégories présentées ci-dessous couvrent toute la diversité des applications de soudage, des travaux sur établi à la fabrication lourde de structures métalliques.
| Type | Plage de capacité | Travaux les mieux adaptés |
|---|---|---|
| Modèle d’établi (positionneur de soudage manuel) | 50–200 kg | Petites pièces soudées au TIG sur établi, assemblages tube-semelle |
| Modèle standard à deux axes | 300–1 500 kg | Fabrication de supports et de semelles, transition vers des cellules semi-automatisées |
| Plateau tournant de soudage (plateau rotatif) | 50–2 000 kg | Anneaux, semelles et pièces symétriques nécessitant uniquement une rotation régulière |
| Positionneur pour soudage de tubes (poupée fixe-poupée mobile) | Dimensionné selon la classe de diamètre du tube | Tronçons de tuyauterie et assemblages à semelles nécessitant un serrage par mandrin ; également construit sous forme de paires de positionneurs à poupée fixe et poupée mobile pour le soudage de longs arbres tubulaires |
| Robuste | 2 000–20 000 kg en standard ; jusqu’à 50 000 kg sur mesure | Fonds d’appareils sous pression, semelles de tours éoliennes, ensembles mécano-soudés de structures métalliques |
Choisir uniquement d’après le nom, plutôt que selon les mouvements et la capacité, est une erreur qui se manifeste dans l’atelier dès la première semaine : un plateau « standard à deux axes » est commandé pour un support qui s’avère peser 1 800 kg, soit 300 kg de plus que sa capacité nominale, parce que personne n’a comparé le poids de l’outillage, la capacité du mandrin du positionneur de soudage ni la classe d’entraînement — indexation manuelle ou positionneur de soudage automatique avec retour codeur — à la limite de la catégorie. Les critères de dimensionnement complets, notamment l’incidence de la masse de l’outillage et du déport du centre de gravité sur la charge exploitable, sont présentés dans le guide Aubrik de sélection des positionneurs robustes ; le présent article se concentre sur le point à partir duquel un positionneur cesse d’être la bonne solution.
Les types de vireurs de soudage en un coup d’œil
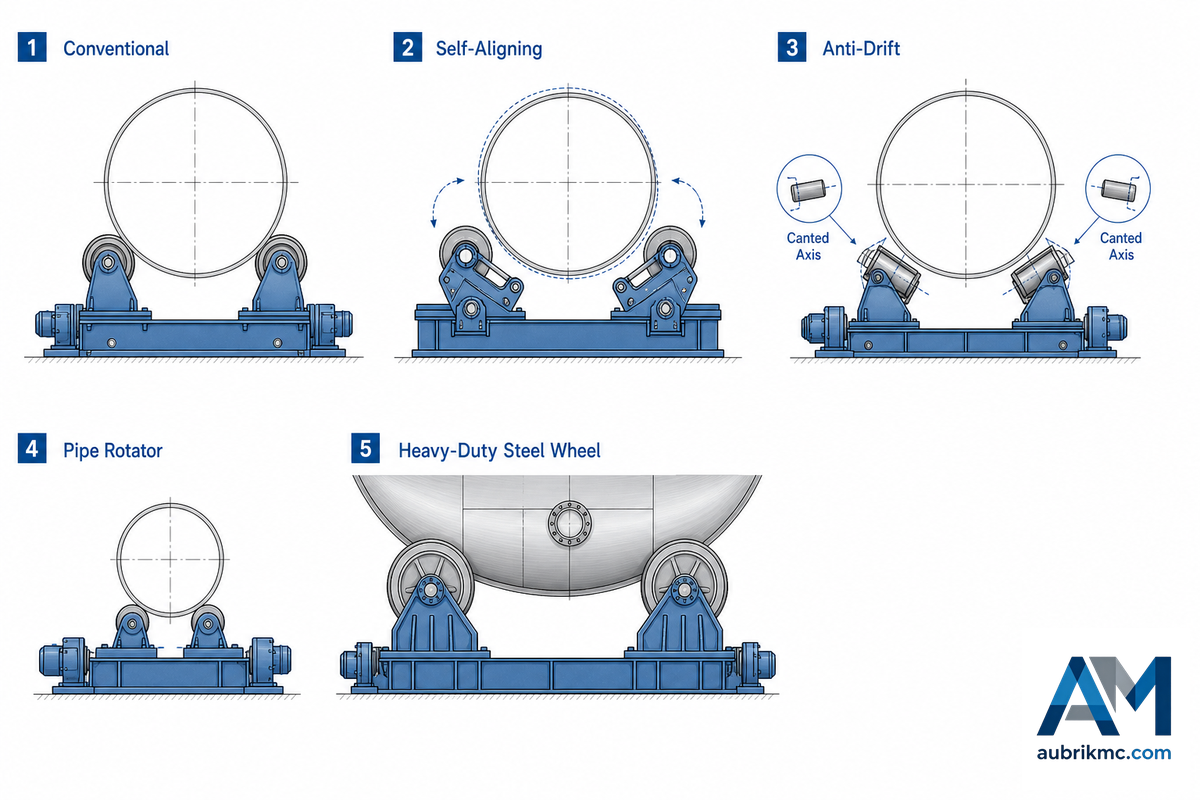
« Vireur de soudage » et « vireur à rouleaux » désignent la même famille générale de matériel à galets, même si le terme « vireur à rouleaux » est privilégié dans les ateliers spécialisés dans la construction de réservoirs et d’appareils sous pression. Pour ces pièces lourdes, le choix dépend davantage de la régularité du diamètre de la pièce et du risque de dérive que de la seule capacité de charge, car les paliers supportant la charge dans chaque galet permettent aux roues motorisées de faire tourner la pièce uniquement par friction.
| Type | Mécanisme | Travaux les mieux adaptés |
|---|---|---|
| Conventionnel | Écartement des galets réglé manuellement | Diamètres stables, séries sensibles aux coûts |
| Auto-aligneur | Les supports articulés s’adaptent au diamètre | Viroles de diamètres variés ou présentant un défaut de circularité |
| Antidérive | Les axes inclinés des galets libres s’opposent au déplacement axial | Longs cordons circonférentiels de précision |
| Vireur pour tubes | Vireurs de soudage à faible écartement | Longs tronçons de tuyauterie |
| Robuste (galet en acier) | Galets en acier, 1–1 000 t en standard ; jusqu’à 2 000 t sur mesure | Tonnages extrêmes, proximité de la chaleur de l’arc |
Cette géométrie antidérive repose sur un principe ancien et bien documenté : le brevet américain 8 342 493 B2 décrit une légère inclinaison oblique des axes des galets libres par rapport à l’axe de la pièce afin de générer une force axiale opposée à la dérive. Choisir un vireur conventionnel pour une virole présentant un défaut de circularité est une erreur fréquente et coûteuse sur le terrain, car une ovalisation de seulement 2-3 % suffit à déporter la pièce de plusieurs centimètres au cours d’une seule passe, ce qui impose de meuler de nouveau l’assemblage. Le guide technique Aubrik sur les vireurs de soudage explique en détail ce mécanisme et le calcul de la vitesse périphérique ; le présent article ne les répétera pas.
Zone de transition entre catégories de masse : quand passer du positionneur au vireur
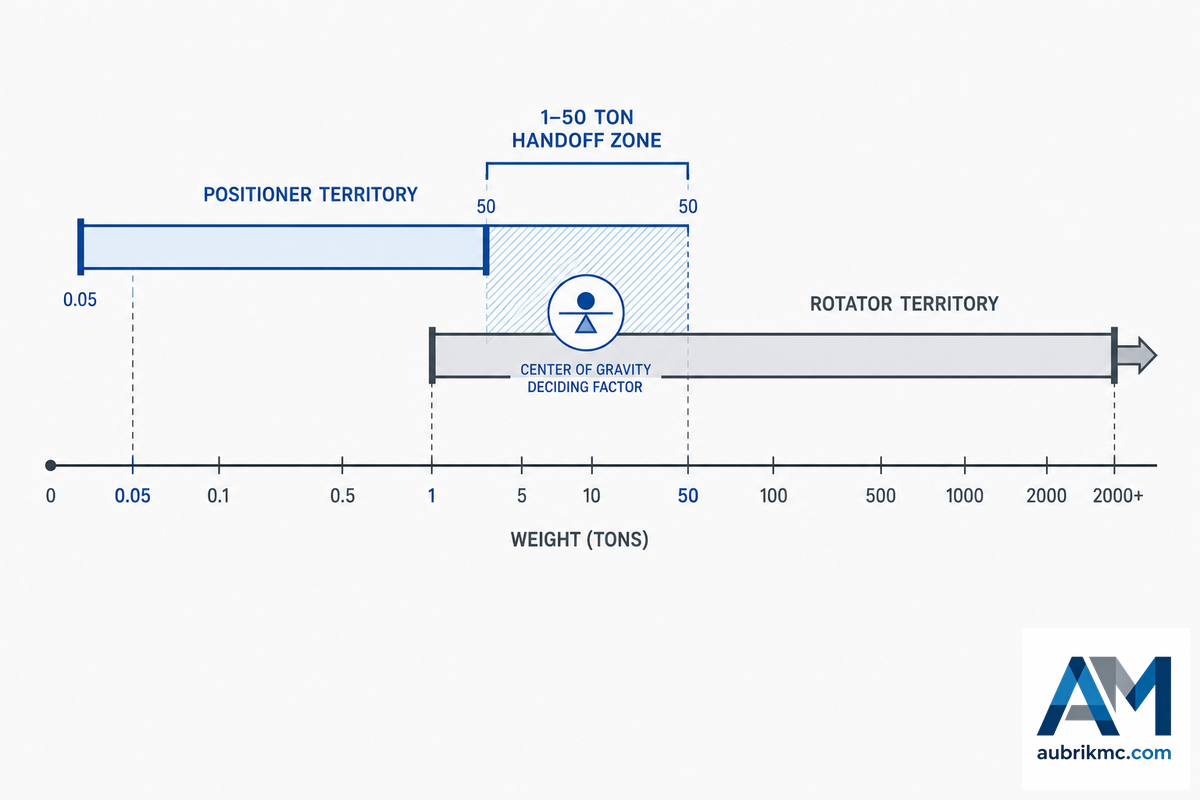
La plupart des guides d’achat laissent entendre qu’une limite de masse nette sépare les deux machines. Ce n’est pas le cas : les plages publiées par Aubrik montrent qu’un positionneur robuste sur mesure peut atteindre 50 000 kg, tandis qu’un vireur standard commence à environ 1 000 kg, ce qui signifie que la plage de 1 à 50 tonnes est véritablement commune aux deux équipements et ne constitue pas une frontière.
La zone de transition entre catégories de masse
| Moins de ~1 t | Domaine du positionneur — les vireurs sont rarement construits dans un format aussi petit ; la géométrie exige généralement une inclinaison de toute façon. |
| 1–50 t (zone de transition) | Les deux familles sont disponibles. Décidez selon la géométrie et le centre de gravité, et non selon la masse — consultez l’exemple chiffré ci-dessous. |
| Plus de ~50 t | Domaine du vireur — un positionneur de cette catégorie nécessiterait un entraînement d’inclinaison sur mesure exceptionnellement imposant ; les viroles de cette taille sont rarement bridées sur un plateau frontal. |
Dans cette plage commune, un seul facteur tranche : l’emplacement du centre de gravité, et non la valeur affichée par la balance. À mesure que le centre de gravité de la pièce s’éloigne de la face du plateau du positionneur, il multiplie le couple auquel l’entraînement d’inclinaison doit résister. Il s’agit du même phénomène physique lié aux charges excentrées que celui décrit pour les appareils de levage dans le document Hoisting & Rigging Fundamentals du US Department of Energy : par rapport à une charge centrée, une charge excentrée peut réduire considérablement la capacité exploitable d’une machine.
📐 Note technique — exemple chiffré
Supposons qu’un devis porte sur un fond d’appareil sous pression de 3 000 kg équipé d’un outillage de 500 kg — soit 3 500 kg au total — avec un centre de gravité situé à 450 mm de la face du plateau et décalé de 300 mm par rapport à l’axe de rotation, des valeurs types pour un appel d’offres en fabrication métallique lourde. D’après la seule masse, cette pièce entre largement dans la plage d’un positionneur robuste. Appliquez malgré tout le test « brider ou poser » : l’assemblage doit-il être incliné selon un nouvel angle pour accéder à la passe de fond, ou doit-il simplement tourner ?
Si le fond doit être incliné, dimensionnez le positionneur d’après son diagramme de charge au déport précis du centre de gravité, et non d’après la capacité maximale de sa plaque signalétique. Une longue section de virole qui ne nécessite aucune inclinaison évite entièrement cet examen : un vireur dimensionné pour les mêmes 3,5 t ne soulève jamais le centre de gravité en position excentrée.
Comparaison des coûts et du coût total de possession
Méfiez-vous de tout site avançant un chiffre unique pour le « prix d’un vireur de soudage par rapport à un positionneur » : aucune comparaison à capacité égale et réellement équivalente n’est publiée, et ce guide ne va pas en inventer une. Les prix types d’un positionneur rotatif conçu par un fournisseur industriel commencent quelque part autour de $50 000 ; là encore, ce chiffre provient du blog d’un fournisseur précis et doit être considéré comme un simple point de départ indicatif, et non comme une moyenne du marché. Pour chacune des deux machines, les véritables facteurs qui font varier le prix et déterminent si elle augmentera la productivité de votre projet de soudage se résument à la courte liste suivante.
- Capacité nominale et, pour les positionneurs, classe de couple d’inclinaison à cette capacité
- Précision de la régulation de vitesse : les entraînements CA en boucle ouverte coûtent moins cher qu’une commande en boucle fermée par codeur ou servomoteur
- Outillage de bridage ou mandrin sur mesure par rapport à un plateau sur catalogue
- Préparation à l’interface avec une cellule robotisée (points d’outillage répétables, accès aux signaux)
⚠️ Erreur fréquente
Les acheteurs qui ignorent l’avertissement tarifaire ci-dessus et comparent un devis de $12 000 pour un plateau tournant d’établi à un devis de $50 000 pour un positionneur robuste, en supposant acheter le même produit, commettent une coûteuse erreur de comparaison avant même l’envoi de l’appel d’offres.
Pour le coût total de possession, la comparaison honnête ne porte pas sur le prix de la machine, mais sur son incidence sur la durée de cycle avec votre assortiment réel de pièces, à laquelle s’ajoute le coût nécessaire pour combler dès la livraison toute lacune de protection au regard de la norme OSHA 1910.212, plutôt que lors d’une modernisation ultérieure. Les vireurs comportent moins d’axes mobiles et nécessitent généralement moins de maintenance que le réducteur d’inclinaison et le mandrin d’un positionneur, mais cet avantage n’existe que si vos pièces sont réellement assez rondes pour se passer d’un axe d’inclinaison. Demandez à tout fournisseur consulté la charge exploitable avec votre déport réel du centre de gravité, et pas seulement la capacité nominale mise en avant : plus que toute fiche technique, cette question permet à elle seule de distinguer un fournisseur qui conseille d’un fournisseur qui se contente de vendre un article sur catalogue.
Quelle machine pour quel secteur ?
Avant un appel d’offres, les tendances propres au secteur permettent d’éliminer des options plus rapidement que l’analyse d’une fiche technique et évitent l’erreur classique consistant à spécifier une machine qui ne correspond pas au choix habituel du secteur. Les fabricants d’appareils sous pression et de pipelines privilégient les vireurs ; les ateliers de sous-traitance et les fabricants de structures métalliques privilégient les positionneurs — le tableau ci-dessous détaille cinq configurations courantes par secteur et famille de pièces, avec la machine généralement choisie.
| Secteur / famille de pièces | Choix habituel |
|---|---|
| Appareils sous pression, chaudières, réservoirs | Vireur — longue virole, aucune inclinaison nécessaire |
| Sections de tours éoliennes et de pipelines de grand diamètre | Vireur, souvent associé à un manipulateur de soudage |
| Tronçons de tuyauterie, semelles de moins de ~2 t | Positionneur (montage sur mandrin) — la taille détermine le choix |
| Supports de structures en acier, réparations en atelier de sous-traitance | Positionneur — la géométrie irrégulière nécessite une inclinaison |
| Intégration dans une cellule de soudage robotisé | Positionneur utilisé comme axe coordonné ; vireur lorsque la pièce est un long cylindre |
La presse professionnelle confirme directement cette tendance en robotique : un cas documenté par The Fabricator décrit une cellule pour poutres de structures métalliques dans laquelle la poutre arrive directement à un poste qui maintient et indexe la pièce pendant qu’un robot industriel soude chaque assemblage ; le positionneur fonctionne comme un axe coordonné du robot industriel, et non comme un plateau autonome, et permet un chargement et un déchargement continus afin que la poutre suivante soit prête dès que la précédente est terminée.
Mise à la masse et protections : les différences de sécurité entre les deux machines
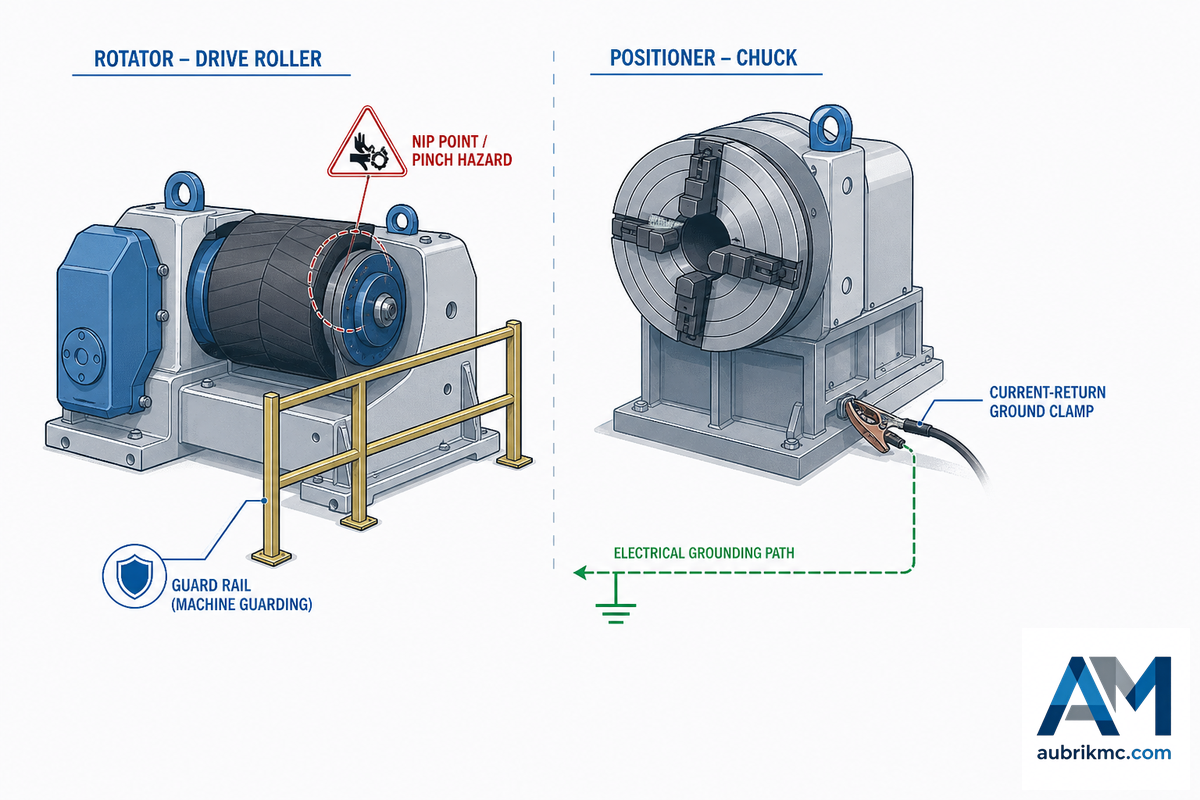
Ne tombez pas non plus dans le piège consistant à croire qu’une norme unique s’applique aux vireurs et une autre aux positionneurs : chacune peut concerner l’une ou l’autre machine selon sa configuration. La norme 1910.212 relative à la protection générale des machines s’applique à toute machine présentant des « zones dangereuses au point de fonctionnement, points de pincement entrants, pièces en rotation, copeaux et étincelles projetés », ce qui explique également pourquoi la manutention manuelle à proximité d’un galet dépourvu de protection augmente à la fois le risque de blessure et la probabilité de défauts de soudure, puisqu’un glissement qui décale l’alignement en cours de passe affecte simultanément les deux. Les galets d’entraînement non protégés d’un vireur sont donc tout autant soumis à cette réglementation que le plateau rotatif d’un positionneur, tandis que la norme 1910.254 exige séparément que les connexions de masse conduisant le courant de soudage soient « mécaniquement robustes et électriquement adéquates », ces exigences s’étendant à « toute structure, tout outillage ou tout convoyeur… utilisé comme partie du circuit de retour du courant ».
⚠️ Important
Ne faites aucune supposition concernant le système de mise à la masse de votre type précis de machine : demandez au fournisseur quel schéma est prévu pour votre application. Si la cellule de soudage robotisé est la prochaine installation inscrite au programme de conception-réalisation, sachez que le robot industriel de soudage à l’arc ainsi que les systèmes et équipements associés relèveront de leur propre ensemble de normes : AWS D16.1M. Cet aspect pourra alors être intégré aux échanges une fois le positionneur ou le vireur défini pour la cellule.
3 erreurs d’achat fréquentes qui concernent les deux solutions
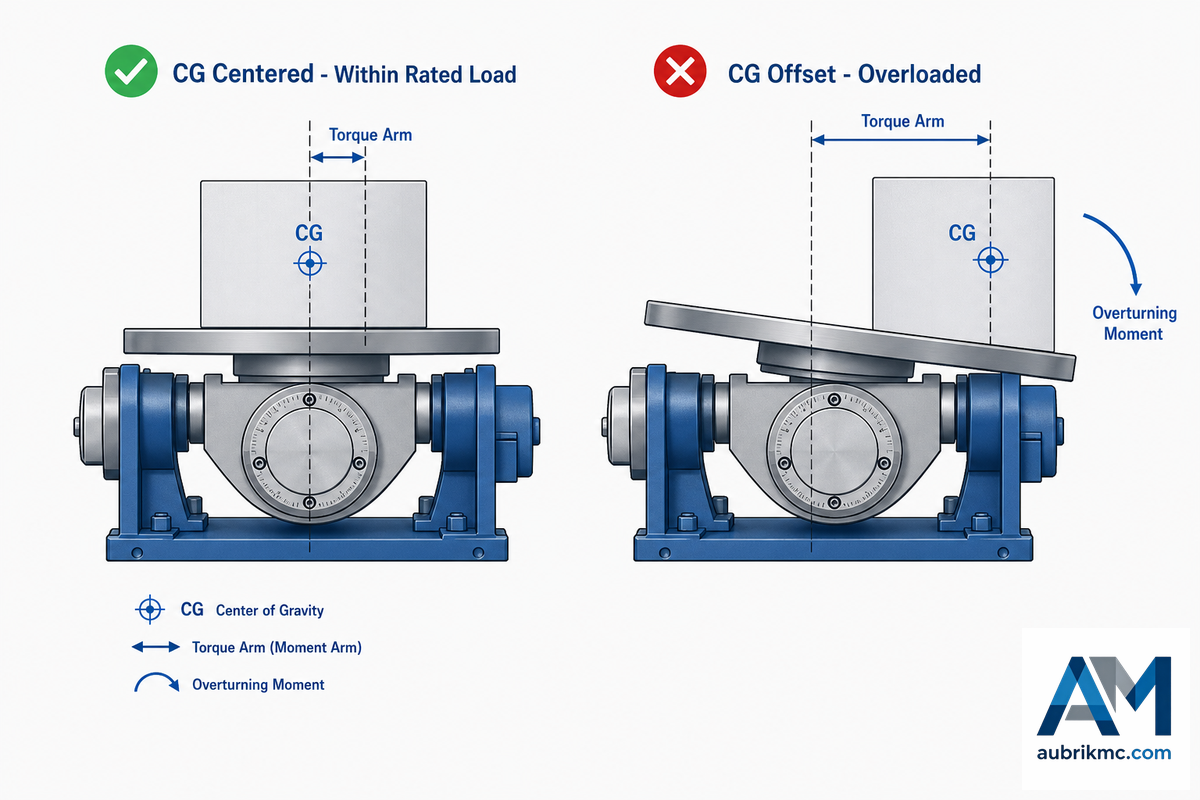
Les erreurs concernant ces deux machines vont dans les deux sens : surestimation de la capacité apparente et tendance, plus rarement évoquée, à choisir par défaut la machine la plus complexe alors qu’une solution plus simple serait nettement plus rapide. Les ateliers qui utilisent des positionneurs de soudage depuis des années oublient parfois que tous les travaux n’en nécessitent pas ; lorsqu’une pièce n’a besoin d’aucune rotation motorisée, un dispositif de bridage installé sur un plateau de soudage basique constitue parfois la solution appropriée et la moins chère. L’erreur liée au centre de gravité présentée dans la grille ci-dessous relève des mêmes principes physiques de charge excentrée que ceux décrits pour les appareils de levage dans le document Principes fondamentaux du levage et de l’élingage du ministère de l’Énergie des États-Unis.
| Erreur | Conséquence | Meilleure question à poser dans l’appel d’offres |
|---|---|---|
| Dimensionner un positionneur uniquement d’après sa charge nominale, sans tenir compte du centre de gravité | Un plateau d’une capacité nominale de 5 tonnes peut être surchargé par une pièce de 3 tonnes si l’outillage décale suffisamment le centre de gravité — c’est le couple, et non la masse brute, qui endommage l’entraînement d’inclinaison | Quelle est la charge utile avec le décalage réel de mon centre de gravité, et non simplement la valeur maximale indiquée sur la plaque signalétique ? |
| Choisir par habitude un positionneur inclinable pour des pièces rondes ou en forme de buse | Des vireurs de soudage permettraient à l’arc de déposer un cordon continu sans repositionnement entre les passes — comme l’explique clairement le témoignage d’un soudeur travaillant sur des buses en alliage de nickel : les vireurs présentent l’assemblage au soudeur en une seule passe, tandis qu’un positionneur inclinable impose des arrêts et des repositionnements | Cette pièce nécessite-t-elle réellement un changement d’angle d’inclinaison pendant le soudage ou seulement une rotation continue ? |
| Acheter uniquement en fonction du prix et obtenir une commande instable à basse vitesse | Un entraînement qui « tourne lentement » à vide peut perdre 2–5 % de cette vitesse une fois la pièce réelle placée sur le plateau | Quelle est la plage de basses vitesses utilisable sous charge, vérifiée avec ma pièce réelle ? |
Perspectives du secteur : automatisation et courbe de croissance des positionneurs rotatifs
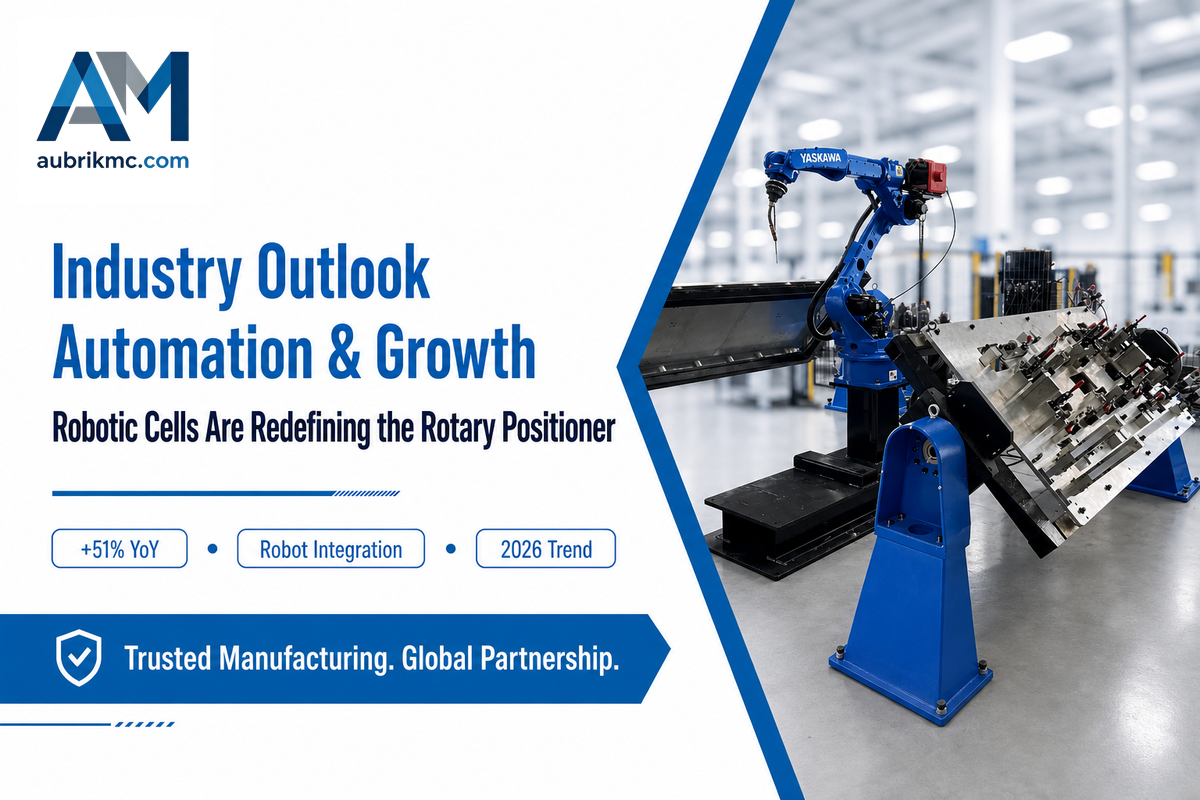
Le facteur à surveiller ici est l’intégration dans les cellules robotisées, et non une vague affirmation selon laquelle « le secteur s’automatise ». À la mi-2026, la demande pour la configuration la plus souvent associée à un bras robotisé en tant qu’axe coordonné — « positionneur de soudage rotatif » — a progressé de 51 % sur un an, tandis que la catégorie plus générale des « positionneurs de soudage » affichait une croissance stagnante ou en baisse. Les estimations de la taille du marché doivent être considérées avec prudence : le parc installé mondial de robots industriels continue de croître (542 000 unités installées en 2024 selon le rapport World Robotics 2025 de l’IFR, soit la quatrième année consécutive au-dessus de 500 000 unités), mais la répartition sectorielle de chaque pays évolue d’une année à l’autre ; une statistique isolée sur l’installation de robots ne suffit donc pas à démontrer la demande de cellules de soudage.
« Notre équipe d’ingénierie résume la situation simplement : si la pièce doit changer d’angle pendant le soudage, elle est installée sur un positionneur. Si elle doit seulement continuer à tourner, elle est placée sur des vireurs. Tous les autres éléments du cahier des charges découlent de cette unique réponse. »
— Équipe d’ingénierie Aubrik
Omettre cette étape est une erreur coûteuse que l’équipe applications d’Aubrik constate régulièrement : un atelier qui achète aujourd’hui un positionneur rudimentaire parce que son prix initial est inférieur de 10-15 % sans retour codeur finit souvent par financer une modernisation complète du système de commande dans les deux ans, lorsqu’un bras robotisé rejoint la ligne de production. Si le projet d’achat actuel porte sur une simple machine de table pour 2026, le choix judicieux consiste à spécifier dès maintenant sa compatibilité avec l’automatisation, car une rotation stable à basse vitesse sous charge, des repères d’outillage reproductibles et une interface de commande épurée coûtent relativement peu au départ, mais deviennent extrêmement coûteux à ajouter ultérieurement avec le bras robotisé.
Quelle machine choisir ? Cadre de décision
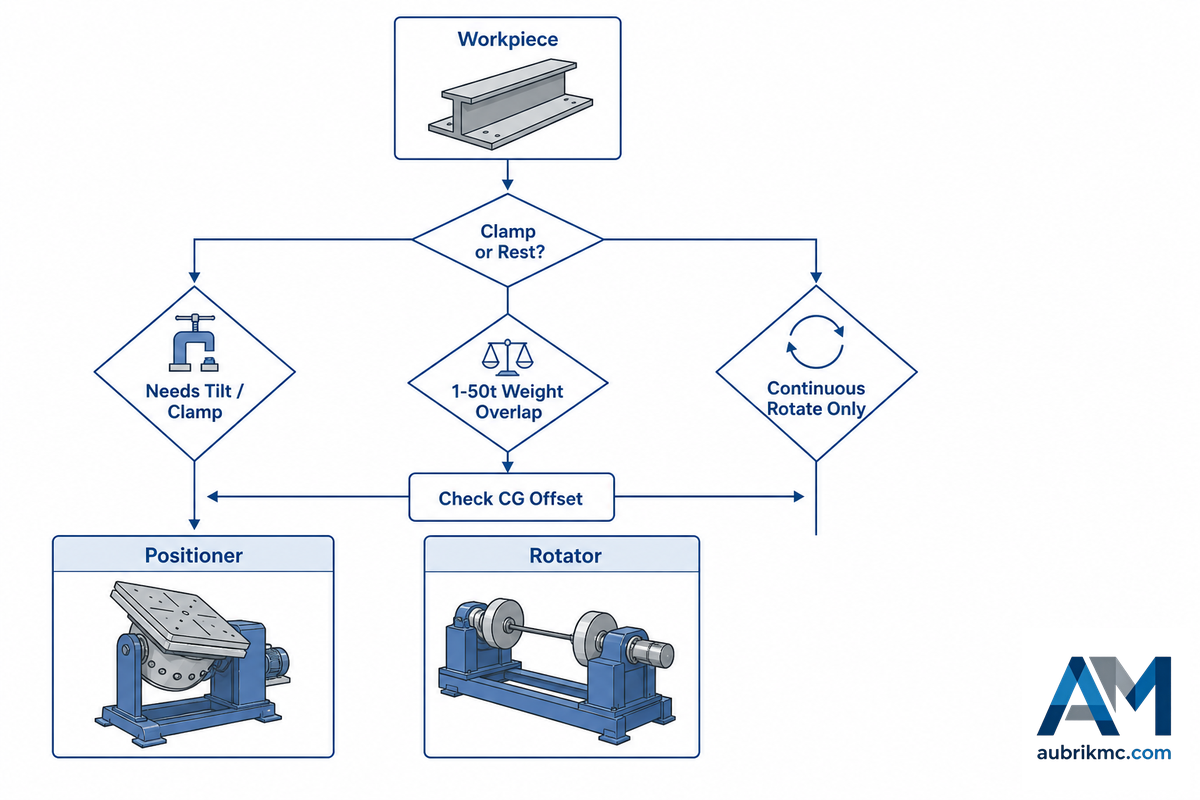
Omettre cette liste de contrôle constitue l’erreur la plus coûteuse de tout ce guide, car une machine mal spécifiée n’est identifiée qu’une fois la pièce posée au sol et l’outillage boulonné — un cycle de reprise et de nouvelle commande qui peut coûter des semaines, et pas seulement un avenant. Dans environ neuf cas sur dix, le processus de demande de devis d’Aubrik détecte ce problème à la question sur la géométrie et le centre de gravité, et non à celle sur la masse.
Référentiel des 10 types de machines
Tous les sous-types de positionneurs et de vireurs présentés ci-dessus sont réunis dans un même comparatif — le référentiel central qui justifie l’existence de ce guide, puisqu’aucune autre page ne compare simultanément ces deux familles de machines.
| Type | Famille | Capacité / mécanisme | Application la mieux adaptée |
|---|---|---|---|
| De table | Positionneur de soudage | 50–200 kg | Petites pièces soudées au TIG, assemblages tube-semelle |
| Standard à deux axes | Positionneur de soudage | 300–1 500 kg | Fabrication métallique de supports et de semelles |
| Plateau tournant de soudage | Positionneur de soudage | 50–2 000 kg | Anneaux, semelles, rotation régulière uniquement |
| Positionneur pour soudage de tubes | Positionneur de soudage | Dimensionné selon la classe du tube | Tronçons de tuyauterie, assemblages à semelles |
| Pour fortes charges | Positionneur de soudage | 2 000–50 000 kg | Fonds d’appareils sous pression, semelles de tours éoliennes |
| Conventionnel | Vireur de soudage | Écartement manuel des galets | Diamètres constants, séries sensibles aux coûts |
| Auto-aligneur | Vireur de soudage | Supports flottants | Virolages variés ou présentant un défaut de circularité |
| Antidérive | Vireur de soudage | Axes de galets libres inclinés | Longs cordons circonférentiels de précision |
| Vireur pour tubes | Vireur de soudage | Vireurs de soudage à faible écartement | Longs tronçons de tuyauterie |
| Pour fortes charges (galet en acier) | Vireur de soudage | 1–2 000 t | Tonnage extrême, chaleur à proximité de l’arc |
Matrice de décision par famille de machines
- La pièce est ronde ou cylindrique et ne nécessite aucun changement d’angle d’inclinaison pendant le soudage → Vireur de soudage.
- La pièce est irrégulière, comporte des supports ou nécessite de présenter l’assemblage sous un nouvel angle → Positionneur de soudage.
- La masse se situe dans la plage de transition de 1 à 50 tonnes et la géométrie est incertaine — avant de choisir l’une ou l’autre machine, vérifiez le décalage du centre de gravité par rapport à l’abaque de charge du fournisseur.
- La pièce intégrera une cellule robotisée en tant qu’axe coordonné ; dès le premier jour, la conception doit donc prévoir le positionneur ainsi que l’accès nécessaire aux signaux et des points de montage reproductibles.
- Toujours indécis après ces quatre vérifications → saisissez la masse, le diamètre et l’inclinaison requise de votre pièce dans le sélecteur interactif Aubrik de vireur ou de positionneur afin d’obtenir une recommandation structurée.
Pour étudier plus en détail chaque famille de machines, notamment l’ensemble des calculs de dimensionnement, les matériaux des galets et les normes, consultez la gamme de positionneurs de soudage et la gamme de vireurs de soudage d’Aubrik.
Foire aux questions
Q : Quelle est la différence entre un positionneur de soudage et un vireur de soudage ?
Voir la réponse
Un positionneur de soudage bride une pièce — généralement cylindrique, mais parfois de forme irrégulière — sur un plateau, un mandrin ou un outillage, puis la déplace sur un ou deux axes afin de placer à plat un assemblage irrégulier ou incliné pour le soudage. À l’inverse, un vireur de soudage reçoit une pièce ronde ou cylindrique sur des galets motorisés et la fait tourner autour d’un unique axe fixe, sans aucun bridage ni aucune inclinaison. Appliquez le test « Brider ou poser » présenté précédemment dans cet article : si l’angle de la pièce doit varier pendant le soudage, choisissez un positionneur ; si elle doit seulement tourner en continu, le vireur, plus simple et moins coûteux, suffit. Les grandes usines traitant plusieurs familles de pièces peuvent utiliser les deux machines afin de spécialiser leurs lignes selon les types de pièces — par exemple, des vireurs pour les virolages d’appareils sous pression et des positionneurs pour les supports de structures métalliques — au lieu de tenter de tout traiter avec une seule machine.
Q : Quelle est la différence entre un positionneur de soudage et un outillage de soudage ?
Voir la réponse
Les outillages de soudage maintiennent la pièce effectivement manipulée par le positionneur de soudage. Ils sont conçus sur mesure pour maintenir une forme de pièce précise et peuvent comprendre des pions de positionnement, des dispositifs de bridage, une tôle soudée ou même un mandrin à 3 mors adapté à une famille de pièces particulière. Le positionneur de soudage assure le mouvement proprement dit en produisant la rotation et l’inclinaison ; il est monté sur un plateau et entraîné par le système de mouvement de la machine, mais si l’outillage ne maintient pas rigidement la pièce, le positionneur ne peut ni compenser ce défaut ni atteindre la précision répétable requise.
Q : Un atelier de fabrication métallique peut-il utiliser simultanément un positionneur et un vireur ?
Voir la réponse
Oui. Les grands ateliers comportant plusieurs lignes utilisent fréquemment les deux machines. Ces ateliers traitent généralement plusieurs types de pièces et n’emploient pas une seule machine pour toutes les opérations sur une même pièce ; ils répartissent plutôt le travail selon la géométrie des pièces. Un fabricant d’appareils sous pression peut, par exemple, utiliser des lignes de vireurs pour ses longs cylindres et une cellule équipée d’un positionneur pour les formes irrégulières, telles que les supports de structures métalliques. Si votre production comprend véritablement à la fois de longues pièces cylindriques et des pièces irrégulières de type support, investir dès le départ dans les deux solutions est souvent pertinent et moins coûteux que de choisir une machine dont les performances seront insuffisantes pour au moins l’une de ces catégories.
Q : Combien coûte un vireur de soudage par rapport à un positionneur de soudage ?
Voir la réponse
Aucune source publiée ne comparant directement les prix des vireurs et des positionneurs à capacités équivalentes, considérez tout chiffre rencontré comme un simple indicateur de tendance et non comme une référence du marché. Chez au moins un fabricant, le prix d’un positionneur rotatif industriel entièrement conçu sur mesure débute généralement autour de $50 000. Un vireur peut être proposé à un prix inférieur dans une configuration légère destinée aux tubes (il ne nécessite ni réducteur d’inclinaison ni mandrin), mais les tarifs augmentent considérablement pour les systèmes complexes et personnalisés de manutention d’appareils. À capacité égale, un positionneur servant à maintenir et à faire tourner une pièce dans la position requise pour son soudage est plus cher qu’un vireur, précisément parce qu’il comporte généralement les équipements supplémentaires de l’axe d’inclinaison, totalement absents du vireur. Demandez un devis correspondant à la capacité réellement nécessaire et à la précision de commande requise, et non à un prix d’appel figurant dans un catalogue.
Q : À partir de quelles dimensions ou de quelle masse une pièce nécessite-t-elle un vireur plutôt qu’un positionneur ?
Voir la réponse
Il n’existe aucune grille universelle fondée sur la masse : les capacités se recouvrent largement, généralement dans une plage de 1 à 50 tonnes. Au-dessus de cette plage, les vireurs dominent ; en dessous, les positionneurs sont privilégiés. Entre les deux, la décision dépend de la géométrie de la pièce et de la position de son centre de gravité (CG), et non du chiffre affiché sur la balance.
Q : Dois-je plutôt acheter un manipulateur de soudage ?
Voir la réponse
Oui, si vous devez déplacer la torche autour de la pièce, et non la pièce autour de la torche. Un manipulateur à colonne et flèche peut maintenir la torche de soudage au-dessus d’une pièce fixe ou légèrement bridée et la déplacer le long d’un cordon de soudure (par exemple, lors d’un soudage à l’arc submergé utilisant un vireur pour l’appareil et la flèche pour stabiliser le fil au-dessus du cordon). Cette configuration permet au soudeur de se concentrer sur la qualité de l’arc sur les pièces fixes, tandis que le robot industriel ou la flèche assure la course ; cette association est courante pour le soudage à l’arc submergé des longs cordons d’appareils. Toutefois, si la pièce elle-même doit tourner ou s’incliner, un vireur ou un positionneur placé en dessous reste nécessaire pour réaliser ce mouvement.
Q : Les positionneurs de soudage présentent-ils des inconvénients ?
Voir la réponse
Oui, et il convient de les exposer clairement, car ils influencent la décision. Le mouvement combiné d’inclinaison et de rotation d’un positionneur est intrinsèquement plus complexe sur le plan mécanique que le montage sur galets d’un vireur ; en outre, les positionneurs sont souvent eux-mêmes des équipements d’atelier volumineux et lourds. Il en résulte généralement un prix d’achat plus élevé, des besoins de maintenance plus importants (réducteur, mandrin, actionneur d’inclinaison) et un risque accru de surcharge si les données relatives au centre de gravité ne figurent pas dans les spécifications de la machine — l’unité peut respecter sa capacité nominale en matière de masse tout en étant surchargée lorsque le décalage du centre de gravité devient excessif à cause d’un outillage désaxé. Cette complexité explique précisément pourquoi les positionneurs de soudage sont des machines spécialisées plutôt que polyvalentes : un positionneur permet de présenter n’importe quel assemblage soudé sous l’angle optimal — à plat, au plafond ou à la verticale — ce qu’un vireur est physiquement incapable de faire ; les positionneurs peuvent également réduire le temps de cycle des pièces comportant plusieurs assemblages, même en tenant compte du surcoût mécanique. Cela ne signifie pas que les positionneurs sont inadaptés ; cela signifie que les données relatives au centre de gravité doivent être intégrées au calcul de dimensionnement de la capacité.
Pourquoi nous écrivons cet article
Depuis 1999, nous fabriquons chez Aubrik (Wuxi ABK Machinery) des positionneurs et des vireurs de soudage, et nous rencontrons régulièrement des acheteurs qui pensent que ces deux termes désignent des types similaires de positionneurs de soudage. Le bon choix dépend de la pièce et des besoins du procédé, et non d’une catégorie de masse arbitraire — choisir le positionneur ou le vireur de soudage approprié permet à un atelier d’améliorer la qualité du soudage et de produire des soudures de haute qualité dès la première pièce, plutôt qu’à la centième. Article relu par l’équipe technique Aubrik.
Références et sources
- 29 CFR 1910.212, Exigences générales applicables à toutes les machinesAdministration de la sécurité et de la santé au travail
- 29 CFR 1910.254, Soudage et coupage à l’arcAdministration de la sécurité et de la santé au travail
- Principes fondamentaux du levage et de l’élingageDépartement de l’Énergie des États-Unis
- World Robotics 2025, Robots industriels (synthèse)Fédération internationale de robotique
- ISO 17662:2025, Étalonnage, vérification et validation du matériel de soudageOrganisation internationale de normalisation
- US 8 342 493 B2, Système antidérive pour vireurs de soudageUSPTO
- Automatisation du soudage de poutres de structures métalliques, sans programmationThe Fabricator
Articles connexes
- Vireurs de soudage : guide d’ingénierie 2026conception de l’entraînement, calcul de la vitesse périphérique et principes physiques de la dérive en détail
- Positionneurs et plateaux tournants de soudage : guide de sélectionla démarche complète de sélection dans la famille des positionneurs
- Positionneur de soudage pour fortes charges : guide de capacité, d’inclinaison et de tr/mindimensionnement selon le moment de charge pour la catégorie de positionneurs la plus grande
- Vireur pour soudage de tubes : guide d’utilisationdimensionnement et utilisation d’un vireur dédié aux tubes
- Systèmes de soudage robotisé Aubrikrôle des positionneurs et des vireurs dans une cellule robotisée







