
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Juli 2026 vom technischen Team von Aubrik
Kesselfertigungsanlagen bezeichnen die Abfolge von Maschinen, die ebene Stahlbleche und Rohre in einen betriebsbereiten Kessel verwandeln. Kurz gesagt handelt es sich um eine Fabrik in Ihrer Werkhalle: Blech- und Rohrschneiden (CNC und Autogenschneiden), Blechwalzen und Umformen, UP-Schweißen von Membranwänden, Rohr-an-Rohr-Schweißen, Rohr-an-Rohrboden-Schweißen, Biegen, Spannen und Positionieren sowie Qualitätskontrolle (ZfP und hydrostatische Prüfung). Dieser Leitfaden führt durch die gesamte Abfolge vom ersten Schnitt bis zur Endprüfung, benennt jedes Ausrüstungsteil, erläutert die geltenden ASME- und EN-Regelwerke, definiert die verwendeten Werkstoffe und beschreibt die damit gefertigten Druckteile und Kesselarten.
Dieser Leitfaden richtet sich an Inhaber von Fertigungsbetrieben und an Ingenieure, die für den Kauf einer kompletten Linie oder mehrerer ihrer Komponenten verantwortlich sind; hier geht es nicht um den Kauf einer einzelnen Schneidmaschine oder eines Schweißsystems für nur ein Druckteil. Wo möglich, rechnen wir die Werte vor, doch die tatsächlichen Zahlen hängen von Ihrem konkreten Projekt ab.
Kurzdaten: Eine Kesselfertigungslinie auf einen Blick
| Kernstationen | 7–8: Schneiden → Walzen → Vorbereiten → Membranwandschweißen → Rohrschweißen → Biegen → Montage → ZfP/hydrostatische Prüfung |
| Primäres Verfahren für Paneele | Doppeldraht-Unterpulverschweißen (UP-Schweißen) |
| Primäres Verfahren für Rohrschweißstöße | Orbitalschweißen mit GTAW (WIG) / Widerstandsschweißen |
| Maßgebliche Regelwerke | ASME BPVC Sec I / IV / V / VIII / IX · EN 12952 / 12953 · PED 2014/68/EU |
| Gefertigte Kesselbauarten | Wasserrohrkessel (Membranwasserwand) und Flammrohrkessel (Mantel) |
Was sind Kesselfertigungsanlagen (und was nicht)?
Diese Verwechslung kostet Einkäufer mehrere Wochen: Bei einer Suche nach dem Begriff erscheinen Kesselanbieter und Maschinenbauer nebeneinander, und eine Auswahlliste mit den falschen Lieferanten führt zu einem kostspieligen Umweg. Der Leitfaden für Dampfkessel des US-Energieministeriums behandelt den Kesselbetrieb; dieser Leitfaden befasst sich mit den 7 Maschinenstufen seiner Fertigung.
Der Begriff „Kesselfertigungsanlagen“ umfasst mehr als die Dampf- und Heißwassererzeuger selbst. Der Markt gliedert sich in Unternehmen, die komplette Kesselsysteme verkaufen, und Unternehmen, die Maschinen zu deren Fertigung anbieten. Hier geht es um die zweite Gruppe: um Anlagen, mit denen Fertigungsbetriebe Druckteile für Kessel nach ASME BPVC Section I oder Section VIII sowie den europäischen Normen EN 12952 und EN 12953 herstellen, einschließlich Abhitzedampferzeugern und anderen Druckbehältern.
Nach Funktion gegliedert, lassen sich die Anlagen in fünf Gruppen einteilen:
- Schneiden: Der erste Schritt. Der Betrieb übernimmt auf exakte Länge gelieferte Stahlbleche und schneidet sie nach Konstruktionszeichnungen in einzelne Kesselrohre, Mantelbleche oder Sammlerteile, üblicherweise mit CNC-Plasma- oder Autogenschneidmaschinen.
- Umformen: Zu Rohren oder Mantelsegmenten gewalzte Bleche, gebogene, gewalzte oder gebördelte Sammler und vorbereitete Kanten bereiten Bleche und Rohre für die Montage vor. Zur Ausrüstung gehören Blechwalzen und Biegemaschinen sowie Kantenfräsmaschinen zur Vorbereitung von Schweißfasen.
- Schweißen: Diese Maschinengruppe übernimmt die eigentliche Arbeit. Sie beginnt beim UP-Schweißen der Kesselwasserwände (Membranwände), umfasst automatische Systeme zum Rohr-an-Rohr- und Rohr-an-Rohrboden-Schweißen (meist mit WIG-Schweißbrennern und bahngesteuerter Automatisierung) sowie spezialisierte Schweißmaschinen für Druckteile aus Hochtemperaturlegierungen.
- Montieren und Spannen: Wenn die Teile die Umform- und Schweißmaschinen verlassen, werden sie so positioniert und fixiert, dass der fertige Kessel die Maßvorgaben erfüllt. Hydraulische Spanner, Lehren und Positioniergeräte gewährleisten Maßhaltigkeit und Steifigkeit der Paneele und Rohre.
- Prüfung: Unabhängig davon, ob Druckteile radiografisch (RT) oder mittels Ultraschall (UT) geprüft werden, müssen sie die Anforderungen der Regelwerke hinsichtlich innerer und oberflächlicher Fehler erfüllen. Eine abschließende hydrostatische (HS) oder pneumatische Prüfung liefert den endgültigen Nachweis, dass ein Druckteil dem Auslegungsdruck und der Auslegungstemperatur bei vernachlässigbarer Leckage standhält.
Ein Anbieter von Kesselfertigungsanlagen kann die gesamte Linie als integriertes Paket liefern. Fertigungsbetriebe können die Anlagen jedoch auch nach Typ einzeln erwerben – hier eine Schweißstation, dort eine Walzmaschine – und selbst integrieren. Wir behandeln die Anlagen Schritt für Schritt und folgen dabei dem Werkstofffluss durch ein typisches Werk.
Ebenso wichtig ist zu wissen, was die Linie nicht fertigt. Eine Kesselfertigungslinie stellt Druckteile her; die zugehörige Hilfsausrüstung wird zugekauft und vor Ort integriert – Speisewasserpumpen und Wassersysteme, Abschlämmabscheider, Verbrennungs- und Brennersteuerungen, Abgas- und Entlüftungsschornsteine sowie Schaltschränke und Instrumentierung für den Anlagenbetrieb. Behandeln Sie dieses Zubehör als separaten Beschaffungsbereich und legen Sie den Umfang Ihrer Maschinen nach den Druckteilen fest, die Sie tatsächlich fertigen.
Der 7-stufige Ablauf vom Blech bis zur Druckprüfung
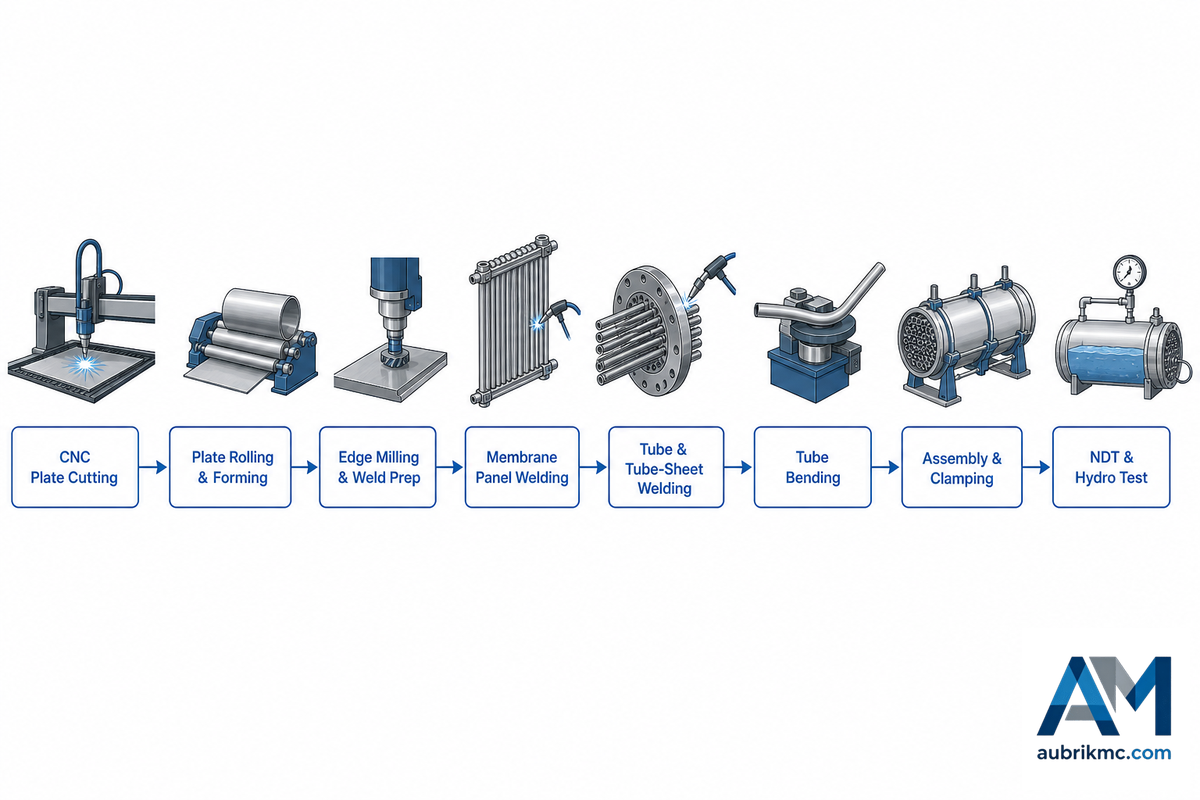
Jedes Druckteil – ob Kesseltrommel, Abschnitt eines Abhitzedampferzeugers oder Economiser-Modul – erfordert spezifische Schweiß- und Prüfverfahren. Als allgemeines Modell verwenden wir den folgenden 7-stufigen Ablauf „Vom Blech bis zur Druckprüfung“: 1. Schneiden 2. Umformen 3. Schweißen der Membranwände 4. Rohr-an-Rohr-Schweißen 5. Rohr-an-Rohrboden-Schweißen 6. Montieren und Spannen 7. ZfP und hydrostatische Prüfung
| Stufe | Anlage | Funktion |
|---|---|---|
| 1. Schneiden | CNC-Plasma-/Autogenschneidmaschine | Schneidet Blech gemäß Zeichnung zu; Plasma schneidet dünne bis mitteldicke Bleche schnell, während Autogenschneiden für dicke Abschnitte aus Kohlenstoffstahl geeignet ist. |
| 2. Walzen und Umformen | 3-Walzen-Blechbiegemaschine, Paneelbiegemaschine | Walzt Mäntel und Feuerraumauskleidungen rund und biegt Wasserwandpaneele in die gewünschte Kontur. |
| 3. Kantenvorbereitung | Kantenfräs-/Anfasmaschine | Bearbeitet Schweißfasen, damit die Nähte vollständig durchschweißen, statt lediglich einen Spalt zu überbrücken. |
| 4. Membranwandschweißen | Mehrbrenner-UP-Schweißanlage für Paneele | Verbindet Flachstahl beidseitig mit dem Rohr zu Wasserwandpaneelen – das Herzstück der Linie für hohen Durchsatz. |
| 5. Rohrschweißen | Orbitale WIG-/Rohrbodenschweißanlage | Schweißt Wasser-, Dampf- und Überhitzerrohre sowie Rohr-an-Rohrboden-Verbindungen leckdicht. |
| 6. Montage | Hydraulische Spanntechnik, Schweißpositionierer | Hält Trommeln, Paneele und Rohrbündel in Position, damit die gesamte Schweißkonstruktion maßhaltig bleibt. |
| 7. ZfP und hydrostatische Prüfung | RT-/UT-Fehlerprüfgeräte, hydrostatischer Prüfstand | Radiografie und Ultraschallprüfung erkennen Fehler unterhalb der Oberfläche; eine hydrostatische Prüfung weist die Dichtheit und Festigkeit der Baugruppe vor dem Versand nach. |
Sparen Sie nicht am Montage- und Prüfbereich des Prozesses; dort können Fehler, die früher und kostengünstiger hätten erkannt werden müssen, so zutage treten, dass in einer späten, teuren Phase erhebliche Nacharbeit oder sogar Ausschuss entsteht. Eine Kesselfertigungslinie ist mehr als eine Ansammlung von Maschinen; sie ist ein fortlaufendes Qualitätssystem, und die Kapazitäten für ZfP/HS müssen entsprechend geplant werden.
Fachleute benennen unverblümt, was bei Paneelen schiefläuft. Verzug ist die wiederkehrende Beschwerde: Schweißer beschreiben in Branchenforen, wie sie ihn durch sorgfältige Schweißstoßvorbereitung, das Vermeiden breiter Pendelraupen und eine disziplinierte Schweißfolge beherrschen, statt allein auf die Maschine zu vertrauen. Wenn eine Membranwand über eine Länge von 12 m um einen Millimeter abweicht, fällt das nicht unmittelbar auf. Der Fehler zeigt sich bei der hydrostatischen Prüfung, wenn die Behebung ein Vielfaches dessen kostet, was eine Spannvorrichtung gekostet hätte. Maschinenhersteller haben dafür technische Lösungen entwickelt: Das erteilte Patent US7028882B2 beschreibt eine Vorrichtung, die eine Auftragsschweißung auf ein Kesselrohrpaneel aufbringt und das Paneel im selben Arbeitsgang richtet.
💡 Praxistipp
Wenn Sie Ihren Betrieb erweitern und neue Stationen hinzufügen, achten Sie auf die mechanischen Schnittstellen und Softwareschnittstellen. Lässt sich das Ergebnis einer Maschine – etwa die Paneelgröße einer Biegemaschine oder der Rohrgrößenbereich eines Schweißkopfes – nahtlos an die nächste Stufe übergeben? Die nachträgliche Anpassung inkompatibler Maschinen kann erheblich teurer sein als ihre richtige Auswahl von Anfang an.
Schweißverfahren für Kesseldruckteile
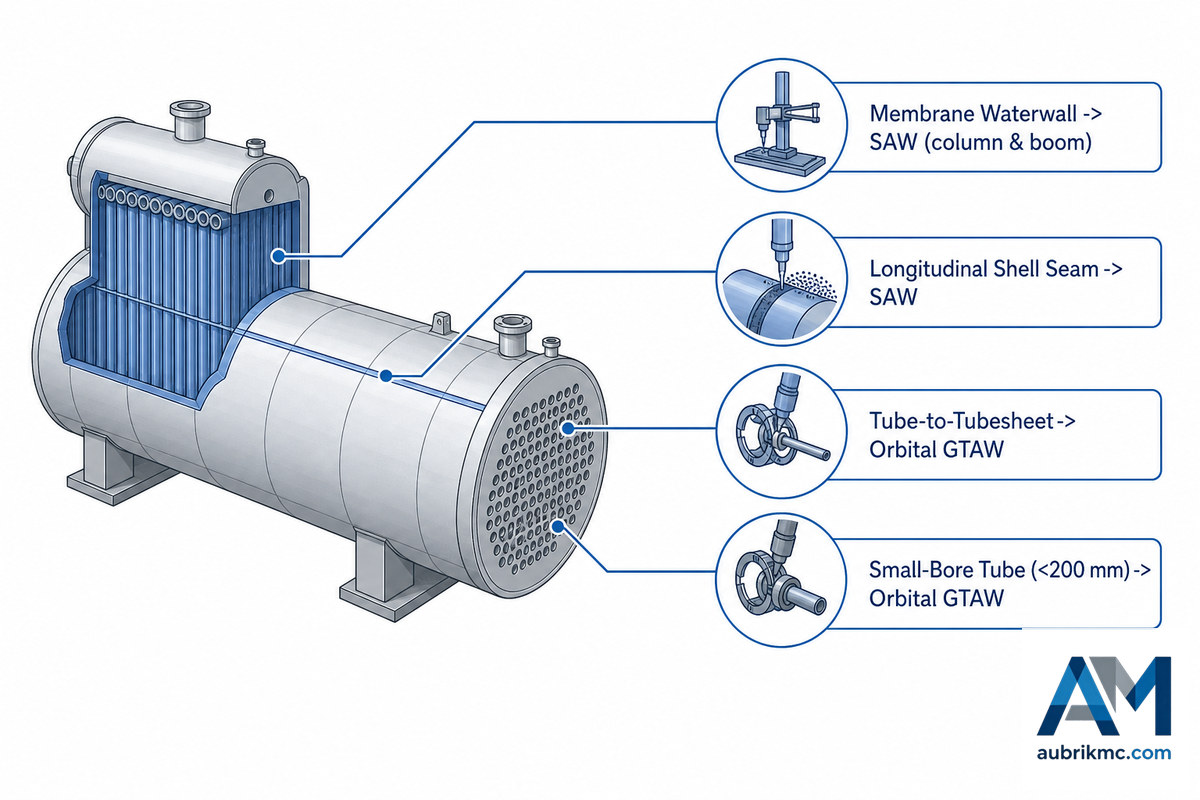
Für die Arbeiten an einem Kessel gibt es nicht das eine „beste“ Schweißverfahren. Bei jedem Druckteil begünstigen Geometrie, Position und Länge des Schweißstoßes bestimmte Verfahrensoptionen – daher lässt sich die Ausrüstung nur anhand einer Matrix „Passendes Verfahren je Schweißstoß“ sinnvoll bestellen, statt einfach die gesamte Fertigung mit einer einzigen Anlage automatisieren zu wollen.
| Druckteil | Schweißstoßart | Typische Größe | Verfahren | Warum es geeignet ist |
|---|---|---|---|---|
| Membranwasserwand-Paneel | Kehlnaht zwischen Flachstahl und Rohr | Rohr ⌀22–108 mm, Blech 3–16 mm | Doppeldraht-UP-Schweißen | Lange, ebene Nähte begünstigen eine hohe Abschmelzleistung und einen abgedeckten Lichtbogen. |
| Längsnaht an Mantel/Trommel | Dickwandige Stumpfnaht | Wanddicke 12–100 mm | UP-Schweißen | Tiefer Einbrand mit wenigen Lagen in Wannenlage. |
| Gewölbter Boden | Stumpf-/Kehlnaht | Je nach Durchmesser unterschiedlich | UP-Schweißen / GTAW | Die gekrümmte Kontur erfordert Flexibilität bei der Schweißposition. |
| Naht der Feuerraumauskleidung | Stumpfnaht | 6–20 mm | UP-Schweißen | Rundheit nach dem Walzen bei Schweißung in Wannenlage. |
| Schweißstoß an Wasser-/Überhitzerrohr | Rohrstumpfnaht | ⌀25–63 mm | Orbitalschweißen mit GTAW (WIG) | Kleine Durchmesser und Schweißarbeiten in Zwangslage, die für das UP-Schweißen unzugänglich sind. |
| Rohr an Rohrboden (Sammler, Wärmetauscher) | Rohr an Blech | ⌀15–170 mm, Wanddicke 1–20 mm | Orbitalschweißen mit WIG / Widerstandsschweißen | Leckdicht bei Temperaturwechseln; reproduzierbarer Einbrand. |
| Economiser/Rippenrohr | Rippenschweißnaht | Durchgehende Rippe | HF / UP-Schweißen | Anbringen von Rippen in großen Stückzahlen. |
| Sammlernaht | Stumpfnaht | ⌀60–120 mm | UP-Schweißen + GTAW | Unterschiedliche Wanddicken am Schweißstoß. |
| Stutzen und Anbauteile | Aufgesetzt / durchgesteckt | Unterschiedlich | GTAW / SMAW | Kurze Schweißnähte in Zwangslage, bei denen Flexibilität wichtiger als Abschmelzleistung ist. |
| Abschlussnaht der Gesamtbaugruppe | Abschlussnaht | Unterschiedlich | UP-Schweißen / GTAW | Abschließende Maßkontrolle der Baugruppe. |
Das UP-Schweißen rechtfertigt seinen Einsatz durch die Abschmelzleistung. Bei ebenen Paneelnähten kann das Eindraht-Unterpulverschweißen je nach Drahtdurchmesser und Polarität etwa 8–18 kg Schweißgut pro Stunde aufbringen; nach Angaben des Schweißforschungsinstituts EWI erhöht eine Doppeldrahtkonfiguration die Abschmelzleistung gegenüber dem Eindrahtverfahren um etwa 20 %, ohne die Wärmeeinbringung stark zu steigern. Mehrdraht-Tandemsysteme erreichen noch höhere Werte. Im Vergleich dazu bringen schutzgasgeschütztes MIG/MAG-Schweißen üblicherweise etwa 3,6–5,4 kg/h und E-Hand-Schweißen 2–4 kg/h auf, weshalb ein UP-Schweißkopf an einer Wasserwand mehrere manuelle Brenner ersetzen kann. Mehrbrenner-Schweißanlagen für Membranwände arbeiten üblicherweise mit 4–6 Schweißbrennern über eine Arbeitsbreite von 1.600–2.500 mm; eine Standardmaschine kann in einer 8-Stunden-Schicht deutlich mehr als 1.000 m Schweißnaht fertigen. Bei langen Mantel- und Trommelnähten wird derselbe UP-Schweißkopf üblicherweise von einem Säulen-und-Ausleger-Schweißmanipulator geführt, der den Lichtbogen mit kontrollierter Geschwindigkeit am Schweißstoß entlangbewegt, anstatt das Werkstück zu bewegen.
Sollten Membranwände mit UP- oder MIG/MAG-Schweißen gefertigt werden?
Bei langen, ebenen Wasserwandnähten aus Werkstoff mit einer Dicke von 3 mm und mehr dominiert das Doppeldraht-UP-Schweißen aufgrund seines hohen Einbrands und seiner hohen Abschmelzleistung sowie der schützenden Pulverdecke über dem Schmelzbad. Das UP-Schweißen ist jedoch kein Allheilmittel – das Pulver benötigt eine Unterlage, das Verfahren ist auf Wannen- und Horizontalpositionen beschränkt und ist bei Rohren mit weniger als etwa 200 mm Durchmesser im Allgemeinen nur eingeschränkt einsetzbar.
Wie Canadian Metalworking feststellt, sind große Elektroden nicht immer die beste Wahl. Kurze Schweißnähte, Rohre mit kleinem Durchmesser und Arbeiten in Zwangslage sind eindeutig Einsatzgebiete für orbitale WIG- oder Widerstandsschweißverfahren; deshalb kombiniert eine Kesselfertigungslinie eine Schweißmaschine für Membranwände mit einer Rohr-an-Rohr-Schweißmaschine für die Rohre.
📐 Technischer Hinweis
LOP. Mangelnder Schweißnahteinbrand (LOP) ist eine häufige Ursache für das Versagen von Rohr-an-Rohrboden-Verbindungen. In der Fachliteratur zur industriellen Prüfung wird LOP neben mangelndem Einbrand in der Kesselrohrwand häufig als eine der verbreitetsten Ausfallarten von Kesselrohren genannt, wenn die Speisewasserchemie oder der Schweißnahteinbrand außer Kontrolle gerät. Bei unregelmäßig ovalen oder sogar unrunden Rohren lässt sich ein gleichbleibender Abstand des Schweißbrenners einhalten, weil das orbitale WIG-Schweißen in Verbindung mit einer Lichtbogenspannungsregelung die Brennerhöhe steuert. Bei einer von Aubrik gelieferten Wärmetauscherlinie erreichte eine orbitale Rohr-an-Rohr-Schweißmaschine bei 50 Rohrbündelwärmetauschern aus Edelstahl 304 (Rohr ⌀25 mm × Wanddicke 3 mm) eine Erfolgsquote von 99,5 % bei den Schweißnähten – eine Unternehmensangabe.
Nehmen wir einen Betrieb, der seinen ersten Auftrag für einen Überhitzer erhält und versucht, seinen Membranwand-UP-Schweißkopf für die Rohr-an-Sammler-Verbindungen einzusetzen. Der Lichtbogen wandert am dünnen Draht, der Einbrand schwankt und eine Reihe von Schweißstößen wird bei der radiografischen Prüfung zurückgewiesen. Schweißer beschreiben im Forum der American Welding Society genau dieses Problem: Dünner Unterpulverschweißdraht brennt nicht gerade ab und verursacht dadurch einen ungleichmäßigen Einbrand. Diese Schweißstöße hätten von Anfang an orbital mit WIG geschweißt werden müssen. Eine langsamer eintretende Ausfallursache ist nicht das Verfahren, sondern die Chemie – Spannungsrisskorrosion durch Laugen tritt in Dampfsystemen auf, deren Speisewasseraufbereitung außer Kontrolle gerät, und zwar Jahre nachdem die Schweißnaht selbst die Prüfung bestanden hat.
Wasserrohr- oder Flammrohrkessel: Wie die Kesselart die Ausrüstung bestimmt
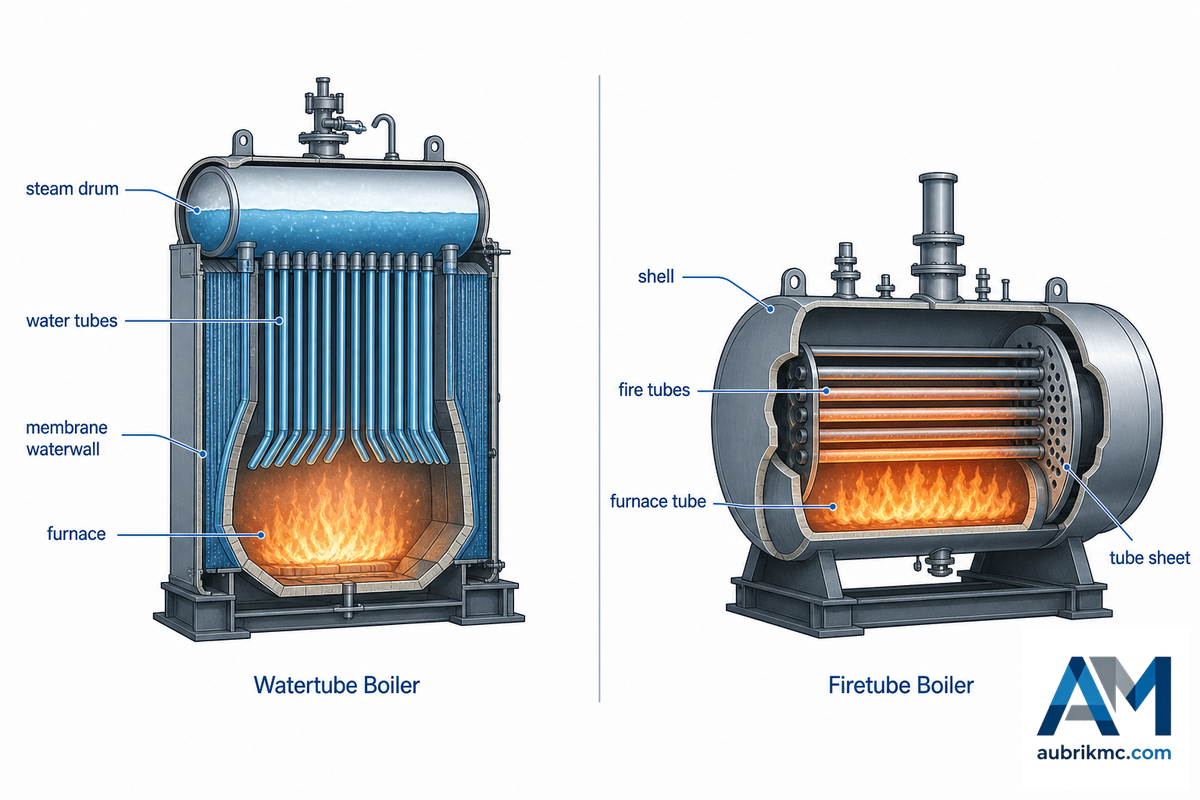
Je nachdem, welche Kesselbauart Sie fertigen, können die Anforderungen an die verfügbare Ausrüstung variieren. Beide nutzen diese Anordnung, wobei Wasser und Feuer auf unterschiedlichen Seiten des Rohrs liegen; diese Positionierung bestimmt wiederum den maximalen Druck und den Schweißaufwand.
Wasserrohrkessel
Das Wasser strömt innen, das heiße Schutzgas außerhalb der Rohre. Diese Kessel werden aus Membranwasserwänden und Trommeln gefertigt und halten höheren Drücken und Temperaturen stand – die Wasserwände von Kraftwerkskesseln befinden sich im Hochtemperaturbereich. Das UP-Schweißen von Membranwänden erfordert einen hohen Anlageneinsatz.
Flammrohrkessel (Mantelkessel)
Heißes Schutzgas strömt durch Rohre innerhalb eines wassergefüllten Mantels. Diese Bauart ist weniger komplex und robuster, arbeitet jedoch bei niedrigeren Drücken als ein Wasserrohrkessel. Das Walzen des Mantels und das Rohr-an-Rohrboden-Schweißen sind für jedes einzelne Bauteil erforderlich.
Ist ein Wasserrohr- oder ein Flammrohrkessel schwieriger zu fertigen?
Wasserrohrkessel sind konstruktiv anspruchsvoller, erfordern mehr Schweißausrüstung für das Schweißen der Membranwände und werden wegen ihrer höheren Betriebsdrücke und -temperaturen mit Rohren höherer Werkstoffgüte und wesentlich engeren Schweißtoleranzen gefertigt. Bei Flammrohrkesseln wird der Druck hauptsächlich von der Mantelnaht und den Rohr-an-Rohrboden-Verbindungen aufgenommen, wobei keine dieser Aufgaben einfach ist.
Ein Membranwasserwand-Paneel weist eine äußerst geringe Steifigkeit auf und ist verformungsempfindlich, weshalb Schweißanlagen für Membranwände mit einer Nahtverfolgung ausgestattet sind, die den Spalt zwischen Rohr und Flachstahl über die gesamte Länge eines 12-m-Paneels konstant hält.
In der Praxis handelt es sich tatsächlich weiterhin größtenteils um dieselbe Ausrüstung: für industrielle Dampfkessel, Heißwasserkessel, Schiffskessel, Abhitzedampferzeuger und kleinere, mobile Kessel. Die Anwendungen unterscheiden sich, doch die grundlegenden Druckteile bleiben gleich – entscheidend ist, wie sie Dampf erzeugen. Das ist die alltägliche Realität der Kesselfertigung. Das Regelwerk richtet sich nach der Bauart: Im ASME Boiler and Pressure Vessel Code gilt Section I für Kraftwerkskessel, während Section IV Heizkessel abdeckt, jeweils mit eigenen Prüfanforderungen.
Kesselstähle und Rohrwerkstoffe: Warum der Werkstoff die Schweißanweisung bestimmt
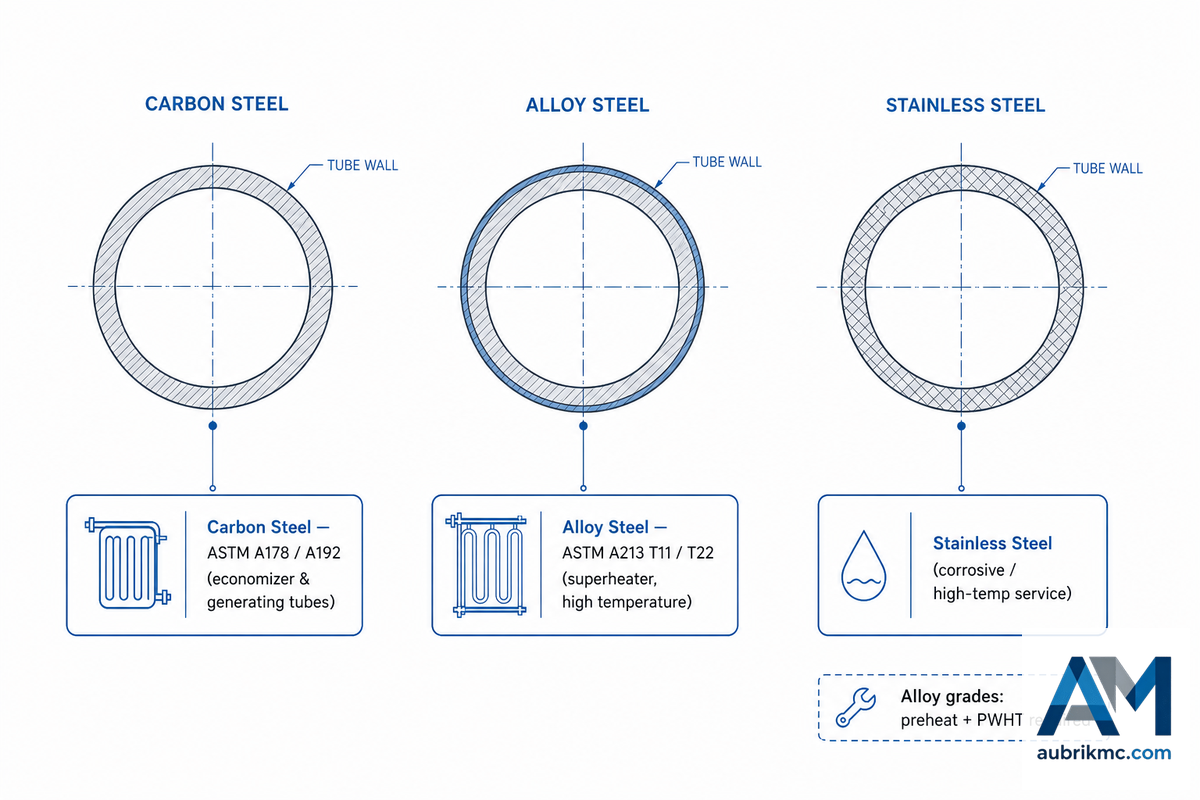
Die Wahl der falschen Werkstoffgüte ist ein kostspieliger Fehler, der erst spät zutage tritt. Nehmen wir einen Betrieb, der ein Überhitzerrohr aus 2,25 % Cr–1 % Mo nach einer Schweißanweisung für Kohlenstoffstahl schweißt: Die Wärmeeinflusszone härtet aus, unter Temperaturwechseln entstehen Risse und der Ausfall tritt Jahre nach der Übergabe ein. Die im ASME BPVC festgelegten Werkstoffregeln bestimmen die Vorwärmung und Wärmenachbehandlung, die genau dieses Ergebnis verhindern.
Die Rohrauswahl ist ein Bestandteil Ihrer Anlagenauswahl – der gewählte Rohrwerkstoff bestimmt die Schweißanweisung sowie die Vorwärmung und Wärmenachbehandlung, die Ihr Betrieb beherrschen muss. Mit zunehmenden Temperaturen reicht das Spektrum der Kesselrohre von einfachem Kohlenstoffstahl bis zu Chrom-Molybdän-Stahl.
Die Betriebsbedingungen bestimmen die Werkstoffgüte. Eine Wasserwand in einem Kraftwerk nimmt im Feuerraum Strahlungswärme auf und führt überhitzten Dampf unter Drücken, die die Rohrwand dauerhaft belasten; in einer Heißwasseranlage strömt das Medium unter wesentlich moderateren Bedingungen. Rohre höherer Werkstoffgüte sorgen dort für Beständigkeit und Kriechfestigkeit, wo die Wärmestromdichte am höchsten ist, und bestimmen zugleich, wie viel Instandhaltung der fertige Kessel über seine Lebensdauer erfordert. Hocheffiziente Konstruktionen legen die Messlatte noch höher: Strengere Energieeffizienzziele erfordern eine höhere Schweißnahtqualität, weshalb Anlagen mit protokollierten Parametern zunehmend zum Standard werden.
| Werkstoffgüte | Typ | Auswirkung auf das Schweißen |
|---|---|---|
| ASTM A178 / A192 | Kohlenstoffstahl | Standardrohr für Kessel und Überhitzer; einfach zu schweißen, für den Hochtemperatureinsatz nur begrenzt geeignet. |
| ASTM A213 T11 | Legierung aus 1,25 % Cr – 0,5 % Mo | Höhere Oxidationsbeständigkeit; erfordert üblicherweise Vorwärmung und kontrollierte Abkühlung. |
| ASTM A213 T22 | Legierung aus 2,25 % Cr – 1 % Mo | Einsatz unter Kriechbeanspruchung; Vorwärmung und Wärmenachbehandlung sind üblicherweise erforderlich. |
| Edelstahl (z. B. 304) | Austenitischer Edelstahl | Korrosionsbeständigkeit für Wärmetauscher; saubere Schutzgasabdeckung und präzise Wärmekontrolle. |
📐 Technischer Hinweis
Die Schweißeignung dieser höher legierten Chrom-Molybdän-Stähle (T11, T22 und höher) nimmt mit steigendem Legierungsgehalt ab. Im Allgemeinen werden sowohl das Vorwärmen vor dem Schweißen als auch die Wärmenachbehandlung nach dem Schweißen (PWHT) erforderlich, um spröde Wärmeeinflusszonen und Rissbildung zu verhindern. Die genauen Werte müssen Ihrer eigenen qualifizierten Schweißanweisung und den einschlägigen Schweißanforderungen von ASME Section I für die jeweilige Wanddicke und Werkstoffgüte entnommen werden. Jede einzeln genannte Kapazitätsangabe ist lediglich als Richtwert zu betrachten.
Regelwerke und Konformität: ASME BPVC, EN 12952/12953 und das National Board
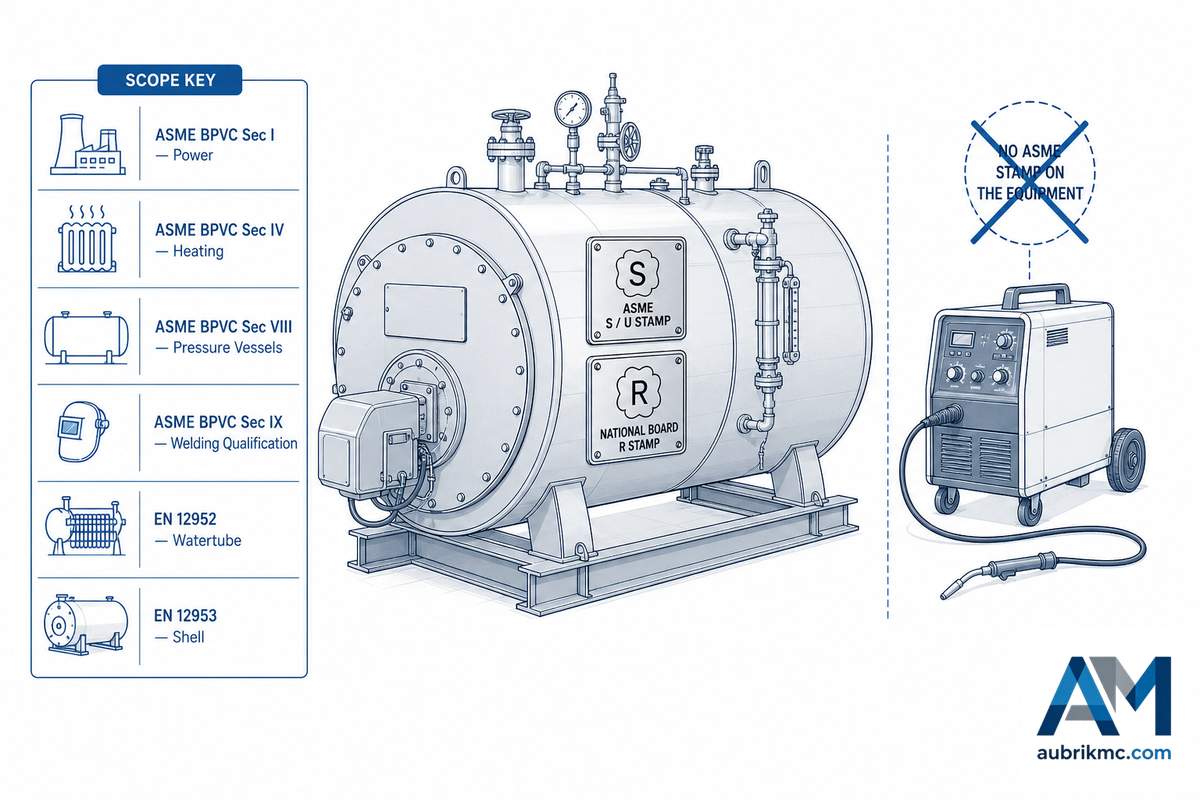
Ein Fehler an dieser Stelle ist kostspielig. Ein Beispiel: Ein Fertigungsbetrieb kauft eine Paneel-Schweißanlage mit Nahtverfolgung, nimmt an, die Maschine gewährleiste die Konformität, und besteht dann die Prüfung durch die autorisierte Prüfstelle nicht, weil nie eine Schweißanweisung qualifiziert wurde. Der ASME Boiler and Pressure Vessel Code zieht hier eine klare Grenze: Section I regelt den fertigen Kraftwerkskessel, während Section IX die Schweißanweisung und den Schweißer qualifiziert. Wird ein drucktragendes Bauteil abgelehnt, muss die fertige Arbeit wieder herausgetrennt werden, und 100 % dieser Arbeitsleistung sind verloren.
Der Kern des prüffähigen Nachweises ist die Abgrenzung zwischen Regelwerk und Maschine: Das Kesselregelwerk gilt für das fertige drucktragende Bauteil, nicht für die Maschine, mit der die Schweißnaht hergestellt wurde. Keine Maschine für den Kesselbau ist „ASME-zertifiziert“. Die Ausrüstung ermöglicht vielmehr die Prozesssteuerung einschließlich Prozesswiederholbarkeit, Nahtverfolgung und Schweißdaten. Dadurch kann mit einer nach Regelwerk qualifizierten Schweißanweisung ein regelkonformer Kessel gefertigt werden.
Bei der Prüfung wird diese Unterscheidung entscheidend. Ein Fertigungsbetrieb, der davon ausgeht, dass die Nahtverfolgung einer Paneel-Schweißanlage die Schweißnaht „regelkonform“ macht, erfährt bei der Prüfung durch die autorisierte Prüfstelle, dass eine qualifizierte Schweißanweisung, ein qualifizierter Schweißer und die lückenlose Dokumentation beider Nachweise ausschlaggebend sind. Die Maschine ist das Fahrzeug; die Qualifikation nach ASME Section IX ist die Fahrerlaubnis.
| Regelwerk | Geltungsbereich |
|---|---|
| ASME BPVC Section I | Bau von Kraftwerkskesseln (das fertige Produkt). |
| ASME BPVC Section IV | Bau von Heizkesseln. |
| ASME BPVC Section V | Zerstörungsfreie Prüfung (RT, UT und verwandte Verfahren). |
| ASME BPVC Section VIII | Bau von Druckbehältern. |
| ASME BPVC Section IX | Von den Bauvorschriften geforderte Qualifikation von Schweißanweisungen und Bedienern (WPS, PQR). |
| EN 12952 | Wasserrohrkessel (europäische harmonisierte Norm). |
| EN 12953 | Großwasserraumkessel (Rauchrohrkessel) (europäische harmonisierte Norm). |
| PED 2014/68/EU | EU-Konformität für Druckgeräte über 0,5 bar. |
Nordamerika: „S“ (Kraftwerkskessel) und „U“ (Druckbehälter) für Neukonstruktionen nach dem ASME Boiler and Pressure Vessel Code; „R“ für Reparaturen/Änderungen gemäß dem National Board. Europa: Wasserrohrkessel nach EN 12952; Großwasserraumkessel nach EN 12953, beide gemäß der Druckgeräterichtlinie (2014/68/EU). Wenn Sie exportieren, legen Sie Ihre Stempelstrategie – ASME und National Board in Nordamerika; PED in Europa – vor dem Zuschneiden des Stahls fest, da die Ablehnung eines drucktragenden Bauteils Nacharbeit verursacht.
Spezifikation einer Kesselfertigungslinie
Mit der Wahl einer Fertigungslinie legen Sie im Wesentlichen fest, welchen Ausbringungsbereich und Prozessmix Sie benötigen und welche Teile der Prozesskette intern oder extern ausgeführt werden. Gleichen Sie Ihren Produktmix zunächst mit den Bedingungen in der folgenden Liste ab.
| Wenn Ihre Produktion Folgendes umfasst … | Priorisieren Sie … |
|---|---|
| Kleine Kompaktkessel, wechselnde Aufträge | Eine Membranwand-Schweißanlage mit Standardbreite und eine Rohrschweißanlage; lagern Sie das Walzen schwerer Bleche aus, bis das Volumen eine eigene Anlage rechtfertigt. |
| Kontinuierliche Produktion mit mittlerem Volumen | Internes Schneiden, Walzen, Membranwand-SAW und Rohrschweißen; ergänzen Sie NDE-Kapazitäten, um die Qualitätskosten zu kontrollieren. |
| Große Wasserwände für Kraftwerkskessel | Breite Mehrbrenner-SAW-Anlage, Eignung für anspruchsvollere Rohrwerkstoffe und vollständige Montage- und Prüfstationen. |
Die Feuerungsausrüstung – Brenner und zugehörige Steuerungen – wird als Kompletteinheit bestellt und nicht in Ihrem Werk gefertigt; richten Sie den Maschinenumfang deshalb auf die drucktragenden Bauteile aus, die Sie tatsächlich herstellen. Käufer, die Hersteller von Kesselfertigungsausrüstung vergleichen, sollten auch gebrauchte Kesselfertigungsausrüstung berücksichtigen, bei der einem niedrigeren Einstiegspreis das Risiko eines unbekannten Alters der Steuerungssysteme und der Ersatzteilversorgung gegenübersteht. Unabhängig davon, ob Sie Industriekessel, Gewerbekessel oder Wasserwände für Kraftwerkskessel bauen, bestimmt eine Frage die Beschaffungsreihenfolge: Welche Station ist Ihr Durchsatzengpass und welche Ihre Qualitätsprüfstelle? Die Wahl zwischen einem einzigen Lieferanten und mehreren Lieferanten ist ein echter Kompromiss. Bei einem Lieferanten liegt die Verantwortung für das Ergebnis, wenn eine Prüfung fehlschlägt; mehrere Lieferanten können die Komponentenkosten senken, verlagern das Integrationsrisiko jedoch in Ihre Fertigung. Eine optimale Ausrüstungslösung bringt Produktionsvolumen, Zuverlässigkeit der Schweißnähte und die Effizienzvorteile, die Ihre Investition in die Technik tragen, ins Gleichgewicht – Station für Station und Bauteil für Bauteil. Eine Maschinenplattform kann sowohl einem lokalen Auftragsfertiger für kleinere Kompaktkessel als auch einem Großhersteller dienen, der Wasserwandpaneele für Kraftwerke fertigt, da sie entsprechend der Anzahl der Schweißbrenner und der zu fertigenden Paneele skaliert werden kann.
Angenommen, ein mittelständischer Fertigungsbetrieb, der Rohre in Einzelfertigung herstellt, erwägt den Einstieg in die Produktion kompakter Dampfkessel. Statt sofort eine Anlage aus 7 Stationen zu kaufen, kann er zunächst eine Membranwand-Schweißanlage mit Standardbreite und eine Orbital-Rohrschweißanlage beschaffen, das Blechwalzen im ersten Jahr extern vergeben und bei steigenden Produktionsmengen ein Ultraschallprüfgerät kaufen. Die Reihenfolge ist wichtig; beschaffen Sie zuerst die Anlage für den Durchsatzengpass und die Qualitätsprüfstelle und erweitern Sie die Umformtechnik und andere Bereiche entsprechend der Nachfrage. Bevor Sie sich für eines der Verfahren entscheiden, erstellen Sie anhand Ihrer konkreten Blechabmessungen einen Kostenvergleich zwischen SAW und MIG/MAG und setzen Sie Schweißpositionierer sowie Schweißrollenböcke ein, um die Schweißstöße in Wannenlage zu bringen, in der diese automatisierten Systeme am effizientesten arbeiten.
Branchenausblick: Fachkräfte und Automatisierung in der Kesselfertigung
Der Veränderungsdruck bei Kesselfertigungsausrüstung wird nicht allein durch die Marktgröße bestimmt, sondern vor allem durch die Verfügbarkeit von Arbeitskräften – und darüber muss sachlich gesprochen werden. Ein „kesselspezifischer Schweißermangel“ sollte nicht übertrieben dargestellt werden. Die Realität ist deutlich differenzierter: Das U.S. Bureau of Labor Statistics erfasst etwa 10.400 Kesselbauer, erwartet von 2024 bis 2034 einen leichten Beschäftigungsrückgang von etwa 2 % und prognostiziert rund 800 offene Stellen pro Jahr. Die meisten entstehen durch den Ruhestand, teilweise aber auch durch die sinkende Nachfrage infolge der Stilllegung kohlebefeuerter Kraftwerke.
Unbestritten ist jedoch der allgemeine Mangel an qualifizierten Schweißern, auf die auch Kesselbaubetriebe angewiesen sind. Nach Zahlen, die von Fachmedien unter Berufung auf die American Welding Society veröffentlicht wurden, benötigt die Branche bis 2028 etwa 330.000 neue Schweißfachkräfte, wodurch jährlich rund 82.500 Stellen zu besetzen sind – diese breit gefasste Zahl betrifft sechs Fachberufe und nicht speziell Kesselbauer. Vor diesem Hintergrund stellt das BLS schlicht fest, dass „die meisten Hersteller die Kesselfertigung zur Verbesserung der Qualität automatisiert haben und Kesselbehälter häufig mit Roboter- oder Schweißautomaten montieren“. Dies deutet darauf hin, dass Qualitätsanforderungen und knappe Fachkräfte die entscheidenden Treiber für automatisierte SAW- und Orbitalzellen sind und nicht ein ausschließlich in der Kesselbranche auftretender Einstellungsschub.
“Es verändert sich jeden Tag, manchmal ist es ein Monster.”
Joe Young, Senior Manager bei AWS Foundation Workforce Development, über den Wandel bei den Schweißfachkräften (FABTECH 2024)
Daraus ergeben sich zwei technologische Trends. Erstens werden bei neuen Fertigungslinien bis 2026 die Schweißüberwachung und das KI-adaptive Schweißen – etwa Lichtbogenverfolgung und Fehlererkennung in Echtzeit – von Sonderausstattungen zum Standardangebot. Zweitens wird sich auch die automatische Basisausstattung weiterentwickeln; Patentveröffentlichungen weisen auf neue Laser-Lichtbogen-Hybridverfahren hin, die SAW/FCAW bei Wasserwandpaneelen ersetzen und Wärmeeintrag sowie Verformung verringern sollen. Für Käufer ist der Zeitpunkt eine entscheidende Überlegung. Wenn Ihr Investitionsbudget einsatzbereit ist, investieren Sie in Ausrüstung mit nachweislich protokollierten Parametern und einem System, das für Nachverfolgung und Echtzeitdiagnose vorbereitet ist, da diese Funktionen bei Prüfungen und Dokumentationen zunehmend vorausgesetzt werden. Die Automatisierung von Kesselfertigungslinien lässt sich daher am besten als Absicherung gegen die Risiken knapper Fachkräfte und steigender Qualitätsanforderungen betrachten, wobei Roboterschweißsysteme eine immer größere Rolle spielen.
Häufig gestellte Fragen
F: Was ist Kesselfertigungsausrüstung?
Antwort anzeigen
Kesselfertigungsausrüstung umfasst CNC-Schneidanlagen, Blechwalz- und Umformmaschinen, Membranwand-Schweißanlagen, Anlagen für Rohr-an-Rohr- und Rohr-an-Rohrboden-Schweißungen, Montage-Spannvorrichtungen sowie NDT-Ausrüstung einschließlich Maschinen für hydrostatische Prüfungen, die zur Herstellung von Kesseln eingesetzt werden – getrennt von den Kesseln selbst. Ein Lieferant kann sie als vollständig integrierte Fertigungslinie anbieten, oder ein Fertigungsbetrieb kann die einzelnen Komponenten zur internen Integration erwerben.
F: Wie wird ein Kessel Schritt für Schritt hergestellt?
Antwort anzeigen
Ein Kessel durchläuft vom Blech bis zur Druckprüfung sieben Fertigungsstufen. Stahl wird nach Zeichnung CNC-zugeschnitten und zu Kesselmänteln, Feuerraumauskleidungen und Wasserwandpaneelen gewalzt oder gebogen. Die Kanten werden zur Schweißnahtvorbereitung gefräst. Membranwandpaneele werden durch Mehrbrenner-Unterpulverschweißen (SAW) und Rohre durch orbitales WIG-Schweißen gefügt.
Trommeln, Paneele und Rohrbündel werden eingespannt, maßhaltig zusammengebaut, anschließend radiografisch und mit Ultraschall geprüft und vor dem Versand durch eine hydrostatische Prüfung bei 150 % des Drucks nachgewiesen. In jeder Fertigungsstufe kommen eine eigene Maschine und eine eigene zugelassene Schweißanweisung zum Einsatz.
F: Welches Schweißverfahren wird für Kesselmembranwände verwendet?
Antwort anzeigen
Membran-Wasserwandpaneele werden durch Mehrbrenner-Doppeldraht-Unterpulverschweißen (SAW) gefertigt. Dieses Verfahren eignet sich gut für lange, ebene horizontale Schweißnähte und erreicht bei einem einzelnen Draht eine Abschmelzleistung von etwa 8-18 kg/h (20 % höher bei Doppeldraht-SAW), wobei das Schweißpulver vor Verunreinigungen schützt. Schweißnähte an kleinen Durchmessern, in Zwangslagen oder mit kurzer Länge sowie Nähte, die eine vollständige Abstützung des Schweißpulvers erfordern, eignen sich für orbitales WIG-Schweißen, da SAW auf einer horizontalen oder ebenen Fläche ausgeführt werden muss.
F: Muss Kesselfertigungsausrüstung ASME-zertifiziert sein?
Antwort anzeigen
Der eigentliche Kessel und der Druckbehälter werden gemäß den ASME-Regelwerken (Section I oder VIII) gebaut. Die Maschinen zu ihrer Herstellung sind nicht „ASME-zertifiziert“.
Stattdessen bietet die Ausrüstung wiederholgenaue Steuerungsfunktionen und eine Nahtverfolgung, mit denen eine qualifizierte Schweißanweisung (gemäß ASME Section IX zugelassen) eingehalten werden kann.
F: Wasserrohr- oder Rauchrohrkessel – welcher ist schwieriger herzustellen?
Antwort anzeigen
Wasserrohrkessel erfordern in der Regel die umfangreichste Ausrüstung: Höhere Drücke/Temperaturen verlangen eine präzisere Schweißprozesssteuerung und anspruchsvollere Anlagen, insbesondere bei der Fertigung von Membranwandpaneelen.
Bei einem Rauchrohrkessel konzentriert sich der größte Teil der Schweißarbeiten auf die Mantelnaht und die Rohrboden-Schweißstöße.
F: Welcher Stahl wird für Kesselrohre verwendet?
Antwort anzeigen
Die Werkstoffgüten von Kesselrohren reichen von Kohlenstoffstahl (ASTM A178/A192) für übliche Betriebsbedingungen bis zu Chrom-Molybdän-Legierungen (ASTM A213 T11 und T22) für höhere Betriebstemperaturen.
Nichtrostende Stähle wie ASTM A213-304 werden in Wärmetauschern eingesetzt. Die Rohrwerkstoffgüte beeinflusst die Schweißanweisung – legierte Rohre erfordern im Allgemeinen ein Vorwärmen und eine Wärmenachbehandlung nach dem Schweißen.
F: Wie viel kostet eine Kesselfertigungslinie?
Antwort anzeigen
Die endgültigen Maschinenkosten werden von Faktoren wie Paneelbreite, Anzahl der Schweißbrenner, Art der eingesetzten Verfahren und Automatisierungsgrad beeinflusst; fordern Sie daher ein konfigurationsbezogenes Angebot statt eines pauschalen Listenpreises an. Berücksichtigen Sie unbedingt den Kundendienst und die Lieferzeit.
F: Kann eine Fertigungslinie sowohl Wasserrohr- als auch Rauchrohrkessel bauen?
Antwort anzeigen
Weitgehend ja, denn die wichtigsten Fertigungsmaschinen werden für beide Bauarten eingesetzt: CNC-Schneidanlagen, Walz- oder Biegemaschinen, Anlagen zum Schweißen von Paneelen oder Kesselmänteln, Rohrboden-Schweißanlagen, Montageausrüstung und NDE-Ausrüstung finden sich sowohl in Werken für Wasserrohrkessel und Rauchrohrkessel als auch in Werken für Warmwasserkessel, Abhitzedampferzeuger und Hochdruck-Wasserwände von Kraftwerkskesseln. Die Unterschiede liegen im Detail: Bei einer Anlage für Wasserrohrkessel steht das Schweißen von Membranwandpaneelen im Vordergrund, bei einer Anlage für Rauchrohrkessel die Kapazität zum Walzen von Kesselmänteln, während eine Anlage für Dampferzeuger oder Wärmetauscher auf das jeweils benötigte Schweißverfahren – SAW, orbitales Rohrschweißen oder GTAW – zugeschnitten sein kann.
Über diesen Leitfaden
Dieser Leitfaden wurde anhand veröffentlichter Industrienormen (ASME BPVC, EN 12952/12953, PED), staatlicher US-Arbeitsmarkt- und Energiestatistiken, Schweißforschung sowie Felddaten aus den seit 1999 von Aubrik gebauten Fertigungslinien für Kessel und Wärmetauscher erstellt – einschließlich der Nachrüstung einer bestehenden Wasserrohrkesselanlage mit Doppeldraht-SAW-Technik für Membranwände und Orbitalrohrtechnik sowie der Einrichtung einer Wärmetauscher-Fertigungslinie für nichtrostenden Stahl 304. Zahlenwerte, die sich auf eine bestimmte Anwendung beziehen (Rohrwerkstoffgüte, Abmessung, Werkstoff oder Kesselbauart), sind entsprechend gekennzeichnet. Geprüft vom technischen Team von Aubrik.
Eine Kesselfertigungslinie für Ihre Ausbringungsmenge dimensionieren?
Kesselfertigungsausrüstung von Aubrik entdecken →Literatur und Quellen
- Zertifizierung von Kesseln und DruckbehälternASME
- Akkreditierung und der R-StempelThe National Board of Boiler and Pressure Vessel Inspectors
- Kesselbauer, Handbuch zur BeschäftigungsentwicklungU.S. Bureau of Labor Statistics
- Bewährtes Managementverfahren 8: DampfkesselsystemeU.S. Department of Energy
- Richtlinie 2014/68/EU (Druckgeräterichtlinie)EU-OSHA
- Produktivitätssteigerung durch UnterpulverschweißenEWI
- Ausblick, Trends und Vergütung der Schweißfachkräfte (AWS-Daten)The Fabricator
Verwandte Artikel
- Leitfaden für Rohr-an-Rohr-Schweißmaschinen: orbitales WIG-Schweißen von Kessel- und Wärmetauscherrohren
- Roboterschweißzelle: Leitfaden zu Typen, Kosten und ROI
- Leitfaden zu Schweißrollenböcken und Rollenböcken: Kesselmäntel in Wannenlage halten
- Schwerlast-Schweißpositionierer: Leitfaden zu Tragfähigkeit, Neigung und Drehzahl
- Paneel-Biegemaschine: Umformen von Kessel- und Wasserwandpaneelen







