
Nehmen Sie Kontakt mit der Aubrik Company auf

Eine Überlastung des Schweißpositionierers liegt vor, wenn das Gewicht eines Werkstücks oder sein außermittiges Drehmoment die Tragfähigkeit überschreitet, für die Motor, Getriebe und Lager der Maschine ausgelegt sind. Bei der Diagnose sollte berücksichtigt werden, dass Schweißpositionierer üblicherweise weder mit lautem Knall noch mit langer Vorwarnung ausfallen. Stattdessen zeigt ein Schweißpositionierer meist allmähliche „Krankheitssymptome“ – träge Bewegungen, einen überhitzten Motor oder durch Streustrom beschädigte Lager – und bis es zum Ausfall kommt, haben sich die Anzeichen oft über Wochen hinweg entwickelt. Diese Störungsanzeichen sind weder auf eine bestimmte Bauart noch auf ein bestimmtes Schweißverfahren beschränkt; ob Tisch-Schweißpositionierer, Dreh-Schweißpositionierer, Schweißrollenbock oder Spindelstock-Reitstock-System und ob MIG-, TIG-, E-Hand- oder Unterpulverschweißen zum Einsatz kommt, die physikalischen Zusammenhänge sind dieselben, unabhängig davon, ob es sich um neue Schweißausrüstung oder einen gebrauchten Schweißpositionierer handelt. Wir erläutern, was als Überlastung gilt, welche sechs Symptome vor einem Ausfall zu beachten sind, welche elektrische Ausfallursache die meisten Bediener übersehen und wann sich ein überlasteter Schweißpositionierer reparieren lässt – und wann nicht.
Kurzübersicht: Überlastungsgrenzen
| Typischer Auslegungssicherheitsfaktor | 1,5–2,0× der erwarteten Betriebslast |
| Tragfähigkeit in vertikaler und horizontaler Lage | Die Nenntragfähigkeit in vertikaler (geneigter) Lage beträgt oft ~50 % der horizontalen Tragfähigkeit |
| Typischer Auslösewert des thermischen Überlastschutzes | Ein Überlastrelais der Klasse 10 löst bei 600 % seines Nennstroms nach ~10 Sekunden aus (für andere Geräteklassen und Einschaltdauern gelten andere Grenzwerte – prüfen Sie den eigenen Schaltschrank) |
| Anforderung an die Schweißstromrückführung | Separater Strompfad zum Werkstück – niemals über Lager oder Zahnräder |
Was tatsächlich als Überlastung gilt
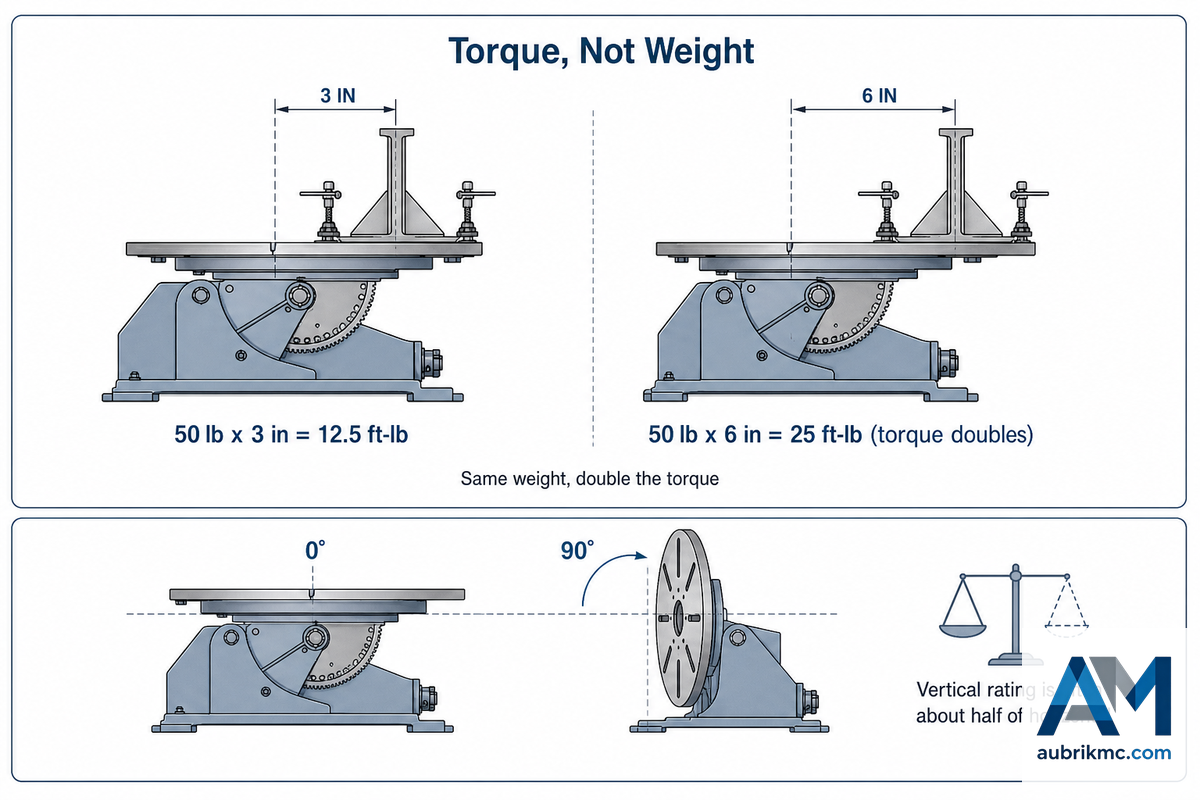
Für eine Überlastung ist nicht allein maßgeblich, wie schwer der Gegenstand auf der Waage ist, sondern welches Drehmoment er auf den Antriebsstrang ausübt. In „Analyse und Konstruktion von Positioniermechanismen für das automatische Schweißen“, einer 2022 am MIT durchgeführten Maschinenbauarbeit, erläutern die Forscher, dass die mechanische Belastung der Lager einer Positioniererspindel sowohl vom Gewicht eines Bauteils als auch von dessen Abstand zur Spindelachse abhängt – nicht nur vom Gewicht. Laut der Studie gilt: „Die Nenndrehmomentkapazität des Motors steht in direktem Zusammenhang mit der Tragfähigkeit der Spindel.“ Jede Tragfähigkeitsangabe auf einem Typenschild setzt voraus, dass sich der Schwerpunkt des Bauteils an einem bestimmten Punkt befindet; weicht er davon ab, wirken in der Praxis andere Kräfte auf die Maschine, selbst wenn die Waagenanzeige unverändert bleibt. Ein weiterer begutachteter Fachartikel des International Journal of Engineering Research and Development (IJERD) veranschaulicht diesen mathematischen Zusammenhang vollständig am Beispiel eines kleinen Antriebs: Ein mit 6.000 RPM betriebener 60W-Motor mit einer Untersetzung von 1:5 ist für bestimmte statische und dynamische Tragfähigkeiten eines festgelegten Lagers ausgelegt – genau dasselbe mechanische Prinzip bestimmt unabhängig von der Baugröße die Wirkungskette aus Drehmoment und Lagerbelastung.
Die Fachzeitschrift The Fabricator, eine Publikation der FMA, veranschaulicht die Berechnung an einem klaren Beispiel. Ein 50 lb. schweres Schweißteil, dessen Schwerpunkt in horizontaler Lage 3 inches von der Oberfläche des Aufspanntischs entfernt liegt, erzeugt ein Drehmoment von 12.5 foot-pounds. Wird dasselbe 50 lb. schwere Bauteil in einem Abstand von 6 inches angeordnet, verdoppelt sich das Drehmoment trotz identischen Gewichts auf 25 foot-pounds. Deshalb kann ein Schweißpositionierer ein bestimmtes Gewicht sicher tragen, wenn es mittig auf dem Drehtisch angeordnet ist, durch ein wesentlich leichteres, aber ungünstig positioniertes Werkstück jedoch überlastet werden.
Beträgt die vertikale Tragfähigkeit tatsächlich nur die Hälfte der horizontalen Tragfähigkeit?
Die reduzierte Tragfähigkeit in vertikaler Lage wird bei der Maschinenauslegung am häufigsten falsch berücksichtigt. Betrachtet man die kontinuierliche Drehbewegung des Drehtischs eines Schweißpositionierers – bei Industriemodellen typischerweise von 0° bis 135° –, erzeugt selbst ein statisches Bauteil mit zunehmendem Neigungswinkel des Drehtischs eine immer größere Hebelwirkung und damit ein steigendes Drehmoment durch die auskragende Last, sobald es sich von 0° entfernt.
Die Tragfähigkeit ist außerdem nicht absolut, sondern von der Position abhängig. Selbst in den Auslegungsrichtlinien von Koike gilt die Nenntragfähigkeit eines Positionierers von 40.000 lb nur, wenn der Schwerpunkt (CG) der Last höchstens 12 inches von der Oberfläche des Drehtischs entfernt ist. Wird der Schwerpunkt auch nur um ein oder zwei Inch weiter nach außen verlagert, gilt die Nenntragfähigkeit von 40.000 lb nicht mehr. Dieses Merkmal findet sich häufig in den Tragfähigkeitstabellen der Hersteller; beim Positionierer GP-200/GPP-200 von Gullco sinkt die Nenntragfähigkeit von 150 lbs bei einem Schwerpunktabstand von 3 inches auf dürftige 37,5 lbs bei 12 inches – allein die Positionierung bewirkt somit einen vierfachen Unterschied bei der Tragfähigkeit. Prüfen Sie stets sowohl die horizontale als auch die vertikale Nenntragfähigkeit, bevor Sie davon ausgehen, dass ein Bauteil „passt“.
6 Warnzeichen für einen überlasteten Schweißpositionierer
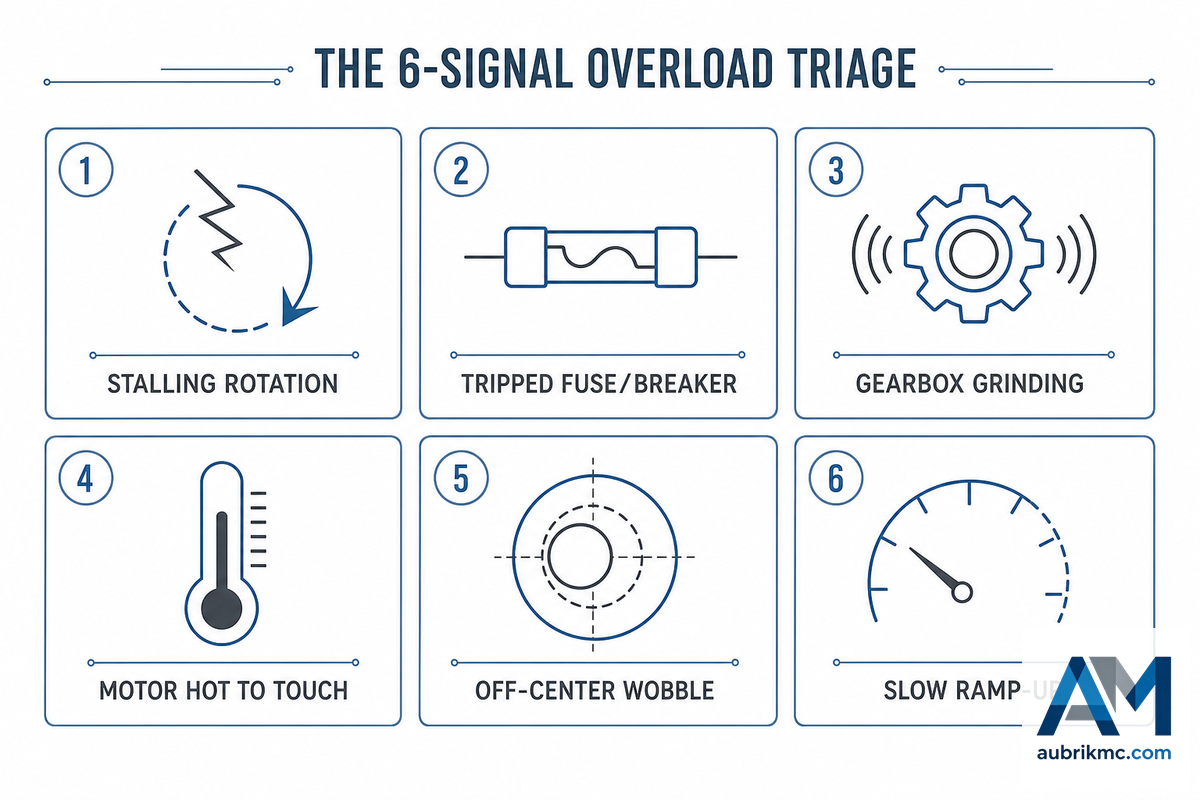
Eine tatsächliche Überlastung zerstört eine Maschine üblicherweise nicht bereits beim ersten schweren Bauteil; die Schäden summieren sich, und der Antriebsstrang zeigt deutliche Warnzeichen, lange bevor eine kritische Komponente ausfällt. Drehzahländerungen beim Passieren der 12- und 6-Uhr-Position werden im Leitfaden von The Fabricator zu Tisch-Schweißpositionierern als frühes und leicht erkennbares Anzeichen einer unausgewogenen oder auskragenden Last genannt. Die folgende Übersicht – die 6-Signal-Überlastungsdiagnose – bietet eine praxistaugliche Prüfreihenfolge, bei der zuerst die mit dem geringsten Prüfaufwand verbundenen Symptome untersucht werden.
| Nr. | Anzeichen | Erscheinungsbild | Wahrscheinliche Ursache |
|---|---|---|---|
| 1 | Stillstand oder unregelmäßige Drehbewegung | Der Drehtisch läuft schwergängig, beschleunigt oder verlangsamt sich bei gleichbleibender Last | Das erforderliche Drehmoment übersteigt das Motordrehmoment |
| 2 | Ausgelöster thermischer Überlastschutz oder durchgebrannte Sicherung | Der Schaltschrank unterbricht während des Zyklus die Stromversorgung; kleine Geräte verwenden häufig Sicherungen mit 1,5–2A | Anhaltende Stromaufnahme über dem Nennwert für FLA |
| 3 | Mahlende oder heulende Geräusche aus dem Getriebe | Neue Geräusche unter Last, die bei leichteren Bauteilen nicht auftraten | Motor und Schneckengetriebe arbeiten gegen übermäßiges Gewicht |
| 4 | Motorgehäuse fühlt sich heiß an | Spürbar wärmer als während einer normalen Schicht | Motor wird über seine Nennleistung für Dauerbetrieb hinaus beansprucht |
| 5 | Außermittiges Taumeln an der 12- und 6-Uhr-Position | Die Drehzahl ändert sich sichtbar, wenn eine unausgewogene Last den oberen oder unteren Punkt der Drehbewegung passiert | Unausgewogene Spannvorrichtung oder außermittige Einspannung |
| 6 | Langsames Hochlaufen aus dem Stillstand | Das Erreichen der Solldrehzahl dauert deutlich länger als bei leichteren Bauteilen | Trägheitsbedingte/dynamische Belastung kommt zum statischen Nenngewicht hinzu |
| 7 | Keine Reaktion beim Start | Der Positionierer bewegt sich trotz Startbefehl nicht | Überlastabschaltung aus dem vorherigen Zyklus ist noch verriegelt |
| 8 | Spannfutter oder Spannvorrichtung lockert sich während des Schweißens | Das Bauteil verschiebt sich während eines langen Schweißdurchgangs geringfügig | Wärmeausdehnung des Bauteils verändert die Spannkraft des Spannfutters – prüfen, bevor eine Überlastung angenommen wird |
| 9 | Geruch nach verbranntem Kunststoff in der Nähe des Schaltschranks | Schwacher Geruch, manchmal in Verbindung mit einem spürbar warmen Netzkabel | Streustrom fließt über einen hochohmigen Pfad (siehe nächsten Abschnitt) |
Das letzte Anzeichen in der Liste ist keineswegs hypothetisch. Ein Mitglied des Forums Practical Machinist berichtete, dass es nach etwa 20 Minuten Schweißen von Edelstahlfittings auf dem Rollenbock seiner Werkstatt den Geruch von verbranntem Kunststoff wahrnahm und feststellte, dass das Netzkabel der Gleichstrom-Drehzahlregelung buchstäblich von innen schmolz, weil die Schweißstromrückleitung nie am Werkstück angeschlossen worden war. Das erneute Anschließen der Rückleitung an das Werkstück behob das Problem sofort, ohne dass der Rollenbock selbst beschädigt wurde. Dieser wichtige Unterschied – elektrische Störung oder mechanische Überlastung – steht im Mittelpunkt des nächsten Abschnitts.
Der verborgene Schadensweg: Wie Überlaststrom Lager beschädigt
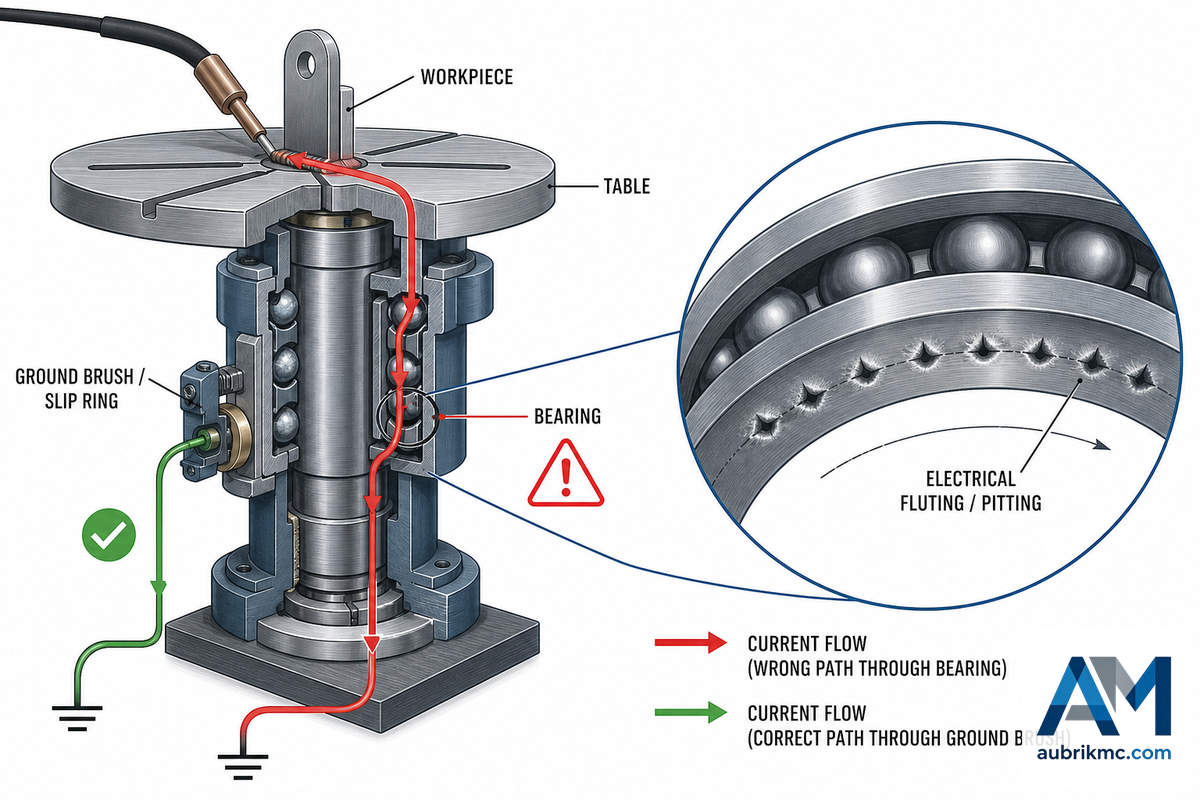
Der häufigste Irrglaube von Überlastung ist, dass es sich lediglich um ein “Gewichts” – Problem handelt. Es gibt einen weniger offensichtlichen und heimtückischen Überlastweg, der absolut nichts mit der Masse der Last zu tun hat: Schweißstrom findet seinen Weg durch die Positionierlager statt durch einen richtigen Boden. Drei unabhängige Gerätehersteller (Gullco, Westworld und Baileigh) warnen in ihren Bedienungsanleitungen vor diesem Phänomen. Gullco stellt in seinem technischen Handbuch ausdrücklich fest, “Ein schlechter Schweißgrundstrom führt dazu, dass der Schweißboden durch den Positionierer verläuft und Schäden an der Motorsteuerung, den Kabeln, dem Antriebssystem und dem Hauptspindellager verursacht.”Wenn die aktuelle Drehung von Westworld nicht durch die Erdverbindung “Baachtzu”.
Dieses Phänomen ist jedem vertraut, der mit rotierenden Maschinen gearbeitet hat (nicht nur Teilnehmern reiner Schweißforen). Im Katalog von Timken zu Lagerschäden wird es als eigene Kategorie „Verbrennungen durch elektrischen Strom“ aufgeführt – getrennt von Verschleiß, Verunreinigung oder Korrosion – und besitzt ein charakteristisches Schadensbild: kleine konische Schmelzstellen, die in Laufrichtung linienförmig um die Laufbahn angeordnet sind und winzigen Perlenketten ähneln; dies wird als Elektroerosion oder Riffelbildung bezeichnet. Ein Reparaturtechniker für Positionierer mit 20 Jahren Werkstatterfahrung beschreibt es im Miller-Forum so: „Kleine Lichtbogenansätze auf der Oberfläche … werden viel härter als Laufbahn oder Lager und verursachen beim Überrollen Schäden, die anschließend die anderen Teile zerstören.“ Der Vorgang entwickelt sich allmählich, ist von außen am Positionierer nicht sichtbar, und wenn er sich schließlich durch Geräusche und Vibrationen bemerkbar macht, ist die Laufbahn üblicherweise bereits durch Grübchen beschädigt.
Wie lässt sich verhindern, dass Schweißstrom die Lager beschädigt?
Eine ordnungsgemäße Schweißstromrückführung: Ein ausreichend bemessener Schleifring oder federbelasteter Bürstenkontakt bietet dem zurückfließenden Schweißstrom einen leichtgängigen, niederohmigen Weg zurück zur Schweißmaschine, statt ihn durch das Lager fließen zu lassen. Die Terminologie in ANSI Z49.1 (Sicherheit beim Schweißen, Schneiden und bei verwandten Verfahren) unterscheidet zwischen Werkstückleitung und Erdungsleitung – der Arbeitsstrom muss über ein für die jeweilige Aufgabe ausreichend dimensioniertes Kabel zurückfließen und nicht über einen improvisierten Pfad. Aufbauend auf dieser Norm empfiehlt der Erdungsleitfaden von The Fabricator: „Die Erdungsverbindung muss unabhängig vom Anschluss des Schweißstromkreises hergestellt werden und eine ausreichend bemessene Erdungsleitung besitzen“, wobei „200 amps oder mehr als guter Richtwert“ genannt werden. Andernfalls – oder wenn verschlissene, mit Werkstattstaub zugesetzte Bürsten keinen ordnungsgemäßen Kontakt herstellen – sucht sich der Schweißstrom einen eigenen Weg, häufig über Lagerkugeln und Laufbahnen. Eine Feldstudie an umrichtergespeisten Motoren deutet darauf hin, dass die normale Spannung zwischen Welle und Rahmen im Bereich von 3 bis 5 volt liegt, während schädigende Anlagen zweistellige und noch höhere Spannungen aufweisen können. Betrachten Sie Messungen der Spannung zwischen Welle und Rahmen mit einem preiswerten Multimeter als schnelle und kostengünstige Frühwarnung, jedoch nicht als präzise Gut-/Schlecht-Grenzwerte.
📐 Technischer Hinweis
Dieses Phänomen tritt weder immer noch unmittelbar auf: Forscher von LinearMotionTips berichten, dass das Schadensausmaß proportional zur Stromstärke und Einwirkdauer, zur Lagerbelastung, zur Drehzahl und zur Schmierstoffqualität ist; ein erfahrener Werkstattanlagenbauer merkte zudem an, dass er jahrelang hohe Schweißströme ohne Probleme durch gebrauchte Kugellager geleitet habe. Behandeln Sie die Schweißstromrückführung als erheblichen Risikofaktor, der zu mindern ist, und nicht als zwangsläufige Katastrophe, die Panik rechtfertigt; die Abhilfe (eine geeignete rotierende Schweißstromrückführung) ist kostengünstig, die daraus entstehenden Schäden an Spindel oder Positionierer dagegen keineswegs. Das gilt sowohl für manuelle Arbeitsplätze als auch für Roboterschweißzellen: Auch ein automatisierter Schweißpositionierer benötigt eine eigene, ausreichend bemessene Schweißstromrückführung – unabhängig davon, ob ein Mensch oder ein Programm die Drehbewegung auslöst, kann der Strom nicht erkennen, wer den Lichtbogen gezündet hat.
Was bei Verdacht auf Überlastung sofort zu tun ist
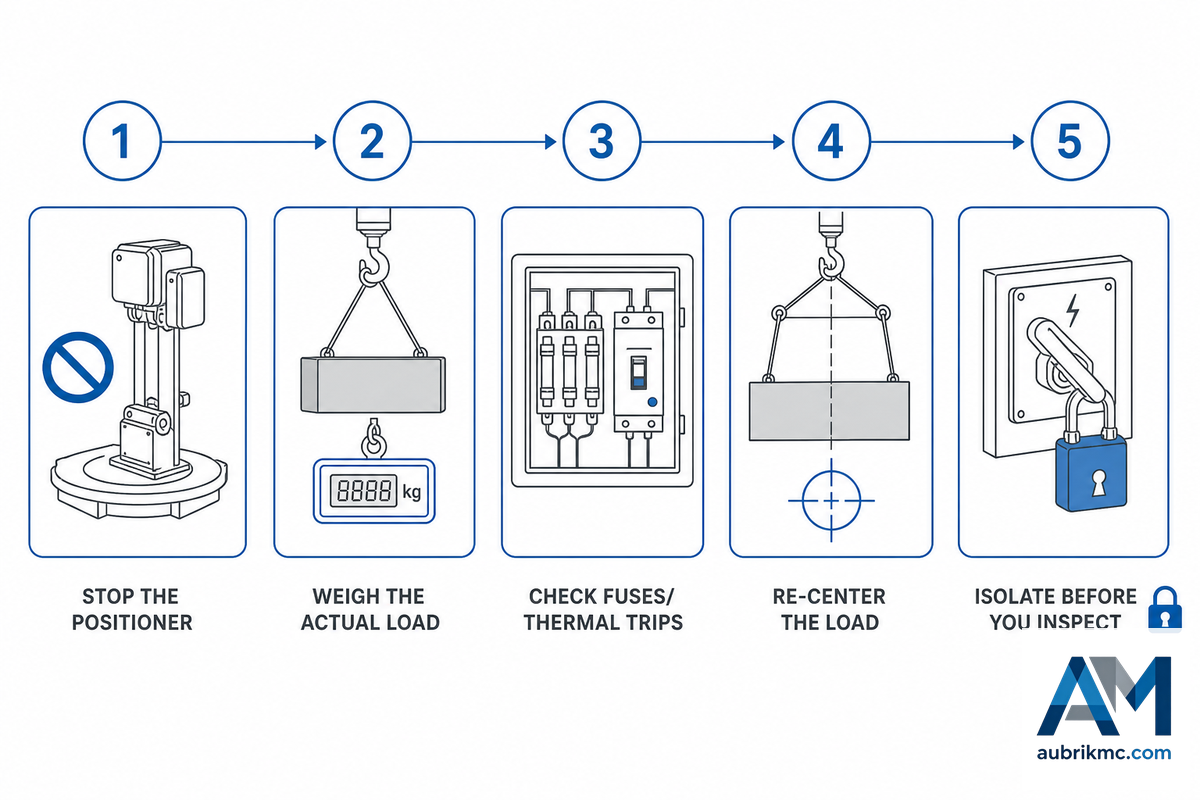
Fast alle Hersteller von Positionierantrieben geben für die ersten Maßnahmen nach dem Auslösen des Motors eine nahezu identische Prüfliste vor – und unsere eigene Dokumentation von Gullco entspricht dem üblichen Vorgehen fast wörtlich, das häufig wie folgt zusammengefasst wird:
- Stoppen Sie den Positionierer. Mit zusätzlicher Kraft lässt sich eine Blockade nicht überwinden, und wiederholte Startversuche beschädigen die Zahnräder und lassen den Motor durchbrennen – er hält den wiederholt auftretenden hohen Drehmomenten eines fehlgeschlagenen Anfahrvorgangs schlicht nicht stand.
- Wiegen Sie die tatsächliche Last. Maßgeblich ist die Summe aus Werkstück, Spannvorrichtungen, Spannmitteln und Spannfuttern sowie die zulässige Nutzlast des Antriebs und seiner Anbauteile – nicht nur die Angabe auf dem Werkstücketikett.
- Prüfen Sie Sicherungen und thermische Auslöser. Nach dem Auslösen eines Überlastrelais – im Gegensatz zur unverzögerten Auslösung infolge einer Blockade – ist eine Abkühl- und Rückstellphase vorgesehen; löst ein Überlastrelais der Klasse 10 bei derselben Last wiederholt aus, deutet dies auf eine tatsächliche Überlastung und nicht auf eine sporadische Störung hin.
- Zentrieren Sie die Last neu. Ein verschobenes oder außermittig montiertes Werkstück einschließlich Spannvorrichtung und Spannmitteln ist die häufigste Ursache einer vermeintlichen Überlastung. Bei außermittiger Anordnung liegt der Schwerpunkt nicht mehr auf der Drehachse; dadurch entstehen Verspannungen und ein höheres Drehmoment, sodass das Überlastrelais auslöst.
- Schalten Sie die Anlage vor der Prüfung frei. Schalten Sie die Maschine spannungsfrei und sichern Sie sie gegen Wiedereinschalten gemäß den OSHA-Anforderungen an Maschinenschutzeinrichtungen, wenn Sie Abdeckungen entfernen, um Zugang zum Schaltschrank zu erhalten, die Erdverbindung mit einem Messgerät prüfen oder sich Spannfutter und Spannvorrichtung mit einem Werkzeug nähern. Rotationsenergie und Schwerkraft (wenn die Last nicht vollkommen horizontal liegt) wirken auch nach dem Auslösen des Antriebs weiter.
Mehrere Handbücher enthalten denselben Warnhinweis: Kehren Sie die Drehrichtung nicht um, bevor die Maschine vollständig zum Stillstand gekommen ist, und führen Sie keine wiederholten Start-Stopp-Start-Sequenzen aus, ohne das Ende der Bewegung abzuwarten. Diese Bedienhandlungen erhöhen die Belastung durch Rotationsträgheit über die unter statischen Lastbedingungen auftretenden Werte hinaus und werden in Warnhinweisen als mögliche Auslöser einer Überlastung genannt.
Überlastung, normaler Verschleiß oder andere Störungen
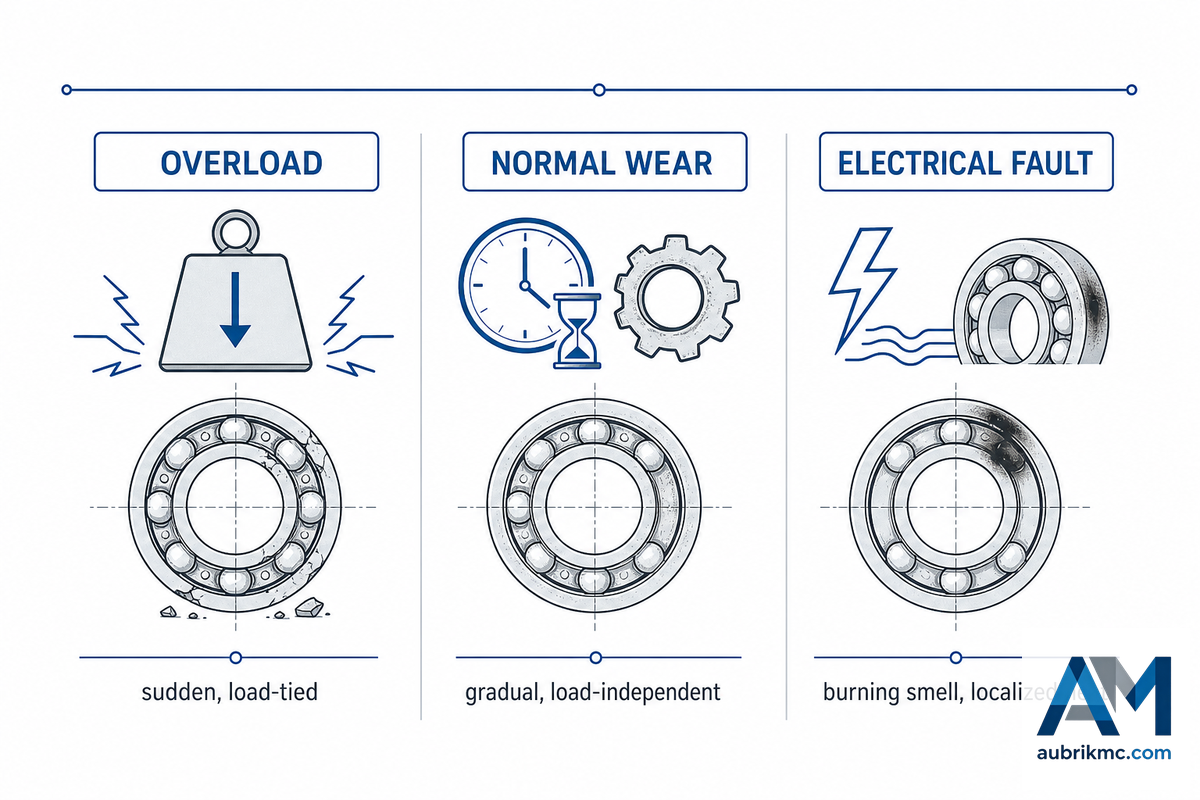
Nicht jeder unrund laufende Positionierer ist überlastet. Eine Felduntersuchung der britischen Health and Safety Executive ergab, dass viele eingesetzte Positionierer verändert und/oder nachgerüstet worden waren und ein sehr hohes Alter aufwiesen. Daher arbeiten viele Geräte nicht mehr gemäß den ursprünglichen Spezifikationen, und die Angaben auf dem Typenschild entsprechen möglicherweise nicht der tatsächlichen Leistungsfähigkeit der Maschine. Diagnostizieren Sie eine Überlastung erst, nachdem Sie andere Faktoren ausgeschlossen haben.
| Symptom | Bei Überlastung | Bei normalem Verschleiß | Bei Elektrik-/Erdungsfehler |
|---|---|---|---|
| Drehzahl | Blockiert oder schwankt nur unter dem schweren Bauteil | Langsame, gleichmäßige Abweichung unabhängig von der Last | In der Regel unbeeinflusst |
| Geräusch | Mahlendes Geräusch in Abhängigkeit von Lastgewicht/-position | Konstantes leises Geräusch bei jedem Auftrag | In der Regel bis zum Ausfall geräuschlos |
| Wärme | Motorgehäuse wird speziell bei hohen Lasten heiß | Allmähliche, lastunabhängige Erwärmung | Lokale Erwärmung am Erdungspunkt/Kabel |
| Geruch | Üblicherweise keiner | Üblicherweise keiner | Verbrannter Kunststoff/verbrannte Isolierung in der Nähe des Schaltschranks oder der Verkabelung |
| Auftreten | Plötzlich, in Verbindung mit einem bestimmten schweren/ungünstig geformten Bauteil | Allmählich über Monate/Jahre des Betriebs | Kann plötzlich (lose Leitung) oder allmählich (verschlissene Bürste) auftreten |
| Verhalten von Sicherung/Schutzschalter | Löst bei derselben Last reproduzierbar aus | Löst selten aus | Kann unregelmäßig oder überhaupt nicht auslösen |
| Haltekraft von Spannfutter/Spannmittel | Kann rutschen, wenn die Spannvorrichtung nicht für die Last ausgelegt war | Lockert sich mit zunehmendem Alter langsam | In der Regel unbeeinflusst |
| Vibration | Steht in Zusammenhang mit einer unausgewogenen/außermittigen Last | Nimmt mit der Alterung der Lager langsam zu | Kein typisches Symptom |
| Beste erste Prüfung | Last und Spannvorrichtung erneut wiegen, Schwerpunktversatz prüfen | Instandhaltungsprotokoll – wann erfolgte die letzte Inspektion? | Durchgängigkeit des Erdungspfads mit einem Messgerät prüfen |
| Bestätigung durch | Lastberechnung anhand der Nennwerte und Schwerpunktkurve | Boreskop-/Schwingungsanalyse der Lagerlaufbahnen | Messwert der Spannung zwischen Welle und Rahmen (gegenüber dem Ausgangswert erhöht) |
Wiederholte Überlastungen vermeiden
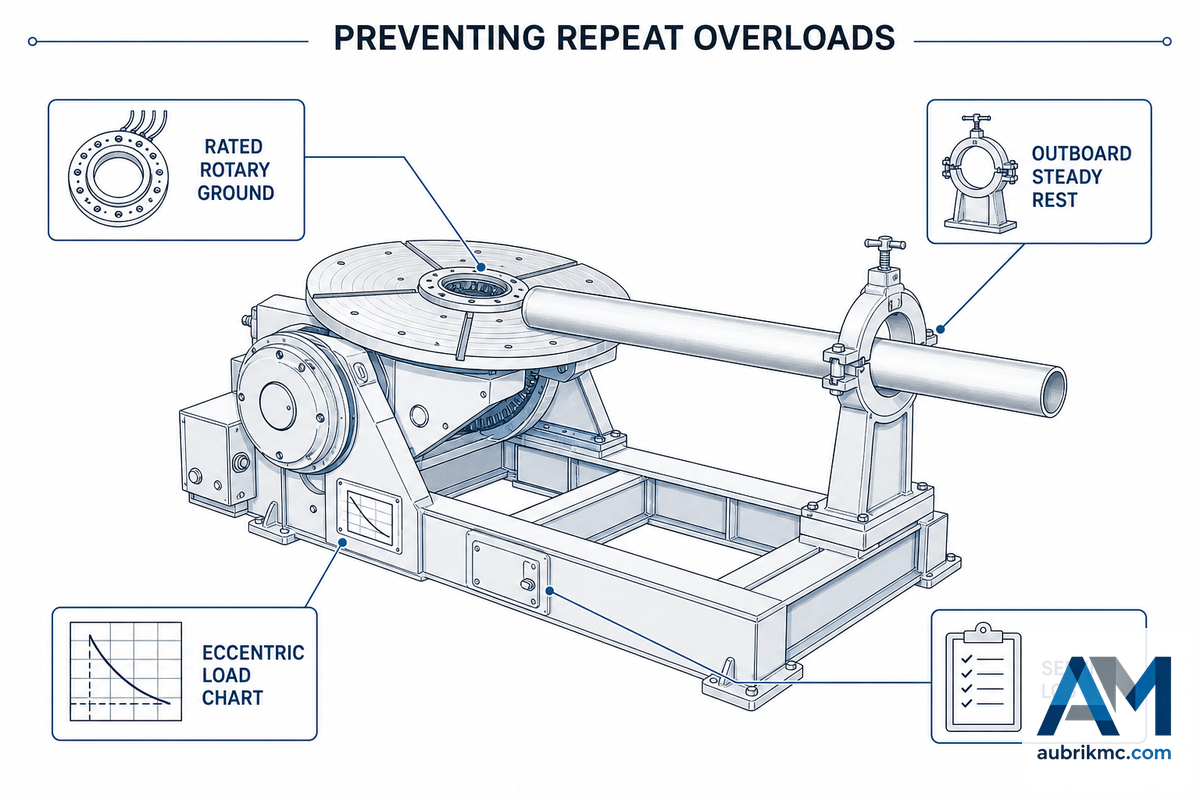
✔ Empfohlen
- Dimensionierung anhand des Diagramms für exzentrische Lasten bzw. CG-Abstände, nicht anhand der Nenntragfähigkeit
- Eine für den Nennstrom ausgelegte Drehmasseverbindung (Schleifring- oder Bürstenausführung) mit einer Strombelastbarkeit entsprechend dem Schweißstrom verwenden; liegen keine Herstellerangaben vor, für die Absicherung des Motorschutzes den Richtwert von 125 % des Nennstroms verwenden.
- Außenliegende Stützen, Lünetten oder ähnliche Spannvorrichtungen für lange, hohe, überhängende oder unausgewuchtete Werkstücke vorsehen.
- Bei schweren oder überhängenden Lasten die Drehzahl reduzieren, um stoßartige Drehbelastungen zu minimieren; ein Antrieb mit 0.03 bis 30 U/min bietet einen ausreichend großen Regelbereich für eine deutliche Drehzahlreduzierung, ohne dass der Motor zum Stillstand kommt.
- Ein Wartungsprotokoll führen – wiederholte Einsätze an derselben Anlage innerhalb von 30 Tagen weisen auf eine falsche Dimensionierung und nicht auf eine Anomalie hin.
⚠ Nicht empfohlen
- Davon ausgehen, dass die horizontale Nenntragfähigkeit auch nach dem Neigen des Drehtisches gilt.
- Die Schweißstromrückleitung am Maschinenrahmen statt am zu schweißenden Werkstück anschließen.
- Einen wegen Überlastung ausgelösten Stromkreis wiederholt zurücksetzen, ohne die Ursache der Auslösung zu beheben.
- Die Drehrichtung umkehren, bevor der Drehtisch vollständig zum Stillstand gekommen ist
- Einen Schweißpositionierer standardmäßig mit 100 % seiner Nenntragfähigkeit betreiben.
Das letzte lohnt sich, ein oder zwei Minuten damit zu verbringen. “wenn ein Hersteller einen 10.000-Pfund-Teil hat, braucht er einen 10.000-Pfund-Rated-Positionierer. Das ist aber eine kurzsichtige Entscheidung, denn ein Positionierer, der zu 100 Prozent auf seine maximale Kapazität geladen wird, hat eine verkürzte Lebensdauer” wie Don Burgart, Welding Product Manager bei Koike Aronson/Ransome, so treffend feststellte in Der aktuelle Fabricator-Artikel: “Eigene Größenbestimmung mit einem Spielraum für die zukünftige Anwendungsentwicklung ist eine einfache und relativ kostengünstige Vorsorge gegen eine Vielzahl potenziell viel kostspieligerer zukünftiger Probleme. In vielen Fällen stellt sie den kostengünstigsten Weg zur allgemeinen Betriebssicherheit und zum Erfolg dar”
Diese Logik bleibt unabhängig davon gleich, welches Schweißsystem an den Schweißpositionierer angeschlossen wird. Ob es sich um eine Schweißzelle für die kontinuierliche Fertigung mit einem Dreh-Schweißpositionierer, einen kleinen Betrieb mit einem Tischgerät zur präzisen Positionierung kleiner Halterungen für das Elektroschweißen oder einen Hersteller von Druckbehältern mit hoher Ausbringung handelt, der für komplexe Schweißarbeiten an Behältermänteln einen Spindelstock-Reitstock-Positionierer benötigt: Die Berechnungen zu Schwerpunkt (CG) und Drehmoment bleiben gleich – lediglich die Größenordnung der Werte ändert sich. Die technischen Daten (Nennlast, Drehzahlbereich, Neigungsbereich) stehen auf dem Typenschild. Welche Leistung die Maschine beim Schweißen Ihrer konkreten Werkstücke tatsächlich erbringt, geht aus dem Diagramm für exzentrische Lasten hervor. Bei jedem neuen Auftrag sowohl das Typenschild als auch das Diagramm für exzentrische Lasten zu prüfen – nicht nur beim ersten Schweißen dieses Werkstücks –, ist entscheidend, damit Drehzahl und Neigungswinkel korrekt auf die Werkstücklast abgestimmt sind und die Anlage nicht wegen einer ausgelösten Überlastung im Wartungsprotokoll erscheint.
“ein Positionierer, der in 100 Prozent der Fälle auf seine maximale Kapazität geladen wird, wird eine reduzierte Lebensdauer haben”
Don Burgart, Welding Product Manager, Koike Aronson/Ransome, über The Fabricator
Reparieren oder größer dimensionieren? Der Entscheidungspunkt
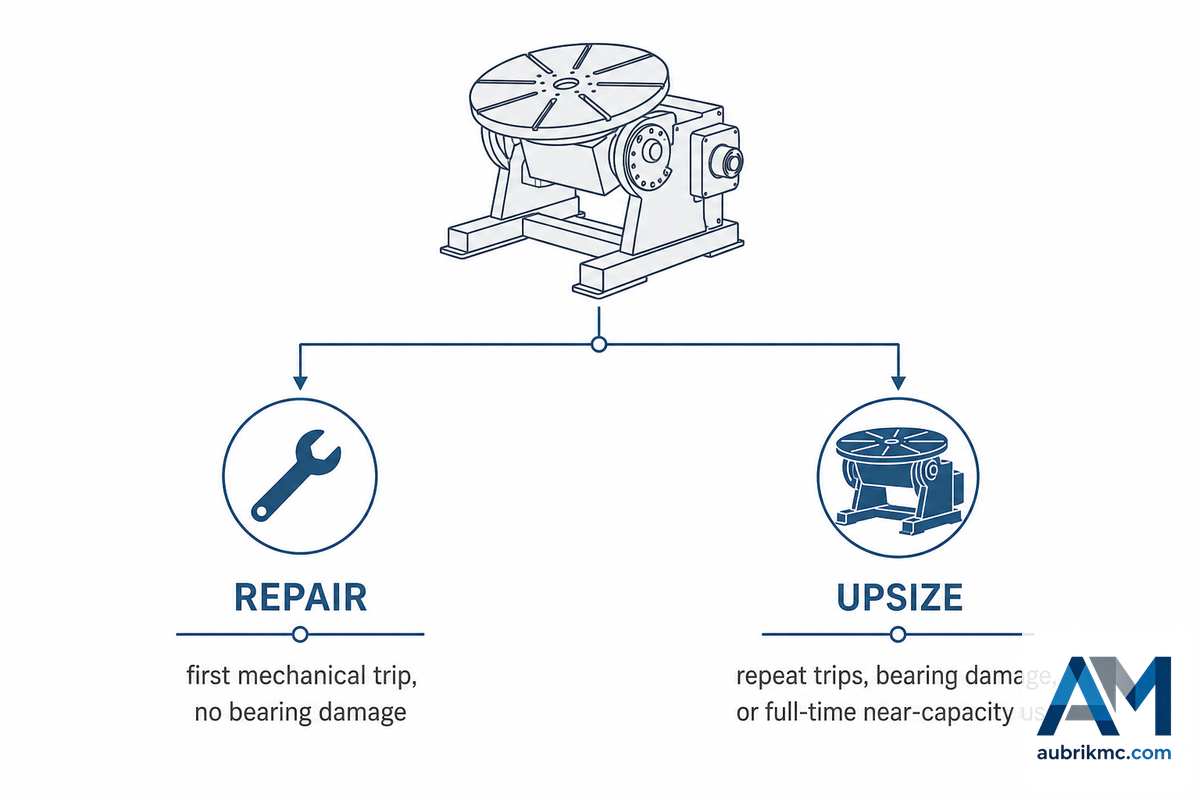
In den meisten Betrieben stellt sich früher oder später diese Frage, wenn derselbe Schweißpositionierer nach einer zweiten oder dritten Überlastauslösung im selben Projekt erneut repariert werden muss: „Lohnt sich eine weitere Reparatur, oder sollte ich einen Schweißpositionierer mit höherer Tragfähigkeit kaufen?“ Es gibt keine offiziellen Branchenrichtlinien, die Ihnen diese Entscheidung abnehmen – nur Sie wissen, ob die Reparaturkosten schwerer wiegen als die Kosten des Stillstands. Die Faktoren, anhand derer Sie entscheiden können, ob eine Reparatur oder ein Austausch angebracht ist, finden Sie nachstehend unter „Schwellenwert für Reparatur oder größere Dimensionierung“.
Reparieren oder größer dimensionieren: die wichtigsten Entscheidungsfaktoren
- Handelt es sich um einen Einzelfall, oder wird dies zur Routine? Bei einem gelegentlichen Auftrag mit Übermaß können eine außenliegende Stütze oder eine niedrigere Drehzahl genügen, eine dauerhaft höhere Last weist jedoch auf eine falsche Dimensionierung hin.
- Wie hoch sind die Reparaturkosten im Vergleich zu einem gebrauchten Ersatzgerät? Bei einem älteren industriellen Antriebssystem (allgemeine Werte für Schweißmanipulatoren, die sich jedoch zur Kostenschätzung bei Schweißpositionierern eignen) kostet allein ein Steuerkasten üblicherweise $3.000–$8,000, der vollständige Austausch von Frequenzumrichter und Motor $5.000–$12,000, und eine komplette Nachrüstung könnte laut Herstellern „die Kosten eines vergleichbaren gebrauchten Geräts jüngeren Baujahrs erreichen oder übersteigen“, weshalb sich ein Preisvergleich lohnt.
- Weist dieses Gerät bereits Lager- oder Erdungsschäden auf? Eine Maschine, die bereits durch Stromdurchgang verursachte Grübchenbildung aufweist, eignet sich weniger für eine Reparatur als ein Gerät nach seiner ersten mechanischen Überlastauslösung.
- Was kostet der Stillstand? Wenn eine ganze Schweißzelle wegen eines Problems mit dem Schweißpositionierer blockiert ist, wiegt das finanziell deutlich schwerer als der reparaturbedingte Ausfall eines eigenständigen Tischgeräts, insbesondere wenn ein Ersatzgerät einsatzbereit ist.
- Hat die Instandsetzung die ursprünglichen Nennwerte überschritten? ANSI Z49.1 stellt klar, dass eine Änderung die elektrischen oder mechanischen Nennwerte nicht über die Werte hinaus erhöhen darf, für die die Maschine ursprünglich ausgelegt wurde; eine Instandsetzung, die unbemerkt die Tragfähigkeit erhöht oder den Stromweg verändert, ist keine Reparatur mehr – sie ist eine nicht bemessene Änderung und gehört in die Hände des Maschinenherstellers oder einer zertifizierten Fachkraft.
Eine breiter angelegte Marktanalyse des Investitionsgütersektors bestätigt dieselbe Logik für die Entscheidung zwischen Nachrüstung und Austausch: Die Effizienz von Rollenbock- und Schweißpositioniererflotten lässt sich durch Nachrüstungen steigern, ohne neue Ausrüstung zu kaufen, sofern Grundrahmen und Lager noch intakt sind. Die Wirtschaftlichkeit einer Reparatur ändert sich jedoch erheblich, sobald der ursprüngliche Rahmen oder das Lager bereits elektrische Schäden aufweist.
Sollte die Kostenrechnung zwischen Reparatur und größerer Dimensionierung für ein neues Gerät sprechen, ist dieses nach der Werkstückklasse und nicht allein nach dem aufgetretenen Schaden auszulegen – unsere Hinweise zu Dreh-Schweißpositionierern, Schweißpositionierern für das Rohrschweißen, Schweißdrehtischen und Schwerlast-Schweißpositionierern erläutern, wie Sie die passende Größe für Ihre konkrete Werkstückklasse bestimmen. Bei allen Modellen der Aubrik Schweißpositionierer-Baureihe ist die Tragfähigkeit sowohl für die horizontale als auch für die exzentrische bzw. vom Schwerpunkt versetzte Ausrichtung angegeben, und statt nur einen hervorgehobenen Wert zu nennen, werden sämtliche Daten zu exzentrischen Lasten als vollständiges Diagramm veröffentlicht – prüfen Sie ein bestimmtes Werkstück vor der Bestellung mit dem Tragfähigkeitsrechner anhand des vorgesehenen Modells.
All dies ist weder an ein bestimmtes Schweißsystem noch an ein bestimmtes Schweißverfahren gebunden. Für einen Einmannbetrieb, der manuell schweißt und Schweißpositionierer bei gelegentlichen Schweißaufträgen einsetzt, gilt dieselbe Überlastberechnung wie für eine Fertigungslinie, in der stündlich Lichtbogenschweißen, WIG-Schweißen, MIG-Schweißen oder E-Hand-Schweißen erfolgt; eine automatisierte Roboterzelle mit Schweißpositionierern für das Roboterschweißen erreicht die Ausfallkurve lediglich schneller, da dort kein Schweißer steht, der die Warnzeichen bemerkt, bevor sie kritisch werden. Es spielt keine Rolle, welche Schweißarbeiten ausgeführt oder welche Schweißanwendungen und Schweißausrüstungen eingesetzt werden – für Tisch-Schweißpositionierer und die größten Schweißpositionierer im Betrieb, darunter Spindelstock-Reitstock-Positionierer und Drehtische, gelten dieselben physikalischen Grundlagen des Schweißverfahrens. Das Ziel jedes Bedieners ist dasselbe: hochwertige Schweißnähte, gleichbleibende Schweißnahtqualität bei jedem Auftrag und ein durchdachter Prozess für die Auswahl eines Schweißpositionierers sowie die korrekte Einstellung von Drehzahl und Winkel, bevor der Lichtbogen überhaupt gezündet wird.
Wenn der Schweißpositionierer korrekt dimensioniert und die Erdung einmal fachgerecht ausgeführt wird, sollte ein gut konstruierter Schweißpositionierer gleichbleibende Schweißergebnisse und eine jahrelange Nutzungsdauer ohne vorzeitige Überlastung bieten.
Die Anforderungen an das Schweißen unterscheiden sich von Betrieb zu Betrieb, die wirtschaftlichen Zusammenhänge jedoch nicht: Wird das Risiko von Anfang an behoben, schützt dies sowohl die Schweißzeit als auch die Qualität der Schweißarbeiten deutlich kostengünstiger als die nachträgliche Fehlersuche an einem durchgebrannten Motor oder einem durch Säurefraß geschädigten Spindellager – unabhängig davon, ob der Motor eine vollautomatisierte Zelle oder von Hand ausgeführte Präzisionsschweißarbeiten antreibt. Weder „optimales Schweißen“ noch Überlastschutz kann mit Ausrüstung beginnen, die bereits außerhalb ihrer Spezifikation betrieben wird, und keine Produktivitätssteigerung übersteht eine ungeplante Generalüberholung. Sorgen Sie bei allen eingeplanten Schweißstößen und Schweißaufgaben für korrekte Grundlagen – Prüfung, Erdung und Dimensionierung –; nur so verbessern Sie die Schweißnahtqualität, statt lediglich immer neuen Fehlermeldungen nachzugehen.
Warum wir diesen Artikel schreiben
Trotz der Fülle an Inhalten über Schweißpositionierer im Internet (größtenteils Verkaufsseiten für Neugeräte und „übernommene“ Wartungschecklisten auf wenig bekannten Industriewebsites) finden sich nur sehr wenige Informationen, die bei der Diagnose der tatsächlichen Ursache eines Problems an einer laufenden Maschine helfen. Dieser Artikel schließt einige dieser Lücken, indem er auf Grundlage der Daten aus OEM-Handbüchern von drei großen Herstellern sowie des Branchenstandards für Lager die Abfolge der Schäden an Elektromotorlagern in den Maschinenzusammenhang einordnet, denn diese spezielle Art der Überlastung ist in der Branche nahezu unbekannt, zerstört aber wahrscheinlich mehr Schweißpositionierer als jede andere.
Häufig gestellte Fragen
F: Worin unterscheidet sich ein Schweißpositionierer von einer Schweißvorrichtung?
Schweißpositionierer sind angetriebene Maschinen, die das Werkstück motorisch drehen und neigen; Spannvorrichtungen sind dagegen passive Haltevorrichtungen ohne eigenen Bewegungsantrieb.
Der „Schweißpositionierer“ trägt Lasten und bewegt sie über einen Getriebemotor, üblicherweise um ein Werkstück in eine flache Wannenposition zum Schweißen zu bringen. Die „Spannvorrichtung“ trägt das Werkstück, führt jedoch selbst keine mechanische Bewegung aus; zu solchen Vorrichtungen können Spannmittel, Lehren oder einfach die Oberfläche eines Schweißdrehtisches gehören. Sie werden häufig auf den Drehtischen von Schweißpositionierern montiert und können ihre Lasten mit dem Schweißpositionierer teilen, tragen jedoch kein eigenes Drehmoment und nur minimal zu den mechanischen und elektrischen Belastungsgrenzen der Maschine bei.
F: Kann eine einmalige Überlastung einen Schweißpositionierer dauerhaft beschädigen, oder erholt er sich davon?
Die meisten einzelnen Überlastungsereignisse lassen sich ohne bleibende Folgen beheben, wenn sie schnell erkannt werden; dauerhaft werden die Schäden, wenn sich dieselbe Überlastung wiederholt oder eine Zeit lang unbemerkt bleibt.
Die gute Nachricht ist, dass sich dieselben Überlastungen, die Maschinenkomponenten zerstören könnten, möglicherweise schnell und mit nur begrenzten oder ganz ohne Schäden beheben lassen. Wenn die Überlastung erfolgreich beendet wird und während vieler Betriebsstunden oder Monate nicht erneut auftritt, kann es sein, dass die Belastung keine Bauteile dauerhaft beschädigt. Es gibt jedoch zwei Szenarien, in denen Überlastungen bleibende Schäden verursachen: Das erste liegt vor, wenn eine Überlastung über einen längeren Zeitraum wiederholt auftritt; jede Überlastung eines Bauteils verursacht eine gewisse „Ermüdung“, und eine erneute Überlastung eines bestimmten Bauteils kann ausreichen, um dessen Ausfall oder Schädigung herbeizuführen; das zweite umfasst eine wiederholte Überlastung, die nicht beendet wird, weil im motorisch angetriebenen Schweißpositionierer kein Lastschutz vorhanden oder funktionsfähig ist, wodurch an allen wichtigen mechanischen Komponenten fortschreitende und letztlich zerstörerische Veränderungen sowie möglicherweise „durchgebrannte“ Motoren oder Lager entstehen. Da der OEM jeden einzelnen Vorfall als Anlass betrachtet, seine Ursache gründlich zu untersuchen, misst er jeder wiederholten Auslösung deutlich mehr Bedeutung bei als einem einmaligen Ereignis.
F: Ist ein mahlendes oder jaulendes Getriebe immer ein Anzeichen für Überlastung?
Nein, nicht immer – mahlende und jaulende Geräusche können unabhängig von Lastproblemen auch durch mangelnde Schmierung, verschlissene Verzahnungen oder Fremdkörper im Antriebsstrang entstehen.
Nein. Weitere häufige Ursachen für mahlende und jaulende Geräusche können in jedem motorischen Antriebsstrang auftreten, darunter: •Unzureichende Schmierung von Lagern, Zahnrädern oder Kette; •Zu locker eingestelltes Zahnflankenspiel; oder •Fremdkörper im Antriebsstrang. Ob das Geräusch erst hörbar wird oder nur bei einer bestimmten Last stärker auftritt, kann daher als Diagnosemerkmal dienen. Ein bei allen Aufträgen auftretendes Mahlen oder Jaulen hängt wahrscheinlich nicht mit der Last zusammen, sondern deutet auf normalen Verschleiß hin, der sich anhand der bei regelmäßigen planmäßigen Inspektionen geführten Anlagenhistorie erkennen lassen sollte.
F: Bei welcher Stromstärke sollte die Sicherung auslösen, bevor der Motor beschädigt wird?
Der Sicherungsnennstrom hängt von der Motorgröße ab, kleine Tischgeräte verwenden jedoch üblicherweise Sicherungen von 1,5 A bis 2 A; richten Sie sich stets nach dem Typenschild Ihres konkreten Modells und nicht nach einer allgemeinen Branchenregel.
Kleine Tisch-Schweißpositionierer verwenden üblicherweise Sicherungen von 1,5 A bis 2 A — veröffentlichte OEM-Beispiele reichen von einer Sicherung mit 1,5 A bei einem Antrieb mit 1/15 hp bis zu 2 A bei etwas größeren Geräten für 100 lb bis 200 lb. Nach gängiger Branchenpraxis ist eine Sicherung mit 125 % des Volllaststroms zu verwenden, wobei stets der Wert auf dem Typenschild der Maschine und kein allgemeiner Richtwert maßgeblich ist.
F: Ändert das Neigen des Drehtisches tatsächlich das Gewicht, das er sicher tragen kann?
Das Neigen des Drehtisches verändert die sichere Tragfähigkeit tatsächlich – aus der senkrecht eingeleiteten Gewichtskraft entsteht ein auskragendes Drehmoment, weshalb die vertikale Nenntragfähigkeit einer Maschine deutlich unter ihrer horizontalen Nenntragfähigkeit liegt.
Ja. Bei waagerechtem Drehtisch wird die Gewichtskraft des Werkstücks direkt nach unten durch die Spindel geleitet; wird der Drehtisch zur vertikalen Achse hin geneigt, liegt dieselbe Gewichtskraft nun außerhalb der Achse und erzeugt ein Drehmoment, das bei waagerechter Anordnung nicht vorhanden war. Dahinter steht dasselbe Grundprinzip wie bei der zuvor im Leitfaden beschriebenen Abminderung anhand des CG-Abstands; der einzige Unterschied besteht darin, dass die Abminderung über einen Winkel statt über einen Abstand in einer waagerechten Ebene erfolgt. Deshalb geben Hersteller in ihren Datenblättern üblicherweise sowohl die horizontale als auch die vertikale Tragfähigkeit an und nicht nur einen einzigen Wert.
F: Kann eine außenliegende Stütze ein Überlastproblem lösen, sodass kein größerer Schweißpositionierer gekauft werden muss?
Insbesondere bei langen oder hohen Werkstücken lässt sich das Problem häufig durch eine außenliegende Stütze lösen – eine Lünette oder ein Rollenständer verringert die überhängende Last, die der Schweißpositionierer selbst tragen muss.
Ja, in den meisten Fällen, wenn das Werkstück lang oder hoch ist; ein Rollenständer oder eine Lünette stützt es ab und entlastet die Lager von der überhängenden Last. Eine Rollenstütze hilft nicht, wenn das Werkstück die Grundtragfähigkeit tatsächlich überschreitet, und wenn die Sicherung auch mit einer Rollenstütze weiterhin auslöst, weist dies auf ein echtes Tragfähigkeitsproblem und nicht auf ein geometrisches Problem hin (siehe den vorstehenden Abschnitt „Reparieren oder größer dimensionieren“).
Literatur und Quellen
- MIT-Abschlussarbeit im Maschinenbau, Auslegung der Spindel eines Schweißpositionierers — MIT DSpace
- 29 CFR 1910.212, Allgemeine Anforderungen an Schutzeinrichtungen für Maschinen — OSHA
- OC 668/26, Felduntersuchung von Positioniergeräten — UK Health and Safety Executive
- Willkommen in der Welt der Positioniertechnik — The Fabricator
- Sicher geerdet — The Fabricator
- Tisch-Schweißpositionierer für das Schweißen von Rohren richtig einsetzen — The Fabricator
- Referenz zur Analyse von Lagerschäden — Timken
Verwandte Artikel
- Verwendung eines Schweißpositionierers — Grundlagen zu Einrichtung, Erdung und Drehzahl
- Schweißpositionen erklärt (1G–6G) — warum Schweißpositionierer überhaupt benötigt werden
- Auswahl eines Dreh-Schweißpositionierers
- Auswahl eines Schwerlast-Schweißpositionierers
- Tragfähigkeitsrechner für Schweißpositionierer







