
Nehmen Sie Kontakt mit der Aubrik Company auf


Aktualisiert im Juli 2026.
Ein Fit-up-Rollenbock ist ein hoch belastbares Rollenbett, das 2 zylindrische Bauteile – Rohre, Tanks oder Druckbehälterschüsse – konzentrisch ausrichtet und zusammenführt und die verbundene Baugruppe anschließend für die Rundnaht dreht. Von einem einfachen Rollenbock unterscheidet er sich durch integrierte Hydraulikzylinder, die millimetergenaue Ausrichtkorrekturen maschinell ausführen: Sie heben, senken und verschieben jeden Schuss, bis beide Kanten konzentrisch zueinander stehen, sodass der Bediener Kantenversatz und Wurzelspalt vor dem ersten Heftpunkt korrigieren kann, statt mühsam mit einem Kran zu arbeiten. Diese Ausrichtung vor dem Heften ermöglicht eine reproduzierbar hohe Schweißqualität an zylindrischen Schüssen und reduziert die Nacharbeit bei der Montage erheblich. Dieser Leitfaden vermittelt die technischen Grundlagen – wie die Ausrichtung tatsächlich erfolgt, welche Toleranz beim Ausrichten und Zusammenbauen einzuhalten ist und welche Norm sie vorgibt, wie der Ablauf vor dem Heften aussieht und wann eine Ausrichtklemme die kostengünstigere Lösung ist. Wenn Sie Tragfähigkeit und Anwendung aufeinander abstimmen und einen Preis anfragen möchten, finden Sie die Tragfähigkeitstabellen auf unserer Seite zum hydraulischen Fit-up-Rollenbock.
Technische Kurzdaten: Fit-up-Rollenbock
| Hauptaufgabe | Konzentrische Ausrichtung von Schuss zu Schuss, anschließend Drehbewegung für die Rundnaht |
| Ausrichtachsen | Vertikalhub + seitliche Verschiebung (+ axialer Verfahrweg auf einer mitwachsenden Fertigungslinie) |
| Verstellung | Integrierte Hydraulikzylinder unter jeder Rollengruppe |
| Tragfähigkeitsbereich | ~2–1.200 Tonnen (Herstellerangabe; modellabhängig) |
| Fit-up-Sollwert (Kantenversatz) | Vor dem Heften gemäß WPS bei ≤~1,6 mm (1/16 in) gehalten |
| Wurzelspalt (typisch) | ~1,5–3,0 mm (1/16–1/8 in), verfahrensabhängig |
| Einsetzbar mit | Einem konventionellen oder selbstzentrierenden Schweißrollenbock, der das Bauteil zum Schweißen dreht |
| Typische Schweißverfahren | SAW, GMAW (MIG/MAG), GTAW (TIG) |
| Fit-up geregelt durch | ASME B31.3 · B31.8 · API 1104 · AWS D1.1 · ASME BPVC VIII |
Was ein Fit-up-Rollenbock tatsächlich leistet (und wie er sich von einem einfachen Rollenbock unterscheidet)
Ein Fit-up-Rollenbock ist ein Rollenbock mit einer zweiten Aufgabe. Ein einfacher Schweißrollenbock dreht lediglich ein rundes Bauteil, damit der Schweißbrenner eine durchgehende Naht ausführen kann; ein Fit-up-Rollenbock übernimmt diese Aufgabe ebenfalls, richtet jedoch zunächst 2 getrennte Bauteile konzentrisch zueinander aus – Hydraulikzylinder unter den Rollengruppen heben, senken und verschieben jeden Schuss, bis die Bohrungen fluchten und die Kanten innerhalb der Toleranz aufeinandertreffen.
In Katalogen wird er als hydraulischer Fit-up-Rollenbock für Schüsse, Fit-up-Schweißrollenbock oder Satz von Tank-Fit-up-Rollenböcken bezeichnet und je nach aufgenommenem Bauteil auch als Tank-, Rohr- oder Behälterrollenbock – jeweils dieselbe, für eine andere Aufgabe dimensionierte Maschine.
Eine wichtige Abgrenzung schützt Käufer vor Fehlbestellungen: Ein Fit-up-Rollenbock richtet aus, schweißt aber üblicherweise nicht selbstständig. In den meisten Werkstätten arbeitet er mit einem konventionellen oder selbstzentrierenden Schweißrollenbock zusammen – die Fit-up-Einheit bringt beide Schüsse in eine konzentrische Position und hält sie zum Heften; anschließend dreht ein Standardrollenbock die geheftete Baugruppe unter dem Lichtbogen. Einige schwerere Rollenbetten vereinen beide Funktionen, doch bei der Auslegung einer Fertigungslinie muss die Arbeitsteilung klar bleiben: Die Fit-up-Einheit löst die Ausrichtaufgabe, der Rollenbock übernimmt die Drehbewegung. Einen Überblick über die gesamte Produktfamilie bietet zunächst unser Leitfaden zur Funktionsweise von Schweißrollenböcken und Behälterdrehvorrichtungen; unser vollständiges Sortiment an Schweißrollenböcken und Behälterdrehvorrichtungen zeigt, wo die Fit-up-Ausführung einzuordnen ist.
Warum ist dieser Ausrichtschritt so wichtig, dass er hydraulisch angetrieben wird? Weil beim Verbinden von 2 Schüssen nicht die Drehbewegung die größte Herausforderung darstellt, sondern die konzentrische Ausrichtung beider Kanten, bevor Schweißgut eingebracht wird. Zwei gerundete Schüsse sind nie vollkommen rund, sodass ihre Kanten mit einem Versatz (Kantenversatz) und einem ungleichmäßigen Spalt aufeinandertreffen. Erfolgt die Korrektur von Hand mit Kran und Keilen, werden ein Hebezeug und ein ganzes Team gebunden; erfolgt sie hydraulisch auf dem Rollenbett, erledigt ein Bediener sie innerhalb weniger Minuten. Genau dafür wurde diese Maschine entwickelt.
Im Inneren der Maschine: der 3-Achsen-Fit-up-Arbeitsbereich
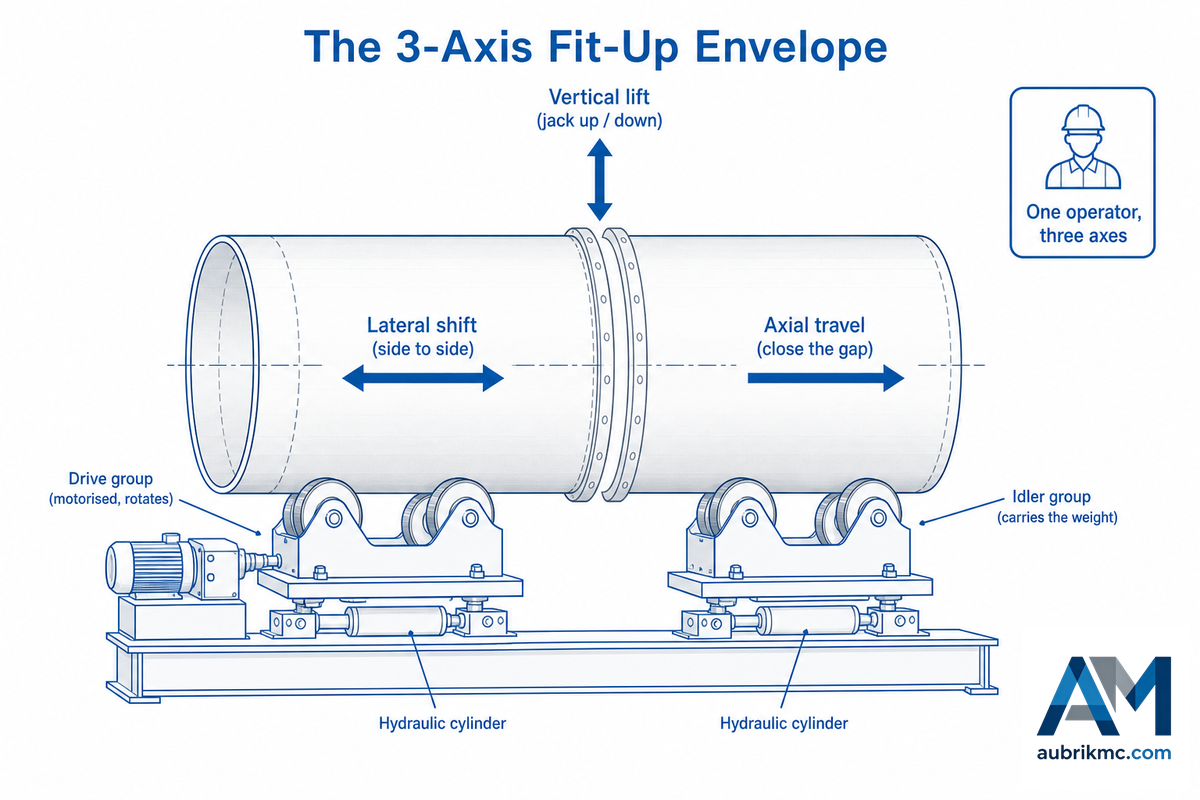
Ohne die Werbesprache betrachtet, bietet ein Fit-up-Rollenbock einem Bediener einen kleinen, präzise kontrollierbaren Bereich, in dem er einen schweren Schuss bewegen kann. Wir bezeichnen ihn als 3-Achsen-Fit-up-Arbeitsbereich: die 3 Richtungen, in denen die Hydraulik eine Kante in Position bewegen kann, im Gegensatz zur einzelnen festen Achse eines einfachen Rollenbocks. Beim am besten bewerteten Rollenbett eines Wettbewerbers kann der Bediener „das Werkstück unabhängig anheben, absenken oder verschieben“, um Versatz und Spalt zwischen den Bauteilen zu korrigieren – damit ist der Arbeitsbereich in einem Satz beschrieben.
Diese 3 Achsen sind leicht verständlich, sobald sie benannt sind. Beim Vertikalhub wird jede Rollengruppe durch ihren Zylinder angehoben oder abgesenkt, sodass eine tiefer liegende Kante an eine höher liegende herangeführt und der Kantenversatz geschlossen wird. Die seitliche Verschiebung bewegt eine Rollengruppe seitwärts – bei einem horizontalen Fit-up-Rollenbock fahren die Rollen zum Zentrum, um das Werkstück anzuheben, und nach außen, um es abzusenken; bei einem vertikalen Fit-up-Rollenbock bewegen sich die Rollen auf beiden Seiten unabhängig auf und ab –, sodass beide Bohrungen koaxial zueinander stehen. Der axiale Verfahrweg kommt bei einem verfahrbaren Rollenbett für mitwachsende Fertigungslinien zum Einsatz, bei dem eine Einheit auf Schienen fährt, um den Spalt zwischen den Bauteilen entlang der Nahtachse zu schließen oder zu öffnen. Zusammen ermöglichen diese 3 Achsen dem Bediener, die Naht vor dem Arretieren auf deutlich unter 1 mm auszurichten.
📐 Technischer Hinweis
Dieses mechanisierte Verfahren aus Ausrichten und anschließendem Drehen ist dokumentiert und keine Ausschmückung eines Anbieters: Das Patent AU 2021229209 A1 beschreibt, wie ein Rohrsegment auf einer Ausrichtvorrichtung positioniert wird, bevor ein innen liegender Schweißkopf den Schweißstoß bearbeitet. Da die Korrektur angetrieben und nicht mit einem Kran ausgeführt wird, kann der Bediener beim Heften Druck auf die Naht ausüben – die Last hängt während der Ausrichtung nie an einem Haken, also genau in der Phase, in der manuelles Ausrichten und Zusammenbauen langsam und gefährlich wird.
Wie richtet ein Fit-up-Rollenbock 2 schwere Schüsse zueinander aus?
Jede Rollengruppe sitzt auf einem Hydraulikzylinder, der mit einem Pumpenaggregat und einer kabelgebundenen oder drahtlosen Fernbedienung verbunden ist. Über das Bediengerät bewegt der Bediener eine Kante in kleinen Schritten nach oben, unten oder seitwärts und misst den Versatz an der Naht mit einer Kantenversatzlehre, bis beide Schüsse dieselbe Mittellinie aufweisen.
Mitlaufende Rollengruppen tragen und stabilisieren das Gewicht; die angetriebenen Rollen drehen später die geheftete Baugruppe. Einige Anlagen verwenden 2 Rollenbetten mit 4 unabhängig hydraulisch verstellbaren Rollen und benötigen keine Schiene; andere bestehen aus einer fest am Boden montierten Einheit und einer auf Schienen verfahrbaren Einheit für die axiale Bewegung. Die Steuerung ist bewusst feinfühlig ausgelegt, da der Sollwert – eine Nahtgenauigkeit unter einem Millimeter – keinen Spielraum lässt.
Die Kantenversatz-Toleranzkette: Anforderungen der Normen vor dem Heften
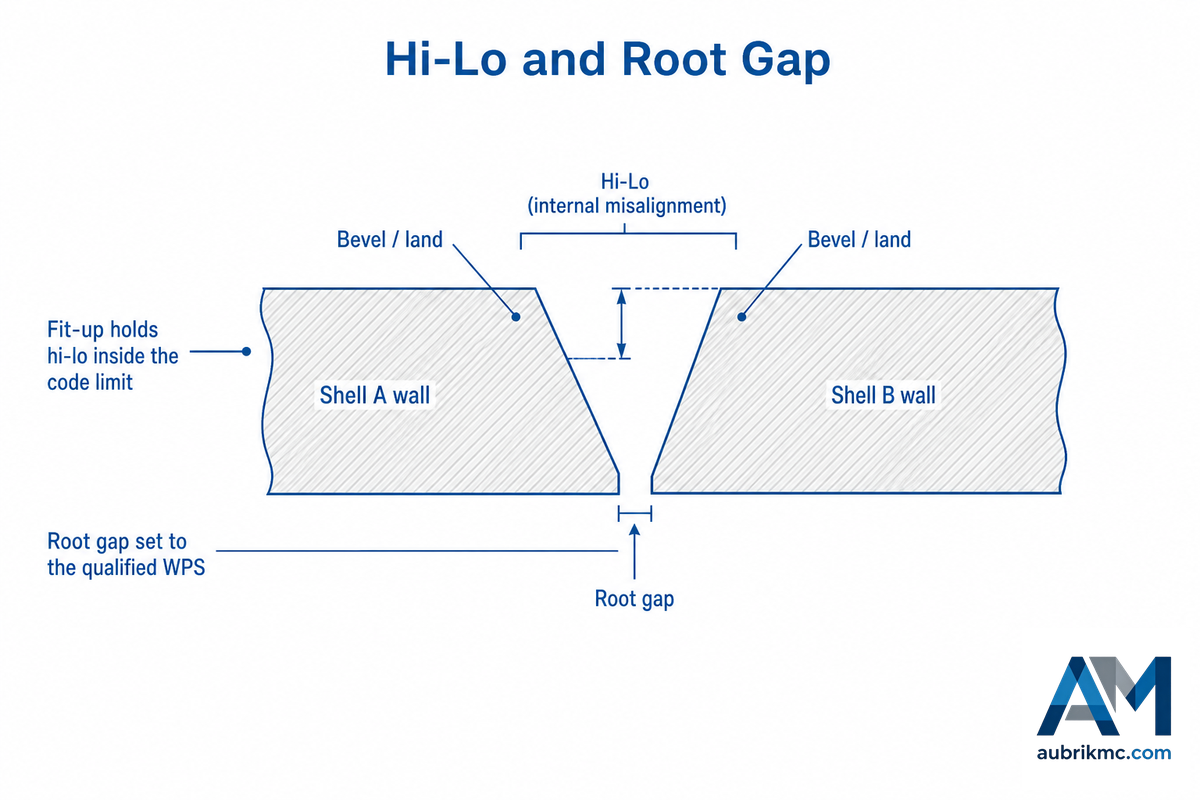
Die Qualität des Ausrichtens und Zusammenbauens wird anhand von 2 Werten beurteilt: dem Kantenversatz – dem inneren Versatz oder Absatz zwischen den 2 Bohrungen – und dem Wurzelspalt zwischen den Kanten. Der Kantenversatz ist schlicht der Unterschied zwischen den inneren (oder äußeren) Höhen von 2 Rohren; eine mangelhafte Ausrichtung führt zu einer schwächeren, schwerer prüfbaren Schweißnaht. Aufgabe des Rollenbocks ist es, beide Werte innerhalb der Vorgaben der maßgebenden Norm zu halten. An diesem Punkt vereinfachen die meisten Leitfäden zu stark: Nicht alle Normen nennen einen einzigen festen Grenzwert für den Kantenversatz. Einige geben einen festen Wert vor; die am häufigsten zitierte Norm tut dies bewusst nicht.
| Norm | Regelungsbereich | Vorgabe zum inneren Versatz (Kantenversatz) | Hinweis zu Wurzelspalt / Fit-up |
|---|---|---|---|
| ASME B31.3 | Prozessrohrleitungen | Kein fester Wert — Fit-up gemäß Schweißstoßausführung/WPS, glatter innerer Übergang | Gemäß Schweißstoßdetail; Flanschflächen innerhalb von 1/16 in./ft (0,5 %) |
| ASME B31.8 | Gastransportleitung | ≤1/8 in (3,2 mm) unter 20 % Umfangsspannung; ≤3/32 in (2,4 mm) bei/über 20 % | Oberhalb des Grenzwerts die dickere Wand im Verhältnis 3:1 anschrägen (max. 30°) |
| API 1104 | Rundnähte an Rohrleitungen | Maßgebende Abnahmenorm; Versatz wird üblicherweise auf ~1/8 in (3 mm) begrenzt und anschließend bündig bearbeitet | Wurzelspalt gemäß qualifizierter Schweißanweisung |
| ASME BPVC Sec VIII | Druckbehälter | Ausrichttoleranz (PW-33), abgestuft nach Wanddicke und Schweißstoßkategorie | Die Versatzgrenzen werden bei dünnerer Wand enger |
| AWS D1.1:2025 | Stahlbau | Fit-up und Versatz gemäß Schweißstoßdetails und Abnahmekriterien der Norm | Wurzelöffnung gemäß vorqualifiziertem/qualifiziertem Schweißstoß |
| ISO 3834 + ISO 15614 | Qualitätssystem für das Schweißen + WPS/WPQR | Kein numerischer Kantenversatzwert; verlangt qualifizierte Schweißanweisungen, die den Fit-up festlegen | Wurzelspalt in der qualifizierten WPS festgelegt |
| EN 1090 | Ausführung von Stahltragwerken in der EU | Die Ausführungsklasse (EXC1–4) legt über ISO 3834 die Schweißqualitätsstufe fest | Fit-up-Toleranzen ergeben sich aus der Ausführungsklasse |
| Flanschausrichtung (B31.3 §335) | Flanschverbindungen | Flächen innerhalb von 1/16 in./ft ausgerichtet; Versatz der Schraubenlöcher innerhalb von 1/8 in (3,2 mm) | Vor dem Verschrauben geprüft, nicht geschweißt |
| Typischer Wurzelspalt in der Praxis | Gemäß WPS (kein fester Normwert) | - | ~1,5–3,0 mm (1/16–1/8 in), verfahrensabhängig |
| Typischer Kantenversatz in der Praxis | Gemäß WPS (kein fester Normwert) | Häufig bei ≤~1,6 mm (1/16 in) gehalten; bei dünner Wand enger | - |
Die Normvorgaben beruhen auf ASME B31.3 und B31.8 (wie in den Leitfäden der LANL Engineering Standards zusammengestellt); die Angaben zu API 1104 und BPVC stammen aus den jeweiligen Normen. Beide Zeilen mit „typischen Praxiswerten“ beschreiben übliche WPS-Praxis und keine festen Normgrenzen – gleichen Sie den Wert mit Ihrer eigenen qualifizierten Schweißanweisung ab.
Dies ist als Anwendungswert zu verstehen. Bei einer Gastransportleitung mit 12 mm Wanddicke nach ASME B31.8 erfordert ein innerer Versatz von mehr als 1/8 in (3,2 mm) eine erneute Nahtvorbereitung oder eine Anschrägung im Verhältnis 3:1; steigt die Umfangsspannung der Leitung auf über 20 %, sinkt der Grenzwert auf 3/32 in (2,4 mm). Ein hydraulischer Fit-up-Rollenbock rechtfertigt seinen Einsatz, indem er beide Bohrungen konzentrisch zueinander ausrichtet, sodass die Naht deutlich innerhalb dieses Fensters liegt – häufig unter 1 mm –, bevor ein einziger Heftpunkt sie fixiert. Die zentrale Aussage der gesamten Tabelle lautet: B31.3 nennt keinen Kantenversatzwert, daher steht der tatsächliche Abnahmegrenzwert in Ihrer qualifizierten Schweißanweisung, und der Rollenbock muss den dort festgelegten Wert erreichen.
Einsatz eines Fit-up-Rollenbocks: der Ausrichtdurchlauf vor dem ersten Heften

Die Reihenfolge ist wichtiger als die Maschine. Wird zuerst geheftet und erst danach der Kantenversatz korrigiert, bleibt ein Versatz außerhalb der Toleranz bestehen, den keine Drehbewegung beheben kann; die einzige Lösung besteht darin, die Heftstellen auszuschleifen und neu zu heften. Das ist der häufigste und teuerste Fit-up-Fehler in der Fertigung. Der nachstehende geordnete Ablauf vor dem Heften – der Ausrichtdurchlauf vor dem ersten Heften – sollte direkt am Rollenbett angebracht werden.
- Auflegen und setzen lassen. Heben Sie den ersten Schuss mit dem Kran auf die mitlaufenden Rollenböcke und lassen Sie ihn sich setzen, sodass die Rollen den Schuss sicher aufnehmen.
- Zweiten Schuss zuführen. Legen Sie den anzuschließenden Schuss beweglich auf die Fit-up-Rollen und schließen Sie den Spalt entlang der Nahtachse.
- Wurzelspalt schließen. Stellen Sie die Öffnung zwischen den Kanten auf den Wert der qualifizierten WPS ein (üblicherweise ~1,5-3,0 mm) und prüfen Sie ihn an mehreren Uhrpositionen.
- Kantenversatz korrigieren. Verfahren Sie die vertikalen und seitlichen Zylinder schrittweise, bis die Kantenversatzlehre rundum einen inneren Versatz innerhalb der Toleranz anzeigt.
- Ovalität prüfen. Drehen Sie langsam und beobachten Sie den Versatz bei 3, 6, 9 und 12 Uhr; ein unrunder Schuss muss neu ausgerichtet und nicht mit zusätzlicher Kraft beaufschlagt werden.
- Heftpunkte setzen. Setzen Sie 4-6 Heftpunkte gleichmäßig um den Schweißstoß, um die Ausrichtung vor jeder vollständigen Schweißlage zu sichern – so halten Fachkräfte die Naht normgerecht in Position.
- Schrittweise drehen und schweißen. Übergeben Sie die geheftete Baugruppe an den Rollenbock und führen Sie die Rundnaht mit einer an das Schweißverfahren angepassten Umfangsgeschwindigkeit aus.
So sieht der Ablauf in einer realen Werkhalle aus. In einer Fertigung für Türme von Windenergieanlagen setzt ein Schlosser einen Schuss mit 3,5 m Durchmesser auf ein hydraulisches Rollenbett und führt ihn an den vorherigen Schuss heran; anschließend spannt er ihn entlang der Schienenachse und korrigiert mit den Vertikalzylindern einen Versatz von 4 mm auf unter 1 mm, bis die Kantenversatzlehre an jeder Uhrposition den zulässigen Bereich anzeigt. Danach werden die Heftpunkte gesetzt – 6 Stück in gleichmäßigen Abständen – und der neue Schuss wird Teil des wachsenden Turms. Zu diesem Zeitpunkt bewegt der Kran bereits den nächsten Schuss. Während der Ausrichtung muss keine Last hängen; darin liegen der Sicherheits- und Geschwindigkeitsvorteil. Die Einzelheiten zum Drehen des gehefteten Schusses und zum Einstellen der Drehzahl behandelt unser Leitfaden zu Schweißrollenböcken für Rohre; bei schwereren Anwendungen unterstützt wahrscheinlich ein Säulen-und-Ausleger-Schweißmanipulator den eigentlichen Schweißvorgang.
⚠️ Häufiges Missverständnis
„Der Rollenbock drückt ihn wieder rund.“ Nein. Das tut er nicht. Ein Fit-up-Rollenbock korrigiert den Kantenversatz und den Schweißstoßspalt, kann einen stark unrunden Schuss jedoch nicht wieder rundformen. Ist er zu oval, als dass die Rollen dies korrigieren könnten, muss die Nachbesserung auf der Rundmaschine erfolgen; der Schuss muss erneut gerundet oder in einer anderen Drehposition ausgerichtet werden – zusätzlicher Hydraulikdruck würde lediglich die Schussoberfläche beschädigen.
Fit-up-Rollenbock oder Ausrichtklemmen: der Übergang von der Klemme zum Rollenbock
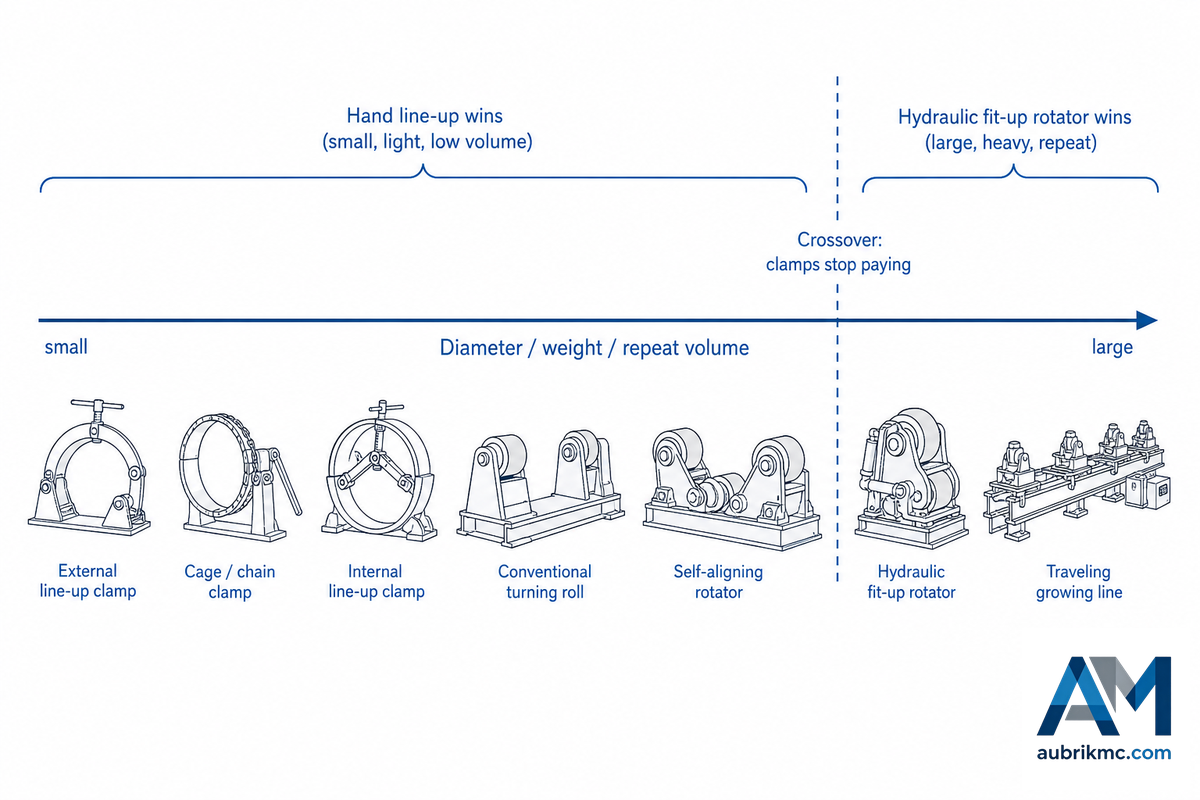
Ein hydraulischer Fit-up-Rollenbock ist nicht immer die richtige Lösung – auch wenn viele Anbieterseiten das nicht offen sagen. Bei kleinen Rohren, die sich von Hand bearbeiten lassen, richtet eine innere oder äußere Ausrichtklemme den Schweißstoß erheblich schneller und zu einem Bruchteil der Kosten rund aus. Rollenböcke sind ab einem Durchmesser, Gewicht oder wiederkehrenden Produktionsvolumen sinnvoll, bei dem wiederholtes Umspannen und Kranbewegungen zu Engpässen werden. Eine veröffentlichte Studie aus dem Journal of Petroleum Technology der SPE beschrieb das manuelle Ausrichten und Zusammenbauen von Behältern als „einen langwierigen und arbeitsintensiven Prozess, der häufig drei bis vier Arbeitskräfte und 3 bis 6 Stunden erfordert“. Diese einzelne Studie ist möglicherweise nicht auf jede Situation übertragbar, verdeutlicht aber die potenziellen Arbeitskosten bei großen Bauteilen. Ein hydraulisches Rollenbett für einen einzelnen Bediener beseitigt diese Kosten – deshalb entsteht hier der Übergangspunkt.
Das Spektrum der Fit-up-Werkzeuge
| Werkzeugtyp | Typischer Durchmesser / Einsatzbereich | Ausrichtachsen | Wer die Last bewegt |
|---|---|---|---|
| Äußere Ausrichtklemme | Kleine–mittlere Rohre, tragbar | Nur radialer Zug | Schlosser, von Hand |
| Korbklemme | Rohrleitungsmontage vor Ort, einheitlicher Außendurchmesser | Spannen über den gesamten Umfang | Schlosser, von Hand |
| Ketten-/Umschlingungsklemme | Kleine Rohre, beengte Bereiche | Radiales Zusammenziehen | Schlosser, von Hand |
| Innere Ausrichtklemme | Mittlere–große Rohrleitungsbohrung | Innere radiale Aufweitung | Klemme stützt von innen |
| Konventioneller Rollenbock | Jedes runde Bauteil, ein Durchmesser | Nur Drehbewegung | Rollenbett trägt; Kran richtet aus |
| Selbstzentrierender Schweißrollenbock | Viele wechselnde Durchmesser, dünne Wand | Drehbewegung + automatische Durchmesseranpassung | Rollenbett trägt; Kran richtet aus |
| Hydraulischer Fit-up-Rollenbock | Große Schüsse, die konzentrisch geheftet werden müssen | Vertikal + seitlich (+ Drehbewegung) | Rollenbett hebt, verschiebt und dreht |
| Verfahrbarer Rollenbock für mitwachsende Fertigungslinien | Lange Türme/Behälter, Schuss für Schuss | Vertikal + seitlich + axialer Verfahrweg | Rollenbett übernimmt alle Achsen; Kran wird frei |
| Tank-Fit-up-Rollenböcke | Tanks mit großem Durchmesser, dünne Wand | Vertikal + seitlich (+ Drehbewegung) | Modulare Rollenbetten, je Schuss ergänzt |
Wo liegt also der Übergangspunkt? Der Übergang von der Klemme zum Rollenbock bezeichnet den Bereich, in dem Spannen und Kraneinsatz ihren wirtschaftlichen Vorteil verlieren; das ist der Fall, wenn der Durchmesser die einfache Handhabung durch einen Schlosser übersteigt, das Bauteilgewicht jedes erneute Umspannen zu einem Kranhub macht oder das reine Produktionsvolumen die Einrichtung zum Engpass der Fertigungslinie werden lässt. Oberhalb dieser Grenze ist die Anschaffung eines hydraulischen Fit-up-Rollenbocks sinnvoll, mit dem ein Bediener 3-4 Arbeitsstunden ersetzen kann; unterhalb dieser Grenze sind Klemmen schneller und kostengünstiger. Ein Anbieter von Schweißautomatisierung berichtet beispielsweise, die Arbeitszeit des Schweißers beim automatisierten Fit-up von Türmen für Windenergieanlagen gegenüber der manuellen Ausrichtung um bis zu 65 % reduziert zu haben. Prüfen Sie die 2 nachstehenden Spalten und übertragen Sie die Kriterien auf Ihre Anwendung.
✔ Ein Fit-up-Rollenbock rechnet sich, wenn …
- Die Schüsse so schwer sind, dass jedes erneute Umspannen einen Kranhub erfordert.
- Ein hohes Volumen (Türme, Tanks, Behälter) innerhalb derselben Durchmesserklasse anfällt.
- Dünne oder beschichtete Schüsse einen großflächigen, markierungsarmen Kontakt benötigen
- Auf das Ausrichten ein feststehender Schweißkopf oder ein Säulen-und-Ausleger-System folgt
⚠ Eine Ausrichtklemme bleibt im Vorteil, wenn …
- Das Rohr klein genug ist, um von Hand ausgerichtet zu werden
- Einzelfertigung oder Arbeiten vor Ort anstehen (statt einer Fertigungslinie in der Werkstatt)
- Budget oder Stellfläche ein angetriebenes Rollenbett ausschließen
- Die Durchmesser so stark variieren, dass kein einzelnes Rollenbett sie abdeckt
Hierbei handelt es sich um eine Kaufentscheidung; die Zuordnung von Tragfähigkeit und Modell erfolgt auf den Produktseiten und nicht hier: Die Tragfähigkeitstabellen für hydraulische Fit-up-Rollenböcke finden Sie auf dieser Seite. Wenn es bei Ihrer Anwendung eher um häufig wechselnde Durchmesser als um das Ausrichten von Nähten geht, sind Informationen zum Antrieb selbstzentrierender Schweißrollenböcke relevanter; muss das Werkstück gekippt statt gedreht werden, lesen Sie die Anleitung zum Schweißpositionierer für Rohre – der Positionierer spannt das Werkstück und stellt es schräg, während der Rollenbock einen langen runden Zylinder frei drehen kann.
Ausführungen und Tragfähigkeit: horizontal, vertikal und mitwachsende Fertigungslinie

Fit-up-Rollenböcke können mit einem von drei Mechanismen angetrieben werden, deren Bezeichnungen sich danach richten, wie sie den Mantel bewegen: Bei horizontalen Fit-up-Rollenböcken fahren die Rollen zur Mitte und anschließend zurück, um zwei Werkstücke fluchtend auszurichten; bei vertikalen Fit-up-Rollenböcken wird jede Rollengruppe unabhängig angehoben, bevor die Gruppen zur Mittellinie zusammenfahren. Die Betten sind entweder mit zwei Paar selbstausrichtender Rollen oder nur einem Paar auf einer bodenmontierten Schienenbahn ausgestattet. Eine bodenmontierte Schienenführung kommt zum Einsatz, wenn die Segmente entlang der Achse zusammengefügt werden.
Diese letztere Bauart ist die sogenannte Growing Line, die mitunter auch als Fit-up-Bett bezeichnet wird, weil eine Gruppe von Mantelschüssen oder ein Turmsegment, üblicherweise bis zu etwa 30 Meter lang, manuell oder mechanisch zu einem langen Behälter oder zum Mittelteil eines Turms einer Windenergieanlage ausgerichtet und anschließend Segment für Segment geheftet wird. Statt an jedem Segment wiederholt ein Hebezeug anzuschlagen und es dann in Position zu heben, damit ein Kranführer es ausrichten kann, erfolgt die Feinausrichtung der Segmente mithilfe von im Bett integrierten Mechanismen. Fit-up-Systeme mit verfahrbarem Bett bieten Flexibilität, setzen das Hebezeug für andere Aufgaben frei und minimieren die Belastung der Ausrichtkrane. Sie bilden das Herzstück vieler Fertigungslinien für Türme und Tanks.
📐 Technischer Hinweis
Die Grenze wird durch die Tragfähigkeit und nicht durch den Durchmesser bestimmt, wobei sich der Durchmesser wiederum aus dem Rollenmittenabstand ergibt. Die veröffentlichten Tragfähigkeitsbereiche für Fit-up-Rollenböcke reichen von etwa 2-1.200 Tonnen, wobei jedes Modell nur einen Teil dieses Bereichs abdeckt, der durch seine Tragfähigkeit und den Rollenabstand festgelegt ist. Es geht also nicht nur um die reine Tonnage, sondern auch um das Gewicht des schwersten Segments einschließlich seiner Spannvorrichtung, geteilt durch den Abstand zwischen den Rollen für die beiden größten Segmente (d. h. Mindest- und Höchstdurchmesser), das anschließend einem bestimmten Modell zugeordnet wird. Wir führen vor der Auslieferung für jede Einheit in unserem Bestand über den gesamten Arbeitsbereich einen Belastungstest durch, denn eine Hydraulik, die bei außermittiger Last klemmt, ist unbrauchbar. Dank der einstellbaren hydraulischen Höhenverstellung kann ein Bediener einen Mantel der 10-Tonnen-Klasse mit einer Präzision und Effizienz in Position bringen, die eine manuell arbeitende Mannschaft nicht erreicht.
Als Anbieter von Schweißausrüstung für die Fertigungsindustrie baut Aubrik Fit-up-Betten als eine von drei Arten von Schweißrollenböcken – selbstausrichtend, konventionell und hydraulisch für das Fit-up – innerhalb seines Sortiments an Schweißrollenböcken und Behälterdrehvorrichtungen; sie zeichnen sich durch eine hochwertige, langlebige Konstruktion sowie Anpassungsmöglichkeiten für verschiedene Branchen aus und reichen vom Tankrollenbock bis zur vollständigen Schweißmaschinenzelle. Entscheidend ist die Abstimmung der Bauart auf die Aufgabe – Fit-up zum Ausrichten, anschließend konventionelle oder selbstausrichtende Rollenböcke zum Drehen des Werkstücks –; Größe und Stückzahl bestimmen, welche Tragfähigkeit eines Modells maßgeblich ist, nicht der Gesamtbereich eines ganzen Katalogs.
Wo sich Fit-up-Rollenböcke bezahlt machen

Fit-up-Rollenböcke kommen überall dort zum Einsatz, wo das Ende eines Mantels mit einem anderen Mantel großen Durchmessers verbunden wird und die Rundnaht konzentrisch verlaufen muss. Diese naheliegenden Beispiele haben alle eines gemeinsam: Die zylindrischen Werkstücke sind zu groß oder zu schwer, um sie von Hand zu zentrieren, und ihre Stückzahl ist so hoch, dass sich ein motorisiertes Bett für die nachfolgenden Schweißarbeiten rechtfertigen lässt.
- Druckbehälter und Kessel. Aus mehreren Schüssen bestehende Mäntel, die vor dem Herstellen der Längs- und Rundnähte die Ausrichtungsgrenzwerte des BPVC einhalten müssen.
- Lagertanks. Groß dimensionierte, dünnwandige Schüsse, bei denen eine großflächige Auflage die Oberfläche schützt – pro Segment werden modulare Fit-up-Rollenböcke ergänzt.
- Türme von Windenergieanlagen. Montage von ~30 m langen Segmenten auf einer Growing Line – die Arbeiten für die Energiewende bestimmen die Auslegung der größten Betten.
- Rohrbaugruppen und Rohrleitungen. Rundstöße, die innerhalb der Grenzwerte von API 1104 oder B31 gehalten und vor dem umlaufenden Schweißen auf einem Fit-up-Rollenbock für Rohre konzentrisch geheftet werden.
- Wärmetauscher, LPG-Druckbehälter, Schiffbau sowie Erdöl und Erdgas. Kegel- und Zylinderstöße, bei denen die Konzentrizität für das Bestehen der Prüfung entscheidend ist.
“Die Arbeiten, die ein Einbaubett rechtfertigen, sind diejenigen, bei denen der Kran die Ausrichtung durchgeführt hat Bewegen Sie diesen Schritt auf die Rollen und Sie geben das Hebezeug frei, nehmen Sie die Last von einer aufgehängten Schlinge und lassen Sie einen Bediener die Naht unter einem Millimeter halten, während die Reißzwecken hineingehen. Da kommen die Stunden zurück”
Aubrik Engineering Team, Wuxi ABK Machinery
Rollen, Instandhaltung und die tatsächlichen Grenzen

Zwei Rollenoberflächen decken die meisten Fit-up-Arbeiten ab, wobei sich die Auswahl nach dem Mantel und nicht nach einer pauschalen Präferenz richtet. Dabei werden Tragfähigkeit und Oberflächenschutz gegeneinander abgewogen, gemessen als Härtegrad nach ASTM D2240.
✔ Polyurethanrollen (PU)
- Schützen dünnwandige und beschichtete Mäntel vor Eindrückungen
- Besserer Halt und weniger Schlupf bei leicht unausgewuchteter Last
- Dämpfen Schwingungen und Geräusche
- Verschleißen schneller; die Bereifung ist ein austauschbares Verschleißteil
⚠ Rollen mit Stahlauflage
- Tragen pro Rad die höchste Fit-up-Last
- Halten der Wärme in der Nähe eines Bereichs mit hoher Schweißleistung stand
- Längere Lebensdauer bei abrasiven Betriebsbedingungen
- Höhere Punktlast – Risiko von Scheuerstellen oder Dellen an dünnen, polierten Mänteln
Der Instandhaltungsaufwand ist gering, aber unverzichtbar: Den Rollenrahmen frei von Hindernissen halten, das Getriebe vor der ersten Verwendung fetten und die Lager täglich ölen, das Öl im Untersetzungsgetriebe monatlich wechseln sowie vor jedem Lauf prüfen, ob alle Befestigungselemente fest sitzen und die Last innerhalb der Nenntragfähigkeit des Betts liegt. PU-Bereifungen bei fortschreitendem Verschleiß ersetzen – sie fallen voraussichtlich als Erstes aus.
Nun zu den Grenzen, die Anbieter nur selten angeben. Fit-up-Rollenböcke erzeugen gerade Rundnähte – sie drehen das Werkstück, um die Naht zum Schweißbrenner zu führen, und eignen sich daher nicht für komplexe oder nichtlineare Schweißnähte. Für das Schweißen nach dem Heften ist üblicherweise ein zusätzlicher Rollenbock erforderlich. Außerdem handelt es sich um eine Investitionsanlage: Unterhalb des wirtschaftlichen Schwellenwerts ist eine Klemme die sinnvollere Ausgabe.
⚠️ Maschinensicherheit, nicht nur Schweißnahtqualität
Ein Fit-up-Rollenbock ergänzt die angetriebenen Rollen um hydraulische Hub-, Senk- und Seitenbewegungen und birgt daher mehr Kontakt- und Steuerungsgefahren als ein einfaches Bett. Nach den US-amerikanischen Vorschriften für Maschinenschutz in OSHA 29 CFR 1910.212 müssen rotierende Teile und einlaufende Quetschstellen, mit denen ein Bediener in Kontakt kommen kann, gesichert werden; außerdem sind die hydraulischen Achsen für Einrichtarbeiten gegen Wiedereinschalten zu sichern. Bei automatisierten Linien ist auch das Steuerungssystem sicherheitsrelevant – mit einer Risikobeurteilung nach ISO 12100 und der Zuverlässigkeit sicherheitsbezogener Steuerungen nach ISO 13849-1 –, denn ein fehlerhafter Hub- oder Verschiebebefehl unter schwebender Last ist ein schwerwiegendes Ereignis und keine bloße Störung.
Wohin sich die Nachfrage nach Fit-up-Rollenböcken entwickelt

Was sich 2026 verändert hat, ist keine Schlagzeile zur Marktgröße. Es geht darum, wer die Fit-up-Arbeiten ausführt und wie Käufer die Maschine finden. So ging die Zahl allgemeiner Suchanfragen nach Schweißrollenböcken und Behälterdrehvorrichtungen gegenüber dem Vorjahr zurück (um etwa ein Drittel bis fast die Hälfte), während die Zahl der Suchanfragen nach der Fit-up-Methode oder nach Klemmvorrichtungen gleich blieb oder stieg – die Suchanfragen nach Fit-up-Klemmen nahmen um rund ein Drittel zu.
Käufer suchen inzwischen nach der Fit-up-Methode, für die sie sich bereits entschieden haben, und lesen eine eindeutige Antwort in der KI-Zusammenfassung, bevor sie überhaupt auf ein Suchergebnis klicken. Dadurch verlagert sich das Beschaffungsrisiko von der Marke auf die Spezifikation: Ein hydraulisches Bett, das für Arbeiten an kleinen Rohren zu schwer ausgelegt ist, bleibt ungenutzt, während eine zu klein dimensionierte Klemme ebenfalls eine Fehlentscheidung ist, wenn eine wachsende Fertigungslinie tatsächlich ein angetriebenes Bett benötigt hätte.
Darunter liegt ein deutliches Arbeitskräftesignal. Das BLS prognostiziert für Schweißer, Brennschneider, Weichlöter und Hartlöter zwischen 2024-2034 ein Wachstum von lediglich 2 % (langsamer als der Durchschnitt) und weist darauf hin, dass die Schweißautomatisierung die Nachfrage begrenzen kann. Für eine Branche, in der es bereits an qualifizierten Vorrichtern mangelt, ist dies der strukturelle Grund für die zunehmende Verbreitung hydraulischer Fit-up-Systeme mit nur einem Bediener: Eine aus 3-4 Personen bestehende Ausrichtungsmannschaft wird durch einen Bediener und ein Bett ersetzt. Dadurch sinken der Personalbedarf und die manuelle Handhabung genau an der konzentrischen Schweißnaht, die von den Regelwerken verlangt wird. Automatisierte Fit-up-Zellen – lasergeführte Präzisionsausrichtung mit integriertem automatischem UP- und MSG-Schweißen – sind die automatisierungstechnische Antwort auf eine stagnierende Personalstärke und führen das langsame manuelle Schweißen hin zu effizientem Schweißen mit präziser Steuerung und gleichmäßiger Drehbewegung. Diese Automatisierungssysteme beruhen auf fortschrittlicher Technik, doch die Begründung bleibt einfach: Marktbeobachter beziffern das Segment der Schweißrollenböcke für Rohre bis 2025 auf knapp USD 1.04B bei einem jährlichen Wachstum von ungefähr 7 % (bei der Fertigung von Türmen für Windenergieanlagen höher), weshalb diese Angaben als Orientierung und nicht als exakte Werte zu verstehen sind. Die Beschaffung sollte sich nach dem Fit-up-Konzept und der normgerechten Herstellung der Naht richten; das schwerste Segment ist für die Dimensionierung maßgeblich, und der wirtschaftliche Schwellenwert – nicht eine Broschüre – sollte die Entscheidung zwischen Bett und Klemme bestimmen.
Häufig gestellte Fragen
F: Wozu dient ein Fit-up-Rollenbock?
Antwort anzeigen
Mit einem Fit-up-Rollenbock werden ein Rohr, ein Tank oder ein bzw. mehrere Zylindersegmente eines Druckbehälters konzentrisch zum jeweils nächsten Segment ausgerichtet und verbunden, bevor das Bauteil für die Rundnaht gedreht wird. Integrierte Hydraulikzylinder heben und senken jede Rolleneinheit und schwenken sie seitlich, sodass ein Bediener die Ausrichtung fein einstellen, den Kantenversatz korrigieren und vor dem ersten Heftpunkt den Wurzelspalt einstellen kann. Diese Methode ersetzt die langsame, vom Kran abhängige manuelle Positionierung, die eine ganze Mannschaft beanspruchen würde.
F: Wie unterscheidet sich ein Fit-up-Rollenbock von anderen Schweißrollenböcken?
Antwort anzeigen
Ein konventioneller oder selbstausrichtender Rollenbock kann das runde Werkstück während der Schweißphase lediglich drehen; der Fit-up-Rollenbock verfügt dagegen zusätzlich über angetriebene Hydrauliksysteme, mit denen die Rollen angehoben, abgesenkt und neu positioniert werden, damit zwei Mantelsegmente koaxial ausgerichtet und geheftet werden können; in der Praxis übernimmt die Fit-up-Einheit üblicherweise die Ausrichtung, während ein konventioneller oder selbstausrichtender Rollenbock das Werkstück zum Schweißen dreht – diese beiden Einheiten werden daher in der Regel gemeinsam beschafft und eingesetzt, statt einander zu ersetzen.
F: Sind Fit-up-Rollenböcke dasselbe wie Schweißpositionierer?
Antwort anzeigen
Nein. Ein Schweißpositionierer spannt ein Werkstück auf einem Drehtisch oder Spindelstock ein, neigt und dreht es, um eine Schweißnaht in Wannenlage zu bringen, und eignet sich für viele Formen. Ein Fit-up-Rollenbock arbeitet ausschließlich mit runden, zylindrischen Segmenten: Er lässt sie frei abrollen, um eine durchgehende Rundnaht herzustellen, und korrigiert im Gegensatz zu einem Positionierer vor dem Heften die konzentrische Ausrichtung zweier Mäntel. Runde und lange Werkstücke gehören auf den Rollenbock; Werkstücke, die geneigt und gedreht werden müssen, auf den Positionierer.
F: Worin unterscheiden sich horizontale und vertikale Fit-up-Rollenböcke?
Antwort anzeigen
Bei einem horizontalen Fit-up-Rollenbock fahren die Rollen zur Mitte, um das Werkstück anzuheben, und nach außen, um es abzusenken; bei einem vertikalen Fit-up-Rollenbock werden die Rollen auf beiden Seiten unabhängig voneinander angehoben und abgesenkt. Beide führen zwei Werkstücke an einer gemeinsamen Mittellinie zusammen – sie unterscheiden sich in der Geometrie der Hubbewegung.
F: Welches Gewicht kann ein Fit-up-Rollenbock aufnehmen?
Antwort anzeigen
Die von den Anbietern veröffentlichten, modellabhängigen Bereiche reichen ungefähr von 2 bis 1.200 Tonnen; Sonderanfertigungen können darüber liegen. Die Nenntragfähigkeit setzt jedoch eine mittig angeordnete Last voraus: Ein außermittiges Segment verringert die nutzbare Tragfähigkeit erheblich, weshalb für die Auslegung das schwerste Segment einschließlich seiner Spannvorrichtung und ein Sicherheitsfaktor herangezogen werden sollten, statt sich nur an der hervorgehobenen Tonnage zu orientieren. Die Zuordnung von Tonnage und Modell ist eine Auslegungsfrage, die am besten auf der Produktseite anhand eines bestimmten Betts geklärt wird.
F: Welche Nachteile hat ein Fit-up-Rollenbock?
Antwort anzeigen
Es gibt drei tatsächliche Grenzen. Erstens stellt er ausschließlich gerade Rundnähte her – er dreht das Werkstück, um die Naht zum Schweißbrenner zu führen, und eignet sich daher nicht für komplexe oder nichtlineare Schweißnähte. Zweitens benötigt er nach dem Heften üblicherweise einen zusätzlichen konventionellen oder selbstausrichtenden Rollenbock zum Schweißen und ist somit nur ein Teil der Zelle, nicht die gesamte Zelle. Drittens handelt es sich um eine Investitionsanlage mit angetriebener Hydraulik, die zusätzliche Anforderungen an Schutzeinrichtungen, die funktionale Sicherheit der Steuerung (OSHA 1910.212, ISO 13849-1) und die Instandhaltung stellt; unterhalb des Schwellenwerts für Durchmesser und Stückzahl richtet eine manuelle Ausrichtklemme den Schweißstoß schneller und wesentlich kostengünstiger aus. Das Werkzeug muss zum Werkstück passen: Große, schwere und wiederkehrende Segmente rechtfertigen ein Bett, kleine, von Hand zu bewegende Rohre nicht.
Warum wir diesen Leitfaden verfasst haben
Wir bauen Fit-up-Rollenböcke in Wuxi und beobachten immer wieder dieselben zwei Fehler: Das Bett wird als Ersatz für einen Rollenbock betrachtet, oder für Arbeiten, die sich mit einer Handklemme schneller ausrichten ließen, wird ein Hydrauliksystem angeschafft. Dieser Leitfaden behandelt das Ausrichtungsproblem und das Drehproblem getrennt, ordnet die Toleranz dem Regelwerk zu, das tatsächlich für die jeweilige Naht gilt (einschließlich der Tatsache, dass ASME B31.3 keinen festen Wert für den Kantenversatz vorgibt), und zeigt den Schwellenwert auf, ab dem eine Klemme nicht mehr wirtschaftlich ist.
Geprüft vom technischen Team von Wuxi ABK Machinery Co., Ltd.
Literatur und Quellen
- ASME B31.3, Prozessrohrleitungendas maßgebliche Regelwerk (Fit-up gemäß Ausführung des Schweißstoßes); Regeln gemäß der Zusammenstellung im LANL-Leitfaden zu den technischen Normen nach B31.3
- ASME B31.8, Rohrleitungen für Schutzgastransport und -verteilungGrenzwerte für inneren Versatz und Anschrägung; gemäß der Zusammenstellung im LANL-Leitfaden zu Fit-up und Ausrichtung von Schweißstößen
- AWS D1.1/D1.1M:2025, Regelwerk für das Schweißen im Stahlbau, StahlAmerican Welding Society
- OSHA 29 CFR 1910.212, Allgemeine Anforderungen an alle Maschinen (Schutzeinrichtungen)U.S. Occupational Safety and Health Administration
- Patent AU 2021229209 A1, rotierendes Schweißsystem und zugehörige Verfahren (Ausrichtvorrichtung + interner Schweißkopf) — über Google Patents
- Automatisiertes Schweißen von DruckbehälternSPE Journal of Petroleum Technology (Arbeits- und Zeitaufwand beim manuellen Fit-up)
- Schweißer, Brennschneider, Weichlöter und Hartlöter, BeschäftigungsausblickU.S. Bureau of Labor Statistics (Prognose für 2024–2034)
Verwandte Artikel
- Hydraulischer Fit-up-Rollenbock: Spezifikationen, Tonnage und Auslegung
- Selbstausrichtender Schweißrollenbock: Mechanismus, Bauarten und Fehlerdiagnose vor Ort
- Funktionsweise von Schweißrollenböcken und Behälterdrehvorrichtungen: Kategorie-Leitfaden
- Rollenbock für das Rohrschweißen: Einrichtungs- und Bedienungsanleitung
- Auswahlleitfaden für Schweißdrehtische
- Schwerlast-Schweißpositionierer: Wann Neigen besser ist als Drehen







