Entrez en contact avec Aubrik Company

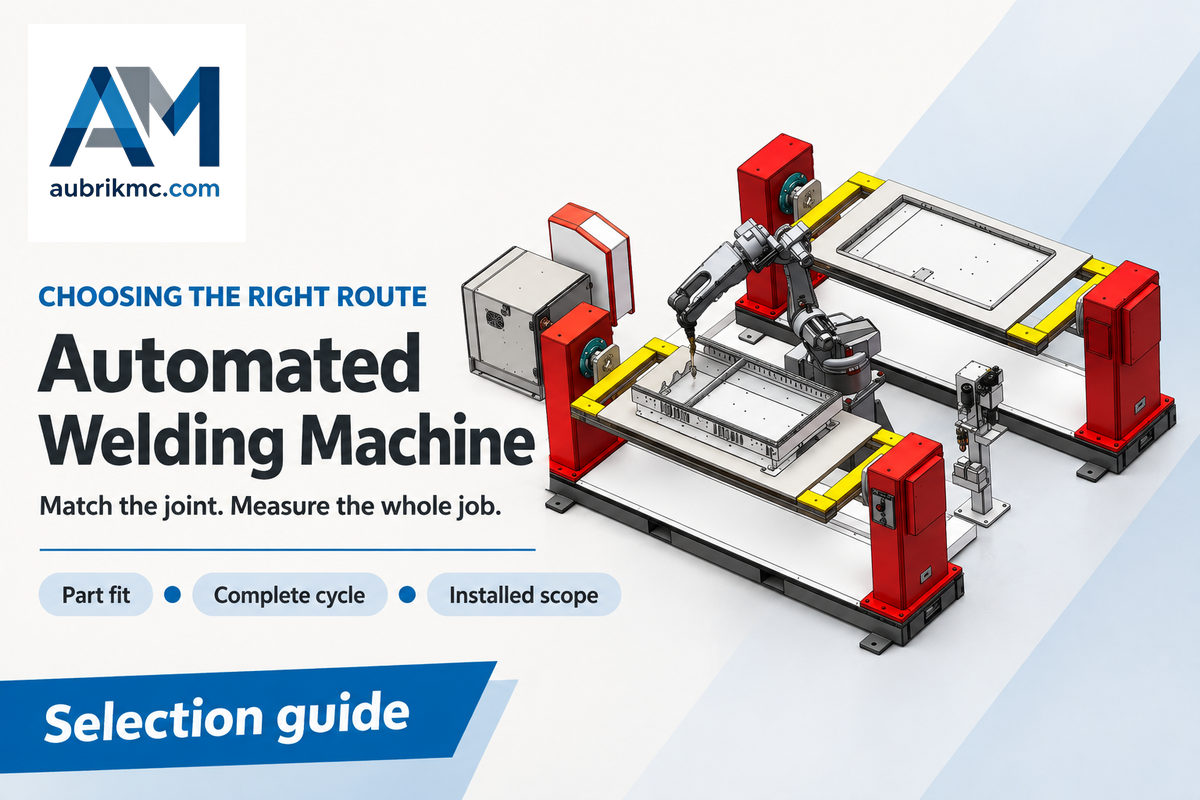
Si les mouvements, le bridage et le procédé de soudage de vos pièces correspondent à ceux mis en œuvre par une machine de soudage, il vaut la peine de l’évaluer. Examinez toutefois d’abord la répétabilité et la géométrie des joints, puis le nombre de pièces acceptées par équipe et le coût total installé. Des torches plus rapides à elles seules n’amélioreront ni l’ajustage, ni le chargement, ni le débit des contrôles.
Par Aubrik · Mis à jour en octobre 2026
Un joint circonférentiel sur un tube, un châssis soudé sur plusieurs faces et un joint rectiligne sur une poutre exigent des mouvements différents. Ce guide relie les caractéristiques des joints au choix de l’équipement et au calcul du cycle complet. Il présente également les éléments qu’un fournisseur doit inclure dans son devis. Il s’adresse aux ateliers de fabrication qui évaluent des machines dédiées, des robots industriels et des cobots.
Machines de soudage automatisées : définition et périmètre
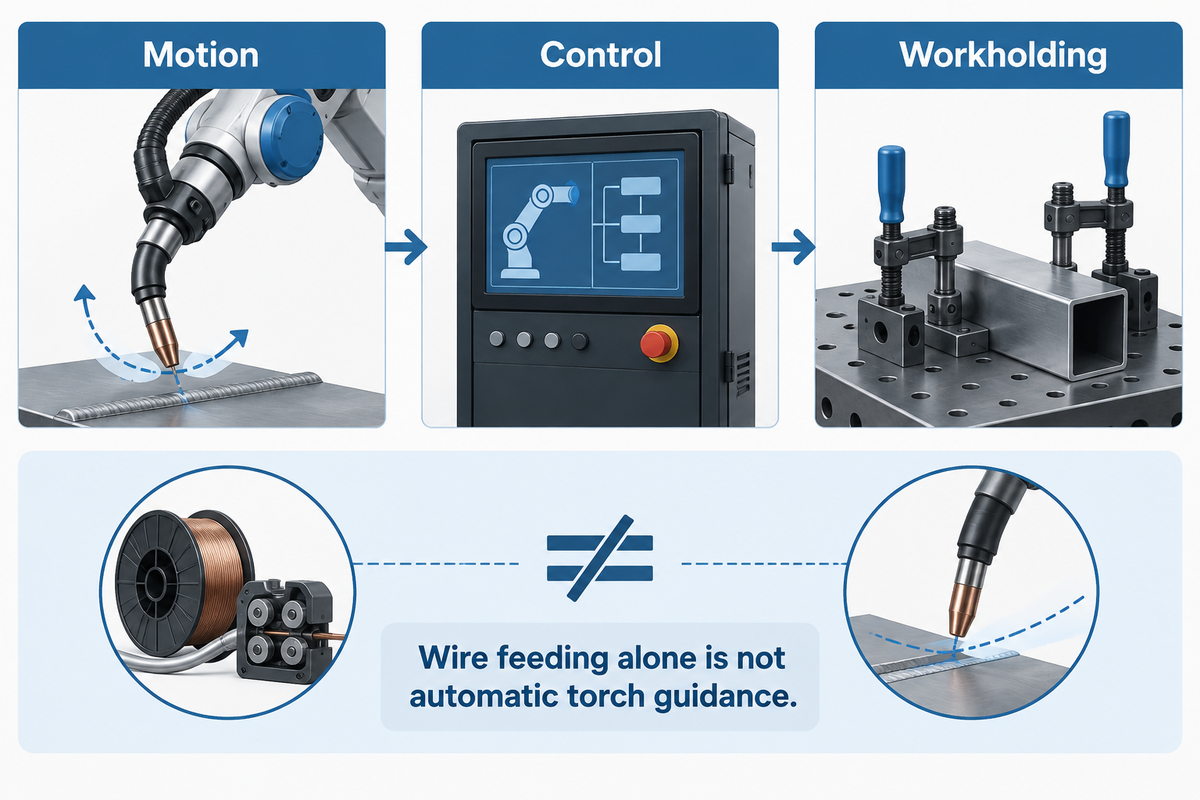
Les machines de soudage automatisées réalisent les opérations en déplaçant la pièce, la torche ou les deux, et en contrôlant le procédé pendant le soudage. Le chargement manuel des pièces ne suffit pas, à lui seul, à rendre une méthode de soudage semi-automatique.
Quelle différence entre soudage mécanisé et soudage automatique ?
Le soudage mécanisé recouvre différents types d’équipements. Le soudage automatique désigne le mode de commande des opérations de soudage. La terminologie du TWI précise que, dans le soudage mécanisé, les opérateurs peuvent régler manuellement les paramètres pendant l’opération. En soudage automatique, les paramètres sont définis et les réglages sont effectués entre les opérations. Le soudage robotisé est un exemple de soudage automatique.
Un poste MIG à torche guidée à la main illustre cette différence. Son dévidoir avance le fil-électrode, mais en soudage manuel, l’opérateur guide la torche. L’alimentation automatique en fil ne signifie pas que la torche est guidée automatiquement. À l’inverse, un opérateur peut charger un dispositif de bridage et lancer un soudage commandé par la machine sans guider la torche à la main.
Les équipements disponibles comprennent des bras robotisés et des systèmes de mouvement dédiés ; pour automatiser le soudage, les uns comme les autres nécessitent davantage qu’une source de courant. Le mouvement, la commande et le bridage doivent fonctionner ensemble. Les systèmes de soudage robotisé d’Aubrik constituent une branche de cette vaste famille d’équipements ; des machines linéaires ou rotatives dédiées répondent à d’autres types de joints.
Automatisation dédiée, soudage robotisé et soudage cobotisé
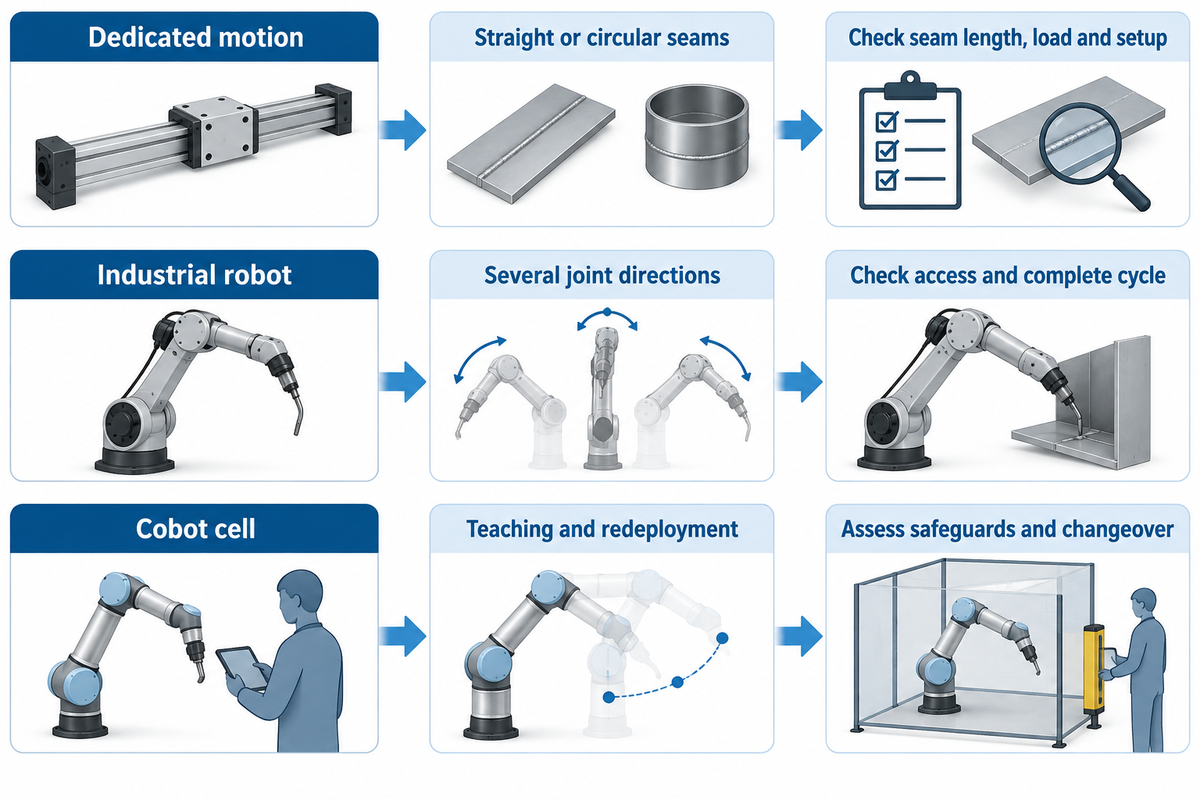
L’automatisation dédiée convient à une trajectoire de mouvement stable ; le soudage robotisé convient aux pièces qui nécessitent un accès reprogrammable à plusieurs joints. Le soudage cobotisé peut simplifier la programmation et le redéploiement, mais exige toujours un bridage adapté et des mesures de protection appropriées. Les avantages de l’automatisation du soudage dépendent de la famille de pièces, du temps de réglage et du calendrier de production. Choisissez le type d’automatisation en fonction de ces besoins, puis comparez les marques de bras robotisés.
| Approche | Type de pièces adapté | Premières mesures à effectuer |
|---|---|---|
| Mouvement linéaire ou rotatif dédié | Joints rectilignes ou circonférentiels répétitifs | Longueur du joint en mm ; charge en rotation et masse du dispositif de bridage en kg ; temps de réglage en min |
| Cellule robotisée industrielle | Châssis et ensembles comportant plusieurs orientations de joints accessibles | Accès de la torche, encombrement du dispositif de bridage en mm, cycle complet en min |
| Cellule de soudage cobotisée | Familles de pièces pour lesquelles la programmation et les redéploiements fréquents sont importants | Temps de programmation et de changement de série en min ; mesures de protection évaluées pour l’application |
La distinction entre les mouvements s’appuie sur l’explication du soudage à l’arc robotisé du TWI ; les questions de sélection relèvent d’une synthèse technique. La portée d’un bras robotisé ne garantit pas que sa torche puisse accéder à chaque joint. Le dispositif de bridage, le cheminement des câbles et la pièce peuvent limiter cette portée.
Pour la production de masse et le soudage à grand volume, les systèmes d’automatisation dédiée peuvent répéter une tâche précise avec peu de modifications de programme. Ils ne sont pas nécessairement moins coûteux que l’automatisation programmable : l’outillage spécial et les changements ultérieurs de produit peuvent inverser la comparaison. Les équipements utilisés en automatisation flexible nécessitent des dispositifs de bridage réutilisables, des programmes accessibles et un changement de série réalisable.
Les petites séries méritent un examen plus attentif. Dans un rapport de 2012 sur GH Metal Solutions, la récurrence de certaines opérations justifiait des dispositifs de bridage réutilisables à changement rapide, tandis que certaines opérations non répétitives restaient manuelles. La récurrence est utile, mais n’est pas une condition absolue. Le projet de Carnegie Mellon sur la séquence de soudage a automatisé la préparation et la planification du bridage d’un châssis spatial sur mesure. La préparation elle-même peut faire partie du projet d’automatisation.
Comparez les solutions de soudage cobotisé au travail nécessaire pour créer et modifier les programmes de soudage, positionner les pièces et rétablir le fonctionnement après une panne. La facilité de programmation est importante dans la mesure où elle réduit réellement le travail de réglage, et pas seulement le nombre d’écrans sur le boîtier de commande.
Applications de soudage : joints rectilignes, tubes et châssis
La géométrie du joint détermine le type de mouvement nécessaire pour traiter une pièce. Les joints rectilignes peuvent convenir à une tête mobile. Les joints circulaires peuvent convenir à une pièce en rotation. Un châssis complexe peut nécessiter un robot et un positionneur de soudage. Le procédé de soudage doit ensuite être adapté au matériau, à l’épaisseur, à la conception du joint et aux contrôles.
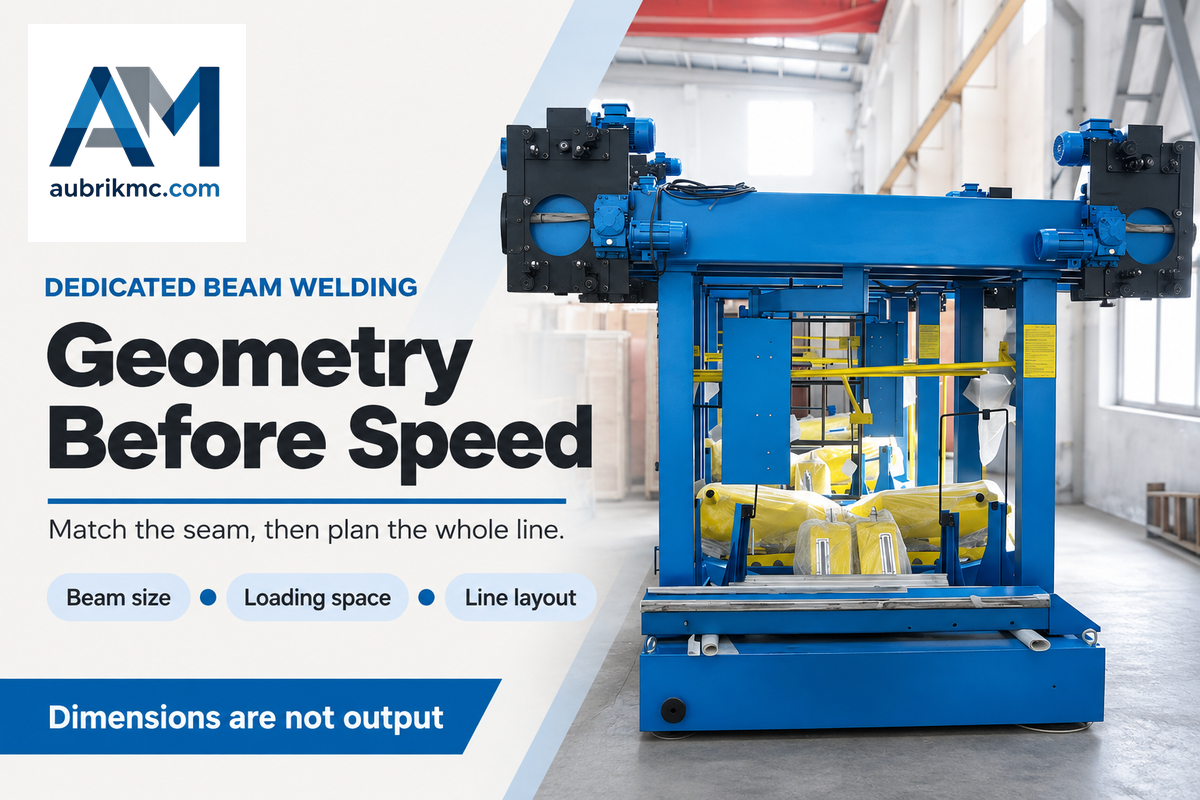
Pour les longs joints structurels, les portiques de soudage de poutres en H assurent un déplacement dédié. Le tableau publié par Aubrik pour les modèles AM-HG4000, AM-HG5000 et AM-HG6000 indique des longueurs maximales de poutre de 12 000 mm, 15 000 mm et 18 000 mm, respectivement. Il s’agit de dimensions de modèle, et non de cadences de production de poutres finies.
Dans le cas des portiques, les dimensions publiées décrivent un équipement dédié aux poutres en H. Commencez par faire correspondre la longueur du joint et les dimensions de la poutre. Déterminez ensuite comment la pièce sera chargée et où la ligne complète pourra être installée.
| Paramètre du modèle | AM-HG4000 | AM-HG5000 | AM-HG6000 |
|---|---|---|---|
| Écartement des rails | 4 000 mm | 5 000 mm | 6 000 mm |
| Hauteur de l’âme | 200–1 500 mm | 200–2 000 mm | 200–2 500 mm |
| Largeur de la bride | 200–800 mm | 200–800 mm | 200–800 mm |
| Longueur de la poutre | 2 000–12 000 mm | 2 000–15 000 mm | 2 000–18 000 mm |
| Vitesse d’avance de soudage | 300–600 mm/min | 300–800 mm/min | 300–900 mm/min |
| Vitesse de déplacement à vide | 3 000 mm/min | 3 000 mm/min | 3 000 mm/min |
| Courant de soudage | 200–1 000 A | 200–1 000 A | 200–1 000 A |
| Diamètre du fil | 3,2–5,0 mm | 3,2–5,0 mm | 3,2–5,0 mm |
| Puissance indiquée de la machine | 10,5 kW | 10,86 kW | 11,2 kW |
Source : modèles AM-HG publiés par Aubrik, mentionnés ci-dessus. L’avance correspond au déplacement d’une tête le long d’un joint ; elle n’inclut ni le chargement, ni l’ajustage, ni le contrôle. La puissance indiquée de la machine doit être rapprochée de celle des sources de courant de soudage et des équipements de la ligne complète.
Les vireurs à galets pour tubes font tourner les pièces cylindriques, tandis que les positionneurs de soudage rotatifs orientent un dispositif de bridage et une pièce. Pour dimensionner le support, tenez compte des masses, mais aussi du centre de gravité. Un dispositif rotatif seul ne fournit ni la torche, ni la commande du procédé, ni le bridage nécessaires à un système de soudage automatisé complet.
Le soudage à l’arc sous gaz avec fil plein, souvent appelé soudage MIG en atelier, utilise un fil-électrode alimenté en continu. Le soudage TIG utilise une électrode de tungstène non fusible et peut nécessiter une alimentation séparée en métal d’apport. Les robots de soudage à l’arc peuvent être configurés pour différents procédés, mais changer de procédé implique de modifier les outils de soudage, les équipements d’alimentation et le mode opératoire.
Le soudage par points par résistance assemble des tôles qui se chevauchent en des points distincts ; le soudage laser concentre l’énergie en un faisceau focalisé. Aucun de ces procédés ne constitue simplement une solution plus rapide pour des opérations de soudage complexes réalisées à l’arc. Choisissez d’abord la technologie et le type de soudage, puis la technologie d’automatisation utilisée par les machines pour appliquer le procédé au joint. L’outillage de soudage moderne est conçu pour des applications précises, et non pour fournir une torche universelle adaptée à tous les matériaux et à toutes les formes.
Paramètres de soudage, ajustage et limites du dispositif de bridage
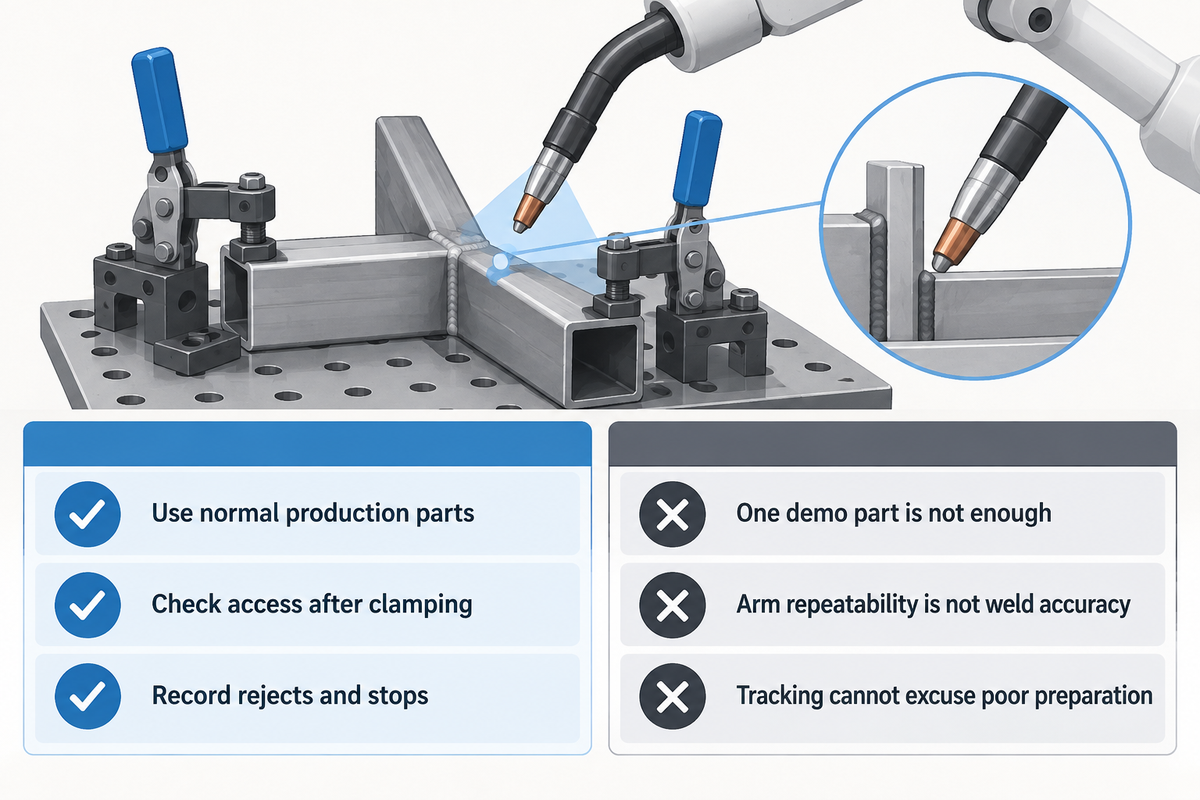
Un ajustage constant et l’accès de la torche au joint sont indispensables à la répétabilité du soudage automatisé. Un robot suit la trajectoire programmée, mais un joint déformé, par exemple, peut se retrouver au mauvais endroit par rapport à cette trajectoire. Le palpage et le guidage peuvent ajuster les paramètres de soudage dans le cadre d’une application définie, mais ne peuvent pas rendre acceptable toute variation d’un joint.
Commencez par examiner le plan réel et le mode opératoire de soudage avant que les fournisseurs ne personnalisent le procédé. Vérifiez la position et le mouvement de la pièce dans les brides. Assurez-vous que la torche peut conserver le bon angle. Évaluez les points de soudure, l’accumulation de chaleur et le dispositif de bridage à froid et à vide. Un outil qui positionne précisément la première pièce peut ne pas maintenir les autres pièces en place pendant le soudage.
Dans l’article de The Fabricator sur la conception des dispositifs de bridage, l’ingénieur de Lincoln Electric Geoff Lipnevicius relie la conception de ces dispositifs à l’accès au joint, à son orientation, à la dilatation thermique et au circuit de soudage. Ces éléments expliquent pourquoi un dispositif de bridage adapté à un soudeur manuel expérimenté peut nécessiter des modifications pour l’automatisation robotisée. Une personne peut déplacer la torche autour d’un obstacle que la trajectoire programmée ne prend pas en compte.
Le palpage localise une position avant le soudage, et certains systèmes de suivi peuvent détecter les changements qui surviennent pendant l’opération. Précisez quel changement de position le capteur doit détecter et quel type de commande le système peut fournir. Le soudage adaptatif ne dispense pas de régler les paramètres de soudage, de remplacer les consommables ni de contrôler le résultat. Un cordon d’aspect régulier ne garantit pas une fusion interne acceptable.
À faire
- Utilisez des pièces de production présentant les variations d’ajustage habituelles.
- Vérifiez l’accès une fois les brides et les points de soudure en place.
- Consignez les causes des soudures rejetées et des arrêts.
À éviter
- Évaluez la cellule à partir d’une seule pièce préparée pour la démonstration.
- Assimilez la répétabilité du bras à la précision de la soudure finie.
- Utilisez le suivi pour justifier une préparation de joint non maîtrisée.
Pour le personnel qualité, la question essentielle est la suivante : comment le procédé réagit-il aux variations normales des pièces ? Pour le personnel de production, il s’agit de savoir à quelle vitesse une panne peut être identifiée et résolue. Ces deux aspects influent sur la régularité du procédé de soudage. Incluez dans la discussion sur la reprise après incident un consommable usé ou une pièce déplacée, sans demander au personnel de neutraliser les protections ni de réaliser une soudure dangereuse.
Coût d’une machine de soudage automatisée : comparer le périmètre complet
Un système de soudage complet coûte plus que le bras et son contrôleur : les équipements de procédé, les dispositifs de bridage, la manutention, les protections et l’installation ont également un coût. Comparez les offres sur cette base. Distinguez le coût d’investissement initial des consommables, de la maintenance, de l’assistance et de la main-d’œuvre nécessaire pour faire fonctionner la cellule.
Combien coûte une machine de soudage robotisé ?
Un article de 2026 d’Automation World signé par Matt Hendey, PDG de THG Automation, indique un prix de $120 000 à $500 000 ou plus pour une cellule robotisée de soudage complète, systèmes et intégration compris. Cette fourchette constitue une estimation de planification, et non un devis d’Aubrik. Si vous achetez simplement un bras automatisé, vous devez encore financer les équipements de procédé et l’intégration. Une offre portant uniquement sur un robot et une cellule mise en service correspondent à deux achats différents.
La même situation se retrouve dans d’autres devis. Un rapport d’avril 2026 de l’AWS sur le centre de formation de LeTourneau University indique que l’achat de bras et de contrôleurs ne suffisait pas à constituer une cellule de soudage : il fallait également des équipements de soudage, des systèmes de sécurité, des postes de travail et des interfaces. C’est une bonne raison de comparer les postes de coûts avant les totaux.
Pour chaque offre, demandez au fournisseur de détailler la source de courant et la torche de soudage, les dispositifs de bridage et les positionneurs, l’aspiration et les protections, la programmation, la mise en service, la formation et les travaux sur site. Le transport doit également être inclus. Indiquez les exclusions à côté de chaque prix pour préciser ce qui n’est pas compris dans le devis. Pour un détail des coûts, consultez le guide du coût des robots de soudage. Le calcul suivant de cet article examine les hypothèses de production prises en compte dans ce budget.
Soudage robotisé ou manuel : rendement utile
Le rendement utile correspond au nombre de pièces conformes produites pendant le temps de production disponible. Par rapport au soudage manuel, un robot peut réduire le temps de soudage tout en laissant inchangés la préparation, le chargement et le contrôle. Déduisez les arrêts, incluez la manutention habituelle et appliquez les mêmes critères d’acceptation aux deux options avant d’annoncer un gain de capacité.
Le soudage robotisé est-il rentable ?
Le soudage robotisé mérite d’être envisagé si le procédé complet produit suffisamment de pièces conformes pour couvrir ses coûts d’exploitation et d’installation. Il offre des mouvements plus réguliers et peut libérer du temps de travail. Ses avantages doivent néanmoins être mesurés sur l’ensemble du procédé. Pour apporter un bénéfice financier à l’entreprise, ils doivent réduire les coûts salariaux, éviter le recours à du personnel supplémentaire ou permettre de réaliser des travaux supplémentaires que l’entreprise peut vendre.
Test du cycle des pièces conformes : comptabiliser toute l’opération
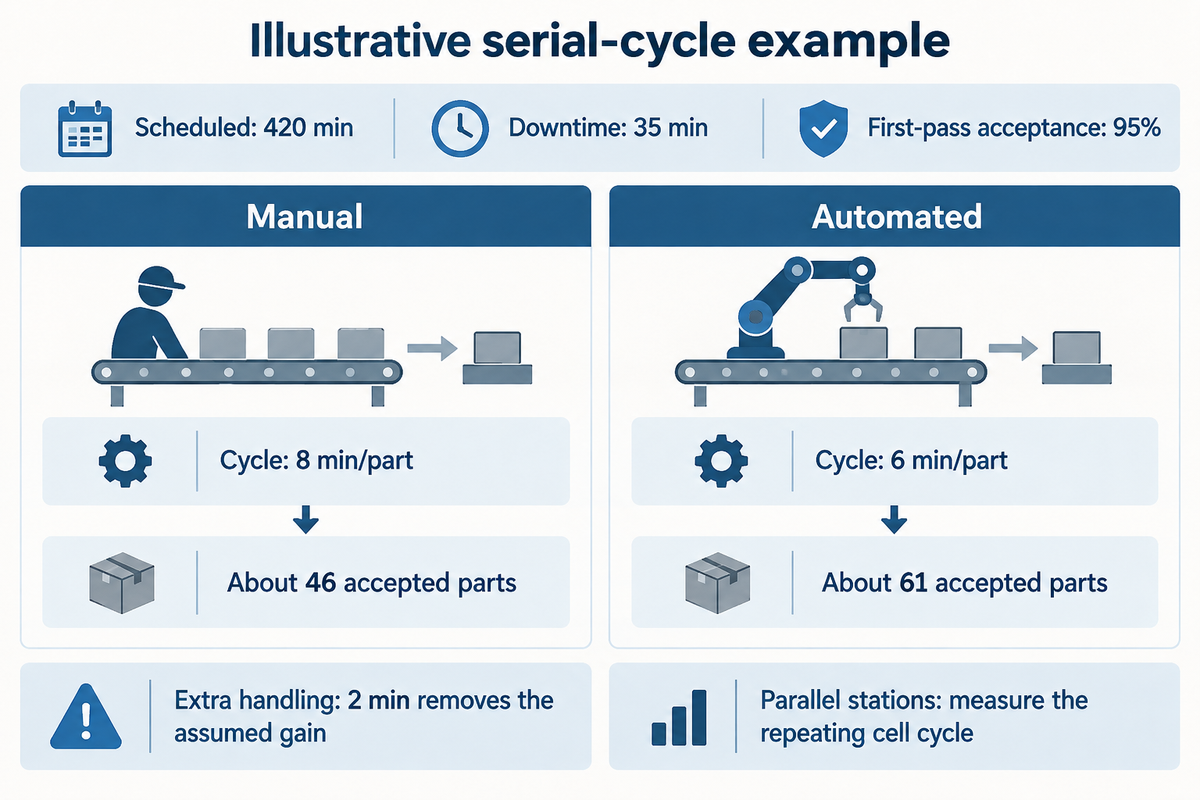
L’étude de cas présentée est purement illustrative et ne repose pas sur des résultats mesurés dans un site de production. Supposons que les deux méthodes utilisent la même pièce, le même mode opératoire et les mêmes critères de contrôle, avec 420 minutes de production planifiée, 35 minutes d’arrêt et un taux d’acceptation au premier passage de 95 %. Dans cet exemple, toutes les étapes se succèdent et aucun chargement n’est effectué pendant le soudage.
| Élément mesuré | Exemple manuel | Exemple automatisé |
|---|---|---|
| Préparation et ajustage | 2.0 min/pièce | 2.0 min/pièce |
| Chargement et bridage | 1.0 min/pièce | 1.0 min/pièce |
| Soudage | 3.0 min/pièce | 1.0 min/pièce |
| Déchargement et contrôle | 2.0 min/pièce | 2.0 min/pièce |
| Cycle séquentiel complet | 8.0 min/pièce | 6.0 min/pièce |
| Temps de production planifié | 420 min | 420 min |
| Temps d’arrêt prévu | 35 min | 35 min |
| Temps net après les arrêts | 385 min | 385 min |
| Taux d’acceptation au premier passage | 95 % | 95 % |
| Production conforme estimée | Environ 46 pièces | Environ 61 pièces |
La production conforme estimée se calcule en divisant le temps net de production en minutes par le temps de cycle complet par pièce, puis en multipliant le résultat par le taux d’acceptation au premier passage. Le calcul manuel est 385 ÷ 8 × 0.95 = 45.72 et le calcul automatique est 385 ÷ 6 × 0.95 = 60.96. Il s’agit de productions moyennes planifiées, et non d’une garantie du nombre entier de pièces réellement produites un jour donné.
Ajoutez maintenant 2 minutes de manutention au poste automatique. Le temps de cycle revient à 8 minutes, et l’avantage de production estimé disparaît. Voilà le goulot d’étranglement caché : préparation → positionnement et bridage → soudage → déchargement et contrôle. Si les postes fonctionnent en parallèle, utilisez le temps de cycle répétitif mesuré de la cellule, au lieu d’additionner les temps qui se chevauchent.
Un cas Midmark présenté dans The Fabricator illustre cette distinction liée à la manutention. Dans cet exemple, séparer la manutention du soudage permet de montrer comment un robot de manutention déplaçait des dispositifs de bridage entre les postes, ce qui permettait le chargement pendant le soudage. Le même niveau de production était réalisé avec moins d’opérateurs ; il ne s’agissait pas d’un multiplicateur de rendement universel. Les recherches du NIST de 2019 sur la précision des robots indiquent qu’il est essentiel de surveiller leur dégradation. Prévoyez la maintenance et consignez les reprises après incident au lieu de supposer que les mouvements seront ininterrompus.
Ce calcul aide les responsables d’usine à repérer les minutes perdues. Le personnel qualité détermine les taux d’acceptation. Le personnel financier évalue si le temps libéré se traduit par des économies ou par une capacité génératrice de revenus. Saisissez les valeurs mesurées dans le calculateur de retour sur investissement du soudage. Ne comptez pas chaque minute de soudage sans surveillance comme une réduction de la masse salariale.
Solutions de soudage : choisir le fournisseur et l’assistance
Choisissez le fournisseur en fonction du procédé assemblé et de ses responsabilités d’assistance, et pas seulement du logo sur le robot. Le fabricant du bras, le fournisseur des équipements de soudage et l’intégrateur de la cellule peuvent être des entreprises différentes. Attribuez les responsabilités relatives aux dispositifs de bridage, aux interfaces, aux programmes, à la réception, à la formation et au diagnostic des pannes, afin de clarifier les transmissions et les procédures d’escalade.
Utilisez les mêmes plans de pièces et exigences de soudage pour chaque devis. L’exemple ci-dessous sert de bref cahier des charges pour l’achat ; ses dimensions et limites doivent correspondre à vos pièces et procédés de production réels, et non à une plage hypothétique d’équipements génériques.
| Paramètre | Plage recommandée | Pourquoi c’est important | Comment vérifier |
|---|---|---|---|
| Encombrement de la pièce | Longueur, largeur et hauteur minimales et maximales de vos pièces en mm | Accès et espace de chargement | Plans et schéma de la cellule chargée |
| Charge en rotation | Masse de la pièce et du dispositif de bridage en kg ; plage du centre de gravité en mm | Charge et moment du positionneur de soudage | Vérification de la charge et du moment par le fournisseur |
| Variations des joints | Limites des plans et des modes opératoires en mm | Positionnement, suivi et acceptation des soudures | Pièces de production représentatives |
| Production | Nombre requis de pièces acceptées par équipe et temps disponible en min | Capacité en cycle complet | Essai chronométré incluant la manutention et les arrêts |
| Changement de série | Temps autorisé en min entre les familles de pièces planifiées | Mix de production et main-d’œuvre de réglage | Essai de changement de dispositif de bridage et de programme |
| Réseaux et fluides | Tension du site, Hz, kVA disponibles et débit de gaz spécifié | Compatibilité avec l’installation | Tableau des besoins de la cellule complète en réseaux et fluides |
Demandez qui détient les programmes modifiables, qui stocke les consommables et qui est responsable d’une panne touchant à la fois le robot et la source de courant de soudage. Envoyez le cahier des charges avec les plans lorsque vous discutez d’une machine de soudage robotisé Aubrik. Précisez la famille de pièces et l’objectif de production pour que les échanges portent sur le travail à réaliser.
Soudeurs qualifiés et soudage adaptatif
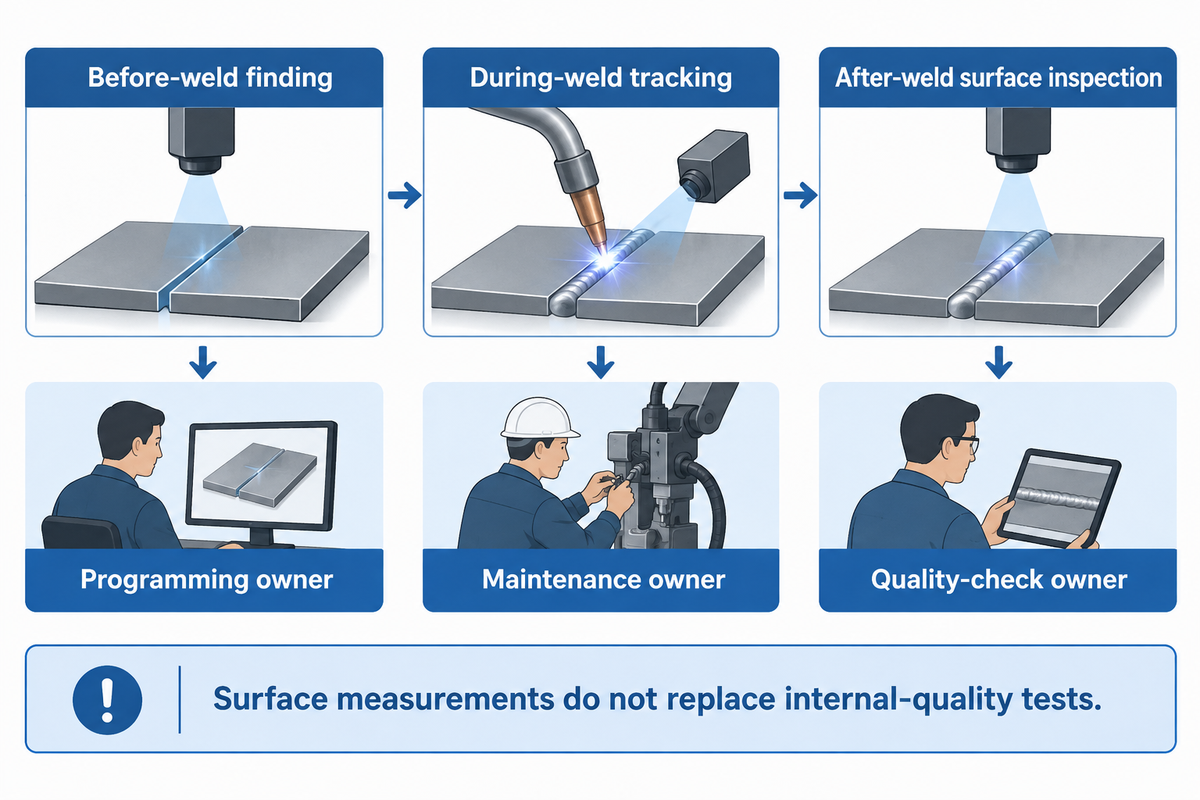
Dans un procédé automatisé, les soudeurs qualifiés continuent à établir les modes opératoires, à évaluer la préparation des joints et à analyser les défauts. Les connaissances en soudage restent nécessaires malgré la présence de robots. Chaque tâche de soudage requiert des responsables clairement désignés pour la programmation, la maintenance et les contrôles qualité ; le suivi et les commandes adaptatives modifient la façon de gérer les variations en production.
L’IA remplace-t-elle les soudeurs ?
L’IA et les capteurs peuvent automatiser des tâches de soudage, mais ne remplacent pas toutes les responsabilités d’un soudeur. La détection des joints, l’ajustement de la trajectoire et le contrôle des surfaces répondent, par exemple, à des tâches précises. Le personnel continue d’établir des modes opératoires acceptables, de préparer et positionner les pièces, d’interpréter les résultats des contrôles et d’assurer la maintenance de la cellule. L’évolution des effectifs dépend de l’organisation complète de la production, et non de la seule présence d’une fonction d’IA.
Jeff Noruk, président de Servo-Robot, décrit la détection avant soudage, le suivi pendant le soudage et le contrôle des surfaces après soudage dans un article de l’AWS sur les contrôles publié en août 2026. Cette terminologie est utile pour évaluer les robots de soudage avancés : demandez précisément ce qui est détecté, ce qui peut être modifié et quels contrôles restent nécessaires. Les mesures de surface, par exemple, ne remplacent pas les essais nécessaires à l’évaluation de la qualité interne des soudures.
La norme AWS B2.1/B2.1M:2026 porte sur la qualification des modes opératoires de soudage, des soudeurs et des opérateurs en soudage. Le champ d’application public de la norme AWS B2.1/B2.1M:2026 comprend les descriptifs de modes opératoires, ainsi que les soudeurs et opérateurs en soudage, du soudage manuel au soudage automatique. Pour les qualifications en soudage, les exigences prévues par le code applicable ou le contrat client font foi. Un certificat de formation à la robotique ne satisfait pas automatiquement à ces exigences.
L’avenir utile de l’automatisation du soudage repose sur des tâches précises ; de meilleurs capteurs peuvent aider les machines à gérer les variations et une meilleure planification peut réduire les réglages. Ni l’un ni l’autre ne justifie de supprimer les contrôles manuels ou le jugement de spécialistes de toutes les opérations de soudage. Achetez une capacité définie, puis veillez à son entretien.
Systèmes d’automatisation du soudage : réseaux et fluides, et mesures de protection
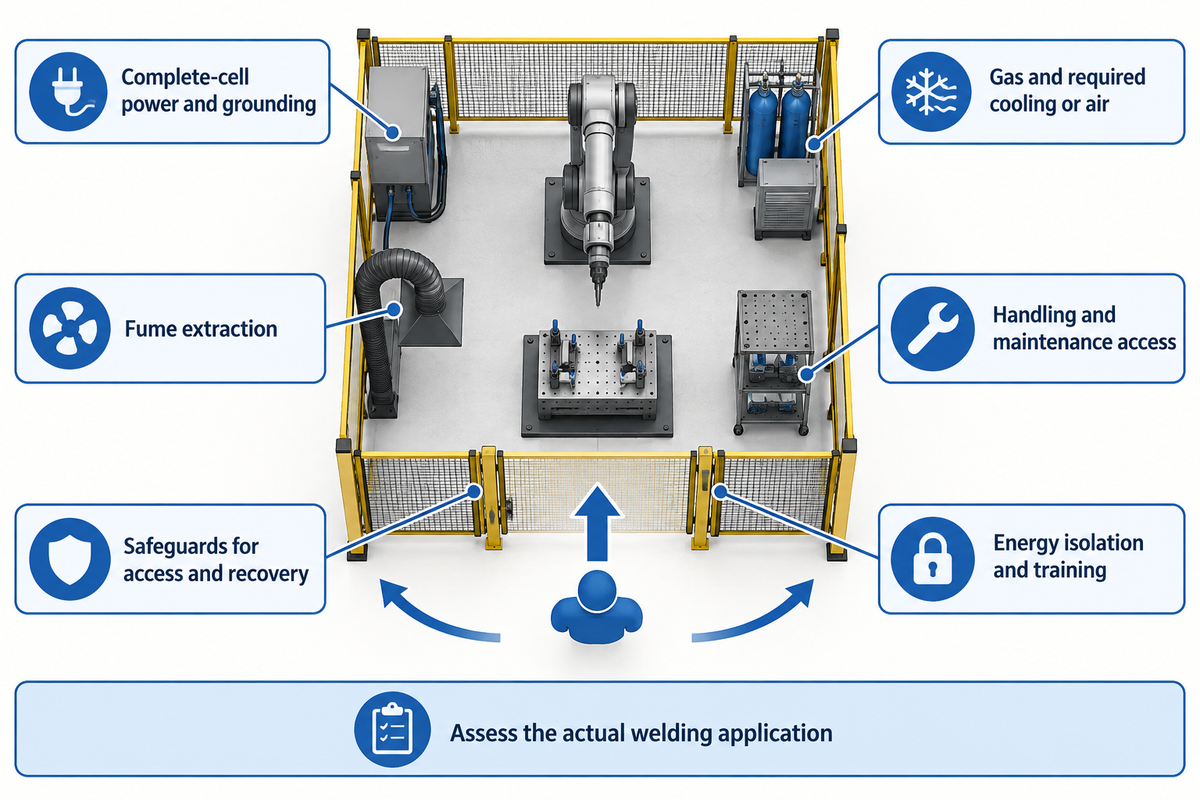
Les cellules de soudage automatisées nécessitent un plan d’installation complet couvrant l’alimentation électrique, le gaz, l’aspiration des fumées, l’accès, la manutention et les dispositifs de protection. Dimensionnez les utilités pour la cellule assemblée, et pas uniquement pour le bras robotisé. Évaluez les mouvements du robot en tenant compte du rayonnement de l’arc, du métal chaud, des fumées, des risques électriques et des dispositifs de bridage ; le label collaboratif ne suffit pas à maîtriser les risques liés au procédé.
Les éditions 2025 de l’ISO 10218 précisent la distinction entre les applications. La mise à jour d’A3 indique que la partie 1 porte sur les robots industriels et la partie 2 sur leurs applications et les cellules robotisées, en remplacement des éditions de 2011. Pour tout nouvel achat, demandez à l’intégrateur de préciser l’édition applicable et d’évaluer l’application de soudage réelle. Le caractère collaboratif d’un système de soudage dépend de sa configuration évaluée ; il n’autorise pas à se tenir à côté d’un arc actif.
« L’opérateur doit être protégé de tous les risques pendant le fonctionnement automatique. »
Manuel technique de l’OSHA, systèmes de robots industriels et sécurité des systèmes de robots industriels
Cela concerne aussi le chargement et la récupération après incident, et pas seulement la trajectoire de soudage habituelle. Les dispositifs de protection doivent couvrir les accès prévisibles et les opérations de maintenance. Prévoyez comment les opérateurs isolent les énergies dangereuses pour intervenir et comment les personnes habilitées remettent la cellule en service après une panne. Le périmètre de l’achat doit inclure la formation à ces opérations.
L’aspiration des fumées doit également être prévue. Le manuel de l’OSHA sur la ventilation industrielle traite du captage à la source, de la distance de la hotte et des courants d’air transversaux, qui peuvent influer sur la maîtrise des contaminants en suspension dans l’air. Positionnez le système d’aspiration de sorte que les contaminants ne traversent pas la zone respiratoire de l’opérateur, et tenez compte de son effet sur le gaz de protection. Une porte ou un ventilateur peut également modifier l’environnement de soudage.
Avant d’installer une nouvelle automatisation, vérifiez que l’implantation de la cellule est compatible avec l’accès des grues ou des chariots élévateurs, le stockage des dispositifs de bridage et l’espace nécessaire à la maintenance. Vérifiez que la fréquence, la tension, la puissance requise et la mise à la terre correspondent aux caractéristiques de l’ensemble des équipements. Confirmez que l’alimentation en gaz et les besoins en refroidissement ou en air comprimé correspondent également aux caractéristiques de l’ensemble des équipements. Pour des systèmes de soudage automatisés efficaces, les pièces et les utilités doivent être disponibles, tout comme les mouvements doivent être fiables.
À retenir
Choisissez une machine adaptée au joint, puis comparez l’ensemble des opérations : préparation, manutention, soudage, inspection et temps d’arrêt. Le périmètre complet de la cellule et le volume de pièces conformes constituent des arguments d’achat plus solides que le seul prix du bras robotisé ou la seule vitesse de soudage.
Foire aux questions
Les petites entreprises peuvent-elles tirer parti du soudage robotisé ?
Les petites entreprises peuvent en tirer parti si la préparation et la manutention laissent suffisamment de temps utile à la production.
Des pièces récurrentes peuvent justifier des dispositifs de bridage réutilisables, même lorsque chaque série est modeste. Commencez par une famille de pièces et mesurez ensemble le chargement, le soudage, le déchargement et l’inspection. Un cobot peut simplifier la programmation, mais un ajustage et une mise en position des pièces irréguliers ou la reconstruction répétée des dispositifs de bridage peuvent annuler cet avantage. Les travaux sur mesure peuvent aussi se prêter à l’automatisation lorsque la préparation et le réglage sont automatisés.
Quels sont les principaux composants d’un système de soudage automatisé ?
Un système complet associe des équipements de procédé, des mouvements pilotés, le maintien des pièces et des dispositifs de protection adaptés à l’application.
Le système comprend notamment une source de courant de soudage, une torche ou une tête de soudage, un contrôleur et un dispositif de bridage. Selon le procédé, il peut aussi comporter une alimentation en fil, du gaz de protection, un système de refroidissement, des capteurs et un dispositif de positionnement des pièces. Prévoyez l’aspiration, les solutions de chargement et les interfaces qui permettent à la cellule assemblée de fonctionner comme un tout. Une liste de machines et de robots individuels ne définit pas encore le périmètre de l’intégration.
Quelle maintenance une station de soudage robotisée nécessite-t-elle ?
La maintenance dépend des calendriers préconisés par les fabricants et du procédé de soudage utilisé.
Les opérations comprennent le contrôle des consommables de la torche, de l’alimentation en fil, de l’arrivée de gaz, des câbles, du liquide de refroidissement si la machine en est équipée, des dispositifs de bridage et des éléments d’entretien prescrits pour le robot. Consignez les changements de comportement de l’arc, de positionnement et de qualité des pièces au lieu d’attendre un arrêt. Isolez les énergies dangereuses avant toute intervention. Confiez les réparations électriques ou du robot à du personnel formé et conservez un historique des pannes.
Comment mes soudeurs travaillent-ils avec un cobot ?
Les soudeurs préparent le procédé et les pièces, tandis que le cobot exécute les mouvements programmés.
Ils programment ou sélectionnent les programmes, définissent les réglages et évaluent les résultats. Les opérateurs ont toujours besoin de connaître le procédé et d’être formés à l’application. Le partage de l’espace doit respecter les dispositifs de protection définis lors de l’évaluation ; la possibilité de guider un robot à l’arrêt n’autorise pas à s’exposer pendant le soudage.
Quels secteurs utilisent des stations de soudage robotisées ?
Le soudage robotisé est utilisé dans l’automobile, la construction de machines, le mobilier métallique et la fabrication générale, lorsque les joints sont accessibles de manière répétable.
Le seul fait d’appartenir à un secteur du soudage ne suffit pas à déterminer si l’automatisation convient. Un atelier de fabrication de châssis peut produire des ensembles répétitifs adaptés à un robot, tandis qu’un autre atelier du même secteur réalise des travaux de réparation variables. Évaluez la famille de pièces, la préparation, l’accès, l’inspection et le calendrier de production. Une vitesse de soudage élevée apporte peu si les opérations d’ajustage en amont ne peuvent pas fournir les pièces. Il faut comparer l’ensemble du processus, notamment les changements de série, les effectifs et le volume de pièces conformes requis, plutôt que de s’appuyer sur une promesse de productivité valable pour tous les ateliers de fabrication.
Une seule machine peut-elle souder automatiquement tous les métaux et tous les joints ?
Aucune machine ne convient à tous les matériaux, toutes les épaisseurs et tous les joints.
Un système peut prendre en charge plusieurs procédés, mais changer de torche ou de programme ne supprime pas les contraintes d’accès ou d’inspection. Commencez par choisir le procédé de soudage adapté aux applications concernées, puis sélectionnez les mouvements, la source de courant, l’outillage et les capacités de commande en conséquence.
Le personnel peut-il fournir les pièces au rythme du temps de cycle du système automatisé ?
Le personnel ne peut suivre le rythme que si la préparation et l’approvisionnement correspondent au temps de cycle mesuré de la cellule.
Mesurez ces opérations avant de commander les équipements. Si l’ajustage et le chargement prennent plus de temps que le soudage, un robot plus rapide risque d’attendre plus souvent au lieu d’augmenter la production. Considérez les dispositifs de bridage, la manutention et la préparation en amont comme un seul système. Un essai représentatif comprend les variations habituelles des pièces, les changements de série, l’inspection et la reprise après incident. Comparez le nombre de pièces conformes par équipe à la demande des clients et aux effectifs disponibles. L’automatisation complète du soudage ne signifie pas que la manutention des pièces, l’inspection ou le réapprovisionnement de l’ensemble d’un atelier très actif sont eux aussi entièrement automatisés.
Parlez de votre famille de pièces à Aubrik
Préparez les plans, le matériau et son épaisseur, les détails des joints, les variations des pièces et le volume de pièces conformes requis. Aubrik peut vous aider à choisir l’équipement adapté à l’opération et à définir le périmètre de l’offre.
Parlez-nous d’une machine de soudage robotiséeArticles associés
- Guide des systèmes de soudage robotisés — découvrez plus en détail l’architecture des cellules.
- Comment utiliser un positionneur de soudage — comprenez l’orientation des pièces.
- Guide du vireur à galets pour le soudage de tubes — comparez les solutions de rotation.
- Guide des potences de soudage — découvrez les solutions de positionnement contrôlé de la torche.