Entrez en contact avec Aubrik Company

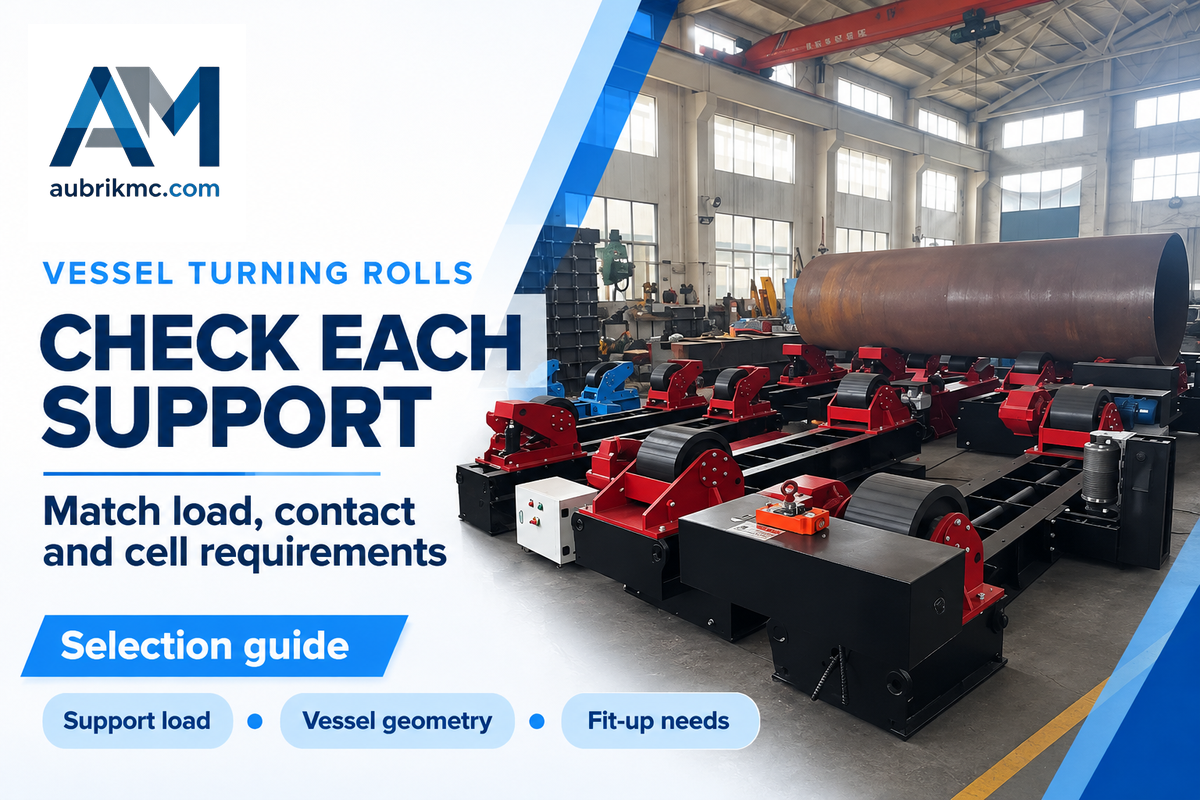
Les rotateurs pour appareils chaudronnés supportent et font tourner un appareil chaudronné cylindrique sur des rouleaux motorisés et libres, afin qu’un soudeur ou une tête de soudage puisse travailler le long d’une soudure dans des conditions maîtrisées. Le choix d’un ensemble commence par la charge supportée à chaque appui, la géométrie de contact de l’appareil chaudronné et la rotation nécessaire, et pas seulement par son poids total.
Un appareil à pression dont une extrémité porte un fond lourd peut surcharger un appui tout en restant sous la capacité nominale de l’ensemble. Un ensemble de rouleaux adapté au diamètre peut tout de même empêcher la grue, les tuyaux de purge ou le manipulateur de soudage de fonctionner correctement. Ce guide transforme ces questions en vérification de capacité, tableau de scénarios et liste des informations sur l’appareil chaudronné à fournir pour obtenir un devis.
Rotateurs pour appareils chaudronnés : exigences pour l’ensemble
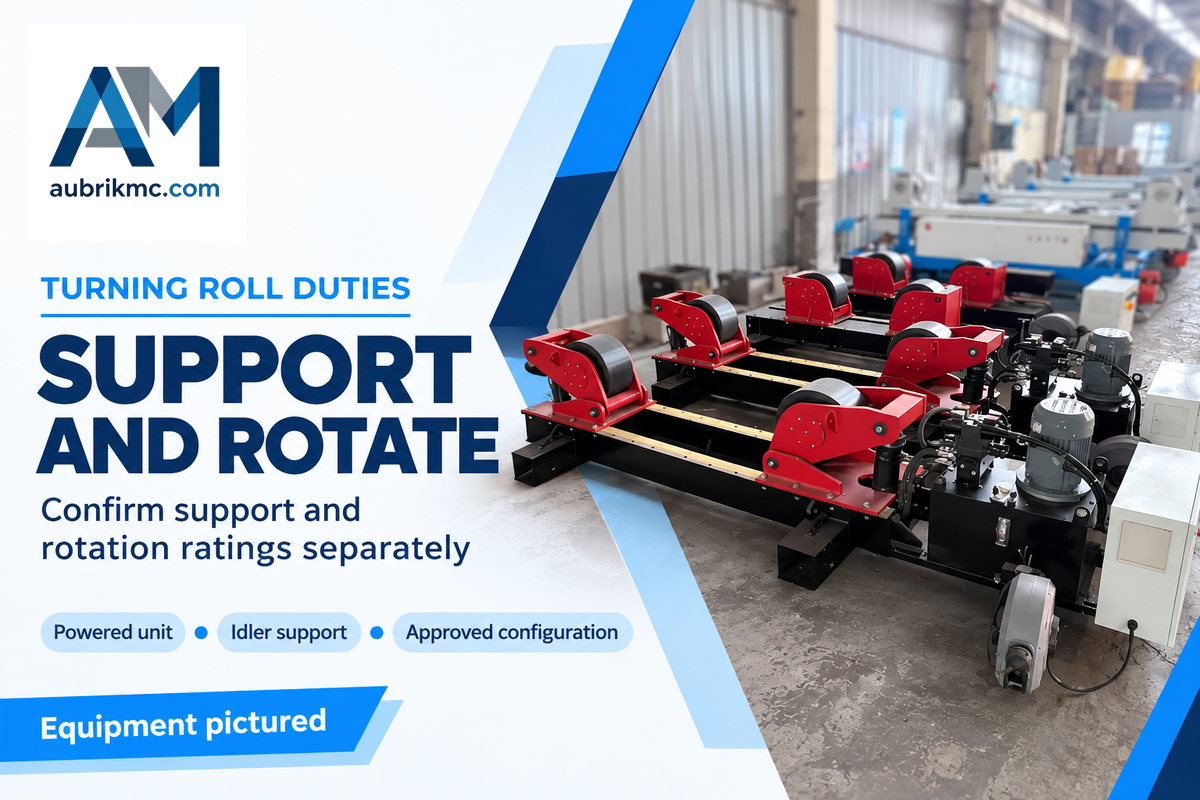
Un ensemble de rotateurs pour appareils chaudronnés doit supporter la pièce, fournir une traction suffisante pour la faire tourner et maintenir la position de soudage, simultanément. Ces fonctions sont indépendantes. Commencez par le plan de l’appareil chaudronné et la séquence de soudage, puis demandez au fournisseur de préciser les capacités de support et de rotation ainsi que les conditions d’utilisation autorisées.
L’unité motorisée transmet le couple du moteur par ses roues ; les rouleaux libres supportent l’autre zone de contact sans fournir l’entraînement. Un tube ou un réservoir peut sembler symétrique, alors que ses fonds, ses éléments internes et ses piquages déplacent le centre de gravité. Le plan d’ensemble est plus pertinent qu’une simple estimation du poids de la virole nue.
Pour le soudage de tubes de forte épaisseur, précisez comment les rouleaux communiquent avec le matériel de soudage. L’automatisation nécessite une séquence définie : quel contrôleur commande la rotation, lequel reçoit un signal de disponibilité et que se passe-t-il lorsque le soudage s’arrête. L’équipe de fabrication des tubes doit convenir de cette séquence avec l’intégrateur de la machine.
Les indications de dimensionnement des rotateurs de Koike distinguent la capacité de support de la capacité de rotation. Ses exemples portent sur des combinaisons précises d’unités motorisées et libres, et non sur un coefficient applicable à toutes les machines à rouleaux. Faites la même distinction pour comparer un ensemble de forte capacité aux équipements disponibles en location de courte durée.
Pour une présentation générale des systèmes d’entraînement et de leur fonctionnement, consultez le guide des rotateurs de soudage et des rouleaux de rotation. Pour un appareil chaudronné, la question est plus précise : la configuration est-elle compatible avec l’appareil chaudronné complet à chaque étape de l’assemblage ?
Capacité des rotateurs : vérifier chaque appui
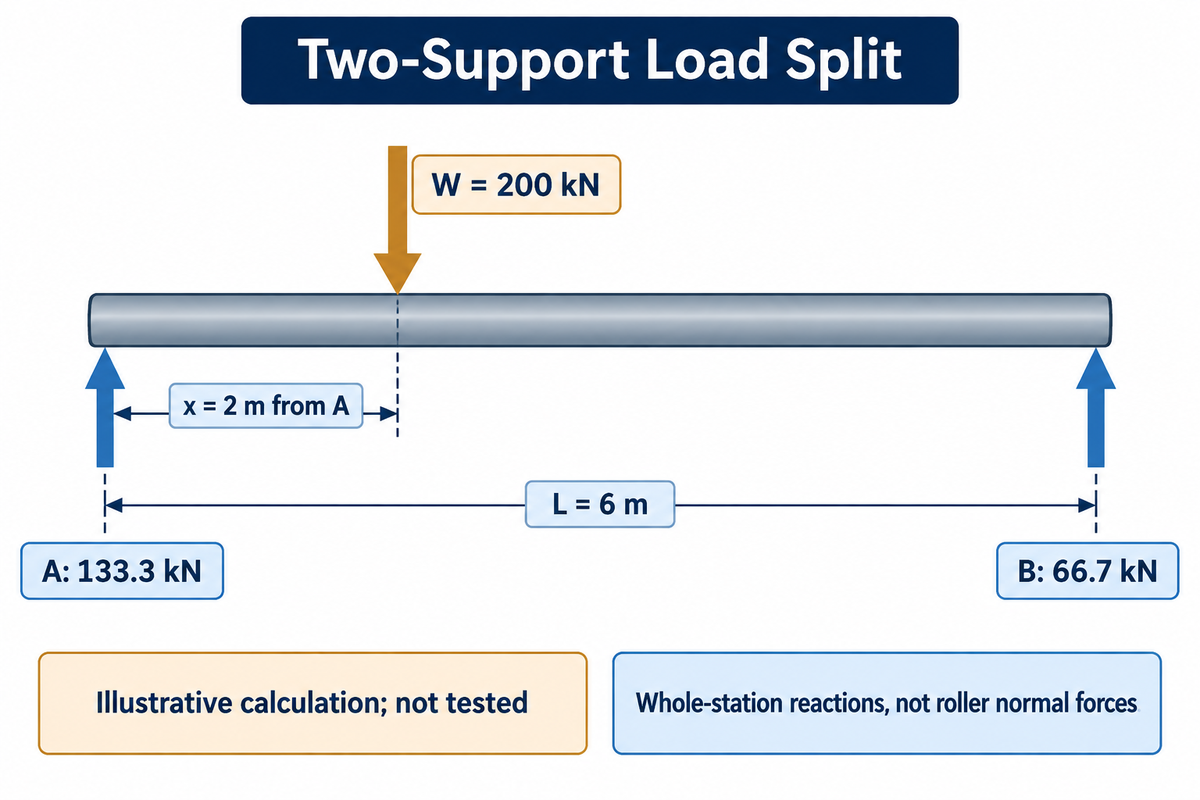
Le poids de l’appareil chaudronné n’est pas nécessairement réparti de manière égale entre les deux appuis. Leurs réactions verticales dépendent de la position longitudinale du centre de gravité et de la distance entre les points d’appui. Comparez chaque réaction à la charge de support admissible de l’unité correspondante, puis vérifiez séparément les limites d’entraînement et de contact de cette configuration.
Répartition de la charge sur deux appuis avant de demander un dimensionnement
La répartition de la charge sur deux appuis est une approximation de premier ordre pour un appareil chaudronné rigide reposant sur deux points d’appui. Elle repose sur les principes de l’équilibre statique, expliqués dans les exemples d’OpenStax. Mesurez la position du centre de gravité depuis l’appui A vers l’appui B ; utilisez un seul et même système d’unités.
Données illustratives : poids vertical total W = 200 kN ; entraxe des appuis L = 6 m ; centre de gravité x = 2 m depuis A.
Réaction en B : RB = W × x / L = 66,7 kN.
Réaction en A : RA = W − RB = 133,3 kN.
La somme des réactions est de 200 kN. Dans cet exemple, A supporte deux fois la charge verticale de B ; choisir deux unités en supposant 100 kN par appui ne tiendrait pas compte de l’extrémité la plus chargée.
Ces valeurs sont calculées, elles ne résultent pas d’essais. Elles correspondent à la réaction verticale de l’ensemble d’un point d’appui et ne représentent pas la force normale exercée sur un rouleau individuel. L’angle de contact, la configuration des roues et la rigidité de la virole influent sur les forces normales individuelles. Demandez au fabricant de vérifier ces valeurs à partir du plan réel.
Le calcul de sensibilité ci-dessous conserve W à 200 kN et L à 6 m et ne modifie que la position supposée du centre de gravité. Il montre que, pour une charge totale donnée, le déplacement d’un sous-ensemble lourd peut influer sur la capacité requise des appuis.
| x depuis A | R en A | R en B |
|---|---|---|
| 0,6 m | 180 kN | 20 kN |
| 1,2 m | 160 kN | 40 kN |
| 1,8 m | 140 kN | 60 kN |
| 2,4 m | 120 kN | 80 kN |
| 3,0 m | 100 kN | 100 kN |
| 3,6 m | 80 kN | 120 kN |
| 4,2 m | 60 kN | 140 kN |
| 4,8 m | 40 kN | 160 kN |
| 5,4 m | 20 kN | 180 kN |
Les calculs distinguent deux problèmes différents. Un décalage longitudinal du centre de gravité de l’ensemble influe sur les réactions aux appuis. Un décalage radial par rapport à l’axe de rotation crée un couple gravitationnel variable pendant la rotation de l’appareil chaudronné. Ajouter un rouleau libre peut aider à supporter le poids, mais ne garantit pas à lui seul que l’unité motorisée dispose d’une traction ou d’un couple de démarrage suffisants.
Pour trois points d’appui ou plus, tout partage égal de la charge doit être justifié en tenant compte de la rigidité, de l’alignement et du contact. Soumettez le schéma d’appui proposé au calcul au lieu d’étendre la formule à deux appuis en divisant le poids par le nombre d’unités. Vérifiez toujours à nouveau la configuration en cas de modification des fonds, des ensembles internes ou du centre de gravité d’un composant donné.
Géométrie de l’appareil chaudronné : diamètre, virole et contact
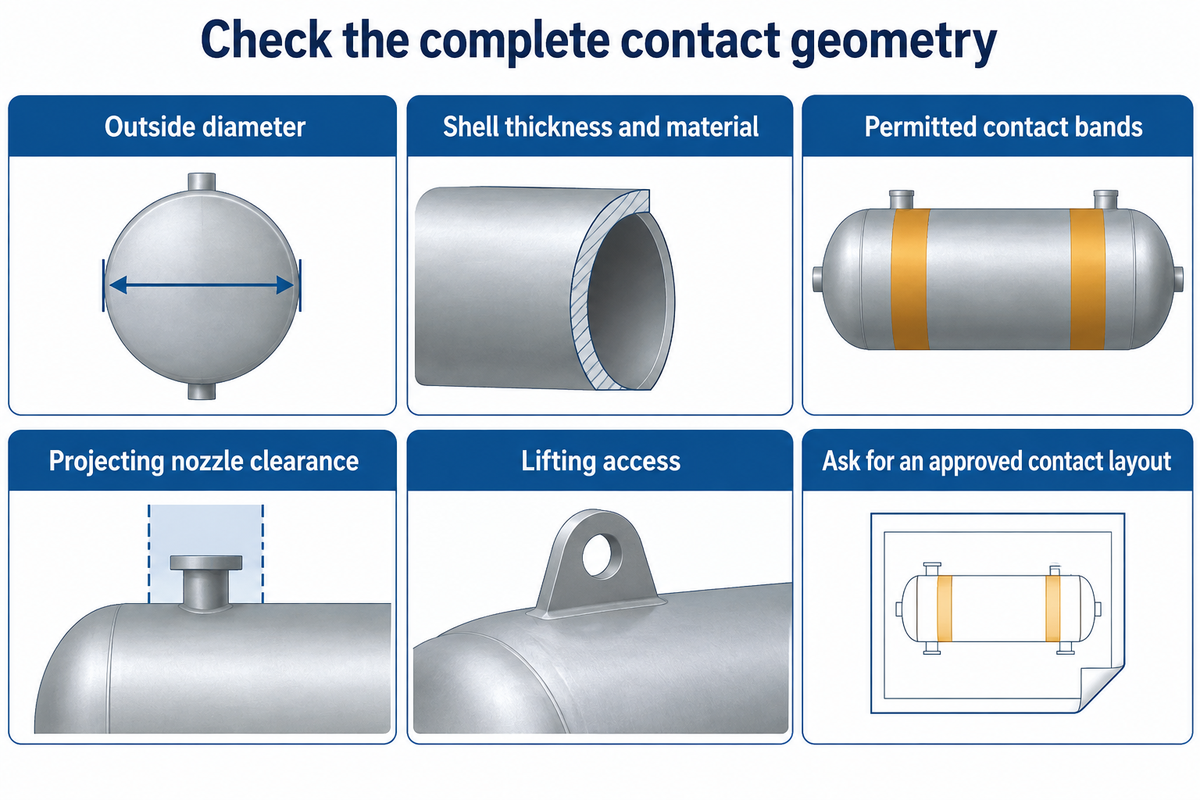
La géométrie d’un appareil chaudronné ne se résume pas à la compatibilité de son diamètre. Les rouleaux doivent aussi présenter des bandes de contact adaptées, laisser suffisamment de dégagement aux éléments en saillie et disposer d’une configuration d’appui que la virole peut supporter. Avant de choisir les roues ou de régler l’entraxe des rouleaux, demandez les diamètres extérieurs minimal et maximal, les détails locaux de la virole et l’enveloppe complète en rotation.
Pour une virole cylindrique à paroi mince, le contact local compte autant que la masse totale. Indiquez au fournisseur l’épaisseur de paroi et le matériau, ainsi que l’emplacement des raidisseurs et les zones de contact autorisées. Un piquage, un renfort de soudure ou une fixation temporaire sur la trajectoire des roues modifie les conditions de contact. Ne partez pas du principe qu’un ensemble de capacité supérieure résoudra le problème.
L’entraxe des rouleaux peut-il être réglé ?
L’entraxe des rouleaux peut être réglable, mais la méthode et la plage de réglage dépendent du modèle. Les rotateurs de soudage conventionnels peuvent utiliser des centres de roues repositionnables, tandis que les modèles auto-aligneurs peuvent déplacer leurs supports de roues en fonction du diamètre. Demandez au fabricant la procédure de réglage et les limites minimales de pièce pour le plus petit appareil chaudronné de votre gamme de production.
Un acheteur chargé de la maintenance doit aussi s’interroger sur la géométrie : que se passe-t-il lorsqu’une roue doit être remplacée ? Dans une discussion de 2024 sur Practical Machinist au sujet de la réparation des roues de rotateurs pour réservoirs, le propriétaire ne pouvait plus obtenir d’assistance du fabricant d’origine. Les réponses évoquaient la dureté de la bande de roulement et la nécessité de faire correspondre les diamètres finis. C’est une question pertinente pour les achats, mais pas une spécification de réparation validée : demandez un plan de roue de rechange approuvé et sa spécification matière avant d’accepter un ensemble d’occasion.
Pour un petit tube, vérifiez que les roues peuvent entraîner la pièce sans que la virole sorte de la géométrie de contact approuvée. Pour un grand appareil chaudronné, prévoyez l’accès pour le levage et les dégagements sur toute la circonférence. Le guide de sélection des rotateurs de tubes décrit plus en détail les petites pièces tubulaires.
La manutention des pièces vient ensuite, et les rouleaux pour tubes nécessitent toujours une configuration de contact documentée. Lors de l’assemblage de grandes sections cylindriques, examinez séparément la manutention : emplacement de pose de chaque section par la grue, position des supports temporaires et accès de l’opérateur au joint.
Rotateurs conventionnels ou auto-aligneurs
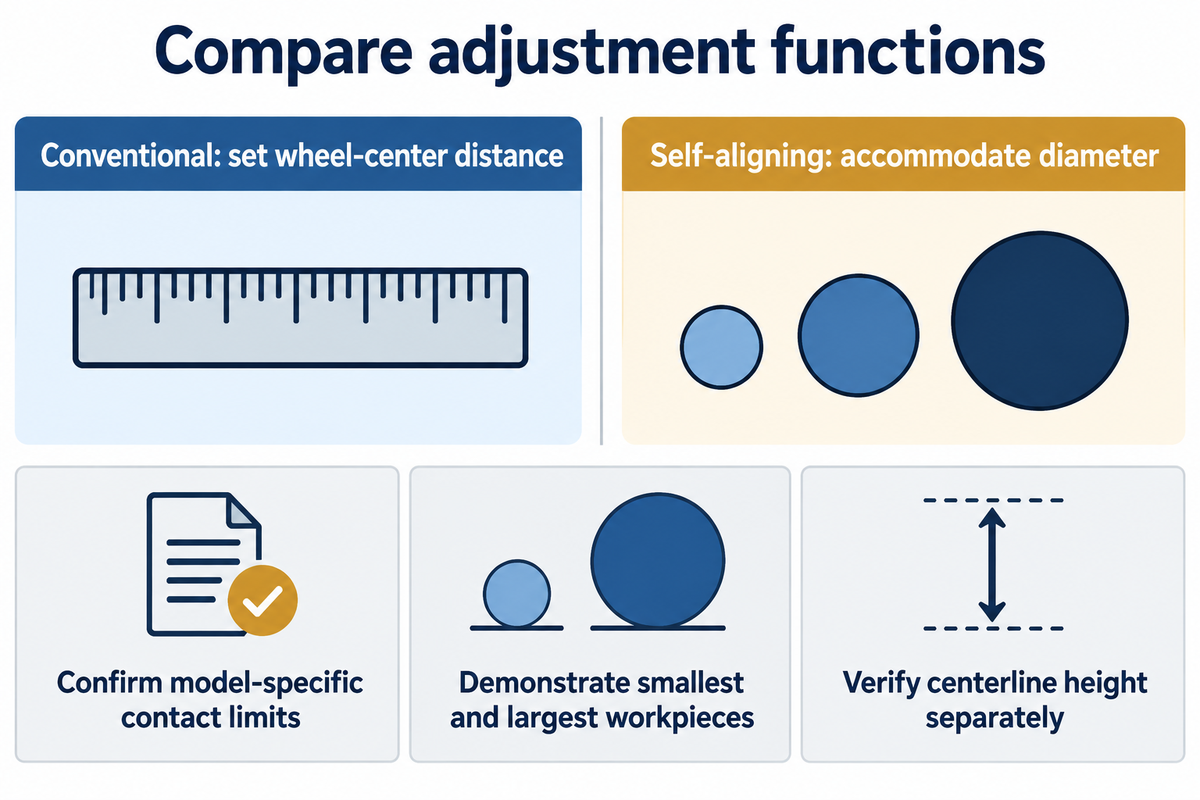
Les rotateurs auto-aligneurs permettent de régler les ensembles de roues pour différents diamètres. Sur les modèles conventionnels, l’utilisateur doit régler l’entraxe des roues à une valeur choisie. Comparez le temps de réglage nécessaire pour passer d’une taille réelle d’appareil chaudronné à une autre, ainsi que les limites approuvées de charge et de contact. L’adaptation automatique au diamètre ne prouve pas une meilleure qualité de soudage et n’élimine pas la dérive axiale.
Key Plant décrit des centres de roues à réglage automatique sur sa gamme auto-aligneuse. IRCO annonce séparément un axe central à position constante et réglable sur ses retourneurs auto-aligneurs. Il s’agit de descriptions fabricant de modèles particuliers. Vérifiez que la machine proposée offre bien ces fonctions au lieu de supposer que tous les rotateurs auto-aligneurs sont mécaniquement identiques.
Le rotateur se règle-t-il automatiquement ?
Un rotateur auto-aligneur peut adapter automatiquement le contact des roues lorsque le diamètre de l’appareil chaudronné change, dans la plage définie par le vendeur. D’autres réglages peuvent être manuels ou nécessiter une fonction motorisée. Demandez au vendeur de préciser l’adaptation au diamètre, la hauteur de l’axe central, l’alignement des sections et la maîtrise du déplacement axial. Le terme « automatique » ne précise pas nécessairement lesquelles de ces fonctions sont automatisées.
Imaginez un atelier de fabrication qui produit régulièrement des viroles d’un seul diamètre. Un ensemble conventionnel peut nécessiter peu de changements de réglage après la mise en place initiale. Un atelier qui prévoit de traiter plusieurs diamètres devrait demander une démonstration avec les plus petites et les plus grandes pièces prévues. Consignez les réglages effectués par l’opérateur et indiquez si une grue est nécessaire pour la démonstration ; ne fondez pas l’achat sur un gain de temps de réglage non démontré.
Aucune courbe universelle et vérifiable de réduction de capacité au diamètre minimal n’a été trouvée pour cette comparaison. Demandez les limites de charge en fonction du diamètre pour le modèle retenu. Notre guide des rotateurs de soudage auto-aligneurs traite de cette famille de machines ; le devis doit néanmoins préciser les limites de l’unité exacte.
Pendant cette démonstration, mesurez le temps de manutention en partant des mêmes conditions initiales et en visant les mêmes conditions finales. Une promesse de « maîtrise totale » n’est pas étayée par la simple supposition que l’opérateur saura effectuer tous les réglages nécessaires pour obtenir un alignement parfait.
Ajustement et anti-dérive : choisir la fonction nécessaire
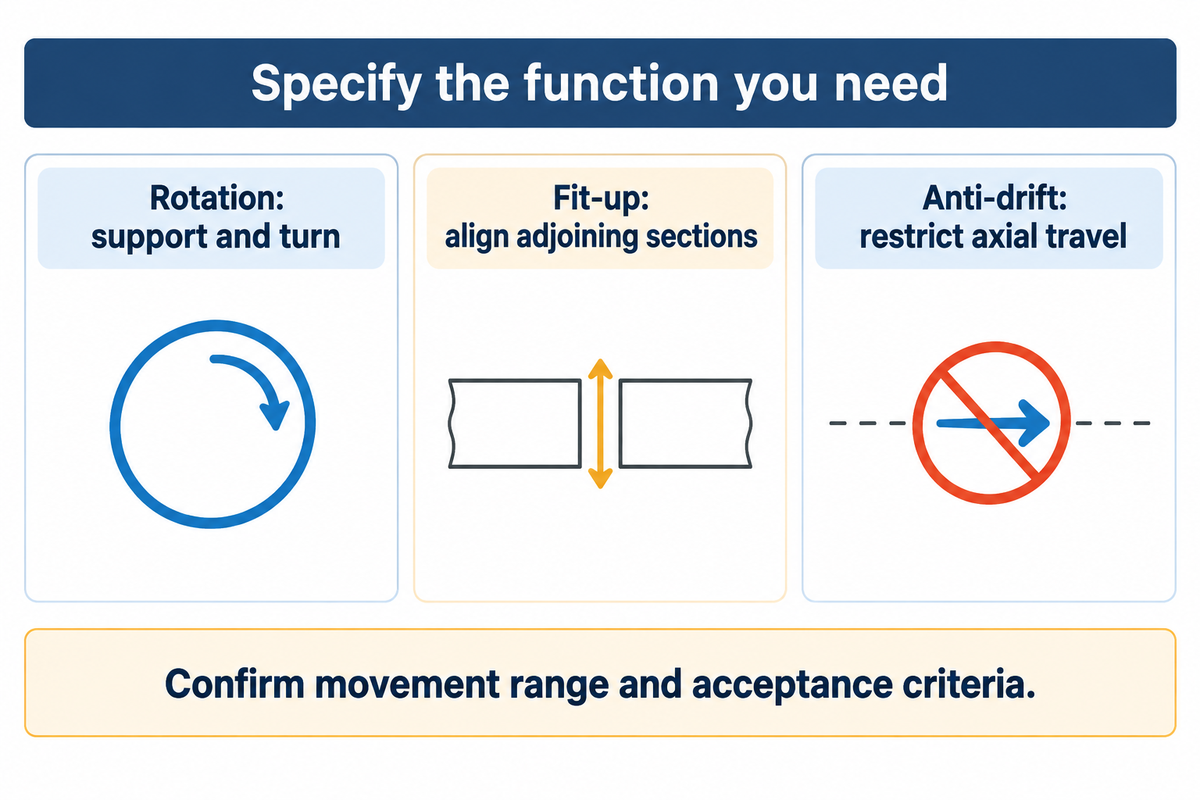
Les équipements d’ajustement rapprochent des sections adjacentes pour leur assemblage. Les équipements anti-dérive limitent les déplacements axiaux indésirables pendant la rotation. La fonction principale d’un rotateur est de supporter et de faire tourner la pièce. Choisissez les fonctions supplémentaires en fonction du travail à réaliser, puis précisez dans le devis leur plage de mouvement et leurs critères d’acceptation.
Koike répartit ses rouleaux spéciaux en deux catégories : ajustement et anti-dérive. L’alignement de deux viroles nécessite de prendre en compte les mouvements verticaux et latéraux disponibles, les conditions de réglage en charge et la coordination des unités d’ajustement avec l’ensemble de rotation. Un support de roue auto-aligneur ne garantit pas à lui seul ces capacités.
La maîtrise axiale mérite également d’être examinée séparément. La demande de brevet publiée par Koike Aronson sous la référence US20110109030A1 décrit une modification de l’orientation des rouleaux libres afin de produire une force axiale corrective, avec détection dans certaines configurations. Elle a été publiée en 2011 ; ce n’est ni une nouvelle norme pour l’ensemble du secteur ni une invention d’Aubrik. Pour l’achat, demandez quel mécanisme de maîtrise de la dérive utilise le modèle proposé et dans quelles conditions il fonctionne.
| Situation en atelier | Fonction à demander | Points à confirmer avant l’achat |
|---|---|---|
| Une virole assemblée doit être soudée sur sa circonférence | Ensemble de rouleaux motorisés et libres | Réactions aux appuis, limites de contact et conditions de rotation |
| Des sections adjacentes doivent être alignées au joint | Mouvements d’ajustement adaptés au joint | Directions de réglage et plage de mouvement en charge |
| Le déplacement axial risque de décaler la soudure longitudinale | Fonction anti-dérive spécifiée | Détection, méthode de correction et déplacement autorisé |
| Plusieurs diamètres d’appareils chaudronnés partagent une même cellule | Adaptation adéquate aux diamètres | Diamètre minimal, géométrie de contact et étapes de changement de série |
Le guide des rotateurs d’ajustement traite séparément de l’alignement des sections. Distinguez cette question du critère d’acceptation relatif à la dérive axiale pendant le soudage de l’appareil chaudronné. Si un réglage hydraulique est proposé, demandez également comment il est maintenu et isolé dans le cadre de l’examen de la fonction.
Coût des rotateurs pour réservoirs : achat, location ou occasion
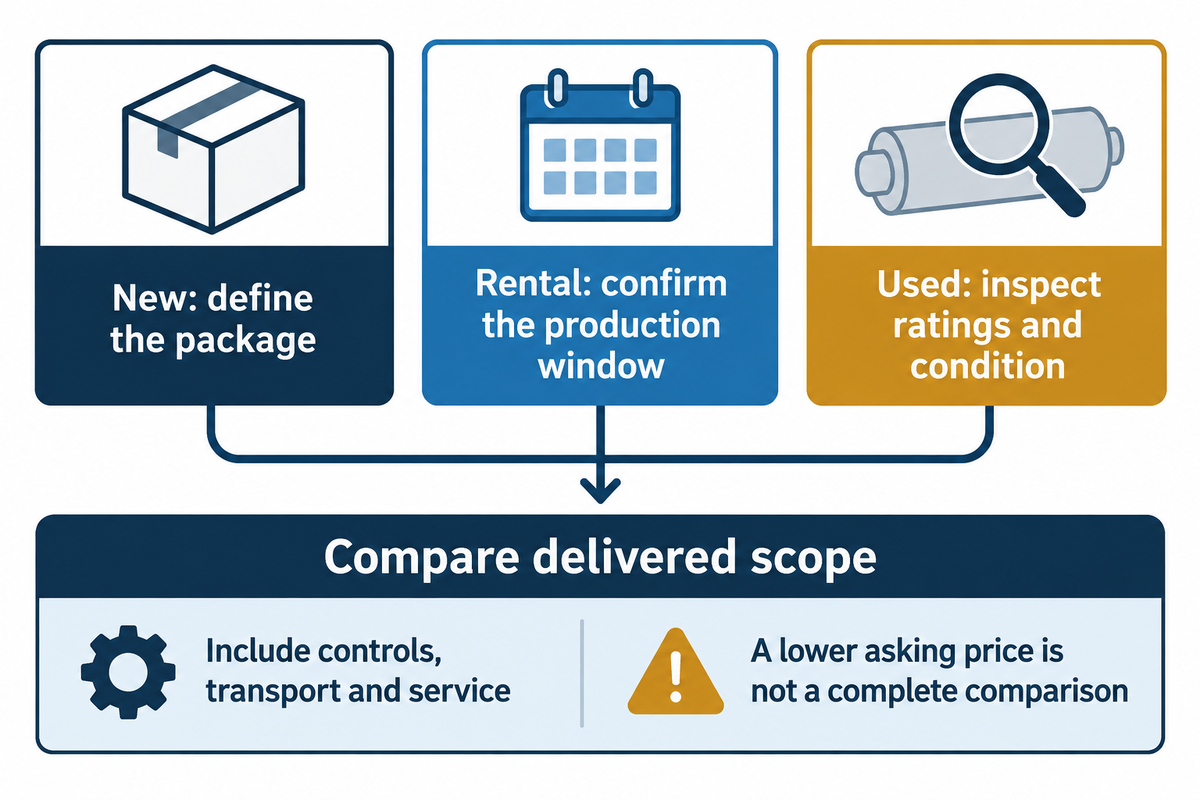
Pour comparer le coût des rotateurs pour réservoirs, examinez les ensembles comprenant l’unité motorisée, les rouleaux libres, les commandes et les options d’ajustement ou de maîtrise de la dérive. Les différentes offres, qu’il s’agisse d’un achat neuf, d’une location ou d’occasion, peuvent porter sur des équipements différents. Comparez le périmètre livré et l’aptitude à traiter votre appareil chaudronné avant de considérer un prix demandé plus bas comme une économie.
Le 26 octobre 2026, la page de RWP-220 de Baileigh affichait un prix demandé de US$22 439. Une annonce de Yoder pour le stock 23682, un Pandjiris Tanker 80, affichait US$4 950. Il s’agit d’exemples d’annonces distinctes, et non de machines équivalentes ou d’une fourchette de prix du marché. L’annonce voisine de Yoder pour un ensemble motorisé et libre Aronson demandait un devis ; le prix de US$4 950 ne concernait pas cet ensemble.
La page de Baileigh présentait également des valeurs de charge incohérentes entre la description et les spécifications. Il faut résoudre cette divergence à l’aide d’un document récent propre au modèle avant d’utiliser la page pour choisir une capacité. Un responsable des achats qui compare des offres doit envoyer le même plan, les mêmes poids d’appareil chaudronné et les mêmes conditions de service dans chaque demande, puis détailler les éléments suivants :
- Quantité d’unités motorisées et libres, commandes, boîtier de commande et câbles.
- Transport, déchargement, installation et mise en service.
- État des roues, pièces de rechange et accès au service après-vente.
- Compatibilité électrique et intégration nécessaire dans la cellule.
- Durée de location, transport aller-retour et conditions contractuelles de restitution.
La location peut être envisagée lorsqu’un ensemble adapté est disponible pendant toute la période de production et convient à un projet défini. Un équipement d’occasion nécessite une démonstration en charge ainsi qu’un examen de ses capacités nominales, de ses manuels et de son état de maintenance. Un prix d’achat bas peut perdre son avantage si une roue ou un composant d’entraînement discontinué retarde la fabrication du prochain appareil chaudronné. Le matériel neuf permet à l’acheteur de préciser l’ensemble avant livraison, mais le périmètre doit tout de même être défini.
Fournisseurs de rotateurs pour appareils chaudronnés : transmettre les bonnes données
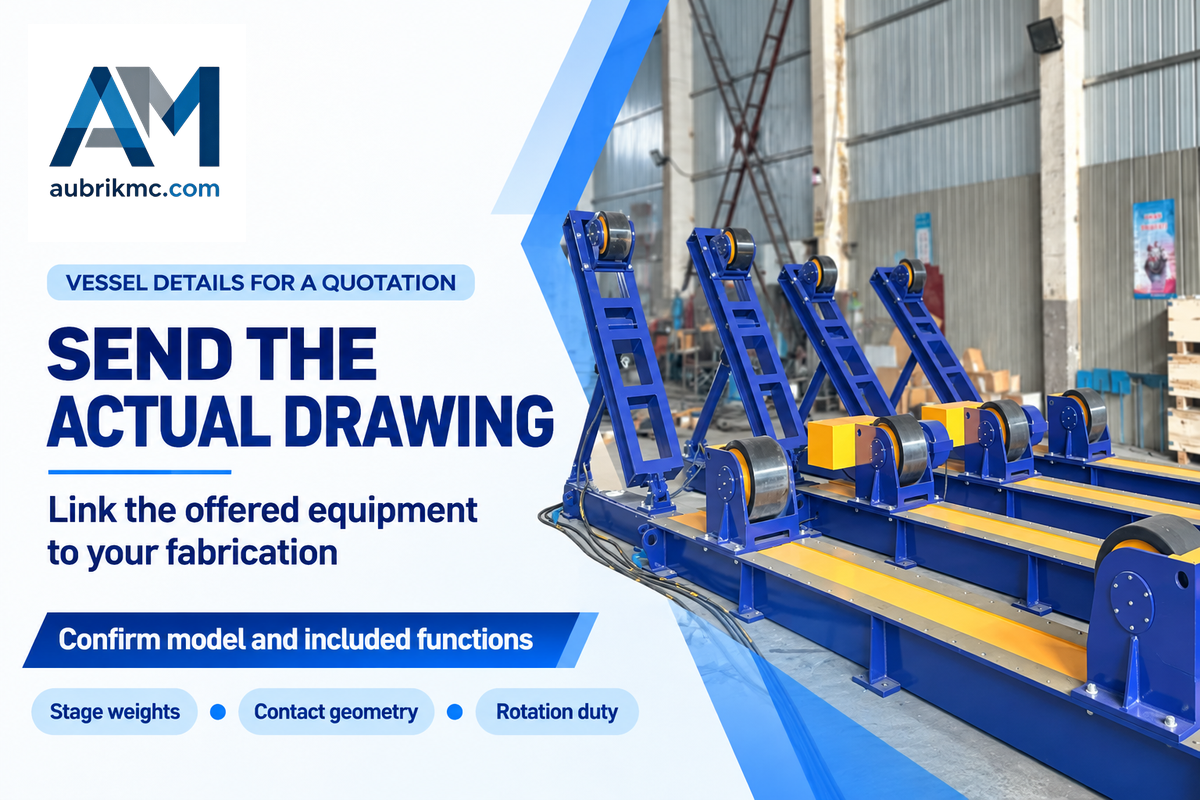
Un fournisseur de rotateurs pour appareils chaudronnés a besoin d’informations suffisantes pour adapter la machine proposée à la fabrication réelle. Il faut fournir un plan d’ensemble complet, les poids à chaque étape, les positions des centres de gravité et la séquence de soudage. Demandez une réponse écrite reliant l’entraînement, les rouleaux libres, les roues et les commandes proposés à ces données, plutôt qu’une simple indication de capacité.
Pour un ingénieur de maintenance, la disponibilité de roues de rechange peut être décisive. Pour un ingénieur en soudage, la stabilité de la vitesse de surface et l’accès à la soudure sont plus importants. Les deux points doivent être traités dans la même offre. Dans votre demande, complétez les champs laissés vides en posant des questions. Ne supposez pas qu’un champ vide signifie que la fonction est incluse.
| Paramètre | Donnée du projet | Importance | Méthode de vérification |
|---|---|---|---|
| Poids et centre de gravité | À chaque étape d’assemblage ; unités indiquées | Réactions aux appuis et besoin d’entraînement | Plan et calcul de charge |
| Diamètre et virole | Diamètres minimal et maximal, épaisseur, matériau | Géométrie de contact et charges locales | Configuration de contact et de roues approuvée |
| Position des appuis | Entraxe axial et bandes autorisées | Répartition de la charge et accès à la soudure | Plan d’ensemble annoté par le fournisseur |
| Conditions de rotation | Plage de vitesse de surface, sens, facteur de marche | Choix de l’entraînement et exigences de soudage | Essai de réception en charge |
| Ajustement et maîtrise de la dérive | Mouvements nécessaires et limites de déplacement | Distingue les fonctions standard et optionnelles | Démonstration fonction par fonction |
| Alimentation et retour de courant de soudage | Détails de l’alimentation et conditions de courant de soudage | Circuits d’alimentation, de mise à la terre et de retour séparés | Conception électrique et du circuit de retour |
| Interfaces de la cellule | Accès de la grue, manipulateur, lignes de purge | Dégagements et gestion des utilités | Examen de l’implantation et essai de rotation |
| Ensemble de maintenance | Spécifications des roues, pièces de rechange et manuels | Planification de la maintenance et des remplacements | Liste écrite des pièces et documentation |
Envoyez ces informations dans votre demande à Aubrik, rotateurs de soudage et rouleaux de rotation. Exigez la confirmation du modèle proposé et des fonctions incluses. Cette liste de contrôle ne confirme pas l’inclusion de toutes les fonctions.
Intégration de la cellule de soudage et exigences en matière d’utilités
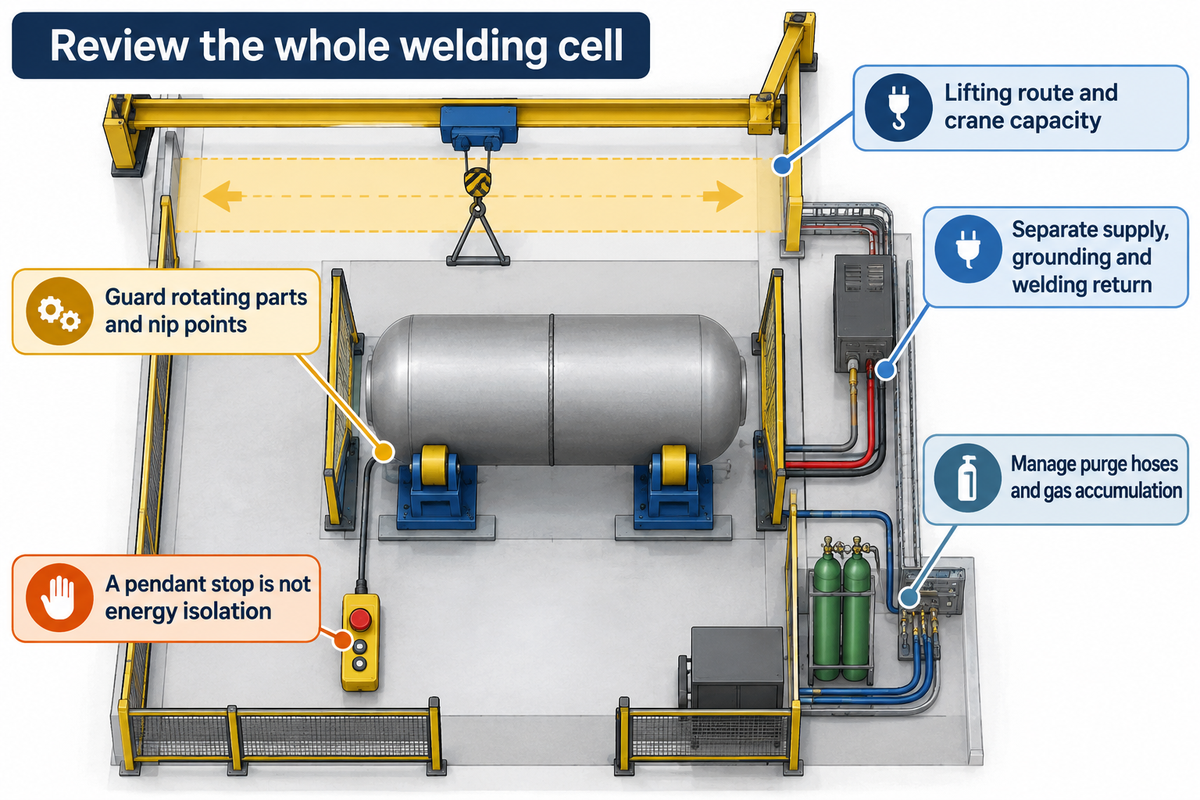
La commande de rotateurs doit tenir compte de l’ensemble de la cellule de soudage, notamment du levage, des protecteurs, de l’électricité et des services liés à la rotation. Vérifiez ces interfaces avant l’expédition. Un appareil chaudronné destiné aux rotateurs peut dépasser la capacité de la grue disponible, ou les tuyaux et les câbles peuvent gêner la tête de soudage.
Une étude de cas de Fabricator sur le projet d’appareil chaudronné de McAbee décrit le découpage en sections en fonction de la capacité de la grue et l’acquisition de rotateurs Ransome pour l’assemblage final. Elle illustre une contrainte de levage distincte et ne constitue pas un exemple de productivité d’Aubrik. Une autre étude de cas de Team Industries décrit des tuyaux de purge qui limitent la rotation d’un tube. Ces deux exemples montrent que la capacité nominale des rouleaux ne suffit pas à déterminer si une cellule est prête.
Dans l’atelier, la sécurité des opérateurs dépend aussi du parcours de chargement et de l’accès autour de l’enveloppe de rotation. Traitez ces questions dans le plan d’implantation avant la livraison. Découvrir ces problèmes alors qu’un appareil chaudronné est suspendu au-dessus des rotateurs ne serait pas souhaitable.
Dans l’industrie générale aux États-Unis, l’OSHA 1910.212(a)(1) définit les exigences de protection contre les points rentrants et les pièces en rotation. Déterminez la position de l’opérateur, les accès et les commandes en fonction de l’implantation réelle. Pour les opérations de maintenance relevant de la règle sur les énergies dangereuses, l’arrêt au boîtier de commande ne constitue pas une isolation des énergies.
« Les boutons-poussoirs, les sélecteurs et les autres dispositifs de type circuit de commande ne sont pas des dispositifs d’isolation des énergies. »
Dans la conception, séparez l’alimentation, la mise à la terre de protection et le circuit de retour du courant. L’OSHA 1910.254(c)(2) porte sur les exigences relatives à la mise à la terre et aux montages dans un circuit de retour. Ne supposez pas que le contact avec les rouleaux ou les roulements assure un retour suffisant ; demandez au fournisseur de l’équipement et au concepteur électrique de déterminer le chemin du courant.
La circulation des tuyaux et l’accumulation de gaz doivent toutes deux être maîtrisées pendant la purge. Les recommandations du Health and Safety Executive britannique sur les risques d’asphyxie liés au soudage traitent du déplacement de l’oxygène dans les fabrications et les espaces adjacents. Le gaz de purge assure une protection, mais peut aussi déplacer l’oxygène. Évaluez la ventilation, la surveillance de l’atmosphère et les règles d’accès à cet espace. Ces recommandations techniques n’imposent pas de considérer chaque poste de rouleaux ouvert comme un espace confiné.
La norme électrique applicable et son édition doivent être précisées dans le cahier des charges. Le catalogue EVS de la norme EN 60204-1 couvre l’amendement de 2025 et le corrigendum de 2026. Son champ d’application ne couvre pas tous les risques liés aux machines non électriques. La mention d’une norme dans un devis n’est donc qu’un élément de l’examen et ne prouve pas que l’installation achevée satisfait à toutes les exigences.
Foire aux questions
Comment utiliser des rotateurs ?
Utilisez les rotateurs avec une configuration d’appui approuvée, des zones de contact adaptées et une charge qui respecte les capacités de l’ensemble complet.
Suivez les consignes de la machine pour le chargement et les réglages, vérifiez les dégagements et le cheminement des utilités, puis confirmez que la rotation est maîtrisée avant le soudage. Éloignez les personnes de l’appareil chaudronné en mouvement et des zones de pincement entre rouleaux. Vérifiez que les fixations temporaires restent dégagées pendant toute la rotation et que les appuis correspondent à la configuration approuvée pour l’étape d’assemblage en cours.
Comment la vitesse est-elle réglée ?
La vitesse est généralement réglée par l’entraînement du rouleau motorisé. Les possibilités de réglage et de retour d’information sont précisées pour chaque modèle.
Un variateur de fréquence ou un autre dispositif de variation de vitesse peut être proposé. Précisez la plage de vitesse périphérique requise au niveau de l’appareil chaudronné, puis vérifiez la stabilité du fonctionnement en charge à la limite basse de cette plage. Consignez le diamètre de la pièce dans le procès-verbal de réception : l’indication de la vitesse de rotation de l’arbre ne suffit pas à décrire le déplacement au niveau de la soudure. Vérifiez comment l’opérateur modifie le réglage.
Quels types de soudage cet équipement peut-il prendre en charge ?
Les vireurs peuvent permettre le soudage à l’arc circonférentiel si la géométrie de l’appareil chaudronné, le mode opératoire de soudage et la configuration de la cellule sont adaptés à la rotation. Les vireurs positionnent la pièce ; ils ne déterminent pas le procédé de soudage.
Vérifiez la coordination avec le soudeur ou la tête de soudage automatisée, notamment la vitesse d’avance, l’accès à la soudure longitudinale et les éventuels signaux de démarrage ou d’arrêt requis. Si une tête automatisée est utilisée, convenez du contrôleur qui commande le mouvement et de la réaction du système en cas d’interruption. Adaptez le mode opératoire de soudage au matériau et à l’assemblage concernés.
Ai-je besoin d’un positionneur plutôt que de rouleaux de rotation ?
Choisissez en fonction des mouvements et du maintien de la pièce requis. Les vireurs supportent les pièces cylindriques par leur surface extérieure. Un positionneur peut maintenir une pièce fabriquée sur un gabarit ou une table et peut également permettre son inclinaison. Comparez l’accès réel aux joints et la configuration de la charge avant de choisir.
Puis-je ajouter un support libre pour augmenter la capacité nominale ?
Un support libre supplémentaire peut apporter un point d’appui, mais il n’augmente pas automatiquement la capacité homologuée de l’ensemble existant.
Le fabricant doit confirmer le partage de la charge, la géométrie des points de contact et la capacité du rouleau motorisé à faire tourner l’appareil chaudronné. Avec plus de deux postes d’appui, la rigidité et l’alignement influent sur les réactions. Obtenez un plan approuvé et des limites d’utilisation révisées avant d’utiliser l’unité supplémentaire pour supporter un assemblage plus lourd ; le calcul simple à deux appuis ne décrit plus la configuration complète.
Un ensemble d’occasion proposé par un vendeur peut-il convenir à mon appareil chaudronné ?
Un ensemble d’occasion peut convenir si ses capacités documentées, ses limites de diamètre, son état et ses commandes sont adaptés à l’appareil chaudronné et à son utilisation. Vérifiez que l’entraînement et les supports libres sont inclus, inspectez les pièces d’usure et demandez une démonstration représentative en charge avant d’accepter l’équipement pour la production.
Que vérifier pour un petit appareil chaudronné sur des vireurs auto-aligneurs ?
Vérifiez le diamètre minimal propre au modèle et la charge approuvée pour ce diamètre, ainsi que le contact avec les roues et les dégagements.
Demandez si l’appareil chaudronné s’engage entièrement sur les roues prévues et si la géométrie des supports reste dans les limites d’utilisation. Incluez la virole de plus petit diamètre dans l’examen du plan et la démonstration du fournisseur. Les sources consultées ne permettent pas d’établir un pourcentage universel de réduction de capacité ; une capacité nominale supérieure ne saurait donc remplacer la réponse spécifique du fabricant pour le modèle concerné.
Références et sources
- Exemples d’équilibre statique OpenStax, University Physics Volume 1.
- Comment a été fabriqué l’un des plus grands appareils à pression au monde The Fabricator.
- Cas de positionnement de pièces à souder chez Team Industries The Fabricator.
- Exigences générales applicables à toutes les machines US Occupational Safety and Health Administration, 29 CFR 1910.212.
- Maîtrise des énergies dangereuses US Occupational Safety and Health Administration, 29 CFR 1910.147.
- Soudage et coupage à l’arc US Occupational Safety and Health Administration, 29 CFR 1910.254.
- Risques d’asphyxie liés au soudage et aux procédés connexes UK Health and Safety Executive.
- Notice du catalogue de la norme consolidée EN 60204-1 Estonian Centre for Standardisation and Accreditation.