Entrez en contact avec Aubrik Company
Comment sont fabriqués et livrés les tronçons de tour d’éolienne en acier

À chaque transfert, un tronçon de tour fini ne se résume pas à un cylindre soudé. Le fabricant doit pouvoir identifier la pièce, disposer d’une référence d’acceptation approuvée et présenter un dossier indiquant si les travaux peuvent se poursuivre. Ce guide couvre la fabrication des tours d’éolienne jusqu’à la livraison départ usine et propose deux fiches vierges à joindre à une demande de devis. Il présente les tronçons en acier destinés aux projets d’énergie éolienne et ne couvre pas l’éolienne complète.
Périmètre : ce qui suit présente un exemple de tour tubulaire classique en tôle d’acier roulée. Les contrôles réels dépendent des plans, du contrat, du site et du procédé de fabrication. Les fondations, les nacelles, les composants aérodynamiques de l’éolienne et le montage sur site relèvent également de périmètres distincts. Aubrik fournit des équipements de ligne de production ; cet article ne prétend pas qu’Aubrik fabrique des tours complètes.
La fabrication d’une tour d’éolienne en bref
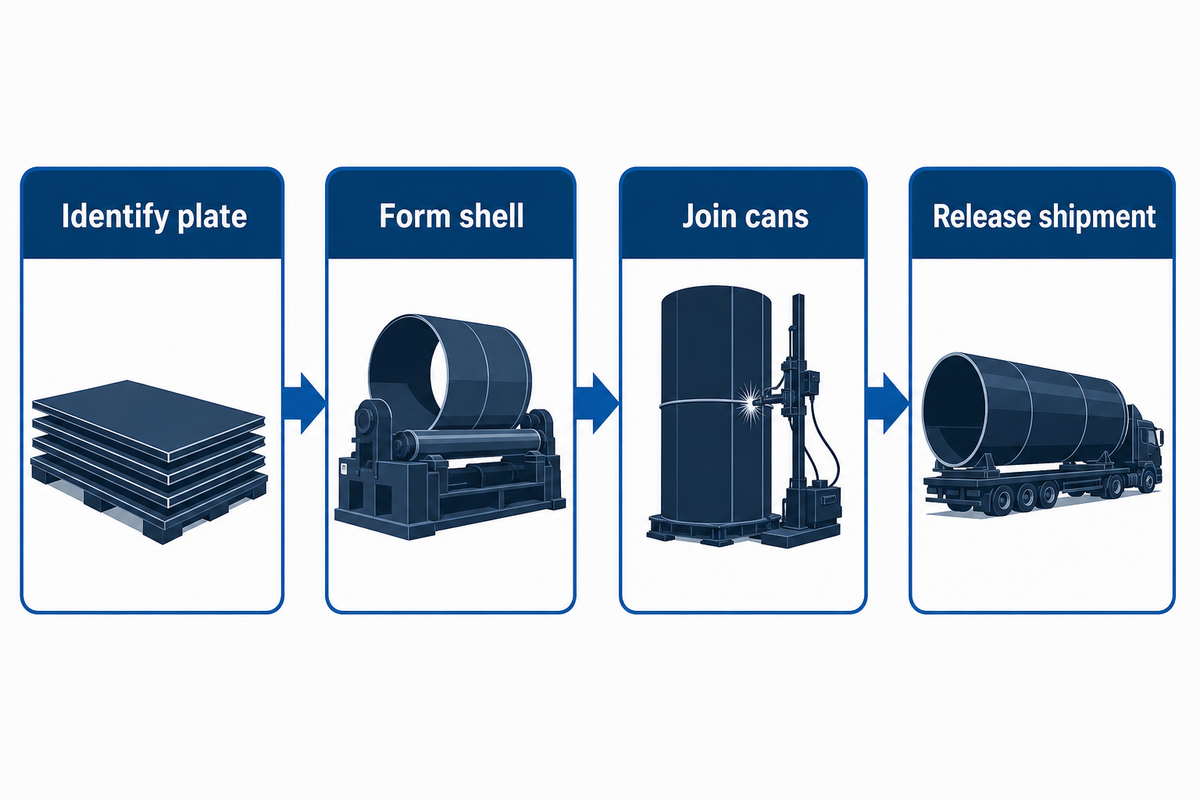
La tôle d’acier est identifiée et découpée, puis roulée en viroles, soudées pour former des tronçons, et assemblées en sections transportables. Le fabricant contrôle les soudures et les dimensions requises, puis prépare et revêt les surfaces. Le tronçon est ensuite libéré pour expédition. Les variantes de fabrication modifient l’ordre des opérations ou les équipements ; les dossiers de transfert doivent respecter les exigences approuvées du projet.
| Étape de transfert | Entrée | Élément de sortie à identifier | Justificatif à demander |
|---|---|---|---|
| 1. Réception | Tôle spécifiée | Identifiant de tôle ou de coulée | Spécification d’achat et dossier matière |
| 2. Découpe | Plan de découpe approuvé | Ébauche découpée et identifiant de rive | Contrôle de la découpe et des rives |
| 3. Roulage | Ébauche identifiée | Identifiant de virole ou de tronçon | Contrôle géométrique |
| 4. Soudage longitudinal | Virole ajustée | Tronçon fermé | Mode opératoire, opérateur et dossier de soudure |
| 5. Soudage circonférentiel | Viroles identifiées | Section plus longue | Dossier d’ajustage et de soudure |
| 6. Contrôle | Section fabriquée | Section acceptée ou mise en attente | Contrôles, dimensions et clôture des réparations |
| 7. Application du revêtement | Surfaces libérées | Section protégée | Contrôle de la préparation et du revêtement |
| 8. Expédition | Section protégée | Charge expédiée | Dossier de libération et de chargement |
L’exemple de l’usine African Fusion chez DCD Wind Towers montre comment les transferts ont été concrétisés. Les tronçons étaient identifiés individuellement, assemblés au fil de lignes de production, inspectés et réparés si nécessaire, puis préparés pour l’expédition. Cet exemple décrit le fonctionnement d’un site et ne constitue pas un modèle applicable à toutes les conceptions de tour. Un exemple gouvernemental portant sur une solution soudée en spirale montre pourquoi cette approche ne vaut pas pour tous les cas. La séquence de production des autres exemples figure dans le guide d’Aubrik sur les lignes de production en neuf étapes.
Dans les limites définies par la conception, la structure de la tour transmet les charges dues au vent depuis l’éolienne par ses interfaces. Les conditions de vent et la hauteur de la tour figurent dans les bases de conception de l’ingénieur ; les dossiers d’usine montrent si la tour tubulaire fabriquée est conforme à ces bases. Les schémas de procédé ne remplacent ni le calcul de structure ni le plan d’installation de l’éolienne sur site.
La vitesse du vent et les efforts qui en résultent relèvent du processus de conception. En fonctionnement, la tour supporte les équipements installés à son sommet ; les plans doivent donc refléter la capacité de la structure à remplir sa fonction prévue. Le dossier de production doit confirmer la conformité aux plans ; il ne peut pas recalculer le cas de charge établi par l’ingénieur.
Décision d’achat : demandez au soumissionnaire d’indiquer précisément les limites des opérations d’usine sur son schéma de procédé. Comparez les offres d’équipements et d’usine poste par poste. Une offre couvrant des travaux au-delà de la fabrication en usine (par exemple, les fondations ou le montage sur site) ne peut pas être comparée poste par poste à une offre d’équipements d’usine.
Réceptionner la tôle d’acier et préserver son identification matière
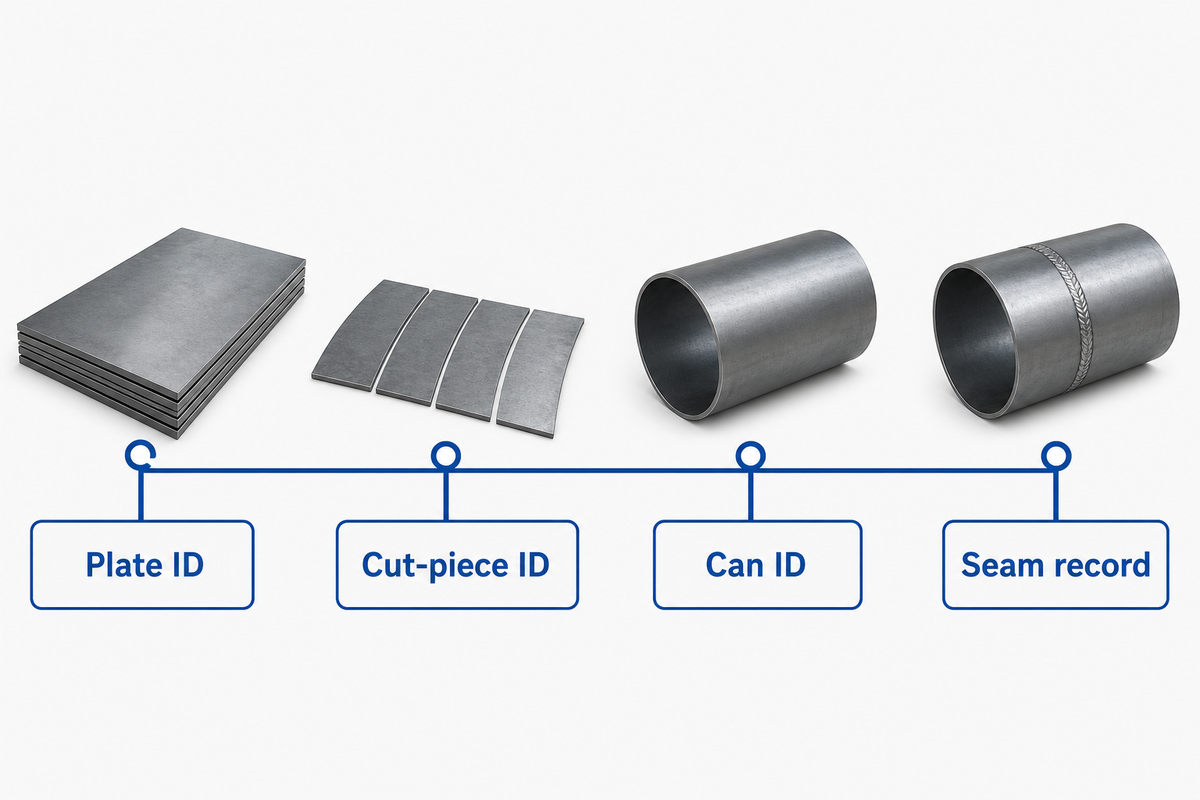
L’identification est le premier contrôle. Le certificat de la tôle n’est utile que si celle-ci, les pièces découpées et le tronçon de tour peuvent être rattachés aux mêmes exigences d’achat et de plan approuvées. Demandez au fabricant comment l’identifiant est transféré aux pièces découpées et au tronçon lorsque les marquages d’origine sont supprimés.
Une fiche de suivi exploitable peut indiquer la spécification d’achat, l’identifiant de la tôle ou de la coulée, la révision du plan, la section prévue et la décision de réception. Pour cette fiche, l’acheteur doit déterminer les champs exigés par son contrat. Le compte rendu publié par DCD précise que chaque tronçon recevait un identifiant unique avant l’arrivée des tôles dans l’usine ; il ne définit pas de format de certificat universel.
Si un lot comprend plusieurs nuances ou épaisseurs, demandez un exemple de traçabilité. Il s’agit de choisir un tronçon terminé, puis de suivre son identifiant jusqu’à la tôle d’origine et jusqu’aux dossiers de soudure. Une affirmation générale selon laquelle « la traçabilité est disponible » ne prouve pas quelle tôle a été soudée dans le tronçon. Mettez en attente les matières non identifiées, conformément au processus de décision approuvé par l’acheteur.
Les étiquettes des sections doivent rester lisibles pendant le transport. Les plans doivent distinguer les tronçons de tour des viroles roulées individuelles, en particulier lorsqu’ils sont entreposés dans la même travée. Cette distinction évite une confusion simple, mais coûteuse, dans la traçabilité.
La traçabilité d’un seul tronçon devrait être la règle, plutôt qu’un lot de certificats. Les achats peuvent la demander lors de l’évaluation d’un fournisseur, et le service qualité peut vérifier la cohérence des identifiants de la tôle, de la pièce découpée et du tronçon avant l’opération suivante.
Découper et préparer la tôle avant le roulage des viroles
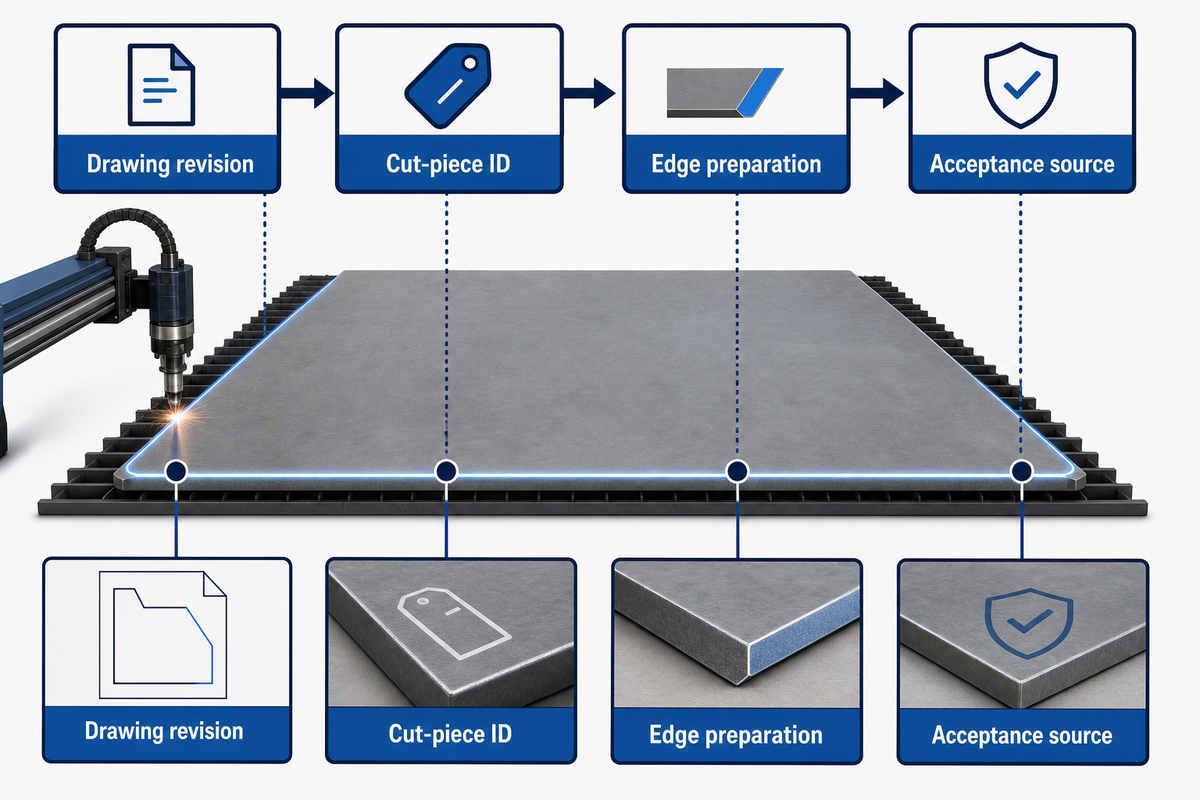
La découpe détermine les dimensions de l’ébauche et la géométrie des rives de la virole. Le dossier de fabrication doit indiquer la révision du plan approuvée, le type de découpe, l’identifiant de la pièce découpée et toute préparation ultérieure des rives de soudage. Le contrôle des rives doit s’appuyer sur une référence d’acceptation autre qu’une brochure de machine. Cette référence définit les chanfreins et l’ajustage admissibles pour le joint de l’acheteur.
ISO 9013 spécifie les exigences de qualité applicables aux coupes thermiques dans son domaine d’application. La norme s’applique lorsque le plan ou les conditions de livraison la mentionnent et précisent l’édition applicable ; à elle seule, elle ne fixe pas une tolérance unique pour les tours d’éolienne. Vérifiez si la découpe thermique est effectivement utilisée avant de l’inscrire sur la fiche de contrôle.
Demandez l’identifiant de la pièce découpée, la révision du plan approuvée, la préparation des rives et la décision relative à toute reprise. L’opérateur chargé du roulage ne devrait pas avoir à deviner quelle rive correspond à quel joint. L’exemple publié de DCD décrit la découpe et le chanfreinage avant roulage, avec des ébauches différentes selon les viroles coniques ; il s’agit d’un détail propre à ce cas, et non d’un réglage machine universel.
Le programme de découpe CN doit correspondre à la même révision que la fiche de suivi. Si un paramètre de découpe est modifié, indiquez qui a approuvé cette modification et si la rive reste compatible avec le mode opératoire de soudage retenu.
Voici une objection à résoudre lors de l’achat : « La station de découpe couvre notre plage d’épaisseurs. » Cela ne signifie pas que la rive de l’ébauche est conforme au mode opératoire de soudage. Demandez une ébauche témoin ainsi qu’un rapport de contrôle portant sur un tronçon représentatif épais et un autre mince.
Rouler la tôle pour former une virole de tour d’éolienne
Le roulage transforme l’ébauche découpée en virole cylindrique ou conique. Pour choisir l’équipement, il faut tenir compte de l’enveloppe de travail nécessaire, définie par le diamètre, l’épaisseur de paroi, la conicité et la matière de la virole. Le plan approuvé détermine les critères d’acceptation dimensionnels. Relevez la géométrie mesurée avant de fermer le joint longitudinal ; une correction ultérieure pourrait sinon masquer le moment où la forme a changé.
Comment la fabrication d’une tour d’éolienne se poursuit-elle après la découpe de la tôle ?
À mesure que la tôle développée entre dans la station de roulage, elle est formée en « virole ». Les opérateurs contrôlent l’alignement des rives et la géométrie par rapport au plan. Si les résultats sont satisfaisants, le joint est ajusté et la virole est envoyée vers le procédé de soudage approuvé. Comme la virole conserve l’identifiant de la tôle, les dossiers dimensionnels et de soudage peuvent être rattachés à la section expédiée.
Le diamètre maximal annoncé par un fournisseur ne suffit pas à prouver qu’une rouleuse proposée peut traiter toute la gamme de pièces de l’acheteur. Il faut consigner dans une fiche d’enveloppe de travail le diamètre, l’épaisseur, la nuance, la conicité, les longueurs minimale et maximale de travail, ainsi que le poids manipulé. Le fournisseur doit aussi préciser quelle combinaison a été vérifiée, car les valeurs les plus exigeantes ne concernent pas nécessairement la même virole. Un essai de réception en usine doit évaluer un cas représentatif convenu à l’avance par les deux parties.
Les équipes de conception et de fabrication doivent convenir de l’emplacement des mesures sur la virole et de la marche à suivre en cas de résultat à la limite. Différents procédés de fabrication permettent de former une grande tour d’éolienne, mais la fiche de cet article concerne une virole en acier roulée. L’acceptation dépend d’une indication sur le plan, et non d’un adjectif tel que « soudage précis ».
La fabrication des tronçons de tour d’éolienne diffère également de celle des pales en matériaux composites. La production de grandes viroles en acier repose sur le formage et le soudage de tôles, tandis que la fabrication des profils aérodynamiques composites relève d’un autre procédé et d’autres justificatifs.
Le compte rendu de l’usine DCD Wind Towers mentionne des tôles de 16 mm et de 38 mm dans différentes sections ; il s’agit de valeurs historiques propres à ce projet. Elles montrent pourquoi il est important de définir une gamme de produits variée, mais ne constituent pas des limites de conception recommandées pour votre tour.
Souder les joints longitudinaux, puis assembler et souder les tronçons de tour
Un joint longitudinal ferme une virole. Les joints circonférentiels assemblent les viroles pour former une section continue à expédier. Ces deux familles de joints imposent des besoins différents en matière de positionnement et d’accès. La fiche de suivi de production doit donc identifier séparément chaque joint, le mode opératoire de soudage approuvé et les résultats de contrôle associés.
| Joint | Éléments assemblés | Question d’ajustage | Clé d’identification du dossier |
|---|---|---|---|
| Longitudinal | Rives d’une même virole roulée | Les rives sont-elles alignées conformément au détail du joint approuvé ? | Identifiant du tronçon + identifiant du joint |
| Circonférentiel | Deux tronçons identifiés | L’orientation et l’écartement sont-ils contrôlés avant l’assemblage ? | Identifiants des deux tronçons + identifiant du joint |
Quels équipements assemblent les tronçons de tour pour former une section ?
Une ligne peut utiliser des gabarits d’ajustage, des vireurs et des manipulateurs de soudage pour positionner et souder le joint circonférentiel. Choisissez les équipements qui répondent le mieux aux besoins de l’acheteur en fonction du diamètre, du poids, de l’accès au joint et du mode opératoire approuvé, puis vérifiez les interfaces lors d’un essai convenu. Consultez le guide des équipements de soudage et le guide du soudage circulaire d’Aubrik pour en savoir plus.
Les positionneurs de soudage et les vireurs servent à la manutention. Toutefois, un vireur ou un plateau tournant de soudage doit être vérifié en fonction de la charge réelle de la section. Le soudage à l’arc submergé peut être l’un des procédés approuvés, mais son domaine d’application est défini par la qualification du mode opératoire. Les dossiers de soudage doivent préciser le joint concerné et les réparations.
« Nous assemblons et faisons grandir, nous assemblons et faisons grandir jusqu’à ce que la tour ait la longueur requise. »
Le schéma en deux lignes ne couvre pas tous les joints à souder. Les ouvertures de porte, les attaches et les soudures entre virole et bride propres au projet doivent avoir leurs propres modes opératoires et entrées de contrôle, lorsqu’elles existent. Une étude publiée sur la fatigue des tours recense ces détails comme des emplacements pertinents ; elle ne fournit aucun pourcentage universel de contrôle des soudures.
Si une offre indique une capacité pour le « soudage de tours » sans autre précision, demandez quels joints et quelles sections sont concernés. Un essai sur un joint longitudinal ne prouve pas les performances d’ajustage et de déplacement pour tous les joints circonférentiels et les détails d’ouverture.
Ajuster les brides et les interfaces conformément au plan de section approuvé
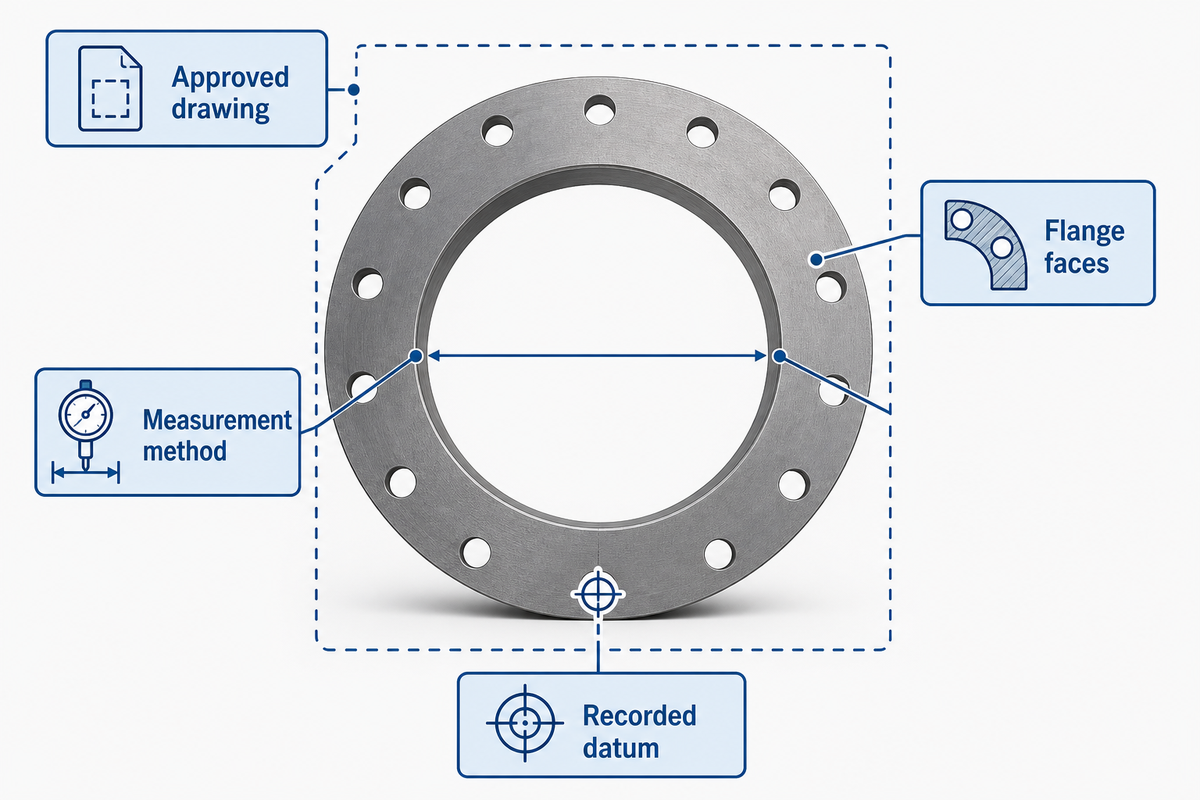
Les brides d’extrémité relient les sections à expédier. Avant de libérer un assemblage, vérifiez leur conformité au plan de section approuvé. Consignez sur le plan les faces contrôlées, la méthode de mesure, la définition de la planéité, l’alignement et les éventuelles corrections approuvées. Distinguez l’opération de bridage en usine de l’assemblage et du boulonnage sur site.
Une étude a montré que les écarts de planéité des brides modifient la réponse des boulons dans les conditions modélisées. Cela indique que la géométrie doit être analysée du point de vue de la conception et de la fatigue. Toutefois, cette étude ne fournit pas de tolérance d’acceptation universelle pour toutes les tours.
Demandez à l’autorité de conception quelles dimensions d’interface sont pertinentes pour ce cas et où consigner le rapport de mesure. Si un fournisseur propose une station d’alignement des brides, demandez une démonstration produisant la même référence de mesure enregistrée et des rapports au format exigé par le plan de l’acheteur. En l’absence de méthode de mesure, la mention « ajustement précis des brides » ne constitue pas un critère d’acceptation.
Le cas DCD décrit les méthodes de mesure et de redressage des brides propres à une usine. Utilisez ces chiffres uniquement comme exemple d’un projet historique. La spécification d’achat et le plan approuvé régissent le projet concerné.
Contrôler les soudures et les dimensions selon le plan d’acceptation du projet
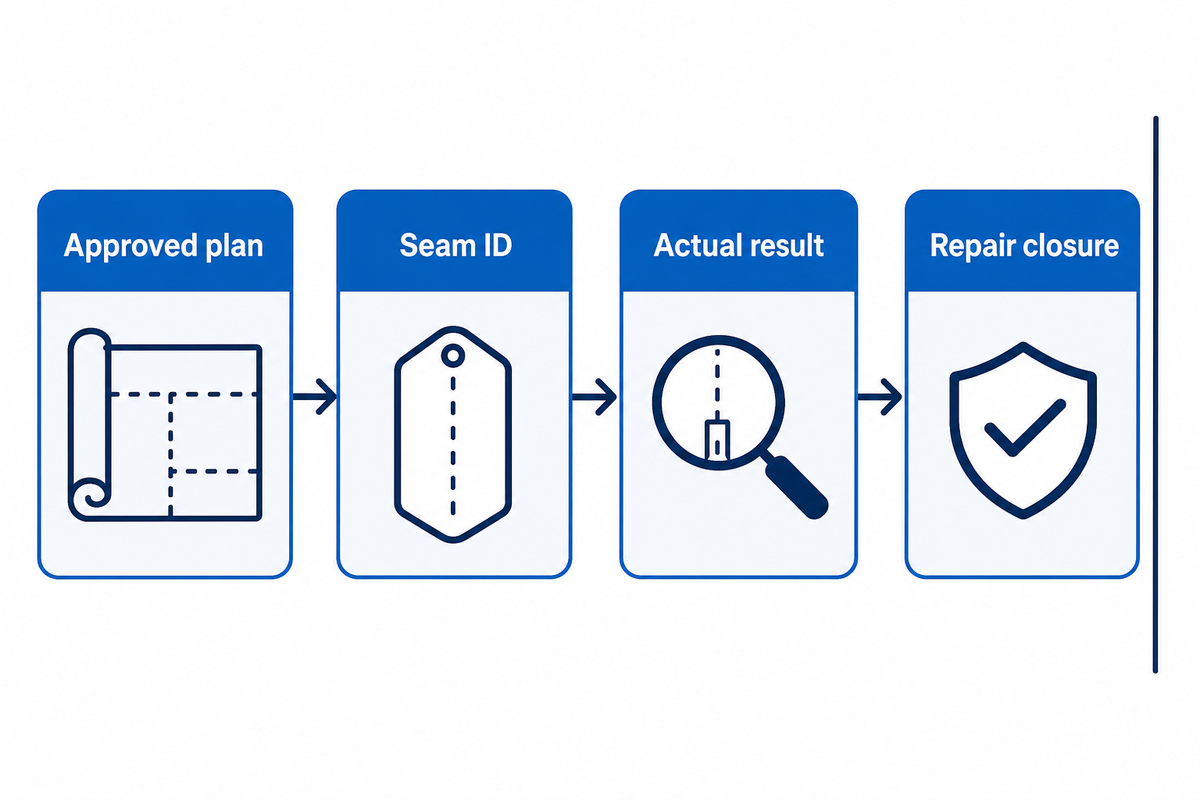
Chaque type de contrôle et d’essai répond à une question différente. Un plan d’inspection et d’essais approuvé (AITP) doit préciser le joint ou l’élément concerné, la méthode, la qualification de l’examinateur, l’étendue, le calendrier, la référence d’acceptation et le point d’arrêt. Un pourcentage indiqué dans une documentation commerciale ne répond pas, à lui seul, à ces exigences propres au projet.
Comment un fournisseur prouve-t-il qu’une soudure de tour a passé le contrôle ?
Fournissez le mode opératoire approuvé, le plan des joints, la qualification de l’examinateur, le résultat réel associé à l’identifiant du joint, ainsi que la clôture de toute réparation et du nouveau contrôle. Le dossier doit montrer que le contrôle a été effectué après le délai d’attente requis. Les travaux du TWI sur la fissuration différée par l’hydrogène expliquent la raison du calendrier approuvé pour les soudures ferritiques sensibles ; ils ne fixent pas un délai universel en heures.
Si le plan approuvé prévoit un contrôle par ultrasons, le rapport doit indiquer l’appareil, l’emplacement et l’examinateur, et préciser le niveau d’acceptation. La mention « La soudure a été contrôlée » n’indique ni ce qui a été contrôlé ni si le calendrier approuvé a été respecté.
ISO 3834-1 traite de la sélection des exigences de qualité pour le soudage par fusion, tandis que DNV-ST-0126 peut servir de référence contractuelle pour la conception des structures. La page de publication de l’une ou l’autre norme ne constitue pas un dossier d’acceptation signé pour cette section. L’édition applicable, l’étendue des contrôles et le niveau d’acceptation doivent provenir des documents du projet concernés.
Certains projets exigent, en vertu de la loi ou des conditions de permis, des rôles de vérification externe. Pour les projets en mer relevant de la réglementation fédérale américaine, 30 CFR 285,708 -709 prévoit un examen de fabrication par un organisme de vérification certifié ou un ingénieur de projet agréé. Ces rôles peuvent être interchangeables lorsqu’une dérogation est approuvée ; les documents du projet précisent celui qui s’applique. Vérifiez le périmètre et la juridiction au lieu de supposer que la signature de l’acheteur est la seule autorisation de libération.
Une éolienne en mer peut suivre une procédure de vérification différente de celle d’une tour terrestre. Avant d’utiliser un dossier de fabrication comme justificatif de libération, l’acheteur doit préciser les exigences applicables au projet d’énergie éolienne en mer.
Un rapport bien présenté portant le mauvais identifiant de joint, la mauvaise méthode, le mauvais calendrier ou la mauvaise référence d’acceptation ne constitue pas un justificatif valable. Demandez au service qualité de résoudre ces écarts avant que le revêtement ne rende le joint inaccessible, et maintenez les réparations non résolues sous un point d’arrêt explicite.
Préparer, revêtir et transporter la section libérée
Le revêtement ne doit commencer qu’après les points d’arrêt de fabrication et de contrôle qui doivent le précéder. La spécification de revêtement du projet définit les conditions de surface, la méthode de préparation, le système de peinture, l’environnement d’exposition, les autres conditions et facteurs susceptibles d’influer sur la durabilité du revêtement, ainsi que les contrôles. Le plan de chargement précise ensuite les exigences de protection, de levage et d’interface de transport pour la section concernée.
ISO 12944-5 décrit les systèmes de peinture de protection dans le périmètre environnemental qu’elle définit. Cette partie exclut certaines catégories d’exposition ; la simple mention d’« ISO 12944 » ne permet pas de déterminer le système adapté à chaque zone en mer. Avant de comparer des propositions de systèmes de revêtement, demandez la catégorie désignée, la partie applicable et l’édition.
Un compte rendu d’usine de DCD décrit le lavage, le grenaillage, l’application du revêtement, le contrôle final et le chargement. Ces opérations illustrent un procédé en usine. D’autres approches structurelles et de fabrication, notamment les procédés documentés de soudage en spirale, peuvent déplacer ou modifier les lots de travaux. Indiquez dans l’offre les limites réelles de l’expédition.
La « durée de vie » ou l’épaisseur annoncée d’un revêtement ne constitue pas une règle de libération sans indication sur l’environnement du projet et la méthode de contrôle. Demandez les rapports de préparation et de revêtement, les réparations approuvées, les mesures de protection pour la manutention et le document signé de transfert pour le chargement.
Constituer le dossier de libération des tronçons de tour en 8 pièces
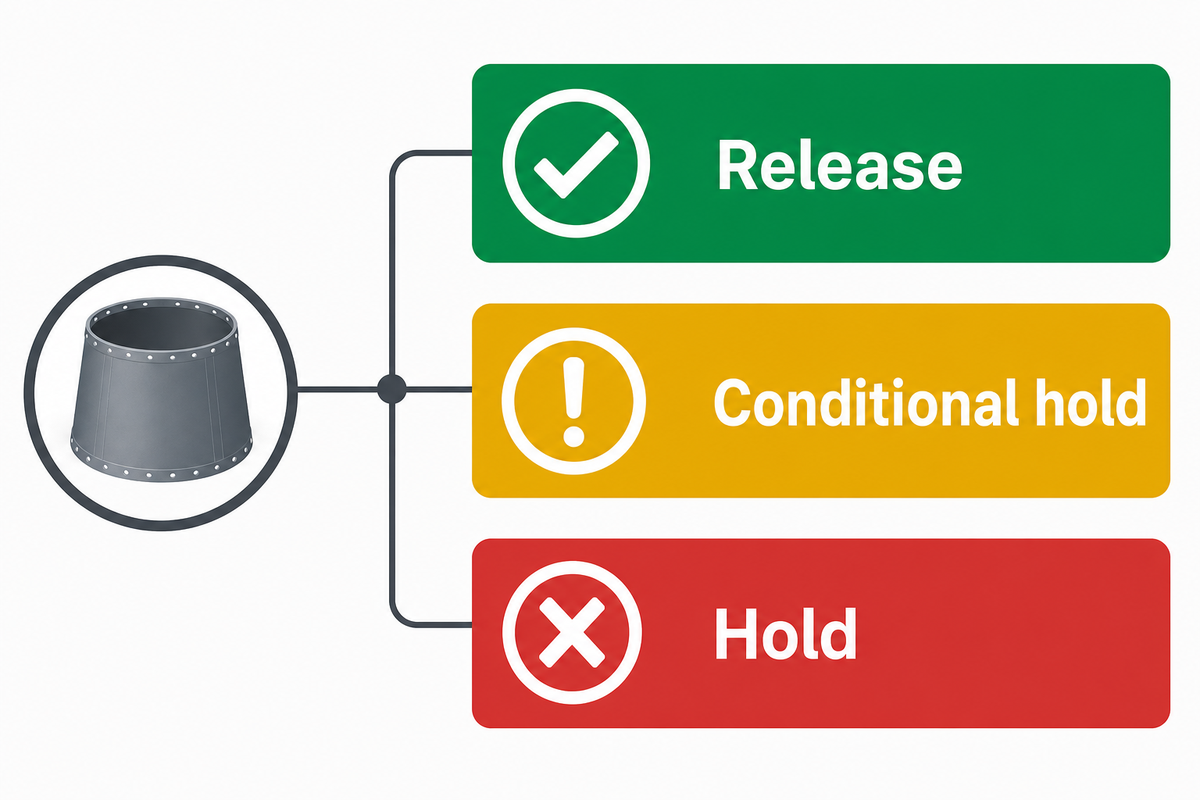
Le dossier de libération des tronçons de tour en 8 pièces est une fiche de travail éditoriale à remplir conjointement par l’acheteur et le fabricant. Il regroupe les documents selon la décision à prendre, et non selon le type de fichier. Le compte rendu de l’usine DCD Wind Towers décrit un identifiant unique pour chaque tronçon ; les groupes de documents présentés ici constituent la fiche de travail de cet article et ne signifient pas que DCD exigeait précisément ce dossier. Le plan, la spécification et le plan d’inspection approuvés par l’acheteur, ainsi que la législation applicable, déterminent quels documents sont obligatoires. Un champ laissé vide ci-dessous ne devient pas acceptable sous prétexte qu’une brochure mentionne l’étape de fabrication.
| Groupe de documents | Partie responsable | Référence d’acceptation à indiquer | Fichier justificatif / identifiant à indiquer | Décision |
|---|---|---|---|---|
| 1. Identification matière | Fabricant / qualité de l’acheteur | Spécification d’achat | Traçabilité de la tôle au tronçon | Libération / mise en attente |
| 2. Conception approuvée | Autorité de conception / acheteur | Révision du plan | Liste des plans approuvés | Libération / mise en attente |
| 3. Découpe et rives | Fabricant | Plan et exigences de découpe applicables | Rapport de contrôle de la pièce découpée et des rives | Libération / mise en attente |
| 4. Roulage et géométrie | Qualité du fabricant | Dimensions définies par le plan | Rapport de mesure du tronçon et des brides | Libération / mise en attente |
| 5. Soudage et traçabilité des joints | Coordinateur en soudage | Mode opératoire approuvé et périmètre de qualification | Mode opératoire, opérateur, plan des joints | Libération / mise en attente |
| 6. Clôture des contrôles | Qualité / vérificateur externe si nécessaire | Plan approuvé, législation et niveau d’acceptation | Résultats, calendrier, clôture des réparations et nouveaux contrôles | Libération / mise en attente |
| 7. Libération du revêtement | Qualité du revêtement | Spécification de revêtement du projet | Rapports de préparation et de revêtement | Libération / mise en attente |
| 8. Transfert pour chargement | Fabricant / logistique / acheteur | Plan de transport et de libération | Protection, levage et validation de l’expédition | Libération / mise en attente |
Trois décisions sont possibles : libération lorsque tous les justificatifs obligatoires sont acceptés ; mise en attente sous conditions pour un point non critique, avec un responsable désigné et une décision convenue ; et mise en attente lorsqu’un critère obligatoire ou la validation requise du vérificateur fait défaut. Le dossier ne peut pas lever un point d’arrêt approuvé. Utilisez les identifiants des documents joints plutôt que d’accepter des numéros provenant d’un autre projet.
Cette fiche transforme les échanges lors des transferts. Elle indique aux achats ce qui a été promis, précise au service qualité les références d’acceptation et les contrôles, et montre au responsable d’usine ce qui bloque l’expédition. Les huit lignes correspondent à des groupes de documents ; elles ne signifient pas qu’un projet exige exactement huit documents.
Vérifier l’intégration de la ligne de production et les besoins en services industriels
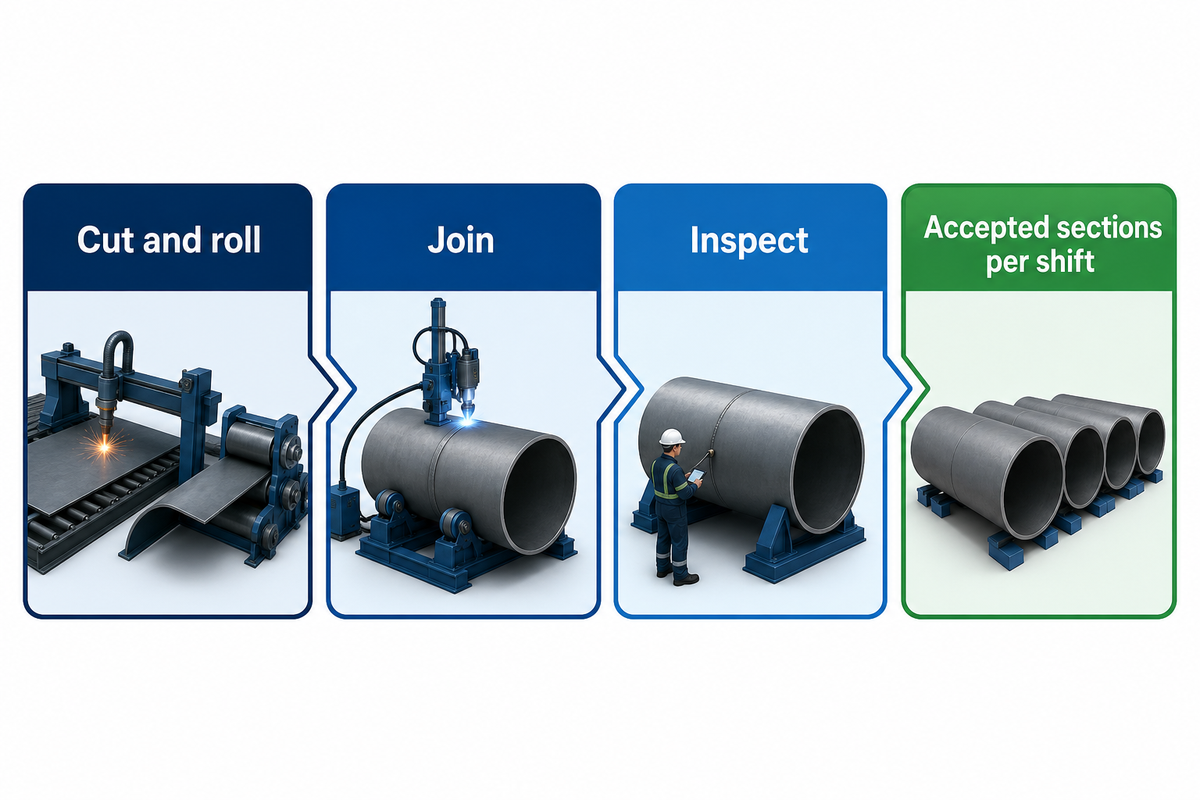
Le choix des équipements repose sur la gamme de tours du client et sur les temps de cycle mesurés à chaque poste. La fiche de saisie des données de conception de ligne et de mesure du goulot d’étranglement distingue la vitesse nominale de soudage du nombre de tronçons acceptés par poste. Une ligne peut déplacer une file d’attente du soudage vers le montage ou le contrôle, la réparation et le revêtement, ou encore le transfert ; mesurez la file d’attente actuelle avant de garantir une hausse de la production.
| Donnée à renseigner | Référence de base du client | Justificatif demandé au fournisseur |
|---|---|---|
| Plage de diamètres et d’épaisseurs de paroi | Minimum/maximum selon les plans | Plage de fonctionnement vérifiée |
| Nuances, conicité et gamme de tronçons | Part des commandes réelles | Pièces d’essai représentatives |
| Poids des viroles et tronçons à manutentionner | Levage maximal et parcours de transfert | Limites de l’équipement et des opérations de levage |
| Cycle de découpe et de roulage | Minutes par virole acceptée | Cycle d’essai et registre des rejets |
| Cycle de montage et de soudage | Minutes par famille de joints | Essai de joint en présence d’un témoin |
| Cycle de contrôle et de réparation | Temps d’attente et taux de contre-essai | Plan d’interface des contrôles |
| Revêtement et expédition | Temps d’attente et contraintes de parcours | Plan d’implantation des interfaces en aval |
| Alimentation électrique, commandes et encombrement | Plans du site et utilités disponibles | Plans des utilités et de l’implantation |
| Tronçons acceptés par poste | Référence mesurée pour la gamme de produits | Résultat convenu de l’essai de réception |
Une étude de 2025 portant sur une usine de tours modélise les liens entre les délais de livraison des différents postes de production. Elle peut aider à mesurer l’enchaînement des opérations, mais pas à prévoir la production d’une autre usine. La publication de DCD sur l’équilibrage et l’assemblage, qui porte également sur une usine précise, en est un autre exemple. Un analyste financier ne peut comparer le prix d’une ligne intégrée à celui de postes séparés qu’une fois que l’usine a fourni ses propres données sur les files d’attente, les rebuts, les retouches et la main-d’œuvre.
L’automatisation du soudage doit être évaluée au regard de l’ensemble du processus de fabrication. La référence doit inclure le temps consacré au déplacement des pièces, à l’attente des contrôles et à la clôture des réparations. De même, l’efficacité de la production doit correspondre à un plus grand nombre de tronçons acceptés et libérés par la ligne selon les mêmes règles ; une durée d’arc plus courte n’entraîne pas toujours une hausse de la productivité et de la sécurité.
La fabrication de tronçons de tours éoliennes pour la production d’électricité est une question de flux : la découpe, le roulage, l’assemblage et le contrôle contribuent tous à l’objectif de production. Le devis de fabrication de ces tronçons doit donc porter sur le nombre d’unités acceptées pour une gamme de produits convenue, et non uniquement sur la vitesse nominale de déplacement de la torche de soudage.
Le système comporte des goulots d’étranglement cachés ; cartographiez-les avant d’ajouter de l’automatisation. Après la mise en service, testez à nouveau la même gamme de produits selon les mêmes critères d’acceptation. Une vitesse de dépôt plus élevée n’est utile que si le montage, le contrôle et l’expédition permettent de faire passer davantage de tronçons acceptés sur l’ensemble du parcours.
Demandez au fournisseur des preuves correspondant aux plans de tours du client
Le fournisseur de la ligne dispose de preuves des capacités des équipements. Le fabricant de tours est responsable des dossiers relatifs aux matériaux, au soudage, aux contrôles et au revêtement du tronçon. Le client et l’autorité de conception disposent des critères d’acceptation approuvés. Le respect de ces rôles permet de vérifier les demandes de devis et de distinguer une tour certifiée de la capacité de la machine.
Envoyez au fournisseur une plage de plans et la fiche de saisie des données de ligne dûment remplie. Demandez un plan d’implantation, un calcul de capacité avec ses hypothèses, une plage vérifiée de poids et de géométrie, les limites des procédés de soudage, les plans de levage et des utilités, les interfaces de contrôle, un plan d’essai de réception en usine, un plan de service et de pièces de rechange, ainsi que la liste des exclusions. Demandez qui assistera à l’essai et quels justificatifs serviront à confirmer l’acceptation pour la gamme réelle de produits du client.
Aubrik propose publiquement des équipements pour les lignes de production de tours éoliennes. Cette offre ne constitue pas une preuve indépendante du nombre de tronçons acceptés par poste dans l’usine d’un client. Pour en savoir plus sur l’entreprise, consultez la page À propos d’Aubrik.
Demandez une étude de la configuration de la ligne. Munissez-vous de la plage de diamètres et d’épaisseurs, de la gamme de tronçons, des données de référence par poste et du plan d’acceptation. Échangez avec Aubrik au sujet de votre ligne de production de tours éoliennes.
Foire aux questions
Quel est le processus de fabrication d’un tronçon tubulaire en acier pour une tour éolienne ?
La tôle d’acier spécifiée est identifiée, découpée et préparée, puis roulée pour former des viroles, soudée pour former des tronçons cylindriques, et assemblée pour constituer un tronçon transportable. Les contrôles et vérifications dimensionnelles requis pour le projet sont réalisés conformément au plan de contrôle approuvé. Le fabricant du tronçon réalise ensuite les revêtements, consigne les opérations, clôture les dossiers et libère le tronçon pour expédition. L’ordre des opérations et les critères d’acceptation varient selon la conception, le contrat et le processus de fabrication.
En quoi une ligne de production de tours éoliennes diffère-t-elle de l’installation d’une tour ?
En usine, la ligne de production traite les tôles, les viroles et les tronçons destinés à l’expédition. Sur le site, les travaux commencent avec les composants livrés et suivent un plan de montage de la tour et des autres composants de l’éolienne. L’achat d’équipements d’usine ne prouve pas que le fournisseur est capable d’assurer l’installation. Chaque activité doit faire l’objet de périmètres, de plans et de justificatifs d’acceptation distincts, surtout lorsque l’offre du fournisseur emploie le terme « complet ».
Que faut-il vérifier avant d’acheter une ligne complète de production de tours éoliennes ?
Appuyez-vous sur la plage de plans approuvée pour la tour, les nuances d’acier requises, la gamme de tronçons et les méthodes de soudage, puis précisez les poids de levage et le plan de contrôle. Intégrez les temps de cycle, l’encombrement, les interfaces d’alimentation électrique et de commande, les contraintes de revêtement et les limites d’expédition. Demandez au fournisseur d’indiquer les opérations effectuées à chaque poste et de décrire comment un essai en présence d’un témoin définira et mesurera l’acceptation selon les spécifications du client.
Existe-t-il un pourcentage de contrôle universel pour les soudures des tours éoliennes ?
Cet article ne permet pas de fixer un pourcentage unique applicable à tous les projets de tours. L’étendue, la méthode et le calendrier des contrôles, ainsi que le niveau d’acceptation, dépendent de la conception applicable, du contrat, des procédures approuvées et de toute exigence légale ou de vérification externe. Avant d’accepter une affirmation commerciale générale, demandez une cartographie des joints de soudure ainsi qu’un plan de contrôle et d’essais propre au projet.
Quand faut-il commencer le revêtement d’un tronçon de tour ?
Le revêtement intervient conformément aux exigences de fabrication et aux points d’arrêt pour contrôle. La spécification du revêtement régit la préparation de surface, les conditions ambiantes, le système, l’application et le contrôle. Si une réparation de soudure est encore en cours, déterminez son état avant que le revêtement n’en limite l’accès. Il n’existe pas de valeurs universelles d’épaisseur de film ni de parcours de revêtement applicables à toutes les tours.
Références et sources
Les sources ont été vérifiées le 13 octobre 2026. Les pages des éditeurs décrivent le périmètre de leurs publications ; le compte rendu de DCD concerne une usine précise. Les documents du projet déterminent les critères d’acceptation finaux.
- African Fusion : compte rendu de DCD sur la fabrication de tours éoliennes.
- U.S. Department of Energy : procédé de fabrication de tours par soudage en spirale.
- Périmètre de publication de DNV-ST-0126 ; notice de publication de l’IEC 61400-6.
- ISO 3834-1 ; ISO 9013 ; notices de publication d’ISO 12944-5.
- Dépôt de l’University of Seville : recherche sur les délais de livraison dans une usine de tours ; revue sur la fatigue des tours ; étude sur la fatigue liée à la planéité des brides.
- TWI : recherche sur le contrôle différé des fissures dues à l’hydrogène ; Code of Federal Regulations des États-Unis, 30 CFR 285,708–709.
Articles connexes
Tendance actuelle