Entrez en contact avec Aubrik Company

Comment planifier un atelier de structures métalliques pour le flux de poutres en H

Un atelier de structures métalliques fonctionne de manière optimale lorsque son bâtiment, ses ponts roulants, ses machines, ses réseaux et ses circuits de matériaux sont conçus comme un système unique. Commencez par la poutre en H à fabriquer et par la séquence qu’elle doit suivre. Ce n’est qu’ensuite qu’il convient de figer la portée, la trame des poteaux, les chemins de roulement des ponts roulants, les fondations et l’implantation des équipements.
Ce guide porte sur l’implantation de la production, et non sur la seule enveloppe du bâtiment. Planifier un bâtiment d’atelier ne revient pas à concevoir un entrepôt générique ni à choisir une structure préfabriquée : la charpente en acier doit répondre à un flux de fabrication défini. Si vous comparez déjà des configurations complètes d’équipements et de bâtiments, consultez la solution d’atelier de structures métalliques d’Aubrik. Les sections ci-dessous vous aideront à préparer les données de procédé nécessaires à un échange constructif.
Par Wuxi ABK Machinery Co., Ltd. · Mis à jour en juillet 2026
Caractéristiques essentielles du cahier des charges
- Données produit — type d’élément, nuance, longueur maximale, section maximale et charge la plus lourde à lever
- Données de production — production annuelle, équipes, gamme de produits, temps de cycle des procédés et changements de série
- Données de manutention — portée du pont roulant, hauteur sous crochet, chariots élévateurs, transferts à rouleaux et circuits d’exception
- Données du site — longueur et largeur disponibles, charges au sol, portes, sorties, réseaux, aspiration des fumées et limite d’extension
- Données qualité — étapes de contrôle, accès pour les essais non destructifs, points d’arrêt, enregistrements et critères d’acceptation
1. Commencer par le besoin de production, pas par l’enveloppe du bâtiment
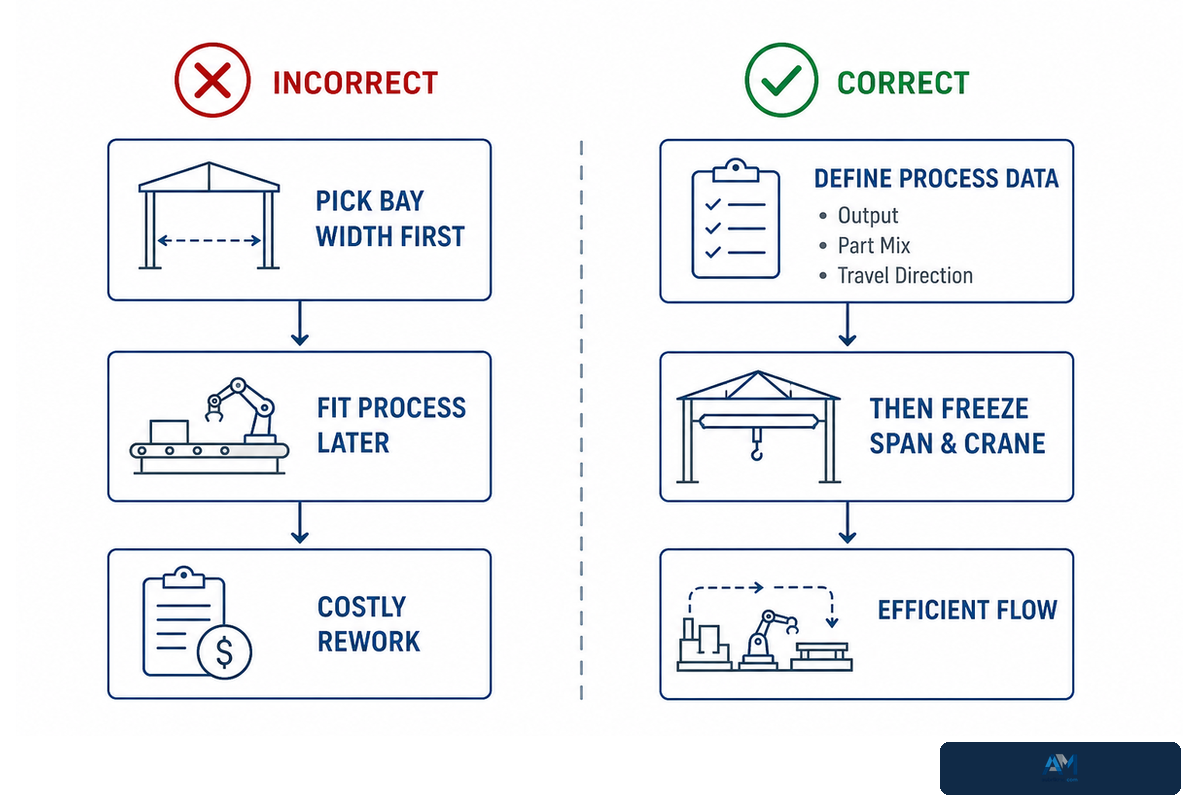
Le plan d’un atelier doit partir du volume de production, de la diversité des pièces et du sens de circulation, car ces paramètres définissent le flux répétitif dans l’usine. Une travée vide et très spacieuse peut être inefficace si elle comporte des flux croisés, ne permet pas le transfert des matériaux vers un pont roulant ou oblige une poutre finie à revenir à contre-courant du flux de matière première. L’enveloppe accueille le procédé ; elle ne le dicte pas.
Établissez une liste : tonnage ou nombre de pièces annuel, nombre d’équipes, plage dimensionnelle des tôles et des poutres, élément le plus long, sous-ensemble le plus lourd, mode d’arrivée des matériaux au quai, mode de chargement des produits finis et points de contrôle obligatoires. Ces éléments constituent un langage commun pour l’ingénieur procédés, le constructeur de machines, le fournisseur de ponts roulants, l’ingénieur structures, l’équipe chargée de la sécurité et l’entreprise générale.
Erreur de planification courante
Un acheteur choisit d’abord une largeur nominale de travée, puis demande à la ligne de production de s’y adapter. Cette démarche inverse l’ordre des dépendances. Les circuits des pièces, les points de levage, les enveloppes de maintenance des machines et les sorties protégées doivent remettre en question le concept initial de travée avant que les fondations et les poteaux des chemins de roulement ne deviennent coûteux à modifier.
Il convient de distinguer l’article consacré aux principes d’implantation d’une fiche technique produit. Un guide de décision décrit brièvement les données qui déterminent l’implantation, tandis que la page de la ligne de production de structures métalliques en poutres en H présente une famille de procédés donnée.
2. Cartographier le flux de production des poutres en H en 5 étapes
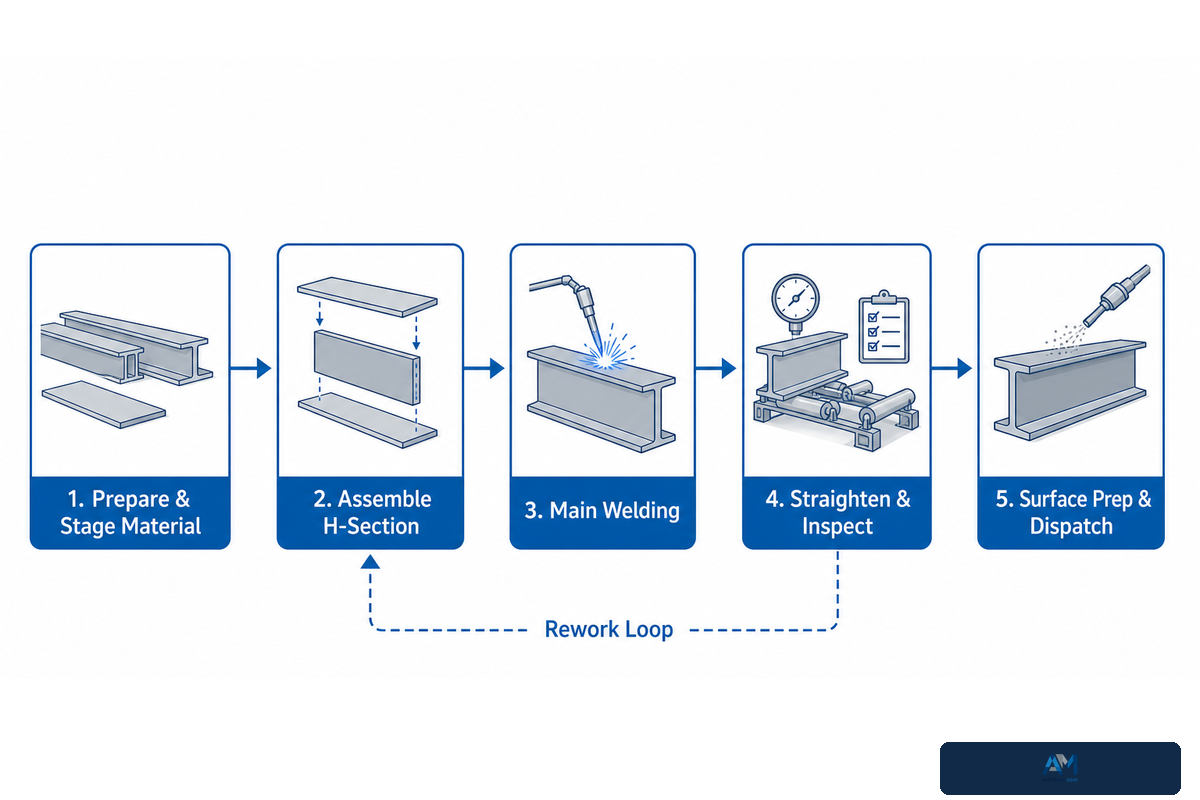
Une séquence type de fabrication de poutres en H soudées comprend souvent la préparation des tôles, l’accostage, le soudage principal, le redressage ou la correction, puis la peinture ou une autre préparation de surface, avant l’expédition. La description de chaque machine varie, mais le sens de circulation privilégié des matériaux doit être évident. Les reprises, les mises en attente, la maintenance ou les éléments de longueur atypique nécessitent des boucles maîtrisées avec des voies latérales, et non une inversion fortuite du flux.
- Préparer et mettre les matériaux en attente — réceptionner les tôles, identifier les nuances et les numéros de coulée lorsque cela est requis, découper les composants et regrouper les âmes et les semelles appariées sans obstruer le circuit principal.
- Assembler le profilé en H — aligner l’âme et les semelles, pointer ou maintenir l’accostage, et prévoir suffisamment d’espace autour de la machine d’assemblage de poutres en H pour le chargement et la maintenance.
- Réaliser le soudage principal — transférer l’élément au poste de soudage à l’arc submergé, prévoir la course du portique ainsi que le cheminement des câbles ou du flux, et maintenir la compatibilité du captage des fumées avec les mouvements.
- Redresser et contrôler — corriger la déformation des semelles, vérifier les dimensions et envoyer les pièces non conformes vers un point défini de mise en attente ou de reprise.
- Préparer la surface et expédier — acheminer les éléments acceptés vers le grenaillage ou la finition, le contrôle final, le stockage protégé et le chargement pour expédition, sans croiser les tôles brutes.
Les recommandations du secteur concernant la manutention des matériaux en fabrication de structures métalliques soulignent le coût et les risques liés à un nombre excessif d’opérations de manutention dans une installation de fabrication métallique. Cela ne signifie pas automatiquement qu’un système de convoyage complexe s’impose ; chaque levage, glissement, transfert, zone de stockage et circuit de retour doit plutôt être justifié.
Situation de planification : un atelier de fabrication à la commande doit accepter de fortes variations de longueur des éléments tout en utilisant des postes d’assemblage et de soudage existants ne pouvant traiter qu’un seul élément long à la fois. Un circuit en ligne droite convient à un débit régulier, mais un élément long en attente de correction peut bloquer le flux indéfiniment. Une zone d’attente latérale accessible au pont roulant peut l’éviter. L’enjeu ne consiste pas simplement à augmenter la surface au sol ; il faut intégrer des espaces pour les exceptions, établir des critères de libération et définir une méthode de réintégration de ces éléments dans le flux principal.
3. Utiliser la cartographie du flux d’acier en 7 zones
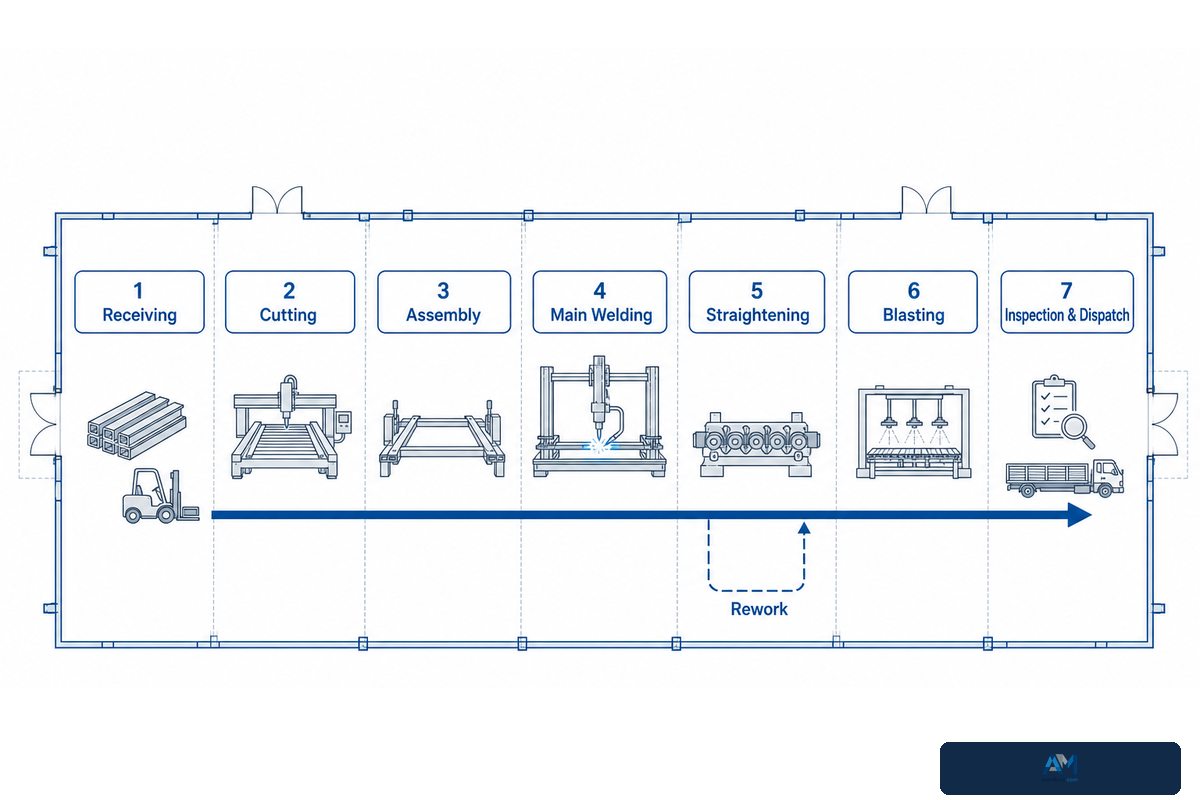
Cette cartographie du flux d’acier en 7 zones transforme les étapes de fabrication en zones de planification au sein d’une installation de structures métalliques. Il s’agit d’un cadre conceptuel abstrait, et non d’un ensemble de codes du bâtiment ou de plans d’une installation type. Sa fonction est de faciliter la détection des croisements, des capacités tampons insuffisantes et d’autres problèmes de flux de production à un stade où des modifications restent possibles.
| Zone | Fonction principale | Question d’implantation | Exception à prévoir |
|---|---|---|---|
| 1. Réception et stockage | Décharger, identifier et mettre les tôles en attente | Les véhicules entrants peuvent-ils être déchargés sans pénétrer dans le flux des produits finis ? | Quarantaine des matériaux non identifiés ou endommagés |
| 2. Coupage et préparation | Découper les âmes et les semelles | Où les composants appariés attendent-ils sans être mélangés ? | Circuit des chutes et du recoupage |
| 3. Assemblage | Accoster et aligner le profilé en H | Le pont roulant ou le système à rouleaux couvre-t-il le chargement et le déchargement ? | Zone d’attente pour la correction de l’accostage |
| 4. Soudage principal | Réaliser les soudures longitudinales | La course du portique et les cheminements de l’alimentation électrique, du flux et de l’aspiration des fumées sont-ils protégés ? | Accès pour la réparation des soudures et le contrôle |
| 5. Redressage et correction | Corriger les déformations et vérifier les dimensions | Une pièce rejetée peut-elle quitter la ligne principale sans imposer un retour en arrière à toutes les pièces ? | Point d’arrêt qualité et d’essais non destructifs |
| 6. Grenaillage et préparation de finition | Nettoyer la surface et la préparer pour le revêtement | L’entrée, la cabine, l’installation de dépoussiérage et la sortie sont-elles traitées comme une enveloppe unique ? | Voie de contournement pour les pièces qui ne sont pas prêtes au grenaillage |
| 7. Contrôle final et expédition | Libérer, stocker et charger les éléments finis | Les pièces acceptées peuvent-elles sortir sans croiser les tôles entrantes ? | Mise en attente pour levée des réserves et contrôle documentaire |
La planification de la qualité n’est efficace que si les critères de contrôle, les qualifications, les accès, le calendrier, les rapports et le suivi des points non résolus sont coordonnés avant la fabrication métallique.
Un point d’inspection n’a pas besoin d’être une nouvelle huitième zone de production. Mais il a besoin d’un accès physique, d’une prise, d’enregistrements et d’une voie de sortie, sinon il deviendra un travail caché en cours qui encombrera la ligne principale.
4. Dimensionner ensemble la portée, la couverture des ponts roulants et les allées de transfert
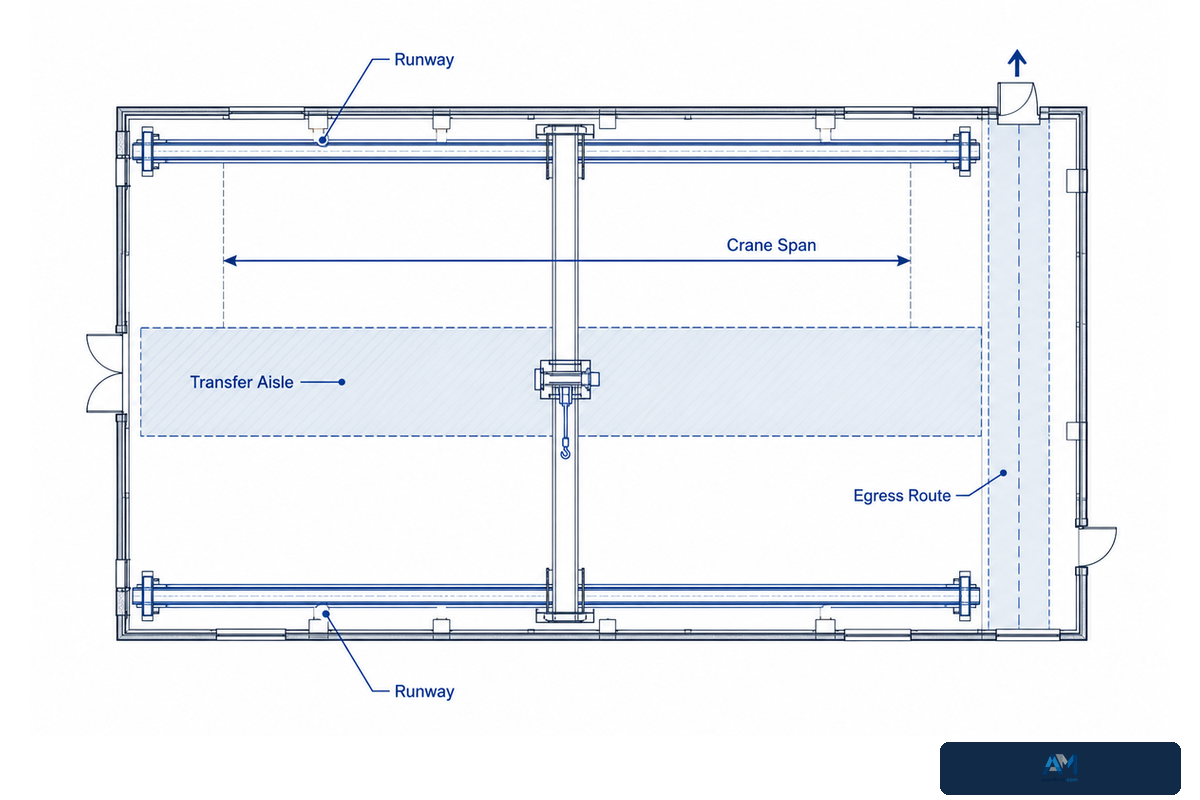
La portée libre, la couverture des ponts roulants, les allées de transfert et les voies de sortie doivent être étudiées ensemble, car chacune occupe ou protège une partie de la même travée. Chaque transfert doit permettre le passage de la pièce la plus longue ; de même, le personnel doit pouvoir accéder au procédé et en sortir sans que son itinéraire soit bloqué par des équipements ou des stocks.
Pour les projets aux États-Unis, OSHA 1910.179 exige l’indication de la charge nominale et traite des dégagements des ponts roulants, des règles d’utilisation et des contrôles. Cette disposition prévoit des dégagements minimaux entre le pont roulant et les obstacles de 3 pouces au-dessus et de 2 pouces latéralement. Ces valeurs constituent des limites réglementaires applicables au pont roulant ; elles ne permettent pas de dimensionner l’atelier, le chemin de roulement, la charpente du bâtiment ou le circuit de production. Vérifiez le texte en vigueur dans la version eCFR de 29 CFR 1910.179.
OSHA 1910.37 exige également que les voies de sortie restent dégagées, sans obstacle, correctement éclairées et signalées. Elles doivent être conçues pour éviter tout cheminement vers des zones à haut risque, sauf si ces cheminements sont efficacement protégés. Considérez les exigences d’évacuation comme une donnée fixe, et non comme un espace d’allée disponible.
Vérification des ponts roulants et des circuits
- Représentez chaque prise, rotation, dépose, contrôle, reprise et levage de maintenance.
- Repérez l’approche du crochet ainsi que chaque point de transfert non visible ou non couvert.
- Séparez la circulation normale des éléments de celle des chariots élévateurs et des piétons, ainsi que des sorties et des accès d’urgence.
- Faites valider les réactions des chemins de roulement, les supports du bâtiment, la hauteur de levage et les accès de maintenance par des fournisseurs et des ingénieurs qualifiés.
Scénario de planification : une poutre traverse les postes d’assemblage et de soudage sur des rouleaux, mais la machine de redressage se trouve au-delà du chemin de roulement du pont roulant. Sur un plan, la ligne paraît continue, mais un élément non conforme ne peut pas être levé vers une zone d’attente latérale. Prolonger le pont roulant, déplacer la zone d’attente ou ajouter un dispositif de transfert défini sont des solutions différentes dont les effets sur la structure et les coûts diffèrent également. Une réponse pertinente découle du circuit d’exception, et non d’une préférence générale pour une capacité de levage supérieure.
5. Réserver l’enveloppe réelle des équipements, pas seulement leur emprise au sol
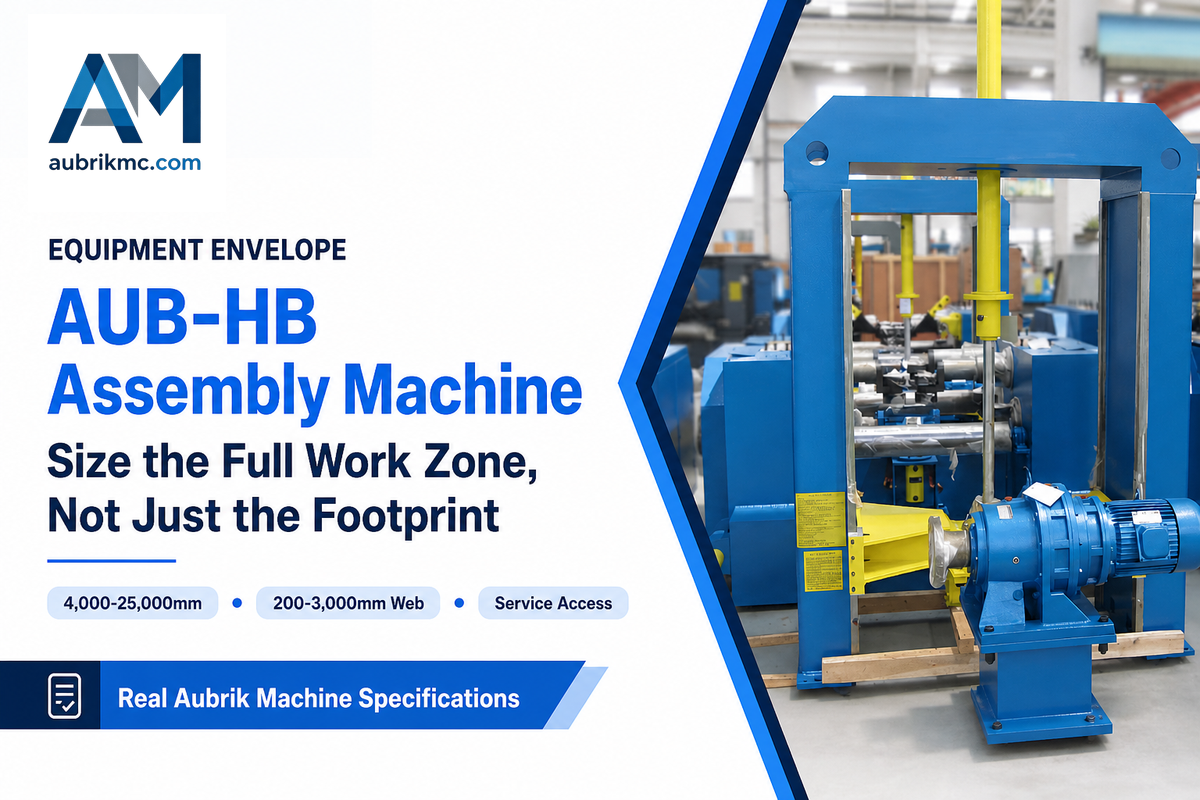
L’emprise au sol d’une machine indique uniquement l’espace qu’elle occupe à l’arrêt. Son enveloppe de travail comprend également la longueur des pièces en entrée et en sortie, les rouleaux, les protections, le poste opérateur, les équipements électriques de commande, le cheminement des câbles, les raccordements d’aspiration des fumées ou des poussières, les accès de maintenance et le passage nécessaire à la dépose de composants internes importants pendant la maintenance.
La gamme publiée de machines d’assemblage AUB-HB d’Aubrik indique des longueurs de pièces de 4 000 mm–25 000 mm et des hauteurs d’âme de 200 mm–3 000 mm. Il s’agit de caractéristiques de configuration communiquées par le fabricant, et non de preuves indépendantes du débit ou de l’adaptation à un bâtiment donné. Elles montrent pourquoi la longueur maximale des pièces de l’acheteur doit figurer sur le plan avant l’affectation des espaces de chargement et de déchargement.
La gamme publiée de portiques de soudage AM-HG indique des portées de portique de 4 000 mm, 5 000 mm et 6 000 mm ainsi que des vitesses de soudage de 300 mm/min–900 mm/min. Le plan doit néanmoins intégrer la longueur des rails, le dégagement aux extrémités, l’équipement de flux, la source de courant de soudage, l’aspiration des fumées, l’accès de l’opérateur et le passage de maintenance. La seule vitesse de soudage ne permet pas de prévoir le débit de la ligne, car l’accostage, le retournement, le contrôle, les zones tampons et les changements de série prennent également du temps.
La page de la grenailleuse pour acier d’Aubrik présente les enveloppes de cinq modèles, avec des dimensions maximales de pièces allant de 800 mm × 1 500 mm à 3 000 mm × 3 000 mm et des charges maximales allant de 1 000 kg à 10 000 kg. Réservez les longueurs d’entrée et de sortie, le dépoussiérage, la récupération de l’abrasif, les portes d’accès et l’espace de maintenance autour de la cabine. Ne considérez pas les dimensions de la cabine comme celles de la zone complète.
Exemple de vérification de longueur
Si la base de planification comprend un élément de 25 m, une position d’attente en entrée sur toute sa longueur et une position en sortie sur toute sa longueur représentent déjà une allocation linéaire de 25 m + 25 m = 50 m. Ces 50 m excluent la machine, les rouleaux, les protections, les transferts, les sorties, les accès de maintenance et les dégagements structurels. Ce calcul ne prescrit pas la longueur du bâtiment ; il met en évidence une donnée qu’un plan fondé uniquement sur l’emprise au sol omettrait.
6. Figer les réseaux et les dispositifs de sécurité avant les fondations
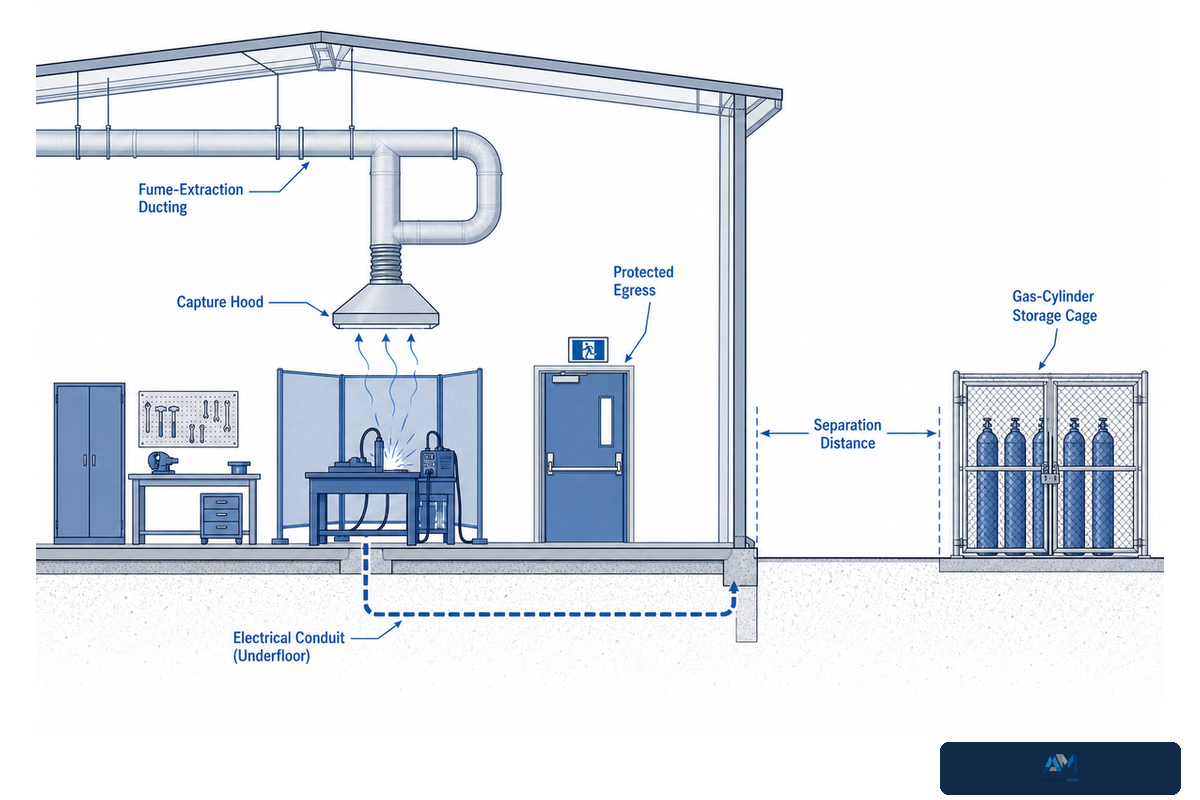
Les réseaux et les dispositifs de sécurité doivent être intégrés dès les premières étapes de l’implantation, car les gaines, le stockage des gaz, la distribution électrique, le dépoussiérage, les sorties protégées, la maîtrise du bruit et la consignation pour maintenance nécessitent tous un espace physique. Déplacer ultérieurement une machine peut être plus facile que de déplacer une fondation, un poteau de pont roulant, un réseau enterré ou une traversée de toiture.
Pour l’industrie générale aux États-Unis, OSHA 1910.252 traite de la prévention des incendies liés au soudage, des écrans de protection, des zones réservées aux travaux par point chaud et des conditions de ventilation. La fiche d’information AWS sur la ventilation explique que la ventilation peut être naturelle, mécanique ou combiner les deux, et que l’aspiration localisée utilise des dispositifs de captage, des gaines et des ventilateurs pour éliminer les fumées à la source. Le captage à la source influe sur l’accès à la torche, la position de la hotte, le cheminement des gaines, l’air de compensation et l’emplacement du rejet.
Le stockage des gaz constitue une contrainte spatiale distincte. OSHA 1910.253 comprend des exigences applicables aux États-Unis concernant le stockage des bouteilles dans un lieu sec, ventilé et protégé, la limitation des quantités ainsi que la séparation de l’oxygène des gaz combustibles ou des matériaux combustibles. Une option citée prévoit une distance de séparation de 20 ft ; une autre recourt à une barrière incombustible conforme. Ne transposez pas cet exemple dans un plan destiné à un autre pays sans vérifier l’intégralité de la règle en vigueur et la juridiction du projet.
Le bruit doit également être mesuré plutôt que déduit de la liste des machines. Les recommandations d’OSHA sur le bruit définissent aux États-Unis un seuil d’action de 85 dBA en moyenne pondérée sur 8 heures et donnent la priorité aux mesures techniques et organisationnelles avant le recours aux protections auditives. Utilisez la cartographie sonore mesurée pour étudier le grenaillage, le coupage, le redressage, les ventilateurs d’aspiration, les écrans, les postes opérateurs et les postes de travail calmes adjacents.
| Interface | Donnée d’implantation | Responsable de la vérification |
|---|---|---|
| Électricité | Tension, fréquence, puissance raccordée, demande, cheminement des câbles, mise à la terre, consignation | Ingénieur électricien et fournisseur des équipements |
| Fumées de soudage | Procédé, consommables, position de captage, cheminement des gaines, air de compensation, rejet | Hygiéniste du travail ou spécialiste de la ventilation |
| Air comprimé et gaz combustibles | Consommation, quantité stockée, ventilation, protection, séparation, cheminement du collecteur | Spécialiste de la sécurité et autorité locale |
| Poussières de grenaillage | Emplacement du dépoussiéreur, gaines, récupération de l’abrasif, accès, gestion des déchets | Spécialistes des systèmes de dépoussiérage et de l’environnement |
| Évacuation et incendie | Sorties, protection des cheminements, maîtrise des combustibles, systèmes d’extinction, zones de travaux par point chaud | Spécialiste de la sécurité incendie et des personnes et autorité locale |
| Bruit | Niveaux mesurés, durée d’exposition, écrans, enceinte, position de l’opérateur | Hygiéniste du travail ou spécialiste qualifié de la sécurité |
7. Repérer sur plan les retours en arrière et les goulots d’étranglement
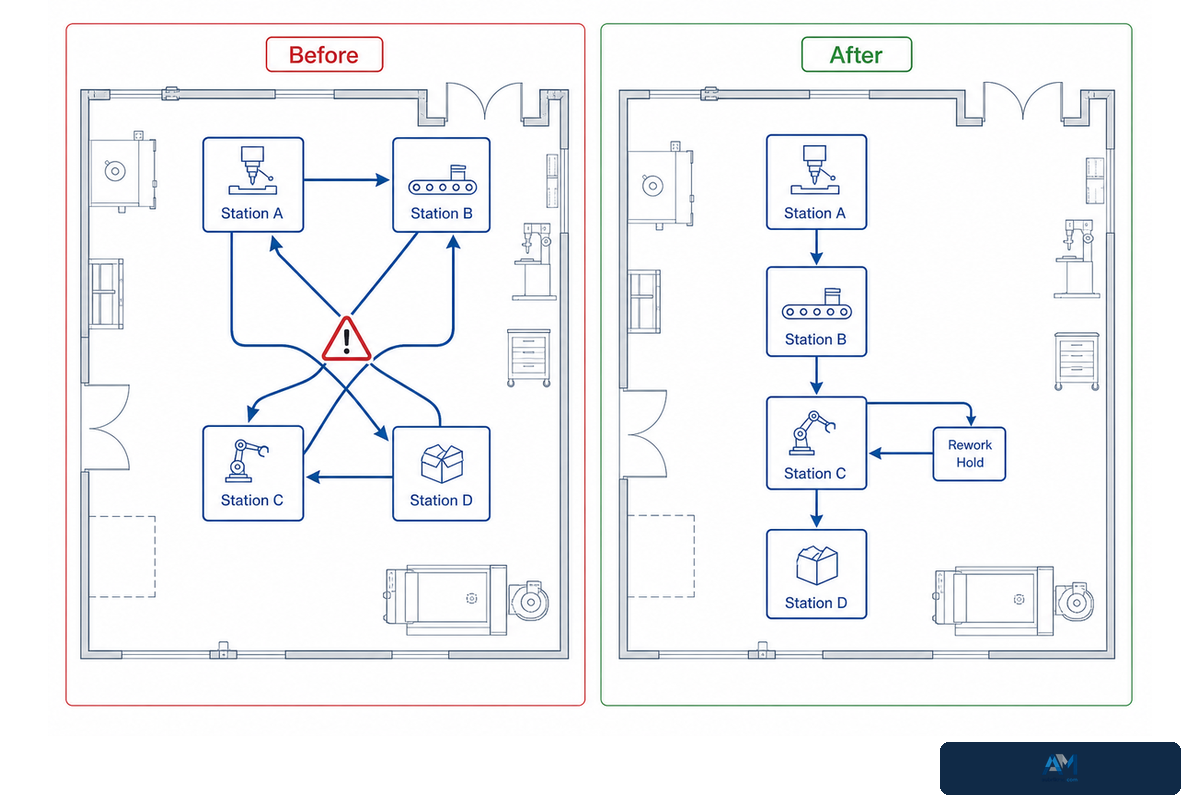
Le problème d’implantation le plus facile à résoudre est celui qui l’est avant la construction. Retracez de bout en bout le parcours d’une pièce courante, d’une pièce de longueur maximale, d’une pièce rejetée, de la dépose d’un composant pour maintenance et d’une voie d’évacuation d’urgence. Chaque tracé permet de vérifier l’un des objectifs du plan.
- Les circuits des matières premières et des produits finis se croisent. Séparez-les dans le temps ou physiquement avant que les chariots élévateurs et les ponts roulants ne se disputent le même espace.
- La couverture du pont roulant s’arrête à un point de transfert. Définissez le dispositif de transfert et le support temporaire sécurisé au lieu de supposer que les opérateurs improviseront.
- La machine tient dans l’espace prévu, mais pas la pièce. Revérifiez le chargement, le déchargement, le retournement, les protections et la dépose pour maintenance.
- Aucune zone tampon ne protège un poste lent. Déterminez combien d’éléments réels peuvent attendre et où leur état sera visible.
- Le contrôle crée un flux inverse. Placez la zone d’attente qualité de sorte que les pièces acceptées et rejetées suivent ensuite des circuits distincts.
- L’extension empiète sur l’axe logistique. Préservez la travée d’extrémité, la continuité des chemins de roulement, le couloir des réseaux, les portes et la circulation extérieure nécessaires à la croissance.
Un plan crédible ne promet pas l’absence totale de mouvements. Il élimine les mouvements qui ne transforment, ne contrôlent, ne protègent ni n’acheminent la pièce. L’analyse des flux d’atelier de The Fabricator associe une implantation efficace à la maîtrise des encours et à une capacité prévisible. Cette approche est plus utile que de placer le plus grand nombre possible de machines entre les murs.
Exemple de vérification d’un goulot d’étranglement : supposons qu’un élément répétitif nécessite en moyenne 8 min pour l’assemblage, 14 min pour le soudage principal, 6 min pour les transferts et 5 min pour le contrôle dimensionnel. Le soudage constitue la contrainte théorique avant la prise en compte des arrêts, des points d’arrêt qualité ou d’un changement de série de 20 min. Deux équipes de 8 heures ne suppriment pas cette contrainte ; elles prolongent seulement sa durée de fonctionnement. Ces chiffres servent uniquement à illustrer la méthode et ne constituent pas des performances revendiquées par Aubrik. Remplacez-les par les temps de cycle observés pour votre gamme de produits réelle.
Quand ne pas acheter une ligne entièrement intégrée
Ne choisissez pas par défaut une intégration par convoyeurs lorsque les circuits des produits changent fréquemment, que les temps de cycle des postes sont mal connus, que les reprises quittent régulièrement le circuit principal ou que le bâtiment ne permet pas de préserver les dégagements nécessaires au chargement, à la maintenance et aux sorties. L’intégration peut réduire les levages répétés, mais elle rend également les postes interdépendants. Si un procédé s’arrête et que la zone tampon ne peut pas absorber le retard, les opérations en amont peuvent s’arrêter également. Une configuration par étapes peut constituer un meilleur point de départ lorsque la demande est incertaine ou que l’atelier doit rester opérationnel pendant son extension.
8. Appliquer la matrice de configuration portée × pont roulant × débit
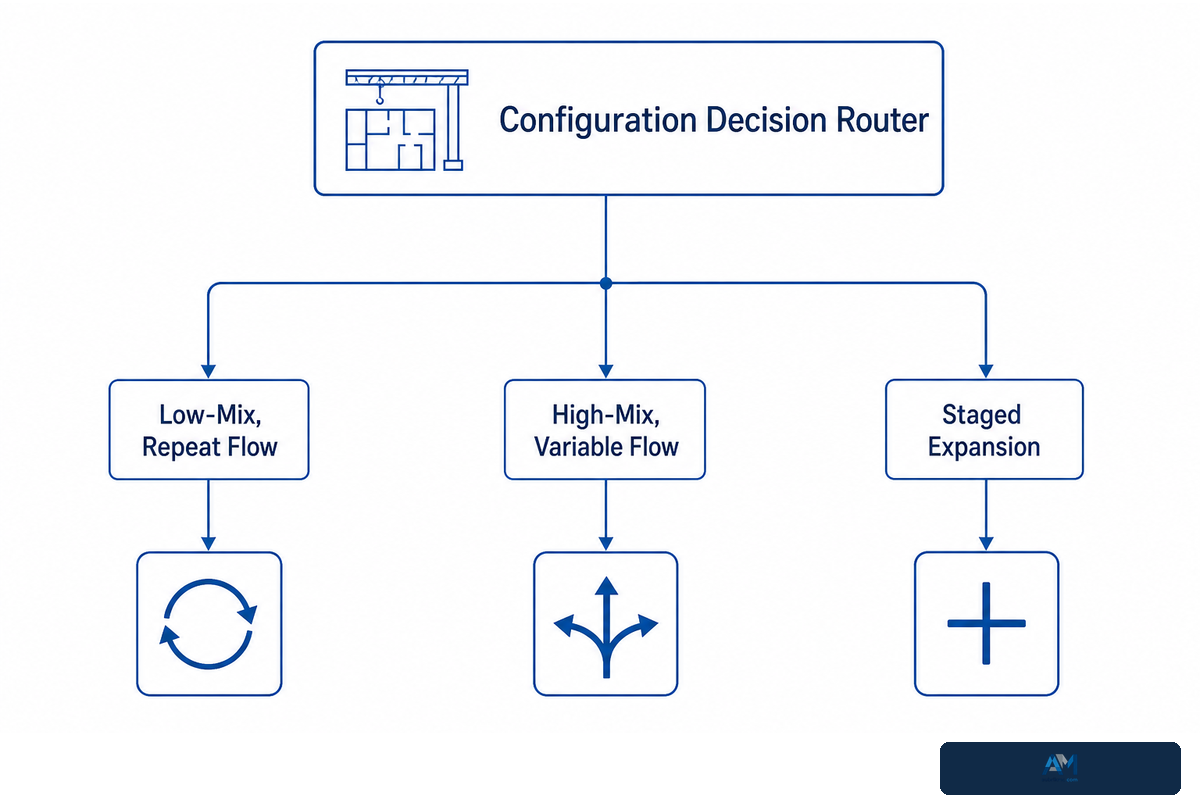
La matrice de configuration portée × pont roulant × débit transforme les données de l’acheteur en base de discussion sur l’implantation. Il ne s’agit ni d’un calcul de structure ni d’une recommandation de machine. Utilisez-la pour déterminer quelle décision doit évoluer lorsque la gamme de pièces, la production, la couverture des ponts roulants, la capacité tampon ou le calendrier d’extension change. Considérez les dispositions de 29 CFR 1910.179 relatives aux ponts roulants comme des limites réglementaires, et non comme une formule de dimensionnement de la matrice.
| Type de décision | Faible diversité, flux répétitif | Forte diversité, flux variable | Extension par étapes | Limites / Cas inadaptés |
|---|---|---|---|---|
| Circuit dominant | Séquence linéaire et répétable | Circuit principal avec cellules latérales | Extension future protégée | Aucune option ne convient à des étapes de procédé non définies |
| Gamme d’éléments | Plage étroite et stable | Large plage de longueurs et de sections | Plage actuelle et maximum futur | Les moyennes ne couvrent pas la pièce maximale |
| Manutention | Rouleaux ou convoyeurs pour les transferts répétitifs | Ponts roulants et points de transfert flexibles | Interfaces préparées pour de futurs convoyeurs | Les convoyeurs ne résolvent pas les reprises hors ligne |
| Couverture des ponts roulants | Exceptions, chargement, retournement, maintenance | Couverture étendue pour les variations de circuit | Continuité des chemins de roulement réservée | Une couverture accrue ne remplace pas un flux bien conçu |
| Zones tampons | Encours faible et maîtrisé | Zones d’attente séparées selon le circuit et l’état | Capacité temporaire sans bloquer l’extension | La surface au sol ne définit pas à elle seule la capacité tampon |
| Contrôle | Points d’arrêt en ligne définis | Contrôle hors ligne accessible | Enregistrements et accès adaptés à chaque phase | La matrice ne définit pas les critères d’acceptation des codes |
| Réseaux | Réseaux fixes le long de la ligne | Descentes flexibles et cellules isolées | Capacité de réserve et couloirs protégés | La capacité de réserve doit être dimensionnée, et non estimée au hasard |
| Évacuation | Protégée le long du circuit répétitif | Protégée malgré l’évolution des flux entre les cellules | Maintenue pendant chaque phase de construction | Les allées de production ne peuvent pas automatiquement servir de sorties |
| Extension | Dupliquer un module éprouvé | Ajouter des cellules flexibles autour de l’axe principal | Prolonger la ligne, le pont roulant et les réseaux | Un espace réservé sans interfaces n’est pas prêt pour une extension |
Utilisez la matrice lors d’une revue d’atelier fondée sur des données mesurables. Si l’équipe ne peut pas indiquer la charge la plus lourde à lever, l’élément maximal, la production requise, le poste susceptible d’être le plus lent et le niveau d’encours acceptable, le plan n’est pas prêt pour l’optimisation finale.
Construction d’un bâtiment d’atelier de structures métalliques : cahier des charges de personnalisation destiné au fournisseur de l’atelier
Les décisions relatives à la construction d’un atelier à ossature acier sont indissociables de sa conception. Dans un atelier de construction métallique, le bâtiment peut employer de l’acier préfabriqué pour son ossature principale, mais une structure préfabriquée doit néanmoins supporter les réactions réelles des ponts roulants, les charges des équipements, les gaines, les portes et les ouvertures nécessaires aux procédés. La construction de l’atelier doit être traitée comme un transfert de données techniques : l’équipe de production définit les opérations, tandis que l’équipe chargée de la conception de la structure vérifie le système porteur en acier, les poteaux, les fondations, le contreventement, la toiture et les panneaux muraux. Cette répartition des responsabilités est essentielle, qu’il s’agisse d’un nouvel atelier sur mesure ou de la transformation d’un site industriel existant.
N’acceptez pas que des affirmations générales sur une résistance élevée, un faible coût, une construction rapide ou un vaste champ d’application servent à prouver qu’un même concept de bâtiment convient au projet. Les structures de grande portée permettent de supprimer les poteaux intérieurs, mais leur intégrité structurelle doit être vérifiée en tenant compte des charges importantes, de la dynamique des ponts roulants, des vents violents, des fortes charges de neige et des conditions sismiques du projet. Par rapport aux bâtiments traditionnels, un système préfabriqué peut modifier la vitesse de construction et les besoins en main-d’œuvre sur site, mais sa rentabilité dépend de la fabrication locale, du transport, des fondations, de la protection incendie, de l’enveloppe et des contraintes de montage.
Avant le début des travaux sur le chantier, demandez qui préfabriquera chaque ensemble et quelles dimensions resteront réglables. Consignez les personnalisations autorisées, les interfaces fixes ainsi que chaque ouverture ou support personnalisable. Un dossier de transfert indicatif pourrait mentionner une portée de 24 000 mm, un pont roulant de 20 t, une réaction de chemin de roulement de 300 kN et un revêtement de 80 µm ; ces valeurs d’exemple illustrent le format de données requis et ne constituent pas des recommandations. Le planning doit distinguer la fabrication en usine du montage sur site et indiquer la durée des travaux, le délai global de construction ainsi que les calendriers de réalisation des rails de pont roulant, des réseaux, des machines, de l’aspiration des fumées et de la mise en service. Il doit également préciser comment l’entrepreneur maîtrisera les déchets de chantier et maintiendra les voies protégées dégagées si une production industrielle se poursuit à proximité.
Les données relatives à la durabilité doivent figurer dans le même dossier de transfert. Précisez l’environnement d’exploitation, l’exposition à la corrosion, le système de protection anticorrosion, le drainage, les solins et les dispositifs de prévention des infiltrations d’eau ; reliez ensuite les accès d’inspection et de maintenance à la durée de service prévue et à la durée de vie pratique. Les qualificatifs « respectueux de l’environnement » ou « rentable » doivent rester des objectifs conditionnels tant que les matériaux, la consommation d’énergie, la maintenance et l’étendue des remplacements n’ont pas été comparés pour le site concerné.
Décisions de personnalisation pour les ateliers industriels modernes et les bâtiments traditionnels
Enfin, indiquez au fournisseur de l’atelier les fonctions que remplira le bâtiment. Des exigences reprises de centres logistiques, de bâtiments commerciaux ou d’un autre projet industriel moderne risquent de négliger les besoins opérationnels liés au soudage, au grenaillage, à l’inspection et à la manutention d’éléments lourds. Les installations industrielles de grande envergure et les sites à activités commerciales mixtes peuvent employer un vocabulaire commun pour leur enveloppe, mais la conception de l’atelier de construction métallique doit toujours suivre le parcours propre aux produits. Une proposition pertinente relie donc chaque choix structurel et chaque choix d’enveloppe à un cas de charge, une contrainte d’exploitation, une séquence de construction ou une évolution future.
Pourquoi un modèle d’abri pour voiture ou de toiture verticale ne constitue pas un cahier des charges d’atelier
Les spécifications reprises de halls d’exposition, d’un stade ou d’un abri pour voiture tiennent rarement compte des charges industrielles mobiles, de l’aspiration des fumées du procédé, des points d’arrêt pour inspection et de la maintenance assistée par pont roulant. Un bâtiment de production fermé peut également nécessiter un drainage, une lutte contre les nuisibles, un compartimentage coupe-feu et des mesures de maîtrise de la contamination dont un abri ouvert n’a pas besoin. Ne réutilisez un détail éprouvé qu’après confirmation par l’équipe du projet que son cas de charge, les fonctions de son enveloppe, ses accès et son environnement d’exploitation correspondent à ceux de l’atelier.
9. Envoyer une demande de devis d’atelier prête pour la production
Une demande de devis pertinente décrit le problème de production en termes mesurables. Copiez le tableau ci-dessous dans votre demande, remplissez les champs et joignez, lorsqu’il est disponible, un plan à l’échelle du bâtiment ou du site.
Liste de contrôle pour la demande de devis — éléments à reprendre dans votre demande :
| Paramètre | Plage recommandée | Pourquoi ce paramètre est important | Méthode de vérification |
|---|---|---|---|
| Plage dimensionnelle des éléments | Hauteur d’âme, largeur de semelle, épaisseur et longueur min./max. en mm | Détermine l’enveloppe des équipements et de la manutention | Plans de produits approuvés |
| Charge de levage la plus lourde | Valeur maximale en kg ou t à chaque transfert | Détermine les données d’entrée du pont roulant et de ses supports | Calcul de la masse et examen du levage |
| Production et équipes | t/an ou pièces/an ; équipes/jour | Détermine les questions relatives aux cycles et aux stocks tampons | Prévisions de production et diversité des pièces |
| Bâtiment disponible | Longueur × largeur × hauteur libre en mm | Met en évidence les contraintes de parcours, de portes et de réseaux | Relevé ou plan du bâtiment à l’échelle |
| Électricité et air comprimé | V/Hz/phases, kW disponibles, pression et débit d’air | Évite toute incompatibilité des réseaux | Tableau des réseaux et mesures sur site |
| Aspiration et poussières | Procédés, consommables, points de captage, limites locales | Détermine le plan des gaines, du dépoussiéreur et de l’air de compensation | Évaluation de l’hygiène industrielle et de l’environnement |
| Sécurité et évacuation | Exigences relatives aux sorties, à l’incendie, au stockage des gaz, au bruit et aux protections | Protège les personnes et sécurise le processus d’approbation | Réglementation locale et évaluation des risques |
| Qualité et réception | Points d’arrêt, CND, enregistrements, matériau d’essai, essais de réception | Définit les preuves requises pour l’accès et la libération | Plan qualité du projet et essai en présence d’un témoin |
Utilisez le sélecteur de configuration de ligne pour poutres en H d’Aubrik afin de structurer les échanges sur les équipements lorsque la famille de procédés n’est pas encore définie. Un fournisseur pourra examiner le cahier des charges de manière plus pertinente qu’une demande indiquant uniquement une surface au sol.
10. Choisir des machines autonomes ou une ligne intégrée
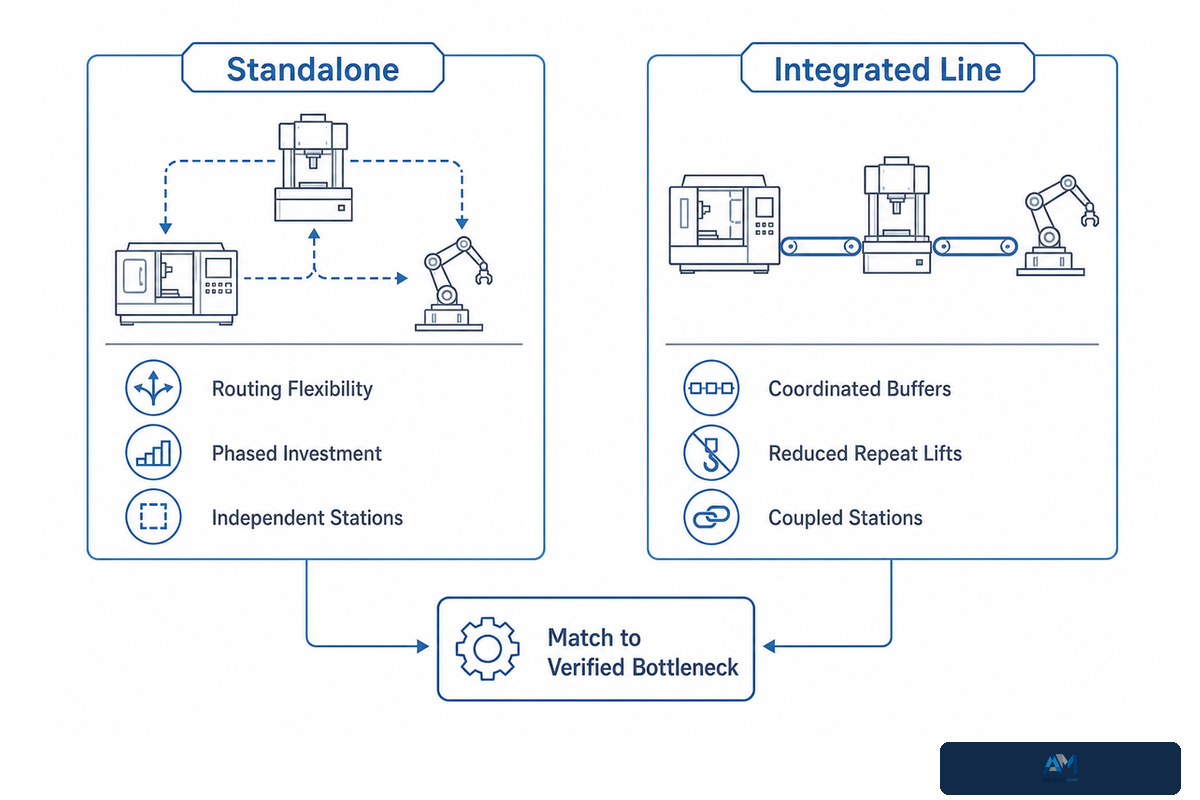
Les équipements autonomes et les convoyeurs intégrés répondent à des contraintes différentes. Les machines autonomes préservent la flexibilité des parcours et permettent d’échelonner les investissements. La manutention intégrée devient plus intéressante lorsqu’il est démontré que les levages répétés, les mises en attente et les transferts constituent le goulot d’étranglement, plutôt que le procédé lui-même ; l’analyse de The Fabricator consacrée à la manutention des matériaux dans les ateliers de structures métalliques fournit un contexte sectoriel pertinent.
Comparez les temps de cycle des postes, les changements de série, la diversité des pièces, les mises en attente pour contrôle qualité, les opérations de maintenance et la fréquence des exceptions. Une ligne intégrée nécessite des stocks tampons et une logique de contournement, car l’arrêt d’un poste peut affecter les opérations en amont et en aval. Une implantation autonome exige une organisation rigoureuse des zones d’attente, car la souplesse des parcours peut entraîner une accumulation incontrôlée des encours.
Scénario de planification : Une famille de produits récurrents passe la plupart du temps par l’assemblage, le soudage sur portique, le redressage et le grenaillage, tandis que les éléments spéciaux exigent des opérations supplémentaires d’accostage et d’inspection. Cette famille récurrente peut justifier des convoyeurs à rouleaux coordonnés et un système de commande coordonné, mais le parcours spécial nécessite toujours un accès par pont roulant et une zone d’attente latérale. La décision ne consiste pas à choisir entre une solution intégrée et des équipements autonomes pour l’ensemble du site. Il peut s’agir d’un axe intégré complété par des cellules d’exception volontairement flexibles.
Point essentiel
Choisissez l’atelier, le pont roulant et le système de manutention à partir du parcours vérifié des pièces et de ses exceptions ; n’imposez pas à la production de s’adapter à une enveloppe choisie uniquement en fonction de la surface au sol.
Questions fréquentes
Qu’est-ce qu’un atelier à ossature acier ?
Réponse
Un atelier à ossature acier est un bâtiment industriel dont la structure porteuse principale est en acier. Pour la fabrication métallique, la définition utile ne se limite pas à l’enveloppe : l’atelier comprend également un parcours planifié pour les matières premières, les pièces, les ponts roulants, le soudage, les corrections, l’inspection, la préparation de surface, le stockage et l’expédition. La meilleure implantation dépend du produit et du procédé, et pas uniquement de la surface au sol.
Quels sont les principaux critères de conception d’un atelier à ossature acier ?
Réponse
Les principales données d’entrée comprennent la gamme de produits, la production visée, la séquence des procédés, la portée et la trame des poteaux, la zone desservie par les ponts roulants, les charges sur les sols et les fondations, les enveloppes de fonctionnement des machines, les portes et la logistique, les sorties protégées, l’alimentation électrique, l’aspiration des fumées et des poussières, le stockage des gaz, la protection incendie, le bruit, les accès d’inspection, les stocks tampons, la maintenance et les possibilités d’extension. La conception structurelle et la conformité réglementaire doivent être vérifiées par des professionnels qualifiés en fonction du lieu du projet.
Les ateliers à ossature acier peuvent-ils être adaptés à des besoins spécifiques ?
Réponse
Oui. Les dimensions des travées, les systèmes de ponts roulants, les portes, la séquence des équipements, les réseaux, l’aspiration, les stocks tampons, les points d’inspection et les interfaces d’extension peuvent être configurés en fonction des produits requis. Le terme « sur mesure » doit être traduit en données mesurables, telles que les dimensions maximales des éléments, la charge de levage la plus lourde, la production annuelle, l’organisation des équipes, les charges de calcul locales, les essais de réception et les réseaux disponibles sur le site.
Combien coûte la construction d’un bâtiment à ossature acier ?
Réponse
Aucun coût universel au mètre carré n’est fiable. Le chiffrage doit porter sur la structure propre au projet, les ponts roulants, les fondations, l’enveloppe, la protection incendie, les réseaux, les équipements, l’installation, la certification, les travaux sur site et les exclusions explicites.
Puis-je agrandir ultérieurement mon atelier à ossature acier ?
Réponse
Une extension n’est réalisable que si le plan d’origine préserve les interfaces nécessaires. Réservez une extrémité ou un côté pour l’extension, la circulation extérieure, les futures portes, la continuité des chemins de roulement, les descentes de charges de la structure, la capacité des réseaux, les parcours d’aspiration, les connexions de commande et de données, l’alignement des convoyeurs ainsi que des accès sûrs pendant les travaux. Protégez les sorties et la production existantes pendant la construction de la nouvelle tranche. Organisez les nouveaux travaux de façon à permettre la mise en service des interfaces des ponts roulants et de la logistique sans enclaver la production existante. La présence d’un terrain libre à côté d’un atelier ne suffit pas à rendre le site prêt pour une extension.
Un bâtiment en acier coûte-t-il moins cher qu’un bâtiment en béton ?
Réponse
L’un ou l’autre système peut être plus économique selon le projet. L’économie du projet dépend des prix locaux des matériaux et de la main-d’œuvre, de la portée, des charges des ponts roulants et de la toiture, des fondations, de la protection incendie, du calendrier, des exigences de durabilité, de l’environnement d’exploitation et des modifications futures. Comparez des périmètres équivalents et les exigences sur l’ensemble du cycle de vie, plutôt que le seul prix des enveloppes.
Pour connaître les limites de sécurité applicables aux États-Unis mentionnées dans ces réponses, consultez les dispositions liées de l’OSHA sur les ponts roulants et les itinéraires d’évacuation ; les exigences locales restent déterminantes pour le projet.
Concevoir l’atelier autour des opérations
Un cahier des charges solide pour un atelier à ossature acier cartographie le flux complet de chaque pièce standard et spéciale. Il définit la portée de chaque pont roulant, chaque point d’accès et chaque parcours des matériaux, tout en localisant clairement les réseaux auxiliaires et les cheminements protégés vers chaque sortie.
Communiquez à Aubrik les dimensions de vos éléments standard, la charge de levage maximale, les principales étapes du flux de matériaux, les cadences de production requises, les contraintes du site, les réseaux disponibles, les critères d’inspection et les directives générales de l’installation. Au lieu de s’appuyer sur un calcul générique au mètre carré, Aubrik peut élaborer une configuration de système pouvant faire l’objet d’un devis, être installée et être réceptionnée selon des exigences définies.
Préparez la configuration de votre atelier
Communiquez à Aubrik votre gamme de poutres en H, la production visée, les dimensions disponibles du bâtiment, les contraintes liées aux ponts roulants et les étapes de procédé requises.
Demander un échange sur l’implantationArticles et outils connexes
- Guide de la ligne de production de structures en acier à poutres en H
- Outil de vérification de la capacité et des normes des poutres en H
- Sélecteur de portée, de pont roulant et de flux de travail
- Calculateur du coût d’un atelier
- Estimateur de main-d’œuvre et de débit pour poutres en H
Références et sources
- OSHA 1910.179, Ponts roulants et portiques
- Code électronique des réglementations fédérales, 29 CFR 1910.179
- OSHA 1910.252, Exigences générales relatives au soudage, au coupage et au brasage
- OSHA 1910.253, Soudage et coupage oxygaz
- OSHA 1910.37, Entretien, dispositifs de protection et caractéristiques opérationnelles des itinéraires d’évacuation
- Manuel technique de l’OSHA, Bruit
- American Welding Society, fiche d’information no 36, Ventilation pour le soudage et le coupage
- American Welding Society, Normes et publications
- American Welding Society, Inspection Trends, Planification de la qualité
- The Fabricator, Fluidifier la production grâce à une implantation efficace de l’atelier
- The Fabricator, Manutention moderne des matériaux dans l’atelier de structures métalliques
- Texas Department of Insurance, Sécurité dans les ateliers de fabrication métallique
Les sources des États-Unis illustrent des limites réglementaires précises. La conception finale est régie par les exigences locales applicables au bâtiment, aux structures, à l’électricité, à la protection incendie, à l’environnement ainsi qu’à la santé et à la sécurité au travail.
Articles connexes




Tendance actuelle



