
Entrez en contact avec Aubrik Company

Mise à jour en juillet 2026.
Une grenailleuse est une machine de préparation de surface qui nettoie et profile le métal en projetant un abrasif au moyen d’une turbine centrifuge à grande vitesse (généralement 60–90 m/s), plutôt qu’avec de l’air comprimé. Ce guide explique le fonctionnement du procédé, présente les six types de machines, indique comment choisir l’abrasif et précise ce que définissent réellement les normes d’état de surface — ainsi que l’erreur commise par la plupart des acheteurs à leur sujet.
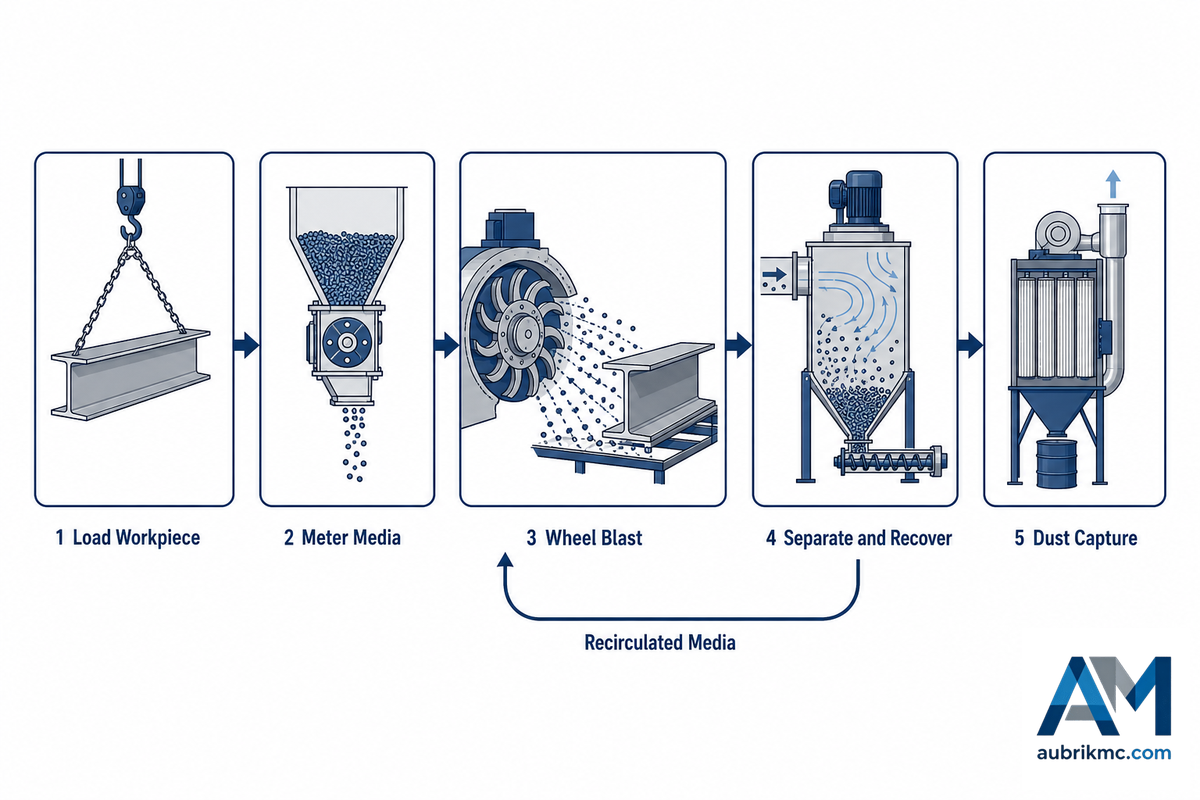
Dans une grenailleuse, une turbine centrifuge centrale entraînée par un moteur projette de la grenaille ou de la grenaille angulaire en acier sur la pièce, éliminant ainsi la calamine, la rouille et les anciens revêtements, tout en créant une surface rugueuse favorisant l’adhérence de la peinture. La machine filtre, sépare et recycle l’abrasif usagé, et recueille les poussières dans une chambre distincte. Trois méthodes de projection de l’abrasif sont présentées dans une publication des États-Unis. de protection de l’environnement : la pression d’eau, la pression d’air et la turbine centrifuge.
Caractéristiques principales
| Propulsion | Turbine centrifuge (par opposition à la pression d’air ou d’eau) |
| Entraînement de la turbine de grenaillage | ~2 000–3 600 tr/min avec des moteurs de 11–22 kW (selon les fabricants) |
| Vitesse de sortie de l’abrasif | ~200–300 ft/s (60–90 m/s) (selon les fabricants, sans norme publiée) |
| Degré de propreté généralement visé | Sa 2½ (ISO 8501-1) / SSPC-SP 10, métal presque blanc |
| Profil d’ancrage type | 1,5–3 mils (38–76 µm), angulaire |
| Récupération de l’abrasif | ~90–95 % par cycle sur une machine à recirculation (selon les fabricants) |
| Dureté de la grenaille d’acier moulé | 40–51 HRC, nuance standard (SAE J827) |
| Granulométrie de l’abrasif | SAE J444 (désignations S pour la grenaille ronde, G pour la grenaille angulaire) |
Qu’est-ce qu’une grenailleuse et comment fonctionne-t-elle ?
Choisissez une grenailleuse selon la pièce, l’abrasif, le niveau de préparation, le débit et la récupération des poussières, et non selon la seule vitesse de turbine. Vérifiez aussi les surfaces hors d’atteinte et les essais de propreté inclus dans la réception. Dans la demande de prix, précisez les dimensions des pièces, le niveau de finition et le mode de contrôle attendu.
La caractéristique déterminante est le mode de projection de l’abrasif. Selon le document de référence AP-42 de l’EPA sur le décapage par projection d’abrasif, « les trois méthodes de propulsion utilisées dans les systèmes de projection d’abrasif sont les turbines centrifuges, la pression d’air et la pression d’eau », et les systèmes à turbine centrifuge « utilisent les forces centrifuges et d’inertie pour propulser mécaniquement l’abrasif ». Aucun compresseur d’air. Aucune buse. Aucun flexible. La turbine. Le moteur qui entraîne la turbine. La turbine comporte des pales.
- Chargement La pièce entre dans la zone de chargement de l’une des manières suivantes : crochet, tapis, tambour ou plateau.
- Dosage de l’abrasif. Une vanne d’alimentation à dosage approximatif introduit dans la cage de contrôle de la turbine de la grenaille ronde ou angulaire dont le diamètre peut varier de 0,2-2.0mm.
- Projection. Entraînée par un moteur électrique, la turbine projette l’abrasif à grande vitesse selon une trajectoire programmée sur le substrat — tout le transfert d’énergie est mécanique et ne nécessite donc pas d’air comprimé.
- Séparation et recyclage L’abrasif est remonté par un élévateur à godets jusqu’à un séparateur à air qui élimine les fines, la calamine, la grenaille brisée — tout élément d’une taille approximativement inférieure à 3 mm — puis renvoie l’abrasif réutilisable dans la trémie. Les fabricants annoncent un taux de récupération compris entre 90-95 % par cycle.
- Élimination des particules. Les particules fines sont acheminées vers un dépoussiéreur avant le rejet de l’air.
Des vitesses de turbine de 2 000 à 3 600 tr/min, avec un abrasif quittant la turbine à 200 à 300 ft/s (60 à 90 m/s), sont souvent annoncées par les fournisseurs de matériel. Ces valeurs sont des indications courantes de fournisseurs, et non des constantes faisant autorité — aucun organisme public ou industriel ne fixe de vitesse officielle pour les turbines.
À quoi sert une grenailleuse ?
Principalement à quatre applications. Éliminer la rouille et la calamine de l’acier laminé à chaud avant peinture. Retirer le sable, les noyaux, les bavures, etc. des pièces moulées après leur sortie du moule. Éliminer la calamine et les bavures des pièces forgées, des barres et des éléments de fixation, et effectuer le grenaillage de précontrainte — dont l’objectif n’est pas le nettoyage, mais la création d’une couche de contraintes de compression en surface afin d’améliorer la tenue en fatigue de la pièce. La turbine reste la même ; seuls l’abrasif, l’intensité et la durée d’application changent.
Grenaillage, sablage et grenaillage de précontrainte
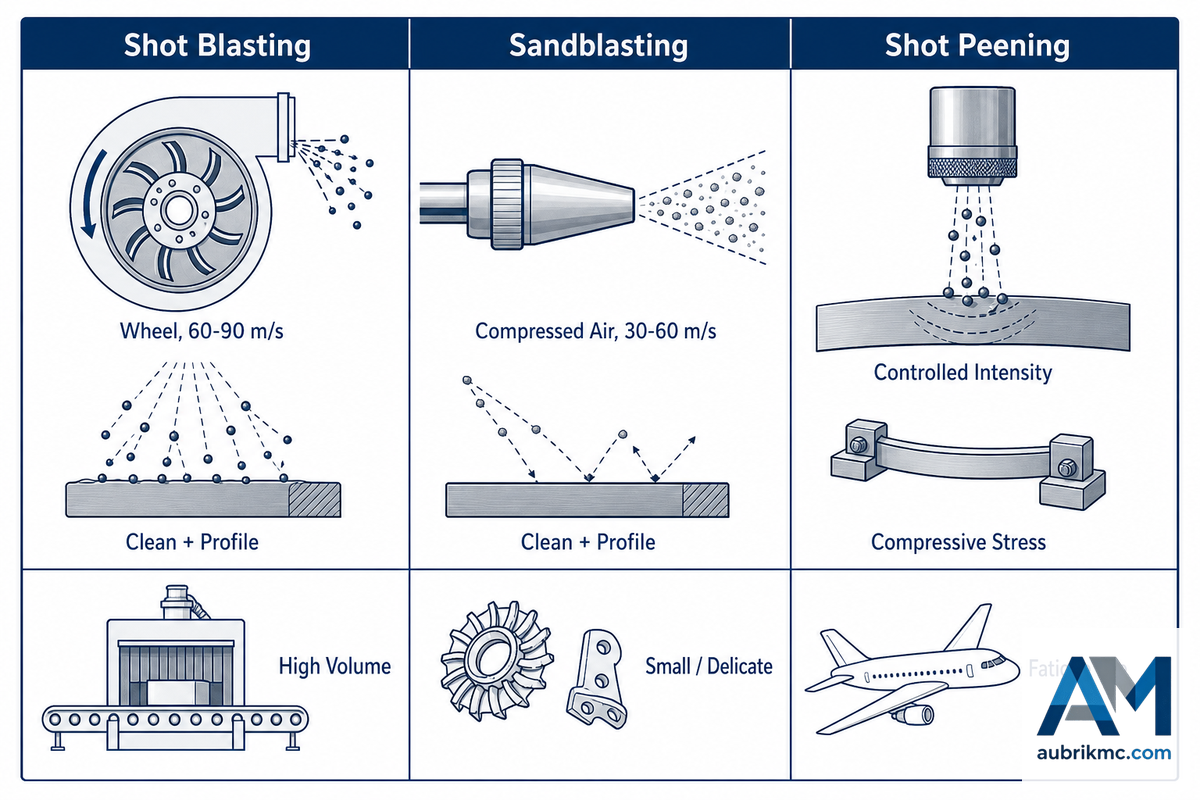
Ces trois termes sont souvent employés indifféremment lors des discussions d’achat, alors qu’ils ne devraient pas l’être. Deux désignent des procédés de nettoyage qui diffèrent principalement par le mode de propulsion de l’abrasif — le document AP-42 de l’EPA sur la projection d’abrasif distingue précisément pour cette raison les systèmes à turbine centrifuge des systèmes à air comprimé — tandis que le troisième est un procédé métallurgique qui utilise des abrasifs similaires.
| Grenaillage (turbine) | Sablage (air) | Grenaillage de précontrainte | |
|---|---|---|---|
| Propulsion | Turbine centrifuge entraînée par moteur | Air comprimé traversant une buse (~30–60 m/s) | L’un ou l’autre, à intensité contrôlée |
| Résultat obtenu | Surface nettoyée + profil d’ancrage | Surface nettoyée + profil d’ancrage | Couche de contraintes de compression (tenue en fatigue) |
| Domaine de prédilection | Grands volumes, production répétitive, pièces robustes | Petites séries, travaux délicats, cavités borgnes, interventions sur site | Ressorts, engrenages, arbres, trains d’atterrissage |
| Confinement de l’abrasif | Cabine fermée, abrasif remis en circulation | Cabine, local ou chantier ouvert | Enceinte fermée, abrasif étroitement contrôlé |
| Vérification par | Degré de propreté + profil | Degré de propreté + profil | Intensité sur bande Almen + couverture |
Le grenaillage est-il préférable au sablage ?
⚠️ Important
Non. Pas au regard des chiffres le plus souvent cités. Une turbine projette bien plus d’abrasif par minute qu’une buse ; une ligne de traitement de poutres ou une installation de décochage de fonderie peut donc utiliser une turbine à une cadence nettement supérieure. Cet avantage reste toutefois conditionnel : pour de petites quantités, des sections minces ou des applications exigeant des finitions délicates et des tolérances géométriques serrées, une turbine ne peut pas être correctement adaptée, tandis qu’un système à air peut être configuré, mis en œuvre plus rapidement, exploité à moindre coût et se révéler moins dommageable pour la pièce. Une grenailleuse à turbine représente en effet un investissement en capital, contrairement à une cabine à air équipée de buses de grenaillage. La notion de « rapidité » dépend du système et de la pièce, et non du seul mode de propulsion de l’abrasif.
L’erreur qui en résulte coûte cher. Un atelier peut ainsi acheter une machine à turbine pour nettoyer de petites pièces et des surfaces intérieures qui nécessitaient en réalité une cabine — puis constater que la turbine n’atteint pas les faces internes ou que la force du flux d’abrasif déforme les pièces moulées minces, au point qu’elles ne s’adaptent plus à l’assemblage suivant ou à l’outillage utilisé lors de l’opération ultérieure.
Les six principaux types de grenailleuses
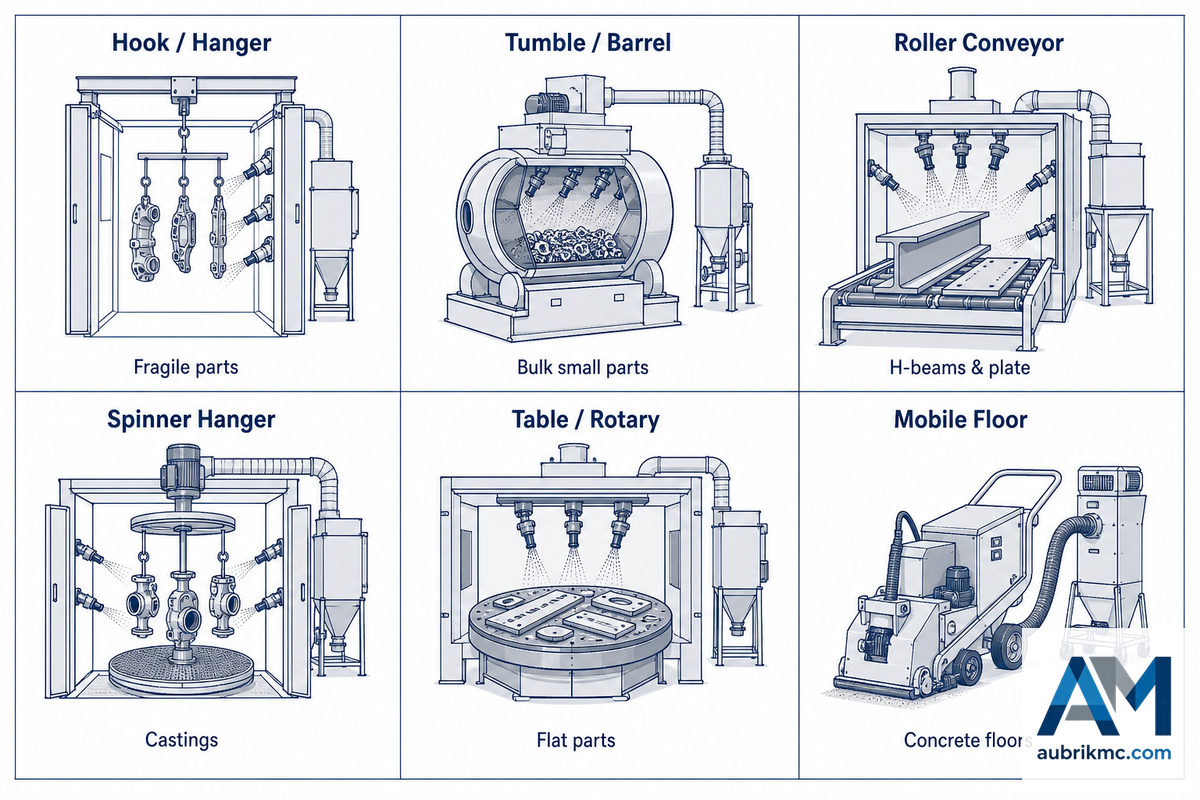
Le type de machine approprié dépend de la manière dont la pièce traverse le flux d’abrasif, et non de la taille de la turbine elle-même. Si la manutention de la pièce n’est pas adaptée au flux d’abrasif, aucune puissance supplémentaire de la turbine ne permettra d’atteindre une cadence présentant un intérêt commercial.
Matrice de sélection des types de grenailleuses
| Type de machine | Pièce la mieux adaptée | Abrasif type | Catégorie de débit de production |
|---|---|---|---|
| À crochet / à balancelle | Pièces fragiles ou de forme complexe ne pouvant pas être brassées | Grenaille ronde | Par lots, faible–moyen |
| À balancelle rotative | Blocs-moteurs, culasses, pièces moulées de masse moyenne | Grenaille ronde | Par lots, moyen |
| À tonneau (tambour) | Petites pièces robustes en vrac, éléments de fixation | Grenaille ronde | Par lots, élevé par charge |
| À brassage continu / tambour | Petites pièces moulées et forgées produites en grande série | Grenaille ronde | Continu, élevé |
| À convoyeur à rouleaux (passage continu) | Poutres en H, tôles, profilés de structures métalliques | Grenaille angulaire ou mélange de grenaille ronde et angulaire | Continu, élevé |
| À plateau rotatif | Pièces planes à traiter sur une seule face et assemblages mécano-soudés | Grenaille ronde | Par lots, faible–moyen |
| À tapis métallique | Petites pièces délicates ne devant pas être brassées | Grenaille fine | Continu, moyen |
| Décalamineuse pour fils / bandes | Bobines, fils et barres de grande longueur en continu | Grenaille angulaire | Continu, élevé |
| Grenailleuse mobile pour sols (à conducteur accompagnant / autoportée) | Dalles en béton, planchers, surfaces de ponts | Grenaille ronde | Rendement surfacique, et non pièces/heure |
Deux précisions permettent d’éviter des dépenses inutiles. Premièrement, les grenailleuses mobiles pour sols de la dernière ligne constituent un achat différent de toutes les machines précédentes. Ces grenailleuses portatives, à conducteur accompagnant ou autoportées, sont du matériel destiné aux sols : elles se déplacent sur une surface en béton au lieu de maintenir une pièce et se spécifient en m²/h de surface traitée plutôt qu’en pièces par heure. Une grenailleuse pour béton élimine la laitance, les anciens revêtements époxy et les débris non adhérents des sols en béton — sols d’entrepôts, parkings couverts, tabliers de ponts, ponts de navires et dalles de garages résidentiels — afin d’obtenir un profil prêt à recevoir un nouveau revêtement. Elles sont achetées par les entreprises de rénovation et de polissage, et non par les fonderies. Un fournisseur de grenailleuses industrielles pour pièces ne propose souvent pas de grenailleuses pour sols, et inversement.
Deuxièmement, pour les travaux de construction métallique, le convoyeur à rouleaux traversant est en pratique la seule solution viable ; c’est pourquoi il équipe une grenailleuse industrielle pour structures en acier et poutres en H, plutôt qu’une cabine autonome, et qu’il est intégré à une ligne de production de poutres en H et de structures en acier. Les grenailleuses pour sols et celles destinées aux pièces préparent toutes deux des surfaces industrielles, mais constituent des équipements et des décisions d’achat totalement différents.
Abrasifs : grenaille d’acier, grenaille angulaire, billes et critères de choix
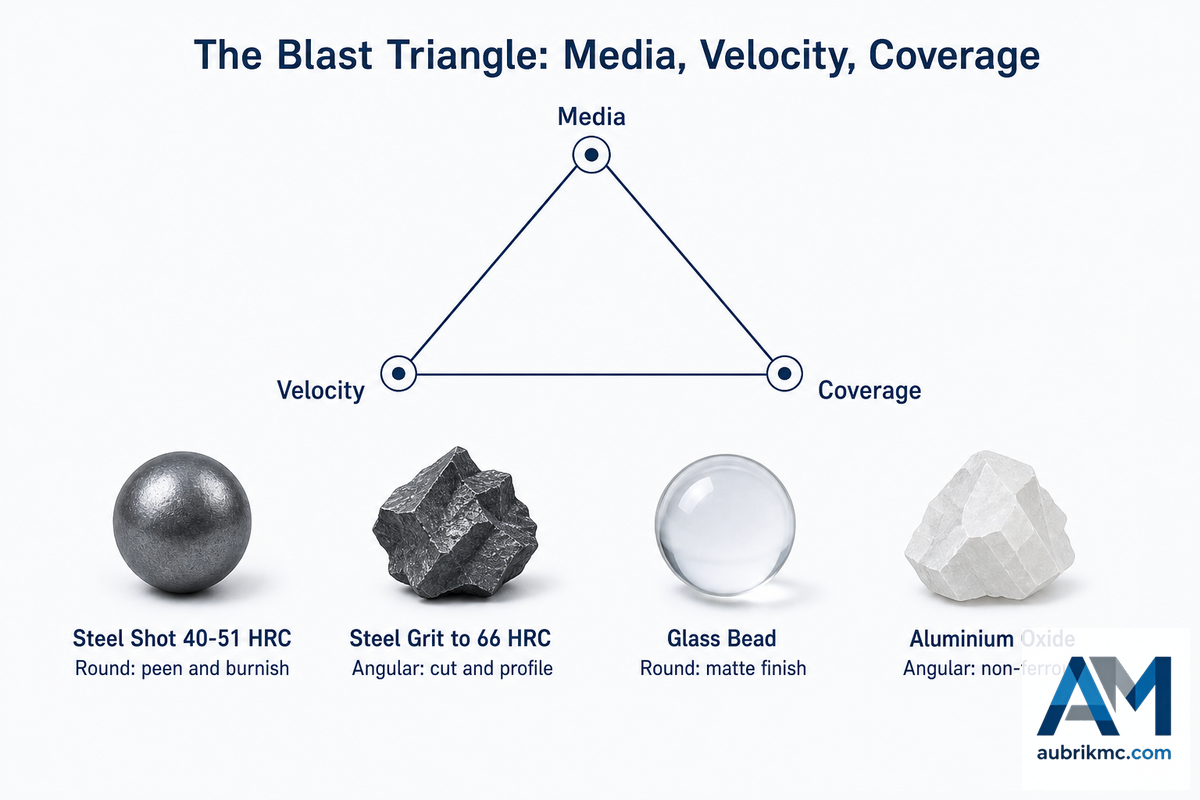
Le triangle des 3 paramètres de grenaillage
Chaque résultat obtenu par grenaillage dépend de trois paramètres — l’abrasif, la vitesse et la couverture — qui interagissent entre eux. L’abrasif détermine la qualité du résultat — la grenaille ronde martèle et polit, tandis que la grenaille angulaire décape. La vitesse détermine la puissance ; au-delà d’un certain seuil, elle détruit l’abrasif et endommage la pièce. La couverture — durée et chevauchement de l’action de grenaillage — détermine l’uniformité. Lorsque deux paramètres sont réglés, le troisième varie librement. Les clients qui se concentrent sur un seul paramètre peuvent trouver l’abrasif adapté à une pièce, tout en obtenant un résultat non conforme aux normes.
| Abrasif | Forme | Dureté | Applications |
|---|---|---|---|
| Grenaille d’acier moulé | Ronde | 40–51 HRC (standard) | Nettoyage général, grenaillage de précontrainte, finition satinée |
| Grenaille angulaire d’acier moulé | Angulaire | ~40–66 HRC selon la nuance | Calamine, forte rouille, profil d’ancrage |
| Grenaille d’acier inoxydable | Ronde | Inférieure à celle de la grenaille au carbone | Pièces non ferreuses ; évite les taches de fer |
| Grenaille de fil coupé | Cylindrique → arrondie | Uniforme, durable | Grenaillage de précontrainte exigeant une grande régularité |
| Grenaille angulaire de fonte trempée | Angulaire, friable | Très dure, cassante | Décapage agressif ; se désagrège plus rapidement |
| Oxyde d’aluminium | Angulaire | Plus dur que l’acier | Travaux sur métaux non ferreux ; aucune contamination ferreuse |
| Bille de verre | Ronde | Tendre | Finition esthétique mate, nettoyage léger |
| Bille de céramique | Ronde | Dure, longue durée de vie | Grenaillage de précontrainte des alliages légers |
| Laitier / minéral | Angulaire | Variable | Travaux à abrasif perdu par projection pneumatique, pas pour les turbines à recirculation |
Le choix de l’abrasif concerne également la santé. Or, presque tous les sites Internet omettent cet aspect. Dans leurs critères relatifs au décapage par projection d’abrasif, les publications du NIOSH diffusées par le CDC indiquent que « les abrasifs sans silice, comme le laitier ou la grenaille d’acier, sont les matériaux les plus sûrs, car ils sont généralement non toxiques et n’entraînent pas de risques liés à une exposition excessive aux poussières ». Le sable siliceux est l’abrasif qui fait entrer la norme de l’OSHA sur la silice cristalline alvéolaire (29 CFR 1910.1053) dans le périmètre de conformité de l’entreprise, tandis que le choix de la grenaille d’acier écarte ce risque particulier.
⚠️ Important
La grenaille d’acier n’est toutefois pas une solution universelle en matière de santé. En vertu de la norme OSHA 29 CFR 1910.94, il faut confiner l’abrasif et le revêtement, effectuer le grenaillage dans une enceinte et acheminer l’air extrait vers des systèmes de dépoussiérage ; à défaut, les particules de grenaille et de revêtement sont dispersées et provoquent des accidents dans l’usine (risque de glissade) ainsi que des risques sanitaires. Le plomb, les chromates et d’autres substances contenus dans les revêtements peuvent être mis en suspension dans l’air, quel que soit l’abrasif projeté. La grenaille d’acier élimine un risque. Elle ne dispense pas le service d’ingénierie de l’usine de ses obligations.
La taille de la grenaille a-t-elle de l’importance dans une grenailleuse ?
Oui, mais moins que ne le laisse penser la règle empirique. Selon une pratique courante en atelier, la taille de l’abrasif devrait correspondre à environ 10× la rugosité requise ; les spécialistes des abrasifs de projection précisent ouvertement qu’il s’agit d’une indication empirique, et non d’une loi. La forme et la dureté sont prépondérantes. Projetez une grenaille angulaire fine et une grenaille ronde grossière sur le même acier à 70 m/s : la grenaille angulaire produira systématiquement un profil plus profond et plus marqué.
Les tailles sont classées selon SAE J444 (désignations S pour la grenaille ronde, G pour la grenaille angulaire). La méthode rigoureuse consiste à définir d’abord le profil cible, puis à le vérifier à l’aide d’un comparateur, et non à déduire la taille de l’abrasif d’un multiplicateur. Une finition esthétique mate sur des métaux tendres s’obtient généralement avec des billes de verre d’environ 0.006 in (150 µm).
Normes d’état de surface : degrés Sa, SSPC et ISO
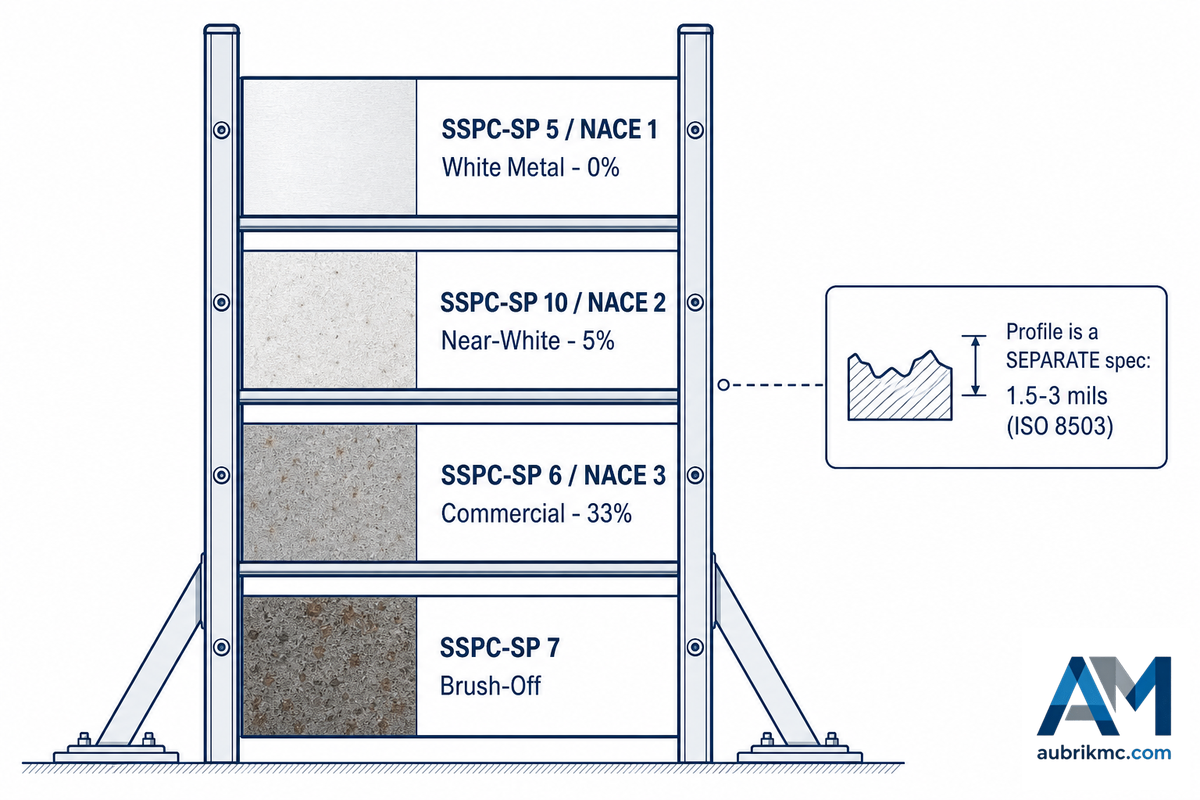
Il s’agit de la véritable cause de la plupart des défaillances de revêtement et d’un domaine où l’écart entre la perception des acheteurs et les normes est considérable.
| Norme | Désignation | Ce qu’elle autorise |
|---|---|---|
| SSPC-SP 5 / NACE No. 1 | Décapage à blanc | Aucun résidu visible |
| SSPC-SP 10 / NACE No. 2 | Décapage presque à blanc | Taches sur ≤ 5 % de chaque unité de surface |
| SSPC-SP 6 / NACE No. 3 | Décapage commercial | Taches sur ≤ 33 % de chaque unité de surface |
| SSPC-SP 14 / NACE No. 8 | Décapage industriel | Résidus et taches sur ≤ 10 % de chaque unité de surface |
| SSPC-SP 7 / NACE No. 4 | Décapage léger | La calamine, la rouille et le revêtement fortement adhérents peuvent subsister |
| SSPC-SP 11 | Nettoyage à l’outil mécanique jusqu’au métal nu | Profil minimal requis de 1 mil (25,4 µm) |
| SSPC-SP 16 | Décapage léger des métaux non ferreux | Profil minimal requis de 0.75 mil (19,0 µm) |
Examinez cette norme et ce qui en est absent. Ce n’est pas un hasard : les normes de décapage (SP-5, SP-10, SP-6) ne disent absolument rien sur les profils — elles traitent uniquement du niveau acceptable de taches de rouille et de résidus similaires. Les normes relatives au nettoyage à l’outil mécanique et au décapage des métaux non ferreux décrivent bien le profil ; son absence des autres normes de décapage n’est pas un oubli.
« Les normes de décapage définissent les critères de propreté de surface de l’acier, mais ne spécifient aucun profil de surface. »
Jayson Helsel, P.E., PCS, consultant principal en revêtements, KTA-Tator, Inc.
Dans un rapport consacré à la réparation d’un pont, Helsel indiquait que l’équipe de décapage respectait exactement SSPC-SP 11 — métal nu, avec un profil minimal de 1 mil — mais qu’un primaire au zinc n’avait malgré tout pas adhéré, car ce revêtement exigeait un profil d’ancrage de 2-3 mil. La surface était propre, mais pas conforme aux spécifications. The Fabricator a formulé clairement l’objectif opérationnel : « après le décapage par projection d’abrasif, le profil de surface doit être angulaire et présenter une profondeur de 1.5 à 3 mils ». Il faut considérer cette valeur comme une plage couramment indiquée dans la fiche technique produit (PDS) d’un fabricant de revêtements, et non comme une valeur fixée par une norme de décapage — l’exigence propre au projet figure dans la PDS du produit.
L’autre source d’erreur, bien moins souvent évoquée, est un profil trop élevé. Une piscine en acier repeinte a présenté une corrosion par piqûres sur environ un cinquième de sa surface après que le revêtement, un film de moins de 2 mils d’épaisseur, a reproduit un profil de substrat de 2,4-4,2 mils, alors que la PDS prescrivait 2 mils. Un profil élevé n’est pas nécessairement préférable. Le profil comporte une limite basse et une limite haute.
📐 Note d’ingénierie
Les fiches techniques des revêtements indiquent le profil en mils, tandis que les comparateurs et les rubans répliques fournissent souvent une valeur en microns. La conversion est 1 mil = 25,4 µm. Une fiche technique exigeant un profil angulaire de 2.5 mil demande donc 2,5 × 25.4 = 63,5 µm. Si le comparateur indique 40 µm (environ 1.6 mils), le profil du substrat est insuffisant pour ce revêtement, même si la surface satisfait sans difficulté à un contrôle visuel Sa 2½. Spécifiez les deux valeurs et mesurez la seconde.
Cela soulève la question de ce qui doit réellement être mesuré lors de la réception. La propreté visuelle n’est que le premier des trois contrôles, et c’est au niveau des deux autres que les surfaces échouent discrètement. Le profil est mesuré au moyen de comparateurs ou de rubans répliques conformément à la série ISO 8503. Les poussières et, surtout, la contamination par des sels solubles tels que les chlorures relèvent de la série ISO 8502 ; elles sont importantes, car le grenaillage ne les élimine pas. Une étude du secteur de la corrosion le dit sans détour : les méthodes courantes de préparation de surface par projection d’abrasif ou meulage n’éliminent pas ces obstacles à l’adhérence. Un substrat peut satisfaire visuellement au degré Sa 2½, présenter le profil correct de 2.5 mil et néanmoins cloquer dans l’année parce que du chlorure est resté sur l’acier et a été emprisonné par le revêtement. Spécifiez les limites de propreté, de profil et de teneur en sels, puis mesurez les trois.
Une mise en garde avant d’inscrire « Sa 2½ » sur votre prochain plan : les normes ISO et SSPC sont souvent présentées comme équivalentes. Sa 2½ est largement considéré comme l’équivalent de SP 10, métal presque blanc. L’AMPP elle-même, qui a intégré à la fois NACE et SSPC, avertit que les numérotations ne correspondent pas toujours et qu’un nombre plus élevé ne signifie pas une préparation plus poussée. Considérez cette correspondance comme approximative et indiquez la norme réellement recherchée. Les degrés d’enrouillement figurent dans l’ISO 8501-1:2007 ; les profils sont couverts par l’ISO 12944-4:2017.
Comment choisir et dimensionner la machine adaptée
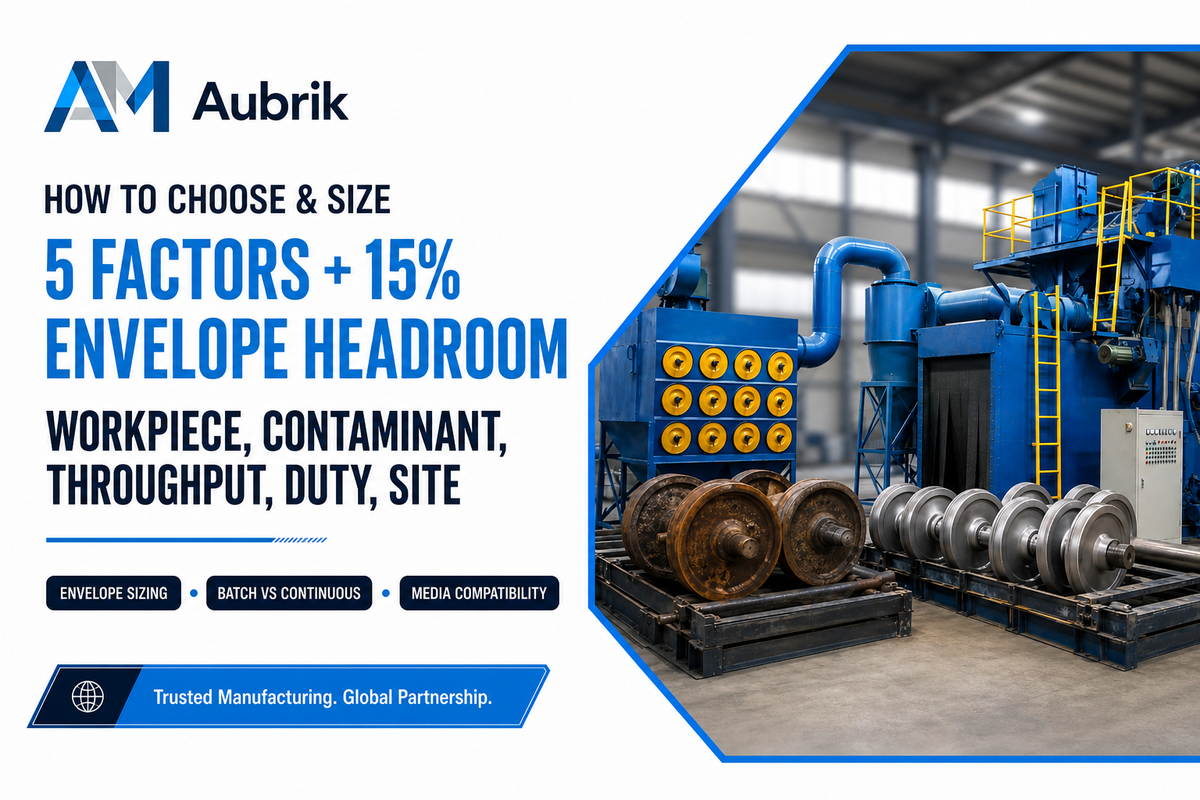
Cinq éléments déterminent la machine. (Par ordre d’importance) : 1 1. Gino 2. Fiabilité du moteur 3. Volume du microphone 4. Position sur la machine 5. Contrepoids Le reste est négociable.
- Gabarit des pièces : la plus grande pièce à traiter cette année, et non la moyenne.
- Degré de contamination. La granulométrie et le temps d’exposition sont essentiels pour éliminer le sable de fonderie et la calamine épaisse, mais inutiles pour une légère oxydation.
- Cadence et facteur de marche Nombre de pièces par heure, avec la nuance requise et selon l’organisation des équipes réellement appliquée
- Par lots ou en continu Ce choix détermine votre ligne dans la matrice de sélection et coûte cher à modifier.
- Poussières, puissance et encombrement Les équipements achetés comprennent un dépoussiéreur, une alimentation électrique et la fosse.
Dimensionnement, expliqué pas à pas. Prenez la pièce la plus haute de votre plus grand lot annuel, par exemple 1 400 mm. La couverture du grenaillage diminue à proximité des parois de la chambre ; prévoyez donc une marge d’environ 15 % sur la dimension déterminante : 1 400 × 1.15 = 1 610 mm. Une chambre annoncée avec une hauteur utile de 1 600 mm est inférieure de 10 mm à cette valeur et imposera deux passages à ces pièces, pour chaque lot. La taille immédiatement supérieure n’est pas une vente additionnelle ; c’est ce qui fait la différence entre un et deux passages. Effectuez le même calcul pour la longueur et le diamètre avant de comparer les offres.
Ce calcul sert à dimensionner le gabarit des pièces ; il ne dimensionne pas l’installation. La norme OSHA 1910.94 impose aux enceintes de grenaillage une entrée d’air constante, l’élimination des poussières gênant la visibilité de l’opérateur avant l’ouverture de la porte, des chicanes au niveau de la porte, un séparateur d’abrasif sur le circuit de recyclage, un dépoussiéreur et une certaine perte de charge à travers celui-ci. Ces règles détermineront souvent l’emprise au sol, la hauteur sous plafond et l’accessibilité pour la maintenance bien davantage que les dimensions de la pièce. Adaptez la taille de la chambre à celle de la pièce. Adaptez la taille du local aux exigences réglementaires. Et s’il s’agit de grenaillage de précontrainte plutôt que de nettoyage, l’intensité n’est aucunement liée à la vitesse de la turbine. Elle est quantifiée au moyen de l’essai Almen défini par les normes SAE J442 et J443, et la couverture est observée, non déduite.
Appliquez ensuite les règles de décision : pour des pièces petites, robustes et produites en grande série, utilisez un tonneau à tablier retourneur ou un tambour continu ; pour des pièces fragiles ou encombrantes, un système à crochet ou à suspensions rotatives ; pour de longs profilés de structures métalliques, un convoyeur à rouleaux traversant ; pour des parois minces, réduisez l’intensité avant de réduire la taille de la grenaille. La déformation dépend de la vitesse, pas de la taille de la grenaille. Enfin, vérifiez la compatibilité de l’abrasif avec le substrat : projeter de la grenaille d’acier au carbone sur une pièce en acier inoxydable ou en aluminium provoque très rapidement des taches de rouille dont l’élimination sera coûteuse.
Pièces d’usure, maintenance et maintien de la cadence
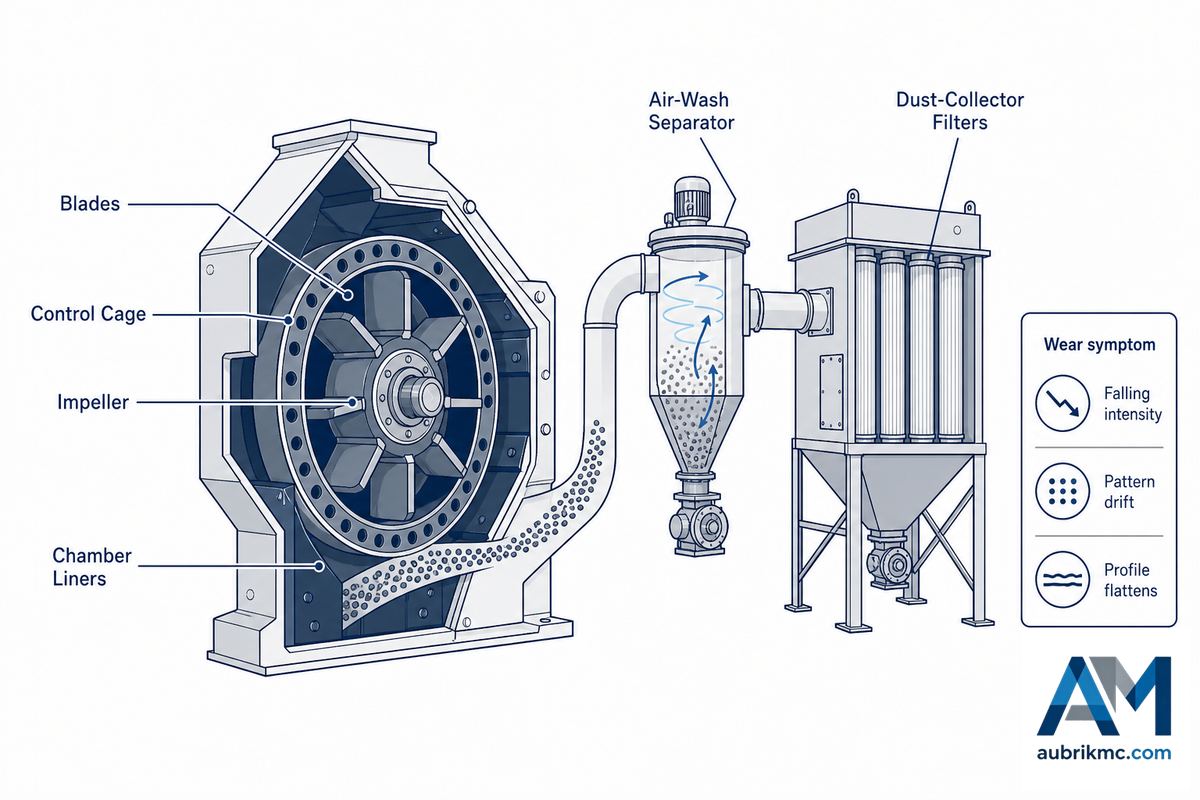
Une machine de grenaillage s’use tout simplement elle-même. Rien ne tombe franchement en panne : la machine continue de fonctionner, le cycle s’allonge, la répartition du grenaillage devient moins régulière et la perte de production est imputée aux heures supplémentaires plutôt qu’à un poste de composants.
| Composant | Symptôme d’usure |
|---|---|
| Aubes de turbine | Baisse de l’intensité ; cycle plus long pour obtenir la même nuance |
| Cage de contrôle | La gerbe de grenaillage se décale de la pièce vers les blindages |
| Impulseur | Alimentation irrégulière en abrasif ; couverture inégale |
| Blindages de chambre | Usure rapide après le décalage de la gerbe |
| Séparateur à air | Les fines restent dans le mélange ; le profil s’aplatit et la charge de poussières augmente |
| Filtres du dépoussiéreur | Le captage des fumées tombe sous le taux ≥99 % prévu pour la cartouche, et la concentration de poussières dans l’air peut dépasser la plage de 50 µg/m³ qui déclenche les exigences de conformité relatives à la silice ; la visibilité et la conformité en pâtissent |
Aubes usées, cage de contrôle usée, impulseur usé : ce sont les composants qui décalent la gerbe de grenaillage, et comme la turbine semble fonctionner normalement, ce décalage n’est pas détecté sur la machine. Le coût d’exploitation le plus évident et le plus fréquent : un mélange d’abrasifs hors spécifications granulométriques. Un séparateur à air qui n’élimine plus les fines dégradera progressivement votre profil et augmentera la charge du dépoussiéreur.
La qualité du système de commande est souvent sous-estimée dans les programmes de maintenance. Aubrik cite l’exemple d’une machine à turbines exploitée en interne : le remplacement d’une vanne de dosage de l’abrasif à orifice fixe par une alimentation en boucle fermée, modulée par API pour atteindre Sa 2½, a fait passer le taux de pièces hors spécifications lors des contrôles de 4,2 % à 0,6 % sur un lot de 320 culasses moulées, sans changer la turbine !
Deux domaines de maintenance ne sont pas facultatifs. La norme OSHA 29 CFR 1910.94 fixe les exigences de ventilation et de confinement applicables au décapage par projection d’abrasif et précise, à propos du sable, que « les appareils respiratoires filtrants antipoussières ne doivent pas être utilisés comme protection continue ». Dès qu’un appareil respiratoire est nécessaire pour effectuer le grenaillage, les directives de l’OSHA sur le décapage par projection d’abrasif imposent la mise en œuvre d’un programme complet de protection respiratoire.
De quelles pièces de rechange une machine de grenaillage a-t-elle besoin ?
Ne stockez pas une machine entière, mais ses pièces d’usure : aubes, cage de contrôle, impulseur, blindages de chambre, filtres du dépoussiéreur et grilles du séparateur. Six composants sont à l’origine de la quasi-totalité des arrêts imprévus. Demandez au fournisseur potentiel l’intervalle de remplacement des pièces d’usure correspondant à votre charge de travail ainsi que le délai de livraison de chacune. Un composant de turbine assorti d’un délai de livraison de 8 semaines sera utilisé jusqu’à sa rupture.
Coût, coût total de possession et évaluation d’un fournisseur
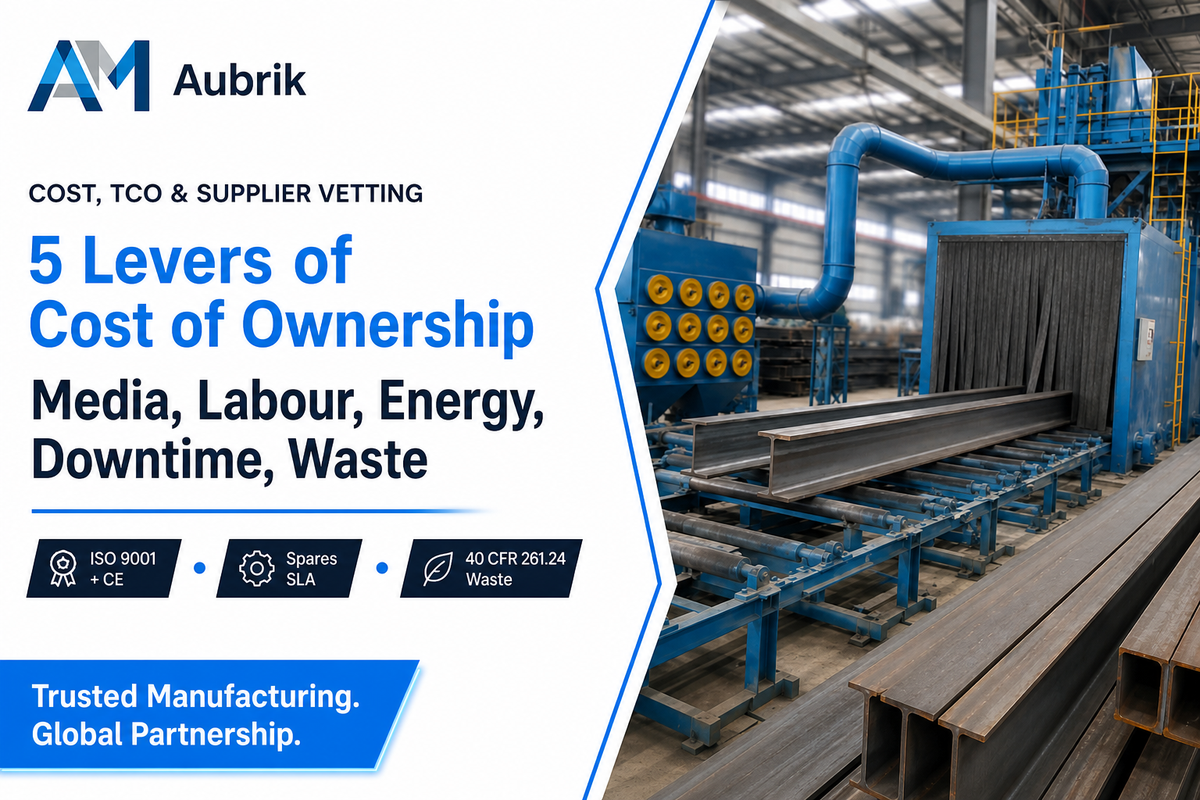
Ces machines n’ont pas de prix catalogue, et ce pour une bonne raison. Un même numéro de modèle peut recevoir n’importe quelle combinaison de dimensions de chambre, de niveaux d’automatisation, de types de convoyeurs, de certifications et de modalités de livraison. Quiconque vous donne un prix sans avoir vu les plans de vos pièces chiffre une machine différente de la mienne.
Vous pouvez toutefois modéliser le coût de possession, sur lequel quatre leviers peuvent influer :
Les cinq leviers du coût de possession d’une installation de grenaillage
- Abrasif : dans une machine à turbines avec recyclage, l’abrasif peut être réutilisé pendant de nombreux cycles ; dans une machine à projection pneumatique, il est généralement acheté comme consommable à usage unique, puis jeté. C’est souvent la principale différence de coût d’exploitation. La durée de vie de l’abrasif peut être caractérisée par des essais (ISO 11125).
- Main-d’œuvre : un opérateur charge une chambre, un autre utilise une buse. L’automatisation reporte les coûts sur ce poste.
- Énergie : les moteurs d’une machine à turbines fonctionnent à puissance constante ; lorsque les volumes sont importants, l’air est un moyen relativement peu efficace de propulser l’abrasif.
- Temps d’arrêt : les pièces d’usure mentionnées ci-dessus, auxquelles s’ajoute le délai de livraison des pièces de rechange. C’est généralement le poste de coût auquel les acheteurs pensent en dernier et qu’ils paient en premier.
- Déchets et conformité : la variable oubliée par tous les modèles de retour sur investissement (voir ci-dessous).
Ce cinquième levier mérite son propre paragraphe, car il peut entièrement l’emporter sur les autres. Un abrasif usagé n’est pas automatiquement un déchet. Si vous décapez une ancienne peinture sur de l’acier de construction, le revêtement retiré se mélange aux poussières et se retrouve donc également dans l’abrasif usagé. Selon le 40 CFR 261.24, un déchet présente la caractéristique de toxicité si un essai de lixiviation (TCLP, Method 1311) donne une concentration de plomb de 5,0 mg/L (code de déchet D008) ou plus, ou une concentration de chrome de 5,0 mg/L (D007) ou plus. Les anciennes peintures industrielles contiennent régulièrement ces deux éléments toxiques. Si votre abrasif usagé atteint ces seuils, il devient dangereux et entraîne des essais, l’établissement de bordereaux de suivi, une responsabilité juridique et des frais d’élimination plus élevés. Une cabine de grenaillage à turbines avec recyclage permet de réduire le volume d’abrasif usagé par rapport à une machine utilisant un abrasif perdu, mais personne ne peut vous indiquer les coûts d’élimination sans connaître la composition du revêtement décapé. Une analyse des risques liés aux poussières conforme à la NFPA 652 doit également figurer dans la même catégorie budgétaire lorsqu’il existe un risque de production ou d’accumulation de poussières combustibles.
Concernant le retour sur investissement, la réponse honnête est qu’il dépend de données que vous seul possédez : votre méthode de nettoyage actuelle, le coût local de la main-d’œuvre, le tarif de l’électricité, le revêtement décapé et le volume de reprises actuellement absorbé par votre ligne de revêtement. Tout fournisseur qui calcule une période d’amortissement avant d’avoir examiné ces données vous vend une feuille de calcul, pas une machine.
C’est lors de l’évaluation que l’acheteur détient réellement le pouvoir. Demandez les éléments suivants avant le devis afin de négocier en toute confiance :
- Pas certain, mais peut-être : exemples de certificats sous-jacents : (2) D’après les sous-domaines présents sur l’étiquette ici, je pense qu’il s’agit du certificat ISO 9001, avec son périmètre et sa date d’expiration (pas un logo)
- Conformité CE au titre de la directive Machines si la machine est expédiée dans l’UE
- Temps de remplacement des pièces d’usure et délai de livraison des pièces de rechange en jours
- Essai de réception en usine sur vos pièces, ou justification documentée de son absence.
- Historique des paramètres du procédé pour chaque cycle si vous êtes soumis à un audit du revêtement.
- Accessoires fournis de série : chargeur, crible, unité de soufflage et éléments chiffrés séparément.
À titre indicatif, du point de vue de la fabrication, Aubrik construit du matériel de soudage et de préparation de surface depuis 1999, livre avec la conformité ISO 9001 & CE, offre une garantie de 1 an sur ses machines & conserve des pièces en stock pour une expédition sous 3-7 jours. Pour appliquer ces critères au plan d’une pièce particulière, demandez une évaluation du dimensionnement de la machine de grenaillage.
Perspectives du secteur : automatisation et grenaillage en ligne
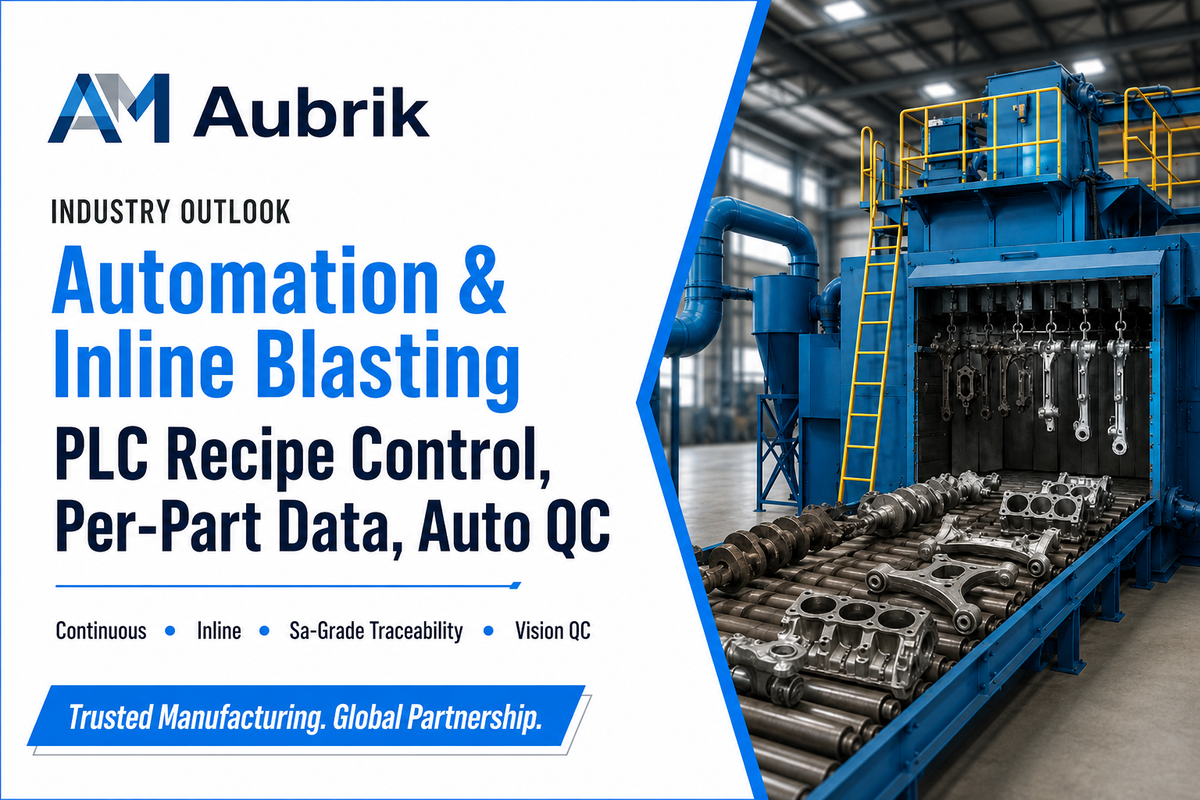
Mais ce n’est pas la croissance de la demande qui transforme ces machines. C’est l’exigence de traçabilité. « Vous obtenez une garantie sur le revêtement grâce à votre capacité à prouver qu’une pièce donnée a été grenaillée selon des paramètres précis, explique Mike, et vous ne pouvez pas le faire tant que la séquence de grenaillage reste dans la tête de l’opérateur. » Cela explique pourquoi les machines qui se vendent le plus rapidement sont les modèles plus petits, intégrés en ligne et pilotés par recettes plutôt que les grandes unités fonctionnant par lots, et pourquoi un enregistrement de grenaillage par cycle devient une exigence plutôt qu’un simple avantage.
L’inspection en fin de ligne progresse plus vite que la turbine de grenaillage. Dans un article de 2025 présenté à l’IJCNN et intitulé SteelBlastQC, une équipe de recherche a annoté 1654 images de 512×512 px représentant de l’acier grenaillé et utilisé des classificateurs pour ranger chaque surface dans la catégorie « prête à peindre » ou « nécessite un grenaillage ». Les modèles ont atteint une exactitude de 95 % sur leur jeu d’essai et expliqué quelles zones étaient non conformes. Voilà à quoi ressemblera le changement à venir : le jugement intuitif qui permet à un inspecteur expérimenté d’approuver ou de refuser une pièce d’un simple regard deviendra bientôt une mesure que la machine pourra effectuer sur chaque pièce.
Les normes évoluent également pour rattraper leur retard. En 2024, un comité de l’Association for Materials Protection and Performance (AMPP) a modifié sa norme de préparation de surface SSPC-SP 3 et ajouté une nouvelle norme de décapage par projection d’abrasif, SSPC-SP 18. Si vous rédigez actuellement un cahier des charges de revêtement, vous aurez besoin à la fois d’une norme SSPC et d’une norme NACE, et devrez tenir compte de la version utilisée puisque les conventions de désignation sont en transition. L’ingénierie commence à refléter cette tendance ; les demandes de brevet récentes portent sur des machines de grenaillage automotrices dotées d’une régulation automatisée de la température de l’abrasif, ce qui relève de la maintenance et non de la vitesse.
À titre d’information : les études de marché laissent penser que le marché mondial annuel du matériel de grenaillage connaîtra chaque année une croissance de l’ordre de quelques pourcents, les machines de grenaillage en continu et automatisées progressant plus vite que l’ensemble du marché. Ces informations sont indicatives et commerciales et ne doivent pas constituer l’unique fondement d’une décision d’achat.
Que devez-vous faire ? Si vous spécifiez un équipement dont la durée de vie prévue est de dix ans, il est temps de vérifier s’il pourra être intégré ultérieurement à un procédé de production en ligne ou s’il permet déjà d’exporter les enregistrements du procédé pour chaque pièce individuelle. L’ajout ultérieur de l’un ou l’autre système coûtera plus cher que son inclusion dans l’achat initial.
Questions fréquentes
Q : Quels secteurs utilisent des machines de grenaillage ?
Voir la réponse
Dans une fonderie, elles servent à éliminer par grenaillage le sable de moulage, les noyaux et l’excédent de métal des pièces nouvellement moulées. Dans la fabrication métallique de structures en acier, les tôles et les poutres passent dans ces machines avant le soudage et la peinture afin d’éliminer la calamine. Les usines automobiles emploient ces machines pour nettoyer et grenailler par précontrainte des composants critiques tels que les blocs-moteurs et les vilebrequins. De la fonderie sous pression à la construction lourde, une machine de grenaillage peut retirer rapidement et efficacement de la matière et produire, à grande cadence, la texture de surface nécessaire à la peinture ou au revêtement dans de nombreux secteurs. Les fabricants de réservoirs de gaz et de propane décapent et peignent les récipients, tandis que les chantiers navals et les entreprises de construction de ponts créent le profil de rugosité du métal avant son revêtement.
Q : Le grenaillage peut-il éliminer la rouille ?
Voir la réponse
Oui — et il élimine également la calamine et les anciens revêtements en un seul passage. La grenaille angulaire d’acier attaque la rouille plus agressivement que la grenaille ronde, raison pour laquelle la grenaille angulaire ou un mélange de grenailles angulaires et rondes est couramment utilisé sur l’acier laminé à chaud fortement calaminé. Le niveau de préparation retenu dépend des spécifications : le grenaillage commercial SSPC-SP 6 tolère des taches sur jusqu’à 33 % de chaque unité de surface, tandis que le grenaillage presque à blanc SSPC-SP 10 n’en autorise que 5 %. Éliminer la rouille est simple ; la vraie question est de déterminer le degré de propreté requis par votre système de revêtement.
Q : Quelles surfaces peuvent être grenaillées ?
Voir la réponse
Les principales sont l’acier au carbone, la fonte et les assemblages mécano-soudés en acier. L’acier inoxydable et l’aluminium peuvent être grenaillés, mais ils exigent des abrasifs non ferreux tels que la grenaille inoxydable, l’oxyde d’aluminium ou les microbilles de verre ; les abrasifs en acier au carbone laisseront des dépôts de fer qui réapparaîtront ensuite sous forme de taches de rouille. Les dalles en béton et les tabliers de pont peuvent également être grenaillés, mais avec des grenailleuses de sol mobiles plutôt qu’avec des machines destinées aux pièces. La prudence s’impose pour les sections minces, quel que soit le matériau : l’impact de l’abrasif exerce une contrainte sur le matériau, et les pièces moulées ou panneaux minces peuvent subir une déformation dimensionnelle avant l’apparition de dommages évidents.
Q : Combien coûte une machine de grenaillage ?
Voir la réponse
Il n’existe aucun prix catalogue réaliste, et tout prix isolé communiqué risque d’être trompeur. Le prix d’une machine de grenaillage dépend de facteurs tels que les dimensions de la chambre, le nombre et la puissance des turbines, les exigences de manutention des pièces (crochet, tablier retourneur ou convoyeur), le degré d’automatisation et de commande mis en œuvre, les dimensions et les performances du dépoussiéreur, l’étendue des certifications proposées ainsi que les conditions de livraison. Des machines portant le même numéro de modèle peuvent être très différentes lorsque l’on tient compte des turbines, de la manutention des pièces et des fonctions de commande. La bonne question n’est pas « combien coûte-t-elle », mais « combien coûte sa possession », en intégrant les coûts de l’abrasif, de la main-d’œuvre, de l’énergie et des temps d’arrêt, puis en les comparant à ceux de la méthode de nettoyage actuelle.
Q : Quelle est la différence entre une grenailleuse et une scarifieuse ?
Voir la réponse
Une grenailleuse projette un abrasif contre une surface, puis le récupère. Une scarifieuse utilise des molettes de coupe à entraînement mécanique pour retirer la couche superficielle. Le grenaillage produit un profil d’accrochage uniforme, tandis que la scarification offre un taux d’enlèvement de matière supérieur, mais une texture de surface plus grossière et non uniforme.
Q : Quelle est la durée de vie d’une machine de grenaillage ?
Voir la réponse
Le circuit d’usure survit à la chambre pendant de nombreuses décennies ; certains châssis et certaines chambres restent en service pendant des générations. La longévité d’une machine repose sur un programme de maintenance des consommables tels que les blindages des turbines, les impulseurs, les cages de contrôle, les grilles des séparateurs et les filtres. Une machine assortie d’un calendrier structuré de remplacement conserve sa productivité et sa nuance de surface ; une machine exploitée jusqu’à la panne voit sa production se dégrader progressivement et imperceptiblement pendant longtemps avant de tomber en panne.
Méthode d’élaboration de ce guide
La description du procédé présentée ici s’appuie sur la documentation AP-42 de l’EPA relative au décapage par projection d’abrasif ; les degrés de propreté proviennent des normes SSPC/NACE publiées par l’AMPP et de l’ISO 8501-1, tandis que les recommandations relatives au profil sont issues d’une enquête sur une défaillance de revêtement menée par un ingénieur professionnel agréé, et non de documents commerciaux sur les équipements. Lorsqu’une valeur n’existe que dans la documentation d’un fournisseur — la vitesse de la turbine étant le cas le plus évident — elle est signalée comme telle au lieu d’être présentée comme une constante. Document révisé par l’équipe technique d’Aubrik.
Références & sources
- Document de référence AP-42, section 13.2.6 : décapage par projection d’abrasifUS Environmental Protection Agency
- 29 CFR 1910.94, ventilationOccupational Safety and Health Administration
- 29 CFR 1910.1053, silice cristalline alvéolaireOccupational Safety and Health Administration
- Protection des travailleurs contre les dangers des matériaux de décapage par projection d’abrasif (OSHA 3697)Occupational Safety and Health Administration
- Critères de santé et de sécurité industrielles pour le décapage par projection d’abrasifNIOSH / Centers for Disease Control and Prevention
- Normes de préparation de surface, résumé rapideAssociation for Materials Protection and Performance (AMPP)
- ISO 8501-1:2007, préparation des subjectiles d’acier avant application de peinturesInternational Organization for Standardization
- ISO 12944-4:2017, types de surface et préparation de surfaceInternational Organization for Standardization
- Le cas des surfaces mal nettoyées : défaillances de préparation ou de spécification ?Jayson Helsel, P.E., PCS, KTA-Tator, Inc.
- Éliminer les difficultés de la peinture, finition, partie 1The Fabricator
- 40 CFR 261.24, caractéristique de toxicitéElectronic Code of Federal Regulations / EPA
- SteelBlastQC : jeu de données de surfaces en acier grenaillées avec détection interprétable des défauts de surfaceRuzavina et al., IJCNN 2025 (arXiv:2504.20510)
- EP4324596A2, régulation de la température pour machine de grenaillageGoogle Patents
La mesure du profil de surface suit la série ISO 8503 ; l’évaluation de la poussière et des sels solubles suit la série ISO 8502. La classification de la granulométrie et de la dureté des abrasifs suit les normes SAE J444, J827 (grenaille ronde en acier moulé) et J1993 (grenaille angulaire en acier moulé) ; l’intensité du grenaillage de précontrainte est mesurée sur des éprouvettes Almen conformément aux normes SAE J442 et J443.
Articles connexes
- Machines industrielles de grenaillage pour structures en aciergamme de modèles, dimensions des chambres et outils de dimensionnement
- Comment choisir une machine d’assemblage de poutres en Haccostage et implantation de la ligne en amont du grenaillage
- Guide de sélection d’un plateau tournant de soudagecharge, vitesse et adéquation aux travaux de positionnement
- Services de soudage des métaux : guide de l’acheteurcertifications, contrôles qualité et coût
- Comment utiliser correctement un positionneur de soudageinstallation, mise à la terre et vitesse de déplacement







