
Entrez en contact avec Aubrik Company

Caractéristiques clés : ensemble de matériel de soudage de tours éoliennes
| Procédé de soudage principal | Soudage à l’arc submergé (SAW), à un fil ou à fils tandem |
| Matériel de rotation et de positionnement | Vireurs de soudage, vireurs à rouleaux et vireurs autocentreurs |
| Positionnement de la torche de soudage | Manipulateurs de soudage à colonne et flèche |
| Plage de capacité courante des vireurs | 15-250 tonnes (offre constatée sur le marché, variable selon le fournisseur) |
| Normes applicables | AWS D1.1 (exécution aux États-Unis) / IEC 61400-6 (conception de structures métalliques). |
Le matériel de soudage de tours éoliennes désigne l’ensemble des machines — sources de courant de soudage, vireurs et manipulateurs — utilisées pour assembler par soudage des tôles en acier afin de former les tronçons cylindriques qui soutiennent une éolienne produisant de l’électricité dans un parc éolien. Mis à jour en juillet 2026. Ce matériel est spécialement conçu pour la construction de tours éoliennes et n’est pas adapté à partir d’une ligne générique de fabrication métallique ; dans ce secteur, la plupart des acheteurs cherchent à répondre à deux questions essentielles : que comprend une ligne de production complète destinée à la fabrication de tours éoliennes, et comment la dimensionner correctement pour un tronçon de tour donné ? Cet article répond à ces deux questions en examinant les données de fournisseurs, les demandes de brevet et les documents normatifs, plutôt que de se limiter à la documentation commerciale d’un fabricant.
Le matériel de soudage de tours éoliennes se répartit en cinq grandes catégories de machines : les sources de courant pour soudage à l’arc submergé (SAW), les vireurs de soudage (également appelés vireurs à rouleaux), les manipulateurs à colonne et flèche, les positionneurs avec suivi de joint et les postes de contrôle non destructif (CND). Dans le cadre de ce guide, la classification dimensionnelle du vireur de soudage utilisé pour la construction de tours éoliennes s’étend généralement de 15 tonnes à 250 tonnes dans les catalogues de matériel standard, la norme de qualité des soudures applicable étant déterminée par le lieu de fabrication et le marché de destination de la tour.
Points clés
- Le soudage à l’arc submergé (SAW) prédomine principalement en raison de son taux de dépôt supérieur, et non parce qu’il s’agit de la seule méthode réellement applicable en pratique.
- La fabrication d’un tronçon de tour nécessite en réalité trois machines de positionnement distinctes : une pour la rotation, une autre pour soutenir la torche de soudage et, très souvent, une troisième pour suivre le joint.
- La plage de capacité de 15 à 250 tonnes des vireurs ou positionneurs reflète l’offre actuelle de plusieurs fournisseurs de matériel, et non une norme établie à l’échelle du secteur.
- Il n’existe actuellement aucune norme mondiale unique et universelle régissant le soudage des tours éoliennes, car les exigences applicables comprennent AWS D1.1, IEC 61400-6 et les obligations de marquage CE de l’UE, qui varient selon la région géographique et le domaine d’application.
- Réduire d’environ 20 % l’épaisseur de la paroi de la virole d’une tour peut accroître sa durée de vie en fatigue de 50-70 %. Ce compromis constitue un facteur critique à prendre en compte avant de considérer l’épaisseur de paroi comme un simple levier de réduction des coûts.
Quel matériel soude réellement une tour éolienne ? (Principes de fabrication)
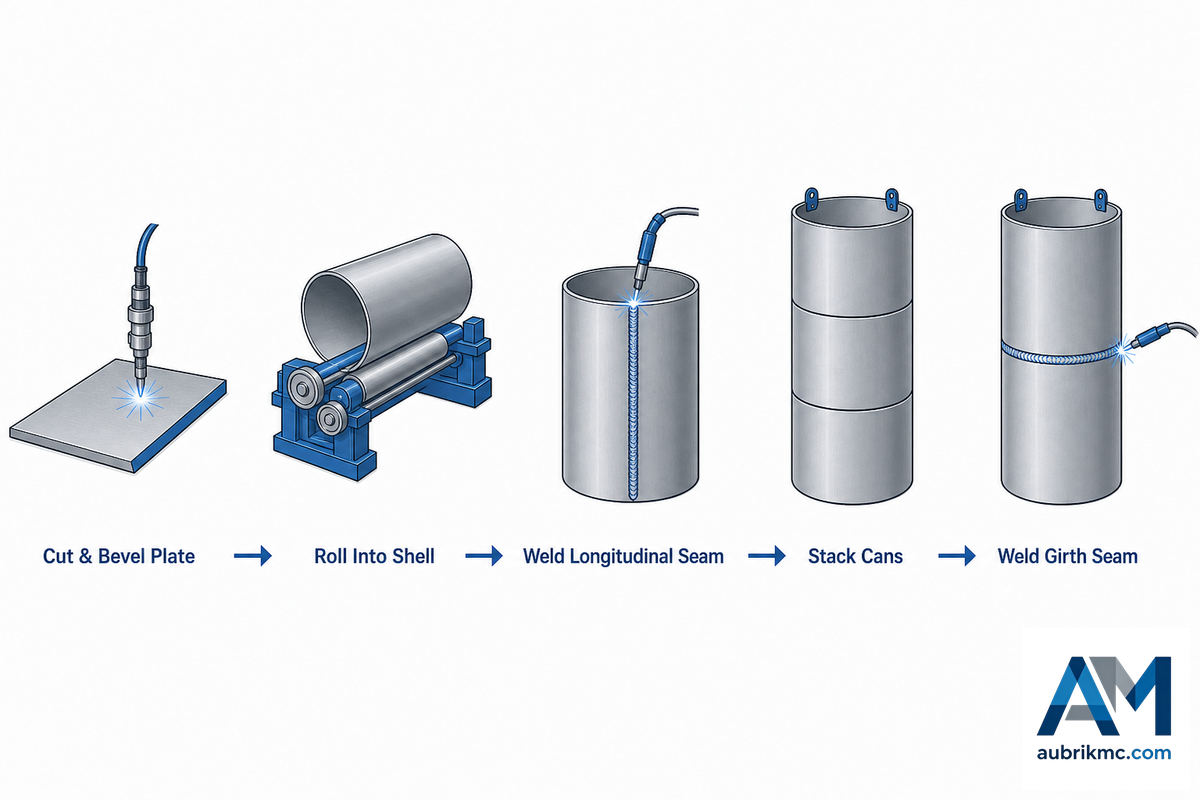
Une tour éolienne est fabriquée à partir de tronçons de tôle en acier roulée formant des viroles cylindriques individuelles. Ces viroles sont ensuite empilées et soudées afin de créer des tronçons assemblés plus grands qui constituent finalement la tour complète. Ce procédé traditionnel, appelé « soudage de viroles », consiste à empiler puis à souder successivement de petits éléments tubulaires.
Cette séquence de soudage de viroles est décrite avec précision dans un article de recherche publié en 2023 par le College of Engineering de Northeastern University, qui documentait des travaux sur des tours d’éoliennes distingués par Time Magazine. Presque tout ensemble de matériel de soudage de tours éoliennes repose initialement sur cette méthode fondamentale.
Un brevet chinois (CN106695252A) portant sur la construction de tours éoliennes décrit un mode opératoire en cinq étapes conforme aux pratiques observées dans les sites de production réels. Cette séquence commence par le coupage de la tôle brute, la préparation du chanfrein de soudage et le roulage de la tôle pour former une virole cylindrique, puis se poursuit par le soudage du joint longitudinal pour fermer la virole et, enfin, par l’assemblage des tronçons au moyen de soudures circonférentielles afin de réunir les différentes viroles dans le tronçon de tour final. Chaque étape fait appel à un matériel dédié : machines de coupage et de chanfreinage, rouleuses de tôle, machine de soudage de joints longitudinaux, ainsi qu’un vireur ou un ensemble de vireurs à rouleaux associé à un manipulateur de soudage pour les soudures circonférentielles.
C’est précisément là qu’intervient la gamme de matériel de soudage de tours éoliennes Aubrik : l’ensemble de son procédé suit les cinq étapes de manutention des tôles, de soudage des joints longitudinaux et de soudage circonférentiel à l’aide d’un vireur, toute cette gamme étant conçue comme une ligne de production de tours éoliennes complète. Les pages suivantes de cet article examinent séparément chaque catégorie de matériel, en précisant sa fonction, les raisons de sa conception et les critères de dimensionnement.
💡 Conseil d’expert
Si le fournisseur présente le « matériel de soudage de tours éoliennes » comme un seul élément, demandez-lui de le répartir entre les 5 catégories ci-dessus. Une solution de soudage entièrement intégrée pour la fabrication de tours éoliennes — et non un système partiellement intégré — comprend des dispositifs de suivi de joint et des postes de contrôle CND, en plus de la machine de soudage SAW et des systèmes de positionnement, car les projets d’énergie renouvelable permettent rarement d’absorber le surcoût lié à la reprise d’une catégorie une fois la ligne de production mise en route.
Soudage à l’arc submergé : le procédé au cœur de chaque joint
Quel procédé permet de souder les tôles d’une tour éolienne ?
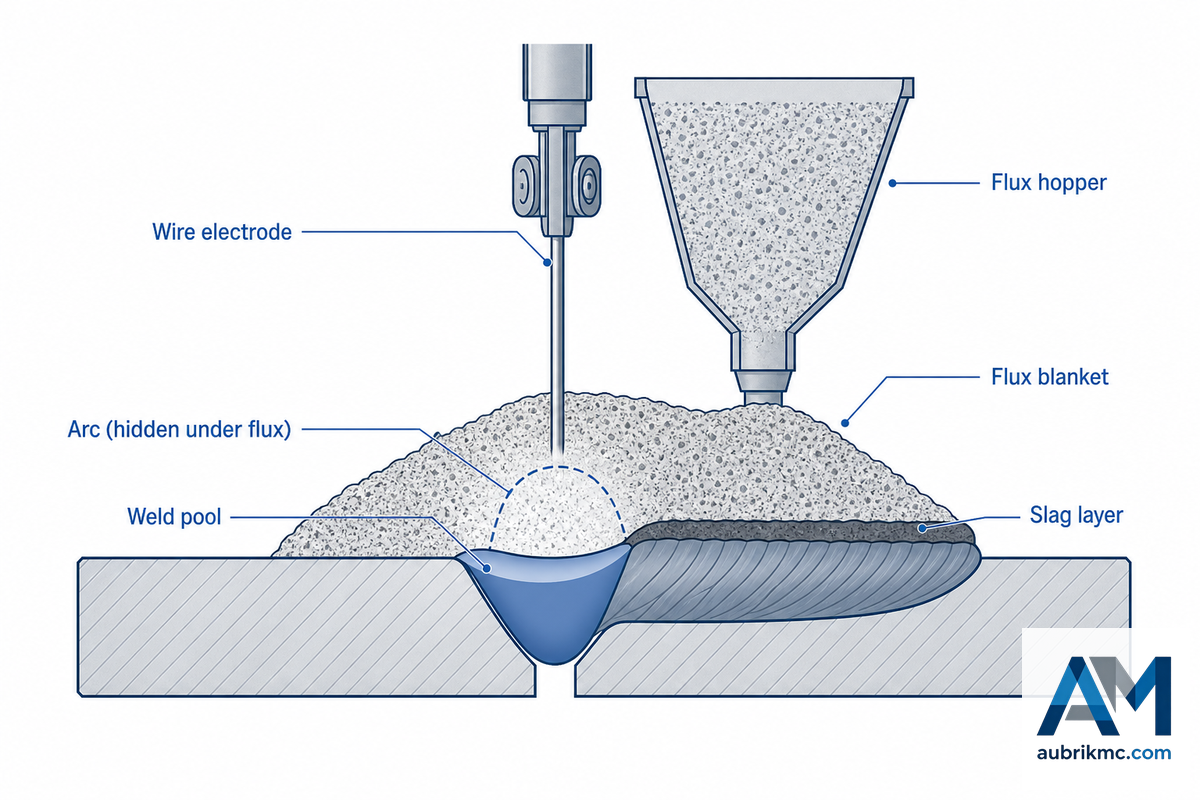
Le principal procédé de soudage employé sur une tour éolienne, tant pour les joints longitudinaux que circonférentiels, est le soudage à l’arc submergé (SAW). Avec le procédé SAW, l’arc brûle sous une couche de flux qui protège contre le rayonnement de l’arc et les projections, tout en isolant l’arc pour permettre l’utilisation d’une intensité et d’un taux de dépôt élevés.
Ces caractéristiques d’intensité et de taux de dépôt élevés ont conduit les chercheurs en fabrication métallique de l’University of Saskatchewan à observer que « la combinaison d’une intensité élevée et d’un taux de dépôt important explique pourquoi cette technique prédomine pour le soudage des conduites de grand diamètre, des appareils à pression et des tours d’éoliennes ». Le même avantage en matière de taux de dépôt s’applique au soudage du joint longitudinal de la virole, une séquence opératoire décrite étape par étape dans le brevet de fabrication de tours éoliennes CN106695252A.
Il n’existe pas un taux de dépôt unique, mais une plage réelle. Selon la revue professionnelle Fabricators & Manufacturers Association (FMA) Fabricator, le taux de dépôt d’une machine SAW à un fil atteint couramment 40 lb/heure, voire davantage dans certains cas, selon le diamètre du fil et la polarité. Le fournisseur LJ Welding Automation annonce plus de 65 lb/heure pour une configuration tandem à deux fils faisant fonctionner deux machines Lincoln Electric ACDC-1000 dans un même bain de fusion, avec un distributeur de flux chauffé de 300 lb. Il s’agit d’une performance annoncée par un fournisseur pour une configuration tandem précise, et non d’une valeur de référence indépendante pour le secteur, mais elle illustre l’écart de productivité entre les configurations à un fil et à fils tandem : environ 60 % de dépôt supplémentaire grâce à l’ajout d’un second fil sur le même assemblage.
| Configuration | Taux de dépôt | Source |
|---|---|---|
| SAW à un fil | Jusqu’à 40 lb/heure | The Fabricator (presse professionnelle) |
| SAW tandem à deux fils | 65+ lb/heure (valeur annoncée par le fournisseur) | Données produit de LJ Welding Automation |
Un brevet international de 2002 (WO2002038891A1) sur la fabrication des semelles de tours éoliennes confirme ce choix par un autre moyen, puisqu’il indique que « les extrémités sont soudées ensemble après le roulage de la tôle. Elles sont généralement assemblées par soudage à l’arc submergé. » La raison en est que le procédé SAW constitue la base technologique de presque toute la catégorie de machines présentée dans la suite de ce guide. C’est pourquoi presque toutes les machines présentées dans le reste de ce document sont conçues pour employer la même technique : maintenir la liaison stable, faire avancer l’assemblage de manière uniforme et veiller à ce que l’arc reste au-dessus du joint pendant plusieurs heures. Par conséquent, des procédés tels que le soudage électrique par résistance, largement employés pour les tubes de petit diamètre à paroi mince, ne conviennent pas à l’épaisseur des viroles de tours, contrairement au procédé SAW sous flux.
Positionnement de la pièce : vireurs à rouleaux, vireurs de soudage et manipulateurs à colonne et flèche
Le taux de dépôt du procédé SAW n’est exploitable que si l’assemblage se déplace sous l’arc à une vitesse et dans une position constantes sur toute la longueur de la soudure. Une personne ne peut pas assurer cette tâche : il est impossible de faire tourner manuellement et à vitesse constante un tronçon de tour de plusieurs tonnes ; les lignes de matériel de soudage de tours éoliennes répartissent donc l’opération entre deux machines et deux fonctions distinctes.
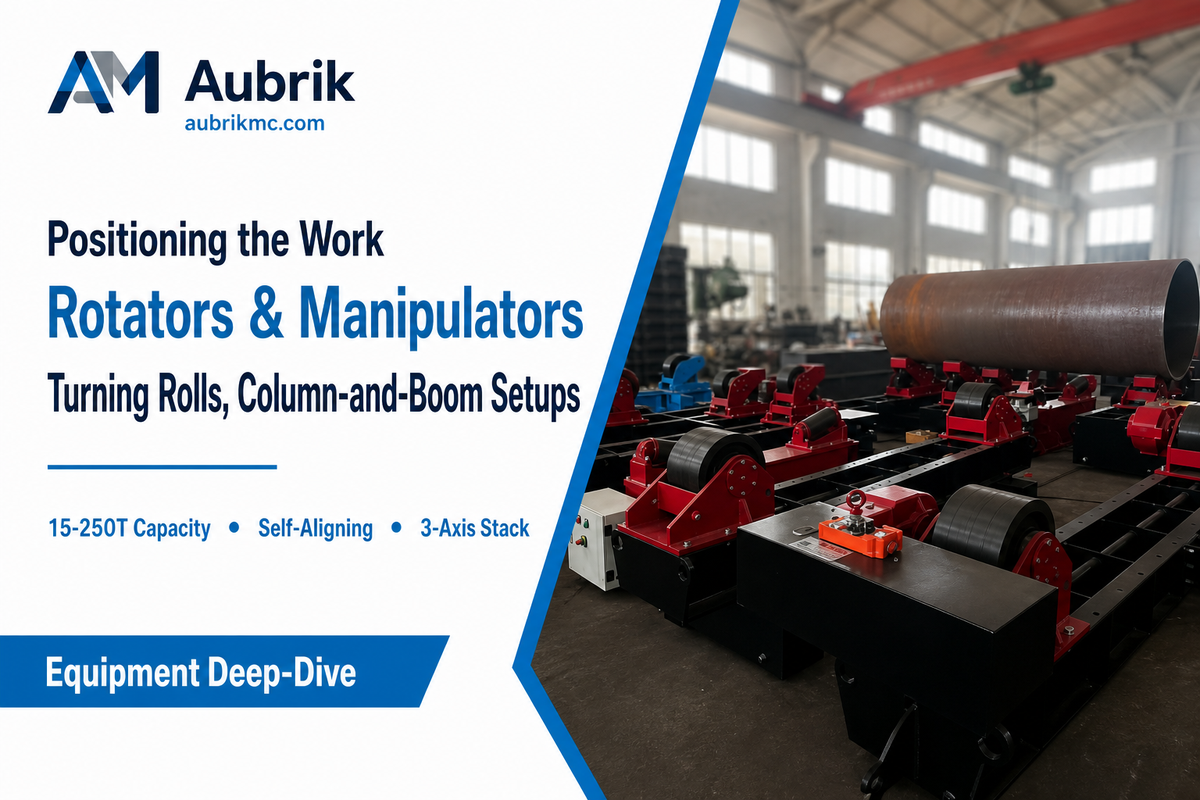
Les vireurs de soudage (vireurs à rouleaux) utilisent des galets motorisés, souvent à assistance hydraulique, pour soutenir le tronçon cylindrique de la tour et le faire tourner à une vitesse maîtrisée sous une tête de soudage fixe ou semi-fixe ; c’est précisément ce que représente un brevet américain déposé en 2012 (US20120304588A1) concernant le montage de tours d’éoliennes pour le soudage de joints horizontaux (circonférentiels) : la tour tourne autour de son propre axe pendant son soudage. Les manipulateurs à colonne et flèche accomplissent l’opération inverse : ils soutiennent et déplacent la torche de soudage elle-même, en déployant une flèche au-dessus de la pièce en rotation afin que l’arc suive le joint pendant la rotation du tronçon.
« D’après mon expérience, lorsqu’il y a autant de vent, les soudeurs ont déjà construit des abris pour rester au chaud ! »
Un ingénieur en soudage de structures métalliques, dans un fil de discussion d’Eng-Tips consacré au soudage sur site
Cette remarque de terrain rappelle utilement que le choix du matériel de positionnement ne relève pas uniquement de la métallurgie : la charge du vent sur le tronçon de tour et sur toute installation de fabrication exposée constitue une réelle préoccupation, qui peut imposer une fabrication dans un bâtiment fermé ou la mise en place de pare-vent temporaires autour du vireur et du manipulateur.
Il s’agit en réalité de l’ensemble de positionnement à 3 axes : le vireur, le manipulateur et, sur les lignes à volume de production élevé, un dispositif dédié au suivi de joint. C’est ce qui distingue une ligne de soudage de tours éoliennes d’un atelier de tubes ordinaire ; chacun des trois axes correspond à un degré de liberté, ce qui garantit à la tête SAW une géométrie d’assemblage maîtrisée avec précision et reproductible, quelle que soit la taille du tronçon. Aubrik fabrique les deux principaux composants de cet ensemble ; sa gamme de manipulateurs de soudage à colonne et flèche, par exemple, assure le positionnement de la torche.
Un mauvais appairage de ces composants constitue en pratique une erreur extrêmement courante et coûteuse : un vireur dont la capacité est inférieure de seulement 20 tonnes à celle requise par le tronçon supporté, ou un manipulateur dont la flèche n’offre pas une portée suffisante, entraîne un défaut d’alignement révélé par une largeur irrégulière du cordon le long du joint, imperfection qui impose généralement une reprise avec élimination puis nouveau soudage de plusieurs couches. Il s’agit fondamentalement autant d’un problème de manutention des matériaux et de rigidité de la structure que de soudage ; un grand tronçon cylindrique déposé par un pont roulant sur un vireur sous-dimensionné fléchira sous son propre poids avant même l’amorçage de l’arc. Aubrik conçoit ses gammes de vireurs et de manipulateurs comme des unités intégrées, car un appairage déséquilibré, plutôt que les paramètres de soudage eux-mêmes, constitue généralement la cause profonde de la plupart des problèmes d’accostage rencontrés sur une ligne de tours éoliennes. La maîtrise documentée des tolérances selon ISO 9001 sur les deux machines est essentielle pour préserver la concentricité des tronçons de plusieurs tonnes pendant un cycle de soudage de plusieurs heures.
Joint longitudinal ou joint circonférentiel : deux soudures, deux configurations de matériel
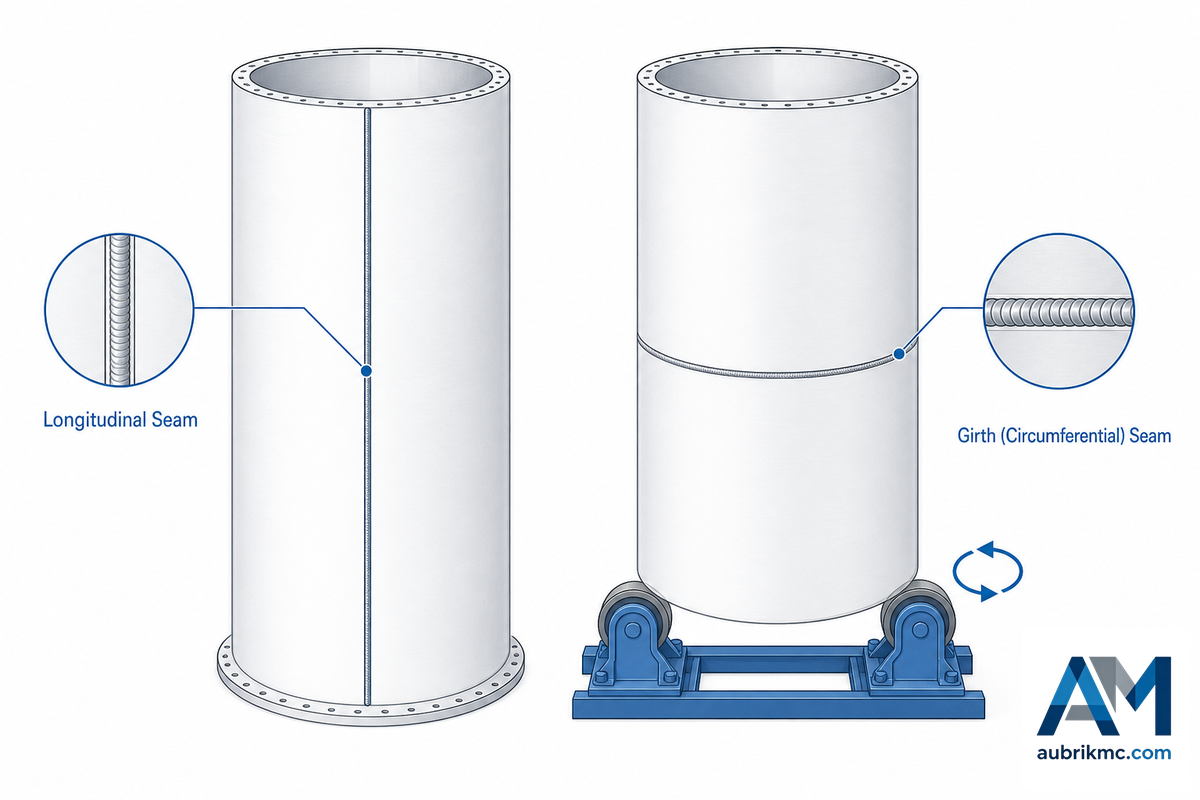
Chaque tronçon de tour nécessite deux soudures distinctes correctement dimensionnées, car la longueur de l’une ne correspond pas nécessairement à celle de l’autre. Joint longitudinal : il parcourt toute la longueur d’une virole roulée et la ferme pour former un cylindre. Le brevet WO2002038891A1 illustre précisément cette opération : roulage d’une tôle plane et assemblage par soudage SAW de ses deux bords longitudinaux. Joint circonférentiel : il assemble bout à bout deux viroles complètes pour former un tronçon plus long. Le brevet US20120304588A1 relatif à la méthode de montage indique que, pour cette opération, la machine de soudage fait tourner les viroles assemblées autour de l’axe de la tour au lieu de déplacer la soudure le long d’un assemblage.
| Caractéristique | Joint longitudinal | Joint circonférentiel |
|---|---|---|
| Orientation de l’assemblage | Axiale (sur toute la longueur d’une virole) | Circonférentielle (assemble deux viroles bout à bout) |
| Étape type | Ferme une seule virole roulée | Assemble les viroles terminées en un tronçon |
| Matériel principal | Machine fixe ou mobile de soudage des joints longitudinaux | Vireur de soudage/vireur à rouleaux + manipulateur à colonne et flèche |
| Source du mouvement | La tête de soudage se déplace le long du joint | La pièce tourne devant une tête presque fixe |
Pour approfondir le soudage circonférentiel, notamment les tolérances d’accostage et le déroulement du procédé permettant d’éviter les défauts, Aubrik propose son propre article entièrement consacré au matériel de soudage circonférentiel des tours éoliennes qui, contrairement au présent article, suppose que la catégorie de matériel a déjà été sélectionnée.
Dimensionnement du matériel : choix de la capacité, du diamètre et de la charge
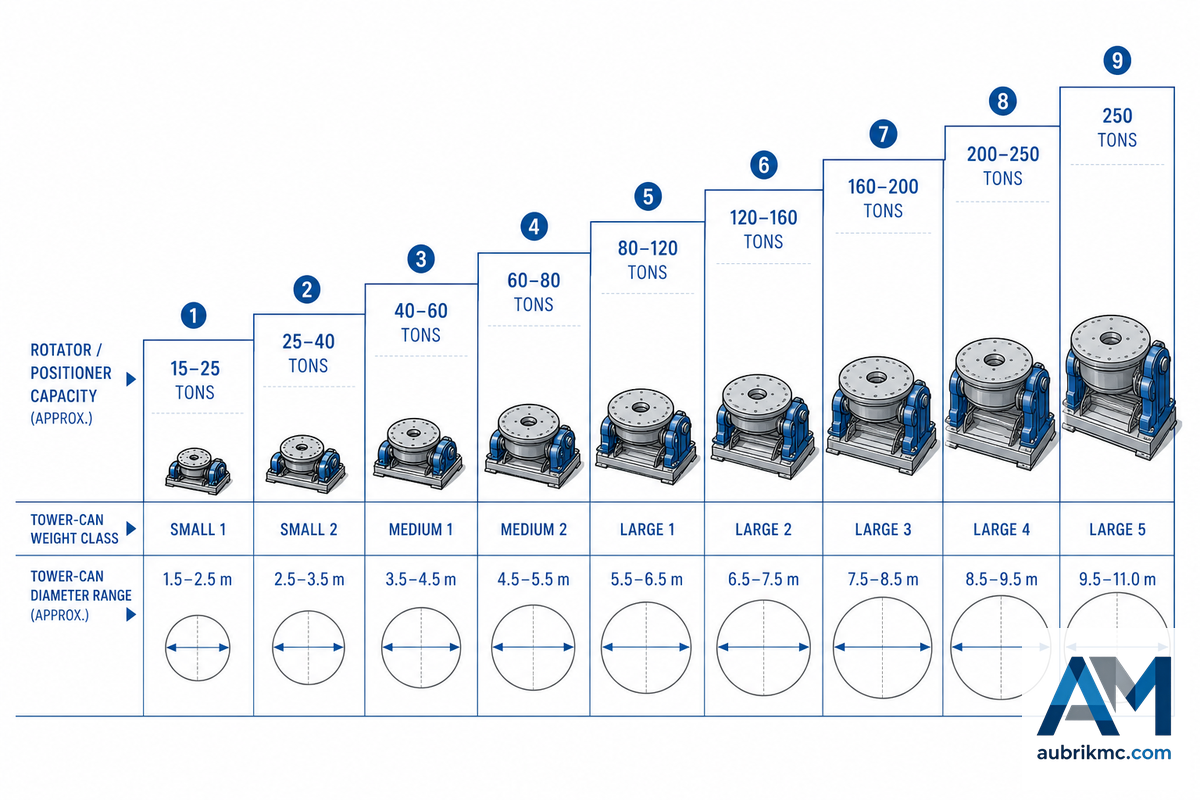
Le matériel, désigné comme « vireur » ou « positionneur », est généralement dimensionné selon la charge de travail maximale, exprimée en tonnes, qu’il peut faire tourner autour d’un axe sans glissement. Les catalogues de plusieurs fabricants de matériel indépendants montrent que la plage est très étendue : les vireurs à rouleaux polyvalents affichent des capacités d’environ 15 à 180 tonnes ; ceux commercialisés spécifiquement par Koike Aronson, grand fabricant de positionneurs, offrent des capacités de 50 à 250 tonnes ; et les vireurs réservés aux tours éoliennes vont de quelques tonnes à 2 000 tonnes pour des systèmes sur mesure exceptionnellement grands. Il s’agit d’une plage constatée lors d’une étude du marché et non d’une valeur imposée par un code de soudage.
Courbe de correspondance en 9 classes entre viroles de tour et capacités des vireurs
Le tableau ci-dessous récapitule les estimations de masse et de diamètre des viroles de tours éoliennes par rapport à la catégorie de capacité correspondante du vireur ; ces informations ont été synthétisées à partir de plusieurs offres de fournisseurs de matériel, notamment Aubrik, les annonces de made-in-china.com, sohowelding.com et lydoer.com, ainsi que le catalogue de vireurs à rouleaux de Koike Aronson. Ce tableau constitue une première étape utile du processus de sélection : utilisez-le pour restreindre les options, puis consultez les plans réels des tronçons fournis par le fabricant afin de définir les critères de sélection définitifs.
| Classe du tronçon de tour | Masse approximative du tronçon | Diamètre type | Capacité requise du vireur | Type de positionneur |
|---|---|---|---|---|
| Classe 1 (légère) | Moins de 15 tonnes | Moins de 2 m | 15-20 tonnes | Classique à 2 rouleaux |
| Classe 2 | 15-30 tonnes | 2-3 m | 30-50 tonnes | Autocentreur |
| Classe 3 | 30-60 tonnes | 3-3,5 m | 50-80 tonnes | Autocentreur |
| Classe 4 (tronçon de base type) | 60-100 tonnes | 3,5-4,5 m | 100-120 tonnes | Autocentreur de forte capacité |
| Classe 5 | 100-150 tonnes | 4,5-5 m | 150-180 tonnes | Pour fortes charges |
| Classe 6 | 150-200 tonnes | 5-5,5 m | 180-220 tonnes | Tandem pour fortes charges |
| Classe 7 | 200-250 tonnes | 5,5-6 m | 250 tonnes | Appui multipoint |
| Classe 8 (surdimensionnée/nouvelle génération) | 250-400 tonnes | 6-7 m | 400-500 tonnes (sur mesure) | Multipoint sur mesure |
| Classe 9 (plus grand modèle sur mesure) | Plus de 400 tonnes | Plus de 7 m | Jusqu’à 2 000 tonnes (sur mesure) | Conception entièrement sur mesure |
Principaux facteurs à prendre en compte pour dimensionner un vireur
- Masse du tronçon : les tronçons de base courts dotés de parois plus épaisses peuvent facilement peser davantage que les tronçons intermédiaires plus longs.
- Moment de renversement : la masse dynamique, associée aux charges excentrées ou à la rotation de la tête de soudage, engendre des efforts auxquels le vireur doit résister.
- Plage dimensionnelle disponible pour les bancs à rouleaux par rapport aux diamètres réels des viroles des différents tronçons de la tour. Les tronçons de base sont généralement les plus larges.
- Marge d’évolution : certains fabricants produisent désormais des vireurs capables de prendre en charge des tronçons de plus de 36 mètres ; il peut donc être judicieux d’investir dans du matériel offrant une marge suffisante pour accompagner l’évolution de votre projet, plutôt que de devoir acheter prochainement un nouvel ensemble de vireurs — le Department of Energy des États-Unis constate que les tours ne cessent de gagner en hauteur à mesure que le diamètre des turbines augmente.
⚠️ Important
Ne faites pas de l’épaisseur de paroi une cible facile de réduction des coûts. L’« analyse universitaire de la fatigue des assemblages soudés de tours d’éoliennes » publiée par Welding in the World en 2024, corroborée par une étude par éléments finis de l’American Journal of Engineering and Applied Sciences portant sur deux tours de 76,15 m, a montré qu’une réduction d’environ 20 % de l’épaisseur de la paroi de la virole entraînait une diminution de 50 % à 70 % de la durée de vie en fatigue au niveau du détail soudé modélisé, et non une évolution linéaire. (Les pourcentages précis varient selon la hauteur de la tour, le détail soudé et les cas de charge modélisés, mais le principe demeure : les parois minces réduisent considérablement la durée de vie.) Une économie relativement faible de matériau lors de la conception peut entraîner une forte réduction de la durée de vie au niveau de la soudure.
Normes et contrôle des soudures : AWS D1.1, IEC 61400-6 et CND
Il n’existe aucun code de soudage universel régissant le soudage des tours éoliennes : tout dépend du lieu de fabrication, du site d’installation et du type précis de certification recherché. Aux États-Unis, les modes opératoires de soudage et les contrôles applicables à l’acier de structures métalliques, notamment pour la fabrication métallique des tours éoliennes, sont généralement conformes à la norme D1.1/D1.1M de l’American Welding Society (AWS), Structural Welding Code-Steel. (À la date de rédaction, la version la plus récente est l’édition 2025 : D1.1/D1.1M:2025-AMD1, telle qu’elle figure dans le registre des normes de l’AWS.) Une entreprise spécialisée dans les contrôles de soudage pour le secteur de l’énergie éolienne « recommande vivement que le contrôle soit effectué conformément à AWS D1.1, EN 1090 ou IEC 61400-1, car ces normes s’appliquent à tous les sites ». La diversité des codes applicables est notable : une revue de la conception en fatigue des structures de générateurs d’éoliennes en mer menée par l’U.S. Bureau of Safety and Environmental Enforcement montre à quel point la norme d’intégrité des structures applicable peut varier selon le type et le lieu d’installation.
Cette diversité peut avoir des conséquences majeures. La norme IEC 61400-6:2020+AMD1:2025-Systèmes de production d’énergie éolienne-Partie 6 : Exigences de conception des tours et fondations (avec AMD1 depuis juin 2025), publiée par l’International Electrotechnical Commission, a été spécialement élaborée pour l’intégrité des structures des tours éoliennes et de leurs fondations, et couvre tous les aspects, de l’analyse géotechnique à la résistance des assemblages par semelles. Il ne s’agit pas d’un code d’exécution du soudage au même titre qu’AWS D1.1, mais d’une norme définissant les critères de conception auxquels doivent répondre les codes d’exécution du soudage tels qu’AWS D1.1 et EN 1090. Parallèlement, la FAQ de la Commission européenne sur le règlement relatif aux produits de construction indique explicitement que les éoliennes et leurs tours « ne relèvent pas du champ d’application d’EN 1090-1 et ne peuvent donc pas recevoir le marquage CE conformément au règlement relatif aux produits de construction. Le processus d’évaluation de la conformité doit être effectué conformément à [la] directive Machines et au cas par cas ». Présumer que « AWS D1.1 suffit » pour une tour destinée au marché européen est une erreur.
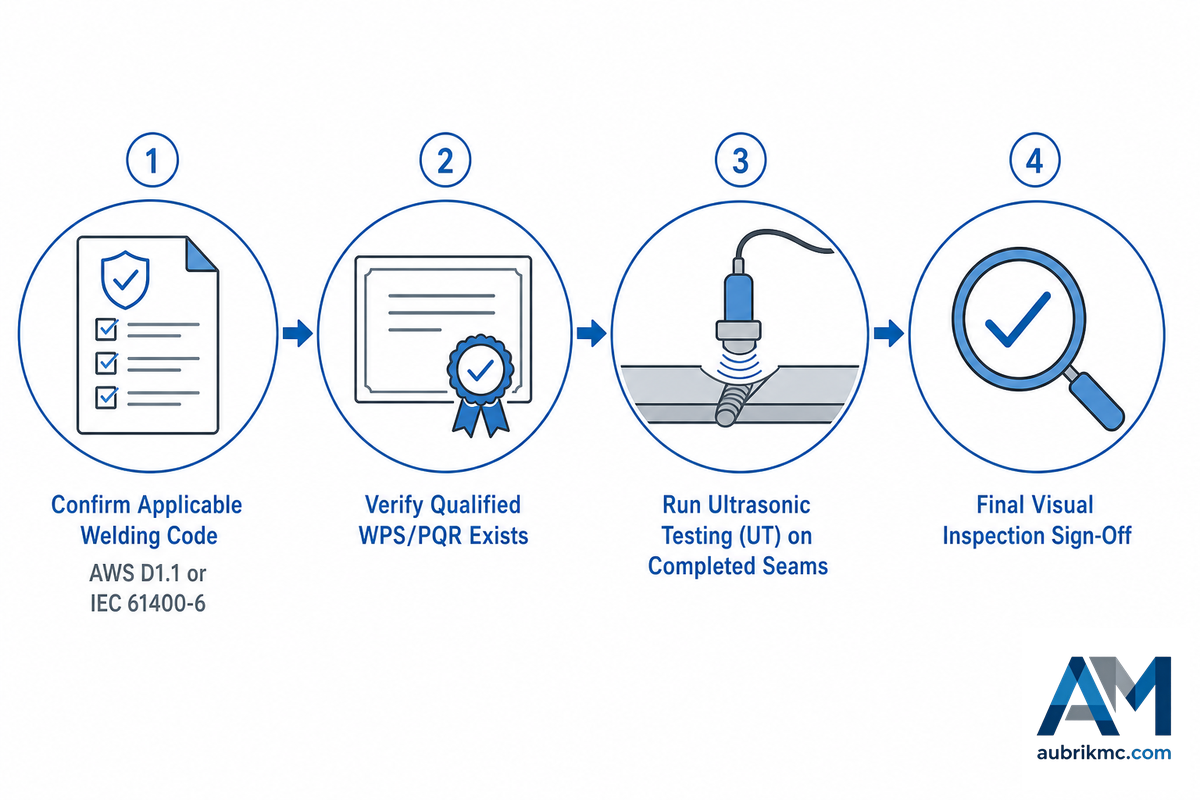
Les normes définissent les performances attendues d’une soudure ; les CND confirment qu’elles ont été atteintes. Nous appellerons cette séquence le manuel pratique de vérification d’AWS D1.1 aux CND : (1) déterminer le code applicable aux structures métalliques sur le marché de destination de la tour, (2) confirmer qu’un WPS/PQR qualifié est en place avant le début du soudage de production, (3) contrôler par ultrasons toutes les soudures circulaires et longitudinales terminées afin de rechercher des défauts internes tels que la porosité ou le manque de fusion, sans découper l’assemblage, et (4) consigner les résultats au regard des critères d’acceptation du code applicable (AWS D1.1 ou son équivalent régional applicable). Nos propres lignes sont conçues et certifiées selon ISO 9001 et les normes CE, ce qui établit le niveau de base du contrôle qualité du fabricant sur lequel s’appuiera la qualification locale du mode opératoire de soudage.
Manuel ou automatisé : justification de l’investissement matériel
La réponse honnête n’est pas « l’automatisation est meilleure », mais qu’il faut trouver un compromis entre souplesse et régularité. Une étude en libre accès publiée en 2025 dans Discover Materials (Springer) a effectivement comparé le soudage manuel au soudage automatisé sur un robot industriel de soudage linéaire pour différentes épaisseurs de matériaux. Comme prévu, la méthode manuelle s’est montrée plus performante pour les formes variables nécessitant de la souplesse, tandis que la méthode automatique a offert une exactitude et une régularité supérieures sur des assemblages réguliers, tout en réduisant la durée totale de soudage de près de 40 % par rapport au procédé manuel. Bien que cette expérience n’ait pas porté sur une installation SAW propre aux éoliennes et n’ait fourni aucune donnée sur les gains de temps spécifiques à ces équipements, elle illustre clairement le compromis entre souplesse et régularité auquel un fabricant de tours éoliennes est confronté lorsqu’il choisit entre des vireurs de soudage manuels et des systèmes automatisés associant manipulateur de soudage, SAW et suivi de joint.
✔ Avantages des lignes automatisées
- Paramètres de soudage réguliers sur de longues séries de production — solution plus rentable qu’un soudeur à l’arc réalisant manuellement les passes successives
- Réduction du temps d’intervention de l’opérateur lors des passes répétitives à fort apport thermique
- Surveillance en temps réel du taux de dépôt et de l’apport thermique sur les systèmes modernes à commande PLC/HMI, représentatifs d’une technologie de soudage avancée
- Réduction de l’exposition des équipes au soudage en hauteur et aux risques de fatigue liés à la chaleur
⚠ Limites à prendre en compte
- Moins adaptable qu’un soudeur manuel qualifié en cas d’accostage irrégulier ou de géométrie non standard
- Coût initial du matériel plus élevé et période de mise en service et de programmation
- Nécessite toujours un opérateur de soudage qualifié pour régler et vérifier les paramètres ; il ne s’agit pas d’un système « sans intervention »
Comme de nombreux fabricants utilisent déjà des systèmes de soudage robotisé ailleurs dans leur usine, l’ajout de capacités automatisées pour les tours éoliennes relève souvent davantage d’une mise à niveau des systèmes et logiciels d’automatisation du soudage existants que d’une installation entièrement nouvelle (les plateformes PLC/HMI et de surveillance de la qualité peuvent généralement être transférées depuis d’autres projets de soudage automatique, même si le matériel physique du manipulateur de soudage ne le peut pas).
Maintenir la ligne en fonctionnement : maintenance du matériel et disponibilité
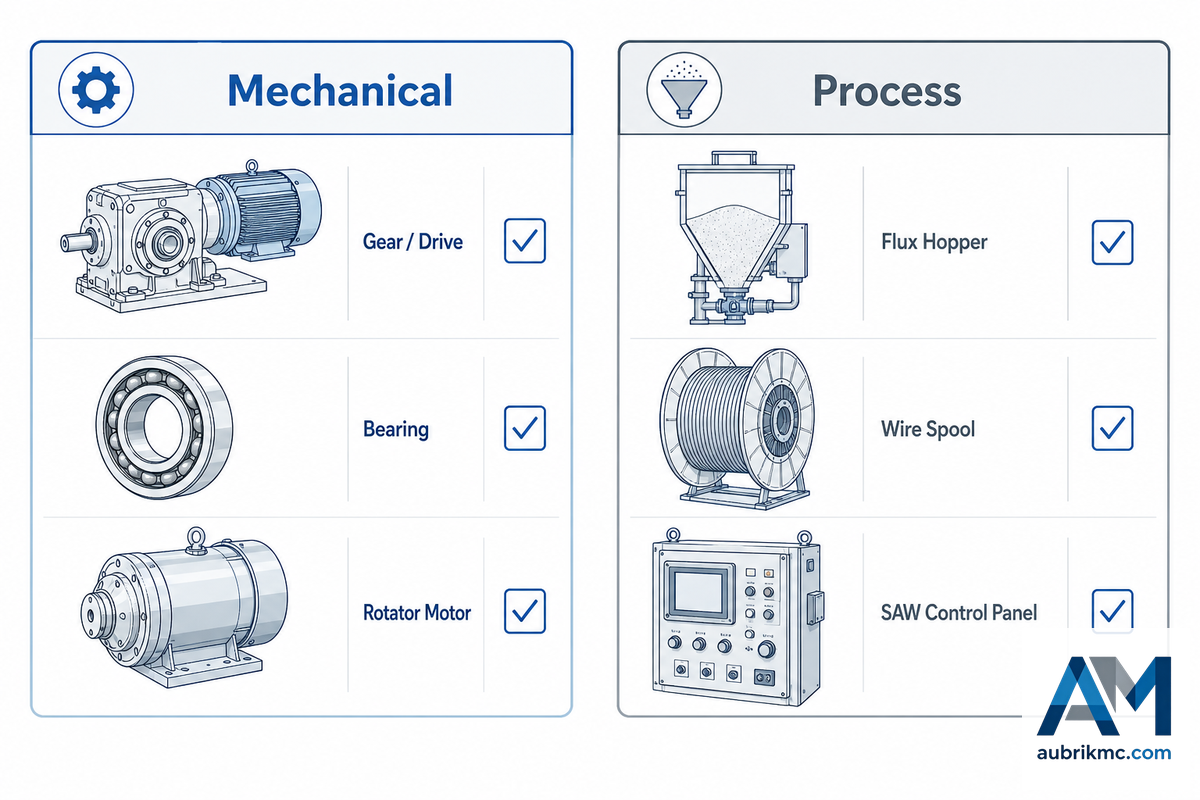
La maintenance du matériel de soudage des tours éoliennes se divise en deux catégories distinctes, mais faciles à confondre : la maintenance mécanique (vireurs de soudage, manipulateurs de soudage, entraînements) et celle du procédé (paramètres du système SAW), soit la même distinction entre équipements dédiés que celle décrite dans le brevet de fabrication métallique CN106695252A. Négliger l’une ou l’autre entraîne un arrêt, mais à une étape différente du cycle de production.
- Inspectez périodiquement les engrenages d’entraînement, les galets et les surfaces de roulement des vireurs de soudage : un galet qui patine, par exemple, peut faire varier la vitesse de rotation pendant le soudage.
- Vérifiez l’alignement de la flèche et de la colonne du manipulateur de soudage : tout écart entraîne des variations de la distance entre la torche de soudage et la pièce le long d’une longue soudure circulaire.
- Surveillez la contamination du flux et la régularité de son alimentation. La cause la plus fréquente, et souvent non détectée, de porosité en SAW n’est pas mécanique.
- Réétalonnez périodiquement les consignes d’apport thermique et de vitesse de course du système pour qu’elles correspondent à votre WPS qualifié : n’attendez pas de découvrir un défaut, car les paramètres peuvent dériver lentement avant qu’un problème ne devienne visible.
- Maintenez propres les capteurs et les optiques du système de suivi de joint. L’obstruction des optiques constitue un point de défaillance connu dans les zones extérieures poussiéreuses de fabrication métallique où du matériel automatisé est couramment utilisé.
Perspectives du secteur : automatisation du soudage robotisé avec capteurs intégrés
Dans l’ensemble du secteur des tours, les discussions sur la fabrication des tours éoliennes, tant pour les segments terrestres qu’en mer, convergent de plus en plus vers un même goulet d’étranglement. Selon cette analyse, la cadence de production des tours est limitée par la disponibilité du matériel d’automatisation du soudage, et non par la capacité des ponts roulants ou par la chaîne d’approvisionnement en acier en amont. Cette caractérisation est importante, car au lieu de se contenter d’affirmer que « le secteur s’automatise », la spécification du matériel détermine le poste à long délai de livraison le plus important pour l’acheteur parmi ceux traités dans ce guide (dimensions des vireurs de soudage, capacités du manipulateur de soudage et vitesse du SAW) — une tendance d’innovation axée sur le soudage également illustrée par un projet de tour soutenu par Northeastern University et distingué par Time Magazine en 2023.
Derrière cette promesse, la feuille de route de la technologie de soudage est claire : les systèmes à capteurs intégrés qui mesurent en temps réel la stabilité de l’arc, l’ajustage de l’assemblage et la vitesse de course passent rapidement du stade pilote à celui d’équipements prescrits, et au moins un fournisseur de robots industriels de soudage affirme que ses systèmes automatisés soudent de manière fiable des soudures de tours de 50 mètres dans les conditions arctiques venteuses et inférieures à zéro où les équipes manuelles atteignent leurs limites physiques en matière de sécurité et de soudage. À titre de contexte (ce n’est pas le point central) : les analystes prévoient que le marché général de l’automatisation des éoliennes progressera à un taux annuel composé >25 % jusqu’aux alentours de 2035 et que le marché plus vaste du matériel de soudage à l’arc enregistrera une croissance annuelle élevée à un chiffre ; ces données contextuelles sont utiles, mais ne remplacent pas la tendance de fond relative au matériel qu’elles reflètent. Pour toute entreprise budgétisant l’extension d’une ligne de tours en 2026-2027, la conclusion est la suivante : prescrivez dès aujourd’hui l’intégration de capteurs pour les nouveaux achats de vireurs de soudage et de systèmes SAW, au lieu de prévoir leur ajout après l’installation.
Retarder cette transition implique un autre coût, potentiellement caché : les fabricants qui restent tributaires de lignes manuelles indiquent que leur écart avec les producteurs automatisés (productivity est un code d’identification utilisé dans le secteur pour ces machines, et non une marque particulière) se creuse, et qu’une seule journée de production perdue sur une ligne de 100 tonnes dépasse souvent à elle seule le coût de l’investissement dans les capteurs — la décision d’automatiser devient ainsi une question de coût plutôt que de technologie. Pour les clients qui envisagent une modernisation, Aubrik a chiffré concrètement cet écart, car le débat est souvent motivé non par les chiffres généraux de taille du marché cités plus haut dans la presse, mais par le goulet d’étranglement précis qu’ils cherchent actuellement à éliminer sur une ligne donnée.
Questions fréquentes
Q : Les tours d’éoliennes sont-elles soudées, boulonnées ou moulées ?
Voir la réponse
La principale norme du secteur pour la construction de tours d’éoliennes destinées au marché commercial repose sur des tubes de sections de tour en acier soudé, et non sur une construction moulée ou boulonnée. Les semelles boulonnées reliant des segments complets sont assez courantes, mais le soudage est généralement privilégié pour assembler les différentes viroles (ou corps) de chaque section, le plus souvent par soudage à l’arc submergé en raison de l’épaisseur de leurs parois. Pour les structures extrêmement hautes, les tours en béton et les tours mixtes acier-béton sont toutefois généralement employées, mais les tours en acier soudé restent prédominantes.
Q : Qu’est-ce que le soudage à l’arc submergé et pourquoi est-il utilisé pour les tours éoliennes ?
Voir la réponse
Le soudage à l’arc submergé (SAW) fait fonctionner l’arc de soudage sous un lit de flux granulaire plutôt que dans l’atmosphère. Cette couverture permet d’utiliser des intensités plus élevées tout en réduisant les projections et en supprimant le rayonnement visible de l’arc. La diminution des projections et l’absence de rayonnement visible de l’arc permettent d’obtenir des taux de dépôt supérieurs à ceux d’un procédé à arc libre, tel que le soudage à l’électrode enrobée ou MIG, pour une épaisseur de tôle comparable.
La tôle des tours éoliennes est généralement constituée d’un acier de structures métalliques épais à haute résistance, et l’association d’un taux de dépôt élevé et d’une pénétration uniforme a permis au SAW de devenir le procédé de référence du secteur pour les soudures longitudinales et circulaires des sections de tour, plutôt qu’un procédé plus rapide mais à faible pénétration.
Q : Quelle capacité de vireur de soudage faut-il pour une section de tour éolienne ?
Voir la réponse
Cela dépend de la masse et du diamètre réels de la section : il n’existe aucune norme unique pour l’ensemble du secteur. Les sections de base de la tour, qui en sont normalement les parties les plus lourdes et les plus grandes, se situent généralement vers le haut des plages de capacité de 15-250 tonnes indiquées pour les vireurs de soudage dans les offres de divers fournisseurs indépendants, tandis que les sections supérieures, plus minces, exigent une capacité bien moindre. En règle générale, il est plus sûr de dimensionner le matériel en fonction de la section la plus lourde que vous pourriez un jour devoir lever, avec une marge pour les moments de renversement plutôt qu’en fonction de la seule masse totale, et de vérifier que la plage dimensionnelle du banc à galets du vireur de soudage couvre vos viroles les plus petites comme les plus grandes.
Q : Comment contrôle-t-on la qualité d’une soudure de tour éolienne ?
Voir la réponse
Les soudures d’une tour éolienne sont généralement soumises à un contrôle visuel associé à une forme de contrôle non destructif (CND), afin de vérifier l’absence de défauts internes tels qu’un manque de fusion ou des porosités dans l’assemblage sans avoir à le découper physiquement — il s’agit généralement d’un contrôle par ultrasons. Les limites déterminant l’acceptation d’une soudure sont habituellement définies par le code de soudage des structures métalliques applicable dans le pays pour lequel la tour est construite ou dans lequel elle sera vendue. Pour les États-Unis, le code à consulter est donc AWS D1.1.
Dans d’autres pays, il peut s’agir d’un code régional équivalent, d’où l’importance de déterminer le code applicable autant que de savoir comment Hohupwill contrôlera le travail achevé. Il est attendu qu’un descriptif de mode opératoire de soudage (WPS) entièrement validé ait déjà été établi à partir de procès-verbaux de qualification du mode opératoire (PQR), votre tâche consistant simplement à vous assurer que les soudures de production sont conformes à ce WPS.
Q : Les lignes de soudage manuel existantes peuvent-elles être modernisées pour être automatisées ?
Voir la réponse
Dans de nombreux cas, oui : une installation manuelle associant vireur et manipulateur de soudage peut souvent être complétée par étapes, en commençant par installer sur le matériel mécanique une fonction sur PLC de surveillance du taux de dépôt et de l’apport thermique avant de remplacer le vireur ou le manipulateur de soudage. Les modernisations complètes sont plus délicates lorsqu’une ancienne génération de vireur de soudage n’offre ni la capacité en tonnage ni la plage de diamètres du banc à galets adaptées aux sections actuelles. La capacité en tonnage d’une ligne existante, auparavant suffisante pour une ancienne éolienne, peut ne plus permettre de traiter la nouvelle génération de tours larges destinées aux grandes éoliennes actuelles.
Il semble donc judicieux de commencer par auditer dès maintenant la capacité et la géométrie de la ligne avant d’entreprendre la première étape.
Q : Le SAW est-il le seul procédé utilisé sur l’ensemble d’une tour éolienne ?
Voir la réponse
Non. Les soudures des structures métalliques constituent la principale application du SAW, mais les assemblages des semelles, le soudage des composants intérieurs et les réparations peuvent faire appel au soudage à l’arc avec fil fourré (FCAW) ou au soudage à l’arc avec électrode enrobée.
Pourquoi nous écrivons ce guide
Aubrik (Wuxi ABK Machinery), fondée en 1999, produit des positionneurs de soudage, des vireurs de soudage, des manipulateurs de soudage, des lignes de machines d’assemblage de poutres en H et des lignes de production clés en main complètes pour tours éoliennes, livrées dans plus de 20 pays sous les certifications ISO 9001 et CE, avec une assistance pour les opérations de soudage et la formation technique sur chaque marché desservi.
Ce guide s’appuie non seulement sur les informations relatives à nos produits, mais aussi sur des documents normatifs, des demandes de brevet ainsi que des informations commerciales et universitaires indépendantes, car tout acheteur potentiel comparant du matériel de soudage pour tours éoliennes doit également comprendre le fonctionnement concret de l’automatisation du soudage, et pas uniquement ce qui figure sur une fiche technique.
Références et sources
- AWS D1.1/D1.1M:2025-AMD1, Code de soudage des structures, acierAmerican Welding Society
- IEC 61400-6:2020+AMD1:2025, Systèmes de production d’énergie éolienne, Partie 6 : Exigences de conception des tours et fondationsInternational Electrotechnical Commission
- Règlement relatif aux produits de construction, questions fréquentesEuropean Commission
- Effet des paramètres du soudage à l’arc submergé sur les propriétés des structures de grand diamètreUniversity of Saskatchewan
- Amélioration des taux de dépôt par soudage à l’arc submergéThe Fabricator
- Analyse de l’efficacité et de l’exactitude du soudage linéaire manuel et autonome sur quatre rouesDiscover Materials (Springer, 2025)
- Assemblages soudés des tours d’éoliennes soumis à des charges de fatigueAmerican Journal of Engineering and Applied Sciences
- Évaluation de la résistance à la fatigue des assemblages soudés bout à bout dans les tours d’éoliennesWelding in the World (Springer, 2024)
- Time Magazine inscrit les tours d’éoliennes d’une entreprise soutenue par les recherches de Northeastern sur sa liste des meilleures inventions de 2023Northeastern University College of Engineering
- CN106695252A, Procédé de fabrication de la structure du corps principal d’une tour d’éolienneGoogle Patents
- US20120304588A1, Procédé d’érection d’une tour d’éolienneGoogle Patents
- WO2002038891A1, Semelle avec découpe pour tour éolienneGoogle Patents
Articles connexes
- Machine de soudage circulaire pour tours éoliennesanalyse approfondie de l’accostage des soudures circulaires et du processus de prévention des défauts
- Ligne de production de tours éoliennesintégration de l’ensemble des équipements dans une même ligne de production, y compris la planification des capacités et les étapes de mise en conformité
- Cellule de soudage robotisé : le guide completpour les ateliers évaluant des cellules robotisées en dehors du secteur des tours éoliennes
- Soudage par robot collaboratif : le guide completsoudage par robot collaboratif pour la fabrication métallique en faibles volumes ou de pièces variées
- Positionneurs de soudage et plateaux tournantsgamme étendue de positionneurs Aubrik pour les pièces cylindriques et irrégulières autres que les tours



